Tässä artikkelissa
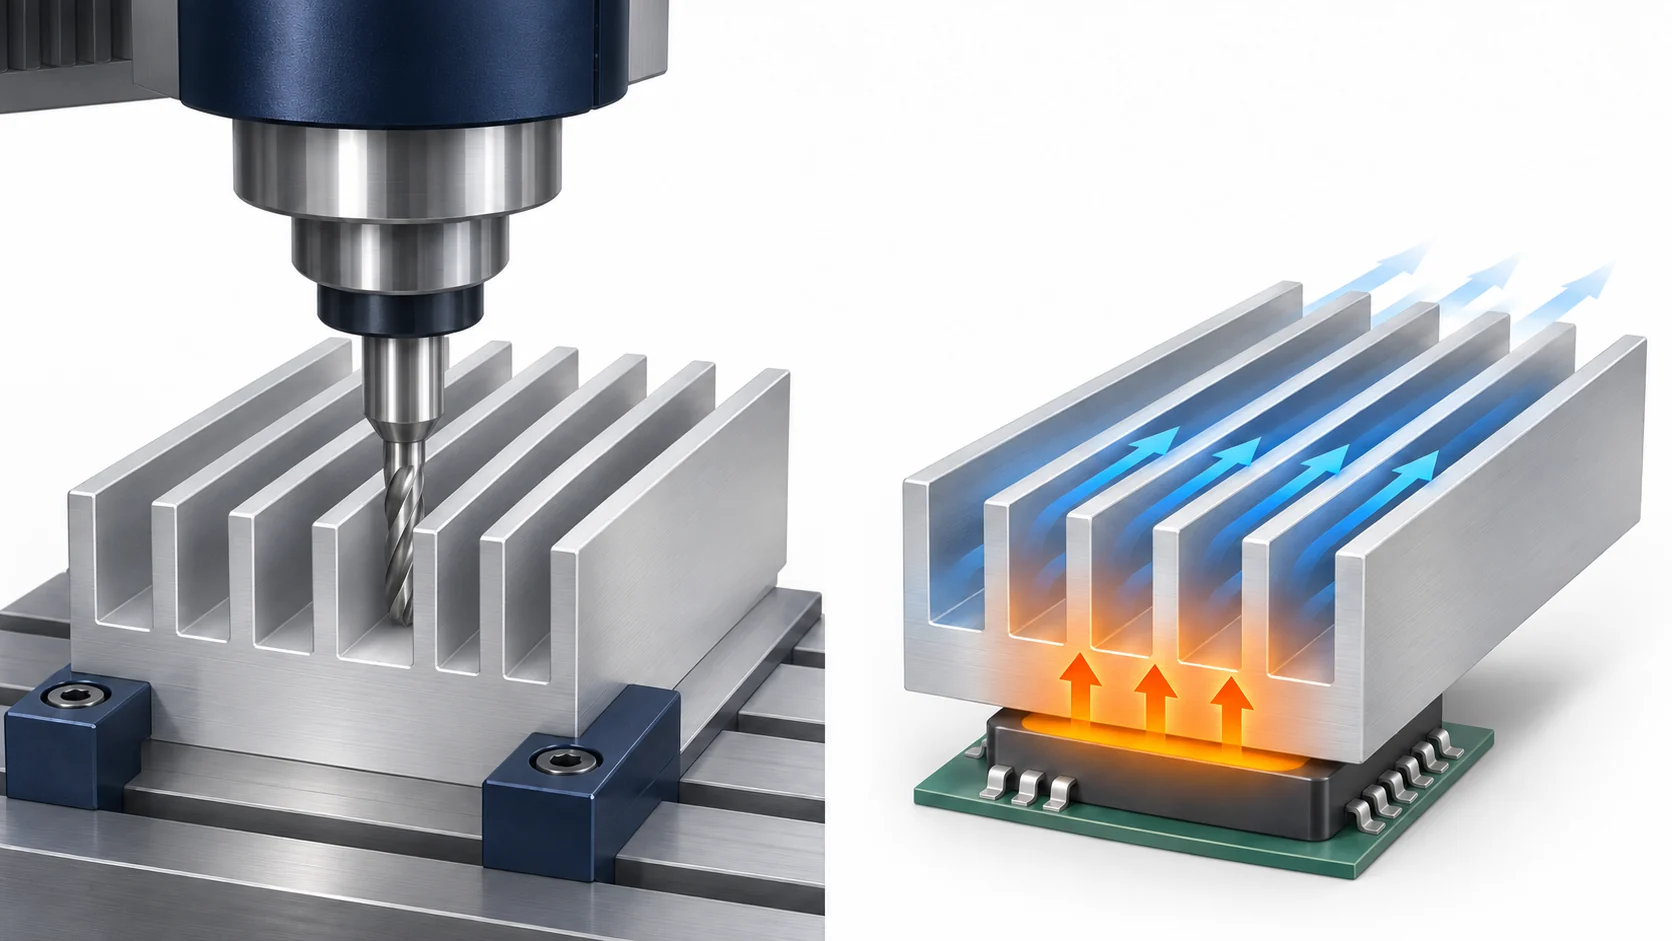
Suunnittele CNC-koneistettu alumiinihöylä lämmöstä, jonka sen on poistettava, ilmasta, jota siihen todellisuudessa saadaan, ja kosketuspinnasta, joka johtaa lämmön sen pohjaan. Laske ensin sallittu höylän ja ilman välinen lämmönsiirtovastus. Suunnittele sen jälkeen siivet ja kiinnitysosat työkalun pääsyn, jäljelle jäävän pohjamateriaalin ja todellisen ilmavirtapolun ympärille. CAD-malli, jossa on enemmän siipiä, ei todista alhaisempaa laitteen lämpötilaa; valmis lämmönpoistin on testattava kokoonpanussaan.
Suunnitteluongelma ei ole pelkästään »kuinka ohut siipi voidaan jyrsiä?« Kapea kanava voi kasvattaa nimellistä pinta-alaa samalla kun se pakottaa käytettäväksi pitkän ja taipuisan työkalun, aiheuttaa lastujen jumiutumisen tai lisää ilmavastusta. Paksu pohja voi tukea koneistusta, mutta johtaa huonoon lämmönlevitykseen, jos lämmönlähteen koko ja kosketus ovat virheelliset. Alla oleva järjestys yhdistää lämpötaulukon koneistettavissa olevaan ehdokkaaseen ja hyväksyntätestiin.
Muunna laitteen raja-arvo lämmönsiirtimen ja ilman väliksi tarkoitettavaksi kohdearvoksi
Jos laitteen päälämmönkuljetusreitti kulkee sen yläkotelon kautta lämmönsiirtimen kautta, ensimmäisen tason sarjamalli on Tj = Ta + P(θJC + θCS + θSA). Tässä P on laitteen hajottama lämpöteho watteina, Tj on liitoskohtalämpötila, Ta on ilman sisääntulolämpötila lämmönsiirtimen kohdalla, θJC on liitoskohdan ja kotelon välinen lämmönvastus, θCS on kotelan ja lämmönsiirtimen välinen rajapinnan vastus ja θSA on lämmönsiirtimen vastus ilmalle. Texas Instruments selittää tämän jakautumisen julkaisussaan Understanding Thermal Dissipation and Design of a Heatsink. Käytä hajotettua lämpötehoa, ei suuremman järjestelmän sähköistä syöttötehoa.
Oletetaan, että yläpuolelta jäähdytettävällä laitteella on seuraavat suunnittelutiedot. Todellisessa suunnittelussa ota laitteen raja-arvot sen tiedotiedostosta ja ilman sekä rajapinnan olosuhteet asennetusta järjestelmästä.
| Suunnittelutiedot | Arvo | Siellä, missä suunnittelu sitä vaatii |
|---|---|---|
| Laitteen lämpöhäviö, P | 20 W | Huonoimmat kestävät käyttöolosuhteet, jotka on jäähdytettävä |
| Suurin liitoksen lämpötila, Tj,max | 105°C | Laitteelle asetettu vaatimus |
| Ilma, joka tulee siivekkeiden kenttään, Ta | 40°C | Asennetun järjestelmän olosuhteet, ei huoneen lämpötila oletusarvoisesti |
| Liitoskohdan ja kotelon välinen lämmönvastus, θJC | 1,2 °C/W | Sovellettava pakkauspolku ja tiedotekortin ehto |
| Kotelon ja jäähdytinkappaleen välinen rajapinta, θCS | 0,3 °C/W | Määritelty rajapintamateriaali ja kiinnitysehto |
Sallittu kokonaissuodatusvastus liitoksesta ilmaan on (105 − 40) °C / 20 W = 3,25 °C/W. Pakkaus- ja rajapinnan vastusten vähentäminen jättää θSA ≤ 3,25 − 1,2 − 0,3 = 1,75 °C/W. Tällä rajalla jäähdyttimeen viittaava lämpötila olisi 40 + 20 × 1,75 = 75 °C, kotelon lämpötila olisi 81 °C 0,3 °C/W:n rajapinnan jälkeen ja liitoskohdan lämpötila 105 °C. Laskutoimitus antaa suorituskyvyn tavoitteen kokoonpanon virtausolosuhteissa; se ei mitoita siivekkeitä.
Yksi muuttunut syöte voi kumota koko suunnittelun. Jos ilman lämpötila kanavien sisääntulossa on 50 °C samalla teholla 20 W ja muut vastukset pysyvät muuttumattomina, θSA:n on oltava ≤ (105 − 50)/20 − 1,2 − 0,3 = 1,25 °C/W. 1,75 °C/W:n arvon uudelleenkäyttö vain siksi, että huoneen lämpötila pysyy edelleen 40 °C:ssa, jättäisi huomiotta jo suljetussa kotelossa olevan kuumemman ilman. Tuuletin, naapurilaitteet, ilmakanava ja ilmanottoaukot määrittävät tämän sisääntulolämpötilan. Ehdokas, joka on suunniteltu tarkalleen numeeriseen rajaan, ei jätä myöskään varaa rajapinnan, tuulettimen, tehon ja tuotantovaihteluiden kompensointiin; aseta projektille turvamarginaali ennen geometrian lopullistamista.
Tämä sarjalasku on soveltuva vain silloin, kun määritelty θJC kuvaa hallitsevaa yläpuolella kulkevaa polkua. Joissakin pakkausmuodoissa merkittävä osa lämmöstä siirtyy piirilevylle, ja useat komponentit voivat lämmittää yhteistä jäähdytintä. Texas Instrumentsin prosessorin lämpöoppaassa yksinkertainen kaava rajoitetaan tapauksiin, joissa suurin osa lämmöstä poistuu kantelta; monimutkaisemmissa järjestelmissä vaaditaan lämpömallia ja järjestelmätestiä. Älä vähennä tästä summasta datalehden θJA-arvoa kuin se olisi irrotettavissa oleva pakkausvastus.
Suunnittele lämmönlähteen pohjapinta ja kiinnityspinta ennen siivekkeitä.
20 W:n tehonotto tapahtuu äärellisen kosketuspinnan kautta, ei koko 60 × 70 mm:n pohjan kautta esimerkissä alla. Pieni keskitetty komponenttipakkaus vaatii lämmön leviävän sivusuunnassa pohjan läpi ennen kuin se saavuttaa kaukana olevat jäähdytysripat. Kiinnitysreikien, upotusten, kaapelikoloien ja painonvähentävien syvennysten sijainti voi katkaista tämän lämmönkuljetuspolun. Sijoita ne malliin yhdessä todellisen lämmönlähteen jalanjäljen kanssa; visuaalisesti tasainen ripatyyppi ei ole todiste tasaisesta pohjan lämpötilasta.
Yllä oletettu rajapintavastus riippuu lämmönsiirtomateriaalista, liitoskerroksen paksuudesta, kosketuspinta-alasta, pinnankarheudesta, tasaisuudesta ja kiinnityspaineesta. TI ja Boyd kuvaavat kaikkia näitä riippuvuuksia. Tämän vuoksi piirustuksessa on määriteltävä kosketuspinta ja sen tila valmistuksen jälkeen, kiinnitysreikäkuvio sekä kaikki ominaisuudet, jotka määrittävät puristuksen. Nimellinen ”tasainen pohja” -merkintä ilman määriteltyä kosketusaluetta ei varmista laskennassa käytettyä 0,3 °C/W:n arvoa. Samoin tuotannossa käytettävä rajapinta ei ole paksu rasvakerros, joka on sovellettu ad hoc -testissä.
Suojaile vastakkaispintaa urajyrsinnän ja jäysteenpoiston aikana. Reikä- tai urareunan jäyste voi pitää pohjaa laitteen pinnasta erossa, vaikka tasaisuusmittaus muualla olisikin hyväksytty. Paikallinen tasauspinta tai paikallinen relief voi olla hyödyllinen siellä, missä kiinnitinruuvin pää tai komponenttipakkaus muuten aiheuttaisi interferenssiä, mutta relief ei saa poistaa vaadittua lämmönvaihtopintaa. Alumiinin koneistussivu käsittelee raaka-ainetta, seoksen kovuutta ja yleisiä koneistettujen osien pinnanlaatuvaatimuksia; jäähdytyskappaleen rajapinta ja lämpöbudjetti ovat kuitenkin tälle kokoonpanolle erityisiä.
Valitse jäähdytysripojen suunta ja välimatka asennetun ilmavirran mukaan.
Ennen kärkivälin valintaa päätä, perustuuko laite luonnolliseen konvektioon vai pakkovirtaukseen (tuulettimeen), ja piirrä ilman sisääntulo- ja poistoreitit todellisen asennetun lämmönvaihtimen ympärille. Suorat, avoimet kanavat, jotka ovat suunnattu pakkovirtausreitin mukaisesti, muodostavat erilaisen virtausongelman kuin siivet osittain suljetussa kotelossa tai lämmönvaihtimen kiertäminen luonnollisen nousuvirtauksen suuntaa vastaan. Boydin lämmönvaihtimien valintaa käsittelevä artikkeli toteaa, että hyödyllinen tasomaisen siiven välimatka riippuu voimakkaasti virtausnopeudesta ja siiven pituudesta virtaussuunnassa. Artikkeli tarjoaa tilanteeseen erityisesti soveltuvaa ohjeistusta, ei yhtä kaikille suunnitteluihin soveltuvaa siiven välimatkan ja korkeuden suhdetta.
Tuulettimen ilmavirta vapaassa tilassa (CFM) ei ole sama kuin ilmavirta, joka kulkee kanavien läpi. Asennettu käyttöpiste sijaitsee siellä, missä tuulettimen käyrä leikkaa järjestelmän vastuskäyrän, kuten tuulettimen valmistaja ebm-papst selittää. Rajoittava tulokanava, suodatin, naapuripiirilevy (PCB), lämmönvaihtimen ympärillä oleva oikosulku tai kapeat jäähdytyspinnojen kanavat voivat muuttaa todellista ilmavirtaa. Jopa tuulettimen katalogissa ilmoitettu riittävä ilmavirta voi ohittaa jäähdytyspinnoja, jos kotelossa on helpompi kulkureitti. Merkitse ylös odotettu käyttöilmanvirta tai tuulettimen/järjestelmän käyrät sekä fyysinen kanava-asettelu ennen θSA:n ennustamista.
Suurempi nimellisala-ala ei tarkoita automaattisesti tehokkaampaa alaa. Korkeat jäähdytyspiirit voivat pysyä viileämpinä kärjissään, koska lämpö joutuu johtumaan pohjasta ylöspäin. Tiukemmin sijoitetut jäähdytyspiirit lisäävät kastettua alaa, mutta voivat rajoittaa ilmavirtaa ja vaikeuttaa lastunpoistoa yhdenkappaleisessa koneistetussa rakenteessa. Pidemmät kanavat antavat ilmalle pidemmän oleskeluajan, mutta ilma lämpenee matkallaan. Vertaa ehdotettuja geometrioita soveltuvalla menetelmällä ja testaa asennettu prototyyppi; älä päättele lämpötilan laskua pelkästään jäähdytyspiirien lukumäärästä.
Tarkista piinneiden asettelu työkalun saavutettavuuden perusteella, ei yleispätevän piinnesuhteen perusteella
Oletetaan 60 mm:n netto-siipikentän leveys, kun erilliset kiinnityskorvat on varattu, 70 mm:n virtauspituus, ehdotettu 5 mm:n pohja ja 18 mm:n siipikorkeus pohjan yläpuolella. Oletetaan yhdensuuntaiset siivet, joiden paksuus on 3 mm, sekä yhtä leveät avoimet kanavat. Jos N siipeä jättää N − 1 kanavaa, joiden leveys on g, niin varattu leveys on 3N + g(N − 1) millimetriä. Tämä on vain sovituslaskelma; pohjan ja siipien mittoja on edelleen arvioitava lämpö- ja mekaanisesti.
| Ehdotettu | Sivupinnan sovitus | Varsijyrsimen pääsy ylhäältä | Lämmönkäsitteinen kysymys jätetty avoimeksi |
|---|---|---|---|
| 4 mm:n selkeät kanavat | 9 siivettä · 8 kanavaa · 59 mm:ä käytetty | 18/4 = 4,5 syvyys/leveys; varsijyrsin ≤ 4 mm | Suurempi pinta-ala; virtausrajoituksen tarkistaminen vaaditaan |
| 6 mm selkeät kanavat | 7 siivua · 6 kanavaa · 57 mm varattu | 18/6 = 3 syvyys/leveys; leveämpi jyrsin mahdollinen | Pienempi pinta-ala; todellisen ilmavirran tarkistaminen vaaditaan |
Tarkka sovituslaskenta on 9 × 3 + 8 × 4 = 59 mm verrattuna 7 × 3 + 6 × 6 = 57 mm. Yllä mainitut luvut 4,5 ja 3 ovat kanavan syvyys jaettuna selkeällä leveydellä. Ne eivät ole hyväksyttyjä jyrsintyökalun pituuden ja halkaisijan suhteen rajoituksia. Jos 4 mm:n kanavassa vaaditaan 3 mm:n jyrsin, sen 18 mm:n siivukorkeuden saavuttaminen edellyttää jo 6 työkalun halkaisijaa ennen lisäulottuvuutta tai kärkiosan varaa. Jyrsintyökalua ei voida valita pelkän nimellisvälyksen perusteella: työkalun kaula, pituri, kulmasäde, sisääntuloreitti ja lastunpoiston tila täytyy sopia siivujen väliin. Harvey Performancen ohjeet ohutseinäiselle jyrsinnälle korostavat erityisesti pitkän työkalun taipumista, värinää, puolikkaan tukea ja vaiheittaista jyrsintää. CNC-jyrsinnän suunnittelukäsikirja käsittelee näitä yleisiä pääsyperiaatteita; tässä ne hallitsevat tiettyä lämmönjakogeometriaa.
Jätä realistinen tapa jyrsiä kanavat. Avoin päätä sallivat työkalun ja lastun sisääntulon ja poistumisen pitkin uraa; suljetut päät vaativat sisäisen sisääntuloreitin ja uran päätyyn sopivan jyrsinsäteen. Ura, joka kapenee yläpuolella olevan ylänköalueen alla, ei ole saavutettavissa tavallisella suoralla varsijyrsimellä ylhäältä päin. Jos kiinnitystukki leikkaa kanavan, päätä, hyväksytäänkö ilmavirran katkeaminen ja lisäasettelu. Nämä ovat piirustusmuutoksia, jotka on arvioitava lämpömallin kanssa, eivätkä muutoksia, joita konepaja tulisi tehdä hiljaa suosittua työkalukokoa varten.
Siivujen suoraviivaisuus muuttuu myös materiaalin poistamisen myötä. 3 mm leveä ja 18 mm korkea siivu voi taipua jyrsintävoiman tai kiinnityksen alaisena, jos viereinen materiaali poistetaan kerralla. Vaihtoehtoiset tai vaiheittaiset leikkaukset voivat säilyttää enemmän tukevaa materiaalia myöhempään vaiheeseen; kevyemmillä lopputoiminnoilla voidaan vähentää sivukuormaa. Mahdollinen menetelmä riippuu todellisesta työkalugeometriasta, koneesta, kiinnittimestä ja materiaalin tilasta. Siksi ilmeinen 1 mm:n välyksen pienennys voi aiheuttaa merkittävän prosessimuutoksen, vaikka ilmavirtalaskelmaa ei olisi vielä uudelleen tarkistettu.
Päätä, onko yhden kokonaisuuden jyrsintä oikea valmistusmenetelmä
”CNC-koneistettu lämmönjakaja” voi tarkoittaa joko kiinteästä raaka-aineesta jyrstettyä siivukenttää tai puristettua profiilia, jonka kosketuspinta, kiinnitysreiät ja paikallispiirteet koneistetaan myöhemmin. Ostaja tulisi määrittää vaadittu lopullinen geometria ja lämpötilatulos ja vertailla eri valmistusmenetelmiä. Boydin valmistusopas kuvaa puristettuja profiileja sekundäärikoneistuksella, leikattuja siivuja ja liimatun siivupohjan käyttöä; todellinen kompromissi riippuu tämän suunnittelun mitoista ja määrästä. Yleispätevät menetelmäväitteet, kuten ”koneistus on aina paras prototyyppien valmistukseen” tai ”puristus on aina halvempaa”, jättävät huomiotta muottikustannukset, saatavilla olevat profiilit ja vaadittavan sekundäärikoneistuksen.
| Valmistusmenetelmä | Kun se ansaitsee arviointia | Kriittinen piirustus- tai testitarkistus |
|---|---|---|
| Yksikappaleinen jyrsitty lohko | Paikallinen geometria tai usein toistuvat suunnittelumuutokset | Jokaisen loven pääsy; siiven suoruus; pohjan kosketus; lämpötesti |
| Pursotettu profiili plus koneistus | Vakio siipiprofiili; leikattu pituus; paikallisominaisuudet | Profiili ja kovuusasteikko; koneistusviitepinta; kosketuspinta |
| Leikattuja tai liimattuja siipiä | Tihentymä tai korkeus, jota on vaikea jyrsiä tai pursottaa | Mahdollinen liitos; vakaus; ilmavirta; lämpötesti |
Valmistusmenetelmän vaihto ei anna lupaa muuttaa lämpöspesifikaatiota. Leikattu yksikappaleinen siipi ja liimattu siipi kuljettavat lämpöä eri reittejä siiveltä pohjaan; pursotetun profiilin seos ja kovuusasteikko voivat poiketa koneistetun levyjen vastaavista. Vertaa kokonaiskokoonpanoa samalla lämpökuormalla ja ilmavirralla. Jos 4 mm -kanavainen jyrsitty ehdokas on kalliin tehdä, mutta 6 mm -ehdokas ei täytä lämpövaatimusta, tämä on syy arvioida toista valmistusmenetelmää, ei syy julistaa kumpaakaan ehdokasta hyväksyttäväksi ilman testiä.
Julkaise mitat ja pinnan tila, jotka ohjaavat toimintaa
Erota piirustuksen toiminnalliset ohjaukset kaikista nimellisistä CAD-mitoista. Tässä esimerkissä tarkoittaa laitteen kosketusaluetta ja sen viitepintaa, valmiin kosketuspinnan tilaa, reikäkuvion sekä kiinnitys- tai rajapintageometriaa, pohjan paksuutta lämmönlähteen kohdalla, siiven korkeutta, siiven paksuutta ja kanavan vapaata leveyttä, kokonaismittausta sekä siivikentän sisään- ja ulostulon suuntaa. Ilmoita seos, kovuusasteikko ja raaka-ainemuoto. Aineen tietolehti 6061-T6- tai 6063-T5-seokselle ei voi korvata toimitetun raaka-aineen varmentamista, eikä sen massakonduktivisuus määritä kokoonpanun lämpövastusta θSA.
Tarkista kosketuspinta siinä tilassa, jossa se asennetaan. Porattujen reikien jäysteet, jäysteenpoiston aiheuttamat kohoavat reunat, taipuneet pohjat ja kanavaan taipuneet siivet voivat kaikki vaikuttaa asennukseen tai ilmavirtaan. Jos määritellään pinnankäsittely tai pinnoite, merkitse pinnat, jotka vaativat suojausta tai eri lopputilaa. Mittaa kriittiset vapaat leveydet lopullisen käsittelyn jälkeen, jos käsittely muuttaa niitä. Älä lisää tuettamatonta yleistä tasaisuus-, karheus- tai siipiseinämätoleranssia; aseta rajoitukset lämpöliitoksen, kiinnitystavan, sovituksen ja todellisten validointitietojen perusteella.
Ilmoita, miten osaa sijoitetaan tarkastuksen aikana. Pohja, joka pidetään litteänä kiinnitysruuvipidimessä, voi taipua irti purkamisen jälkeen. Siksi liitospinnan raportointiin on käytettävä sovittua tukiehtoa ja asiaankuuluvia viitepintoja. Alumiinikoneistuksen kustannusopas käsittelee yleisiä materiaalinpoiston ja asennuksen ajavia tekijöitä; tärkein tässä lämmönjakajaan liittyvä valinta on, selviääkö vaadittu lämpögeometria näistä valmistus- ja tarkastusrajoituksista.
Tarkasta valmis lämmönjakaja kokoonpanussa olevassa jäähdytysjärjestelmässä.
Tarkasta ensin valmistettu osa: jos määritetty, alumiiniseoksen ja kovuustilan todisteet, kosketuspinta, reikien sijainti, siivujen ja kanavien mitat, selkeät sisääntulo- ja poistumisaukot, jäysteet ja vauriot. Nämä tarkastukset osoittavat, että ehdokas on valmistettu suunnitellun mukaisesti. Ne eivät kuitenkaan osoita, että laite pysyy alle 105 °C:n lämpötilassa. Lämpöhyväksyntä edellyttää erillistä kokoonpanotestaus tai validoitua järjestelmäanalyysiä, jossa käytetään todellista liitosmateriaalia ja sovellettavaa painetta, tuuletinta tai luonnollista konvektiota, kotelointia, lämpökuormaa ja ilmanottopisteen ilmanlämpötilaa.
- Toimi suunnitellun kuorman mukaisesti. Käytä laitetta sen määritellyllä jatkuvalla 20 W:n tehonkulutuksella tai todellisella pahimmalla käyttöprofiililla, jos lämpö on ajan funktiona. Sähköverkkovirran teho ei ole automaattisesti laitteen lämpöhäviö.
- Mitaa siivujen saama ympäristö. Merkitse ilmanottopisteen lämpötila lämmönjakajan läheisyydessä sekä tuulettimen toimintatila. 40 °C:n huoneilmaa ei voida käyttää korvaamaan 50 °C:n kanavan sisääntuloilmaa.
- Mitaa määritetty lämpötila turvallisesti. Käytä laitteen hyväksyttyä liitoskohtien lämpötilamittaria tai validoitua kotelolämpötilan mittausmenetelmää kyseiselle pakkaustyypille. Texas Instruments varoittaa, että anturin tai termoparin asennus voi häiritä lämpöpolkua ja että puhtaasta metallipinnasta tehtävät infrapunamittaukset vaativat emissiivisyyskorjausta.
- Pidä kokoonpano vaaditussa tilassa. Käytä tuotantotasoisia liitosmateriaaleja, kiinnityskomponentteja ja kiinnitysehtoja. Anna määritelty tasapainotila vakiintua tai mittaa määritelty transienttihuippu, jos käyttöjakso tekee tasapainotilan merkityksettömäksi.
- Verraa lämpövaatimukseen. Tässä esimerkissä 20 W:n testi 40 °C:n sisääntulolämpötilassa on osoitettava sovellettavan liitoskohtien lämpötilarajan – 105 °C tai vähemmän – noudattaminen hyväksytyn testimenetelmän ja epävarmuussäännön mukaisesti. Tarkista kuumemman sisääntulolämpötilan ja valmistusvaihteluiden vaikutus ennen hyväksyntää.
Yksinkertaisen yläreitin prototyypin tapauksessa mitattu lämmönjakajan viitereferenssin ja sisääntulon välinen lämpötilaero jaettuna mitatulla laitteen lämpökuormalla voi arvioida tehokasta θSA-arvoa, mutta se edellyttää määriteltyä viitereferenssipaikkaa ja todellista lämpöjakautumaa. Suora järjestelmäpäätös on laitteen lämpötila määritellyn käyttötilanteen alla. Texas Instrumentsin lämpösuunnittelua käsittelevä opas huomauttaa, että lopullisen järjestelmän kotelolämpötilan mittaus ja teho-olosuhteet ovat ratkaisevia; pelkän lämmönjakajan datalehden vastusarvo, joka on mitattu avoimessa testikiinnittimessä, ei itsessään todista asennetun liitoskohtien lämpötilaa.
CNC-koneistettujen alumiinilämmönjakajien kysymykset
Lisääntyvä siivumäärä jäähdyttääkö aina laitetta paremmin?
Ei. Enemmän siivuja lisää nimellistä pinta-alaa, mutta myös kapeentaa kanavia, muuttaa painehäviötä ja vaatii ohuempia seinämiä tai kapeampaa työkalun pääsyä kiinteän leveyden sisällä. Vertaa ehdokasta asennetun ilmavirran ja lämpölähteen polun kanssa. Yhdeksän siivua 60 mm:n asettelussa yllä ei ole automaattisesti parempi vaihtoehto kuin seitsemän.
Mikä on pienin mahdollinen välys jyrsityn lämmönjakajasivun kentässä?
Vähimmäisväliä ei voida määrittää pelkästään siiven paksuudesta. Määritetty leveys on valittava siten, että se mahdollistaa työkalun, pidikkeen varan ja lastunpoiston täyteen urasyvyyteen samalla kun jokainen siipi pysyy vakavana. Työkalun pääsy riippuu myös kanavan pituudesta, avoimesta päästä tapahtuvasta sisääntulosta, seoksen ja kovuustilasta sekä tarkastusvaatimuksesta. Yllä oleva 4 mm -asettelu vaatii huomattavasti erilaisen ulottuvuustarkistuksen kuin 6 mm -asettelu.
Minkä alumiiniseoksen – 6061 vai 6063 – tulisi määritellä?
Määrittele seos ja kovuustila valitun lähtömateriaalin ja valmistusmenetelmän mukaisesti. Jyrsitty levy ja puristettu profiili voivat olla eri tiloissa, ja pelkkä kokonaissähköinen johtavuus ei ratkaise siipien ilmavirtaa, rajapinnan vastusta tai kiinnityksen vakautta. Arvioi molemmat menetelmät samoja asennettuja lämpötilatavoitteita ja piirustusvaatimuksia vasten.
Takaako musta anodointi paremman jäähdytyskappaleen?
Ei. Pintakäsittely vaikuttaa säteilyyn ja ulkonäköön, mutta pakotetun ilmavirran kanssa toimivan kokoonpanon tuloksena riippuu myös kanavan virtauksesta ja rajapinnasta. Määrittele, missä kohdassa pinnoite tulee olla ja mitkä kosketus- tai sähköiset pinnat on pidettävä määritellyssä tilassa, ja testaa valmis kokoonpano. Värin valinta ei ole mitattu θSA.
Tekniset lähteet
- Texas Instruments, Lämpöhäviön ymmärtäminen ja jäähdytyskappaleen suunnittelu (SLVA462, 2011). Tukee liitoskohtaan–koteloon, rajapintaan ja jäähdytyskappaleesta–ilmaan kulkevan lämpövastuksen mallia sekä sen riippuvuutta ilmavirrasta ja rajapinnan olosuhteista.
- Texas Instruments, Lämpösuunnittelun opas DSP- ja ARM-sovellusprosesseille (SPRABI3B, 2017) ja Puolijohde- ja IC-kotelojen lämpömetriikka (SPRA953D, 2024). Rajoittaa yksinkertaista yläreitin mallia ja kuvaa asennetun järjestelmän lämpötilan mittauksen.
- Boyd, Jäähdytyskappaleen valintaopas, kirjoittanut Seri Lee. Selittää lämpöpiirin syötteitä, ilmavirtaa, virtauspituutta, siipien välistä etäisyyttä ja suorituskyvyn käyrän taustalla olevia olosuhteita.
- Boyd, Jäähdytyskappaleiden valmistusopas (toukokuu 2025). Kuvailee puristamista lisäkoneistuksen kanssa, leikattuja siipiä ja liimattuja siipiä; sen tuotespesifiset alueet eivät ole CNC-koneistuskykyjä.
- ebm-papst, Tuuletimen suorituskyvyn usein kysytyt kysymykset. Selittää tuulettimen ja järjestelmän vastuskäyriä sekä asennetun toimintapisteen.
- Harvey Performance, Ohje ohutseinämäisen jyrsinnän suorittamiseen. Selittää työkalun ulottuvuutta, seinämän tukea, taipumista ja vaiheittaista leikkausta; valmistajan menetelmä on teknistä kontekstia, ei VETCNC:n prosessiväitettä.
Tietoa VETCNC:stä
VETCNC tuo perheyrityksen valmistustaustan verkkoon tapahtuvaan CNC-hankintaan. Kevinilla on kymmenen vuoden kokemus CNC-alasta, ja hän tekee yhteistyötä perheen tehtaisten kanssa Kiinassa sekä laajemman kumppaniverkoston kanssa. Tavoitteena on tehdä valmistusjärjestelyistä, teknisistä vaatimuksista ja vastuualueista selkeä kuva jo ennen tilauksen tekemistä.
Lue Kevinin tarina →


