På denna sida
För att mäta ytråhet på en CNC-del identifierar du först den angivna ytan och profilparametern på ritningen. Mät sedan ett representativt spår på den krävda platsen och i den krävda riktningen med ett instrument, filter och utvärderingslängd som är lämpliga för den aktuella specifikationen. Registrera de enskilda resultaten och de inställningar som användes. Ett enda ”Ra”-värde från en oangiven plats bevisar inte att en fräsad platta eller en svarvad axel uppfyller sina krav på ritningen.
En råhetskontroll är särskilt lätt att miss tolka nära en gräns. Ett stylosspår tvärs över bearbetningsmärken, ett längs dem och en optisk skanning över ett område kan ge olika resultat även på samma komponent. Den här guiden visar hur man ställer in en profilmätning, var man ska utföra spårningar på två vanliga CNC-ytor, vad Ra och Rz rapporterar respektive inte rapporterar, samt hur man hanterar avläsningar kring godkännandegränsen.
Börja med ytan, parametern och godkännanderegeln på ritningen
Hitta ystrukturens hänvisning på den faktiska revisionen av ritningen. Notera vilken yta eller cylindriska region den gäller för, parametertecknet, gränsvärdet och enheten, det anropade standardavsnittet och dess upplaga, eventuell specificerad strukturriktning (lay) eller profilriktning samt delens tillstånd vid inspektionen. En bearbetad yta före strålning, beläggning eller polering är inte nödvändigtvis samma yta som kommer att levereras. Om hänvisningen gäller en tätyta (seal land) svarar mätning på en bekväm intilliggande frihetsyta på en annan fråga.
Två hänvisningar kan se liknande ut på ytan men kräva olika mätningar. Betrakta exempelvis en hypotetisk fräsad tätplatta specificerad till Ra ≤ 1,6 µm och en svarvad lagerytasits specificerad till Rz ≤ 6,3 µm. Dessa värden definierar två exempel i den här artikeln, inte VETCNC:s standardtoleranser. Den första kräver ett profilresultat för råhetsmedelvärde på plattan. Den andra kräver den specificerade höjtparametern på axeln; dess Rz-resultat kan inte levereras genom att multiplicera ett uppmätt Ra med en fast faktor. Båda hänvisningarna kräver fortfarande en mätplats, utvärderingsvillkor och en godkännanderegeln som är tillräcklig för återkommande inspektion.
Amerikanska ritningar kan anropa ASME B46.1; ASME listar för närvarande B46.1-2019 (R2026). Den publicerade ISO-profilserien är ISO 21920-1:2021 för ritningsindikation, ISO 21920-2:2021 för terminologi och parametrar samt ISO 21920-3:2021 för specificeringsoperatorer. Äldre upplagor av ISO 4287 och ISO 4288 är dragna tillbaka, men en äldre ritning som uttryckligen citerar en av dessa måste tolkas enligt de överenskomna kontraktskraven, inte tyst omformas till den nyare serien. ISO:s sidor beskriver de publicerade titlarna och statusen; de innehåller inte de fullständiga betalda tekniska reglerna. Lös en tvetydig eller ofullständig hänvisning tillsammans med ritningens ägare innan du använder ett bekvämt instrumentstandardvärde som om det vore ett krav.
Ytstruktur är också separat från mått och form. En lagerytsits kan uppfylla kraven på diameter och rundhet trots att profilstrukturen är oacceptabel. En polerad yta kan visa ett lågt Ra-värde trots att den har en isolerad repa eller skavskada. CNC-kvalitetskontrollguiden behandlar dimensionsinspektion; den här råhetsproceduren fokuserar på ytprofilen i den angivna regionen.
Läs av Ra och Rz som olika profilmätningar
Ra är det aritmetiska medelvärdet av absolutavvikelserna för råhetsprofilen från dess medellinje över utvärderingslängden. Ett spår med alternerande, måttliga toppar och dalar kan ha samma Ra som ett annat spår med några djupare egenskaper, beroende på deras fördelning. ASME:s plakat om ytråhet (B46.1) visar profilen, medellinjen och utvärderingslängden bakom den här definitionen.
Rz är en profilhöjdsparameter som avser topp-dal-strukturen snarare än endast den genomsnittliga absoluta höjden. Beräkningen och rapporteringen måste följa den utgåva som anges på ritningen; äldre och nyare profilsystem får inte behandlas som utbytbara enbart för att båda visar “Rz.” NIST listar Ra och Rz som separata kalibreringsparametrar, var och en med egna osäkerhetsöverväganden. En fast “Rz = 4 × Ra” eller “Rz = 7 × Ra”-genväg kan inte certifiera någon av exempelytorna. Om ritningen specificerar Rz ska mätinstrumentet konfigureras och rapporten ställas in enligt den tillämpliga Rz-definitionen, och parametern ska mätas.
Inget av dessa värden utgör en fullständig visuell eller funktionell inspektion. Samma medelvärde kan dölja en lokal repa, rivkant, burr, vibreringsband, por eller periodisk vågighet. En tätyta kan kräva både ett defektkriterium och en numerisk profilparameter; en glidyta kan vara känslomässig för riktning eller dalstruktur. Om sådana egenskaper är viktiga ska de anges på ritningen eller i godkännandeplanen och inspekteras separat. Välj inte en mer fördelaktig spårposition för att få en lokal defekt att försvinna ur ett råhetsresultat. guide om fräsmärken och efterbearbetning förklarar varför synliga verktygsmärken och ett enda Ra-resultat inte berättar samma historia.
Välj en profilmetod som kan nå den krävda ytan
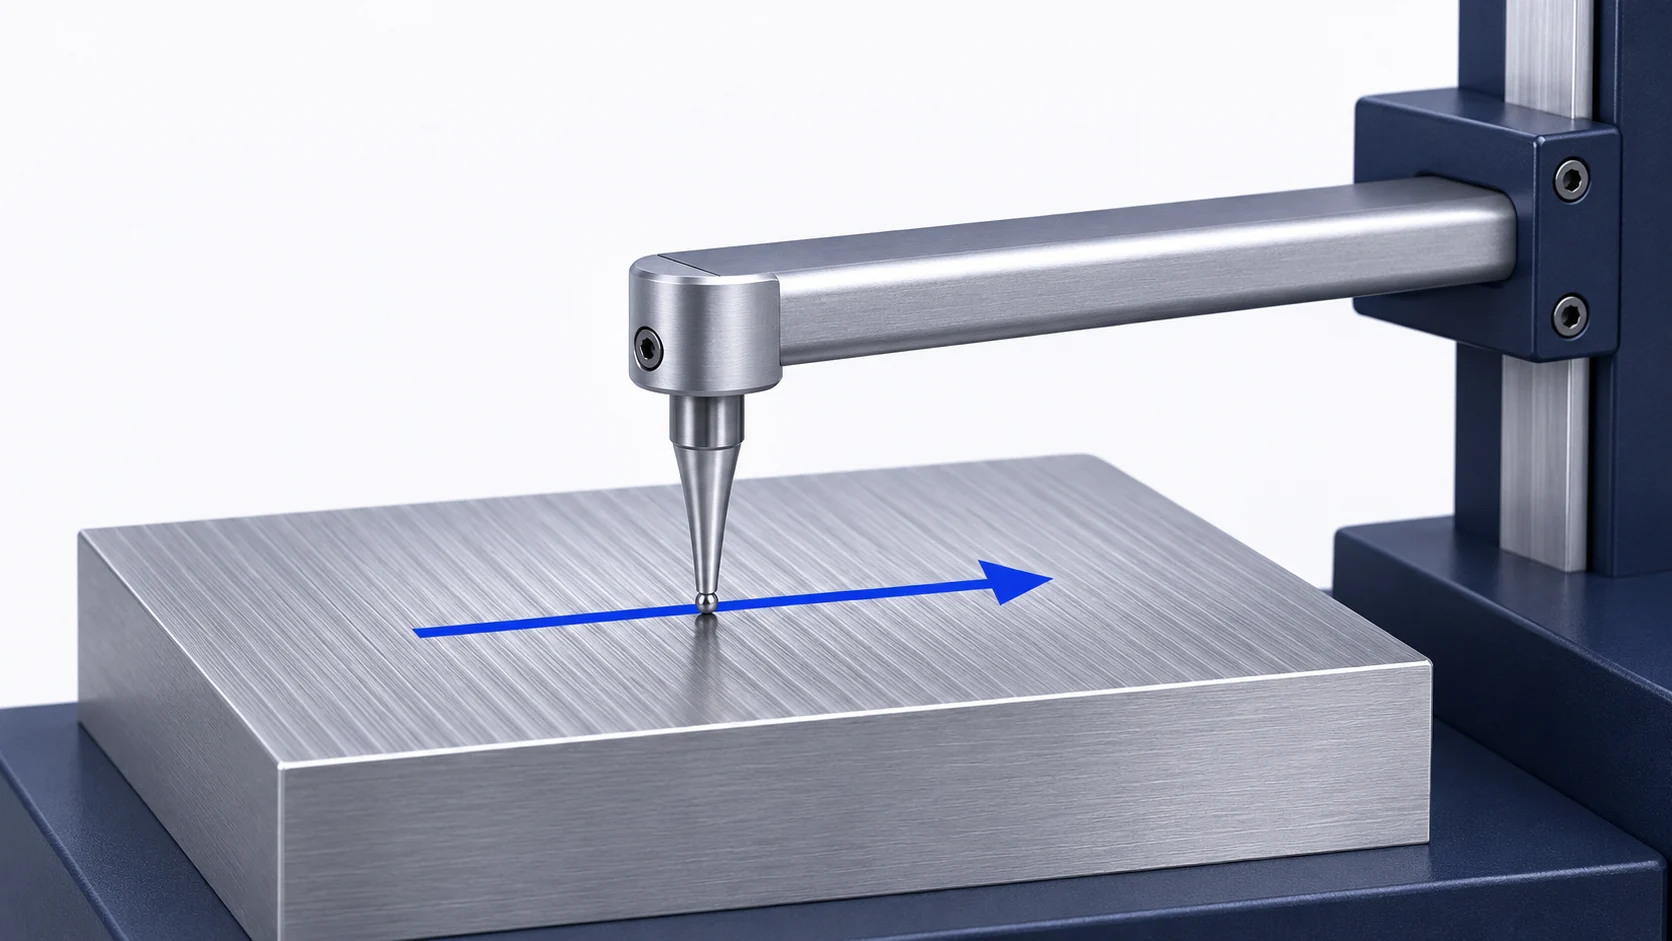
En kontaktpennprofilometer drar en känd spets över ytan och registrerar höjd som funktion av avstånd. Den resulterande linjeprofilen kan nivåas och filtreras för att beräkna en profilparameter såsom Ra eller Rz. Kontrollera spetsens storlek och skick, genomförmågan, tillåten kontakt med materialet, instrumentets upplösning samt längden på det tillgängliga platta eller cylindriska ytområdet. KEYENCE:s vägledning för råhetmätning noterar att provspetsens radie kan påverka resultaten, att spårriktningen är avgörande och att kalibrering krävs. En smal fåra, litet hål eller kort land kan hindra en konventionell provspets från att följa den erforderliga utvärderingslängden utan att stöta mot en vägg eller kant.
Optiska instrument utan kontakt kan vara till hjälp vid känslomåliga ytor, små detaljer eller när ett större område ska kartläggas. Deras resultat är inte automatiskt utbytbara mot ett kontaktpennresultat. Optiska instrument har sina egna laterala och vertikala upplösningar samt valmöjligheter för filtrering. Beroende på sensor och yta kan branta lutningar eller reflektivitet leda till saknade mätpunkter; granska täckningen av mätdata innan en profil beräknas. NIST:s jämförelse mellan optiska och kontaktpennmetoder visade god överensstämmelse för vissa provklasser och betydande skillnader för andra; studien godkänner inte ersättning av någon optisk metod för någon angiven kontaktpennprofilmätning.
Håll koll på parameterfamiljen. En tvådimensionell profilparameter Ra beräknas från en linje under dess specificerade profiloperator. En areell parameter såsom Sa beräknas från ett område under en areell operator. En optisk karta kan vara användbar för att hitta en ovanlig bandstruktur eller repa, men dess Sa-värde är inte en direkt ersättning för en ritningsangiven Ra-gräns. Om ett profilvärde beräknas från optiska data måste den krävda riktningen, filtreringen, samplingsmetoden och valideringen av metoden matchas innan det jämförs med ett kontaktpennbaserat resultat.
Instrumentet kräver även en tillgänglig, stabil del. Rengör bort lösa spån, rester av skärvätska och hanteringsförstoppning utan att påverka den färdiga ytan. Stöd delen så att vibration eller lutning inte dominerar spåret. Verifiera instrumentet mot det relevanta referensobjektet och dess aktuella kalibreringsprocedur, och ställ sedan in den faktiska spetsen, genomförmågan, filtret och profilberäkningen. Begreppet ”kalibrerad” i en rapport bör avse ett verkligt instrument och en verifieringslogg, inte ett generellt påstående baserat på en foto av utrustningen.
Placera spår där CNC-ytan utför sitt arbete.
Bearbetning lämnar ett riktat mönster som kallas strukturriktning. En profil som ritas parallellt med framträdande märken kan missa kammar som korsas av en ihopmonterad del; ett spår tvärs över dem fångar ofta mer av strukturen. KEYENCE beskriver mätning vinkelrätt mot bearbetningsriktningen som en vanlig utgångspunkt. Det är inte en ersättning för en specificerad ritningsriktning eller en funktionsyta där rörelse och belastning föreslår en annan orientering. Registrera den valda riktningen så att en annan inspektör kan återge mätningen.
Fräsad tätningsplatta: gå tvärs över de framträdande märkena på det specificerade landet.
För den hypotetiska fräsade plattan med Ra ≤ 1,6 µm identifiera först det faktiska tätningsområdet. Ett planfräsat mönster kan vara böjt eller överlappa från flera pass, så ”tvärs över märkena” bör fastställas på spårplatsen, inte antas från maskinens X-axel. Välj tillgängliga positioner inom det funktionsland som angetts, bort från infart- och utfartskanter där provspetsen riskerar att gå av ytan. Om ett lokalt verktygspågående, vibreringsavtryck eller repa ligger inom det funktionsland som angetts, undersök det enligt de tillämpliga defektkriterierna och profilkraven istället for att tyst undvika det.
Flera separerade spår ger mer information än upprepad skanning av samma släta bana. Till exempel kan en plan ange vänster, mitt och höger del av en bred platta, med samma spårriktning och inställningar på varje plats. Antalet och fördelningen måste hämtas från ritningen, provtagningsplanen eller avtal; tre är ett konkret exempel på planering, inte en universell standardminimikvantitet. Registrera varje plats. Om ytan är för liten för den valda cutoff-längden och utvärderingslängden är lösningen att komma överens om en tillämplig metod och villkor, inte att avkorta ett spår utan att ange detta.
Vred axelbäck: spåra längs axeln tvärs över den cirkumferentiella strukturriktningen.
En konventionell vred axel har normalt märken som går runt cylindern. Ett axiellt spår tvärs över dessa cirkumferentiella märken är en användbar utgångsorientering för den hypotetiska Rz ≤ 6,3 µm bäckytan. Placera det på den specificerade bäckkontaktlängden, fri från axelskulderradier, gängutjämningar och avsiktliga fåror. En fixtur eller stöd bör förhindra att axeln roterar eller gungar under spåret, medan instrumentets formavlägsningsfunktion hanterar den underliggande cylindriska geometrin enligt den valda profilmetoden.
Axiala mätningar på flera vinkelpositioner kan avslöja en bandstruktur eller lokalt problem som ett enda spår missar. Spara vinkelpositionerna eller en tydlig platsdiagram i registret. Om ritningen specificerar en annan riktning eller inkluderar en lokaliserad funktionszon, följ denna kravspecifikation. En axel som mätts längs en cirkumferentiell bana och en annan som mätts axialt har inte genomgått samma inspektion bara för att båda rapporterna anger ”Rz”. Vägledningen för val av ytfinalbehandling behandlar vilken slutlig ytytillstånd som bör specificeras; den här artikeln behandlar hur man testar det valda yttillståndet.
Ställ in filtret, cutoff-längden och utvärderingslängden innan du avläser värdet.
En stylospets registrerar höjdändringar över ett spektrum av rumsliga våglängder. Analysen separerar form, vågighet och den kortskaliga råhetsprofilen. Den långvågiga avskärningsgränsen för råhet bestämmer vilka längre egenskaper som dämpas; en kortvågig avskärningsgräns kan ta bort mycket fina egenskaper eller instrumentbrus. Utvärderingslängden är den del av genomlöpningen som används för att beräkna den rapporterade parametern efter att randeffekter uteslutits. Den totala genomlöpningen måste därför vara tillräckligt lång för den valda filtret och utvärderingslängden.
Dessa inställningar kan ändra det rapporterade resultatet från samma fysiska yta. ASME:s B46.1-plakat visar hur Ra-värdet för en exempelprofil minskar när dess långvågiga avskärningsgräns förkortas; en större del av profilen behandlas då som vågighet snarare än råhet. Därför bör en inspektör inte successivt förkorta avskärningsgränsen tills ett nästan gränsnära Ra-värde godkänns. Välj avskärningsgräns, filterfamilj, provtagnings-/utvärderingslängder och eventuell standardoperator från den angivna standardutgåvan och ritningsförutsättningarna innan godkännandedata samlas in. Om en ritning utelämnar nödvändiga förutsättningar, använd regeln i den tillämpliga standarden eller lös utelämnandet kontraktmässigt, och ange vad som använts.
Mycket korta egenskaper gör detta till mer än ett programvaruval. En smal tätningsyta kan inte erbjuda tillräcklig sammanhängande längd för den valda genomlöpningen. En olämplig stylospets kan inte nå ner i en smal dal, och en sond kan träffa en närliggande vägg innan rörelsen slutförts. En optisk skanning kan ha saknade datapunkter på branta eller reflekterande ytor. Beskriv dessa tillvägagångssättbegränsningar i inspektionsplanen. Att rapportera en parameter utan en användbar profil och dess analysinställningar ger ett tal som inte kan återproduceras pålitligt av en annan verkstad.
Utför och dokumentera en återkommande CNC-råhetskontroll.
Stegen nedan följer mätningens beroendeförhållanden. De ersätter inte den tillämpade standarden eller en avtalad inspektionsinstruktion.
- Fäst kravet. Identifiera ritningsrevision, delens tillstånd, exakt yta, profil- eller arealparameter, gräns, enhet, standardutgåva, riktning, mätpunkter och beslutsregel. Lös utelämnade termer som kan påverka bedömningen.
- Välj och verifiera metoden. Kontrollera instrumenttyp, spets- eller optisk konfiguration, tillvägagångssätt, kalibreringsstatus, referensartefakt och lämplighet för den förväntade strukturen. Behåll identifieringen av metoden.
- Förbered delen och genomlöpningsbanan. Ta bort lös kontamination utan att omforma ytan, stabilisera delen, markera eller beskriv varje mätpunkt och justera banan till den angivna riktningen eller den avtalade tvärriktningen.
- Ställ in profiloperatören. Registrera nivellering/formborttagning, råhetsfilter, avskärningsgräns, provtagnings- och utvärderingslängder, genomlöpningshastighet, vald parameter och enhet. Kontrollera att den faktiska ytan erbjuder den krävda sammanhängande längden.
- Mät varje planerad mätpunkt. Granska profilen och instrumentvarningarna för förlorad kontakt, randeffekter, saknad optisk data eller isolerad skada. Upprepa endast enligt den avtalade återkommandeproceduren; ersätt inte ett ogynnsamt men giltigt resultat med en jämnare banan.
- Rapportera och fatta beslut. Behåll varje resultat samt mätpunkt/riktning och inställningar, instrumentidentifiering, kalibrerings-/verifieringsreferens, eventuella observerade defekter och den angivna godkännanderegeln. Tillämpa den avtalade regeln på hela den krävda uppsättningen resultat.
En kort rapport bör låta en annan kvalificerad inspektör återge mätningen utan att behöva gissa. I praktiken är delens och ritningens revision, inspekterad yta, mätpunkter, parameter och enhet, standardutgåva, metod och spets- eller optisk uppställning, genomlöpningsriktning, filter/avskärningsgräns/utvärderingslängd, enskilda avläsningar, kalibreringsreferens och beslutsregel de väsentliga fälten. Enbart “Ra 1,4” saknar för många av dessa. NIST:s arbete med råhetskalibrering behandlar mätvillkor och osäkerhet som en del av parameterresultatet, inte som prydnad på ett intyg.
Hantera nästan gränsnära och motsägande avläsningar utan att ändra provet.
Anta att exempelplattan från fräsning har ett krav på Ra ≤ 1,6 µm. Två planerade, giltiga genomlöpningar med samma inställningar ger avläsningarna 1,58 respektive 1,62 µm. Deras aritmetiska medelvärde är 1,60 µm, men detta i sig innebär inte godkännande. Ett av resultaten överskrider den angivna numeriska gränsen, och beslutet beror på den specificerade utvärderings- och provtagningsregeln, mätosäkerheten samt den avtalade godkännande-/underkännanderegeln. Välj inte tyst det lägre avläsningen, medelvärdesberäkna de två utan auktorisering, ändra avskärningsgränsen eller flytta stylospetsen till en jämnare region för att få ett godkänt resultat.
Kontrollera först att båda genomlöpningarna utfördes på den krävda ytan och i den angivna riktningen med samma dokumenterade inställningar, och att ingen av dem innehåller en identifierbar ogiltighet såsom sondavvikelse eller dataförlust. Om en är ogiltig, dokumentera varför och upprepa den enligt den etablerade proceduren. Om båda är giltiga, behåll båda profilerna och mätvillkoren. En tredje genomlöpning eller en annan metod kan vara användbar för undersökning, men syftet och hanteringen bör avtalas; den tar inte automatiskt bort de ursprungliga resultaten.
Mätosäkerhet är avgörande nära en gräns eftersom två kompetenta instrument kan rapportera olika värden för samma fysiska struktur. NIST publicerar behandling av osäkerhet för råhetsparametrar och har dokumenterat metodberoende skillnader mellan stylospets- och optiska mätningar på vissa prov. ASME:s B89.7.3.1-2001 (R2024)-riktlinje för beslutsregler behandlar hur leverantör och kund bör formulera en överensstämmelseregeln som tar hänsyn till osäkerhet. Den här artikeln tilldelar inte någon universell säkerhetsmarginal eller hävdar någon VETCNC-godkännandepolicy; ritningen och inköpsavtalet måste ange den tillämpliga regeln.
Det mest användbara resultatet av en råhetskontroll är en reproducerbar uttalande om den specificerade ytan. Om underlaget eller axeln ligger utanför kraven hjälper profil- och platsregistreringen till att skilja ett allmänt ytfinishproblem från en lokal märkning eller en metodologisk oenighet. Därefter kan tillverkningsteamet undersöka verktygets skick, banavstånd, matning, styvhet eller en avslutande bearbetningsoperation i förhållande till det faktiska felet. Ett lågt Ra-värde på fel yta, ett omräknat Rz-värde eller en ändrad filterinställning kan inte besvara den frågan från tillverkningen.
Frågor om mätning av ytråhet
Kan jag mäta CNC-ytjämnhet med en vanlig dimensionsmätande CMM?
Ett dimensionsmätningsresultat från en CMM ger i sig inte en profilrauhetsparameter. Använd ett lämpligt ytteknikinstrument eller en validerad CMM-monterad rauhetsgivare tillsammans med den specificerade profiloperatorn. Instrumentet måste kunna nå den angivna ytan och utföra den krävda spåran.
I vilken riktning ska jag mäta en fräsad eller svarvad yta?
Använd den riktning som anges i ritningen. När ritningen inte specificerar någon riktning är en mätspårning tvärs över den dominerande bearbetningsstrukturen en vanlig utgångspunkt: tvärs över lokala fräsmarkeringar på en fräsd yta, eller axiellt tvärs över cirkulära markeringar på en svarvad axel. Registrera den faktiska riktningen och mätplatsen så att avläsningen kan upprepas.
Kan jag omvandla Ra till Rz för att kontrollera en ritning?
Ingen fast Ra-till-Rz-multiplikator kan certifiera en del. Parametrarna reagerar olika på profilformen, och deras definierade operatorer beror på den tillämpade standardutgåvan. Mät och rapportera den parameter som anges på ritningen under de krävda förhållandena.
Räcker en enda genomgångspåföljning för att godkänna hela delen eller hela partiet?
Endast om de överenskomna kontroll- och beslutsreglerna gör det tillräckligt för den angivna ytan och provtagningsomfattningen. En enda linje kan missa rumslig variation, en lokal repa eller en annan region på en funktionell yta. Behåll plats, riktning, inställningar och krävda enskilda mätvärden tillsammans med resultatet.
Tekniska källor
- ASME, B46.1 — Surface Texture (Surface Roughness, Waviness, and Lay), utgåva 2019, bekräftad på nytt 2026. Fastställer den nu gällande amerikanska standarden och dess tillämpningsområde.
- ASME, B46.1-2019 Surface Roughness Poster, affischversion den 21 maj 2022. Förklarar stylusprofil, Ra, strukturriktning (lay), filtrering, cutoff och utvärderingslängd, inklusive en specifik illustration av cutoff-ändring.
- ISO 21920-1:2021, ISO 21920-2:2021 och ISO 21920-3:2021. Officiella katalogposter identifierar de publicerade dokumenten för profilangivelse, parametrar och operatörer samt återkallade föregående utgåvor; fullständiga tekniska klausuler var inte tillgängliga för den här artikeln.
- Mitutoyo, Snabbguide för ytroghetsmätning, sammanfattning av parametrar enligt ISO 21920-2. Skiljer åt Ra, Rz och Rt; tillverkarens webbadress behålls i den interna bevisregistret.
- NIST, Kalibreringar av ytråhet och steghöjd: mätvillkor och osäkerhetskällor, 2014. Identifierar olika profilparametrar samt behovet av att spåra mätvillkor och osäkerhet.
- NIST, Jämförelse av optiska och stylusmetoder för mätning av ruviga ytor, 2007. Rapporterar metodberoende överenskommelse och oenighet på de undersökta ytorna.
- KEYENCE, Råhetsmätare, Mätningens grunden. Beskriver fjäderstifts- och optiska metoder, probespets, tvärriktning för ytspår och kalibrering; instrumenttillverkarens URL behålls i den interna bevisregistret.
- ASME, B89.7.3.1 — Riktlinjer för beslutsregler, utgåva från 2001, bekräftad på nytt 2024. Behandlar beslut om överensstämmelse när mätosäkerhet är av betydelse.
Om VETCNC
VETCNC förmedlar en familjetillverkningsbakgrund till onlinebeställning av CNC-tjänster. Kevin har tio års erfarenhet från CNC-branschen och samarbetar med familjens fabriker i Kina samt ett bredare nätverk av partners. Målet är att göra tillverkningsavtalet, de tekniska kraven och ansvarsfördelningen tydliga innan en beställning placeras.
Läs Kevins historia →


