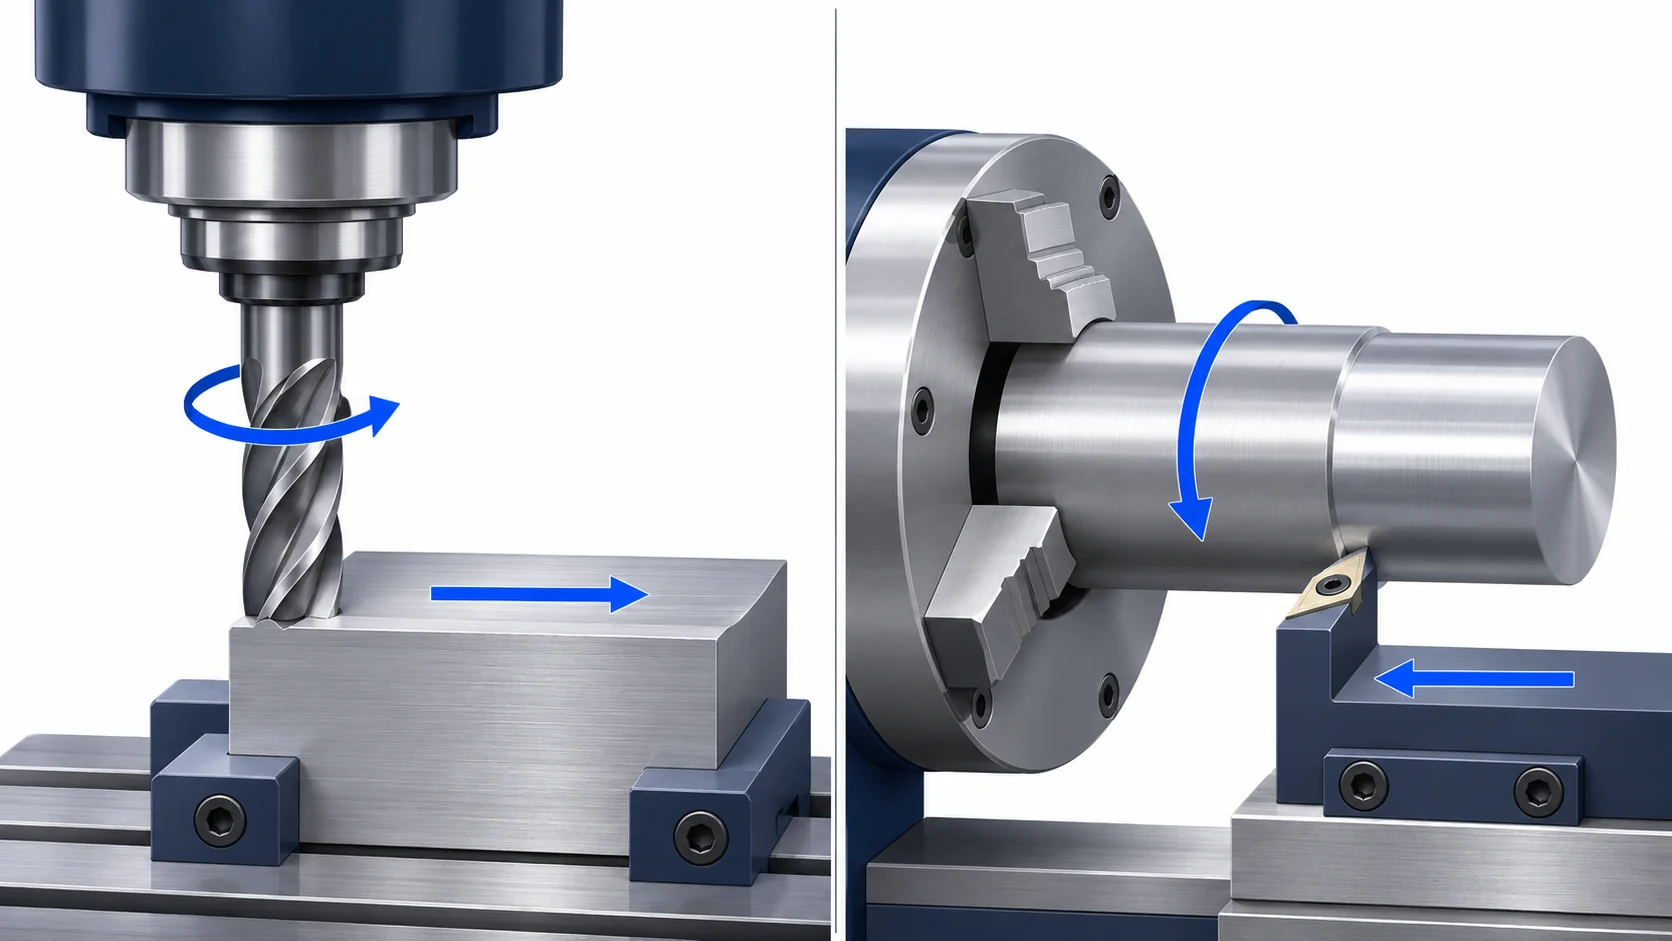
Tässä artikkelissa
Leikkuunopeus on leikkuureunan nopeus suhteessa työkappaleeseen kosketushalkaisijalla. Syöttönopeus kuvaa, kuinka nopeasti työkalu etenee, mutta käytettävä yksikkö riippuu operaatiosta: millimetriä minuutissa pöydän liikkeelle, millimetriä hammasta kohden jyrsimelle tai millimetriä kierrosta kohden sorvaustyökalulle. Ne liittyvät toisiinsa pyörivän akselin rpm:n kautta; ne eivät ole kaksi eri nimeä samalle asetuksele. Vaihda työkalu tai työkappaleen halkaisija säilyttäen rpm muuttumattomana, ja leikkuunopeus muuttuu. Vaihda rpm säilyttäen lineaarisen syöttön arvon muuttumattomana, ja jokaisen leikkuureunan poistama materiaalimäärä muuttuu.
Tämä ero on hyödyllinen, kun työkalu vaihdetaan, työkappale pienenee halkaisijaltaan tai ohjelma vaikuttaa nopeammalta, mutta jättää huonomman pinnanlaadun. Tässä oppaassa käydään läpi yksi jyrsintäleikkaus ja yksi sorvausleikkaus ja esitetään, mikä arvo on laskettava uudelleen ennen ohjelman muuttamista. Luvut havainnollistavat suhteita, eivätkä ne ole leikkaussuositukset määrittelemättömälle työkalulle ja materiaalille.
Nimeä nopeus- ja syöttöarvo ennen asetusten vertailua
Koneen näyttö saattaa näyttää S = 5 000 ja F = 1 200. Ilman aktiivisia yksiköitä ja syöttötapahtumaa nämä luvut ovat epätäydellisiä. Pyörivän akselin nopeus n on kierroksia minuutissa (rpm). Leikkuunopeus vc on työkalun leikkuureunan kuljettama matka kehällä minuutissa, yleensä metrejä minuutissa (m/min) tai pintajalkaa minuutissa (SFM). Lineaarinen syöttö vf on akselin liikkeen nopeus, yleensä millimetriä minuutissa (mm/min) tai tuumaa minuutissa (IPM).
| Arvo | Metriset yksiköt | Mitä se kertoo sinulle |
|---|---|---|
| Pyörivän akselin nopeus, n | kierrosta/min (rpm) | Kuinka monta kierrosta tapahtuu minuutissa |
| Leikkuunopeus, vc | m/min | Pintamatka kytkettyyn halkaisijaan |
| Jyrsinnän syöttö hammasta kohden, fz | mm/hammas | Nimellinen etenemä tehokkaan leikkuuterän kohdalla |
| Sorvauksen syöttö kierrosta kohden, fn | mm/kierros | Työkalun etenemä yhden työkappaleen kierroksen aikana |
| Lineaarinen syöttö, vf | mm/min | Ohjelmoitu tai saavutettu akselin liikkeen nopeus |
Taulukon yksiköt kuuluvat laskelmaan, eivätkä ne ole vaihtoehtoisia merkintöjä. Jyrsintäohjelma, jossa syöttö on 0.06 mm/hammas, ei liiku nopeudella 0.06 mm/min. Sen liikenopeus määräytyy rpm:n ja tehokkaiden leikkuuhammasteiden lukumäärän perusteella. Vastaavasti sorvaussyöttö 0.18 mm/rev muuttuu eri mm/min-liikenopeudeksi, kun rpm muuttuu. Sandvik Coromantin jyrsintä– ja sorvauskaavakokoelmat käyttävät näitä erillisiä symboleja ja yksiköitä.
Yksinkertaisen kehävarsijyrsimen tapauksessa nimellinen työkalun halkaisija on yleensä leikkuuhalkaisija pinta-nopeuden laskennassa. Pallopäinen tai pyöristetty terä voi kytkeytyä pienempään tehokkaaseen halkaisijaan todellisen syvyysleikkauksen kohdalla. Sen pinta-nopeutta ei voida päätellä turvallisesti pelkästään nimellisestä ulkohalkaisijasta. Tämä geometria on erillinen materiaalikohtaisesta työkaluvalmistajan suositellusta nopeus- ja puristusarvoväliltä. Pyörivän akselin nopeus-, vääntömomentti- ja tehoguide käsittelee sitä, pystyykö akseli tukemaan ehdotettua leikkausta; alla oleva aritmetiikka selittää, mitä ehdotetut nopeus ja syöttö tarkoittavat.
Jyrsintäesimerkki: suurempi työkalu muuttaa kierroslukua ja pöydän syöttönopeutta
Oletetaan, että 12 mm halkaisijan nelitähteinen varsijyrsin pyörii 5 000 rpm:n kulussa ja syöttö on 0,06 mm/hampaan suorassa leikkauskäynnissä. Tässä esimerkissä käytetty halkaisija on 12 mm. Sandvikin metriset yhteydet ovat vc = π × D × n ÷ 1 000 ja vf = fz × n × zeff. Kun D on millimetreinä, vc ilmoitetaan m/min; kun fz on mm/hampaan, vf ilmoitetaan mm/min.
Leikkausnopeus on π × 12 × 5,000 ÷ 1,000 = 188.5 m/min. Pöytäsyöttö on 0.06 × 5,000 × 4 = 1,200 mm/min. Kumpikaan luvuista erikseen ei määritä soveltuvaa leikkausta. Työkalun laatu, työstettävän materiaalin laatu ja tila, aksiaali- ja radiaalinen käyttöaste, työkalun ulottuma, lastunpoisto ja koneen rajoitukset määrittävät edelleen, täyttyykö työkalunvalmistajan ilmoittama soveltuva alue. jyrsintäprosessin opas selittää niitä toimintoja, joihin nämä syötteet liittyvät.
Vaihdetaan nyt työkalu 16 mm:ksi varsijyrsimeksi, jolla on myös neljä tehokasta terää. Jos tarkoituksena on säilyttää sekä 188.5 m/min:n leikkausnopeus että 0.06 mm/terä:n nimellinen syöttö, kierrosluku on laskettava arvoon 188.5 × 1,000 ÷ (π × 16) = 3,750 rpm. Lineaarinen syöttö muuttuu tällöin arvoon 0.06 × 3,750 × 4 = 900 mm/min. Jos sen sijaan säilytetään vanha 5,000 rpm ja 1,200 mm/min, 0.06 mm/terä säilyy, mutta pinnan nopeus nousee arvoon π × 16 × 5,000 ÷ 1,000 = 251.3 m/min.
| 12 → 16 mm: työkalun vaihto | RPM | Leikkausnopeus | Pöytäsyöttö | Syöttö terää kohden |
|---|---|---|---|---|
| Alkuperäinen 12 mm: varsijyrsin, neljä tehokasta terää | 5,000 | 188.5 m/min | 1,200 mm/min | 0,06 mm/terä |
| 16 mm; säilytetään rpm ja pöytäsyöttö | 5,000 | 251.3 m/min | 1,200 mm/min | 0,06 mm/terä |
| 16 mm; säilytetään leikkausnopeus ja syöttö terää kohden | 3,750 | 188.5 m/min | 900 mm/min | 0,06 mm/terä |
| 16 mm; säilytetään leikkausnopeus ja pöytäsyöttö | 3,750 | 188.5 m/min | 1,200 mm/min | 0,08 mm/terä |
Viimeinen rivi seuraa laskukaavasta 1 200 ÷ (3 750 × 4) = 0,08 mm/hammas. Se on kolmannes lisäys nimellisestä etenemisestä kullekin leikkuureunalle. Ohjelmoija, joka päivittää kierrosluvun säilyttääkseen pinnanleikkausnopeuden mutta unohtaa syöttönopeuden, muuttaa leikkaustaakkaa ilman että tekee tätä tarkoituksellisesti. Toisaalta, jos sekä kierroslukua että pöytäsyöttöä hidastetaan suhteellisesti, nimellinen syöttö hammas kohti säilyy, mutta leikkausliike pitenee: oletetulla 100 mm:n suoralla syöttöliikkeellä 100 ÷ 1 200 min on 5,0 sekuntia, kun taas 100 ÷ 900 min on 6,7 sekuntia. Nämä ovat pelkästään syöttöliikkeen ajat; lähestymisliike, poistoliike, kiihdytys, muut kierrokset ja työkalunvaihdot eivät kuulu tähän laskelmaan.
Hammaslukumäärä on toinen riippumaton muuttuja. Oletetaan, että 16 mm:n työkalulla on kolme tehokasta hammasta, ja että kierrosluku 3 750 rpm sekä nimellinen syöttö 0,06 mm/hammas pysyvät muuttumattomina. Lasketun pöytäsyöttön arvo on 0,06 × 3 750 × 3 = 675 mm/min. Jos ohjelmassa sen sijaan säilytetään 900 mm/min, jokainen tehokas hammas etenee 900 ÷ (3 750 × 3) = 0,08 mm/hammas. Laske käytännössä osallistuvat leikkuureunat, älä oleta, että kaikki näkyvissä olevat teräpinnat ovat yhtä tehokkaita leikkuualueessa. Teräpinnan lukumäärän valinta vaikuttaa myös lastunvarastoon ja jäykkyyteen; sitä ei voi tehdä pelkästään syöttöyhtälön perusteella.
Miksi nimellinen syöttö hammas kohti ei ole todellinen lastunpaksuus
Syöttö hammas kohti on etenemisarvo, kun taas suurin lastunpaksuus riippuu siitä, mikä osa hammaskaarta leikkaa. Reunajyrsinnässä, kun säteellinen leikkuusyvyys on alle puolet kutterin halkaisijasta, leikkaava hammas saattaa ei koskaan saavuttaa asemaa, jossa sen hetkellinen lastunpaksuus vastaa nimellistä fz:tä. Tulokulmat alle 90 astetta ja pyöreät vaihtoterät pienillä leikkuussyvyyksillä voivat ohentaa lastua eri geometrisista syistä. Sandvik Coromantin ohjeet lastunpaksuudesta erottavat nämä tapaukset; yhden korjauskertoimen soveltaminen kaikkiin työkalupolkuun olisi virheellistä.
Yksinkertaiselle suorareunaiselle, 90 asteen tulokulmalla toteutetulle sivujyrsintägeometrialle säteellinen leikkuusyvyyssuhteelle r = ae/D arvo alle 0,5 antaa geometrisen maksimin noin hmax = fz × 2√[r(1 − r)]. Kun leikkuusyvyys on 10 % ja nimellinen etenemisarvo 0,06 mm/hammas, maksimilastunpaksuus on 0,06 × 2√(0,1 × 0,9) = 0,036 mm. Laskelma on geometrian havainnollistus, ei ohje nostaa syöttöä mihinkään tiettyyn arvoon: todellisia työkalutietoja, työstettävää materiaalia, leikkuussyvyyttä, pyörivyyttä, koneen jäykkyyttä ja haluttua pintalaatua on otettava huomioon. Kun työkalunvalmistaja antaa leikkuusyvyyteen liittyviä tietoja, käytä niitä arvoja eikä siirrä täysileveän uran arvoja kevyeen sivuleikkaukseen.
Liian ohut lastu kyseiselle leikkuureunalle ja materiaalille voi aiheuttaa hankauksen eikä puhdasta leikkausta, tuottaa lämpöä ja huonoja lastuja sekä lyhentää työkalun käyttöikää. Liian paksu lastu taas voi ylikuormittaa leikkuureunan, taiputtaa ohuen kutterin tai katkaista sen. Siksi ”vähennä syöttöä” ei ole turvallinen yleispätevä vastaus melulle tai kulumalle. Tarkista ensin todellinen säteellinen leikkuusyvyys ja leikkuureunan geometria, ja vertaa havaittuja lastuja, leikkaustaakkaa ja pintalaatua työkalunvalmistajan sovellusrajoihin. Jos työkalupolku vaihtelee kevyestä sivuleikkauksesta lähes täysileveään uraan, sama ohjelmoitu fz ei tarkoita samaa maksimilastunpaksuutta tai leikkaustaakkaa.
Sorvausesimerkki: vakio-kierrosluku ja vakio-pinnanleikkausnopeus eroavat toisistaan
Perinteisessä sorvissa työkappale pyörii ja paikallaan oleva työkalu etenee. Sorvausta varten käytä koneistettua työkappaleen halkaisijaa kaavassa vc = π × Dm × n ÷ 1,000. Lineaarinen etenemisnopeus on vf = fn × n, missä fn on mm/kierros. Sandvikin sorvauskaavat antavat myös vakio-rpm:a käyttävän aksiaalisuoran leikkausliikkeen keston: pituus ÷ (fn × n). Tämä on yksi leikkausliike, ei koko osan valmistusjakso. CNC-sorvaussivulla esitetään pyörivien osien ominaisuudet, joille tämä ero on merkityksellinen.
Oletetaan 40 mm:n sorvattu halkaisija, 150 m/min:n tavoiteltava pinnanleikkausnopeus ja 0.18 mm/rev syöttö. Laskettu kierrosluku on 150 × 1,000 ÷ (π × 40) = 1,194 rpm pyöristämisen jälkeen. Lineaarinen syöttö on noin 0.18 × 1,193.7 = 215 mm/min. Tällä vakiohalkaisijalla oletettu 60 mm:n aksiaalinen leikkauspituus vie 60 ÷ 214.9 = 0.279 min, tai 16.8 sekuntia leikkausajan kestävää syöttöliikettä.
Tarkastellaan nyt erillistä 20 mm halkaisijaltaan olevaa leikkausta. Jos kierrosluku pysyy arvossa 1,193.7, pinnan nopeus laskee arvoon 75 m/min; jos syöttö pysyy arvossa 0.18 mm/rev, lineaarinen matka pysyy suunnilleen arvossa 215 mm/min. Jos ohjausjärjestelmä sen sijaan pitää pinnan nopeuden vakiona arvossa 150 m/min, kierrosluku nousee suunnilleen arvoon 2,387 rpm, ja sama 0.18 mm/rev muuttuu suunnilleen arvoksi 430 mm/min. Muuten identtinen 60 mm aksiaalinen syöttö kestäisi tällöin noin 8.4 sekuntia aktiivisen syöttöajan aikana. Nämä aikaluvut vertailevat kahta erillistä vakiohalkaisijaisen leikkauksen suoritusta; ne eivät ole pikamenetelmä pinnanmuokkausleikkauksen keston arvioimiseksi, kun halkaisija muuttuu jatkuvasti.
Todellisessa ohjelmassa pyörintänopeuden yläraja voi estää ohjelmoidun pintanopeuden ylläpitämisen pienillä halkaisijoilla. Jos oletettu ohjausyläraja on 1800 rpm, 20 mm leikkaus rajautuu arvoon π × 20 × 1800 ÷ 1000 = 113,1 m/min, ja 0,18 mm/rev muuttuu arvoksi 324 mm/min. Kappale ei saa 150 m/min pintanopeutta pelkästään siksi, että tämä arvo on ohjelmoitu. Haas Automationin sorvioppaassa kuvataan vakion pintanopeuden (G96), kiinteän kierrosluvun (rpm, G97), kierrosluvun ylärajan (rpm, G50) ja syöttöä kierrosta kohti (G99) -tilaa sen ohjaukselle. Muut ohjaukset ja koneet voivat käyttää erilaisia koodeja tai oletusarvoja; tarkista todellinen ohjelma ja ohjaus ennen F-koodin tulkintaa.
Diagnostisoi huono leikkaus eristämällä muuttunut muuttuja
Kun aiemmin hyväksyttävä prosessi tuottaa lämpöä, lyhyttä työkalun käyttöikää, värinää tai erilaista pinnanlaatua ohjelman muutoksen jälkeen, vertaa vanhaa ja uutta leikkausta aktiivisen halkaisijan kohdalla. Suuremmalla porakoneella sama kierrosluku nostaa pinnan nopeutta. Pienemmällä sorvaushalkaisijalla sama kierrosluku laskee sitä. Pinnan nopeuden ero voi muuttaa kulumista tai muodostuvaa lastua vaikka näytetyssä eteenpäinliikkeen arvossa ei tapahdu muutosta. Työkalua ja materiaalia on tarkasteltava ennen kuin syynä pidetään pelkästään eteenpäinliikettä.
Laske sitten todellinen eteenpäinliike kärjelle tai kierrokselle aktiivisesta tilasta. Porakoneessa mm/min-eteesyöttötilassa fz = vf ÷ (n × zeff). Alhaisempi kierrosluku muuttumattomalla mm/min-eteesyöttöarvolla nostaa fz:tä. Saman vaikutuksen aiheuttaa myös vähemmän tehokkaita hammasosia sisältävä työkalu. Sorvauskoneessa mm/kierros-eteesyöttötilassa ohjelmoitu fn pysyy vakiona, kun lineaarinen matka muuttuu kierrosluvun mukaan; mm/min-tilassa vaihteleva kierrosluku muuttaa sen sijaan mm/kierros-arvoa. Näin ollen ohjelma, joka näyttää samalta näytöllä, voi tuottaa erilaisen leikkauksen, kun tila, työkalu tai halkaisija muuttuu.
Käytä tätä lyhyttä tutkimusta tässä järjestyksessä, koska jokainen vaihe määrittää seuraavan vaiheen merkityksen:
- Tunnista käytössä olevat yksiköt ja eteenpäinliiketila. Lue todellinen ohjaimen tila ja työpolku; selvitä, onko F-arvo annettu minuuttia kohti vai kierrosta kohti. Merkitse ohjelmoitu kierrosluku tai pinnan nopeus sekä mahdollinen pyörivän työkalun nopeuden yläraja.
- Käytä aktiivista halkaisijaa ja tehokkaita leikkausreunoja. Porakoneessa merkitse leikkaushalkaisija todellisella syvyydellä ja tehokkaiden hammasten lukumäärä. Sorvauskoneessa merkitse jokaisen syöttökerran halkaisija. Laske uudelleen vc, fz tai fn sekä vf, ja näytä yksiköt.
- Tarkista leikkausasteikko ja fyysinen todiste. Vertaa säteellistä ja aksiaalista syvyyttä, työkalun ulottumaa, lastun muotoa, konen kuormitusta, ääntä, pinnanlaatua ja kulumaa. Keveä sivuleikkaus ja täysileveysurakka eivät ole yhtäpitäviä samalla nimellisellä eteenpäinliikkeellä hammasta kohti.
- Muuta perusteltua muuttujaa ja varmista tulos. Valitse soveltuvat työkaluvalmistajan tiedot materiaalille ja leikkaustoimille, ja tee sitten kontrolloitu koe. Mittaa merkitykselliset pinnanlaatu ja mitat, ja kirjaa ylös käytetty ohjelma, työkalu ja työkappaleen kiinnitystapa.
Tämä järjestys estää yleisen virheellisen diagnoosin: liike kestää pidempään, kun kierroslukua on alennettu, joten eteenpäinliikettä nostetaan ajan saamiseksi takaisin, mutta sen kuormitus hammasta kohti oli jo aiemmin korkeampi. Se estää myös vastakkaisen virheen, jossa eteenpäinliikettä vähennetään, vaikka rubbaus johtuisi pienestä lastunpaksuudesta. Värinä voi johtua useista syistä, kuten työkalun liian pitkästä ulottumasta, työkappaleen kiinnityksestä tai leikkausasteikosta; nopeuden tai eteenpäinliikkeen muuttaminen voi muuttaa oireita ilman että todellinen syy paljastuisi.
Lue syklin kestoa lyhentävät vaikutukset yhdessä leikkuukuorman ja osan laadun kanssa
Yllä olevat työntöliikkeen laskelmat tekevät nopeamman ohjelman helposti kuviteltavaksi, mutta lyhyempi työntöliike ei takaa lyhyempää hyväksytyn osan valmistusympyrää. Korkeampi pöydän työntönopeus saattaa vaatia koneelta kiihtymistä lyhyiden segmenttien läpi, ja kone käyttää edelleen aikaa työntöliikkeen aloittamiseen, peruttavaan liikkeeseen ja työkalun vaihtoon. Aggressiivisempi puristusvoima saattaa vähentää työkalun käyttöikää tai aiheuttaa pinnanlaadun, joka vaatii toisen käsittelykerran. Toisaalta hieman hitaampi työntönopeus saattaa parantaa reunan kestävyyttä niin paljon, että keskeytyksiä vähenee. Tasapaino riippuu työkalusta, materiaalista, asennuksesta ja siitä, mitä valmiin osan tulee täyttää.
Käytä syöttöliikkeen aikaa yhtenä rivinä prosessisuunnitelmassa. 100 mm:n jyrsintäliikkeessä syöttönopeuden alentaminen arvosta 1200 arvoon 900 mm/min lisää suoraa leikkausosuutta noin 1,7 sekunnilla. Jos koko operaatio sisältää useita lähestymisliikkeitä, työkalunvaihdon ja tarkastuksen, kyseinen ero on pienempi kuin kokonaiskierroksen ero. Sorvauksessa kahden vakiohalkaisijaltaan 60 mm:n sorvausleikkauksen 16,8 vastaan 8,4 sekuntia olettaa rajoittamattoman pyörivän akselin ja identtisen geometrian; 1800 rpm:n rajoitus muuttaa toisen leikkauksen arvoksi 60 ÷ 324 = 11,1 sekuntia. Mikään näistä arvoista ei kerro, onko leikkaus stabiili tai mitä toimittajan tulisi veloittaa.
Suunnittelun tai prosessin vertailua varten kirjaa ylös työkalu ja työstettävä materiaali, tehollinen halkaisija, käytössä olevat leikkuunopeus- ja työntönopeustilat, säteellinen ja aksiaalinen osuus, leikkauspituus, pyöriväakselin rajoitus ja havaittu laatu. Tämän avulla voit päätellä, onko eri työkalurata nopeampi, koska se poistaa materiaalia tehokkaammin, koska se kuormittaa jokaista terää voimakkaammin vai koska se hiljaa muuttaa pinnanlaatua koskevia vaatimuksia. Tämä on käytännöllinen tapa erottaa leikkuunopeus työntönopeudesta.
Leikkuunopeuden ja työntönopeuden kysymykset
Kasvattaako rpm:n nosto aina työntönopeutta?
Ei. Se kasvattaa leikkuunopeutta kiinteällä halkaisijalla. Lineaarinen työntönopeus nousee rpm:n mukana vain silloin, kun jyrsimessä säilytetään sama työntö per hammas ja sorvauksessa sama työntö per kierros. Jos työntönopeus pysyy vakiona mm/min-yksiköissä, jokainen jyrsimen hammas tai sorvauskierros saa pienemmän etenemän.
Mitä muuttuu, kun käytän suurempaa varsijyrsintä samalla rpm:n arvolla?
Pintanopeus nousee suhteessa osuvaan halkaisijaan. Samalla tehollisella hammasmäärällä ja samalla mm/min:n työntönopeudella nimellinen mm/hammas pysyy samana; alkuperäisen pintanopeuden säilyttämiseksi rpm:n arvo on alennettava ja sen jälkeen uudelleenlaskettava pöydän työntönopeus, jos myös mm/hammas-arvon halutaan pysyvän muuttumattomana.
Miksi sorvauskone näyttää korkeampaa rpm-arvoa, kun työkalu liikkuu sisäänpäin?
Vakion pintanopeuden tilassa rpm nousee, kun leikkaushalkaisija pienenee, jotta terän reuna voi säilyttää valitun pintanopeuden. Maksimi-rpm-rajoitus estää tämän nousun, kun raja saavutetaan. Kiinteän rpm:n tilassa rpm ei seuraa halkaisijan muutosta, ja pintanopeus laskee, kun halkaisija pienenee.
Onko syöttö hammasta kohden sama kuin suurin lastunpaksuus?
Ei. Syöttö hammasta kohden on nimellinen etenemä jokaisen tehokkaan leikkuuterän kohdalla. Suurin lastunpaksuus riippuu myös säteellisestä osallistumisesta ja sisääntulokulman geometriasta; kevyt kehän suuntainen leikkaus voi tuottaa pienemmän suurimman lastunpaksuuden kuin lähes täysileveysleikkaus samalla nimellisellä syödöllä. Käytä sovelluskohtaisia työkalutietoja molempien säätöön.
Tekniset lähteet
- Sandvik Coromant, Jyrsintäkaavat ja määritelmät. Määrittelee metrisen pinnan nopeuden, pyörähdysnopeuden, pöydän syötön, syöttön hammasta kohden, tehokkaat terät ja osallistuvan leikkuuhalkaisijan.
- Sandvik Coromant, Sorvauskaavat ja määritelmät. Määrittelee metrisen sorvauspinnan nopeuden, syöttön kierrosta kohden ja yhden käsittelyn ajan sorvauksessa.
- Sandvik Coromant, Sisääntulokulma ja lastunpaksuus jyrsinnässä. Selittää lastun ohentumisen olosuhteita, pienen ja suuren suurimman lastunpaksuuden seurauksia sekä kehän suuntaisen osallistumisen tekijöitä.
- Haas Automation, Lathe Operator’s Manual — NGC, 2024-lausuma, osiot G96/G97/G50/G98/G99. Kuvailee vakion pinnan nopeuden, kiinteän rpm:n, rpm-rajoituksen ja syöttöyksikkötilojen toimintaa Haasin ohjauksessa.
Tietoa VETCNC:stä
VETCNC tuo perheyrityksen valmistustaustan verkkoon tapahtuvaan CNC-hankintaan. Kevinilla on kymmenen vuoden kokemus CNC-alasta, ja hän tekee yhteistyötä perheen tehtaisten kanssa Kiinassa sekä laajemman kumppaniverkoston kanssa. Tavoitteena on tehdä valmistusjärjestelyistä, teknisistä vaatimuksista ja vastuualueista selkeä kuva jo ennen tilauksen tekemistä.
Lue Kevinin tarina →


