In questa pagina
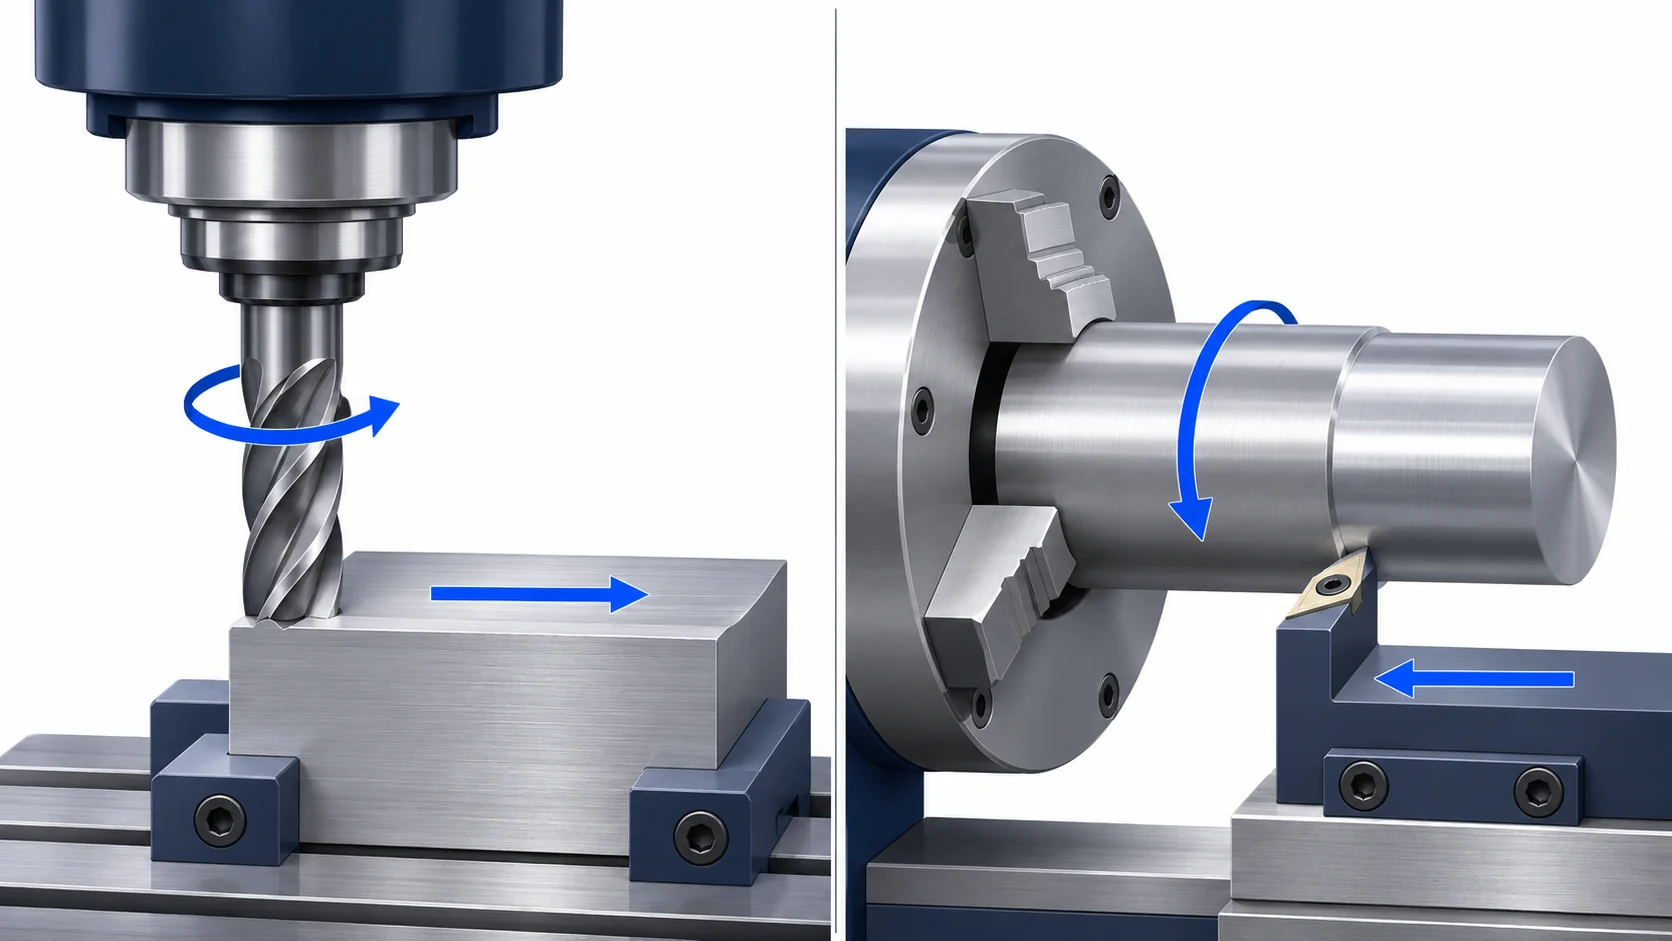
Velocità di taglio è la velocità del tagliente rispetto al materiale, misurata sul diametro di contatto. Avanzamento descrive la velocità con cui l’utensile avanza, ma l’unità di misura utile dipende dall’operazione: millimetri al minuto per il movimento del tavolo, millimetri per dente per un tagliente di fresatura o millimetri per giro per un utensile da tornitura. Sono legati tra loro dai giri al minuto del mandrino; non sono due denominazioni dello stesso parametro. Modificare il diametro dell’utensile o del pezzo lasciando invariati i giri al minuto comporta una variazione della velocità di taglio. Modificare i giri al minuto lasciando invariato l’avanzamento lineare comporta una variazione della quantità di materiale asportata da ciascun tagliente.
Questa distinzione è utile quando si sostituisce un utensile, si esegue un passaggio su un diametro minore del pezzo o un programma appare più veloce ma lascia una finitura superficiale peggiore. Questa guida illustra un taglio di fresatura e uno di tornitura, quindi indica quale valore ricalcolare prima di modificare un programma. I valori numerici servono a dimostrare le relazioni tra i parametri, non a fornire raccomandazioni di taglio per utensili e materiali non specificati.
Indicare sempre il nome del parametro velocità e del parametro avanzamento prima di confrontare le impostazioni.
Il display di una macchina potrebbe visualizzare S = 5.000 e F = 1.200. Senza conoscere le unità attive e la modalità di avanzamento, questi valori sono incompleti. La velocità di rotazione del mandrino n è espressa in giri al minuto (rpm). La velocità di taglio vc è la distanza percorsa dal bordo tagliente impegnato lungo la circonferenza al minuto, solitamente in metri al minuto (m/min) o piedi superficiali al minuto (SFM). L’avanzamento lineare vf è la velocità di avanzamento dell’asse, solitamente in millimetri al minuto (mm/min) o pollici al minuto (IPM).
| Valore | Unità metrica | Cosa indica |
|---|---|---|
| Velocità di rotazione del mandrino, n | giri/min (rpm) | Numero di rotazioni effettuate ogni minuto |
| Velocità di taglio, vc | m/min | Percorso superficiale al diametro impegnato |
| Avanzamento per dente nella fresatura, fz | mm/dente | Avanzamento nominale per ogni bordo tagliente efficace |
| Avanzamento per giro nella tornitura, fn | mm/giro | Avanzamento dell’utensile per un giro completo del pezzo |
| Avanzamento lineare, vf | mm/min | Velocità programmata o effettiva di avanzamento dell’asse |
Le unità indicate nella tabella fanno parte del calcolo, non sono etichette intercambiabili. Un programma di fresatura a 0.06 mm/dente non avanza a 0.06 mm/min. Avanza a una velocità determinata da rpm e dal numero di denti effettivi in presa. Analogamente, un avanzamento di tornitura di 0.18 mm/rev corrisponde a un diverso avanzamento in mm/min al variare di rpm. I fogli tecnici di Sandvik Coromant per la fresatura e la tornitura utilizzano questi simboli e unità distinte.
Per una fresa frontale semplice, il diametro nominale dell’utensile è solitamente il diametro di taglio impiegato nel calcolo della velocità di taglio superficiale. Una fresa a naso sferico o con spigolo arrotondato può entrare in presa con un diametro effettivo minore, corrispondente alla profondità di taglio reale. La sua velocità di taglio superficiale non può essere dedotta in modo sicuro esclusivamente dal diametro esterno nominale. Questa geometria è indipendente dall’intervallo di velocità di taglio e di avanzamento per dente specifico del produttore di utensili e legato al materiale lavorato. La guida su velocità di rotazione del mandrino, coppia e potenza chiarisce se il mandrino è in grado di supportare il taglio proposto; i calcoli riportati di seguito spiegano cosa significano numericamente i valori proposti di velocità e avanzamento.
Esempio di fresatura: un utensile di diametro maggiore modifica i giri/min e l’avanzamento del tavolo
Si consideri una fresa frontale di diametro 12 mm con quattro denti effettivi che opera a 5.000 giri/min e 0,06 mm/dente in un passaggio rettilineo. Per questo esempio il diametro in presa è pari a 12 mm. Le relazioni metriche di Sandvik sono vc = π × D × n ÷ 1.000 e vf = fz × n × zeff. Con D espresso in millimetri, vc risulta in m/min; con fz espresso in mm/dente, vf risulta in mm/min.
La velocità di taglio è π × 12 × 5.000 ÷ 1.000 = 188,5 m/min. L’avanzamento del tavolo è 0,06 × 5.000 × 4 = 1.200 mm/min. Nessuno dei due valori da solo definisce un taglio idoneo. La qualità dell’utensile, il materiale e le sue condizioni, l’impegno assiale e radiale, la lunghezza di sbalzo, l’evacuazione dei trucioli e i limiti della macchina determinano ancora se l’intervallo applicabile indicato dal produttore di utensili viene rispettato. La guida al processo di fresatura descrive le operazioni in cui tali parametri vengono impiegati.
Sostituire ora l’utensile con una fresa da 16 mm dotata anch’essa di quattro denti effettivi. Se si intende mantenere sia la velocità di taglio di 188,5 m/min sia l’avanzamento nominale di 0,06 mm/dente, i giri/min devono scendere a 188,5 × 1.000 ÷ (π × 16) = 3.750 giri/min. L’avanzamento lineare diventa quindi 0,06 × 3.750 × 4 = 900 mm/min. Mantenere invece i precedenti 5.000 giri/min e 1.200 mm/min conserva l’avanzamento di 0,06 mm/dente ma innalza la velocità di taglio superficiale a π × 16 × 5.000 ÷ 1.000 = 251,3 m/min.
| Cambio da fresa da 12 a 16 mm | RPM | Velocità di taglio | Avanzamento del tavolo | Avanzamento per dente |
|---|---|---|---|---|
| Fresa originale da 12 mm, quattro denti effettivi | 5,000 | 188.5 m/min | 1,200 mm/min | 0,06 mm/dente |
| 16 mm; mantenere giri/min e avanzamento del tavolo | 5,000 | 251.3 m/min | 1,200 mm/min | 0,06 mm/dente |
| 16 mm; mantenere velocità di taglio e avanzamento per dente | 3,750 | 188.5 m/min | 900 mm/min | 0,06 mm/dente |
| 16 mm; mantenere velocità di taglio e avanzamento del tavolo | 3,750 | 188.5 m/min | 1,200 mm/min | 0,08 mm/dente |
L’ultima riga deriva da 1.200 ÷ (3.750 × 4) = 0,08 mm/dente. Si tratta di un incremento di un terzo dell’avanzamento nominale per spigolo. Un programmatore che aggiorna i giri/min per mantenere la velocità di taglio superficiale ma dimentica di modificare l’avanzamento ha modificato il carico di taglio senza averlo esplicitamente deciso. Viceversa, ridurre in proporzione sia i giri/min sia l’avanzamento del tavolo conserva l’avanzamento nominale per dente ma allunga la corsa di taglio: per una corsa rettilinea ipotizzata di 100 mm, il tempo di avanzamento è 100 ÷ 1.200 min = 5,0 secondi, mentre 100 ÷ 900 min = 6,7 secondi. Questi sono tempi di avanzamento esclusivi; l’avvicinamento, l’allontanamento, l’accelerazione, gli altri passaggi e il cambio utensile non rientrano nel calcolo.
Il numero di denti è un’altra variabile indipendente. Supponiamo che l’utensile da 16 mm abbia tre denti effettivi, con 3.750 rpm e 0,06 mm/dente invariati. L’avanzamento calcolato del tavolo è 0,06 × 3.750 × 3 = 675 mm/min. Se il programma invece mantiene 900 mm/min, ogni dente effettivo avanza di 900 ÷ (3.750 × 3) = 0,08 mm/dente. Contare i taglienti effettivamente coinvolti nell’applicazione, piuttosto che assumere che ogni flauto visibile abbia lo stesso impegno effettivo. Una decisione sul numero di flauti influenza anche lo spazio per i trucioli e la rigidità; non può essere presa sulla base unicamente dell’equazione dell’avanzamento.
Perché l’avanzamento nominale per dente non corrisponde allo spessore reale del truciolo
L’avanzamento per dente è un valore di avanzamento, mentre lo spessore massimo del truciolo dipende dalla porzione dell’arco del dente che effettivamente taglia. Nella fresatura periferica con rapporto di impegnamento radiale inferiore a metà del diametro della fresa, il dente impegnato potrebbe non raggiungere mai una posizione in cui il suo spessore istantaneo del truciolo corrisponde all’avanzamento nominale fz. Angoli di entrata inferiori a 90 gradi e inserti rotondi a profondità ridotta riducono lo spessore del truciolo per motivi geometrici diversi. Le linee guida di Sandvik Coromant sullo spessore del truciolo distinguono questi casi; applicare un singolo fattore di compensazione a ogni percorso utensile sarebbe errato.
Per una geometria di fresatura laterale con spigolo rettilineo e angolo di entrata di 90 gradi, un rapporto di impegnamento radiale r = ae/D inferiore a 0,5 fornisce un massimo geometrico approssimativo di hmax = fz × 2√[r(1 − r)]. Con un impegnamento del 10 % e un avanzamento nominale di 0,06 mm/dente, ciò corrisponde a 0,06 × 2√(0,1 × 0,9) = 0,036 mm di spessore massimo del truciolo. Questo calcolo illustra una relazione geometrica, non costituisce un’indicazione a incrementare l’avanzamento fino a un valore specifico: occorre considerare i dati effettivi dell’utensile, il materiale, la profondità di taglio, l’eccentricità, la rigidità della macchina e la finitura superficiale desiderata. Quando il costruttore dell’utensile fornisce dati specifici per l’impegnamento, utilizzare tale intervallo anziché trasferire un valore valido per una scanalatura a larghezza piena in un taglio laterale leggero.
Un truciolo troppo sottile per il tagliente e il materiale può strisciare invece di tagliare in modo pulito, generare calore e trucioli scadenti, riducendo la vita utile dell’utensile. Un truciolo eccessivamente spesso può sovraccaricare il tagliente, deformare una fresa snella o spezzarla. Pertanto, «ridurre l’avanzamento» non è una risposta universale sicura a rumori anomali o usura. Verificare innanzitutto l’effettivo impegnamento radiale e la geometria del tagliente, quindi confrontare i trucioli osservati, il carico e la finitura con i limiti applicativi indicati dal costruttore dell’utensile. Se il percorso passa da un taglio laterale leggero a una scanalatura quasi a larghezza piena, lo stesso avanzamento programmato fz non implica necessariamente lo stesso spessore massimo del truciolo o lo stesso carico di taglio.
Esempio di tornitura: rpm costante e velocità di taglio costante divergono
Su un tornio convenzionale, il pezzo ruota e un utensile fisso avanza. Per la tornitura, utilizzare il diametro del pezzo lavorato nella formula vc = π × Dm × n ÷ 1.000. L’avanzamento lineare è vf = fn × n, con fn espresso in mm/giro. Le formule di tornitura di Sandvik forniscono anche il tempo di impegnamento per una passata assiale a rpm costante come lunghezza ÷ (fn × n). Si tratta di una singola passata, non di un intero ciclo di lavorazione del pezzo. La pagina di tornitura CNC illustra le caratteristiche rotazionali del pezzo per le quali questa distinzione è rilevante.
Si consideri un diametro tornito di 40 mm, una velocità di taglio obiettivo di 150 m/min e un avanzamento di 0.18 mm/rev. Il regime calcolato in rpm è 150 × 1,000 ÷ (π × 40) = 1,194 rpm dopo arrotondamento. L’avanzamento lineare è circa 0.18 × 1,193.7 = 215 mm/min. A diametro costante, per una lunghezza assiale di taglio ipotizzata di 60 mm il tempo di avanzamento in presa è 60 ÷ 214.9 = 0.279 min, ovvero 16.8 secondi.
Ora considerare un taglio separato di diametro 20 mm. Se gli rpm rimangono a 1,193.7, la velocità superficiale scende a 75 m/min; con l’avanzamento ancora impostato a 0.18 mm/rev, la velocità di avanzamento lineare rimane circa 215 mm/min. Se invece il controllo mantiene costante la velocità superficiale a 150 m/min, gli rpm salgono a circa 2,387 rpm, e lo stesso 0.18 mm/rev diventa circa 430 mm/min. Un passaggio assiale altrimenti identico di 60 mm richiederebbe quindi circa 8.4 secondi di tempo di avanzamento in presa. Questi valori temporali confrontano due passaggi a diametro costante distinti; non costituiscono una scorciatoia per stimare un’operazione di tornitura frontale mentre il diametro varia continuamente.
In un programma reale, un limite massimo di velocità del mandrino può impedire il mantenimento della velocità di taglio comandata su diametri ridotti. Se il limite di controllo ipotizzato è 1,800 rpm, la lavorazione a 20 mm è limitata a π × 20 × 1,800 ÷ 1,000 = 113.1 m/min, e 0.18 mm/rev diventa 324 mm/min. Il pezzo non riceve 150 m/min soltanto perché tale valore è stato programmato. Il lathe manual di Haas Automation descrive la velocità di taglio costante (G96), la velocità fissa in rpm (G97), un limite massimo di rotazione impostato con G50 e la modalità di avanzamento per giro (G99) per il proprio controllo. Altri controlli e macchine potrebbero utilizzare codici o valori predefiniti diversi; verificare sempre il programma effettivo e il controllore prima di interpretare una parola F.
Diagnosticare un taglio scadente isolando la variabile modificata
Quando un processo precedentemente accettabile genera calore, vita utile ridotta dell’utensile, vibrazioni o una finitura diversa dopo una modifica del programma, confrontare i tagli vecchio e nuovo al diametro impegnato. Lo stesso rpm su una fresatrice più grande aumenta la velocità superficiale. Lo stesso rpm su un diametro tornito più piccolo la riduce. Una differenza di velocità superficiale può modificare l’usura o il comportamento del bordo di accumulo anche quando il valore di avanzamento visualizzato rimane invariato. Occorre considerare l’utensile e il materiale prima di attribuire esclusivamente la causa all’avanzamento.
Calcolare quindi l’avanzamento effettivo per spigolo o giro a partire dalla modalità attiva. Su una fresatrice in modalità di avanzamento in mm/min, fz = vf ÷ (n × zeff). Una velocità di rotazione più bassa con avanzamento in mm/min invariato aumenta fz. Lo stesso effetto si ottiene con una fresa dotata di un numero minore di denti efficaci. Su un tornio in modalità di avanzamento in mm/giro, l’avanzamento programmato fn rimane costante mentre lo spostamento lineare varia con i giri/min; in modalità mm/min, invece, una variazione dei giri/min modifica l’avanzamento in mm/giro. Un programma che appare identico sullo schermo può quindi generare un taglio diverso quando cambia la modalità, l’utensile o il diametro.
Eseguire un’indagine rapida in questo ordine, poiché ogni passaggio determina il significato del successivo:
- Identificare le unità attive e la modalità di avanzamento. Leggere lo stato effettivo del controllo e il percorso utensile; stabilire se F è per minuto o per giro. Registrare i giri/min programmati o la velocità di taglio superficiale e qualsiasi limite superiore del mandrino.
- Utilizzare il diametro impegnato e i taglienti efficaci. Per una fresatrice, indicare il diametro di taglio alla profondità effettiva e il numero effettivo di denti. Per la tornitura, indicare il diametro di ciascun passaggio. Ricalcolare vc, fz o fn e vf, riportando le unità di misura.
- Verificare l’impegno e le evidenze fisiche. Confrontare la profondità radiale e assiale, la lunghezza di sporgenza dell’utensile, la forma dei trucioli, il carico sulla macchina, il rumore, la finitura superficiale e l’usura. Un taglio laterale leggero e una scanalatura a larghezza piena non sono equivalenti alla stessa avanzata nominale per dente.
- Modificare la variabile giustificata e verificare il risultato. Selezionare i dati del costruttore utensili applicabili al materiale e all’operazione, quindi eseguire una prova controllata. Misurare la superficie e le dimensioni rilevanti, registrando il programma, l’utensile e il sistema di fissaggio utilizzati.
Questa sequenza evita una diagnosi errata frequente: se la velocità di rotazione (rpm) viene ridotta, un movimento richiede più tempo, quindi si aumenta l’avanzata per recuperare il tempo perso; tuttavia, il carico per dente era già superiore. Evita inoltre l’errore opposto di ridurre l’avanzata quando è lo spessore ridotto del truciolo a causare lo sfregamento. Le vibrazioni (chatter) possono avere diverse cause, tra cui la sporgenza dell’utensile, il sistema di fissaggio del pezzo e l’impegno di taglio; modificare la velocità o l’avanzata può alterare il sintomo senza identificare la causa sottostante.
Valutare i guadagni di tempo ciclo insieme al carico di taglio e alla qualità del pezzo.
I calcoli di avanzata sopra riportati rendono facile immaginare un programma più veloce, ma un’operazione di avanzata più breve non garantisce necessariamente un ciclo più breve per il pezzo accettato. Un’avanzata del tavolo più elevata potrebbe richiedere alla macchina di accelerare attraverso segmenti brevi e impiegare comunque tempo per l’ingresso, la retrazione e il cambio utensile. Un carico per truciolo più aggressivo potrebbe ridurre la durata utensile o produrre una finitura che richiede un ulteriore passaggio. Viceversa, un’avanzata leggermente più lenta potrebbe migliorare sufficientemente la sopravvivenza del tagliente da ridurre le interruzioni. L’equilibrio dipende dall’utensile, dal materiale, dal montaggio e dai requisiti funzionali e geometrici del pezzo finito.
Utilizzare il tempo di avanzata come una voce nel piano di processo. Per il movimento di fresatura di 100 mm, una riduzione dell’avanzata da 1 200 a 900 mm/min aggiunge circa 1,7 secondi al tratto rettilineo di taglio. Se l’intera operazione comprende diversi movimenti di avvicinamento, un cambio utensile e un controllo, tale differenza risulta inferiore alla differenza complessiva sul ciclo completo. Nella tornitura, i valori di 16,8 contro 8,4 secondi mostrati per due tagli costanti su diametro di 60 mm presuppongono un mandrino senza limite di velocità e geometria identica; un limite di 1 800 rpm modifica il secondo taglio in 60 ÷ 324 = 11,1 secondi. Nessuno di questi valori indica se il taglio sia stabile né quale prezzo dovrebbe applicare un fornitore.
Per confronti di progettazione o di processo, registrare l’utensile e il materiale del pezzo, il diametro efficace, le modalità operative di velocità e avanzata, l’impegno radiale e assiale, la lunghezza di taglio, il limite di velocità del mandrino e la qualità osservata. In tal modo è possibile stabilire se un diverso percorso utensile è più rapido perché rimuove il materiale in modo più efficiente, perché carica maggiormente ogni tagliente o perché modifica silenziosamente il requisito di finitura. Questo è l’uso pratico della distinzione tra velocità di taglio e avanzata.
Domande su velocità di taglio e avanzata.
Aumentando la velocità di rotazione (rpm), l’avanzata aumenta sempre?
No. Aumenta la velocità di taglio a diametro fisso. L’avanzata lineare aumenta con la velocità di rotazione (rpm) solo se si mantiene costante l’avanzata per dente nella fresatura o per giro nella tornitura. Se l’avanzata in mm/min resta fissa, ogni dente di fresatura o ogni giro di tornitura riceve invece un avanzamento minore.
Cosa cambia utilizzando una fresa frontale di diametro maggiore alla stessa velocità di rotazione (rpm)?
La velocità periferica aumenta proporzionalmente al diametro impegnato. Con lo stesso numero effettivo di denti e la stessa avanzata del tavolo in mm/min, l’avanzata nominale in mm/dente rimane invariata; per mantenere la velocità periferica originaria, ridurre la velocità di rotazione (rpm) e quindi ricalcolare l’avanzata del tavolo, qualora si voglia mantenere anche l’avanzata in mm/dente invariata.
Perché su un tornio la velocità di rotazione (rpm) aumenta quando l’utensile avanza verso l’interno?
In modalità di velocità periferica costante, la velocità di rotazione (rpm) aumenta al diminuire del diametro di taglio affinché il tagliente mantenga la velocità periferica impostata. Un limite massimo di velocità di rotazione (rpm) blocca tale aumento una volta raggiunto il valore limite. In modalità di velocità di rotazione (rpm) fissa, la velocità di rotazione non varia con il diametro e la velocità periferica diminuisce al ridursi del diametro.
L’avanzata per dente equivale allo spessore massimo del truciolo?
No. L’avanzata per dente è l’avanzamento nominale per ogni tagliente efficace. Lo spessore massimo del truciolo dipende anche dall’impegno radiale e dalla geometria dell’angolo di entrata; un taglio periferico leggero può produrre uno spessore massimo del truciolo inferiore rispetto a un taglio quasi a larghezza piena, pur avendo la stessa avanzata nominale. Utilizzare i dati specifici del costruttore utensili per regolare uno qualsiasi dei due parametri.
Fonti tecniche
- Sandvik Coromant, Formule e definizioni per la fresatura. Definisce la velocità periferica metrica, la velocità di rotazione del mandrino, l’avanzata del tavolo, l’avanzata per dente, il numero di denti efficaci e il diametro di taglio impegnato.
- Sandvik Coromant, Formule e definizioni per la tornitura. Definisce la velocità periferica metrica di tornitura, l’avanzata per giro e il tempo di lavorazione per passata con impegno completo.
- Sandvik Coromant, Angolo di entrata e spessore del truciolo nella fresatura. Spiega le condizioni di assottigliamento del truciolo, le conseguenze di uno spessore massimo del truciolo basso o alto e i fattori di impegno periferico.
- Haas Automation, Manuale dell’operatore per torni — NGC, edizione 2024, sezioni G96/G97/G50/G98/G99. Descrive la velocità di taglio costante, il numero fisso di giri/min, il limite superiore del numero di giri/min e le modalità di avanzamento per unità di misura sul controllo Haas.
Informazioni su VETCNC
VETCNC porta un background familiare nel settore della produzione alla ricerca online di servizi CNC. Kevin vanta dieci anni di esperienza nel settore CNC e collabora con le fabbriche di famiglia in Cina e con una più ampia rete di partner. L’obiettivo è rendere chiari l’accordo produttivo, i requisiti tecnici e le responsabilità prima della conferma dell’ordine.
Leggi la storia di Kevin →


