このページについて
切削速度は、接触直径における切削刃と被削材との相対速度です。 送り速度は工具の進給速度を表しますが、使用する単位は加工種別によって異なります:テーブル移動ではミリメートル/分(mm/min)、フライス刃ではミリメートル/歯(mm/歯)、旋盤工具ではミリメートル/回転(mm/rev)です。これらは主軸回転数(rpm)によって関連付けられており、同一の設定を指す二つの別称ではありません。主軸回転数(rpm)を一定に保ったままカッタまたはワークピースの直径を変更すると、切削速度が変化します。また、直線送り速度(linear feed)を一定に保ったまま主軸回転数(rpm)を変更すると、各切削刃が除去する材料量が変化します。
その区別は、工具を交換する場合、部品の直径が小さく段落ちする場合、あるいはプログラムの実行速度が速く見えるが表面粗さが悪化する場合に有用です。本ガイドでは、一つのフライス加工切削と一つの旋盤加工切削を順に解説し、その後、プログラムを変更する前に再計算すべき数値を示します。提示される数値は、未指定の工具および材料に対する切削条件の推奨ではなく、各パラメータ間の関係性を示すものです。
設定を比較する前に、速度および送りの値の名称を明確に確認してください。
機械の表示画面には S = 5,000 および F = 1,200 と表示される場合があります。ただし、有効な単位および送りモードが明示されていない限り、これらの数値は不完全です。主軸回転速度 n は毎分回転数(rev/min、rpm)です。切削速度 vc は、切削刃がワークピースの周囲を毎分移動する距離であり、通常はメートル毎分(m/min)または表面フィート毎分(SFM)で表されます。送り速度(直線送り) vf は各軸の移動速度であり、通常はmm/分(mm/min)またはインチ毎分(IPM)で表されます。
| 項目 | SI単位 | 該当値が示す意味 |
|---|---|---|
| 主軸回転数、n | rev/min (rpm) | 毎分の回転数 |
| 切削速度 vc | m/min | 噛み合い直径における表面移動速度 |
| フライス加工の歯送り fz | mm/歯 | 有効切削刃あたりの公称送り量 |
| 旋削時の一回転当たりの送り量、fn | mm/回転 | 一回のワークピース回転あたりの工具送り量 |
| 直線送り vf | mm/min | プログラムされた、または実現される軸移動速度 |
表内の単位は計算式の一部であり、相互に交換可能なラベルではありません。0.06 mm/歯で動作するフライス加工プログラムは、0.06 mm/minで移動するわけではありません。実際の移動速度は回転数(rpm)とeffectiveな切削歯数によって決定されます。同様に、0.18 mm/revの旋盤送りでは、rpmの変化に伴いmm/min単位での送り速度も変化します。Sandvik Coromant社のmillingおよびturning formula sheetsでは、これらの異なる記号と単位が使用されています。
単純な周辺エンドミルの場合、公称カッタ径は通常、表面速度計算における切削径と一致します。しかし、ボールノーズまたは丸刃工具では、実際の切り込み深さにおいてより小さな有効径で切削が行われる可能性があります。その表面速度は、公称外径のみから安全に推定することはできません。この幾何学的特性は、材料に応じてツールメーカーが推奨する切削速度およびチップロード範囲とは独立しています。主軸回転数・トルク・出力ガイドでは、主軸が提案された切削条件をサポート可能かどうかを検討します。以下に示す算術式は、提案された回転数および送り量が実際にどのような意味を持つのかを説明します。
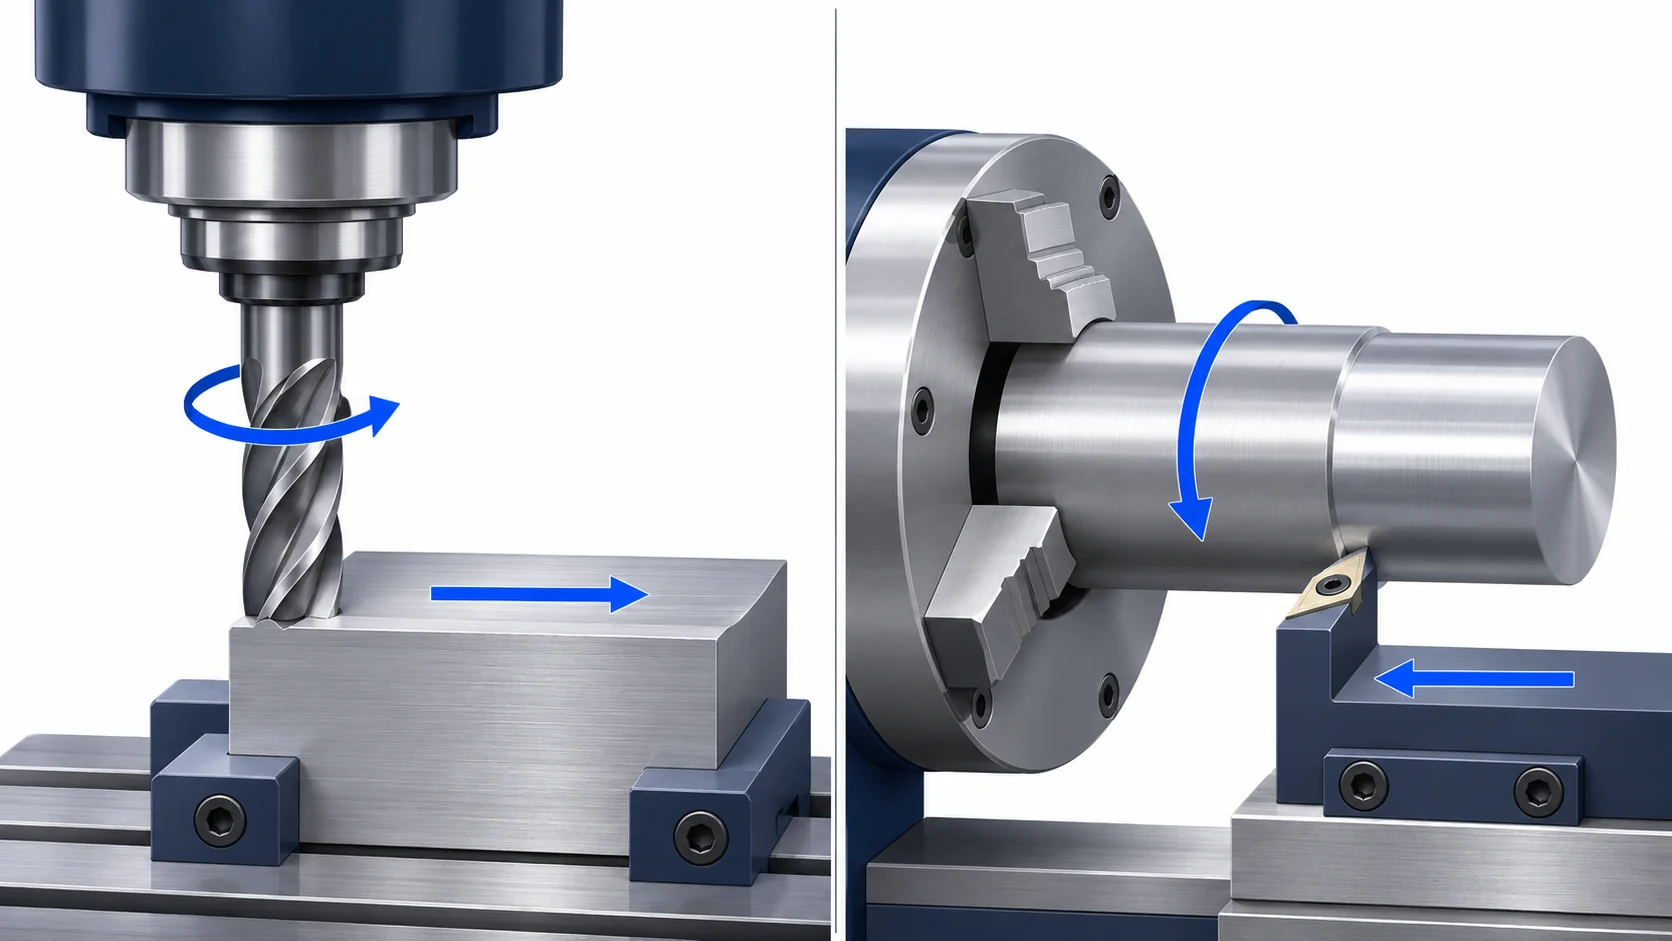
フライス加工の例:カッタ径が大きくなると、主軸回転数(rpm)およびテーブル送りが変化します。
直径12 mm、有効刃数四枚のエンドミルが直進加工で5,000 rpm、一歯当たり0.06 mmの送りで運転すると仮定します。この例では、被削材に接触している直径(エンゲージド直径)は12 mmとします。Sandvik社が提示するメトリック単位系の関係式はvc = π × D × n ÷ 1,000およびvf = fz × n × zeffです。Dをmm単位で代入するとvcの単位はm/minとなり、fzをmm/歯で代入するとvfの単位はmm/minとなります。
切削速度は π × 12 × 5,000 ÷ 1,000 = 188.5 m/minです。テーブル送りは 0.06 × 5,000 × 4 = 1,200 mm/minです。いずれの数値単独でも適切な切削条件を保証するものではありません。工具材質、被削材およびその状態、軸方向および径方向の切り込み量、工具の突出長、チップ排出性、および工作機械の制限条件によって、工具メーカーが規定する適用範囲が満たされるかどうかが最終的に決まります。マillingプロセスガイドでは、これらの入力値が使用される加工工程について説明しています。
次に、工具を16 mmのエンドミルに交換します。このエンドミルも有効刃数は四枚です。切削速度188.5 m/minとノミナル送り0.06 mm/歯の両方を維持する場合、回転数 rpm は188.5 × 1,000 ÷ (π × 16) = 3,750 rpmに低下する必要があります。これにより送り速度は0.06 × 3,750 × 4 = 900 mm/minとなります。代わりに従来の5,000 rpmおよび1,200 mm/minを維持した場合、0.06 mm/歯の送りは保たれますが、表面速度は π × 16 × 5,000 ÷ 1,000 = 251.3 m/minに上昇します。
| 12 → 16 mmカッタへの交換 | RPM | 切削速度 | テーブル送り | 歯送り |
|---|---|---|---|---|
| オリジナルの12 mmカッター、有効刃数四枚 | 5,000 | 188.5 m/min | 1,200 mm/min | 0.06 mm/歯 |
| 16 mm;rpmおよびテーブル送りを維持 | 5,000 | 251.3 m/min | 1,200 mm/min | 0.06 mm/歯 |
| 16 mm;切削速度および歯送りを維持 | 3,750 | 188.5 m/min | 900 mm/min | 0.06 mm/歯 |
| 16 mm;切削速度およびテーブル送りを維持 | 3,750 | 188.5 m/min | 1,200 mm/min | 0.08 mm/歯 |
最終行は、1,200 ÷ (3,750 × 4) = 0.08 mm/歯から導かれる。これは、エッジあたりの公称送り量を三分の一増加させることに相当する。表面速度を維持するためにrpmを更新するが、送り量の変更を忘れてしまうプログラマーは、明示的に意図したわけではないにもかかわらず、切削負荷を変更したことになる。逆に、rpmとテーブル送りを比例して低下させると、エッジあたりの公称送り量は維持されるが、切削移動時間が延長される:仮に100 mmの直線送り移動を想定した場合、100 ÷ 1,200 min は5.0秒であり、一方で100 ÷ 900 min は6.7秒である。これらは送り移動時間のみの計算であり、アプローチ、エグジット、加速度、他のパス、および工具交換はこの計算の対象外である。
歯数はもう一つの独立変数である。16 mmの工具が三枚の有効切刃を持ち、回転数3,750 rpmおよび送り量0.06 mm/歯を維持する場合、算出されたテーブル送り速度は0.06 × 3,750 × 3 = 675 mm/minとなる。プログラムが代わりに900 mm/minを維持する場合、各有効歯の送り量は900 ÷ (3,750 × 3) = 0.08 mm/歯となる。目視できる溝すべてが同一の有効噛み合いを示すと仮定するのではなく、実際の加工にかかわるエッジの数をカウントすること。フルート数の決定はまた、チップ排出空間および工具剛性にも影響を与えるため、単独で送り量計算式から導き出すことはできない。
名目歯送りが実際のチップ厚さではない理由
歯送りは進み量を表す値であり、最大チップ厚さは切刃の円弧上で実際に切削が行われる部分に依存します。カッタ径の半分未満の半径方向切込みで周辺フライス加工を行う場合、切削中の歯が瞬間的なチップ厚さが名目fzに達する位置に到達しないことがあります。90度未満の進入角や浅い切り込み深さでの丸形インサートは、異なる幾何学的理由によりチップを薄くします。サンドビク・コロマント社のチップ厚さに関するガイダンスでは、これらのケースが明確に区別されています。すべての工具パスに単一の補正係数を一律に適用するのは誤りです。
単純な直線エッジ・90度進入角のサイドミリング形状では、径方向被削り量比 r = ae/D が0.5未満の場合、幾何学的な最大チップ厚さはおよそ hmax = fz × 2√[r(1 − r)] となる。10 %の被削り量と0.06 mm/歯の公称送り量では、0.06 × 2√(0.1 × 0.9) = 0.036 mm 最大チップ厚さとなる。この計算はあくまで幾何学的関係の説明であり、特定の値まで送りを上げる指示ではない:実際の工具データ、被削材、切込み深さ、ランアウト、機械剛性および要求される表面仕上げを総合的に検討する必要がある。工具メーカーが被削り量に応じたデータを提供している場合は、フル幅スロット用の値を軽いサイドカットに無理に適用するのではなく、その推奨範囲を用いること。
エッジおよび被削材に対してチップが薄すぎると、切削ではなく摩擦が生じ、熱や不良チップが発生し、工具寿命が短縮される。逆にチップが大きすぎると、エッジが過負荷になり、細長いカッターがたわんだり破損したりする。したがって、「送りを下げる」は、騒音や摩耗に対する万能の安全な対応策ではない。まず実際の径方向被削り量およびエッジ形状を確認し、その後、観察されたチップ形状、負荷、仕上げ面と工具メーカーのアプリケーション限界値を比較すること。パスが軽いサイドカットからほぼフル幅スロットへと変化する場合、同一のプログラム送り量 fz を設定しても、最大チップ厚さや切削負荷は等しくならない。
旋盤加工の例:一定rpmと一定表面速度は分岐する。
従来型旋盤では、加工物が回転し、固定された工具が送り進む。旋削加工では、加工後の加工物直径を用いて、vc = π × Dm × n ÷ 1,000の式で切削速度を算出する。送り速度(直線送り)はvf = fn × nであり、fnはmm/rev(一回転あたりの送り量)で表す。Sandvik社の旋削計算式では、一定rpmでの軸方向送り一パスにおける「係合時間」も、長さ ÷ (fn × n) で与えられる。これは一パス分の時間であり、部品全体の加工サイクル時間ではない。この区別が重要な回転部品の特徴については、「CNC旋削加工ページ」を参照のこと。
加工直径40 mm、目標表面速度150 m/min、送り量0.18 mm/revを仮定する。計算されたrpmは、150 × 1,000 ÷ (π × 40) = 1,194 rpm(四捨五入後)である。直線送り速度は約0.18 × 1,193.7 = 215 mm/min となる。この一定直径において、仮定した軸方向切込み長60 mmの加工には、60 ÷ 214.9 = 0.279 min(16.8秒) の被削送り時間がかかる。
次に、別途20 mm直径での切削を検討する。rpmを1,193.7のまま維持した場合、表面速度は75 m/minに低下する;送り量を引き続き0.18 mm/revとすると、直線移動速度は約215 mm/minのままとなる。一方、制御装置が代わりに150 m/minの一定表面速度を維持するように設定されている場合、rpmは約2,387 rpmに上昇し、同一の0.18 mm/revは約430 mm/minとなる。この場合、同一の60 mm軸方向パスの被削送り時間は約8.4秒となる。これらの時間値は、それぞれ異なる一定直径でのパスを比較したものであり、直径が連続的に変化するフェーシング加工の所要時間を簡易的に推定するための手法ではない。
実際のプログラムでは、主軸回転数の上限により、小径部において指令表面速度が維持されなくなる場合があります。仮定される制御限界が1,800 rpmの場合、20 mmの切削では π × 20 × 1,800 ÷ 1,000 = 113.1 m/minと制限され、0.18 mm/revは324 mm/minとなります。その数値がプログラムされているだけで、部品が150 m/minで加工されるわけではありません。Haas Automation社の旋盤マニュアルでは、一定表面速度(G96)、固定rpm(G97)、G50によるrpm上限、および一回転当たり送り(G99)モードが、同社の制御装置向けに説明されています。他の制御装置や工作機械では異なるコードまたはデフォルトが用いられる場合があります。Fワード(送り指令)を解釈する前に、実際のプログラムおよび制御装置を確認してください。
不適切な切削を診断するには、変化した変数を隔離すること。
プログラム変更後に、それまで問題のなかった加工プロセスで発熱、工具寿命の短縮、チャタリング、または仕上げ面の変化が生じた場合、古い切削条件と新しい切削条件を「接触直径」で比較してください。より大きなフライス工具に同一のrpmを適用すると、表面速度が上昇します。より小さな旋削直径に同一のrpmを適用すると、表面速度は低下します。表示されている送り量(フィード値)が変化していなくても、表面速度の差異によって摩耗特性やビルドアップエッジの挙動が変化する可能性があります。送り量単独を原因とする判断を行う前に、必ず工具および被削材の影響も検討する必要があります。
次に、アクティブなモードから実際の刃先あたり送り量または一回転あたり送り量を算出します。ミリング加工機においてmm/minの送りモードでは、fz = vf ÷ (n × zeff) です。mm/min送り量を維持したままrpmを低下させると、fzは増加します。有効刃数が少ないエンドミルでも同様の効果があります。旋盤においてmm/rev送りモードでは、プログラムされたfnは一定ですが、線形移動量はrpmに応じて変化します。一方、mm/min送りモードでは、rpmの変化によりmm/revが変化します。したがって、画面上で同一に表示されるプログラムでも、送りモード、工具、または加工径が変更されると、実際に生成される切削条件は異なります。
以下の順序で短時間の調査を行うこと。各ステップが次のステップの解釈を決定するためである。
- 有効な単位とフィードモードを特定します。実際のコントローラー状態およびツールパスを読み取り、Fが一分あたりか一回転あたりかを判別します。プログラムされたrpmまたは表面速度、および主軸回転数の上限を記録します。
- 被削直径および有効エッジ数を用いる。 フライスでは、実際の切込み深さにおける切削直径および有効歯数を記録する。旋盤では、各パスの直径を記録する。vc、fz または fn、および vf を単位を明記して再計算すること。
- 被削り量および物理的証拠を確認する。 径方向および軸方向の被削り深さ、工具の到達長、チップ形状、機械負荷、音響、仕上げ面、および摩耗状態を比較すること。同一の名目送り量/歯であっても、軽いサイドカットとフル幅スロットは等価ではない。
- 正当化された変数を変更し、結果を検証してください。 材料および加工工程に応じた該当する工具メーカーのデータを選択し、制御された試験を行ってください。重要な表面粗さおよび寸法を測定し、使用したNCプログラム、工具、ワークホルダを記録してください。
この手順により、一般的な誤診を防ぎます。すなわち、回転数(rpm)を低下させた後に移動時間が延長するため、加工時間を回復しようと送り量を増加させますが、その一歯当たりの切削負荷はすでに高くなっていたという状況です。また、チップ厚さが小さいことが摩擦の原因である場合に、送り量を不適切に低下させるという逆の誤りも防ぎます。振動(チャッター)には、工具の突出長、ワークの把持状態、および工具と被削材の接触状態など、複数の原因が考えられます。回転数または送り量を変更しても、症状が一時的に変化するだけで、根本的な原因の特定には至らないことがあります。
切削負荷および部品品質と並行して、サイクルタイムの短縮効果を確認してください。
上記の送り移動時間計算により、より高速なプログラムを容易に想像できますが、送り移動時間が短縮されても、合格部品の全サイクル時間が必ずしも短縮されるとは限りません。テーブル送り速度を向上させると、機械が短いセグメントで加速・減速を繰り返す必要があり、アプローチ移動、リトラクト、工具交換などの非切削時間も含めると、全体のサイクル時間差は小さくなります。また、より積極的なチップロード(歯当たり送り量)を採用すると、工具寿命が短縮されるか、仕上げ面が不十分となり追加の仕上げ加工が必要になる可能性があります。逆に、わずかに遅い送りでも、刃先の耐久性が向上し、作業中断が減少する場合があります。このバランスは、工具、材料、セットアップ、および完成部品が満たすべき仕様に依存します。
フィード移動時間は工程計画の一項目として記載してください。100 mmのフライス加工移動において、送り速度を1,200から900 mm/minへ低下させると、直線切削セグメントに約1.7秒の追加時間が生じます。全工程が複数のアプローチ移動、工具交換、検査を含む場合、この差分は全サイクル時間差より小さくなります。旋盤加工では、二つの60 mm定径切削に対する16.8秒対8.4秒という数値は、スピンドル回転数に制限がなく、かつ幾何形状が同一であることを前提としています。1,800 rpmでスピンドル回転数が制限された場合、二回目の切削時間は60 ÷ 324 = 11.1秒となります。これらの数値のいずれも、切削の安定性を示すものではなく、またサプライヤーが請求すべき金額を示すものでもありません。
設計または工程比較の目的で、工具およびワーク材質、有効直径、実効的な回転数/送りモード、径方向および軸方向の切込み量、切削長、主軸回転数上限、および観測された品質を記録してください。これにより、異なる工具パスがより高速である理由が、材料除去効率の向上によるのか、各刃先への負荷増加によるのか、あるいは仕上げ要件を無意識に変更しているのかを判断できます。これが、切削速度と送り速度を分離して考える実務上の意義です。
切削速度および送り速度に関する質問
回転数(rpm)を増加させることは、常に送り速度を増加させるのでしょうか?
いいえ。直径が一定の場合、切削速度が上昇します。フライス加工での刃当たり送り量、または旋削加工での回転当たり送り量を同じ値に維持するときに限り、送り速度は回転数(rpm)とともに上昇します。mm/minの送り速度が一定なら、フライス加工の各切刃または旋削加工の各回転での送り量は逆に小さくなります。
同じ回転数(rpm)でより大きなエンドミルを使用した場合、何が変化しますか?
表面速度は、切り込み直径に比例して上昇します。有効刃数とテーブル送り(mm/min)が同一の場合、公称チップ送り(mm/歯)は変化しません。元の表面速度を維持するには、まず回転数(rpm)を低下させ、その後、チップ送り(mm/歯)も同様に不変に保つ必要がある場合は、再びテーブル送りを再計算します。
工具が内側に移動するにつれて、なぜ旋盤の回転数(rpm)が高くなるのでしょうか?
一定表面速度モードでは、切削直径が小さくなるにつれて回転数(rpm)が増加し、刃先が選択された表面速度を維持できるようになります。最大回転数の制限値に達すると、その増加は最大rpmクランプにより停止されます。固定rpmモードでは、回転数(rpm)は直径に追随せず、直径が小さくなるにつれて表面速度は低下します。
歯当たり送り量は、最大チップ厚さと同じですか?
いいえ。一歯当たり送りは、有効切刃あたりの公称送り量です。最大チップ厚さは、径方向被削材接触幅および入刃角の幾何形状にも依存します。同一の公称送りであっても、周辺部の軽切削では、全幅に近い切削よりも最大チップ厚さが薄くなることがあります。いずれかを調整する際には、個々の加工条件に適合する工具データを用いてください。
技術資料
- サンドビック コロマント社、フライス加工の公式および定義。メートル系の表面速度、主軸回転数、テーブル送り、歯当たり送り量、有効歯数および切込み加工直径を定義しています。
- Sandvik Coromant、旋削の計算式および定義。メートル系旋削における表面速度、一回転当たりの送り量、および一パスでの加工接触時間(実加工時間)を定義しています。
- サンドビック コロマント社、フライス加工における入刃角とチップ厚さ。チップ薄化条件、最大チップ厚さの低/高が及ぼす影響および周辺切込み係数について説明しています。
- Haas Automation、『Lathe Operator’s Manual — NGC』(2024年版)のG96/G97/G50/G98/G99セクション。Haas制御装置における定表面速度モード、固定rpmモード、rpm制限モード、および送り単位モードについて記述しています。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


