Op deze pagina
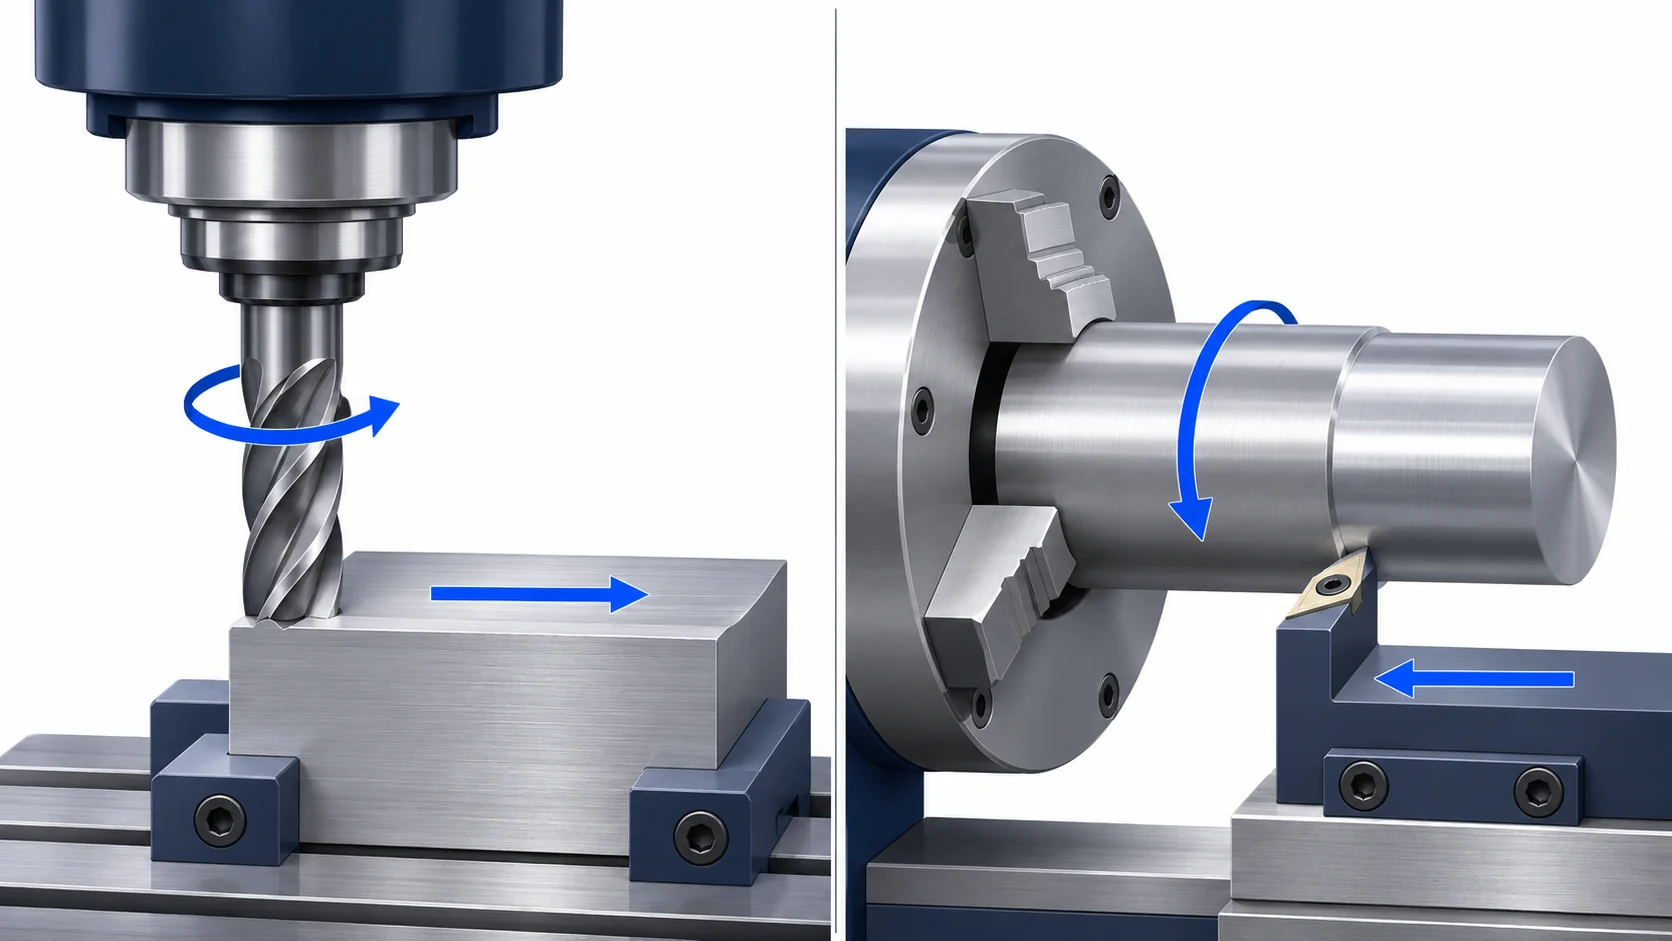
Snijnsnelheid is de snelheid van de snijkant ten opzichte van het materiaal op de contactdiameter. Voedingssnelheid geeft aan hoe snel het gereedschap zich voortbeweegt, maar de nuttige eenheid hangt af van de bewerking: millimeter per minuut voor de tafelbeweging, millimeter per tand voor een freesrand of millimeter per omwenteling voor een draaigereedschap. Ze zijn verbonden via de spindelsnelheid in rpm; ze zijn niet twee benamingen voor dezelfde instelling. Wijzig de diameter van het gereedschap of werkstuk zonder de rpm te wijzigen, en de snijnsnelheid verandert. Wijzig de rpm zonder de lineaire voeding te wijzigen, en de hoeveelheid materiaal die elke snijkant verwijdert, verandert.
Dat onderscheid is nuttig bij vervanging van een gereedschap, bij een overgang naar een kleinere werkstukdiameter of wanneer een programma schijnbaar sneller uitvoert maar een slechtere oppervlakte oplevert. Deze handleiding doorloopt één freesbewerking en één draaibewerking, en toont vervolgens welke waarde u moet herberekenen voordat u een programma wijzigt. De getallen illustreren de onderlinge verbanden, niet snijaanbevelingen voor een ongespecificeerd gereedschap en materiaal.
Geef de naam van de snelheid en voedingssnelheid op voordat u instellingen vergelijkt
Een machine-display kan S = 5.000 en F = 1.200 tonen. Zonder actieve eenheden en voedingsmodus zijn die getallen onvolledig. Spindelsnelheid n wordt uitgedrukt in omwentelingen per minuut (rpm). Snijnsnelheid vc is de afstand die de ingegrepen snijkant per minuut aflegt langs de omtrek, meestal in meter per minuut (m/min) of oppervlaktevoet per minuut (SFM). Lineaire voeding vf is de asverplaatsingssnelheid, meestal in millimeter per minuut (mm/min) of inch per minuut (IPM).
| Waarde | Metrische eenheid | Wat deze waarde u vertelt |
|---|---|---|
| Spindelsnelheid, n | omwentelingen per minuut (rpm) | Hoeveel omwentelingen er per minuut plaatsvinden |
| Snijnsnelheid, vc | m/min | Oppervlaktetravel op de ingegrepen diameter |
| Frezen: voeding per tand, fz | mm/tand | Nominale vooruitgang per effectieve snijkant |
| Draaien: voeding per omwenteling, fn | mm/omw | Vooruitgang van het gereedschap tijdens één omwenteling van het werkstuk |
| Lineaire voeding, vf | mm/min | Geprogrammeerde of resulterende asverplaatsingssnelheid |
De eenheden in de tabel maken deel uit van de berekening, niet van verwisselbare labels. Een freesprogramma bij 0.06 mm/tand beweegt zich niet met 0.06 mm/min. Het beweegt met een snelheid die wordt bepaald door het toerental (rpm) en het aantal effectieve tanden die snijden. Evenzo wordt een draaivoeding van 0.18 mm/rev een andere reisafstand in mm/min wanneer het toerental (rpm) verandert. De frezen– en draai-formulebladen van Sandvik Coromant gebruiken deze afzonderlijke symbolen en eenheden.
Bij een eenvoudige perifere freesbeitel is de nominale beiteldiameter meestal de snijdiameter in de berekening van de oppervlaktesnelheid. Een bolvormige of rondrandige beitel kan bij de werkelijke snediepte ingrijpen met een kleinere effectieve diameter. De oppervlaktesnelheid kan niet veilig worden afgeleid uit alleen de nominale buitendiameter. Deze geometrie is losstaand van het materiaalspecifieke snelheids- en spaanbelastingsbereik van de gereedschapsfabrikant. De gids voor spindelsnelheid, koppel en vermogen behandelt of een spindel een voorgestelde snede kan ondersteunen; de onderstaande rekenkundige uitleg legt uit wat de voorgestelde snelheid en spoed inhouden.
Voorbeeld frezen: een grotere beitel verandert het toerental en de tafelspoed
Neem aan dat een freesbeitel met een diameter van 12 mm en vier effectieve tanden draait met 5.000 rpm en 0,06 mm/spaan bij een rechte doorgang. Voor dit voorbeeld is de ingrijpende diameter gelijk aan 12 mm. De metrische relaties van Sandvik zijn vc = π × D × n ÷ 1.000 en vf = fz × n × zeff. Met D in millimeters is vc uitgedrukt in m/min; met fz in mm/spaan is vf uitgedrukt in mm/min.
De snijsnelheid bedraagt π × 12 × 5.000 ÷ 1.000 = 188,5 m/min. De tafelspoed bedraagt 0,06 × 5.000 × 4 = 1.200 mm/min. Geen van beide waarden alleen stelt een geschikte snede vast. Gereedschapskwaliteit, materiaal en toestand, axiale en radiale ingreep, uitsteeklengte, spaanevacuatie en machinegrenzen bepalen nog steeds of het toepasselijke bereik van de gereedschapsfabrikant wordt gehaald. De gids voor het frezenproces legt de bewerkingen uit waarin deze invoerwaarden worden gebruikt.
Vervang nu de beitel door een 16 mm beitel met eveneens vier effectieve tanden. Als het doel is om zowel de snijsnelheid van 188,5 m/min als de nominale spoed van 0,06 mm/spaan te behouden, moet het toerental dalen tot 188,5 × 1.000 ÷ (π × 16) = 3.750 rpm. De lineaire spoed wordt dan 0,06 × 3.750 × 4 = 900 mm/min. Het behouden van het oude toerental van 5.000 rpm en de tafelspoed van 1.200 mm/min zou weliswaar 0,06 mm/spaan handhaven, maar de oppervlaktesnelheid verhogen tot π × 16 × 5.000 ÷ 1.000 = 251,3 m/min.
| Wijziging van 12 → 16 mm beitel | RPM | Snijdsnelheid | Tafelspoed | Spoed per spaan |
|---|---|---|---|---|
| Oorspronkelijke 12 mm beitel, vier effectieve tanden | 5,000 | 188.5 m/min | 1,200 mm/min | 0,06 mm/spaan |
| 16 mm; behoud toerental en tafelspoed | 5,000 | 251.3 m/min | 1,200 mm/min | 0,06 mm/spaan |
| 16 mm; behoud snijsnelheid en spoed per spaan | 3,750 | 188.5 m/min | 900 mm/min | 0,06 mm/spaan |
| 16 mm; behoud snijsnelheid en tafelspoed | 3,750 | 188.5 m/min | 1,200 mm/min | 0,08 mm/spaan |
De laatste rij volgt uit 1.200 ÷ (3.750 × 4) = 0,08 mm/spaan. Dit is een toename van één derde in de nominale vooruitgang per snijkant. Een programmeur die het toerental aanpast om de oppervlaktesnelheid te behouden, maar de spoed vergeet bij te stellen, heeft de snijbelasting gewijzigd zonder dit expliciet te kiezen. Omgekeerd leidt een evenredige verlaging van zowel het toerental als de tafelspoed tot behoud van de nominale spoed per spaan, maar verlengt de snijbeweging: voor een aangenomen rechte spoedbeweging van 100 mm duurt 100 ÷ 1.200 min 5,0 seconden, terwijl 100 ÷ 900 min 6,7 seconden duurt. Dit zijn uitsluitend spoedbewegingstijden; benadering, afrit, versnelling, andere doorgangen en gereedschapswisseling vallen buiten deze berekening.
Het aantal tanden is een andere onafhankelijke variabele. Stel dat de 16 mm beitel drie effectieve tanden heeft, met ongewijzigd toerental van 3.750 rpm en spoed van 0,06 mm/spaan. De berekende tafelspoed bedraagt dan 0,06 × 3.750 × 3 = 675 mm/min. Als het programma in plaats daarvan 900 mm/min behoudt, dan is de vooruitgang per effectieve tand 900 ÷ (3.750 × 3) = 0,08 mm/spaan. Tel het aantal randen dat daadwerkelijk betrokken is bij de toepassing, in plaats van te veronderstellen dat elke zichtbare groef dezelfde effectieve ingreep heeft. Een beslissing over het aantal groeven beïnvloedt ook de spaanruimte en de stijfheid; deze kan niet uitsluitend op basis van de spoedvergelijking worden genomen.
Waarom de nominale spoed per spaan niet gelijk is aan de werkelijke spaandikte
Voeding per tand is een vooruitgangswaarde, terwijl de maximale spaandikte afhangt van het deel van de tandboog dat snijdt. Bij omtreksfrezen met een radiale insnijding van minder dan de helft van de freesdiameter bereikt de ingegrepen tand mogelijk nooit een positie waarbij zijn momentane spaandikte gelijk is aan de nominale fz. Instoekhoeken onder 90 graden en ronde inzetstukken bij ondiepe sneden kunnen de spaan dunner maken om verschillende geometrische redenen. De richtlijnen voor spaandikte van Sandvik Coromant onderscheiden deze gevallen; het toepassen van één enkele correctiefactor op elk gereedschapspad zou verkeerd zijn.
Voor een eenvoudige rechte rand met een zijfrezengeometrie met een instoekhoek van 90 graden geeft een radiale insnijdingsverhouding r = ae/D onder 0,5 een geometrisch maximum van ongeveer hmax = fz × 2√[r(1 − r)]. Bij 10 % insnijding en een nominale vooruitgang van 0,06 mm/tand bedraagt dit 0,06 × 2√(0,1 × 0,9) = 0,036 mm maximale spaandikte. De berekening dient als geometrische illustratie, niet als instructie om de voeding naar een bepaalde waarde te verhogen: reële gereedschapsgegevens, materiaal, snediepte, rondloopafwijking, machinestijfheid en de gewenste oppervlakte moeten worden meegenomen. Wanneer de gereedschapsfabrikant gegevens specifiek voor de insnijding levert, moet dat bereik worden gebruikt in plaats van een waarde voor een volledige sleuf toe te passen op een lichte zijfrezenbewerking.
Een spaan die te dun is voor de snijkant en het materiaal kan wrijven in plaats van schoon snijden, warmte en slechte spaanvorming veroorzaken en de gereedschapslevensduur verkorten. Een te dikke spaan kan een snijkant overbelasten, een slanke frees doen buigen of breken. Daarom is ‘verlaag de voeding’ geen veilig universeel antwoord op lawaai of slijtage. Controleer eerst de werkelijke radiale insnijding en de snijkantgeometrie, vergelijk vervolgens de waargenomen spaanvorm, belasting en oppervlaktekwaliteit met de toepassingsgrenzen van de gereedschapsfabrikant. Als het gereedschapspad verschuift tussen een lichte zijfrezenbewerking en een bijna volledige sleuf, impliceert dezelfde geprogrammeerde fz niet noodzakelijkerwijs dezelfde maximale spaandikte of snijdbelasting.
Voorbeeld draaien: constante rpm en constante oppervlaktesnelheid wijken uiteen
Op een conventionele draaibank draait het werkstuk en beweegt een stationaire snijkant. Voor draaien wordt de gedraaide werkstukdiameter gebruikt in vc = π × Dm × n ÷ 1.000. De lineaire vooruitgang is vf = fn × n, met fn in mm/omw. De draaiformules van Sandvik geven ook de ingegrepen tijd voor een axiale pas met constante rpm als lengte ÷ (fn × n). Dat is één pas, geen volledige onderdeelcyclus. Op de CNC-draaienpagina staan de rotatiegerelateerde onderdeelfuncties waarbij dit onderscheid van belang is.
Neem aan dat de gedraaide diameter 40 mm bedraagt, de doeloppervlaktesnelheid 150 m/min is en de voeding 0.18 mm/rev. Het berekende toerental is 150 × 1,000 ÷ (π × 40) = 1,194 rpm na afronding. De lineaire voeding bedraagt ongeveer 0.18 × 1,193.7 = 215 mm/min. Bij die constante diameter duurt een axiale snedelengte van 60 mm 60 ÷ 214.9 = 0.279 min, of 16.8 seconden ingegrepen voedingsduur.
Bekijk nu een afzonderlijke freesbewerking met een diameter van 20 mm. Als het toerental (rpm) blijft op 1,193.7, daalt de oppervlaktesnelheid tot 75 m/min; met de voeding nog steeds ingesteld op 0.18 mm/rev blijft de lineaire verplaatsingssnelheid ongeveer 215 mm/min. Als de besturing in plaats daarvan een constante oppervlaktesnelheid van 150 m/min handhaaft, stijgt het toerental tot ongeveer 2,387 rpm, en dezelfde voeding van 0.18 mm/rev wordt dan ongeveer 430 mm/min. Een overigens identieke axiale pas van 60 mm zou dan ongeveer 8,4 seconden duren onder actieve voeding. Deze tijdsgegevens vergelijken twee verschillende passen met constante diameter; ze vormen geen snelle schatting voor een vlakfreesbewerking waarbij de diameter voortdurend verandert.
In een werkelijk programma kan een toerentalbegrenzing van de spindel verhinderen dat de opgegeven oppervlaktesnelheid bij kleine diameters wordt gehandhaafd. Als de veronderstelde besturingslimiet 1,800 rpm is, wordt de 20 mm-snede beperkt tot π × 20 × 1,800 ÷ 1,000 = 113.1 m/min, en 0.18 mm/rev wordt 324 mm/min. Het onderdeel ontvangt niet 150 m/min alleen omdat dat getal was geprogrammeerd. De lathe manual van Haas Automation beschrijft constant surface speed (G96), fixed rpm (G97), een G50 rpm ceiling, en feed-per-revolution mode (G99) voor zijn besturing. Andere besturingen en machines kunnen andere codes of standaardinstellingen gebruiken; controleer het werkelijke programma en de besturing voordat u een F-woord interpreteert.
Diagnoseer een slechte snede door de gewijzigde variabele te isoleren
Wanneer een eerder aanvaardbare proceswarmte, korte gereedschapslevensduur, trillingen of een andere oppervlaktekwaliteit produceert na een programmaaanpassing, vergelijk dan de oude en nieuwe sneden bij de ingegrepen diameter. Hetzelfde toerental op een grotere frees verhoogt de oppervlaktesnelheid. Hetzelfde toerental op een kleinere gedraaide diameter verlaagt deze. Een verschil in oppervlaktesnelheid kan slijtage- of opgebouwde randgedrag veranderen, zelfs als de weergegeven voedingswaarde ongewijzigd blijft. Het gereedschap en het materiaal moeten worden meegenomen voordat u alleen de voeding de schuld geeft.
Bereken vervolgens de werkelijke vooruitgang per snijkant of omwenteling uit de actieve modus. Bij een frees in mm/min-voedingsmodus geldt fz = vf ÷ (n × zeff). Een lager toerental met ongewijzigde mm/min-voeding verhoogt fz. Een frees met minder effectieve tanden heeft hetzelfde effect. Bij een draaibank in mm/omw-voedingsmodus blijft de geprogrammeerde fn constant terwijl de lineaire verplaatsing verandert met het toerental; in mm/min-modus verandert een wisselend toerental de mm/omw-waarde. Een programma dat op het scherm identiek lijkt, kan dus een andere snede genereren wanneer een modus, gereedschap of diameter verandert.
Voer een korte onderzoeksroutine in deze volgorde uit, omdat elke stap de betekenis van de volgende bepaalt:
- Identificeer de actieve eenheden en voedingsmodus. Lees de werkelijke besturingsstatus en het gereedschapspad; bepaal of F per minuut of per omwenteling is. Noteer het geprogrammeerde toerental of de oppervlaktesnelheid en eventuele spindelplafonds.
- Gebruik de ingeschakelde diameter en het aantal effectieve snijkanten. Voor een frees gereed de snijdoorsnede bij de werkelijke snijdiepte en het effectieve aantal tanden. Voor draaien noteer de diameter van elke pas. Bereken vc, fz of fn, en vf opnieuw, met de eenheden vermeld.
- Controleer de inschakeling en het fysieke bewijs. Vergelijk de radiale en axiale diepte, de reikwijdte van de tool, de spaanvorm, de belasting van de machine, het geluid, de oppervlaktekwaliteit en de slijtage. Een lichte zijdelingse snede en een volledig breedte-slot zijn niet gelijkwaardig bij dezelfde nominale voeding per tand.
- Wijzig de gerechtvaardigde variabele en controleer het resultaat. Selecteer de toepasselijke gegevens van de toolmaker voor het materiaal en de bewerking, en voer vervolgens een gecontroleerde proef uit. Meet de oppervlakte en afmetingen die van belang zijn, en noteer het programma, de tool en de opspaninrichting die zijn gebruikt.
Deze volgorde voorkomt een veelvoorkomende foutieve diagnose: een beweging duurt langer nadat het toerental (rpm) is verlaagd, dus wordt de voeding verhoogd om de tijd terug te winnen — maar de belasting per tand was al hoger. Het voorkomt ook de tegenovergestelde fout van het verlagen van de voeding wanneer een lage spaandikte de oorzaak is van wrijving. Trillingen (chatter) hebben meerdere mogelijke oorzaken, waaronder te lange tooluitsteking, onvoldoende opspanning en onjuiste inschakeling; het wijzigen van een snelheid of voeding kan het symptoom veranderen zonder de onderliggende oorzaak te identificeren.
Lees cyclusduurwinsten samen met de snijbelasting en de onderdeelkwaliteit
De bovenstaande berekeningen voor de voedingverplaatsing maken een sneller programma gemakkelijk voorstelbaar, maar een kortere voedingverplaatsing garandeert geen kortere cyclus voor geaccepteerde onderdelen. Een hogere tafelvoeding kan vereisen dat de machine versnelt door korte segmenten en toch tijd besteedt aan instappen, terugtrekken en gereedschapswisseling. Een agressievere spaanbelasting kan de gereedschapslevensduur verminderen of een oppervlaktekwaliteit veroorzaken die een extra bewerkingsgang vereist. Omgekeerd kan een matig langzamere voeding de levensduur van een snijkant voldoende verbeteren om onderbrekingen te verminderen. Het evenwicht hangt af van het gereedschap, het materiaal, de opspanning en aan welke eisen het afgewerkte onderdeel moet voldoen.
Gebruik de voedingverplaatsingstijd als één regel in het procesplan. Voor de freesbewerking over 100 mm verlengt een vermindering van de voeding van 1.200 naar 900 mm/min het rechte snijsegment met ongeveer 1,7 seconden. Als de volledige bewerking meerdere naderingsbewegingen, een gereedschapswisseling en inspectie omvat, is dat verschil kleiner dan het totale cyclusverschil. Bij draaien gaan de getoonde waarden van 16,8 respectievelijk 8,4 seconden voor twee constante-diameter-sneden van 60 mm uit van een onbeperkte spindel en identieke geometrie; een limiet van 1.800 rpm wijzigt de tweede snede naar 60 ÷ 324 = 11,1 seconden. Geen van die waarden vertelt u of de snede stabiel is of wat een leverancier zou moeten vragen.
Voor ontwerp- of procesvergelijking noteert u het gereedschap en het werkstukmateriaal, de effectieve diameter, de actieve snelheids- en voedingsmodi, de radiale en axiale ingreep, de snedelengte, de spindellimiet en de geobserveerde kwaliteit. Dan kunt u bepalen of een ander gereedschapspad sneller is omdat het materiaal efficiënter verwijdert, omdat elke snijkant zwaarder wordt belast of omdat het stilletjes de eisen aan de oppervlaktekwaliteit wijzigt. Dat is het praktische nut van het scheiden van snijsnelheid en voedingsrate.
Vragen over snijsnelheid en voedingsrate
Betekent een toename van het aantal rpm altijd een toename van de voedingsrate?
Nee. Het verhoogt de snijsnelheid bij een vaste diameter. De lineaire voeding stijgt met het toerental alleen wanneer dezelfde voeding per tand op de frees of dezelfde voeding per omwenteling op de draaibank wordt gehandhaafd. Als de voeding in mm/min vast blijft, ontvangt elke freestand of draaiomwenteling in plaats daarvan minder vooruitgang.
Wat verandert er als ik een grotere frees gebruik bij hetzelfde toerental?
De oppervlaktesnelheid stijgt evenredig met de ingegrepen diameter. Bij hetzelfde effectieve tandenaantal en dezelfde tafelvoeding in mm/min blijft de nominale voeding per tand in mm/tand gelijk; om de oorspronkelijke oppervlaktesnelheid te behouden, verlaag de rpm en bereken vervolgens de tafelvoeding opnieuw als de voeding per tand in mm/tand ook ongewijzigd moet blijven.
Waarom toont een draaibank een hoger toerental wanneer het gereedschap naar binnen beweegt?
In de modus constante oppervlaktesnelheid neemt het rpm toe naarmate de bewerkingsdiameter afneemt, zodat de snijkant de geselecteerde oppervlaktesnelheid kan behouden. Een maximale-rpm-beperking stopt deze toename zodra de limiet is bereikt. In de vaste-rpm-modus volgt het rpm niet de diameter, en neemt de oppervlaktesnelheid af naarmate de diameter kleiner wordt.
Is de voeding per tand hetzelfde als de maximale spaandikte?
Nee. De voeding per tand is de nominale vooruitgang per effectieve snijkant. De maximale spaandikte hangt ook af van de radiale inschakeling en de geometrie van de instap-hoek; een lichte perifere snede kan een kleinere maximale spaandikte opleveren dan een bijna volledige breedtesnede bij dezelfde nominale voeding. Gebruik toepassingsspecifieke gereedschapsgegevens bij het aanpassen van een van beide waarden.
Technische bronnen
- Sandvik Coromant, Formules en definities voor frezen. Definieert de metrische oppervlaktesnelheid, spindelsnelheid, tafelvoeding, voeding per tand en het effectief aantal tanden en de ingegrepen snijdoorsnede.
- Sandvik Coromant, Formules en definities voor draaien. Definieert de metrische draaisnelheid (oppervlaktesnelheid), voeding per omwenteling en de bewerkingstijd per doorsnede.
- Sandvik Coromant, Instelhoek en spaandikte bij frezen. Legt de omstandigheden voor spaandunning uit, de gevolgen van een lage of hoge maximale spaandikte en de factoren die de perifere ingreep beïnvloeden.
- Haas Automation, Handleiding voor draaibankoperators — NGC, editie 2024, secties G96/G97/G50/G98/G99. Beschrijft constante oppervlaktesnelheid, vaste rpm, rpm-beperking en voedingsmodi per eenheid op de Haas-bediening.
Over VETCNC
VETCNC combineert een familieachtergrond in de maakindustrie met online CNC-inkoop. Kevin heeft tien jaar ervaring in de CNC-sector en werkt samen met de fabrieken van zijn familie in China en een breder partnernetwerk. Het doel is om de productieafspraken, technische eisen en verantwoordelijkheden duidelijk te maken voordat een bestelling wordt geplaatst.
Lees Kevins verhaal →


