Auf dieser Seite
Schnittgeschwindigkeit ist die Geschwindigkeit der Schneidkante relativ zum Werkstoff am Kontakt-Durchmesser. Vorschubgeschwindigkeit beschreibt, wie schnell das Werkzeug voranschreitet; die sinnvolle Einheit hängt vom Verfahren ab: Millimeter pro Minute für die Tischbewegung, Millimeter pro Zahn für eine Frässchneide oder Millimeter pro Umdrehung für ein Drehwerkzeug. Beide Größen hängen über die Spindeldrehzahl (rpm) zusammen; sie sind nicht zwei Bezeichnungen für dieselbe Einstellung. Ändern Sie ein Werkzeug oder den Werkstückdurchmesser, ohne die Drehzahl (rpm) anzupassen, so ändert sich die Schnittgeschwindigkeit. Ändern Sie die Drehzahl (rpm), ohne den linearen Vorschub anzupassen, so ändert sich die Materialabnahme pro Schneide.
Diese Unterscheidung ist nützlich, wenn ein Werkzeug ausgetauscht wird, ein Werkstück auf einen kleineren Durchmesser absatzförmig abgesetzt wird oder ein Programm zwar schneller erscheint, aber eine schlechtere Oberfläche hinterlässt. Dieser Leitfaden führt durch einen Fräs- und einen Drehvorgang und zeigt anschließend, welchen Wert Sie vor einer Programmänderung neu berechnen müssen. Die Zahlen verdeutlichen die Zusammenhänge – nicht jedoch Schnittempfehlungen für ein nicht spezifiziertes Werkzeug und Material.
Nennen Sie die Geschwindigkeits- und Vorschubwerte, bevor Sie Einstellungen vergleichen
Eine Maschinenanzeige zeigt möglicherweise S = 5.000 und F = 1.200. Ohne aktive Einheiten und Vorschubmodus sind diese Zahlen unvollständig. Die Spindeldrehzahl n wird in Umdrehungen pro Minute (rpm) angegeben. Die Schnittgeschwindigkeit vc ist die Strecke, die die eingegriffene Schneidkante pro Minute entlang des Umfangs zurücklegt, üblicherweise in Meter pro Minute (m/min) oder Surface Feet per Minute (SFM). Der lineare Vorschub vf ist die Achsenfahrgeschwindigkeit, üblicherweise in Millimeter pro Minute (mm/min) oder Inches per Minute (IPM).
| Wert | Metrische Einheit | Was dieser Wert aussagt |
|---|---|---|
| Spindeldrehzahl, n | min⁻¹ (rpm) | Wie viele Umdrehungen finden pro Minute statt |
| Schnittgeschwindigkeit, vc | m/min | Oberflächengeschwindigkeit am eingreifenden Durchmesser |
| Fräsvorschub pro Zahn, fz | mm/Zahn | Nomineller Vorschub pro wirksamer Schneide |
| Drehvorschub pro Umdrehung, fn | mm/Umdrehung | Werkzeugvorschub pro Umdrehung des Werkstücks |
| Linearer Vorschub, vf | mm/min | Programmierter oder resultierender Achsenweg pro Zeiteinheit |
Die Einheiten in der Tabelle sind Teil der Berechnung, nicht austauschbare Bezeichnungen. Ein Fräsprogramm mit 0.06 mm/Zahn bewegt sich nicht mit 0.06 mm/min. Es bewegt sich mit einer Geschwindigkeit, die sich aus der Drehzahl (rpm) und der Anzahl der effective schneidenden Zähne ergibt. Ebenso ergibt ein Drehvorschub von 0.18 mm/rev eine andere mm/min-Bewegung, sobald sich die Drehzahl (rpm) ändert. Die Berechnungsblätter von Sandvik Coromant für Fräsen und Drehen verwenden diese separaten Symbole und Einheiten.
Bei einem einfachen peripheren Schaftfräser entspricht der nominelle Fräserdurchmesser üblicherweise dem wirksamen Schneiddurchmesser in der Berechnung der Umfangsgeschwindigkeit. Bei Kugelfräsern oder Werkzeugen mit abgerundeter Schneide kann der effektive Durchmesser am tatsächlichen Schnitttiefe kleiner sein. Die Umfangsgeschwindigkeit lässt sich daher nicht sicher allein vom nominalen Außendurchmesser ableiten. Diese Geometrie ist unabhängig vom werkstoffspezifischen Geschwindigkeits- und Spanungs-Bereich des Werkzeugherstellers. Der Leitfaden zu Spindeldrehzahl, Drehmoment und Leistung klärt, ob eine Spindel einen vorgeschlagenen Schnitt technisch unterstützen kann; die nachfolgenden Rechenbeispiele erläutern, was die vorgeschlagene Drehzahl und der vorgeschlagene Vorschub konkret bedeuten.
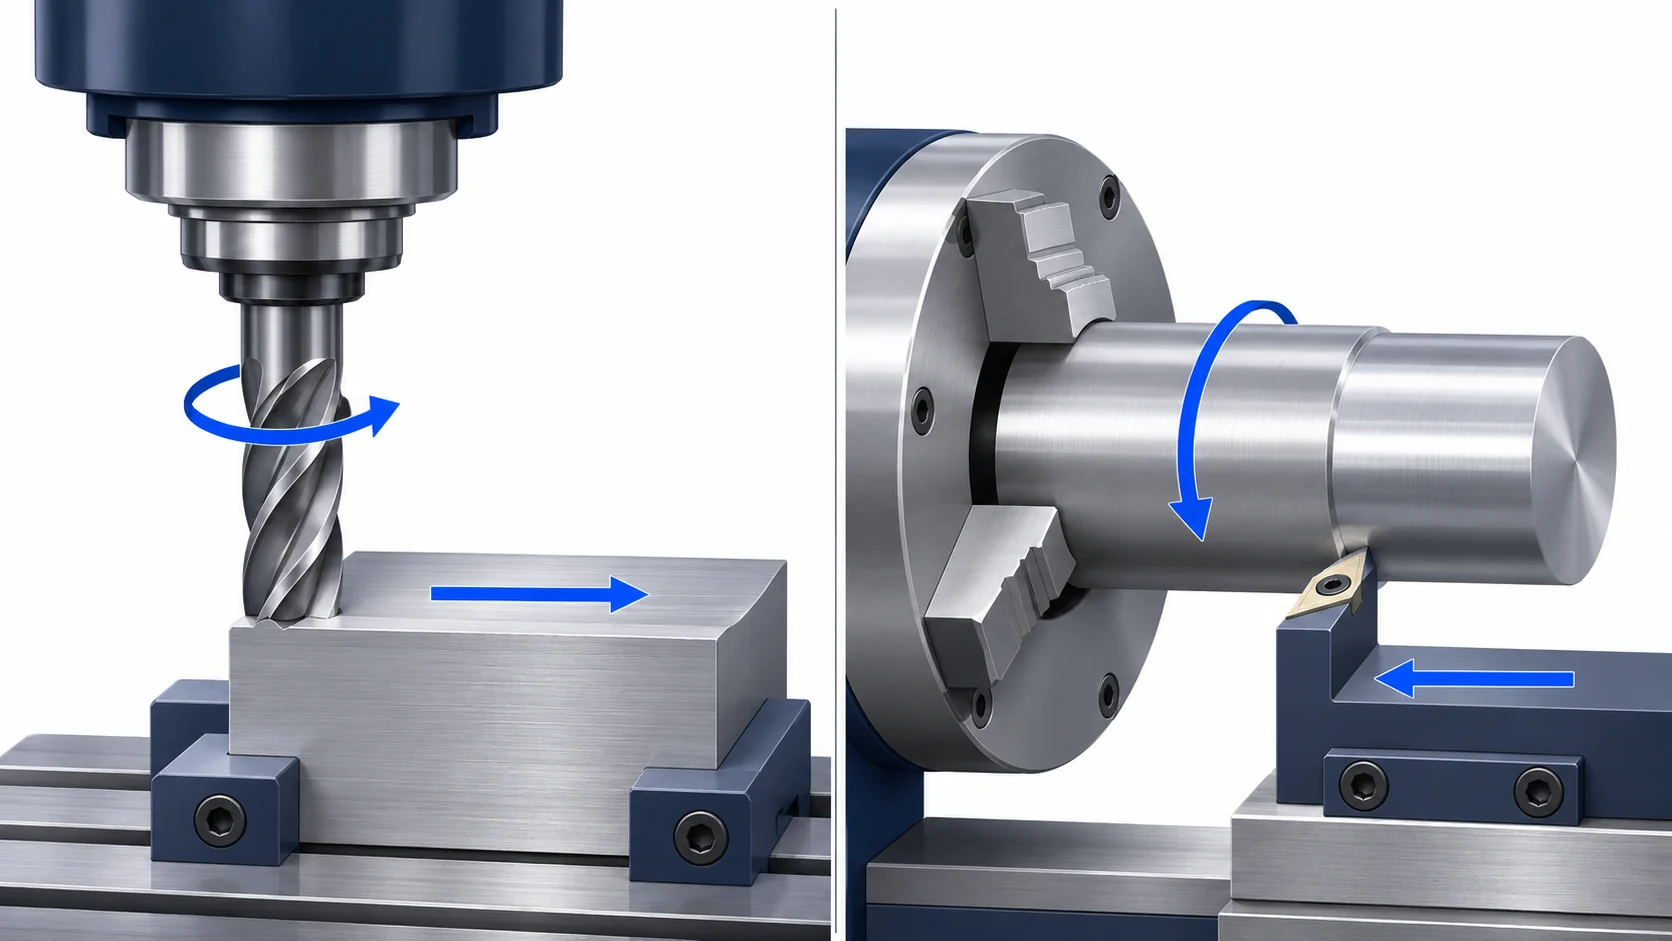
Fräsbeispiel: Ein größerer Fräser verändert die Drehzahl (rpm) und den Tischvorschub
Gegeben sei ein Schaftfräser mit 12 mm Durchmesser und vier effektiven Zähnen, der bei 5.000 rpm und 0,06 mm/Zahn in einem geraden Schnitt läuft. Für dieses Beispiel entspricht der wirksame Durchmesser 12 mm. Die metrischen Beziehungen von Sandvik lauten: vc = π × D × n ÷ 1.000 und vf = fz × n × zeff. Mit D in Millimetern ergibt sich vc in m/min; mit fz in mm/Zahn ergibt sich vf in mm/min.
Die Schnittgeschwindigkeit beträgt π × 12 × 5.000 ÷ 1.000 = 188,5 m/min. Der Tischvorschub beträgt 0,06 × 5.000 × 4 = 1.200 mm/min. Keine der beiden Zahlen allein legt einen geeigneten Schnitt fest. Werkzeugsorte, Werkstoff und dessen Zustand, axiale und radiale Eingriffstiefe, Überkragung, Spanabfuhr sowie Maschinengrenzwerte bestimmen weiterhin, ob der vom Werkzeughersteller angegebene zulässige Bereich eingehalten wird. Die Anleitung zum Fräsprozess erläutert die Bearbeitungsoperationen, in denen diese Eingangsgrößen verwendet werden.
Ersetzen Sie nun das Werkzeug durch einen 16 mm-Fräser mit ebenfalls vier wirksamen Schneiden. Wenn sowohl die Schnittgeschwindigkeit von 188,5 m/min als auch die nominelle Vorschubmenge von 0,06 mm/Zahn beibehalten werden sollen, muss die Drehzahl auf 188,5 × 1.000 ÷ (π × 16) = 3.750 rpm gesenkt werden. Der lineare Vorschub beträgt dann 0,06 × 3.750 × 4 = 900 mm/min. Würden stattdessen die alte Drehzahl von 5.000 rpm und der alte Tischvorschub von 1.200 mm/min beibehalten, bliebe der Vorschub pro Zahn bei 0,06 mm/Zahn, die Oberflächengeschwindigkeit stiege jedoch auf π × 16 × 5.000 ÷ 1.000 = 251,3 m/min.
| Wechsel des Fräsers von 12 → 16 mm | RPM | Schnittgeschwindigkeit | Tischvorschub | Vorschub pro Zahn |
|---|---|---|---|---|
| Ursprünglicher 12-mm-Fräser mit vier wirksamen Schneiden | 5,000 | 188.5 m/min | 1,200 mm/min | 0,06 mm/Zahn |
| 16 mm; Drehzahl (rpm) und Tischvorschub beibehalten | 5,000 | 251.3 m/min | 1,200 mm/min | 0,06 mm/Zahn |
| 16 mm; Schnittgeschwindigkeit und Vorschub pro Zahn beibehalten | 3,750 | 188.5 m/min | 900 mm/min | 0,06 mm/Zahn |
| 16 mm; Schnittgeschwindigkeit und Tischvorschub beibehalten | 3,750 | 188.5 m/min | 1,200 mm/min | 0,08 mm/Zahn |
Die letzte Zeile ergibt sich aus 1.200 ÷ (3.750 × 4) = 0,08 mm/Zahn. Es handelt sich um eine Erhöhung des nominalen Vorschubs pro Schneide um ein Drittel. Ein Programmierer, der die Drehzahl (rpm) anpasst, um die Oberflächengeschwindigkeit zu bewahren, aber den Vorschub vergisst, verändert die Schnittlast, ohne dies bewusst zu entscheiden. Umgekehrt bewahrt eine proportionale Reduzierung sowohl der Drehzahl (rpm) als auch des Tischvorschubs den nominalen Vorschub pro Zahn, verlängert jedoch den Schnittweg: Bei einem angenommenen geraden Vorschubweg von 100 mm beträgt die Zeit für den Vorschub 100 ÷ 1.200 min = 5,0 Sekunden, während sie bei 100 ÷ 900 min = 6,7 Sekunden liegt. Dies sind ausschliesslich Vorschubzeiten; Anfahr-, Ausfahr-, Beschleunigungsphasen, weitere Schnitte sowie Werkzeugwechsel liegen ausserhalb dieser Berechnung.
Die Zähneanzahl ist eine weitere unabhängige Variable. Angenommen, der 16-mm-Werkzeug hat drei effektive Zähne, wobei 3.750 rpm und 0,06 mm/Zahn unverändert bleiben. Der berechnete Tischvorschub beträgt dann 0,06 × 3.750 × 3 = 675 mm/min. Falls das Programm stattdessen 900 mm/min beibehält, beträgt der Vorschub pro effektivem Zahn 900 ÷ (3.750 × 3) = 0,08 mm/Zahn. Zählen Sie die tatsächlich am Schnitt beteiligten Schneiden – nicht alle sichtbaren Schneiden müssen dieselbe effektive Eingriffstiefe aufweisen. Eine Entscheidung zur Anzahl der Schneiden beeinflusst zudem die Späneaufnahme und die Steifigkeit; sie lässt sich nicht allein aus der Vorschubgleichung ableiten.
Warum der nominale Vorschub pro Zahn nicht gleich der tatsächlichen Spanstärke ist
Der Vorschub pro Zahn ist ein Vorschubwert, während die maximale Spanstärke von dem Teil des Zahnkreisbogens abhängt, der schneidet. Bei Umfangsfräsen mit einem radialen Eingriff unterhalb der Hälfte des Fräserdurchmessers erreicht der eingreifende Zahn möglicherweise niemals eine Position, bei der seine momentane Spanstärke der nominalen fz entspricht. Ein Einstellwinkel unter 90 Grad und runde Einsätze bei geringer Schnitttiefe führen aus unterschiedlichen geometrischen Gründen zu einer Spanverdünnung. Die Spanstärken-Hinweise von Sandvik Coromant unterscheiden diese Fälle; die Anwendung eines einzigen Korrekturfaktors auf jeden Werkzeugweg wäre falsch.
Bei einer einfachen Stirnfräsgeometrie mit geradem Schneidenprofil und einem Einstellwinkel von 90 Grad ergibt ein Verhältnis des radialen Eingriffs r = ae/D unter 0,5 ein geometrisches Maximum von etwa hmax = fz × 2√[r(1 − r)]. Bei einem Eingriff von 10 % und einem nominalen Vorschub von 0,06 mm/Zahn beträgt dies 0,06 × 2√(0,1 × 0,9) = 0,036 mm maximale Spanstärke. Die Berechnung dient lediglich zur Veranschaulichung der Geometrie und ist keine Anweisung, den Vorschub auf einen bestimmten Wert zu erhöhen: Es sind vielmehr die vom Werkzeughersteller angegebenen Daten, das Werkstoffverhalten, die Schnitttiefe, der Rundlauf, die Maschinensteifigkeit sowie die geforderte Oberflächenqualität zu berücksichtigen. Wenn der Werkzeughersteller datenbasierte Angaben für spezifische Eingriffsverhältnisse bereitstellt, sind diese Werte zu verwenden – nicht hingegen ein für eine Vollbreitennut ermitteltes Wertepaar auf einen leichten Seitenfräs-Eingriff zu übertragen.
Ein Span, der für die Schneide und das Werkstoffverhalten zu dünn ist, führt eher zum Reiben als zum sauberen Schneiden, erzeugt Wärme und schlechte Späne und verkürzt die Standzeit des Werkzeugs. Ein zu dicker Span kann eine Schneide überlasten, einen schlanken Fräser verformen oder brechen. Daher ist „Vorschub reduzieren“ keine sichere universelle Reaktion auf Geräusche oder Verschleiß. Zunächst ist die tatsächliche radiale Eingriffsbreite und die Schneidgeometrie zu prüfen; anschließend sind die beobachteten Späne, die Maschinenlast und die Oberflächenqualität mit den vom Werkzeughersteller angegebenen Anwendungsgrenzwerten zu vergleichen. Verändert sich der Bearbeitungsweg zwischen einem leichten Seitenstich und einem nahezu vollbreiten Nutstich, so bedeutet derselbe programmierte Vorschub pro Zahn fz nicht zwangsläufig dieselbe maximale Spanstärke oder dieselbe Schnittlast.
Drehbeispiel: konstante Drehzahl (rpm) und konstante Schnittgeschwindigkeit divergieren.
An einer konventionellen Drehmaschine rotiert das Werkstück, während ein stationäres Werkzeug vorschreitet. Für das Drehen verwenden Sie den bearbeiteten Werkstückdurchmesser in der Formel vc = π × Dm × n ÷ 1,000. Der lineare Vorschub beträgt vf = fn × n, wobei fn in mm/U angegeben wird. Die Drehformeln von Sandvik liefern zudem die Eingriffszeit für einen axialen Pass mit konstanter rpm als Länge ÷ (fn × n). Dies bezieht sich auf einen einzelnen Pass, nicht auf einen kompletten Teilzyklus. Die CNC-Drehseite zeigt die rotationssymmetrischen Merkmale des Werkstücks, bei denen diese Unterscheidung relevant ist.
Gehen Sie von einem gedrehten Durchmesser von 40 mm, einer Ziel-Oberflächengeschwindigkeit von 150 m/min und einem Vorschub von 0.18 mm/rev vor. Die berechnete Drehzahl beträgt 150 × 1,000 ÷ (π × 40) = 1,194 rpm nach Rundung. Der lineare Vorschub beträgt näherungsweise 0.18 × 1,193.7 = 215 mm/min. Bei diesem konstanten Durchmesser benötigt eine angenommene axiale Schnittlänge von 60 mm die Zeit 60 ÷ 214.9 = 0.279 min, oder 16.8 Sekunden für die eingesetzte Vorschubbewegung.
Betrachten Sie nun einen separaten Schnitt mit 20 mm Durchmesser. Bleibt die Drehzahl (rpm) bei 1,193.7, so sinkt die Schnittgeschwindigkeit auf 75 m/min; bei einer weiterhin auf 0,18 mm/rev eingestellten Vorschubgeschwindigkeit bleibt die lineare Vorschubbewegung bei etwa 215 mm/min. Halten Sie stattdessen über die Steuerung eine konstante Schnittgeschwindigkeit von 150 m/min ein, so steigt die Drehzahl auf ca. 2,387 rpm, und derselbe Vorschub von 0,18 mm/rev entspricht dann etwa 430 mm/min. Ein ansonsten identischer axialer Schnitt von 60 mm würde dann etwa 8,4 Sekunden aktive Vorschubzeit erfordern. Diese Zeitwerte beziehen sich auf zwei unterschiedliche Schnitte mit konstantem Durchmesser; sie stellen keine Vereinfachung zur Abschätzung eines Planschnitts dar, bei dem der Durchmesser kontinuierlich variiert.
In einem tatsächlichen Programm kann eine Drehzahlbegrenzung der Spindel verhindern, dass die vorgegebene Schnittgeschwindigkeit bei kleinen Durchmessern eingehalten wird. Wenn die angenommene Steuerungsgrenze 1,800 rpm beträgt, ist der Schnitt bei 20 mm auf π × 20 × 1,800 ÷ 1,000 = 113,1 m/min begrenzt, und 0,18 mm/rev wird zu 324 mm/min. Das Werkstück erhält nicht automatisch 150 m/min allein deshalb, weil dieser Wert programmiert wurde. Das Drehmaschinenhandbuch von Haas Automation beschreibt die konstante Schnittgeschwindigkeit (G96), die feste Drehzahl in rpm (G97), eine rpm-Obergrenze mittels G50 und den Vorschub pro Umdrehung (G99) für dessen Steuerung. Andere Steuerungen und Maschinen verwenden möglicherweise andere Codes oder Standardeinstellungen; überprüfen Sie vor der Interpretation eines F-Worts stets das tatsächlich ausgeführte Programm und die jeweilige Steuerung.
Diagnostizieren Sie einen schlechten Schnitt, indem Sie die geänderte Variable isolieren
Wenn ein zuvor akzeptabler Prozess nach einer Programmänderung Wärmeentwicklung, kurze Werkzeuglebensdauer, Schwingungen (Chatter) oder eine andere Oberflächenqualität erzeugt, vergleichen Sie den alten und den neuen Schnitt am eingegriffenen Durchmesser. Die gleiche Drehzahl (rpm) an einem größeren Fräser erhöht die Umfangsgeschwindigkeit. Die gleiche Drehzahl (rpm) an einem kleineren gedrehten Durchmesser senkt sie. Eine Änderung der Umfangsgeschwindigkeit kann das Verschleißverhalten oder die Bildung einer Aufbauschneide beeinflussen – selbst wenn die angezeigte Vorschubzahl unverändert bleibt. Vor einer alleinigen Zuweisung des Problems an den Vorschub müssen stets Werkzeug und Werkstoff berücksichtigt werden.
Berechnen Sie dann die tatsächliche Vorschubgeschwindigkeit pro Schneide oder Umdrehung aus dem aktiven Modus. Bei einer Fräsmaschine im Vorschubmodus mm/min gilt: fz = vf ÷ (n × zeff). Eine niedrigere rpm bei unverändertem Vorschub in mm/min erhöht fz. Ein Werkzeug mit weniger wirksamen Schneiden tut dasselbe. Bei einer Drehmaschine im Vorschubmodus mm/rev bleibt der programmierte fn konstant, während sich die lineare Wegstrecke mit der rpm ändert; im Modus mm/min ändert eine variable rpm stattdessen mm/rev. Ein Programm, das auf dem Bildschirm identisch erscheint, kann daher einen anderen Schnitt erzeugen, wenn sich ein Modus, ein Werkzeug oder ein Durchmesser ändert.
Führen Sie eine kurze Untersuchung in dieser Reihenfolge durch, da jeder Schritt die Bedeutung des nächsten bestimmt:
- Identifizieren Sie die aktiven Einheiten und den Vorschubmodus. Lesen Sie den tatsächlichen Zustand der Steuerung und den Werkzeugweg ab; klären Sie, ob F pro Minute oder pro Umdrehung angegeben ist. Notieren Sie die programmierte Drehzahl (rpm) oder Umfangsgeschwindigkeit sowie ggf. die Spindeldrehzahlbegrenzung.
- Verwenden Sie den eingreifenden Durchmesser und die wirksamen Schneiden. Bei einer Fräse beachten Sie den Schnittdurchmesser bei der jeweiligen Schnitttiefe sowie die Anzahl der wirksamen Zähne. Bei der Drehbearbeitung beachten Sie den Durchmesser jedes einzelnen Arbeitsgangs. Berechnen Sie vc, fz oder fn sowie vf erneut – inklusive der jeweiligen Einheiten.
- Überprüfen Sie das Eingreifen und die physischen Anzeichen. Vergleichen Sie die radiale und axiale Schnitttiefe, die Werkzeugreichweite, die Spanform, die Maschinenlast, das Geräusch, die Oberflächenqualität und den Verschleiss. Ein leichter Seitenstich und ein vollbreiter Nutstich sind bei derselben nominalen Vorschub pro Zahn nicht gleichwertig.
- Ändern Sie die justierte Variable und überprüfen Sie das Ergebnis. Wählen Sie die zutreffenden Werkzeugmacher-Daten für das Material und die Bearbeitungsart aus und führen Sie dann einen kontrollierten Versuch durch. Messen Sie die maßgeblichen Oberflächen- und Abmessungswerte und dokumentieren Sie das verwendete Programm, das Werkzeug sowie die Spannmittel.
Diese Reihenfolge verhindert eine häufige falsche Diagnose: Eine Bewegung dauert länger, nachdem die Drehzahl (rpm) reduziert wurde; daher wird der Vorschub erhöht, um die Zeit wiederzugewinnen – doch die Belastung pro Zahn war bereits höher. Sie verhindert zudem den gegenteiligen Fehler, den Vorschub zu verringern, wenn eine geringe Spanstärke die Ursache für das Reiben ist. Schwingungen (Chatter) können mehrere Ursachen haben, darunter Werkzeugüberstand, Werkstückaufspannung und Eingriffstiefe; eine Änderung der Drehzahl oder des Vorschubs kann das Symptom verändern, ohne die zugrundeliegende Ursache zu identifizieren.
Lesen Sie die Zykluszeitgewinne neben der Schnittlast und der Teilqualität
Die obigen Vorschubweg-Berechnungen machen ein schnelleres Programm leicht vorstellbar, doch ein kürzerer Vorschubweg garantiert keinen kürzeren Zyklus für akzeptierte Teile. Ein höherer Tischvorschub kann erfordern, dass die Maschine kurze Segmente beschleunigt durchläuft, und dennoch Zeit für Anfahren, Rückzug und Werkzeugwechsel benötigt. Eine aggressivere Spannung kann die Werkzeugstandzeit verkürzen oder eine Oberfläche erzeugen, die einen weiteren Bearbeitungsdurchgang erfordert. Umgekehrt kann ein moderat langsamerer Vorschub die Lebensdauer einer Schneide so sehr verbessern, dass Unterbrechungen reduziert werden. Die optimale Abwägung hängt vom Werkzeug, vom Werkstoff, von der Aufspannung und von den Anforderungen ab, die das fertige Teil erfüllen muss.
Verwenden Sie die Vorschub-Bewegungszeit als eine Zeile im Fertigungsplan. Bei der 100-mm-Fräsbewegung verlängert sich das gerade Schnittsegment durch die Reduzierung des Vorschubs von 1.200 auf 900 mm/min um etwa 1,7 Sekunden. Wenn die gesamte Operation mehrere Anfahrwege, einen Werkzeugwechsel und eine Prüfung umfasst, ist dieser Unterschied geringer als die gesamte Zyklusdifferenz. Beim Langdrehen gehen die angegebenen Werte von 16,8 bzw. 8,4 Sekunden für zwei 60-mm-Schnitte mit konstantem Durchmesser davon aus, dass die Spindel nicht begrenzt ist und die Geometrie identisch ist; bei einer Drehzahlbegrenzung von 1.800 rpm ändert sich die zweite Schnittzeit zu 60 ÷ 324 = 11,1 Sekunden. Keiner dieser Werte sagt Ihnen, ob der Schnitt stabil ist, oder welchen Preis ein Lieferant dafür verlangen sollte.
Für die Konstruktion oder Prozessvergleiche notieren Sie das Werkzeug und das Werkstoffmaterial, den effektiven Durchmesser, die aktiven Drehzahl- und Vorschubmodi, die radiale und axiale Eingriffstiefe, die Schnittlänge, die Spindelgrenze sowie die beobachtete Oberflächenqualität. Anschließend können Sie beurteilen, ob ein anderer Werkzeugweg schneller ist, weil er Material effizienter abträgt, weil er jede Schneide stärker belastet oder weil er stillschweigend die Oberflächengüteanforderung verändert. Das ist der praktische Nutzen der Trennung von Schnittgeschwindigkeit und Vorschub.
Fragen zur Schnittgeschwindigkeit und Vorschubgeschwindigkeit
Erhöht eine Steigerung der Drehzahl (rpm) immer die Vorschubgeschwindigkeit?
Nein. Es erhöht die Schnittgeschwindigkeit bei festem Durchmesser. Die lineare Vorschubgeschwindigkeit steigt mit der Drehzahl (rpm) nur dann an, wenn der Vorschub pro Zahn bei der Fräsarbeit oder der Vorschub pro Umdrehung bei der Dreharbeit konstant gehalten wird. Bleibt der Vorschub in mm/min konstant, so verringert sich stattdessen der jeweilige Vorschub pro Fräszahn oder Drehumdrehung.
Was ändert sich, wenn ich bei derselben Drehzahl (rpm) einen größeren Fräser verwende?
Die Schnittgeschwindigkeit steigt proportional zum eingreifenden Durchmesser. Bei gleicher effektiver Zähnezahl und gleichem Tischvorschub in mm/min bleibt die nominelle Vorschubtiefe pro Zahn in mm/Zahn unverändert; um die ursprüngliche Schnittgeschwindigkeit beizubehalten, ist die Drehzahl (rpm) zu senken und anschließend der Tischvorschub neu zu berechnen – falls ebenfalls eine unveränderte Vorschubtiefe pro Zahn in mm/Zahn gefordert ist.
Warum zeigt eine Drehmaschine eine höhere Drehzahl (rpm), wenn sich das Werkzeug nach innen bewegt?
Im Modus konstanter Umfangsgeschwindigkeit steigt die Drehzahl (rpm), wenn der Schnittdurchmesser kleiner wird, damit die Schneide die eingestellte Umfangsgeschwindigkeit beibehalten kann. Eine Höchstdrehzahlbegrenzung (rpm-Clamp) verhindert diese Steigerung, sobald der Grenzwert erreicht ist. Im Modus fester Drehzahl (rpm) folgt die Drehzahl (rpm) nicht dem Durchmesser, und die Umfangsgeschwindigkeit sinkt, wenn der Durchmesser kleiner wird.
Ist der Vorschub pro Zahn identisch mit der maximalen Spanstärke?
Nein. Der Vorschub pro Zahn ist der nominelle Vorschub pro wirksamer Schneide. Die maximale Spanstärke hängt zudem von der radialen Eingriffsbreite und der Geometrie des Einstellwinkels ab; ein leichter peripherer Schnitt kann bei gleichem nominellen Vorschub eine geringere maximale Spanstärke erzeugen als ein nahezu vollbreitiger Schnitt.
Technische Quellen
- Sandvik Coromant, Formeln und Definitionen für das Fräsen. Definiert die metrische Schnittgeschwindigkeit, Spindeldrehzahl, Tischvorschub, Vorschub pro Zahn sowie effektive Zähnezahl und eingreifenden Fräsdurchmesser.
- Sandvik Coromant, Formeln und Definitionen für das Drehen. Definiert die metrische DrehSchnittgeschwindigkeit, den Vorschub pro Umdrehung sowie die Bearbeitungszeit pro Durchgang.
- Sandvik Coromant, Einstellwinkel und Spanndicke beim Fräsen. Erläutert Bedingungen für die Spanverdünnung, Folgen einer niedrigen bzw. hohen maximalen Spanndicke sowie Faktoren der peripheren Eingriffstiefe.
- Haas Automation, Bedienungsanleitung für Drehmaschinenbediener — NGC, Ausgabe 2024, Abschnitte G96/G97/G50/G98/G99. Beschreibt konstante Oberflächengeschwindigkeit, feste Drehzahl (rpm), Drehzahlbegrenzung sowie Vorschub-Einheitsmodi auf der Haas-Steuerung.
Über VETCNC
VETCNC bringt eine familiengeprägte Fertigungserfahrung in die Online-Beschaffung von CNC ein. Kevin verfügt über zehn Jahre Erfahrung in der CNC-Branche und arbeitet mit den Familienbetrieben in China sowie einem weiteren Partnernetzwerk zusammen. Ziel ist es, vor Auftragserteilung klare Vereinbarungen hinsichtlich der Fertigungsabläufe, technischen Anforderungen und Verantwortlichkeiten zu treffen.
Kevins Geschichte lesen →


