Auf dieser Seite
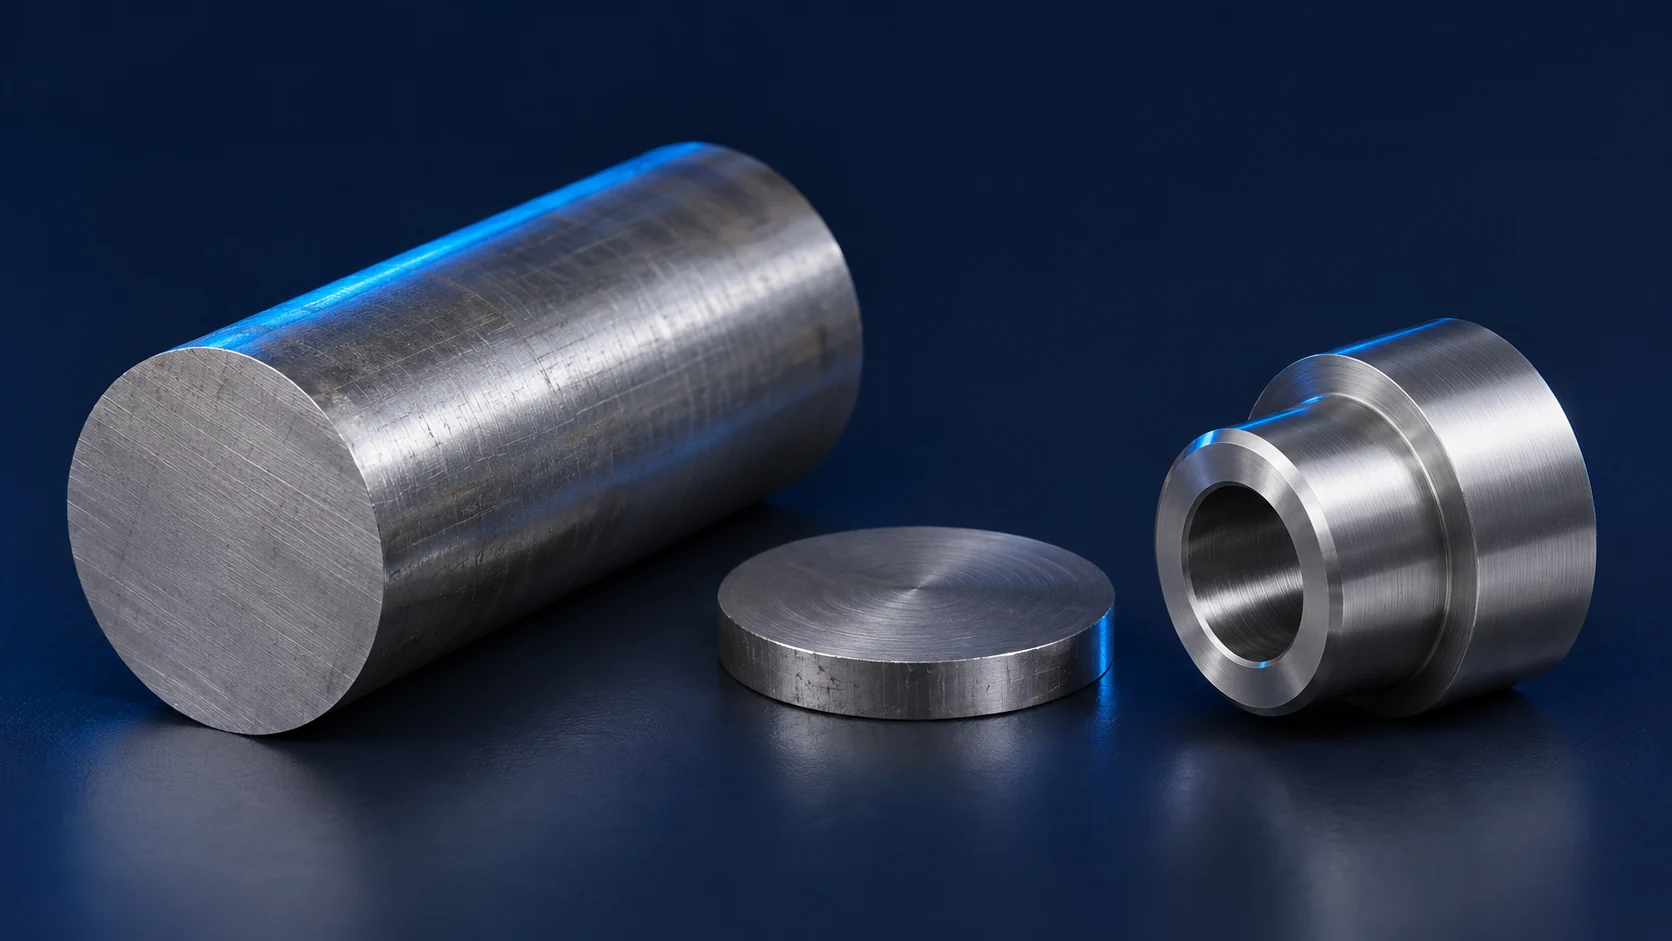
Eine nützliche Kostenschätzung für die CNC-Drehbearbeitung beginnt mit dem akzeptierten Teil – nicht mit einem angegebenen Stundensatz für die Drehmaschine. Für ein gedrehtes Bauteil sind der zu beschaffende Rundstahl, der vollständige Maschinenzyklus für jede Operation, eventuelle Arbeiten am zweiten Ende, die Chargeneinrichtung sowie erforderliche Entgratungs- und Prüfprozesse zu kalkulieren. Die Chargenkosten werden durch die Anzahl der akzeptierten Teile geteilt. Eine reine Berechnung der kurzen Schnittzeit allein vernachlässigt Verluste durch den Stabvorschub, das Abtrennen des Teils, Werkzeugwechsel, Handhabung sowie die Rückseite des Bauteils.
Der schnellste Weg, ein Angebot zu optimieren, besteht darin, zu klären, ob die Zeichnung unmittelbar nach dem Trennen des Teils erfüllt ist oder ob eine weitere Aufspannung erforderlich ist. Diese Entscheidung beeinflusst sowohl die gewählte Maschinenroute als auch die Stückzahl, die pro Rundmaterialstab hergestellt werden kann. Dieser Leitfaden erstellt zunächst eine Kostenschätzung für eine Aluminiumbuchse und zeigt anschließend, wie sich das Ergebnis bei geänderter Anforderung an die hintere Stirnfläche verändert. Die gleiche Methode ist auf Wellen, Abstandshalter, Gewindemuffen und andere überwiegend rotationssymmetrische Bauteile anwendbar – jeweils unter Einbeziehung ihrer spezifischen Bearbeitungsschritte.
Definieren Sie das gelieferte gedrehte Bauteil, bevor Sie Kosten zuweisen
Beginnen Sie mit der Werkstoffsorte und der Erzeugnisform, dem maximalen Außendurchmesser, der fertigen Länge, den Bohrungs- und Gewinde-Merkmalen, der Menge sowie den Anforderungen, die an jedes ausgelieferte Teil erfüllt sein müssen. Ein nominell identischer Buchsenkörper kann zwei unterschiedliche Fertigungswege aufweisen, wenn bei einer Zeichnung eine entgratete Schnittfläche akzeptiert wird, während die andere eine bearbeitete Rückseite und eine engere Gesamtlängentoleranz verlangt. Diese zweite Anforderung kann einen Subspindel-Transfer oder ein separates Neu-Aufspannen erfordern. Sie darf nicht lediglich als zusätzliche Sekunden Frontseiten-Drehbearbeitung kalkuliert werden.
Identifizieren Sie zudem die Merkmale, die die Prüfung steuern. Eine Bohrung kann eine Freistiche-Bohrung, eine Lagerpassung oder ein Bezugselement für ein anderes Merkmal sein. Jede dieser Varianten erfordert einen anderen Bearbeitungs- und Messplan. Ein Außengewinde verändert die Werkzeugfolge, während eine Querbohrung oder eine Flachstelle angetriebene Werkzeuge oder eine separate Fräsmaschine erfordern kann. Diese Merkmale gehören in den Fertigungsplan, bevor die Maschinenzeit geschätzt wird. Die CNC-Drehservice-Seite erläutert die Arten rotationssymmetrischer Merkmale, die ein Drehprozess bearbeiten kann; dieser Artikel behandelt deren Kostenfolgen.
Halten Sie die Produktionskosten separat von dem Verkaufspreis eines Lieferanten. Das nachfolgende Modell summiert angenommene Material-, Maschinenbelegungs-, Rüst- und Prüfkosten. Ein kommerzielles Angebot kann zudem die Behandlung von Gemeinkosten, Risiko, Gewinn, Versand, Steuern und Zahlungsbedingungen widerspiegeln. Fügen Sie keine Bedienerarbeitszeit oder Werkzeugkosten erneut hinzu, falls diese bereits im für eine Position verwendeten Stundensatz enthalten sind.
Berechnen Sie den Stabverbrauch, den Schnittverlust und die kaufbare Ausbeute.
Bei einem teilebezogenen Stabvorschub ist der Stabvorschub pro Teil nicht einfach die fertige Länge. Er umfasst das Metall, das von der Vorderseite entfernt wird, die Breite, die vom Trennwerkzeug verbraucht wird, sowie jegliches zusätzliche Material, das für eine nachfolgende Bearbeitung der Rückseite erforderlich ist. Ein 3 mm breites Trennwerkzeug entfernt bei jedem Schnitt einen Materialstreifen; dieser Streifen gehört nicht zur ausgelieferten Länge. Das Zusatzhandbuch für Bediener von Stabzuführern von Haas Automation behandelt ausdrücklich die fertige Länge, den Trennzuschlag, den Anschlagzuschlag und die minimale Spannlänge als separate Einstellparameter. Die Werte variieren je nach gewählter Maschine, Spannmittel, Stab und Bearbeitung.
Bei einem gleichmäßigen Stab und einer stabilen Fertigungsroute schätzen Sie den Teilabstand pro Teil als fertige Länge + Vorderseiten-Zuschnitt + Trennbreite + Rückseiten-Zuschnitt ab, wobei jeder Zuschlag einmal berücksichtigt wird. Schätzen Sie dann die vollständige Stabausbeute als ganzzahligen Anteil von (gekaufte Stablänge − nicht verwendbarer Spannrest − Anfangsabschlag) ÷ Teilabstand. Die tatsächliche Einrichtung kann zusätzlichen nicht verwendbaren Zuschnitt hinterlassen oder Probe-Teile erfordern; bestätigen Sie daher die Route, bevor Sie diese Ausbeute als garantiert betrachten. Ein kurzer Abfall kann bei einem anderen Auftrag verwendbar sein; sein Wert ist nur dann anzusetzen, wenn das Angebot tatsächlich eine Wiederverwendung voraussetzt.
Der Stabdurchmesser ist separat relevant. Wenn der maximale fertige Außendurchmesser 30 mm beträgt und der verfügbare Stab 32 mm Durchmesser hat, liegt für den Außendurchmesser Bearbeitungszuschnitt vor. Der Wechsel zu einem größeren gekauften Durchmesser fügt Material über die gesamte Stablänge hinzu und erfordert in der Regel mehr Vorbearbeitung. Doch der nächstliegende genormte Stabdurchmesser ist nicht automatisch geeignet: Seine Toleranz, Geradheit, Oberflächenbeschaffenheit, Greifbarkeit oder Reinigungsanforderung können einen größeren Ausgangsdurchmesser erzwingen. Daher muss ein Angebot sowohl die Spezifikation des gekauften Stabs als auch den fertigen Außendurchmesser angeben – statt ausschließlich das endgültige Gewicht des Teils zu kalkulieren.
Die Ausgangsform des Werkstücks kann die Fertigungsroute beeinflussen. Große oder unhandliche Teile können aus sägegeschnittenen Rohlingen beginnen und einzeln eingelegt werden, anstatt einen langen Stabzuführer zu verwenden. In diesem Fall sind Länge des Rohlings, Sägeschnittbreite (Kerf), Vorbereitungszeit, Einlegezeit sowie Spannlänge im Spannfutter zu berechnen. Für eine sägegeschnittene Route darf keine Stabzuführer-Einrichtung in Rechnung gestellt werden; umgekehrt darf bei einer Stabzuführer-Route nicht davon ausgegangen werden, dass keine Einrichtung erforderlich ist: Die Auskleidung (Liner), die Spannzange (Collet), die Zuführlänge sowie das Abtrennprogramm müssen ebenfalls vorbereitet werden. Das Handbuch von Haas listet diese Stabzuführer-Einrichtungsaufgaben sowie eine werkzeughalterspezifische Mindestspannlänge auf.
Schätzen Sie den gesamten Drehzyklus – nicht nur einen einzelnen Schnittgang.
Stellen Sie den Zyklus aus der tatsächlichen Bearbeitungsreihenfolge zusammen: Anschneiden des Rohlings, Grob- und Feinbearbeiten des Außendurchmessers (OD), Bohren oder Drehen des Innendurchmessers (ID), Fräsen von Nuten oder Gewinden (sofern vorhanden), Abschrägen, Abtrennen sowie Einlegen oder Vorschub des nächsten Rohlings. Fügen Sie Werkzeugwechsel, Anfahr- und Rückzugweg, Spannfutter- oder Spannzangen-Aktion sowie alle innerhalb des Zyklus durchgeführten Prüfungen hinzu. Ein Teil kann eine sehr kurze Zeit aktiven Schnittes aufweisen und dennoch mehrere Minuten Maschinenbelegungszeit beanspruchen. Die Anzeige „Machining Time“ von Autodesk Fusion Trennzeit trennt Schätzungen für Vorschub-, Schnelllauf- und Werkzeugwechselzeiten; Einrichtungszeit, manuelle Handhabung, Entgraten sowie extern vergebene Nachbearbeitung bleiben gesonderte Kostenposten.
Sandvik Coromant gibt die eingesetzte Drehzeit als Tc = lm ÷ (fn × n), wobei die Bearbeitungslänge lm in Millimetern, der Vorschub pro Umdrehung fn in Millimetern pro Umdrehung und die Spindeldrehzahl n in rpm angegeben wird. Für einen einzelnen angenommenen 40 mm-Lauf bei 0.15 mm/rev und 1,500 rpm beträgt die eingesetzte Zeit 40 ÷ (0.15 × 1,500) = 0.178 min, etwa 10.7 Sekunden. Diese Zahl sagt nichts über das Bohren der Bohrung, einen weiteren Lauf, das Trennen, das Indexieren von Werkzeugen oder das Einlegen des nächsten Werkstücks aus. Sie darf niemals mit einem Stundensatz multipliziert und als Maschinenkosten pro fertigem Teil angegeben werden.
Das Abtrennen selbst ist eine reale Operation. Das Werkzeug muss vom Außendurchmesser zur Mitte hin oder – bei einer Durchgangsbohrung – bis zur Bohrung gefahren werden. Die Werkzeugbreite verbraucht Material; Vorschub und Standfestigkeit beeinflussen Zeit, Gratbildung und Oberflächenqualität am freigelegten Ende. Der technische Artikel von Sandvik Coromant zum Abtrennen und Rillen behandelt Werkzeugeinsatzbreite, Prozessstabilität und Qualität des Abtrenn-Endes als miteinander verknüpfte Entscheidungsfaktoren. Die Dreh-Teil-Strategie von Autodesk unterscheidet zudem eine Kantenschlag-Option und Feinbearbeitungsschnitte auf der Abtrennseite. Daher definiert „abgetrennt“ allein nicht die Akzeptanzbedingung für die Rückseite.
Wenden Sie den Maschinensatz auf die gesamte Maschinenbelegungszeit an, nicht nur auf die Zeit, während der das Werkzeug Metall berührt. Falls eine separate Nachbearbeitung am zweiten Ende eine andere Maschine nutzt, weisen Sie ihr eigenen Takt und den jeweils zutreffenden Satz zu. Werkzeugverschleiß und Verbrauchsmaterialien können entweder in diesen Satz einbezogen oder separat kalkuliert werden; der Kalkulator muss dies angeben. Ein schneller programmiertes Schnitt senkt die Kosten nur dann, wenn er die Werkzeugstandzeit, die dimensionsgerechte Akzeptanz und den gesamten Takt bewahrt.
Kalkulieren Sie das zweite Ende als Routenwahl
Nach dem Abschneiden kann die neu getrennte Stirnfläche einen Grat, eine Spitze oder eine Oberflächenbeschaffenheit aufweisen, die nicht den funktionalen Anforderungen an diese Stirnfläche genügt. Durch Entgraten lässt sich eine lose Kante entfernen, ohne dass die Stirnfläche plan, rechtwinklig oder genau zur Bohrung positioniert wird. Falls die Rückstirnfläche zum Abdichten, zum Positionieren eines weiteren Bauteils oder zur Einstellung einer kontrollierten Endlänge dient, kann ein Nachbearbeitungsschnitt und eine Messung erforderlich sein. Dies kann nach dem Transfer auf einen Unterspindel bei geeigneter Maschinenausstattung erfolgen oder durch erneutes Aufspannen des Teils in einer separaten Operation. Keine dieser beiden Varianten darf allein aus der Zeichnung abgeleitet werden.
Ein separates erneutes Aufspannen erfordert zusätzlichen Programmieraufwand oder eine zusätzliche Einrichtung, Vorbereitung der Spannmittel, Handhabung des Werkstücks, Belegungszeit der Maschine und möglicherweise eine Prüfung der Lagebeziehung zwischen Merkmalen, die in unterschiedlichen Aufspannungen hergestellt wurden. Ein Unterspindel kann einen Teil der Handhabung und der sekundären Einrichtung entfallen lassen, doch seine Maschinenlaufzeit und sein Stundensatz können abweichen. Vergleichen Sie die Gesamtkosten für den akzeptierten Teileweg bei der Zielstückzahl; das bloße Vorhandensein eines Unterspindels ist keine Kostenentscheidung. Der Leitfaden Drehmaschine versus Drehzentrum behandelt die Maschinenkonfiguration ausführlicher.
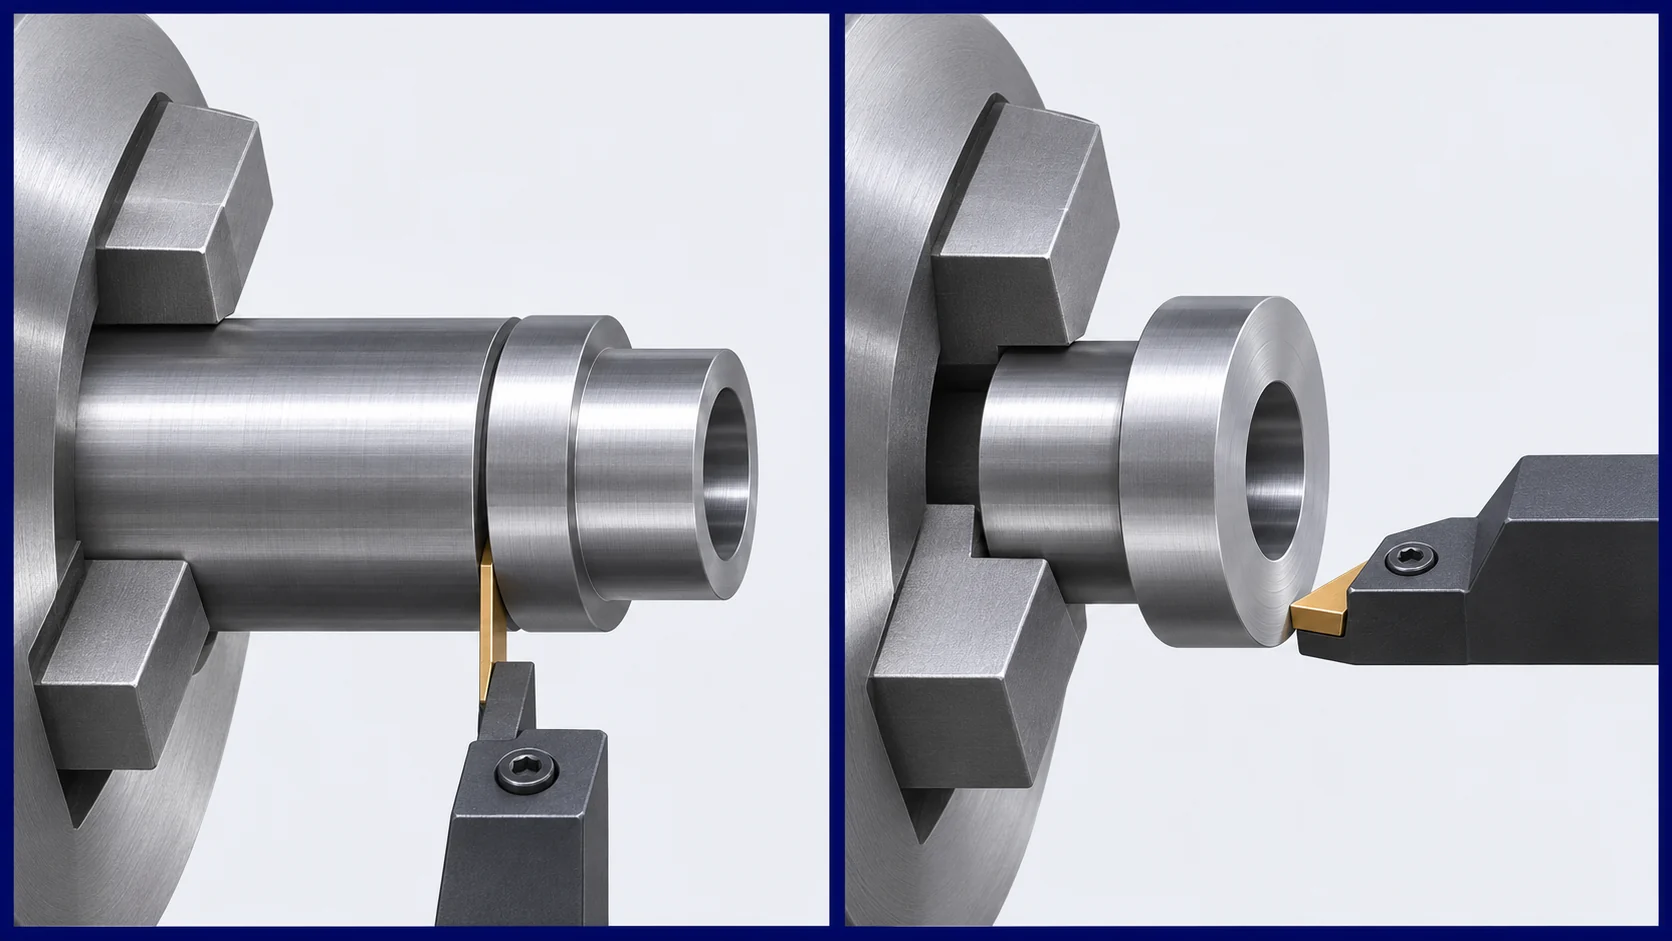
Unterscheiden Sie auf der Zeichnung einen nichtfunktionalen Kantenabrund von einer fertig bearbeiteten Positionierstirnfläche. Formulieren Sie die engere Toleranz für die Stirnfläche, die die Funktion übernimmt, und geben Sie deren Bezugsbeziehung an. Falls die endgültige Rückstirnfläche nach der Trennung geschnitten werden muss, berücksichtigen Sie dafür entsprechenden Zuschnitt in der Rohlingberechnung. Die Auslassung dieses Zuschnitts kann die Stückmaterialkalkulation zwar attraktiv erscheinen lassen, lässt aber keinen Werkstoff für die vorgeschriebene Bearbeitung übrig.
Berechnetes Langdreh-Kostenvoranschlag für eine Charge von 64 Buchsen
Betrachten Sie eine gestufte Buchse aus Aluminiumlegierung 6061-T6 mit einem maximalen fertigen Außendurchmesser von 30 mm, einer durchgehenden Bohrung von 10 mm und einer nominalen fertigen Länge von 40 mm. Die kleinere Schulter ist im Frontseiten-Zyklus enthalten; ihr exakter Durchmesser ist für die Berechnung des Rohmaterialausbeute nicht erforderlich. Gehen Sie davon aus, dass ein gekaufter Stab mit einem Durchmesser von 32 mm und einer Länge von 3.000 mm 48 US-Dollar kostet; die Fertigungsroute erfordert einen nicht nutzbaren Spannrest von 100 mm und kein zusätzliches initiales Abschneiden. Die Frontseite benötigt 1 mm, und ein Trennwerkzeug mit einer Schnittbreite von 3 mm trennt jedes Teil ab. Route A akzeptiert die entgratete Trennfläche. Route B erfordert eine separate Nachbearbeitung der Rückseite und reserviert dafür weitere 1 mm für diesen Schnitt. Diese Abmessungen, Raten und Kosten sind Eingabewerte für die Berechnung – keine veröffentlichte VETCNC-Preisangabe und keine universelle Bearbeitungszuschlag.
Route A verbraucht 40 + 1 + 3 = 44 mm Barabstand. Bei 2.900 mm nutzbarer Länge nach dem Spannrest ergibt sich eine theoretische Ausbeute von floor(2.900 ÷ 44) = 65 Teile pro Stab. Route B verbraucht 40 + 1 + 3 + 1 = 45 mm, was floor(2.900 ÷ 45) = 64 Teile pro Stab entspricht. Eine bestätigte Bestellung von 64 Teilen passt bei beiden Routen auf einen einzigen Stab, sofern Setup-Versuche akzeptiert werden und keine Ausschussstücke entstehen. Die vollständige Zuordnung des 48-US-Dollar-Stabs zu dieser Bestellung ergibt 0,75 US-Dollar pro akzeptiertem Teil. Die eine zusätzliche theoretische Position bei Route A bleibt hier unberücksichtigt.
Gehen Sie davon aus, dass die Vorderseite-Maschine 3,6 min pro Teil bei einem Stundensatz von 70 $ benötigt, ein Rüstvorgang für die Vorderseite 240 $ kostet und die Kantenbearbeitung sowie die Grundinspektion 0,80 $ pro Teil betragen. Für Route B gehen Sie von einem separaten Rüstvorgang in Höhe von 100 $, einer Bearbeitungszeit von 1,2 min pro Teil auf einer zweiten Maschine mit einem Stundensatz von 60 $ und zusätzlichen Inspektionskosten von 0,25 $ pro Teil für Stirn- und Längenprüfung aus. Der Vorderseiten-Zyklus umfasst das Anschneiden, die Außen- und Innenbearbeitung, die Werkzeugbewegung, das Abtrennen des Teils und das Zuführen des nächsten Teils; er entspricht nicht der oben genannten Einzelschnitt-Berechnung von 10,7 Sekunden.
| Kostenkomponente | Route A: akzeptierte Abschneidestirnfläche | Route B: fertig bearbeitete Rückseite |
|---|---|---|
| Gekaufter Rohling, 64 akzeptierte Teile | 48 $ ÷ 64 = 0,75 $/Teil | 48 $ ÷ 64 = 0,75 $/Teil |
| Maschinenbelegung für die Vorderseite | 3,6 min × 70 $/h = 4,20 $/Teil | 4,20 $/Teil |
| Einrichtung der Vorderseite für die Charge | 240 $ ÷ 64 = 3,75 $/Teil | 3,75 $/Teil |
| Kantenfinish und grundlegende Prüfung | 0,80 $/Teil | 0,80 $/Teil |
| Einrichtung des zweiten Endes | Keine | 100 $ ÷ 64 = 1,56 $/Teil |
| Belegung der Maschine am zweiten Ende | Keine | 1,2 min × 60 USD/h = 1,20 USD/Teil |
| Zusätzliche Inspektion der Rückseite | Keine | 0,25 USD/Teil |
| Geschätzte Fertigungskosten | 9,50 USD/Teil | 12,51 USD/Teil |
Die Differenz von 3,01 USD bei dieser Menge resultiert aus einer zweiten Aufspannung, einem zweiten Maschinenzyklus und zusätzlichen Inspektionen – nicht aus einer Änderung des Nenndurchmessers oder der Werkstoffgüte. Da der gesamte Stab bei beiden Fertigungsvarianten vollständig der Bestellung von 64 Stück zugerechnet wird, ändert die 1-mm-Rückseitenzugabe bei dieser Menge nicht die Materialposition in der Kalkulation. Falls ein Zulieferer nutzbaren Reststab vergütet, eine Rüstkostenprobe anders zuordnet, eine Unterspindel einsetzt oder eine andere Stablänge berechnet, weicht sein Ergebnis ab. Die Tabelle dient dazu, solche Abweichungen bei der Gegenüberstellung eines konkreten Angebots sichtbar zu machen.
Prüfen Sie Mengenschwellenwerte, bevor Sie eine stetige Stückpreiskurve annehmen
Die Rüstkosten pro Teil sinken mit der Losgröße: Die angenommenen $240 Frontseiten-Rüstung entfallen mit $15,00 pro Teil bei 16 akzeptierten Teilen, mit $3,75 bei 64 und mit $1,88 bei 128. Die zweite Rüstung für das hintere Ende (Route B) fügt $6,25, $1,56 bzw. $0,78 bei diesen jeweiligen Mengen hinzu. Daher kann ein Prototyp teuer sein, selbst wenn nur wenig Material abgetragen wird. Das bedeutet nicht, dass alle anderen Kostenpositionen bei einer Änderung der Auftragsmenge unverändert bleiben.
Gekaufte Stäbe sind diskret. Bei der bearbeiteten Route ergibt ein 3,000 mm langer Stab theoretisch 65 Teile nach Route A, jedoch nur 64 Teile nach Route B. Bei 65 akzeptierten Teilen passt Route A die Bestellung noch auf einem einzigen Stab unter den genannten Annahmen ohne Ausschuss unter; Route B benötigt Material von einem weiteren Stab. Falls der verbleibende Rest des zweiten Stabs bei einer späteren Bestellung wiederverwendet werden kann, würde die vollständige Belastung dieses Stabs mit 48 $ auf das fünfundsechzigste Teil den Materialverbrauch dieses Auftrags überschätzen. Falls der Rest nicht wiederverwendet oder gutgeschrieben werden kann, ist der Beschaffungsschritt entscheidend. Im Angebot ist darzulegen, wie Restmaterial und Einrichtungsausschuss behandelt werden – statt diese Posten in einer pauschalen „Ausschussprozentzahl“ zu verbergen.
Verschleiß der Werkzeuge, Ladeverfahren, Stichprobenumfang bei der Prüfung sowie Mindestanforderungen für die Oberflächenbearbeitung können ebenfalls an einer Mengengrenze wechseln. Ein größerer Auftrag kann eine spezielle Werkzeugausführung, eine Sonderaufspannung oder eine Stabzuführung rechtfertigen; ein sehr kleiner Auftrag kann kostengünstiger aus zugeschnittenen Rohlingen gefertigt werden. Dies sind Routenänderungen – keine automatischen Mengenrabatte. Fordern Sie Preise für die tatsächlich benötigten Losgrößen an und vergleichen Sie diese jeweils anhand derselben Zeichnung, desselben Prüfungsumfangs und derselben Liefermenge. Der umfassendere Leitfaden zu Kosten und Lieferantenauswahl behandelt Begriffe, die über die Drehbearbeitung selbst hinausgehen.
Kosten senken durch Änderung einer tatsächlichen Anforderung oder einer Bearbeitungsroute
Die wertvollste Konstruktionsfrage für das Beispiel ist, ob die hintere Fläche zur Lagefixierung oder zur Dichtung erforderlich ist. Falls ja, behalten Sie die Oberflächenangabe und die Bezugsflächenanforderung bei und vergleichen Sie eine separate zweite Bearbeitung mit einer geeigneten Transferstrecke. Falls es sich lediglich um eine freiliegende Stirnfläche handelt, die lediglich sicher zu handhaben sein muss, geben Sie den Kantenzustand und die zulässige Länge an, ohne eine enge Beziehung zur Stirnfläche einzuführen, die keiner Funktion dient. Das Entfernen einer notwendigen Oberflächenangabe würde zwar auf dem Papier Kosten sparen, führt aber zum Versagen der Montage; das Lockern einer unnötigen Angabe kann hingegen eine gesamte Spannvorrichtung entfallen lassen.
Prüfen Sie als Nächstes, ob ein Standard-Stabdurchmesser nahe dem maximalen fertigen Außendurchmesser tatsächlich vollständig abgedreht und sicher gehalten werden kann. Eine geringfügige Reduzierung des Außendurchmessers kann den Teil gelegentlich auf einen kleineren Stab verschieben – allerdings nur, wenn der funktionale Durchmesser und seine Toleranz dies zulassen. Bei einer großen Serienfertigung wirkt sich die Änderung des Stabdurchmessers auf jedes Einzelteil aus und betrifft möglicherweise auch die Hardware für den Stabzuführer; bei einer kleinen Serienfertigung können Aufwand für die Rüstung und Materialverfügbarkeit diesen Vorteil überkompensieren. Der Artikel zu den Kosten für die Aluminium-Bearbeitung behandelt Material- und Oberflächenentscheidungen für Aluminiumteile allgemein, während die hier vorgenommene Berechnung speziell für die Drehstabbearbeitung gilt.
Isolieren Sie schließlich das Merkmal, das eine weitere Maschine oder eine zusätzliche Spannung erfordert. Ein radialer Bohrung, eine Flachstelle, eine Quernut oder eine eng tolerierte Rückseite können gegebenenfalls auf einem entsprechend ausgerüsteten Drehzentrum bearbeitet werden – oder es ist wirtschaftlicher, das Teil auf eine andere Maschine zu verlagern. Löschen Sie kein funktionales Merkmal lediglich, um einer generischen Regel „eine Aufspannung“ zu genügen. Vergleichen Sie zwei Fertigungspläne, die beide dasselbe akzeptierte Teil erzeugen, einschließlich der geometrischen Beziehung zwischen den bearbeiteten Merkmalen und der geforderten Prüfung. Fordern Sie keine Bearbeitung mit angetriebenen Werkzeugen allein deshalb an, weil dieser Ansatz fortschrittlich klingt; er kann mit einem anderen Stundensatz und einem anderen Rüstaufwand verbunden sein.
Vergleichen Sie CNC-Drehangebote auf derselben Grundlage akzeptierter Teile
Ein aussagekräftiger RFQ enthält die revisionskontrollierte Zeichnung und – falls verfügbar – ein Modell, die Zielmenge sowie voraussichtliche Wiederholmengen, den Werkstoffgrad und die gewünschte Halbzeugform, die Oberflächenanforderung, kritische Flächen und Bezugsflächen (Datums), Prüfprotokolle sowie den Lieferzustand. Der CNC-Bearbeitungs-RFQ-Leitfaden beschreibt das allgemeine Dokumentenpaket. Für ein gedrehtes Teil sind zudem der Zustand der Rückseite sowie jegliche Anforderung anzugeben, die entscheidet, ob das Trennen den Endvorgang darstellt oder ob anschließend eine zweite Aufspannung erfolgt.
Wenn sich zwei Angebote wesentlich unterscheiden, klären Sie die Abweichungen in der Fertigungsroute in dieser Reihenfolge:
- Bestätigen Sie dieselbe Lieferleistung. Prüfen Sie die Rückseite, den Kantenzustand, das Verhältnis von Bohrung/Außendurchmesser, die Prüfanforderungen und die Oberflächenanforderung. Ein günstigeres Angebot für eine entgratete Trennfläche erfüllt nicht zwangsläufig eine Zeichnung, die eine bearbeitete Positionierfläche verlangt.
- Ermitteln Sie, welcher Rohmaterialzustand und welche Ausbeute angenommen wurden. Vergleichen Sie Durchmesser und Werkstoffgrad des Stabmaterials, die gekaufte Länge, Zuschläge für Trennen und Abschneiden, den Spannrest sowie die Behandlung nutzbarer Reststücke oder Ausschuss-Stücke aus der Rüstsatzphase.
- Vergleichen Sie sämtliche Bearbeitungsschritte vollständig. Identifizieren Sie den Frontzyklus, zweite Aufspannungen oder außerachsige Operationen, die Ladeart sowie etwaige externe Bearbeitungsschritte. Eine kurze CAM-Zerspanungszeit entspricht nicht automatisch der gesamten Maschinenbelegungszeit.
- Prüfen Sie feste und stückbezogene Kosten getrennt. Rüstzeit, Spannmittel, Programmierung und Erstteilprüfung sollten pro Charge einmal angegeben werden, sofern das Angebot nicht ausdrücklich eine andere Regelung vorsieht. Klären Sie, ob Werkzeuge, Entgraten, Prüfung, Verpackung und Fracht im Preis enthalten sind.
Diese Fragen ermöglichen es einem Einkäufer, eine Preisabweichung zu erklären, ohne zwei Betriebe zur Nutzung identischer Maschinenkonfigurationen zu zwingen. Sie zeigen zudem, wo eine Zeichnungsänderung hilfreich sein könnte: z. B. Änderung des Stabdurchmessers, Akzeptanz der Trennfläche als Endfläche oder Auslagerung einer Operation. Kann der Lieferant die gewählte Fertigungsroute nicht benennen, ist sein Stückpreis über die erste Bestellung hinaus nur schwer vergleichbar.
Fragen zum CNC-Drehkostenkalkül
Kann ich die Kosten für ein gedrehtes Teil allein anhand des Stundenlohns der Drehmaschine abschätzen?
Nein. Wenden Sie den jeweiligen Satz auf die gesamte Maschinenbelegungszeit pro Operation an, dann addieren Sie die Rohmaterialzuordnung, die Chargenrüstung, das Entgraten, die Prüfung sowie alle zweiten Aufspannungen oder externen Arbeiten. Ein Satz muss zudem klar definiert sein, damit Arbeitskosten, Werkzeugkosten und Gemeinkosten nicht doppelt berechnet werden.
Ist eine Trennfläche immer ausreichend als fertige Rückseite?
Nein. Eine Trennfläche erfordert möglicherweise lediglich eine Kantenschlagung, oder sie bedarf einer Nachbearbeitung und Messung, um eine Positionier-, Dicht-, Oberflächen- oder Längenanforderung zu erfüllen. Die Zeichnung und die gewählte Fertigungsroute entscheiden darüber; das bloße Trennen stellt kein pauschales Akzeptanzkriterium dar.
Warum ist der Einkaufspreis für Stabmaterial höher als das Gewicht des fertigen Teils?
Das gekaufte Stabmaterial umfasst die Außendurchmesser-Aufarbeitung, Bohrspäne, Zusatzmaterial für die Stirnseitenbearbeitung, die Breite des Trennschnitts sowie einen Spannrest. Für eine begrenzte Bestellmenge muss zudem unverbrauchtes, aber potenziell wiederverwendbares Stabmaterial konsistent zugerechnet oder gutgeschrieben werden. Das Gewicht des fertigen Teils enthält diese Anteile nicht.
Halbiert sich der Stückpreis für die Drehbearbeitung, wenn sich die Menge verdoppelt?
In der Regel nicht. Bei unveränderter Fertigungsroute und unverändertem Rüstsatz halbiert sich die feste Rüstzeit pro Stück bei Verdopplung der Menge; Material, Maschinenzykluszeit und stückbezogene Nachbearbeitung bleiben jedoch unverändert. Zusätzliche Stäbe, Werkzeugwechsel, Umfang der Prüfung oder eine abweichende Produktionsroute können die Gesamtkostenentwicklung weniger linear gestalten.
Technische Quellen
- Sandvik Coromant, Formeln und Definitionen für die Drehbearbeitung – metrisch. Definiert die eingesetzte Drehzeit, die bearbeitete Länge, den Vorschub pro Umdrehung und die Spindeldrehzahl, die in der Ein-Pass-Berechnung verwendet werden.
- Haas Automation, Haas Bar Feeder Operator’s Manual Supplement, Revision P, Juni 2023. Dokumentiert die Einrichtung des Stabzuführers, die Werkstückaufspannung, die minimale Spannlänge sowie Eingaben für Teil-Länge, Trennbreite und Stirnseitenbearbeitung.
- Autodesk Fusion, Machining Time. Beschreibt die Komponenten der CAM-Zeitschätzung: Vorschub, Positions- und Werkzeugwechsellaufzeiten.
- Sandvik Coromant, Parting & Grooving: How to Achieve Greater Performance, Quality, and Tool Life in the 21st Century, technischer Artikel, Mai 2015. Behandelt die Breite des Trennplatteneinsatzes, die Prozessstabilität sowie Qualitätsanforderungen an die freigegebene Werkstückseite.
- Autodesk Fusion, Drehteil-Strategie. Erläutert das Abtrennen vom Stabmaterial, die Auswahl von Fasen an Kanten sowie optionale Feinbearbeitungspässe auf der Abtrennseite.
Über VETCNC
VETCNC bringt eine familiengeprägte Fertigungserfahrung in die Online-Beschaffung von CNC ein. Kevin verfügt über zehn Jahre Erfahrung in der CNC-Branche und arbeitet mit den Familienbetrieben in China sowie einem weiteren Partnernetzwerk zusammen. Ziel ist es, vor Auftragserteilung klare Vereinbarungen hinsichtlich der Fertigungsabläufe, technischen Anforderungen und Verantwortlichkeiten zu treffen.
Kevins Geschichte lesen →


