En esta página
Una estimación útil de coste de torneado CNC comienza con la pieza aceptada, no con una tarifa horaria publicitada de torno. Para un componente torneado, se debe cotizar la barra que debe adquirirse, el ciclo completo de máquina para cada operación, cualquier trabajo en la segunda cara, la preparación por lote y el desburrado e inspección requeridos. Divida los cargos por lote entre el número de piezas aceptadas. Un cálculo exclusivo del tiempo de corte no contempla las pérdidas por avance de barra, el corte de pieza, los cambios de herramienta, la manipulación ni la cara trasera de la pieza.
La forma más rápida de mejorar una cotización consiste en determinar si el plano puede entregarse directamente tras el corte o requiere otro agarre. Esta decisión puede modificar tanto la ruta de mecanizado como el número de piezas obtenibles de cada barra. Esta guía elabora una estimación para una funda de aluminio y luego muestra cómo un requisito distinto para la cara trasera modifica el resultado. El mismo método se aplica a ejes, espaciadores, manguitos roscados y otras piezas predominantemente rotacionales, sustituyendo sus propias operaciones.
Defina la pieza torneada entregada antes de asignarle coste
Comience con la calificación del material y su forma comercial, el diámetro exterior máximo, la longitud finalizada, las características del agujero interior y de la rosca, la cantidad y los requisitos que debe cumplir cada pieza entregada. Una funda nominalmente idéntica puede tener dos rutas de fabricación distintas si un plano acepta una cara de corte desburrada, mientras que el otro exige una cara trasera mecanizada y una longitud total más estrechamente controlada. Este segundo requisito puede requerir una transferencia mediante subhusillo o un nuevo reajuste en el plato. No puede cotizarse simplemente como unos segundos adicionales de torneado frontal.
Identifique también las características que rigen la inspección. Un agujero interior puede ser un taladro de holgura, un ajuste para cojinete o una referencia para otra característica. Cada una impone un plan distinto de mecanizado y medición. Una rosca externa modifica la secuencia de herramientas, mientras que un taladro transversal o una superficie plana pueden requerir herramientas motorizadas o una fresadora independiente. Estas características deben incluirse en la ruta antes de estimar el tiempo de máquina. La página de servicio de torneado CNC explica los tipos de características rotacionales que una ruta de torneado puede abordar; este artículo trata sus consecuencias en coste.
Mantenga separado el coste de producción del precio de venta del proveedor. El modelo siguiente suma los supuestos cargos por material, ocupación de la máquina, preparación e inspección. Una cotización comercial también puede reflejar el tratamiento de los gastos generales, el riesgo, el beneficio, el transporte, los impuestos y las condiciones de pago. No añada por segunda vez la mano de obra del operario ni las herramientas si ya están incluidas en la tarifa horaria utilizada para una línea.
Calcule el consumo de barra, la pérdida por corte y el rendimiento adquirible
Para una pieza alimentada por barra, el avance de barra por pieza no equivale simplemente a la longitud finalizada. Incluye el metal eliminado de la cara frontal, el ancho consumido por la herramienta de corte y cualquier material adicional necesario para el acabado posterior de la cara trasera. Una herramienta de corte de 3 mm elimina una tira de material cada vez; dicha tira no forma parte de la longitud entregada. El Suplemento del manual del operador del alimentador de barras de Haas Automation trata explícitamente la longitud finalizada, la holgura para corte, la holgura para refrentado y la longitud mínima de sujeción como entradas de configuración independientes. Dichos valores varían según la máquina seleccionada, el sistema de sujeción, la barra y la operación.
Para una barra uniforme y una ruta estable, estime el paso por pieza como la suma de la longitud finalizada + la sobremetal frontal + el ancho de corte + la sobremetal trasera, contando cada holgura una sola vez. Luego, estime el rendimiento por barra completa como la parte entera de (longitud de la barra adquirida − cola de sujeción no utilizable − recorte inicial) ÷ paso. La configuración real puede dejar stock no utilizable adicional o requerir piezas de prueba, por lo que debe confirmar la ruta antes de considerar este rendimiento como garantizado. Un recorte corto puede ser utilizable en otro trabajo; su valor solo debe imputarse cuando la cotización asuma efectivamente su reutilización.
El diámetro de la barra importa por separado. Si el diámetro exterior máximo finalizado es de 30 mm y la barra disponible es de 32 mm, existe sobremetal en el diámetro exterior. Pasar a un diámetro de compra mayor añade material a lo largo de toda la barra y habitualmente más desbaste. Sin embargo, la barra nominal más cercana no es automáticamente adecuada: su tolerancia, rectitud, estado superficial, agarre o necesidad de limpieza pueden exigir un diámetro inicial mayor. Por ello, una cotización debe identificar tanto la especificación de la barra adquirida como el diámetro exterior finalizado, en lugar de cotizar únicamente el peso final de la pieza.
La forma del stock puede modificar la ruta. Piezas grandes o incómodas pueden partirse inicialmente desde lingotes cortados con sierra y cargarse individualmente, en lugar de usar un alimentador de larga barra. En ese caso, calcule la longitud del lingote, el ancho de corte de la sierra y la preparación, el tiempo de carga y el stock para sujeción. No cobre la preparación del alimentador de barra para una ruta con corte de sierra ni asuma que una ruta con alimentación por barra carece de preparación: su revestimiento, mandril, longitud de avance y programa de corte de pieza aún deben prepararse. El manual de Haas enumera estas tareas de preparación para alimentación por barra y una longitud mínima de sujeción dependiente del sistema de sujeción.
Estime el ciclo completo de torneado, no un solo paso de corte
Construya el ciclo a partir de la secuencia real: refrente el lingote, desbaste y acabe el diámetro exterior, taladre o mandrine el diámetro interior, mecanice ranuras o roscas si las hay, chafile, corte la pieza y cargue o avance el siguiente lingote. Añada el indexado de herramientas, los aproximamientos, los retrocesos, la acción del plato o mandril y cualquier verificación dentro del ciclo. Una pieza puede tener un tiempo muy corto de corte activo y aun así ocupar la máquina durante minutos. La visualización Tiempo de mecanizado de Autodesk Fusion separa las estimaciones de avance, rápido y cambio de herramienta; la preparación, la manipulación manual, el desburrado y el acabado subcontratado siguen siendo costes independientes.
Sandvik Coromant indica el tiempo de mecanizado activo en torneado como Tc = lm ÷ (fn × n), donde la longitud de mecanizado lm está en milímetros, la avance por revolución fn está en milímetros por revolución y la velocidad del husillo n está en revoluciones por minuto. Para un único paso asumido de 40 mm a 0,15 mm/rev y 1 500 rpm, el tiempo de mecanizado activo es 40 ÷ (0,15 × 1 500) = 0,178 min, aproximadamente 10,7 segundos. Ese valor no dice nada sobre el mandrinado del agujero, la realización de otro paso, el corte de separación, el indexado de herramientas ni el posicionamiento de la siguiente pieza. Nunca debe multiplicarse por una tarifa horaria y presentarse como el costo total de mecanizado de la pieza terminada.
El corte de separación es, por sí mismo, una operación real. La herramienta debe desplazarse desde el diámetro exterior hacia el centro o, en el caso de un agujero pasante, hasta dicho agujero. El ancho de la herramienta consume material en bruto; el avance y la estabilidad afectan al tiempo, a las rebabas y al acabado en la cara liberada. El artículo técnico de Sandvik Coromant sobre corte de separación y ranurado trata el ancho de la plaquita, la estabilidad del proceso y la calidad de la cara de corte como decisiones interrelacionadas. La estrategia de torneado de piezas de Autodesk también distingue una opción de chaflán de arista y pasadas de acabado en el lado de corte de separación. Por tanto, la expresión «cortado por separación» no define, por sí sola, la condición de aceptación de la cara posterior.
Aplique la tarifa de máquina al tiempo de ocupación de la máquina, no solo al tiempo en que la herramienta contacta con el metal. Si una operación secundaria independiente utiliza una máquina distinta, asigne su propio ciclo y su tarifa aplicable. El desgaste de las herramientas y los consumibles pueden incluirse en dicha tarifa o cotizarse por separado; el estimador debe especificar cuál es el caso. Un corte programado más rápido constituye una mejora de coste únicamente si conserva la vida útil de la herramienta, la aceptación dimensional y el resto del ciclo.
Cote el segundo extremo como una opción de ruta.
Tras el corte de separación, la nueva cara recién liberada puede presentar una saliente, una rebaba o un acabado que no cumpla con el requisito funcional de dicha cara. El desbarbado puede eliminar un borde suelto sin lograr que la cara sea plana, perpendicular o esté ubicada con precisión respecto al agujero. Si la cara posterior sella, localiza otro componente o establece una longitud final controlada, puede requerirse un corte de acabado y su medición correspondiente. Esto puede realizarse tras la transferencia a un contrapunto en equipos adecuados, o bien mediante su nuevo sujeción en una operación independiente. Ninguna de ambas rutas debe asumirse únicamente a partir del plano.
Una nueva sujeción independiente añade programación o preparación de montaje, preparación del dispositivo de sujeción, manipulación de la pieza, tiempo de ocupación de la máquina y posiblemente inspección de la relación entre características fabricadas en distintas sujeciones. Un contrapunto puede eliminar parte de la manipulación y de la configuración secundaria, pero su tiempo de máquina y su tarifa pueden diferir. Compare la ruta total para piezas aceptadas en la cantidad objetivo; la mera presencia de un contrapunto no constituye una respuesta de coste. La guía de torno frente a centro de torneado aborda con mayor detalle la configuración de la máquina.
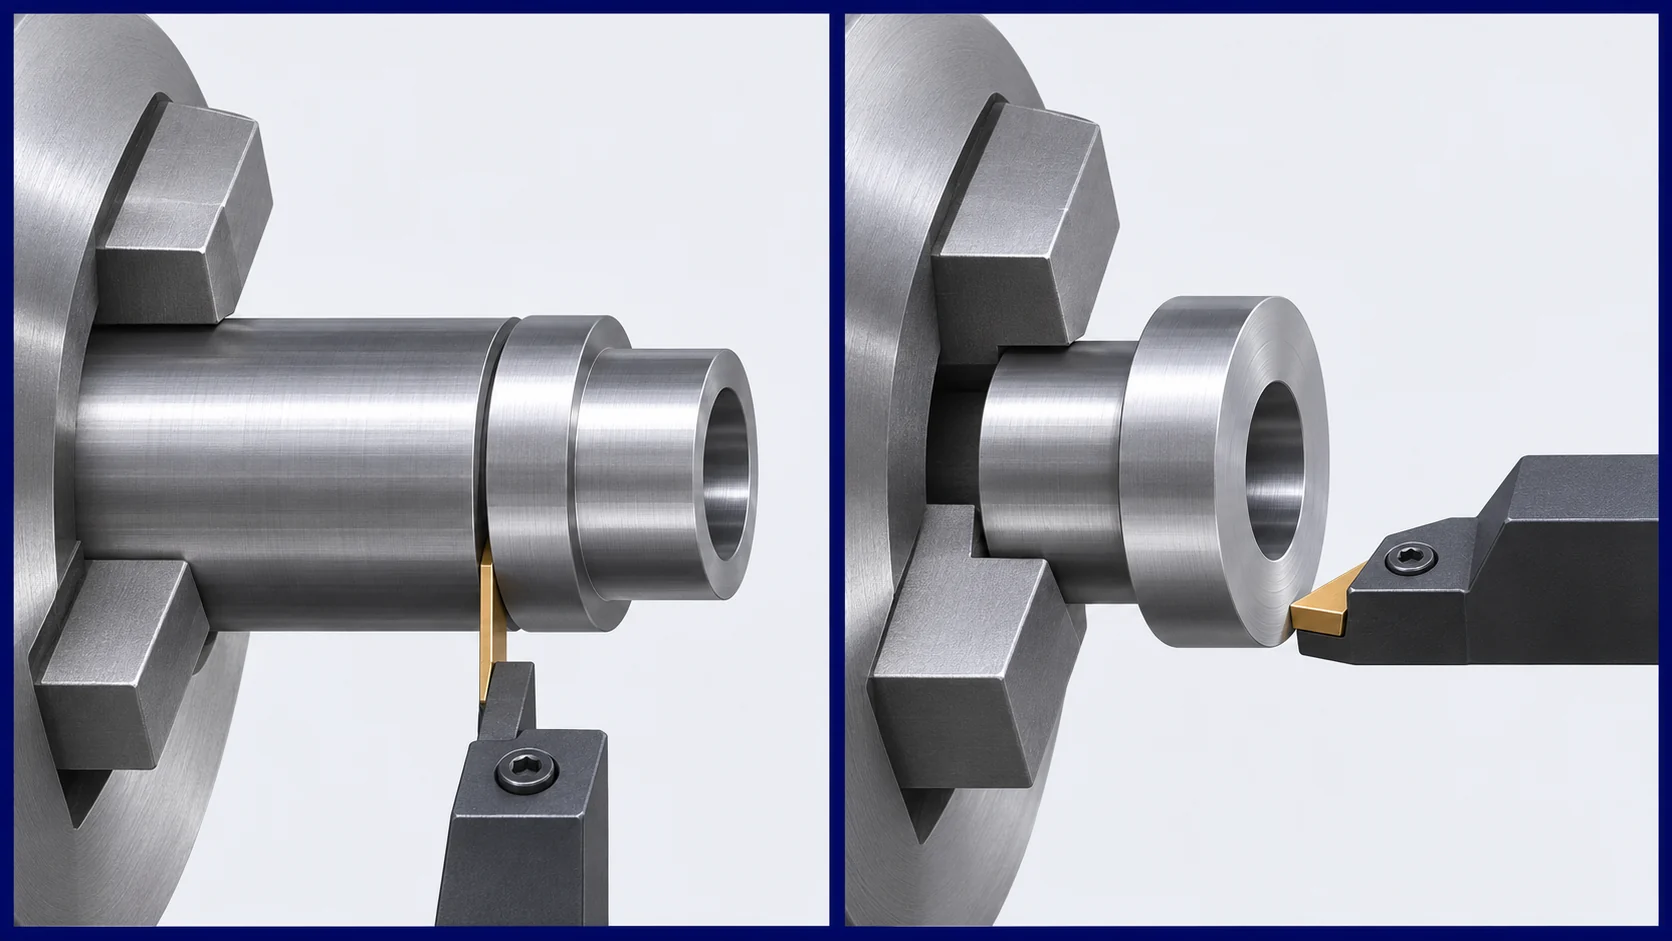
En el plano, distinga un chaflán de arista no funcional de una cara de localización acabada. Aplique el requisito más exigente a la cara que desempeña la función y especifique su relación con el datum. Si la cara trasera final debe mecanizarse tras la separación, reserve material en bruto para dicho corte en el cálculo del material inicial. Omitir dicho material puede hacer que la estimación unitaria de material parezca atractiva, pero dejará sin material la operación especificada.
Estimación detallada de torneado para un lote de 64 casquillos.
Considere un casquillo escalonado de aluminio 6061-T6 con un diámetro exterior máximo acabado de 30 mm, un agujero pasante de 10 mm y una longitud nominal acabada de 40 mm. El hombro menor se incluye en el ciclo del lado frontal; su diámetro exacto no es necesario para el cálculo de rendimiento del material en bruto. Suponga que una barra comprada de 32 mm de diámetro y 3 000 mm de longitud cuesta 48 USD; la ruta requiere una cola de sujeción inutilizable de 100 mm y no necesita recorte inicial adicional. La cara frontal requiere 1 mm y una herramienta de corte de separación de 3 mm corta cada pieza. Ruta A acepta la cara de corte de separación desbarbada. Ruta B requiere una operación independiente de acabado de la cara trasera y reserva otros 1 mm para dicho corte. Estas dimensiones, tarifas y cargos son entradas de cálculo, no un precio publicado de VETCNC ni una tolerancia universal de mecanizado.
La Ruta A utiliza 40 + 1 + 3 = 44 mm de paso de barra. Con 2 900 mm disponibles tras la cola, su rendimiento teórico es floor(2 900 ÷ 44) = 65 piezas por barra. La Ruta B utiliza 40 + 1 + 3 + 1 = 45 mm, obteniendo floor(2 900 ÷ 45) = 64 piezas por barra. Un pedido aceptado de 64 piezas cabe en una sola barra mediante cualquiera de las dos rutas, siempre que se acepten las pruebas de puesta a punto y no haya rechazos. Asignar los 48 USD completos de la barra a dicho pedido da un costo de 0,75 USD por pieza aceptada. La posición teórica adicional de la Ruta A no tiene asignación de crédito en este caso.
Suponga que la máquina del lado frontal ocupa 3,6 min por pieza a 70 USD/h, una configuración por lote del lado frontal de 240 USD y 0,80 USD por pieza para el acabado de aristas y la inspección básica. Para la Ruta B, suponga una configuración independiente de 100 USD, 1,2 min por pieza en una segunda máquina a 60 USD/h y 0,25 USD por pieza para la inspección adicional de la cara y la longitud. El ciclo frontal incluye el refrentado, el mecanizado del diámetro exterior y del agujero, el movimiento de herramientas, el corte de separación y la alimentación de la siguiente pieza; no corresponde al cálculo anterior de un único corte de 10,7 segundos.
| Componente de coste | Ruta A: cara de corte de separación aceptada | Ruta B: cara trasera acabada |
|---|---|---|
| Barra comprada, 64 piezas aceptadas | 48 USD ÷ 64 = 0,75 USD/pieza | 48 USD ÷ 64 = 0,75 USD/pieza |
| Ocupación de la máquina del lado frontal | 3,6 min × 70 USD/h = 4,20 USD/pieza | 4,20 USD/pieza |
| Configuración por lote del lado frontal | $240 ÷ 64 = $3,75/pieza | $3,75/pieza |
| Acabado de bordes e inspección básica | $0,80/pieza | $0,80/pieza |
| Preparación del segundo extremo | Ninguna | $100 ÷ 64 = $1,56/pieza |
| Ocupación de la máquina en el segundo extremo | Ninguna | 1,2 min × $60/h = $1,20/pieza |
| Inspección adicional de la cara trasera | Ninguna | $0,25/pieza |
| Coste estimado de producción | $9,50/pieza | $12,51/pieza |
La diferencia de $3,01 a esta cantidad proviene de una segunda preparación, un segundo ciclo de máquina y una inspección adicional, no de un cambio en el diámetro exterior nominal ni en la calidad del material. Dado que toda la barra se cobra al pedido de 64 piezas en ambas rutas, el sobrante de 1 mm en la cara trasera no modifica la línea de coste del material a esta cantidad. Si un proveedor acredita el sobrante utilizable, asigna de forma distinta una prueba de preparación, utiliza un contrapunto o aplica un precio distinto por la longitud de la barra, su resultado variará. Esta tabla permite visualizar esas diferencias al comparar una cotización real.
Verifique los umbrales de cantidad antes de asumir una curva suave de precio unitario
La preparación por lote por pieza disminuye con la cantidad: la preparación asumida de $240 para el lado frontal aporta $15,00 a 16 piezas aceptadas, $3,75 a 64 y $1,88 a 128. La preparación del segundo extremo en la Ruta B añade $6,25, $1,56 y $0,78 a esas cantidades respectivas. Por eso un prototipo puede resultar caro incluso cuando se retira poca materia. No significa que todas las demás líneas de coste permanezcan fijas al variar el pedido.
La barra comprada es un elemento discreto. En la ruta mecanizada, una barra teórica de 3 000 mm produce 65 piezas según la Ruta A, pero solo 64 según la Ruta B. Con 65 piezas aceptadas, la Ruta A aún puede alojar todo el pedido en una sola barra bajo las suposiciones declaradas de ausencia de rechazos; la Ruta B requiere material de otra barra. Si el sobrante restante de esa segunda barra es reutilizable en un pedido posterior, cargarle íntegramente los $48 a la pieza número sesenta y cinco sobreestimaría el consumo de material de este trabajo. Si no es reutilizable ni acreditado, la etapa de compra sí importa. La cotización debe indicar explícitamente cómo se tratan los sobrantes de material y los rechazos de preparación, en lugar de ocultarlos bajo un «porcentaje de desecho» genérico.
El desgaste de herramientas, el método de carga, el muestreo de inspección y los mínimos de acabado también pueden variar en un umbral de cantidad. Un pedido mayor puede justificar una herramienta, un dispositivo de sujeción o una configuración de alimentación de barra dedicadas; un pedido muy pequeño puede resultar más económico a partir de preformas cortadas. Estos son cambios de ruta, no descuentos automáticos por cantidad. Solicite precios para los tamaños reales de lote necesarios y compare cada uno frente al mismo plano, alcance de inspección y cantidad entregada. La guía más amplia sobre costes y selección de proveedores abarca términos que van más allá de la operación de torneado en sí.
Reduzca el coste modificando un requisito real o la ruta de fabricación
La pregunta de diseño de mayor valor para el ejemplo es si la cara trasera debe servir como referencia de ubicación o sellado. Si es así, mantenga el requisito de acabado y datum y compare una segunda operación independiente con una ruta de transferencia adecuada. Si solo es un extremo expuesto que debe ser seguro al manipularlo, especifique la condición del borde y la longitud aceptable sin añadir una relación dimensional estrecha entre caras que no cumpla ninguna función. Eliminar un acabado necesario reduciría el coste en papel pero haría que el ensamblaje fallara; relajar uno innecesario puede eliminar un dispositivo de sujeción completo.
A continuación, verifique si un diámetro estándar de barra cercano al diámetro exterior máximo terminado permite efectivamente un acabado limpio y una sujeción segura. Una reducción pequeña del diámetro exterior puede trasladar la pieza a una barra de menor tamaño, pero únicamente si el diámetro funcional y su tolerancia lo permiten. Para un lote grande, cambiar el tamaño de la barra afecta a cada pieza y potencialmente al hardware del alimentador de barras; para un lote pequeño, la preparación y la disponibilidad del material pueden superar esa ganancia. El artículo sobre costes del mecanizado del aluminio aborda las opciones de material y acabado para piezas de aluminio, mientras que el cálculo aquí se refiere específicamente a la ruta de torneado de barra.
Por último, aísle la característica que exige otra máquina o dispositivo de sujeción. Un taladro radial, una superficie plana, una ranura transversal o una cara trasera con relaciones dimensionales ajustadas pueden realizarse en un centro de torneado equipado, o bien puede ser más económico trasladar la pieza a otra máquina. No elimine una característica funcional para cumplir una regla genérica de «una sola preparación». Compare dos planes de proceso que produzcan la misma pieza aceptada, incluyendo las relaciones entre las características mecanizadas y la inspección requerida. Evite solicitar una ruta con herramientas motorizadas únicamente porque suena avanzada; puede tener una tarifa y una preparación distintas.
Compare las cotizaciones de torneado CNC sobre la misma base de pieza aceptada
Una solicitud de cotización (RFQ) útil incluye el plano con revisión controlada y, cuando esté disponible, un modelo, la cantidad objetivo y las cantidades probables de repetición, la calificación y forma del producto requerida, el acabado superficial, las caras críticas y los datums, los registros de inspección y la condición de entrega. La guía de RFQ para mecanizado CNC detalla el paquete documental general. Para una pieza torneada, añada la condición de la cara posterior y cualquier requisito que afecte si el corte es definitivo o si sigue un segundo agarre.
Cuando dos ofertas difieren sustancialmente, resuelva las diferencias en la ruta de mecanizado en este orden:
- Confirme que el entregable es idéntico. Verifique la cara posterior, la condición de los bordes, las relaciones entre agujero interno/diámetro externo, la inspección y el acabado. Una oferta más baja para una cara cortada con desbarbado no satisface un plano que exige una cara de localización mecanizada.
- Pregunte qué estado del material en bruto y qué rendimiento se asumieron. Compare el diámetro de la barra y su calificación, la longitud adquirida, las holguras para corte y refrentado, el remanente de sujeción y el tratamiento de recortes utilizables o piezas rechazadas durante el ajuste inicial.
- Compare todas las operaciones completas. Identifique el ciclo frontal, las operaciones en el segundo extremo o fuera del eje, el método de carga y cualquier procesamiento externo. Un tiempo corto de corte CAM no equivale al tiempo total de ocupación de la máquina.
- Revise por separado los cargos fijos y los cargos por pieza. El montaje inicial, el dispositivo de sujeción, la programación y el trabajo de la primera pieza deben identificarse una vez por lote, a menos que la oferta especifique explícitamente otra disposición. Determine si están incluidos los costos de herramientas, desbarbado, inspección, embalaje y flete.
Esas preguntas permiten al comprador explicar una diferencia de precio sin obligar a dos talleres a usar la misma configuración de máquina. También revelan dónde un cambio en el plano podría ser útil: diámetro de la barra, aceptación del corte final o una operación independiente. Si el proveedor no puede identificar la ruta de mecanizado, su precio unitario resulta difícil de comparar más allá del primer pedido.
Preguntas sobre el costo del torneado CNC
¿Puedo estimar el costo de una pieza torneada a partir de la tarifa horaria de la torno?
No. Aplique la tarifa correspondiente al tiempo total de ocupación de la máquina para cada operación, luego añada la asignación del material en bruto, el montaje inicial por lote, el desbarbado, la inspección y cualquier trabajo en el segundo extremo o procesamiento externo. Además, dicha tarifa debe definirse con claridad para evitar cargos duplicados por mano de obra, herramientas y gastos generales.
¿Es siempre suficiente la cara cortada como cara posterior acabada?
No. La cara cortada puede requerir únicamente un chaflán de borde, o bien puede necesitar un paso de acabado y medición para cumplir con un requisito de localización, sellado, rugosidad superficial o longitud. El plano y la ruta elegida determinan cuál es el caso; el simple corte no constituye un estándar de aceptación general.
¿Por qué el costo de la barra adquirida es mayor que el peso de la pieza acabada?
La barra adquirida incluye la limpieza del diámetro exterior, las virutas del agujero interno, el sobreespesor en las caras, el ancho del corte y la cola de sujeción. Para un pedido finito, también debe asignarse o acreditarse de forma coherente la barra no utilizada pero potencialmente reutilizable. El peso final de la pieza omite esos componentes.
¿Reducirá a la mitad el precio unitario de torneado duplicar la cantidad?
Normalmente no. Duplicar la cantidad reduce a la mitad el cargo fijo de montaje inicial por pieza, siempre que la ruta de mecanizado y dicho cargo permanezcan invariables, pero los costos de material, ciclo de máquina y acabado por pieza siguen siendo los mismos. Barras adicionales, cambios de herramienta, ampliación del alcance de inspección o una ruta de producción distinta pueden hacer que el cambio total sea menos proporcional.
Fuentes técnicas
- Sandvik Coromant, Fórmulas y definiciones para torneado — Sistema métrico. Define el tiempo de torneado en contacto, la longitud mecanizada, la avance por revolución y la velocidad de husillo empleados en el cálculo de una sola pasada.
- Haas Automation, Suplemento del manual del operador del alimentador de barras Haas, Revisión P, junio de 2023. Documenta la configuración del alimentador de barras, la sujeción de la pieza, la longitud mínima de sujeción y los parámetros de entrada relacionados con la longitud de la pieza, el corte y el refrentado.
- Autodesk Fusion, Tiempo de mecanizado. Describe los componentes del cálculo CAM: avance, rápido y cambio de herramienta.
- Sandvik Coromant, Partición y ranurado: cómo lograr mayor rendimiento, calidad y vida útil de la herramienta en el siglo 21.º, artículo técnico, mayo de 2015. Aborda el ancho de la plaquita de corte transversal, la estabilidad del proceso y las consideraciones sobre la calidad del extremo liberado.
- Autodesk Fusion, Estrategia de torneado de piezas. Explica el corte final desde la barra, las opciones de chaflán de borde y los pasos opcionales de acabado en el lado cortado.
Acerca de VETCNC
VETCNC aporta una experiencia familiar en fabricación al aprovisionamiento online de CNC. Kevin cuenta con diez años de experiencia en la industria CNC y colabora con las fábricas familiares en China, así como con una red más amplia de socios. El objetivo es clarificar los acuerdos de fabricación, los requisitos técnicos y las responsabilidades antes de realizar un pedido.
Lea la historia de Kevin →


