En esta página
El costo del mecanizado de aluminio depende del material en bruto adquirido, las operaciones necesarias para alcanzar la forma final y la cantidad de piezas aceptables entregadas. Una carcasa ligera puede costar más que un bloque más pesado si sus paredes delgadas, bolsillos estrechos, taladros ajustados y acabado estético requieren más trabajo. El precio del aluminio por kilogramo no permite responder a la pregunta sobre el precio de la pieza terminada.
Para una estimación útil, separe la preparación del lote del trabajo repetido en cada pieza y, a continuación, sume los costes de acabado e inspección según su base real de facturación. Esto también revela qué cambio merece investigarse: una pieza en bruto mejor, un acceso más sencillo de las herramientas, menos montajes, un requisito de acabado más selectivo o una cantidad diferente por pedido.
Separe los cargos por material, tiempo de máquina y lote
Comience con la ruta completa de fabricación: preparación de la materia prima, mecanizado, desbarbado, tratamiento superficial e inspección final. Una cotización puede agrupar estas etapas en un único precio unitario, pero una revisión de costes de diseño debe mantener visible el trabajo subyacente.
La programación, la preparación del dispositivo de sujeción y la validación de un nuevo proceso suelen corresponder a la preparación por lotes. La carga, el mecanizado, la descarga y el acabado específico de la pieza se repiten. Algunos costes se sitúan entre esas categorías: la anodización puede tener un cargo mínimo por lote, mientras que un informe de inspección puede incluir un cargo por preparación más el tiempo de medición. Las notas sobre costes de fabricación del MIT distinguen entre costes fijos y variables; los términos reales del proveedor determinan cómo se comporta un cargo concreto. [1]
Una tarifa por hora-máquina requiere una definición temporal coincidente. Doce minutos de mecanizado son distintos de doce minutos que incluyen cambios de herramienta, palpado e indexación. Si la carga de trabajo o la presencia del operario ya están incluidas en la tarifa, añadirlas nuevamente sobrestima la estimación. Para trabajos que abarcan varias máquinas, calcule cada operación utilizando su propio tiempo y su tarifa aplicable.
Por último, distinga una estimación del costo de fabricación del precio ofrecido al comprador. El margen comercial, el embalaje, el flete y los impuestos requieren un tratamiento explícito. Utilice la guía de costos CNC y selección de proveedores para la comparación integral de cotizaciones; las secciones siguientes aíslan las opciones específicas para un componente de aluminio.
Precie el blank adquirido, no el peso de la pieza terminada
El costo del material comienza con la aleación, el temple, la forma del producto y el tamaño de la pieza en bruto que requiere el proceso. Un plano que indica únicamente «aluminio» deja demasiadas variables abiertas. Por ejemplo, la chapa de aluminio 6061 y el perfil extruido de aluminio 6061 pueden tener requisitos distintos respecto al estado de suministro, incluso cuando producen piezas de aspecto similar.
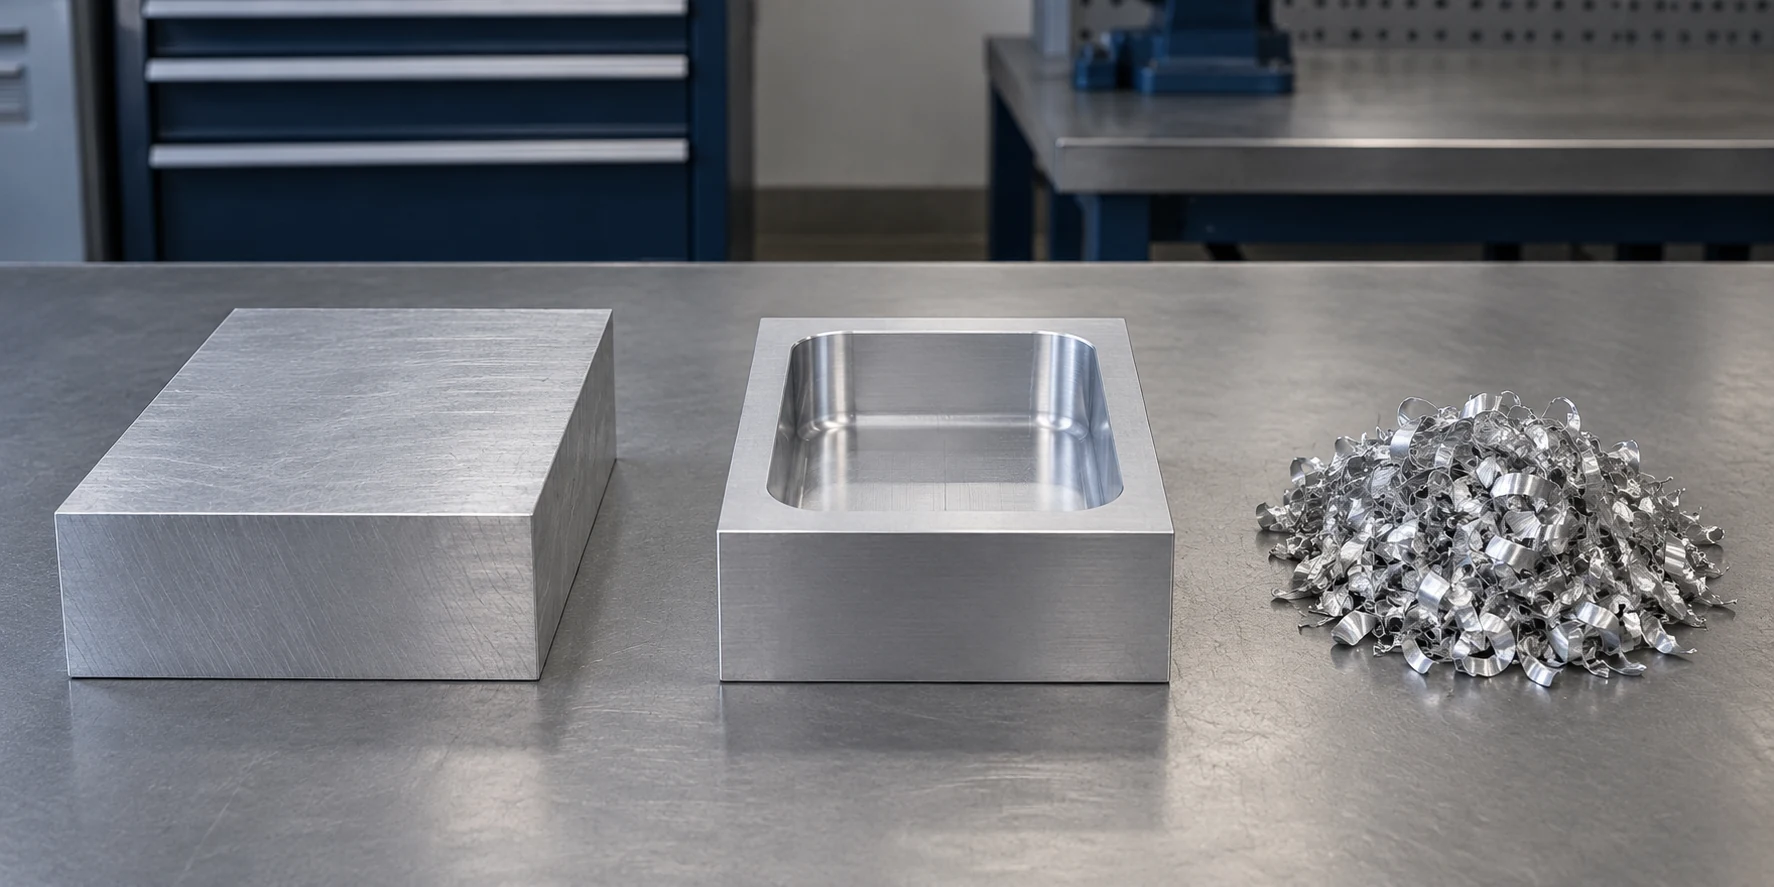
Considere un bloque sólido supuesto de aluminio 6061 de dimensiones 100 × 75 × 25 mm. Su volumen es de 187.500 mm³, o 187,5 cm³. Usando la densidad de referencia publicada de 2,70 g/cm³ a 20 °C, su masa es de 187,5 × 2,70 = 506,25 g, aproximadamente 0,506 kg. [2] Si el mecanizado deja una pieza de 0,180 kg, se ha eliminado aproximadamente 0,326 kg. Cotizar únicamente los 0,180 kg terminados pasa por alto gran parte del material adquirido.
Para una oferta de stock basada en el peso, multiplique la masa de stock facturable por la tarifa del material cotizada e incluya cualquier cargo adicional por corte, pedido mínimo o registro del material. Si las piezas en bruto ya tienen un precio entregado por pieza, utilice directamente ese precio. No reste automáticamente los virutas eliminados a la tarifa de compra: cualquier crédito por desecho sigue el acuerdo comercial real.
Un blank estándar de tamaño más cercano puede reducir tanto el material adquirido como el trabajo de mecanizado. Sin embargo, sigue requiriendo una holgura para acabado y suficiente sobremetal para sujeción segura. Una extrusión personalizada puede reducir la eliminación repetida de material en una pieza estable y de producción repetitiva, pero los costes del troquel, las cantidades mínimas de compra y el mecanizado secundario deben incluirse en dicha comparación. Rara vez tiene sentido evaluar únicamente el precio del perfil.
El 6061 es un candidato razonable cuando sus propiedades cumplen con el diseño, pero «la aleación de aluminio más económica» no es una especificación universal. Hydro documenta el comportamiento en mecanizado para temperaturas específicas del 6061, incluidas las dificultades de control de viruta en torneado y perforación. [3] Compare las ofertas de material disponible adecuado en lugar de asignar una prima de precio fija al 7075 o asumir que una mayor resistencia implica un mecanizado más lento. La comparación entre 6061, 7075, 6082 y 2024 aborda detalladamente la decisión de material.
Identifique las características que consumen tiempo de mecanizado
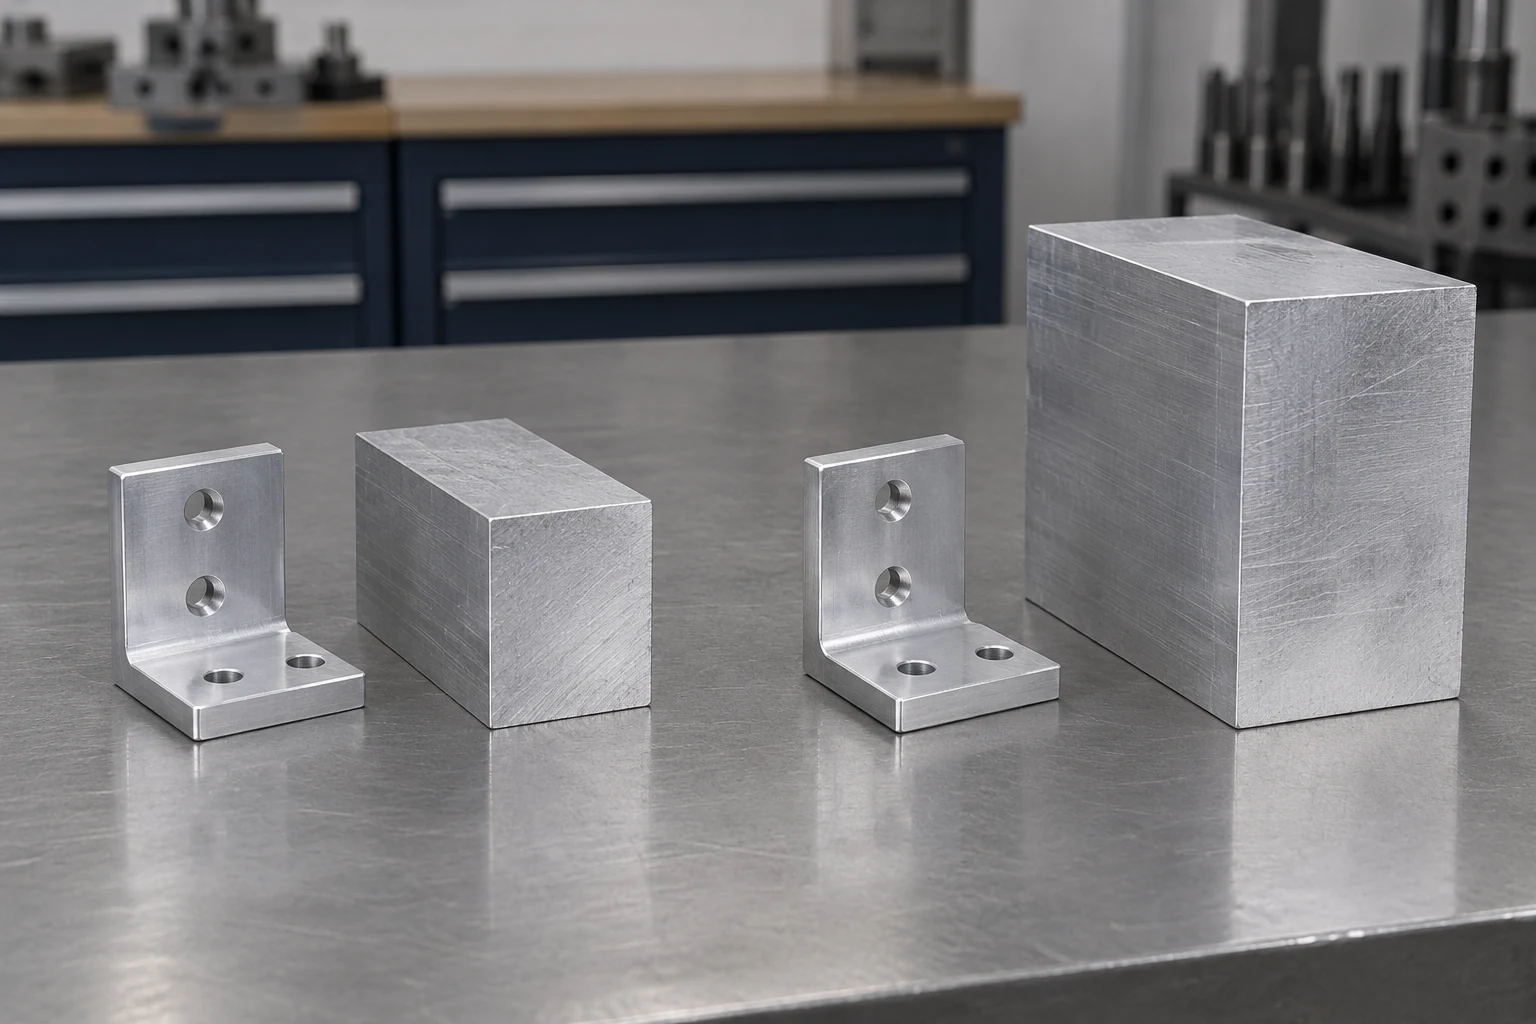
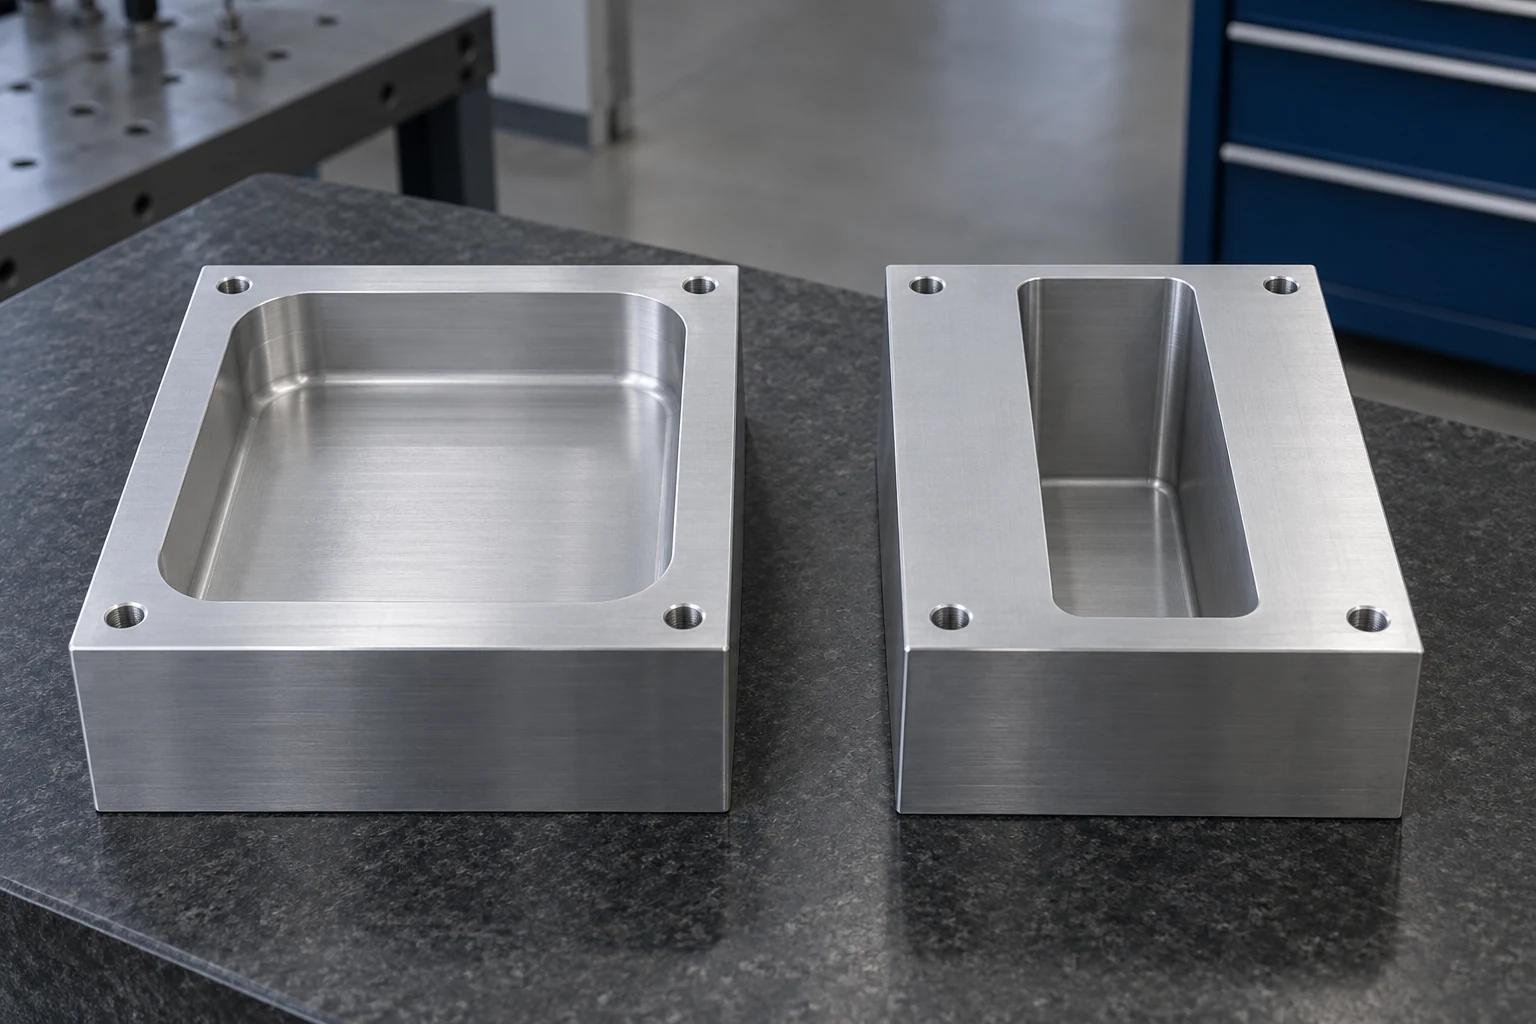
El volumen eliminado ayuda a estimar el trabajo de desbaste, pero es la geometría la que determina con qué eficiencia se puede acceder a ese volumen. Un bolsillo amplio puede aceptar una herramienta relativamente grande y corta. Una cavidad profunda y estrecha puede restringir el diámetro de la fresa y el espacio libre del portaherramientas, mientras que las esquinas internas pequeñas pueden requerir pasadas de acabado independientes. La guía de fresado de esquinas de Sandvik Coromant explica cómo aumenta la participación de la fresa al interior de una esquina. [4]
El aluminio también requiere una evacuación eficaz de las virutas. Las virutas atrapadas en una cavidad pueden cortarse nuevamente y dejar marcas en la superficie; el material acumulado en el filo de corte puede afectar el acabado y la formación de rebabas. [5] Una cotización basada únicamente en un cálculo simple de tasa de remoción puede pasar por alto los movimientos de desbaste, los pasos de acabado y el trabajo necesario para acceder a características de difícil acceso.
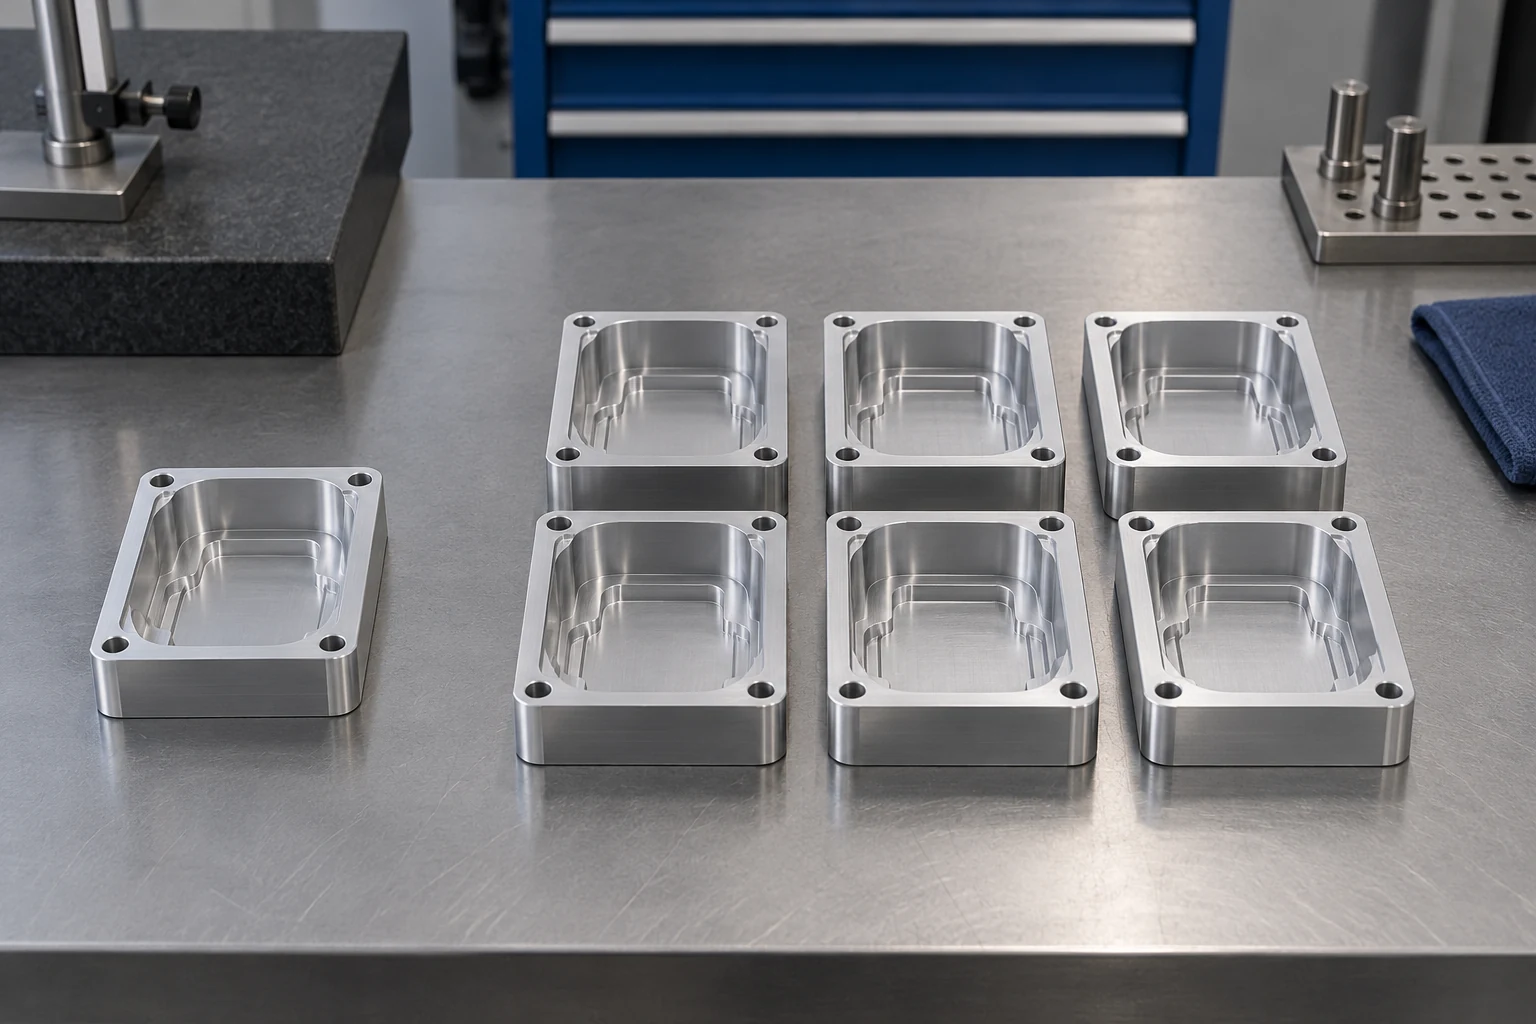
Para una carcasa electrónica con cavidades, primero identifique el espacio realmente ocupado por los componentes y su recorrido de instalación. Si se puede eliminar la profundidad innecesaria de la cavidad, la revisión podría reducir la longitud de alcance de la herramienta y disminuir la cantidad de mecanizado. Ampliar una esquina interna solo resulta útil si el componente acoplado sigue teniendo holgura para pasar por ella. Hacer la cavidad más superficial también deja más material metálico en la pieza, por lo que debe verificar su masa y sus requisitos térmicos.
Discuta esos cambios conjuntamente y estime la ruta revisada una sola vez. No añada ahorros porcentuales independientes para un radio mayor y un bolsillo más superficial cuando ambos afectan la misma trayectoria de herramienta. La guía enfocada sobre bolsillos profundos y exceso de material explica la distinción entre el volumen de material a eliminar y el tiempo de mecanizado.
Mantenga los dispositivos de sujeción y las tolerancias vinculados a la función
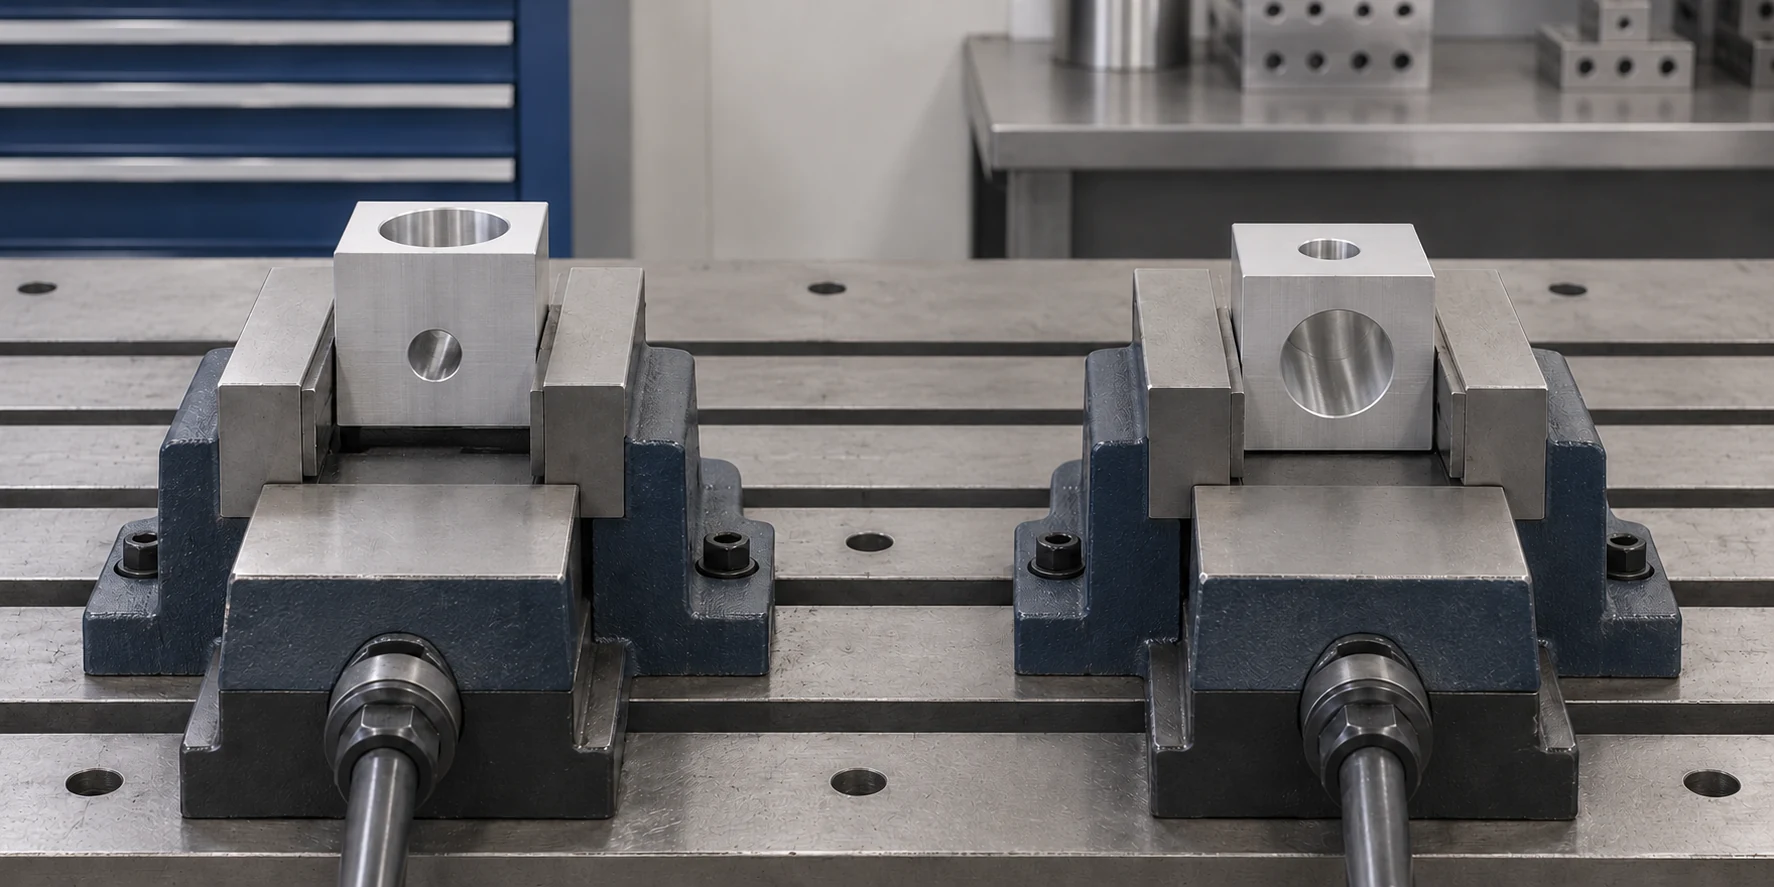
Un orificio lateral puede agregar más que un ciclo corto de taladrado. Si la configuración existente no permite acceder a él, es posible que la ruta requiera otra orientación, superficies de ubicación, mordazas y una verificación adicional de su relación con otras características. Combinar características accesibles en una misma sujeción puede reducir ese trabajo. Sin embargo, sigue siendo necesario terminar cualquier superficie que haya estado sujeta.
Para un soporte pequeño de aluminio, pregunte si un orificio angular satisface un requisito real de ensamblaje o simplemente sigue un modelo temprano. Un cambio aprobado hacia una dirección accesible puede simplificar la trayectoria. Donde se requieren efectivamente varias caras, compare las configuraciones factibles de sujeción; el número de ejes de la máquina por sí solo no determina el precio más bajo.
Las paredes y los fondos delgados introducen un mecanismo de coste distinto. Las fuerzas de corte y sujeción pueden provocar su deformación, por lo que el proceso puede requerir una eliminación escalonada del material, soportes adicionales y pasadas de acabado independientes. Las recomendaciones de Sandvik para piezas de pared delgada hacen que la estrategia dependa de la geometría y estabilidad de la pared. [6] Las tensiones residuales en la chapa inicial también pueden contribuir a la distorsión; un estudio del ORNL demuestra este efecto para la aleación 7050-T7451, sin establecer un margen universal de alabeo aplicable a otras aleaciones. [7]
Mantenga un control estricto sobre las características que determinan el ajuste y la funcionalidad: un asiento para rodamiento, una cara de localización o un patrón de agujeros puede requerir especificaciones distintas a las de un alojamiento de holgura. Revise tanto las indicaciones individuales como las tolerancias generales del plano antes de proponer modificaciones. Dejar una cota sin una tolerancia cercana no implica necesariamente que quede sin restricción.
Para la comparación de costos, especifique si la aceptación se aplica antes o después del acabado y cómo se sostienen las piezas durante la medición. Un número de tolerancia más pequeño no es simplemente una instrucción de corte más lenta; puede modificar el dispositivo de sujeción, la medición y el riesgo de rechazo que la ruta de mecanizado debe contemplar.
Defina la pieza anodizada antes de preciar el acabado
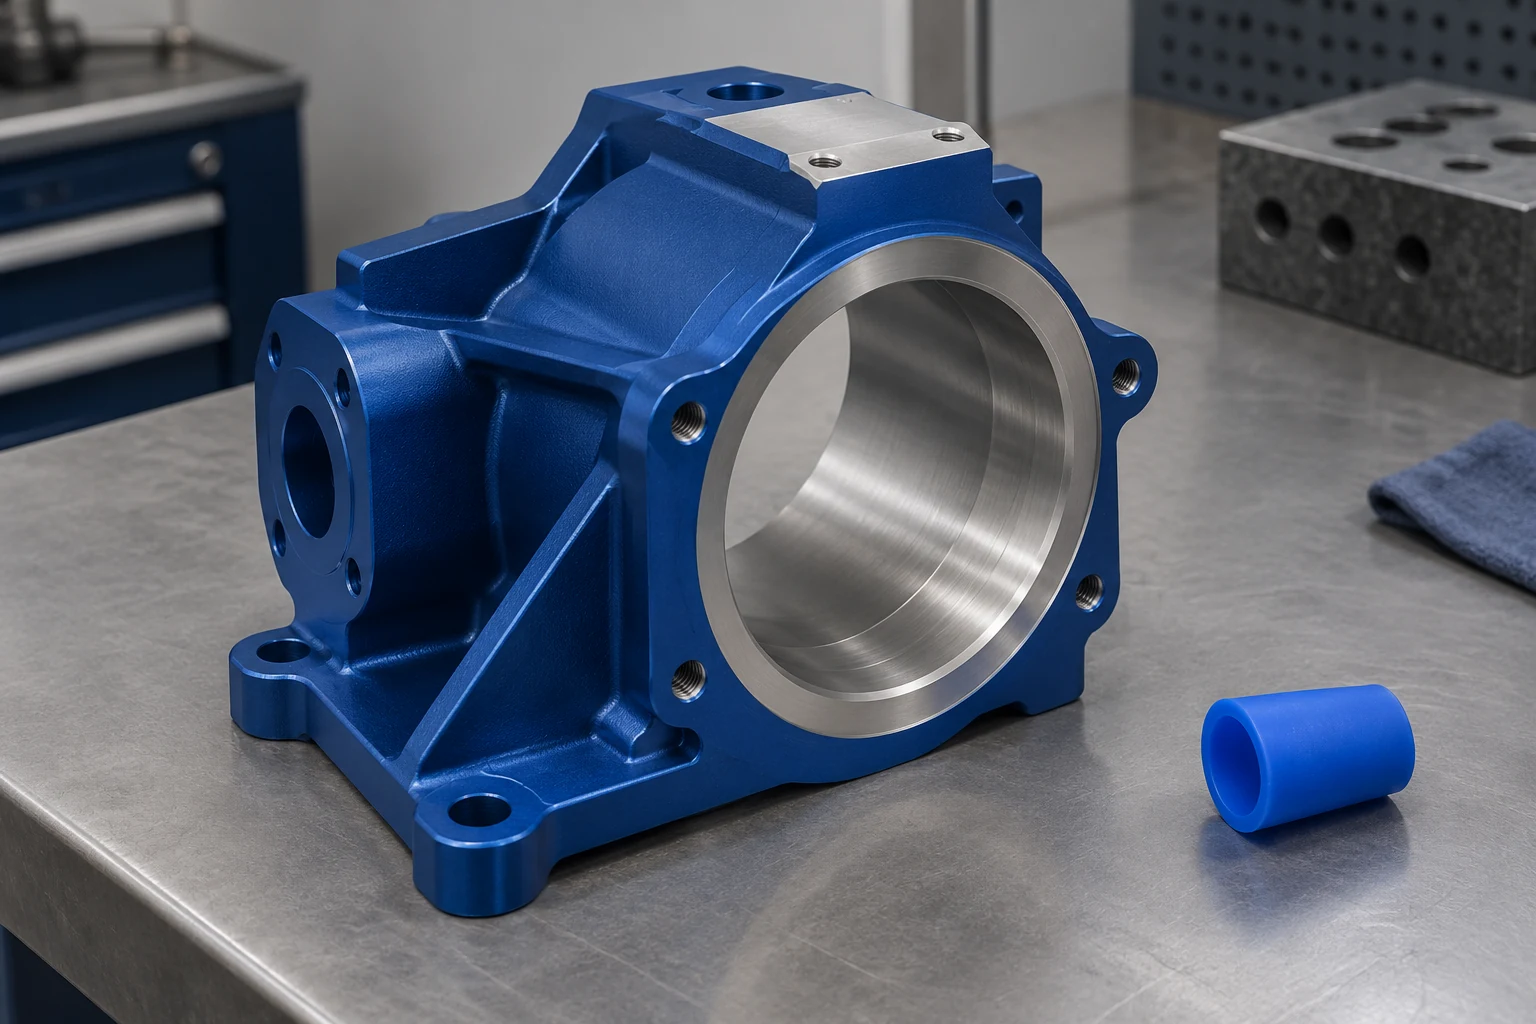
«Aluminio anodizado» no define un alcance completo de acabado. El tipo de recubrimiento, el espesor (cuando se requiere), el color, el pretratamiento, el enmascarado y la aceptación visual pueden modificar el trabajo. Separe las caras exteriores visibles de los agujeros ajustados y de las zonas de contacto eléctrico.
La anodización convierte la superficie en una capa de óxido y modifica las dimensiones. Para un agujero ajustado, el proceso requiere una decisión sobre el sobreespesor para recubrimiento, el enmascarado o una operación posterior aprobada. La especificación de anodización de la NASA explica asimismo que la anodización reproduce la textura subyacente en lugar de nivelarla. Por lo tanto, una superficie estética lisa puede requerir una preparación adicional antes del recubrimiento. [8]
Incluya las áreas enmascaradas requeridas y cualquier protección necesaria sobre ellas en la estimación original. Agregar una pista de conexión a tierra después de que se haya aceptado el precio del anodizado integral modifica el trabajo. Asimismo, una carcasa visible con color y textura controlados requiere una referencia clara de apariencia; simplemente indicar «negro» no especifica cómo deben verse las caras terminadas.
Pregunte cómo cobra el proveedor de recubrimientos el lote real: una cantidad por pieza, un importe mínimo por lote o cualquier otra base especificada. Un pedido pequeño puede regirse por el importe mínimo incluso cuando cada pieza es fácil de recubrir. Combinar lotes de acabado puede ser útil únicamente cuando sus especificaciones, identificación y cronograma de entrega siguen siendo compatibles. El cálculo que aparece a continuación muestra por qué este detalle de facturación es relevante.
Calcule el total del lote y pruebe un cambio cada vez
Utilice las siguientes entradas supuestas para un lote de carcasas de aluminio idénticas, en USD. La ruta de mecanizado y los requisitos de aceptación permanecen sin cambios; cada pieza iniciada se acepta. Estas entradas ilustran el cálculo y no corresponden a tarifas del mercado. No se incluyen embalaje, flete, impuestos ni margen comercial.
- Preparación del lote: 240 $, que cubre la programación, la preparación del dispositivo de sujeción y el montaje.
- Preforma preparada: 8 $ por pieza, incluidos el material asignado y los cargos por corte.
- Ciclo de la máquina: 12 minutos por pieza a un costo cargado de 75 $/hora, incluidos los movimientos en ciclo y el uso de herramientas.
- Otros trabajos recurrentes: 3 USD por pieza para manipulación, eliminación de rebabas y la inspección estipulada, fuera del cargo por ciclo de máquina.
- Acabado: 6 $ por pieza, sujeto a un mínimo de 150 $ para el lote completo de acabado, sin cargos adicionales por acabado.
El costo de la máquina por pieza es 12 ÷ 60 × $75 = $15. Antes del acabado, el costo recurrente es $8 + $15 + $3 = $26 por pieza. Para una cantidad aceptada Q:
Coste del lote = 240 $ + Q × 26 $ + el mayor valor entre (150 $ o Q × 6 $)
Coste unitario = coste del lote ÷ Q
| Componente de coste | 10 piezas en un lote | 50 piezas en un lote |
|---|---|---|
| Preparación del lote | $240 | $240 |
| Piezas en bruto, mecanizado y otros trabajos recurrentes | $260 | $1,300 |
| Cargo de acabado | Mínimo $150 | $300 |
| Coste total del lote | $650 | $1,840 |
| Coste por pieza aceptada | $65.00 | $36.80 |
Dos efectos reducen el costo unitario: la preparación se distribuye entre más piezas y el costo efectivo de acabado disminuye de 15 $ a 6 $ por pieza. El importe total del pedido sigue aumentando. Cincuenta piezas solo son útiles si la demanda y la estabilidad del diseño justifican ese compromiso.
Ahora compare los cambios específicos en 50 piezas. Reducir el precio del material bruto de 8 $ a 7 $ ahorra 50 $. Reducir el ciclo completo de mecanizado de 12 a 9 minutos, sin trabajo adicional de preparación ni operaciones posteriores, ahorra 3 ÷ 60 × 75 $ × 50 = 187,50 $. La oportunidad mayor en este modelo es el tiempo de ciclo, aun cuando la pieza está fabricada con aluminio comprado.
Con 10 piezas, reducir la tarifa nominal de acabado de 6 $ a 5 $ no supone ningún ahorro si el mínimo de 150 $ se mantiene sin cambios. Por eso, aplicar un descuento porcentual a cada línea puede dar una estimación engañosa. Utilice la regla de cobro real cotizada para cada línea.
Para entregas divididas, identifique qué cargos de preparación y acabado se repiten en lugar de dividir una configuración única entre la previsión anual. Si aparecen piezas rechazadas o necesitan retrabajo, calcule el trabajo total necesario para entregar la cantidad aceptada; las piezas descartadas no forman parte del denominador.
Convierta la estimación en una cotización comparable
Envíe la aleación y el temple aprobados, el plano y la revisión del modelo CAD, las cantidades realistas por lote, los requisitos de superficie acabada y el alcance de la inspección juntos. La guía de solicitud de cotización (RFQ) para mecanizado CNC proporciona la estructura completa del paquete.
Solicite primero un precio de referencia conforme a los requisitos. Indique un tamaño de stock más cercano, una alternativa de material aprobada, una revisión accesible del bolsillo o un alcance modificado del acabado como opción separada. Esto evita que un ahorro aparente oculte una pieza entregada distinta. Para una consulta de mecanizado CNC de aluminio, identificar la característica costosa o el cargo correspondiente hace que la conversación sea más productiva que solicitar un descuento general.
Un proveedor no tiene que divulgar su contabilidad interna de costes para presentar una oferta utilizable. El resultado útil es un total de pedido claro, las inclusiones especificadas y una explicación creíble de qué cambio aprobado elimina trabajo. Compare esos cambios en la cantidad que realmente comprará.
Fuentes técnicas
- MIT OpenCourseWare, 2.008, Conferencia 17: Sistema de fabricación IIb — Coste de fabricación, materiales del curso de primavera de 2025, PDF pp. 6–10: categorías de coste, asignación de tasas y coste fijo frente a variable.
- thyssenkrupp Materials Services, Hoja de datos de material EN AW-6061, MX/TIS_06.2018, p. 3: densidad de referencia a 20 °C.
- Hydro, aleación 6061, revisión 2019/01, febrero de 2019, p. 1: formas comerciales del producto, definiciones de temple y comportamiento en mecanizado.
- Sandvik Coromant, Fresado en esquinas interiores: consideraciones sobre la participación de la fresa y el acceso a las esquinas.
- Sandvik Coromant, Cómo realizar fresado en distintos materiales, apartado de aluminio: borde acumulado, evacuación de virutas y calidad superficial.
- Sandvik Coromant, Fresado de hombro, subsección de paredes delgadas: soporte, estabilidad y mecanizado por etapas.
- Seger et al., Efectos de las tensiones residuales iniciales en placas de aluminio sobre la distorsión de piezas mecanizadas, 2024, resumen de publicación del ORNL: tensiones residuales iniciales y distorsión en 7050-T7451.
- NASA/JSC, Especificación de proceso para la anodización de aleaciones de aluminio, PRC-5006 Rev. D, junio de 2020, secciones 3.0–3.1: preparación de la superficie, efectos dimensionales y enmascaramiento. El pedido determina su especificación de acabado aplicable.



