Auf dieser Seite
Die Kosten für die Aluminium-Bearbeitung hängen vom gekauften Rohmaterial, den zur Erzielung der Endform erforderlichen Bearbeitungsschritten und der Anzahl der akzeptablen gelieferten Teile ab. Ein leichtes Gehäuse kann teurer sein als ein schwererer Block, wenn dessen dünne Wände, schmale Taschen, passgenaue Bohrungen und kosmetische Oberfläche mehr Aufwand erfordern. Der Aluminium-Preis pro Kilogramm lässt keine Aussage über den Preis des fertigen Teils zu.
Für eine aussagekräftige Kostenschätzung trennen Sie die Vorbereitung für die Charge von der Arbeit, die an jedem Einzelteil wiederholt wird, und addieren Sie dann die Endbearbeitung und die Prüfung jeweils nach ihrer tatsächlichen Abrechnungsgrundlage. Dadurch wird zudem deutlich, welche Änderung einer Untersuchung wert ist: ein besseres Rohlingmaterial, ein einfacherer Werkzeugzugang, weniger Spannvorrichtungen, eine gezieltere Oberflächenanforderung oder eine andere Losgröße.
Trennen Sie Materialkosten, Maschinenzeit und Loskosten
Beginnen Sie mit der vollständigen Fertigungsroute: Rohmaterialvorbereitung, Bearbeitung, Entgraten, Oberflächenbehandlung und Endprüfung. Ein Angebot kann diese Schritte zu einem Einheitspreis zusammenfassen; bei einer Konstruktionskostenanalyse sollten die zugrundeliegenden Arbeitsgänge jedoch transparent bleiben.
Programmierung, Spannmittelvorbereitung und die Erprobung eines neuen Fertigungsverfahrens gehören im Allgemeinen zur Losvorbereitung. Das Be- und Entladen sowie das spanende Bearbeiten und die teilspezifische Nachbearbeitung wiederholen sich hingegen pro Werkstück. Einige Kosten fallen zwischen diesen Kategorien an: So kann die Eloxierung eine Mindestlosgebühr beinhalten, während ein Prüfbericht sowohl eine Vorbereitungsgebühr als auch eine Gebühr für die Messzeit umfasst. Die Fertigungskosten-Notizen des MIT unterscheiden zwischen fixen und variablen Kosten; die konkreten Lieferantenbedingungen bestimmen jedoch, wie sich eine bestimmte Gebühr tatsächlich verhält. [1]
Ein Maschinenstundensatz erfordert eine passende Zeitdefinition. Zwölf Minuten Zerspanung unterscheiden sich von zwölf Minuten inklusive Werkzeugwechsel, Tasten und Indexierung. Falls das Be- oder Entladen oder die Anwesenheit des Bedieners bereits im Satz enthalten ist, führt eine erneute Berücksichtigung zu einer Überschätzung der Kalkulation. Für Arbeiten an mehreren Maschinen berechnen Sie jede Operation einzeln mit ihrer jeweiligen Zeit und dem zugehörigen Satz.
Schließlich ist eine Schätzung der Fertigungskosten von dem an den Käufer angebotenen Preis zu unterscheiden. Gewerbliche Marge, Verpackung, Fracht und Steuern erfordern eine ausdrückliche Behandlung. Verwenden Sie den Leitfaden zu CNC-Kosten und Lieferantenauswahl für den umfassenderen Angebotsvergleich; die folgenden Abschnitte isolieren die Entscheidungen, die spezifisch für eine Aluminiumkomponente sind.
Preisen Sie das gekaufte Rohteil, nicht das Gewicht des fertigen Teils
Die Materialkosten beginnen mit der Legierung, der Temperaturbehandlung, der Produktform und der Rohlinggröße, die der Fertigungsprozess erfordert. Eine Zeichnung, die lediglich „Aluminium“ angibt, lässt zu viel offen. Zum Beispiel können 6061-Platte und 6061-Strangpressprofil unterschiedliche Lieferzustandsanforderungen aufweisen, selbst wenn sie ähnliche Teile ergeben.
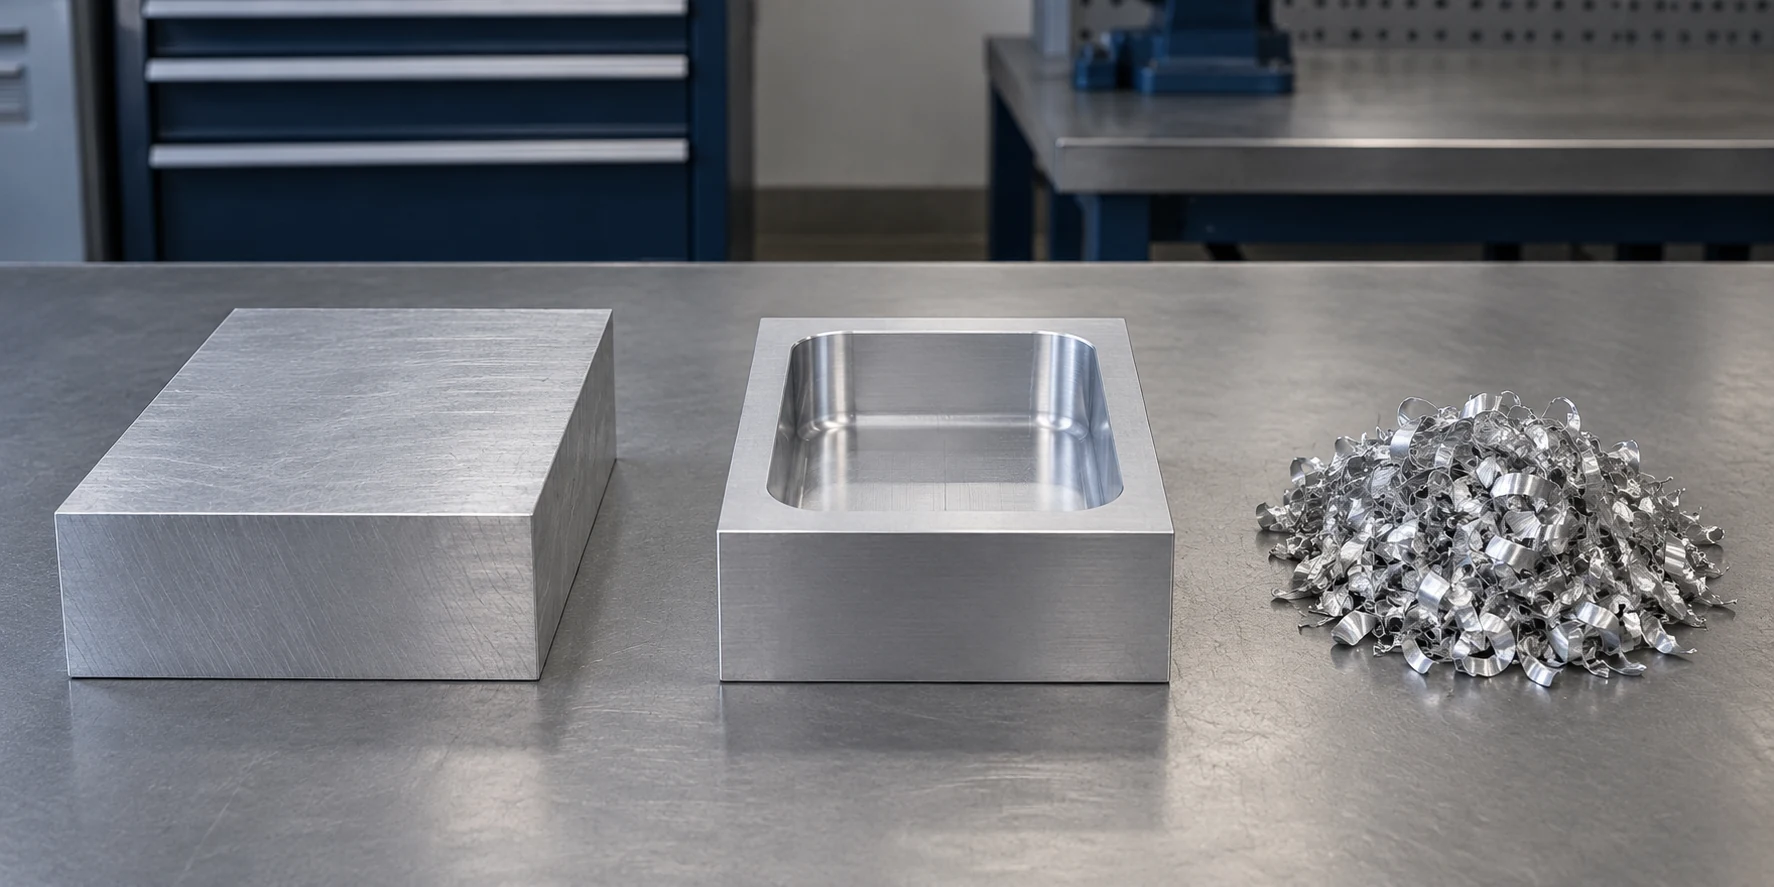
Betrachten Sie einen angenommenen massiven 6061-Rohling mit den Abmessungen 100 × 75 × 25 mm. Sein Volumen beträgt 187.500 mm³ bzw. 187,5 cm³. Unter Verwendung der veröffentlichten Referenzdichte von 2,70 g/cm³ bei 20 °C ergibt sich eine Masse von 187,5 × 2,70 = 506,25 g, also etwa 0,506 kg. [2] Falls die Bearbeitung ein Teil mit einer Masse von 0,180 kg hinterlässt, wurden etwa 0,326 kg entfernt. Eine Preisberechnung, die ausschließlich das fertige Teil mit 0,180 kg berücksichtigt, vernachlässigt einen erheblichen Anteil des gekauften Materials.
Für ein gewichtsbasiertes Lagerangebot multiplizieren Sie die abrechenbare Lagermasse mit dem zitierten Materialpreis und addieren gegebenenfalls gesonderte Schnitt-, Mindestbestell- oder Materialdokumentationsgebühren. Falls Halbfertigteile bereits einen gelieferten Preis pro Stück haben, verwenden Sie diesen Preis unmittelbar. Subtrahieren Sie entfernte Späne nicht automatisch zum Einkaufspreis: eventuelle Altmetallgutschriften folgen der jeweiligen vertraglichen Vereinbarung.
Ein Standard-Rohling mit einer eng an das Bauteil angepassten Größe kann sowohl den gekauften Werkstoff als auch den Zerspanungsaufwand reduzieren. Er erfordert jedoch immer noch einen Nachbearbeitungszuschlag sowie ausreichend Materialüberstand für eine sichere Spannung. Eine kundenspezifische Extrusion kann bei einem stabilen Serienteil die wiederkehrende Materialentfernung verringern; allerdings müssen bei diesem Vergleich auch die Werkzeugkosten für die Extrusionsmatrize, Mindestbestellmengen und nachgeschaltete Zerspanungsarbeiten berücksichtigt werden. Es ist selten sinnvoll, allein den Profilpreis zu bewerten.
6061 ist ein angemessener Kandidat, wenn seine Eigenschaften den Konstruktionsanforderungen genügen; „die kostengünstigste Aluminiumlegierung“ ist jedoch keine universelle Spezifikation. Hydro dokumentiert das Zerspanungsverhalten bestimmter 6061-Werkstoffzustände, einschließlich Schwierigkeiten bei der Spanbildung beim Drehen und Bohren. [3] Vergleichen Sie stattdessen geeignete Rohmaterialangebote – statt einem festen Preis-Aufschlag für 7075 eine feste Zuordnung vorzunehmen oder anzunehmen, dass höhere Festigkeit zwangsläufig langsamere Zerspanung bedeutet. Der Vergleich von 6061, 7075, 6082 und 2024 behandelt die Werkstoffauswahl ausführlich.
Identifizieren Sie die Merkmale, die Bearbeitungszeit verbrauchen
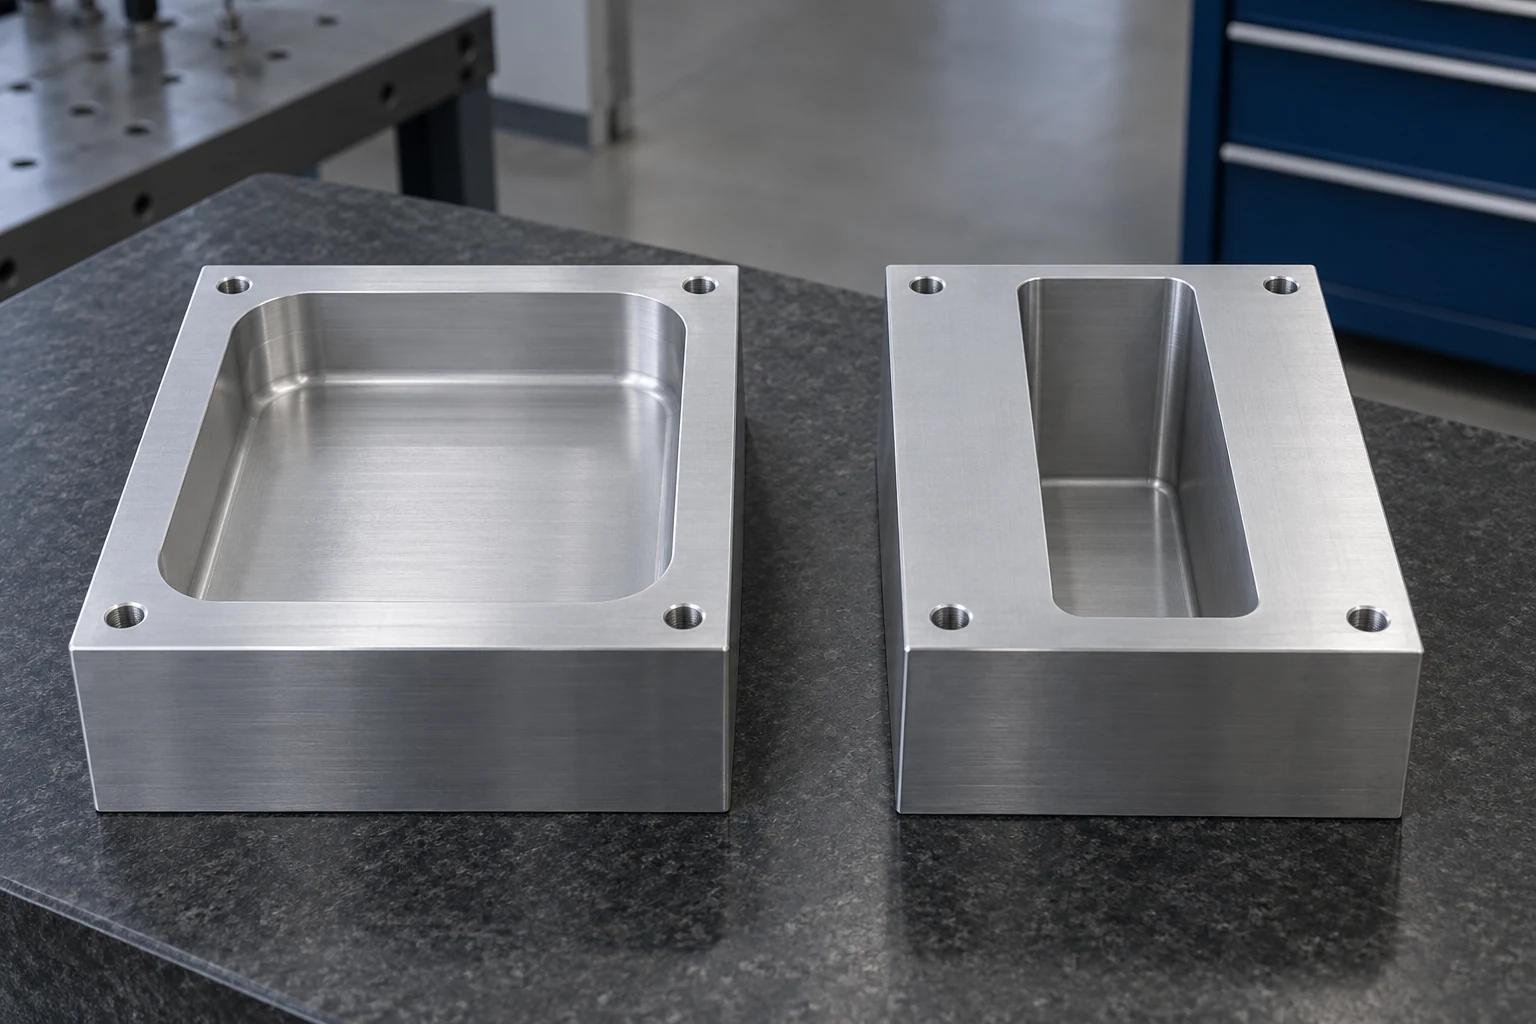
Das entfernte Volumen hilft bei der Abschätzung des Schrupparbeitseinsatzes, doch die Geometrie bestimmt, wie effizient dieses Volumen erreicht werden kann. Eine breite Tasche kann beispielsweise einen relativ großen, kurzen Fräser aufnehmen. Eine tiefe, schmale Aussparung kann jedoch den Fräserdurchmesser und den Halterfreiraum einschränken, während kleine innere Ecken separate Fertigbearbeitungsdurchgänge erfordern. Die Anleitung von Sandvik Coromant zur Eckfräsung erklärt, wie sich die Fräser-Eingriffstiefe in einer Ecke erhöht. [4]
Aluminium erfordert ebenfalls eine wirksame Spanabfuhr. In einer Vertiefung eingeschlossene Späne können erneut zerschnitten werden und die Oberfläche beschädigen; an der Schneide anhaftendes Material kann die Oberflächengüte sowie die Gratbildung beeinträchtigen. [5] Ein Angebot, das lediglich auf einer einfachen Abtragsratenberechnung beruht, kann Freifahrten, Fertigbearbeitungsschnitte sowie den Aufwand zur Erreichung schwer zugänglicher Merkmale außer Acht lassen.
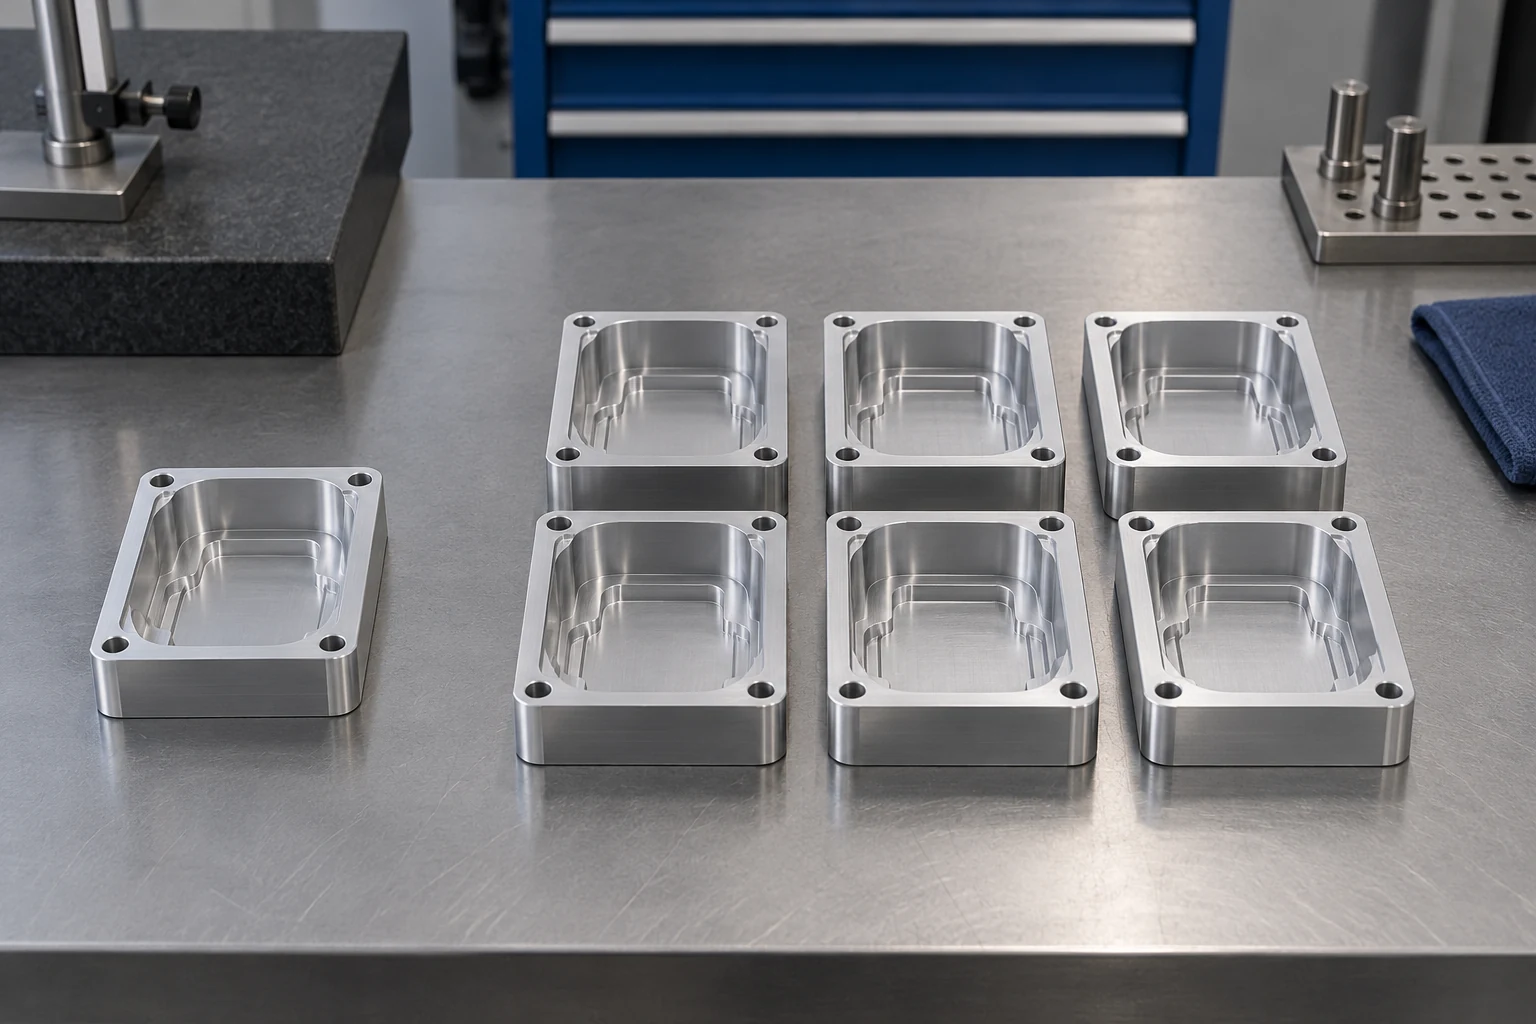
Bei einem Gehäuse für elektronische Komponenten mit Aussparungen identifizieren Sie zunächst den Raum, den die Komponenten tatsächlich einnehmen und über den sie eingebaut werden. Falls ungenutzte Hohlraumtiefe entfernt werden kann, verkürzt die Überarbeitung möglicherweise die Werkzeugreichweite und reduziert den Zerspanungsaufwand. Eine Vergrößerung einer inneren Ecke hilft nur, wenn die zugehörige Komponente diese Ecke weiterhin problemlos passieren kann. Durch eine flachere Aussparung bleibt zudem mehr Material im Bauteil erhalten – prüfen Sie daher dessen Masse und thermische Anforderungen.
Besprechen Sie diese Änderungen gemeinsam und schätzen Sie die überarbeitete Bearbeitungsroute nur einmal ein. Fügen Sie keine unabhängigen prozentualen Einsparungen für einen größeren Radius und eine flachere Tasche hinzu, wenn beide Parameter dieselbe Werkzeugbahn beeinflussen. Der fokussierte Leitfaden zu tiefen Taschen und überschüssigem Material erläutert den Unterschied zwischen Abtragsvolumen und Zerspanzeit.
Halten Sie Spannmittel und Toleranzen funktionsbezogen
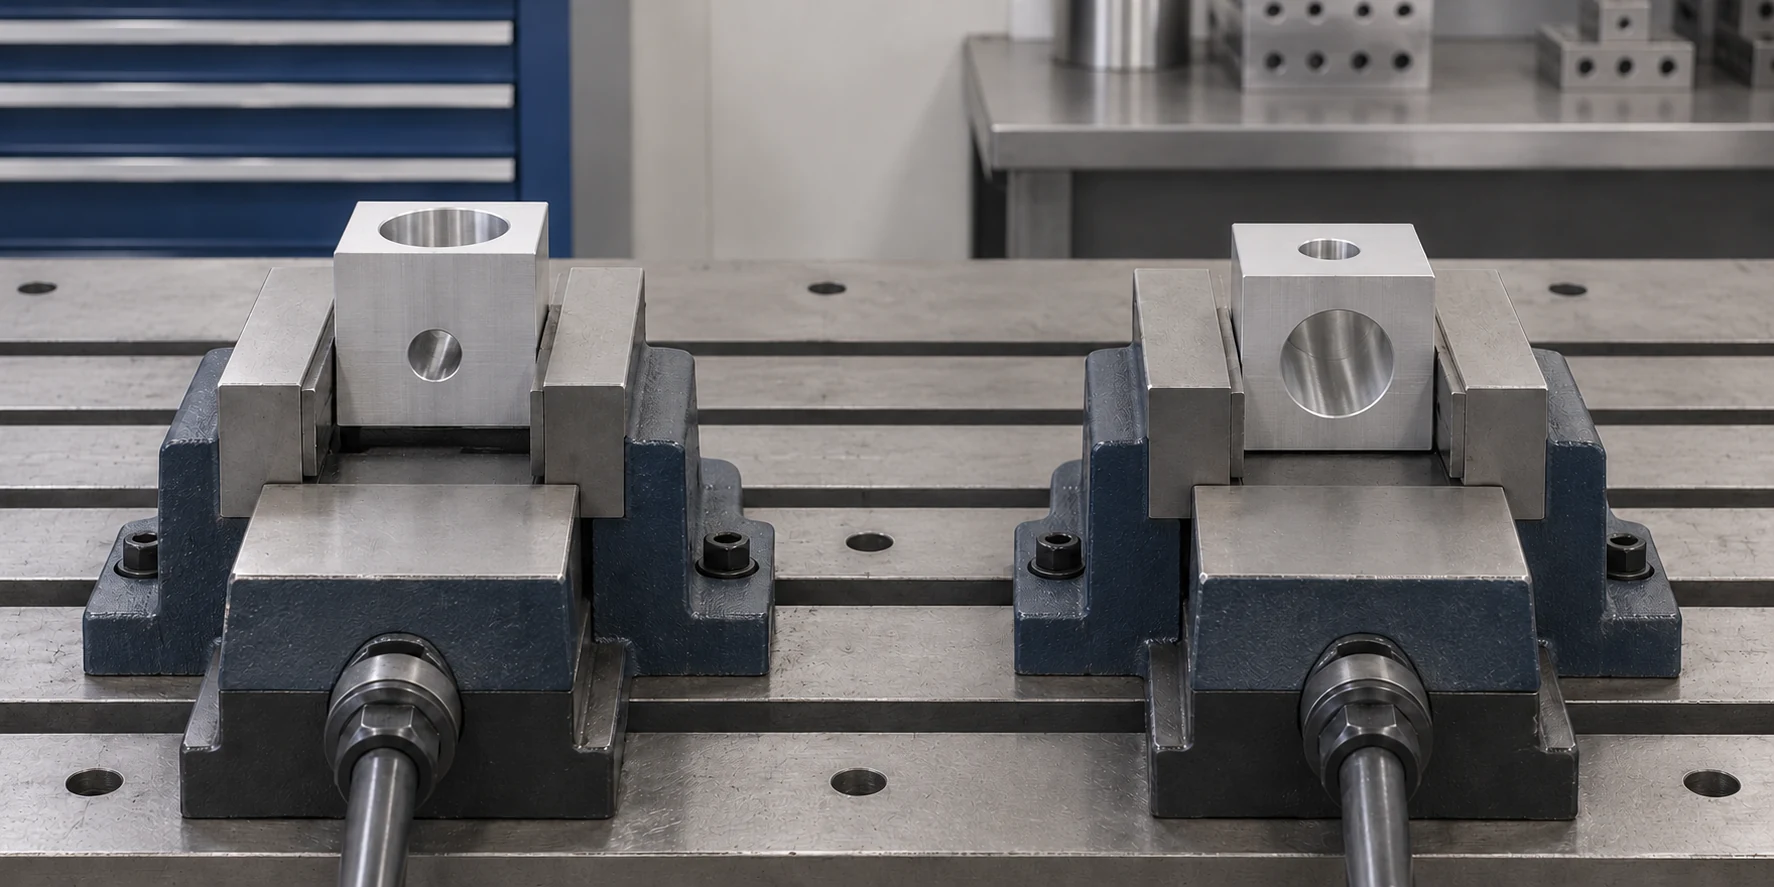
Ein Seitenbohrung kann mehr als nur einen kurzen Bohrzyklus hinzufügen. Falls die bestehende Aufspannung sie nicht erreichen kann, ist möglicherweise eine weitere Werkstückausrichtung erforderlich – unter Einbeziehung neuer Positionierflächen, Spannbacken und einer zusätzlichen Prüfung ihres Verhältnisses zu anderen Merkmalen. Durch Kombinieren zugänglicher Merkmale in einer einzigen Aufspannung lässt sich dieser Aufwand reduzieren. Es bleibt jedoch notwendig, die jeweils aufgespannte Fläche fertigzustellen.
Für eine kleine Aluminiumhalterung prüfen Sie, ob ein schräger Bohrungswinkel eine echte Montageanforderung erfüllt oder lediglich einem frühen Modell folgt. Eine genehmigte Änderung hin zu einer leicht zugänglichen Richtung kann die Bearbeitungsroute vereinfachen. Wo mehrere Flächen tatsächlich erforderlich sind, vergleichen Sie die technisch machbaren Spannvorrichtungsanordnungen; allein die Anzahl der Maschinenachsen bestimmt nicht den geringeren Preis.
Dünne Wände und Bodenflächen führen zu einem anderen Kostenmechanismus. Schnitt- und Spannkräfte können sie verformen, weshalb der Prozess möglicherweise gestufte Materialabträge, Stützmaßnahmen und separate Nachbearbeitungsdurchgänge erfordert. Sandviks Leitfaden für Dünnschicht-Bearbeitung macht die Strategie von der Wandgeometrie und -stabilität abhängig. [6] Eigenspannungen in der Ausgangsplatte können ebenfalls zur Verformung beitragen; eine Studie des ORNL belegt dies am Beispiel der Legierung 7050-T7451, ohne jedoch eine universelle Verzugstoleranz für andere Legierungen anzugeben. [7]
Behalten Sie strenge Kontrolle über die Merkmale, die Passung und Funktion bestimmen: Eine Lagerbohrung, eine Positionierfläche oder ein Lochmuster können andere Anforderungen erfordern als eine Freistellungsvertiefung. Prüfen Sie sowohl einzelne Toleranzangaben als auch die allgemeinen Toleranzen der Zeichnung, bevor Sie Änderungen vorschlagen. Eine Abmessung ohne unmittelbar benachbarte Toleranzangabe ist nicht zwangsläufig unbeschränkt.
Zum Kostenvergleich geben Sie an, ob die Abnahme vor oder nach der Endbearbeitung erfolgt und wie die Teile während der Messung flexibel unterstützt werden. Eine kleinere Toleranzangabe bedeutet mehr als nur eine langsamere Schnittvorgabe; sie kann die erforderliche Spanntechnik, Messtechnik und das Ausschussrisiko beeinflussen, das der Fertigungsprozess berücksichtigen muss.
Definieren Sie das eloxierte Teil, bevor Sie die Oberflächenveredelung kalkulieren
„Eloxiertes Aluminium“ definiert keinen vollständigen Oberflächenfinish-Umfang. Art der Beschichtung, gegebenenfalls erforderliche Schichtdicke, Farbe, Vorbehandlung, Maskierung sowie Akzeptanzkriterien für das Erscheinungsbild können die Fertigung beeinflussen. Trennen Sie sichtbare Außenflächen von eingepassten Bohrungen und elektrischen Kontaktbereichen.
Das Eloxieren wandelt die Oberfläche in eine Oxidschicht um und verändert dabei die Abmessungen. Bei einer passgenauen Bohrung muss entschieden werden, ob ein Beschichtungszuschlag vorgesehen, die Stelle maskiert oder eine genehmigte Nachbearbeitung durchgeführt wird. Die Eloxierspezifikation der NASA erklärt zudem, dass das Eloxieren die zugrunde liegende Textur reproduziert, anstatt sie auszugleichen. Eine glatte, kosmetisch anspruchsvolle Oberfläche erfordert daher möglicherweise zusätzliche Vorbehandlung vor dem Beschichten. [8]
Beziehen Sie die erforderlichen abgedeckten Bereiche und allenfalls erforderlichen Schutz für diese Bereiche in die ursprüngliche Kostenschätzung ein. Die Nachträgliche Hinzufügung einer Erdungspad nach Annahme des Preises für eine Vollflächen-Eloxierung ändert den Auftrag. Ebenso erfordert ein sichtbares Gehäuse mit vorgegebener Farbe und Oberflächenstruktur einen klaren optischen Referenzstandard; allein die Angabe „schwarz“ legt nicht fest, wie die fertigen Flächen aussehen sollen.
Fragen Sie, wie der Beschichter die jeweilige Charge tatsächlich berechnet: als Betrag pro Stück, als Mindestbetrag pro Charge oder nach einer anderen angegebenen Grundlage. Bei einer kleinen Bestellung kann der Mindestbetrag maßgeblich sein, selbst wenn jedes Teil einfach zu beschichten ist. Eine Zusammenfassung mehrerer Beschichtungsloten hilft nur dann, wenn deren Spezifikationen, Kennzeichnung und Lieferzeitpunkt weiterhin kompatibel bleiben. Die nachstehende Berechnung zeigt, warum dieser Abrechnungsdetail entscheidend ist.
Berechnen Sie die Gesamtkosten pro Los und testen Sie jeweils nur eine Änderung
Verwenden Sie die folgenden angenommenen Eingabewerte für eine Charge identischer Aluminiumgehäuse in USD. Die Bearbeitungsroute und die Annahmekriterien bleiben unverändert; jedes begonnene Teil wird akzeptiert. Diese Eingabewerte dienen lediglich zur Veranschaulichung der Berechnung und entsprechen nicht den aktuellen Marktpreisen. Verpackung, Fracht, Steuern und handelsüblicher Gewinnzuschlag sind ausgeschlossen.
- Losvorbereitung: 240 $, inklusive Programmierung, Spannmittelvorbereitung und Einrichtung.
- Vorbereitetes Rohling: 8 € pro Teil, einschließlich des zugeordneten Materials und der Zerspanungskosten.
- Maschinenzyklus: 12 Minuten pro Teil bei einer belasteten Stundensatz von 75 $/Stunde, einschließlich der Bewegungen während des Zyklus und der Werkzeugnutzung.
- Weitere wiederkehrende Arbeiten: 3 € pro Teil für Handhabung, Entgraten und die vereinbarte Prüfung außerhalb der Maschinenlaufzeit.
- Endbearbeitung: 6 € pro Teil, zuzüglich einer Mindestgebühr von 150 € für die gesamte Endbearbeitungslot, ohne weitere Endbearbeitungskosten.
Die Maschinenkosten pro Teil betragen 12 ÷ 60 × $75 = $15. Vor Fertigstellung belaufen sich die wiederkehrenden Kosten auf $8 + $15 + $3 = $26 pro Teil. Für eine akzeptierte Menge Q:
Stückkosten pro Charge = 240 $ + Q × 26 $ + der höhere Wert aus (150 $ oder Q × 6 $)
Einzelpreis = Stückkosten pro Charge ÷ Q
| Kostenkomponente | 10 Teile in einer Charge | 50 Teile in einer Charge |
|---|---|---|
| Losvorbereitung | $240 | $240 |
| Rohlinge, Bearbeitung und andere wiederkehrende Arbeiten | $260 | $1,300 |
| Nachbearbeitungskosten | Mindestbetrag $150 | $300 |
| Gesamtkosten für die Charge | $650 | $1,840 |
| Kosten pro akzeptiertem Teil | $65.00 | $36.80 |
Zwei Effekte senken die Stückkosten: Die Vorbereitung verteilt sich auf mehr Teile, und die effektiven Endbearbeitungskosten sinken von 15 $ auf 6 $ pro Teil. Die Gesamtbestellsumme steigt dennoch an. Fünfzig Teile sind nur dann sinnvoll, wenn Nachfrage und Konstruktionsstabilität dieses Engagement rechtfertigen.
Vergleichen Sie nun die spezifischen Änderungen bei 50 Teilen. Die Senkung des Rohlingpreises von 8 $ auf 7 $ spart 50 $. Die Reduzierung der gesamten Maschinenzykluszeit von 12 auf 9 Minuten – ohne zusätzlichen Vorbereitungsaufwand oder nachgeschaltete Arbeiten – spart 3 ÷ 60 × 75 $ × 50 = 187,50 $. Die größere Kostensenkungsmöglichkeit bei diesem Modell liegt in der Zykluszeit, obwohl das Teil aus gekauftem Aluminium gefertigt wird.
Bei 10 Teilen führt die Senkung der nominellen Endbearbeitungsrate von 6 $ auf 5 $ zu keiner Einsparung, solange die Mindestgebühr von 150 $ unverändert bleibt. Daher kann die Anwendung eines prozentualen Rabatts auf jede Position eine irreführende Kostenschätzung liefern. Verwenden Sie stattdessen die tatsächlich angegebene Abrechnungsregel für jede Position.
Bei geteilten Lieferungen ist zu ermitteln, welche Vorbereitungs- und Nachbearbeitungskosten sich wiederholen, anstatt eine einzige Rüstung über die jährliche Prognose zu verteilen. Treten Ausschuss- oder Nacharbeitsteile auf, ist der gesamte Arbeitsaufwand zur Lieferung der akzeptierten Menge zu berechnen; aussortierte Teile gehören nicht in den Nenner.
Wandeln Sie die Kostenschätzung in ein vergleichbares Angebot um
Senden Sie die freigegebene Legierung und den Temperzustand, die Zeichnung und die CAD-Version, realistische Losgrößen, die Anforderungen an die fertige Oberfläche sowie den Umfang der Prüfung zusammen. Der Leitfaden für eine CNC-Bearbeitungs-RFQ enthält die vollständige Struktur des Angebotsanforderungspakets.
Fordern Sie zunächst einen konformen Basistarif an. Nennen Sie eine engere Lagergröße, ein zugelassenes alternatives Material, eine zugängliche Taschenrevision oder einen geänderten Oberflächenumfang als separate Option. Dadurch wird vermieden, dass eine scheinbare Einsparung einen anderen gelieferten Teil verschleiert. Bei einer Anfrage zur CNC-Bearbeitung von Aluminium macht die Identifizierung des kostspieligen Merkmals oder Aufschlags die Diskussion produktiver, als eine pauschale Preisermäßigung zu fordern.
Ein Zulieferer muss seine interne Kostenrechnung nicht offenlegen, um ein brauchbares Angebot abzugeben. Das nützliche Ergebnis ist ein klarer Bestellgesamtbetrag, eine Auflistung der enthaltenen Leistungen sowie eine glaubwürdige Erklärung, welche genehmigte Änderung welche Arbeit entfällt. Vergleichen Sie diese Änderungen für die tatsächlich zu beschaffende Menge.
Technische Quellen
- MIT OpenCourseWare, 2.008, Vorlesung 17: Fertigungssystem IIb – Fertigungskosten, Kursmaterialien Frühjahr 2025, PDF-Seiten 6–10: Kostenkategorien, Zuschlagsverteilung sowie fixe versus variable Kosten.
- thyssenkrupp Materials Services, Material-Datenblatt EN AW-6061, MX/TIS_06.2018, S. 3: Bezugsdichte bei 20 °C.
- Hydro, Legierung 6061, Revision 2019/01, Februar 2019, S. 1: Erzeugnisformen, Härtezustandsdefinitionen und Bearbeitungsverhalten.
- Sandvik Coromant, Fräsen in Innenecken: Eingriff des Fräsers und Zugänglichkeitsaspekte bei Eckbearbeitung.
- Sandvik Coromant, So fräsen Sie verschiedene Werkstoffe, Abschnitt Aluminium: Aufbauschneide, Späneabfuhr und Oberflächenqualität.
- Sandvik Coromant, Schulterfräsen, Unterkapitel „Dünne Wände“: Stützung, Stabilität und gestufte Bearbeitung.
- Seger et al., Einfluss der anfänglichen Restspannung in Aluminiumplatten auf die Verformung bearbeiteter Bauteile, 2024, Zusammenfassung einer Veröffentlichung des Oak Ridge National Laboratory (ORNL): anfängliche Restspannung und Verformung bei 7050-T7451.
- NASA/JSC, Verfahrensspezifikation für die Eloxierung von Aluminiumlegierungen, PRC-5006 Rev. D, Juni 2020, Abschnitte 3.0–3.1: Oberflächenvorbereitung, maßliche Auswirkungen und Maskierung. Die Reihenfolge bestimmt die anzuwendende Oberflächenspezifikation.



