En esta página
«Torno CNC» y «centro de torneado CNC» no identifican dos clases de máquina fiablemente distintas. Los fabricantes utilizan ambos nombres para productos que se superponen. La comparación útil es entre las configuraciones de máquina ofrecidas para su pieza: una ruta de torneado X/Z con herramientas estáticas; un torno equipado con herramientas motorizadas y control del ángulo del husillo; una configuración con desplazamiento en eje Y; y, cuando sea necesario, un husillo opuesto para mecanizar el segundo extremo. Cualquiera de estas configuraciones puede denominarse torno o centro de torneado en un catálogo.
El plano, no la etiqueta de una cotización, determina qué ruta es factible. Un manguito coaxial puede requerir únicamente torneado y una segunda sujeción. Un eje con un taladro transversal puede beneficiarse de una herramienta accionada y posicionamiento en eje C. Una característica fresada descentrada puede requerir desplazamiento en Y, una trayectoria adecuada de interpolación en eje C o una operación de fresado posterior, según su forma. Una rosca en la cara posterior puede modificar la secuencia de sujeción, incluso cuando el resto de la pieza es sencilla. La pregunta correcta es: ¿cuál ruta completa fabrica la pieza aceptada, incluyendo cualquier traslado y la inspección final?
Los nombres se solapan; solicite la configuración real
Un acrónimo habitual trata un centro de torneado como un torno con capacidad adicional de fresado. Es una simplificación ordenada, pero poco fiable en las actuales listas de máquinas. Haas, por ejemplo, denomina una familia Centros de torneado serie ST, describe los modelos estándar de esa familia como tornos CNC y califica su ST-20Y como un torno CNC con eje Y. Ese ejemplo no establece una norma universal de denominación; muestra por qué un nombre aislado no puede demostrar que la máquina dispone de herramientas motorizadas, desplazamiento en eje Y o un segundo husillo. [1]
Lea una cotización como una propuesta de proceso, no como una competencia entre nombres de máquinas. Pregunte si la máquina real dispone de las posiciones y portaherramientas requeridas, del accionamiento de herramientas motorizadas, del ángulo del husillo controlable, del recorrido útil en el eje Y y de la sujeción para trabajo en cara opuesta. Asimismo, pregunte qué características se fabricarán en otro lugar. Un proveedor puede utilizar un torno básico para el torneado y una fresadora para las características secundarias; otro puede emplear una configuración combinada de fresado-torneado. Ambas pueden ser rutas válidas si la pieza terminada y los requisitos de inspección son idénticos. La palabra «centro» no hace que la segunda ruta sea intrínsecamente mejor.
Ayuda a distinguir cuatro preguntas que suelen agruparse en una sola: ¿Se puede sujetar la pieza de forma segura? ¿Puede la herramienta acceder físicamente a cada característica? ¿Pueden los ejes generar su trayectoria? ¿Se puede inspeccionar el resultado en la condición final requerida? Un folleto quizá responda únicamente a la tercera. Un plan de pieza creíble responde las cuatro. Esto es especialmente importante en un eje largo, una camisa de pared delgada, un agujero ciego o un escalón cercano al plato de sujeción, donde la capacidad nominal de la máquina no resuelve la accesibilidad con el sistema de sujeción elegido.
Comience con la geometría que puede alcanzar una ruta básica de torneado
Un torno X/Z con herramientas estáticas en la torreta es una opción razonable como primer enfoque cuando la geometría crítica es de revolución alrededor del eje del husillo. Piense en un diámetro exterior, un escalón, una cara, un agujero concéntrico, una ranura o una rosca que las herramientas previstas puedan alcanzar. La pieza giratoria genera el movimiento de corte; la herramienta se desplaza a lo largo o transversalmente respecto a su eje. Este alcance describe el acceso a las características, no constituye una promesa de que toda pieza cilíndrica pueda terminarse en una sola sujeción. Un escalón oculto detrás del plato o un requerimiento en el extremo opuesto pueden obligar a una transferencia o una nueva sujeción.
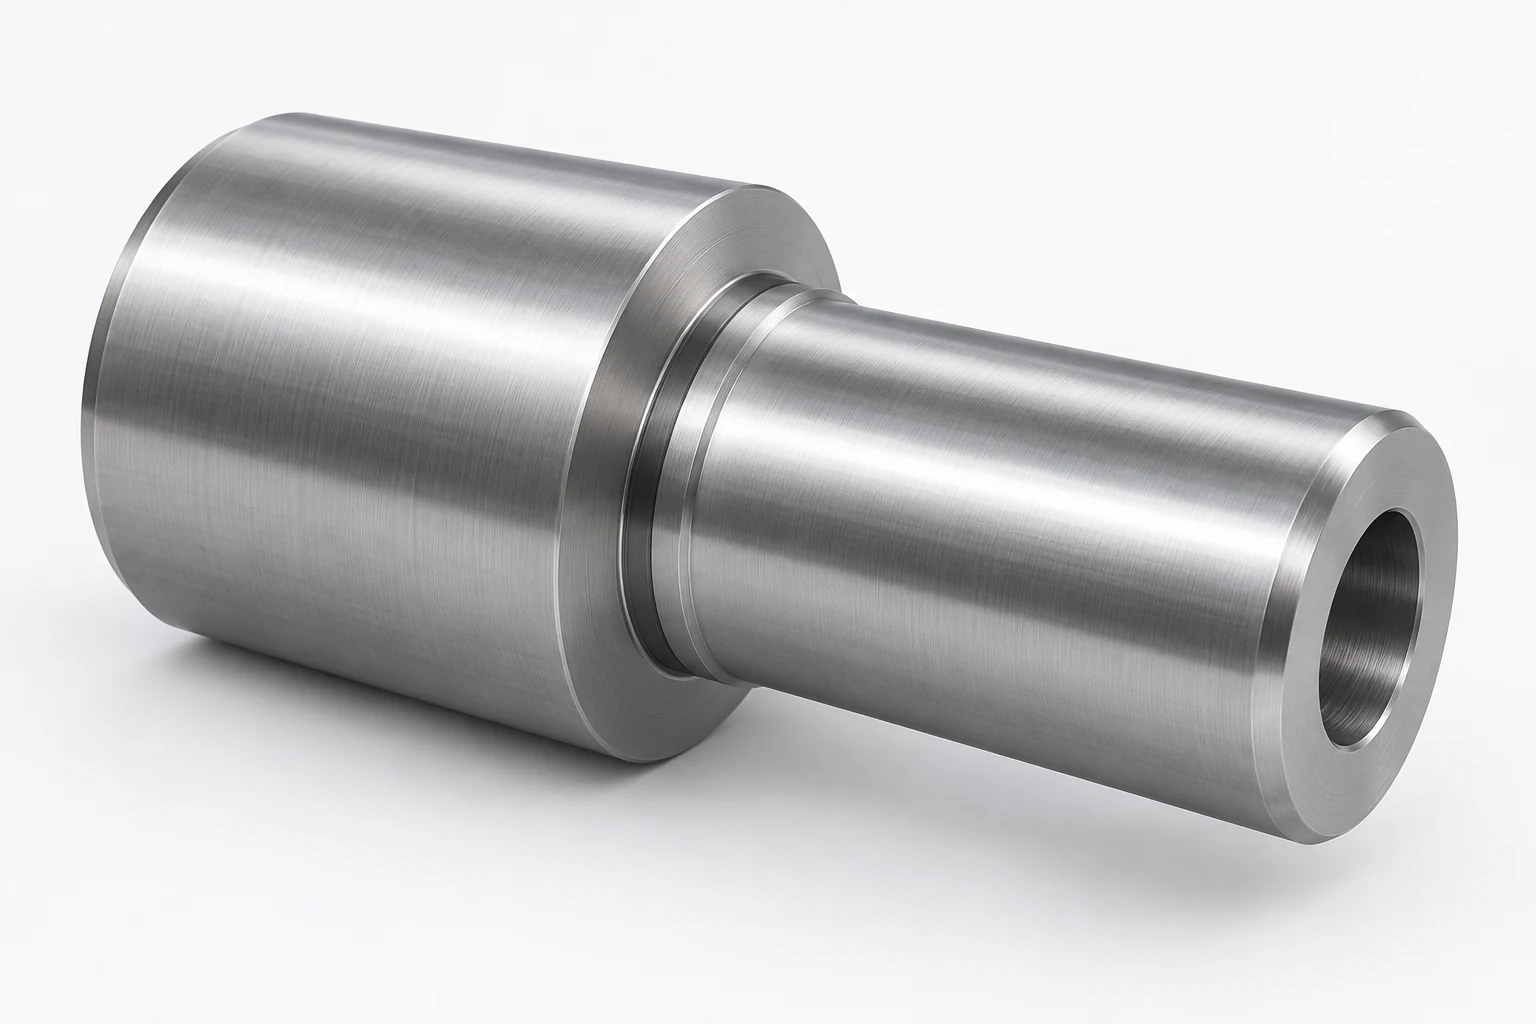
Considere un casquillo con dos diámetros exteriores, un taladro pasante y una ranura en una cara final. La primera operación podría consistir en torneado del exterior, taladrado o mandrinado de la característica interna y mecanizado de la ranura accesible. Si ambas caras finales deben cumplir una relación de longitud, la otra cara final aún requiere un plan de sujeción. Una nueva sujeción con una pinza simple o con mordazas blandas podría ser suficiente; un subhusillo podría reducir la manipulación en una ruta de producción repetitiva. Ninguna de estas opciones modifica el hecho de que la geometría de corte en sí es fundamentalmente rotacional.
No utilice «material redondo» como abreviatura de «solo torneado». Un eje cilíndrico puede incorporar una chaveta plana, un orificio radial o un taladro transversal. Asimismo, un componente de tipo prismático puede tener un saliente torneado cuya relación con caras fresadas hace útil una ruta mixta. Nuestra guía comparativa entre torno y fresadora aborda la elección geométrica más amplia. Aquí el tema es si las características adicionales justifican equipos más allá de una configuración básica de torneado.
Identifique las características según el enfoque de la herramienta, no solo por su forma
En un plano, marque cada característica según el punto desde el que la herramienta de corte debe aproximarse a ella. Las características axiales se orientan a lo largo del eje del husillo: un orificio en la cara frontal, una ranura frontal o un taladro central. Las características radiales entran desde el lado cilíndrico: un orificio transversal, una ranura lateral o una superficie plana para llave. A continuación, indique si la característica es concéntrica, ocupa una posición angular definida, está desplazada respecto a la línea central o se encuentra en la cara opuesta. Estas distinciones son más relevantes que denominar genéricamente «fresado» cualquier forma no circular.
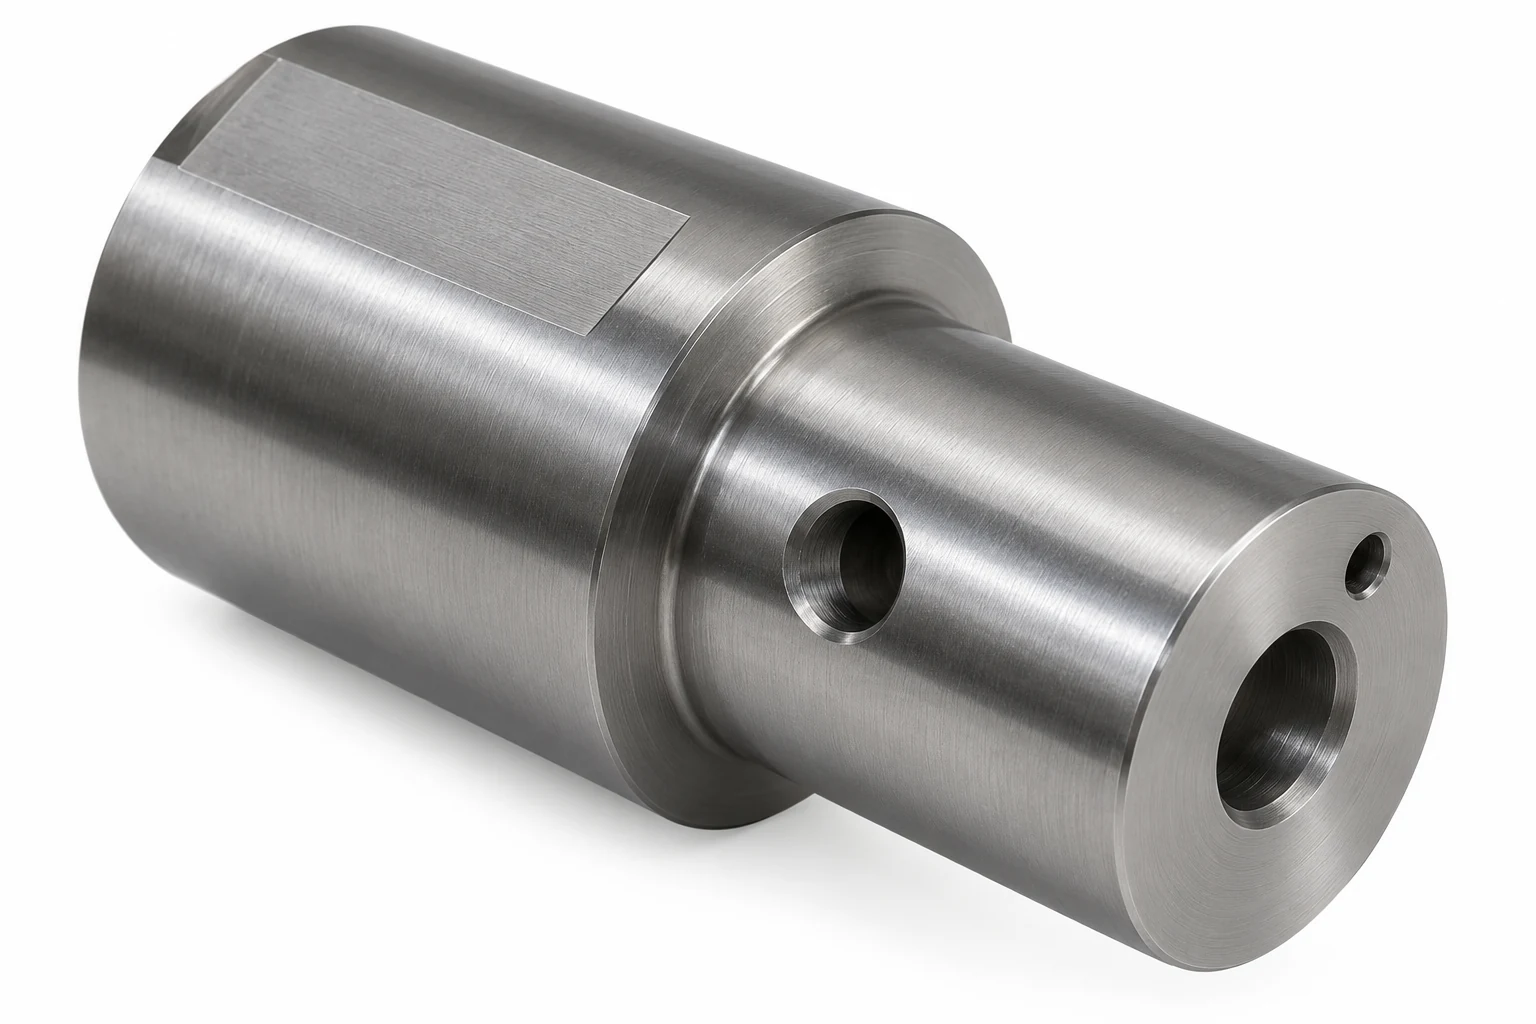
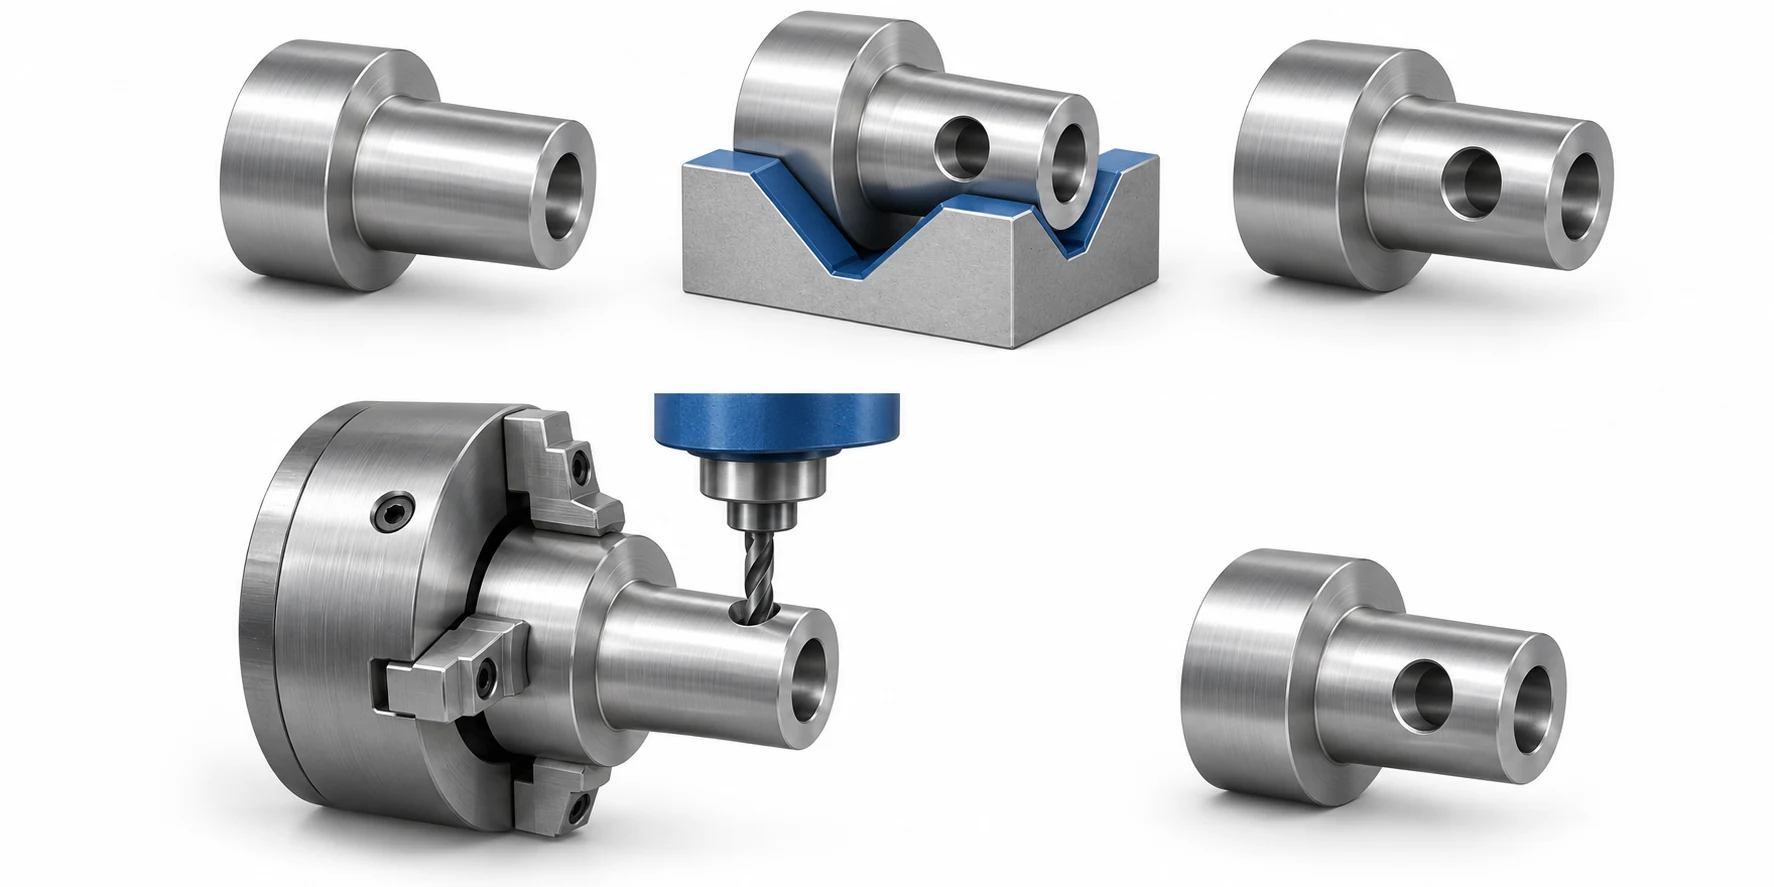
Un eje con taladros transversales ilustra el punto. El diámetro exterior y el agujero de extremo son características de torneado. Un taladro radial puede realizarse con una herramienta radial accionada mientras el husillo se posiciona en el ángulo especificado. Si el taladro es pasante y tiene únicamente una ubicación angular, esto puede ser sencillo en una máquina configurada. Una familia de taladros en distintas posiciones angulares añade requisitos de indexado. Un alojamiento con una pared descentrada lineal plantea una cuestión distinta de trayectoria. Enumerar los tres como «mecanizado lateral» ocultaría la diferencia que determina la ruta.
La relación entre características también es importante. Un orificio transversal puede necesitar alinearse con una ranura torneada; una superficie plana puede requerir un ángulo específico respecto a otro orificio. Si dichas relaciones son críticas, realizarlas mientras la pieza permanece referenciada en una única configuración de torneado puede simplificar la transferencia de datum. Esa es una ventaja potencial, no una mejora automática de la precisión. La desviación de la herramienta, la sujeción, el control del proceso y la inspección siguen determinando el resultado aceptado.
Compare las rutas configuradas en el mismo alcance de la pieza
Utilice las tres rutas siguientes como comparación preliminar. Cada fila describe equipos realmente instalados y programados, no una categoría nominal. El proveedor propuesto aún debe confirmar la orientación de las herramientas, el volumen de trabajo, la sujeción y el acceso para el plano específico.
| Ruta de torneado configurada | Funciones que puede combinar | Límite a verificar en el plano | Alternativa probable si el límite no se cumple |
|---|---|---|---|
| Torneado X/Z con herramientas estáticas | Diámetros coaxiales, caras, taladros, ranuras y roscas accesibles | ¿Pueden las herramientas alcanzar ambos extremos y todas las superficies requeridas en la sujeción prevista? | Reposición de la pieza para mecanizar la cara opuesta; añadir una operación de mecanizado independiente para características fuera del eje |
| Torneado X/Z más herramientas motorizadas y control del eje C | El trabajo rotacional anterior más taladros, ranuras y características angulares seleccionados en cara o radialmente | ¿Alcanzan la característica los portaherramientas axiales/radiales instalados, el control angular y la trayectoria programada? | Utilice otra máquina equipada o una fresadora/dispositivo de sujeción independiente para una característica inaccesible |
| Herramientas motorizadas y desplazamiento en los ejes C más Y | Lo anterior, más las características descentradas que requieren un movimiento lineal utilizable en el eje Y | ¿La característica está dentro del recorrido real en Y y libre de la placa, la torreta y la geometría adyacente? | Rediseñe el acceso o utilice una ruta secundaria de fresado donde sea más adecuada |
Un husillo opuesto es una opción adicional de configuración, no una cuarta fila mutuamente excluyente. Aborda la transferencia al otro extremo de la pieza. Una máquina podría combinarlo con herramientas motorizadas y eje Y, o bien incorporar solo algunas de esas características. Un plano con trabajo en la cara posterior no demuestra que un husillo opuesto sea económico; demuestra que la solución debe explicar cómo se sujeta y termina el segundo extremo.
Las herramientas motorizadas amplían el acceso a las características mientras la pieza permanece fijada
Una herramienta accionada tiene su propio movimiento rotatorio de corte. Los portaherramientas axiales pueden aproximarse a una cara frontal; los portaherramientas radiales se aproximan al lateral de una pieza giratoria tras detener o controlar el husillo para la operación. La unidad de accionamiento de herramientas de la máquina, los portaherramientas disponibles y el controlador deben soportar todos ellos el corte previsto. El Manual del operador de tornos NGC de Haas (2025) describe el funcionamiento de las herramientas motorizadas y distingue sus aplicaciones axiales y radiales. [2]
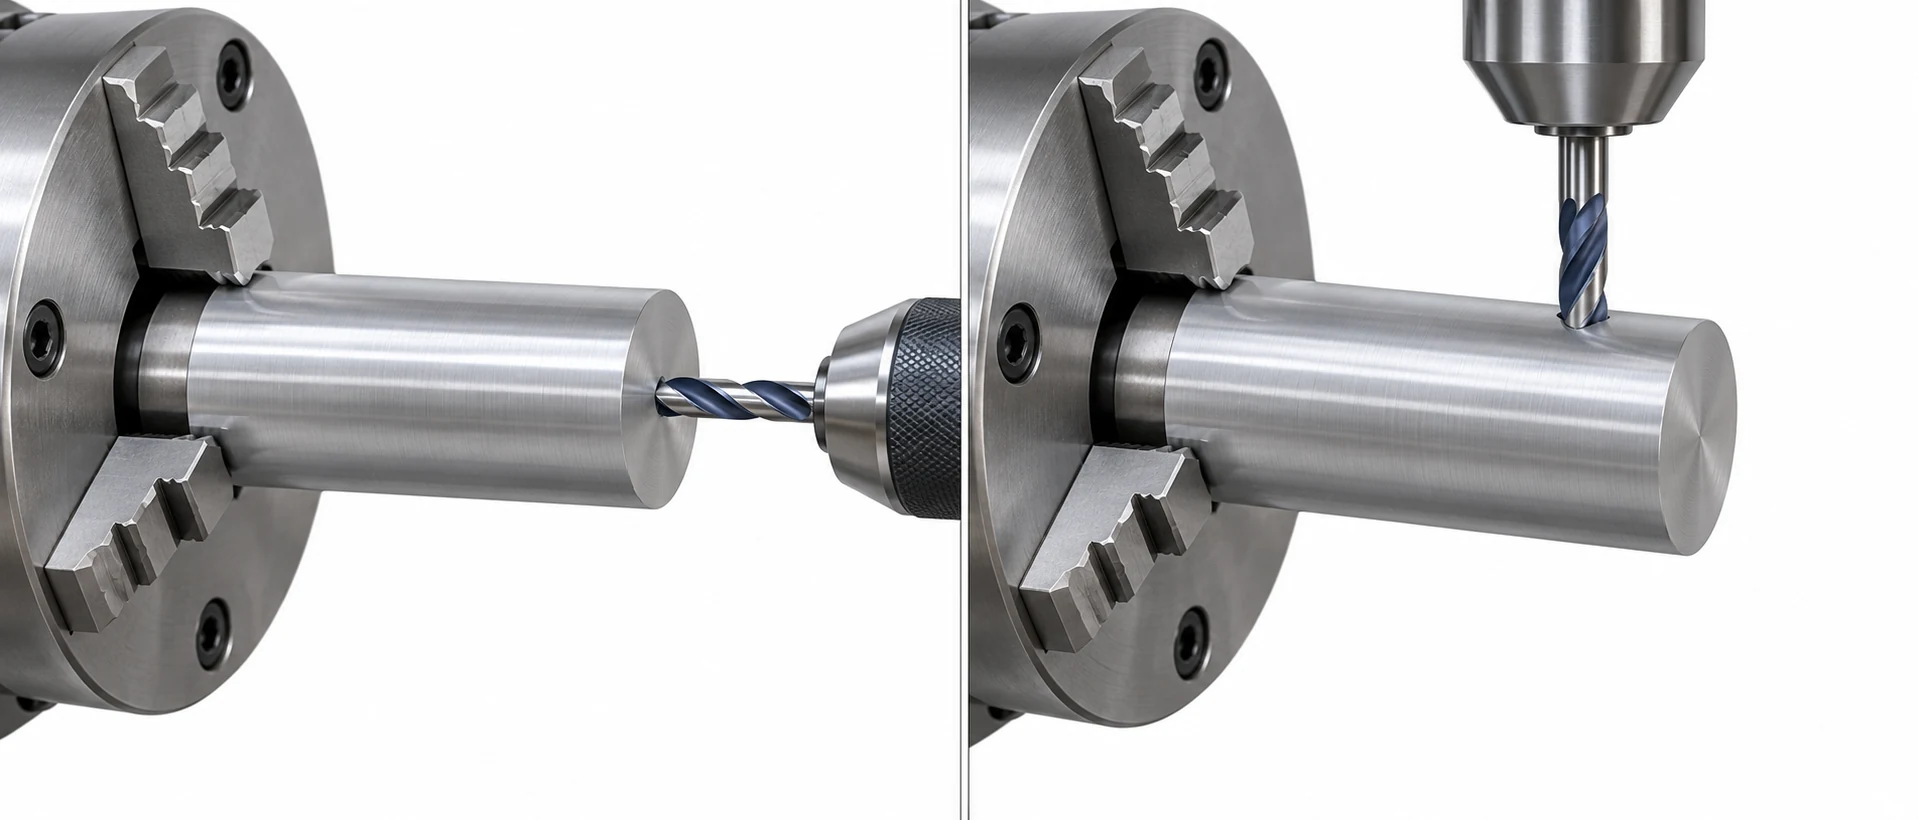
Esta capacidad es útil cuando un componente torneado tiene algunos agujeros o planos vinculados a su geometría torneada. La ventaja suele ser menos transferencias: la pieza puede conservar el mismo agarre principal y la misma referencia durante una operación secundaria seleccionada. No es una regla que cada característica deba fabricarse en el torno. Un bolsillo grande, una característica lateral profunda o un acceso de herramienta incómodo pueden hacer que un montaje dedicado de fresado sea más claro y productivo. Además, una herramienta motorizada tampoco hace accesible una cara posterior inaccesible.
Para la mecánica de los portaherramientas axiales y radiales, así como la distinción entre herramientas motorizadas y el trabajo más amplio de mecanizado combinado torneado-fresado, consulte nuestra guía sobre herramientas motorizadas. La decisión de compra aquí es más específica: ¿esta configuración concreta elimina una transferencia significativa sin generar un problema peor de acceso o inspección?
El control del eje C gestiona la posición angular y las trayectorias seleccionadas
Cuando un eje requiere tres agujeros radiales en ángulos especificados, el husillo debe detenerse o moverse bajo control angular para que la herramienta alcance cada ubicación. Un eje C proporciona esa posición angular controlada y, en configuraciones adecuadas, movimiento coordinado para trayectorias de fresado seleccionadas. La herramienta accionada suministra la rotación de corte; el eje C controla el ángulo de la pieza de trabajo. Ninguno de estos elementos por sí solo indica el rango completo de ranuras, planos o contornos que puede fabricar la máquina.
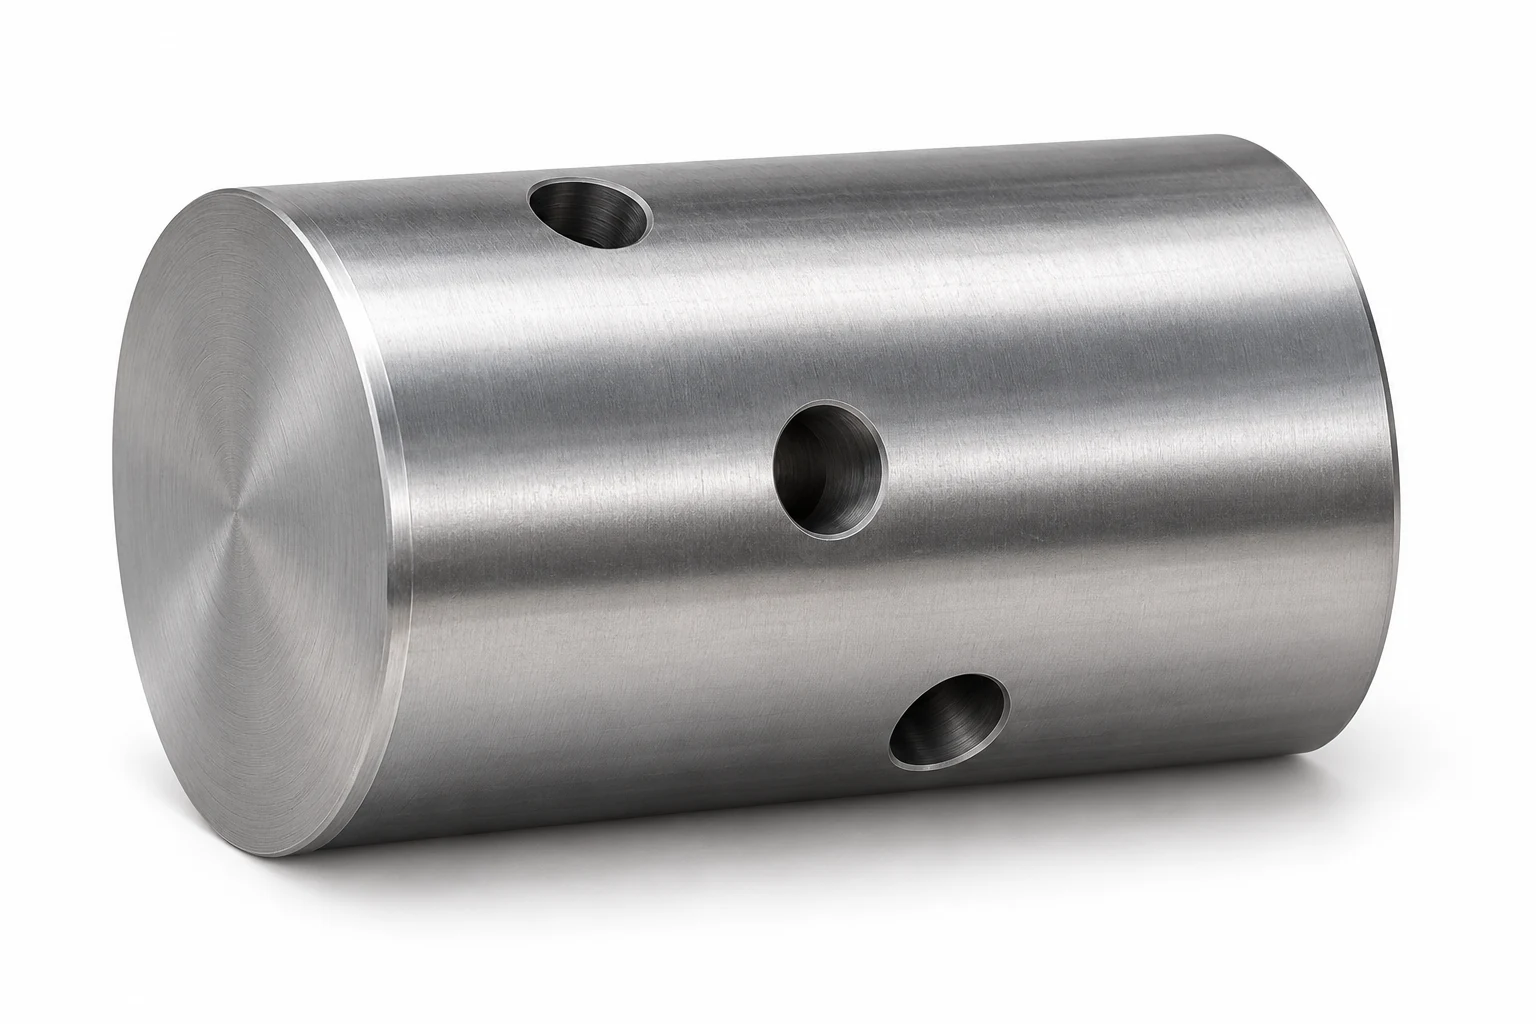
Para una pieza con un círculo de tornillos axial en su cara, pregunte cómo están posicionados los agujeros y si la configuración real de herramienta impulsada axialmente alcanza su radio. Para un patrón radial, pregunte si la herramienta despeja el escalón adyacente y si se especifica la relación angular respecto a una característica de referencia. Estas son preguntas sobre características, no sobre marcas comerciales. El manual de Haas de 2025 permite explícitamente el fresado de formas con los ejes C y/o Y en un torno adecuadamente equipado, por lo que «no tiene eje Y» no es una razón suficiente para rechazar toda característica fresada. [2]
La trayectoria aún requiere el porta-herramienta correcto, un husillo controlable, un programa, un sistema de sujeción estable y un método para verificar la ubicación. Si la característica exige una trayectoria fuera del alcance práctico de la configuración del eje C, una máquina equipada con eje Y o una operación de fresado independiente pueden ser la opción más adecuada. Esa evaluación debe basarse en la geometría real de la característica y en la configuración de la máquina, no en una lista genérica de capacidades.
Utilice el desplazamiento en Y donde la trayectoria descentrada requerida lo exija
Un eje Y añade un movimiento lineal transversal a la línea central del husillo. Puede permitir que una fresa accionada alcance una característica en la cara desplazada del centro o cree una trayectoria que sería difícil de lograr únicamente con los ejes X/Z y C. Haas describe este uso en El poder del eje Y; el concepto relevante es la dirección adicional de desplazamiento controlado, no las dimensiones publicadas de un modelo específico. [3]
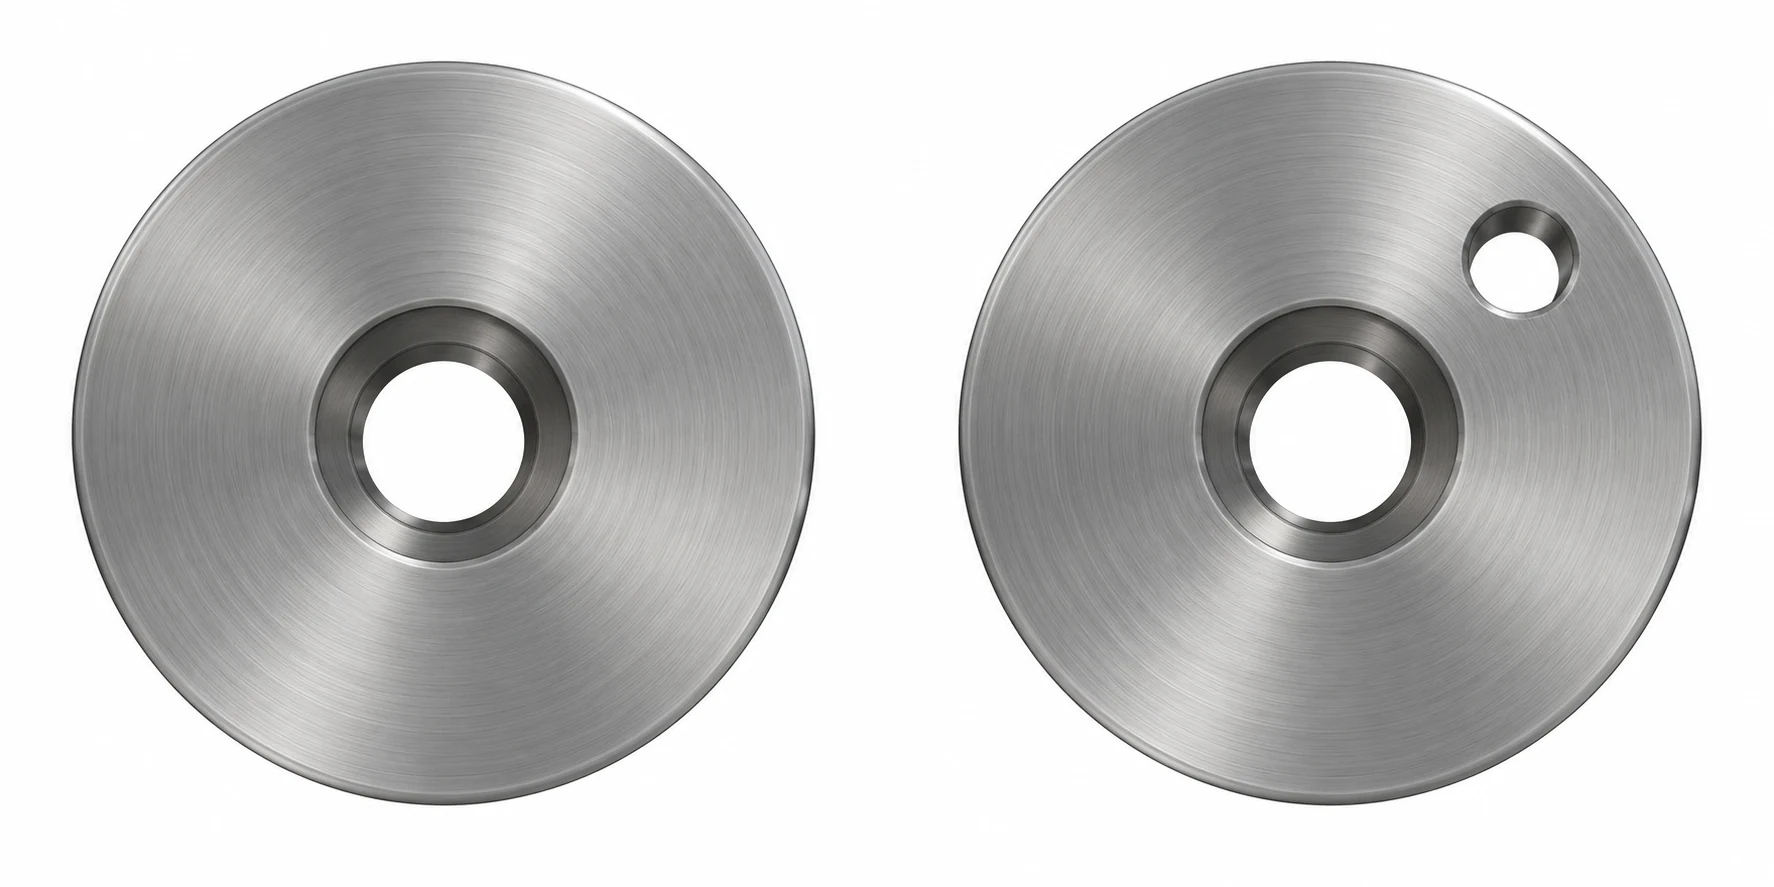
En la ilustración, el taladro centrado y el orificio frontal descentrado requieren posiciones diferentes de la herramienta. El desplazamiento, por sí solo, no exige el eje Y: una herramienta motorizada adecuada con control del eje C puede alcanzar ese orificio, o bien un dispositivo de sujeción independiente puede ubicarlo. Un bolsillo frontal de fondo plano puede añadir una trayectoria lineal alejada de la línea central; el desplazamiento en Y puede ser la forma práctica de mecanizar esa trayectoria mientras la pieza permanece fijada. La orientación real de la herramienta, la trayectoria programada, el recorrido en Y, los requerimientos de holgura y la relación entre tolerancias son los factores determinantes.
Pida la operación propuesta, no solo una etiqueta como «capaz en eje Y». Si la característica está situada junto a un saliente alto, el recorrido nominal en Y puede ser irrelevante, porque la fresa o el portaherramientas chocan antes de alcanzarlo. Si una serie corta de producción requeriría una configuración sustancial para una sola cavidad, puede resultar más económico utilizar una fresadora independiente, incluso cuando una máquina con eje Y podría mecanizarla. Por el contrario, una pieza repetitiva con múltiples características relacionadas fuera del eje puede justificar una ruta más equipada, ya que reduce las transferencias de la pieza y los cambios de datum.
Planifique el segundo extremo independientemente de los ejes de corte
Un requisito del segundo extremo es, ante todo, un problema de sujeción y no un problema de eje. Una pieza puede necesitar una cara final acabada, un chaflán posterior, un agujero cilíndrico trasero o una rosca después de haberse separado de la barra inicial. Si la primera sujeción cubre dicho extremo, la herramienta no podrá acceder a él únicamente porque la máquina disponga de herramientas motorizadas o recorrido en el eje Y. La secuencia debe incluir una transferencia, un resujeción o una entrega entre husillos opuestos, seguida de las operaciones de mecanizado necesarias para completar la geometría trasera.
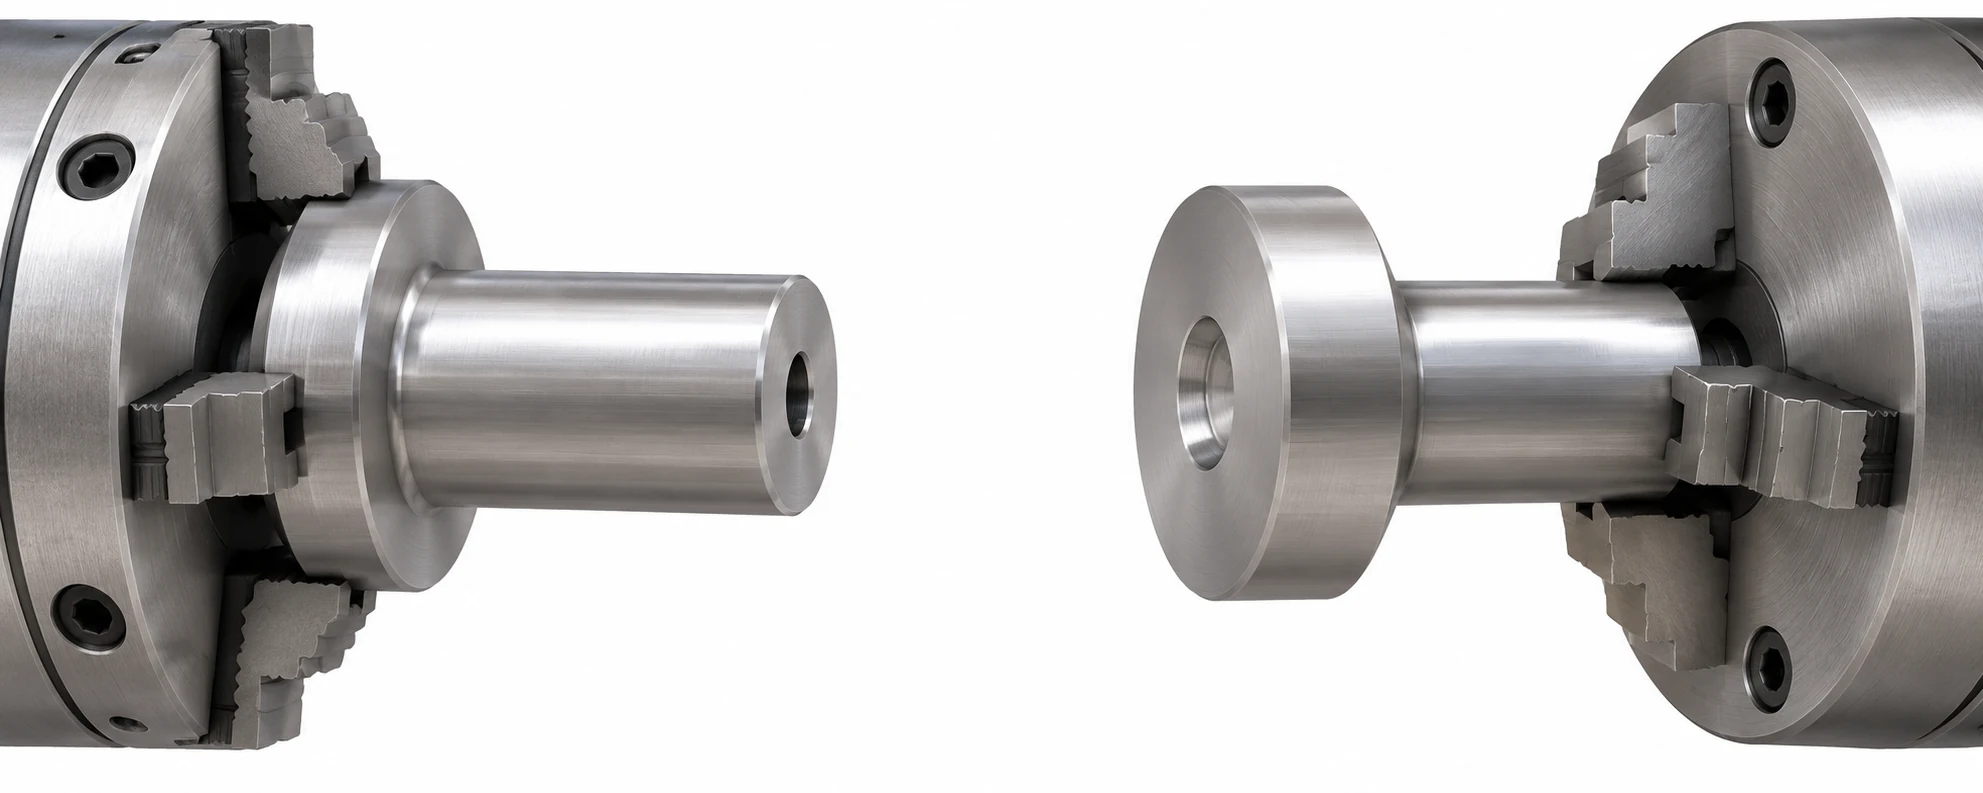
Un contrapunto opuesto puede sujetar la pieza antes de su separación y recibirla para el mecanizado de la cara posterior dentro de una máquina adecuada. Haas documenta esta configuración como disponible, no como una característica de todos los centros de torneado. [4] La transferencia dentro del ciclo puede evitar transportar la pieza a otra máquina y contribuir a mantener una entrega controlada. No garantiza, sin embargo, que se pueda completar después de la transferencia un bolsillo profundo en la cara posterior, una característica lateral o una superficie obstruida. Verifique el acceso de las herramientas al segundo husillo y la superficie de sujeción que deja disponible la primera operación.
Un regrip convencional no es automáticamente inferior. Para una funda de bajo volumen cuya cara opuesta solo requiere un simple pasada de refrentado, otra configuración puede ser adecuada. Para una producción en serie prolongada con una relación crítica de frente a trasera, una ruta con husillos opuestos puede compensar el esfuerzo adicional en equipos y programación. La cotización debe identificar los puntos de referencia (datums) utilizados en ambas fijaciones y el lugar donde se miden las dimensiones finales. «Una sola máquina» no es el criterio de aceptación; lo que sí lo es una pieza terminada aceptada.
Tres planos, tres decisiones de ruta
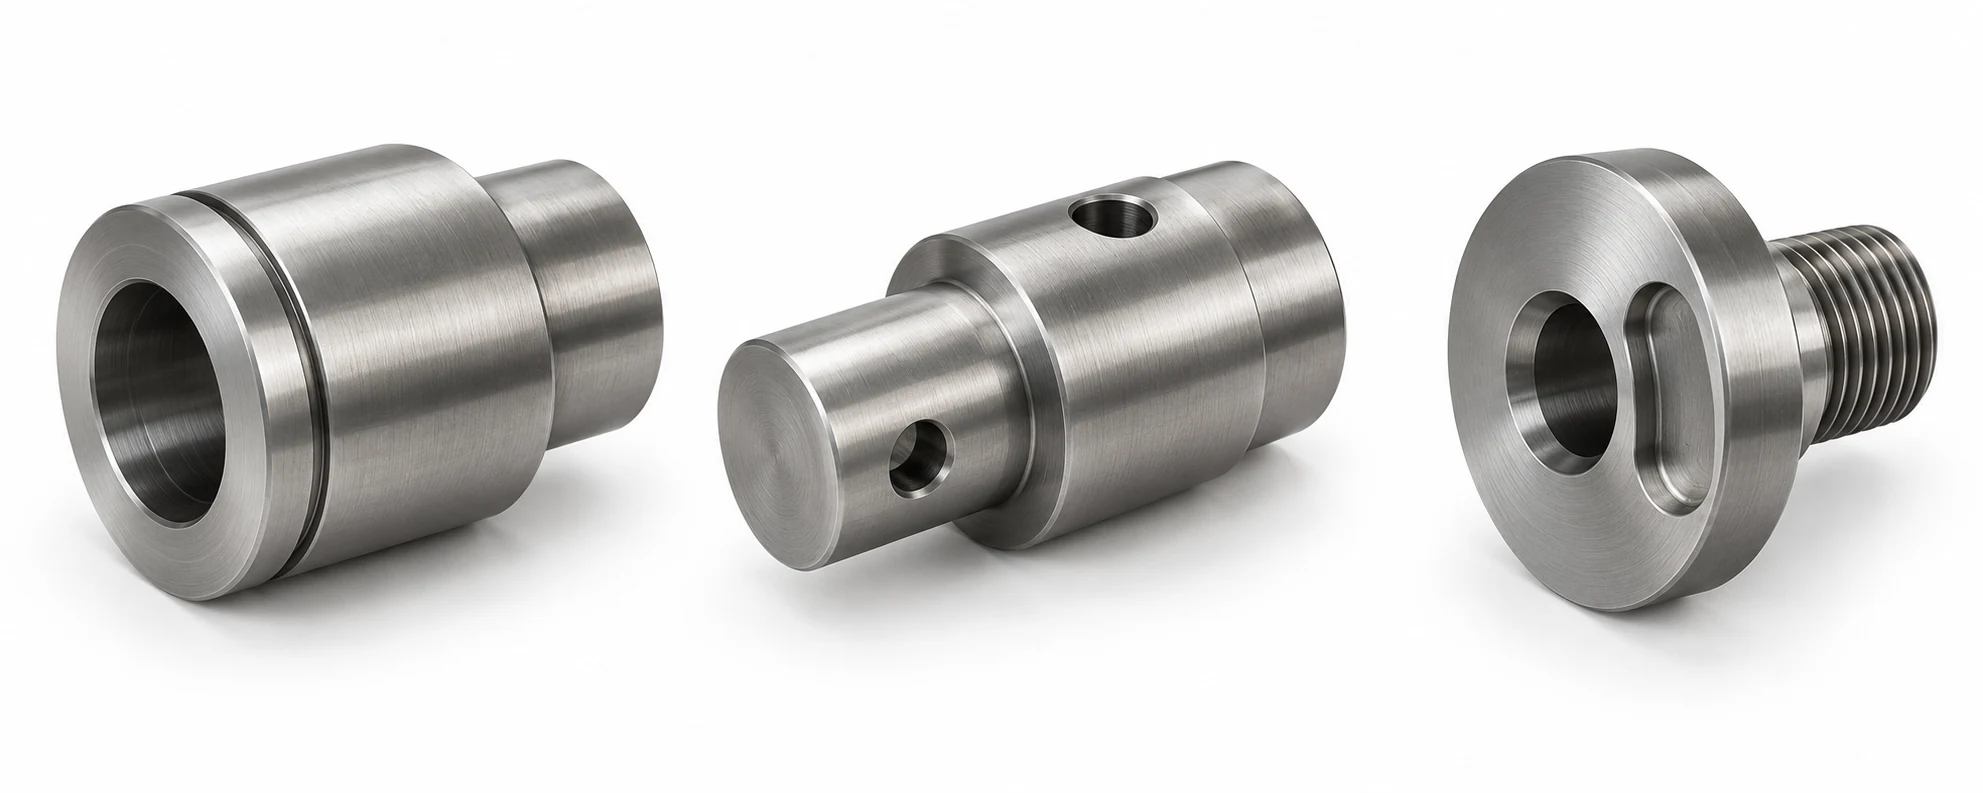
Manguito escalonado con una cara trasera acabada
Suponga que un manguito tiene diámetros exteriores concéntricos, un agujero pasante (bore), una ranura frontal y una longitud total especificada entre caras acabadas. Las herramientas estáticas en X/Z cubren los cortes rotacionales accesibles. La cara trasera requiere otra sujeción después del mecanizado frontal. Un torno básico con un replanteamiento planificado de la sujeción es una solución factible; un torno de husillos opuestos podría reducir la manipulación en lotes repetitivos. Ni los ejes Y ni las herramientas de fresado motorizadas resuelven por sí solos el acceso a la cara trasera. Compare cómo protege cada solución el agujero pasante durante la segunda sujeción y cómo verifica la longitud final acabada.
Eje con perforaciones cruzadas y una relación angular
Suponga que un eje tiene un escalón torneado, un taladro transversal y un segundo taladro radial ubicado en un ángulo especificado respecto al primero. El torneado estático por sí solo no mecaniza los taladros radiales. Para un lote repetitivo, prefiera como ruta inicial una herramienta radial motorizada con posicionamiento en eje C, siempre que sus portaherramientas tengan holgura suficiente respecto al escalón y puedan alcanzar ambos taladros en la primera sujeción. Esto mantiene la relación angular vinculada a dicha configuración. Si no hay suficiente holgura, utilice la operación de torneado más una fijación para taladrado o fresado que se localize a partir del mismo datum. En cualquiera de ambas rutas, especifique cómo se gestionan las rebabas en la intersección con el agujero. El desplazamiento en el eje Y no se requiere automáticamente únicamente por la presencia de los taladros radiales.
Accesorio con un bolsillo frontal y una rosca trasera
Suponga que una pieza requiere un alojamiento con cara descentrada respecto a un agujero torneado, además de una rosca en el extremo opuesto. Si una configuración de herramienta accionada con eje Y alcanza el alojamiento, prefiera esa opción como ruta inicial desde el lado frontal, siempre que la relación entre el alojamiento y el agujero sea crítica. Si la interpolación del eje C recorre toda la trayectoria del alojamiento sin necesidad del eje Y, esa ruta con configuración más sencilla también sigue siendo viable; de lo contrario, ubique el alojamiento en una fresadora posterior. De forma independiente, prefiera la transferencia a contrapunto únicamente para la rosca trasera si la sujeción transferida expone íntegramente la rosca y su desviación de giro. Si no es así, planifique un nuevo agarre separado. Una cotización que indique únicamente «mecanizado combinado torneado-fresado en una sola configuración» no ha respondido cómo se expone ni se inspecciona el extremo alejado.
Solicite una ruta de función a configuración
Dos cotizaciones pueden prometer la misma pieza terminada mientras nombran distintas máquinas de torneado. Resuelva la diferencia con un mapa de funciones a operaciones. Este debe indicar qué opciones instaladas en cada máquina cotizada cortan cada característica fuera del eje, cómo se sujeta la pieza en cada extremo y qué trabajo abandona la máquina. Ni un folleto de una familia de modelos ni la expresión «fresado-torneado» pueden responder esas preguntas.
Verifique la ruta propuesta en este orden:
- Identifique el equipo instalado. Confirme los portaherramientas accionados axial y radialmente, el control C, el desplazamiento Y y el husillo opuesto; una opción del catálogo no es una opción instalada.
- Asigne los cortes fuera del eje. Asocie cada orificio radial, característica de cara o superficie plana con el portaherramientas y el movimiento C/Y que permite acceder a ella; verifique el espacio libre entre el plato y el hombro.
- Realice el seguimiento de la transferencia. Indique qué superficies quedan expuestas en la primera sujeción, cuáles permanecen para el segundo extremo y si una subfuselaje o una reubicación separada las expone.
- Declare residual work. Nombre cualquier característica, desburrado o paso de inspección realizado después de salir de esa máquina de torneado, en lugar de contarlo como si la máquina hubiera completado la pieza.
El recorrido nominal de una máquina no puede resolver una colisión del portaherramientas ni una sujeción que cubra la cara requerida. La guía de especificaciones para tornos explica qué parámetros leer en el modelo propuesto; nuestra guía de diseño de piezas torneadas aborda los cambios necesarios en la pieza si persisten dificultades para su sujeción o para acceder a las características. Una vez que ambas rutas propuestas contemplen todas las características, compare el trabajo total correspondiente en la misma revisión del plano, cantidad y requisito de aceptación. Ninguno de los nombres de las máquinas predice por sí solo el costo ni la tolerancia.
Fuentes técnicas
- Haas Automation, Centros de torneado serie ST y Torno CNC con eje Y modelo ST-20Y. Se utiliza para documentar nombres de productos superpuestos y opciones específicas por modelo.
- Haas Automation, Manual del operador de torno NGC (2025), §§6.18–6.20. Utilizado para distinguir el funcionamiento de las herramientas motorizadas, el eje C y el eje Y.
- Haas Automation, El poder del eje Y, p. 1. Utilizado para el desplazamiento lineal adicional fuera del centro en una configuración de torneado con eje Y.
- Haas Automation, El poder del eje Y, p. 2, y A2-5 Subhusillo de acabado. Se utiliza para la transferencia opcional con husillo opuesto y el acceso al lado posterior.



