En esta página
Diseñe una pieza mecanizada por torneado CNC alrededor de las superficies que le otorgan funcionalidad: el agujero o el diámetro exterior que la ubican, el escalón que la asienta y la cara frontal que establece su longitud instalada. A continuación, deje un medio para sujetar la pieza en bruto, acceder a cada superficie, separar la pieza de la materia prima y verificarla tras su liberación. Un perfil puede ser simétrico respecto a un eje de rotación y, aun así, resultar difícil de acabar si su única superficie útil para sujeción ya constituye un ajuste delicado, si un escalón oculta una esquina o si el extremo opuesto se convierte en una cara crítica tras el corte final.
Esta guía aborda esas decisiones de dibujo para ejes y componentes huecos mecanizados por torneado. La guía de operaciones de torneado explica cómo el torneado exterior (OD), el refrentado, el ranurado y el corte separan crean las características. Aquí el objetivo es decidir qué geometría puede modificarse sin afectar el ensamblaje y qué debe controlar efectivamente el dibujo final.
Comience con el eje y las caras que posicionan el conjunto
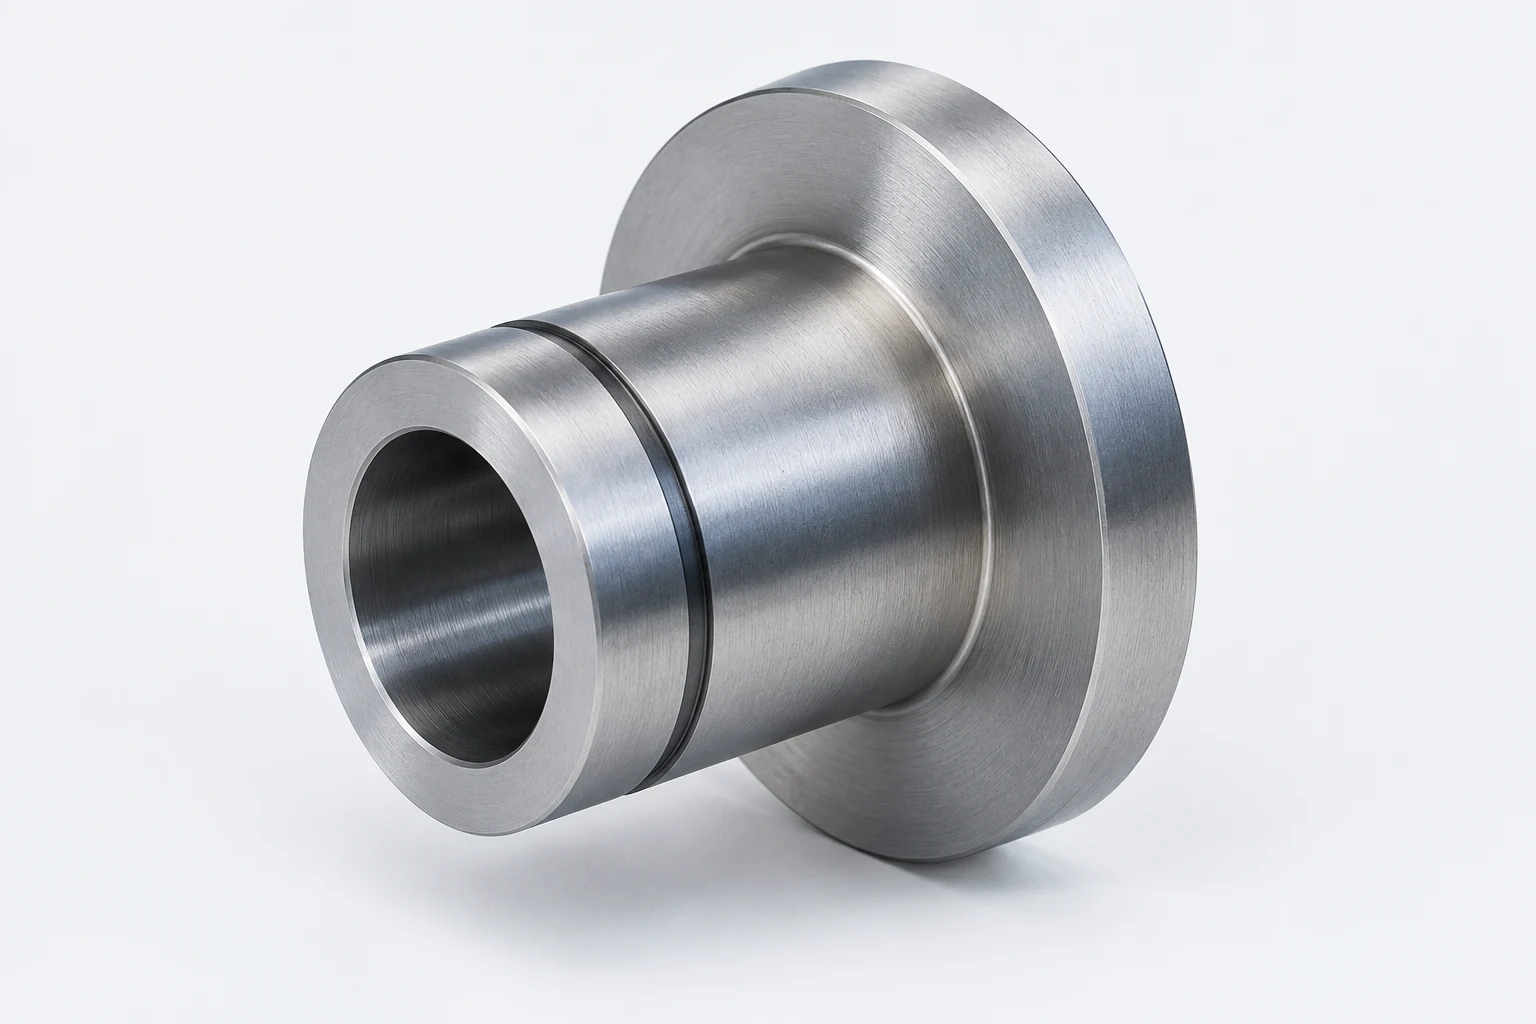
Para un casquillo con brida, el agujero interior puede alojar un pasador, el diámetro exterior de guía puede insertarse en una carcasa y la cara de la brida puede detener el desplazamiento axial. Estas son tres funciones distintas. El tamaño del agujero determina su ajuste al pasador; su relación con el diámetro exterior de guía determina cómo se posiciona el pasador dentro de la carcasa; la cara de la brida controla la posición en la que se detiene el conjunto. Especificar los tres elementos con una tolerancia general arbitraria y muy estrecha ocultaría qué relación es la relevante. Limitarse únicamente a las dimensiones nominales es igualmente poco útil.
Identifique los contactos reales de ensamblaje sobre el modelo antes de solicitar un chaflán de descarga, una ranura diferente o un cuerpo más corto. Si la brida apoya sobre un asiento anular, marque la superficie de contacto que debe conservarse. Si el extremo opuesto simplemente despeja otra pieza, su requisito de longitud puede ser distinto del de una cara que posiciona un rodamiento. Un chaflán nominalmente decorativo sigue siendo funcional cuando guía un ajuste por presión o protege una junta.
Un plano puede utilizar una característica cilíndrica funcional para establecer un eje de referencia y una cara de apoyo para establecer una referencia axial. La selección y el orden dependen de cómo el conjunto localiza la pieza. ASME Y14.5-2018 (R2024) proporciona el lenguaje de dibujo para cotas, referencias y relaciones geométricas; su descripción pública no asigna una tolerancia predefinida a este casquillo. [1] Un extremo estandarizado o una superficie de mandril es una referencia de fabricación conveniente únicamente si también representa la relación de diseño prevista.

Reserve un agarre operativo antes de terminar el perfil
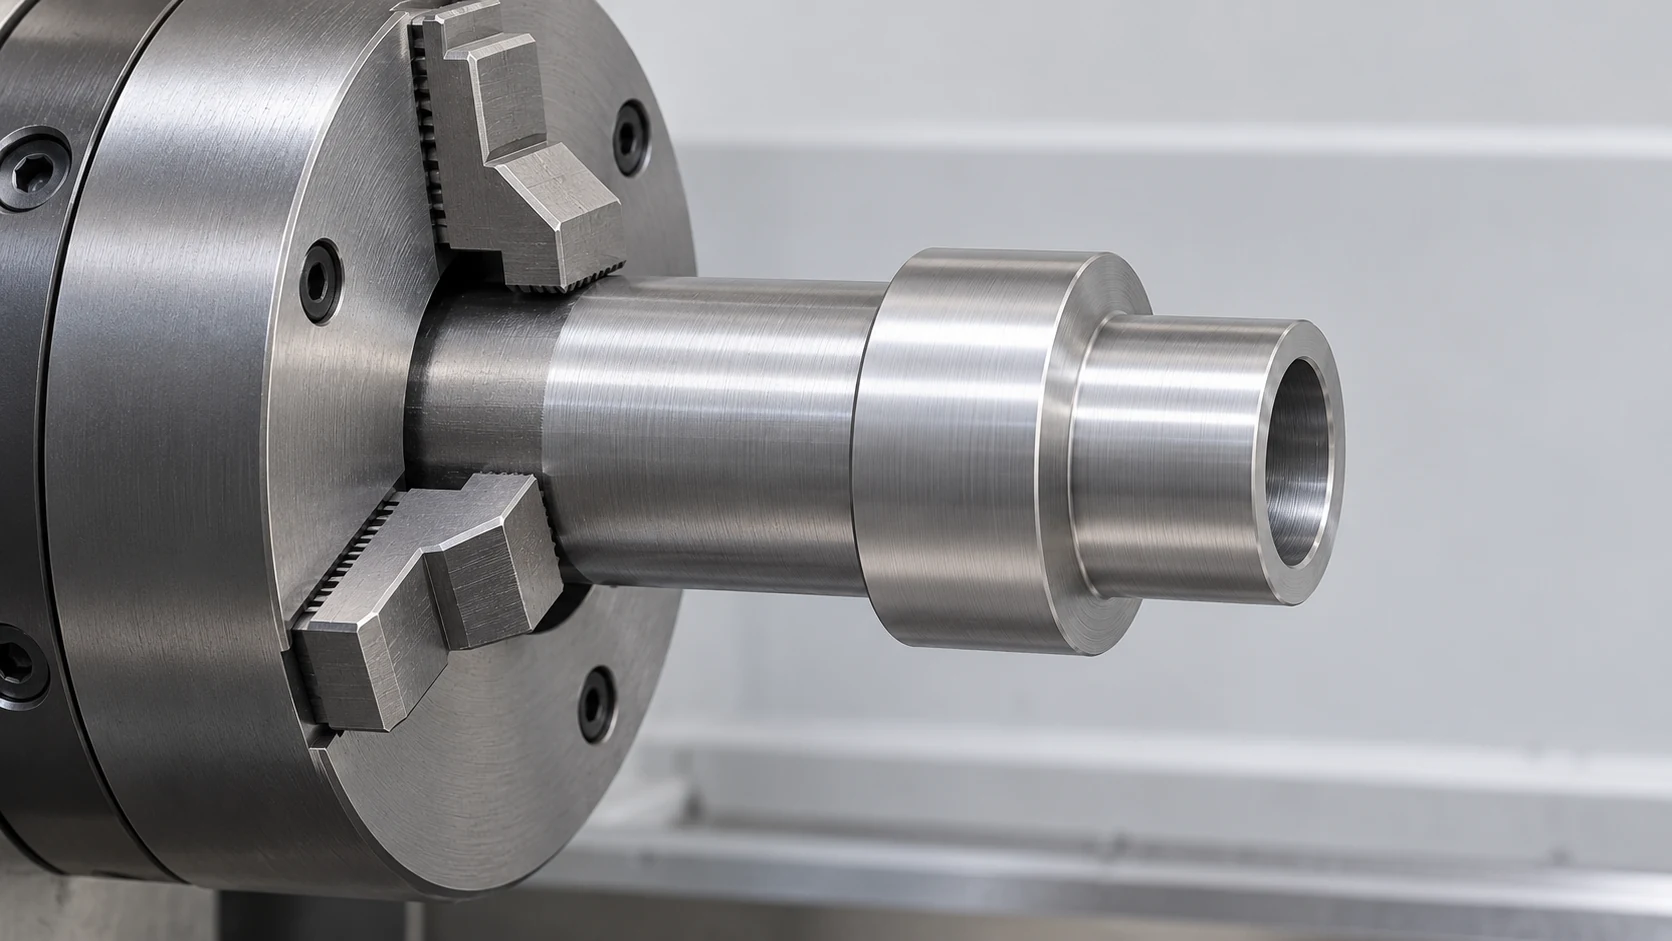
Un torno debe transmitir par al pieza mientras la herramienta aplica carga. En una ruta con alimentación de barra, el material sobrante detrás de la pieza futura puede proporcionar sujeción mientras se mecanizan el diámetro exterior expuesto, el agujero interior y la cara frontal. En una pieza cortada, las mordazas pueden sujetar en cambio un diámetro existente o una superficie de dispositivo de sujeción específica. El plano debe establecer el contorno final de la pieza; la planificación del proceso decidirá si se añade material sobrante temporal. Sin embargo, el diseñador debe advertir cuándo todas las superficies accesibles son caras acabadas que actúan como junta estanca, superficie de rodamiento o cara estética, y que no toleran el contacto ordinario con las mordazas.
Considere también la segunda sujeción, además de la primera. Una pieza torneada en un extremo y luego invertida puede sujetarse sobre un diámetro exterior (OD) terminado o dentro de un agujero terminado. Haas describe mordazas blandas mecanizables que pueden mandrinarse para un diámetro específico, y su material sobre configuración de tornos distingue estas mordazas blandas de las mordazas duras, que podrían marcar una superficie terminada o introducir desviación de giro (runout) en una segunda operación. [2] [3] Esta es una opción de sujeción, no una garantía de que cualquier manguito delgado pueda fijarse sin deformación. El área real de contacto de las mordazas, la sección de la pieza y el estado superficial permitido deben revisarse conjuntamente.
Una sección de diámetro pequeño y larga exposición plantea un problema distinto: la carga de corte puede flexionar la pieza de trabajo, por lo que debe disponerse de soporte cerca del tramo que lo requiere. Un contrapunto puede soportar un extremo si dicho extremo admite una referencia de centrado o material sacrificable; un soporte fijo requiere una superficie de contacto adecuada. Una presión excesiva del contrapunto puede deformar el material por sí misma, como señala Haas en su guía de resolución de problemas. [4] La guía sobre la flexión de ejes esbeltos trata en detalle el problema de la fuerza y la medición. Para la liberación del diseño, indique qué superficies finales no pueden llevar marcas de centrado ni admitir contacto de soporte, y qué extremo puede mecanizarse posteriormente.
Mantenga la superficie de apoyo al abrir una esquina de escalonamiento
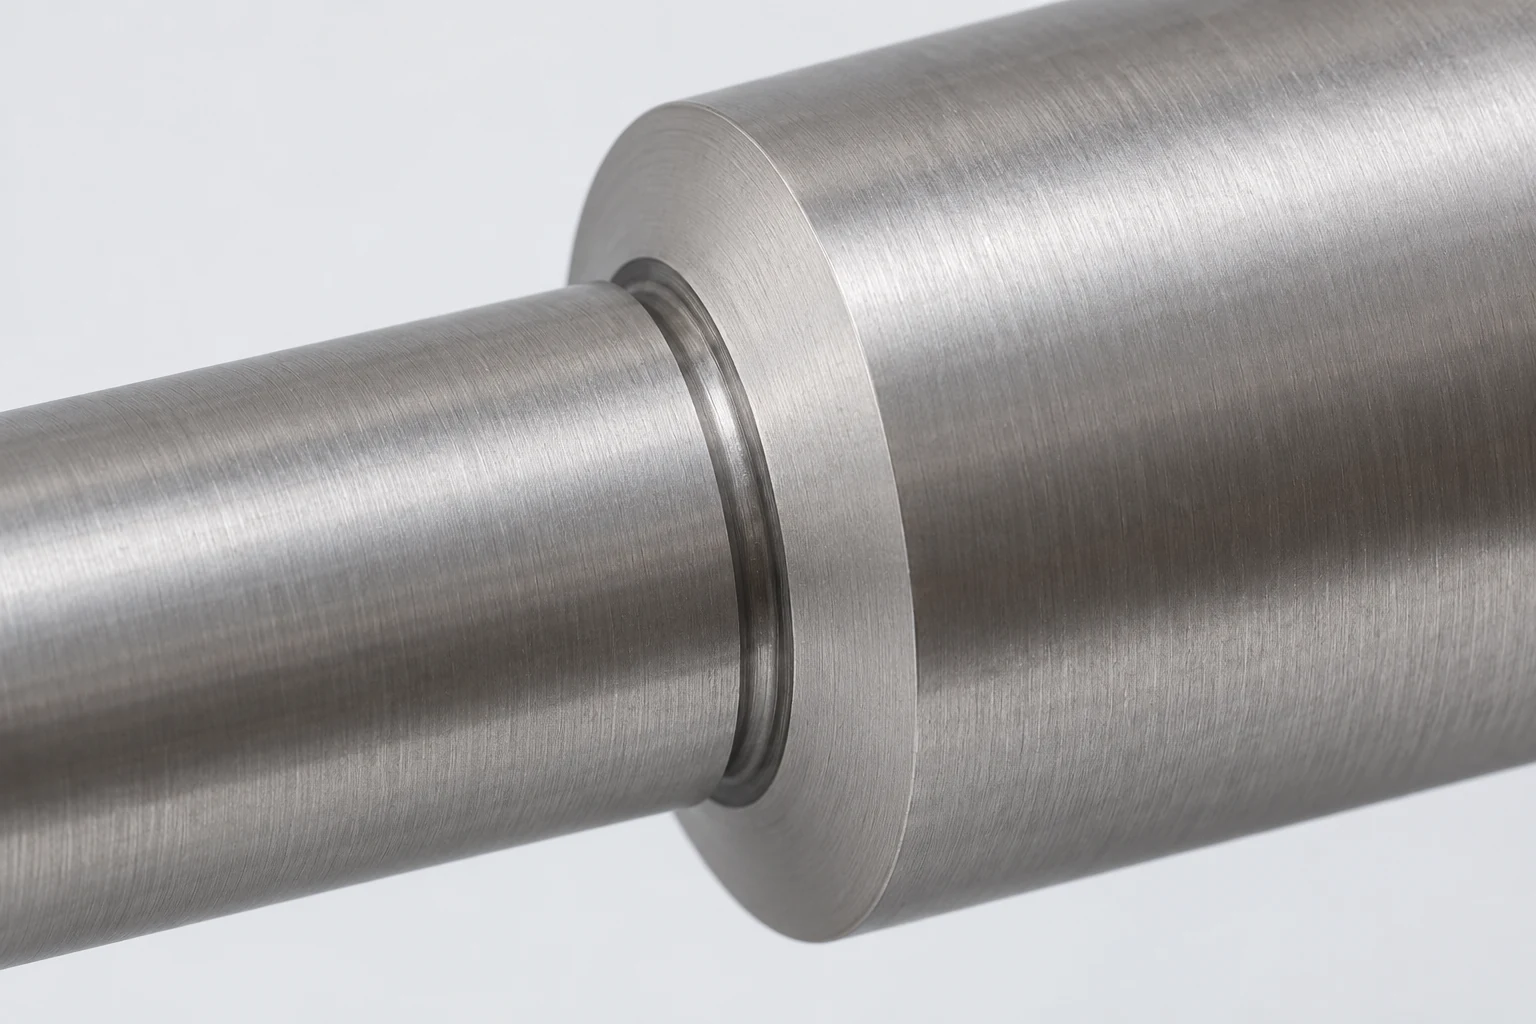
Un escalón torneado une un diámetro exterior y una cara. El filo cortante de la herramienta y su portaherramientas requieren holgura en esa intersección. Las recomendaciones de torneado externo de Sandvik Coromant tratan el hombro cuadrado, el cambio de perfil y el desbaste de esquina como distintas condiciones de accesibilidad para el conjunto herramienta-portaherramientas. [5] La pregunta de diseño es: ¿hasta qué punto puede modificarse la esquina sin que la pieza acoplada deje de ubicarse en la posición prevista?
Si un anillo, rodamiento o arandela debe asentarse contra el hombro, inspeccione su borde interior o bisel. Un chaflán compatible en el eje puede ser aceptable cuando la esquina acoplada lo despeja. Un alivio local estrecho también puede permitir que la herramienta termine el diámetro exterior y la cara sin dejar una transición no deseada en el asiento. Ninguna de estas opciones es automáticamente mejor: un chaflán grande puede mantener la cara acoplada separada de su asiento, mientras que un alivio excesivamente ancho puede eliminar la superficie anular que soporta la carga. Defina conjuntamente el área de la cara que debe entrar en contacto, la forma permitida de la esquina y la transición requerida del diámetro exterior.
Para un eje con varios escalones adyacentes, deje suficiente espacio axial para que el cuerpo de la herramienta se acerque y retire en cada escalón. Un plano puede mostrar un rebaje estrecho en el que parece encajar el filo de corte, mientras que el porta-herramientas impactaría contra el escalón siguiente. Un inserto o porta-herramientas diferente podría resolver la trayectoria, pero la guía de herramientas para torneado corresponde a esa decisión de proceso. El diseño aprobado debe indicar el contorno final y el asiento protegido, no prescribir un código de inserto específico sin justificación.
Compruebe el ajuste de acoplamiento de la ranura y el metal situado detrás de ella
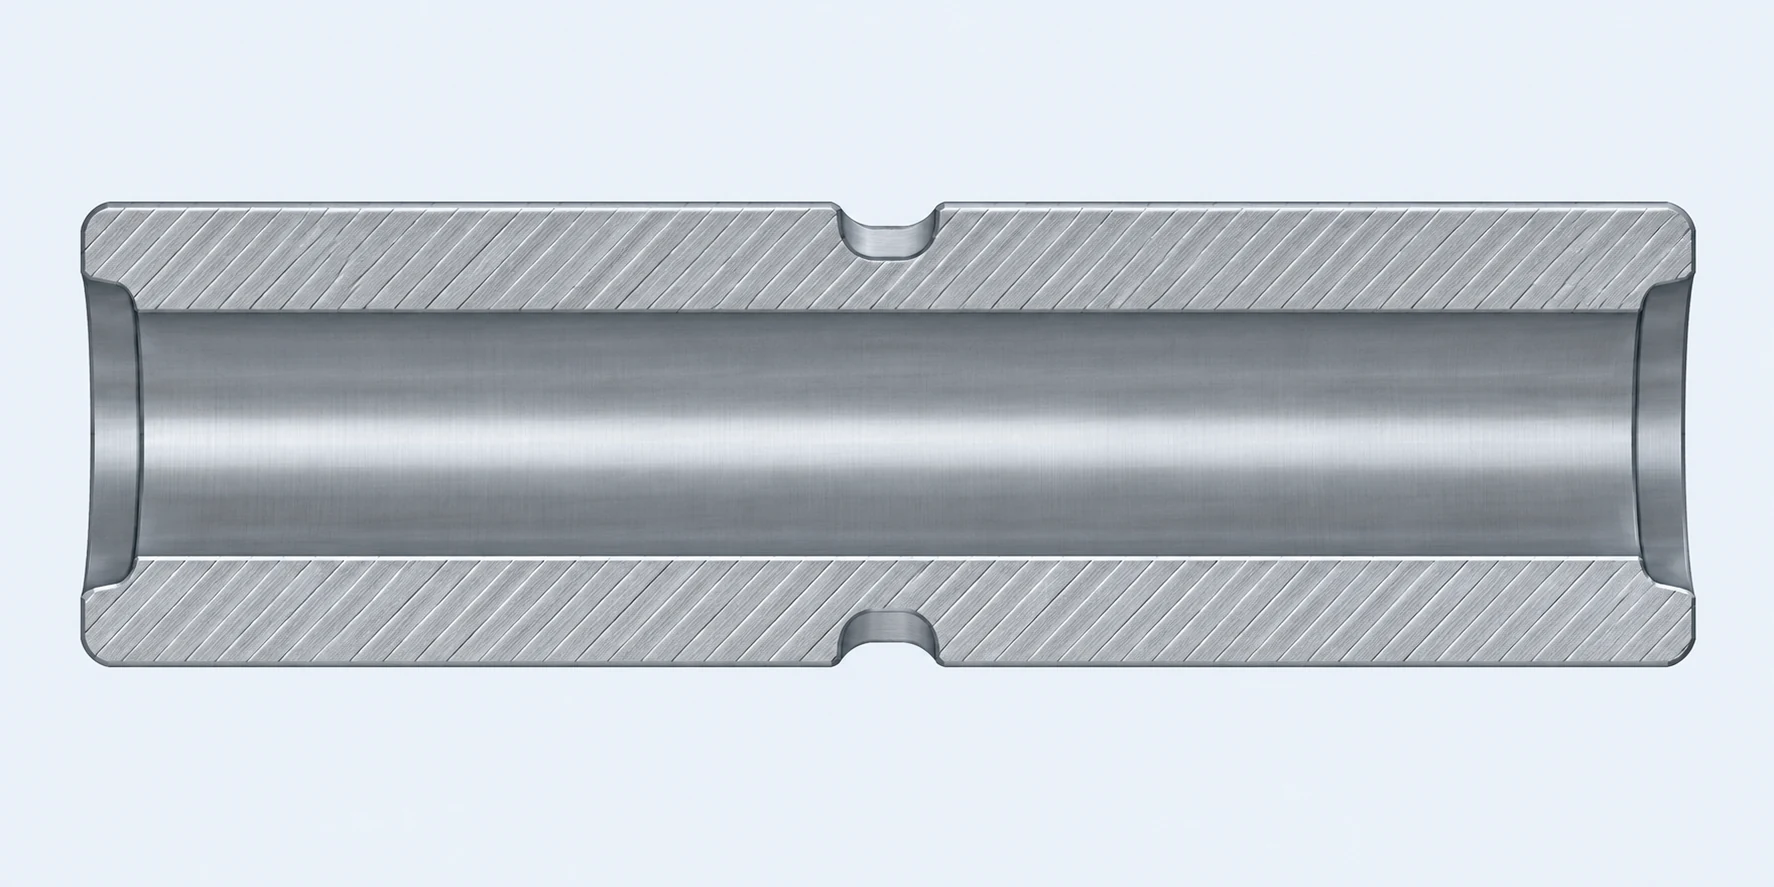
Un surco externo es una característica anular, pero su finalidad modifica el diseño. Un anillo de retención requiere un surco compatible con el anillo seleccionado y su caso de carga; una junta necesita la geometría de su alojamiento y los requisitos superficiales; un bisel de holgura puede requerir únicamente eliminar interferencias con una esquina de la pieza acoplada. No aplique un mismo ancho nominal de surco ni un mismo radio de fondo a los tres casos. Indique en el plano o en una especificación controlada el requisito correspondiente al componente seleccionado, y luego especifique en el dibujo el ancho del surco, el diámetro de fondo, la ubicación axial y el estado del borde que lo implementan.
Una ranura alrededor de una manga hueca también elimina material de la pared en su raíz. Suponga que un plano propuesto especifica un diámetro de raíz de ranura de 17.0 ± 0.1 mm alrededor de un agujero pasante de 12.0 ± 0.1 mm. Para cilindros concéntricos ideales, el espesor nominal de metal radial es (17.0 − 12.0) ÷ 2 = 2.5 mm. Usando el diámetro de raíz más pequeño permitido y el agujero más grande permitido se obtiene (16.9 − 12.1) ÷ 2 = 2.4 mm. Esos límites de diámetro solos no controlan el espesor local mínimo de la pared si los ejes están desplazados. Si el eje real del agujero está desplazado 0.10 mm respecto al eje de la ranura en una sección ideal en lo demás, el espesor local más delgado de la pared pasa a ser 2.4 − 0.10 = 2.3 mm. El desplazamiento de 0.10 mm aquí es una entrada declarada para el cálculo, no una tolerancia implícita.
Este cálculo responde a una pregunta de geometría, no a una pregunta de resistencia ni de fatiga. El diseñador debe evaluar por separado la carga, el material, la forma de la raíz de la ranura y el elemento acoplado elegido. También muestra por qué tanto el diámetro de la ranura como el diámetro del agujero pueden aprobar la inspección dimensional, mientras que el espesor mínimo de pared sigue siendo incierto: su posición relativa es determinante. Sandvik Coromant señala que las ranuras profundas generan sobresalientes de herramienta, dificultades para la refrigeración y la evacuación de virutas, y que una ranura ancha no necesita mecanizarse en un solo avance de ancho igual al de la plaquita. [6] Especifique la ranura acabada según su función, luego revise la trayectoria de mecanizado frente a esa geometría.
Diseñe el agujero para el conjunto completo de mandrinado
Un agujero modelado puede estar abierto en su boca, pero resultar difícil de mecanizar en su diámetro funcional más profundo. Una herramienta de torneado interno tiene un filo cortante, una cabeza y un cuerpo de barra; todos ellos deben entrar y salir del agujero a la profundidad requerida. Sandvik Coromant identifica el diámetro del agujero, su longitud y el voladizo de la herramienta como restricciones interrelacionadas, y recomienda la sección de herramienta más grande posible junto con el voladizo más corto posible para garantizar estabilidad. [7] Una punta pequeña que cabe por la entrada no demuestra que su barra de soporte pueda mecanizar un asiento interno largo y estrecho.
Separe la longitud útil del cojinete o del retenedor de la profundidad adicional de la cavidad. Si el conjunto requiere únicamente un taladro terminado corto seguido de una zona de holgura, el plano puede definir esa longitud funcional y permitir una región no contactante más grande o de forma distinta más allá de ella. Si el taladro finaliza en un escalón interno funcional, conserve dicho escalón, pero dé suficiente espacio en su esquina y en la salida de virutas para la trayectoria seleccionada. No elimine un tope ni una superficie de sellado únicamente porque complique el mandrinado. Asimismo, no sustituya una indicación de diámetro de perforación por un taladro terminado requerido: la creación del agujero y el torneado interno final pueden ser operaciones distintas.
Para un manguito delgado, el diámetro interior también puede variar tras la liberación de las mandíbulas o tras el corte del componente. Indique la condición en la que debe aceptarse un ajuste. Una medición con el componente montado en el plato puede ser útil durante el ajuste inicial, pero no representa automáticamente el tamaño final del componente instalado. El material real, el espesor de pared, el modo de sujeción en el plato y la secuencia de acabado determinan si es necesario revisar el proceso; este artículo no establece ningún diámetro interior mínimo ni espesor de pared universal.

Exponga las características radiales y el segundo extremo
El torneado ordinario genera superficies simétricas respecto al eje del husillo. Un orificio radial, un taladro descentrado, una superficie plana para llave o una ranura lateral rompen dicha simetría. Dependiendo de la máquina, dicha característica puede mecanizarse con herramientas motorizadas indexadas o en un montaje de fresado independiente. Haas Tooling describe portadores accionados axiales y radiales para perforación, fresado, planificación y roscado secundarios en tornos equipados. [8] Eso no implica que todo torno CNC o toda configuración de VETCNC disponga de esas opciones. La guía de herramientas motorizadas y torneado-fresado explica las opciones disponibles.
Muestre la posición angular de la característica radial cuando deba alinearse con otra característica, y ubíquela axialmente desde una cara funcional. Un orificio radial hacia un agujero también crea un borde interno de intersección; si el flujo, la limpieza o el ensamblaje hacen que dicho borde sea importante, defina su condición aceptada. Si la orientación angular no es relevante, no imponga un requisito innecesario de posicionamiento angular (clocking) únicamente porque la vista CAD muestre el orificio en la parte superior.
El extremo opuesto requiere su propia decisión. El corte por separación (parting) separa el componente del material en barra, pero la cara de corte puede presentar una saliente (pip), una rebaba o cualquier otra condición que pueda resultar inadecuada como superficie de apoyo o como datum de longitud. Sandvik Coromant analiza los compromisos relacionados con la geometría de la herramienta de corte por separación y la posibilidad de formación de salientes y rebabas. [9] Si el segundo extremo se utiliza para ubicar un rodamiento o controlar la longitud total, defina su cara final y prevea un método para volver a sujetar y mecanizarla. Si su única función es dejar holgura respecto a un componente adyacente, especifique la holgura requerida y el estado del borde, sin tratarlo como una superficie de precisión.

Asocie cada revisión con la interfaz que modifica
Estos cambios pueden facilitar la fabricación de la pieza únicamente cuando se mantiene satisfecha la función adyacente. La tabla agrupa cada cambio de diseño con su consecuencia correspondiente; no constituye un conjunto de tolerancias estándar.
| Característica bajo revisión | Posible revisión del diseño | Interfaz para volver a verificar |
|---|---|---|
| Extremo sujetado sin contacto seguro de las mordazas | Añadir material sobrante extraíble o una banda de sujeción no funcional | Longitud final, sobremetal del material y acceso al segundo extremo |
| Transición brusca en el hombro | Utilizar un redondeo compatible o un relieve local | Chaveta de acoplamiento y asiento anular restante |
| Ranura externa profunda en un cuerpo hueco | Revisar únicamente si el anillo o junta seleccionados lo permiten | Perfil de fondo, espesor de pared y relación entre el agujero y la ranura |
| Cavidad ciega larga y no funcional | Acortar o abrir su zona de holgura | Longitud útil final del agujero y tope interno |
| Orificio radial | Dejar acceso para herramienta indexada o para un segundo montaje | Relación angular, ubicación axial y borde interno |
| Extremo de corte | Permitir un segundo acabado de cara si este controla la longitud | Referencia axial, cara de asiento y estado final del rebabado |
Aplicar las verificaciones a un plano de casquillo con brida
Considérese un casquillo con brida propuesto que incluya un agujero de localización, un piloto exterior (OD), una ranura de retención, una brida de asiento y un orificio radial de lubricación. El agujero aloja un pasador; el piloto se inserta en una carcasa; la brida impide el desplazamiento axial. El fondo de su ranura y el agujero aplican los límites numéricos indicados anteriormente. Nada de este ejemplo identifica el material, la norma del anillo, la resistencia mínima requerida de la pared ni una capacidad de proceso de VETCNC. Estas entradas deben suministrarse para una liberación real.
Revisar el plano en una secuencia que preserve la función antes de modificar el acceso:
- Corrija las referencias de acoplamiento. Decida si el agujero pasante o el piloto establece el eje de montaje, identifique la cara de contacto de la brida y ubique el orificio a partir de esa cara si su posición axial afecta el flujo. Mantenga la especificación de la ranura del anillo seleccionado junto con la revisión del plano.
- Revise el primer agarre. Identifique el material en bruto que se puede sujetar mientras se mecanizan el agujero pasante, el piloto, el hombro frontal y la ranura. Si únicamente quedan superficies terminadas para el agarre inverso, revise la utilización de mordazas protectoras o mordazas con agujero pasante, y evalúe si el manguito puede tolerar ese tipo de contacto.
- Resuelva los vértices y la pared. Verifique el vértice de la carcasa acoplada frente al desahogo del hombro. Calcule el espesor de la pared entre la ranura y el agujero pasante a partir de los límites reales de tamaño; luego controle o evalúe el desplazamiento del eje, ya que el resultado coaxial de 2.4 mm por sí solo no garantiza el espesor local de la pared.
- Exponga las características restantes. Verifique el volumen total ocupado por la barra de mandrinado a lo largo de la longitud requerida del agujero pasante terminado. Proporcione una trayectoria para el orificio radial y especifique el estado de su borde interno. Decida si el extremo separado requiere un corte de acabado, ya que controla la longitud total de montaje.
- Libere la aceptación medible. Aplique límites de tamaño a las superficies de ajuste, un requisito geométrico adecuado donde importe la relación entre el agujero pasante y el piloto o entre el agujero y la cara, así como los requisitos especificados para la ranura, el orificio y el borde final en el estado entregado de la pieza.
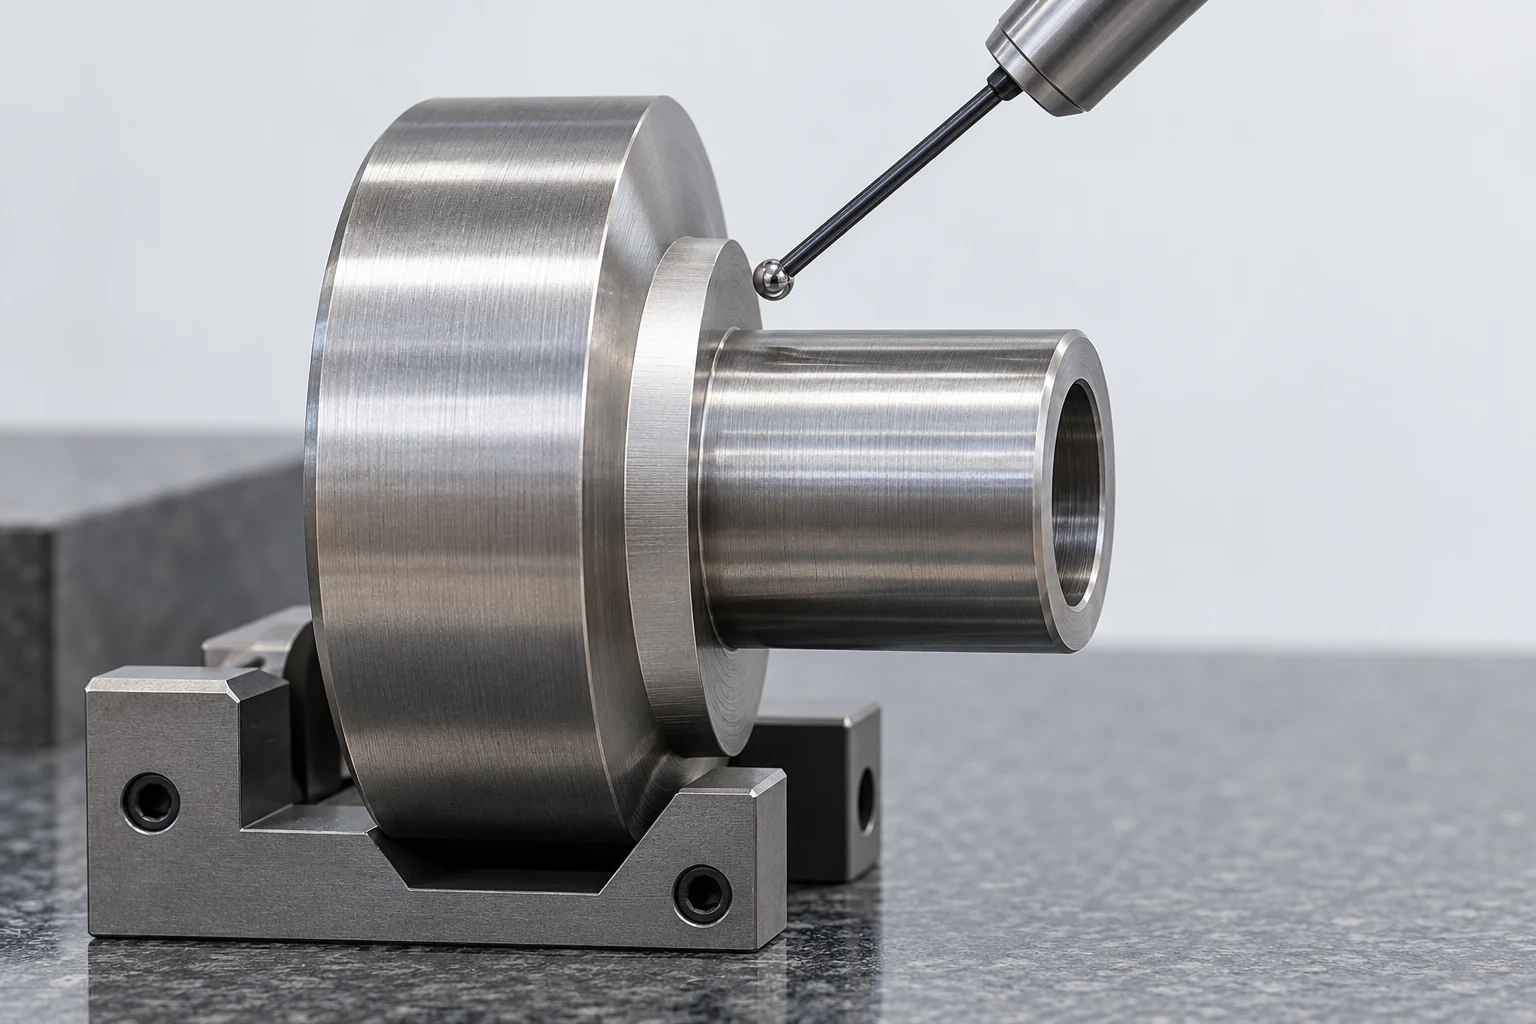
Un par de lecturas de diámetro, por sí solo, no puede establecer que el agujero y la ranura compartan un mismo eje. La desviación de giro (runout), cuando se selecciona para representar la relación funcional, se evalúa respecto a un eje de referencia; la característica especificada y la configuración del datum determinan el método de inspección. La guía de metrología de KEYENCE describe esta dependencia del datum, mientras que la guía más amplia sobre tolerancias, datums e inspección explica cómo separar la dimensión funcional de ajuste del control geométrico. [10] Seleccione el control que refleje lo que falla durante el ensamblaje, en lugar de añadir un valor genérico muy ajustado a cada superficie cilíndrica.
Libere la pieza terminada, no una suposición de mecanizado
El plano útil de torneado define el material final y su estado, las dimensiones funcionales, la geometría de los hombros y las ranuras, los datums relevantes, las condiciones de superficie o de arista, y qué cara final controla efectivamente la longitud. Su modelo 3D y sus requisitos 2D deben coincidir. Un sobrante temporal para sujeción o una secuencia de procesos propuesta pueden discutirse con el fabricante sin que, de forma silenciosa, se conviertan en una característica permanente o en una tolerancia del plano.
Para un eje o casquillo real, revise cualquier cambio propuesto en la geometría frente a la pieza acoplada, luego pruebe el primer agarre, el segundo agarre y el estado de inspección. Esto vincula el diseño con una ruta factible, dejando la selección de herramientas y máquinas a la capacidad confirmada del taller.
Fuentes técnicas
- ASME. Y14.5 – Acotación y tolerancias geométricas, 2018 (R2024), alcance público. Lenguaje de planos y modelos para requisitos geométricos.
- Haas Tooling. Mandíbulas para torno. Estilos de contacto de las mandíbulas y mandíbulas blandas mecanizables.
- Haas Automation / Trident Machine Tools. Configuración del torno Haas. Mandíbulas duras y blandas en la primera y segunda operaciones.
- Haas Automation. Contrapunto hidráulico – Guía de resolución de problemas. Presión de soporte y deformación de la pieza.
- Sandvik Coromant. Fresado exterior. Acceso de la herramienta para hombros, perfiles y relieves de esquina.
- Sandvik Coromant. Fresado exterior de ranuras. Restricciones del proceso para ranuras profundas y anchas.
- Sandvik Coromant. Mandrinado interno. Diámetro del agujero, profundidad, tamaño de la barra de mandrinado y voladizo.
- Herramientas Haas. Portaherramientas motorizados (activos). Portaherramientas motorizados axiales y radiales, y operaciones secundarias en tornos equipados.
- Sandvik Coromant. Separación. Estabilidad del corte, consideraciones sobre el saliente y la rebaba.
- KEYENCE América. Tolerancia de desviación de giro (desviación de giro). Relación entre el eje de referencia y la desviación de giro circular y total.



