På denna sida
Designa en CNC-värdelad del kring de ytor som gör att den fungerar: hålet eller ytterdiametern som positionerar den, axelskivan som stöder den och ändytan som bestämmer dess installerade längd. Lämna sedan kvar ett sätt att gripa råmaterialet, nå varje yta, separera delen från råmaterialet och verifiera den efter frigöring. En profil kan vara rotationssymmetrisk och ändå vara svår att slutföra om dess enda användbara gripyta redan är en känslomässig passning, en axelskiva döljer ett hörn eller den fjärran änden blir en kritisk yta efter avskärning.
Den här guiden behandlar de ritningsbeslut som gäller axlar och hålga vridkomponenter. Guiden för vridoperationer förklarar hur yttre vridning (OD-turning), ansiktsvridning (facing), spårbildning (grooving) och avskiljning (parting) skapar funktioner. Här är målet att avgöra vilken geometri som kan ändras utan att påverka monteringen samt vad den färdiga ritningen faktiskt måste styras av.
Börja med axlarna och ytor som bestämmer monteringsläget för sammansättningen
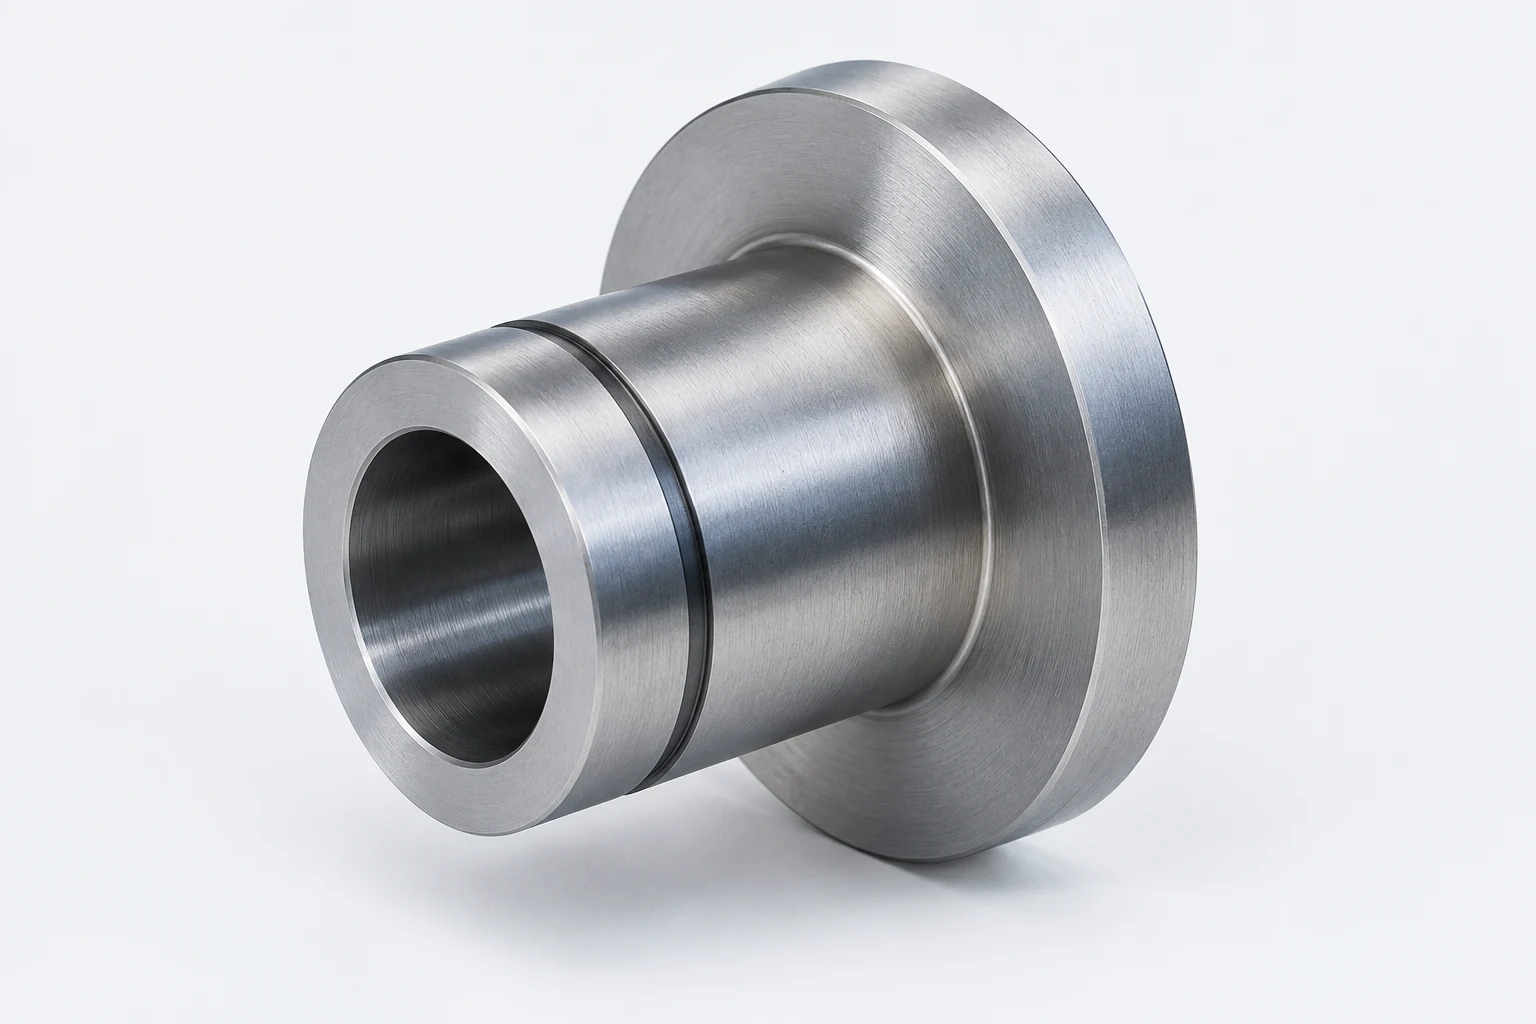
För en flänsad bushing kan hålet placera en pinne, den ledande ytterdiametern (pilot OD) kan passa in i ett hölje, och flänsens ansiktsyta kan stoppa axial rörelse. Det är tre skilda funktioner. Hålets storlek styr dess passning till pinnen; förhållandet mellan hålet och den ledande ytterdiametern styr hur pinnen sitter i höljet; flänsens ansiktsyta styr var monteringen stannar. Att specificera alla tre med en godtycklig, mycket strikt allmän tolerans skulle dölja vilket förhållande som är avgörande. Att ange endast nominella mått är lika oanvändbart.
Identifiera de faktiska monteringskontaktområdena på modellen innan du begär en axelskuldervinkel, en annan urgrävning eller en kortare kropp. Om flänsen vilar mot en ringformad säte, markera kontaktområdet som måste bevaras. Om det avlägsna änden endast har luft till en annan del kan kraven på längd skilja sig åt beroende på om det är en yta som positionerar en lager eller inte. En nominellt dekorativ avfas kan fortfarande ha en funktionell roll om den leder in en presspassning eller skyddar en tätning. Granska den kompatibla komponenten, inte den drejda komponenten i isolering.
En ritning kan använda en funktionell cylindrisk yta för att definiera en referensaxel och en stödyta för att definiera en axial referens. Valet och ordningen beror på hur monteringen positionerar komponenten. ASME Y14.5-2018 (R2024) anger ritningsspråket för mått, referensytor och geometriska förhållanden; dess offentliga beskrivning tilldelar inte denna bushing en färdig tolerans. [1] En lagrad ändyta eller en spännpatronyta är endast en bekväm tillverkningsreferens om den också representerar det avsedda konstruktionsförhållandet.

Reservera ett fungerande grepp innan profilen färdigbearbetas
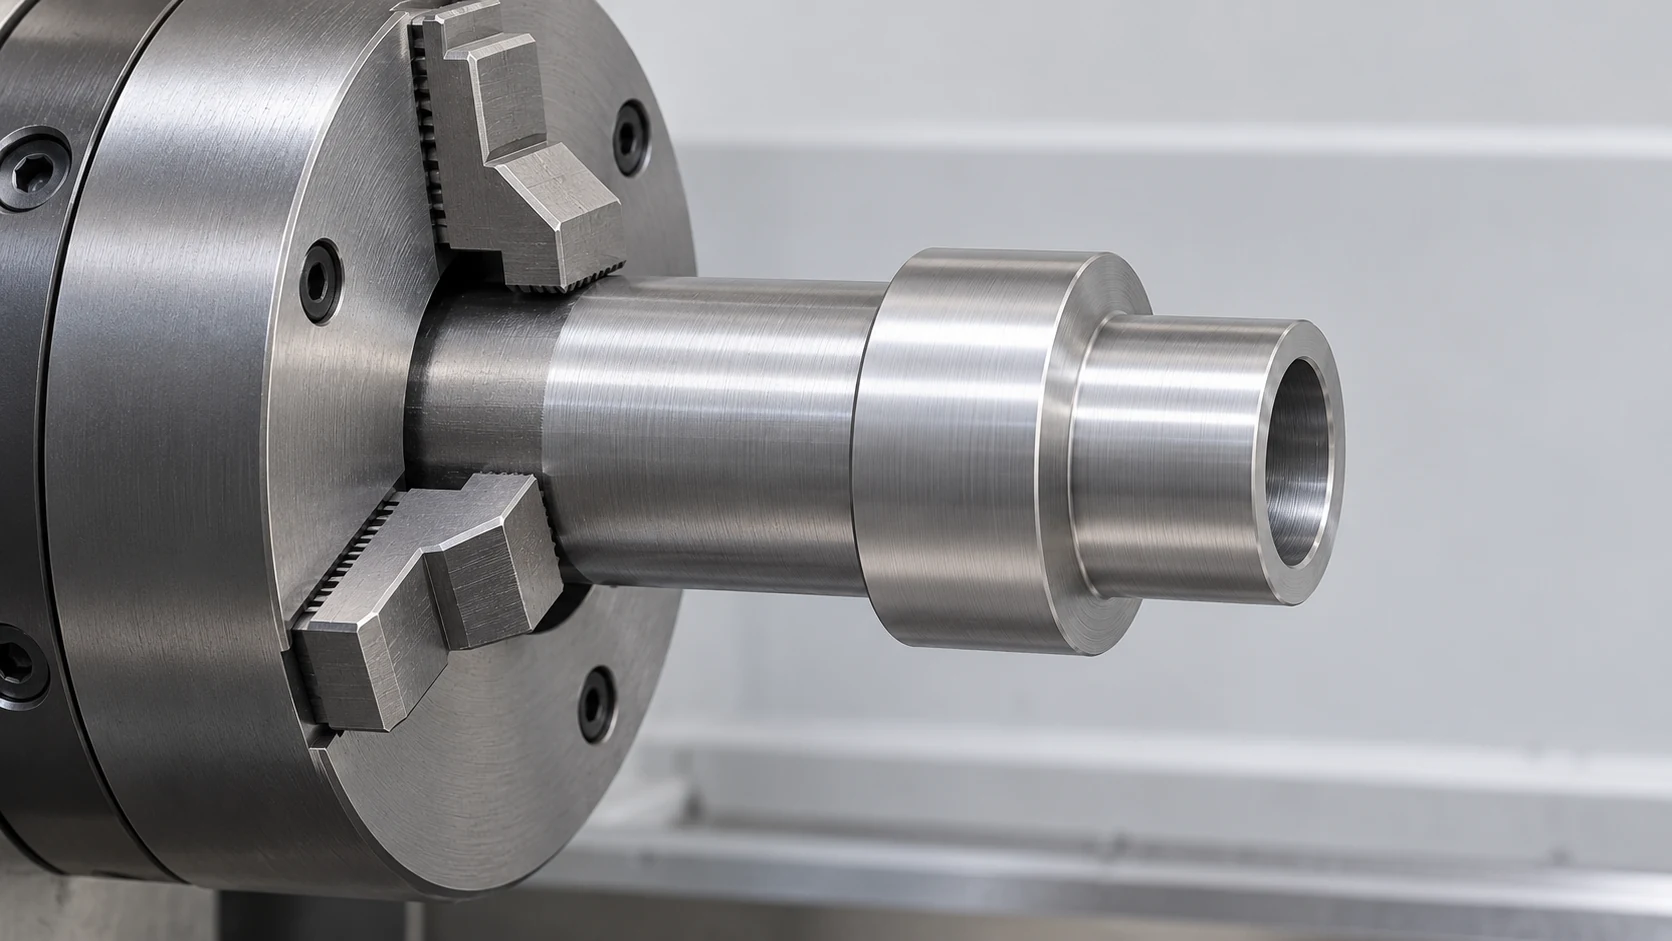
En svarv måste överföra vridmoment till arbetsstycket medan verktyget applicerar last. Vid en stavmatad process kan extra material bakom det framtida delen ge ett grepp samtidigt som den exponerade ytterdiametern, hålet och framsidan bearbetas. Vid en skuren blanka kan spännklor i stället hålla ett befintligt diametermått eller en dedicerad fixturyta. Ritningen bör fastställa den slutgiltiga delens gräns; processplaneringen avgör om tillfällig extra materialvolym läggs till. Men konstruktören måste observera när varje tillgänglig yta är en färdig tätyta, lageryta eller kosmetisk yta som inte tål vanlig kontakt med spännklor.
Överväg även den andra greppet samt det första. En del som vrids vid ena änden och sedan vänds kan hållas antingen på en färdig yttre diameter (OD) eller inuti ett färdigt hål. Haas beskriver maskinbearbetningsbara mjuka käftar som kan borras till en specifik diameter, och dess material om lathe-setup skiljer dem från hårda käftar som kan märka en färdig yta eller introducera runout vid en andra operation. [2] [3] Det är ett alternativ för uppspänning, inte en garanti för att vilken som helst tunn mantel kan spännas utan deformation. Den faktiska käftkontaktarean, delens tvärsnitt och den tillåtna ytkvaliteten måste granskas tillsammans.
Ett långt, uppehållande avsnitt med liten diameter ger upphov till ett annat problem: skärbelastningen kan böja arbetsstycket, och stöd måste finnas tillgängligt nära den spännvidd som behöver det. En dubb kan stödja en ände om den änden kan ta emot en dubbfunktion eller offermaterial; en fast stödblock kräver en lämplig kontaktyta. För stor tryckkraft från dubbdockan kan själv deformera materialet, enligt Haas anvisningar för felsökning. [4] Handledningen om böjning av smala axlar vid bearbetning behandlar kraft- och mätproblemet i detalj. För konstruktionsfrigivning ska anges vilka slutliga ytor som inte kan bära dubbmärken eller stödkontakt samt vilken ände som eventuellt kan slutföras efteråt.
Behåll den plana sätesytan vid öppning av en skuldhörn
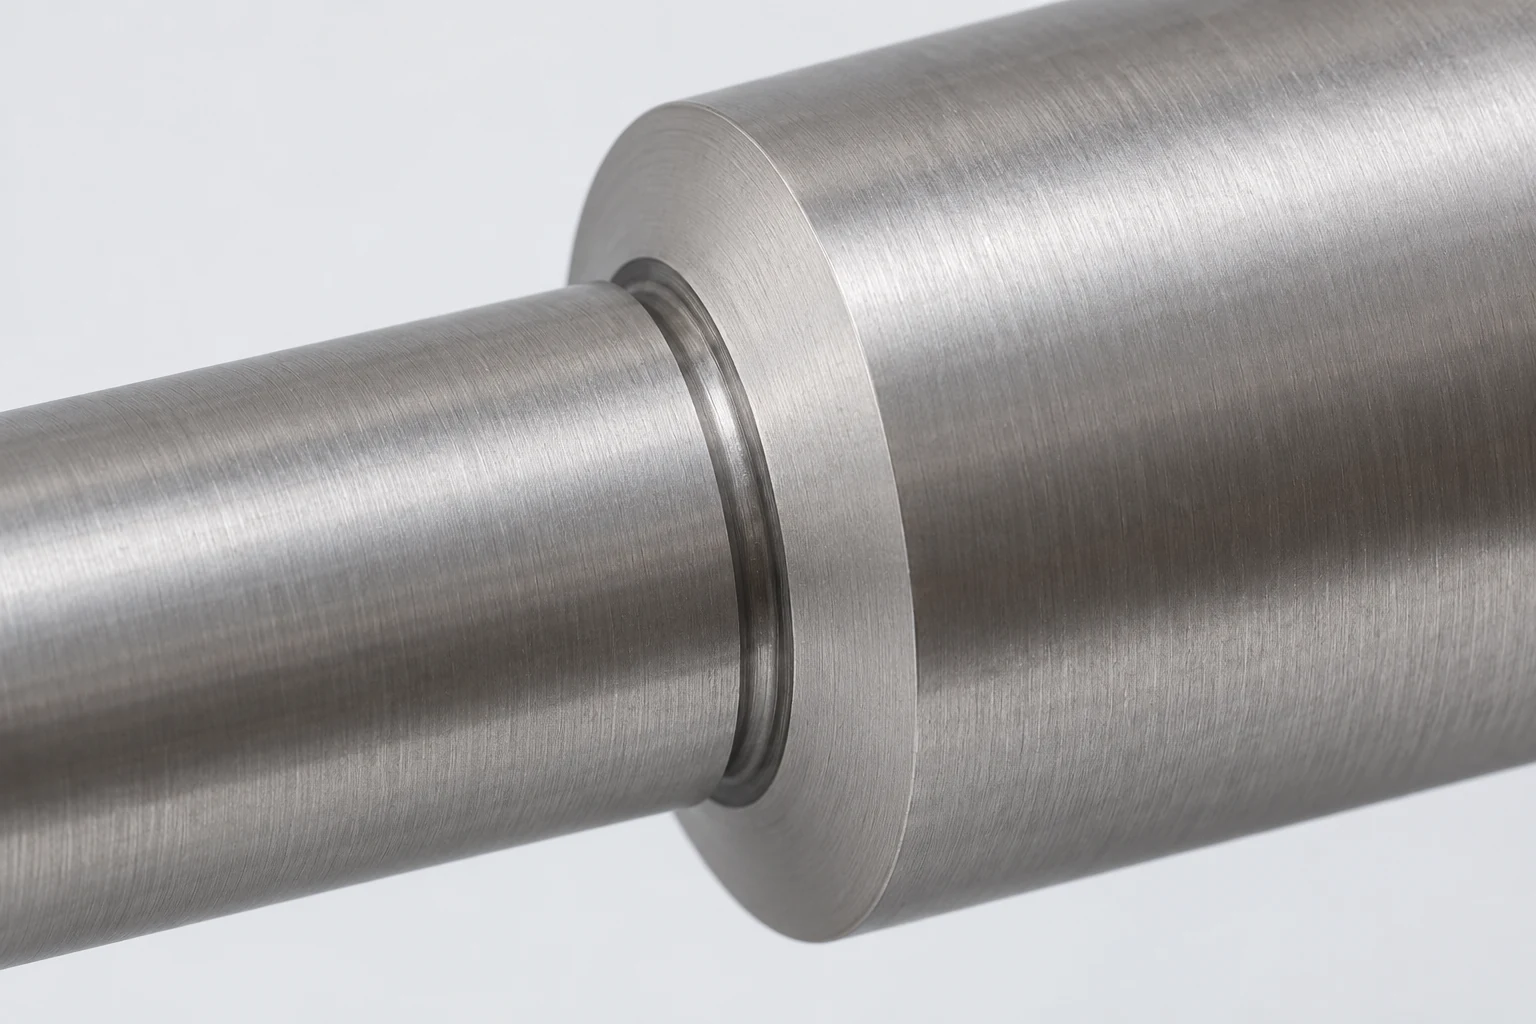
Ett vridet steg förbinder en yttre diameter och en ansiktsyta. Verktygets skärande egg och hållaren kräver spel vid denna skärningspunkt. Sandvik Coromants riktlinjer för yttre vridning behandlar en kvadratisk axelskulta, en profiländring och en hörnentlastning som olika tillgänglighetsförhållanden för verktygsmonteringen. [5] Konstruktionsfrågan är hur mycket av hörnet som kan ändras samtidigt som den ihopmonterade delen fortfarande sitter på avsedd plats.
Om en ring, lager eller bricka måste sitta an mot axelstegen, undersök dess insida eller avfasning. En kompatibel rundning på axeln kan vara acceptabel om den motstående hörnan klarar den. En smal lokal avlastning kan också låta verktyget slutföra ytterdiametern och ansiktet utan att lämna en oönskad övergång vid sittytan. Ingen av dessa alternativ är automatiskt bättre: en stor rundning kan hindra den motstående ytan från att sitta ordentligt, medan en för bred avlastning kan ta bort den ringformade yta som bärs lasten. Definiera den ansiktsyta som måste ha kontakt, den tillåtna hörnformen och den krävda övergången på ytterdiametern tillsammans.
För en axel med flera angränsande steg ska det finnas tillräckligt med axialt utrymme för verktygskroppen att närma sig och dra sig tillbaka vid varje axelskulta. En ritning kan visa en smal urholkning som en skärande kant verkar passa i, medan hållaren skulle slå emot nästa steg. Ett annat insert eller en annan hållare kan lösa problemet, men vägledningen för svarvverktyg hör till valet av den processen. Den godkända konstruktionen ska ange den färdiga konturen och den skyddade sätesytan, inte preskribera en specifik insertkod utan saklig anledning.
Kontrollera spårets sammanpassning och metallen bakom det
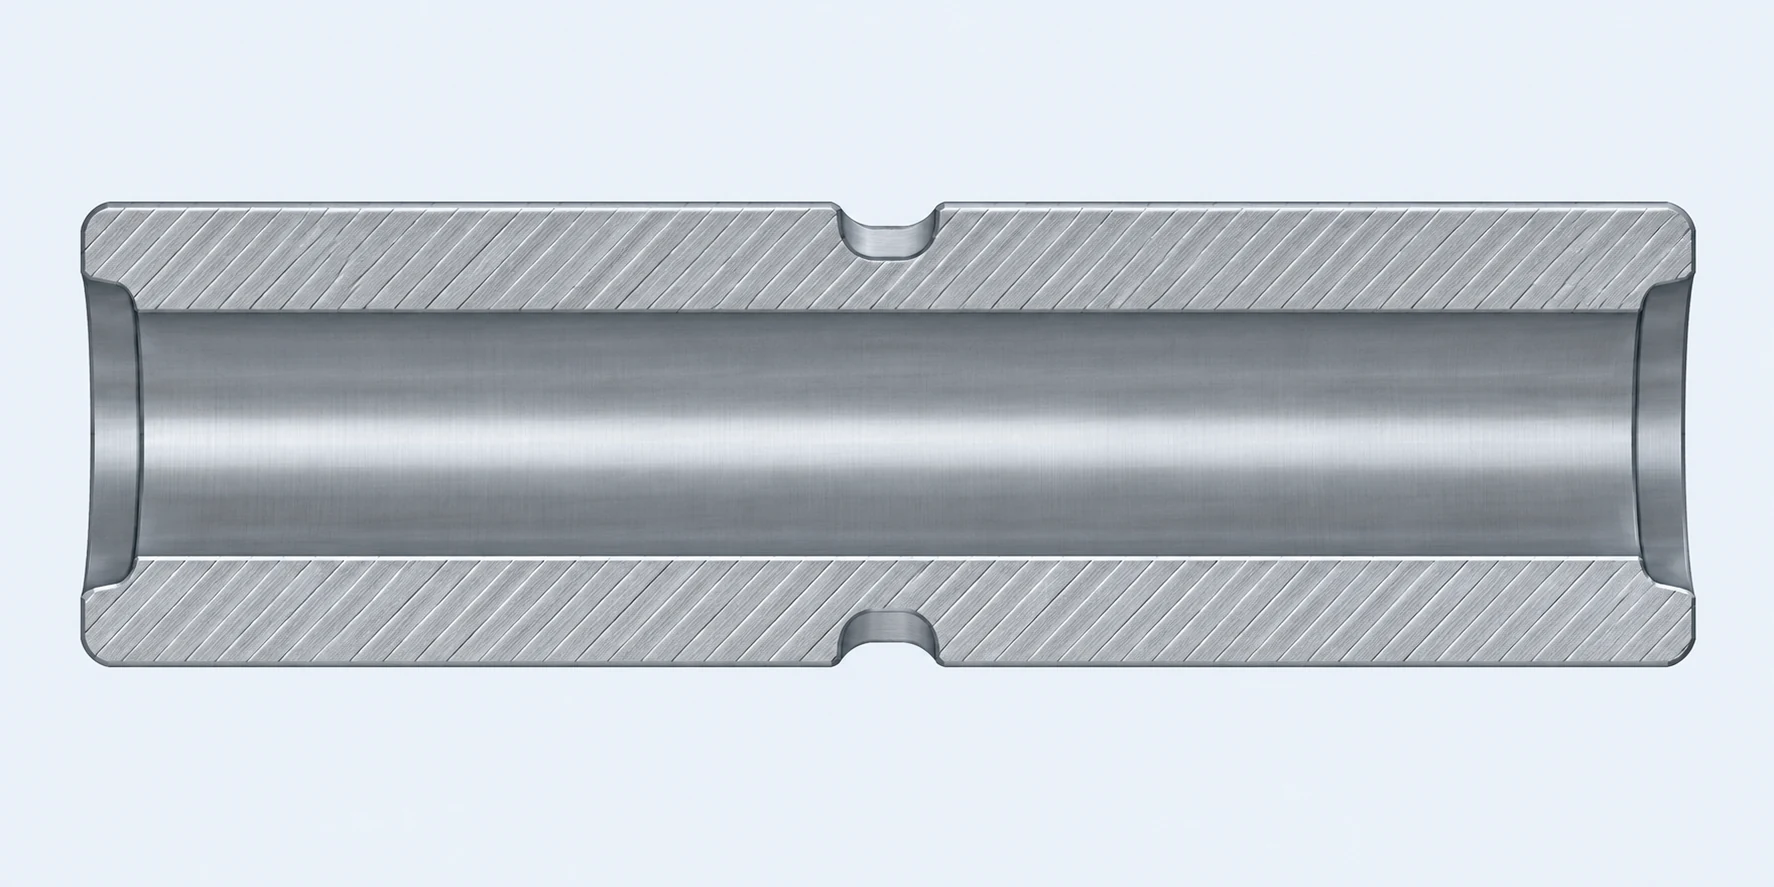
En yttre spår är en ringformad funktion, men dess syfte påverkar konstruktionen. En säkringsring kräver ett spår som är kompatibelt med den valda ringen och dess lastfall; en tätning kräver sin packningsgeometri och ytkrav; en utskärning för spel kan endast behöva undvika ett motstående hörn. Använd inte en enda nominell spårbredd eller en enda rotens radie för alla tre fallen. Ange kraven från den valda komponenten på ritningen eller i en kontrollerad specifikation, och ange sedan spårbredden, rotdiametern, axiala placeringen och kantförhållandena som realiserar detta krav.
En spårning runt en ihålig sleeve tar också bort material från väggen vid dess rot. Antag att en föreslagen ritning anger en 17,0 ± 0,1 mm spårningsrotsdiameter runt ett 12,0 ± 0,1 mm genomgående hål. För ideella koncentriska cylindrar är den nominella radiale metalltjockleken (17,0 − 12,0) ÷ 2 = 2,5 mm. Om den minsta tillåtna rotdiametern och den största tillåtna håldiametern används får man (16,9 − 12,1) ÷ 2 = 2,4 mm. Enbart dessa diametrar begränsar inte den lokala minsta väggtjockleken om axlarna är förskjutna. Om den verkliga hålaxeln ligger 0,10 mm från spårningsaxeln i ett annars ideellt tvärsnitt blir den tunnaste lokala väggtjockleken 2,4 − 0,10 = 2,3 mm. Den 0,10 mm stora förskjutningen här är en angiven beräkningsinput, inte en underförstådd tolerans.
Denna beräkning svarar på en geometrifråga, inte på en fråga om hållfasthet eller utmattning. Konstruktören måste separat bedöma belastning, material, formen på spårets botten och det valda motparet. Den visar också varför både spårdiametern och borrhålets diameter kan uppfylla storlekskontrollen samtidigt som minsta väggtjockleken fortfarande är osäker: deras relativa position är avgörande. Sandvik Coromant noterar att djupa spår skapar utmaningar med verktygsutskjutning, kylmedelstillskott och avlägsnande av spån samt att ett brett spår inte behöver fräsas i ett enda insatsbreddsdjup. [6] Ange det färdiga spåret för funktionen, granska sedan bearbetningsvägen mot denna geometri.
Designa hålet för hela borrmonteringen
Ett modellerat hål kan vara öppet vid mynningen men svårt att slutföra vid sin djupaste funktionella diameter. Ett internt svarvverktyg har en skärande egg, ett huvud och en stångkropp; alla dessa delar måste kunna passera in i och ut ur boret på den krävda djupnivån. Sandvik Coromant identifierar håldiameter, längd och verktygets utskjutande längd som kopplade begränsningar och föredrar den största praktiska verktygssektionen med den kortaste praktiska utskjutande längden för stabilitet. [7] En liten spets som kan passera genom ingången bevisar inte att dess bärande stång kan slutföra en lång, smal intern säteyta.
Separera den användbara lager- eller tätningslängden från extra håldjup. Om monteringen endast kräver en kort färdigborrad gång följt av ett utrymme, kan ritningen definiera denna funktionella längd och tillåta en större eller annorlunda formad icke-kontaktregion utanför den. Om gången avslutas vid en funktionell inre axelaxel, behåll axelaxeln men ge dess hörn och spånutgång tillräckligt med utrymme för den valda bearbetningsvägen. Ta inte bort en stoppaxel eller en tätningsyta enbart för att den komplicerar borrningen. På samma sätt ska inte en dimensionering för borrat mått ersätta en krävd färdigborrad gång: hålskapande och slutlig intern svarvning kan vara separata arbetssteg.
För en tunn mantel kan även borrstorleken ändras efter att käkarna släpps eller efter att delen skärs av. Ange villkoret för när ett passform måste godkännas. En mätning i spännpatronen kan vara användbar under inställningen, men den utgör inte automatiskt den monterade delens storlek. Det faktiska materialet, väggsektionen, spännordningen och slutförandosekvensen avgör om en processgranskning krävs; inget universellt minimivärde för borrstorlek eller väggtjocklek följer av denna artikel.

Exponera radiella funktioner och den andra änden
Vanlig drejning skapar ytor som är symmetriska kring spindelaxeln. En radial port, ett excentriskt hål, en fästfacka eller en sidofurug bryter den symmetrin. Beroende på maskinen kan en sådan funktion fräsas med indexerad liveverktygsutrustning eller i en separat fräsningssättning. Haas Tooling beskriver axiala och radiale drivna hållare för sekundär borrning, fräsning, fästfacka och gängning på utrustade svarv. [8] Det innebär inte att varje CNC-svarv eller VETCNC-sättning har dessa alternativ. Guiden för liveverktyg och mill-turn förklarar valet av arbetsgång.
Visa den radiella funktionens vinkelposition när den måste justeras med en annan funktion, och ange dess axiella läge från en funktionsyta. En radial port in i ett hål skapar också en skärande inre kant; om flöde, rengöring eller montering gör att denna kant är viktig, definiera dess accepterade tillstånd. Om vinkelläge inte är relevant ska du inte pålägga ett onödigt klockningskrav enbart för att CAD-vyn av en slump visar porten längst upp.
Det fjärran änden kräver ett eget beslut. Avskärning separerar komponenten från stångmaterial, men en avskärningsyta kan ha en liten utskjutande del (pip), en burk eller annat tillfälle som kan vara olämpligt som sätes- eller längddatumyta. Sandvik Coromant diskuterar avvägningarna mellan avskärningsverktygets geometri och möjligheten att bilda pip och burkar. [9] Om den andra änden används för att placera en lager eller styra total längd, definiera dess slutgiltiga yta och tillåt en metod att återfatta och slutfärdiga den. Om den endast behöver ge utrymme för en närliggande komponent, ange det nödvändiga utrymmet och kantförhållandet utan att behandla den som en precisionsytasättning.

Anpassa varje revision till det gränssnitt den påverkar
Dessa ändringar kan göra komponenten lättare att tillverka endast om den angränsande funktionen fortfarande uppfylls. Tabellen håller ihop designändringen och dess konsekvens; den är inte en samling standardtillåtna avvikelser.
| Funktion under granskning | Möjlig designrevision | Gränssnitt att granska på nytt |
|---|---|---|
| Hållen ände utan säker greppkontakt med tång | Lägg till utbytbar råmaterialdel eller en icke-funktionell greppband | Slutlig längd, materialtillägg och tillträde till andra änden |
| Tajt axelaxelövergång | Använd en kompatibel avrundning eller lokal avlastning | Motsvarande avfasning och återstående ringformig sätesyta |
| Djup yttre radie på ett ihåligt kroppsdelen | Revidera endast om den valda ringen eller tätningsdelen tillåter det | Rotprofil, vägg och förhållande mellan hål och radie |
| Lång icke-funktionell blindkavitet | Kortare eller öppna dess fria zon | Användbar slutfärdig hållängd och inre stopp |
| Radial port | Behåll tillträde för indexerad verktygsuppsättning eller andra uppsättningar | Vinkelförhållande, axial placering och inre kant |
| Avskärningsände | Tillåt en andra ansiktsbearbetning om den styr längden | Axial referensyta, sätesyta och slutlig burrförhållande |
Tillämpa kontrollerna på en flänsad bushningsritning
Ta en föreslagen flänsad bushing med ett centreringshål, ytterdiameterspilot, hållradie, sätesfläns och en radial oljeport. Hålet passar en pinne; piloten går in i ett hölje; flänsen stoppar axial rörelse. Radierotens och hålets mått använder de numeriska gränsvärdena ovan. Ingenting i detta exempel anger material, ringstandard, krävd väggstyrka eller en VETCNC-processkapacitet. Dessa ingående data måste levereras för en verklig produktion.
Granska ritningen i en sekvens som bevarar funktionen innan tillträdet ändras:
- Fixera de sammanpassade referenserna. Avgör om hålet eller styrsytan bestämmer monteringsaxeln, identifiera flänskontaktytan och placera porten från den ytan om dess axiella position påverkar flödet. Behåll urvald ringens spårbeskrivning tillsammans med ritningsrevisionen.
- Granska den första greppytan. Identifiera råmaterialet som kan hållas medan hålet, styrsytan, främre axelskuldern och spåret bearbetas. Om endast färdigbearbetade ytor återstår för det omvända greppet, granska skyddande eller borrade käftar och om manteln kan tåla den kontakten.
- Lös hörn och vägg. Kontrollera monteringshusets hörn mot axelskulderns avrundning. Beräkna avståndet från spåret till hålväggen utifrån de faktiska storleksgränserna; styr eller utvärdera sedan axeloffset eftersom resultatet 2,4 mm koaxialitet ensamt inte garanterar lokal väggtjocklek.
- Exponera de återstående funktionerna. Kontrollera hela borrstavens utrymme genom den krävda färdiga hållängden. Ge den radiella porten en genomfört väg och ange villkoren för dess inre kant. Avgör om det avskilda ändstycket kräver en slutförande skärgång eftersom det styr monteringslängden.
- Frigör mätbar godkännande. Tillämpa storleksgränser på passningsytorna, ett lämpligt geometriskt krav där förhållandet mellan hål och styrsyta eller ansikte är avgörande, samt de specificerade kraven på spår, port och slutkant i delens levererade tillstånd.
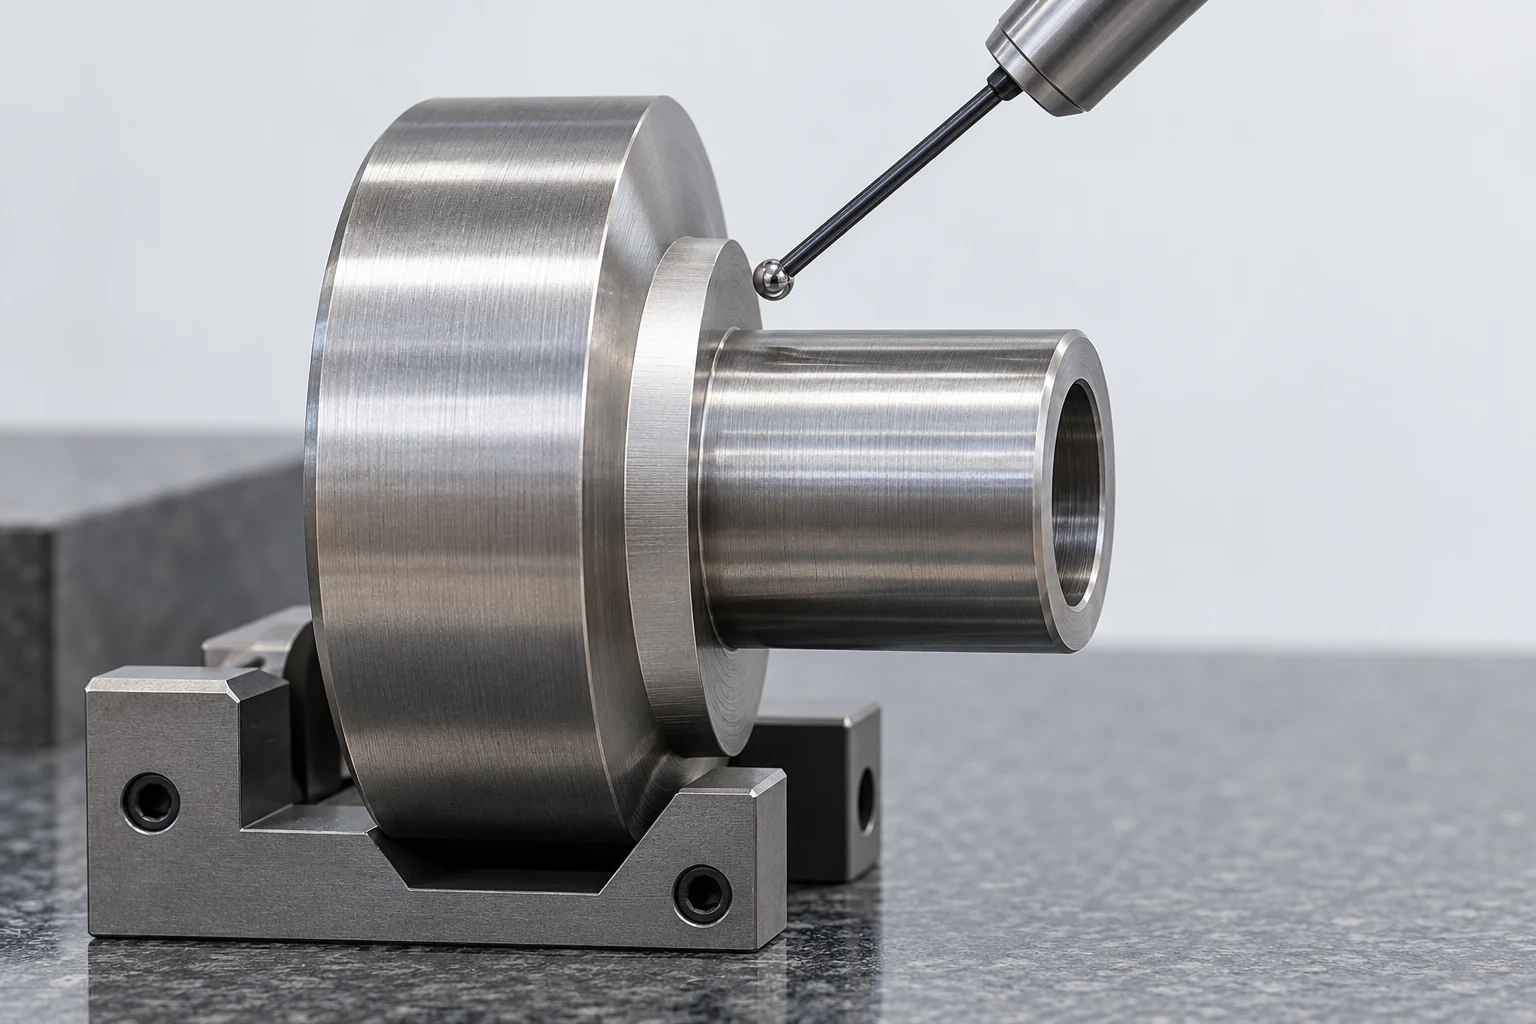
Ett par diameteravläsningar kan i sig inte fastställa att hålet och spåret delar en gemensam axel. Runout, när det väljs för den funktionella relationen, utvärderas i förhållande till en referensaxel; den specificerade egenskapen och referensuppsättningen bestämmer inspektionsmetoden. KEYENCE:s metrologiguide beskriver denna beroendeförhållande till referensaxeln, medan den bredare guiden för toleranser, referensytor och inspektion behandlar hur passningsmått skiljs från geometrisk kontroll. [10] Välj den kontroll som återspeglar vad som misslyckas vid montering, snarare än att lägga till en generisk sträng siffra på varje cylindrisk yta.
Släpp den färdiga delen, inte en bearbetningsantagande
Den användbara drejningsritningen definierar det slutliga materialet och dess tillstånd, funktionella mått, geometrin för axelskultar och spår, relevanta referensytor, yta- eller kantförhållanden samt vilken ändyta som faktiskt styr längden. Dess 3D-modell och 2D-krav måste överensstämma. En tillfällig greppförlängning eller en föreslagen processsekvens kan diskuteras med tillverkaren utan att tyst bli en permanent funktion eller en ritningstolerans.
För en verklig axel eller ett lager ska alla föreslagna geometriförändringar granskas mot det matchande komponenten, varefter den första greppningen, den andra greppningen och inspektionsläget testas. Detta kopplar konstruktionen till en genomförbar väg samtidigt som valet av verktyg och maskin lämnas åt verkstaden att avgöra utifrån dess bekräftade kapacitet.
Tekniska källor
- ASME. Y14.5 – Dimensionering och toleransering, 2018 (R2024), offentlig omfattning. Ritnings- och modellspråk för geometriska krav.
- Haas Tooling. Drejningskäftar. Kontaktstilar för käftar och bearbetningsbara mjuka käftar.
- Haas Automation / Trident Machine Tools. Haas-drejmaskinsinställning. Hårda och mjuka käftar i första och andra operationer.
- Haas Automation. Hydraulisk dubbdocka – felsökningsguide. Stödtryck och deformation av råmaterialet.
- Sandvik Coromant. Yttre drejning. Verktygsåtkomst för axelskultar, profiler och hörnfräsning.
- Sandvik Coromant. Yttre spårning. Processbegränsningar för djupa och breda spår.
- Sandvik Coromant. Inre drejning. Hålens diameter, djup, borrstavens storlek och utskjutande längd.
- Haas Tooling. Drivna (levande) verktygshållare. Axiala och radiala drivna hållare samt sekundära operationer på utrustade drejmaskiner.
- Sandvik Coromant. Kapning. Stabilitet vid kapning, samt hänsyn till restmaterial (pip) och burrar.
- KEYENCE America. Runout-tolerans (runout-avvikelse). Förhållandet mellan referensaxel och cirkulär respektive total runout.



