Tässä artikkelissa
Suunnittele CNC-sorvattava osa niiden pintojen ympärille, jotka tekevät siitä toimivan: kiinnitysaukko tai ulkohalkaisija, jolla se sijoitetaan paikalleen, tuenreuna, jolla se asettuu paikoilleen, ja pääpinta, joka määrittää asennetun pituuden. Jätä sen jälkeen mahdollisuus puristaa raaka-ainepalaa kiinni, päästä kuhunkin pintaan, erottaa osa raaka-aineesta ja tarkistaa se irrottamisen jälkeen. Profiili voi olla pyörähdysymmetrinen, mutta silti vaikea valmistaa loppuun, jos ainoana hyödyllisenä puristuspintana on jo hauras tarkka sovitus, tuenreuna peittää kulman tai kaukaisempi pää muuttuu kriittiseksi pinnaksi katkaisun jälkeen.
Tämä opas käsittelee piirustuspäätöksiä akselien ja onttojen sorvattujen komponenttien osalta. Sorvausoperaatioiden opas selittää, miten ulkohalkaisijan sorvaus, päätyjen sorvaus, urien tekeminen ja katkaisu muodostavat piirroksessa määritellyt ominaisuudet. Tässä tavoitteena on päättää, mikä geometria voi muuttua ilman, että kokoonpano muuttuu, sekä mitä valmiin piirroksen on itse asiassa ohjattava.
Aloita akselien ja koottavan osan sijaintia määrittävien pintojen valinnalla
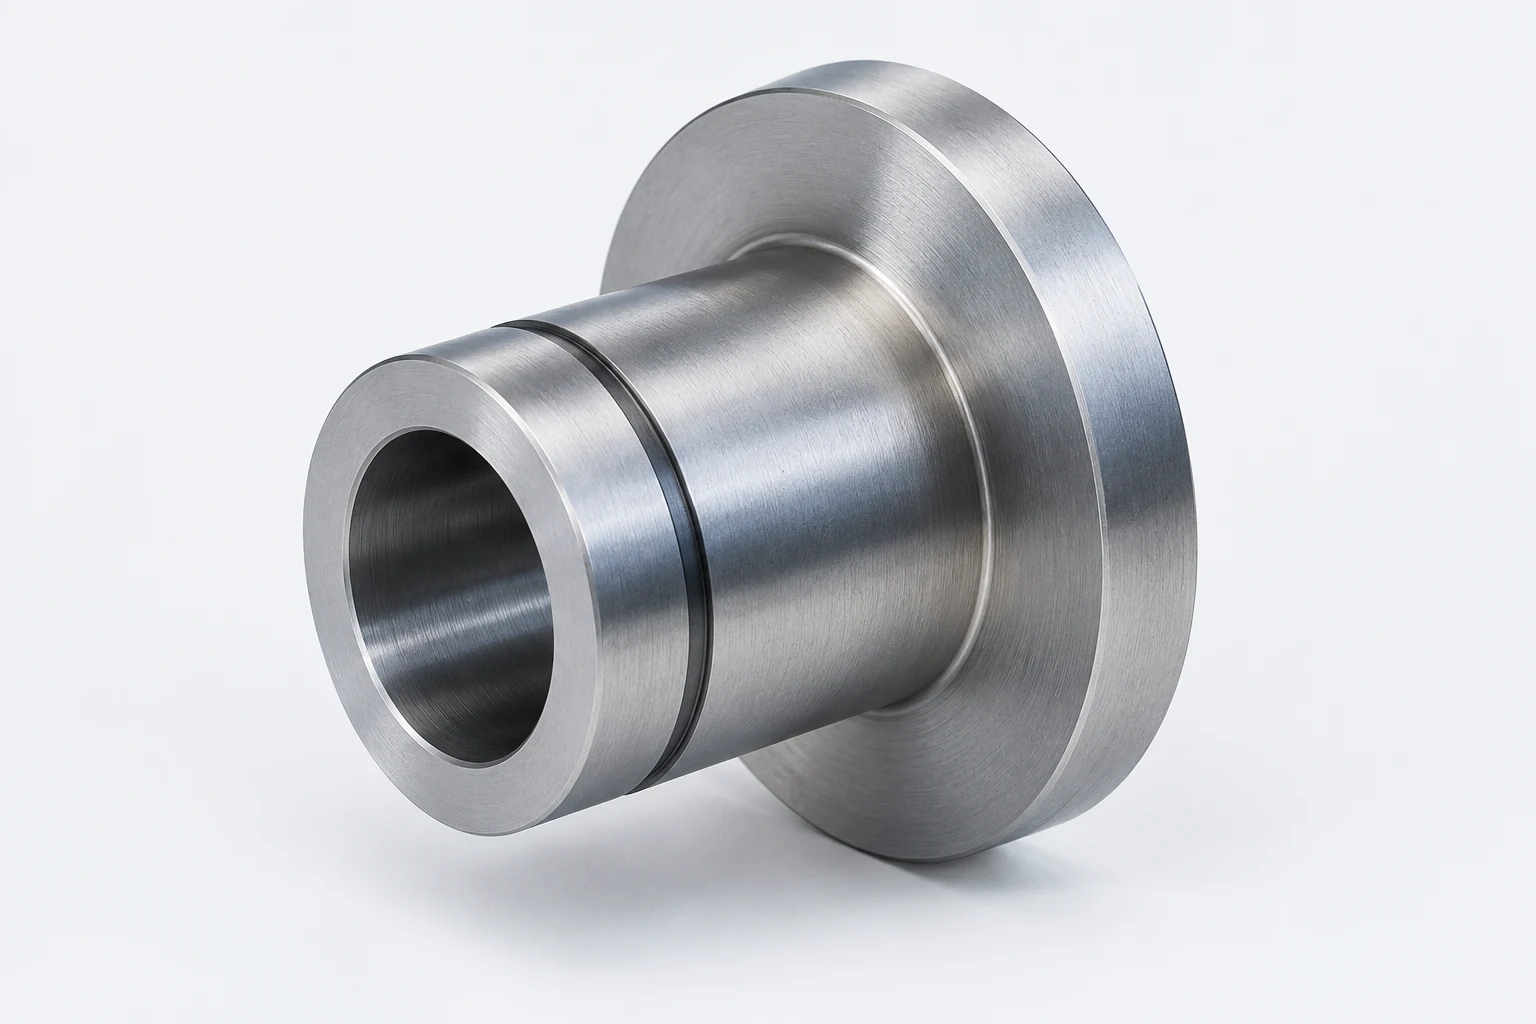
Holkille, jossa on liitosrengas, sisäpuoli voi sijoittaa pinnan, ulkohalkaisija voi työntyä koteloon ja liitosrenkaan pinta voi estää aksiaalisen liikkeen. Nämä ovat kolme erillistä toimintoa. Sisäpinnan koko määrittää sen sovituksen pinnan kanssa; sen suhde ulkohalkaisijaan määrittää, kuinka pinnan sijainti kotelossa on; liitosrenkaan pinta määrittää, missä kohtaa kokoonpano pysähtyy. Kaikkien kolmen mitan säätäminen mielivaltaisen tiukaksi yleiseksi toleranssiksi peittäisi sen, mikä suhde on tärkeä. Pelkkien nimellismittojen antaminen on yhtä hyödytöntä.
Tunnista todelliset kokoonpanon kosketuspinnat mallista ennen kuin pyydät olkapään vapaata tilaa, erilaista uraa tai lyhyempää runkoa. Jos liitoslevy koskettaa rengasmaista istuinta, merkitse kosketusalue, joka on säilytettävä. Jos kaukaisempi pää vain väistää toista osaa, sen pituusvaatimukset voivat poiketa niistä, joita vaaditaan laakerin sijoittamiseen käytettävälle pinnalle. Nimellisesti koristeellinen viiste voi silti olla toiminnallisesti tärkeä, kun se ohjaa puristusliitosta tai suojaa tiivistettä. Tarkista yhdistettävä komponentti, älä pelkästään sorvattavaa komponenttia erillään.
Piirustus voi käyttää toiminnallista sylinterimaista ominaisuutta tukiaselin määrittämiseen ja istutuspintaa aksiaalisen viitepisteen määrittämiseen. Valinta ja järjestys riippuvat siitä, miten kokoonpano sijoittaa osaa. ASME Y14.5-2018 (R2024) määrittelee piirustuskielen mitoille, tukipisteille ja geometrisille suhteille; sen julkisessa kuvauksessa ei määritetä valmiiksi tämän holkille sovellettavaa toleranssia. [1] Varastossa oleva pääty tai kiinnityspinnan pinta on kätevä valmistusviite vain silloin, kun se edustaa myös suunniteltua suunnittelusuhtetta.

Varaa käyttökelpoinen kiinnityspinta ennen profiilin viimeistelyä
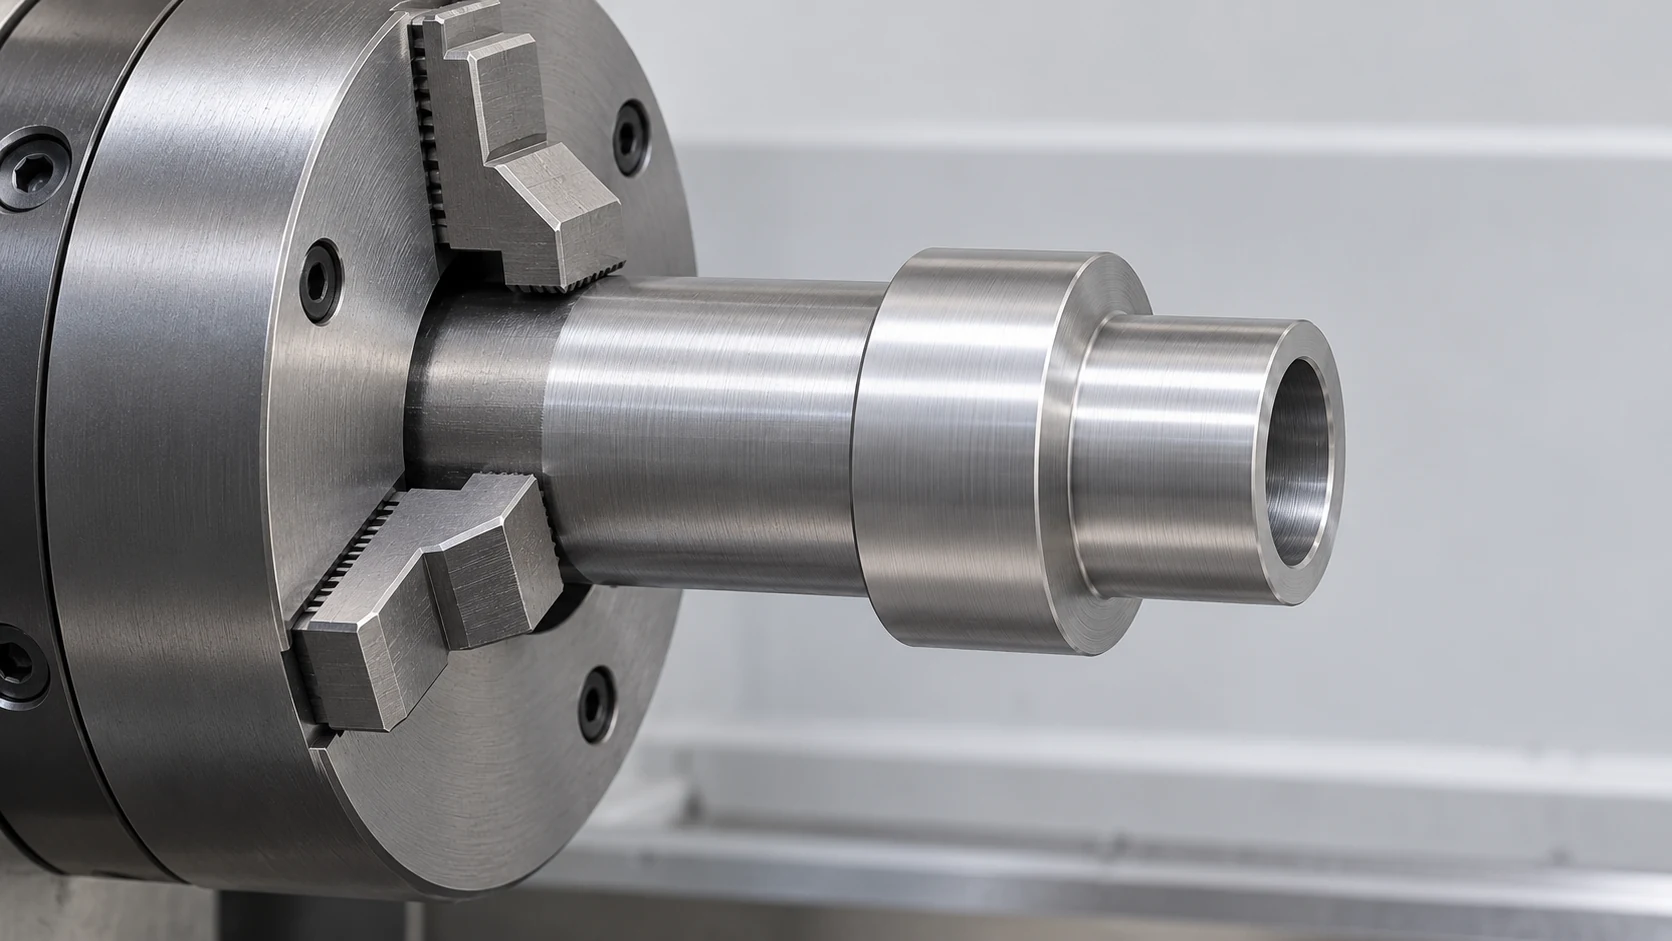
Sorvi on kyettävä siirtämään vääntömomenttia työkappaleeseen, kun työkalu kohdistaa siihen kuorman. Sauvapohjaisessa valmistusmenetelmässä työkappaleen tulevan osan takana oleva ylimääräinen materiaali voi toimia kiinnityspinnana, kun alttiina olevaa ulkohalkaisijaa, reikää ja etupintaa koneistetaan. Leikatun raakakappaleen tapauksessa kiinnitys voidaan tehdä joko olemassa olevan halkaisijan tai erityisen kiinnittimen pinnan avulla. Piirustuksen on määritettävä lopullisen osan rajat; prosessisuunnittelu päättää, lisätäänkö väliaikaisesti ylimääräistä materiaalia. Suunnittelijan on kuitenkin huomattava tilanne, jossa kaikki käytettävissä olevat pinnat ovat valmiita tiivistys-, laakeri- tai esteettisiä pintoja, joita ei voida koskettaa tavallisilla kiinnityshampaiden avulla.
Ota huomioon sekä toinen että ensimmäinen kiinnitys. Osaa, joka on sorvattu yhdestä päästä ja sitten käännetty, voidaan pitää valmiin ulkohalkaisijan (OD) varassa tai valmiin reiän sisällä. Haas kuvaa koneistettavia pehmeitä kiinnikkeitä, jotka voidaan porata tiettyyn halkaisijaan, ja sen sorvi-asetusmateriaali erottaa ne kovista kiinnikkeistä, jotka voivat jättää merkkiä valmiiseen pintaan tai aiheuttaa pyörähdysvirhettä toisessa operaationssa. [2] [3] Tämä on työpalan kiinnitystapa, ei takuu siitä, että mikään ohut holkki voidaan puristaa ilman vääntymistä. Todellinen kiinnikekontaktialue, osan poikkileikkaus ja sallittu pintalaatu on tarkistettava yhdessä.
Pitkä alttiina oleva pienihalkaisijainen osa aiheuttaa eri ongelman: leikkuukuorma voi taiputtaa työkappaleen, ja tuen on oltava saatavilla juuri siinä jänneosassa, joka sitä tarvitsee. Keskipistettä voidaan käyttää tukena päätyyn, jos kyseinen pääty voi ottaa vastaan keskipisteen tai uhrausvaran; kiinteä tukipyörä vaatii sopivan kosketuspinnan. Liiallinen työntöpään paine voi itse aiheuttaa muodonmuutoksen raaka-aineeseen, kuten Haas huomauttaa vianetsintäohjeissaan. [4] Ohje ohuille akselille aiheutuvasta taipumisesta koneistettaessa käsittelee voimaa ja mittausongelmaa yksityiskohtaisesti. Suunnittelun lopullisessa hyväksynnässä on merkittävä, mitkä lopulliset pinnat eivät voi kantaa keskipistemerkintöjä tai tuentapintoja ja mikä pääty voidaan valmistaa myöhemmin.
Säilytä istutuspinta, kun avaat kantavan pinnan kulmaa
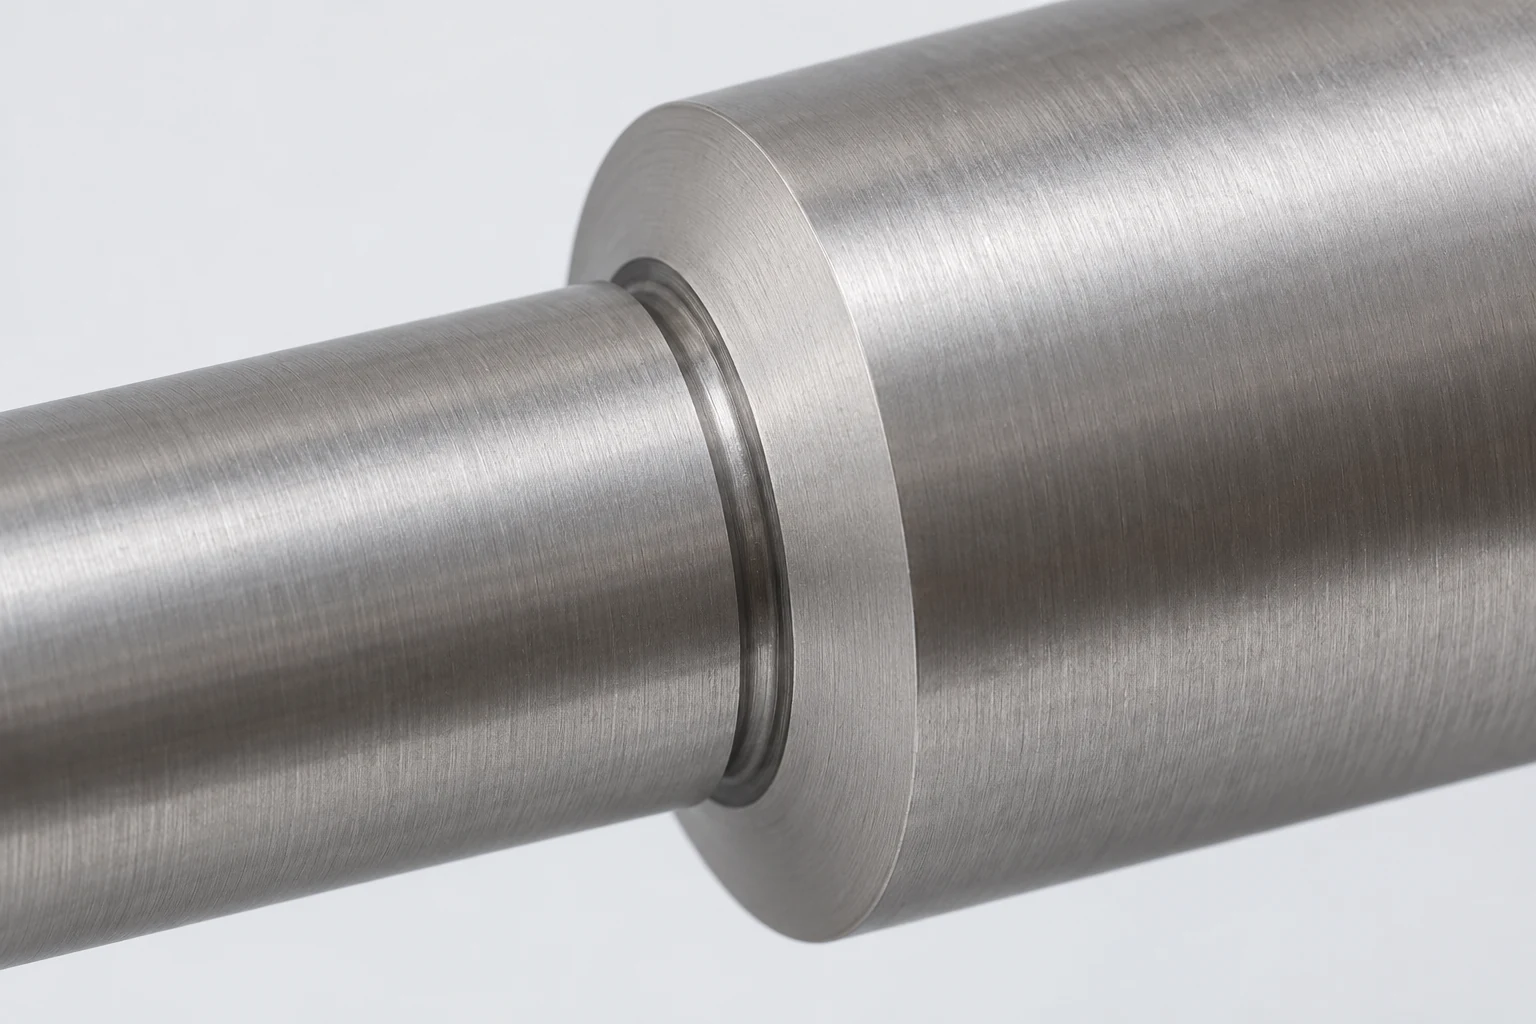
Sorvattu askel yhdistää ulkohalkaisijan ja pinnan. Työkalun leikkausreuna ja pitimet tarvitsevat varaa tässä leikkauspisteessä. Sandvik Coromantin ulkosisäisen sorvausohjeistuksessa neliömäinen olkapää, profiilin muutos ja kulman relieffi käsitellään eri työkalukokoonpanon saavutettavuusehtoina. [5] Suunnittelukysymys on, kuinka paljon kulmaa voidaan muuttaa, kunnes vastaosan sijoittuminen tarkoitetulle paikalle ei enää ole taattua.
Jos renkaan, laakerin tai washerin täytyy istua olakkeeseen, tarkista sen sisäreuna tai viistos. Akselilla oleva yhteensopiva pyöristys saattaa olla hyväksyttävä, jos vastapuolinen kulma jää sen ulkopuolelle. Myös kapea paikallinen reliefi voi mahdollistaa työkalun valmistavan ulkohalkaisijan ja pinnan ilman epätoivottua siirtymää istumapaikassa. Kumpikaan vaihtoehdoista ei ole automaattisesti parempi: liian suuri pyöristys voi pitää vastapuolisen pinnan irti istumapaikastaan, kun taas liian leveä reliefi voi poistaa kuormaa kantavan rengasmaisen alueen. Määritä yhdessä ne pinnan alueet, jotka täytyy koskettaa, sallittu kulman muoto ja vaadittu ulkohalkaisijan siirtymä.
Akselilla, jossa on useita vierekkäisiä portaita, on jätettävä riittävästi aksiaalista tilaa työkalukunnan lähestymiselle ja poistumiselle jokaisen olakkeen kohdalla. Piirustus voi näyttää kapean syvennyksen, johon leikkuuterä näyttää sopivan, mutta pitotyökalu törmäisi seuraavaan portaita. Eri kärki tai pitotyökalu saattaa ratkaista reitin, mutta sorvaustyökalujen opas kuuluu siihen prosessivalintaan. Hyväksytty suunnittelu tulee määrittää valmiin muodon ja suojatun istukan, ei määrätä tiettyä kärkikoodia ilman perustetta.
Tarkista uran kohdistussovitus ja sen takana oleva metalli
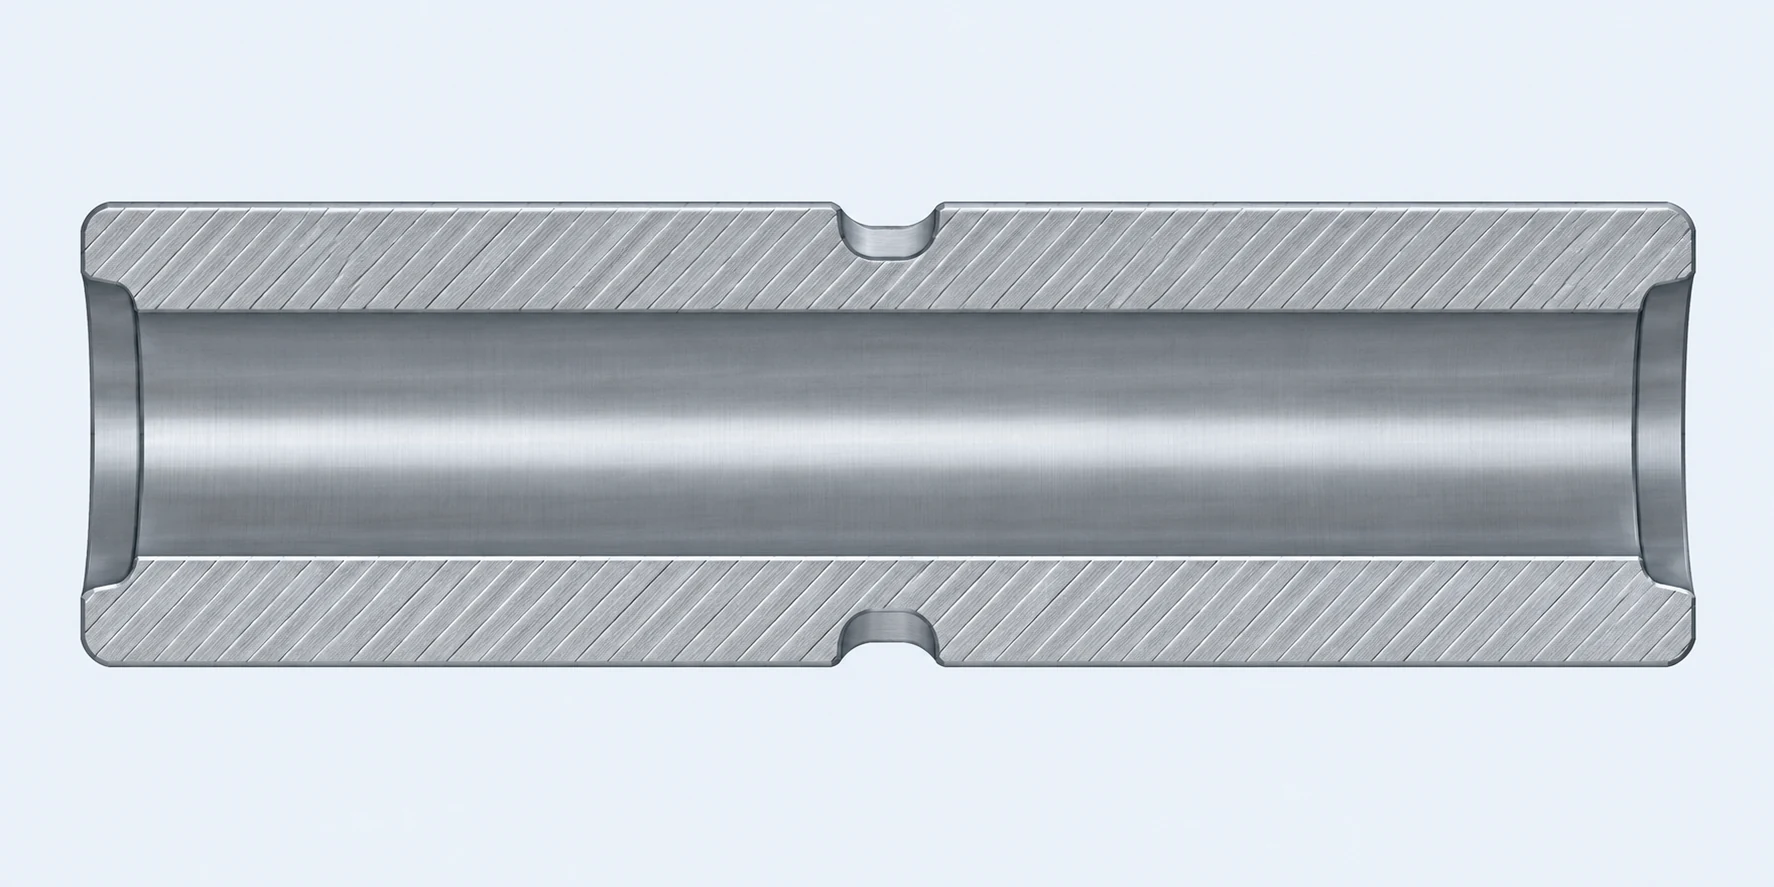
Ulkoisen uran muoto on renkomainen piirre, mutta sen tarkoitus vaikuttaa suunnitteluun. Kiinnitysrenkaan vaatima ura on yhteensopiva valitun renkaan ja sen kuormitustapauksen kanssa; tiiviste vaatii tiivistepesän geometrian ja pinnanvaatimukset; vapausurakka voi tarvita vain riittävän syvyyden, jotta se väistää vastinosan kulman. Älä käytä yhtä nimellistä uran leveyttä tai pohjan sädeä kaikkiin kolmeen tapaukseen. Merkitse valitun komponentin vaatimus piirustukseen tai ohjattuun määrittelyyn, ja anna sitten uran leveys, pohjan halkaisija, aksiaalinen sijainti ja reunaehto, jotka toteuttavat kyseisen vaatimuksen.
Uurtama tyhjän holkkin kiertävässä osassa poistaa myös seinämämateriaalia sen juuresta. Oletetaan, että ehdotetussa piirustuksessa on 17,0 ± 0,1 mm:n uurtaman juuren halkaisija 12,0 ± 0,1 mm:n läpikuorauksen ympärillä. Ideaalisille keskittyville lieriöille nimellinen säteittäinen metallimäärä on (17,0 − 12,0) ÷ 2 = 2,5 mm. Pienimmän sallitun juuren halkaisijan ja suurimman sallitun läpikuoraushalkaisijan käyttö antaa (16,9 − 12,1) ÷ 2 = 2,4 mm. Nämä halkaisijarajat eivät yksinään ohjaa paikallisesti pienintä seinämäpaksuutta, jos akselit ovat poikkeussuuntaisia. Jos todellinen läpikuorausakseli on 0,10 mm:n päässä uurtaman akselista muuten ideaalisessa leikkauksessa, ohuin paikallinen seinämä tulee olemaan 2,4 − 0,10 = 2,3 mm. Tässä tapauksessa 0,10 mm:n poikkeama on ilmoitettu laskentasyöte, ei implisoitu toleranssi.
Tämä laskelma vastaa geometriaan liittyvään kysymykseen, ei lujuus- tai väsymyskysymykseen. Suunnittelijan on arvioitava kuorma, materiaali, uran pohjan muoto ja valittu vastaelementti erikseen. Se osoittaa myös, miksi uran halkaisija ja porauksen halkaisija voivat molemmat täyttää koon tarkastusvaatimukset, vaikka vähimmäispaksuuden varmistaminen jäisi epäselväksi: niiden keskinäinen sijainti ratkaisee. Sandvik Coromant huomauttaa, että syvät urat aiheuttavat työkalun ulkonevuus-, jäähdytys- ja lastunpoistongelmat ja että leveä ura ei välttämättä vaadi yhden työkalupalan leveyden syöttöä yhdessä syöttöliikkeessä. [6] Määritä toiminnallisesti valmis ura, ja tarkista sen jälkeen työstöreitti kyseisen geometrian perusteella.
Suunnittele poraus koko porauskokoonpanoa varten
Mallinnettu reikä voi olla avoin suussaan, mutta sen syvimmän toiminnallisen halkaisijan käsittely voi olla vaikeaa. Sisäistä sorvausta varten tarkoitettu työkalu koostuu leikkuuterästä, päästä ja varresta; kaikkien näiden osien on päästävä sisään ja poistuttava porauksesta vaaditulle syvyydelle. Sandvik Coromant tunnistaa reiän halkaisijan, pituuden ja työkalun ulkonevan osan keskinäisinä rajoitteina ja suosii mahdollisimman suurta käytännöllistä työkalun poikkileikkausta mahdollisimman lyhyellä käytännöllisellä ulkonevalla osalla vakauden parantamiseksi. [7] Pieni kärki, joka mahtuu sisään suusta, ei todista, että sen tukeva varsi kykenee käsittelyyn pitkässä ja kapeassa sisäisessä istuimessa.
Erota hyödyllinen laakerin tai tiivisteen pituus ylimääräisestä kaviteetin syvyydestä. Jos kokoonpano vaatii vain lyhyen valmiin poraustiukkuuden, jota seuraa varausväli, piirustus voi määritellä kyseisen toiminnallisen pituuden ja sallia suuremman tai muunmuotoisen koskemattoman alueen sen ulkopuolella. Jos poraustiukkuus päättyy toiminnalliselle sisäiselle olalle, säilytä ola, mutta varaa sen kulmalle ja lastunpoistolle riittävästi tilaa valitun työstöpolun mukaan. Älä poista pysäytyspintaa tai tiivistepintaa pelkästään siksi, että se vaikeuttaa porausta. Samoin älä korvaa vaadittua valmista poraustiukkuutta poraustiukkuuden nimikkeellä: reiän muodostaminen ja lopullinen sisäinen sorvaus voivat olla erillisiä työstövaiheita.
Ohut holkki voi muuttaa sisähalkaisijaansa myös puristuspurkujen avaamisen jälkeen tai osan irrottamisen jälkeen. Ilmoita ehto, jossa sovitus on hyväksyttävä. Mittaus kiinnityspidin sisällä voi olla hyödyllinen asennuksen aikana, mutta se ei ole automaattisesti asennetun osan koko. Todellinen materiaali, seinämän paksuus, kiinnitystapa ja viimeistelyjärjestys määrittävät, tarvitaanko prosessitarkastelua; tästä artikkelista ei seuraa yleispätevää pienintä sisähalkaisijaa tai seinämän paksuutta.

Näytä säteittäiset piirteet ja toinen pääty
Tavallinen sorvaus tuottaa pinnat symmetrisesti karan akselin suhteen. Säteellinen portti, keskittämätön reikä, kiinnitysneliö tai sivuruovi rikkovat kyseisen symmetrian. Riippuen koneesta tällainen piirre voidaan leikata indeksoitavalla elävällä työkalulla tai erillisessä jyrsintäasennuksessa. Haas Tooling kuvaa aksiaalisia ja säteellisiä ajettavia pitimiä toissijaisiin poraus-, jyrsintä-, tasaus- ja kierreporausoperaatioihin varustettujen kääntöpöytien yhteydessä. [8] Tämä ei tarkoita, että kaikissa CNC-kääntöpöytissä tai VETCNC:n asennuksissa olisi kyseiset vaihtoehdot. Elävän työkalun ja mill-turn -opas selittää vaihtoehtoiset toteutuspolut.
Näytä säteellisen piirteen kulma-asento, kun sen on täsmättävä toiseen piirteeseen, ja määritä sen aksiaalinen sijainti toiminnallisesta pinnasta. Säteellinen portti poraukseen muodostaa myös leikkaavan sisäisen reunan; jos virtaus, puhdistus tai kokoonpano tekevät tästä reunasta tärkeän, määritä sen hyväksytty tila. Jos kulma-asento ei ole merkityksellinen, älä aseta tarpeetonta kellointivaatimusta pelkästään siksi, että CAD-näkymä näyttää portin ylhäällä.
Kaukaisen pään käsittelyyn tarvitaan oma ratkaisunsa. Erotusleikkaus erottaa komponentin sauvamaisesta lähtöaineesta, mutta katkaisupinta voi sisältää piippua, jäystettä tai muuta ehtoa, joka ei välttämättä sovellu istutus- tai pituusviitapinnaksi. Sandvik Coromant käsittelee erotusleikkurin geometrian kompromisseja sekä piipun ja jäysteen muodostumismahdollisuuksia. [9] Jos toinen pää määrittää laakerin sijoituksen tai ohjaa kokonaispituutta, määrittele sen lopullinen pinta ja varaa mahdollisuus uudelleenpuristaa ja viimeistellä se. Jos se ainoastaan varmistaa naapurikomponentin välistä varaa, määritä vaadittu varaus ja reunaehto ilman, että sitä käsitellään tarkkana istutuspinnana.

Yhdistä jokainen versio siihen käyttöliittymään, jota se muuttaa
Nämä muutokset voivat tehdä osan helpommin valmistettavaksi vain silloin, kun viereinen toiminto pysyy täytettynä. Taulukko pitää suunnittelumuutoksen ja sen seurauksen yhdessä; se ei ole joukko standardisallittuja poikkeamia.
| Ominaisuus tarkasteltavana | Mahdollinen suunnittelun tarkistus | Liitäntä tarkistettavaksi |
|---|---|---|
| Pidetty pääty ilman turvallista kiinnityskampaan kosketusta | Lisää irrotettava raaka-aine tai toimeton kiinnitysrengas | Lopullinen pituus, materiaalivaranne ja pääsy toiseen päähän |
| Tiukka olkasiirtymä | Käytä yhteensopivaa pyöristystä tai paikallista relievimuotoa | Kohtaava kaltevuus ja jäljellä oleva renkaan istutuspinta |
| Syvä ulkoinen ura ontossa kappaleessa | Muuta vain, jos valittu rengas tai tiiviste sallii sen | Pohjan profiili, seinämä ja porauksen–uran suhde |
| Pitkä toiminnaton sokea kammio | Lyhennä tai avaa sen varavälialue | Hyödyllinen valmis porauspituus ja sisäinen pysäytyspinta |
| Säteittäinen liitäntäaukko | Jätä paikallisesti ohjattavan työkalun tai toisen asennuksen pääsy | Kulma-asento, aksiaalinen sijainti ja sisäinen reunakäyrä |
| Katkonnan pääty | Salli toinen päätyjen viimeistely, jos se määrittää pituuden | Aksiaalinen mittapiste, istutuspinta ja lopullinen jäystetila |
Sovella tarkistuksia liittimellisen holkkin piirustukseen
Ota esimerkiksi ehdotettu liitosholkki, jossa on sijoituspore, ulkohalkaisijan ohjausreuna, kiinnitysurat, istutuslaippa ja yksi säteittäinen öljyliitäntäaukko. Pore sopii pinniin; ohjausreuna menee koteloonsa; laippa estää aksiaalista liikettä. Sen uran pohja ja pore käyttävät yllä mainittuja numeerisia rajoja. Tässä esimerkissä ei mitenkään määritellä materiaalia, renkaan standardia, vaadittavaa seinämän lujuutta tai VETCNC:n prosessikykyä. Nämä tiedot on annettava todellisen tuotantoversion julkaisemiseksi.
Tarkista piirustus järjestyksessä, joka säilyttää toiminnallisuuden ennen pääsyn muuttamista:
- Korjaa kohtaavat viittauspinnat. Päätä, määrittääkö pore vai ohjausreuna kokoonpanon akselin, tunnista laipan kosketuspinta ja määritä liitäntäaukon sijainti kyseisestä pinnasta, jos sen aksiaalinen sijainti vaikuttaa virtaukseen. Säilytä valitun renkaan uramäärittely piirustuksen versiopäivityksessä.
- Tarkista ensimmäinen kiinnitystapa. Tunnista raaka-aine, joka voidaan pitää kiinni porausta, ohjauspintaa, etuselkää ja uraa leikatessa. Jos käänteisen kiinnitystavan käytettävissä olevat pinnat ovat ainoastaan valmiiksi koneistettuja, tarkista suojakiristimet tai poratut kiinnitysleuat sekä se, kestääkö holkki kyseistä kosketusta.
- Ratkaise kulmat ja seinä. Tarkista liitettävän koteloituksen kulma varmistusreunaa vasten. Laske uran ja porauksen välinen seinä todellisten mittojen rajojen perusteella; sen jälkeen ohjaa tai arvioi akselin poikkeamaa, koska pelkkä 2.4 mm koaksiaalinen tulos ei takaa paikallista seinää.
- Avaa jäljellä olevat piirteet. Tarkista koko porakärjen sallittu alue vaaditun valmiin reiän pituuden läpi. Anna säteittäiselle portille reitti ja määritä sen sisäreunan tila. Päätä, vaatiiko erotettu pää viimeistelyleikkausta, koska se ohjaa kokoonpanopituutta.
- Julkaise mitattavat hyväksyntävaatimukset. Sovella koko-rajoja kiinnityspintoihin, soveliasta geometrista vaatimusta siellä, missä porausten ja ohjauspintojen tai pintojen välinen suhde on merkityksellinen, sekä määriteltyjä ura-, liitäntä- ja lopullisen reunan vaatimuksia osan toimitetussa tilassa.
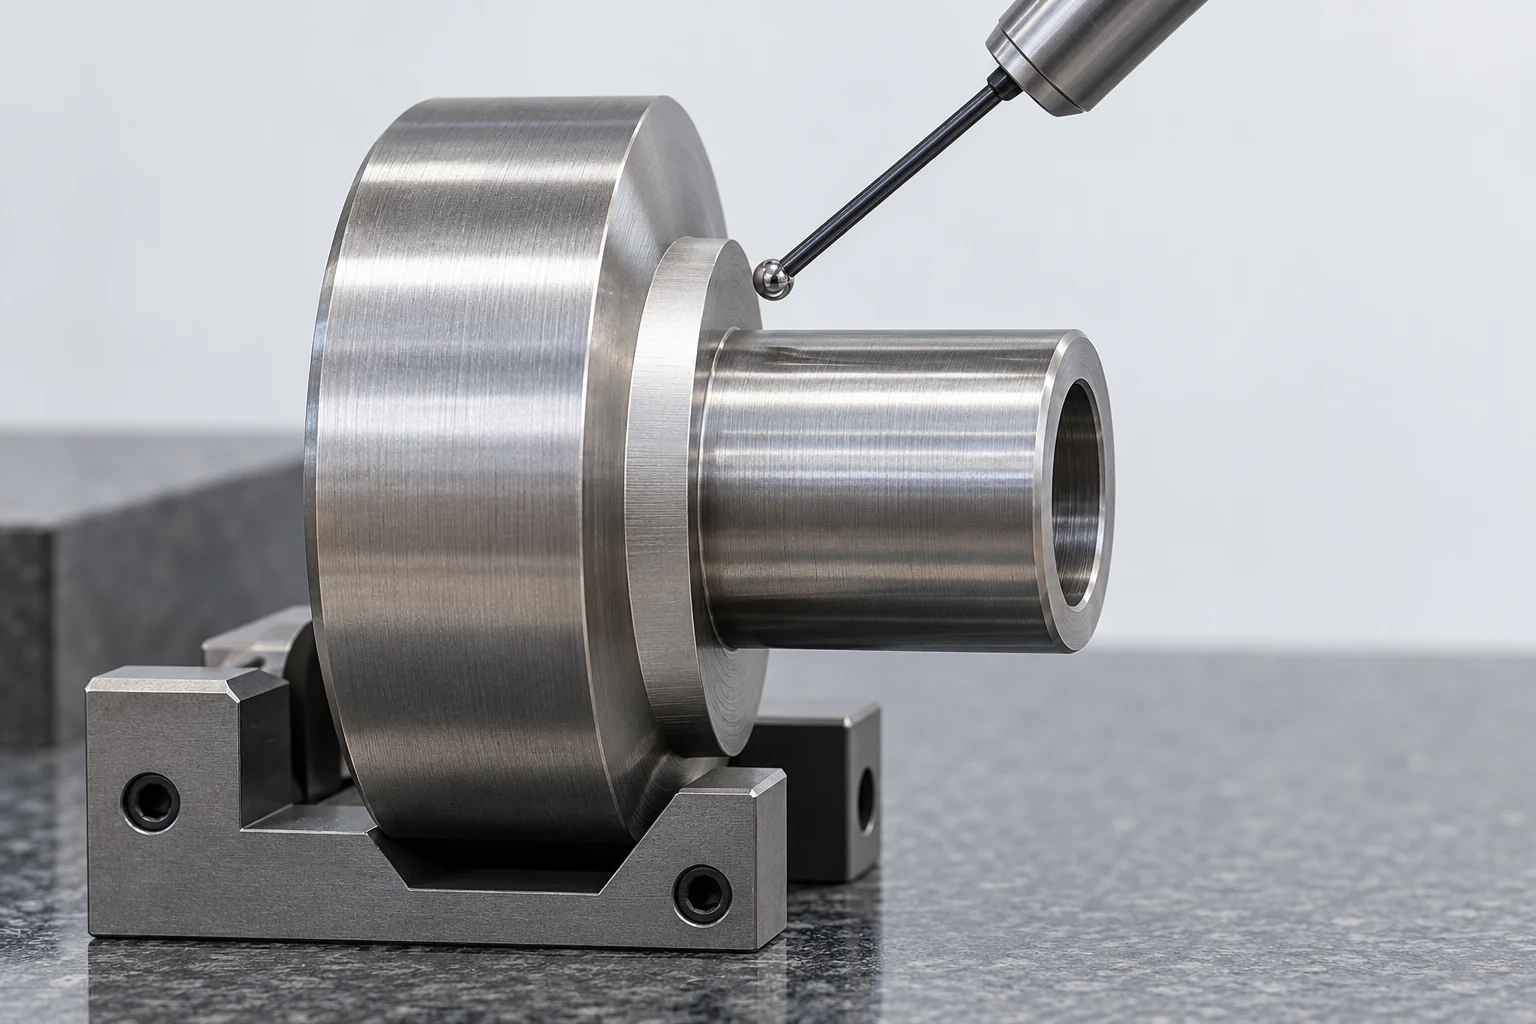
Kahden halkaisijan mittaus ei yksinään voi vahvistaa, että reikä ja ura jakavat akselin. Pyörivän osan poikkeama (runout) arvioidaan toiminnallisessa suhteessa viiteakselin suhteen; määritetty ominaisuus ja viiteasettelu määrittävät tarkastusmenetelmän. KEYENCE:n mittausopas kuvaa tätä viiteakseliriippuvuutta, kun taas laajempi toleranssit, viitteet ja tarkastusopas käsittelee, miten asennuskoko erotetaan geometrisesta ohjauksesta. [10] Valitse ohjaus, joka heijastaa sitä, mikä epäonnistuu kokoonpanossa, eikä lisää yleispätevää tiukkaa arvoa jokaiseen lieriömäiseen pintaan.
Vapauta valmis osa, ei koneistusoletus
Hyödyllinen sorvauspiirros määrittelee lopullisen materiaalin ja sen käsittelyn, toiminnallisesti merkitykselliset mitat, olkapään ja uran geometrian, asiaankuuluvat mittapisteet, pinnan tai reunan tilan sekä sen päätytason, joka todella määrittää pituuden. Sen 3D-malli ja 2D-vaatimukset täytyy olla keskenään yhdenmukaisia. Väliaikainen kiinnitysvaraus tai ehdotettu prosessijärjestys voidaan käsitellä valmistajan kanssa ilman, että niistä tulee hiljaa pysyvä piirroksen ominaisuus tai piirroksen toleranssi.
Todellisen akselin tai holkkin tarkistamiseksi tarkista ehdotettu geometriamuutos vastaosan kanssa, ja testaa sitten ensimmäinen kiinnitys, toinen kiinnitys sekä tarkastustila. Tämä yhdistää suunnittelun toteuttamiskelpoiseen valmistuspolkuun, jättäen työkalun valinnan ja koneen valinnan tehtaalle vahvistettavaksi.
Tekniset lähteet
- ASME. Y14.5 – Mittausten ja toleranssien merkintä, 2018 (R2024), julkisen soveltamisalan mukainen. Geometristen vaatimusten piirustus- ja mallikieli.
- Haas Tooling. Pyörityskoneen kiinnitysleuat. Leuattojen kosketustyylit ja koneistettavat pehmeät leuat.
- Haas Automation / Trident Machine Tools. Haas-kääntökoneen asennus. Kovan ja pehmeän kiinnityslevyn käyttö ensimmäisessä ja toisessa vaiheessa.
- Haas Automation. Hydraulinen työkalukanta – vianmääritysopas. Tukipaine ja työkappaleen muodonmuutos.
- Sandvik Coromant. Ulkoisen sorvauksen työkalut: olkapään, profiilin ja kulmanvapautuksen käsittely.
- Sandvik Coromant. Ulkoisen urausten tekeminen. Syvien ja leveiden urien prosessirajoitukset.
- Sandvik Coromant. Sisäinen sorvaus. Poran halkaisija, syvyys, porakärjen koko ja ulkoneva osa.
- Haas Tooling. Toimivat (elävät) työkalupitimet. Aksiaaliset ja radiaaliset toimivat pitimet sekä toissijaiset operaatiot varustettuissa sorviyksiköissä.
- Sandvik Coromant. Irrotusleikkaus. Irrotusleikkauksen vakaus, jäännösputken ja jäysteen huomiointi.
- KEYENCE America. Kiertoepäsymmetria-toleranssi (kiertoepäsymmetrian poikkeama). Viiteakselin suhde ympyrä- ja kokonaiskiertoepäsymmetriaan.



