Op deze pagina
Ontwerp een CNC-gedraaid onderdeel rond de oppervlakken die het doen functioneren: de boring of buitendiameter waarmee het wordt geplaatst, de schouder waartegen het aanligt en het eindvlak dat de geïnstalleerde lengte bepaalt. Laat vervolgens een manier over om het halffabricaat vast te zetten, elk oppervlak te bereiken, het onderdeel van de grondstof te scheiden en het na loskoppeling te verifiëren. Een profiel kan rotationeel symmetrisch zijn en toch moeilijk af te werken zijn als het enige bruikbare vastzettende oppervlak al een delicate pasvorm is, een schouder een hoek verbergt of het uiteinde na afsnijden een kritiek vlak wordt.
Deze handleiding behandelt die tekenbeslissingen voor assen en holle gedraaide onderdelen. De handleiding voor draaibewerkingen legt uit hoe buitendiameterdraaien, vlakdraaien, groefdraaien en doorsnijden functies creëren. Hier is het doel om te bepalen welke geometrie kan wijzigen zonder dat de assemblage verandert, en wat de eindtekening daadwerkelijk moet beheersen.
Begin met de as en de vlakken die de positie van de assemblage bepalen
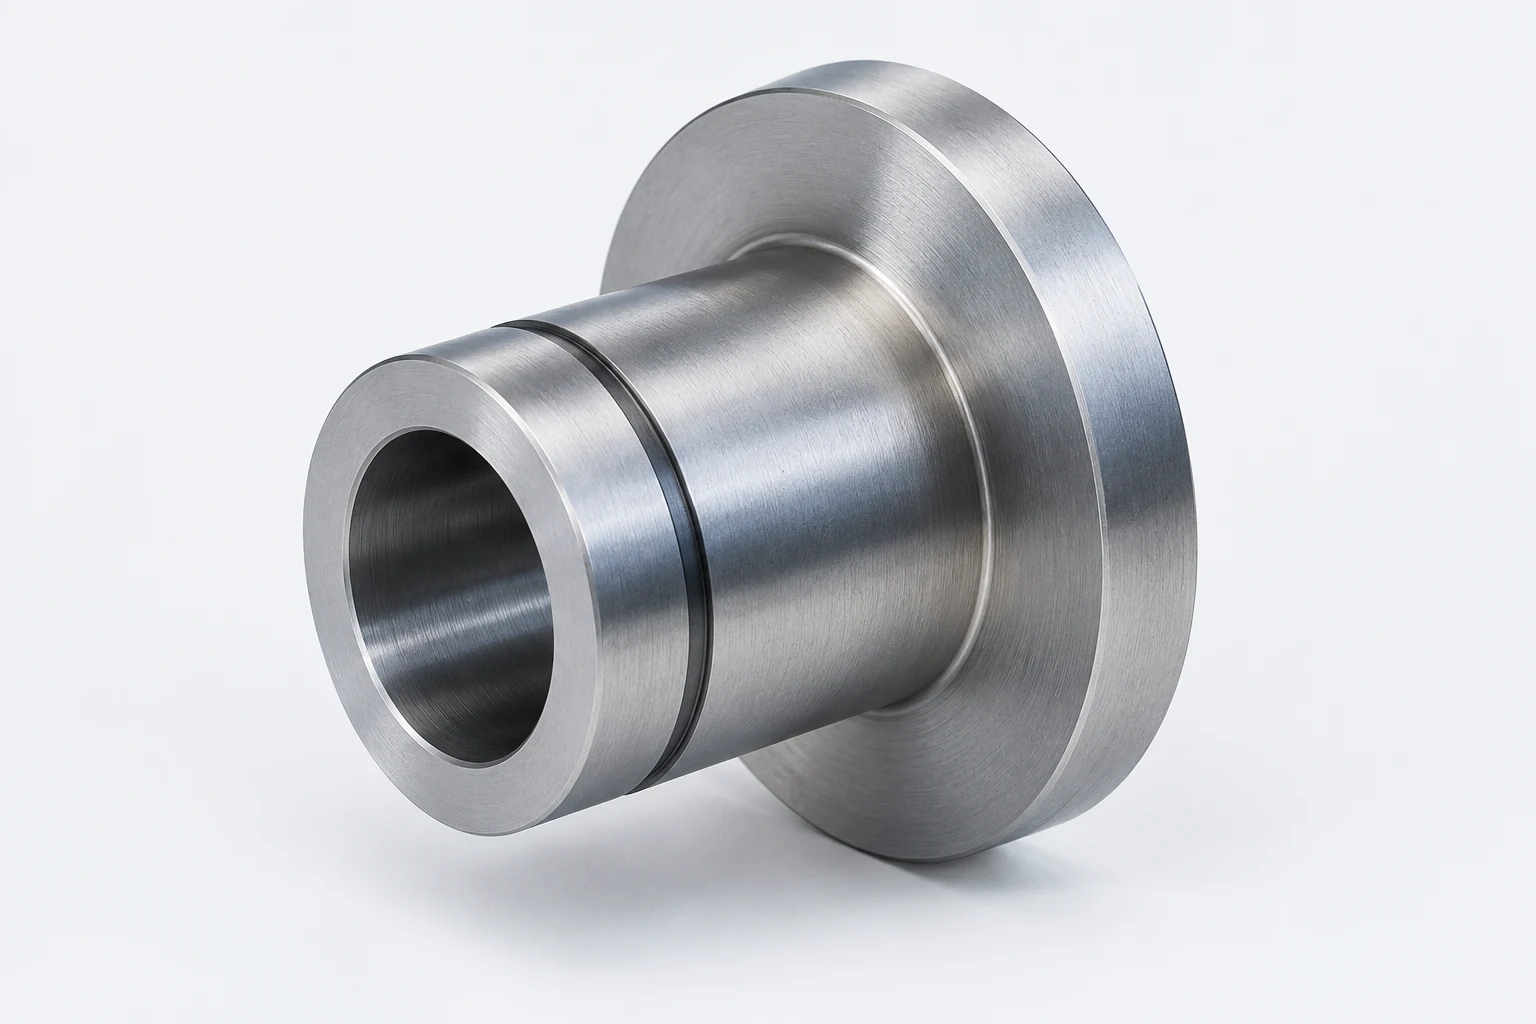
Voor een flensbus kan de boring een pen positioneren, de geleidende buitendiameter (pilot OD) in een behuizing passen en het flensvlak axiale verplaatsing tegenhouden. Dat zijn drie afzonderlijke functies. De afmeting van de boring bepaalt de pasvorm op de pen; de relatie tussen de boring en de pilot bepaalt hoe de pen in de behuizing zit; het flensvlak bepaalt waar de assemblage stopt. Alle drie deze kenmerken met een willekeurige, zeer strakke algemene tolerantie vastleggen, zou verdoezelen welke onderlinge relatie daadwerkelijk van belang is. Alleen nominale afmetingen opgeven is evenmin behulpzaam.
Identificeer de werkelijke assemblagecontacten op het model voordat u vraagt om een schouderontlasting, een andere groef of een korter lichaam. Als de flens op een ringvormige zitting rust, markeer dan de contactring die behouden moet blijven. Als het verre uiteinde slechts ruimte laat voor een ander onderdeel, kan de vereiste lengte anders zijn dan bij een vlak dat een lager positioneert. Een nominaal decoratieve afschuining kan nog steeds functioneel zijn wanneer deze een perspas leidt of een afdichting beschermt. Bestudeer het samenwerkende onderdeel, niet het gedraaide onderdeel in isolatie.
Een tekening kan een functionele cilindrische functie gebruiken om een referentieas vast te stellen en een aansluitvlak om een axiale referentie vast te stellen. De keuze en volgorde hangen af van de manier waarop de assemblage het onderdeel positioneert. ASME Y14.5-2018 (R2024) biedt de tekenkundige taal voor afmetingen, referentievlakken en geometrische relaties; de openbare beschrijving ervan wijst geen kant-en-klaar toegestane tolerantie toe aan deze bus. [1] Een voorraaduiteinde of een oppervlak van de klauwplaat is alleen dan een geschikte fabricage-referentie als het ook de bedoelde ontwerp-relatie weerspiegelt.

Reserveer een werkbaar greepvlak voordat u het profiel definitief bewerkt
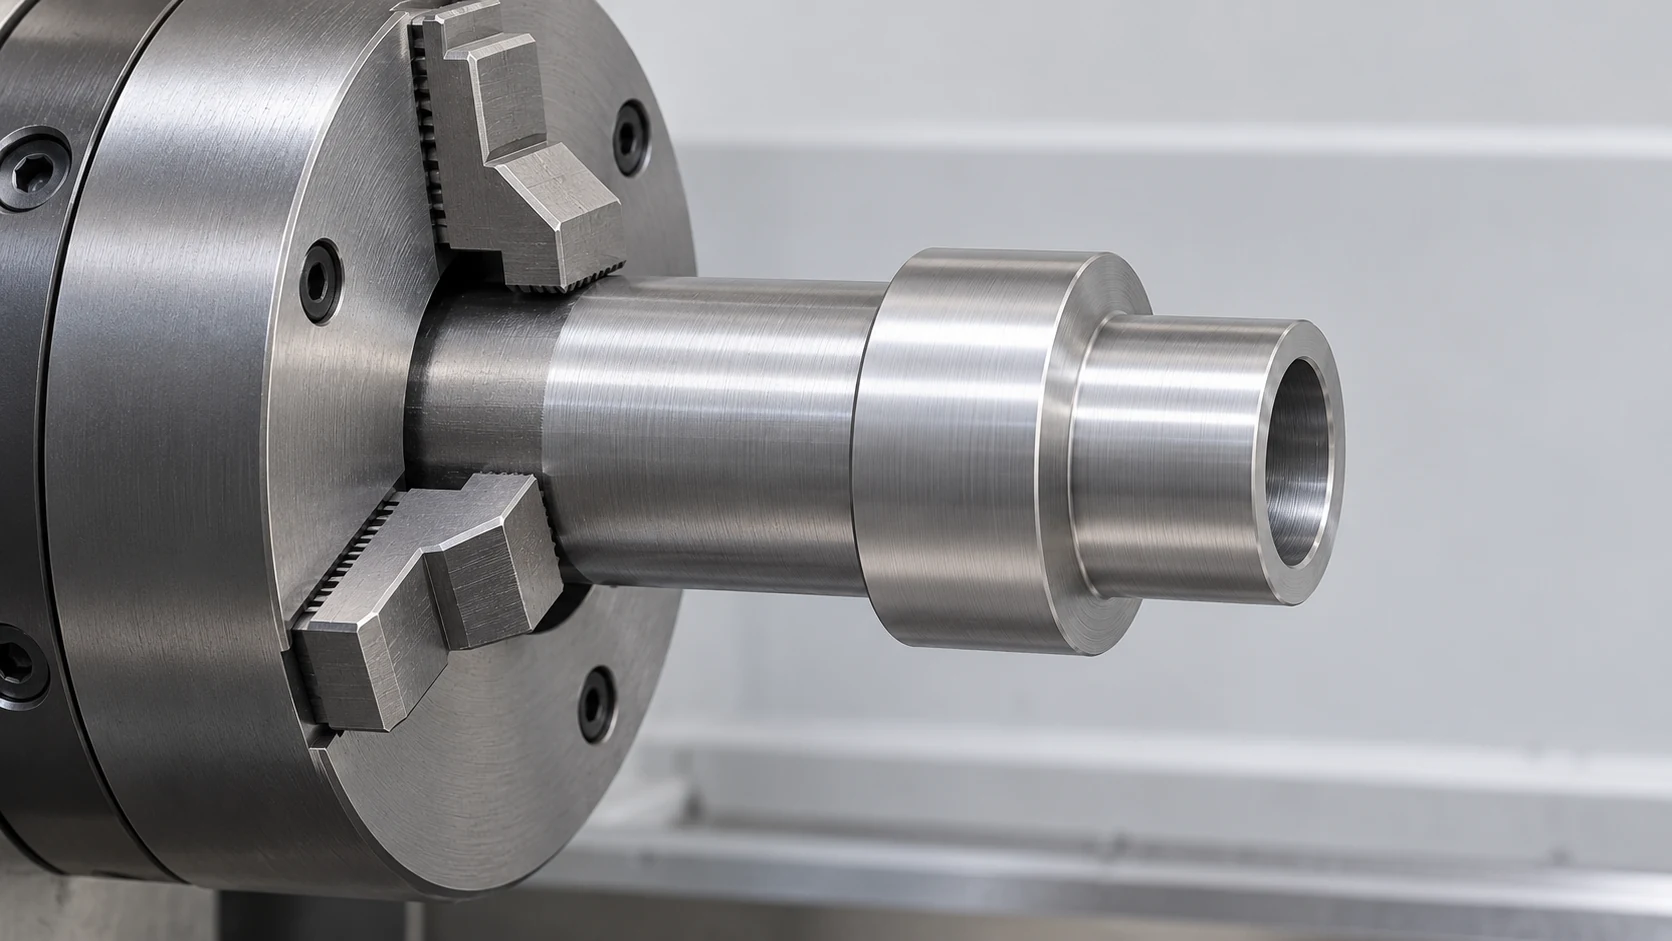
Een draaibank moet koppel overbrengen naar het werkstuk terwijl het gereedschap belasting uitoefent. Bij een staafgevoede bewerkingsroute kan extra materiaal achter het toekomstige onderdeel een aangrijpingsvlak bieden terwijl de blootliggende buitendiameter, boring en voorkant worden bewerkt. Bij een afgeknipt grondmateriaal kunnen de klemmen in plaats daarvan een bestaande diameter of een specifiek voorziene opspanoppervlakte vasthouden. De tekening dient de definitieve onderdeelbegrenzing aan te geven; de procesplanning bepaalt of tijdelijk extra materiaal wordt toegevoegd. De ontwerper moet echter wel beseffen wanneer elk toegankelijk oppervlak een afgewerkte afdichting, lageroppervlak of cosmetisch oppervlak is dat geen gewone klemcontacten kan verdragen.
Overweeg ook de tweede opspanmethode naast de eerste. Een onderdeel dat aan één uiteinde is gedraaid en vervolgens is omgekeerd, kan worden opgespannen op een afgewerkte buitendiameter of binnen een afgewerkte boring. Haas beschrijft machinabele zachte klemmen die kunnen worden geboord voor een bepaalde diameter; het instelmateriaal voor zijn draaibanken onderscheidt deze van harde klemmen, die een afgewerkte oppervlakte kunnen beschadigen of rondloopafwijking kunnen veroorzaken bij een tweede bewerking. [2] [3] Dit is een optie voor werkstukopspanning, geen garantie dat elke dunne mantel zonder vervorming kan worden geklemd. Het werkelijke contactoppervlak van de klemmen, de dwarsdoorsnede van het onderdeel en de toegestane oppervlaktoestand moeten gezamenlijk worden beoordeeld.
Een lange, blootgestelde sectie met kleine diameter geeft een ander probleem: de snijbelasting kan het werkstuk buigen, en ondersteuning moet beschikbaar zijn in de buurt van de overspanning die deze ondersteuning nodig heeft. Een draaibankpunt kan een uiteinde ondersteunen als dat uiteinde een centraalpunt of een tijdelijk materiaalstuk kan ontvangen; een steunstuk vereist een geschikt contactoppervlak. Te veel druk van de staartbank kan het materiaal zelf vervormen, zoals Haas opmerkt in zijn richtlijnen voor probleemoplossing. [4] De gids voor doorbuiging van slanke assen behandelt het kracht- en meetprobleem uitgebreid. Voor de vrijgave van het ontwerp dient te worden aangegeven welke eindoppervlakken geen centraalpunten of ondersteuningscontacten kunnen dragen en welk uiteinde eventueel pas na afloop wordt afgewerkt.
Behoud de aanslagvlak (seating land) bij het afronden van een schouderhoek
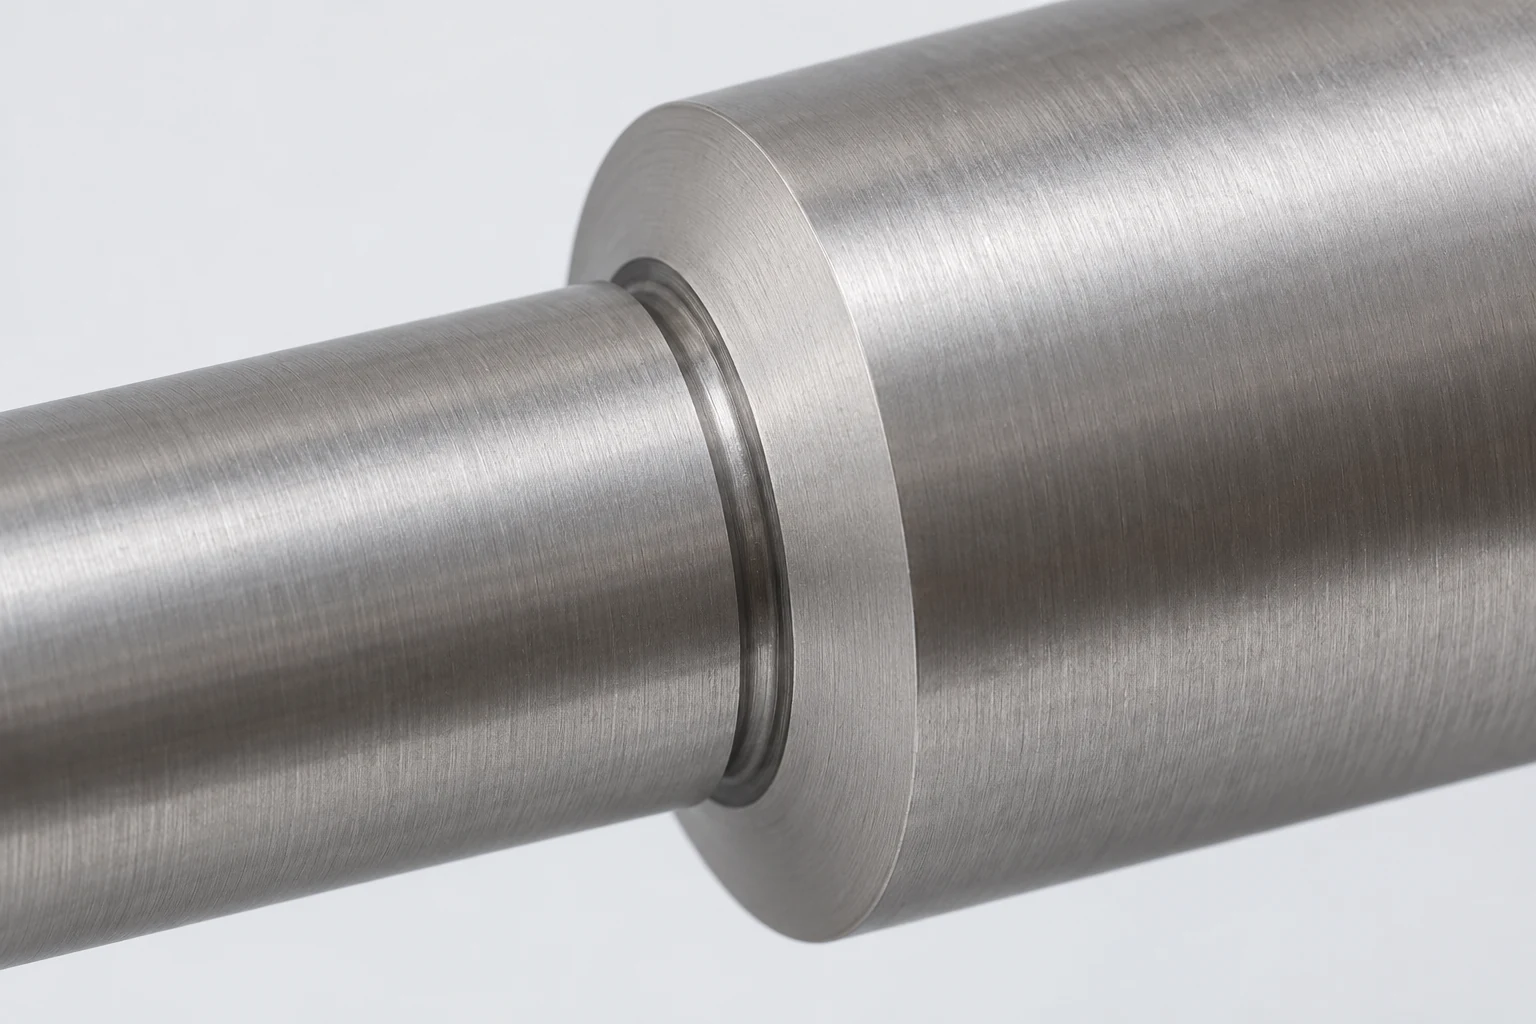
Een gedraaide trap brengt een buitendiameter en een vlak bij elkaar. De snijkant van het gereedschap en de houder moeten voldoende vrijspeling hebben op dat snijpunt. De richtlijnen voor extern draaien van Sandvik Coromant behandelen een vierkante schouder, een profielwijziging en een hoekontlasting als verschillende toegankelijkheidsvoorwaarden voor de gereedschapsopstelling. [5] De ontwerpvrage is: hoeveel van de hoek mag veranderen terwijl het tegenonderdeel nog steeds op de bedoelde plaats blijft zitten.
Als een ring, lager of ring onder de schouder moet aansluiten, controleer dan de binnenrand of de afschuining ervan. Een compatibele afronding op de as kan aanvaardbaar zijn wanneer de tegenoverliggende hoek deze vrijlaat. Een smalle lokale ontlasting kan ook toelaten dat de bewerkingsgereedschap de buitendiameter en het frontvlak voltooit zonder een ongewenste overgang bij de aansluiting te laten achterblijven. Geen van beide opties is automatisch beter: een grote afronding kan de tegenoverliggende vlakken van hun aansluiting houden, terwijl een te brede ontlasting het ringvormige steunvlak dat de belasting draagt, kan verwijderen. Definieer gezamenlijk het frontvlakgebied dat moet contact maken, de toegestane vorm van de hoek en de vereiste overgang van de buitendiameter.
Voor een as met meerdere aaneengesloten trappen moet voldoende axiale ruimte worden vrijgehouden zodat het gereedschapslichaam bij elke schouder kan naderen en zich kan terugtrekken. Een tekening kan een smalle uitsparing weergeven waarin een snijkant schijnbaar past, terwijl de houder de volgende trap zou raken. Een ander wisselplaatje of een andere houder kan de bewerkingsroute oplossen, maar de gids voor draaigereedschappen hoort bij die keuze van bewerking. Het vrijgegeven ontwerp moet de eindcontour en de beschermd geplaatste zitting specificeren, niet een bepaalde wisselplaatcode voorschrijven zonder gegronde reden.
Controleer de passende pasvorm van de groef en het metaal erachter
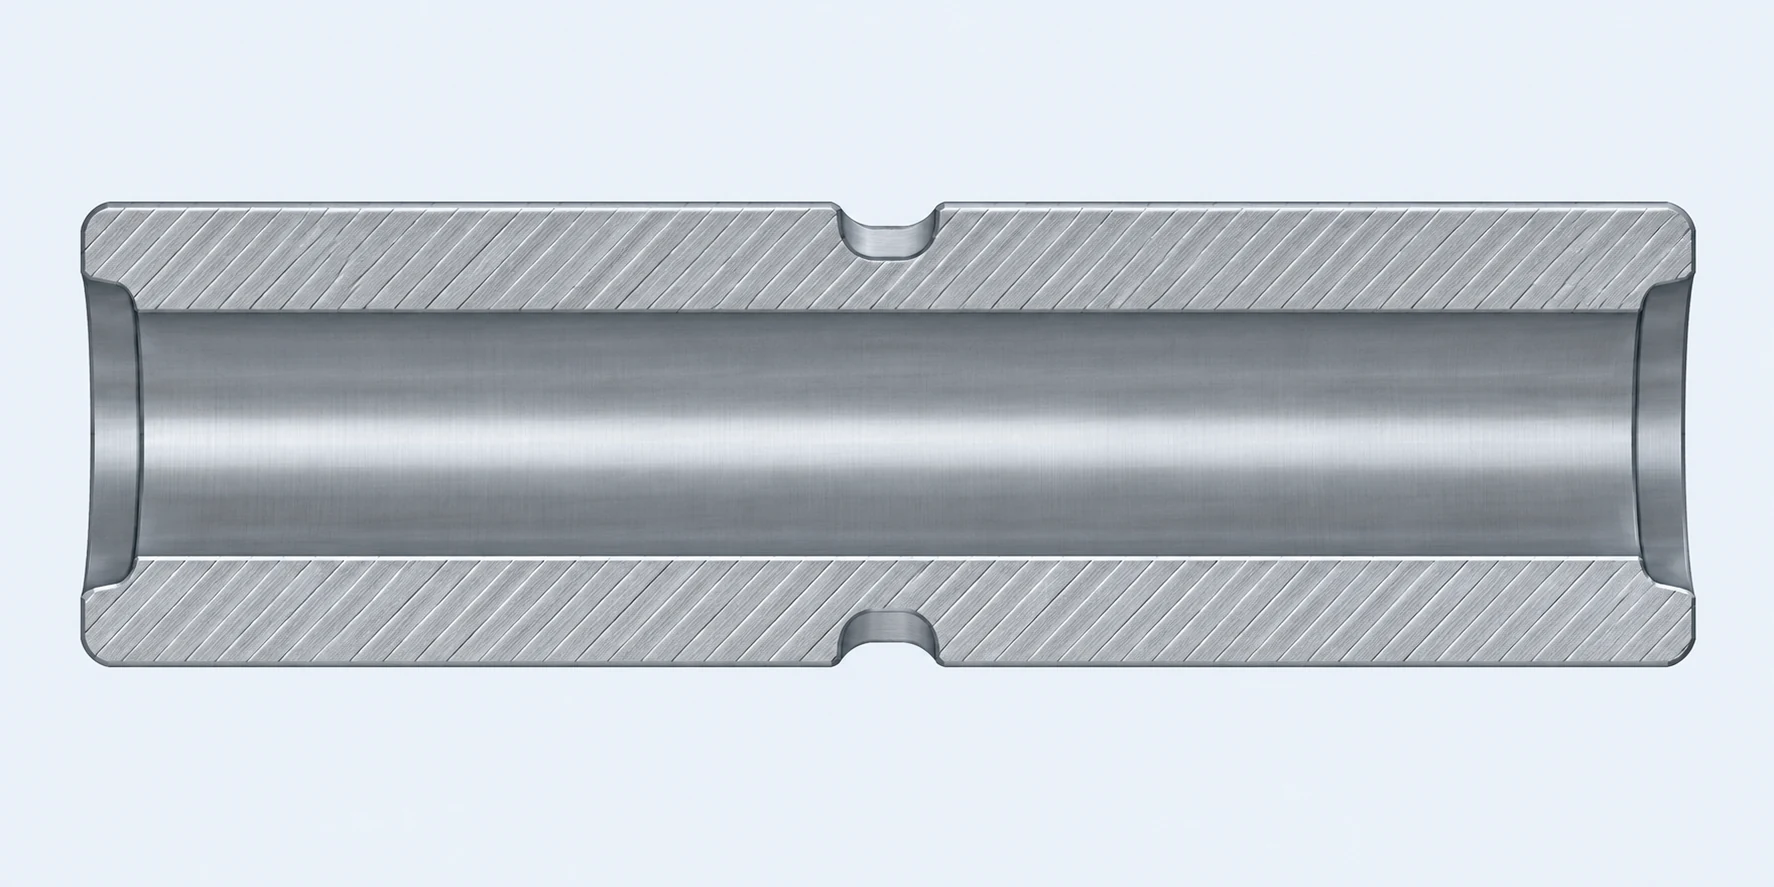
Een externe groef is een ringvormig kenmerk, maar het doel ervan beïnvloedt het ontwerp. Een veerring vereist een groef die compatibel is met de geselecteerde veerring en de bijbehorende belastingsgeval; een afdichting vereist de geometrie van de afdichtingskamer (gland) en de oppervlakte-eisen; een vrijloopgroef (clearance undercut) hoeft slechts een hoek van het tegenoverliggende onderdeel te ontwijken. Pas niet één nominale groefbreedte of wortelstraal toe op alle drie de gevallen. Plaats de eis van het geselecteerde component op de tekening of in een gecontroleerde specificatie, en geef vervolgens de groefbreedte, worteldiameter, axiale positie en randvoorwaarde aan die deze eis implementeren.
Een groef rond een holle bus verwijdert ook materiaal van de wand bij de wortel. Stel dat een voorgestelde tekening een groefworteldiameter van 17,0 ± 0,1 mm aangeeft rond een doorgaande boring van 12,0 ± 0,1 mm. Voor ideale concentrische cilinders bedraagt de nominale radiale wanddikte (17,0 − 12,0) ÷ 2 = 2,5 mm. Gebruik van de kleinste toegestane worteldiameter en de grootste toegestane boring geeft (16,9 − 12,1) ÷ 2 = 2,4 mm. Alleen deze diameterlimieten bepalen niet de lokale minimale wanddikte als de assen uitgelijnd zijn. Als de werkelijke as van de boring in een anderszins ideale doorsnede 0,10 mm van de as van de groef afwijkt, wordt de dunste lokale wanddikte 2,4 − 0,10 = 2,3 mm. De afwijking van 0,10 mm is hier een expliciet vermelde bereidingsinvoer, geen impliciete tolerantie.
Deze berekening beantwoordt een meetkundige vraag, niet een vraag over sterkte of vermoeiing. De ontwerper moet de belasting, het materiaal, de vorm van de groefbasis en het gekozen tegenonderdeel afzonderlijk beoordelen. Het toont ook waarom zowel de diameter van de groef als de binnendiameter van de boring kunnen voldoen aan de maatcontrole, terwijl de minimale wanddikte nog steeds onzeker is: hun onderlinge positie is van belang. Sandvik Coromant wijst erop dat diepe groeven leiden tot gereedschapsoverhang, koelvloeistof- en spaanafvoerproblemen, en dat een brede groef niet noodzakelijkerwijs in één enkele inzetdiepte (gelijk aan de breedte van het wisselplaatje) hoeft te worden gefreesd. [6] Specificeer de afgewerkte groef op basis van de functie, en controleer vervolgens het bewerkingspad ten opzichte van die meetkunde.
Ontwerp de boring voor de volledige boringseenheid
Een gemodelleerd gat kan aan de opening open zijn, maar toch moeilijk bewerkbaar op zijn diepste functionele diameter. Een interne draaibewerkingsgereedschap heeft een snijkant, een kop en een steel; alle drie moeten in het gat passen en er bij de vereiste diepte weer uitkomen. Sandvik Coromant identificeert de gatdiameter, -lengte en gereedschapsuitsteking als onderling verbonden beperkingen en geeft de voorkeur aan de grootst mogelijke praktische gereedschapsdoorsnede met de kortst mogelijke praktische uitstekende lengte voor stabiliteit. [7] Een kleine punt die door de opening past, bewijst niet dat de ondersteunende steel een lange, smalle interne zitting volledig kan bewerken.
Scheid de nuttige lager- of afdichtingslengte van de extra holterdiepte. Als de assemblage slechts een korte afgewerkte boring vereist, gevolgd door speling, kan de tekening die functionele lengte definiëren en een groter of anders gevormd niet-contactgebied daarbuiten toestaan. Als de boring eindigt bij een functionele interne schouder, behoud dan de schouder, maar zorg ervoor dat de hoek en de spaanafvoer voldoende ruimte hebben voor de gekozen bewerkingsroute. Verwijder geen stop of afdichtingsvlak alleen omdat het het boren bemoeilijkt. Evenmin mag een genoemde boorgrootte worden gebruikt als vervanging voor een vereiste afgewerkte boring: het maken van het gat en het definitieve interne draaien kunnen afzonderlijke bewerkingsstappen zijn.
Voor een dunne huls kan de boringmaat ook veranderen nadat de klauwen zijn losgekomen of nadat het onderdeel is afgedraaid. Geef de voorwaarde aan waarbinnen een pasvorm moet worden geaccepteerd. Een meting in de klauwplaat kan tijdens de opzet nuttig zijn, maar is niet automatisch gelijk aan de werkelijke maat van het gemonteerde onderdeel. Het werkelijke materiaal, de wanddikte, de wijze van opspanning in de chuck en de volgorde van bewerkingen bepalen of een procesherziening nodig is; uit dit artikel volgt geen universeel minimum voor boring of wanddikte.

Zet radiale kenmerken en het tweede uiteinde bloot
Gewone draaien levert oppervlakken op die symmetrisch zijn ten opzichte van de spindelas. Een radiale aansluiting, een excentrisch geboorde gat, een moersleutelvlak of een zijgroef verstoort die symmetrie. Afhankelijk van de machine kan een dergelijke functie worden bewerkt met geïndexeerd aangedreven gereedschap of in een afzonderlijke freesopstelling. Haas Tooling beschrijft axiale en radiale aangedreven houders voor secundaire boren, frezen, vlakmaken en tapschroeven op uitgeruste draaibanken. [8] Dat betekent niet dat elke CNC-draaibank of VETCNC-opstelling over deze opties beschikt. De gids voor aangedreven gereedschap en mill-turn legt de mogelijke keuzes uit.
Geef de hoekpositie van het radiale onderdeel aan wanneer het moet uitlijnen met een ander onderdeel, en bepaal zijn axiale positie ten opzichte van een functionele vlak. Een radiale aansluiting in een boring creëert ook een snijdende interne rand; indien stroming, reiniging of montage deze rand belangrijk maakt, definieer dan de toegestane toestand ervan. Indien de hoekoriëntatie geen rol speelt, stel dan geen onnodige ‘clocking’-vereiste op alleen omdat de CAD-weergave toevallig de aansluiting bovenaan laat zien.
Het uiteinde aan de verre kant vereist een eigen beslissing. Afbreken (parting) scheidt het onderdeel van de stang, maar het afsnijvlak kan een ‘pip’, een bruil of een andere toestand vertonen die ongeschikt is als aanslag- of lengte-referentievlak. Sandvik Coromant bespreekt de afwegingen rond de geometrie van afbreekgereedschappen en de mogelijkheid van pip- en bruilvorming. [9] Indien het tweede uiteinde een lager positioneert of de totale lengte bepaalt, definieer dan het definitieve vlak van dat uiteinde en voorzie een methode om het onderdeel opnieuw op te spannen en af te werken. Indien het uiteinde slechts ruimte moet vrijmaken voor een aangrenzend onderdeel, specificeer dan de benodigde speling en randtoestand, zonder dit uiteinde te behandelen als een nauwkeurige aanslag.

Koppel elke revisie aan de interface die deze wijzigt
Deze wijzigingen kunnen het onderdeel alleen gemakkelijker maken om te produceren wanneer de aangrenzende functie blijft worden vervuld. De tabel houdt de ontwerpverandering en haar gevolg bij elkaar; het is geen verzameling standaardtoleranties.
| Te beoordelen functie | Mogelijke ontwerpwijziging | Te herbeoordelen interface |
|---|---|---|
| Eind vastgehouden zonder veilig klemcontact | Voeg verwijderbare grondstof of een niet-functionele gripband toe | Uiteindelijke lengte, materiaaltoeslag en toegang tot het tweede uiteinde |
| Strakke schouderovergang | Gebruik een compatibele afronding of lokale ontlasting | Aansluitende afschuining en resterende ringvormige zitvlak |
| Diepe externe groef in een hol lichaam | Wijzig alleen indien de gekozen ring of afdichting dit toestaat | Profiel van de groefbasis, wanddikte en verhouding tussen boring en groef |
| Lange niet-functionele blinde holte | Verkort of open het vrijloopgebied | Nuttige eindlengte van de boring en interne stop |
| Radiale aansluiting | Behoud toegang voor geïndexeerde gereedschappen of een tweede opspanning | Hoekrelatie, axiale positie en interne rand |
| Afsnij-eind | Sta een tweede vlakafwerking toe indien deze de lengte bepaalt | Axiaal referentievlak, zitvlak en eindtoestand van de spaanrand |
Pas de controles toe op een tekening van een flensbus
Neem een voorgestelde geflensde bus met een positioneringsboring, een buitendiameter-piloot, een vergrendelgroef, een zitflens en één radiale olieaansluiting. De boring past op een pen; de piloot komt in een behuizing; de flens voorkomt axiale beweging. De groefbasis en de boring gebruiken de bovenstaande numerieke limieten. Niets in dit voorbeeld geeft informatie over het materiaal, een ringnorm, vereiste wandsterkte of een VETCNC-procescapaciteit. Deze gegevens moeten worden aangeleverd voor een daadwerkelijke productfreigave.
Beoordeel de tekening in een volgorde die de functie behoudt vóórdat u de toegang wijzigt:
- Stel de aansluitende referenties vast. Beslis of de boring of de piloot de as van de assemblage bepaalt, identificeer het contactvlak van de flens en bepaal de positie van de aansluiting ten opzichte van dat vlak indien de axiale positie van invloed is op de stroming. Houd de groefspecificatie van de geselecteerde ring bij de tekenwijziging.
- Beoordeel de eerste opspanning. Identificeer voorraadmateriaal dat kan worden vastgezet terwijl het boring, het leidende vlak, de voorkant-schouder en de groef worden bewerkt. Als alleen afgewerkte oppervlakken overblijven voor de omgekeerde opspanning, beoordeel dan beschermende of geboorde kaken en of de huls dat contact kan verdragen.
- Los de hoeken en de wand op. Controleer de hoek van de passende behuizing tegen de schouderontlasting. Bereken de wanddikte tussen de groef en de boring op basis van de werkelijke maatgrenzen; controleer of beoordeel vervolgens de asverschuiving, omdat het coaxiale resultaat van 2.4 mm alleen geen garantie biedt voor de lokale wanddikte.
- Laat de resterende functies zien. Controleer de volledige boringstangomvang over de vereiste eindboorglengte. Geef de radiale opening een route en specificeer de voorwaarde aan de binnenzijde van de rand. Bepaal of het gescheiden uiteinde een afwerkdoorsnede nodig heeft, omdat dit de assemblagelengte bepaalt.
- Stel meetbare acceptatiecriteria vast. Pas maatlimieten toe op de passende oppervlakken, een geschikte geometrische eis waarbij de verhouding tussen boring en centreeroppervlak of aanslagvlak van belang is, en de gespecificeerde groef-, aansluit- en eindrandvereisten in de geleverde toestand van het onderdeel.
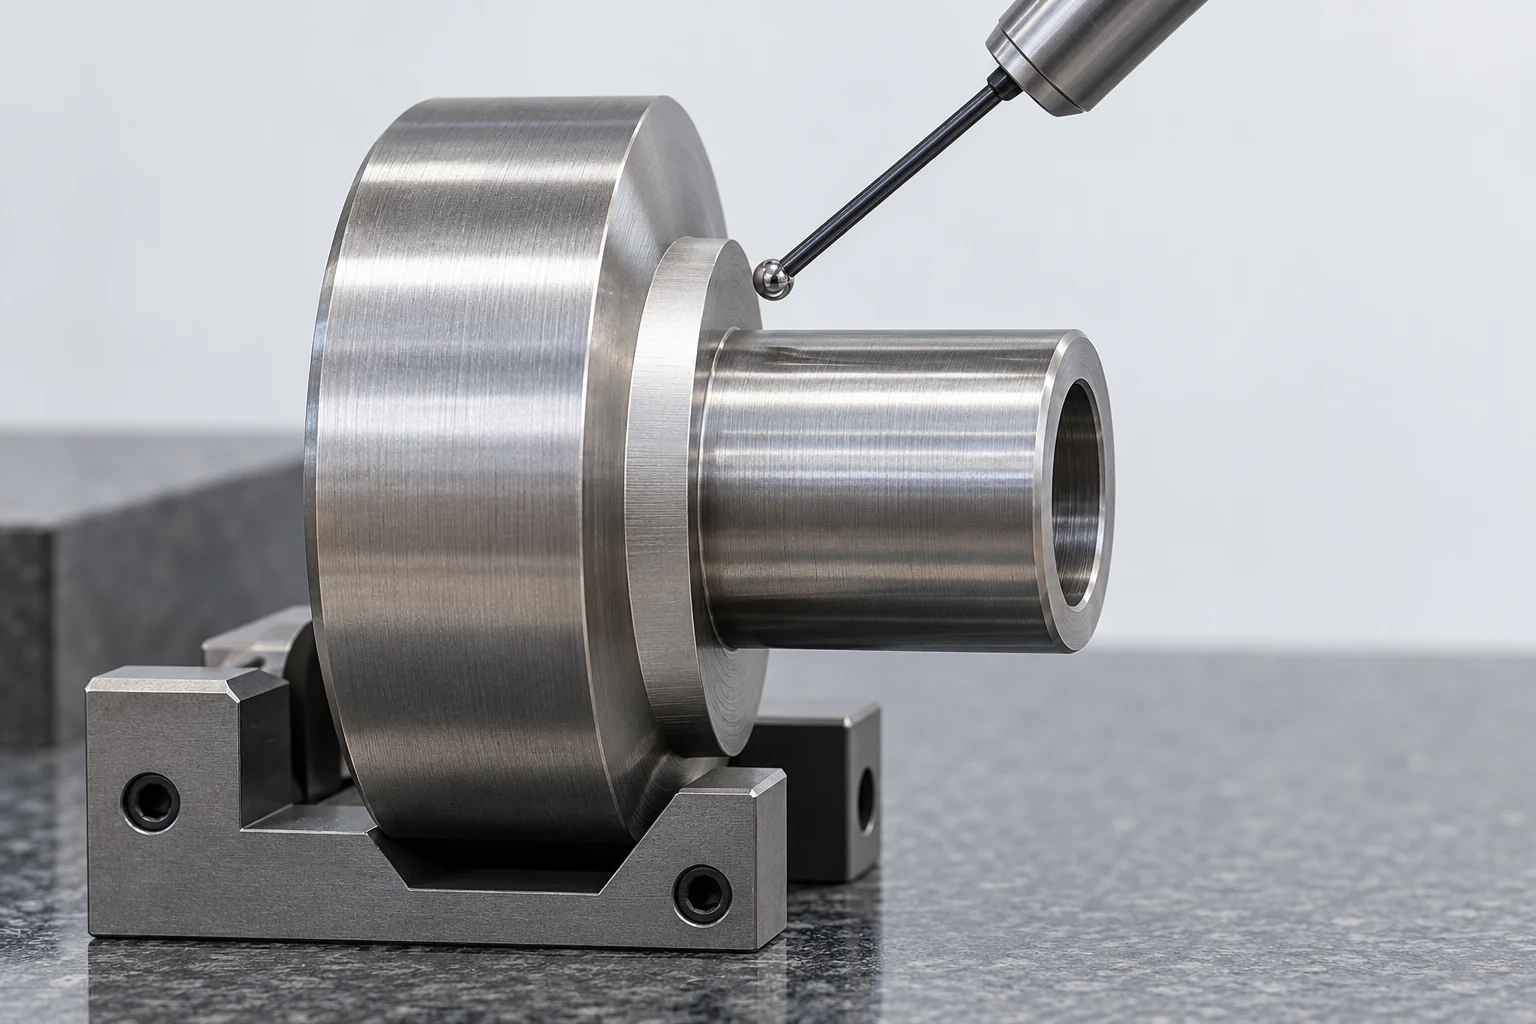
Een paar diametermetingen op zich kunnen niet aantonen dat de boring en de groef dezelfde as delen. Rondloopafwijking, wanneer gekozen voor de functionele relatie, wordt beoordeeld ten opzichte van een referentieas; de gespecificeerde kenmerken en de referentieopstelling bepalen de inspectiemethode. De metrologiegids van KEYENCE beschrijft deze afhankelijkheid van de referentie, terwijl de bredere gids over toleranties, referenties en inspectie uitlegt hoe u de pasmaat scheidt van de geometrische controle. [10] Kies de controle die weerspiegelt wat tijdens de montage mislukt, in plaats van aan elke cilindrische oppervlakte een algemene strakke waarde toe te voegen.
Geef het afgewerkte onderdeel vrij, niet een verspaningsveronderstelling
De nuttige draaitekening definieert het eindmateriaal en de eindtoestand, functionele afmetingen, schouder- en groefgeometrie, relevante referentievlakken, oppervlakte- of randvoorwaarden, en welke uiteinde van de as daadwerkelijk de lengte bepaalt. Het 3D-model en de 2D-vereisten moeten met elkaar overeenkomen. Een tijdelijke greepvoorziening of een voorgestelde bewerkingsvolgorde kan met de fabrikant worden besproken, zonder dat deze stilletjes een permanente functie of een tolerantie op de tekening wordt.
Voor een werkelijke as of bus controleert u elke voorgestelde wijziging van de geometrie ten opzichte van het aansluitende onderdeel, en test u vervolgens de eerste opspanning, de tweede opspanning en de inspectietoestand. Dat koppelt het ontwerp aan een haalbare bewerkingsroute, terwijl de keuze van gereedschap en machine wordt overgelaten aan de bevestigde capaciteit van de werkplaats.
Technische bronnen
- ASME. Y14.5 – Afmetingen en toleranties, 2018 (R2024), openbaar toepassingsgebied. Tekening- en modeltaal voor geometrische eisen.
- Haas Tooling. Draaibankklemmen. Klemstijlen voor contact met het werkstuk en bewerkbare zachte klemmen.
- Haas Automation / Trident Machine Tools. Haas-draaibankinstelling. Harde en zachte klemmen in de eerste en tweede bewerking.
- Haas Automation. Hydraulische losse kop – Probleemoplossingsgids. Ondersteuningsdruk en vervorming van het uitgangsmateriaal.
- Sandvik Coromant. Buitendraaien. Toegang tot schouder-, profiel- en hoekontlastingsgereedschap.
- Sandvik Coromant. Buitengroeven. Procesbeperkingen voor diepe en brede groeven.
- Sandvik Coromant. Intern draaien. Boordiameter, -diepte, draaiboorafmeting en uitsteeklengte.
- Haas Tooling. Aangedreven (actieve) gereedschaphouders. Axiale en radiale aangedreven houders en secundaire bewerkingen op uitgeruste draaibanken.
- Sandvik Coromant. Afsnijden. Stabiliteit bij afsnijden, overwegingen rondom pijp en bruin.
- KEYENCE America. Tolerantie voor rondloopafwijking (afwijking van de rondloop). Relatie tussen de referentieas en de cirkelvormige of totale rondloopafwijking.



