Auf dieser Seite
Entwerfen Sie ein CNC-gedrehtes Teil ausgehend von den Flächen, die seine Funktion bestimmen: der Bohrung oder Außendurchmesser zur Lagefixierung, der Schulter zur Anlage und der Stirnfläche zur Einstellung der eingebauten Länge. Anschließend muss eine Möglichkeit verbleiben, das Rohling zu spannen, jede dieser Flächen zu bearbeiten, das Teil vom Restmaterial abzutrennen und es nach der Trennung zu prüfen. Ein Profil kann rotationssymmetrisch sein und dennoch schwierig zu fertigen sein, wenn seine einzige nutzbare Spannfläche bereits eine empfindliche Passung darstellt, eine Schulter eine Ecke verdeckt oder das entfernte Ende nach dem Abschneiden zu einer kritischen Stirnfläche wird.
Dieser Leitfaden behandelt jene Zeichnungsentscheidungen für Wellen und hohle gedrehte Komponenten. Der Leitfaden zu Drehoperationen erläutert, wie Außendrehen, Abschneiden, Nutfräsen und Trennen Merkmale erzeugen. Hier geht es darum zu entscheiden, welche Geometrie sich ändern darf, ohne die Montage zu beeinflussen, und was die fertige Zeichnung tatsächlich steuern muss.
Beginnen Sie mit der Achse und den Flächen, die die Montage positionieren
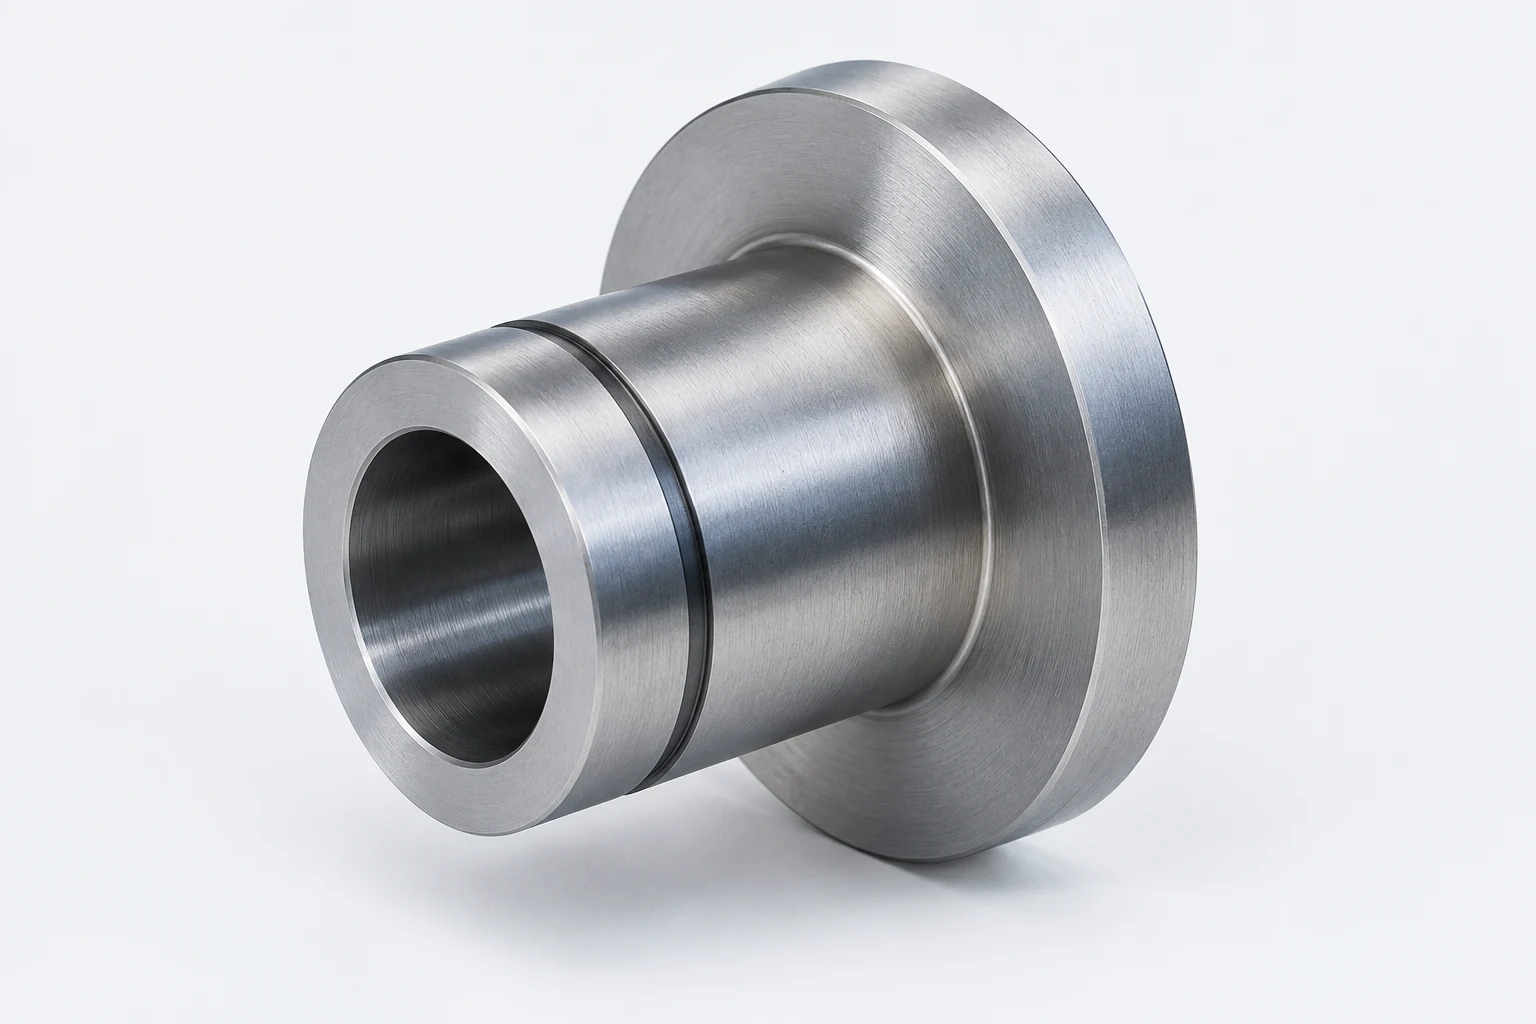
Bei einer geflanschten Buchse kann die Bohrung einen Stift zentrieren, der Pilot-Außendurchmesser in ein Gehäuse eingreifen und die Flanschfläche die axiale Bewegung begrenzen. Das sind drei unterschiedliche Funktionen. Die Größe der Bohrung bestimmt deren Passung zum Stift; ihr geometrisches Verhältnis zum Pilot bestimmt, wie der Stift im Gehäuse sitzt; die Flanschfläche steuert die Endposition der Baugruppe. Eine willkürliche, sehr enge allgemeine Toleranz für alle drei Merkmale würde verschleiern, welche geometrische Beziehung tatsächlich maßgeblich ist. Allein die Nennmaße anzugeben, ist genauso wenig hilfreich.
Identifizieren Sie die tatsächlichen Montagekontaktflächen am Modell, bevor Sie eine Schulterentlastung, eine andere Nut oder einen kürzeren Körper anfordern. Wenn der Flansch auf einem ringförmigen Sitz aufliegt, kennzeichnen Sie die Kontaktfläche, die erhalten bleiben muss. Wenn das entfernte Ende lediglich einen anderen Bauteil freigibt, kann sich daraus eine andere Längenanforderung ergeben als bei einer Stirnfläche, die ein Lager positioniert. Ein nominell dekorativer Fase kann dennoch funktional sein, wenn sie eine Presspassung einführt oder eine Dichtung schützt. Prüfen Sie das Gegenbauteil – nicht das gedrehte Bauteil isoliert.
Eine Zeichnung kann ein funktionelles zylindrisches Merkmal verwenden, um eine Bezugslinie (Datum-Achse) und eine Anlagefläche, um einen axialen Bezug festzulegen. Die Auswahl und Reihenfolge hängen davon ab, wie die Baugruppe das Teil positioniert. ASME Y14.5-2018 (R2024) legt die Zeichnungssprache für Maße, Bezüge und geometrische Beziehungen fest; ihre öffentliche Beschreibung weist diesem Buchsenbauteil keine vorgefertigte Toleranz zu. [1] Ein Rohrende oder eine Spannflächenfläche eines Drehfutters ist nur dann ein praktischer Fertigungsbezug, wenn sie zugleich die vorgesehene konstruktive Beziehung widerspiegelt.

Reservieren Sie vor dem Fertigstellen des Profils einen ausreichenden Greifbereich
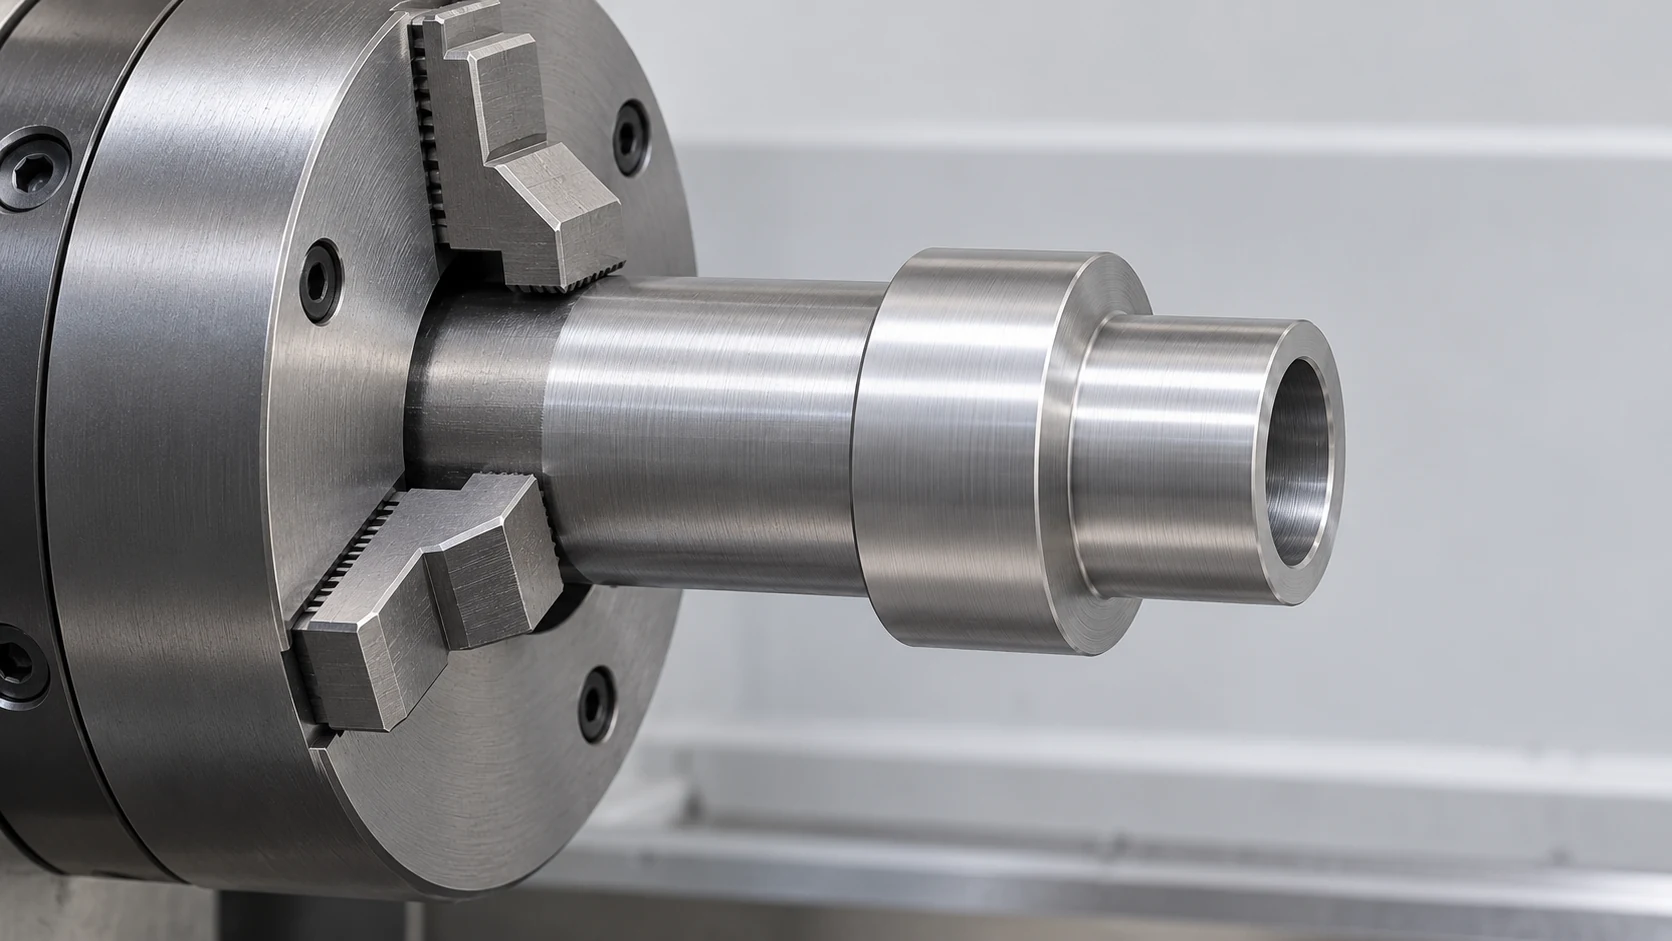
Eine Drehmaschine muss Drehmoment auf das Werkstück übertragen, während das Werkzeug Last aufbringt. Bei einer Stangenzuführung kann zusätzlicher Materialvorrat hinter dem zukünftigen Teil einen Greifpunkt bieten, während der freiliegende Außendurchmesser, die Bohrung und die vordere Stirnfläche bearbeitet werden. Bei einem geschnittenen Rohling können die Spannfutterbacken stattdessen einen vorhandenen Durchmesser oder eine speziell ausgelegte Aufspannfläche des Fixtures greifen. Die Zeichnung sollte die endgültige Teilegrenze festlegen; die Fertigungsplanung entscheidet, ob temporärer Materialvorrat hinzugefügt wird. Der Konstrukteur muss jedoch berücksichtigen, wenn jede zugängliche Oberfläche eine fertige Dichtfläche, Lagerfläche oder kosmetische Fläche ist, die keinen gewöhnlichen Kontakt mit den Spannfutterbacken tolerieren kann.
Berücksichtigen Sie auch den zweiten Spannungsgriff neben dem ersten. Ein Werkstück, das an einem Ende gedreht und anschließend umgedreht wird, kann entweder auf einem fertigen Außendurchmesser oder innerhalb einer fertigen Bohrung gehalten werden. Haas beschreibt bearbeitbare Weichspannfutter, die für einen bestimmten Durchmesser aufgebohrt werden können; das Lathe-Setup-Material von Haas unterscheidet diese von Hartspannfuttern, die eine fertige Oberfläche beschädigen oder bei einer zweiten Bearbeitung Rundlaufabweichungen verursachen können. [2] [3] Dies ist eine Möglichkeit der Werkstückaufspannung – keine Garantie dafür, dass irgendeine dünne Hülse ohne Verformung eingespannt werden kann. Die tatsächliche Kontaktfläche der Spannfutterbacken, der Werkstückquerschnitt und die zulässige Oberflächenbeschaffenheit müssen gemeinsam geprüft werden.
Ein langer, freiliegender Abschnitt mit kleinem Durchmesser wirft ein anderes Problem auf: Die Schnittkraft kann das Werkstück verbiegen, weshalb eine Stützung nahe der zu bearbeitenden Spannweite erforderlich ist. Ein Zentrum kann ein Werkstückende stützen, sofern dieses Ende eine Zentrierbohrung oder einen opferbaren Materialvorsprung aufweisen kann; eine Feststelle benötigt eine geeignete Kontaktfläche. Ein zu hoher Reitstockdruck kann das Material selbst verformen, wie Haas in seiner Fehlersuchanleitung bemerkt. [4] Der Leitfaden zur Durchbiegung schlanker Wellen behandelt das Kraft- und Messproblem ausführlich. Für die Freigabe des Konstruktionsdatensatzes ist anzugeben, welche endgültigen Oberflächen keine Zentriermarkierungen oder Stützkontaktstellen tragen dürfen und welches Ende ggf. erst nachträglich fertigbearbeitet wird.
Behalten Sie die Anschlagfläche bei, wenn Sie eine Schulterecke öffnen
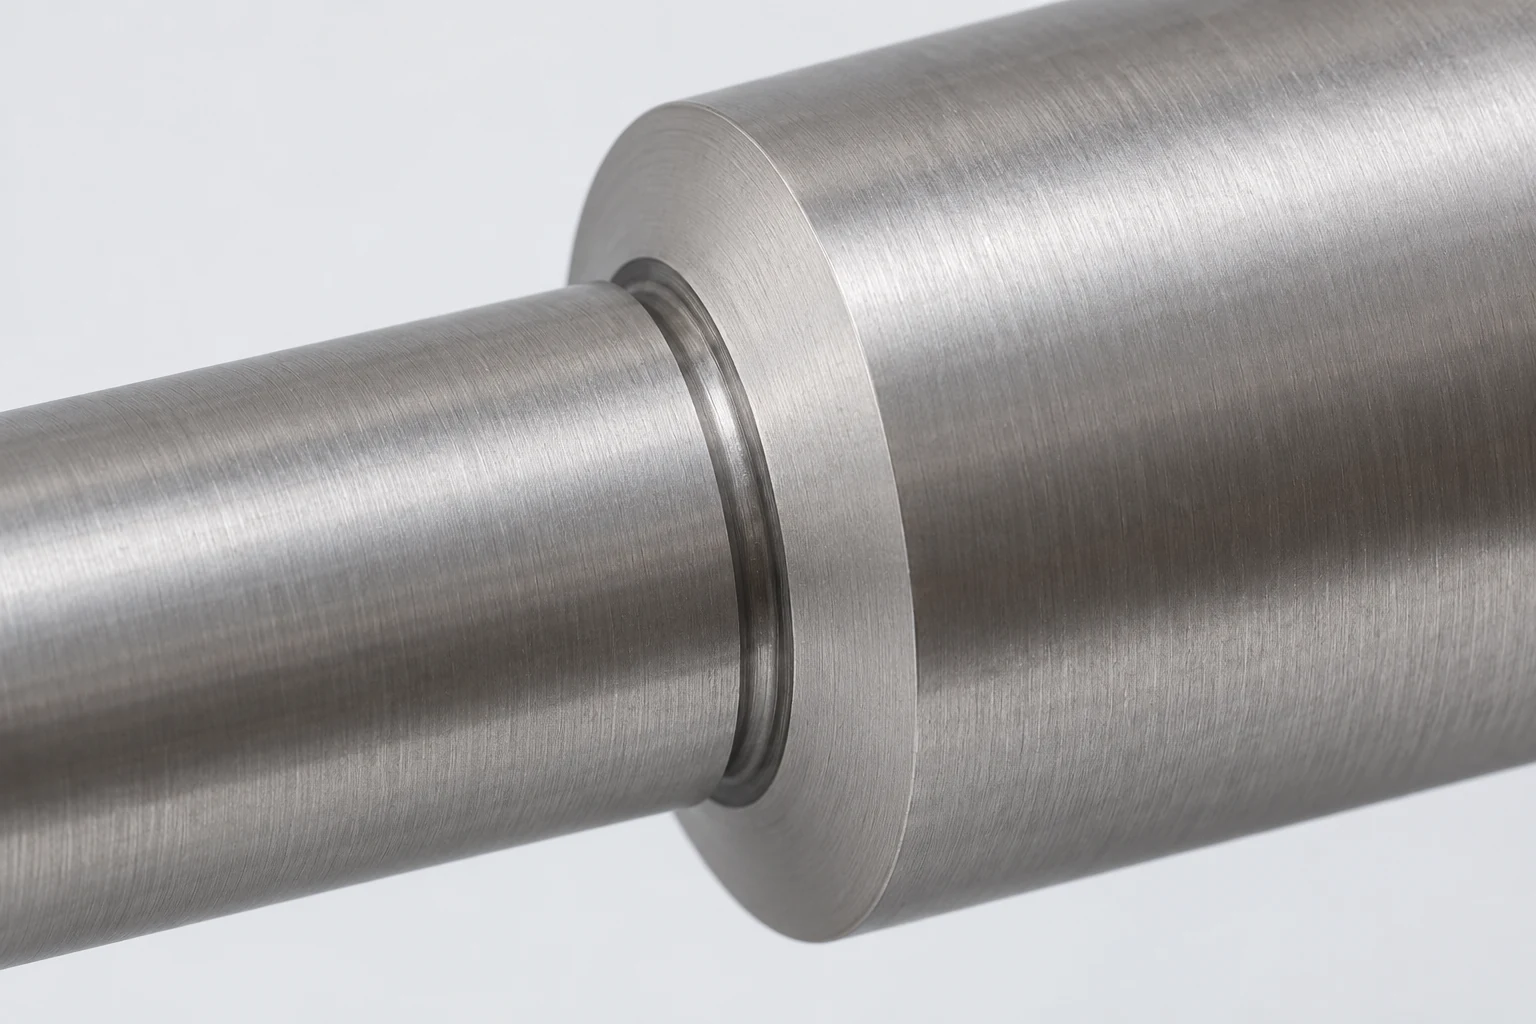
Ein gedrehter Absatz verbindet einen Außendurchmesser mit einer Stirnfläche. Die Schneidkante und der Werkzeughalter benötigen am Schnittpunkt Freiraum. Die Anleitung von Sandvik Coromant für Außen-Drehbearbeitung behandelt eine quadratische Schulter, eine Profiländerung und eine Eckentlastung als unterschiedliche Zugänglichkeitsbedingungen für die Werkzeuganordnung. [5] Die konstruktive Frage lautet: Wie stark darf die Ecke verändert werden, ohne dass das Gegenstück noch an der vorgesehenen Stelle sitzt.
Wenn ein Ring, ein Lager oder eine Scheibe an der Absatzkante anliegen muss, prüfen Sie dessen innere Kante oder Fase. Ein kompatibler Radius an der Welle kann akzeptabel sein, wenn die gegenüberliegende Ecke diesen freilässt. Eine schmale lokale Entlastung ermöglicht es dem Werkzeug ebenfalls, Außendurchmesser und Stirnfläche fertigzustellen, ohne eine unerwünschte Übergangszone an der Anlagefläche zu hinterlassen. Keine der beiden Optionen ist pauschal besser: Ein zu großer Radius kann die gegenüberliegende Fläche vom Anliegen abhalten, während eine zu breite Entlastung die ringförmige Tragfläche entfernen kann, die die Last übernimmt. Definieren Sie gemeinsam den Stirnflächenbereich, der Kontakt aufnehmen muss, die zulässige Eckform sowie den erforderlichen Übergang am Außendurchmesser.
Für eine Welle mit mehreren benachbarten Absätzen ist ausreichend axialer Platz für Annäherung und Rückzug des Werkzeugkörpers an jeder Schulter zu belassen. Eine Zeichnung kann eine schmale Aussparung darstellen, in die eine Schneide scheinbar passt, während der Halter jedoch gegen den nächsten Absatz stößt. Ein anderer Einsatzzahn oder ein anderer Halter kann den Weg freigeben, doch gehört der Drehwerkzeug-Leitfaden zu dieser Prozentscheidung. Der freigegebene Konstruktionsentwurf muss die fertige Kontur und die geschützte Aufnahme angeben, nicht jedoch ohne zwingenden Grund einen bestimmten Einsatzzahn-Code vorschreiben.
Überprüfen Sie die Eingriffspassung der Nut und das Metall dahinter
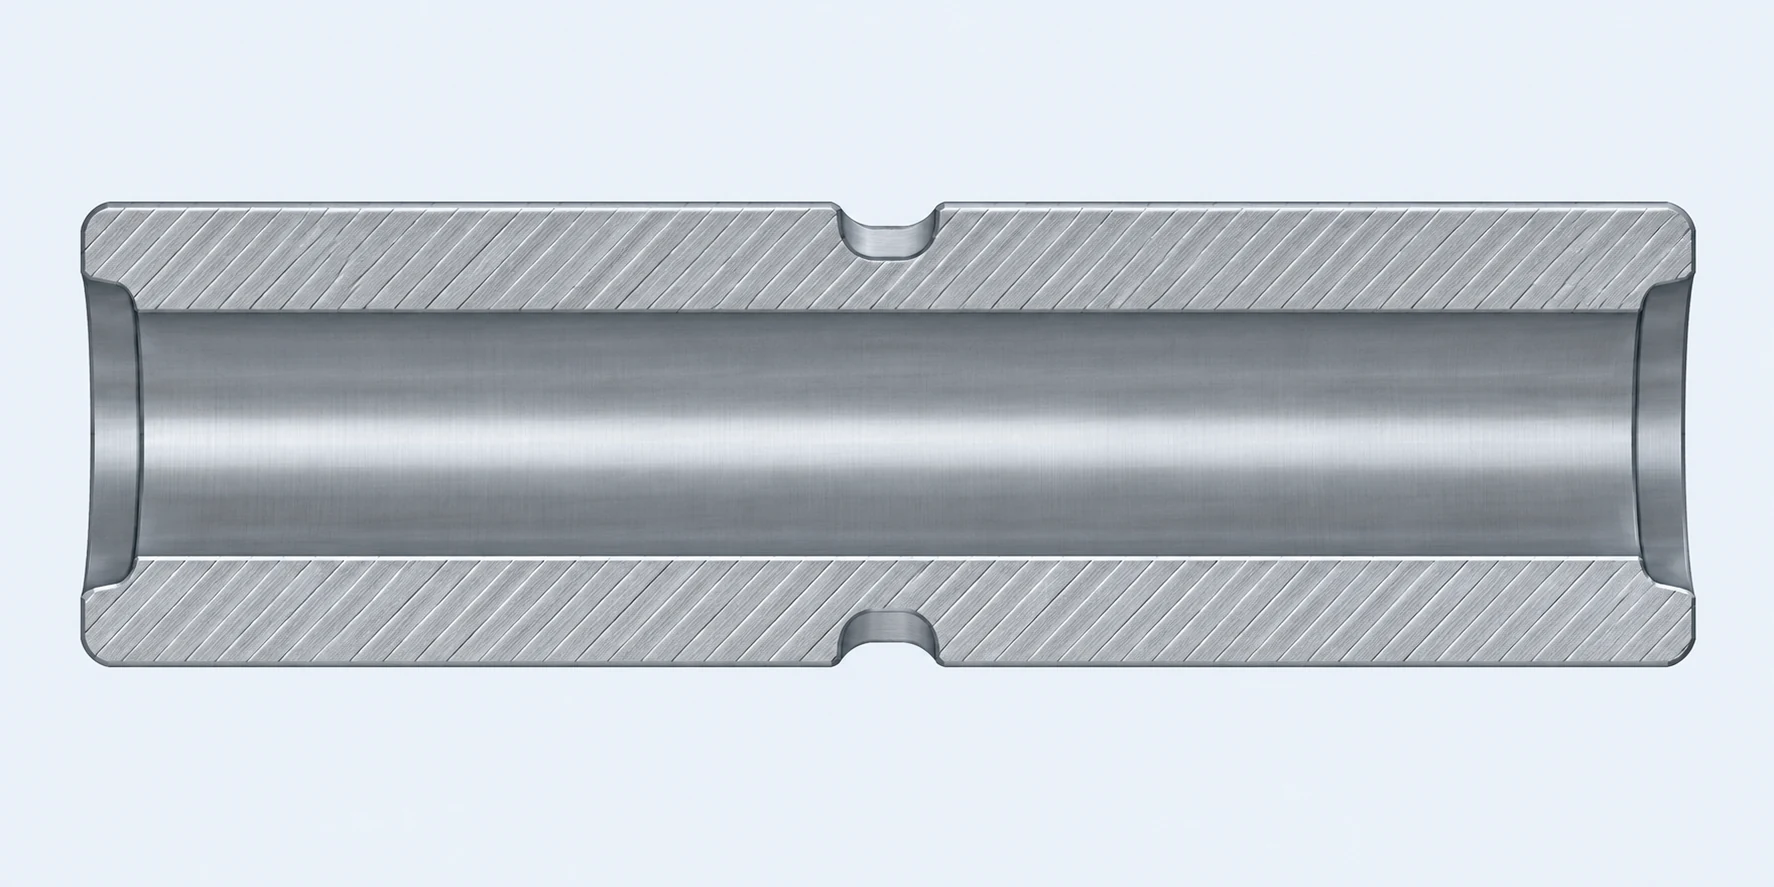
Eine äußere Nut ist eine ringförmige Merkmalsform, doch ändert sich ihr Verwendungszweck mit der Konstruktion. Für einen Sicherungsring benötigt die Nut eine Geometrie, die mit dem ausgewählten Ring und dessen Lastfall kompatibel ist; für eine Dichtung müssen die Geometrie der Dichtungsnut (Gland) sowie deren Oberflächenanforderungen erfüllt sein; eine Freistiche zur Spielübertragung muss lediglich eine sich treffende Ecke des Gegenstücks freigeben. Wenden Sie nicht eine einzige nominelle Nutbreite oder einen einzigen Fußradius auf alle drei Fälle an. Tragen Sie die Anforderung des ausgewählten Komponententyps in die Zeichnung oder in eine gesteuerte Spezifikation ein, und geben Sie dann die Nutbreite, den Fußdurchmesser, die axiale Lage sowie den Kantenzustand an, die diese Anforderung realisieren.
Eine Nut um eine hohle Hülse entfernt ebenfalls Material von der Wand an ihrer Wurzel. Angenommen, eine vorgeschlagene Zeichnung gibt einen 17,0 ± 0,1 mm großen Nutwurzeldurchmesser um eine 12,0 ± 0,1 mm große Durchgangsbohrung an. Bei ideal konzentrischen Zylindern beträgt die nominelle radiale Metallstärke (17,0 − 12,0) ÷ 2 = 2,5 mm. Die Verwendung des kleinstzulässigen Wurzeldurchmessers und des größtzulässigen Bohrungsdurchmessers ergibt (16,9 − 12,1) ÷ 2 = 2,4 mm. Allein diese Durchmessergrenzwerte steuern nicht die lokale Mindestwandstärke, falls die Achsen versetzt sind. Falls die tatsächliche Bohrungsachse in einem ansonsten idealen Querschnitt um 0,10 mm von der Nutachse abweicht, verringert sich die dünnste lokale Wandstärke auf 2,4 − 0,10 = 2,3 mm. Die hier angegebene 0,10-mm-Abweichung ist eine explizit genannte Eingangsgröße für die Berechnung, keine implizierte Toleranz.
Diese Berechnung beantwortet eine geometrische Frage, nicht eine Frage zur Festigkeit oder Ermüdung. Der Konstrukteur muss Last, Werkstoff, Form der Nutgrundfläche und das gewählte Gegenstück separat bewerten. Sie verdeutlicht zudem, warum sowohl der Nurdurchmesser als auch der Bohrungsdurchmesser die Größenprüfung bestehen können, während die Mindestwandstärke dennoch ungewiss bleibt: Entscheidend ist ihre relative Lage zueinander. Sandvik Coromant weist darauf hin, dass tiefe Nuten zu einer erhöhten Werkzeugüberkragung sowie zu Herausforderungen bei der Kühlmittelzufuhr und Spanabfuhr führen und dass eine breite Nut nicht zwangsläufig in einem einzigen Einstich mit der vollen Einsatztiefe eines Schneidplatteneinsatzes gefertigt werden muss. [6] Geben Sie die fertige Nut nach ihrer Funktion vor und überprüfen Sie anschließend den Fertigungsprozess anhand dieser Geometrie.
Gestalten Sie die Bohrung für die vollständige Bohrwerkzeugaufnahme
Ein modellierter Bohrung kann an der Mündung offen sein, doch ihre tiefste funktionale Durchmesserstelle ist oft schwer zu bearbeiten. Ein Innendrehwerkzeug besitzt eine Schneide, einen Kopf und einen Schaft; alle diese Komponenten müssen in die Bohrung bis zur erforderlichen Tiefe eindringen und wieder freikommen. Sandvik Coromant nennt Bohrungsdurchmesser, -länge und Werkzeugaufstand als miteinander verknüpfte Randbedingungen und bevorzugt den größtmöglichen praktischen Werkzeugschnittquerschnitt bei der kürzestmöglichen praktischen Aufstandsweite für maximale Stabilität. [7] Eine kleine Spitze, die durch den Eingang passt, beweist nicht, dass ihr tragender Schaft eine lange, schmale innere Sitzfläche fertigstellen kann.
Trennen Sie die nutzbare Lager- oder Dichtungslänge von der zusätzlichen Hohlraumtiefe. Falls die Baugruppe nur eine kurze fertig bearbeitete Bohrung gefolgt von einem Freiraum erfordert, kann die Zeichnung diese funktionale Länge definieren und einen größeren oder anders geformten nichtberührenden Bereich dahinter zulassen. Falls die Bohrung an einer funktionalen inneren Schulter endet, behalten Sie die Schulter bei, gewährleisten aber am deren Ecke und für den Spanausgang ausreichend Platz für die gewählte Bearbeitungsroute. Entfernen Sie weder einen Anschlag noch eine Dichtfläche allein deshalb, weil sie das Langdrehen erschweren. Ebenso ersetzen Sie keine erforderliche fertig bearbeitete Bohrung durch eine Bohrgrößenangabe: Die Erstellung der Bohrung und die abschließende innere Drehbearbeitung können separate Arbeitsschritte sein.
Bei einer dünnen Hülse kann die Bohrungsgröße auch nach dem Lösen der Spannfutterbacken oder nach dem Trennen des Teils variieren. Geben Sie die Bedingung an, unter der eine Passung akzeptiert werden muss. Eine Messung im Spannfutter kann während der Einrichtung hilfreich sein, stellt jedoch nicht automatisch die endgültige Größe des eingebauten Teils dar. Das tatsächliche Werkstoffverhalten, der Wanddickenquerschnitt, die Spannmethode sowie die Reihenfolge von Vor- und Feinbearbeitung bestimmen, ob eine Prozessüberprüfung erforderlich ist; aus diesem Artikel folgt keine universelle Mindestbohrungsgröße oder Mindestwanddicke.

Stellen Sie radiale Merkmale und das zweite Ende frei
Die gewöhnliche Drehbearbeitung erzeugt Flächen, die symmetrisch zur Spindelachse sind. Ein radialer Anschluss, ein exzentrisches Loch, eine Schlüsselfläche oder eine seitliche Nut durchbrechen diese Symmetrie. Je nach Maschine kann ein solches Merkmal entweder mit indizierter angetriebener Werkzeugtechnik oder in einem separaten Fräsaufspannungs-Setup bearbeitet werden. Haas Tooling beschreibt axiale und radiale angetriebene Werkzeughalter für sekundäres Bohren, Fräsen, Planfräsen und Gewindeschneiden an ausgerüsteten Drehmaschinen. [8] Das bedeutet jedoch nicht, dass jede CNC-Drehmaschine oder jede VETCNC-Ausführung über diese Optionen verfügt. Der Leitfaden zu angetriebener Werkzeugtechnik und Mill-Turn erläutert die verfügbaren Bearbeitungswege.
Zeigen Sie die Winkelstellung des radialen Merkmals an, wenn es mit einem anderen Merkmal ausgerichtet werden muss, und positionieren Sie es axial bezogen auf eine funktionale Fläche. Ein radialer Anschluss in eine Bohrung erzeugt ebenfalls eine sich schneidende innere Kante; falls Strömung, Reinigung oder Montage diese Kante relevant machen, definieren Sie ihren zulässigen Zustand. Falls die Winkelorientierung keine Rolle spielt, stellen Sie keine unnötige Orientierungsanforderung („Clocking“), nur weil die CAD-Ansicht den Anschluss zufällig oben darstellt.
Das entfernte Ende erfordert eine eigene Entscheidung. Das Abtrennen (Parting) löst das Bauteil vom Stabmaterial, doch die Trennfläche kann einen Grat, eine Pip oder einen anderen Zustand aufweisen, der als Anlage- oder Längenbezug ungeeignet sein könnte. Sandvik Coromant diskutiert die Kompromisse hinsichtlich der Geometrie von Abtrennwerkzeugen sowie die Möglichkeit der Entstehung von Pip und Grat. [9] Falls das zweite Ende ein Lager positioniert oder die Gesamtlänge steuert, ist dessen endgültige Stirnfläche zu definieren und ein Weg vorzusehen, das Werkstück erneut einzuspannen und diese Fläche nachzubearbeiten. Falls es lediglich einen benachbarten Komponenten freigibt, ist der erforderliche Freiraum sowie der Randzustand anzugeben – ohne diese Fläche als präzisen Anlagerand zu behandeln.

Ordnen Sie jede Änderung der Schnittstelle zu, die sie betrifft
Diese Änderungen können das Teil nur dann leichter herzustellen machen, wenn die benachbarte Funktion weiterhin erfüllt bleibt. Die Tabelle stellt die Konstruktionsänderung und ihre Folge zusammen dar; es handelt sich nicht um eine Sammlung standardisierter Zulässigkeiten.
| Zu prüfende Merkmale | Mögliche Konstruktionsüberarbeitung | Zu überprüfende Schnittstelle |
|---|---|---|
| Gehaltene Endfläche ohne sicheren Spannkontakt der Backen | Entfernbaren Rohling oder einen nichtfunktionalen Griffbereich hinzufügen | Endlänge, Materialzugabe und Zugang zum zweiten Ende |
| Steiler Schulterübergang | Ein kompatibles Faselement oder eine lokale Entlastung verwenden | Passende Fase und verbleibender ringförmiger Sitz |
| Tiefe äußere Nut an einem hohlen Körper | Nur überarbeiten, wenn der gewählte Ring oder die gewählte Dichtung dies zulässt | Grundprofil, Wanddicke und Beziehung zwischen Bohrung und Nut |
| Lange nichtfunktionale blinde Hohlraumstruktur | Den Freiraumbereich verkürzen oder öffnen | Nützliche fertige Bohrungslänge und innerer Anschlag |
| Radiale Öffnung | Zugang für Indexwerkzeug oder zweiten Aufspannvorgang belassen | Winkelbeziehung, axiale Lage und innere Kante |
| Abtrennende Endfläche | Eine zweite Stirnflächenbearbeitung zulassen, falls diese die Länge bestimmt | Axialer Bezug, Sitzfläche und endgültiger Gratzustand |
Die Prüfungen auf eine Zeichnung einer geflanschten Buchse anwenden
Betrachten Sie eine vorgeschlagene geflanschte Buchse mit einer Positionierbohrung, einem Außendurchmesser-Pilot, einer Sicherungsnut, einer Sitzflansch und einer radialen Ölöffnung. Die Bohrung passt auf einen Bolzen; der Pilot greift in ein Gehäuse ein; der Flansch begrenzt die axiale Bewegung. Grund und Bohrung der Nut nutzen die oben genannten numerischen Grenzwerte. Dieses Beispiel enthält keinerlei Angaben zu Werkstoff, Ringnorm, erforderlicher Wandfestigkeit oder einer VETCNC-Prozessfähigkeit. Diese Angaben müssen für eine reale Freigabe bereitgestellt werden.
Überprüfen Sie die Zeichnung in einer Reihenfolge, die die Funktion bewahrt, bevor Sie den Zugang ändern:
- Korrigieren Sie die Passungsbezüge. Entscheiden Sie, ob die Bohrung oder der Zentrierabsatz die Montageachse bestimmt, identifizieren Sie die Flansch-Kontaktfläche und positionieren Sie den Anschluss bezogen auf diese Fläche, falls dessen axiale Lage den Durchfluss beeinflusst. Behalten Sie die Nutangabe des ausgewählten Rings zusammen mit der Zeichnungsrevision bei.
- Überprüfen Sie den ersten Spannungsgriff. Identifizieren Sie das Lagermaterial, das während der Bearbeitung der Bohrung, des Führungsabsatzes, der vorderen Schulter und der Nut gespannt werden kann. Wenn für den umgekehrten Spannungsgriff ausschließlich fertig bearbeitete Flächen zur Verfügung stehen, prüfen Sie schützende oder ausgebohrte Spannbacken sowie die Frage, ob die Hülse diesen Kontakt verträgt.
- Ecken und Wand auflösen. Prüfen Sie die Ecke des passenden Gehäuses am Schulterausgleich. Berechnen Sie die Wanddicke zwischen Nut und Bohrung anhand der tatsächlichen Grenzmaße; steuern oder bewerten Sie dann die Achsenverschiebung, da das alleinige koaxiale Ergebnis von 2.4 mm keine Garantie für die lokale Wanddicke darstellt.
- Stellen Sie die verbleibenden Merkmale frei. Prüfen Sie die gesamte Bohrstangen-Hüllkurve über die erforderliche fertige Bohrungslänge. Weisen Sie dem radialen Anschluss eine Führung zu und geben Sie den Zustand seiner Innenkante an. Entscheiden Sie, ob das abgetrennte Ende einen Nachbearbeitungsschnitt benötigt, da es die Montagelänge bestimmt.
- Freigabe messbarer Akzeptanz. Anwenden von Maßgrenzen auf die Passflächen, einer geeigneten geometrischen Anforderung dort, wo das Verhältnis Bohrung–Führungsdorn oder Stirnfläche von Bedeutung ist, sowie der spezifizierten Nut-, Anschluss- und Endkanten-Anforderungen im ausgelieferten Zustand des Teils.
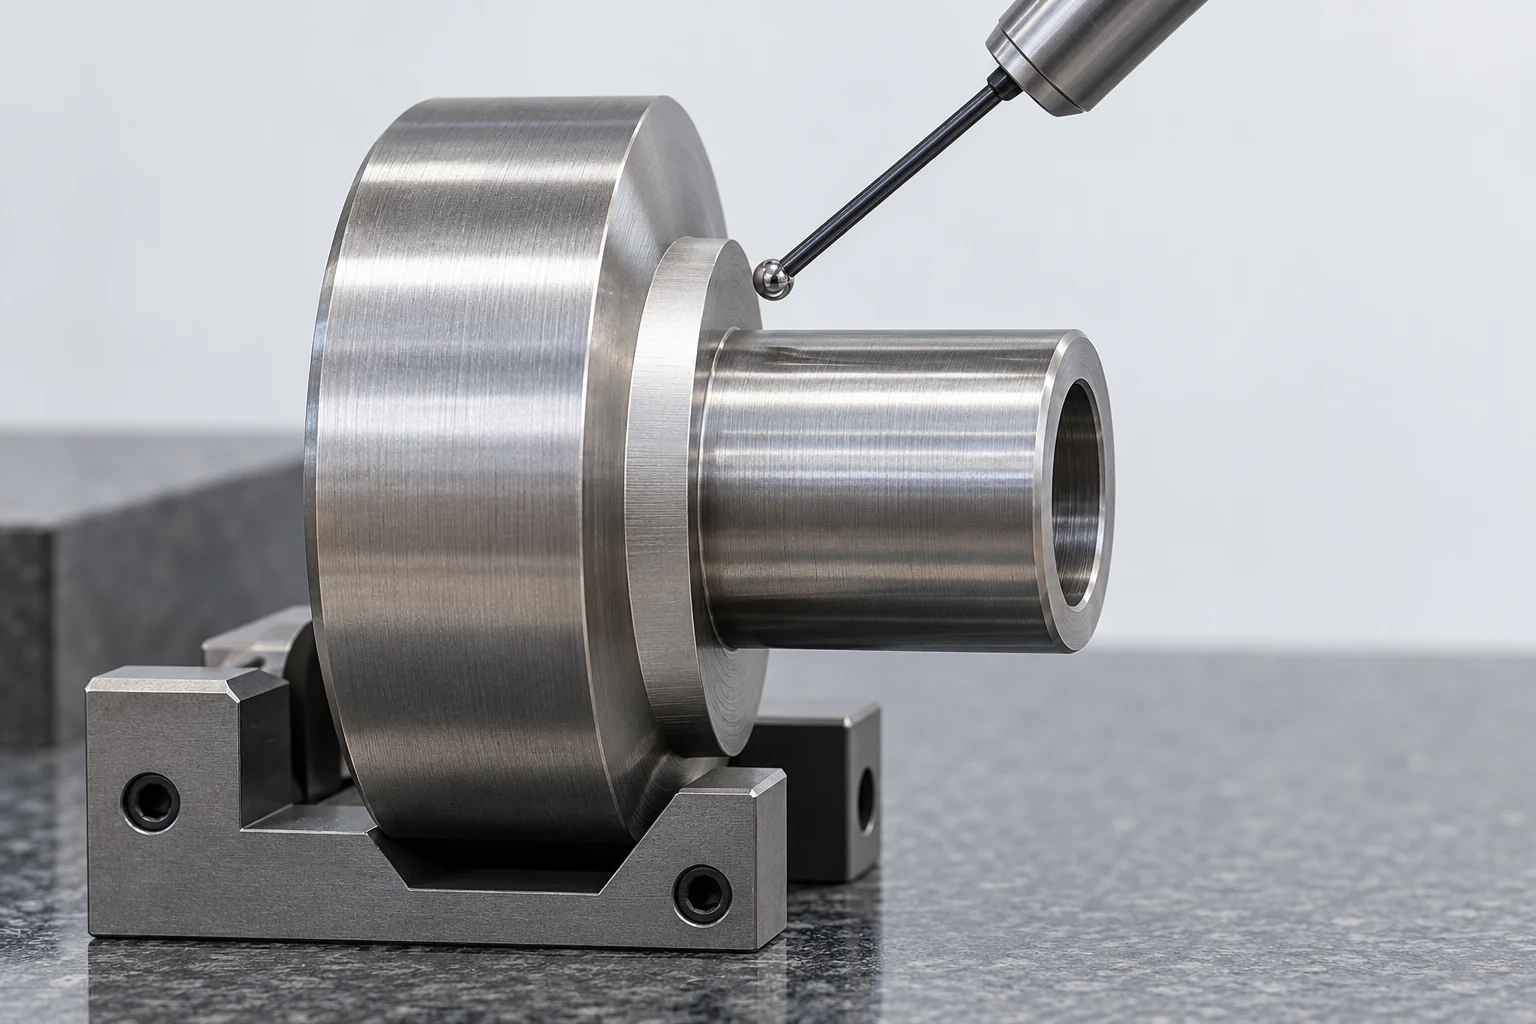
Ein Paar Durchmessermessungen allein kann nicht belegen, dass Bohrung und Nut eine gemeinsame Achse haben. Der Rundlauf wird – wenn er für die funktionale Beziehung gewählt ist – bezüglich einer Bezugsachse bewertet; die spezifizierte Merkmalsart sowie der Bezugsaufbau bestimmen die Prüfmethode. Der Messtechnik-Leitfaden von KEYENCE beschreibt diese Abhängigkeit von der Bezugsachse, während der umfassendere Leitfaden zu Toleranzen, Bezügen und Prüfung erläutert, wie sich die Passungsgröße von der geometrischen Steuerung trennen lässt. [10] Wählen Sie die Steuerung, die widerspiegelt, was bei der Montage versagt – statt für jede zylindrische Fläche pauschal eine generische, eng tolerierte Angabe hinzuzufügen.
Freigabe des fertigen Teils – nicht einer Annahme über die Bearbeitung
Die nützliche Drehzeichnung definiert das endgültige Material und dessen Zustand, funktionale Abmessungen, Schulter- und Nutgeometrie, relevante Bezugsflächen, Oberflächen- oder Kantenbedingungen sowie diejenige Stirnfläche, die tatsächlich die Länge bestimmt. Ihr 3D-Modell und ihre 2D-Anforderungen müssen übereinstimmen. Eine vorübergehende Spannzulage oder eine vorgeschlagene Fertigungsfolge kann mit dem Hersteller besprochen werden, ohne stillschweigend zu einer dauerhaften Merkmalsausprägung oder einer Zeichnungstoleranz zu werden.
Für eine echte Welle oder Buchse prüfen Sie jede vorgeschlagene Geometrieänderung anhand des jeweiligen Gegenstücks, testen dann den ersten Greifvorgang, den zweiten Greifvorgang und den Prüfzustand. Dadurch wird das Design mit einem realisierbaren Fertigungsverfahren verknüpft, während die Wahl der Werkzeuge und der Maschinen dem nachgewiesenen Leistungsumfang des Betriebs überlassen bleibt.
Technische Quellen
- ASME. Y14.5 – Bemaßung und Tolerierung, 2018 (R2024), öffentlicher Geltungsbereich. Zeichnungs- und Modellsprache für geometrische Anforderungen.
- Haas Tooling. Drehfutterbacken. Kontaktarten der Backen und bearbeitbare Weichbacken.
- Haas Automation / Trident Machine Tools. Haas-Drehmaschineneinrichtung. Hart- und Weichspannfutter bei der ersten und zweiten Bearbeitung.
- Haas Automation. Hydraulischer Reitstock – Fehlerbehebungsanleitung. Unterstützungsdruck und Werkstückverformung.
- Sandvik Coromant. Außendrehen. Werkzeugzugang für Schulter-, Profil- und Eckentlastungsbearbeitung.
- Sandvik Coromant. Außennutung. Prozessbeschränkungen für tiefe und breite Nuten.
- Sandvik Coromant. Inneres Drehen. Bohrungsdurchmesser, Bohrtiefe, Bohrstabgröße und Überstand.
- Haas-Tooling. Angetriebene (aktive) Werkzeughalter. Axiale und radiale angetriebene Halter sowie Sekundäroperationen an ausgerüsteten Drehmaschinen.
- Sandvik Coromant. Abstechen. Stabilität beim Abstechen, Berücksichtigung von Grat und Gratabsatz.
- KEYENCE America. Toleranz für Rundlauf (Rundlaufabweichung). Bezugsachse-Beziehung für zylindrischen und gesamten Rundlauf.



