W tym artykule
Zaprojektuj część obrabianą na tokarce CNC wokół powierzchni, które zapewniają jej funkcjonalność: otworu lub średnicy zewnętrznej służących do jej pozycjonowania, stopu, który zapewnia jej osadzenie, oraz czoła końcowego, które określa długość montażową. Następnie zapewnij możliwość chwytu półfabrykatu, dostępu do każdej z tych powierzchni, oddzielenia części od materiału wyjściowego oraz jej weryfikacji po uwolnieniu. Profil może być symetryczny obrotowo i mimo to trudny do ukończenia, jeśli jedyną przydatną powierzchnią chwytu jest już delikatne dopasowanie, stop zakrywa narożnik lub daleki koniec staje się powierzchnią krytyczną po przecięciu.
Ten przewodnik dotyczy decyzji projektowych dotyczących rysunków wałów i pustych elementów toczeniowych. Przewodnik po operacjach toczenia wyjaśnia, jak toczenie zewnętrzne (OD), przecinanie czoła, rowkowanie i przecinanie (parting) tworzą poszczególne cechy geometryczne. Celem niniejszego przewodnika jest określenie, które elementy geometrii można zmienić bez wpływu na montaż zespołu oraz jakie wymiary i cechy musi rzeczywiście kontrolować gotowy rysunek.
Zacznij od osi i powierzchni lokalizujących zespół
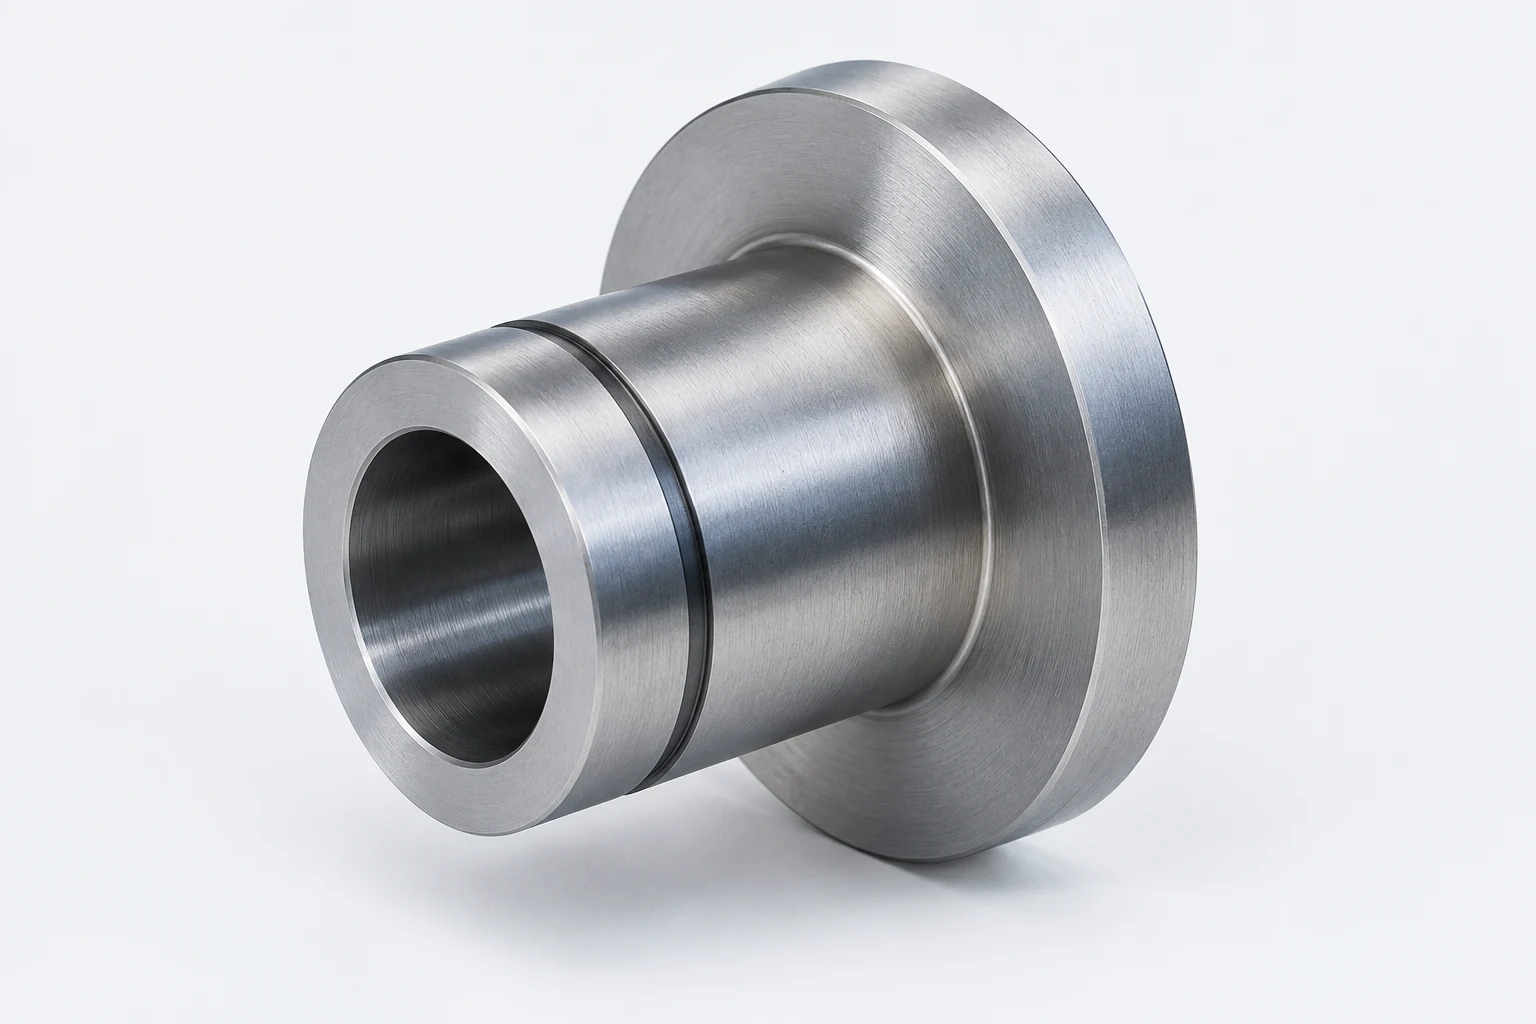
Dla tulei z kołnierzem otwór wewnętrzny może służyć do pozycjonowania sworznia, średnica prowadząca (pilot) może wchodzić w gniazdo korpusu, a powierzchnia czołowa kołnierza może ograniczać ruch osiowy. To trzy odrębne funkcje. Wielkość otworu wewnętrznego określa jego dopasowanie do sworznia; jego położenie względem średnicy prowadzącej określa sposób umieszczenia sworznia w korpusie; powierzchnia czołowa kołnierza kontroluje miejsce zatrzymania całego zespołu. Przypisanie wszystkich trzech cech dowolnej, bardzo ścisłej tolerancji ogólnej zasłoniłoby, który związek jest istotny. Pozostawienie wyłącznie wymiarów nominalnych jest równie mało pomocne.
Zidentyfikuj rzeczywiste powierzchnie styku złożenia na modelu przed zapytaniem o ułatwienie barku, inną rowkową lub krótszy korpus. Jeśli kołnierz opiera się na pierścieniowym gnieździe, zaznacz powierzchnię styku, która musi zostać zachowana. Jeśli odległy koniec jedynie omija inny element, jego wymagania długościowe mogą się różnić od wymagań dotyczących czoła pozycjonującego łożysko. Nominacyjnie dekoracyjny fazowanie może nadal pełnić funkcję techniczną, gdy prowadzi do wcisku lub chroni uszczelkę. Przeanalizuj komponent współpracujący, a nie sam komponent toczeniowy w izolacji.
Rysunek może wykorzystywać funkcjonalny element walcowy do zdefiniowania osi odniesienia oraz powierzchnię oporową do zdefiniowania osiowego punktu odniesienia. Wybór i kolejność zależą od sposobu, w jaki zespół lokalizuje daną część. Standard ASME Y14.5-2018 (R2024) określa język rysunkowy służący do wymiarowania, definiowania punktów odniesienia oraz relacji geometrycznych; jego publiczny opis nie przypisuje tej tulei gotowej tolerancji. [1] Końcówka surowca lub powierzchnia uchwytu tokarskiego stanowi wygodne odniesienie produkcyjne wyłącznie wtedy, gdy jednocześnie reprezentuje zamierzony związek konstrukcyjny.

Zarezerwuj wystarczającą długość chwytu przed ukończeniem konturu
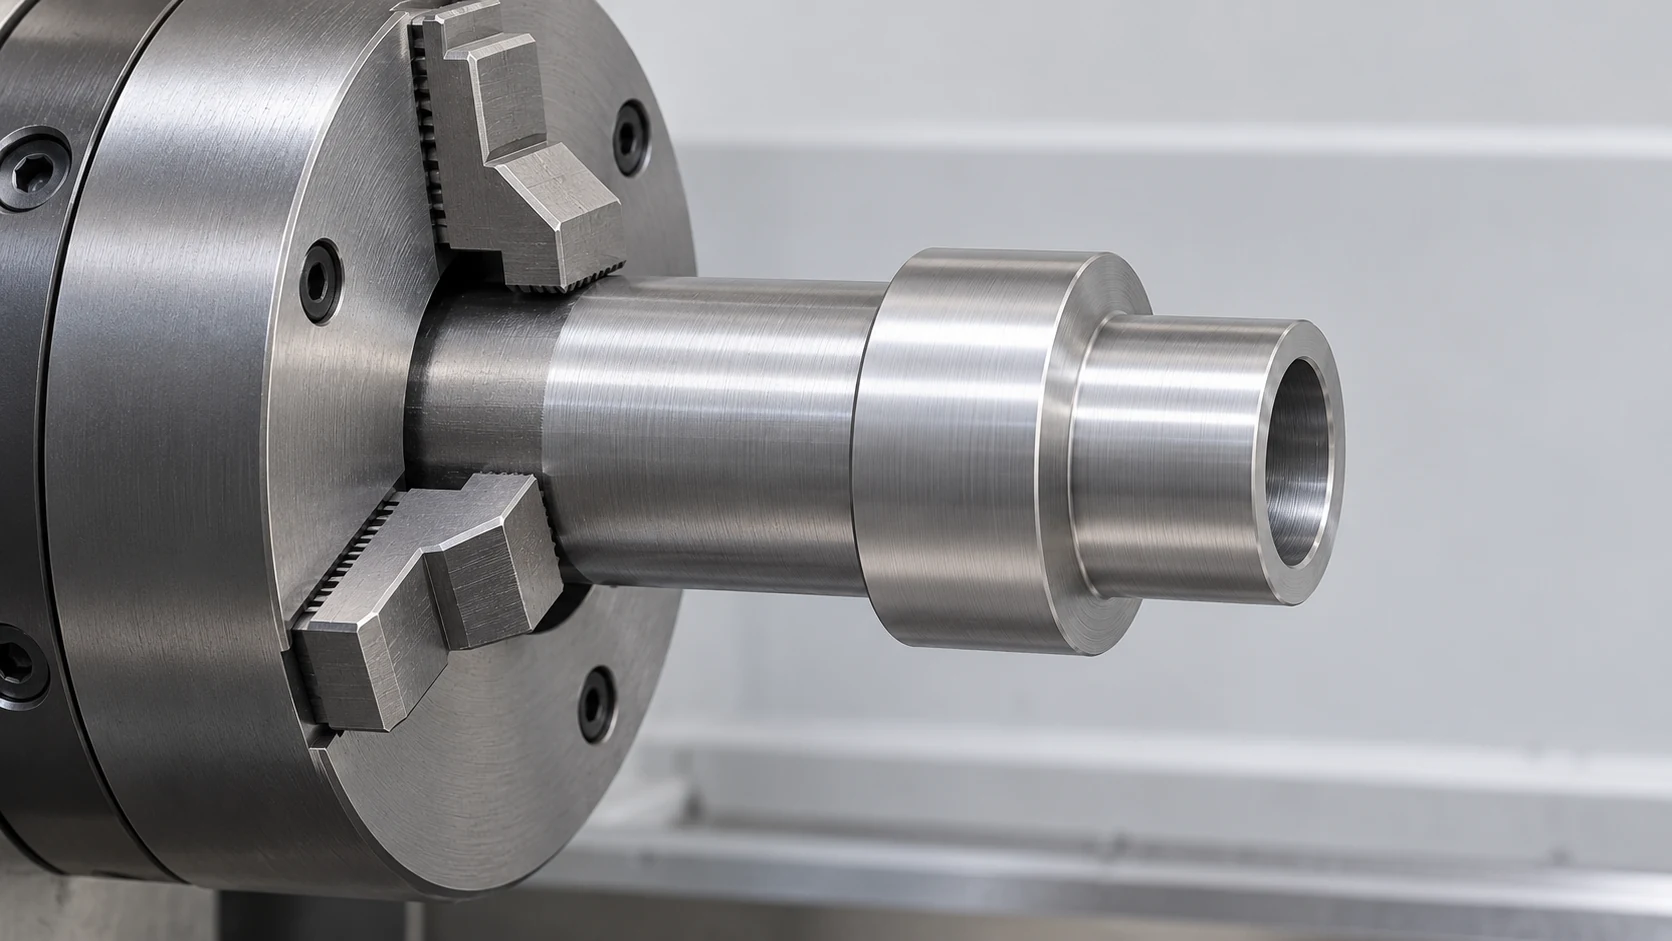
Tokarka musi przekazywać moment obrotowy do przedmiotu obrabianego, podczas gdy narzędzie wywiera obciążenie. W przypadku trasy z zasilaniem prętem dodatkowy materiał za przyszłą częścią może zapewnić chwyt, podczas gdy obrabiane są wystające średnica zewnętrzna, otwór wewnętrzny i czoło przedniej powierzchni. W przypadku części ciętej z blachy (cut blank) szczęki mogą zamiast tego chwytać istniejącą średnicę lub specjalną powierzchnię uchwytu. Rysunek powinien określać końcowe granice części; planowanie procesu może zdecydować, czy dodawany jest materiał tymczasowy. Projektant jednak musi zauważyć sytuację, w której każda dostępna powierzchnia stanowi gotową powierzchnię uszczelniającą, łożyskową lub estetyczną, której nie można poddać zwykłemu kontaktowi ze szczękami.
Rozważ również drugi uchwyt oprócz pierwszego. Część toczonego na jednym końcu, a następnie odwrócona, może być zamocowana na gotowym średnicy zewnętrznej (OD) lub wewnątrz gotowego otworu wierconego. Haas opisuje miękkie, obrabialne kłady uchwytu, które można wytoczyć na konkretną średnicę; materiał przygotowawczy do tokarek Haas rozróżnia je od twardych kładów, które mogą uszkodzić gotową powierzchnię lub spowodować bicie w drugiej operacji. [2] [3] Jest to opcja mocowania przedmiotu obrabianego, a nie gwarancja, że dowolna cienka tuleja może zostać zaciskana bez odkształcenia. Rzeczywista powierzchnia styku kładów, przekrój części oraz dopuszczalny stan powierzchni wymagają jednoczesnej analizy.
Długi, wystający odcinek o małej średnicy stwarza inny problem: obciążenie skrawające może wygiąć przedmiot obrabiany, dlatego konieczne jest zapewnienie podparcia w pobliżu rozpiętości, która go wymaga. Konik może podpierać koniec przedmiotu, o ile ten koniec umożliwia wykonanie wpustu centrującego lub posiada dodatkowy materiał przeznaczony do usunięcia; podpora stała wymaga odpowiedniej powierzchni styku. Nadmierna siła docisku konika może sama w sobie odkształcić materiał surowy, jak zauważa Haas w swoich wytycznych diagnostycznych. [4] Przewodnik po ugięciu cienkich wałów podczas toczenia szczegółowo omawia problemy związane z siłą i pomiarem. W celu zatwierdzenia projektu należy wskazać, które końcowe powierzchnie nie mogą przenosić śladów centrujących ani styku podpory oraz który koniec może zostać dopiero później dopiero obrabiony.
Zachowaj powierzchnię oporową przy otwieraniu naroża płaszczyzny czołowej
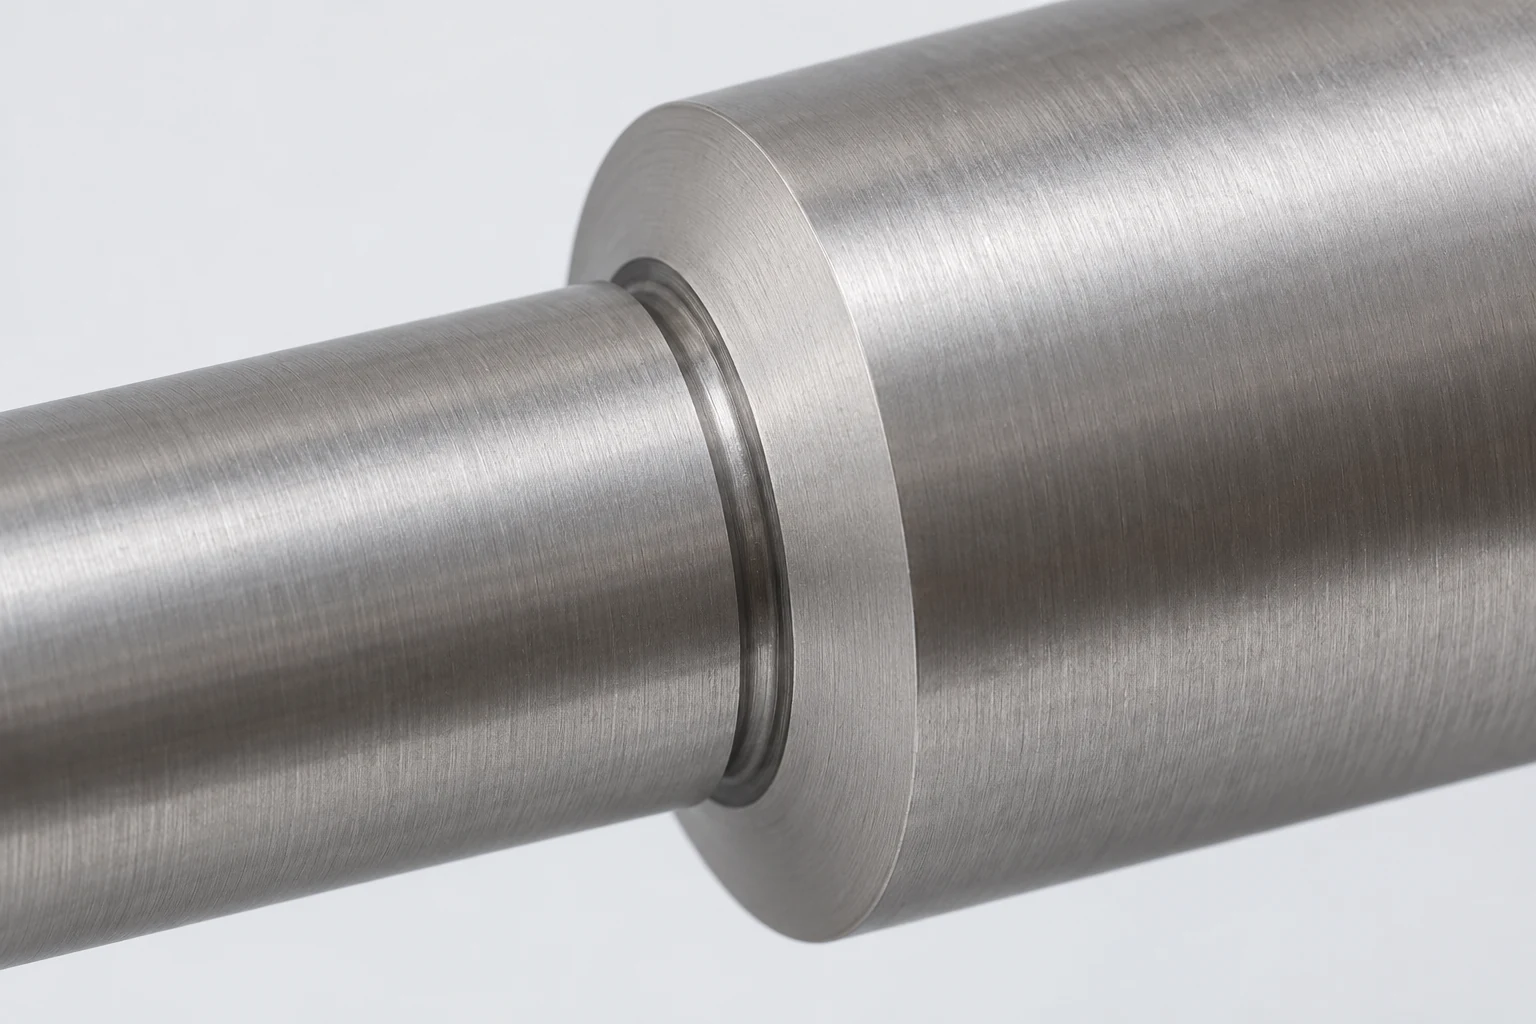
Obrócony stopień łączy zewnętrzny średnicę (OD) i czoło detali. Krawędź skrawająca narzędzia oraz jego uchwyt wymagają luzu w tym miejscu przecięcia. Wskazówki Sandvik Coromant dotyczące toczenia zewnętrznego traktują kwadratowe ramię, zmianę profilu oraz odprowadzenie narożnika jako różne warunki dostępności dla zespołu narzędziowego. [5] Pytanie projektowe brzmi: jak duża może być zmiana narożnika, by część współpracująca nadal znajdowała się w zamierzonym położeniu.
Jeśli pierścień, łożysko lub podkładka musi opierać się na stopniu, należy sprawdzić jego wewnętrzną krawędź lub fazę. Zgodny zaokrąglenie wałka może być akceptowalne, gdy stykająca się narożna powierzchnia go przekracza. Wąskie lokalne ułatwienie (relief) pozwala również narzędziu ukończyć obróbkę średnicy zewnętrznej (OD) i czoła bez pozostawiania niepożądanego zaokrąglenia w strefie oparcia. Żadna z tych opcji nie jest automatycznie lepsza: duże zaokrąglenie może uniemożliwić prawidłowe oprzecie się powierzchni stykającej się na stopniu, podczas gdy zbyt szerokie ułatwienie może usunąć pierścieniową powierzchnię nośną (annular land), która przenosi obciążenie. Należy jednoznacznie określić obszar powierzchni czołowej, który musi być w kontakcie, dopuszczalny kształt narożnika oraz wymagany przejście średnicy zewnętrznej (OD).
Dla wału z kilkoma sąsiednimi stopniami pozostaw wystarczającą przestrzeń osiową, aby ciało narzędzia mogło podejść do każdego barku i wycofać się od niego. Rysunek może przedstawiać wąską wnękę, w którą wydaje się pasować krawędź skrawająca, podczas gdy trzpień uchwytu uderzyłby w kolejną stopień. Inny płytkowy element tnący lub inny uchwyt mogą rozwiązać ten problem, ale przewodnik po narzędziach tokarskich należy do wyboru tej metody obróbki. Wydana dokumentacja projektowa powinna określać gotowy kontur oraz chroniony (zabezpieczony) powierzchniowy obszar oporu, a nie narzucać konkretnego kodu płytki bez uzasadnienia.
Sprawdź dopasowanie rowka i metal znajdujący się za nim
Wewnętrzna rowkowanie zewnętrzne jest cechą pierścieniową, ale jego przeznaczenie zmienia projekt. Pierścień zabezpieczający wymaga rowka zgodnego z wybranym pierścieniem oraz przypadkiem obciążenia; uszczelka wymaga określonej geometrii gniazda i wymagań dotyczących powierzchni; podcięcie luzu może wymagać jedynie zapewnienia luzu względem narożnika elementu współpracującego. Nie stosuj jednej nominalnej szerokości rowka ani jednego promienia zaokrąglenia dna rowka do wszystkich trzech przypadków. Wymagania dotyczące wybranego komponentu umieść na rysunku lub w kontrolowanej specyfikacji, a następnie zaznacz na rysunku szerokość rowka, średnicę dna rowka, osiowe położenie i stan krawędzi realizujące te wymagania.
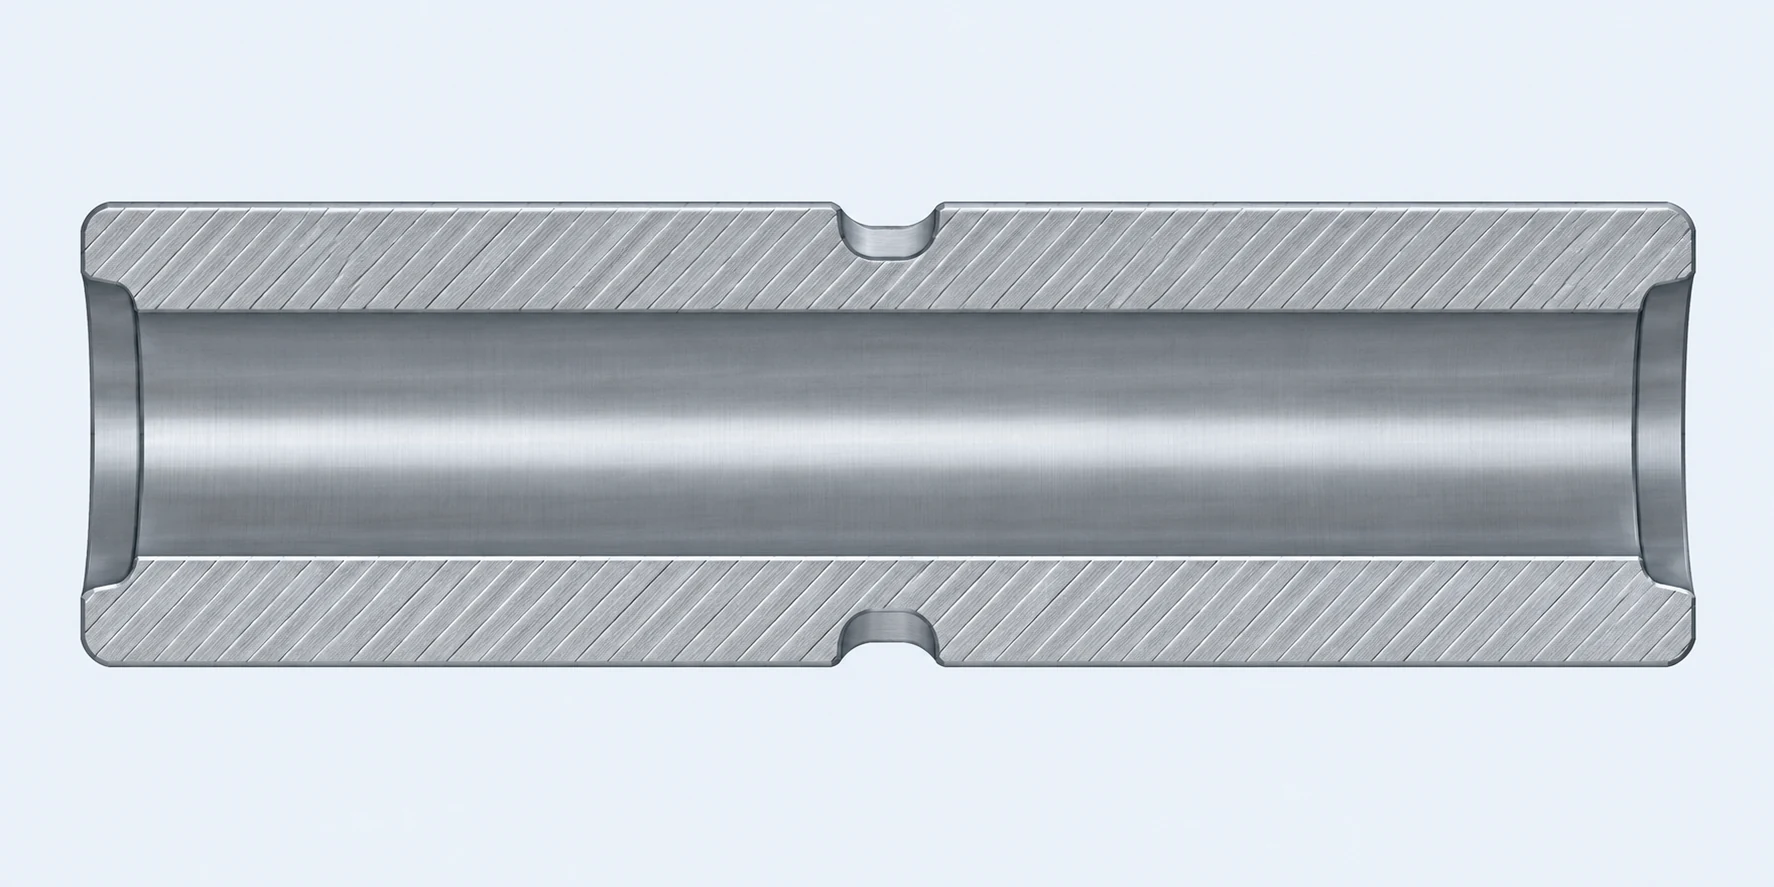
Wycięcie rowka wokół pustej tulei usuwa również materiał ścianki w jej podstawie. Załóżmy, że zaproponowany rysunek określa średnicę podstawy rowka równą 17,0 ± 0,1 mm wokół wierconej otwartej średnicy 12,0 ± 0,1 mm. Dla idealnie współosiowych walców nominalna grubość metalu w promieniu wynosi (17,0 − 12,0) ÷ 2 = 2,5 mm. Użycie najmniejszej dopuszczalnej średnicy podstawy rowka i największej dopuszczalnej średnicy otworu daje (16,9 − 12,1) ÷ 2 = 2,4 mm. Same granice średnic nie kontrolują lokalnej minimalnej grubości ścianki, jeśli osie są przesunięte. Jeśli rzeczywista oś otworu jest przesunięta o 0,10 mm względem osi rowka w przeciwnym razie idealnym przekroju, najcieńsza lokalna grubość ścianki wynosi 2,4 − 0,10 = 2,3 mm. Przesunięcie 0,10 mm jest tutaj podanym danym wejściowym do obliczeń, a nie domyślną tolerancją.
To obliczenie odpowiada na pytanie geometryczne, a nie na pytanie dotyczące wytrzymałości lub zmęczenia. Projektant musi oddzielnie ocenić obciążenie, materiał, kształt dna rowka oraz wybrany element współpracujący. Pokazuje również, dlaczego średnica rowka i średnica otworu mogą obie spełniać wymagania kontroli wymiarowej, podczas gdy minimalna grubość ścianki pozostaje nadal niepewna: istotne jest ich wzajemne położenie. Sandvik Coromant zauważa, że głębokie rowki powodują zwiększone wychylenie narzędzia, trudności z doprowadzaniem chłodziwa oraz usuwaniem wiórków, a szeroki rowek nie musi być frezowany jednym zanurzeniem o szerokości wkładki. [6] Określ gotowy rowek ze względu na jego funkcję, a następnie sprawdź trasę obróbkową pod kątem zgodności z tą geometrią.
Zaprojektuj otwór walcowy z uwzględnieniem całego zespołu wytaczania
Otwór modelowany może być otwarty u wylotu, ale trudny do obróbki na swojej najgłębszej, funkcjonalnej średnicy. Narzędzie do toczenia wewnętrznych powierzchni składa się z ostrza tnącego, główki i trzonu; wszystkie te elementy muszą wejść do otworu i wyjść z niego na wymaganą głębokość. Sandvik Coromant określa średnicę otworu, jego długość oraz wystającą część narzędzia jako powiązane ograniczenia i zaleca stosowanie największego praktycznie możliwego przekroju narzędzia przy jednoczesnym minimalnym praktycznie możliwym wystaniu trzonu, aby zapewnić stabilność. [7] Małe ostrze, które przechodzi przez wlot otworu, nie dowodzi, że wspierający je trzon jest w stanie wykonać długie, wąskie wewnętrzne gniazdo.
Oddziel użyteczną długość łożyska lub uszczelki od dodatkowej głębokości wnęki. Jeśli zespół wymaga jedynie krótkiego gotowego otworu wraz z obszarem luzu, rysunek może określić tę funkcjonalną długość i dopuścić większy lub inaczej ukształtowany obszar bez kontaktu poza nią. Jeśli otwór kończy się funkcjonalnym wewnętrznym barkiem, zachowaj ten bark, ale zapewnij wystarczającą przestrzeń na jego narożnik oraz na odprowadzanie wiórków dla wybranej trasy narzędzia. Nie usuwaj zatrzymującego barku ani powierzchni uszczelniającej wyłącznie dlatego, że utrudnia wytaczanie. Podobnie nie zastępuj wymaganego gotowego otworu oznaczeniem średnicy otworu wiertniczego: tworzenie otworu i końcowe toczenie wewnętrzne mogą być oddzielnymi operacjami.
Dla cienkiej tulei wymiar otworu może się również zmienić po zwolnieniu szczęk lub po odcięciu detalu. Wskazano warunek, w jakim dopuszczalne jest dopasowanie. Pomiar w uchwycie tokarskim może być przydatny podczas przygotowania obróbki, ale nie stanowi automatycznie rzeczywistego wymiaru zamontowanego detalu. Rzeczywisty materiał, grubość ścianki, sposób uchwycenia oraz kolejność operacji wykańczających decydują o konieczności przeglądu procesu; z niniejszego artykułu nie wynika żadna uniwersalna minimalna wartość średnicy otworu ani grubości ścianki.

Odsłoń cechy promieniowe oraz drugi koniec
Zwykłe toczenie tworzy powierzchnie symetryczne względem osi wrzeciona. Promieniowy otwór, przesunięty w bok otwór, płaszczyzna pod klucz lub wycięcie boczne naruszają tę symetrię. W zależności od maszyny taka cecha może zostać wykonana za pomocą indeksowanych narzędzi obrotowych lub w osobnym ustawieniu frezarskim. Haas Tooling opisuje osiowe i promieniowe uchwyty napędzane do wtórnego wiercenia, frezowania, szlifowania płaszczyzn i gwintowania na wyposażonych tokarkach. [8] Nie oznacza to, że każda tokarka CNC lub konfiguracja VETCNC posiada te opcje. Przewodnik po narzędziach obrotowych i tokarkach-frezarkach wyjaśnia dostępne ścieżki realizacji.
Pokaż kątową pozycję cechy promieniowej, gdy musi ona być zsynchronizowana z inną cechą, oraz zlokalizuj ją osiowo względem funkcjonalnej powierzchni. Promieniowy otwór wewnątrz otworu cylindrycznego tworzy również przecinającą się wewnętrzną krawędź; jeśli przepływ, czyszczenie lub montaż nadają tej krawędzi znaczenie funkcjonalne, zdefiniuj jej dopuszczalny stan. Jeśli orientacja kątowa nie ma znaczenia, nie wprowadzaj niepotrzebnego wymogu „zegarowania” wyłącznie dlatego, że widok CAD przypadkowo przedstawia otwór u góry.
Daleki koniec wymaga własnej decyzji. Oddzielenie (parting) oddziela detal od pręta, ale powierzchnia cięcia może posiadać wypustek, zgrzeb lub inne niedoskonałości, które mogą być nieodpowiednie jako powierzchnia oporowa lub odniesienia długości. Sandvik Coromant omawia kompromisy związane z geometrią narzędzia do oddzielania oraz możliwość powstania wypustka i zgrzebu. [9] Jeśli drugi koniec służy do lokalizacji łożyska lub kontroluje całkowitą długość, należy zdefiniować jego końcową powierzchnię i zapewnić możliwość ponownego uchwycenia oraz jej wykończenia. Jeśli jedynie zapewnia luz względem sąsiedniego elementu, należy określić wymagany luz oraz stan krawędzi, bez traktowania jej jako precyzyjnej powierzchni oporowej.

Dopasuj każdą wersję do interfejsu, który zmienia
Te zmiany mogą ułatwić produkcję części wyłącznie wtedy, gdy są zachowane funkcje sąsiadujących elementów. W tabeli zestawiono zmianę projektową i jej skutek; nie jest to zestaw standardowych odstępstw.
| Element pod przeglądem | Możliwa korekta projektu | Interfejs do ponownej weryfikacji |
|---|---|---|
| Uchwyt końcówki bez bezpiecznego zetknięcia szczęk | Dodaj usuwalny nadmiar materiału lub niemającego funkcji pierścień chwytowy | Ostateczna długość, nadmiar materiału i dostęp do drugiego końca |
| Stroma przejście na ramię | Zastosuj zgodny zaokrąglenie lub lokalne ulgi | Pasujące fazowanie i pozostała pierścieniowa powierzchnia oporowa |
| Głęboka zewnętrzna rowek na elemencie pustym | Koryguj tylko wtedy, gdy wybrany pierścień lub uszczelka na to pozwalają | Profil dna rowka, grubość ścianki oraz zależność między otworem wewnętrznym a rowkiem |
| Długa niemająca funkcji głuchy wnęka | Skróć lub otwórz strefę luzu | Użyteczna długość gotowego otworu wewnętrznego i wewnętrzny przystop |
| Wylot promieniowy | Zachowaj dostęp dla narzędzi indeksowanych lub przy drugim ustawieniu | Zależność kątowa, położenie osiowe i krawędź wewnętrzna |
| Powierzchnia odcięcia | Dopuszczalna jest druga obróbka czoła, jeśli kontroluje ona długość | Oś odniesienia osiowa, powierzchnia oporu i stan wykończenia (zgrzebki) na krawędzi |
Zastosuj te sprawdzenia do rysunku tulei z kołnierzem
Rozważ zaproponowaną tuleję zakończoną płaskiem, wyposażoną w otwór lokalizacyjny, prowadzący średnicę zewnętrzną, rowek zabezpieczający, powierzchnię oporu i jeden promieniowy otwór olejowy. Otwór dopasowuje się do sworzni; średnica prowadząca wprowadza się do obudowy; płaskie zakończenie zapobiega przesuwaniu wzdłużnym. Profil dna rowka i otwór wewnętrzny stosują powyższe limity liczbowe. Żadna informacja w tym przykładzie nie określa materiału, normy pierścienia, wymaganej wytrzymałości ścianki ani możliwości technologicznych VETCNC. Te dane muszą zostać dostarczone przed rzeczywistym wydaniem.
Przeglądaj rysunek w kolejności zapewniającej zachowanie funkcji przed modyfikacją dostępu:
- Ustal odniesienia montażowe. Zdecyduj, który z elementów – otwór czy średnica prowadząca – określa oś montażu, zidentyfikuj powierzchnię styku płaskiego zakończenia oraz określ położenie otworu względem tej powierzchni, jeśli jego położenie osiowe wpływa na przepływ. Zachowaj specyfikację rowka dla wybranego pierścienia wraz z rewizją rysunku.
- Przejrzyj pierwszy uchwyt. Zidentyfikuj surowiec, który można trzymać podczas frezowania otworu wewnętrzego, powierzchni prowadzącej, czołowej powierzchni barkowej oraz rowka. Jeśli do drugiego uchwytu pozostają jedynie powierzchnie wykończone, przeanalizuj zastosowanie uchwytów ochronnych lub uchwytów z wywierconymi szczękami oraz sprawdź, czy tuleja wytrzyma takie obciążenie kontaktowe.
- Rozwiąż naroża i ścianę. Sprawdź naroże obudowy współpracującej względem wgłębienia przy barku. Oblicz grubość ściany od rowka do otworu na podstawie rzeczywistych granic wymiarów; następnie kontroluj lub oceniaj przesunięcie osi, ponieważ wynik współosiowości 2.4 mm sam w sobie nie gwarantuje lokalnej grubości ściany.
- Wyeksponuj pozostałe cechy. Sprawdź pełny zakres wytaczaka przez wymaganą długość gotowego otworu. Przypisz ścieżkę dla radialnego otworu i określ stan jego krawędzi wewnętrznej. Zdecyduj, czy oddzielony koniec wymaga frezowania wykończeniowego, ponieważ kontroluje długość montażu.
- Wydać mierzalne kryteria akceptacji. Zastosować ograniczenia wymiarowe na powierzchniach pasowania, odpowiednie wymagania geometryczne tam, gdzie istotna jest zależność otworu względem prowadnicy lub powierzchni czołowej, oraz określone wymagania dotyczące rowka, otworów wlotowych i końcowej krawędzi w stanie dostarczenia części.
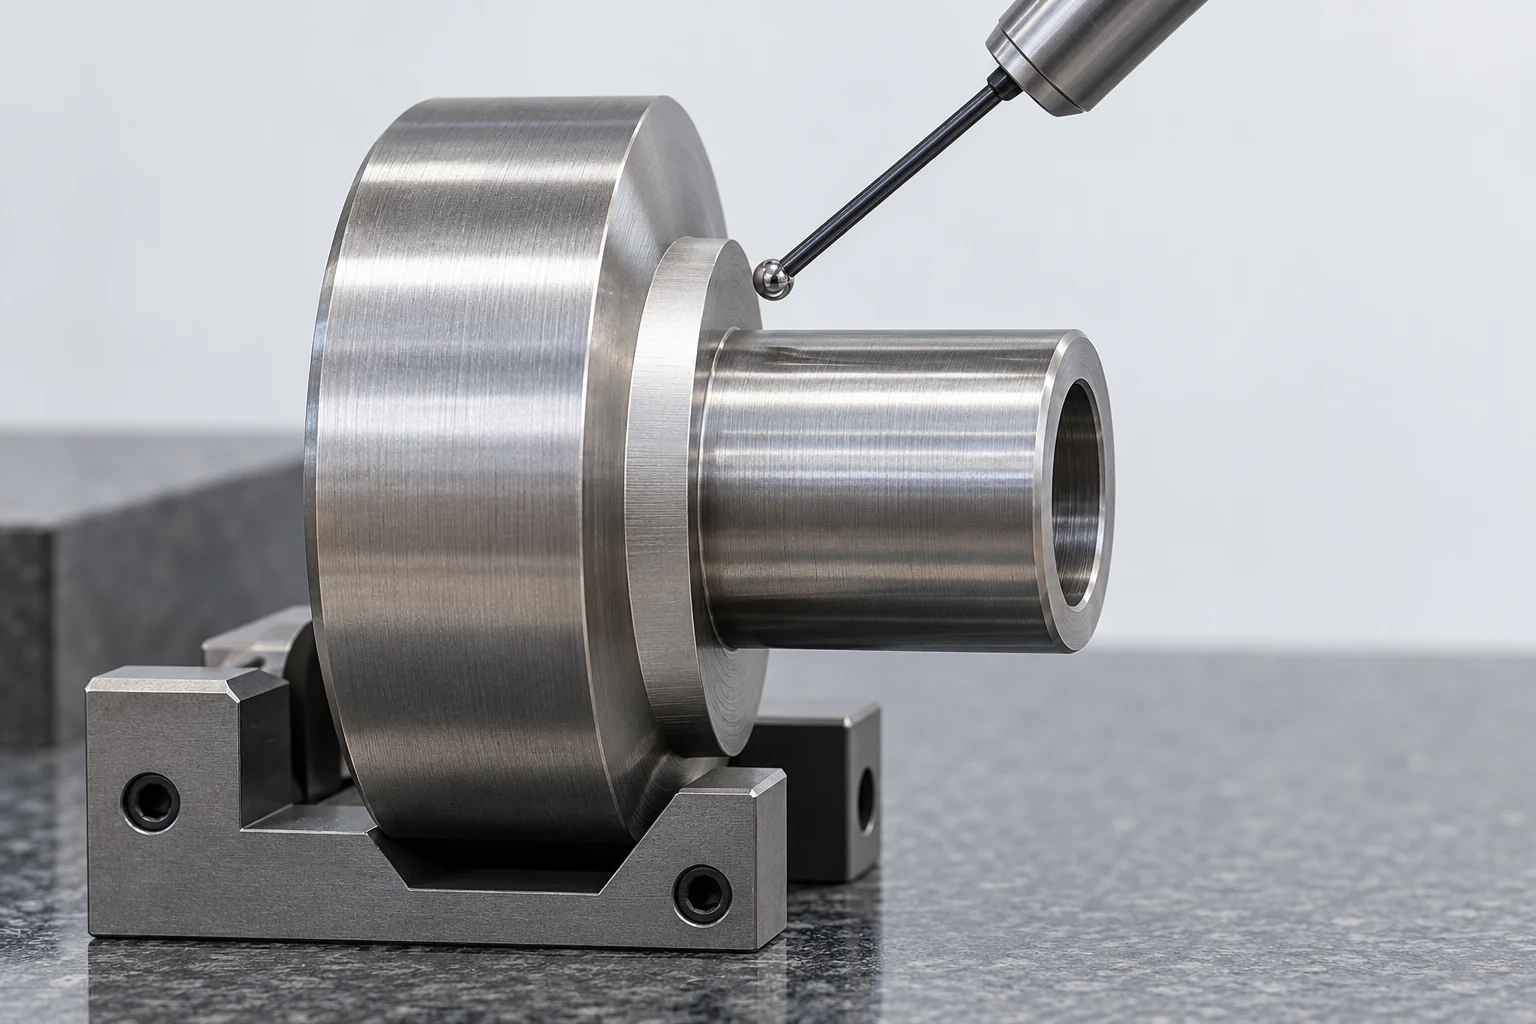
Para odczytów średnicy nie wystarcza sama w sobie do stwierdzenia, że otwór i rowek współśrodkują się. Bicie, gdy jest wybrane jako miara funkcjonalnego związku, oceniane jest względem osi odniesienia; określona cecha i układ osi odniesienia decydują o metodzie kontroli. Przewodnik metrologiczny KEYENCE opisuje tę zależność od osi odniesienia, podczas gdy ogólniejszy przewodnik po tolerancjach, osiach odniesienia i kontrolach wyjaśnia, jak rozdzielić wymiar montażowy od sterowania geometrycznego. [10] Wybierz sterowanie odzwierciedlające to, co ulega awarii w trakcie montażu, zamiast dodawać ogólną, surową wartość tolerancji do każdej powierzchni cylindrycznej.
Zatwierdź gotową część, a nie założenie technologiczne obróbki
Użyteczny rysunek toczenia określa ostateczny materiał i jego stan, wymiary funkcjonalne, geometrię barków i rowków, istotne punkty odniesienia (datums), warunki powierzchni lub krawędzi oraz to, która z powierzchni czołowych rzeczywiście określa długość. Jego model 3D i wymagania 2D muszą się ze sobą zgadzać. Tymczasowy nadmiar materiału na uchwyt lub zaproponowana kolejność operacji technologicznych mogą być omawiane z producentem — jednak bez milczącego przekształcenia ich w stałą cechę konstrukcyjną lub tolerancję rysunkową.
Dla rzeczywistej wałka lub tulei sprawdź każdą zaproponowaną zmianę geometrii w odniesieniu do części współpracującej, a następnie przetestuj pierwsze uchwycenie, drugie uchwycenie oraz stan kontroli. To łączy projekt z wykonalną ścieżką technologiczną, pozostawiając wybór narzędzi i maszyn do potwierdzenia przez warsztat na podstawie jego rzeczywistych możliwości.
Źródła techniczne
- ASME. Y14.5 – Wymiarowanie i tolerancjonowanie, 2018 (R2024), zakres publiczny. Język rysunków i modeli do określania wymagań geometrycznych.
- Haas Tooling. Uchwyty tokarkowe. Style styku uchwytów i obrabialne miękkie uchwyty.
- Haas Automation / Trident Machine Tools. Ustawienie tokarki Haas. Twarde i miękkie uchwyty w pierwszej i drugiej operacji.
- Haas Automation. Hydrauliczny konik – Przewodnik rozwiązywania problemów. Ciśnienie wspierające i odkształcenie materiału obrabianego.
- Sandvik Coromant. Obróbka zewnętrzna toczeniem. Dostęp narzędzi do toczenia barków, kształtowania profili oraz luzowania narożników.
- Sandvik Coromant. Zewnętrzne rowkowanie. Ograniczenia procesu głębokiego i szerokiego rowkowania.
- Sandvik Coromant. Wytaczanie wewnętrzne. Średnica otworu, głębokość wytaczania, rozmiar i wykroczanie wytaczaka.
- Haas Tooling. Uchwyty napędzane (żywe). Uchwyty napędzane osiowo i promieniowo oraz operacje wtórne na tokarkach wyposażonych w takie uchwyty.
- Sandvik Coromant. Odcięcie części. Stabilność odcięcia, uwzględnienie pozostałości (pip) i wypraski (burr).
- KEYENCE America. Tolerancja bicia (odchyłka bicia). Związek osi odniesienia z bicie okrągłym i całkowitym.



