In questa pagina
Progettare un componente tornito CNC concentrandosi sulle superfici che ne garantiscono il funzionamento: l’alesaggio o il diametro esterno che ne assicurano il posizionamento, la spalla che ne determina l’appoggio e la faccia di estremità che ne definisce la lunghezza installata. Successivamente, prevedere uno spazio per afferrare il grezzo, raggiungere ciascuna superficie, separare il pezzo dal materiale inerte e verificarne le caratteristiche dopo il distacco. Un profilo può essere simmetrico rispetto all’asse di rotazione e tuttavia risultare difficile da finire se l’unica superficie utile per l’afferraggio è già un accoppiamento delicato, una spalla nasconde uno spigolo oppure l’estremità opposta diventa una faccia critica dopo il taglio.
Questa guida affronta le decisioni di quotatura relative ad alberi e componenti cavi ottenuti mediante tornitura. La guida alle operazioni di tornitura spiega come le lavorazioni di tornitura esterna (OD), di spianatura (facing), di golettatura (grooving) e di separazione (parting) generino determinate caratteristiche geometriche. In questo contesto, l’obiettivo è stabilire quali geometrie possano variare senza influenzare il montaggio e quali parametri la quotatura finale debba effettivamente controllare.
Iniziare con l’asse e le facce che definiscono la posizione dell’assieme
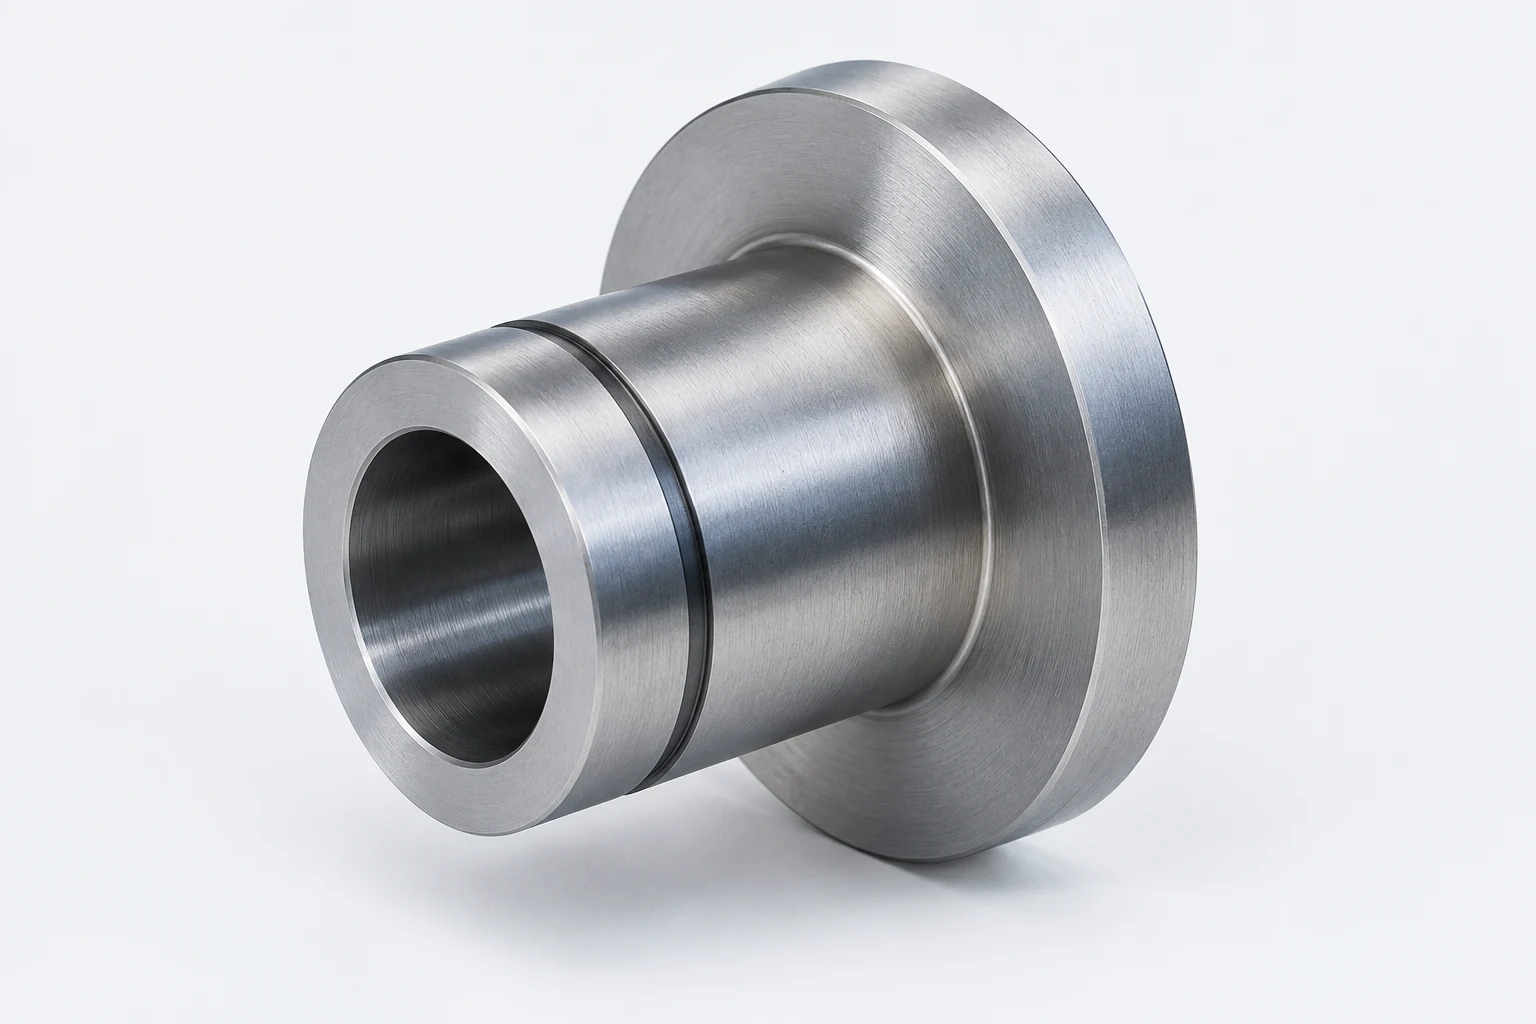
Per una boccola con flangia, il foro interno può centrare un perno, il diametro esterno di centraggio (pilot OD) può inserirsi in un alloggiamento e la faccia della flangia può limitare lo spostamento assiale. Si tratta di tre funzioni distinte. La dimensione del foro ne determina l’aderenza al perno; la sua relazione con il diametro esterno di centraggio governa la posizione del perno all’interno dell’alloggiamento; la faccia della flangia controlla il punto in cui l’insieme si arresta. Applicare a tutte e tre le caratteristiche una tolleranza generale arbitraria e molto stretta oscurerebbe quale relazione sia effettivamente critica. Limitarsi invece alle sole dimensioni nominali è altrettanto poco utile.
Identificare i contatti di assemblaggio effettivi sul modello prima di richiedere un rilievo di spalla, una scanalatura diversa o un corpo più corto. Se il risalto poggia su una sede anulare, indicare la superficie di contatto che deve essere mantenuta. Se l’estremità opposta ha semplicemente il gioco necessario rispetto a un altro componente, il suo requisito di lunghezza potrebbe differire da quello di una spalla che posiziona un cuscinetto. Una smussatura nominalmente decorativa può comunque svolgere una funzione utile, ad esempio guidando un accoppiamento forzato o proteggendo una guarnizione. Esaminare il componente abbinato, non il pezzo tornito in isolamento.
Un disegno può utilizzare una caratteristica cilindrica funzionale per definire un asse di riferimento e una superficie di appoggio per definire un riferimento assiale. La scelta e l’ordine dipendono da come l’insieme posiziona il pezzo. ASME Y14.5-2018 (R2024) fornisce il linguaggio di disegno per quote, riferimenti e relazioni geometriche; la sua descrizione pubblica non assegna una tolleranza predefinita a questo boccolo. [1] Un’estremità di materiale grezzo o una superficie di mandrino rappresenta un riferimento di lavorazione comodo solo se riflette anche la relazione di progetto prevista.

Predisporre un’area di presa lavorabile prima di completare il profilo
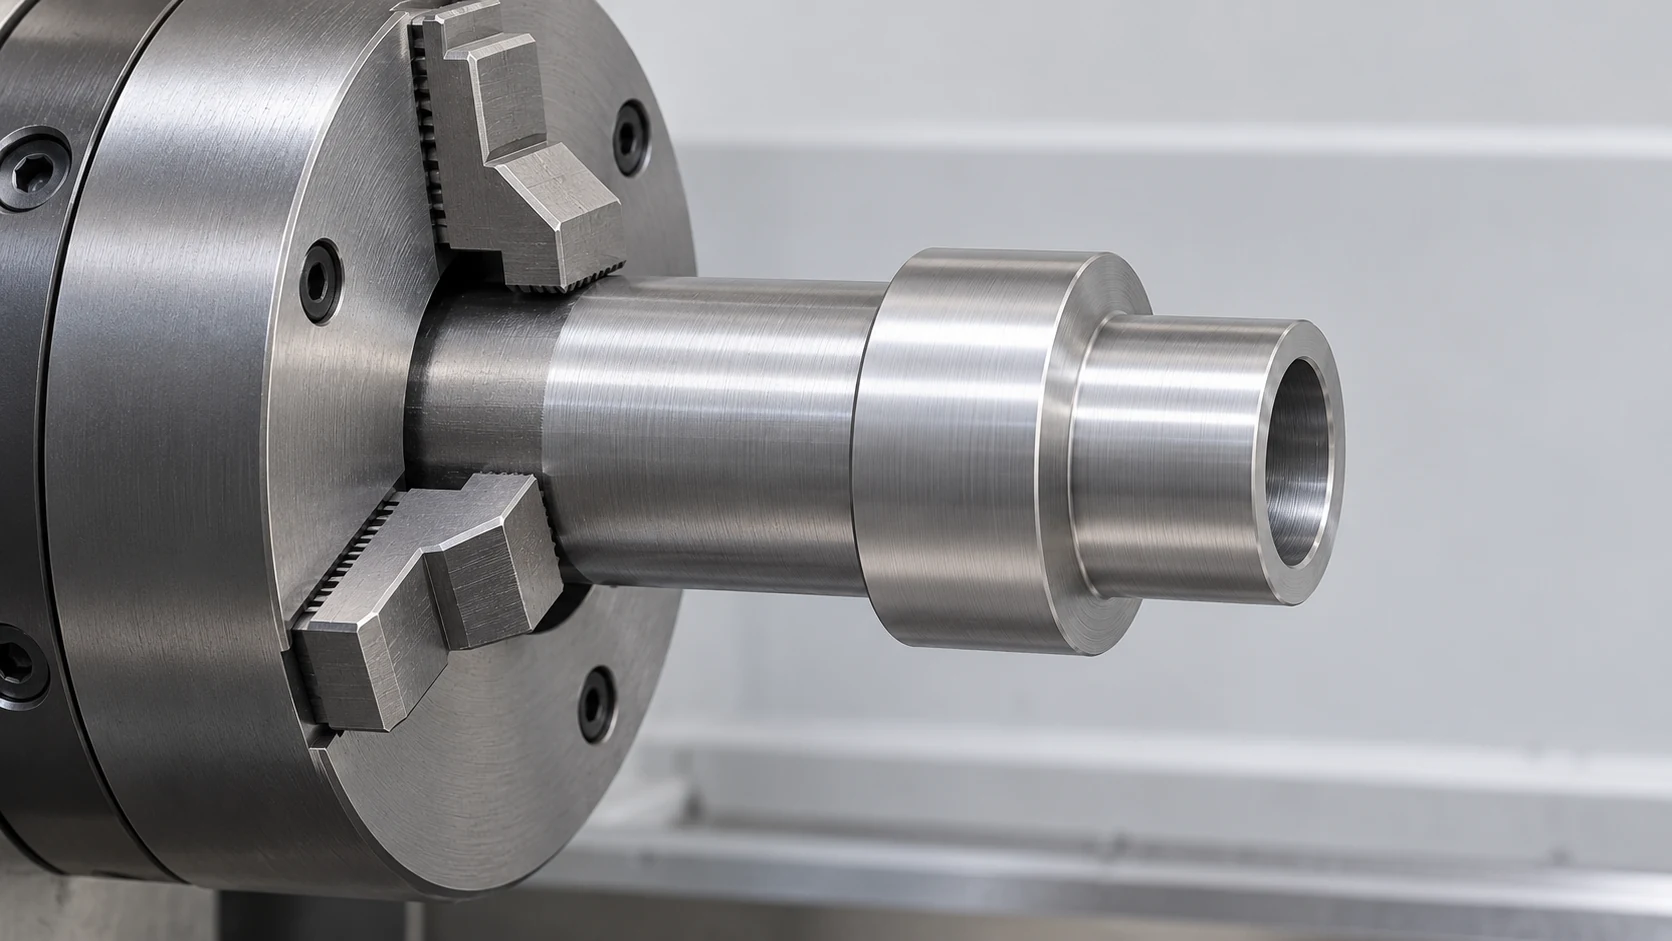
Un tornio deve trasmettere coppia al pezzo mentre l’utensile applica un carico. Su un percorso con alimentazione a barra, il materiale di sovrametallo posteriore rispetto al futuro componente può fornire una presa mentre vengono lavorati il diametro esterno esposto, il foro e la faccia anteriore. Su un grezzo tagliato, le ganasce possono invece serrare un diametro già presente o una superficie di fissaggio dedicata. Il disegno deve definire il contorno finale del componente; la pianificazione del processo potrà decidere se aggiungere materiale di sovrametallo temporaneo. Tuttavia il progettista deve prestare attenzione quando ogni superficie accessibile è una superficie finita funzionale (guarnizione, sede di cuscinetto) o estetica, che non può tollerare il normale contatto con le ganasce.
Considerare anche la seconda pinza oltre alla prima. Un pezzo tornito da un’estremità e quindi ribaltato può essere bloccato su un diametro esterno (OD) già finito o all’interno di un foro già finito. Haas descrive morse morbide lavorabili che possono essere fresate per un diametro specifico, e il suo materiale informativo sul setup dei torni distingue tali morse da quelle rigide, che potrebbero danneggiare una superficie finita o introdurre eccentricità in una seconda operazione. [2] [3] Questa è un’opzione di fissaggio del pezzo, non una garanzia che qualsiasi manicotto sottile possa essere serrato senza deformazioni. L’effettiva area di contatto della morsa, la sezione del pezzo e lo stato superficiale ammesso devono essere esaminati congiuntamente.
Una lunga sezione a diametro ridotto esposta solleva un problema diverso: il carico di taglio può deformare il pezzo in lavorazione, ed è necessario prevedere un supporto nelle vicinanze della campata che ne ha bisogno. Una contropunta può supportare un’estremità, purché tale estremità possa accettare una punta di centraggio o un materiale sacrificale; un supporto fisso richiede invece una superficie di contatto adeguata. Una pressione eccessiva della contropunta può essa stessa deformare il materiale grezzo, come osserva Haas nelle sue indicazioni per la risoluzione dei problemi. [4] La guida alla deformazione degli alberi snelli durante la lavorazione tratta in dettaglio il problema delle forze e delle misurazioni. Per la liberatoria del progetto, indicare quali superfici finali non possono presentare segni di centraggio né superfici di appoggio per i supporti, e quale estremità potrà essere finita successivamente.
Conservare la superficie di appoggio quando si apre lo spigolo di una spalla
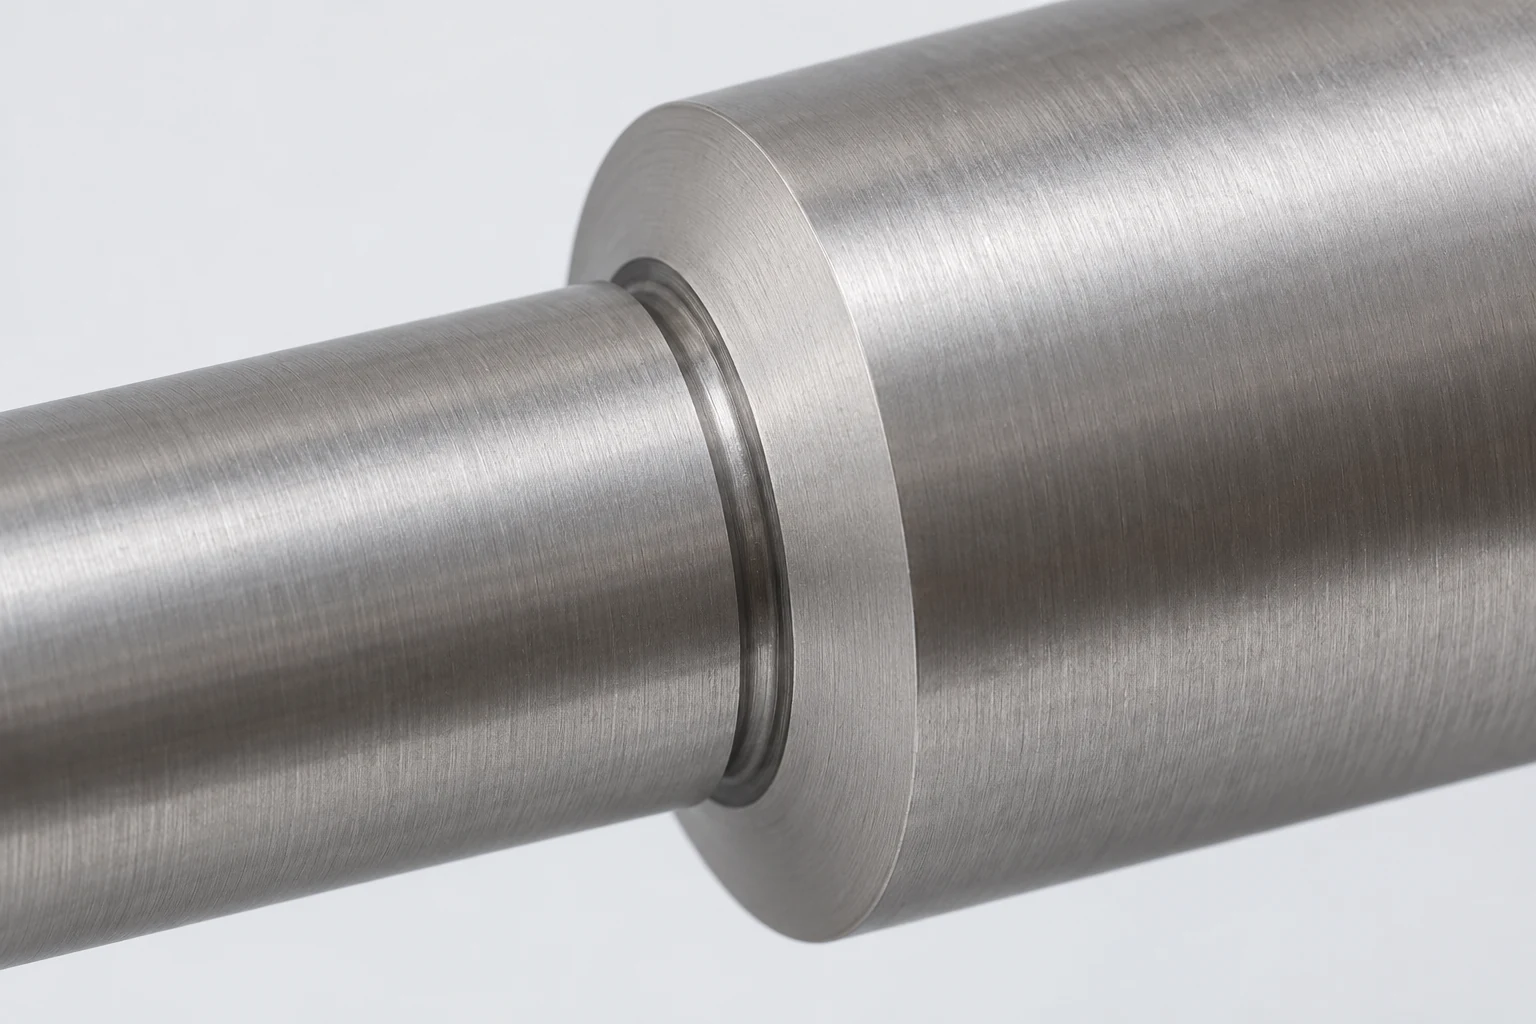
Un gradino ottenuto per tornitura unisce un diametro esterno e una spalla frontale. Il tagliente dell’utensile e il suo portautensile richiedono gioco in corrispondenza di tale intersezione. Le linee guida di Sandvik Coromant per la tornitura esterna trattano la spalla quadrata, la variazione di profilo e lo smusso d’angolo come diverse condizioni di accessibilità per l’insieme utensile. [5] La domanda progettuale è: quanto può variare l’angolo senza che il componente abbinato smetta di posizionarsi nella sede prevista.
Se un anello, un cuscinetto o una rondella deve appoggiarsi contro la spalla, ispezionarne il bordo interno o la smussatura. Un raccordo compatibile sull’albero può essere accettabile quando lo spigolo abbinato lo oltrepassa senza interferenze. Un solco di scarico locale stretto può inoltre consentire all’utensile di completare il diametro esterno e la faccia senza lasciare una curvatura indesiderata nella zona di appoggio. Nessuna delle due opzioni è automaticamente preferibile: un raccordo troppo ampio potrebbe impedire al piano abbinato di appoggiarsi correttamente sulla spalla, mentre uno scarico eccessivamente largo potrebbe rimuovere la superficie anulare portante del carico. Definire congiuntamente l’area della faccia che deve entrare in contatto, la forma consentita dello spigolo e la transizione richiesta sul diametro esterno.
Per un albero con diversi gradini adiacenti, lasciare sufficiente spazio assiale affinché il corpo dell’utensile possa avvicinarsi e ritirarsi a ogni spalla. Un disegno può indicare una scanalatura stretta nella quale sembra che il tagliente possa inserirsi, mentre il portautensile urterebbe il gradino successivo. Un inserto o un portautensile diverso potrebbe risolvere il problema di percorrenza, ma la guida agli utensili da tornitura appartiene a tale scelta di processo. Il disegno rilasciato deve specificare il profilo finito e la sede protetta, senza prescrivere un codice specifico per l’inserto senza una giustificazione tecnica.
Verificare l’aderenza di accoppiamento della scanalatura e il metallo retrostante
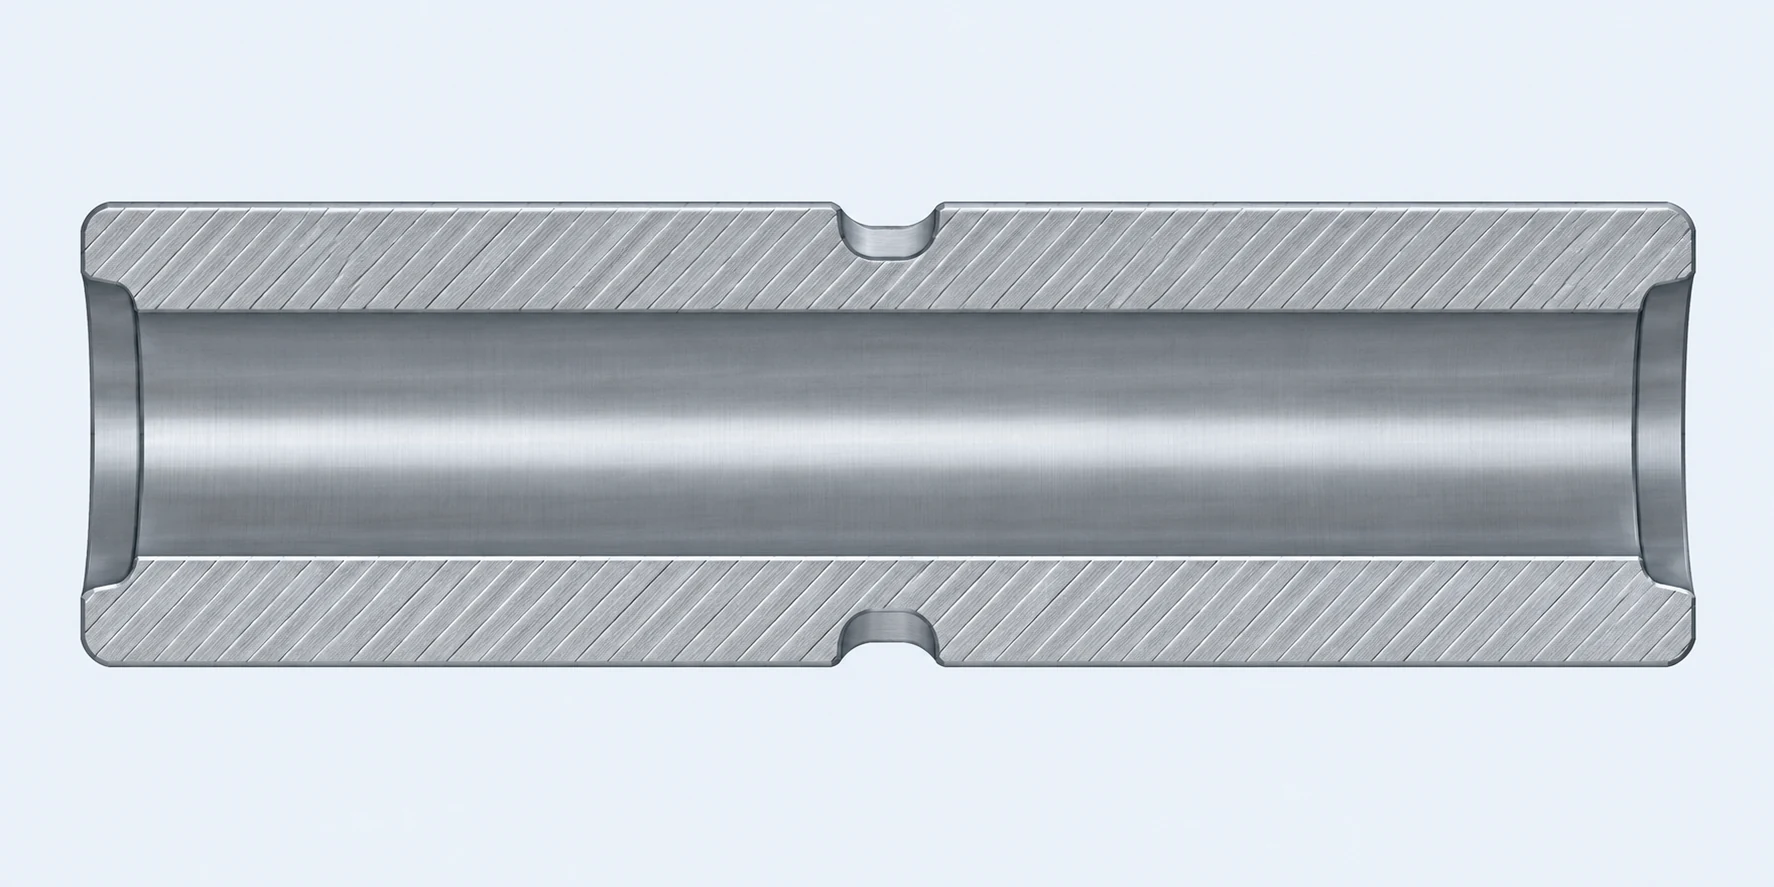
Una scanalatura esterna è una caratteristica anulare, ma la sua funzione ne modifica il design. Un anello di ritenzione richiede una scanalatura compatibile con l’anello selezionato e con il relativo caso di carico; una guarnizione richiede la geometria della sua sede (gland) e i requisiti superficiali; uno svaso di tolleranza (clearance undercut) potrebbe necessitare soltanto di evitare l’interferenza con uno spigolo dell’accoppiamento. Non applicare una stessa larghezza nominale di scanalatura o un medesimo raggio di raccordo al fondo (root radius) a tutti e tre i casi. Riportare sul disegno o in una specifica controllata il requisito del componente selezionato, quindi indicare esplicitamente la larghezza della scanalatura, il diametro del fondo (root diameter), la posizione assiale e lo stato del bordo (edge condition) che lo realizzano.
Una scanalatura intorno a una bussola cava rimuove inoltre materiale dalla parete alla sua radice. Supponiamo che un disegno proposto specifichi un diametro della radice della scanalatura di 17,0 ± 0,1 mm intorno a un foro passante di 12,0 ± 0,1 mm. Per cilindri concentrici ideali, lo spessore nominale radiale del metallo è (17,0 − 12,0) ÷ 2 = 2,5 mm. Utilizzando il diametro minimo ammesso della radice e il diametro massimo ammesso del foro si ottiene (16,9 − 12,1) ÷ 2 = 2,4 mm. Tali limiti di diametro da soli non controllano lo spessore minimo locale della parete qualora gli assi siano sfalsati. Se l’asse reale del foro dista 0,10 mm dall’asse della scanalatura in una sezione altrimenti ideale, lo spessore minimo locale della parete diventa 2,4 − 0,10 = 2,3 mm. Lo sfalsamento di 0,10 mm qui è un dato di input dichiarato per il calcolo, non una tolleranza implicita.
Questo calcolo risponde a una domanda di geometria, non a una domanda di resistenza o fatica. Il progettista deve valutare separatamente carico, materiale, forma del fondo della scanalatura e l’elemento di accoppiamento scelto. Illustra inoltre il motivo per cui sia il diametro della scanalatura sia il diametro dell’alesaggio possono entrambi superare l’ispezione dimensionale pur lasciando incerto lo spessore minimo della parete: conta la loro posizione relativa. Sandvik Coromant osserva che le scanalature profonde generano problemi di sbalzo dell’utensile, di raffreddamento e di evacuazione dei trucioli, e che una scanalatura larga non deve necessariamente essere realizzata con un’unica immersione pari alla larghezza dell’inserto. [6] Specificare la scanalatura finita in funzione della sua funzione, quindi verificare il percorso di lavorazione rispetto a tale geometria.
Progettare il foro per l’intero insieme di alesatura
Un foro modellato può essere aperto all’imboccatura, ma risulta difficile da rifinire nel suo diametro funzionale più profondo. Uno utensile per tornitura interna possiede un tagliente, una testa e un corpo asta: tutti devono entrare e uscire dal foro alla profondità richiesta. Sandvik Coromant identifica il diametro del foro, la sua lunghezza e il prolungamento dell’utensile come vincoli interconnessi e privilegia la sezione utensile più grande possibile abbinata al prolungamento più corto possibile per garantire stabilità. [7] Una punta di piccole dimensioni che riesce a passare attraverso l’imboccatura non dimostra che il relativo corpo asta sia in grado di rifinire un sedile interno lungo e stretto.
Separare la lunghezza utile del cuscinetto o della guarnizione dalla profondità eccessiva della cavità. Se l’assieme richiede soltanto un foro finito breve seguito da una zona di risguardo, il disegno può definire tale lunghezza funzionale e consentire una regione non a contatto più ampia o di forma diversa oltre di essa. Se il foro termina su una spalla interna funzionale, mantenere la spalla ma garantire che lo spigolo e l’uscita dei trucioli abbiano spazio sufficiente per la traiettoria scelta. Non eliminare una battuta o una spalla di tenuta solo perché complica la tornitura interna. Analogamente, non sostituire una quotatura di diametro forato con una quotatura di foro finito richiesto: la creazione del foro e la tornitura interna finale possono essere fasi distinte.
Per un manicotto sottile, il diametro di alesatura può variare anche dopo il rilascio delle ganasce o dopo il distacco del pezzo. Indicare la condizione in base alla quale un accoppiamento deve essere accettato. Una misurazione eseguita con il pezzo ancora nel mandrino può essere utile durante la fase di impostazione, ma non corrisponde automaticamente alle dimensioni del pezzo installato. Il materiale effettivo, lo spessore della parete, le modalità di serraggio e la sequenza di finitura determinano se è necessaria una revisione del processo; da questo articolo non deriva alcun valore minimo universale per il diametro di alesatura o per lo spessore di parete.

Esporre le caratteristiche radiali e la seconda estremità
Il tornio ordinario genera superfici simmetriche rispetto all’asse del mandrino. Un foro radiale decentrato, una piana per chiave o una scanalatura laterale rompono tale simmetria. A seconda della macchina, tale caratteristica può essere realizzata con utensili vivi a posizionamento angolare oppure in un successivo setup di fresatura. Haas Tooling descrive portautensili azionati assialmente e radialmente per forature, fresature, piane e filettature secondarie su torni equipaggiati. [8] Ciò non implica che ogni tornio CNC o ogni configurazione VETCNC disponga di tali opzioni. La guida agli utensili vivi e al tornio-fresatrice illustra le alternative disponibili.
Mostrare la posizione angolare della caratteristica radiale quando deve allinearsi con un’altra caratteristica, e localizzarla assialmente rispetto a una faccia funzionale. Un foro radiale in un alloggiamento genera anche uno spigolo interno di intersezione; se il flusso, la pulizia o il montaggio rendono tale spigolo rilevante, definirne lo stato accettabile. Se l’orientamento angolare non è rilevante, non imporre un requisito di orientamento orario (clocking) superfluo solo perché la vista CAD mostra casualmente il foro nella posizione superiore.
L’estremità opposta richiede una propria decisione. La separazione (parting) distacca il componente dal tondo di materiale, ma la superficie di taglio (cutoff face) può presentare un rigonfiamento (pip), una bava (burr) o altro difetto che potrebbe risultare inadeguato come riferimento per l’appoggio o per la misurazione della lunghezza. Sandvik Coromant analizza i compromessi legati alla geometria degli utensili per la separazione e la possibilità di formazione di rigonfiamenti e bave. [9] Se la seconda estremità costituisce il riferimento per un cuscinetto o controlla la lunghezza complessiva, definire la sua superficie finale e prevedere un metodo per riafferrare e rifinirla. Se invece ha semplicemente la funzione di garantire il gioco rispetto a un componente adiacente, specificare il gioco richiesto e lo stato del bordo, senza trattarlo come una sede di precisione.

Far corrispondere ogni revisione all’interfaccia che modifica
Queste modifiche possono rendere il pezzo più facile da produrre solo se la funzione adiacente rimane soddisfatta. La tabella associa strettamente la modifica progettuale alla sua conseguenza; non rappresenta un insieme di tolleranze standard.
| Caratteristica in esame | Possibile revisione progettuale | Interfaccia da riesaminare |
|---|---|---|
| Estremità bloccata senza contatto sicuro delle ganasce | Aggiungere materiale di sovrametallo rimovibile o una fascia di presa non funzionale | Lunghezza finale, sovrametallo sul materiale e accesso all’estremità secondaria |
| Transizione spalla stretta | Utilizzare un raccordo compatibile o uno sgravio locale | Svasatura di accoppiamento e sede anulare residua |
| Scanalatura esterna profonda su corpo cavo | Rivedere soltanto se l’anello o la guarnizione scelti lo consentono | Profilo di fondo, spessore della parete e relazione tra foro e scanalatura |
| Cavità cieca lunga e non funzionale | Accorciare o aprire la sua zona di sgancio | Lunghezza utile del foro finito e fermo interno |
| Porta radiale | Lasciare accesso per utensile a indice o per secondo montaggio | Relazione angolare, posizionamento assiale e spigolo interno |
| Estremità di taglio | Consentire una seconda finitura frontale se questa controlla la lunghezza | Riferimento assiale, superficie di appoggio e condizione finale del bava |
Applicare i controlli a un disegno di boccola flangiata
Si consideri una boccola flangiata proposta con foro di centraggio, pilota esterno (OD), scanalatura di ritenzione, flangia di appoggio e una sola porta oleodinamica radiale. Il foro alloggia un perno; il pilota entra in un alloggiamento; la flangia impedisce il movimento assiale. Il raggio di raccordo della scanalatura e il foro utilizzano i limiti numerici indicati sopra. Nessun elemento di questo esempio specifica il materiale, lo standard dell’anello, la resistenza richiesta della parete o una capacità di processo VETCNC. Tali dati devono essere forniti per una vera messa in produzione.
Esaminare il disegno in una sequenza che preservi la funzione prima di modificare l’accesso:
- Fissare i riferimenti di accoppiamento. Decidere se il foro passante o il centraggio stabiliscono l’asse di montaggio, identificare la superficie di contatto del flangia e localizzare il raccordo partendo da tale superficie qualora la sua posizione assiale influenzi il flusso. Mantenere la specifica della scanalatura dell’anello selezionato insieme alla revisione del disegno.
- Verificare la prima presa. Identificare il grezzo che può essere bloccato mentre vengono eseguiti il foro passante, il centraggio, la spalla anteriore e la scanalatura. Se per la presa inversa rimangono disponibili solo superfici finite, verificare l’uso di morse protettive o a foratura e valutare se il manicotto possa tollerare tale contatto.
- Risolvere gli spigoli e la parete. Verificare lo spigolo della carcassa di accoppiamento rispetto allo svaso della spalla. Calcolare lo spessore della parete tra scanalatura e foro passante a partire dai limiti effettivi di dimensione; quindi controllare o valutare lo scostamento assiale, poiché il risultato di coassialità pari a 2.4 mm da solo non garantisce lo spessore locale della parete.
- Esporre le caratteristiche residue. Verificare l’ingombro completo dell’alesatore attraverso la lunghezza richiesta del foro passante finito. Definire un percorso per il raccordo radiale e specificarne lo stato del bordo interno. Stabilire se l’estremità separata richieda una lavorazione finale, in quanto determina la lunghezza di montaggio.
- Rilasciare l’accettazione misurabile. Applicare i limiti di dimensione alle superfici di accoppiamento, un opportuno requisito geometrico laddove sia rilevante la relazione tra foro passante e centraggio o tra quest’ultimo e la superficie frontale, nonché i requisiti specificati per la scanalatura, il raccordo e il bordo finale nello stato di consegna del pezzo.
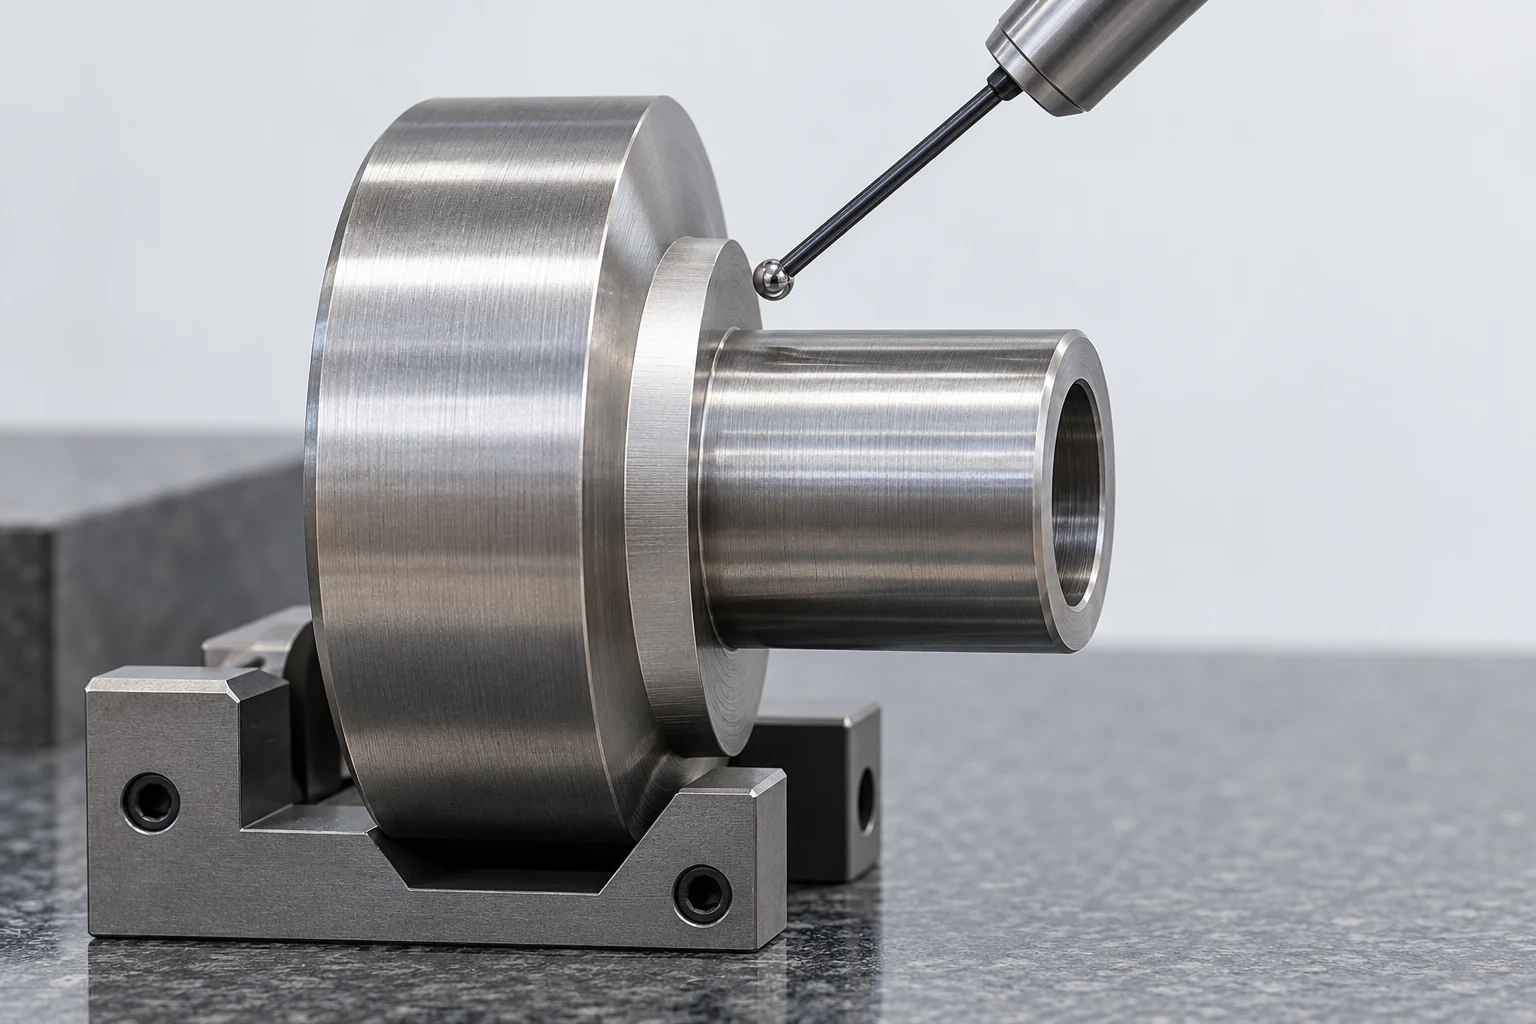
Una coppia di letture del diametro non può di per sé stabilire che il foro passante e la scanalatura condividono lo stesso asse. La eccentricità (runout), quando selezionata per descrivere la relazione funzionale, viene valutata rispetto a un asse di riferimento (datum); la caratteristica specificata e la configurazione del datum determinano il metodo di ispezione. La guida metrologica di KEYENCE descrive questa dipendenza dal datum, mentre la più ampia guida alle tolleranze, ai datum e alle ispezioni illustra come separare la dimensione di accoppiamento dalla controllo geometrico. [10] Selezionare il controllo che riflette ciò che causa il mancato accoppiamento in fase di montaggio, anziché applicare un valore generico e stringente a ogni superficie cilindrica.
Rilasciare il pezzo finito, non un’ipotesi di lavorazione.
Il disegno di tornitura utile definisce il materiale e lo stato finali, le dimensioni funzionali, la geometria delle spalle e delle scanalature, i datum rilevanti, le condizioni superficiali o dei bordi e quale faccia estrema determina effettivamente la lunghezza. Il suo modello 3D e i requisiti 2D devono essere coerenti. Un’eventuale tolleranza aggiuntiva per la presa o una sequenza di lavorazione proposta possono essere discusse con il fornitore senza che queste diventino silenziosamente caratteristiche permanenti o tolleranze di disegno.
Per un vero albero o una bussola, verificare ogni modifica geometrica proposta in relazione al componente abbinato, quindi testare la prima presa, la seconda presa e lo stato di ispezione. Ciò collega il progetto a un percorso realizzabile, lasciando la scelta degli utensili e della macchina alla capacità confermata del fornitore.
Fonti tecniche
- ASME. Y14.5 – Quotatura e tolleranze, 2018 (R2024), ambito pubblico. Lingua dei disegni e dei modelli per i requisiti geometrici.
- Haas Tooling. Morsa per tornio. Stili di contatto delle ganasce e ganasce morbide lavorabili.
- Haas Automation / Trident Machine Tools. Impostazione del tornio Haas. Ganasce rigide e morbide nelle prime e seconde operazioni.
- Haas Automation. Contropunta idraulica – Guida alla risoluzione dei problemi. Pressione di supporto e deformazione del grezzo.
- Sandvik Coromant. Tornitura esterna. Accesso dell’utensile per spalle, profili e smussi d’angolo.
- Sandvik Coromant. Scanalatura esterna. Vincoli di processo per scanalature profonde e larghe.
- Sandvik Coromant. Tornitura interna. Diametro e profondità del foro passante, dimensione e sbalzo della barra di alesatura.
- Haas Tooling. Portautensili motorizzati (live). Portautensili motorizzati assiali e radiali e operazioni secondarie su torni equipaggiati.
- Sandvik Coromant. Taglio di separazione (parting off). Stabilità del taglio, considerazioni sul residuo (pip) e sul bavetto.
- KEYENCE America. Tolleranza di eccentricità (deviazione di runout). Relazione con l’asse di riferimento (datum) per l’eccentricità circolare e totale.



