In questa pagina
Progettare per la fresatura CNC significa definire le superfici che il componente deve garantire, lasciando poi un percorso pratico per la fresa, il suo mandrino, il sistema di fissaggio e lo strumento di ispezione per raggiungerle. Su un componente con tasche, partire dalle superfici di accoppiamento, dalle caratteristiche di posizionamento e dalle pareti o dal fondo residui. Aumentare il raggio di un angolo interno, accorciare una rientranza non funzionale o modificare una zona di serraggio solo quando tale modifica preserva i requisiti indicati. Un modello che appare fresabile da un determinato punto di vista può comunque contenere uno spigolo inaccessibile o una parete finale non supportata.
Questa guida è destinata alla revisione di un componente fresato prima della sua messa in disegno. Per il movimento della fresa, i percorsi utensile e le operazioni stesse, consultare come funziona la fresatura CNC. Qui la domanda è quali modifiche possa apportare il progettista, quali elementi debbano rimanere fissi e come verrà verificato il risultato finale.
Contrassegnare le interfacce prima di modificare la forma
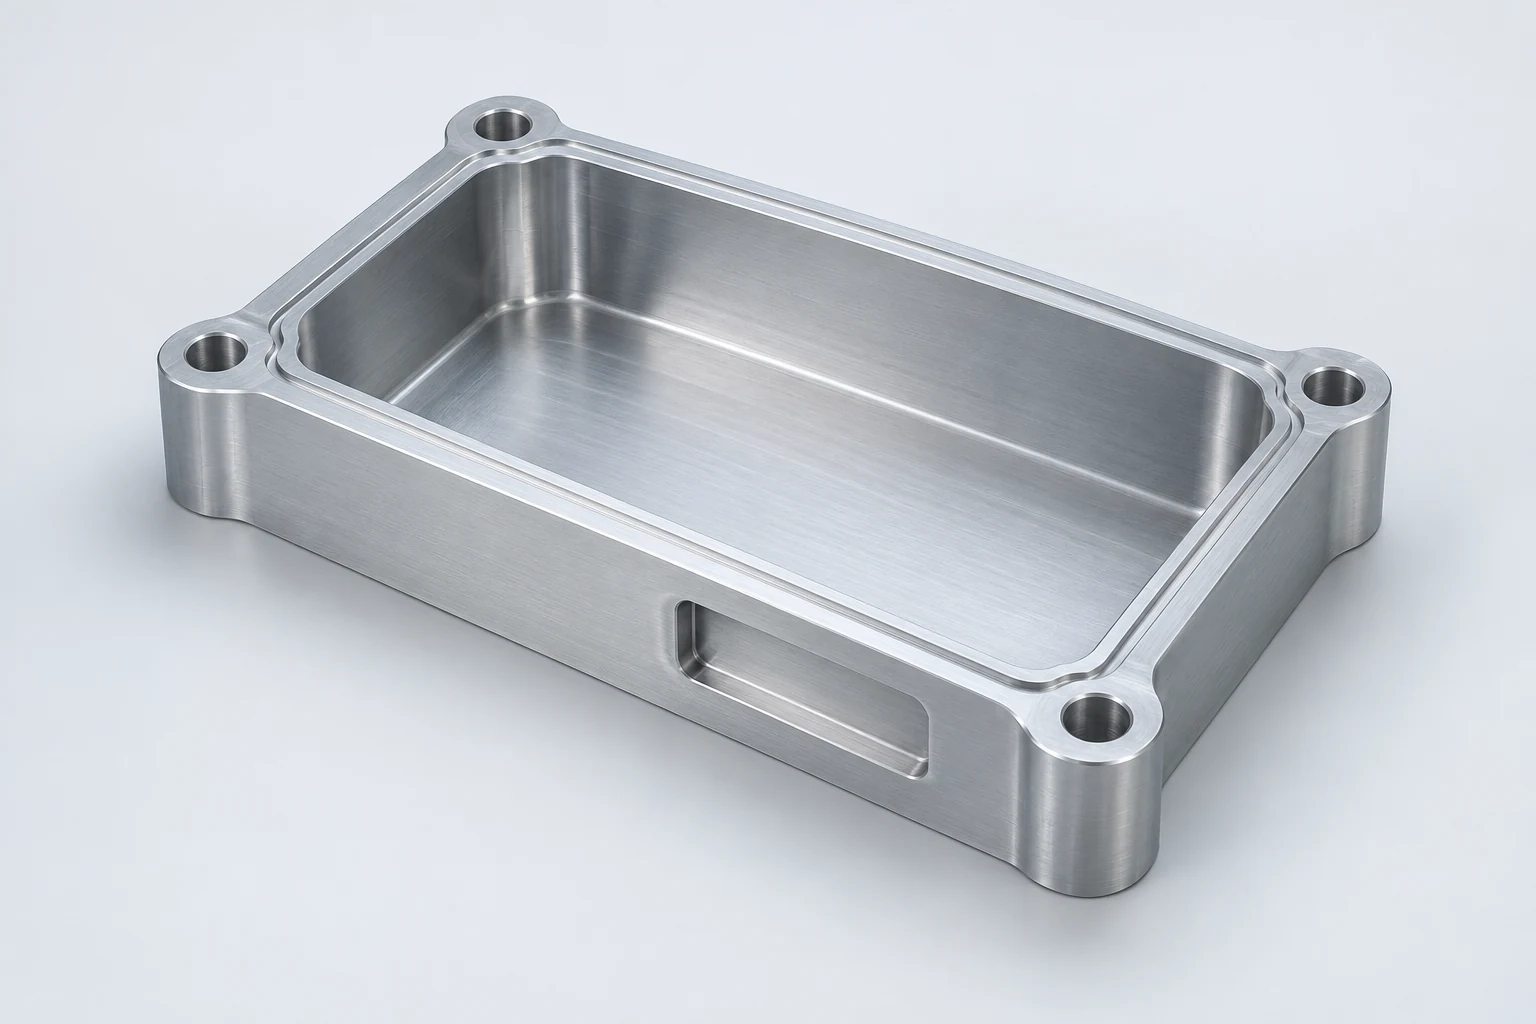
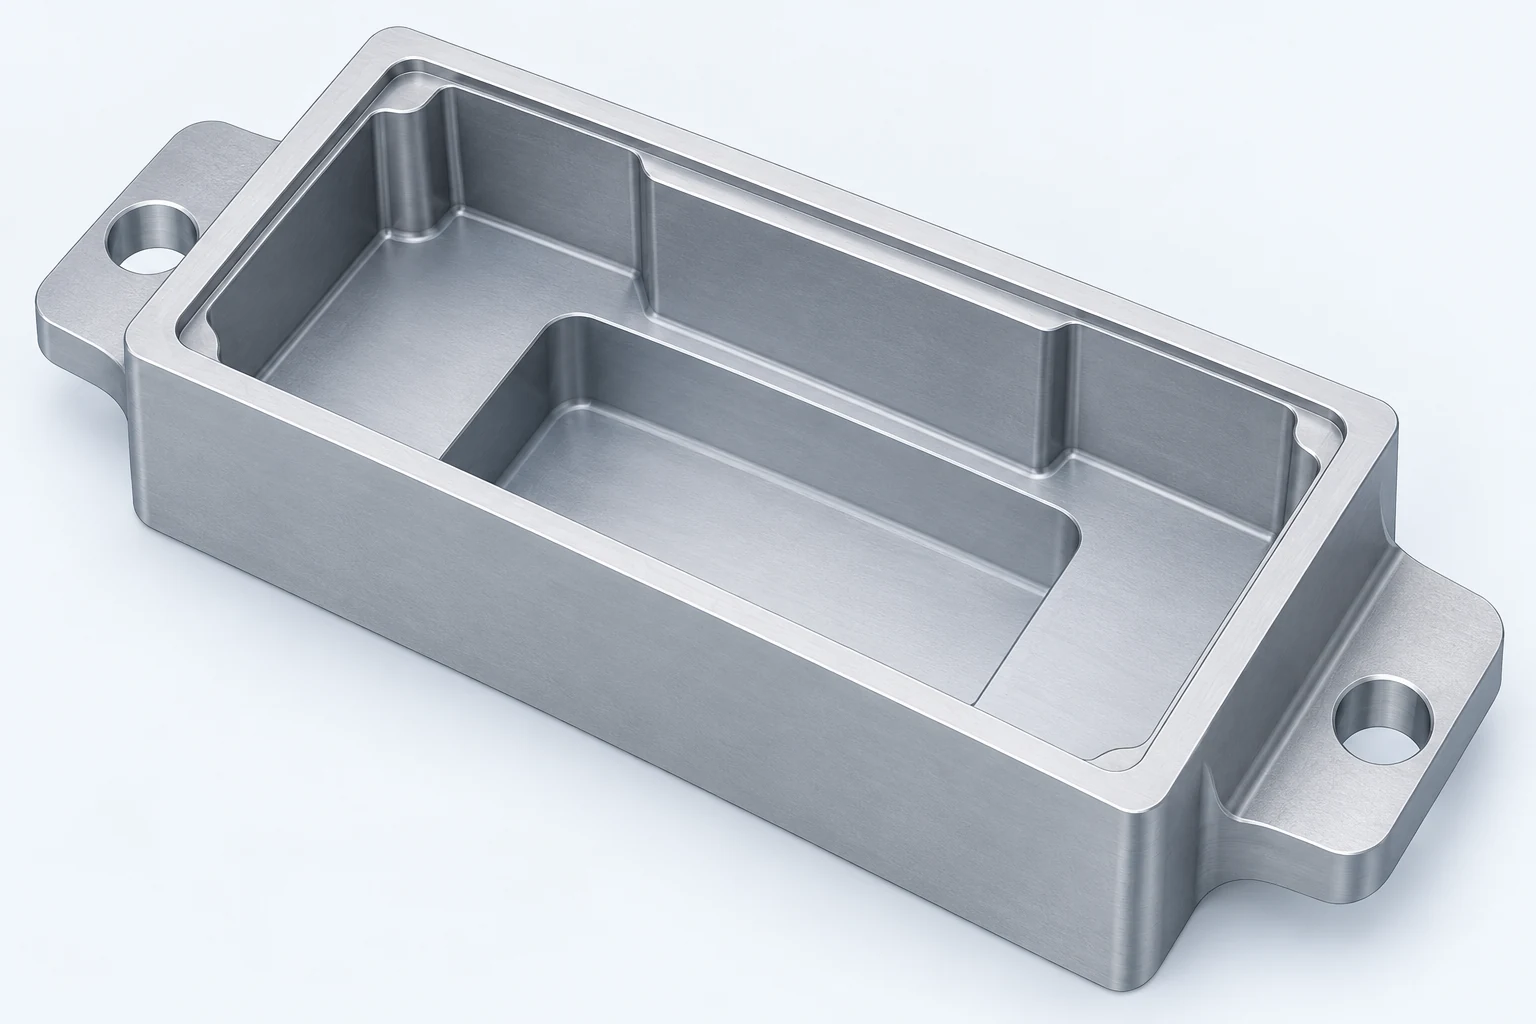
Si consideri un involucro con una spalla per coperchio, un’intercapedine interna rientrata, fori di fissaggio e una superficie esterna di posizionamento. La spalla per coperchio potrebbe controllare la tenuta o l’altezza di assemblaggio; il pattern di fori potrebbe posizionare l’involucro su un altro componente. Il volume al di sotto della spalla, al contrario, potrebbe servire esclusivamente a fornire gioco. Queste caratteristiche non devono godere dello stesso grado di libertà di modifica. Una regione di gioco più bassa potrebbe essere accettabile, mentre una spalla per coperchio più bassa potrebbe impedire l’assemblaggio.
Contrassegnare ogni superficie funzionale nel modello e nel disegno: quale superficie entra in contatto con un altro componente, quale stabilisce il posizionamento, dove agisce la tenuta e quali aree servono esclusivamente a evitare interferenze con altri componenti. È qui che assumono rilevanza anche il materiale e la finitura finale. Un rivestimento o un trattamento superficiale possono modificare un’interfaccia; pertanto, specificare se una dimensione critica viene accettata prima o dopo tale trattamento. La guida più completa sui materiali e la progettazione tratta le condizioni del materiale e le scelte di finitura; la presente revisione riguarda specificamente la geometria della fresatura.
Non trasformare ogni superficie modellata in una dimensione critica. Farlo potrebbe vincolare il fondo di una tasca non funzionale allo stesso livello di accettazione richiesto per la spalla del coperchio. Viceversa, una caratteristica priva di una tolleranza esplicita nelle immediate vicinanze potrebbe comunque essere controllata dalle note generali riportate sul disegno. Distinguere la libertà progettuale dalla mancanza di definizione e concordare quale delle due situazioni sia effettivamente presente nel modello.
Le opzioni di progettazione riportate di seguito sono alternative valide soltanto quando ricorre la condizione specificata. L’ultima colonna indica il nuovo controllo introdotto da ciascuna modifica; non costituisce un’autorizzazione generale a modificare il componente.
| Se la caratteristica attuale risulta difficoltosa | Revisione progettuale quando la funzionalità lo consente | Cosa verificare dopo la revisione |
|---|---|---|
| Angolo interno stretto della tasca | Aumentare il raggio o realizzare un alleggerimento locale sul pezzo accoppiato | Gioco di accoppiamento, percorso di tenuta e materiale residuo all’angolo |
| Zona profonda non funzionale al di sotto della spalla | Rialzare o creare un gradino solo su quella porzione del fondo | Gioco interno e spessore minimo residuo del fondo |
| Parete alta tra due rientranze | Rinforzare localmente la parete o aggiungere un supporto | Gioco su entrambi i lati e accesso per la fresa |
| Caratteristica laterale ostruita dall’attuale configurazione di montaggio | Consentire un’altra orientazione o rivedere l’apertura di accesso | Riferimenti, punti di contatto delle morse e qualsiasi nuova interfaccia di tenuta |
Assegnare agli angoli interni il raggio consentito dall’insieme meccanico
Una fresa cilindrica a punta tonda realizza uno spigolo interno verticale arrotondato. Se la tasca modellata presenta uno spigolo squadrato, la geometria richiesta non può essere ottenuta mediante fresatura laterale ordinaria con tale utensile arrotondato. La prima domanda di progettazione non riguarda le dimensioni minime della fresa disponibile in officina. Riguarda piuttosto il raggio massimo che il componente abbinato può tollerare mantenendo comunque la funzionalità prevista di posizionamento, scorrimento o tenuta.
Un raggio di tasca ammesso maggiore consente a una fresa più larga di eseguire una porzione maggiore del taglio; mantenere uno spigolo vivente può richiedere l’uso di una fresa di finitura più piccola dopo che l’area aperta è stata sgomberata. Sandvik Coromant osserva che l’ingaggio radiale aumenta quando una fresa entra in uno spigolo interno e propone come alternative l’aumento del raggio del pezzo oppure l’impiego di una fresa più piccola. Le sue indicazioni applicative sono legate specificamente alla fresa e all’operazione, non a un valore minimo universale di progettazione. [1] La guida separata per frese spiega i due raggi distinti presenti nella transizione tra spigolo verticale e fondo di una tasca; non utilizzare una sola quotatura per entrambi.
Se un inserto rettangolare deve inserirsi nella tasca, aumentare esclusivamente il raggio della tasca potrebbe generare interferenza con gli spigoli esterni squadrati dell’inserto. Confrontare l’opzione di una smussatura o di un raggio sull’inserto, di un sollievo locale nella tasca e di un raggio finale più piccolo della tasca. Ciascuna soluzione sposta o rimuove materiale in una posizione diversa. Un sollievo d’angolo che attraversi una superficie di tenuta o indebolisca una sezione caricata costituisce una soluzione progettuale differente, non un semplice aggiustamento produttivo. Visualizzare l’opzione accettata sul modello rilasciato, anziché fare affidamento su una nota informale di lavorazione.

Un utensile di piccole dimensioni può rifinire il materiale lasciato da un utensile di sgrossatura più grande. Ciò non significa che l’intera tasca debba essere sgrossata con l’utensile di piccole dimensioni né che ogni raccordo stretto abbia lo stesso costo. Le dimensioni dell’area che richiede l’utensile di piccole dimensioni, la sua profondità e il numero di tali raccordi influenzano il percorso di lavorazione. La guida separata agli utensili da fresatura CNC illustra le famiglie di utensili; il disegno deve indicare i requisiti dimensionali e funzionali dei raccordi e delle interfacce finite.
Verificare l’intero percorso di accesso a una tasca o a una scanalatura
La larghezza della tasca corrisponde esclusivamente alla dimensione dell’apertura. Un utensile necessita di uno spazio per entrare nel materiale, raggiungere la superficie più bassa richiesta, muoversi lungo le pareti, evacuare i trucioli e ritirarsi. La sua lunghezza di taglio, il gambo non tagliente e il portautensile occupano involucri diversi. Il fatto che la punta di una fresa entri in una tasca stretta non dimostra che il suo portautensile superi il bordo nella parte inferiore di una tasca profonda. Un risalto o una morsa vicini possono ostacolare un passaggio laterale anche quando la tasca stessa è aperta.
Registrare il piano funzionale più profondo separatamente dal piano modellato più profondo. Un coperchio può poggiare su una spalla superiore, mentre la cavità sottostante ha il solo scopo di impedire a un componente interno di entrare in contatto con altre parti. Se tale zona inferiore presenta una profondità non utilizzata, un gradino verso l’alto può ridurre la lunghezza di raggiungimento richiesta senza spostare la sede del coperchio. Prima di apportare la modifica, verificare l’intera escursione di movimento e l’inviluppo di tolleranza del componente, comprese le posizioni di montaggio e manutenzione. Un piano a gradino può inoltre creare una nuova spalla interna che richiede un proprio raggio di raccordo d’angolo.
Una fresa a sbalzo lunga è una possibile soluzione per realizzare una superficie profonda, ma allungare l’utensile ne aumenta la sensibilità alle vibrazioni e alla deformazione. Le linee guida di Sandvik per la fresatura di profili illustrano l’uso di prolunghe più corte fino a quando le operazioni più profonde non richiedono un montaggio più lungo. Anche le sue linee guida per le cavità distinguono l’apertura della tasca dalla finitura del materiale residuo. [2] [3] Il progettista deve quindi fornire la profondità finale effettiva e l’apertura accessibile, lasciando la sequenza di taglio alla pianificazione del processo.

Le scanalature aggiungono un’ulteriore distinzione. Una scanalatura aperta può accogliere alcuni utensili da taglio laterale-e-frontale che non possono essere utilizzati in una scanalatura chiusa; larghezza, profondità e lunghezza influenzano i concetti di utensile disponibili. Sandvik tratta le tasche chiuse e le gole aperte come applicazioni diverse. [4] Se la scanalatura termina contro una parete per costituire un fermo funzionale, mantenere tale fermo. Se la posizione di fine è non funzionale, un’apertura passante o una forma rivista dell’estremità potrebbero garantire l’accesso, ma modificano il contorno del componente e potrebbero esporre un bordo o un percorso di perdita. La guida alle operazioni di fresatura per caratteristica illustra le scelte operative anziché le modifiche al disegno.
Proteggere le pareti e il fondo rimanenti
Una tasca rimuove il materiale che inizialmente sostiene il pezzo. Una parete tra due incavi adiacenti può risultare stabile finché un lato rimane integro, per poi deformarsi più facilmente una volta che entrambi i lati sono stati fresati. Un fondo sottile può deformarsi sotto l’azione di una fresa, di una morsa o del contatto dell’ispezione. Le linee guida di Sandvik per le pareti sottili modificano la sequenza di lavorazione in base alla geometria della parete e considerano esplicitamente la stabilità sia della fresa sia della parete. È per questo motivo che una singola regola basata esclusivamente sullo spessore della parete, scollegata dalla campata, dal materiale e dal supporto, non costituisce un test di accettazione affidabile. [5]
Per il progettista, tracciare la parete dalla sua base fino al suo bordo libero. Accorciare una parete superflua, aumentare lo spessore di una zona locale non a contatto o aggiungere una nervatura di rinforzo può migliorare la rigidità, ma una nervatura può anche ostacolare l’accesso dell’utensile o lo spazio richiesto dalla parte abbinata. Dove la parete sottile stessa assolve la funzione richiesta, mantenerne le dimensioni e la geometria finali nel disegno e verificare un processo produttivo supportato. Non modificarne lo spessore esclusivamente per rispettare una regola empirica generica.
Lo spessore del fondo può essere verificato con la stessa cura applicata a qualsiasi altro stack di tolleranze. Se una piastra può essere spessa 17.8–18.2 mm e una tasca può essere profonda 13.8–14.2 mm dalla sua faccia di ingresso, lo spessore minimo nominale della nervatura residua allineata è 17.8 − 14.2 = 3.6 mm. Il massimo è 18.2 − 13.8 = 4.4 mm. Questo calcolo stabilisce l’intervallo ammesso per la nervatura partendo da quei limiti ipotizzati; non stabilisce se tale nervatura sia sufficientemente rigida. Carichi, area non supportata, condizione del materiale e qualsiasi lavorazione eseguita sulla faccia opposta decidono quest’ultima questione.

Pianificare lo stato di ispezione finale così come lo stato di lavorazione. Una parete mantenuta dritta da una morsa può deformarsi dopo il rilascio. Se la parete costituisce una caratteristica di posizionamento o di tenuta, la sua condizione di accettazione deve fare riferimento al componente finito e non serrato, a meno che il disegno non specifichi esplicitamente un’altra condizione valida. Le linee guida Carr Lane sul posizionamento e sul serraggio descrivono il supporto sotto carico di serraggio e la deformazione causata dal serraggio di zone non supportate. [6]
Mantenere un percorso di accesso alle caratteristiche laterali e alle superfici di riferimento.
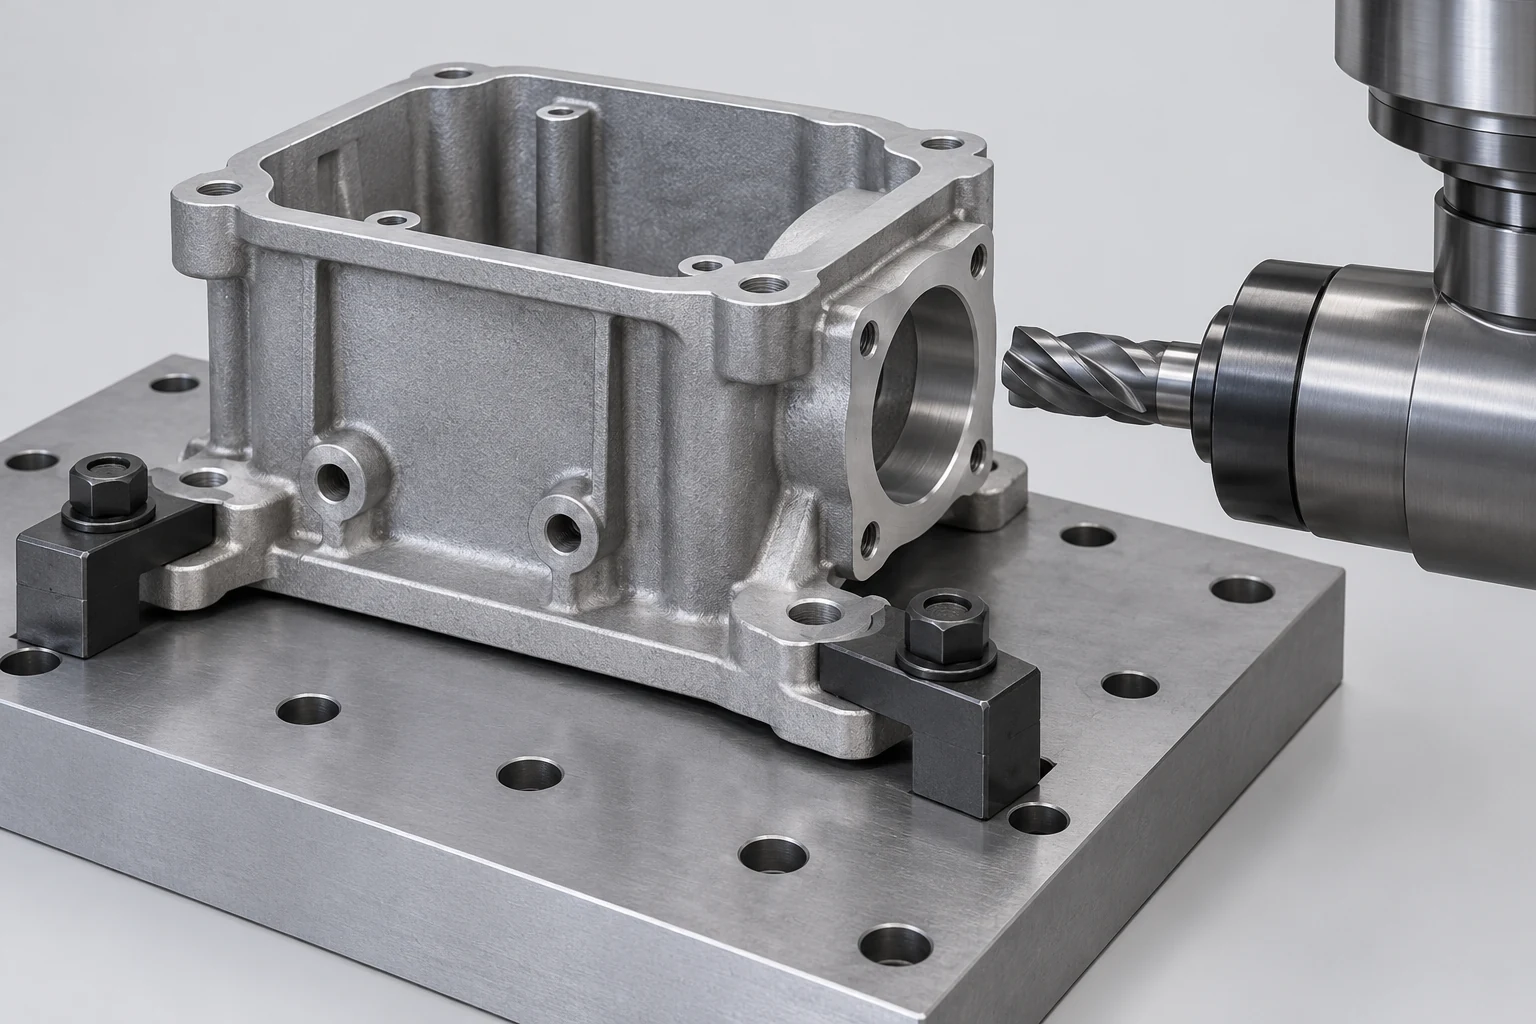
Le caratteristiche su diverse facce possono richiedere una seconda orientazione. Prima di completare ogni superficie esterna, identificare un metodo stabile per posizionare e supportare il pezzo in tale orientazione. Un’apertura laterale può risultare facilmente visibile nel CAD e tuttavia essere ostruita dalla morsa che fissa la scatola. Una flangia utilizzata per il fissaggio può rappresentare anche una zona utile per il serraggio, ma solo se la sua finitura, lo stato del bordo e i contatti consentiti lo permettono. Contrassegnare le superfici che non possono accettare segni di morsa o deformazioni.
Direzioni di accesso diverse non richiedono automaticamente una lavorazione simultanea a cinque assi. Una seconda messa in macchina, un posizionamento per indice o un percorso multiasse possono ciascuno risultare adeguati, a seconda delle relazioni tra le caratteristiche e delle attrezzature disponibili. Il compito progettuale consiste nel chiarire quali caratteristiche devono riferirsi agli stessi riferimenti funzionali. Uno spigolo conveniente del grezzo non è necessariamente il riferimento di assemblaggio. Carr Lane descrive come i locatori stabiliscano una posizione ripetibile e perché le forze debbano essere dirette verso zone supportate. [6]
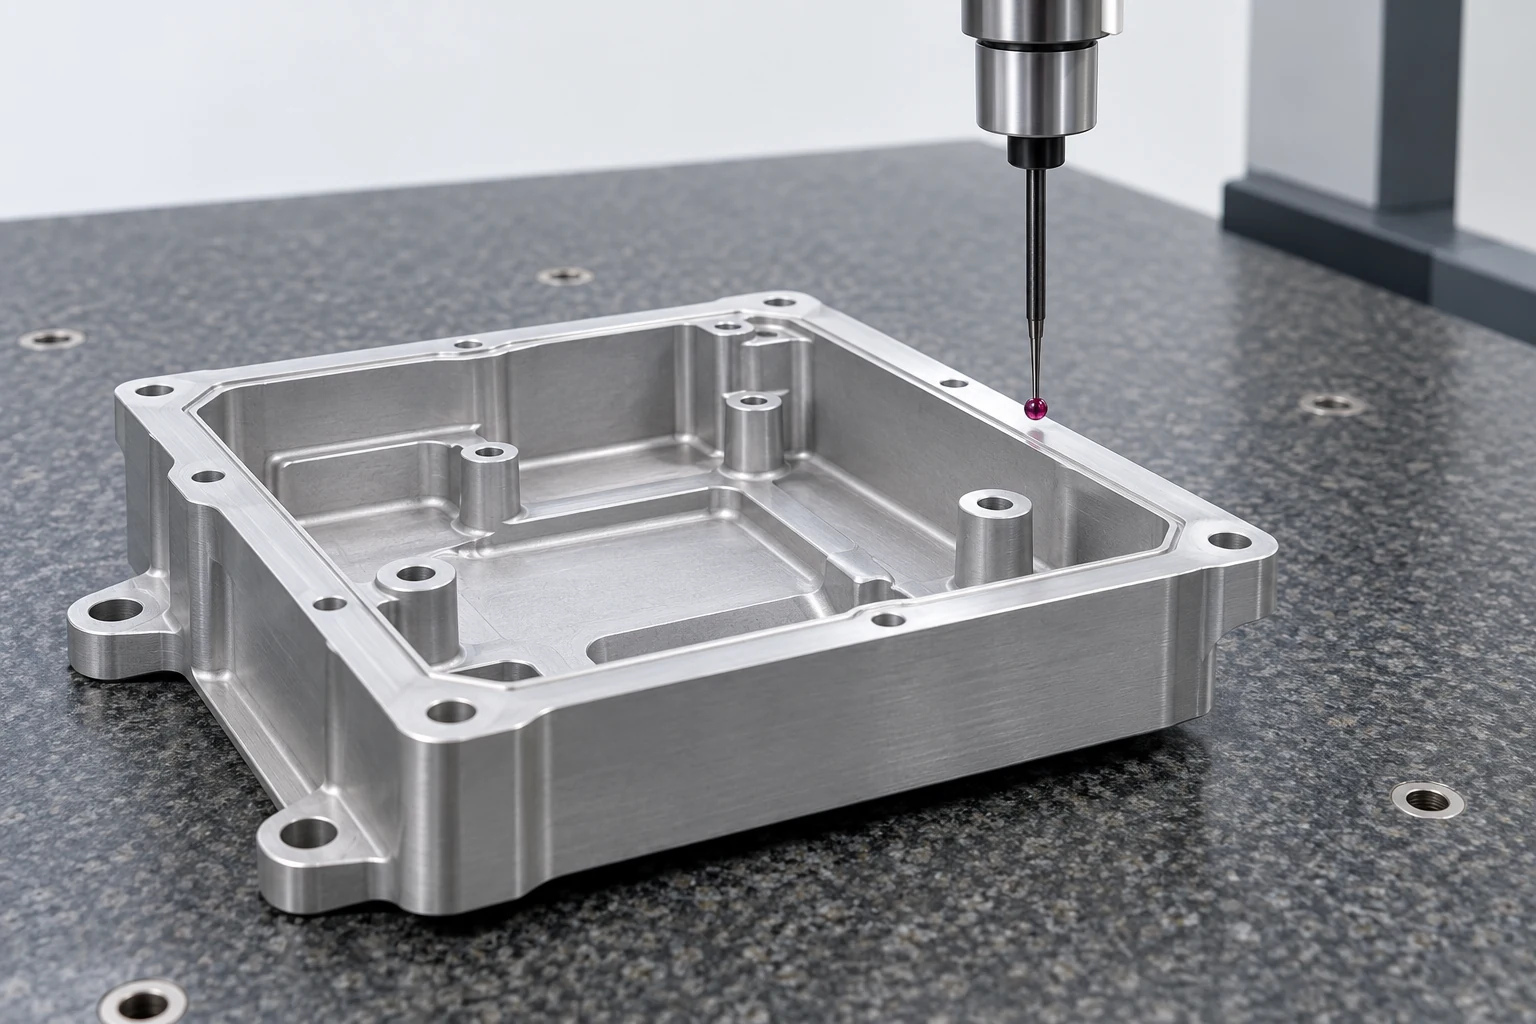
Nel disegno finale, distinguere le dimensioni di una caratteristica dalla sua posizione, orientamento e condizione superficiale. La sola larghezza di una tasca non definisce dove tale tasca sia posizionata rispetto ai fori di fissaggio. Un bordo del coperchio che appare piano non garantisce la planarità. Definire le facce o i fori di riferimento che effettivamente determinano il posizionamento dell’assieme, quindi applicare i requisiti dimensionali e geometrici necessari secondo lo standard dichiarato nel disegno. ASME Y14.5-2018 (R2024) è uno standard per esprimere tali requisiti sui disegni e sui modelli; la sua descrizione pubblica conferma tale ambito di applicazione, piuttosto che prescrivere un valore di tolleranza fisso per questo alloggiamento. [7]
Anche l’accessibilità per l’ispezione vincola il design. Un ingresso stretto potrebbe consentire l’uso di una fresa in un’unica configurazione, ma impedire a una sonda o a uno strumento di misura di raggiungere una parete laterale profonda, dove la sua larghezza è critica. Un fondo nascosto sotto una sporgenza potrebbe richiedere un approccio di misurazione diverso rispetto a una sede aperta. Definire quale parte di una superficie governa la funzionalità e come verrà accettato il relativo risultato: una lettura effettuata in prossimità dell’imboccatura della tasca potrebbe non caratterizzare adeguatamente una parete più profonda.
Applicare le revisioni a un solo alloggiamento con tasche
Si supponga che un alloggiamento in alluminio abbia un coperchio rettangolare, una tasca di risguardo interna, un’apertura laterale per connettore e quattro fori di fissaggio. Il coperchio poggia su una spalla; la faccia di montaggio e due fori di posizionamento determinano la posizione dell’alloggiamento nell’insieme. Il modello CAD originale mostra inoltre angoli interni molto piccoli, un interno di profondità uniforme e una parete sottile accanto all’apertura del connettore. Queste ultime tre caratteristiche richiedono una revisione, ma nessuna di esse deve essere modificata prima che il posizionamento del coperchio e le relazioni di fissaggio siano definitivi.
Utilizzare questo ordine di dipendenze per rilasciare un modello rivisto:
- Proteggere le interfacce. Mantenere il sedile del coperchio e la sua continuità, la superficie di montaggio, il rapporto tra foro di centraggio e coperchio, e lo spazio libero richiesto per il connettore. Identificare qualsiasi zona al di sotto del coperchio che fornisca esclusivamente spazio d’aria.
- Risolvere l’adattamento degli angoli. Confrontare gli angoli esterni del coperchio o dell’inserto interno con il raggio interno proposto della tasca. Scegliere un raggio maggiore, una smussatura sul componente abbinato o un alleggerimento locale solo dopo aver verificato l’assemblaggio e lo spessore di materiale residuo in prossimità della sede.
- Ridurre la corsa non necessaria. Innalzare il piano di non contatto dove il gioco del componente lo consente, ma mantenere l’altezza del bordo del coperchio. Verificare il piano residuo rispetto ai limiti di spessore e profondità, quindi esaminare l’apertura laterale e qualsiasi nuova spalla interna.
- Mantenere il supporto e l’accesso. Confermare che un’intera unità di taglio possa raggiungere le superfici funzionali della tasca e che un’altra configurazione possa esporre l’apertura del connettore senza serrare la parete sottile o la sede del coperchio.
- Rilasciare i requisiti misurabili. Quotare le superfici di accoppiamento rispetto ai riferimenti funzionali, specificare le condizioni richieste dei bordi e delle superfici, e ispezionare le pareti e le sedi critiche nello stato finale.
Questo ordine è utile perché ogni revisione può introdurre un nuovo vincolo: un angolo più ampio potrebbe risolvere l’accesso dell’utensile ma interferire con il coperchio; un fondo più poco profondo potrebbe migliorare la portata ma ridurre il gioco interno; una nuova nervatura di supporto potrebbe irrigidire una parete ma ostruire l’utensile. Il modello è pronto per la revisione del processo solo quando la forma modificata e le sue nuove interfacce sono entrambe visibili.
Rilasciare un disegno che il reparto produzione possa effettivamente verificare
Emettere un unico modello e una singola revisione del disegno che indichino chiaramente le superfici funzionali, la geometria consentita degli spigoli e del fondo, il materiale e lo stato di finitura, i riferimenti (datums), le tolleranze e la qualità richiesta dei bordi. Inserire una nota sul disegno per una caratteristica non a contatto veramente flessibile soltanto quando l’intervallo ammesso è esplicitamente indicato. Un’istruzione vaga come «lavorare secondo necessità» lascia indefinito il contorno finale del pezzo.
La guida alla richiesta di quotazione (RFQ) per la lavorazione CNC tratta quantità, documentazione e informazioni sulla consegna dopo aver definito i requisiti di progettazione. Per il pezzo fresato in sé, il passaggio più utile consiste in una chiara indicazione delle interfacce finali, della geometria che può variare e di un metodo per ispezionare il risultato.
Fonti tecniche
- Sandvik Coromant. Fresatura negli angoli interni. Impegno della fresa negli angoli interni e le alternative rappresentate da un raggio maggiore del componente o da una fresa più piccola.
- Sandvik Coromant. Fresatura di profilo. Configurazione della cavità, prolunghe utensile, sbalzo e finitura di profili profondi.
- Sandvik Coromant. Fresatura di fori e cavità/tasche. Apertura della tasca, percorsi con sbalzo elevato e materiale residuo.
- Sandvik Coromant. Fresatura di scanalature o cave. Limitazioni relative alla larghezza, alla profondità e al tipo di cava (aperta rispetto a chiusa).
- Sandvik Coromant. Fresatura frontale. Supporto per pareti sottili, lavorazione a lati alternati e considerazioni relative a fondi sottili.
- Carr Lane Manufacturing. Principi di posizionamento e serraggio per la progettazione di maschere e dispositivi. Superfici di riferimento, supporto, forza di serraggio e accessibilità.
- ASME. Y14.5 – Quotatura e tolleranze, 2018 (R2024), ambito di applicazione pubblico. Lingua dei disegni e dei modelli per i requisiti geometrici.



