En esta página
Diseñar para fresado CNC significa definir las superficies que la pieza debe entregar y, a continuación, dejar una ruta práctica para que la fresa, su portaherramienta, el dispositivo de sujeción y la herramienta de inspección accedan a ellas. En una pieza con cavidades, comience por las caras de acoplamiento, las características de localización y las paredes o el fondo restantes. Aumente el radio de una esquina interna, acorte un rebaje no funcional o modifique una zona de sujeción únicamente cuando dicho cambio preserve esos requisitos. Un modelo que parece fresable desde un ángulo de vista puede seguir conteniendo un escalón inaccesible o una pared final sin soporte.
Esta guía está destinada a revisar una pieza fresada antes de la aprobación de su plano. Para el movimiento de la fresa, las trayectorias de herramienta y las operaciones en sí, consulte cómo funciona el fresado CNC. Aquí la pregunta es qué puede modificar el diseñador, qué debe mantenerse fijo y cómo se verificará el resultado final.
Marque las interfaces antes de modificar la forma
Considere un alojamiento con un reborde para tapa, un interior rebajado, agujeros de montaje y una cara exterior de localización. El reborde para tapa puede controlar el sellado o la altura de ensamblaje; el patrón de agujeros puede localizar el alojamiento sobre otro componente. El volumen debajo de la tapa, por el contrario, puede servir únicamente para proporcionar holgura. Esas características no deben tener la misma libertad de modificación. Una región de holgura más superficial podría ser aceptable, mientras que un asiento para tapa más superficial podría impedir el ensamblaje.
Marque cada superficie funcional en el modelo y en el plano: qué superficie entra en contacto con otra pieza, qué establece la localización, dónde actúa el sellado y qué zonas simplemente despejan otros componentes. Aquí también importan el material y el acabado final. Un recubrimiento o tratamiento superficial puede alterar una interfaz, por lo que debe indicarse si una dimensión crítica se acepta antes o después de dicho tratamiento. La guía más amplia sobre materiales y diseño aborda el estado del material y las opciones de acabado; esta revisión trata específicamente de la geometría del fresado.
No convierta todas las superficies modeladas en dimensiones críticas. Hacerlo podría vincular el fondo de una cavidad no funcional a la misma exigencia de aceptación que el reborde para tapa. Por el contrario, una característica sin una tolerancia explícita cercana aún puede estar controlada por las notas generales del plano. Distinga claramente entre libertad de diseño y definición ausente, y acuerde cuál de ambas condiciones contiene realmente el modelo.
Las opciones de diseño que se indican a continuación son alternativas únicamente cuando se cumpla la condición especificada para cada una. La última columna indica la nueva verificación que genera cada cambio; no constituye un permiso general para modificar la pieza.
| Si la característica actual resulta difícil de mecanizar | Revisión del diseño cuando la función lo permite | Qué verificar tras la revisión |
|---|---|---|
| Esquina interna estrecha de una cavidad | Aumente el radio o alivie localmente la pieza acoplada | Holgura de acoplamiento, trayectoria de sellado y material remanente en la esquina |
| Región profunda sin contacto debajo de un asiento | Escale o eleve únicamente esa región del fondo | Holgura interna y espesor mínimo remanente del fondo |
| Pared alta entre dos rebajes | Refuerce o soporte localmente la pared | Juego en ambos lados y acceso para la fresa |
| Característica lateral bloqueada por la configuración actual de sujeción | Permita otra orientación o revise una abertura de acceso | Datos de referencia, contacto del dispositivo de sujeción y cualquier nueva interfaz de sellado |
Asigne a las esquinas internas el radio que permite el ensamblaje
Una fresa cilíndrica de extremo redondeado forma una esquina vertical interna curvada. Si el hueco modelado tiene una esquina cuadrada y aguda, la geometría solicitada no puede producirse mediante fresado lateral convencional con esa herramienta redonda. La primera pregunta de diseño no es qué tamaño de fresa tiene disponible el taller, sino qué radio puede tolerar el componente acoplado y seguir asentándose, deslizándose o sellando según lo previsto.
Un radio de bolsillo permitido mayor permite que una fresa más ancha realice una mayor parte del mecanizado; conservar una esquina cerrada puede requerir una fresa de acabado más pequeña después de despejar el área abierta. Sandvik Coromant señala que la participación radial aumenta cuando una fresa entra en una esquina interna y propone como alternativas aumentar el radio de la pieza o utilizar una fresa más pequeña. Su orientación aplicada depende de la fresa y de la operación, no de un mínimo universal de diseño. [1] La guía separada para fresas explica los dos radios distintos en la transición vertical entre la esquina y el fondo de una bolsillo; no utilice una única indicación para ambos.
Si una plaquita rectangular debe entrar en el alojamiento, aumentar únicamente el radio del alojamiento puede generar interferencia con las esquinas exteriores cuadradas de la plaquita. Compare un bisel o un radio en la plaquita, un rebaje local en el alojamiento y un radio final más pequeño para el alojamiento. Cada solución desplaza o elimina material en una ubicación distinta. Un rebaje de esquina que cruce una superficie de estanqueidad o debilite una sección sometida a carga constituye un diseño diferente, no un ajuste libre de fabricación. Muestre la opción aceptada en el modelo aprobado, en lugar de depender de una nota informal de mecanizado.

Una fresa pequeña puede acabar el material dejado por una fresa de desbaste más grande. Eso no significa que todo el hueco deba desbastarse con la fresa pequeña ni que todas las esquinas estrechas tengan el mismo coste. El tamaño del área que requiere la fresa pequeña, su profundidad y el número de dichas esquinas afectan la trayectoria.guía de fresas para fresado CNC explica las familias de herramientas; el plano debe indicar el radio final de la esquina y el requisito de interfaz.
Verifique la trayectoria completa hacia el interior de una cavidad o ranura
El ancho del hueco es únicamente la dimensión de la abertura. Una herramienta necesita una forma de entrar en el material, alcanzar la superficie más baja requerida, desplazarse alrededor de las paredes, evacuar sus virutas y retirarse. Su longitud de corte, su vástago sin cortar y su portaherramientas ocupan volúmenes distintos. Que la punta de una fresa quepa dentro de un hueco estrecho no demuestra que su portaherramientas libere el borde en el fondo de un hueco profundo. Un saliente o una abrazadera cercanos pueden obstaculizar un paso lateral incluso cuando el propio hueco está abierto.
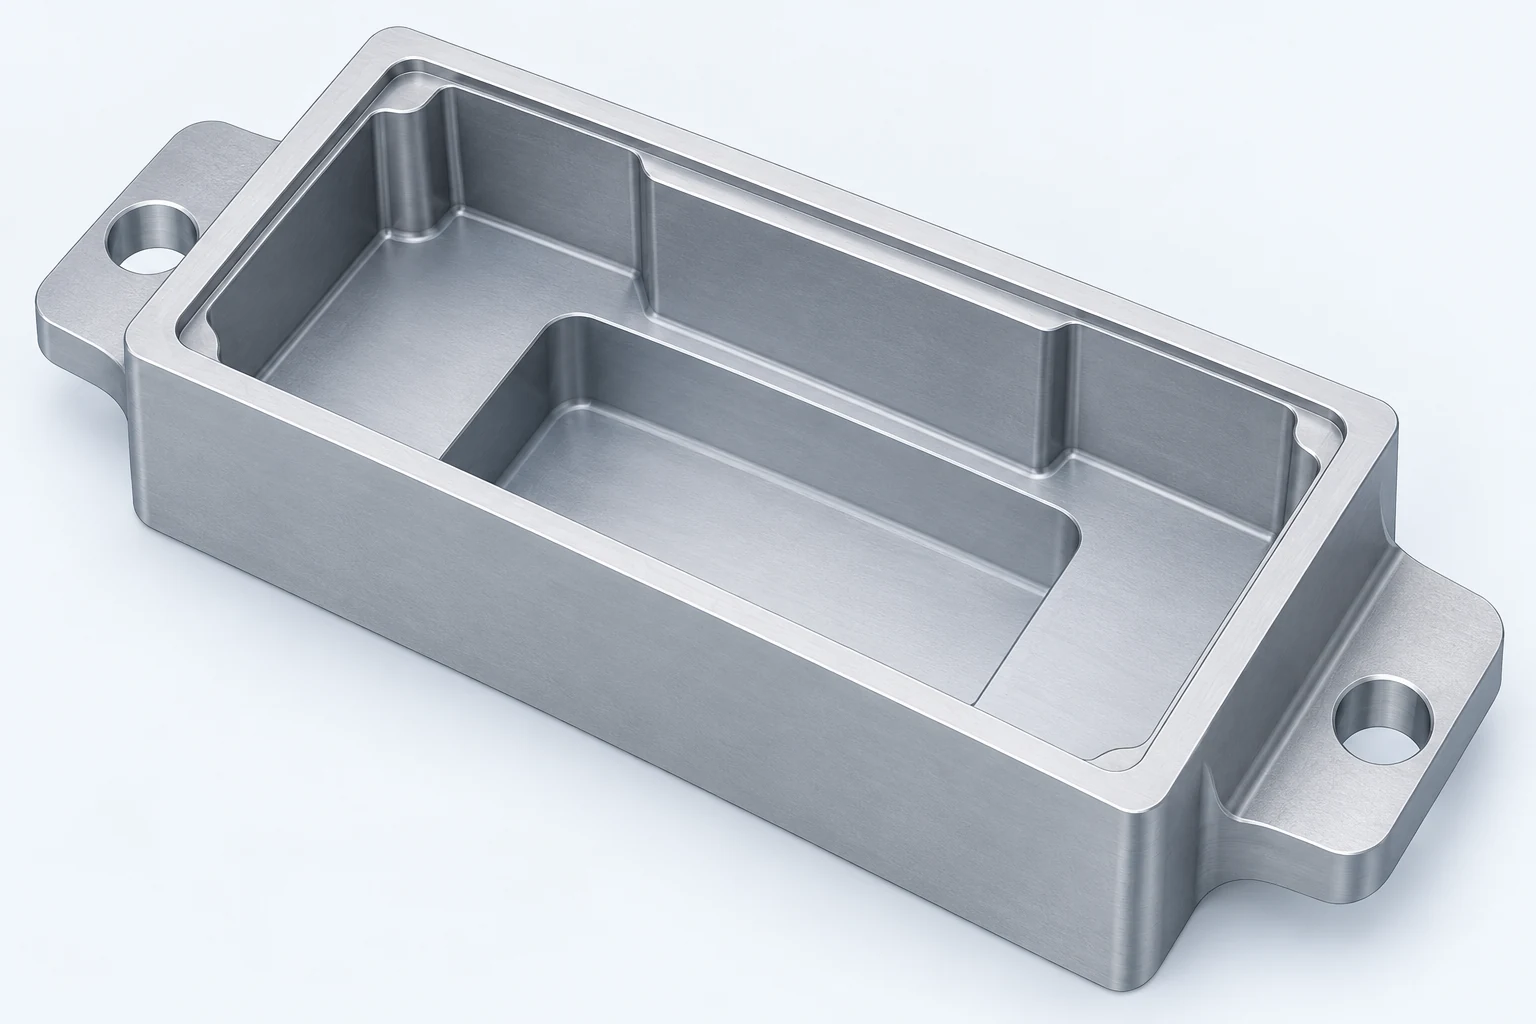
Registre el piso funcional más profundo por separado del piso modelado más profundo. Una tapa puede asentar sobre un reborde superior, mientras que la cavidad situada debajo solo evita que un componente interno entre en contacto con otra superficie. Si esa zona inferior tiene profundidad no utilizada, elevarla mediante un escalón puede reducir el alcance requerido sin modificar la posición de asentamiento. Antes de realizar el cambio, verifique el recorrido completo del componente y su envolvente de holguras, incluidas las posiciones de montaje y mantenimiento. Un piso escalonado también puede crear un nuevo escalón interno que requiere su propia holgura en las esquinas.
Una fresa de mango largo es una posible solución para mecanizar una superficie profunda, pero alargar la herramienta aumenta su sensibilidad a las vibraciones y a la desviación. Las recomendaciones de Sandvik para el fresado de perfiles analizan el uso de extensiones más cortas hasta que las operaciones más profundas requieran un conjunto más largo. Sus recomendaciones para cavidades también distinguen entre la apertura de un hueco y el acabado del material restante. [2] [3] El diseñador debe proporcionar, por tanto, la profundidad final real y la abertura accesible, dejando la secuencia de mecanizado a la planificación del proceso.

Las ranuras añaden otra distinción. Una ranura abierta puede admitir algunas fresas de cara y lateral que una ranura cerrada no permite; el ancho, la profundidad y la longitud afectan los conceptos de fresa disponibles. Sandvik trata los bolsillos cerrados y las ranuras abiertas como aplicaciones diferentes. [4] Si la ranura termina contra una pared para servir como tope funcional, mantenga ese tope. Si la posición final no es funcional, una abertura pasante o una forma revisada del extremo pueden proporcionar acceso, pero esto modifica el contorno del componente y puede exponer un borde o una vía de fuga. La guía operaciones de fresado por característica aborda las opciones de operación, no los cambios en el plano.
Proteja las paredes y el fondo restantes
Un hueco elimina el material que inicialmente soporta la pieza. Una pared entre huecos adyacentes puede ser estable mientras un lado permanece macizo, pero luego se deformará más fácilmente una vez que ambos lados hayan sido fresados. Un fondo delgado puede deflectarse bajo la acción de una fresa, un dispositivo de sujeción o el contacto del instrumento de inspección. Las recomendaciones de Sandvik para mecanizado de paredes delgadas modifican la secuencia de mecanizado según la geometría de la pared y consideran explícitamente la estabilidad tanto de la fresa como de la pared. Por esta razón, una única regla basada únicamente en el espesor de la pared —desvinculada de la luz, el material y el soporte— no constituye una prueba de aceptación fiable. [5]
Para el diseñador, trace la pared desde su base hasta su borde libre. Acortar una pared innecesaria, aumentar el espesor de una región local sin contacto o añadir un nervio de refuerzo puede mejorar la rigidez, pero un nervio también puede obstaculizar el acceso de la herramienta o el espacio requerido por la pieza acoplada. Donde la pared delgada en sí desempeña la función, mantenga su tamaño y geometría finales en el plano y revise un proceso compatible. No modifique su espesor únicamente para cumplir una regla general genérica.
El espesor del fondo se puede comprobar con el mismo rigor que cualquier otra pila de tolerancias. Si una placa puede tener un espesor de 17.8–18.2 mm y un rebaje puede tener una profundidad de 13.8–14.2 mm desde su cara de entrada, el espesor mínimo nominalmente alineado del nervio restante es 17.8 − 14.2 = 3.6 mm. El máximo es 18.2 − 13.8 = 4.4 mm. Este cálculo aritmético establece el rango permitido del nervio a partir de esos límites supuestos; no determina si dicho nervio posee la rigidez suficiente. Las cargas, el área sin soporte, el estado del material y cualquier mecanizado realizado en la cara opuesta deciden esta última cuestión.

Planifique el estado de inspección final, así como el estado de mecanizado. Una pared sujetada recta mediante una abrazadera puede desplazarse tras su liberación. Si la pared constituye una característica de ubicación o sellado, su condición de aceptación debe referirse a la pieza terminada y sin abrazadera, a menos que el plano defina explícitamente otra condición válida. Las guías de ubicación y sujeción de Carr Lane describen el soporte bajo cargas de abrazadera y la deformación causada por la sujeción de zonas no soportadas. [6]
Mantenga una vía de acceso a las características laterales y a las superficies de referencia
Las características en varias caras pueden requerir una segunda orientación. Antes de terminar cada superficie exterior, identifique una forma estable de ubicar y sujetar la pieza para esa orientación. Una abertura lateral puede ser fácil de ver en CAD y, aun así, quedar bloqueada por la abrazadera que sujeta la carcasa. Una brida utilizada para montaje también puede ser una zona útil para la sujeción, pero únicamente si su acabado superficial, estado del borde y contacto permitido lo permiten. Marque las superficies que no pueden aceptar marcas de abrazadera ni deformaciones.
Diferentes direcciones de acceso no requieren automáticamente mecanizado simultáneo de cinco ejes. Una segunda puesta en posición, el indexado o una trayectoria multi-eje pueden ser adecuados, según las relaciones entre las características y los equipos disponibles. La tarea de diseño consiste en indicar qué características deben relacionarse con los mismos datums funcionales. Un borde conveniente de la materia prima no es necesariamente la referencia de ensamblaje. Carr Lane explica cómo los localizadores establecen una posición repetible y por qué las fuerzas deben dirigirse hacia zonas soportadas. [6]
En el plano final, distinga las dimensiones de una característica de su ubicación, orientación y estado superficial. El ancho de un rebaje por sí solo no determina dónde se ubica dicho rebaje respecto a los orificios de fijación. Un saliente de tapa que parece plano no garantiza su planicidad. Defina las caras o orificios de referencia que efectivamente posicionan el conjunto, y luego aplique los requisitos dimensionales y geométricos necesarios conforme al estándar indicado en el plano. ASME Y14.5-2018 (R2024) es un estándar para expresar tales requisitos en planos y modelos; su descripción pública respalda ese alcance, y no un valor de tolerancia fijo para esta carcasa. [7]
El acceso para la inspección también restringe el diseño. Una entrada estrecha puede permitir la entrada de una fresa en una configuración, pero impedir que una sonda o un calibrador entre en contacto con una pared lateral profunda donde su anchura es crítica. Un fondo oculto bajo un saliente puede requerir un enfoque de medición distinto al de un asiento abierto. Defina qué parte de una superficie controla la función y cómo se aceptará su resultado; una lectura cerca de la boca del rebaje puede no caracterizar adecuadamente una pared más profunda.
Aplique las revisiones a una carcasa con cavidades
Suponga que una carcasa de aluminio tiene una tapa rectangular, un bolsillo interior de holgura, una abertura lateral para conector y cuatro orificios de montaje. La tapa se asienta sobre un saliente; la cara de montaje y dos orificios de localización posicionan la carcasa en un ensamblaje. El modelo CAD original también muestra esquinas internas muy pequeñas, un interior de profundidad uniforme y una pared delgada junto a la abertura del conector. Esas tres últimas características requieren revisión, pero ninguna debe modificarse antes de que se fijen las relaciones de ajuste de la tapa y de montaje.
Utilice este orden de dependencias para liberar un modelo revisado:
- Proteja las interfaces. Mantenga el asiento de la tapa y su continuidad, la cara de montaje, la relación entre el orificio de localización y la holgura requerida para el conector. Identifique cualquier zona situada debajo de la tapa que sirva únicamente como espacio de aire.
- Resolver el ajuste de las esquinas. Compare las esquinas exteriores de la tapa o del inserto interno con el radio interno propuesto del alojamiento. Elija un radio mayor, una biselada en la pieza acoplada o un relieve local únicamente después de verificar el ensamblaje y el material restante cerca del asiento.
- Reduzca el alcance innecesario. Eleve el plano inferior sin contacto donde lo permita el juego del componente, pero conserve la elevación del reborde de la tapa. Verifique el plano inferior restante en los límites de espesor y profundidad, luego revise la abertura lateral y cualquier nuevo escalón interno.
- Mantenga el soporte y el acceso. Confirme que un conjunto completo de fresa puede alcanzar las superficies funcionales del hueco y que otra configuración puede exponer la abertura del conector sin sujetar la pared delgada ni el asiento de la tapa.
- Publique los requisitos medibles. Acote las superficies de acoplamiento a partir de los datums funcionales, especifique las condiciones requeridas de los bordes y las superficies, e inspeccione las paredes y los asientos críticos en su estado final.
Este pedido es útil porque cada revisión puede crear otra restricción. Una esquina más grande puede resolver el acceso de la fresa pero interferir con la tapa; un fondo más poco profundo puede mejorar el alcance pero reducir la holgura interna; una nueva nervadura de soporte puede rigidizar una pared pero bloquear la fresa. El modelo está listo para la revisión del proceso únicamente cuando la forma modificada y sus nuevas interfaces son ambas visibles.
Libere un diseño que el taller pueda verificar efectivamente
Emita un único modelo y una única revisión del plano que muestren las caras funcionales, la geometría permitida de esquinas y fondo, el material y el estado superficial, las referencias (datums), las tolerancias y la calidad requerida de los bordes. Incluya una nota en el plano para una característica no contactante verdaderamente flexible únicamente cuando el rango permitido esté expresado de forma explícita. Una instrucción vaga como «mecanizar según sea necesario» deja indefinido el contorno final de la pieza.
La guía de solicitud de cotización (RFQ) para mecanizado CNC aborda la cantidad, los registros y la información de entrega una vez definidos los requisitos de diseño. Para la pieza fresada en sí, la transferencia más útil consiste en una declaración clara de las interfaces finales, la geometría susceptible de modificarse y un método para inspeccionar el resultado.
Fuentes técnicas
- Sandvik Coromant. Fresado de esquinas interiores. Entrada de la fresa en esquinas internas y alternativas: un radio mayor en el componente o una fresa de menor diámetro.
- Sandvik Coromant. Fresado de perfiles. Configuración de cavidades, extensiones de herramienta, voladizo y acabado de perfiles profundos.
- Sandvik Coromant. Fresado de agujeros y cavidades/bolsillos. Apertura de bolsillos, trayectorias con gran voladizo y material restante.
- Sandvik Coromant. Fresado de ranuras o acanaladuras. Restricciones relativas al ancho, profundidad y tipo de ranura (abierta frente a cerrada).
- Sandvik Coromant. Fresado de hombros. Soporte de paredes delgadas, mecanizado alternado por lados y consideraciones sobre pisos delgados.
- Carr Lane Manufacturing. Principios de localización y sujeción para el diseño de plantillas y dispositivos de sujeción. Superficies de referencia (datum), soporte, carga de sujeción y acceso.
- ASME. Y14.5 – Acotación y tolerancias, 2018 (R2024), alcance público. Lenguaje de planos y modelos para requisitos geométricos.



