Auf dieser Seite
CNC-Fräsen zu entwerfen bedeutet, die Oberflächen festzulegen, die das Bauteil liefern muss, und anschließend einen praktikablen Weg für den Fräser, dessen Spannfutter, die Werkstückaufspannung und das Prüfwerkzeug freizugeben, um diese Oberflächen zu erreichen. Bei einem ausgefrästen Bauteil beginnen Sie mit den Anschlussflächen, den Positioniermerkmalen sowie der verbleibenden Wand oder der Bodenfläche. Erhöhen Sie einen Innenwinkelradius, verkürzen Sie eine nicht funktionale Aussparung oder ändern Sie eine Klemmzone ausschließlich dann, wenn die Änderung diese Anforderungen bewahrt. Ein Modell, das aus einem Blickwinkel heraus fräsbar erscheint, kann dennoch eine unzugängliche Stufe oder eine nicht gestützte Endwand enthalten.
Dieser Leitfaden richtet sich an die Überarbeitung eines gefrästen Bauteils, bevor dessen Zeichnung freigegeben wird. Für die Werkzeugbewegung, die Toolpaths und die Bearbeitungsvorgänge selbst siehe wie CNC-Fräsen funktioniert. Hier geht es darum, was der Konstrukteur ändern kann, was unverändert bleiben muss und wie das fertige Ergebnis geprüft wird.
Markieren Sie die Schnittstellen, bevor Sie die Form ändern
Betrachten Sie ein Gehäuse mit einer Deckelauflage, einem vertieften Innenraum, Befestigungslöchern und einer äußeren Positionierfläche. Die Deckelauflage kann die Dichtung oder die Montagehöhe steuern; das Lochmuster kann das Gehäuse auf einer anderen Komponente positionieren. Das Volumen unterhalb des Deckels hingegen dient möglicherweise lediglich der Freigabe. Diese Merkmale dürfen nicht denselben Spielraum für Änderungen erhalten. Ein flacherer Freigabebereich könnte akzeptabel sein, während eine flachere Deckelauflage die Montage verhindern könnte.
Markieren Sie jede funktionale Fläche im Modell und in der Zeichnung: Welche Fläche berührt ein anderes Bauteil, welche Fläche bestimmt die Lage, wo eine Dichtung aufliegt und welche Bereiche lediglich Freiraum für andere Komponenten schaffen. Hier spielen auch Werkstoff und Endbearbeitung eine Rolle. Eine Beschichtung oder Oberflächenbehandlung kann eine Kontaktfläche verändern; geben Sie daher an, ob eine kritische Abmessung vor oder nach dieser Behandlung akzeptiert wird. Der umfassende Leitfaden zu Werkstoffen und Konstruktion behandelt den Werkstoffzustand und die Auswahl der Oberflächenbearbeitung; die vorliegende Überarbeitung bezieht sich speziell auf die Fräsgeometrie.
Verwandeln Sie nicht jede modellierte Fläche in eine kritische Maßangabe. Dadurch könnte beispielsweise der Boden einer nicht funktionalen Aussparung denselben Akzeptanzanforderungen unterliegen wie die Abdeckkante. Umgekehrt kann ein Merkmal ohne explizite, unmittelbar benachbarte Toleranz dennoch durch die allgemeinen Hinweise der Zeichnung gesteuert sein. Unterscheiden Sie gestalterische Freiheit von fehlender Definition – und vereinbaren Sie, welcher der beiden Fälle tatsächlich im Modell vorliegt.
Die unten stehenden Gestaltungsoptionen sind ausschließlich dann Alternativen, wenn die jeweils angegebene Bedingung erfüllt ist. Die letzte Spalte benennt die durch jede Änderung neu eingeführte Prüfung; sie stellt keine pauschale Genehmigung zur Änderung des Bauteils dar.
| Wenn die aktuelle Funktion schwierig ist | Konstruktionsüberarbeitung, wenn die Funktion dies zulässt | Was nach der Überarbeitung zu prüfen ist |
|---|---|---|
| Enge innere Ecke einer Tasche | Erhöhen Sie den Radius oder entlasten Sie das Gegenstück lokal | Passungsspiel, Dichtpfad und am Eck verbleibendes Material |
| Tiefe, berührungslose Zone unterhalb einer Sitzfläche | Schritt- oder Hubbewegung nur für diesen Bereich des Bodens | Innere Spielweite und minimale verbleibende Bodenfläche |
| Hohe Wand zwischen zwei Aussparungen | Verdicken oder stützen Sie die Wand lokal | Freiraum auf beiden Seiten und Zugang für den Fräser |
| Seitenmerkmal durch die aktuelle Aufspannung blockiert | Erlauben Sie eine andere Ausrichtung oder überarbeiten Sie eine Zugangsöffnung | Bezugsflächen, Klemmkontakt und jede neue Dichtfläche |
Geben Sie inneren Ecken den Radius, den die Montage zulässt
Ein zylindrischer Fräser erzeugt eine abgerundete innere vertikale Ecke. Falls die modellierte Tasche eine scharfe, quadratische Ecke aufweist, kann die geforderte Geometrie nicht durch gewöhnliches Seitenfräsen mit diesem runden Werkzeug hergestellt werden. Die erste Konstruktionsfrage lautet nicht, wie klein der Fräser ist, den die Fertigungshalle besitzt. Vielmehr lautet sie: Welchen Radius kann das Gegenstück tolerieren, ohne dass die vorgesehene Funktion – Einrasten, Gleiten oder Abdichten – beeinträchtigt wird?
Ein größerer zulässiger Taschenradius ermöglicht es einem breiteren Werkzeug, einen größeren Teil des Schnitts auszuführen; um eine scharfe Ecke beizubehalten, kann nach Freischneiden des offenen Bereichs ein kleinerer Fertigungsfraeser erforderlich sein. Sandvik Coromant weist darauf hin, dass die radiale Eingriffstiefe ansteigt, wenn ein Fräswerkzeug in eine innere Ecke einfährt, und nennt als Alternativen entweder eine Vergrößerung des Bauteilradius oder den Einsatz eines kleineren Fräswerkzeugs. Die jeweilige Anwendungsanleitung bezieht sich stets auf das spezifische Werkzeug und die konkrete Bearbeitungsart – nicht auf einen universellen Konstruktionsminimumwert. [1] Die separate Werkzeuganleitung erläutert die beiden unterschiedlichen Radien an der vertikalen Ecke und am Übergang zum Taschenboden einer Tasche; verwenden Sie daher nicht eine einzige Maßangabe für beide.
Wenn ein rechteckiger Einsatzzahn in die Tasche eintreten muss, kann allein die Vergrößerung des Taschenradius zu einer Kollision mit den quadratischen Außenkanten des Einsatzzahns führen. Vergleichen Sie einen Fase- oder Radius an dem Einsatzzahn, eine lokale Entlastung in der Tasche sowie einen kleineren fertigen Taschenradius. Jede dieser Maßnahmen verlagert oder entfernt Material an einer anderen Stelle. Eine Eckentlastung, die eine Dichtfläche überschreitet oder einen belasteten Abschnitt schwächt, stellt ein anderes Konstruktionskonzept dar – keine freie Fertigungsanpassung. Zeigen Sie die akzeptierte Lösung am freigegebenen Modell an, statt sich auf eine informelle Bearbeitungsnotiz zu verlassen.

Ein kleiner Fräser kann Material auffräsen, das von einem größeren Schruppfräser zurückgelassen wurde. Das bedeutet nicht, dass die gesamte Tasche mit dem kleinen Fräser geschruppt werden sollte, noch dass jede enge Ecke gleichermaßen kostenintensiv ist. Die Größe des Bereichs, der den kleinen Fräser erfordert, seine Tiefe sowie die Anzahl solcher Ecken beeinflussen die Bearbeitungsroute. Der separate Leitfaden zu CNC-Fräswerkzeugen erläutert die Werkzeugfamilien; die Zeichnung sollte die geforderte Endkontur und die Schnittstellenanforderung angeben.
Prüfen Sie den vollständigen Zugangsweg zu einer Tasche oder einer Nut
Die Taschenbreite ist lediglich die Öffnungsabmessung. Ein Werkzeug benötigt eine Möglichkeit, in das Material einzufahren, die tiefste erforderliche Oberfläche zu erreichen, sich entlang der Wände zu bewegen, Späne abzutragen und sich wieder zurückzuziehen. Seine Schnittlänge, der ungeschnittene Schaft sowie der Aufnahmeschaft beanspruchen unterschiedliche Raumhüllen. Eine Fräser-Spitze, die in eine schmale Tasche passt, beweist nicht, dass ihr Aufnahmeschaft am Rand der Tasche bei einer tiefen Tasche freiläuft. Ein benachbarter Bund oder eine Spannvorrichtung kann einen seitlichen Vorlauf bereits dann behindern, wenn die Tasche selbst offen ist.
Notieren Sie den tiefsten funktionalen Boden separat vom tiefsten modellierten Boden. Ein Deckel kann auf einer oberen Leiste aufliegen, während der darunterliegende Hohlraum lediglich verhindert, dass eine innere Komponente Kontakt aufnimmt. Hat dieser untere Bereich ungenutzte Tiefe, so kann das Anheben („Steppen“) des Bodens die erforderliche Werkzeugreichweite reduzieren, ohne die Auflagefläche zu verschieben. Bevor Sie die Änderung vornehmen, prüfen Sie den gesamten Bewegungs- und Freiraum der Komponente – einschließlich Montage- und Wartungspositionen. Ein gestufter Boden kann zudem eine neue innere Schulter erzeugen, für die jeweils eigene Eckfreiräume erforderlich sind.
Ein langer Fräser ist eine mögliche Lösung für eine tiefe Oberfläche, doch die Verlängerung des Werkzeugs erhöht dessen Empfindlichkeit gegenüber Schwingungen und Durchbiegung. Die Profilfräs-Richtlinien von Sandvik empfehlen, kürzere Verlängerungen zu verwenden, bis bei tieferen Bearbeitungen eine längere Werkzeugaufnahme erforderlich wird. Auch die Taschen-Richtlinien von Sandvik unterscheiden zwischen dem Öffnen einer Tasche und dem Fertigbearbeiten des verbleibenden Materialüberschusses. [2] [3] Der Konstrukteur sollte daher die tatsächliche fertige Tiefe sowie die zugängliche Öffnung angeben und die Festlegung der Schnittfolge der Prozessplanung überlassen.

Nuten fügen eine weitere Unterscheidung hinzu. Eine offene Nut kann einige Seiten-und-Gesichts-Fräser aufnehmen, die in einer geschlossenen Nut nicht Platz finden; Breite, Tiefe und Länge beeinflussen die verfügbaren Fräserkonzepte. Sandvik behandelt geschlossene Taschen und offene Nuten als unterschiedliche Anwendungen. [4] Wenn die Nut an einer Wand endet, um eine funktionale Anschlagfläche zu bilden, ist dieser Anschlag beizubehalten. Falls die Endposition nicht funktional ist, kann eine Durchgangsöffnung oder eine überarbeitete Endform den Zugang ermöglichen – dies verändert jedoch die Komponentengrenze und kann eine Kante oder einen Leckpfad freilegen. Der Leitfaden zu fräsoperationen nach Merkmalen behandelt die Wahl der Bearbeitungsverfahren, nicht Änderungen am Zeichnungsdatensatz.
Schützen Sie die verbleibenden Wände und die Bodenfläche
Eine Tasche entfernt das Material, das das Werkstück ursprünglich stützt. Eine Wand zwischen benachbarten Aussparungen kann stabil sein, solange eine Seite noch massiv bleibt; sobald jedoch beide Seiten gefräst sind, verbiegt sie sich leichter. Ein dünner Boden kann unter der Wirkung eines Fräswerkzeugs, einer Spannvorrichtung oder des Tastkontakts bei der Prüfung durchbiegen. Sandviks Leitfaden zur Bearbeitung dünner Wände ändert die Bearbeitungsreihenfolge anhand der Wandgeometrie und berücksichtigt ausdrücklich die Stabilität sowohl des Fräswerkzeugs als auch der Wand. Daher ist eine einzelne Regel für die Wanddicke, die unabhängig von Spannweite, Werkstoff und Auflagerung steht, kein zuverlässiger Freigabetest. [5]
Für den Konstrukteur: Verfolgen Sie die Wand von ihrer Basis bis zu ihrer freien Kante. Das Verkürzen einer unnötigen Wand, das Verdicken einer lokalen, nicht berührenden Region oder das Hinzufügen einer Steifigkeitsrippe kann die Steifigkeit verbessern; eine Rippe kann jedoch auch den Werkzeugzugang oder den von dem Gegenstück benötigten Raum behindern. Wo die dünne Wand selbst die Funktion erfüllt, halten Sie ihre endgültige Größe und Geometrie in der Zeichnung fest und prüfen Sie ein geeignetes Fertigungsverfahren. Ändern Sie ihre Dicke nicht lediglich, um einer allgemeinen Faustregel zu genügen.
Die Bodendicke kann mit derselben Sorgfalt wie jeder andere Toleranzstapel überprüft werden. Wenn eine Platte 17,8–18,2 mm dick sein darf und eine Tasche 13,8–14,2 mm tief von ihrer Eintrittsfläche aus sein darf, beträgt die minimale nominal ausgerichtete verbleibende Stegwand 17,8 − 14,2 = 3,6 mm. Das Maximum beträgt 18,2 − 13,8 = 4,4 mm. Diese Rechnung legt den zulässigen Stegbereich anhand dieser angenommenen Grenzwerte fest; sie klärt jedoch nicht, ob dieser Steg ausreichend steif ist. Lasten, ungestützte Fläche, Werkstoffzustand sowie jegliche Bearbeitung auf der gegenüberliegenden Fläche entscheiden über letztere Frage.

Planen Sie den Zustand der endgültigen Prüfung ebenso wie den Zustand nach der Bearbeitung. Eine Wand, die durch eine Spannvorrichtung gerade gehalten wird, kann sich nach dem Lösen der Spannung bewegen. Falls die Wand eine Positionier- oder Dichtfunktion erfüllt, muss ihre Akzeptanzbedingung sich auf das fertige, ungespannte Teil beziehen – es sei denn, die Zeichnung definiert ausdrücklich eine andere zulässige Bedingung. Die Orientierungshilfen von Carr Lane zu Positionierung und Spannung beschreiben die Unterstützung unter Spannlasten sowie die Verformung, die durch das Spannen nicht gestützter Bereiche verursacht wird. [6]
Halten Sie einen Zugang zu den seitlichen Merkmalen und den Bezugsoberflächen frei
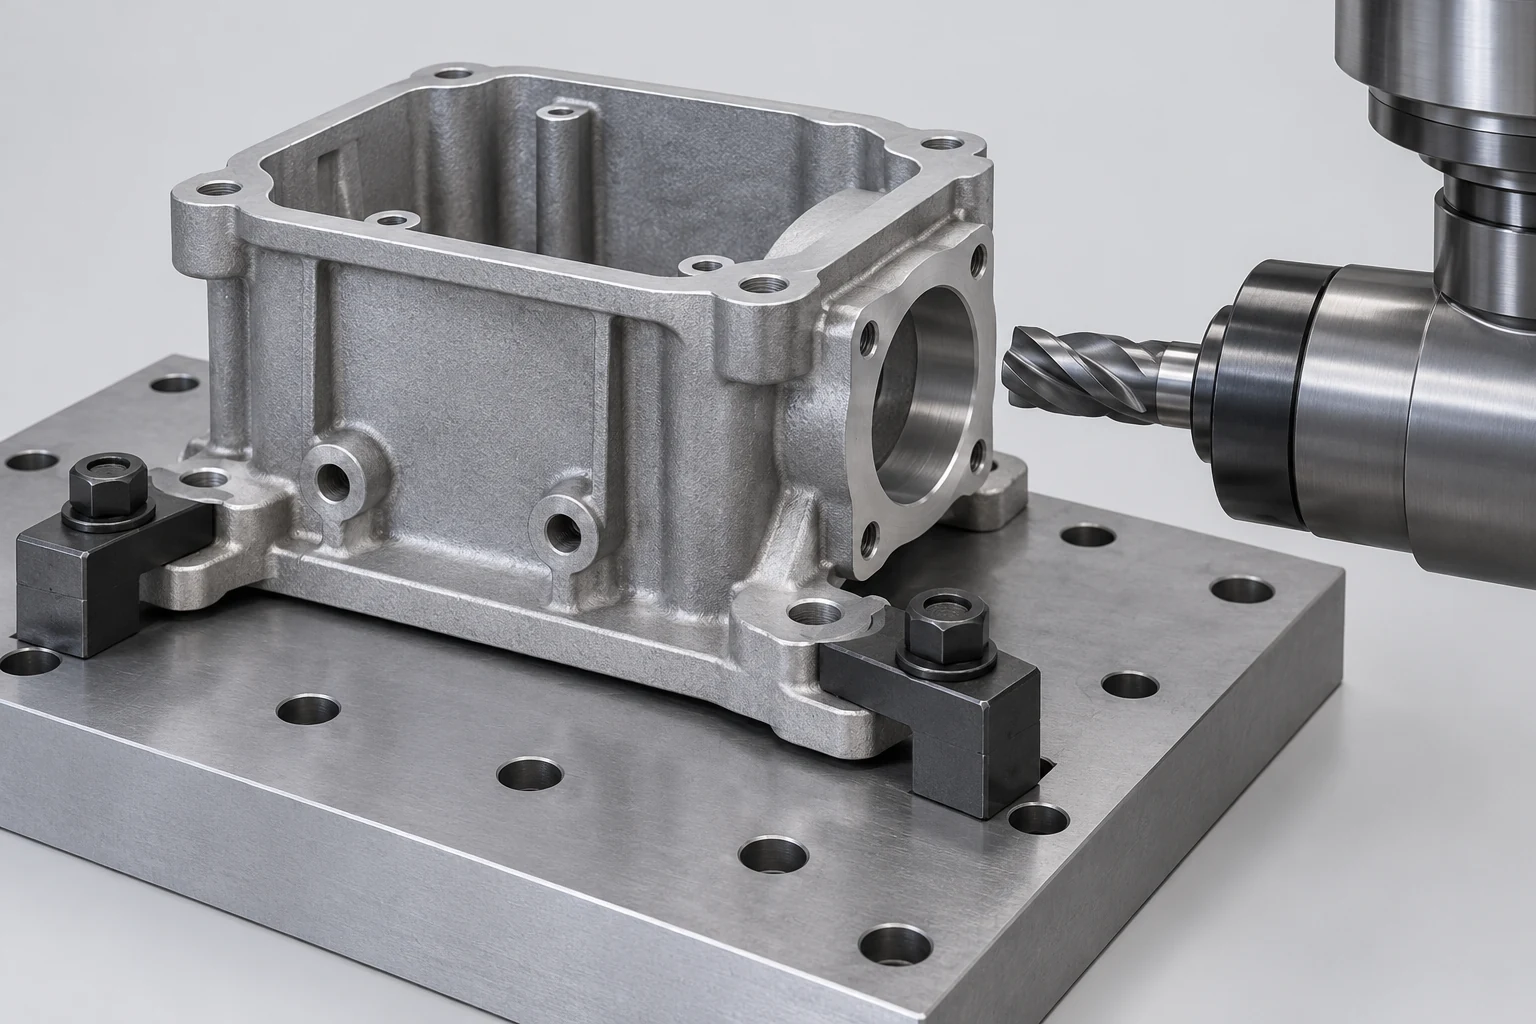
Merkmale an mehreren Flächen erfordern möglicherweise eine zweite Ausrichtung. Bevor jede Außenfläche fertig bearbeitet wird, ist eine stabile Möglichkeit zu identifizieren, das Teil für diese Ausrichtung zu positionieren und zu stützen. Eine seitliche Öffnung kann in CAD leicht erkennbar sein und dennoch durch die Spannvorrichtung blockiert werden, die das Gehäuse hält. Ein zur Montage verwendeter Flansch kann ebenfalls als nützliche Spannregion dienen – allerdings nur, wenn dessen Oberflächenfinish, Kantenbeschaffenheit und zulässiger Kontakt dies zulassen. Kennzeichnen Sie Flächen, die keine Spannmarkierungen oder Verformungen akzeptieren dürfen.
Verschiedene Zugangsrichtungen erfordern nicht automatisch eine simultane Fünf-Achsen-Bearbeitung. Ein zweiter Aufspannvorgang, das Indexieren oder eine Mehrachsen-Bearbeitungsstrategie können jeweils je nach geometrischen Beziehungen der Merkmale und der verfügbaren Maschinenausstattung geeignet sein. Die konstruktive Aufgabe besteht darin, aufzuzeigen, welche Merkmale sich auf dieselben funktionalen Bezugsflächen beziehen müssen. Eine bequem zugängliche Rohlingkante ist nicht zwangsläufig die Montagebezugsebene. Carr Lane beschreibt, wie Positionierhilfen eine wiederholbare Lage sicherstellen und warum die Prozesskräfte in gestützte Bereiche geleitet werden sollten. [6]
Zeichnen Sie auf der endgültigen Zeichnung die Größe einer Merkmalsausprägung von deren Lage, Orientierung und Oberflächenzustand klar unterscheidbar ab. Eine allein angegebene Breite einer Aussparung legt nicht fest, wo sich diese Aussparung relativ zu den Befestigungsbohrungen befindet. Eine optisch ebene Abdeckkante legt keine Ebenheit fest. Definieren Sie die Bezugsflächen oder -bohrungen, die die Baugruppe tatsächlich positionieren, und geben Sie dann die erforderlichen Maß- und geometrischen Anforderungen gemäß dem auf der Zeichnung genannten Standard an. ASME Y14.5-2018 (R2024) ist ein Standard zur Darstellung solcher Anforderungen in Zeichnungen und Modellen; dessen öffentliche Beschreibung deckt diesen Anwendungsbereich ab – nicht jedoch einen festen Toleranzwert für dieses Gehäuse. [7]
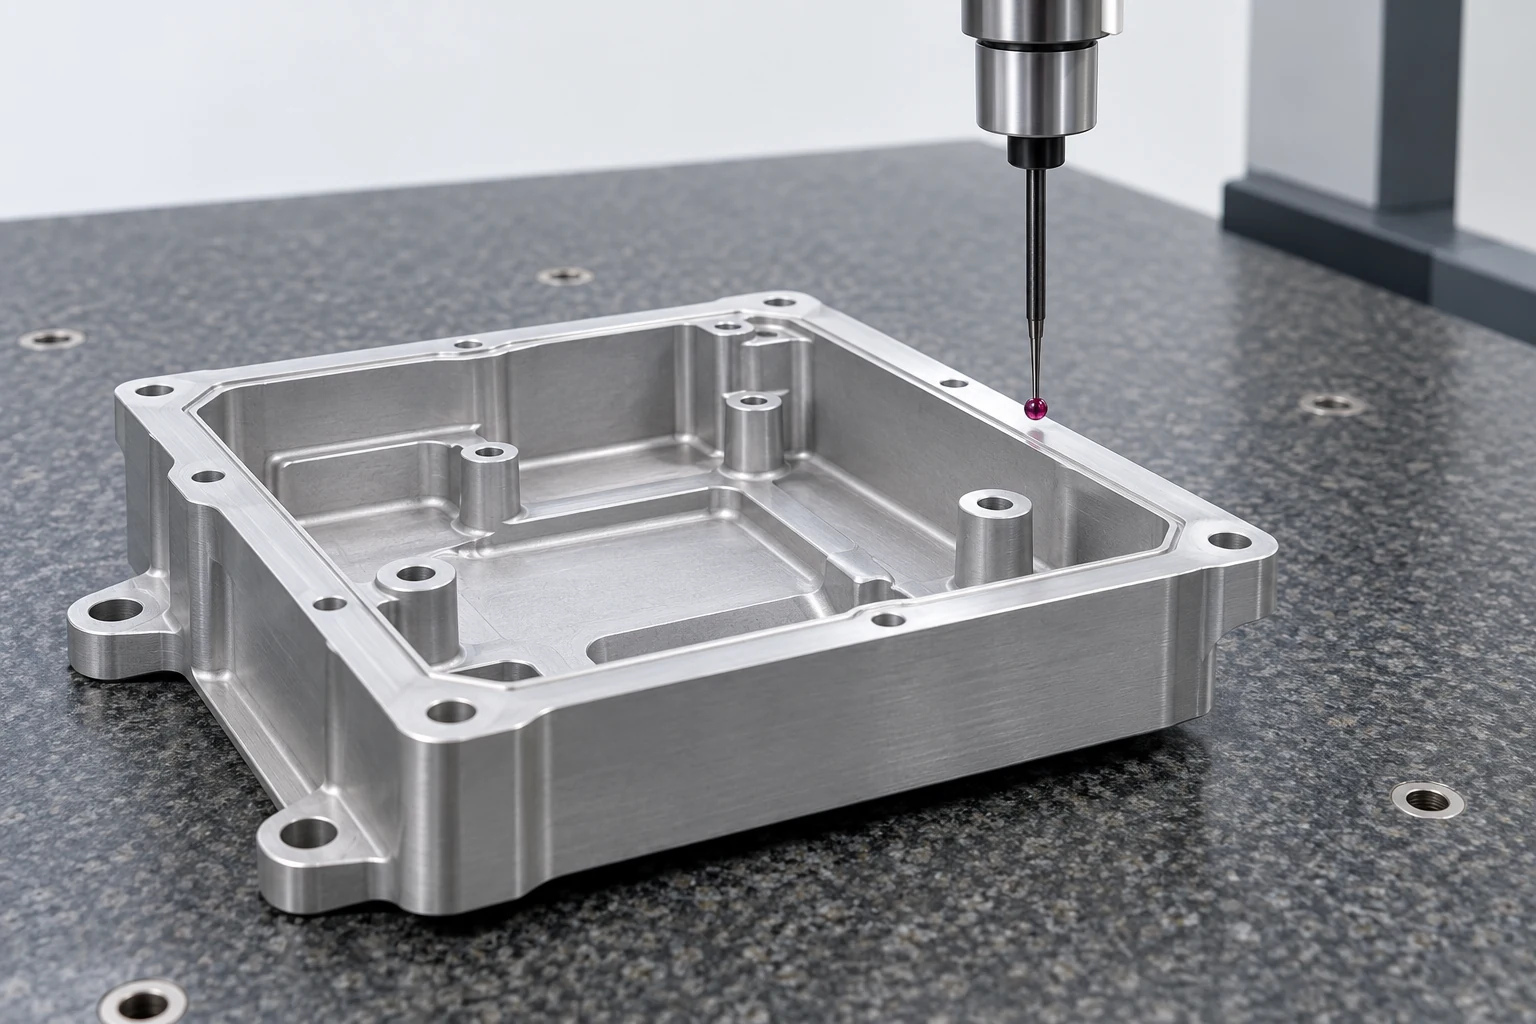
Der Zugang für die Prüfung beschränkt ebenfalls das Design. Ein schmaler Eingang ermöglicht zwar den Einsatz eines Fräswerkzeugs in einer Aufspannung, verhindert aber möglicherweise, dass ein Taststift oder ein Messgerät eine tiefe Seitenwand erreicht, deren Breite entscheidend ist. Ein Boden, der unter einem Überstand verborgen liegt, erfordert möglicherweise einen anderen Messansatz als eine offene Aufnahme. Definieren Sie, welcher Teil einer Fläche die Funktion bestimmt und wie das Messergebnis akzeptiert wird: Eine Messung nahe der Taschenöffnung charakterisiert möglicherweise nicht die tiefere Wand.
Wenden Sie die Änderungen auf ein einzeln taschiertes Gehäuse an
Angenommen, ein Aluminiumgehäuse weist eine rechteckige Abdeckung, eine innere Freiraumtasche, eine seitliche Anschlussöffnung und vier Befestigungslöcher auf. Die Abdeckung liegt auf einer Absatzkante auf; die Montagefläche sowie zwei Positionierlöcher richten das Gehäuse in einer Baugruppe aus. Das ursprüngliche CAD-Modell zeigt zudem sehr kleine innere Ecken, eine gleichmäßig tiefe Innenkontur und eine dünne Wand neben der Anschlussöffnung. Diese letzten drei Merkmale bedürfen einer Überprüfung, doch keines davon darf verändert werden, bevor die Passung der Abdeckung sowie die Montagebeziehungen festgelegt sind.
Verwenden Sie diese Reihenfolge der Abhängigkeiten, um ein überarbeitetes Modell freizugeben:
- Schützen Sie die Schnittstellen. Bewahren Sie den Abdeckungssitz und dessen Kontinuität, die Montagefläche, das Verhältnis der Positionierbohrungen sowie den erforderlichen Steckverbinder-Freiraum auf. Identifizieren Sie jeden Bereich unterhalb der Abdeckung, der ausschließlich Luftspalt bietet.
- Kantenausgleich vornehmen. Vergleichen Sie die Außenkanten der Abdeckung oder des internen Einsatzes mit dem vorgeschlagenen Innenradius der Aussparung. Wählen Sie einen größeren Radius, eine Fase am Gegenstück oder eine lokale Entlastung erst nach Prüfung der Montage und des verbleibenden Werkstoffvolumens in der Nähe der Auflagefläche.
- Verringern Sie die unnötige Reichweite. Erhöhen Sie den berührungslosen Boden dort, wo die Komponentenfreiheit dies zulässt, behalten Sie jedoch die Höhe der Abdeckkante bei. Prüfen Sie den verbleibenden Boden hinsichtlich seiner Dicke und Tiefe, anschließend überprüfen Sie die seitliche Öffnung sowie eventuelle neue innere Absätze.
- Halten Sie die Unterstützung und den Zugang aufrecht. Stellen Sie sicher, dass eine vollständige Fräswerkzeugaufnahme die funktionalen Taschenoberflächen erreichen kann und dass ein weiterer Aufspannzustand die Steckverbindungsöffnung freilegt, ohne die dünne Wand oder den Deckelsitz zu klemmen.
- Maßgebliche Anforderungen freigeben. Die Fügeflächen von funktionalen Bezugsflächen aus dimensionieren, die erforderlichen Kanten- und Oberflächenbedingungen angeben und kritische Wände sowie Sitzflächen im Endzustand prüfen.
Diese Bestellung ist nützlich, weil jede Änderung eine weitere Einschränkung erzeugen kann. Eine größere Ecke kann den Werkzeugzugang verbessern, stört aber möglicherweise die Abdeckung; ein flacherer Boden kann die Reichweite verbessern, verringert jedoch den internen Freiraum; eine neue Versteifungsrippe kann eine Wand versteifen, blockiert aber möglicherweise das Werkzeug. Das Modell ist erst dann für die Prozessprüfung bereit, wenn sowohl die geänderte Geometrie als auch ihre neuen Schnittstellen sichtbar sind.
Freigabe des Entwurfs, den die Fertigung tatsächlich überprüfen kann
Stellen Sie ein einheitliches Modell und eine einheitliche Zeichnungsrevision bereit, die die funktionalen Flächen, zulässige Eck- und Bodengeometrie, Werkstoff und Oberflächenzustand, Bezugsebenen, Toleranzen sowie die erforderliche Kantenqualität zeigen. Verwenden Sie eine Zeichnungshinweis für eine wirklich flexible, berührungslose Funktion nur dann, wenn der zulässige Bereich ausdrücklich angegeben ist. Eine vage Anweisung wie „je nach Bedarf bearbeiten“ lässt die fertige Kontur des Teils undefiniert.
Der Leitfaden für CNC-Bearbeitungs-RFQs behandelt Menge, Dokumentation und Lieferinformationen, nachdem die Konstruktionsanforderungen festgelegt sind. Für das gefräste Teil selbst ist die nützlichste Übergabe eine klare Angabe der endgültigen Schnittstellen, der Geometrien, die sich ändern dürfen, sowie einer Methode zur Prüfung des Ergebnisses.
Technische Quellen
- Sandvik Coromant. Fräsen von Innenkanten. Eingriff des Fräsers in innere Ecken sowie Alternativen wie ein größerer Komponentenradius oder ein kleinerer Fräser.
- Sandvik Coromant. Profilfräsen. Aufspannung von Hohlräumen, Werkzeughalterlängen, Überstände und Feinbearbeitung tiefer Profile.
- Sandvik Coromant. Fräsen von Bohrungen und Hohlräumen/Taschen. Öffnung von Taschen, Fräswege mit langem Überstand und verbleibender Restmaterialbestand.
- Sandvik Coromant. Nut- oder Schlitzfräsen. Breite, Tiefe sowie Einschränkungen bei offenen gegenüber geschlossenen Nuten.
- Sandvik Coromant. Flankenfräsen. Stützung dünner Wände, beidseitige Bearbeitung abwechselnd und Aspekte bei dünnen Böden.
- Carr Lane Manufacturing. Prinzipien zur Lage- und Krafteinleitung bei der Vorrichtungskonstruktion für Spannvorrichtungen. Bezugsflächen, Stützung, Spannkraft und Zugänglichkeit.
- ASME. Y14.5 – Bemaßung und Tolerierung, 2018 (R2024), öffentlicher Anwendungsbereich. Zeichnungs- und Modellsprache für geometrische Anforderungen.



