Nesta página
Uma estimativa útil de custo para torneamento CNC começa com a peça aceita, não com uma taxa horária anunciada de torno. Para um componente torneado, considere o custo da barra que deve ser adquirida, do ciclo completo na máquina para cada operação, de qualquer trabalho na segunda extremidade, da configuração do lote e do desburramento e inspeção exigidos. Divida os encargos do lote pelo número de peças aceitas. Um cálculo isolado de tempo de corte curto ignora perdas por avanço de barra, separação da peça, trocas de ferramenta, manuseio e a face traseira da peça.
A forma mais rápida de melhorar uma cotação é descobrir se o desenho pode ser entregue diretamente após a separação ou exige outro posicionamento. Essa decisão pode alterar tanto a rota de usinagem quanto o número de peças obtidas de cada barra. Este guia elabora uma estimativa para uma bucha de alumínio e, em seguida, mostra como um requisito diferente para a face traseira modifica o resultado. O mesmo método aplica-se a eixos, espaçadores, buchas roscadas e outras peças predominantemente rotacionais, substituindo-se as operações específicas.
Defina a peça torneada entregue antes de atribuir custos
Comece com a classe do material e sua forma comercial, o diâmetro externo máximo, o comprimento finalizado, as características do furo e da rosca, a quantidade e os critérios que devem ser atendidos por cada peça entregue. Uma bucha nominalmente idêntica pode ter duas rotas de fabricação diferentes se um desenho aceitar uma face de corte desburrada, enquanto o outro exigir uma face traseira usinada e um comprimento total mais rigorosamente controlado. Esse segundo requisito pode demandar transferência para um subspindle ou um novo posicionamento na placa. Não pode ser cotado apenas como alguns segundos adicionais de torneamento na face frontal.
Identifique também as características que determinam a inspeção. Um furo pode ser um furo de folga, um ajuste para rolamento ou uma referência (datum) para outra característica. Cada uma impõe um plano distinto de usinagem e medição. Uma rosca externa altera a sequência de ferramentas, enquanto um furo transversal ou uma face plana pode exigir ferramentas vivas ou uma fresadora separada. Essas características devem constar da rota antes da estimativa do tempo de máquina. A página de serviço de torneamento CNC explica os tipos de características rotacionais que uma rota de torneamento pode abordar; este artigo trata de suas consequências de custo.
Mantenha o custo de produção separado do preço de venda do fornecedor. O modelo abaixo soma os encargos assumidos para material, ocupação da máquina, configuração e inspeção. Uma cotação comercial pode ainda refletir tratamento de custos indiretos, risco, lucro, frete, impostos e condições de pagamento. Não inclua mão de obra do operador nem ferramentas uma segunda vez se já estiverem incorporadas à taxa horária utilizada em uma linha.
Calcule o consumo de barra, a perda na separação e o rendimento adquirível
Para uma peça alimentada por barra, o avanço da barra por peça não corresponde simplesmente ao comprimento finalizado. Inclui o metal removido da face frontal, a largura consumida pela ferramenta de separação e qualquer material adicional necessário para o acabamento subsequente da face traseira. Uma ferramenta de separação de 3 mm remove uma faixa de material a cada passagem; essa faixa não faz parte do comprimento entregue. O Suplemento do Manual do Operador de Alimentador de Barras da Haas Automation trata explicitamente do comprimento finalizado, da folga para separação, da folga para faceamento e do comprimento mínimo de fixação como entradas distintas de configuração. Os valores variam conforme a máquina escolhida, o sistema de fixação, a barra e a operação.
Para uma barra uniforme e uma rota estável, estime o passo por peça como comprimento finalizado + sobremetal da face frontal + largura da ferramenta de separação + sobremetal da face traseira, contando cada folga uma única vez. Em seguida, estime o rendimento por barra completa como a parte inteira de (comprimento da barra adquirida − cauda de fixação inutilizável − corte inicial) ÷ passo. A configuração real pode deixar estoque adicional inutilizável ou exigir peças-teste, portanto confirme a rota antes de considerar esse rendimento como garantido. Um recorte curto pode ser aproveitado em outro trabalho; seu valor deve ser creditado apenas quando a cotação efetivamente pressupuser tal reaproveitamento.
O diâmetro da barra é relevante separadamente. Se o diâmetro externo finalizado máximo for 30 mm e a barra disponível for de 32 mm, haverá sobremetal no diâmetro externo. Passar para um diâmetro maior de barra adquirida acrescenta material em toda a extensão da barra e, normalmente, mais operações de desbaste. Contudo, a barra nominal mais próxima não é automaticamente adequada: sua tolerância, retilineidade, estado superficial, capacidade de fixação ou necessidade de limpeza podem exigir um diâmetro inicial maior. É por isso que uma cotação deve identificar tanto a especificação da barra adquirida quanto o diâmetro externo finalizado, em vez de cotar apenas o peso final da peça.
A forma do material bruto pode alterar a rota. Peças grandes ou de geometria complexa podem começar a partir de blanks cortados com serra e ser carregadas individualmente, em vez de usar um alimentador de barra longa. Nesse caso, calcule o comprimento do blank, a largura do corte da serra e a preparação, o tempo de carregamento e o sobremetal para fixação. Não aplique encargos de configuração de alimentador de barra em uma rota com corte de serra, nem suponha que uma rota com alimentador de barra não tenha configuração: o revestimento, a pinça, o comprimento de avanço e o programa de separação ainda precisam ser preparados. O manual da Haas lista essas tarefas de configuração de alimentador de barra e um comprimento mínimo de fixação dependente do sistema de fixação.
Estime o ciclo completo de torneamento, não apenas uma passagem de corte
Construa o ciclo a partir da sequência real: faceamento do blank, desbaste e acabamento do diâmetro externo, perfuração ou mandrilamento do diâmetro interno, usinagem de ranhuras ou roscas, se presentes, chanframento, separação da peça e carregamento ou avanço do próximo blank. Adicione indexação de ferramentas, aproximações, retracções, ação da placa ou pinça e quaisquer verificações realizadas dentro do ciclo. Uma peça pode ter um tempo muito curto de corte em contato e ainda ocupar a máquina por minutos. A exibição Tempo de Usinagem do Autodesk Fusion separa as estimativas de avanço, rápido e troca de ferramenta; configuração, manuseio manual, desburramento e acabamento terceirizado permanecem como custos separados.
A Sandvik Coromant fornece o tempo de torneamento engajado como Tc = lm ÷ (fn × n), onde o comprimento de usinagem lm está em milímetros, a avanço por rotação fn está em milímetros por rotação e a velocidade do eixo principal n está em rotações por minuto. Para uma única passada assumida de 40 mm a 0,15 mm/rev e 1.500 rpm, o tempo engajado é 40 ÷ (0,15 × 1.500) = 0,178 min, cerca de 10,7 segundos. Esse valor não diz nada sobre a perfuração do furo, uma nova passada, o corte final, a indexação de ferramentas ou o posicionamento da próxima peça. Ele nunca deve ser multiplicado por uma taxa horária e apresentado como o custo de máquina para a peça acabada.
O corte final é, por si só, uma operação real. A ferramenta deve deslocar-se do diâmetro externo em direção ao centro ou, no caso de um furo passante, até o furo. A largura da ferramenta consome material bruto; o avanço e a estabilidade afetam o tempo, as rebarbas e o acabamento na extremidade liberada. O artigo técnico da Sandvik Coromant sobre corte final e ranhuramento trata a largura da pastilha, a estabilidade do processo e a qualidade da extremidade cortada como escolhas interligadas. A estratégia de torneamento de peça da Autodesk também distingue uma opção de chanframento de borda e passes de acabamento no lado do corte final. Assim, a expressão “cortado separadamente” não define, por si só, a condição de aceitação da face posterior.
Aplique a taxa da máquina ao tempo de ocupação da máquina, não apenas ao tempo em que a ferramenta toca o metal. Se uma operação distinta na segunda extremidade utilizar uma máquina diferente, atribua-lhe seu próprio ciclo e sua taxa aplicável. O desgaste de ferramentas e os consumíveis podem ser incluídos nessa taxa ou cotados separadamente; o estimador deve indicar qual das duas opções foi adotada. Um corte programado mais rápido representa uma redução de custos apenas se preservar a vida útil da ferramenta, a aceitação dimensional e o restante do ciclo.
Cote a segunda extremidade como uma escolha de rota.
Após o corte final, a face recém-separada pode apresentar um ressalto, uma rebarba ou um acabamento que não atenda ao requisito funcional dessa face. A remoção de rebarbas pode eliminar uma borda solta sem tornar a face plana, perpendicular ou com localização precisa em relação ao furo. Se a face posterior tiver função de vedação, de localização de outro componente ou de definição de um comprimento final controlado, pode ser necessário um passe de acabamento e uma medição. Isso pode ser feito após a transferência para um contraeixo em equipamentos adequados ou mediante novo fixação da peça em uma operação distinta. Nenhuma dessas rotas deve ser presumida apenas com base no desenho.
Uma nova fixação separada acrescenta programação ou preparação de setup, preparação de dispositivos de fixação, manuseio da peça, tempo de ocupação da máquina e, possivelmente, inspeção da relação entre características fabricadas em diferentes fixações. Um contraeixo pode eliminar parte do manuseio e da configuração secundária, mas seu tempo de máquina e sua taxa podem diferir. Compare a rota total para peças aceitas na quantidade-alvo; a mera presença de um contraeixo não constitui resposta automática quanto ao custo. O guia torno versus centro de torneamento aborda a configuração da máquina com mais detalhes.
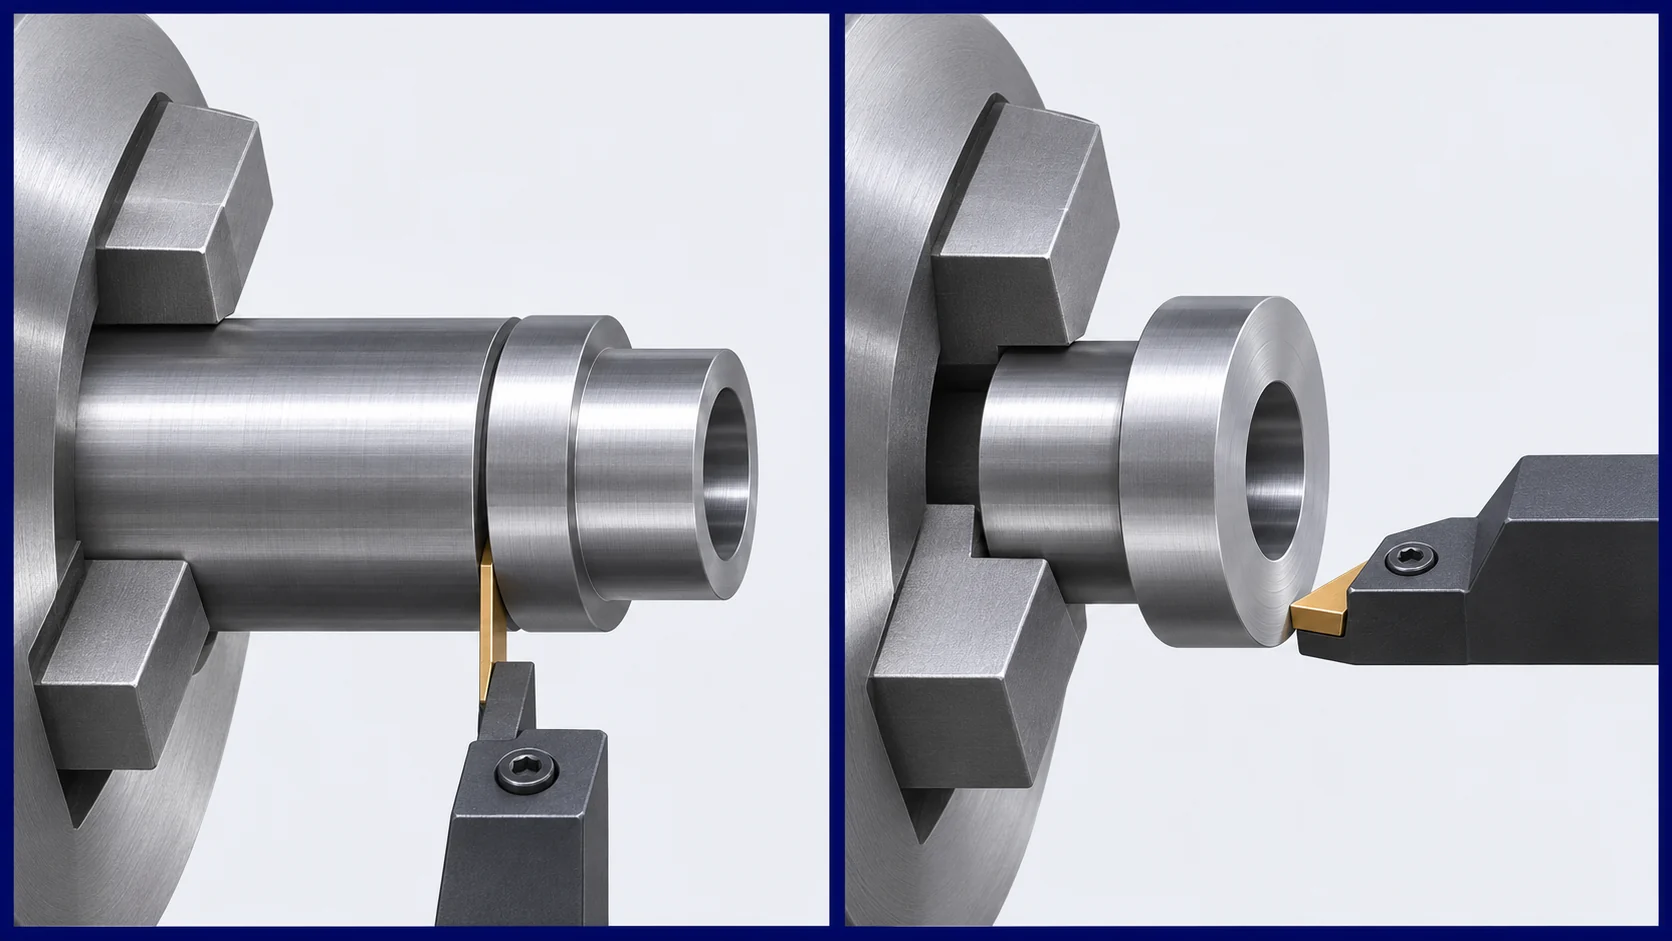
No desenho, distinga um chanfro de borda não funcional de uma face de localização acabada. Aplique o requisito mais rigoroso à face que exerce a função e identifique sua relação com o datum. Se a face traseira final precisar ser usinada após a separação, deixe sobremetal para esse passe no cálculo do material bruto. A omissão desse sobremetal pode tornar a estimativa unitária de material atrativa, mas deixará sem material para a operação especificada.
Estimativa de torneamento trabalhada para um lote de 64 buchas.
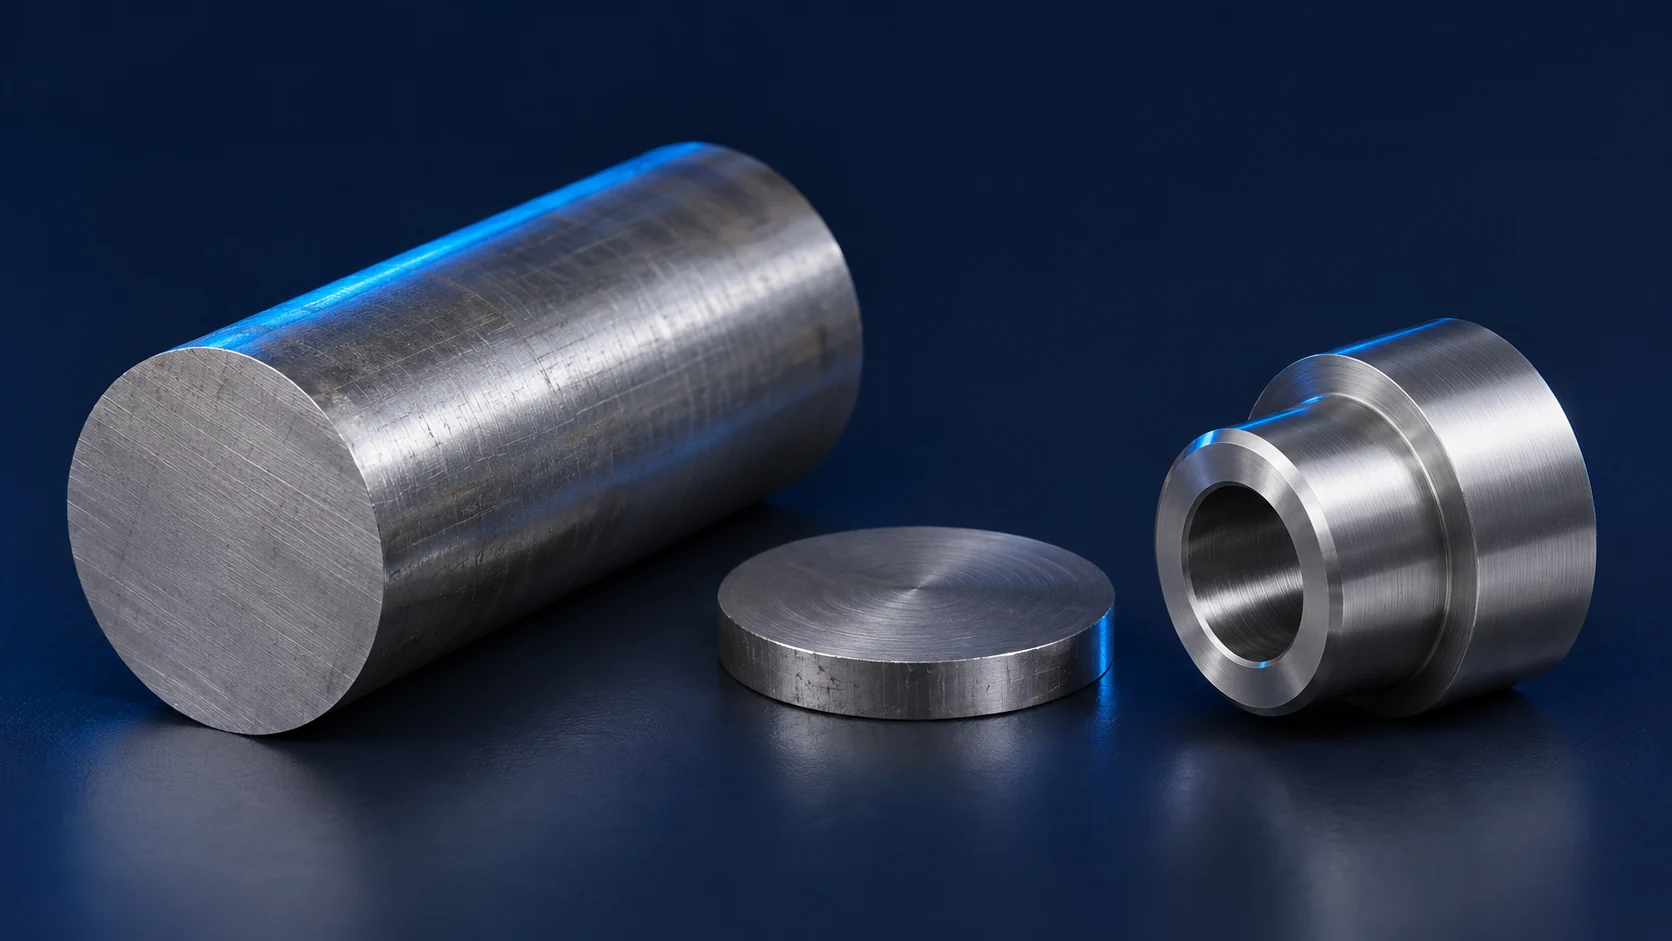
Considere uma bucha escalonada em alumínio 6061-T6, com diâmetro externo máximo acabado de 30 mm, furo passante de 10 mm e comprimento nominal acabado de 40 mm. O ombro menor é incluído no ciclo da face frontal; seu diâmetro exato não é necessário para o cálculo de rendimento do material bruto. Suponha que uma barra comprada com diâmetro de 32 mm e comprimento de 3.000 mm custe US$ 48; a rota exige uma ponta de fixação inutilizável de 100 mm e não requer corte inicial adicional. A face frontal consome 1 mm e uma ferramenta de corte final de 3 mm separa cada peça. A Rota A aceita a face cortada com remoção de rebarbas. A Rota B exige uma operação distinta de acabamento da face traseira e reserva mais 1 mm para esse passe. Essas dimensões, taxas e encargos são entradas de cálculo, não um preço publicado da VETCNC nem uma tolerância universal de usinagem.
A Rota A utiliza 40 + 1 + 3 = 44 mm de passo na barra. Com 2.900 mm disponíveis após a ponta de fixação, seu rendimento teórico é floor(2.900 ÷ 44) = 65 peças por barra. A Rota B utiliza 40 + 1 + 3 + 1 = 45 mm, resultando em floor(2.900 ÷ 45) = 64 peças por barra. Um pedido de 64 peças aceitas cabe em uma única barra por qualquer das duas rotas, desde que os testes de setup sejam aceitos e não haja rejeições. Atribuir integralmente a barra de US$ 48 a esse pedido resulta em US$ 0,75 por peça aceita. A posição teórica extra da Rota A não recebe crédito atribuído aqui.
Suponha que a máquina da face frontal ocupe 3,6 min por peça a US$ 70/h, um setup de lote da face frontal de US$ 240 e US$ 0,80 por peça para acabamento de bordas e inspeção básica. Para a Rota B, suponha um setup distinto de US$ 100, 1,2 min por peça em uma segunda máquina a US$ 60/h e US$ 0,25 por peça para inspeção adicional da face/comprimento. O ciclo da face frontal inclui faceamento, usinagem do diâmetro externo e do furo, movimentação de ferramentas, corte final e alimentação da peça seguinte; ele não corresponde ao cálculo acima de um único corte de 10,7 segundos.
| Componente de custo | Rota A: face cortada aceita | Rota B: face traseira acabada |
|---|---|---|
| Barra comprada, 64 peças aceitas | US$ 48 ÷ 64 = US$ 0,75/peça | US$ 48 ÷ 64 = US$ 0,75/peça |
| Ocupação da máquina da face frontal | 3,6 min × US$ 70/h = US$ 4,20/peça | US$ 4,20/peça |
| Setup de lote da face frontal | $240 ÷ 64 = $3,75/peça | $3,75/peça |
| Acabamento de borda e inspeção básica | $0,80/peça | $0,80/peça |
| Configuração da segunda extremidade | Nenhum | $100 ÷ 64 = $1,56/peça |
| Ocupação da máquina na segunda extremidade | Nenhum | 1,2 min × $60/h = $1,20/peça |
| Inspeção adicional da face traseira | Nenhum | $0,25/peça |
| Custo estimado de produção | $9,50/peça | $12,51/peça |
A diferença de $3,01 nesta quantidade resulta de uma segunda configuração, de um segundo ciclo de máquina e de uma inspeção adicional, não de uma alteração no diâmetro externo nominal ou na classe do material. Como a barra inteira é cobrada no pedido de 64 peças em ambas as rotas, a sobra de 1 mm na face traseira não altera a linha de custo do material nesta quantidade. Se um fornecedor creditar a sobra utilizável, alocar de forma distinta uma tentativa de configuração, utilizar um contraeixo ou precificar um comprimento diferente de barra, seu resultado será diferente. A tabela é uma forma de tornar essas diferenças visíveis ao comparar uma cotação real.
Verifique os limites de quantidade antes de assumir uma curva suave de preço unitário
A configuração por lote por peça diminui com a quantidade: a configuração assumida de $240 para o lado frontal contribui com $15,00 em 16 peças aceitas, $3,75 em 64 peças e $1,88 em 128 peças. A configuração da segunda extremidade na Rota B adiciona $6,25, $1,56 e $0,78 nessas respectivas quantidades. É por isso que um protótipo pode ser caro mesmo quando pouca quantidade de metal é removida. Isso não significa que todas as demais linhas de custo permaneçam fixas à medida que o pedido muda.
A barra comprada é um item discreto. Na rota usinada, uma barra teórica de 3.000 mm produz 65 peças da Rota A, mas apenas 64 peças da Rota B. Com 65 peças aceitas, a Rota A ainda pode acomodar o pedido em uma única barra, conforme as suposições declaradas de ausência de rejeitos; já a Rota B necessita de material de outra barra. Se a sobra restante na segunda barra for reutilizável em um pedido posterior, cobrar integralmente seus $48 na sexagésima quinta peça superestimaria o consumo de material deste trabalho. Se essa sobra não puder ser reutilizada ou creditada, a etapa de compra passa a ter relevância. A cotação deve indicar claramente como são tratados os materiais excedentes e os rejeitos de configuração, em vez de ocultá-los em uma percentagem genérica de “refugo”.
Desgaste de ferramenta, método de carga, amostragem de inspeção e mínimos de acabamento também podem variar em um ponto de mudança de quantidade. Um pedido maior pode justificar uma ferramenta, um dispositivo de fixação ou um sistema de alimentação de barra dedicados; um pedido muito pequeno pode ser mais econômico a partir de blanks cortados. Trata-se de mudanças de rota, não de descontos automáticos por quantidade. Solicite preços nas quantidades reais necessárias e compare cada um contra o mesmo desenho, escopo de inspeção e quantidade entregue. O guia mais amplo sobre custos e seleção de fornecedores abrange termos que vão além da própria operação de torneamento.
Reduza o custo alterando um requisito real ou a rota
A pergunta de projeto de maior valor para o exemplo é se a face traseira precisa servir como referência de localização ou vedação. Se sim, mantenha o requisito de acabamento e de datum e compare uma segunda operação separada com uma rota de transferência adequada. Se for apenas uma extremidade exposta que deve ser segura ao manuseio, especifique a condição da borda e o comprimento aceitável sem acrescentar uma relação de face fechada que não tenha função. Remover um acabamento necessário reduziria o custo apenas no papel e faria com que a montagem falhasse; relaxar um acabamento desnecessário pode eliminar um dispositivo de fixação inteiro.
Em seguida, verifique se um diâmetro padrão de barra próximo ao diâmetro externo final máximo realmente permite acabamento completo e fixação segura. Uma pequena redução no diâmetro externo pode, às vezes, permitir a mudança para uma barra menor, mas somente se o diâmetro funcional e sua tolerância o permitirem. Para um grande lote, alterar o tamanho da barra afeta todas as peças e potencialmente o hardware do alimentador de barra; para um lote pequeno, a configuração e a disponibilidade de material podem superar essa economia. O artigo sobre custos de usinagem de alumínio aborda escolhas de material e acabamento em peças de alumínio, enquanto o cálculo aqui refere-se especificamente à rota de torneamento de barra.
Por fim, isole a característica que exige outra máquina ou outro modo de fixação. Um furo radial, uma face plana, uma ranhura transversal ou uma face traseira rigidamente relacionada podem ser viáveis em um centro de torneamento equipado, ou pode ser mais econômico transferir a peça para outra máquina. Não elimine uma característica funcional apenas para atender à regra genérica de “uma única configuração”. Compare dois planos de processo que produzam exatamente a mesma peça aceita, incluindo a relação entre as características usinadas e a inspeção exigida. Evite solicitar uma rota com ferramentas vivas apenas porque soa avançada; ela pode envolver uma taxa e uma configuração diferentes.
Compare as cotações de torneamento CNC com base idêntica em peças aceitas
Um RFQ útil fornece o desenho controlado por revisão e, quando disponível, um modelo, a quantidade-alvo e as quantidades prováveis de repetição, a classe e a forma do produto exigidas, o acabamento, as faces críticas e os referenciais, os registros de inspeção e a condição de entrega. O guia de RFQ para usinagem CNC detalha o pacote documental geral. Para uma peça torneada, adicione a condição da face posterior e qualquer requisito que afete se o parting é final ou se segue uma segunda fixação.
Quando duas propostas diferem substancialmente, resolva as diferenças de rota nesta ordem:
- Confirme o mesmo entregável. Verifique a face traseira, a condição das arestas, as relações furo/OD, a inspeção e o acabamento. Uma proposta mais baixa para uma face cortada com rebarba removida não atende a um desenho que exija uma face localizadora usinada.
- Pergunte quais foram as suposições quanto ao material bruto e ao rendimento. Compare o diâmetro e a classe da barra, o comprimento adquirido, as folgas para corte e faceamento, o remanescente para fixação e o tratamento de sobras utilizáveis ou peças rejeitadas na fase de setup.
- Compare todas as operações completas. Identifique o ciclo frontal, as operações na segunda extremidade ou fora do eixo, o método de carga e qualquer processamento externo. Um tempo curto de corte CAM não equivale à ocupação total da máquina.
- Verifique separadamente os custos fixos e os custos por peça. A preparação (setup), a fixação, a programação e o trabalho da primeira peça devem ser identificados uma única vez por lote, salvo se a proposta especificar explicitamente outro arranjo. Determine se ferramentas, desbaste, inspeção, embalagem e frete estão incluídos.
Essas perguntas permitem que o comprador explique uma diferença de preço sem obrigar duas oficinas a adotarem a mesma configuração de máquina. Elas também indicam onde uma alteração no desenho poderia ajudar: diâmetro da barra, aceitação da face de corte ou separação de uma operação.
Perguntas sobre custos de torneamento CNC
Posso estimar o custo de uma peça torneada com base na taxa horária da torna?
Não. Aplique a taxa relevante à ocupação total da máquina para cada operação, depois some a alocação do material bruto, a preparação do lote, o desbaste, a inspeção e qualquer trabalho na segunda extremidade ou externo. Essa taxa também precisa de uma definição clara para evitar cobrança duplicada de mão de obra, ferramentas e custos indiretos.
A face de corte é sempre suficiente como face traseira acabada?
Não. A face de corte pode exigir apenas uma chanfragem de aresta ou pode necessitar de uma passada de acabamento e medição para atender a um requisito de localização, vedação, superfície ou comprimento. É o desenho e a rota escolhida que definem qual caso se aplica; o simples corte não constitui um critério de aceitação genérico.
Por que o custo da barra adquirida é maior que o peso da peça acabada?
A barra adquirida inclui a limpeza do diâmetro externo, as aparas do furo, o material de faceamento, a largura do corte e a ponta para fixação. Para um pedido finito, a barra não utilizada, mas potencialmente reutilizável, também deve ser alocada ou creditada de forma consistente. O peso final da peça omite essas entradas.
Dobrar a quantidade reduz pela metade o custo unitário de torneamento?
Normalmente não. Dobrar a quantidade reduz pela metade o custo fixo de preparação por peça, desde que a rota e o custo de preparação permaneçam inalterados, mas o material, o ciclo de máquina e o acabamento por peça continuam iguais. Barras adicionais, trocas de ferramentas, escopo de inspeção ampliado ou uma rota produtiva diferente podem tornar essa redução menos previsível.
Fontes técnicas
- Sandvik Coromant, Fórmulas e definições para torneamento — Métrico. Define o tempo de torneamento engajado, o comprimento usinado, a avanço por rotação e a velocidade do eixo principal utilizados no cálculo de uma única passada.
- Haas Automation, Suplemento do Manual do Operador do Alimentador de Barras Haas, Revisão P, junho de 2023. Documenta a configuração do alimentador de barras, a fixação da peça, o comprimento mínimo de fixação e as entradas de comprimento da peça, corte e faceamento.
- Autodesk Fusion, Tempo de usinagem. Descreve os componentes de avanço, rápido e troca de ferramenta presentes na estimativa CAM.
- Sandvik Coromant, Parting & Grooving: How to Achieve Greater Performance, Quality, and Tool Life in the 21st Century, artigo técnico, maio de 2015. Aborda a largura da pastilha de corte, a estabilidade do processo e as considerações sobre a qualidade da extremidade solta.
- Autodesk Fusion, Estratégia de peça torneada. Explica o corte da peça a partir da barra, as opções de chanfragem de aresta e as passadas opcionais de acabamento no lado de corte.
Sobre VETCNC
VETCNC traz uma experiência familiar em manufatura para a aquisição online de serviços de CNC. Kevin possui dez anos de experiência na indústria de CNC e trabalha com as fábricas familiares na China, além de uma rede mais ampla de parceiros. O objetivo é deixar claros os arranjos de manufatura, os requisitos técnicos e as responsabilidades antes da emissão de um pedido.
Leia a história de Kevin →


