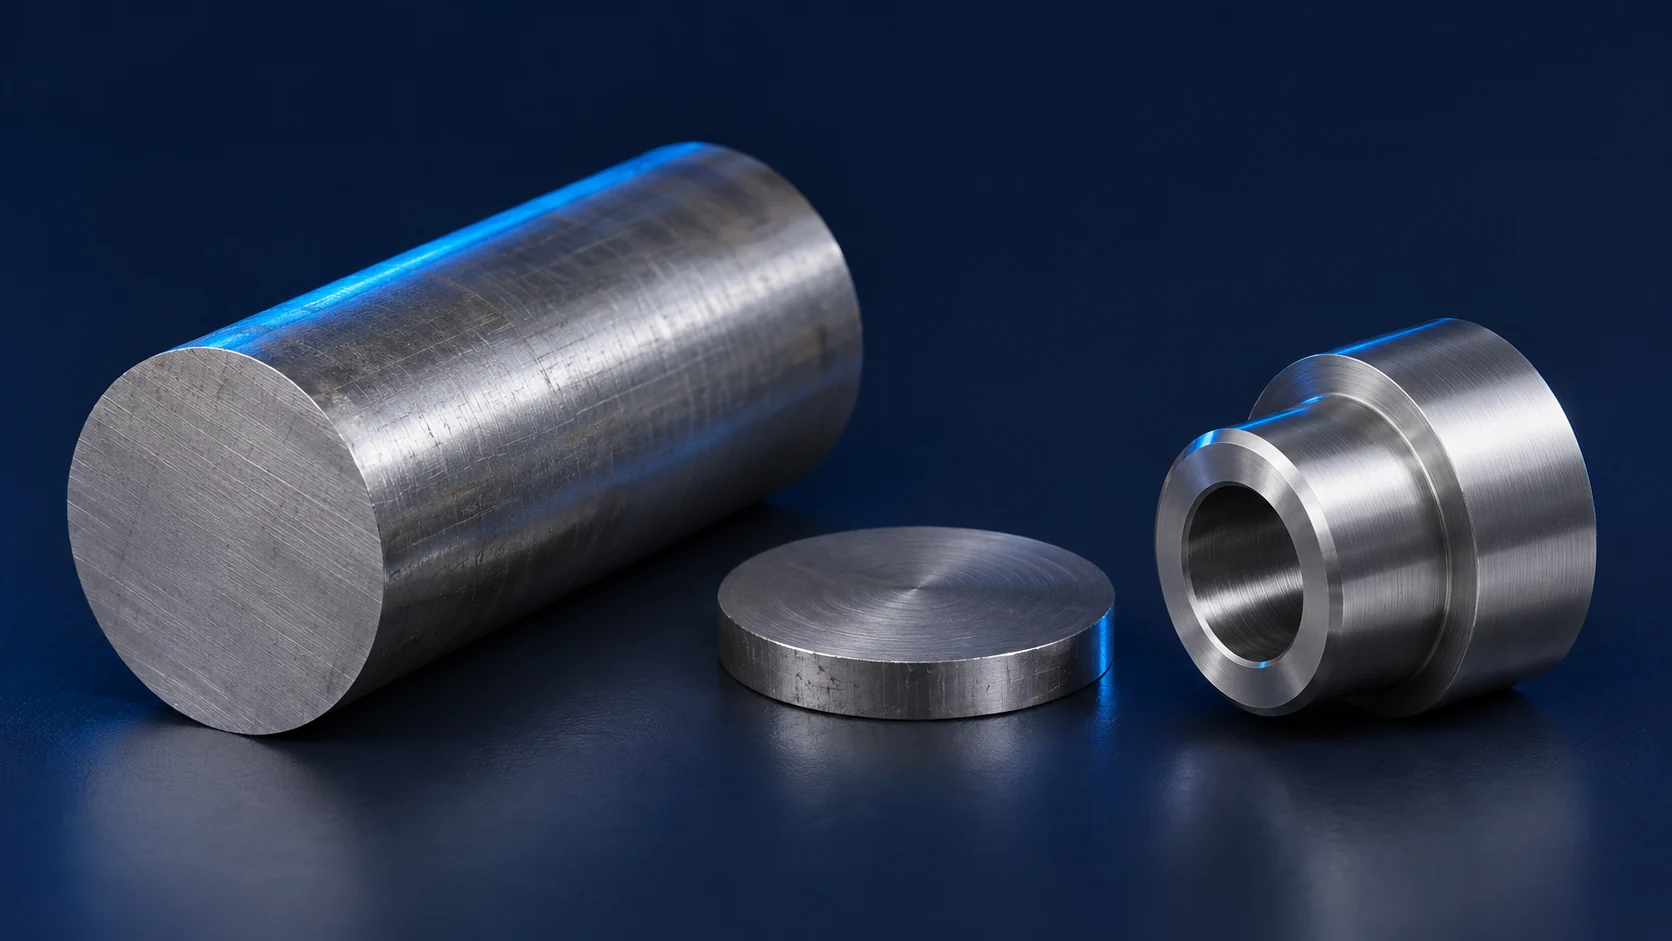
Tässä artikkelissa
Hyödyllinen CNC-sorvauskustannusarvio alkaa hyväksytystä osasta, ei mainitusta kiertokoneen tuntihinnasta. Sorvattavalle komponentille hinnoitellaan ostettava sauva, jokainen toiminto täydellinen konekierros, mahdolliset toissijaiset työt, erän asennus sekä vaadittava jäysteenpoisto ja tarkastus. Erän kustannukset jaetaan hyväksyttyjen osien lukumäärällä. Pelkkä lyhyt leikkausajan laskelma jättää huomiotta sauvasyöttömenetyksen, osan irrottamisen, työkalujen vaihdot, käsittelyn ja osan takapinnan.
Nopein tapa parantaa tarjousta on selvittää, voidaanko piirustus toimittaa suoraan irrottamisen jälkeen vai vaaditaanko toista kiinnitystä. Tämä päätös voi muuttaa sekä konepolkua että sauvasta saatavien kappaleiden lukumäärää. Tässä oppaassa rakennetaan arvio yhdestä alumiiniholkista ja sen jälkeen näytetään, kuinka erilainen vaatimus takapinnalle muuttaa tulosta. Sama menetelmä soveltuu akselien, etäisyyspalojen, kierreputkien ja muiden pääasiassa pyörivien osien arviointiin, joissa omat toiminnot korvataan vastaavilla.
Määritä toimitettava sorvattu osa ennen kustannusten määrittämistä
Aloita materiaalin luokasta ja tuotemuodosta, suurimmasta ulkohalkaisijasta, valmiista pituudesta, reiästä ja kierreominaisuuksista, määrästä sekä siitä, mitä jokaisen toimitetun osan tulee täyttää. Nimellisesti identtinen holkki voi vaatia kaksi erilaista valmistuspolkua, jos toinen piirustus hyväksyy jäysteenpoistetun irrotuspinnan, kun taas toinen vaatii koneistetun takapinnan ja tarkemmin ohjatun kokonaispituuden. Tämä toinen vaatimus voi edellyttää alakoneen siirtoa tai erillistä uudelleenkiinnitystä. Sitä ei voi hinnoitella lisämuutamina sekunneina etupuolen sorvaustyöhön.
Tunnista myös ne ominaisuudet, jotka ohjaavat tarkastusta. Reiästä voi olla vapaa- tai laakeritapahtuma tai se voi olla mittausperusta muulle ominaisuudelle. Jokainen vaatii erilaisen koneistus- ja mittaussuunnitelman. Ulkoinen kierre muuttaa työkalujen järjestystä, kun taas risteävä reikä tai tasopinta voi vaatia elävää työkalua tai erillistä porauskoneen käyttöä. Nämä ominaisuudet kuuluvat polkuun ennen koneaikalaskelmaa. CNC-sorvauspalvelusivulla selitetään, millaisia pyöriväominaisuuksia sorvauspolku voi käsitellä; tämä artikkeli käsittelee niiden kustannusvaikutuksia.
Pidä tuotantokustannus erillään toimittajan myyntihinnasta. Alla oleva malli laskee oletetut materiaali-, koneenkäyttö-, asennus- ja tarkastuskustannukset. Kaupallinen tarjous voi sisältää myös yleiskustannusten käsittelyn, riskin, voiton, kuljetuskustannukset, verot ja maksuehdot. Älä lisää operaattorin työvoimakustannuksia tai työkaluja toistamiseen, jos ne ovat jo sisällytetty käytettyyn tuntihintaan rivillä.
Laske sauvamateriaalin kulutus, irrotuspätkän menetys ja ostettavissa oleva hyötysuhde
Sauvasyöttöosalle sauvan etenemä kappalekohtaisesti ei ole pelkkä valmis pituus. Se sisältää metallin poiston etupinnalta, irrotustyökalun kuluttaman leveyden sekä mahdollisen lisämateriaalin takapinnan viimeistelyyn. 3 mm:n irrotustyökalu poistaa joka kerta metallikaistaleen; tämä kaistale ei kuulu toimitettavaan pituuteen. Haas Automationn Sauvasyöttimen käyttäjän opas – lisäosa käsittelee eksplisiittisesti valmispituutta, irrotusvaraa, etupinnan koneistusvaraa ja vähimmäiskiinnityspituutta erillisinä asennusparametreinä. Arvot vaihtelevat valitun koneen, kiinnitystavan, sauvan ja toiminnon mukaan.
Yhtenäiselle sauvalle ja vakaille valmistuspolulle arvioi kierteisyys kappalekohtaisesti kaavalla: valmis pituus + etupinnan varaus + irrotustyökalun leveys + takapinnan varaus, laskien jokainen varaus vain kerran. Arvioi sitten kokonaissauvan hyötysuhde kaavalla: (ostetun sauvan pituus − käyttämätön kiinnityspää − alustava leikkaus) ÷ kierreisyys, ottaen kokonaislukuosa tuloksesta. Todellinen asennus voi jättää lisää käyttämätöntä materiaalia tai vaatia testikappaleita, joten vahvista polku ennen kuin käsittelet tätä takuutuotoksi. Lyhyt leikkauspätkä voi olla käytettävissä toisessa työssä; sen arvo tulee ottaa huomioon vain silloin, kun tarjous olettaa sen todellista uudelleenkäyttöä.
Tangon halkaisija on merkityksellinen erikseen. Jos suurin valmis ulkohalkaisija on 30 mm ja saatavilla oleva tanko on 32 mm, ulkohalkaisijalla on koneistusvaraa. Suuremman ostetun halkaisijan käyttö lisää materiaalia koko tangon pituudelta ja yleensä myös rouhintaa. Kuitenkaan lähimpänä nimellishalkaisijalla oleva tanko ei automaattisesti sovellu: sen toleranssi, suoruus, pinnan laatu, kiinnityskyky tai puhdistustarve saattavat vaatia suurempaa lähtöhalkaisijaa. Siksi tarjouspyynnössä tulisi määritellä sekä ostettavan tangon spesifikaatio että valmis ulkohalkaisija, eikä pelkästään osan lopullista painoa.
Lähtömateriaalin muoto voi muuttaa koneistusreittiä. Suuret tai epämukavat osat voivat alkaa sahattavista raakapaloista, jotka ladattaisiin yksitellen sen sijaan, että käytettäisiin pitkää tangonsyöttölaitejärjestelmää. Tässä tapauksessa tulee laskea raakapalan pituus, sahan leikkausleveys ja valmisteluaika, latausaika sekä kiinnitysvaraa. Älä veloita tangonsyöttölaitejärjestelmän asennusta sahattavalle reitille eikä oleta, että tangonsyöttöreitillä ei ole asennusta: sen liner, kiinnitin, syöttöpituus ja osan irrottamiseen liittyvä ohjelma vaativat edelleen valmistelua. Haasin käyttöopas luettelee nämä tangonsyöttölaitejärjestelmän asennustehtävät sekä työkalukiristimen riippuvaisen vähimmäiskiinnityspituuden.
Arvioi koko sorvauskierto, ei yhtä leikkauskertaa.
Rakenna kierto todellisen järjestyksen mukaan: tasaa raakapala, rouhita ja viimeistele ulkohalkaisija, poraa tai työnnä sisähalkaisija, koneistaa urat tai kierre jos niitä on, tehdään kärkikulmat, irrota osa ja lataa tai siirrä seuraava raakapala. Lisää työkalujen vaihto, lähestymisliikkeet, takaisinperäytysliikkeet, kiinnitystyökalun toiminta sekä mahdolliset kierron aikaiset tarkastukset. Osalla voi olla hyvin lyhyt leikkausajan kesto, mutta se vie silti koneen minuutteja. Autodesk Fusionin Machining Time -näyttö erottaa eteenpäinliikkeen, nopean liikkeen ja työkalunvaihton arviot; asennus, manuaalinen käsittely, jäysteenpoisto ja ulkoistettu viimeistely pysyvät erillisinä kustannuksina.
Sandvik Coromant antaa aktiivisen sorvausajan kaavana Tc = lm ÷ (fn × n), jossa koneistuspituus lm on millimetreinä, syöttö kierrosta kohti fn on millimetriä kierrosta kohti ja pyörintänopeus n on rpm. Yhdelle oletetulle 40 mm:n sorvauskäynnille nopeudella 0.15 mm/rev ja 1,500 rpm aktiivinen aika on 40 ÷ (0.15 × 1,500) = 0.178 min, eli noin 10.7 sekuntia. Tämä luku ei kerro mitään reikätyöstä, toisesta sorvauskäynnistä, katkaisusta, työkalujen indeksoinnista tai seuraavan kappaleen asettamisesta paikalleen. Sitä ei saa koskaan kertoa tuntipalkalla ja esittää valmiin osan konekustannukseksi.
Osan irrottaminen on itse asiassa todellinen koneistustoiminto. Työkalun on matkattava ulkohalkaisijalta kohti keskustaa tai, jos kyseessä on läpi porattu sisähalkaisija, sisähalkaisijalle. Työkalun leveys kuluttaa materiaalia; syöttö ja stabiilisuus vaikuttavat aikaan, jäysteisiin ja irrotetun pään pinnanlaatuun. Sandvik Coromantin tekniikkateksti osan irrottamisesta ja urien tekemisestä käsittelee työkalun leveyttä, prosessin stabiilisuutta ja irrotetun pään laatua yhteydessä toisiinsa. Autodeskin Turning Part -strategia erottaa myös reunanpyöristysvaihtoehdon ja irrotuspään viimeistelyleikkaukset. Siksi ilmaisu ”osan irrottaminen” ei itsessään määrittele takapinnan hyväksyntäehtoja.
Käytä konehinnastoa koneen käyttöaikaa kohti, ei pelkästään aikaa, jolloin työkalu koskettaa metallia. Jos erillinen toisen pään koneistus tehdään eri koneella, anna sille oma kierto ja soveltuva hinta. Työkalujen kulumisesta ja kulutusmateriaaleista voidaan ottaa huomioon hintaan tai ne voidaan hinnoitella erikseen; arvioija tulee ilmoittaa, mikä vaihtoehto on käytössä. Nopeampi ohjelmoitu leikkaus on kustannustehokkuuden parannus vain silloin, kun se säilyttää työkalun käyttöiän, mittojen hyväksyntärajan ja muun kierron.
Hinnoittele toinen pää reitin valintana.
Osan irrottamisen jälkeen juuri erotettu pinta voi sisältää pienipäistä, jäysteitä tai pinnanlaatua, joka ei täytä toiminnallisessa pinnassa vaadittuja vaatimuksia. Jäysteenpoisto voi poistaa löysän reunan ilman, että pinta tulee tasaiseksi, kohtisuoraksi tai tarkasti sijoitetuksi sisähalkaisijan suhteen. Jos takapinta sulkee tiukasti, sijoittaa toisen komponentin tai määrittää ohjatun valmiin pituuden, saattaa vaadita viimeistelyleikkaus ja mittaus. Tämä voidaan tehdä siirtämällä osa sopivan laitteiston alaspindeliin tai tarttumalla osaan uudelleen erillisessä toiminnossa. Kumpaakaan reittiä ei tule olettaa pelkästään piirustuksesta.
Erillinen uudelleentarttuminen lisää ohjelmointia tai asennusta, kiinnitystyökalujen valmistelua, osan käsittelyä, koneen käyttöaikaa ja mahdollisesti tarkastusta eri tarttumissa tehdyjen ominaisuuksien välisestä suhteesta. Alaspindeli voi poistaa osan käsittelystä ja toissijaisesta asennuksesta, mutta sen koneaika ja hinta voivat vaihdella. Vertaa kokonaishyväksytyn osan reittiä kohdemäärällä; pelkkä alaspindelin olemassaolo ei ole kustannusratkaisu. Ohjattu sorvi vastaan kiertokoneistuskeskus -opas käsittelee konekonfiguraatiota tarkemmin.
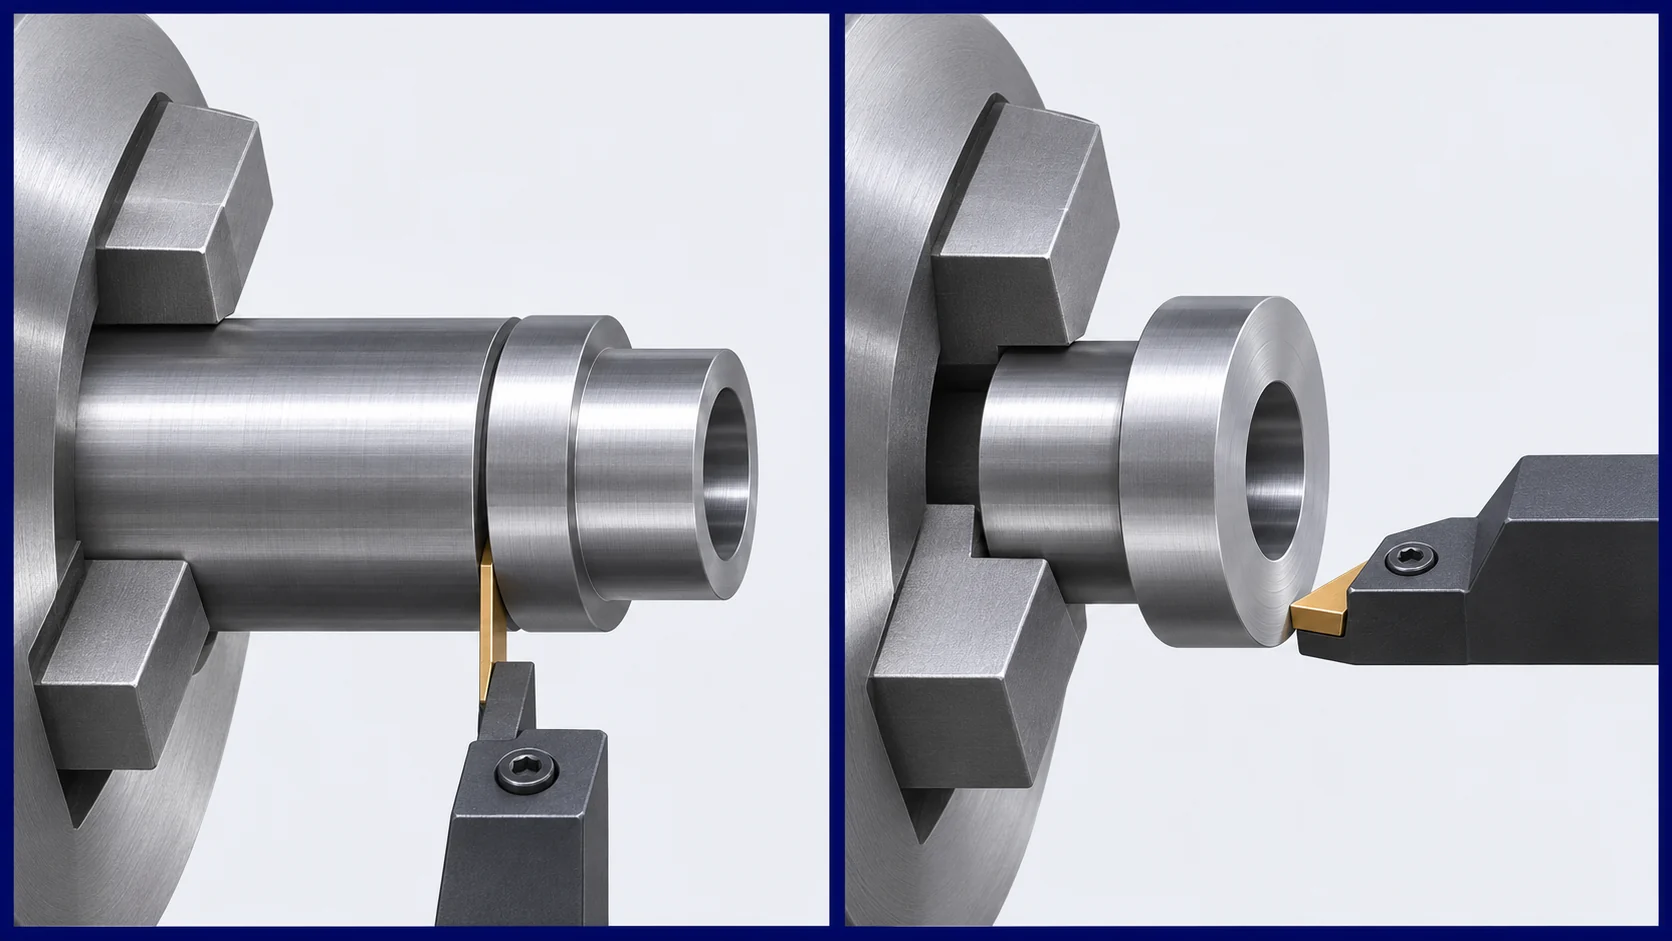
Piirustuksessa on erotettava toimeton reunanpyöristys toimivasta sijoitustasosta. Tiukempi vaatimus on asetettava toimintaan osallistuvalle pinnalle, ja sen mittausviiteyhteys on ilmoitettava. Jos lopullinen takapinta on leikattava erottamisen jälkeen, on tyhjäkappaleen laskennassa pidettävä varaa siihen. Tämän varan jättäminen pois voi tehdä yksikköaineenkulutusarvion houkuttelevaksi, mutta jättää materiaalia määritellyn toimenpiteen suorittamiseen.
Lasketut sorvausarviot 64 kappaleen holkkipiirtoon
Tarkastellaan porrastettua 6061-T6-alumiinista holkkia, jonka suurin valmis ulkohalkaisija on 30 mm, läpikuuluva reikä 10 mm ja nimellispituus 40 mm. Pienempi olkapää sisältyy etupuolen sykliin; sen tarkka halkaisija ei ole tarpeen tyhjäkappaleen hyötyosuuden laskennassa. Oletetaan, että 32 mm:n halkaisijaltaan ja 3 000 mm pitkältä ostetulta sauvalta on hinta 48 dollaria; valmistustie vaatii 100 mm:n käyttökelvottoman kiinnityspään eikä lisätrimmikäsittelyä alussa. Etupinta vie 1 mm ja 3 mm:n katkoskärki leikkaa kunkin kappaleen irti. Tie A hyväksyy jäysteenpoistetun katkospinnan. Tie B vaatii erillisen takapinnan viimeistelytoimenpiteen ja varaa siihen vielä 1 mm:n leikkausvaran. Nämä mitat, nopeudet ja maksut ovat laskentasyöteitä, eikä niitä ole julkaistu VETCNC:n hinnoitteluna tai yleisesti sovellettavana koneistustoleranssina.
Tie A käyttää 40 + 1 + 3 = 44 mm sauvan pituutta kohden. Koska kiinnityspään jälkeen on saatavilla 2 900 mm, teoreettinen tuotto on floor(2 900 ÷ 44) = 65 kappaletta sauvaa kohden. Tie B käyttää 40 + 1 + 3 + 1 = 45 mm, jolloin tuotto on floor(2 900 ÷ 45) = 64 kappaletta sauvaa kohden. 64 kappaleen hyväksytty tilaus mahtuu yhdelle sauvalla kummallakin tiellä, jos asennuskokeet hyväksytään eikä kappaleita hylätä. Koko 48 dollarin sauvan jakaminen kyseiseen tilaukseen antaa 0,75 dollaria kappaleelta. Yksi ylimääräinen teoreettinen paikka tiellä A ei tässä tapauksessa saa omaa luottotietoa.
Oletetaan, että etupuolen kone vie 3,6 minuuttia kappaleelta hintaan 70 dollaria/tunti, etupuolen erillinen eräasetus maksaa 240 dollaria ja reunan viimeistely sekä perustarkastus maksavat 0,80 dollaria kappaleelta. Tie B:lle oletetaan erillinen 100 dollarin asennus, 1,2 minuutin kappalea kohden toisella koneella hintaan 60 dollaria/tunti ja lisäinsinöörityön takapinnan ja pituuden tarkastuksesta 0,25 dollaria kappaleelta. Etupuolen sykli sisältää pinnanmuokkauksen, ulkohalkaisijan ja reiän koneistuksen, työkaluliikkeet, kappaleen irrottamisen ja seuraavan kappaleen syöttämisen; se ei ole yllä mainittu 10,7 sekunnin yksittäinen leikkauslaskelma.
| Kustannuskomponentti | Tie A: hyväksytty katkospinta | Tie B: viimeistelty takapinta |
|---|---|---|
| Ostettu sauva, 64 hyväksyttyä kappaletta | 48 $ ÷ 64 = 0,75 $/kappale | 48 $ ÷ 64 = 0,75 $/kappale |
| Etupuolen koneen käyttöaika | 3,6 min × 70 $/h = 4,20 $/kappale | 4,20 $/kappale |
| Etupuolen erän asennus | 240 $ ÷ 64 = 3,75 $/kappale | 3,75 $/kappale |
| Reunien viimeistely ja perustarkastus | 0,80 $/kappale | 0,80 $/kappale |
| Takapuolen asennus | Ei mitään | 100 $ ÷ 64 = 1,56 $/kappale |
| Takapuolen koneen käyttöaika | Ei mitään | 1,2 min × 60 $/h = 1,20 $/kappale |
| Lisätarkastus takapinnalle | Ei mitään | 0,25 $/kappale |
| Arvioitu tuotantokustannus | 9,50 $/kappale | 12,51 $/kappale |
Tämän 3,01 $:n ero kyseisellä määrällä johtuu toisesta asennuksesta, toisesta konekierröstä ja lisätarkastuksesta, ei nimellisestä ulkohalkaisijasta tai materiaaliluokasta. Koska koko sauvamateriaali laskutetaan molemmissa tuotantotavoissa 64 kappaleen tilaukseen, 1 mm:n takapinnan varaus ei muuta materiaaliriviä tällä määrällä. Jos toimittaja hyväksyy käytettävissä olevan jäännösmateriaalin luottotuotteena, jakaa asennuskokeen eri tavoin, käyttää alakarjaa tai hinnoittelee eri pituisen sauvan, sen tulos muuttuu. Taulukko on tapa tehdä näistä eroista näkyviä vertailtaessa todellista tarjousta.
Tarkista määrärajat ennen kuin oletetaan sileä yksikköhintakäyrä
Erän alustus kappalekohtaisesti laskee määrän kasvaessa: oletettu 240 dollaria maksava etupuolen alustus muodostaa 15,00 dollaria 16 hyväksytyllä kappaleella, 3,75 dollaria 64 kappaleella ja 1,88 dollaria 128 kappaleella. Reitin B toisen pään alustus lisää 6,25, 1,56 ja 0,78 dollaria näillä vastaavilla määrillä. Siksi prototyyppi voi olla kallis, vaikka metallia poistettaisiinkin vain vähän. Tämä ei tarkoita, että kaikki muut kustannusrivit pysyisivät muuttumattomina tilauksen muuttuessa.
Ostettu sauvamateriaali on diskreettiä. Työstöreitillä yksi 3,000 mm pitkä sauva tuottaa teoreettisesti 65 kpl reittiä A, mutta vain 64 kpl reittiä B. Kun hyväksyttyjen osien määrä on 65, reitti A mahdollistaa tilauksen täyttämisen yhdellä sauvalla annettujen ‘ei-hylkäyksiä’-oletusten puitteissa; reitti B vaatii materiaalia toiselta sauvalta. Jos toisen sauvan jäännösmateriaalia voidaan käyttää uudelleen myöhempään tilaukseen, sen koko 48 dollaria laskeminen kuudennenkymmenen viidennen osan kustannukseksi liioittelisi tämän työn materiaalikulutusta. Jos jäännösmateriaalia ei voida käyttää uudelleen tai siitä ei saada hyvitystä, ostovaiheella on merkitystä. Tarjouspyynnössä on ilmoitettava selkeästi, miten jäännösmateriaali ja asennusvaiheen hylkäykset huomioidaan, eikä niitä saa piilottaa yleiseen ‘romuprosenttiin’.
Työkalun kulumisnopeus, lastunotto, tarkastusotos ja viimeistelyminimit voivat myös muuttua määrärajassa. Suurempi tilaus saattaa perustella erityisen työkalun, kiinnittimen tai sauvasyöttimen käytön; erinäin pieni tilaus saattaa olla edullisempi leikattavista valmisosista. Nämä ovat reitinmuutoksia, ei automaattisia määräalennuksia. Pyydä hintoja juuri tarvittavilla eräkoolla, ja vertaa kumpaakin samaan piirustukseen, tarkastuslaajuuteen ja toimitettavaan määrään. Laajempi kustannus- ja toimittajavalintaa käsittelevä opas kattaa termit, jotka eivät liity suoraan sorvausoperaatioon.
Vähennä kustannuksia muuttamalla todellista vaatimusta tai reittiä
Esimerkin korkeinta arvoa tuova suunnittelukysymys on, tarvitseeko takapinta sijaintia tai tiivistystä. Jos tarvitaan, säilytä viimeistely- ja referenssipinnavaatimus ja vertaa erillistä toista operaatiota sopivaan siirtoreittiin. Jos kyseessä on ainoastaan altis pääty, joka täytyy olla turvallinen käsiteltäväksi, määrittele reunaehto ja hyväksyttävä pituus ilman lähellä olevaa päätypintasuhteetta, jolla ei ole toiminnallista tarkoitusta. Välttämättömän viimeistelyn poistaminen säästäisi kustannuksia paperilla, mutta epäonnistuisi kokoonpanossa; tarpeeton viimeistely voidaan poistaa kokonaan.
Seuraavaksi tarkista, pystyykö standardikokoisen sauvan halkaisija, joka on lähellä suurinta valmiin ulkohalkaisijaa, todella puhdistumaan ja kiinnittymään luotettavasti. Pieni ulkohalkaisijan pienennys voi joskus siirtää osan pienempään sauvaan, mutta vain jos toiminnallinen halkaisija ja sen tarkkuusvarat sallivat sen. Suurelle erälle sauvaan liittyvän koon muuttaminen vaikuttaa jokaiseen osaan ja mahdollisesti myös sauva-automatiikan laitteistoon; pienelle erälle asennuksen ja materiaalin saatavuus voivat olla merkityksellisempiä kuin tämä säästö. Alumiinikoneistuksen kustannukset -artikkeli käsittelee alumiiniosien materiaali- ja pinnanvalintaa, kun taas tässä lasketaan erityisesti sorvattavan sauvan tuotantoreittiä.
Lopuksi erota se ominaisuus, joka vaatii toisen koneen tai eri kiinnitystavan. Säteittäinen reikä, tasopinta, poikkipuurako tai tiukasti määritelty takapinta saattavat olla mahdollisia varustetulla sorvikeskuksella, mutta usein taloudellisemmin ne voidaan tehdä toisella koneella. Älä poista toiminnallista ominaisuutta yleisen ”yksi asennus” -säännön noudattamiseksi. Vertaa kahta prosessisuunnitelmaa, jotka molemmat tuottavat saman hyväksytyn osan, mukaan lukien koneistettujen ominaisuuksien ja vaaditun tarkastuksen välinen suhde. Älä pyydä live-työkalureittiä pelkästään sen edistyneisyyden vuoksi; se voi olla eri hintaluokassa ja vaatia eri asennuksen.
Vertaa CNC-sorvaus tarjouksia saman hyväksytyn osan perusteella
Hyödyllinen tarjouspyyntö sisältää piirustuksen, jossa on tarkistettu versiohallinta, ja mahdollisesti mallin, kohdemäärän ja todennäköiset toistomäärät, materiaaliluokan ja tuotemuodon vaatimukset, pinnankäsittelyn, kriittiset pinnat ja mittauskohteet, tarkastustiedot sekä toimitusehdon. CNC-koneistuksen tarjouspyyntöopas kuvaa yleisen asiakirjapaketin. Sorvattavalle osalle lisätään takapinnan tila sekä kaikki vaatimukset, jotka vaikuttavat siihen, onko katkaisu lopullinen vai seuraako sitä toinen kiinnitys.
Kun kaksi tarjousta eroaa merkittävästi, ratkaistaan reitin erot tässä järjestyksessä:
- Vahvista sama toimitustuote. Tarkista takapinta, reunan kunto, poraus/ulkohalkaisija-suhteet, tarkastus ja pinnanlaatu. Alhaisempi tarjous jäysteenpoistetusta katkaisupinnasta ei täytä piirustusta, joka vaatii koneistetun sijoituspinnan.
- Kysy, millaista raaka-ainetta ja saantoprosenttia on oletettu. Vertaa sauvan halkaisijaa ja laadua, ostettua pituutta, katkaisu- ja tasausvaroja, kiinnitysosan jäännöstä sekä käytettävissä olevien poisheittopalojen tai hylättyjen kokeilukappaleiden käsittelyä.
- Vertaa kaikkia koneistusoperaatioita kokonaisuudessaan. Tunnistetaan etupuolen sykli, toisen pään tai poikittaiset operaatiot, lastunottokeino ja mahdollinen ulkoinen käsittely. Lyhyt CAM-koneistusaika ei ole sama kuin kokonaiskoneen käyttöaika.
- Tarkista kiinteät ja kappalekohtaiset maksut erikseen. Asettelu, kiinnitin, ohjelmointi ja ensimmäisen kappaleen työ tulisi ilmoittaa kerran erässä, ellei tarjous erikseen määrittele muuta järjestelyä. Selvitä, sisältyvätkö työkalut, jäysteenpoisto, tarkastus, pakkaus ja kuljetus tarjoukseen.
Nämä kysymykset mahdollistavat ostajan selittää hintaeron ilman, että kaksi konepajaa joutuisi käyttämään samaa konfiguraatiota. Ne myös osoittavat, missä piirustusta voidaan muuttaa hyödyksi: sauvan halkaisija, osan irrottamisen hyväksyntä tai erillinen operaatio. Jos toimittaja ei pysty tunnistamaan valittua tuotantotietä, sen yksikköhinta on vaikea vertailla muuhun kuin ensimmäiseen tilaukseen.
CNC-sorvauskustannukset: kysymyksiä
Voinko arvioida sorvattua kappaletta sorvin tuntihinnasta?
Ei. Sovella asianmukaista tuntihintaa kullekin operaatiolle kokonaiskoneen käyttöaikaan, ja lisää siihen raaka-aineen jakelu, erän asettelu, jäysteenpoisto, tarkastus sekä mahdolliset toisen pään tai ulkoiset työt. Hinta vaatii myös selkeän määritelmän, jotta työvoima-, työkalu- ja yleiskulut eivät veloiteta kahdesti.
Onko osan irrottamisesta syntyvä pinta aina riittävän hyvä valmiina takapintana?
Ei. Osan irrottamisesta syntyvä pinta voi vaatia vain reunan pyöristystä tai se voi vaatia viimeistelykäynnin ja mittauksen, jotta se täyttää sijoitus-, tiivistys-, pinnanlaatu- tai pituusvaatimukset. Piirustus ja valittu tuotantotie ratkaisevat, kumpi vaihtoehto pätee; pelkkä irrotus ei ole yleinen hyväksyntästandardi.
Miksi ostetun sauvan hinta on korkeampi kuin valmiin kappaleen paino?
Ostettu sauva sisältää ulkohalkaisijan puhdistuksen, porausjätteet, pinnan varat, katkaisuleveyden ja kiinnityspään. Rajatulla tilauksella käyttämättömät, mutta mahdollisesti uudelleenkäytettävät sauvat on myös jaettava tai hyvitettävä johdonmukaisesti. Valmiin kappaleen paino ei sisällä näitä panoksia.
Kaksinkertaistamalla määrä puolittuisiko sorvauskustannus per kappale?
Yleensä ei. Määrän kaksinkertaistaminen puolittaa kiinteän asennuskustannuksen osaketta, jos valittu valmistusreitti ja asennuskustannus eivät muutu, mutta materiaali-, konekierros- ja osakohtaiset viimeistelykustannukset pysyvät samoina. Lisäputkia, työkaluvaihdoksia, tarkastuksen laajentumista tai eri valmistusreittiä käyttäminen voi tehdä kokonaismuutoksesta epätasaisemman.
Tekniset lähteet
- Sandvik Coromant, Formulat ja määritelmät sorvausta varten — metriset yksiköt. Määrittelee sorvausprosessissa käytettävän käytettyä sorvausaikaa, koneistettavaa pituutta, syöttöä kierrosta kohti ja pyörintänopeutta yhden kierroksen laskennassa.
- Haas Automation, Haas-putkisyöttimen käyttöoppaan lisäys, versio P, kesäkuu 2023. Dokumentoi putkisyöttimen asennuksen, työkappaleen kiinnityksen, vähimmäiskiinnityspituuden sekä osan pituuden, katkaisun ja päätyjen käsittelyn syötteet.
- Autodesk Fusion, Koneistusaika. Kuvailee CAM-estimaatin syöttö-, nopeussiirto- ja työkaluvaihtokomponentit.
- Sandvik Coromant, Katkaisu ja uritus: miten saavuttaa parempaa suorituskykyä, laatua ja työkalun kestoa 21. vuosisadalla, tekninen artikkeli, toukokuu 2015. Käsittelee katkaisuterän leveyttä, prosessin vakautta ja vapautetun pään laatuun liittyviä näkökohtia.
- Autodesk Fusion, osan sorvausstrategia sauvasta. Selitetään osan erottaminen sauvasta, reunanpyöristysten valinnat ja vaihtoehtoiset viimeistelykäynnit katkonnan puolella.
Tietoa VETCNC:stä
VETCNC tuo perheyrityksen valmistustaustan verkkoon tapahtuvaan CNC-hankintaan. Kevinilla on kymmenen vuoden kokemus CNC-alasta, ja hän tekee yhteistyötä perheen tehtaisten kanssa Kiinassa sekä laajemman kumppaniverkoston kanssa. Tavoitteena on tehdä valmistusjärjestelyistä, teknisistä vaatimuksista ja vastuualueista selkeä kuva jo ennen tilauksen tekemistä.
Lue Kevinin tarina →


