W tym artykule
Użyteczna wycena toczenia CNC zaczyna się od zaakceptowanej części, a nie od ogłoszonej godzinowej stawki tokarki. Dla elementu toczonego należy uwzględnić cenę zakupionego pręta, pełny cykl maszynowy dla każdej operacji, wszelką obróbkę drugiego końca, przygotowanie partii oraz wymagane usuwanie wyprasek i kontrolę jakości. Opłaty za partię należy podzielić przez liczbę zaakceptowanych części. Samo obliczenie krótkiego czasu skrawania pomija straty związane z podawaniem pręta, oddzielaniem części, wymianą narzędzi, manipulacją oraz obróbką tylnej powierzchni części.
Najszybszym sposobem poprawy wyceny jest ustalenie, czy rysunek techniczny pozwala na dostarczenie części bezpośrednio po oddzieleniu lub czy wymaga dodatkowego chwytu. Ta decyzja może zmienić zarówno trasę obróbkową na maszynie, jak i liczbę sztuk uzyskanych z każdego pręta. W niniejszym przewodniku opracowano wycenę jednej tulei aluminiowej, a następnie pokazano, jak inny wymóg dotyczący tylnej powierzchni wpływa na wynik. Tę samą metodę można zastosować do wałów, dystansów, tulei z gwintem oraz innych głównie obrotowych elementów – z odpowiednim dostosowaniem operacji.
Zdefiniuj dostarczaną część toczoną przed przypisaniem kosztów
Zacznij od gatunku materiału i jego formy wyjściowej, maksymalnego średnicowego wymiaru zewnętrznego, gotowej długości, otworu wewnętrznego oraz cech gwintowych, ilości sztuk oraz wymagań, które muszą być spełnione przez każdą dostarczoną część. Tuleja o nominalnie identycznych wymiarach może wymagać dwóch różnych tras technologicznych, jeśli na jednym rysunku dopuszczalna jest krawędź odcięcia z usuwaniem ostrza, podczas gdy na drugim wymagana jest obrabiana tylna powierzchnia oraz ściślejsza kontrola całkowitej długości. To drugie wymaganie może wymusić przeniesienie detalu do poduchwytu lub ponowne uchwycenie w głównym uchwycie tokarskim. Nie można wycenić tego jako dodatkowych kilku sekund toczenia z przedniej strony.
Określ także cechy decydujące o zakresie kontroli pomiarowej. Otwór wewnętrzny może pełnić funkcję otworu luzowego, pasowania na łożysko lub bazy pomiarowej dla innej cechy — każda z tych funkcji wymaga osobnego planu obróbki i pomiaru. Zewnętrzny gwint zmienia kolejność narzędzi, natomiast otwór poprzeczny lub płaszczyzna mogą wymagać narzędzi obrotowych lub oddzielnego frezowania. Te cechy należy uwzględnić w trasie technologicznej jeszcze przed oszacowaniem czasu pracy maszyny. Strona usług toczenia CNC wyjaśnia rodzaje cech obrotowych, które można realizować w ramach trasy tokarskiej; niniejszy artykuł dotyczy ich konsekwencji cenowych.
Zachowaj koszt produkcji osobno od ceny sprzedaży dostawcy. Poniższy model sumuje założone koszty materiału, zajętości maszyny, przygotowania oraz kontroli jakości. Komercyjna wycena może także uwzględniać alokację kosztów pośrednich, ryzyko, zysk, transport, podatki oraz warunki płatności. Nie dodawaj ponownie kosztu pracy operatora ani narzędzi, jeśli są one już zawarte w stawce godzinowej stosowanej dla danej pozycji.
Oblicz zużycie pręta, straty związane z odcięciem oraz uzyskiwalny współczynnik wykorzystania zakupionego materiału
Dla części zasilanej prętem za pomocą podajnika, przesunięcie pręta na jedną część nie jest po prostu równe długości gotowej części. Obejmuje ono metal usuwany z czoła przedniej powierzchni, szerokość zużywaną przez narzędzie do przecinania oraz dodatkowy materiał wymagany do dalszego wykańczania tylnej powierzchni. Narzędzie do przecinania o szerokości 3 mm usuwa przy każdym przebiegu pasek materiału; ten pasek nie wchodzi w skład długości dostarczonej części. W Dodatku do instrukcji obsługi podajnika prętów firmy Haas Automation długość gotowej części, dopuszczalną szerokość przecinania, dopuszczalną głębokość toczenia czoła oraz minimalną długość chwytu są wyraźnie traktowane jako osobne parametry ustawienia. Wartości te zależą od wybranej maszyny, sposobu zamocowania przedmiotu obrabianego, średnicy pręta oraz wykonywanej operacji.
Dla jednorodnego pręta i stabilnej trasy technologicznej oszacuj skok na jedną część jako sumę długości gotowej części, zapasu na toczenie czoła przedniej powierzchni, szerokości przecinania oraz zapasu na toczenie czoła tylnej powierzchni – każdą z tych wartości uwzględnij raz. Następnie oszacuj całkowitą wydajność z pełnego pręta jako część całkowitą ilorazu: (długość zakupionego pręta − długość niezamocowanego końca pręta − początkowa obcinana długość) ÷ skok. Rzeczywiste ustawienie może pozostawić dodatkowy niezamocowany materiał lub wymagać próbników, dlatego przed traktowaniem tego wyniku jako gwarantowanej wydajności należy potwierdzić trasę technologiczną. Krótki odpad może być wykorzystany w innym zleceniu; jego wartość powinna zostać uwzględniona w wycenie wyłącznie wtedy, gdy wycena rzeczywiście zakłada jego ponowne wykorzystanie.
Średnica pręta ma znaczenie niezależne. Jeśli maksymalna gotowa średnica zewnętrzna wynosi 30 mm, a dostępny pręt ma średnicę 32 mm, to średnica zewnętrzna posiada zapas na obróbkę skrawaniem. Przejście na większą zakupioną średnicę zwiększa ilość materiału na całej długości pręta i zwykle wymaga intensywniejszego toczenia wstępnego. Jednak najbliższa nominalna średnica pręta nie jest automatycznie odpowiednia: jej tolerancja, prostoliniowość, stan powierzchni, sposób chwytu lub wymagania dotyczące oczyszczania mogą wymusić zastosowanie większej średnicy początkowej. Dlatego w wycenie należy jednoznacznie określić zarówno specyfikację zakupionego pręta, jak i gotową średnicę zewnętrzną, zamiast podawać wyłącznie końcową masę części.
Forma surowca może zmienić trasę obróbkową. Duże lub niestandardowe części mogą być początkowo cięte piłą i ładowane pojedynczo zamiast korzystać z długiego podajnika prętów. W takim przypadku należy obliczyć długość półfabrykatu, szerokość szczeliny cięcia piłą (kerf), czas przygotowania, czas ładowania oraz długość materiału chwytanego w uchwycie tokarskim. Nie należy naliczać kosztów przygotowania podajnika prętów dla trasy opartej na cięciu piłą, ani zakładać, że trasa z podajnikiem prętów nie wymaga przygotowania: wkładka, tuleja prowadząca (collet), długość podawania oraz program odcięcia części nadal wymagają przygotowania. W instrukcji obsługi maszyn Haas wymienione są te czynności związane z przygotowaniem podajnika prętów oraz minimalna długość chwytanego materiału zależna od rodzaju uchwytu.
Wycenić pełny cykl toczenia, a nie pojedynczy przebieg skrawania.
Cykl należy zbudować na podstawie rzeczywistej kolejności operacji: przefrezowanie czoła półfabrykatu, toczenie zgrubne i wykończeniowe średnicy zewnętrznej, wiercenie lub wytaczanie średnicy wewnętrznej, obróbka rowków lub gwintów (jeśli występują), fazowanie, odcięcie części oraz załadowanie lub przesunięcie następnego półfabrykatu. Należy dodać indeksowanie narzędzi, podejścia, wycofywanie narzędzi, działanie uchwytu tokarskiego lub tulei prowadzącej oraz wszelkie kontrole wykonywane w trakcie cyklu. Czas rzeczywistego skrawania może być bardzo krótki, a mimo to część może zajmować maszynę przez kilka minut. W module Czas obróbki w oprogramowaniu Autodesk Fusion osobno wyświetlana jest szacowana długość ruchów roboczych, ruchów szybkich oraz wymiany narzędzi; koszty przygotowania, ręcznego manipulowania przedmiotem, usuwania wypraski oraz wykończenia zewnętrznego pozostają osobnymi pozycjami kosztów.
Sandvik Coromant podaje czas toczenia w zarysie jako Tc = lm ÷ (fn × n), gdzie długość obrabiania lm jest wyrażona w milimetrach, posuw na obrót fn w milimetrach na obrót, a prędkość obrotowa wrzeciona n w rpm. Dla pojedynczego przyjętego przejścia 40 mm przy posuwie 0,15 mm/rev i prędkości 1 500 rpm czas w zarysie wynosi 40 ÷ (0,15 × 1 500) = 0,178 min, czyli około 10,7 sekundy. Ta wartość nic nie mówi o wierceniu otworu, wykonaniu kolejnego przejścia, przecinaniu, indeksowaniu narzędzi ani przesuwaniu następnej części do pozycji. Nigdy nie powinna być pomnożona przez stawkę godzinową i przedstawiana jako koszt maszynowy gotowej części.
Przecinanie to rzeczywista operacja. Narzędzie musi przesunąć się od średnicy zewnętrznej w kierunku środka lub – w przypadku otworu przechodzącego – do otworu. Szerokość narzędzia zużywa materiał; posuw i stabilność procesu wpływają na czas, powstawanie zaśników oraz jakość powierzchni na zwolnionym końcu. W artykule technicznym Sandvik Coromant poświęconym przecinaniu i rowkowaniu szerokość wkładki, stabilność procesu oraz jakość końcówki przecięcia traktowane są jako powiązane parametry decyzyjne. Strategia toczenia części w Autodesk również rozróżnia opcję zaokrąglenia krawędzi oraz przebiegi wykańczające na stronie przecięcia. Zatem określenie „przecięta” samo w sobie nie definiuje warunków akceptacji powierzchni tylnej.
Stawkę maszynową należy stosować do czasu zajętości maszyny, a nie tylko do czasu, w którym narzędzie styka się z materiałem. Jeśli osobna operacja na drugim końcu wykorzystuje inną maszynę, należy dla niej określić własny cykl i odpowiednią stawkę. Zużycie narzędzi i materiały eksploatacyjne mogą być zawarte w tej stawce lub rozliczane osobno; oszacowujący musi jasno wskazać, który sposób zastosowano. Szybszy zaprogramowany przebieg stanowi poprawę kosztową jedynie wtedy, gdy zachowuje trwałość narzędzi, dopuszczalność wymiarową oraz pozostałe etapy cyklu.
Drugi koniec należy wycenić jako wybór trasy obróbkowej.
Po odcięciu części nowo powstała powierzchnia może posiadać wypukłość (pip), zaślinę lub wykończenie niezgodne z wymaganiami funkcjonalnymi tej powierzchni. Usunięcie zaśliny może usunąć luźny brzeg bez zapewnienia płaskości, prostopadłości lub dokładnego położenia względem otworu. Jeśli tylna powierzchnia zapewnia uszczelnienie, lokalizuje inny komponent lub określa kontrolowaną długość gotowej części, może być wymagany końcowy przebieg skrawania oraz pomiar. Można go wykonać po przeniesieniu części na podgłowicę na odpowiednim wyposażeniu lub ponownym uchwyceniu części w osobnej operacji. Żadna z tych dróg nie powinna być zakłada na podstawie samego rysunku.
Oddzielne ponowne uchwycenie dodaje programowanie lub przygotowanie ustawienia, przygotowanie uchwytu tokarskiego, manipulację częścią, zajętość maszyny oraz ewentualnie kontrolę wzajemnego położenia cech wykonanych w różnych uchwytach. Podwzornica może wyeliminować część manipulacji i wtórnego przygotowania ustawienia, ale jej czas pracy na maszynie oraz wydajność mogą się różnić. Porównaj pełną ścieżkę produkcji zaakceptowanej części przy docelowej wielkości partii; samo istnienie podwzornicy nie stanowi odpowiedzi na pytanie o koszty. przewodnik po tokarkach a centrach tokarskich zawiera szczegółowe informacje na temat konfiguracji maszyn.
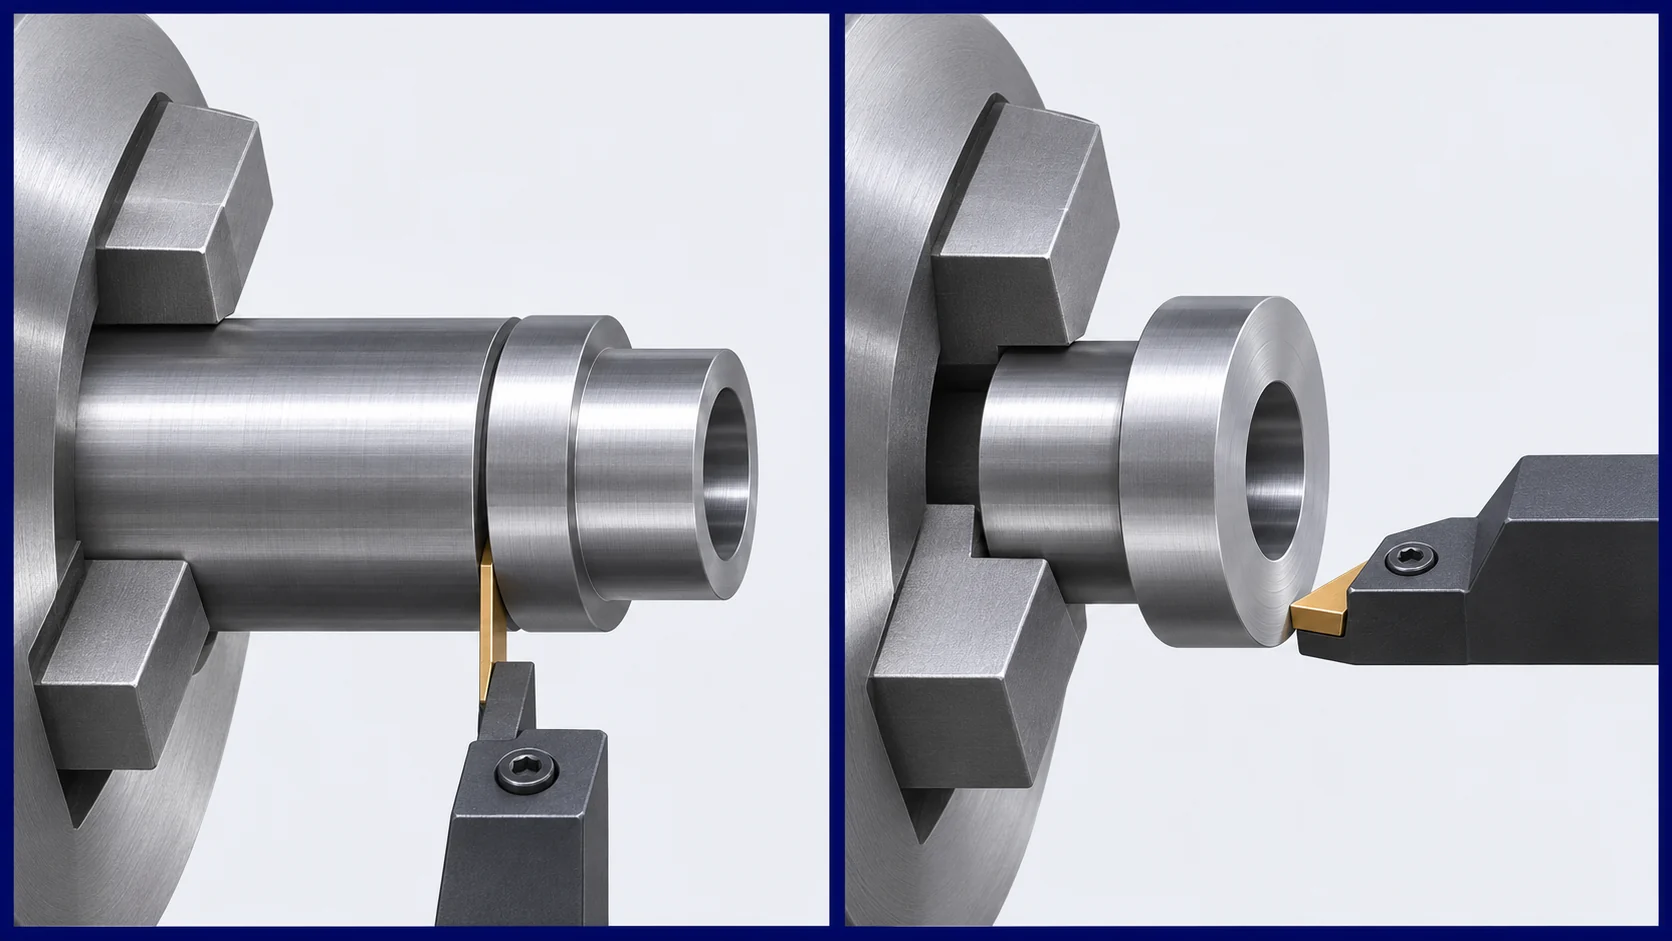
Na rysunku należy rozróżnić niestosowaną krawędź załamania od gotowej powierzchni lokalizującej. Ścislsze wymagania należy zastosować do powierzchni pełniącej funkcję, a jej relację do układu odniesienia należy jednoznacznie określić. Jeśli końcowa tylna powierzchnia musi zostać wykonana po odcięciu części, należy uwzględnić odpowiadający jej nadmiar materiału w obliczeniach półfabrykatu. Pominięcie tego nadmiaru może sprawić, że szacunkowy koszt materiału wyda się atrakcyjny, jednocześnie pozostawiając brak materiału niezbędnego do wykonania określonej operacji.
Szacunek obróbki toczeniowej dla partii 64 tulei
Rozważ tuleję stopu aluminium 6061-T6 z wstopami, o maksymalnym gotowym średnicy zewnętrznej 30 mm, otworze przeznaczonym na walec o średnicy 10 mm oraz nominalnej gotowej długości 40 mm. Mniejsze ramię jest obejmowane w cyklu obróbki strony czołowej; jego dokładna średnica nie jest potrzebna do obliczenia wydajności materiału. Przyjmij, że zakupiona pręt o średnicy 32 mm i długości 3 000 mm kosztuje 48 USD; trasa technologiczna wymaga 100 mm nieużytecznego ogona do zaciskania i nie przewiduje dodatkowego początkowego skrócenia. Strona czołowa zużywa 1 mm, a narzędzie do przecinania o grubości 3 mm oddziela każdą sztukę. Trasa A akceptuje przeciwną powierzchnię po przecinaniu z usunięciem wyprasek. Trasa B wymaga osobnej operacji wykańczania strony tylnej i rezerwuje kolejne 1 mm na ten cięcie. Te wymiary, stawki i opłaty są danymi wejściowymi do obliczeń, a nie opublikowaną ceną VETCNC ani uniwersalnym przydziałem na obróbkę skrawaniem.
Trasa A zużywa 40 + 1 + 3 = 44 mm skoku pręta. Przy 2 900 mm dostępnej długości po odjęciu ogona teoretyczna wydajność wynosi floor(2 900 ÷ 44) = 65 sztuk z jednego pręta. Trasa B zużywa 40 + 1 + 3 + 1 = 45 mm, co daje floor(2 900 ÷ 45) = 64 sztuki z jednego pręta. Zamówienie na 64 sztuki mieści się na jednym pręcie przy obu trasach, pod warunkiem zaakceptowania prób montażowych i braku odrzutów. Przydzielenie pełnej kwoty 48 USD na to zamówienie daje 0,75 USD za zaakceptowaną sztukę. Jedna dodatkowa teoretyczna pozycja w trasie A nie ma w tym przypadku przypisanego udziału kosztów.
Załóżmy, że obróbka stroną czołową zajmuje 3,6 min na detal przy stawce 70 USD/godz., koszt przygotowania partii do obróbki stroną czołową wynosi 240 USD, a koszt wykańczania krawędzi i podstawowej kontroli jakości to 0,80 USD na detal. Dla trasy B załóżmy osobny koszt przygotowania stanowiska w wysokości 100 USD, czas cyklu 1,2 min na detal na drugim urządzeniu przy stawce 60 USD/godz. oraz dodatkowy koszt kontroli powierzchni czołowej i długości w wysokości 0,25 USD na detal. Cykl strony czołowej obejmuje toczenie czoła, toczenie średnicy zewnętrznej i wytaczanie otworu, przesuw narzędzi, odcięcie detalu oraz podawanie następnego detalu; nie jest to obliczenie jednego cięcia trwającego 10,7 sekundy podane powyżej.
| Składnik kosztu | Trasa A: zaakceptowana powierzchnia odcięcia | Trasa B: wykończona powierzchnia tylna |
|---|---|---|
| Zakupiona prętka, 64 zaakceptowane detale | 48 USD ÷ 64 = 0,75 USD/sztuka | 48 USD ÷ 64 = 0,75 USD/sztuka |
| Zajętość maszyny do obróbki stroną czołową | 3,6 min × 70 USD/h = 4,20 USD/szt. | 4,20 USD/sztuka |
| Przygotowanie partii obróbki stroną czołową | 240 USD ÷ 64 = 3,75 USD/sztuka | 3,75 USD/sztuka |
| Wykańczanie krawędzi i podstawowa kontrola jakości | 0,80 USD/sztuka | 0,80 USD/sztuka |
| Przygotowanie obróbki drugiego końca | Brak | 100 USD ÷ 64 = 1,56 USD/sztuka |
| Zajętość maszyny przy obróbce drugiego końca | Brak | 1,2 min × 60 USD/godz. = 1,20 USD/sztuka |
| Dodatkowa kontrola powierzchni tylnej | Brak | 0,25 USD/sztuka |
| Szacowany koszt produkcji | 9,50 USD/sztuka | 12,51 USD/sztuka |
Różnica w cenie w wysokości 3,01 USD przy tej wielkości zamówienia wynika z drugiego ustawienia, drugiego cyklu maszynowego oraz dodatkowej kontroli jakości, a nie ze zmiany nominalnego średnicy zewnętrznej ani gatunku materiału. Ponieważ cała prętowa surowca jest rozliczana w ramach zamówienia na 64 sztuki w obu trasach technologicznych, 1 mm nadmiaru materiału na tylnej powierzchni nie zmienia pozycji materiałowej przy tej wielkości zamówienia. Jeśli dostawca uwzględni użyteczny pozostały materiał, inaczej rozliczy próbne ustawienie, zastosuje podwracacz lub zaoferuje inną długość pręta, jego wynik się zmieni. Tabela ma na celu uwidocznienie tych różnic przy porównywaniu rzeczywistej wyceny.
Sprawdź progi ilościowe przed założeniem płynnego przebiegu krzywej ceny jednostkowej.
Koszt ustawienia partii przypadający na jedną sztukę maleje wraz ze wzrostem ilości: założone 240 USD na ustawienie stroną czołową daje 15,00 USD przy 16 zaakceptowanych sztukach, 3,75 USD przy 64 sztukach i 1,88 USD przy 128 sztukach. Drugie ustawienie strony tylnej w trasie B dodaje odpowiednio 6,25 USD, 1,56 USD i 0,78 USD przy tych samych wielkościach zamówień. Dlatego prototyp może być drogi nawet przy niewielkiej ilości usuwanego metalu. Nie oznacza to, że wszystkie pozostałe pozycje kosztowe pozostają stałe przy zmianie wielkości zamówienia.
Zakupiony pręt jest elementem dyskretnym. W trasie obrabianej jeden pręt o długości 3 000 mm teoretycznie pozwala wykonać 65 sztuk trasy A, ale tylko 64 sztuki trasy B. Przy 65 zaakceptowanych sztukach trasa A nadal mieści się w zakresie jednego pręta przy założeniu braku odrzutów; trasa B wymaga materiału z kolejnego pręta. Jeśli pozostały materiał z drugiego pręta można ponownie wykorzystać w późniejszym zamówieniu, rozliczenie całej jego wartości (48 USD) wyłącznie na rzecz sześćdziesiątej piątej sztuki przeszacuje zużycie materiału w tym zadaniu. Jeśli materiał ten nie nadaje się do ponownego wykorzystania ani nie zostanie zaliczony jako kredyt, etap zakupu ma znaczenie. Wycena powinna jasno określać sposób rozliczania pozostałego materiału oraz odrzutów z ustawienia, zamiast ukrywać je w postaci stałego „odsetka odpadów”.
Wynoszenie narzędzi, sposób załadunku, próbkowanie kontroli jakości oraz minimalne wymagania dotyczące wykańczania mogą również ulec zmianie przy przejściu do kolejnej wielkości partii. Większa zamówiona ilość może uzasadniać zastosowanie dedykowanego narzędzia, przyrządu montażowego lub układu podawania prętów; bardzo mała ilość może okazać się tańsza przy obróbce z gotowych odcinków (cut blanks). Chodzi o zmiany trasy technologicznej, a nie o automatyczne rabaty ilościowe. Zapytaj o ceny dla rzeczywistych wielkości partii potrzebnych w produkcji i porównaj je przy identycznym rysunku wykonawczym, zakresie kontroli jakości oraz ilości dostarczonych części. Szerszy przewodnik po kosztach i doborze dostawców obejmuje warunki wykraczające poza samą operację toczenia.
Zmniejsz koszty, modyfikując rzeczywiste wymagania lub trasę technologiczną
Najważniejszym pytaniem projektowym w przykładowym przypadku jest to, czy tylna powierzchnia musi zapewniać lokalizację lub uszczelnienie. Jeśli tak — zachowaj wymagania dotyczące chropowatości i powierzchni odniesienia (datum) i porównaj wariant z osobną drugą operacją oraz odpowiednią trasą przekazywania części. Jeśli jest to jedynie narażony na działanie czynników zewnętrznych koniec, który musi być bezpieczny w obsłudze, określ jedynie stan krawędzi oraz dopuszczalną długość, bez wprowadzania ścisłej zależności geometrycznej między powierzchniami końcowymi, która nie pełni żadnej funkcji. Usunięcie koniecznego wykańczania obniży koszty tylko pozornie i spowoduje niepowodzenie montażu; złagodzenie niepotrzebnego wykańczania może całkowicie wyeliminować etap chwytania części.
Następnie sprawdź, czy standardowy pręt o średnicy zbliżonej do maksymalnej gotowej średnicy zewnętrznej rzeczywiście pozwoli na pełne usunięcie warstwy obrabianej i bezpieczne zamocowanie. Niewielka redukcja średnicy zewnętrznej czasem umożliwia przejście na mniejszy pręt, ale wyłącznie wtedy, gdy funkcjonalna średnica i jej tolerancja to pozwalają. Dla dużej serii zmiana średnicy pręta dotyczy każdej sztuki oraz potencjalnie sprzętu do podawania prętów; dla małej serii koszty przygotowania stanowiska i dostępność materiału mogą przeważyć nad tą oszczędnością. Artykuł o kosztach obróbki aluminium omawia wybór materiału i wykończenia powierzchni dla części z aluminium, podczas gdy obliczenia w tym miejscu dotyczą konkretnie trasy toczenia z pręta.
Na koniec wyizoluj cechę, która wymaga użycia innej maszyny lub dodatkowego uchwytu. Otwór promieniowy, płaszczyzna, rowek poprzeczny lub ściśle powiązana tylna powierzchnia mogą być możliwe do wykonania na wyposażonym centrum tokarskim, ale może okazać się bardziej opłacalne przeniesienie detalu na inną maszynę. Nie usuwaj funkcjonalnej cechy tylko po to, aby spełnić ogólną zasadę „jednego ustawienia”. Porównaj dwa plany technologiczne, które oba produkują ten sam zaakceptowany detal, w tym zależności między cechami obrabianymi a wymaganymi pomiarami kontrolnymi. Unikaj żądania ścieżki z narzędziami obrotowymi wyłącznie dlatego, że brzmi to zaawansowanie; może ona wiązać się z inną stawką godzinową i innym czasem przygotowania.
Porównaj wyceny na toczenie CNC na tej samej podstawie zaakceptowanego detalu
Użyteczne zapytanie ofertowe (RFQ) zawiera rysunek kontrolowany rewizją oraz – tam, gdzie jest dostępny – model, docelową ilość sztuk i prawdopodobne ilości powtórzeń, gatunek materiału i jego formę dostawy, wykończenie, krytyczne powierzchnie i elementy odniesienia (datums), protokoły kontroli jakości oraz warunki dostawy. Przewodnik po RFQ dla obróbki CNC szczegółowo opisuje ogólny pakiet dokumentów. Dla detalu tokowanego dodaj stan tylniej powierzchni oraz wszelkie wymagania wpływające na decyzję, czy przecięcie jest operacją końcową, czy też następuje dodatkowe uchwycenie z drugiej strony.
Gdy dwie oferty różnią się istotnie, rozstrzygnij różnice w trasach w poniższej kolejności:
- Potwierdź identyczność dostarczanego produktu. Sprawdź stan tylniej powierzchni, warunek krawędzi, zależności między otworem wewnętrznym a średnicą zewnętrzną, zakres kontroli jakości oraz wykończenie powierzchni. Niższa cena za powierzchnię przecięcia z usunięciem ostrza nie spełnia rysunku wymagającego powierzchni lokalizacyjnej wykonanej skrawaniem.
- Zapytaj, jaki materiał surowy i jaki współczynnik wykorzystania zostały założone. Porównaj średnicę pręta, jego gatunek, długość zakupioną, zapasy na przecięcie i toczenie czoła, długość uchwytu pozostającą po obróbce oraz sposób postępowania z nadmiarem materiału lub odrzuconymi elementami z fazy przygotowania.
- Porównaj pełne operacje technologiczne. Zidentyfikuj cykl obróbki czoła, operacje z drugiej strony lub poza osią, metodę załadunku oraz ewentualną obróbkę zewnętrzną. Krótki czas cięcia w CAM nie jest równoznaczny z całkowitym czasem zajętości maszyny.
- Sprawdź osobno opłaty stałe i jednostkowe. Opłaty za przygotowanie maszyny, uchwyty, programowanie oraz pracę nad pierwszym egzemplarzem powinny być określone raz na partię, chyba że oferta jawnie przewiduje inną zasadę rozliczenia. Określ, czy w cenę wliczone są koszty narzędzi, usuwania ostrzy, kontroli jakości, pakowania oraz transportu.
Te pytania pozwalają zakupowi wyjaśnić różnicę cenową bez zmuszania dwóch zakładów do zastosowania identycznej konfiguracji maszynowej. Pozwalają również określić, gdzie zmiana rysunku mogłaby pomóc: np. zmiana średnicy pręta, akceptacja powierzchni przecięcia jako gotowej lub wydzielenie operacji jako osobnej. Jeśli dostawca nie potrafi określić trasy technologicznej, jego cena jednostkowa trudno podlega porównaniu poza pierwszym zamówieniem.
Pytania dotyczące kosztów toczenia CNC
Czy mogę oszacować koszt detalu tokowanego na podstawie godzinowej stawki tokarki?
Nie. Zastosuj odpowiednią stawkę do całkowitego czasu zajętości maszyny w każdej operacji, a następnie dodaj alokację materiału surowego, przygotowanie partii, usuwanie ostrzy, kontrolę jakości oraz wszelką obróbkę z drugiej strony lub zewnętrzną. Stawka musi być także jednoznacznie zdefiniowana, aby uniknąć podwójnego rozliczania kosztów pracy, narzędzi i kosztów pośrednich.
Czy powierzchnia przecięcia zawsze wystarcza jako gotowa tylna powierzchnia detalu?
Nie. Powierzchnia przecięcia może wymagać jedynie zaokrąglenia krawędzi, ale może też potrzebować dodatkowego przebiegu wykańczającego i pomiaru, aby spełnić wymagania dotyczące lokalizacji, uszczelnienia, stanu powierzchni lub długości. Decyzję podejmuje rysunek techniczny i wybrana trasa technologiczna; samo przecięcie nie jest uniwersalnym standardem akceptacji.
Dlaczego koszt zakupionego pręta jest wyższy niż masa gotowego detalu?
Koszt zakupionego pręta obejmuje czyszczenie średnicy zewnętrznej, odpad z wytaczania otworu, zapas na toczenie czoła, szerokość przecięcia oraz ogon do uchwytu. Dla zamówienia o ograniczonej ilości niewykorzystany, ale potencjalnie nadal użyteczny pręt musi zostać również jednolicie rozliczony lub zwrócony. Masa gotowego detalu nie obejmuje tych składników.
Czy podwojenie ilości zamówionych sztuk zmniejszy cenę jednostkową toczenia o połowę?
Zazwyczaj nie. Podwojenie ilości dzieli koszt stałego przygotowania na jedną sztukę przez dwa – o ile trasa technologiczna i koszt przygotowania pozostają bez zmian – ale koszty materiału, czasu cyklu maszynowego oraz wykańczania jednostkowego pozostają takie same. Dodatkowe pręty, wymiana narzędzi, zakres kontroli jakości lub inna trasa produkcji mogą sprawić, że całkowita zmiana ceny będzie mniej regularna.
Źródła techniczne
- Sandvik Coromant, Wzory i definicje dla toczenia — wersja metryczna. Definiuje czas zaangażowania tokarki, długość obrabianej powierzchni, posuw na obrót oraz prędkość obrotową wrzeciona stosowane w obliczeniach jednoprzebiegowych.
- Haas Automation, Dodatek do instrukcji obsługi podajnika prętów Haas, Rewizja P, czerwiec 2023. Dokumentuje przygotowanie podajnika prętów, uchwyty, minimalną długość uchwytu oraz dane wejściowe dotyczące długości detalu, przecięcia i toczenia czoła.
- Autodesk Fusion, Czas obróbki. Opisuje składowe szacunkowego czasu obróbki w CAM: posuw, przejazdy szybkie oraz wymianę narzędzi.
- Sandvik Coromant, Oddzielanie i rowkowanie: jak osiągnąć wyższą wydajność, jakość i trwałość narzędzi w 21. wieku, artykuł techniczny, maj 2015 r. Omawia szerokość płytki do przecinania, stabilność procesu oraz kwestie jakości końca zwolnionego.
- Autodesk Fusion, Strategia obróbki detali tokowanych. Wyjaśnia przecinanie z pręta, wybór zaokrąglenia krawędzi oraz opcjonalne przebiegi wykańczające na stronie przecięcia.
O firmie VETCNC
VETCNC łączy rodzinne doświadczenie w zakresie produkcji z onlineowym sourcingiem usług CNC. Kevin ma dziesięcioletnie doświadczenie w branży CNC i współpracuje z fabrykami rodzinnymi w Chinach oraz szerszą siecią partnerów. Celem jest jasne określenie warunków realizacji zamówienia, wymagań technicznych i odpowiedzialności przed złożeniem zamówienia.
Przeczytaj historię Kevina →


