W tym artykule
„Tokarka CNC” i „ośrodek toczenia CNC” nie określają dwóch wiarygodnie różnych klas maszyn. Producenti używają obu nazw do produktów nachodzących na siebie. Użytecznym porównaniem jest konfiguracja maszyny oferowanej dla Twojej części: trasa toczenia w osiach X/Z z narzędziami nieruchomymi; tokarka wyposażona w narzędzia napędzane i kontrolę kąta wrzeciona; konfiguracja z ruchem w osi Y oraz – tam, gdzie jest to potrzebne – wrzeciono przeciwległe do obróbki drugiego końca. Każda z tych konfiguracji może być w katalogu nazywana tokarką lub ośrodkiem toczenia.
Rysunek, a nie etykieta na wycenie, decyduje, który proces jest możliwy do zrealizowania. Tuleja współosiowa może wymagać jedynie toczenia i drugiego uchwytu. Wałek z otworem poprzecznym może korzystać z napędzanego narzędzia oraz pozycjonowania osi C. Element frezowany poza osią może wymagać przesuwu w osi Y, odpowiedniej interpolacji osi C lub późniejszej operacji frezowania – w zależności od jego kształtu. Wątek na tylnej powierzchni może zmienić kolejność chwytania nawet wtedy, gdy reszta części jest prosta. Poprawnym pytaniem jest: który pełny proces zapewnia wytworzenie zaakceptowanej części, łącznie z ewentualnym przeniesieniem i końcową kontrolą jakości.
Nazwy pokrywają się; zapytaj o rzeczywistą konfigurację
Powszechnie stosowany skrót traktuje centrum tokarskie jako tokarkę z dodatkową możliwością frezowania. Jest to uproszczenie porządne, ale niebezpieczne w obecnych katalogach maszyn. Haas, na przykład, nazywa rodzinę maszyn ST Series Turning Centers, opisuje standardowe modele tej rodziny jako tokarki CNC, a model ST-20Y określa jako tokarkę CNC z osią Y. Ten przykład nie ustala uniwersalnego standardu nazewnictwa; pokazuje jedynie, dlaczego sama nazwa nie może stanowić dowodu montażu narzędzi napędzanych, przesuwu wzdłuż osi Y ani drugiego wrzeciona. [1]
Przeczytaj wycenę jako zaproponowany proces, a nie jako konkurencję nazw maszyn. Zadaj pytanie, czy rzeczywista maszyna posiada wymagane pozycje narzędzi i uchwyty, napędzane narzędzia, kąt obrotu wrzeciona możliwy do sterowania, użyteczną drogę posuwu osi Y oraz uchwyt do obróbki stron odwrotnych. Zadaj również pytanie, które cechy będą wykonywane w innym miejscu. Dostawca może używać podstawowego tokarki do toczenia i frezarki do operacji wtórnych; inny dostawca może zastosować konfigurację frezarko-tokarki. Obie ścieżki mogą być poprawne, o ile gotowa część i wymagania dotyczące kontroli jakości są identyczne. Słowo „center” nie czyni drugiej ścieżki z natury lepszą.
Pomaga to rozdzielić cztery pytania, które często łączy się w jedno: Czy detal można bezpiecznie zamocować? Czy narzędzie fizycznie dosięgnie każdej cechy geometrycznej? Czy osie mogą wygenerować jego ścieżkę? Czy wynik można zweryfikować w wymaganym stanie końcowym? Broszura może odpowiadać wyłącznie na trzecie z tych pytań. Wiarygodny plan obróbki odpowiada na wszystkie cztery. Jest to szczególnie istotne w przypadku długiego wału, cienkościennej tulei, otworu głuchego lub stopnia blisko uchwytu tokarskiego, gdzie nominalna zdolność maszyny nie rozstrzyga kwestii dostępności przy wybranym sposobie mocowania.
Zacznij od geometrii, której można osiągnąć za pomocą podstawowego procesu toczenia
Tokarka z osiami X/Z z nieruchomym turetem narzędziowym stanowi rozsądny pierwszy wybór, gdy krytyczna geometria jest obrotowa wokół osi wrzeciona. Rozważ średnicę zewnętrzną, stopień, czoło, współśrodkowy otwór, rowek lub gwint, do których mogą dotrzeć zaplanowane narzędzia. Wirujący przedmiot obrabiany generuje ruch skrawania; narzędzie porusza się wzdłuż lub poprzecznie względem jego osi. Ten zakres opisuje dostępność cech geometrycznych, a nie gwarancję, że każdą część o kształcie okrągłym można ukończyć w jednym uchwycie. Stopień ukryty za uchwytem tokarskim lub wymóg na odległym końcu może wymusić przesunięcie przedmiotu lub jego ponowne uchwycenie.
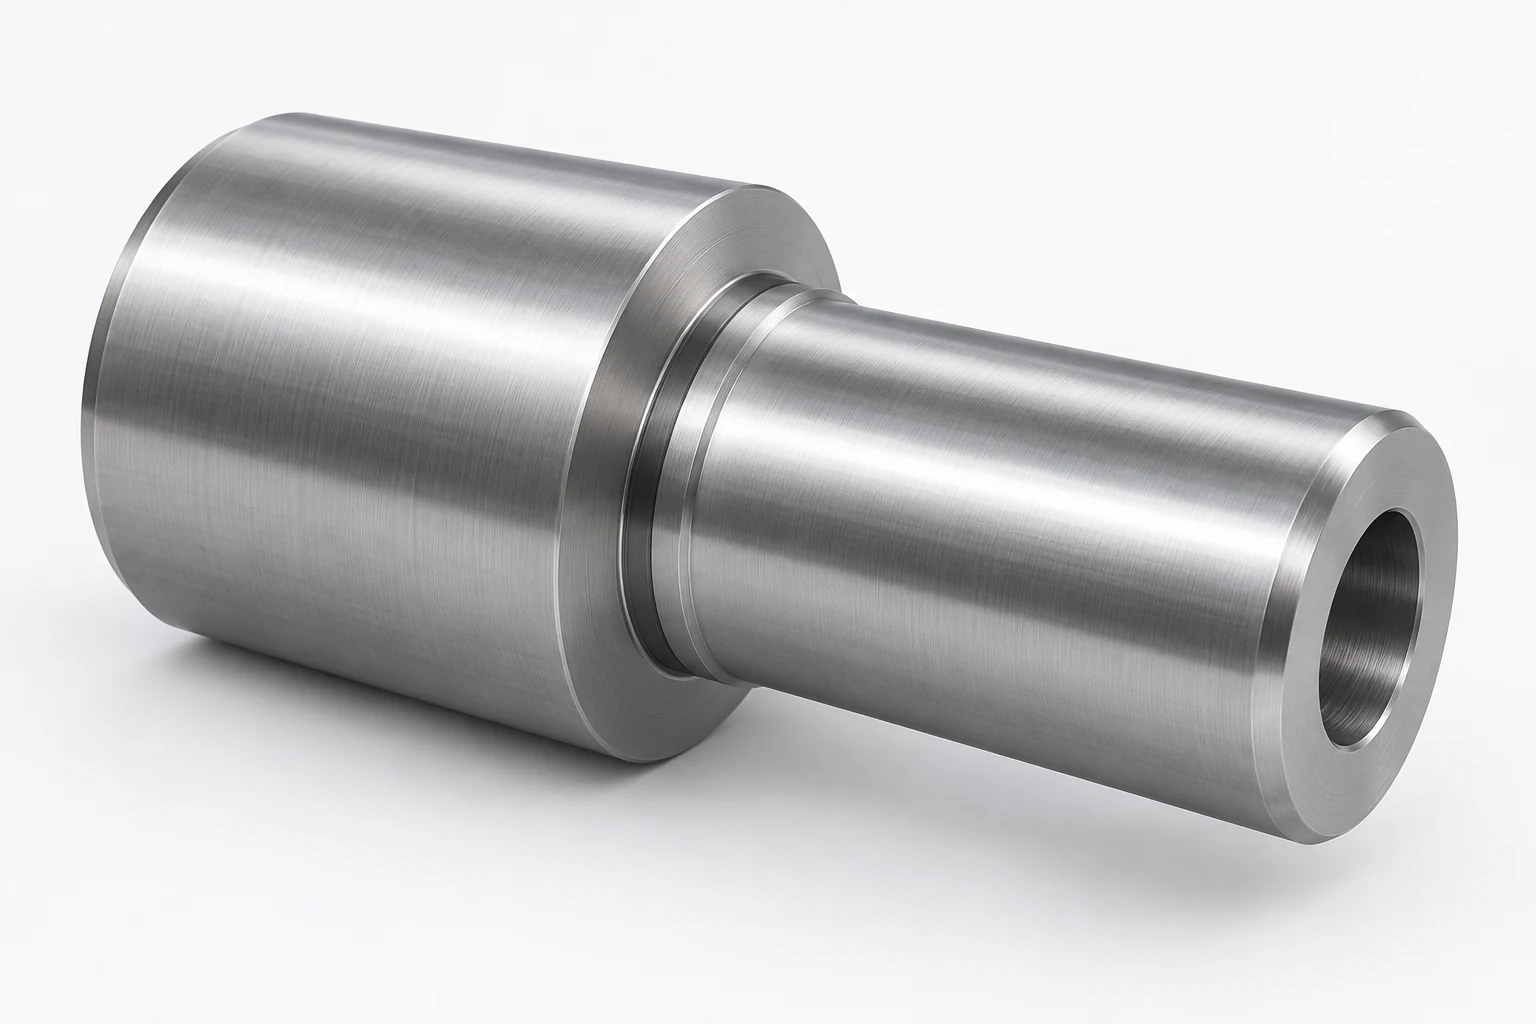
Rozważmy tuleję z dwoma średnicami zewnętrznymi, otworem przelotowym i jednym rowkiem na powierzchni czołowej. Pierwsza operacja może obejmować toczenie powierzchni zewnętrznej, wiercenie lub wytaczanie otworu oraz wykonanie dostępnego rowka. Jeśli obie powierzchnie czołowe muszą zachować określoną zależność długościową, drugi koniec nadal wymaga zaplanowania mocowania. Może wystarczyć ponowne zamocowanie w tulei zaciskowej lub miękkich szczękach; przeciwwrzeciono może ograniczyć manipulowanie detalem w powtarzalnej produkcji. Żadna z tych opcji nie zmienia faktu, że sama geometria skrawania ma zasadniczo charakter obrotowy.
Nie używaj określenia „surowiec okrągły” jako skrótu oznaczającego „wyłącznie toczenie”. Okrągły wał może zawierać płaskość pod wpust, otwór promieniowy lub otwór poprzeczny. Równie dobrze komponent o kształcie prostopadłościanu może posiadać toczone wypukłe tarcze (bossy), których relacja do powierzchni frezowanych sprawia, że połączone procesy obróbki są uzasadnione. Nasz przewodnik porównujący tokarkę i frezarkę omawia szerszy wybór geometryczny. Tutaj kluczowe jest pytanie, czy dodatkowe cechy konstrukcyjne uzasadniają zastosowanie sprzętu wykraczającego poza podstawową konfigurację do toczenia.
Oznacz cechy według kierunku podejścia narzędzia, a nie tylko według ich kształtu
Na rysunku oznacz każdą cechę w zależności od kierunku, z którego narzędzie musi do niej dotrzeć. Cechy osiowe są skierowane wzdłuż osi wrzeciona: otwór na powierzchni czołowej, rowek czołowy lub centralne wytoczenie. Cechy promieniowe są wykonywane od strony bocznej powierzchni cylindrycznej: otwór poprzeczny, rowek boczny lub płaszczyzna pod klucz. Następnie oznacz, czy cecha jest współosiowa, umieszczona w określonej pozycji kątowej, przesunięta względem osi symetrii lub znajduje się na przeciwległej powierzchni czołowej. Te różnice mają większe znaczenie niż określanie każdej niestandardowej (nieliniowej) cechy jako „frezowania”.
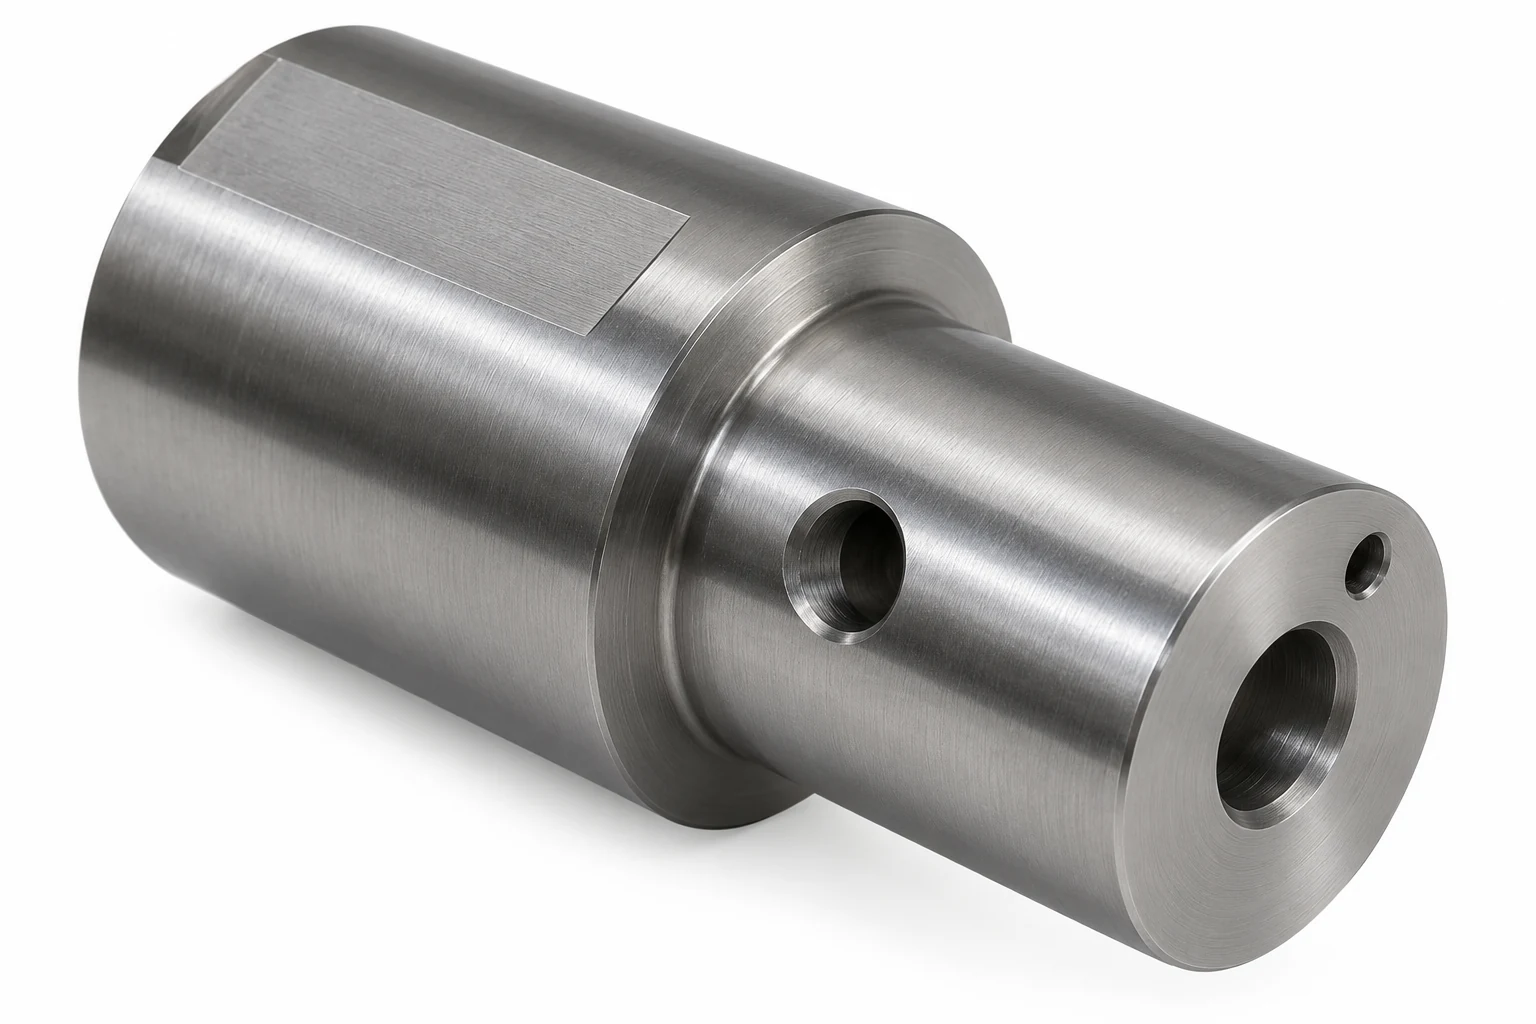
Oś z wiertłami poprzecznymi ilustruje ten punkt. Średnica zewnętrzna i otwór końcowy są cechami toczenia. Otwór promieniowy może zostać wykonany za pomocą napędzanego narzędzia promieniowego, gdy wrzeciono znajduje się w określonym kącie. Jeśli otwór jest przebijający i ma tylko jedno położenie kątowe, zadanie to może być proste dla skonfigurowanej maszyny. Rodzina otworów w różnych położeniach kątowych wprowadza wymóg indeksowania. Kieszeń z liniową, przesuniętą względem osi ścianą stawia inne pytanie dotyczące trasy narzędzia. Wymienienie wszystkich trzech przypadków jako „obróbka boczna” zasłoniłoby różnicę decydującą o wyborze ścieżki obróbki.
Znaczenie ma również relacja między cechami. Otwór poprzeczny może wymagać wyrównania z toczeniem rowka; płaszczyzna może wymagać określonego kąta względem innego otworu. Jeśli te relacje są krytyczne, wykonanie ich przy zachowaniu części w jednym uchwycie tokarskim może uprościć przeniesienie bazy pomiarowej. Jest to potencjalna zaleta, a nie automatyczna poprawa dokładności. Odchylenie narzędzi, sposób uchwycenia, kontrola procesu oraz kontrola jakości nadal decydują o akceptowalnym wyniku.
Porównaj skonfigurowane trasy w tym samym zakresie części
Skorzystaj z trzech poniższych ścieżek jako porównania wyjściowego. Każdy wiersz opisuje sprzęt faktycznie zamontowany i zaprogramowany, a nie kategorię nazewnictwa. Zaproponowany dostawca musi nadal potwierdzić orientację narzędzi, obszar roboczy, sposób uchwycenia oraz dostęp do konkretnego rysunku.
| Skonfigurowana ścieżka toczenia | Cechy, które może łączyć | Granica do sprawdzenia na rysunku | Prawdopodobna alternatywa w przypadku przekroczenia granicy |
|---|---|---|---|
| Toczenie w osiach X/Z przy użyciu narzędzi statycznych | Dostępne współosiowe średnice, powierzchnie czołowe, otwory wewnętrzne, rowki i gwinty | Czy narzędzia mogą dotrzeć do obu końców oraz wszystkich wymaganych powierzchni w zaplanowanym uchwycie? | Przegripowanie dla przeciwnej powierzchni czołowej; dodanie osobnej operacji obróbkowej dla cech poza osią |
| Toczenie w osiach X/Z z napędzanymi narzędziami oraz sterowaniem osią C | Powyższe plus wybrane otwory czołowe lub promieniowe, wpadki oraz cechy kątowe | Czy zamontowane uchwyty narzędzi osiowych/promieniowych, sterowanie kątowe oraz zaprogramowana ścieżka umożliwiają dostęp do danej cechy? | Wykorzystanie innego wyposażonego urządzenia lub osobnej frezarki/uchwytu do cechy niedostępnej |
| Napędzane narzędzia i oś C wraz z ruchem liniowym w osi Y | Powyższe plus cechy poza osią wymagające użytecznego liniowego ruchu w osi Y | Czy dana cecha mieści się w rzeczywistym zakresie ruchu w osi Y i nie koliduje z uchwytem tokarskim, wieżą narzędziową ani sąsiednią geometrią? | Projektowanie ponownie dostępu lub zastosowanie dodatkowej ścieżki frezowania tam, gdzie jest ona bardziej odpowiednia |
Oś przeciwległa to kolejny wybór konfiguracji, a nie czwarty, wzajemnie wykluczający się wiersz. Rozwiązuje ona przekazanie części do drugiego jej końca. Maszyna może łączyć ją z napędzanymi narzędziami i osią Y albo posiadać tylko niektóre z tych funkcji. Rysunek z obróbką strony odwrotnej nie dowodzi, że oś przeciwległa jest ekonomiczna; dowodzi jedynie, że ścieżka musi wyjaśnić, jak drugi koniec części jest uchwycony i obrabiany.
Narzędzia napędzane rozszerzają dostęp do cech, podczas gdy część pozostaje zamocowana
Narzędzie napędzane posiada własny obrotowy ruch tnący. Uchwyty osiowe mogą zbliżać się do powierzchni czołowej; uchwyty promieniowe – do bocznej powierzchni obracającej się części po zatrzymaniu lub sterowanym zatrzymaniu wrzeciona w trakcie operacji. Napęd narzędzi maszyny, dostępne uchwyty oraz sterownik muszą wspierać zaplanowaną obróbkę. Podręcznik operatora tokarek NGC firmy Haas z 2025 roku NGC Lathe Operator’s Manual opisuje działanie narzędzi żyjących i rozróżnia ich zastosowania osiowe i promieniowe. [2]
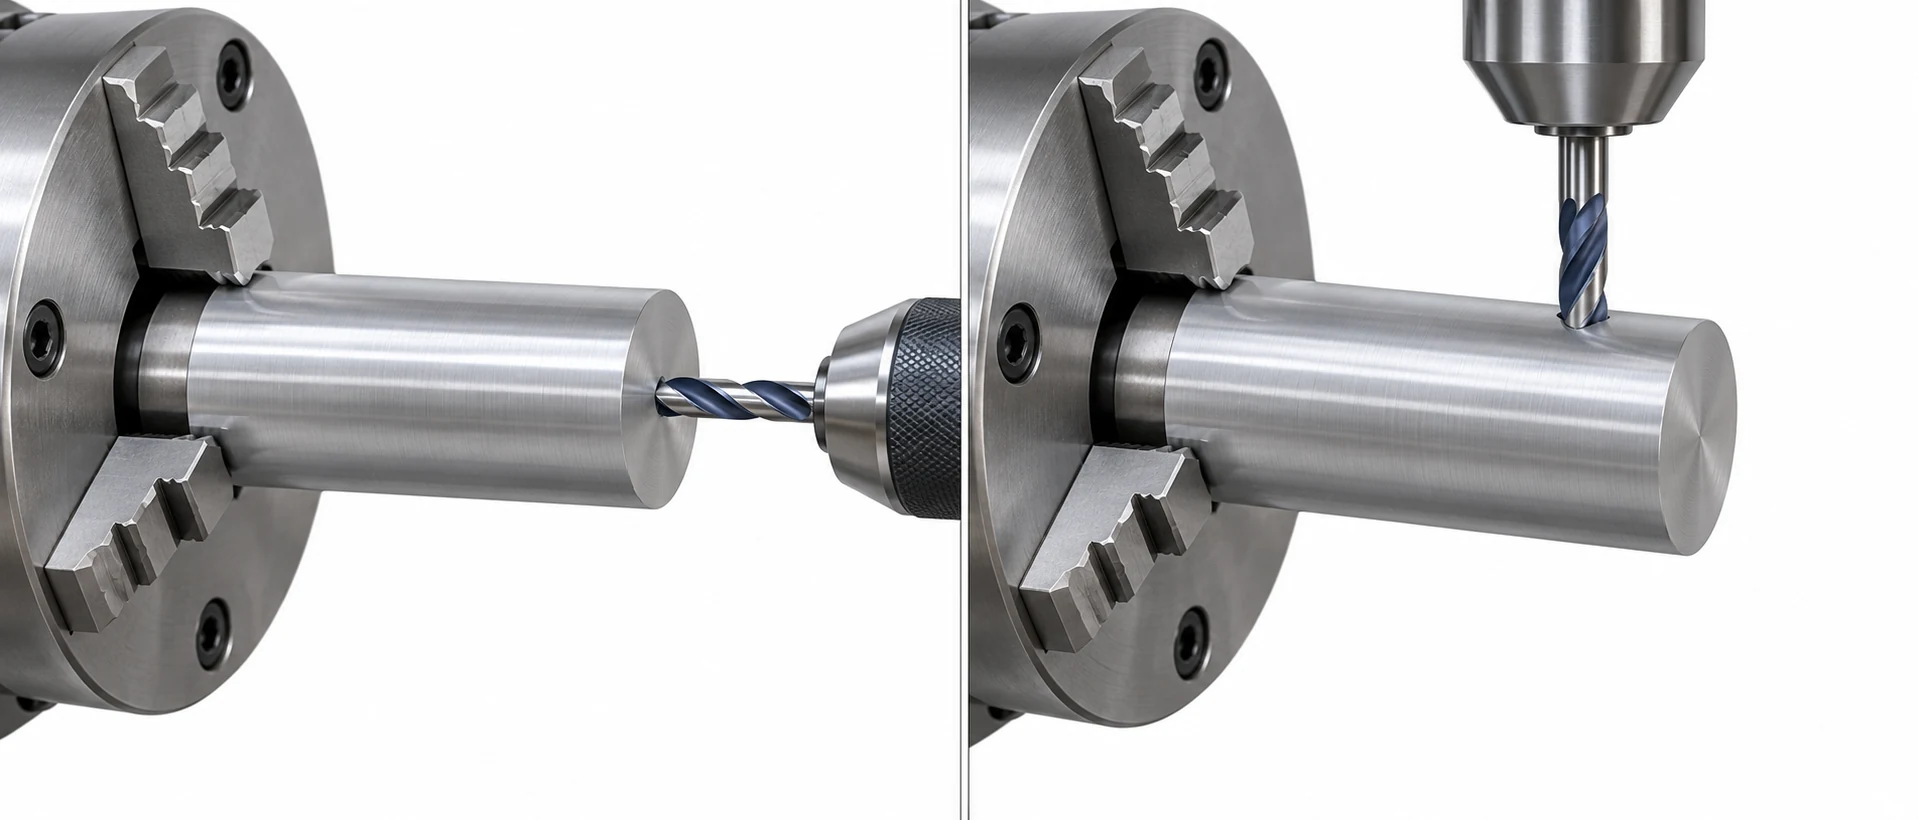
Ta możliwość jest przydatna, gdy skomponent toczeniowy zawiera kilka otworów lub płaszczyzn powiązanych z jego geometrią toczeniową. Korzyścią jest zwykle mniejsza liczba przekazów: część może zachować ten sam podstawowy uchwyt i bazę pomiarową przez wybraną operację wtórną. Nie jest to reguła, że każda cecha powinna być wykonywana na tokarce. Duża kieszeń, głęboka cecha boczna lub utrudniony dostęp narzędzia mogą sprawić, że dedykowana konfiguracja frezarska będzie jaśniejsza i bardziej produktywna. Narzędzie napędzane również nie zapewnia dostępu do niedostępnej powierzchni odwrotnej.
Szczegóły dotyczące mechaniki uchwytów osiowych i promieniowych oraz różnicy między narzędziem żywym a szerszym pojęciem frezowania-toczenia znajdują się w naszym przewodniku po narzędziach żywych. Decyzja zakupowa w tym przypadku jest węższa: czy ta konkretna konfiguracja eliminuje istotny przekaz bez powodowania gorszego problemu z dostępem lub kontrolą jakości?
Sterowanie osią C obsługuje pozycję kątową oraz wybrane ścieżki
Gdy wał wymaga trzech otworów promieniowych pod określonymi kątami, wrzeciono musi się zatrzymać lub przesunąć w trybie sterowania kątowego, aby narzędzie dotarło do każdego z tych położen. Oś C zapewnia to sterowane położenie kątowe oraz – w odpowiednich konfiguracjach – ruch współrzędny dla wybranych ścieżek frezowanych. Napędzane narzędzie dostarcza obrotu tnącego; oś C kontroluje kąt położenia przedmiotu obrabianego. Żaden z tych dwóch elementów z osobna nie określa pełnego zakresu kieszeni, płaszczyzn lub konturów, jakie maszyna jest w stanie wykonać.
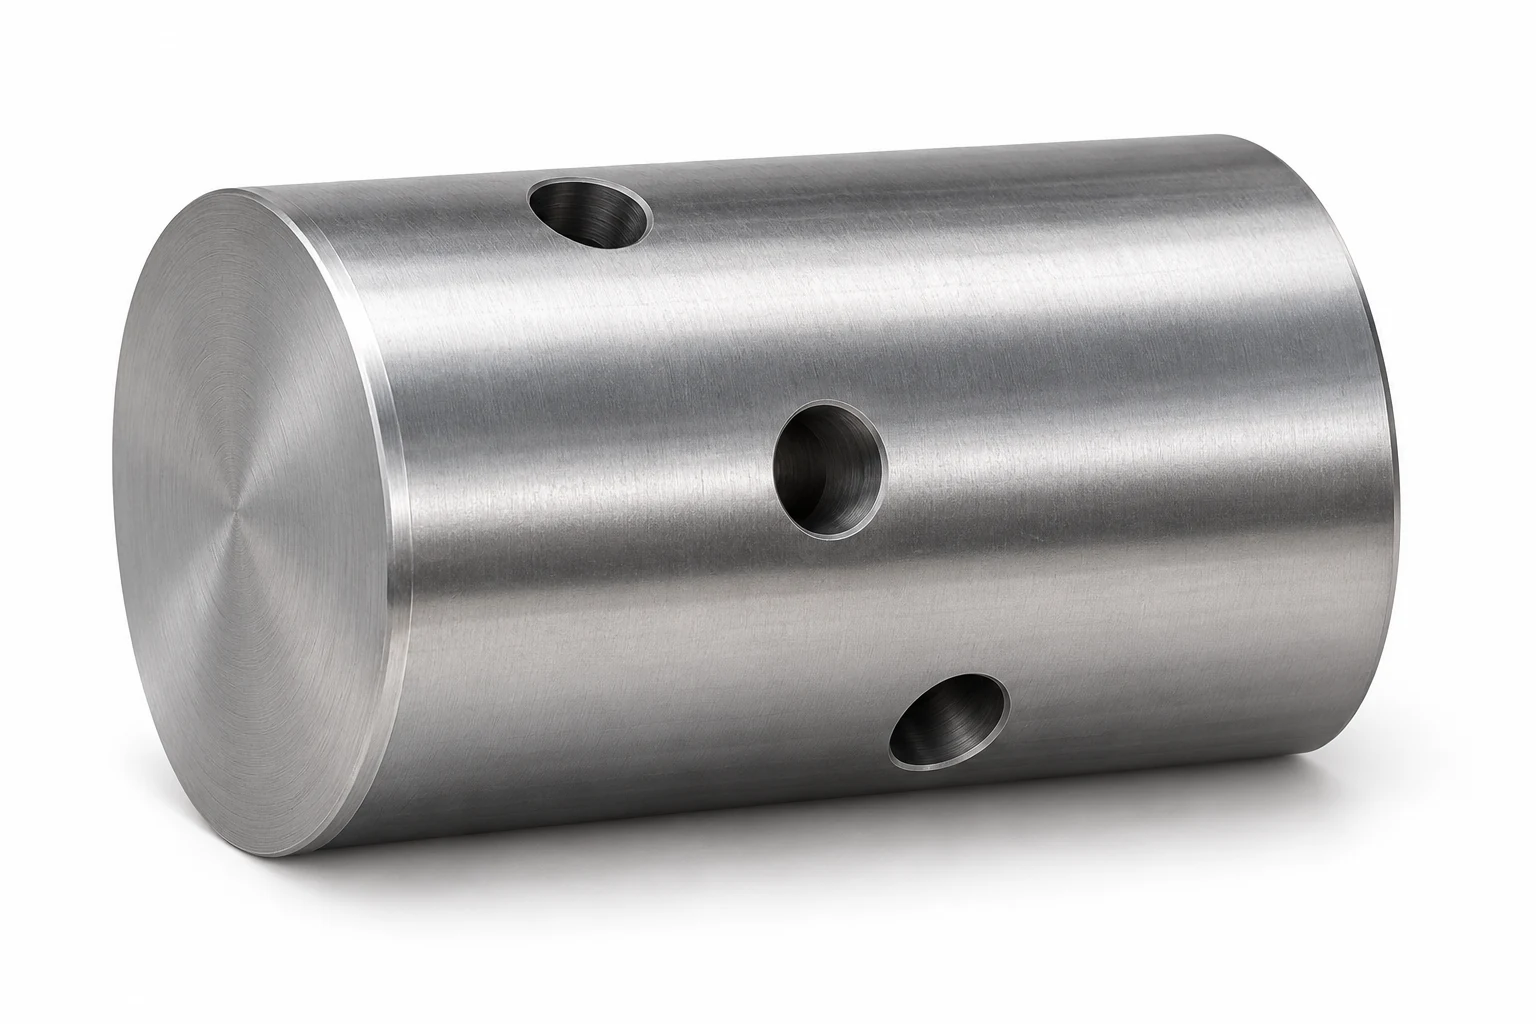
Dla części z okrężnym kołem śrubowym wzdłuż osi na jej czole, zapytaj, jak są rozmieszczone otwory oraz czy rzeczywista konfiguracja napędzanych narzędzi wzdłuż osi osiąga ich promień. Dla wzoru promieniowego zapytaj, czy narzędzie nie uderza w sąsiedni stopień i czy określono zależność kątową względem cechy odniesienia. To są pytania dotyczące cech geometrycznych, a nie pytań o markę. Podręcznik Haas z 2025 r. wyraźnie dopuszcza frezowanie kształtów przy użyciu osi C i/lub Y na tokarce odpowiednio wyposażonej, więc stwierdzenie „brak osi Y” nie stanowi wystarczającego uzasadnienia do odrzucenia każdej cechy wykonanej frezowaniem. [2]
Trasa nadal wymaga odpowiedniego uchwytu, sterowanego wrzeciona, programu, stabilnego uchwytu przedmiotu obrabianego oraz sposobu weryfikacji położenia. Jeśli cecha wymaga ścieżki wykraczającej poza praktyczny zasięg konfiguracji osi C, lepszym rozwiązaniem może być maszyna wyposażona w oś Y lub osobna operacja frezowania. Ocenę tę należy dokonać na podstawie rzeczywistej geometrii cechy i konfiguracji maszyny, a nie na podstawie ogólnej listy możliwości.
Użyj ruchu w osi Y tam, gdzie wymagana jest ścieżka położona poza osią
Oś Y dodaje liniowy ruch w kierunku prostopadłym do osi wrzeciona. Pozwala ona napędzanemu narzędziu skrawającemu dotrzeć do cechy na powierzchni bocznej położonej poza osią symetrii lub utworzyć ścieżkę, której nie dałoby się wykonać wyłącznie przy użyciu osi X/Z i obrotu C. Haas opisuje to zastosowanie w publikacji Moc osi Y; kluczowym pojęciem jest dodatkowy kierunek sterowanego przemieszczania, a nie wymiary określonego modelu. [3]
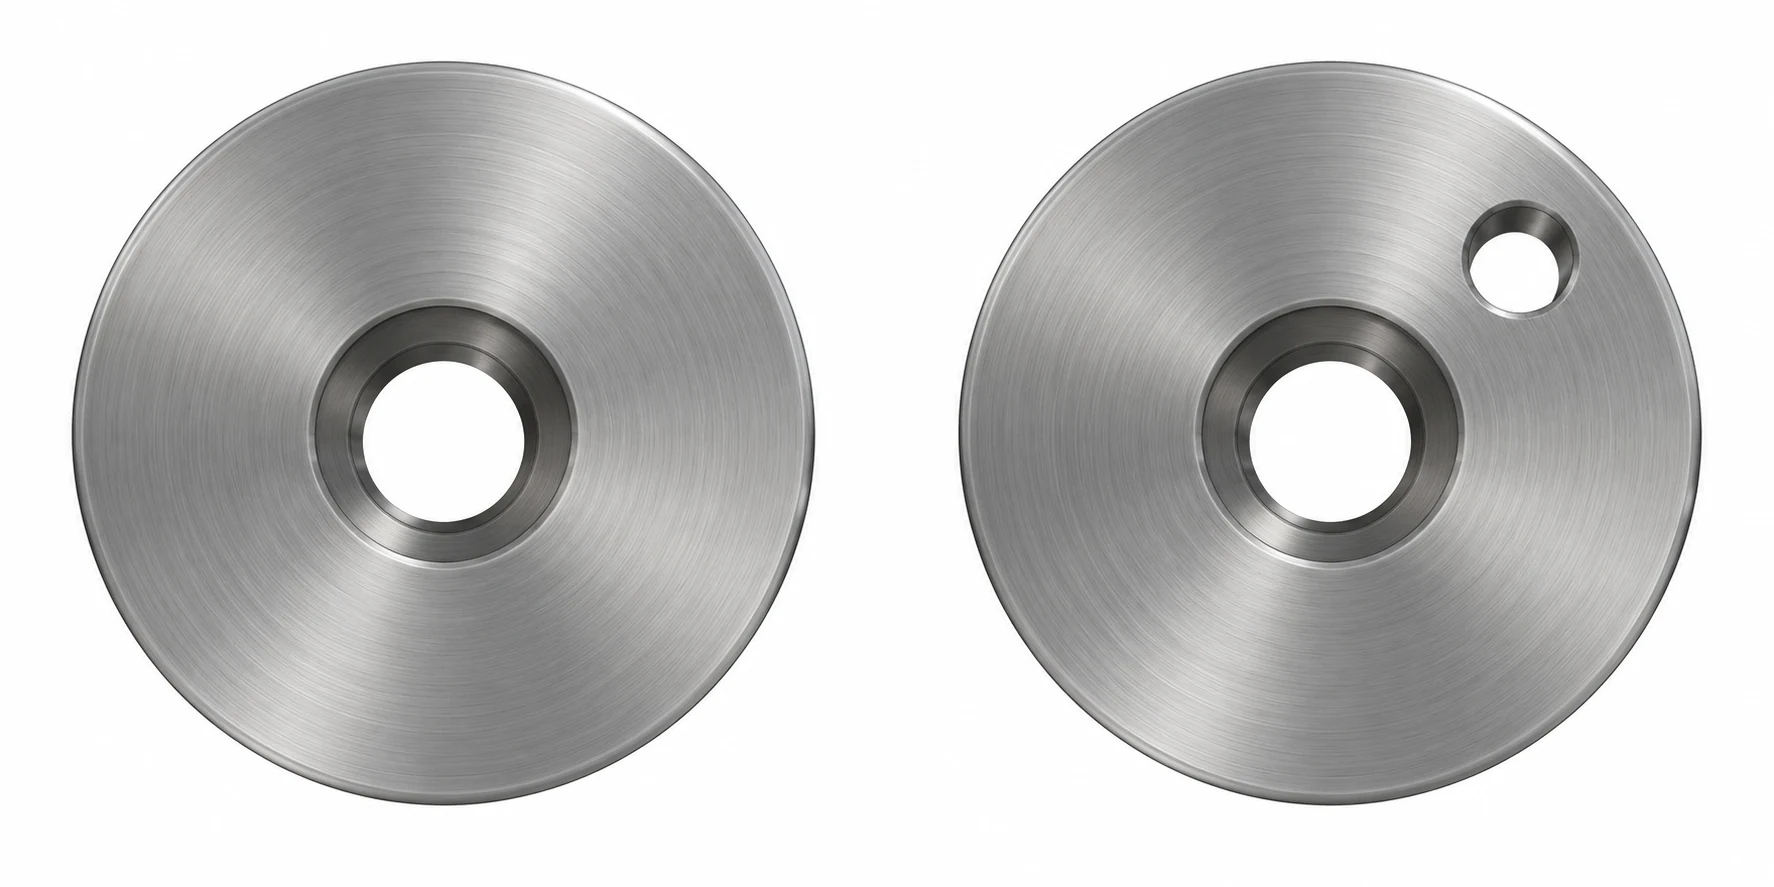
Na ilustracji centralne wiercenie i niecentralne otwory na czoła wymagają różnych pozycji narzędzi. Sam przesunięcie nie wymaga — z własnej natury — osi Y: odpowiednie narzędzie napędzane z kontrolą osi C może dotrzeć do tego otworu, lub osobny uchwyt może go zlokalizować. Płaskodenne kieszeń na czoło może wymagać liniowej ścieżki skrawania od osi symetrii; przemieszczenie wzdłuż osi Y może być praktycznym sposobem wykonania tej ścieżki przy jednoczesnym utrzymywaniu detalu w uchwycie. Rzeczywista orientacja narzędzia, zaprogramowana ścieżka skrawania, zakres przemieszczenia wzdłuż osi Y, luz montażowy oraz zależność między tolerancjami decydują o rozwiązaniu.
Zapytaj o zaproponowaną operację, a nie tylko o oznaczenie „zdolność do ruchu w osi Y”. Jeśli cecha znajduje się obok wysokiego barku, nominalny zakres ruchu w osi Y może być nieistotny, ponieważ narzędzie lub uchwyt uderzają w przeszkodę zanim osiągną ten zakres. Jeśli krótkie serie produkcyjne wymagałyby znacznych przygotowań do obróbki pojedynczej kieszeni, osobna frezarka może okazać się opłacalna, nawet gdy maszyna z osią Y byłaby w stanie ją wykonać. Z kolei powtarzająca się część z wieloma powiązanymi cechami położonymi poza osiami może uzasadnić zastosowanie bardziej zaawansowanej metody obróbki, ponieważ zmniejsza ona konieczność przenoszenia części i przekazywania punktów odniesienia.
Zaplanuj obróbkę drugiego końca osobno od osi cięcia
Drugim wymaganiem dotyczącym końcówki jest problem utrzymywania przedmiotu obrabianego, zanim stanie się to problemem osi. Po oddzieleniu części od pręta wyjściowego może być konieczne wykonanie gotowej powierzchni czołowej, ukośnika tylnego, otworu wstecznego lub gwintu na jej tylnej stronie. Jeśli pierwsze uchwytowanie obejmuje tę końcówkę, narzędzie nie będzie mogło do niej dotrzeć – nawet jeśli maszyna jest wyposażona w obrotowe narzędzia lub posiada przesuw w osi Y. Proces musi obejmować transfer, ponowne uchwytowanie lub przekazanie części pomiędzy przeciwległymi wrzecionami, a następnie odpowiednie operacje skrawania kończące kształt tylny.
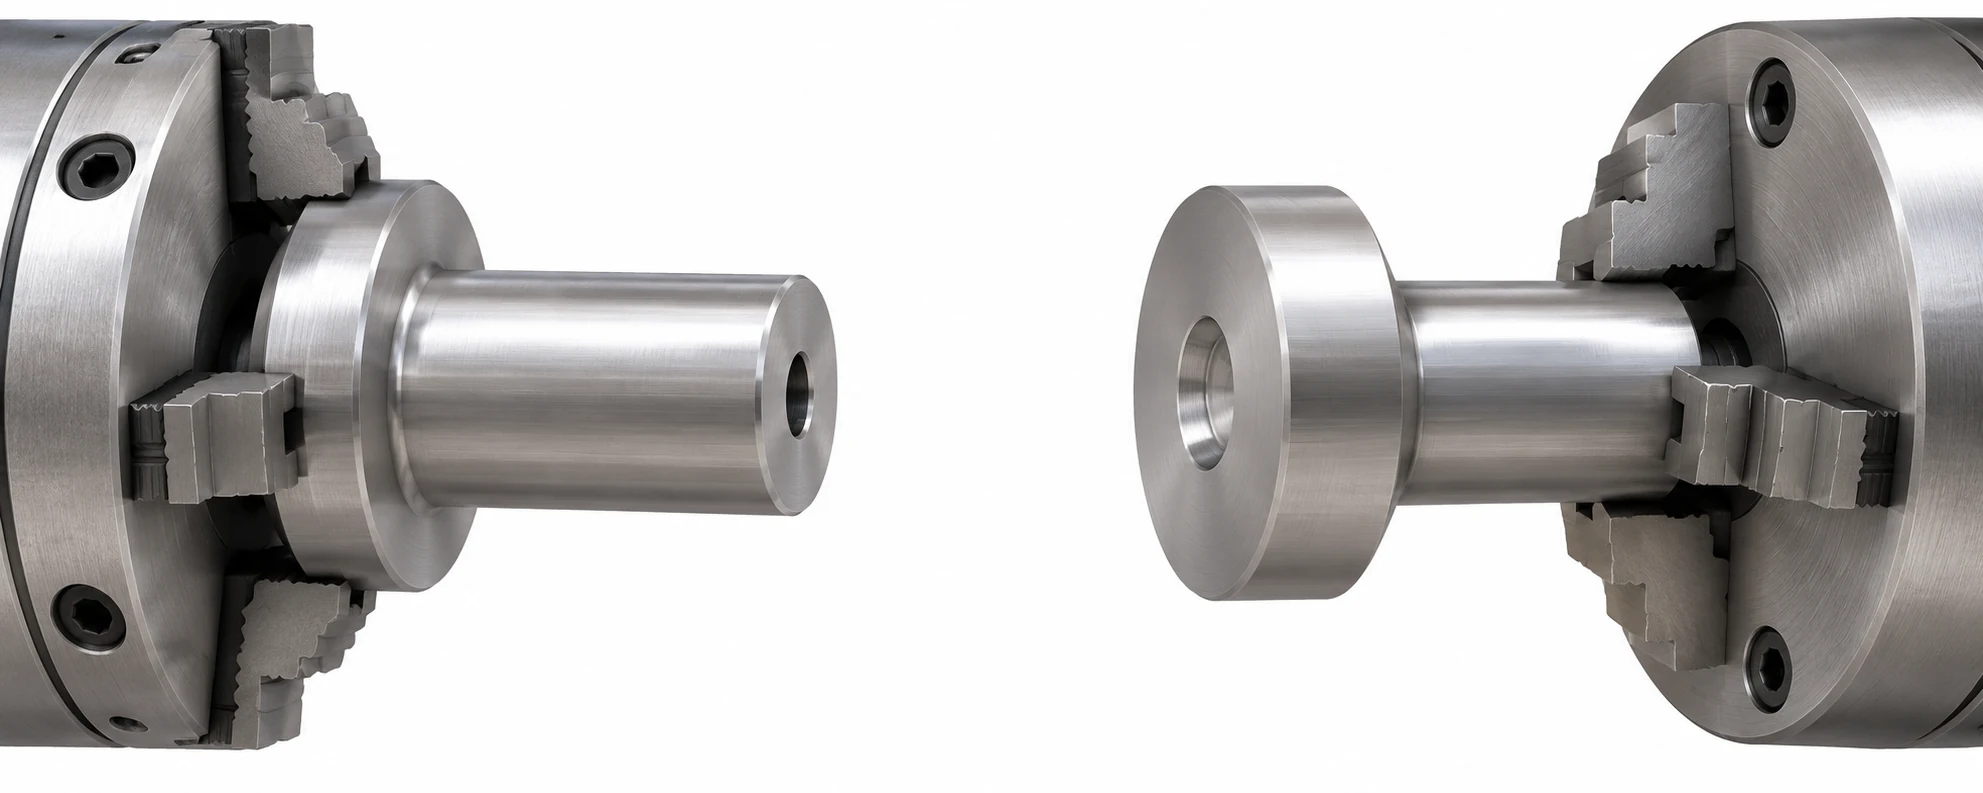
Przeciwsuwająca się podsuwaka może chwycić detal przed jego odcięciem i przyjąć go do obróbki strony tylnej wewnątrz odpowiedniej tokarki. Haas dokumentuje tę konfigurację jako dostępną, a nie jako cechę każdej tokarki toczeniowej. [4] Przeniesienie w trakcie cyklu może pozwolić na uniknięcie transportu detalu do innej maszyny i wspiera kontrolowany przekaz. Nie gwarantuje jednak, że głęboka kieszeń tylna, cecha boczna lub powierzchnia zablokowana zostaną ukończone po przeniesieniu. Sprawdź dostęp narzędzi do drugiego suwaka oraz powierzchnię chwytową pozostawioną przez pierwszą operację.
Konwencjonalne ponowne chwytywanie nie jest automatycznie gorsze. Dla tulei o niskiej liczbie sztuk, której odwrotna powierzchnia wymaga jedynie prostego frezowania czołowego, inna konfiguracja ustawienia może być wystarczająca. Dla długiej serii z krytycznym położeniem wzajemnym przedniej i tylnej powierzchni ścieżka z przeciwległymi wrzecionami może zrekompensować dodatkowy nakład na wyposażenie i programowanie. Wycena powinna określać punkty odniesienia (datums) użyte w obu uchwytach oraz miejsca, w których dokonywane są pomiary końcowych wymiarów. Kryterium „jedna maszyna” nie stanowi warunku akceptacji; akceptowana jest gotowa, wykończona część.
Trzy rysunki, trzy decyzje dotyczące trasy
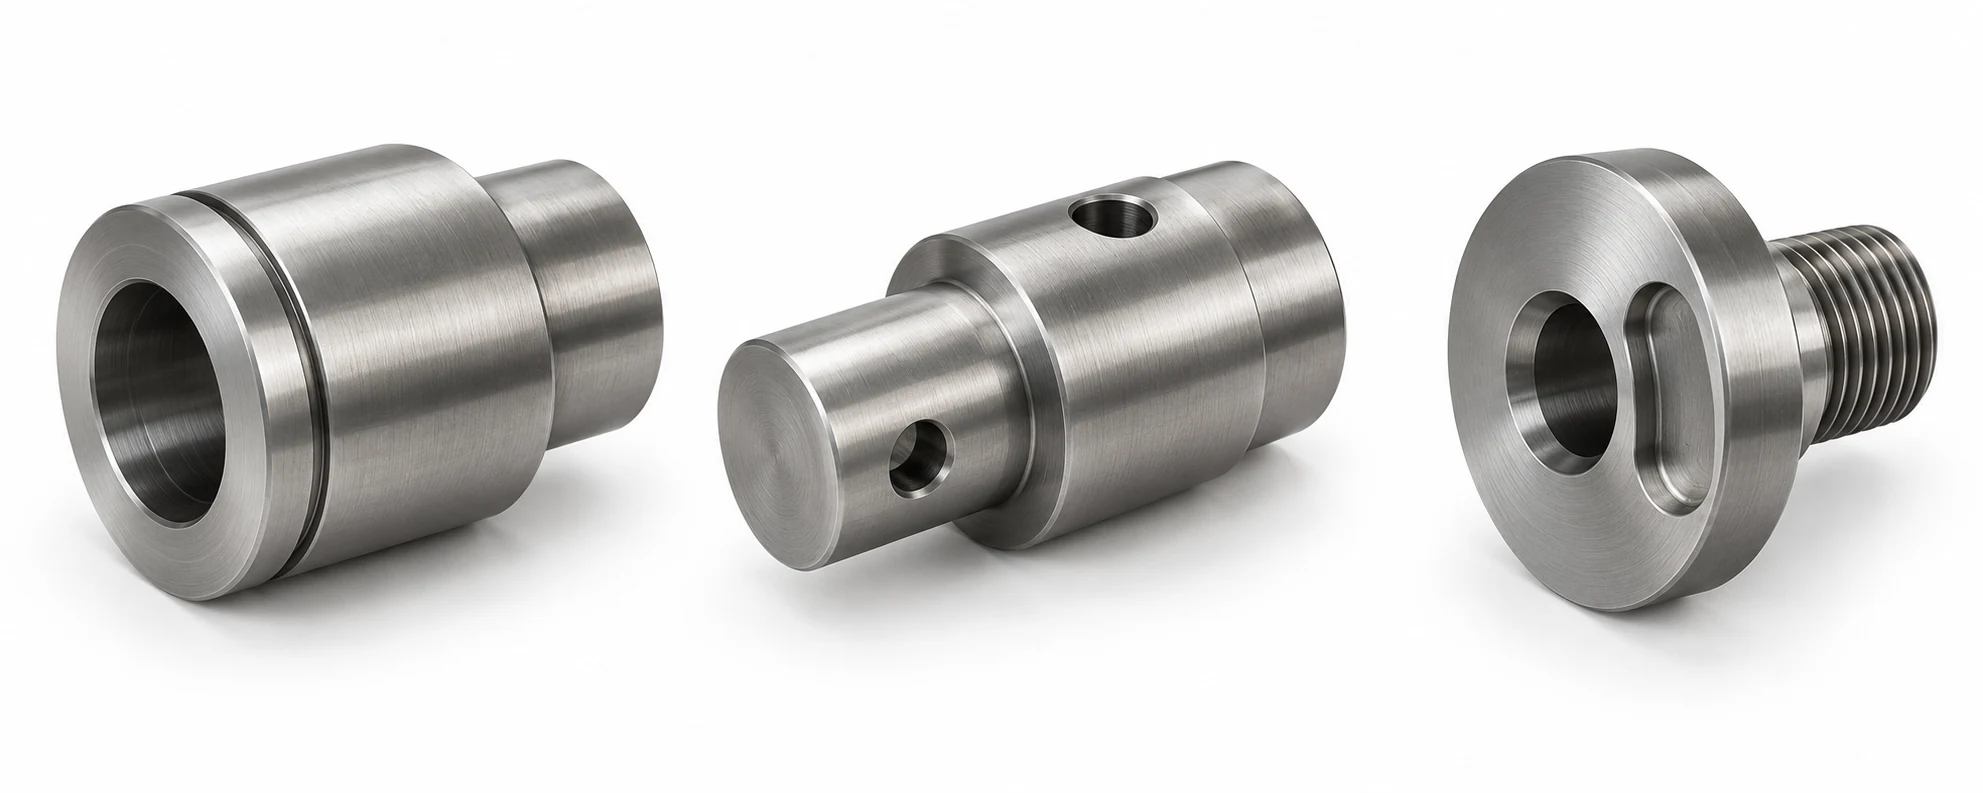
Tuleja stopniowa z gotową tylną powierzchnią
Załóżmy, że tuleja ma współśrodkowe średnice zewnętrzne, otwór wzdłużny (wiercione), przedni rowek oraz określoną całkowitą długość między gotowymi powierzchniami czołowymi. Statyczne narzędzia X/Z obejmują wszystkie dostępne cięcia obrotowe. Powierzchnia czołowa tylna wymaga kolejnego uchwytu po wykonaniu prac na stronie przedniej. Podstawowy tokarka z zaplanowanym ponownym uchwyceniem jest wiarygodną opcją; tokarka z przeciwległą wrzecionem może zmniejszyć liczbę manipulacji przy powtarzających się partiach. Żadne narzędzia Y ani napędzane frezarskie nie rozwiążują same w sobie problemu dostępu do powierzchni czołowej tylnej. Porównaj, jak każda z tych metod chroni otwór wzdłużny podczas drugiego uchwytu oraz jak weryfikuje gotową długość.
Wał z otworami poprzecznymi w stosunku kątowym
Załóżmy, że wał ma toczone ustopienie, otwór poprzeczny oraz drugi otwór promieniowy położony pod określonym kątem względem pierwszego. Same toczenie statyczne nie wykonuje otworów promieniowych. Dla powtarzającej się serii w pierwszej kolejności należy rozważyć zastosowanie napędzanego narzędzia promieniowego z pozycjonowaniem osi C, o ile jego uchwyty zapewniają wystarczającą wolną przestrzeń względem ustopienia i umożliwiają dostęp do obu otworów w jednym uchwycie. Dzięki temu zależność kątowa pozostaje związana z tym samym ustawieniem. Jeśli wolna przestrzeń jest niewystarczająca, należy użyć operacji toczenia w połączeniu z przyrządem wiertniczym lub frezarskim, który bazuje na tym samym punkcie odniesienia. W obu przypadkach należy określić sposób usuwania wyprasek w miejscu przecięcia się otworów. Obecność otworów promieniowych sama w sobie nie wymaga automatycznie ruchu osi Y.
Element z kieszenią czołową i gwintem tylnym
Załóżmy, że element wymaga kieszeni na powierzchni przesuniętej względem toczonego otworu oraz gwintu na przeciwległym końcu. Jeśli zestaw narzędzi napędzanych z osią Y umożliwia dostęp do kieszeni, należy go w pierwszej kolejności rozważyć jako trasę obróbkową z przedniej strony, gdy relacja kieszeń–otwór jest krytyczna. Jeśli interpolacja osi C umożliwia przebieg całej ścieżki kieszeni bez użycia osi Y, ta prostsza konfiguracja pozostaje również możliwa; w przeciwnym razie kieszeń należy zaplanować do wykonania na późniejszym etapie frezowania. Niezależnie od tego, przekazanie części na przeciwległą wrzecionową powinno być rozważane wyłącznie w celu wykonania gwintu tylnego, o ile przechwycony uchwyt pozwala na pełny dostęp do całego gwintu oraz jego bicie. Jeśli tak nie jest, należy zaplanować osobne ponowne chwytanie. Wycena stwierdzająca jedynie „frezowanie-toczenie w jednej operacji” nie odpowiada na pytanie, jak uzyskany zostanie dostęp do końcówki odległej ani jak zostanie ona sprawdzona.
Zapytaj o trasę od funkcji do konfiguracji
Dwie wyceny mogą obiecywać tę samą gotową część, podczas gdy wymieniane są różne maszyny tokarskie. Różnicę należy wyjaśnić za pomocą mapy funkcji do operacji. Mapa ta powinna określać, które z zainstalowanych opcji każdej z zacytowanych maszyn wykonuje poszczególne cechy poza osią, jak część jest zamocowana dla każdej ze stron oraz która praca opuszcza maszynę. Broszura przedstawiająca rodzinę modeli ani słowo „frezotokarka” nie pozwalają na odpowiedź na te pytania.
Sprawdź zaproponowaną trasę w tej kolejności:
- Zidentyfikuj zainstalowane wyposażenie. Potwierdź rzeczywiste uchwyty narzędzi osiowych i promieniowych napędzanych, sterowanie osią C, przejazd osi Y oraz wrzeciono przeciwległe; opcja katalogowa nie jest opcją zainstalowaną.
- Przypisz cięcia poza osią. Połącz każdą otwartą otworową, cechę czołową lub powierzchnię płaską z uchwytem oraz ruchem C/Y umożliwiającym jej osiągnięcie; sprawdź luz pomiędzy uchwytem tokarskim a barkiem.
- Śledź przekazanie detalu. Pokaż, które powierzchnie są dostępne w pierwszym uchwycie, które pozostają do obróbki na drugim końcu oraz czy do ich odsłonięcia wykorzystywany jest podsuwak czy osobny ponowny uchwyt.
- Zadeklaruj pozostałą pracę. Wymień dowolny element, usuwanie wykańczających (deburring) lub krok kontroli wykonany po opuszczeniu tokarki, zamiast zakładać, że maszyna ukończyła obróbkę części.
Nominalny zakres ruchu maszyny nie rozwiązuje kolizji uchwytu ani chwytu zakrywającego wymagane czoło. przewodnik po specyfikacjach tokarek wyjaśnia, co należy odczytać w przypadku proponowanego modelu; nasz przewodnik projektowania części toczeniowych omawia zmiany w części, jeśli utrzymywanie jej w uchwycie lub dostęp do cech pozostaje trudny. Gdy obie zaproponowane ścieżki uwzględniają każdą cechę, porównaj całkowitą pracę obu rozwiązań przy tej samej wersji rysunku, ilości i wymaganiach akceptacji. Nazwa żadnej z maszyn sama w sobie nie przewiduje kosztu ani tolerancji.
Źródła techniczne
- Haas Automation, ST Series Turning Centers oraz ST-20Y Y-Axis CNC Lathe. Służy do udokumentowania nachodzących na siebie nazw produktów i opcji specyficznych dla modelu.
- Haas Automation, Podręcznik operatora tokarki NGC (2025), §§6.18–6.20. Wykorzystywany do obróbki z narzędziami obrotowymi, oraz do rozróżnienia funkcji osi C i osi Y.
- Haas Automation, Moc osi Y, s. 1. Wykorzystywane do dodatkowego liniowego przemieszczenia poza środkiem w konfiguracji toczenia z osią Y.
- Haas Automation, Moc osi Y, s. 2, oraz A2-5 końcowa obróbka podgłowicy pomocniczej. Stosowane do opcjonalnego przenoszenia pomiędzy wrzecionami przeciwległymi i dostępu do strony tylnej.



