W tym artykule
Uchwyt CNC powinien pozycjonować detal względem dostępnych odniesień, wytrzymywać zaplanowane obróbki bez ugięcia przedmiotu obrabianego oraz zapewniać wystarczającą przestrzeń dla narzędzi i operatora. Projektowanie takiego uchwytu rozpoczyna się od rysunku technicznego i kolejności operacji obróbkowych, a nie od katalogu zacisków. W przypadku powtarzalnej produkcji wynikiem jest schemat styków, który inny operator może załadować w identyczny sposób, oraz plan kontroli umożliwiający stwierdzenie, czy dokładność pozycjonowania jest zachowana po demontażu i ponownym załadowaniu detalu.
Ten przewodnik rozwija ten schemat dla części wykonanej frezowaniem. Omawia sytuacje, w których wystarczają powierzchnia czołowa i krawędzie, kiedy para otworów jest przydatna, dlaczego dodatkowe punkty styku mogą pogorszyć lokalizację oraz jak zweryfikować uchwyt przed traktowaniem go jako gotowego do produkcji układu. Nasz szerszy przewodnik po narzędziach i uchwytach porównuje cały układ oraz powszechne metody mocowania; zadaniem w tym przypadku jest zaprojektowanie uchwytu po dokonaniu wyboru metody mocowania.
Zacznij od zależności widocznych na rysunku, a następnie określ stan części w każdej operacji zamocowania
Uchwyt nie może lokalizować się względem gotowego elementu, dopóki ten element nie istnieje. Oznacz na rysunku powierzchnie i otwory kontrolujące ważne wymiary, a następnie zaznacz, które z nich są dostępne przed każdą operacją. Surowy, piłowanych krawędź może służyć do ustalenia położenia materiału pod toczenie wstępne, ale nie powinna milcząco stać się odniesieniem dla gotowego wgłębienia, którego położenie określono względem obrabionej powierzchni montażowej. Operacja tworząca powierzchnię montażową oraz operacja wykorzystująca tę powierzchnię stawiają różne problemy lokalizacji.
Odnośniki odniesienia w ramce tolerancji geometrycznej opisują, jak określono i oceniano dane wymaganie. Fizyczna oprawka jest narzędziem produkcyjnym: może stykać się z tymi samymi powierzchniami funkcjonalnymi, ale jej szczyty, podkładki i luzy nie stanowią automatycznie dokładnej symulacji układu odniesienia odnośników z rysunku. Plan oprawki musi określać zależność między jej punktami styku, układem współrzędnych roboczych maszyny a wymaganiami z rysunku. Standard ASME Y14.5 definiuje język rysunkowy; analiza odnośników przeprowadzona przez NIST wyjaśnia różnicę między fizycznymi symulatorami odnośników a cechami używanymi do pozycjonowania przedmiotu podczas produkcji. [1] [2]
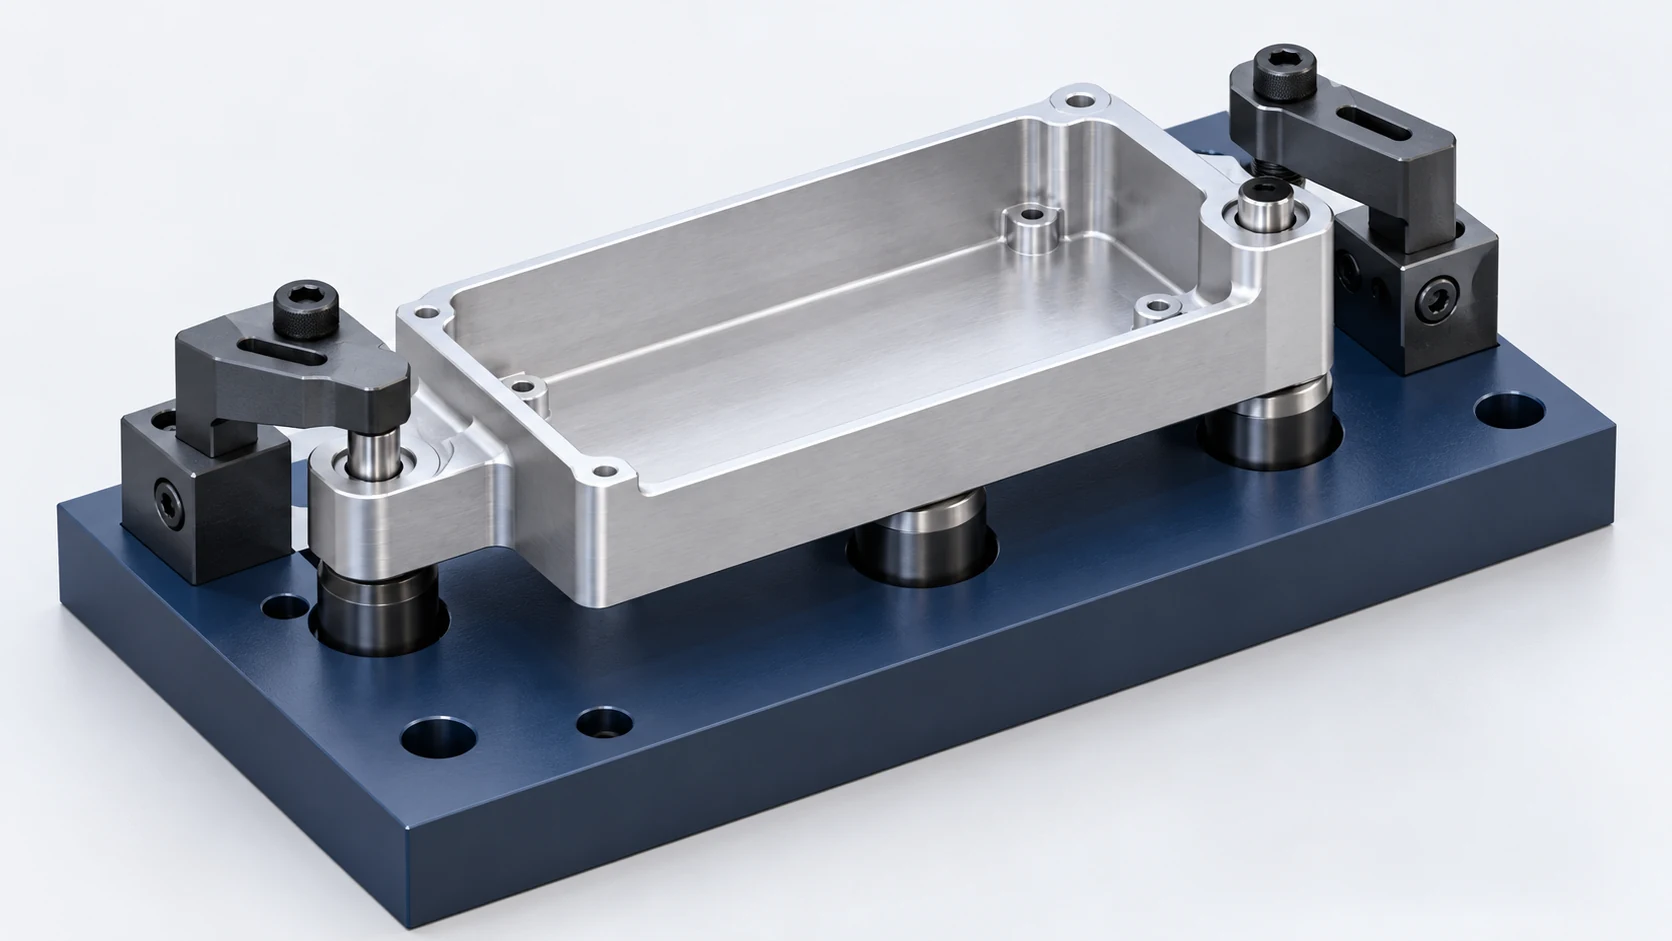
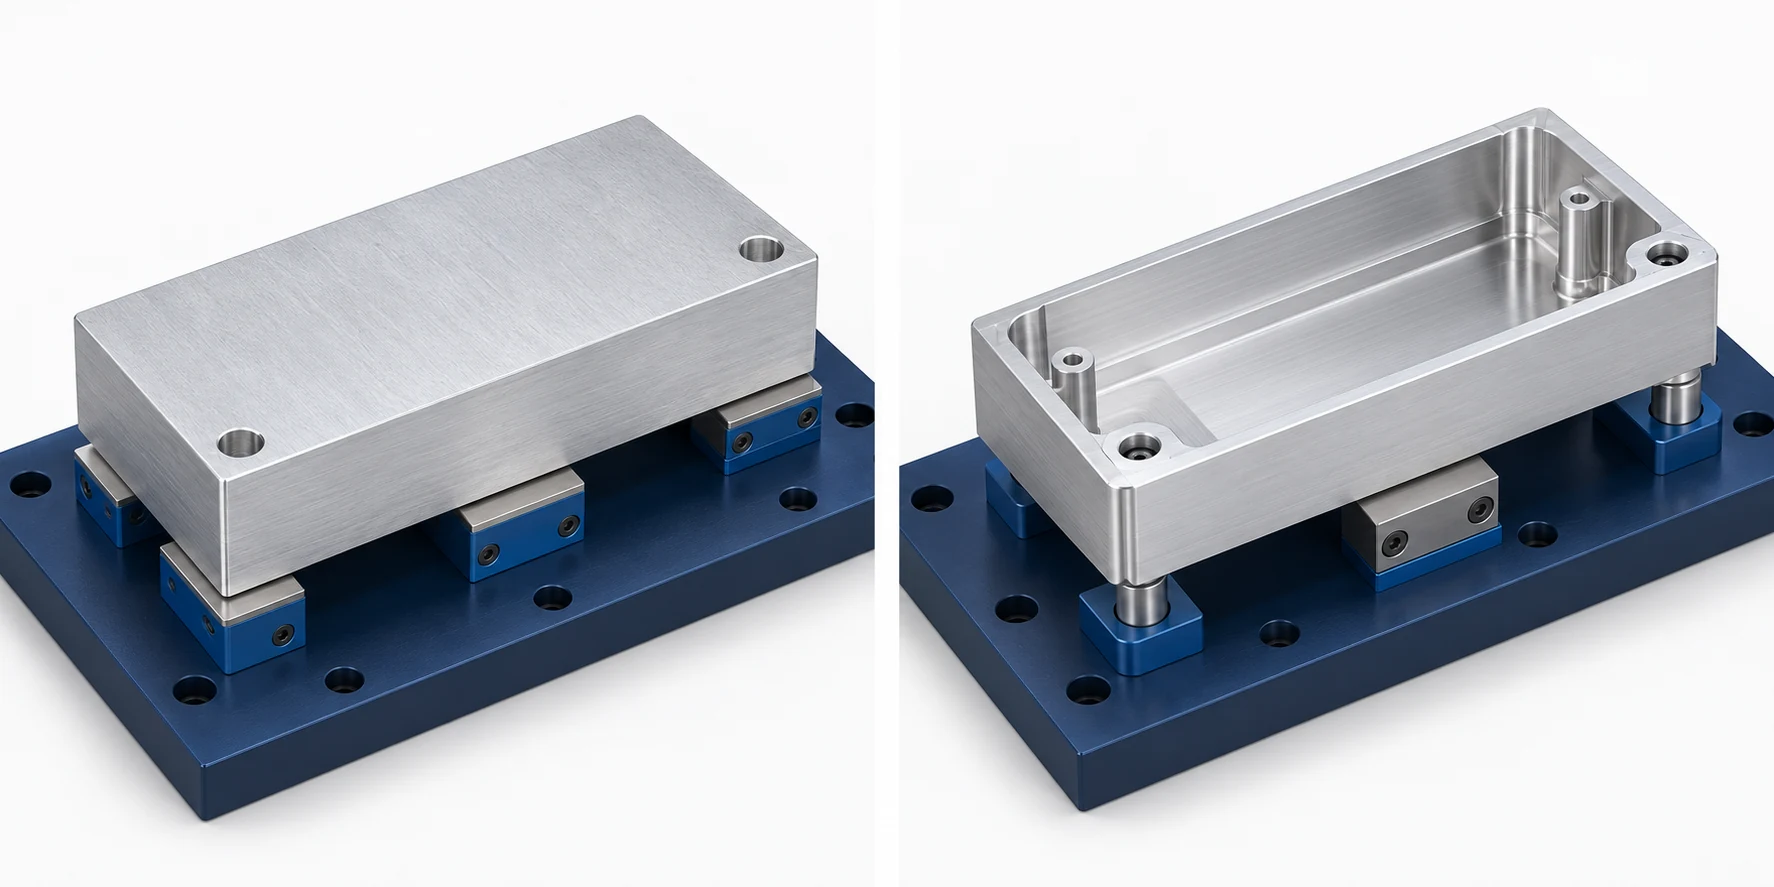
Na przykład rozważmy pustą obudowę prostokątną z gotową dolną powierzchnią montażową A, dwoma otworami montażowymi w występach narożnych oraz kieszenią na górnej powierzchni. Położenie kieszeni musi być zdefiniowane względem cech montażowych, a wysokość jej dna jest powiązana z powierzchnią A. Rozsądną pierwszą operacją mogłoby być wykonanie powierzchni A i dwóch otworów, przy czym pusta obudowa jest trzymana przez materiał nadmiarowy, który zostanie później usunięty. Druga oprawka może następnie wykorzystać już obrabioną powierzchnię A i parę otworów, aby odsłonić górną kieszeń. Może ona pozycjonować kieszeń względem rzeczywistych otworów; nie może jednak stworzyć wzoru otworów ani zależności między powierzchnią a otworami, która już na etapie rysunku nie spełnia wymagań, jedynie poprzez lokalizację na tych elementach.
Pierwszą decyzją projektową jest określenie, które cechy muszą być wykonane łącznie, które mogą być przenoszone między ustawieniami, a które muszą zostać zmierzone po opuszczeniu części przez uchwytnik. Zapisz orientację każdej operacji oraz stan przedmiotu obrabianego w momencie przeniesienia. Model planowania procesu obróbki NIST traktuje cechy pośrednie, położenie przedmiotu obrabianego względem współrzędnych maszyny oraz położenia uchwytu i zacisków jako odrębne decyzje projektowe. [3]
Wybierz punkty styku definiujące położenie bez wzajemnego przeciwdziałania
Płaską część można często ustawić na trzech dobrze rozmieszczonych podporach głównych, przycisnąć do dwóch bocznych punktów styku i dopasować do jednego ogranicznika końcowego. Znany układ 3-2-1 opisuje, jak punkty styku mogą ograniczać ruch przedmiotu obrabianego o kształcie graniastosłupa; nie oznacza to jednak konieczności stosowania sześciu zakupionych elementów w każdym zadaniu. Rzeczywista liczba i forma punktów styku zależy od tego, czy powierzchnią odniesienia jest płaszczyzna, średnica, otwór czy inny element. Na przykład cylindryczną część łatwiej jest naturalnie zlokalizować względem jej osi niż za pomocą sześciu płaskich punktów styku. Przewodnik Carr Lane pt. Guide to Locating & Clamping Principles wyjaśnia formy: płaską, współosiową i promieniową oraz pokazuje, dlaczego istotne jest szerokie rozmieszczenie punktów lokalizacyjnych. [4]
Stabilne i łatwo dostępne obrabiane powierzchnie zewnętrzne mogą stanowić odniesienia do lokalizacji cech kontrolowanych względem tych powierzchni. Użyj pary otworów, gdy funkcjonalna zależność rysunku odnosi się do otworów lub gdy zewnętrzne krawędzie zostaną usunięte albo będą ulegać zbyt dużym zmianom, aby mogły służyć jako ostateczne odniesienie.
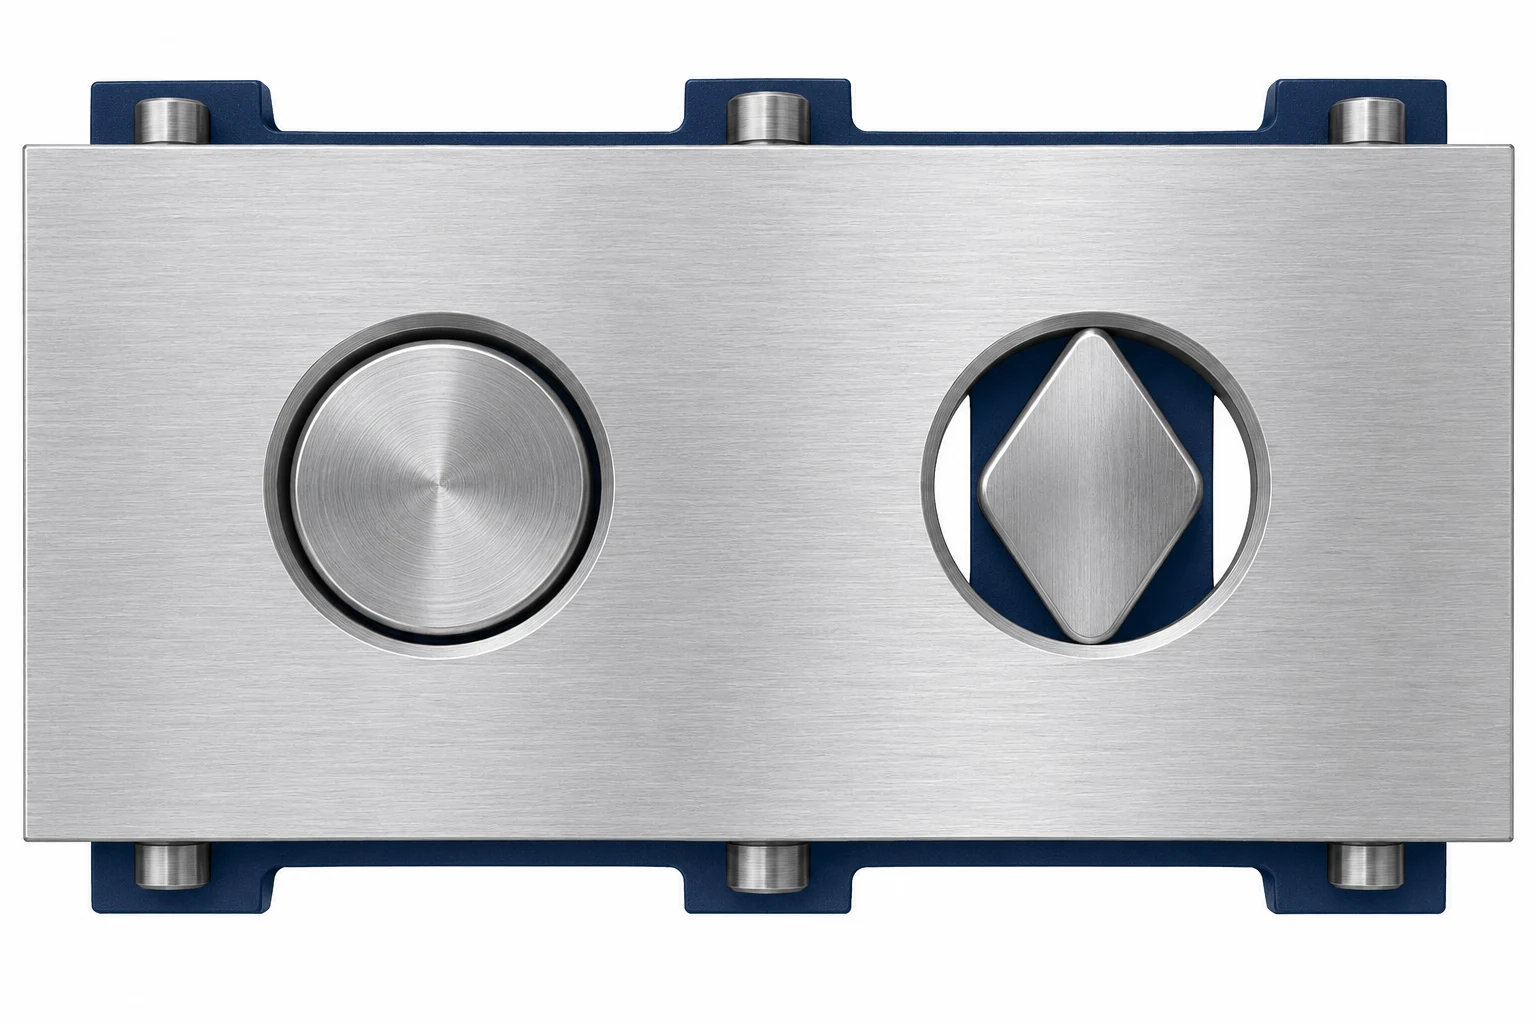
W przykładzie obudowy obrabiana strona dolna może spoczywać na oddzielnych podkładkach w miejscach o dużej wytrzymałości wokół występów. Jeden otwór może przyjąć okrągły sworzeń lokalizacyjny do kontrolowania dwóch kierunków w płaszczyźnie montażu. Drugi otwór może przyjąć sworzeń rombowy z odciążeniem w jednym kierunku do kontrolowania obrotu wokół pierwszego sworznia. Kierunek jego odciążenia przebiega wzdłuż linii łączącej środki otworów, pozostawiając kontakt poprzeczny do tej linii w celu kontroli obrotu, przy jednoczesnym umożliwieniu niewielkiej zmienności odległości między otworami. Dwa ciasno pasowane okrągłe sworznie próbowałyby wymusić dokładną odległość między obydwoma otworami. Jeśli rzeczywisty układ otworów różni się w granicach dopuszczalnej tolerancji, detal może ulec zaklinowaniu podczas załadunku lub ustawić się z jedną ze ścian uniesioną. Sworzeń rombowy nie jest rozwiązaniem dla nieprawidłowego układu otworów; jego orientacja kontaktowa i luz muszą być dostosowane do wzajemnego położenia otworów. Przewodnik Carr Lane dotyczący sworzni lokalizacyjnych opisuje parę okrągłego i rombowego sworznia jako sposób uniknięcia nadmiarowej lokalizacji. [5]
Dodatkowe podpory stanowią inną kwestię. Długa konsole lub cienki obszar mogą wymagać podparcia przeciwko obciążeniu skrawającemu lub dociskowemu. Taką podporę należy doprowadzić do styku po ustaleniu głównej lokalizacji lub tak ją zorganizować, aby nie stała się ona rywalizującym twardym punktem odniesienia. Jeśli cztery sztywne nogi stykają się z nominalnie płaską, lecz niedoskonałą powierzchnią przedmiotu obrabianego, część może się przechylać na innej trójce nóg przy każdym ustawieniu. Dokręcenie zacisku może chwilowo wymusić jej wypłaszczenie, co zmienia kształt gotowej części po jego poluzowaniu. Dlatego też „więcej styków” nie oznacza takiej samej powtarzalności lokalizacji.
Wybór punktów kontaktu zależy również od stanu przedmiotu obrabianego. Obrabiana powierzchnia stanowi inny punkt odniesienia niż skórka odlewnicza lub materiał cięty piłą. Regulowane lub wyrównawcze podpory mogą kompensować nierówności powierzchni, jednak każda regulacja, którą należy wykonywać ponownie dla każdej sztuki, musi być przeprowadzana zgodnie z określonym sposobem oraz umożliwiać sprawdzenie jej rezultatu. Podpory stałe są atrakcyjne w przypadku, gdy cecha wprowadzająca jest wystarczająco stabilna, aby zapewnić powtarzalne osadzenie. Projekt punktów kontaktu musi pozostawać zgodny z istnieniem zaśników, chropowatością powierzchni oraz dopuszczalnymi oznaczeniami na rzeczywistej części.
Przekaż obciążenie skrawające przez podporę, a nie przez giętką ścianę
Lokatory ustalają położenie; uchwyty zapobiegają przesuwaniu się przedmiotu obrabianego względem tych punktów kontaktu podczas obróbki. Narysuj prawdopodobne kierunki sił dla najbardziej wymagających zaplanowanych cięć, w tym wejścia, wyjścia i zmian kierunku narzędzia. Następnie prześledź każdą siłę przez przedmiot obrabiany do podpory, ogranicznika lub korpusu uchwytu. Uchwyt dociskający cienką krawędź nad otwartą wnęką może utrzymać detal w statycznej próbie, ale odkształci tę krawędź jeszcze przed rozpoczęciem cięcia. Uchwyt umieszczony nad masywnym wałkiem (boss) z pobliską podporą tworzy krótszą i sztywniejszą ścieżkę obciążenia. Wskazówki Carr Lane dotyczące projektowania uchwytów zalecają umieszczanie uchwytów nad silnymi punktami podparcia oraz kierowanie ich siły bezpośrednio do lokatorów lub obszarów podpartych. [4]
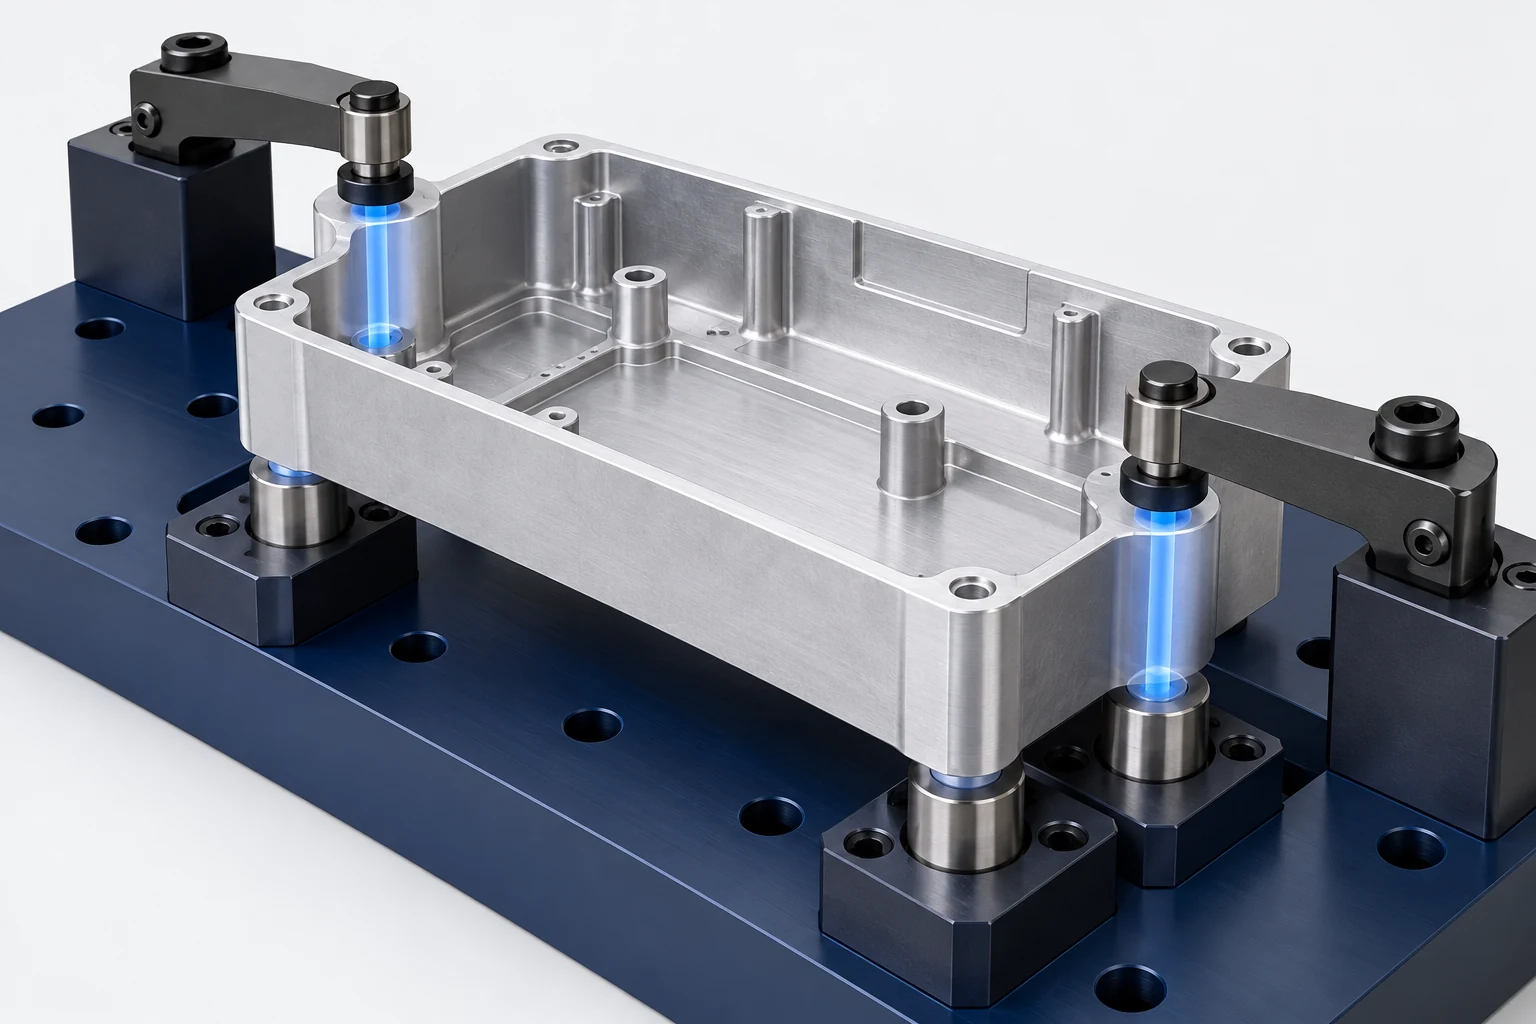
Wystające elementy w narożach obudowy zapewniają potencjalne obszary do mocowania poza kieszenią. Ich przydatność zależy od geometrii tych elementów, ilości pozostałego materiału na tym etapie oraz od tego, czy ich górne powierzchnie mogą przyjmować kontakt. Jeśli rysunek określa powierzchnię uszczelniającą na elemencie wystającym, to uchwyt powodujący zadrapania lub odkształcenia tej powierzchni jest nieodpowiednim rozwiązaniem — nawet jeśli detal pozostaje nieruchomy. Płytka uchwytu lub alternatywny punkt kontaktu mogą rozprowadzić obciążenie, lecz zmiana obszaru kontaktu wpływa również na dostęp narzędzi. Oba zagadnienia należy rozwiązać na tym samym modelu ustawienia.
Siła docisku ma dwa tryby awarii: górny i dolny. Zbyt słabe uchwycenie pozwala na przesuwanie się lub drgania (chattering) podczas frezowania. Zbyt duża siła lub jej przyłożenie w niewłaściwym miejscu powoduje odkształcenie przedmiotu obrabianego lub jego sprężyste odskoczenie (springback) po zwolnieniu uchwytu. Ani podana w katalogu wartość siły docisku, ani ogólna instrukcja „dokręć mocno” nie gwarantują poprawnego wyniku dla konkretnej części. Istotne są kierunek siły skrawania, tarcie w strefie kontaktu, sztywność lokalna, położenie podpór oraz sposób ładowania przez operatora. Dla części giętkich może być uzasadnione przeprowadzenie analizy: pierwotna praca NIST dotycząca giętkich układów uchwytnikowych modeluje wzajemne powiązania między położeniami styku, siłami docisku, siłami obróbkowymi oraz wynikającymi z nich odkształceniami. [6]
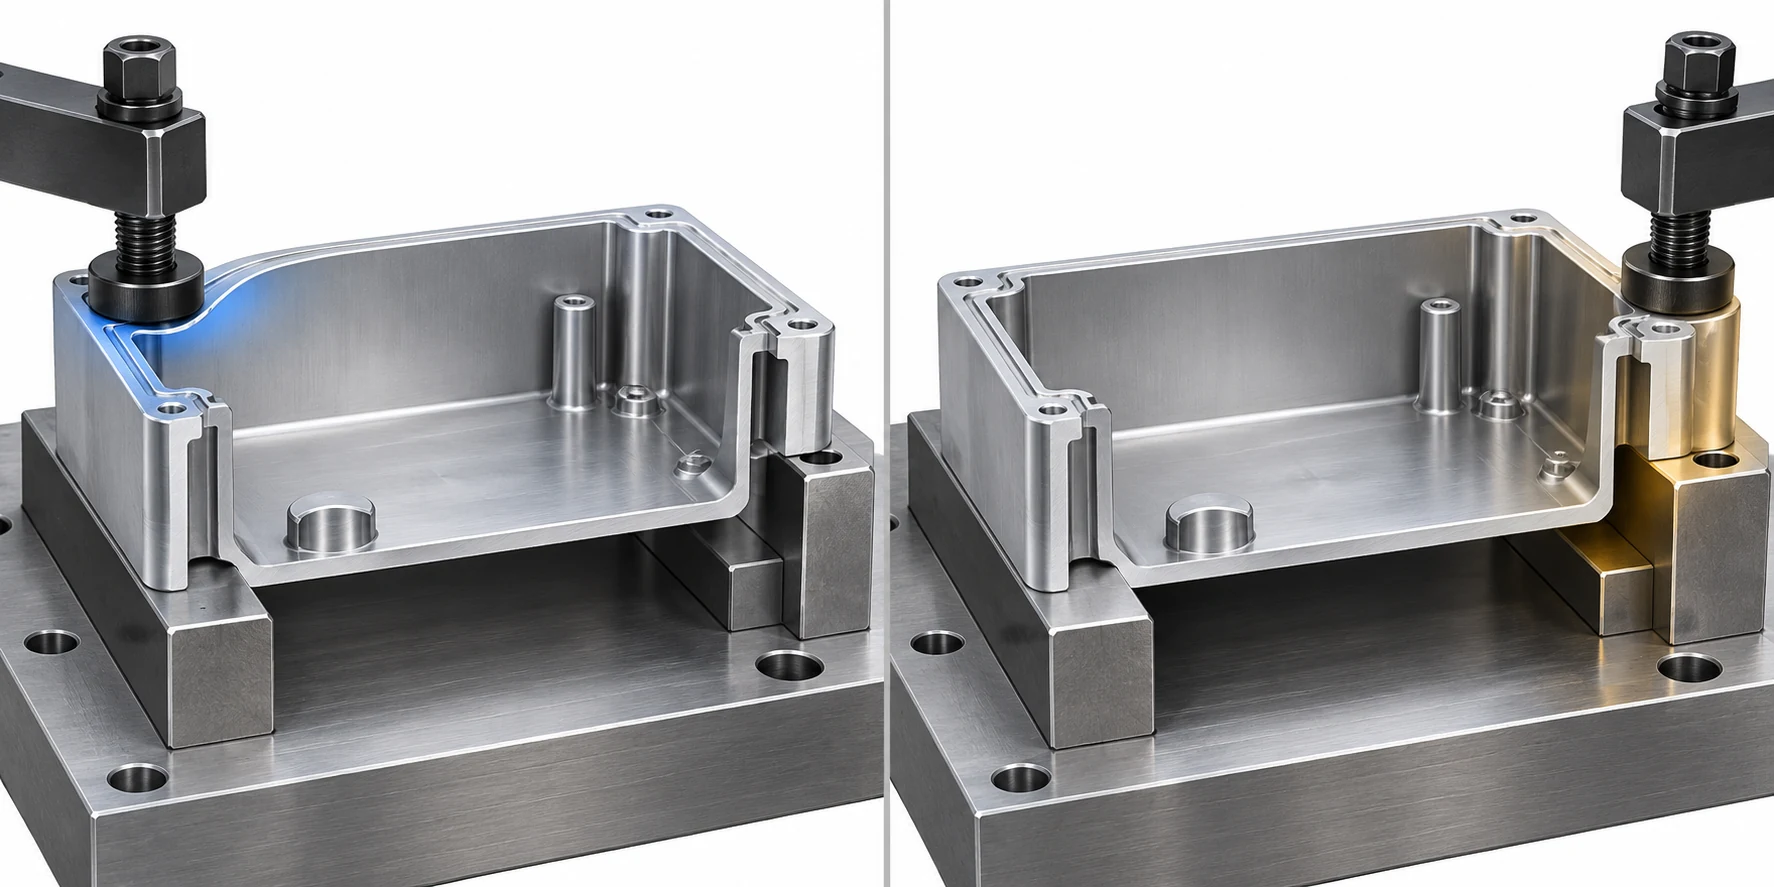
Gdy wymagane jest dodatkowe podparcie w obszarze cienkiego elementu, powinno ono przenosić obciążenie obróbkowe bez odrywania detalu od jego głównych punktów bazowania. Skontaktuj się z nim po umieszczeniu detalu w pozycji roboczej, a następnie sprawdź, czy działanie podparcia nie przesuwa początku układu współrzędnych detalu ani nie odkształca kontrolowanej powierzchni. Podpora robocza może przenosić obciążenie bez pełnienia jednocześnie funkcji uchwytu; firma Carr Lane rozróżnia te funkcje w swoim Przewodniku po podporach roboczych. [7]
Zamodeluj zestaw narzędzi oraz przyrząd na całej długości frezowania
Kieszeń może być dostępna dla wierzchołka frezu, ale zablokowana przez uchwyt, czoło wrzeciona lub zacisk na drodze podejścia. Modeluj rzeczywistą zestawę narzędzi, surowiec przedmiotu obrabianego, korpus uchwytnicy, elementy mocujące oraz zakres ruchu zacisków dla każdej operacji. Sprawdź podejście, ścieżkę skrawania, wycofanie narzędzia, sondowanie oraz wymianę narzędzi. Sprawdzenie luzów wykonane wyłącznie na końcowej postaci detalu może nie wykryć kolizji ze surowcem przed frezowaniem wykończeniowym. Sprawdzenie wykonane wyłącznie na początku może nie wykryć zacisku, który staje się widoczny po usunięciu materiału.
Dla obudowy górne zaciskanie nad występami narożnymi musi zapewnić wystarczającą przestrzeń dla frezarki kieszeniowej oraz dowolnego narzędzia do obróbki krawędzi, aby mogły one dotrzeć do obwodu wnęki. Musi również zapewnić bezpieczną ścieżkę wiercenia lub fazowania pozostałych cech na górnej powierzchni. Jeśli zacisk blokuje ostatnią cechę, jego przesunięcie w trakcie programu tworzy kolejny stan uchwytu, który wymaga własnego zlokalizowania i weryfikacji. Często lepszym rozwiązaniem jest umieszczenie zacisku od początku poza obszarem roboczym narzędzi, zastosowanie kontaktu o niższym profilu lub celowe dodanie drugiej operacji ustawienia. Odpowiedź opiera się na rzeczywistej geometrii narzędzi i uchwytników, a nie na nadziei, że podgląd w oprogramowaniu CAM nie pokaże czerwonego sygnalu kolizji.
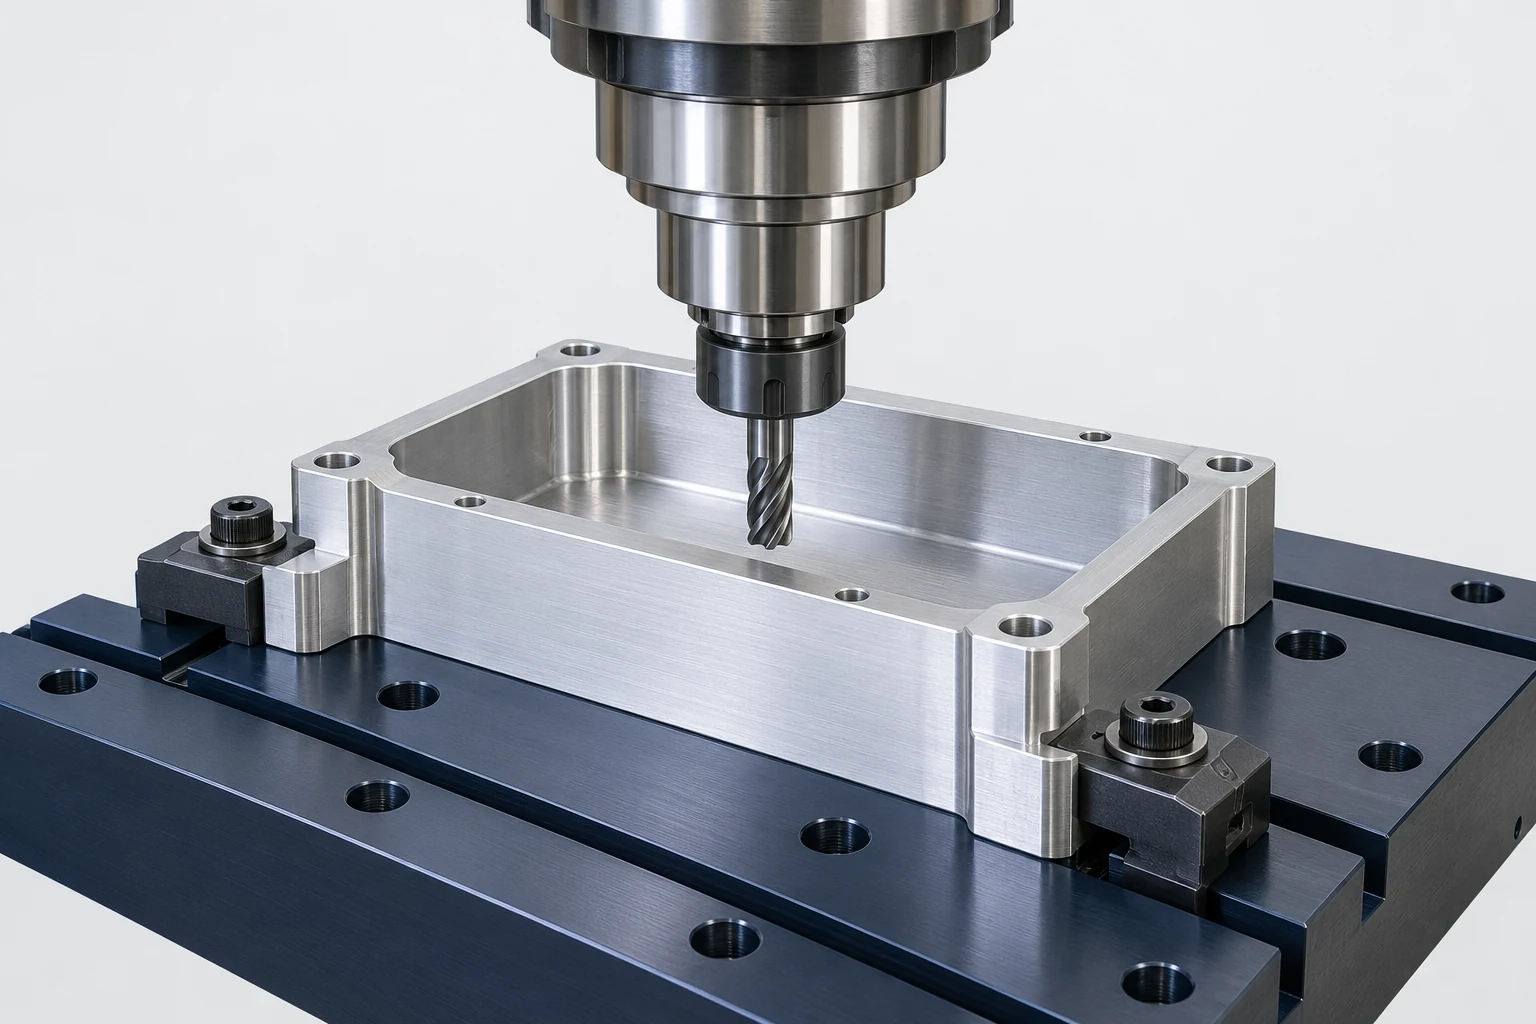
Obrotny i wieloosiowy dostęp powoduje, że ten problem staje się większy. Uchwytnica, która zapewnia wolną przestrzeń dla narzędzia w jednej pozycji indeksowanej, może zakłócać obróbkę po obrocie, podczas gdy wyższy uchwyt może zwiększyć dostępność, ale pogorszyć stabilność zamocowania. Takie układy znajdują się w osobnych przewodnikach: uchwyty do obróbki 5-osiowej oraz uchwyty do obróbki na 4. osi. W przypadku tej płaskiej obudowy dodanie ruchu obrotowego wyłącznie w celu uniknięcia niekorzystnej pozycji zacisku wymagałoby uzasadnienia na poziomie trasy technologicznej.
Zapewnij powtarzalne czyste osadzanie i prawidłowe obciążenie
Układanie wiórków pod jedną główną podporą zmienia kąt ustawienia całego przedmiotu obrabianego. Zgrubienie w otworze lokalizacyjnym może uniemożliwić prawidłowe osadzenie sworznia. Wiórki uwięzione przy bocznej przeszkodzie mogą przesunąć gniazdo w kierunku poprzecznym, nawet jeśli uchwyt wydaje się dobrze dokręcony. Zapewnić bezpieczny dostęp do oczyszczania obszarów styku szczoteczką lub strumieniem powietrza, zwolnić gniazda, w których mogłyby się gromadzić wiórki, oraz unikać umieszczania punktu styku bezpośrednio w głównym strumieniu wiórków, jeśli istnieje inna, odpowiednia pozycja. Wskazówki lokalizacyjne firmy Carr Lane traktują kontrolę wiórków i odpływ chłodziwa jako zagadnienia projektowania uchwytów, ponieważ wpływają one na dokładność lokalizacji części. [4]
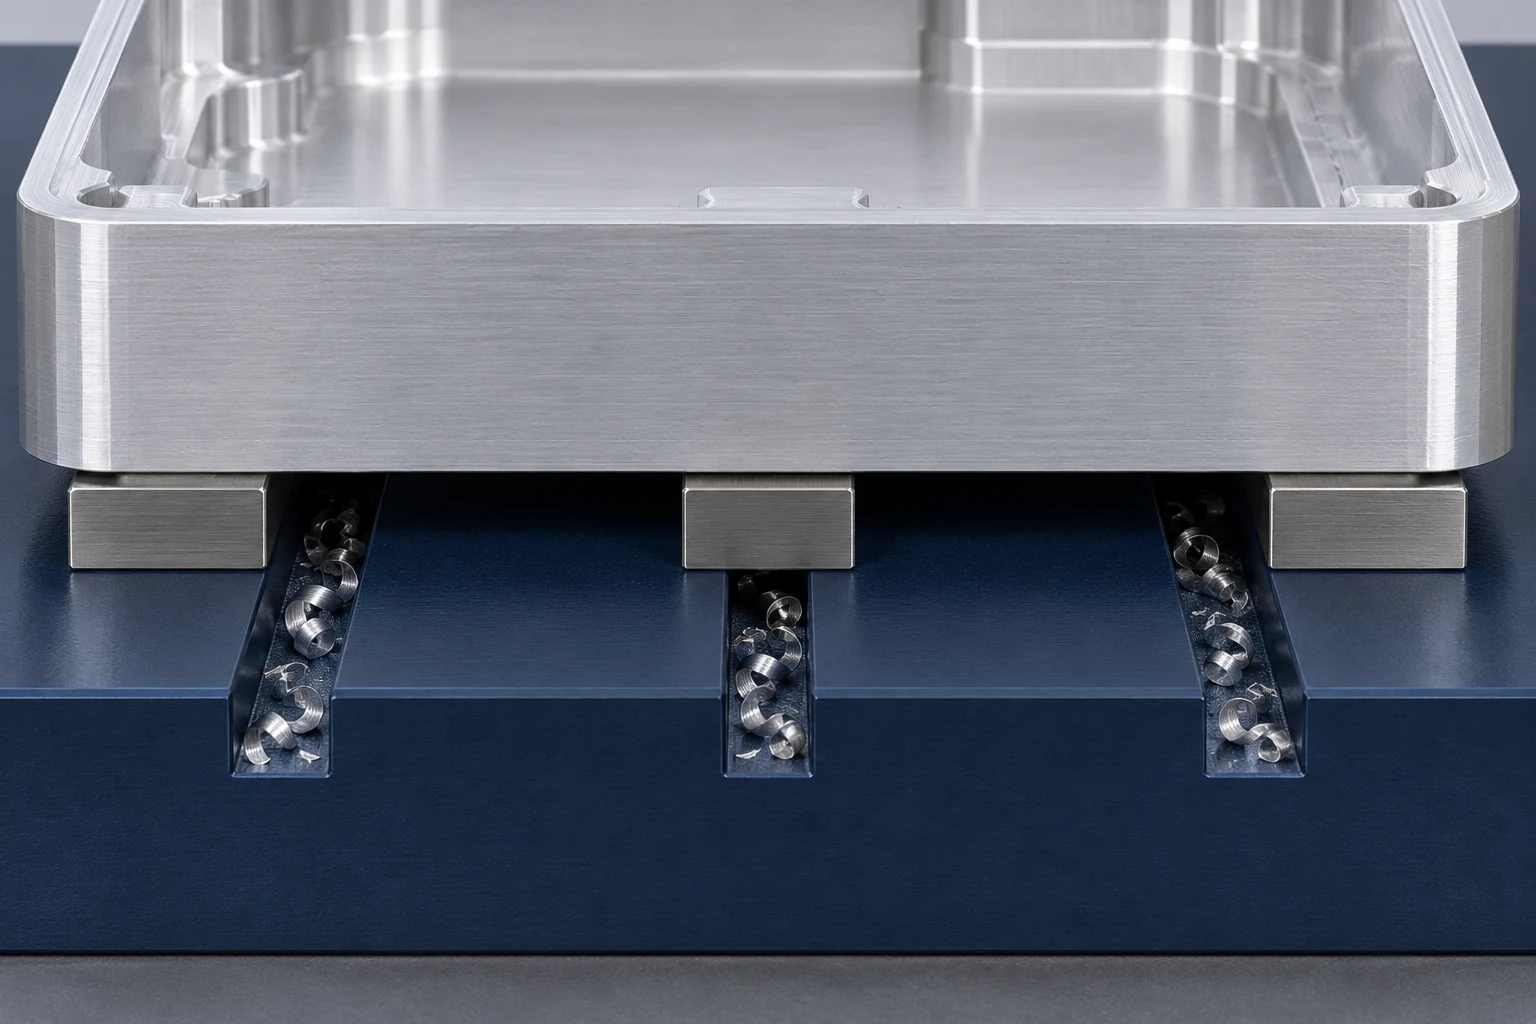
Operator powinien być w stanie stwierdzić, kiedy obudowa jest całkowicie osadzona na podkładkach oraz kiedy sworznie są zaengazowane. Prosta sekwencja załadunku może wyglądać następująco: oczyszczenie styków, umieszczenie strony dolnej na podkładkach, wyrównanie otworu pod okrągły sworzeń, obrót w kierunku zwolnionego sworznia, potwierdzenie prawidłowego osadzenia, a następnie dokręcenie zacisku. Ta kolejność odzwierciedla fizyczne zależności; dokręcenie zacisku przed całkowitym osadzeniem elementu może zmusić go do przyjęcia pozycji fałszywej. Sekwencja nie powinna opierać się na niewidzialnym odczuciu, które rozumie tylko jedna osoba.
- Oczyść styki odniesienia. Usuń wióry i sprawdź, czy nie ma uszkodzeń na polach kontaktowych, pinach oraz na części wchodzącej.
- Umieść główną powierzchnię oporową i zlokalizuj parę otworów. Okrągły sworzeń ustala położenie w płaszczyźnie; sworzeń z wydrążeniem ustala orientację bez wymagania dokładnego rozmieszczenia otworów.
- Sprawdź osadzenie przed dokręceniem. Przerwa przy podkładce lub nietypowa siła obciążenia wymaga inspekcji, a nie zwiększenia siły docisku.
- Zastosuj uchwyty w określonej kolejności. Przyłóż wszelkie wspomagające elementy pomocnicze zgodnie z projektem, bez podnoszenia detalu.
Dla części o wizualnej symetrii niestandardowy, asymetryczny ogranicznik, unikalne położenie sworznia lub inna jednoznaczna cecha ładowania mogą zapobiec sytuacji, w której odwrócona część wyda się poprawnie osadzona. Szczegół ten musi być zgodny z dopuszczalnymi odchyleniami przedmiotu obrabianego i zapobiegać przypadkowemu utworzeniu nowego punktu odniesienia. W wielostanowiskowej oprawie potrzebne są również identyfikacja stanowiska oraz kontrola statusu części; przewodnik po tombstonach CNC omawia to osobne zagadnienie.
Gdy przyrząd obudowy wymaga innego projektu
Lokalizacja na powierzchni czołowej i otworze działa tylko wtedy, gdy te cechy są dostępne, stabilne oraz są tymi, które kontrolują frezowaną kieszeń na rysunku. Związek geometryczny z rysunku, sposób wprowadzania części do obróbki oraz gotowa część muszą wszystkie wspierać ten sam przekaz.
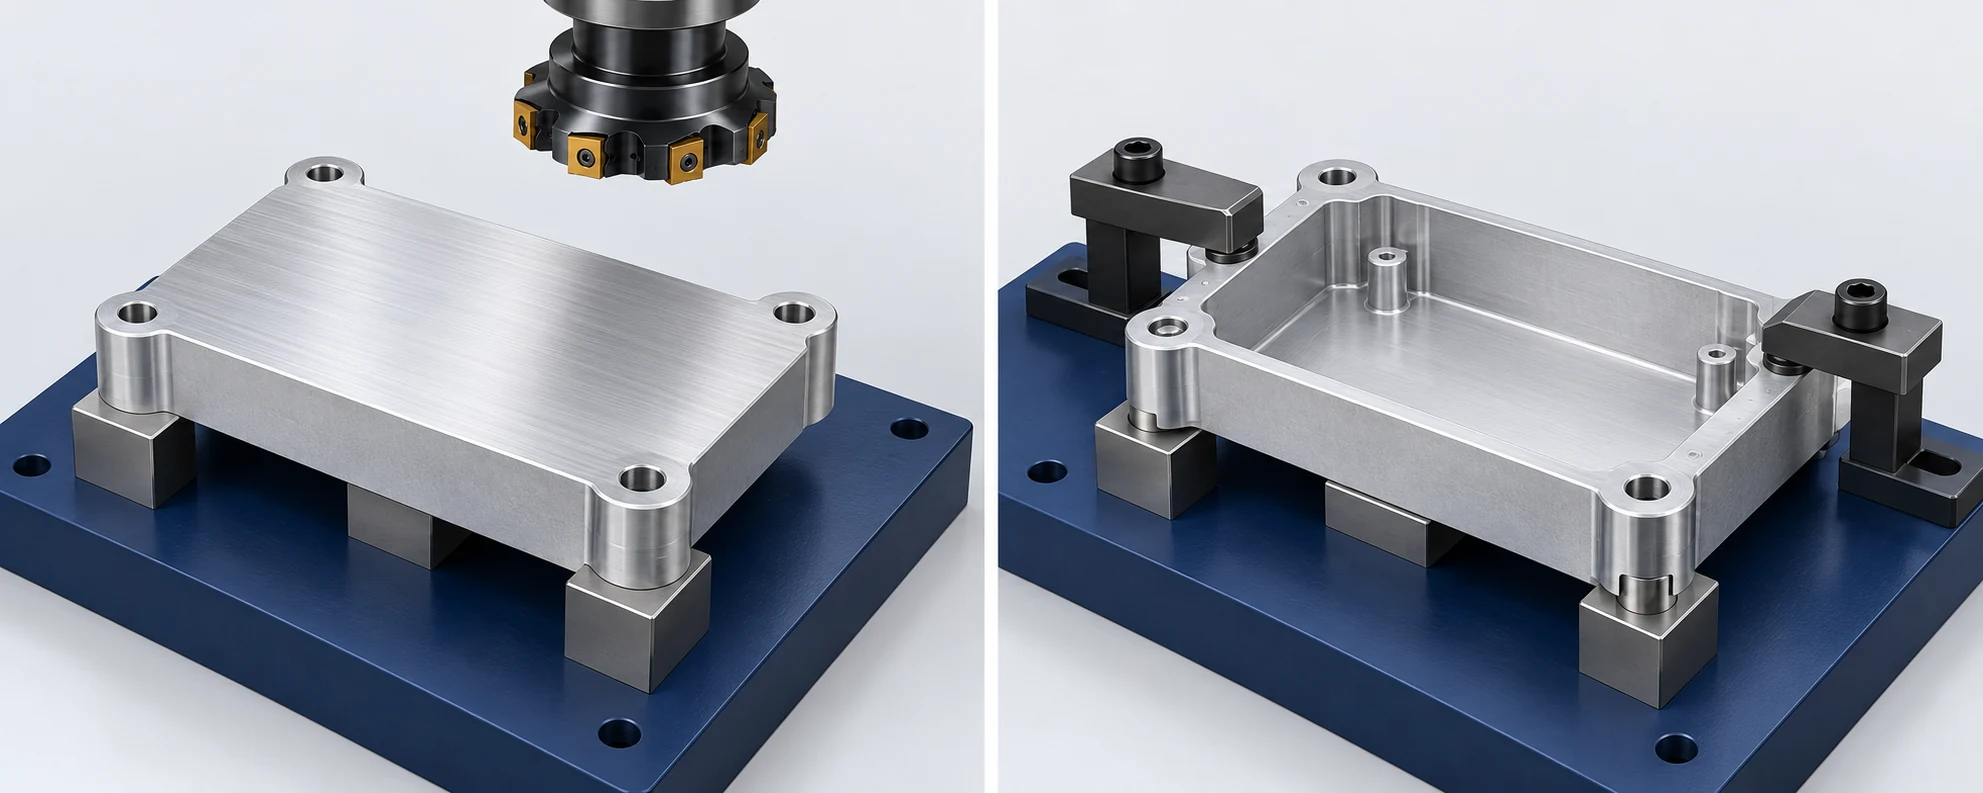
Trzy zmiany obaliłyby ten koncept. Jeśli wpadka jest kontrolowana względem innych cech odniesienia, schemat styku i układ pomiarowy muszą uwzględniać tę zależność. Jeśli otwory są niedostępne od strony dolnej, sworznie nie mogą stanowić elementów lokalizujących w drugiej operacji. Jeśli wałki pozostawiają zbyt małą bezpieczną powierzchnię styku po wyfrezowaniu wpadki, zaplanowane pozycje uchwytów zawodzą — mimo że na półfabrykacie były one wyraźnie widoczne. W każdym przypadku wymagana jest nowa powierzchnia lokalizacyjna, nowy punkt styku uchwytu lub zmiana kolejności operacji; zwiększenie siły uchwytu nie rozwiązuje tego niezgodności.
Weryfikuj powtarzalność lokalizacji i gotową geometrię osobno
Kwalifikacja uchwytu obejmuje przynajmniej dwa pytania. Po pierwsze: czy uchwyt zapewnia zamierzoną lokalizację części przy każdym jej załadowaniu? Po drugie: czy obróbka w tej lokalizacji generuje cechy zgodne z wymaganiami po zdjęciu części? Wynik przesunięcia układu współrzędnych roboczych lub pomiaru sondą na pojedynczo załadowanej części nie pozwala odpowiedzieć na drugie pytanie. Przypadki użycia pomiarów na maszynie zgodnie z wytycznymi NIST rozróżniają wyrównanie uchwytu, przygotowanie przedmiotu obrabianego, pomiary w trakcie procesu oraz kontrolę końcową. [8]
Rozpocznij od sprawdzenia położenia oprzyrządowania i jego bezpiecznego zamocowania do maszyny. Zdefiniuj układ współrzędnych przedmiotu roboczego, korzystając z założonych odniesień oprzyrządowania lub przedmiotu obrabianego. Obrób przetwór próbny wykonując pełny zaplanowany cykl operacji, a następnie sprawdź cechy kontrolowane rysunkiem, stosując podany układ punktów odniesienia (datów) oraz warunki pomiarowe. Usuń go, oczyść powierzchnie styku i ponownie załaduj, aby sprawdzić, czy zmierzone położenie ustawienia powtarza się. Kolejny przedmiot służy do testowania zmienności między dostarczanymi przedmiotami roboczymi. Jeśli przedmiot wykazuje powtarzalność na oprzyrządowaniu, ale nie spełnia wymagań po jego zwolnieniu, przeanalizuj odkształcenia spowodowane ograniczeniem ruchu (restraint-induced deformation) oraz warunki pomiarowe, zamiast jedynie modyfikować przesunięć. Wskazówki Renishaw dotyczące sondowania określają pomiary odniesień oprzyrządowania i cech odniesienia (datum features) jako funkcje ustawienia; pomiary te nie zastępują akceptacji gotowego przedmiotu. [9]
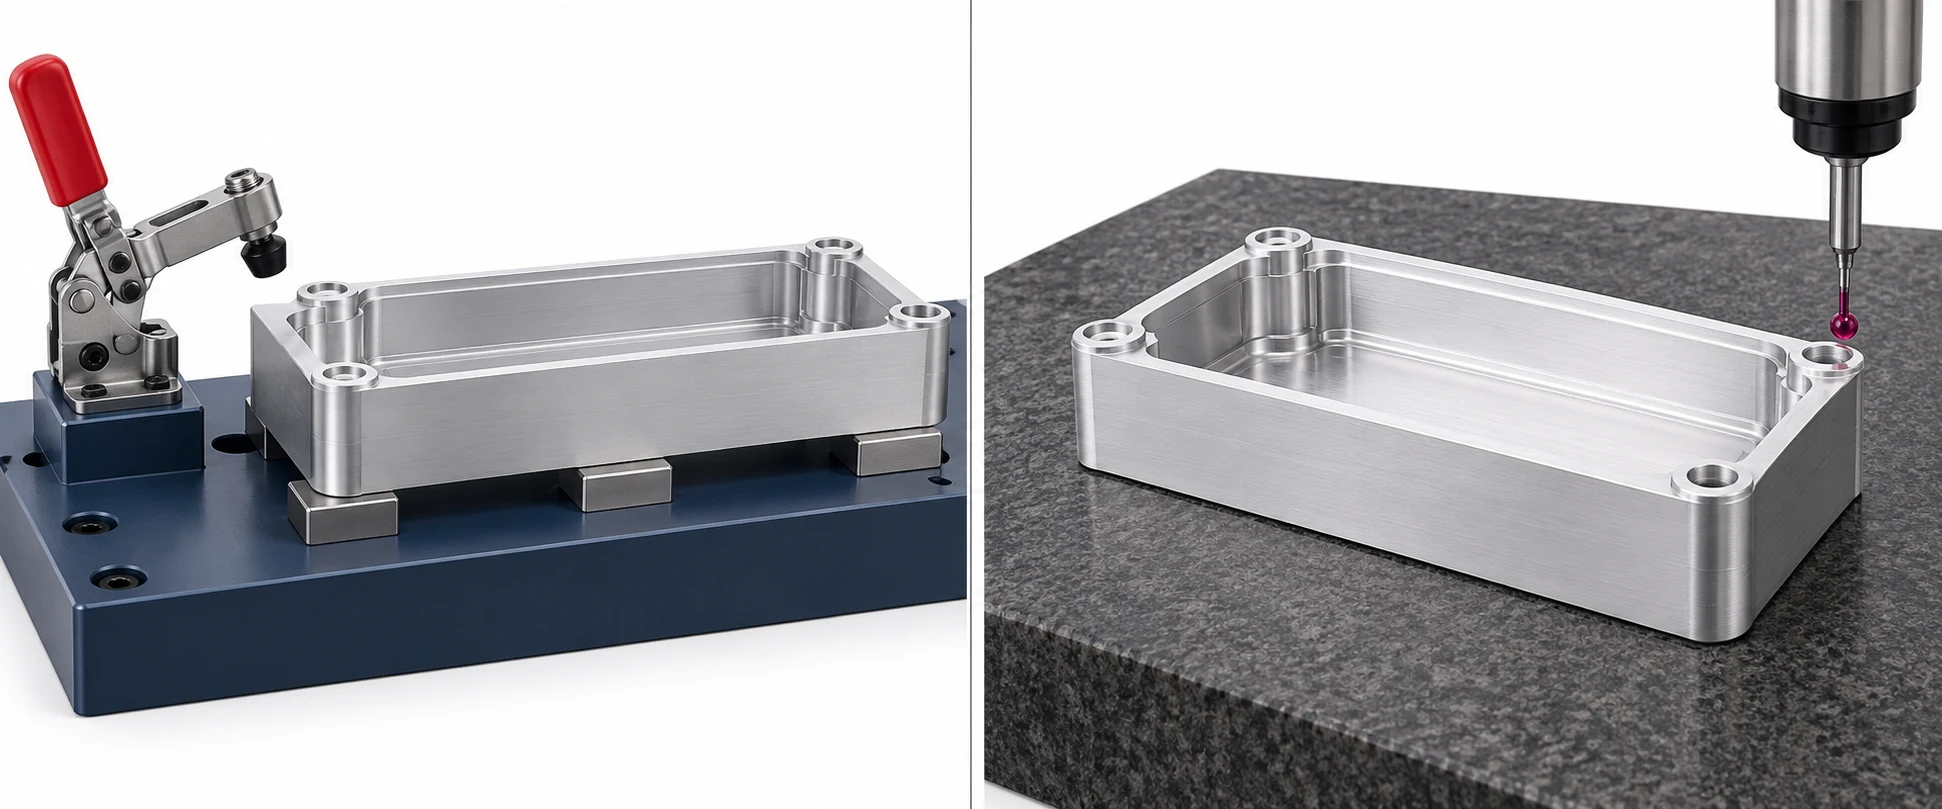
Użyj wzorca awarii, aby zdecydować, gdzie szukać. Jeśli początek układu współrzędnych roboczych zmienia się po ponownym załadowaniu tej samej części, sprawdź wióry, wyburzki, dopasowanie sworzni oraz ich osadzenie. Jeśli początek układu się powtarza, ale ściana kieszeni zmienia się po rozłączeniu uchwytu, przeanalizuj odkształcenia uchwytu i podpór. Jeśli kilka części jest lokalizowanych w sposób powtarzalny, lecz stosunek kieszeni do otworu jest przesunięty, sprawdź wzór otworów z pierwszej operacji, położenie sworzni uchwytu, przesunięcie układu roboczego oraz ścieżkę narzędzia względem odniesienia na rysunku. To są różne mechanizmy; zwiększenie siły docisku we wszystkich trzech przypadkach ukryje ślady awarii i może pogorszyć jakość części.
| Obserwowany wynik | Prawdopodobny mechanizm do przetestowania | Sprawdzenie selektywne |
|---|---|---|
| Ta sama część zmienia pozycję ustawienia po ponownym załadowaniu | Niestabilne mocowanie lub nadmiarowe lokalizowanie | Przeprowadź inspekcję czystej strefy kontaktu i porównaj powtarzalne położenie części przed frezowaniem |
| Powtarzanie położenia; zmiana cienkiego elementu po rozłączeniu uchwytu | Odporna na odkształcenia konstrukcja uchwytu lub cięcie bez podparcia | Porównaj stan cechy wewnątrz i na zewnątrz uchwytu w warunkach pomiarowych określonych na rysunku |
| Części są umieszczane w sposób powtarzalny; cecha jest przesunięta względem otworów montażowych | Błędny transfer, położenie sworznia lub zaprogramowana pozycja odniesienia | Zmierz wzór otworów z pierwszej operacji oraz punkty styku uchwytu, a następnie śledź zaprogramowane położenie początku układu współrzędnych obrabianego przedmiotu |
Tabela jest punktem wyjścia diagnostycznym, a nie wnioskiem wynikającym z konkretnego uruchomienia produkcji. Oddziela od siebie powtarzalność, dokładność oraz odkształcenie przy zwalnianiu. Kryteria akceptacji pochodzą z rysunku technicznego i uzgodnionej metody kontroli; żadna ogólna wartość powtarzalności przyrządu pomiarowego nie może ich zastąpić.
Dokumentuj decyzje projektowe zapewniające wielokrotne wykorzystanie przyrządu
Użyteczny rysunek przyrządu montażowego lub dokumentacja ustawienia określa stan wprowadzanego elementu, operację, którą obsługuje, główne powierzchnie styku, funkcje sworzni lub ograniczników, położenia zacisków oraz kolejność ich dokręcania, wspomagające podpory, założenia dotyczące luzów narzędzi, dostęp do usuwania wiórków oraz odniesienie układu współrzędnych obrabianego przedmiotu. Określa również, które pomiary potwierdzają poprawność przyrządu montażowego, a które – gotowy element. Jest to bardziej przydatne niż sama fotografia zmontowanego sprzętu: zdjęcie nie pokazuje, dlaczego drugi sworzeń jest wykrojony ani kiedy dopuszczalne jest dotykanie elementu przez podporę.
Rewizje są istotne. Zmieniony układ otworów, grubość ścianki, kształt wypustu lub wymóg odniesienia może uczynić niestosowną oprawkę, która nadal fizycznie przyjmuje detal. Przed ponownym użyciem sprawdź te zmiany w odniesieniu do schematu styków i kolejności operacji. Jeśli rodzina detali jest zmienna, określ, które styki pozostają stałe, a które są regulowane, oraz jak sprawdzana jest ta regulacja. Dzięki temu „ponownie używalne” nie staje się „niekontrolowane”.
Źródła techniczne
- ASME, Y14.5-2018 (R2024), Wymiarowanie i tolerancje. Zakres normy i struktura odniesienia do elementów odniesienia; stosować wydanie oraz oznaczenia wymienione na rysunku.
- Shakarji i Srinivasan, NIST, W kierunku nowej definicji matematycznej punktów odniesienia w normach wspierających zaawansowaną produkcję. Elementy odniesienia w planowaniu procesów i kontroli jakości, w tym fizyczne symulatory elementów odniesienia.
- NIST, Model działania planowania procesu obróbki skrawaniem w celu integracji systemów. Zależności między planowaniem przygotowania maszyny, uchwytem i operacjami.
- Carr Lane Manufacturing, Przewodnik po zasadach lokalizacji i dokręcania. Lokalizacja płaska, rozmieszczenie elementów lokalizujących, kontrola wióra oraz umiejscowienie śrub dokręcających.
- Carr Lane Manufacturing, Piny lokalizujące, informacje techniczne dotyczące pinów okrągłych i diamentowych. Zwalnianie w jednej osi oraz nadmiarowa lokalizacja.
- Lee i Haynes, NIST, Analiza elementów skończonych elastycznego systemu uchwytniczego. Oddziaływanie punktów styku uchwytu, obciążeń i odkształceń.
- Carr Lane Manufacturing, Przewodnik po podporach roboczych. Dodatkowe wsparcie dla cienkich przekrojów oraz rozróżnienie między podporą a zaciskaniem.
- NIST, Przypadki użycia i informacje dotyczące pomiarów na maszynie w operacjach frezarskich. Wyrównanie uchwytu, przygotowanie stanowiska i role pomiarowe.
- Renishaw, Kiedy stosować sondę?. Sprawdzanie odniesienia do uchwytu oraz cech odniesienia (datów) w trakcie przygotowania procesu.



