Nesta página
Um dispositivo CNC deve posicionar a peça a partir de referências utilizáveis, resistir aos cortes planejados sem deformar a peça e deixar espaço suficiente para as ferramentas e o operador trabalharem. O projeto começa com o desenho técnico e a sequência de usinagem, não com um catálogo de grampos. Para um trabalho repetitivo, o resultado é um esquema de contatos que outro operador pode carregar da mesma maneira e um plano de inspeção capaz de revelar se a localização se mantém após a remoção e recarga da peça.
Este guia desenvolve esse esquema para uma peça fresada. Aborda quando uma face e arestas são suficientes, quando um par de furos é útil, por que contatos adicionais podem piorar o posicionamento e como comprovar uma fixação antes de tratá-la como uma configuração de produção. Nosso guia mais abrangente sobre ferramentas e dispositivos de fixação compara toda a configuração e os métodos comuns de fixação; a tarefa aqui é projetar uma fixação uma vez que essa escolha já tenha sido feita.
Comece com as relações do desenho, seguidas pelo estado da peça em cada montagem
Um dispositivo de fixação não pode realizar o posicionamento a partir de uma característica acabada até que essa característica exista. Marque, no desenho, as superfícies e os furos que controlam as dimensões importantes; em seguida, indique quais dessas características já estão disponíveis antes de cada operação. Uma borda bruta cortada com serra pode servir para segurar a peça durante a usinagem de desbaste, mas não deve, silenciosamente, tornar-se a referência para um rebaixo acabado cuja posição é especificada a partir de uma face de montagem usinada. A operação que cria a face de montagem e a operação que a utiliza apresentam problemas distintos de posicionamento.
As referências de datum em um quadro de tolerância geométrica descrevem como um requisito é definido e avaliado. Um dispositivo físico de fixação é uma ferramenta de fabricação: ele pode entrar em contato com as mesmas superfícies funcionais, mas seus pinos, calços e folgas não simulam automaticamente, com exatidão, o quadro de referência de datum do desenho. O plano do dispositivo deve especificar a relação entre seus pontos de contato, o sistema de coordenadas de trabalho da máquina e os requisitos do desenho. A norma ASME Y14.5 define a linguagem do desenho; a análise de datums realizada pelo NIST explica a distinção entre simuladores físicos de datum e as características usadas para posicionar a peça durante a fabricação. [1] [2]
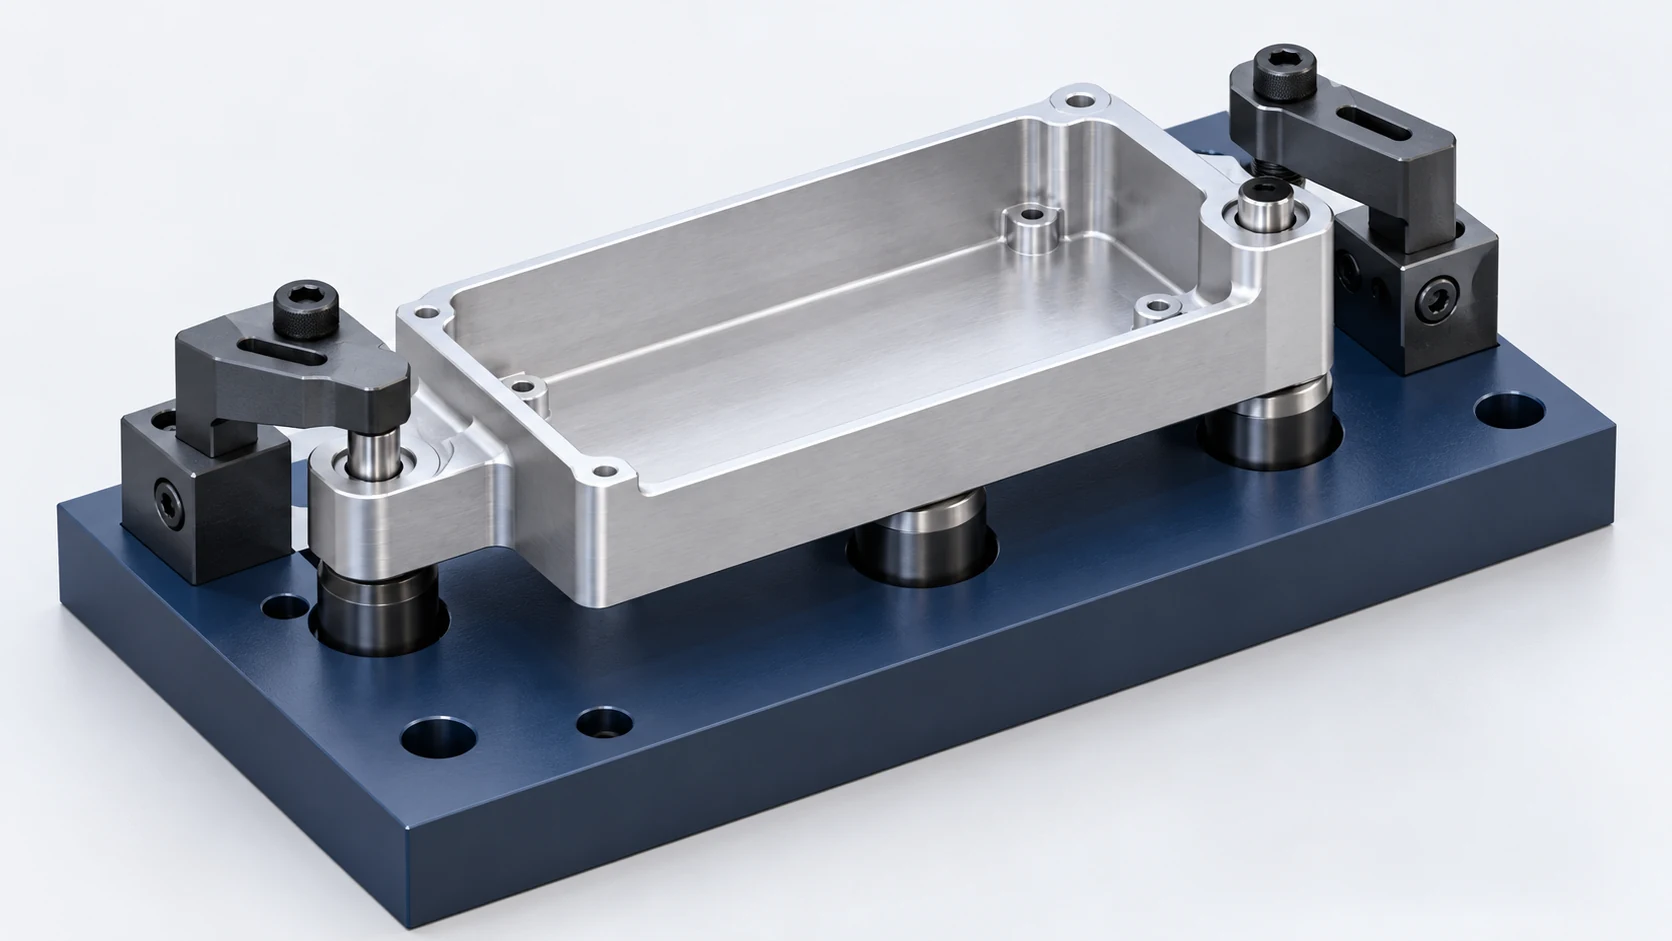
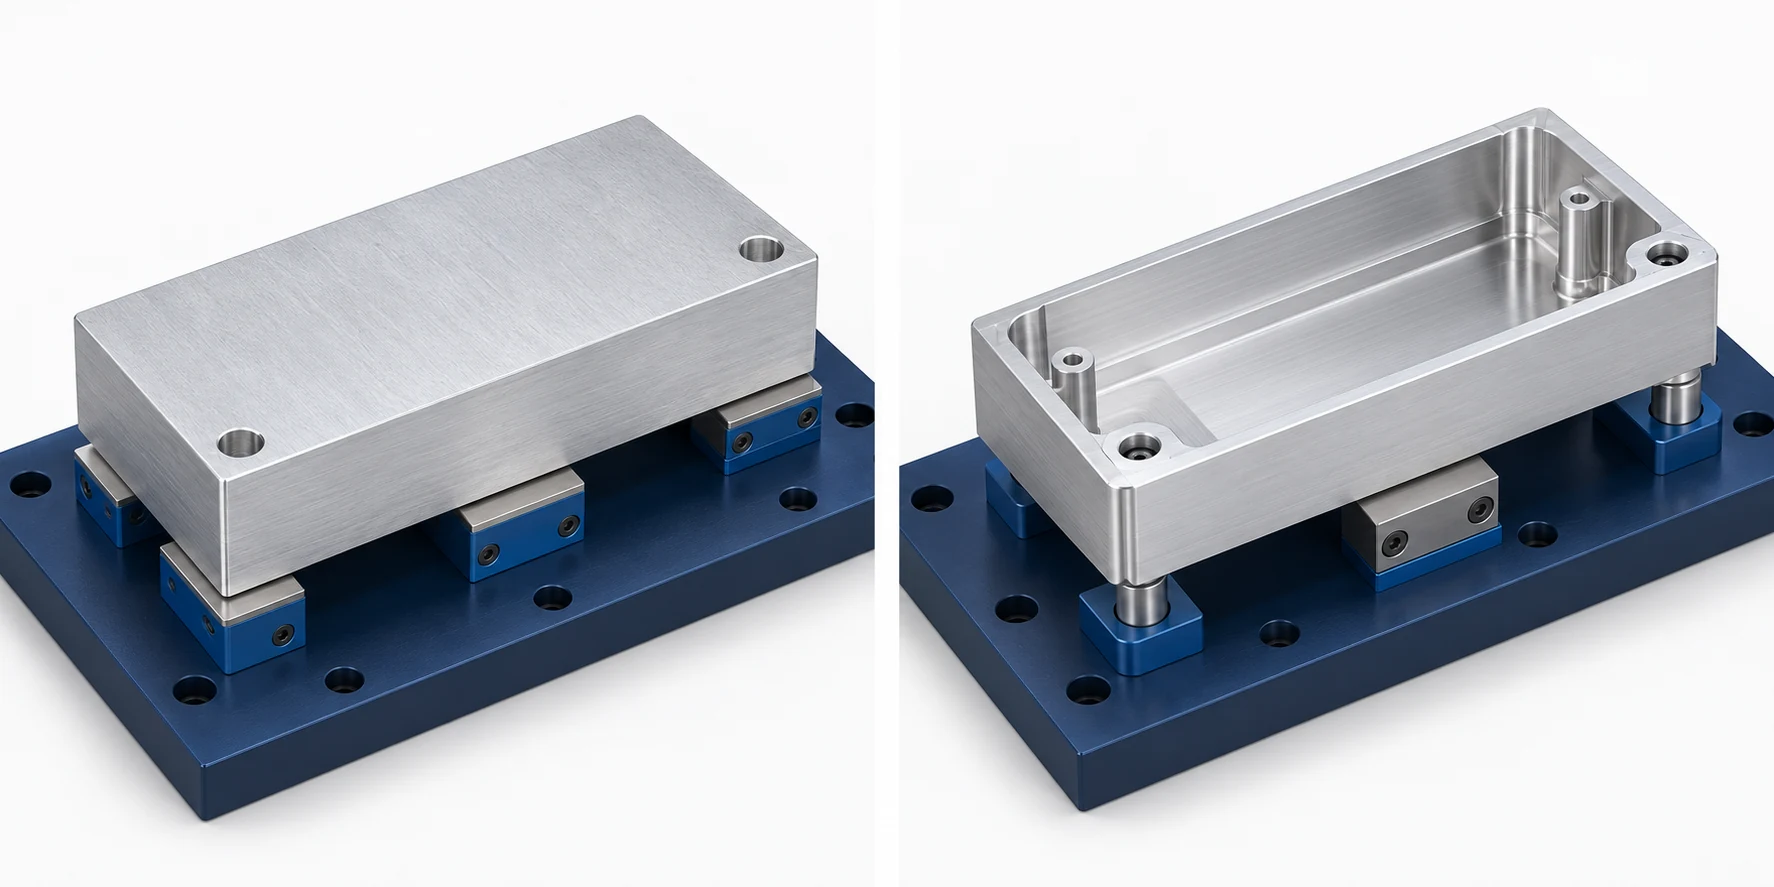
Por exemplo, considere uma peça bruta de invólucro retangular com uma face de montagem inferior acabada A, dois furos de montagem em reforços nos cantos e um rebaixo superior. O rebaixo deve estar posicionado em uma localização definida em relação às características de montagem, e a altura do seu fundo está relacionada à face A. Uma primeira operação razoável poderia criar a face A e os dois furos enquanto a peça bruta é fixada por material excedente que será removido posteriormente. Em seguida, uma segunda ferramenta pode utilizar essa face usinada e o par de furos para expor o rebaixo superior. Essa ferramenta pode posicionar o rebaixo em relação aos furos reais; no entanto, não pode corrigir um padrão de furos ou uma relação face-furo que já viola a conformidade com o desenho técnico apenas ao se apoiar nessa relação.
A primeira decisão de projeto é quais características devem ser produzidas em conjunto, quais podem ser transferidas entre montagens e quais devem ser medidas após a peça sair do dispositivo de fixação. Registre a orientação de cada operação e o estado da peça no momento da transferência. O modelo de planejamento de processos de usinagem do NIST trata características intermediárias, a posição da peça em relação às coordenadas da máquina e as localizações do dispositivo de fixação e dos grampos como decisões de planejamento distintas. [3]
Escolha pontos de contato que definam a posição sem se oporem mutuamente
Uma peça plana pode frequentemente ser assentada sobre três calços primários bem espaçados, empurrada contra dois contatos laterais e encostada em um batente final. O arranjo familiar 3-2-1 descreve como os contatos podem restringir o movimento de uma peça prismática; ele não exige seis componentes adquiridos em cada trabalho. O número real e a forma dos contatos dependem de se a referência é um plano, um diâmetro, um furo ou outra característica. Uma peça cilíndrica, por exemplo, pode ser posicionada de forma mais natural pelo seu eixo do que por seis contatos planos. O Guide to Locating & Clamping Principles da Carr Lane explica as formas plana, concêntrica e radial e mostra por que o amplo espaçamento entre os localizadores é importante. [4]
Superfícies externas usinadas estáveis e acessíveis podem servir como referências para localizar características controladas a partir dessas referências. Utilize um par de furos quando a relação funcional do desenho for em relação aos furos, ou quando as bordas externas forem removidas ou apresentarem variações excessivas para servirem como referência final.
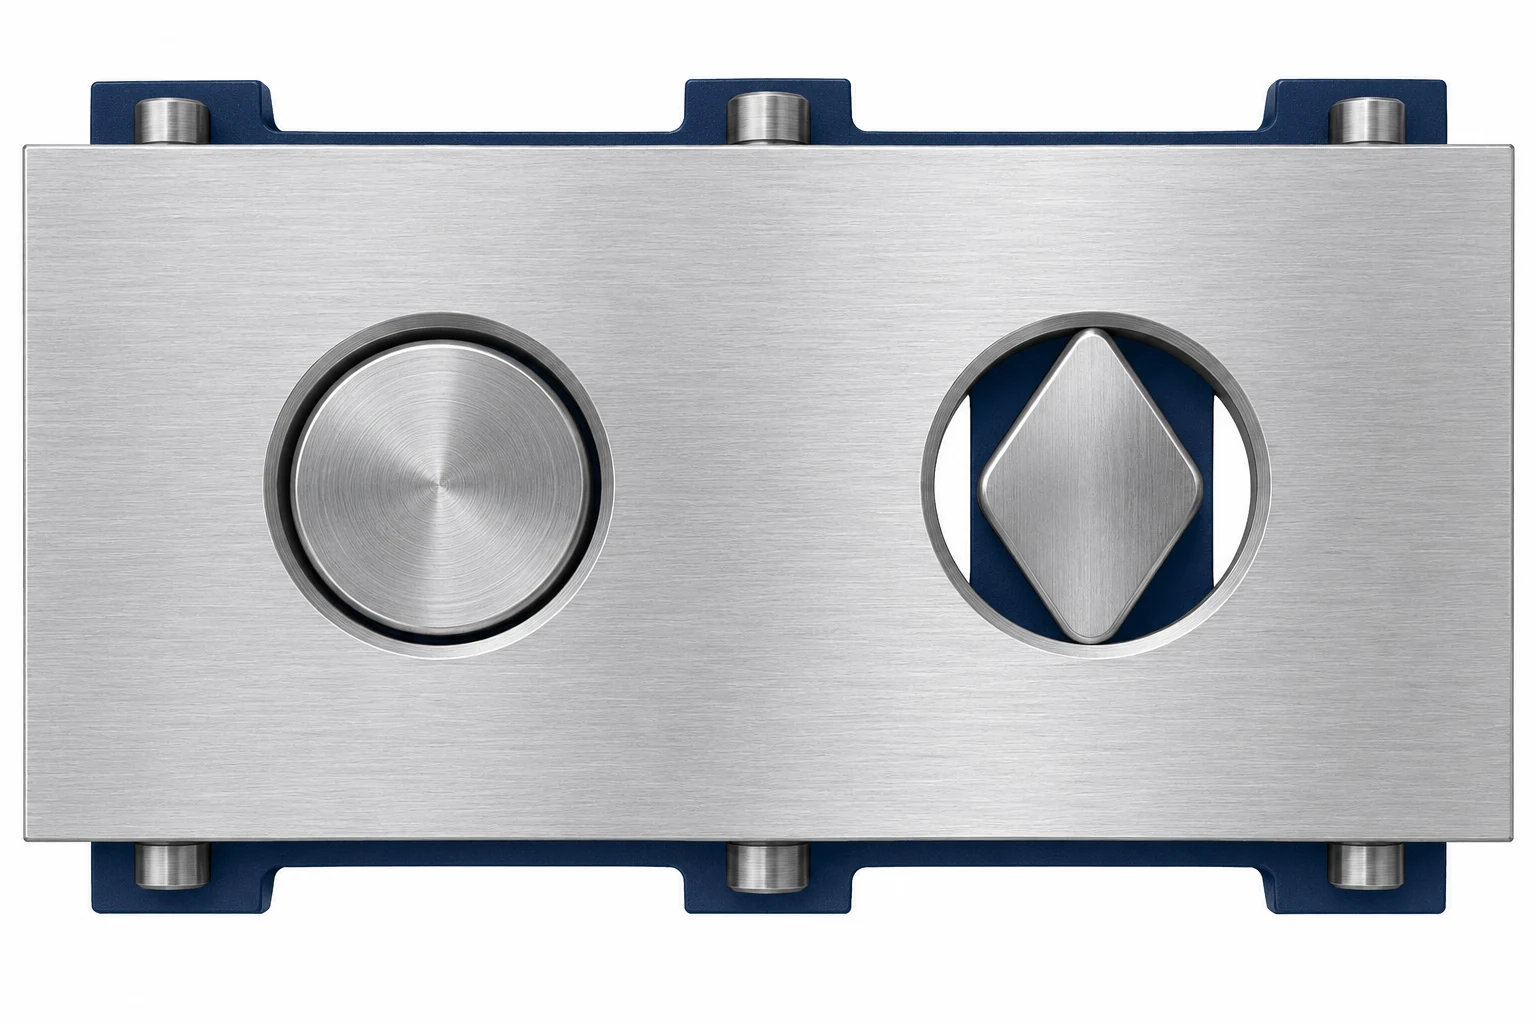
No exemplo do invólucro, a face inferior usinada pode assentar sobre calços separados em áreas resistentes ao redor dos espigões. Um furo pode receber um pino localizador cilíndrico para controlar duas direções no plano de fixação. O segundo furo pode receber um pino localizador em forma de losango com alívio para controlar a rotação em torno do primeiro pino. A direção aliviada desse pino segue a linha que une os centros dos furos, mantendo o contato transversal a essa linha para controlar a rotação, ao mesmo tempo que permite pequenas variações na distância entre os furos. Dois pinos cilíndricos apertados tentariam impor o espaçamento exato de ambos os furos. Se o padrão real dos furos diferir dentro da variação permitida, a peça pode travar durante o carregamento ou assentar com uma face levantada. Um pino em forma de losango não é uma solução para um padrão incorreto; sua orientação de contato e folga devem ser adequadas à relação entre os furos. O guia de pinos localizadores da Carr Lane descreve o par cilíndrico–losango como uma forma de evitar a localização redundante. [5]
Suportes adicionais são uma questão diferente. Um grande balanço ou uma região fina podem necessitar de suporte contra uma carga de usinagem ou de fixação. Introduza esse suporte em contato após o estabelecimento da localização primária, ou organize-o de modo que ele não se torne um datum rígido concorrente. Se quatro pés rígidos tocarem uma peça de trabalho nominalmente plana, mas imperfeita, a peça pode oscilar sobre um conjunto diferente de três pés a cada vez. Apertar o grampo pode forçá-la temporariamente à planicidade e alterar a forma final ao ser liberada. É por isso que ‘mais contato’ não equivale a uma localização mais repetível.
A seleção dos pontos de contato também segue a condição da peça. Uma face usinada oferece uma referência diferente da pele fundida ou do material serrado. Suportes ajustáveis ou equalizadores podem acomodar variações na superfície, mas qualquer ajuste que seja redefinido para cada peça deve ter um método definido e um meio de verificar seu resultado. Suportes fixos são atrativos quando o recurso de entrada é estável o suficiente para assentar de forma consistente. O projeto dos pontos de contato deve permanecer compatível com rebarbas, acabamento superficial e marcações aceitáveis na peça real.
Transmita a carga de corte através de um suporte, não através de uma parede flexível
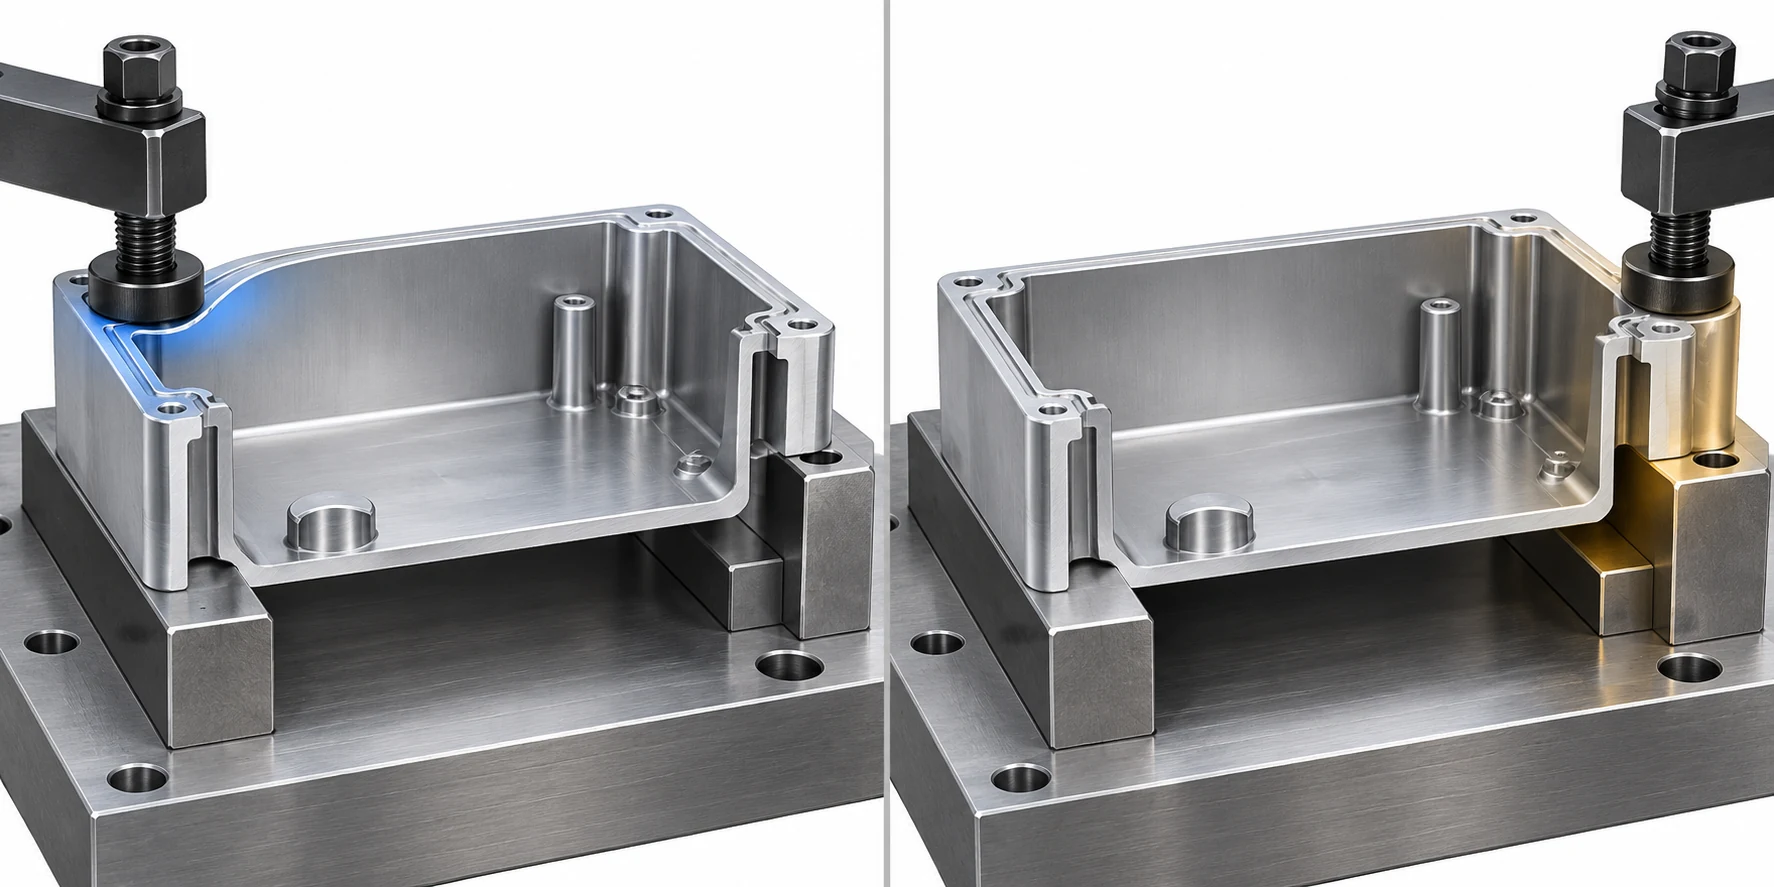
Os localizadores estabelecem a posição; os grampos mantêm a peça de trabalho em contato com esses pontos durante a usinagem. Desenhe as direções prováveis das forças para os cortes planejados mais exigentes, incluindo entrada, saída e mudanças na direção da ferramenta. Em seguida, trace cada força através da peça de trabalho até um suporte, batente ou corpo do dispositivo de fixação. Um grampo que pressiona uma aba fina acima de uma cavidade aberta pode manter a peça estática em um ensaio, mas deformará a aba antes mesmo do início da usinagem. Um grampo posicionado sobre um reforço maciço com um suporte próximo possui um caminho de carga mais curto e mais rígido. As orientações de projeto de dispositivos de fixação da Carr Lane recomendam posicionar os grampos sobre pontos de suporte robustos e direcionar sua força para os localizadores ou regiões suportadas. [4]
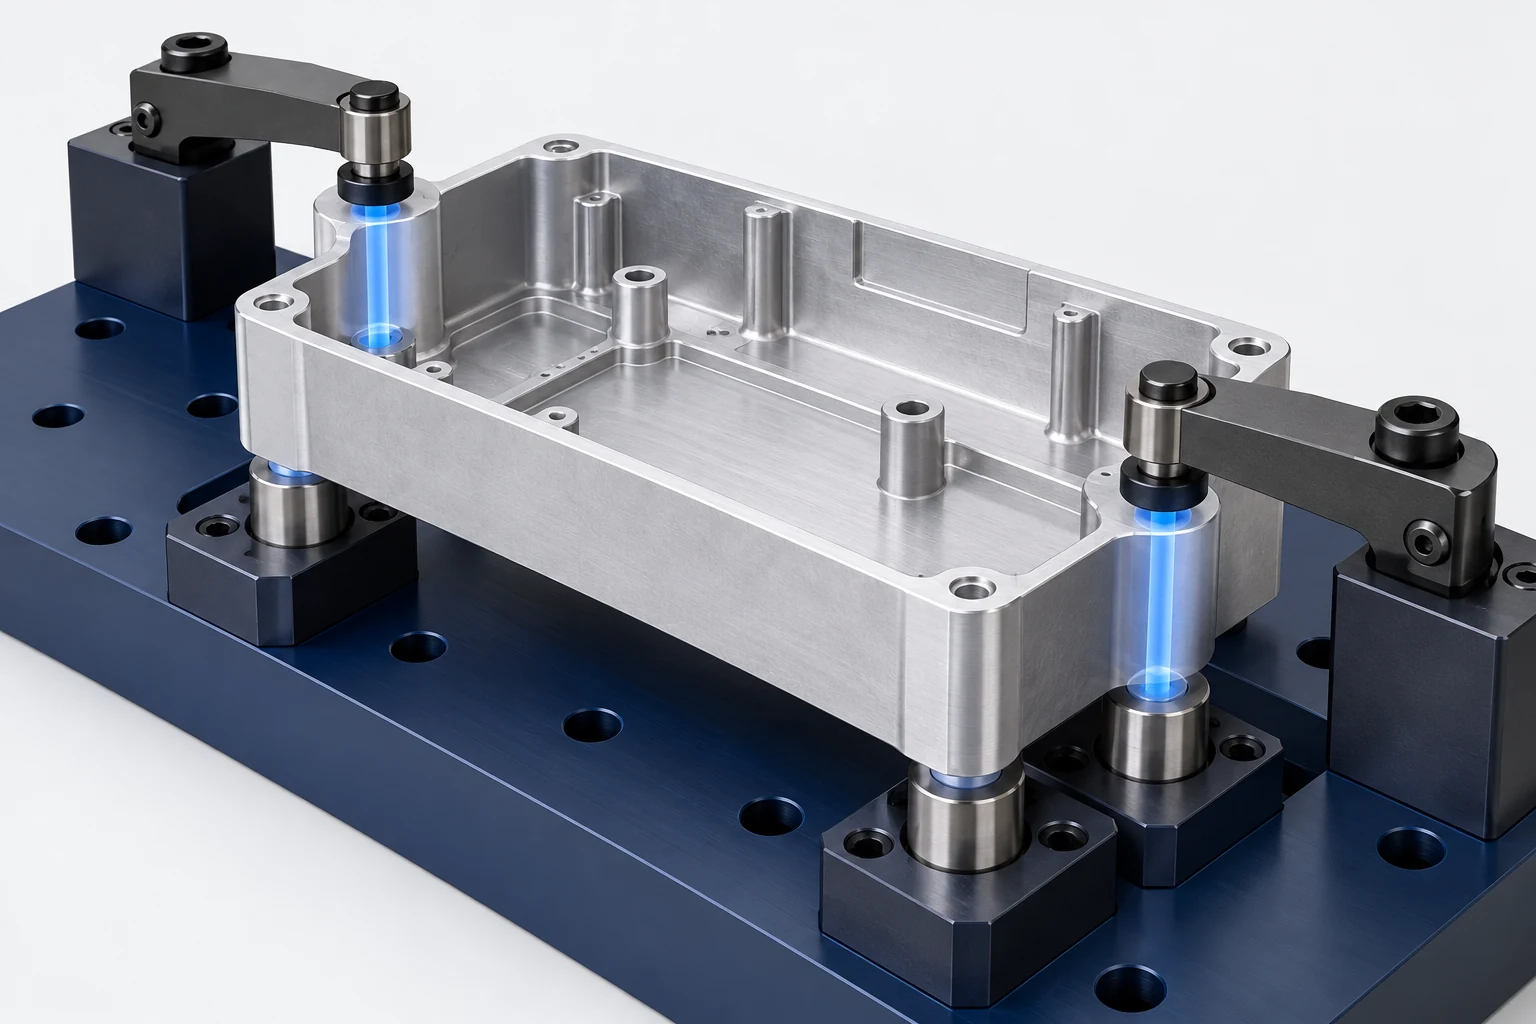
Os reforços nos cantos da caixa oferecem áreas potenciais de fixação fora do alojamento. A sua adequação depende da geometria do reforço, da quantidade de material remanescente nessa etapa e de se as suas superfícies superiores puderem aceitar contato. Se o desenho especificar uma face de vedação num reforço, uma fixação que marque ou distorça essa face é uma má escolha, mesmo que a peça permaneça imóvel. Uma almofada de fixação ou um ponto de contato alternativo pode distribuir a carga, mas alterar a área de contato também altera o acesso da ferramenta. Resolva ambas as questões no mesmo modelo de montagem.
A força de fixação possui um modo de falha superior e um modo de falha inferior. Restrição insuficiente permite deslocamento ou vibração durante o corte. Excesso de força, ou força aplicada em local inadequado, provoca deformação da peça ou recuperação elástica após a liberação. Nem uma classificação de força de fixação constante em catálogo nem uma instrução genérica do tipo “apertar firmemente” estabelecem o resultado para uma peça específica. A direção da força de corte, o atrito de contato, a rigidez local, as posições de apoio e o método de carga empregado pelo operador são todos fatores relevantes. Para peças flexíveis, pode ser justificada uma análise: o trabalho original do NIST sobre dispositivos de fixação flexíveis modela em conjunto as localizações de contato, as forças de fixação, as forças de usinagem e a deformação resultante. [6]
Quando um suporte auxiliar é necessário sob uma área fina, ele deve suportar a carga de usinagem sem empurrar a peça para longe de seus localizadores primários. Entre em contato com ele após a peça estar assentada e, em seguida, verifique se a operação do suporte não desloca a origem da peça ou distorce a face controlada. Um suporte de trabalho pode resistir à carga sem atuar ele próprio como o dispositivo de fixação; a Carr Lane distingue essas funções em seu Work Supports Guide. [7]
Modele o conjunto de ferramenta e a fixação ao longo de todo o processo de usinagem
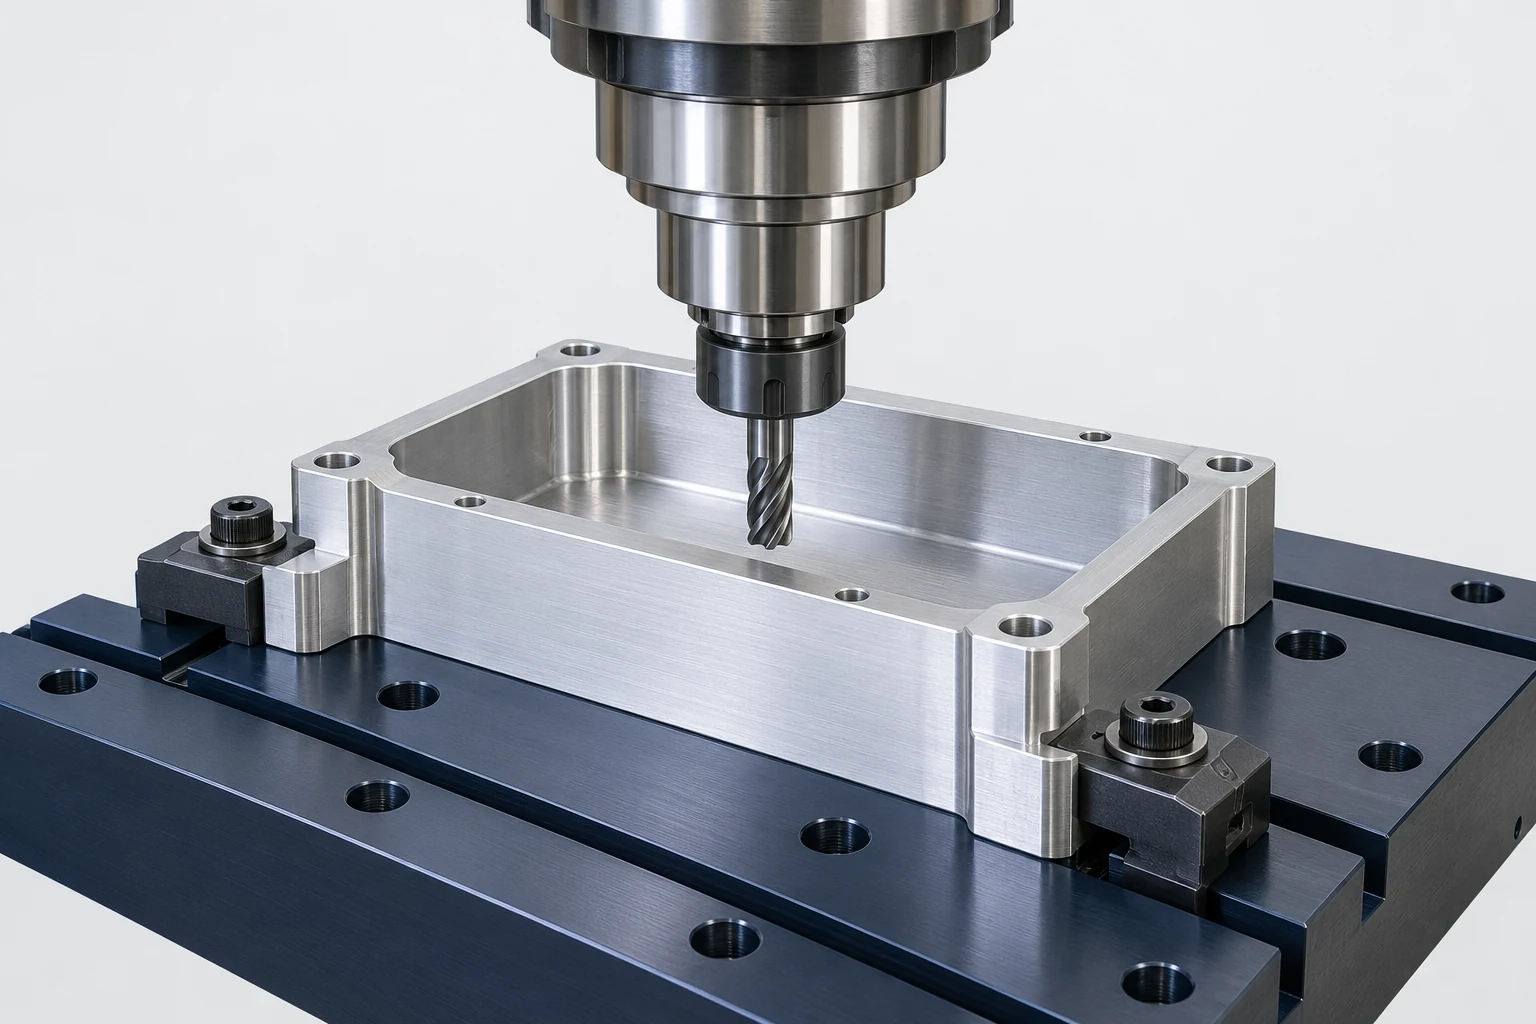
Um bolsão pode estar livre até a ponta da ferramenta, mas bloqueado pelo porta-ferramenta, nariz do eixo-árvore ou grampo na aproximação. Modele o conjunto real da ferramenta, a peça bruta, o corpo do dispositivo de fixação, os elementos de fixação e o curso do grampo para cada operação. Verifique a aproximação, o percurso de corte, a retratação, a medição por sonda e as trocas de ferramenta. Uma verificação de folga realizada apenas na forma final da peça pode não detectar uma colisão com a peça bruta antes da usinagem de desbaste. Uma verificação realizada apenas no início pode não detectar um grampo que se torna visível à medida que o material é removido.
Para a carcaça, a fixação superior sobre os reforços nos cantos deve deixar espaço suficiente para que a fresa de cavidade e qualquer ferramenta de acabamento de borda alcancem o perímetro da cavidade. Também deve garantir um percurso seguro para perfuração ou chanfragem de quaisquer características remanescentes na face superior. Se um grampo bloquear a última característica, movê-lo no meio do programa cria outro estado de fixação que exige sua própria localização e verificação. Pode ser preferível posicionar o grampo desde o início fora do envelope de ferramenta, utilizar um ponto de contato de perfil mais baixo ou adicionar deliberadamente uma segunda montagem. A solução deve basear-se na geometria real da ferramenta e do porta-ferramenta, não na expectativa de que a pré-visualização CAM mostre nenhuma colisão em vermelho.
O acesso rotativo e multieixo torna este problema maior. Um dispositivo de fixação que libera uma ferramenta em uma orientação indexada pode interferir após a rotação, enquanto um suporte mais alto pode aumentar o acesso, mas piorar o apoio. Esses layouts pertencem aos guias separados de fixação para usinagem 5 eixos e fixação para usinagem no 4º eixo. Para esta carcaça plana, adicionar movimento rotativo exclusivamente para escapar de uma posição inadequada de fixação exigiria uma justificativa ao nível da rota de usinagem.
Garanta assentamento limpo e carregamento correto de forma repetível
Uma cavaco sob uma das placas primárias altera o ângulo de toda a peça. Uma rebarba em um furo de localização pode impedir que um pino se assente corretamente. Cavacos aprisionados contra um batente lateral podem deslocar o recesso lateralmente, mesmo quando o grampo parece bem apertado. Deixe acesso para escovar ou soprar com ar comprimido as regiões de contato com segurança, alivie os recessos onde os cavacos poderiam se acumular e evite posicionar um ponto de contato diretamente no fluxo principal de cavacos quando outra posição for viável. As orientações de localização da Carr Lane tratam o controle de cavacos e a drenagem de fluido de corte como questões de projeto de dispositivos de fixação, pois afetam a localização da peça. [4]
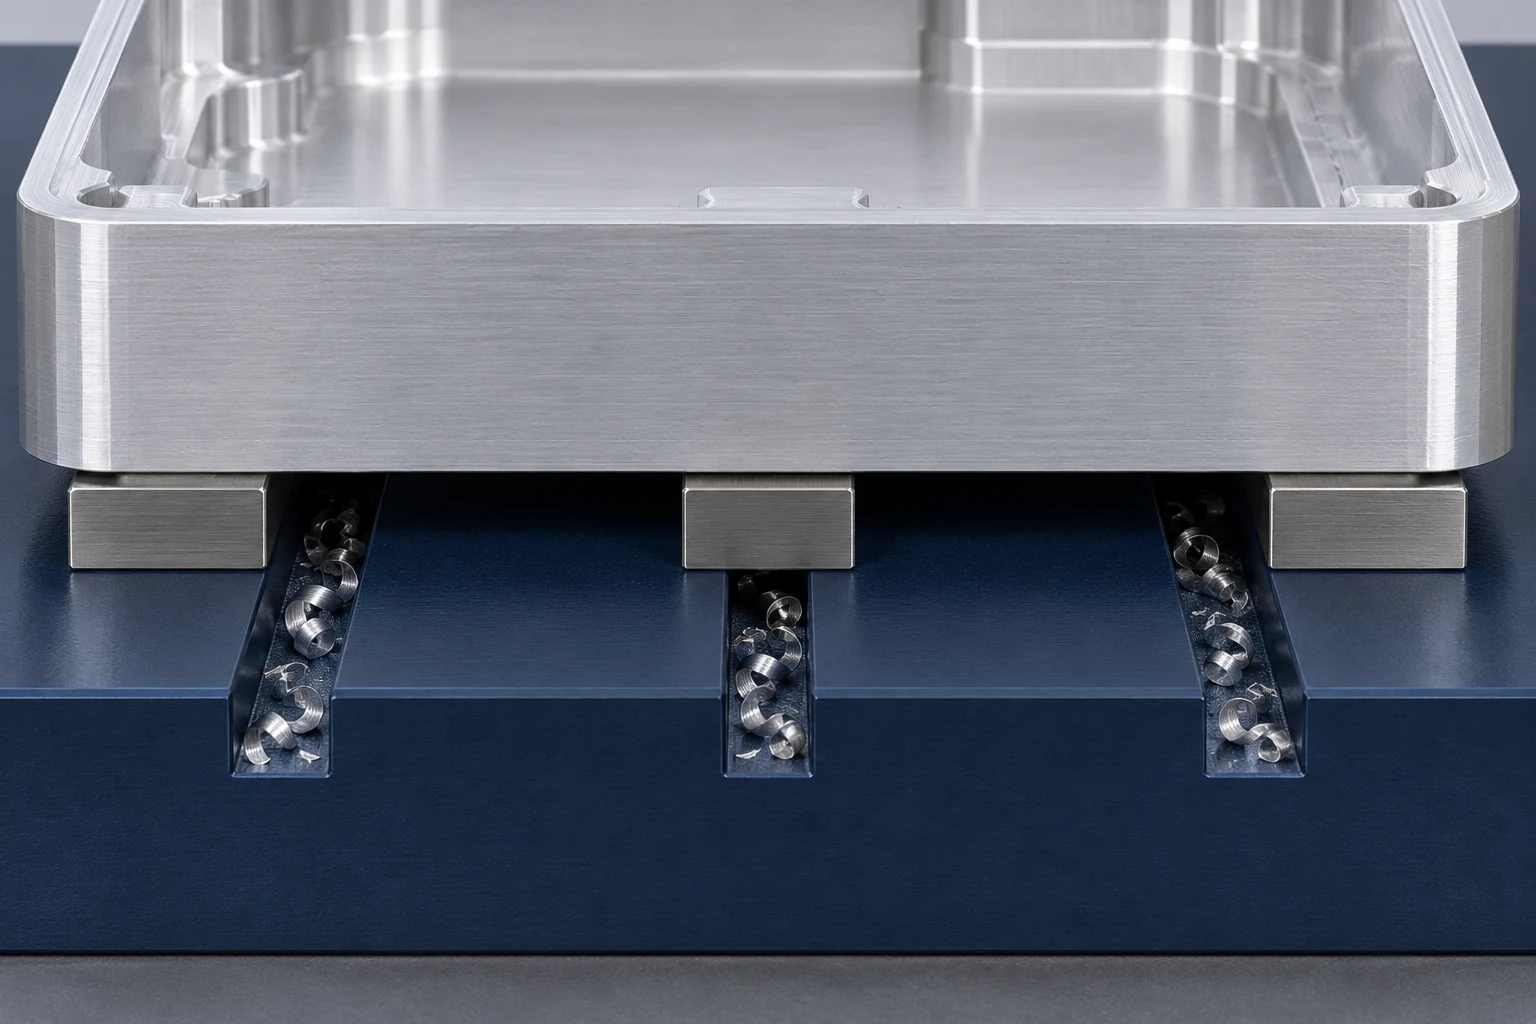
O operador deve ser capaz de identificar quando a carcaça está totalmente assentada sobre os calços e quando os pinos estão engatados. Uma sequência simples de carga pode ser: limpar os contatos, posicionar a face inferior sobre os calços, alinhar o furo do pino redondo, girar para encaixar no pino com rebaixo, confirmar o assentamento e, em seguida, apertar o grampo. Essa ordem segue as dependências físicas; apertar o grampo antes de o componente estar completamente assentado pode forçá-lo a uma posição incorreta. A sequência não deve depender de uma sensação invisível que apenas uma pessoa compreenda.
- Limpe as superfícies de referência. Remova cavacos e verifique danos nas áreas de contato, pinos e na parte de entrada.
- Assente a face primária e localize o par de furos. O pino redondo estabelece a posição no plano; o pino aliviado estabelece a orientação sem exigir espaçamento exato entre os furos.
- Verifique o assento antes de apertar. Uma folga em um calço ou uma força de carga incomum exige inspeção, não mais pressão de fixação.
- Aplicar as grampos na sequência definida. Colocar qualquer suporte auxiliar em contato conforme projetado, sem levantar a peça.
Para peças visualmente simétricas, um batente assimétrico, uma posição única de pino ou outro recurso de carregamento inequívoco pode impedir que uma peça invertida pareça corretamente posicionada. O detalhe deve corresponder à variação permitida da peça e evitar a criação acidental de um novo datum. Uma fixação de múltiplas estações também exige identificação da estação e controle do estado da peça; o guia de tombstones CNC aborda esse problema distinto.
Quando a fixação em caixa exigir um projeto diferente
A localização pela face e pelo furo funciona apenas se esses recursos forem acessíveis, estáveis e os que controlam o rebaixo no desenho. A relação indicada no desenho, a peça em entrada e a peça acabada devem todas suportar a mesma transferência.
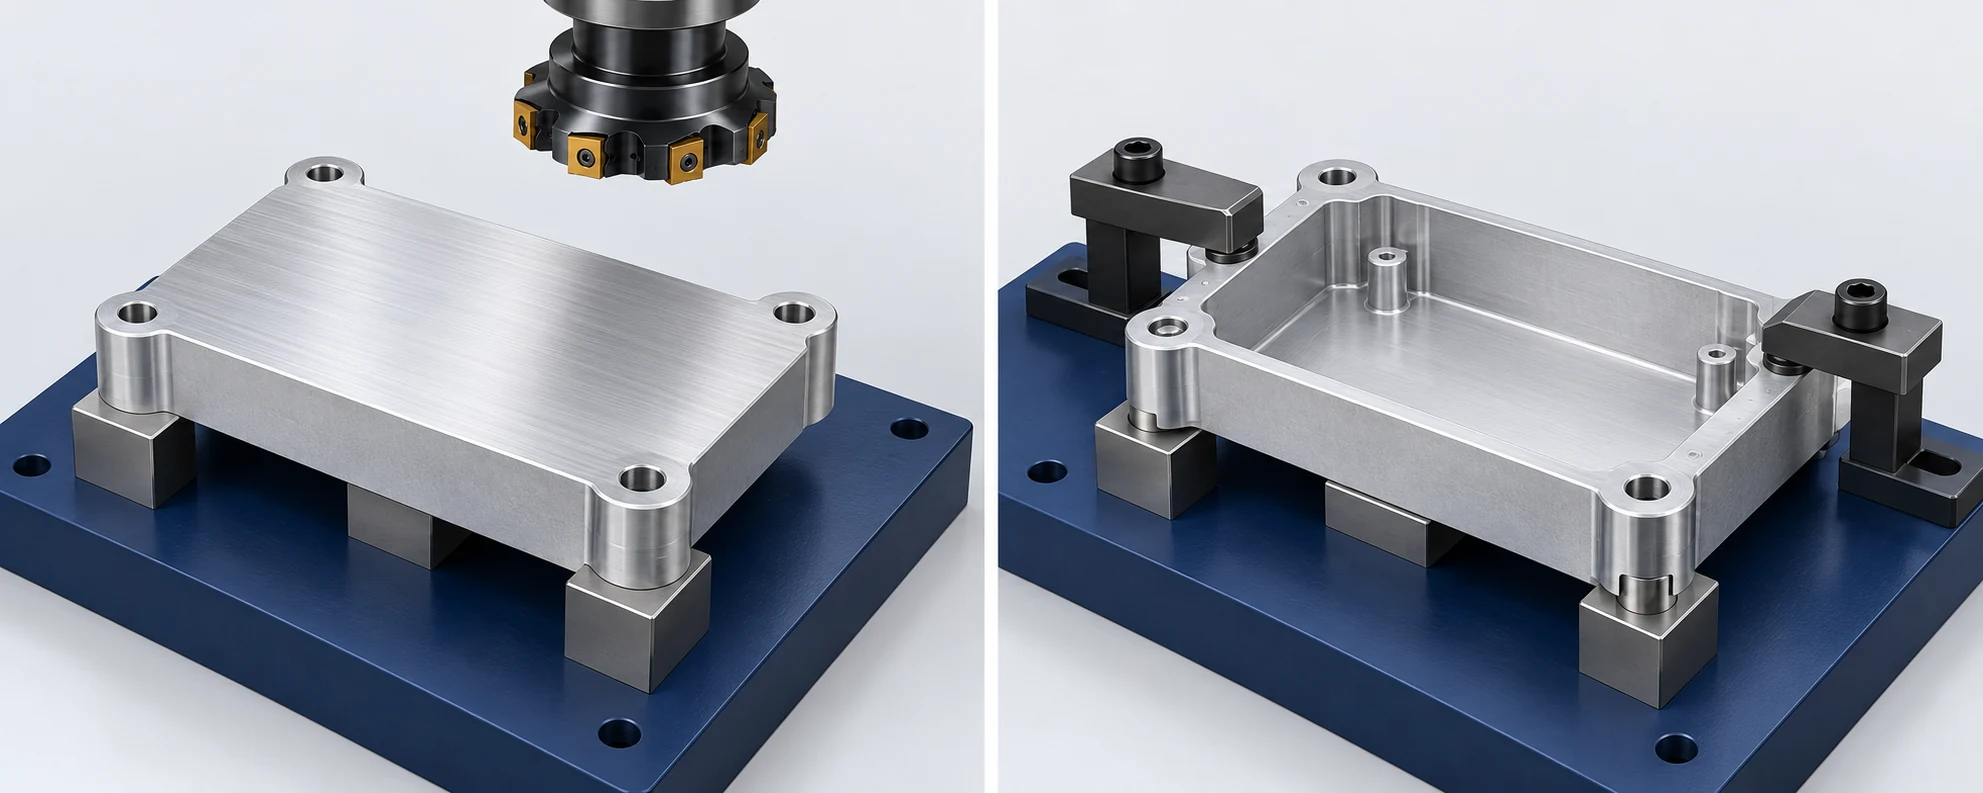
Três alterações invalidariam este conceito. Se o rebaixo for controlado a partir de diferentes elementos de referência, o esquema de contato e a configuração de inspeção deverão seguir essa relação. Se os furos forem inacessíveis pela parte inferior, pinos não poderão servir como elementos de localização na segunda operação. Se os rebordos deixarem uma área de contato segura insuficiente após a usinagem do rebaixo, as posições planejadas para os grampos falharão, mesmo que tenham estado livres na peça bruta. Cada caso exige uma nova superfície de localização, um novo ponto de contato dos grampos ou uma nova ordem de operações; aumentar a força de fixação não resolve essa incompatibilidade.
Valide separadamente a localização repetível e a geometria finalizada
A qualificação de um dispositivo de fixação envolve pelo menos duas perguntas. Primeiro, o dispositivo estabelece a localização pretendida toda vez que uma peça é carregada? Segundo, a usinagem nessa localização produz características aceitas após a remoção da peça? Um deslocamento de trabalho (work offset) ou um resultado de sonda em uma única peça carregada não consegue responder à segunda pergunta. Os casos de uso de medição na máquina do NIST distinguem alinhamento do dispositivo de fixação, posicionamento da peça, medição em processo e inspeção pós-processo. [8]
Comece verificando a posição do dispositivo de fixação e sua fixação segura à máquina. Estabeleça o sistema de coordenadas da peça a partir das referências previstas no dispositivo de fixação ou na própria peça. Usine uma primeira peça com toda a operação planejada e, em seguida, inspecione as características controladas pelo desenho utilizando o esquema de referências (datums) e as condições de medição especificadas. Remova-a, limpe os pontos de contato e recarregue-a para verificar se a localização medida da montagem se repete. Uma nova peça testa, então, a variação entre as peças recebidas. Se a peça apresentar repetibilidade no dispositivo de fixação, mas falhar após a liberação, examine a deformação induzida pelos elementos de fixação e as condições de medição, em vez de simplesmente alterar os deslocamentos (offsets). A orientação da Renishaw sobre sondagem descreve as medições de referência do dispositivo de fixação e de características de referência (datums) como funções de configuração; essas medições não substituem a aceitação da peça acabada. [9]
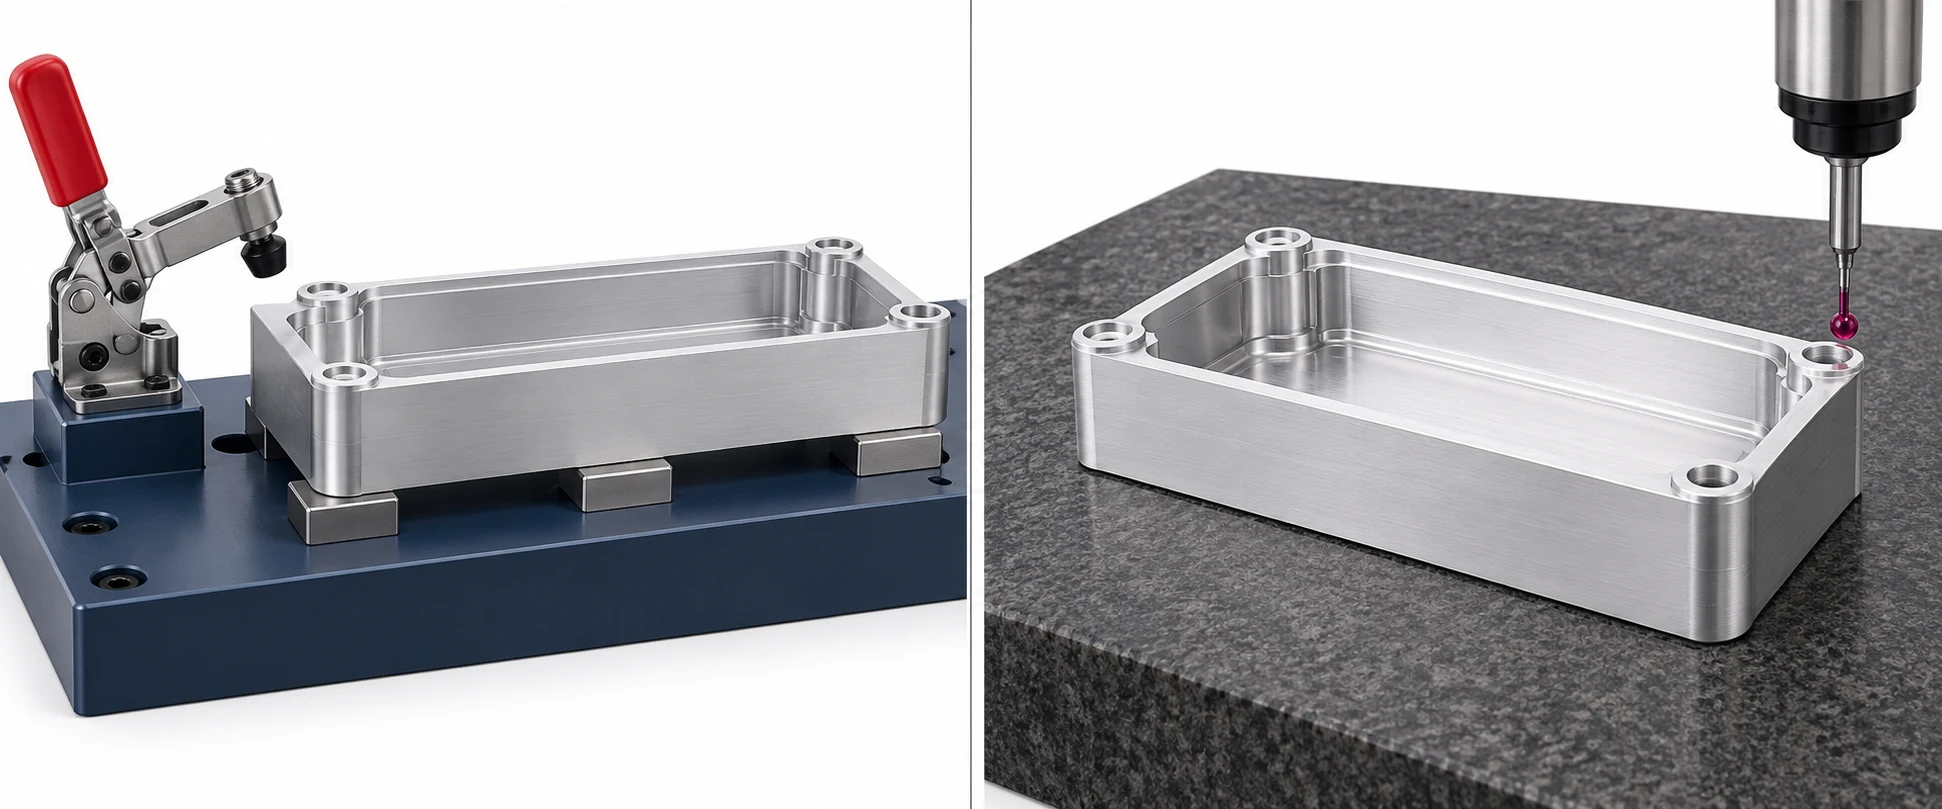
Use o padrão de falha para decidir onde procurar. Se a origem de trabalho mudar após recarregar a mesma peça, inspecione as aparas, rebarbas, ajuste dos pinos e assentamento. Se a origem se repetir, mas uma parede do bolsão mudar após desapertar os grampos, examine a deformação dos grampos e dos suportes. Se várias peças forem posicionadas de forma consistente, mas a relação bolsão-furo estiver deslocada, verifique o padrão de furos da primeira operação, as posições dos pinos do dispositivo, o deslocamento da peça e a trajetória da ferramenta referenciada no desenho. Trata-se de mecanismos distintos; aumentar a força de fixação em todos os três casos ocultaria evidências e pode agravar a peça.
| Resultado observado | Mecanismo provável a ser testado | Verificação discriminatória |
|---|---|---|
| A mesma peça altera a posição de fixação após o recarregamento | Assento instável ou localização redundante | Inspeccione o contato limpo e a marca de contato, e compare a localização da peça repetida antes do corte |
| Localização repetida; mudança na geometria da peça fina após o desaperto | Restrição elástica ou corte sem suporte | Compare o estado da característica dentro e fora do dispositivo de fixação nas condições de medição especificadas no desenho |
| As peças são posicionadas de forma consistente; a característica é deslocada em relação aos furos de montagem | Transferência incorreta, posição do pino ou referência programada | Meça o padrão de furos da primeira operação e os pontos de contato do dispositivo de fixação, depois rastreie a origem programada da peça |
A tabela é um ponto de partida diagnóstico, não um resultado de uma execução produtiva específica. Ela mantém separados a repetibilidade, a exatidão e a distorção na liberação. Os critérios de aceitação provêm do desenho técnico e do método de inspeção acordado; nenhum valor genérico de repetibilidade de dispositivo pode substituí-los.
Registre as decisões de projeto que tornam a fixação reutilizável
Um desenho de dispositivo utilizável ou um registro de montagem identifica a condição de entrada da peça, a operação que ele suporta, as superfícies de contato principais, as funções dos pinos ou batentes, as posições dos grampos e a sequência de aperto, os apoios auxiliares, as suposições de folga para ferramentas, o acesso para limpeza de cavacos e a referência do sistema de coordenadas de trabalho. Ele também identifica quais medições comprovam o dispositivo e quais comprovam a peça acabada. Isso é mais útil do que uma simples fotografia do hardware montado: a fotografia não consegue mostrar por que o segundo pino é aliviado nem quando um apoio tem permissão para tocar a peça.
Revisões importam. Um padrão de furos alterado, uma espessura de parede modificada, uma forma de boss modificada ou um requisito de datum alterado podem invalidar um dispositivo de fixação que ainda aceita fisicamente a peça. Revise essas alterações em comparação com o esquema de contatos e a sequência de operações antes de reutilizá-lo. Se a família de peças variar, decida quais contatos permanecem fixos e quais são ajustáveis, e especifique como é verificada a ajustabilidade. Isso evita que “reutilizável” se torne “não controlado.”
Fontes técnicas
- ASME, Y14.5-2018 (R2024), Dimensionamento e Tolerâncias. Escopo da norma e estrutura de referência de datum; aplicar a edição e as indicações especificadas no desenho.
- Shakarji e Srinivasan, NIST, Em Direção a uma Nova Definição Matemática de Referências (Datums) nas Normas para Apoiar a Manufatura Avançada. Características de referência (datum features) no planejamento de processos e na inspeção, incluindo simuladores físicos de características de referência.
- NIST, Um Modelo de Atividade de Planejamento de Processo de Usinagem para Integração de Sistemas. Relações entre planejamento de configuração, de fixação e de operação.
- Carr Lane Manufacturing, Guia sobre Princípios de Localização e Fixação. Localização planar, espaçamento entre localizadores, controle de cavaco e posicionamento dos fixadores.
- Carr Lane Manufacturing, Pinos de Localização, informações técnicas sobre pinos redondos e em diamante. Alívio em um eixo e localização redundante.
- Lee e Haynes, NIST, Análise por Elementos Finitos de um Sistema de Fixação Flexível. Interação entre os pontos de contato da fixação, as cargas e a deformação.
- Carr Lane Manufacturing, Guia de Suportes para Trabalho. Suporte adicional para seções finas e a distinção entre suporte e fixação.
- NIST, Casos de uso e informações sobre medição na máquina para operações de usinagem. Papéis de alinhamento de dispositivos, preparação e medição.
- Renishaw, Quando devo usar a sonda?. Verificações de referência do dispositivo e de características de datum durante o ajuste do processo.



