In questa pagina
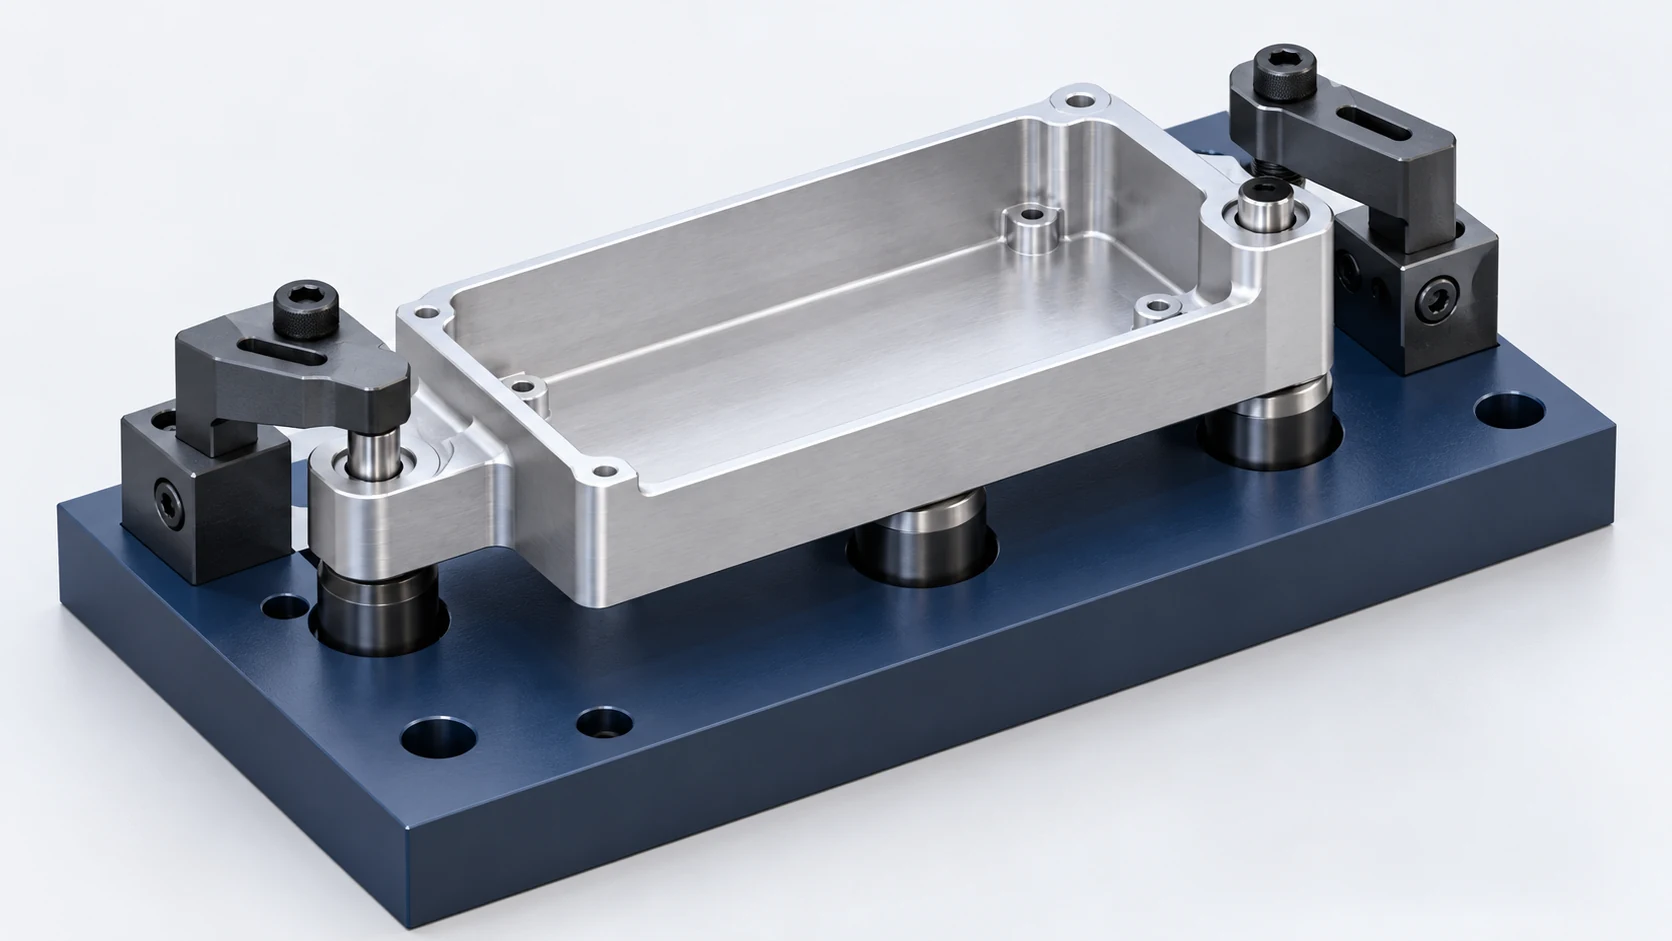
Un dispositivo CNC deve posizionare il pezzo partendo da riferimenti utilizzabili, resistere alle lavorazioni previste senza deformare il pezzo in lavorazione e lasciare spazio sufficiente agli utensili e all’operatore per intervenire. La progettazione parte dal disegno tecnico e dalla sequenza di lavorazione, non da un catalogo di morse. Per un lavoro ripetitivo, il risultato è uno schema di contatto che un altro operatore può caricare nello stesso modo e un piano di ispezione in grado di verificare se il posizionamento rimane corretto dopo lo scarico e il ricaricamento del pezzo.
Questa guida sviluppa tale schema per un pezzo fresato. Tratta i casi in cui una superficie di appoggio e gli spigoli sono sufficienti, quelli in cui una coppia di fori risulta utile, il motivo per cui contatti aggiuntivi possono peggiorare il posizionamento e come verificare un dispositivo di fissaggio prima di considerarlo un setup produttivo. La nostra guida più ampia sugli utensili e sistemi di fissaggio confronta l’intero setup e i metodi di fissaggio più comuni; il compito qui è progettare un dispositivo di fissaggio una volta effettuata tale scelta.
Iniziare con le relazioni del disegno, quindi con lo stato del pezzo in ogni montaggio
Un dispositivo di fissaggio non può eseguire il posizionamento (locating) a partire da una caratteristica finita finché tale caratteristica non esiste. Contrassegnare sul disegno le superfici e i fori che controllano le dimensioni critiche, quindi indicare quali di essi sono disponibili prima di ciascuna operazione. Un bordo grezzo tagliato con sega può trattenere il pezzo per la lavorazione di sgrossatura, ma non deve diventare silenziosamente il riferimento per una tasca finita la cui posizione è specificata rispetto a una faccia di montaggio lavorata. L’operazione che crea la faccia di montaggio e quella che la utilizza presentano problemi distinti di posizionamento.
I riferimenti di riferimento (datum) in un quadro di tolleranza geometrica descrivono come viene definito e valutato un requisito. Un dispositivo fisico (fixture) è uno strumento di produzione: può entrare in contatto con le stesse superfici funzionali, ma i suoi perni, supporti e giochi non costituiscono automaticamente una simulazione esatta del sistema di riferimento di riferimento (datum reference frame) indicato nel disegno. Il piano della fixture deve specificare la relazione tra i suoi punti di contatto, il sistema di coordinate di lavoro della macchina e i requisiti del disegno. ASME Y14.5 definisce il linguaggio dei disegni tecnici; l’analisi dei riferimenti (datums) condotta dal NIST chiarisce la distinzione tra simulatori fisici di riferimento (physical datum simulators) e le caratteristiche utilizzate per posizionare il pezzo durante la lavorazione. [1] [2]
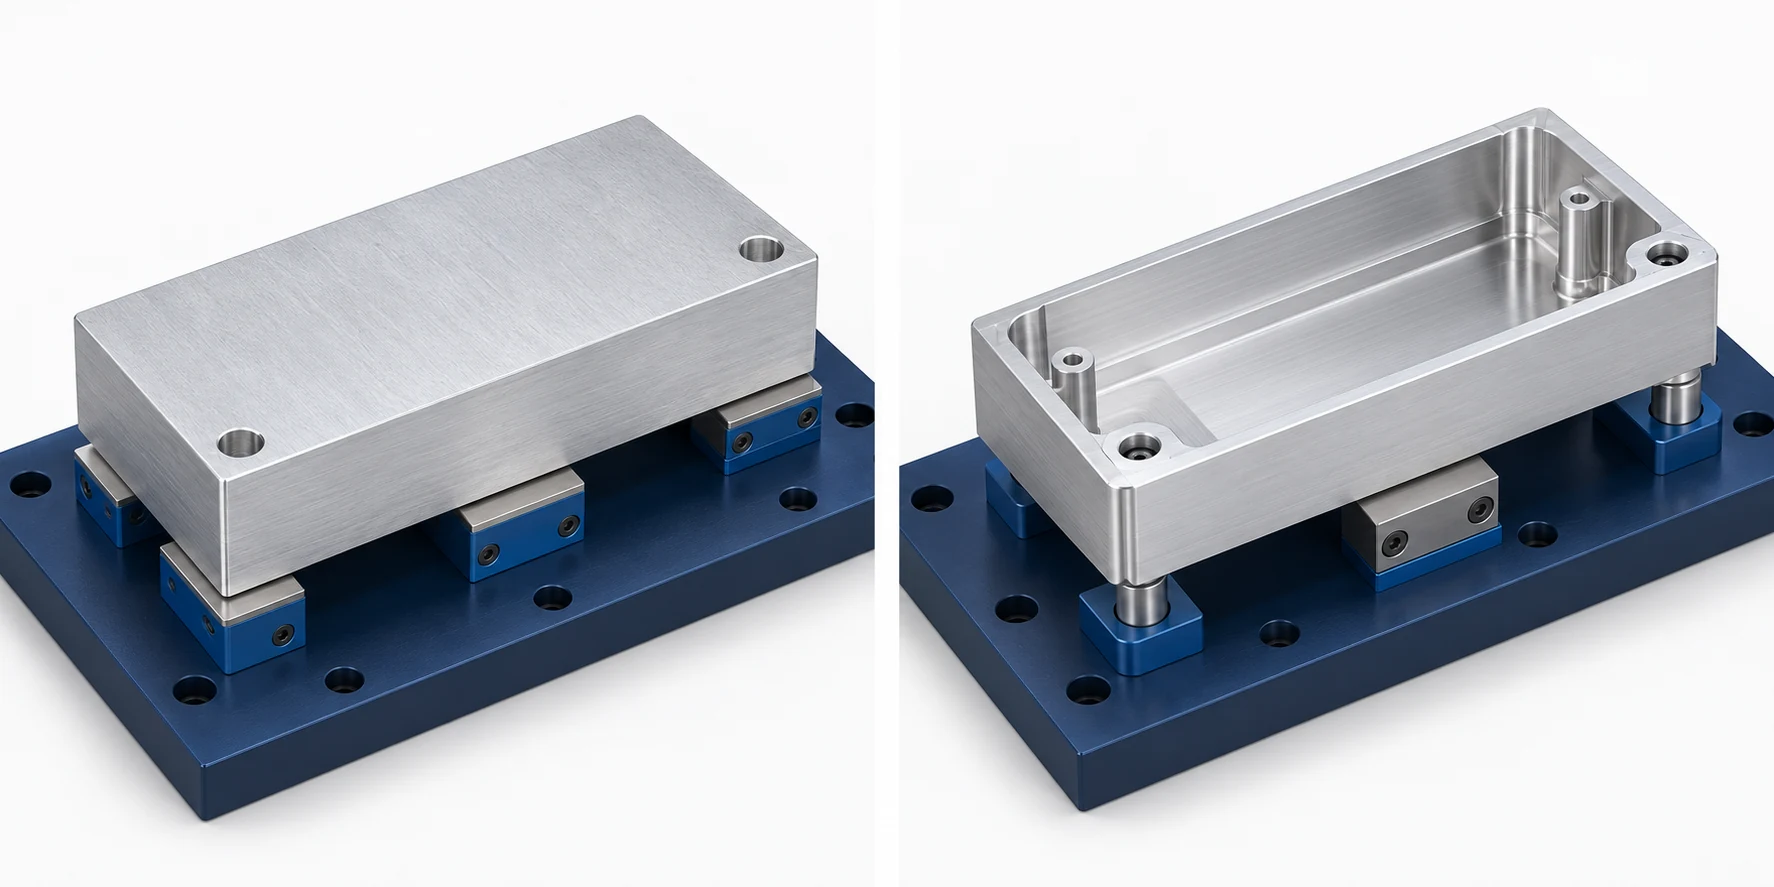
Ad esempio, si consideri una scatola rettangolare grezza con una faccia di montaggio inferiore finita A, due fori di assemblaggio situati nei rilievi d’angolo e una tasca superiore. La tasca deve trovarsi in una posizione definita rispetto alle caratteristiche di montaggio, e l’altezza del suo fondo è correlata alla faccia A. Una prima operazione ragionevole potrebbe realizzare la faccia A e i due fori mentre il grezzo è trattenuto da materiale di sovrametallo che verrà successivamente rimosso. Una seconda attrezzatura potrà quindi utilizzare tale faccia lavorata e la coppia di fori per esporre la tasca superiore. Essa può posizionare la tasca relativamente ai fori effettivi; non può tuttavia realizzare un pattern di fori o una relazione tra faccia e fori che già non rispetti i requisiti del disegno, semplicemente localizzandosi su di essi.
La prima decisione progettuale riguarda quali caratteristiche devono essere prodotte contemporaneamente, quali possono essere trasferite tra diverse configurazioni e quali devono essere misurate dopo che il pezzo ha lasciato il dispositivo di fissaggio. Registrare l’orientamento di ciascuna operazione e lo stato del pezzo al momento del trasferimento. Il modello NIST per la pianificazione dei processi di lavorazione considera le caratteristiche intermedie, la posizione del pezzo rispetto alle coordinate della macchina e le posizioni del dispositivo di fissaggio e delle morse come decisioni distinte di pianificazione. [3]
Scegliere punti di contatto che definiscano la posizione senza interferire tra loro
Un componente piano può spesso essere appoggiato su tre supporti primari ben distanziati, spinto contro due contatti laterali e portato a un fermo d’estremità. La nota disposizione 3-2-1 descrive come i contatti possano vincolare i movimenti di un pezzo prismatico; non richiede però sei componenti acquistati per ogni lavorazione. Il numero effettivo e la forma dei contatti dipendono dal tipo di riferimento: piano, diametro, foro o altra caratteristica. Un componente cilindrico, ad esempio, può essere localizzato in modo più naturale lungo il suo asse piuttosto che mediante sei contatti piani. La Guide to Locating & Clamping Principles di Carr Lane illustra le forme piana, concentrica e radiale e spiega perché è fondamentale una grande distanza tra i locatori. [4]
Le superfici esterne lavorate stabili e accessibili possono fungere da riferimenti per posizionare le caratteristiche controllate a partire da quei riferimenti. Utilizzare una coppia di fori quando la relazione funzionale indicata nel disegno riguarda i fori stessi, oppure quando i bordi esterni verranno rimossi o presenteranno variazioni eccessive per poter essere utilizzati come riferimento finale.
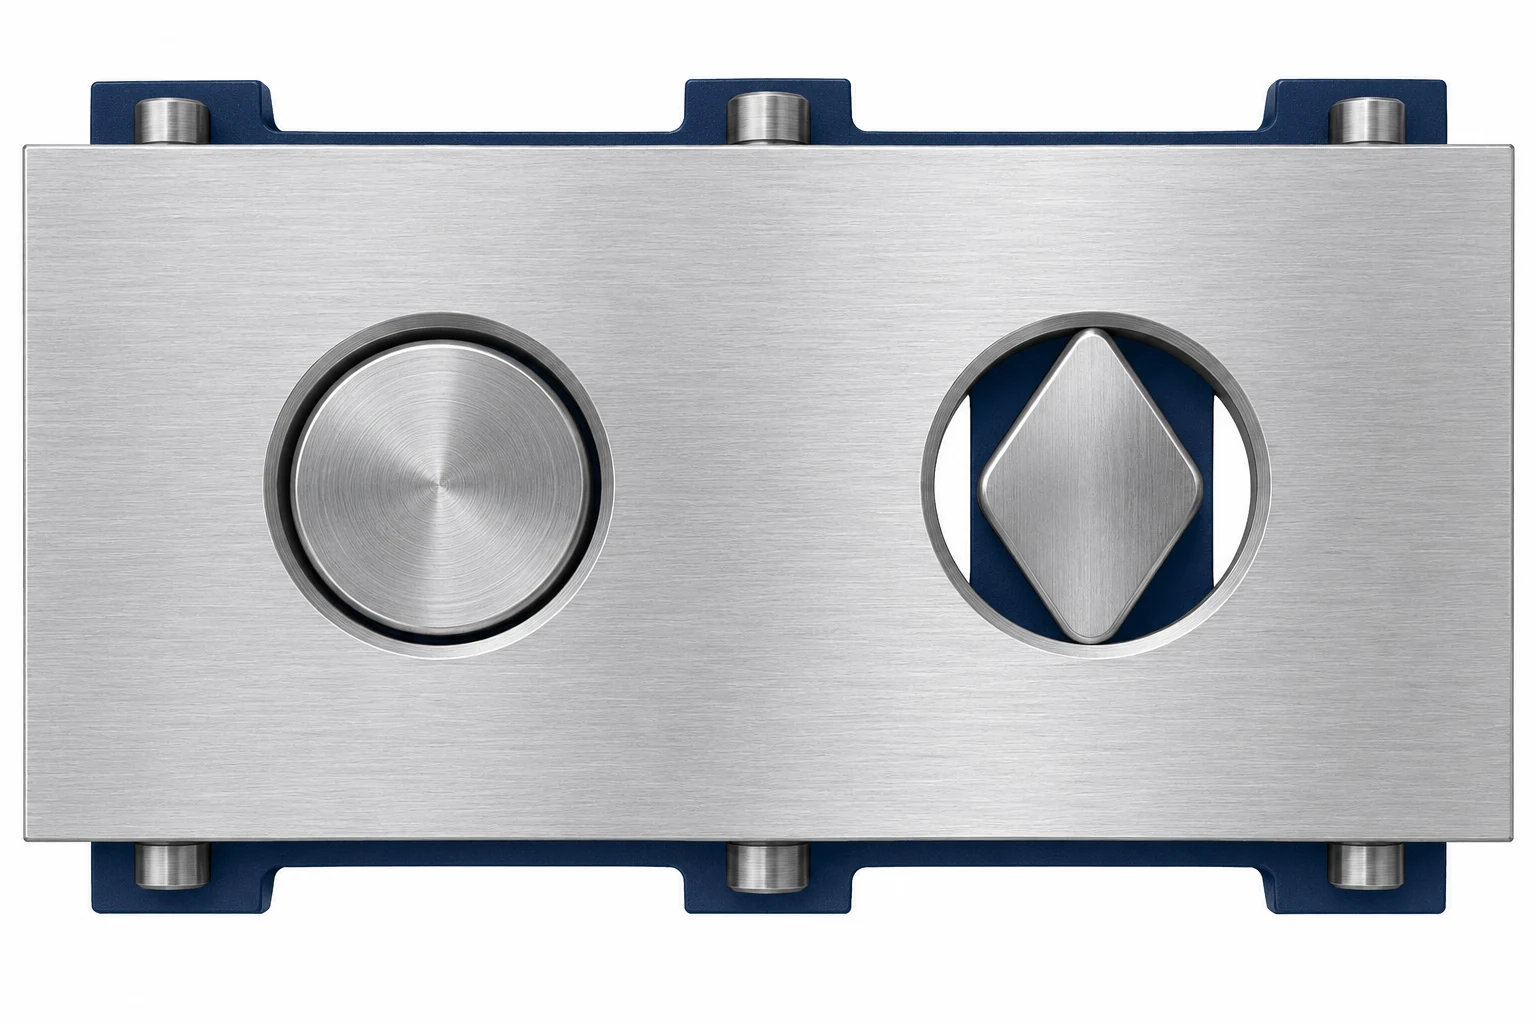
Nell’esempio dell’involucro, la superficie inferiore lavorata può poggiare su cuscinetti separati in corrispondenza delle zone resistenti intorno ai rilievi. Un foro può accogliere un perno di centraggio circolare per controllare due direzioni nel piano di fissaggio. Il secondo foro può accogliere un perno di centraggio a diamante con rilievo per controllare la rotazione attorno al primo perno. La direzione del rilievo è allineata alla linea che congiunge i centri dei due fori, lasciando il contatto lungo tale linea per controllare la rotazione, pur consentendo una piccola variazione della distanza tra i fori. Due perni circolari stretti tenterebbero di imporre l’esatta distanza tra entrambi i fori. Se lo schema reale dei fori differisce entro la variazione ammessa, il pezzo potrebbe incastrarsi durante il caricamento o posizionarsi sollevato su una faccia. Un perno a diamante non è una soluzione per uno schema errato: l’orientamento del contatto e il gioco devono essere adeguati alla relazione geometrica tra i fori. La guida ai perni di centraggio di Carr Lane descrive la coppia perno circolare–perno a diamante come metodo per evitare il centraggio ridondante. [5]
I supporti aggiuntivi sono un argomento diverso. Un prolungamento eccessivo o una zona sottile potrebbero richiedere un supporto contro un carico di taglio o di serraggio. Portare tale supporto a contatto dopo aver stabilito la posizione primaria, oppure predisporlo in modo che non diventi un riferimento rigido concorrente. Se quattro piedini rigidi toccano un pezzo in lavorazione nominalmente piano ma imperfetto, il componente potrebbe oscillare su un diverso insieme di tre piedini ogni volta. Stringendo la morsa si può forzare temporaneamente il pezzo in piano, modificandone la forma finale al rilascio. È per questo motivo che «maggiore contatto» non equivale a maggiore ripetibilità della posizione.
La selezione dei punti di contatto segue inoltre lo stato del pezzo in lavorazione. Una superficie fresata offre un riferimento diverso rispetto alla crosta di fusione o al materiale segato. I supporti regolabili o compensatori possono accomodare le variazioni superficiali, ma ogni regolazione che deve essere reimpostata per ogni singolo pezzo deve prevedere un metodo definito e un modo per verificarne il risultato. I supporti fissi sono vantaggiosi quando la caratteristica di ingresso è sufficientemente stabile da garantire un appoggio coerente. La progettazione dei punti di contatto deve rimanere compatibile con i bava, la finitura superficiale e i segni accettabili sul pezzo reale.
Trasmettere il carico di taglio attraverso un supporto, non attraverso una parete flessibile
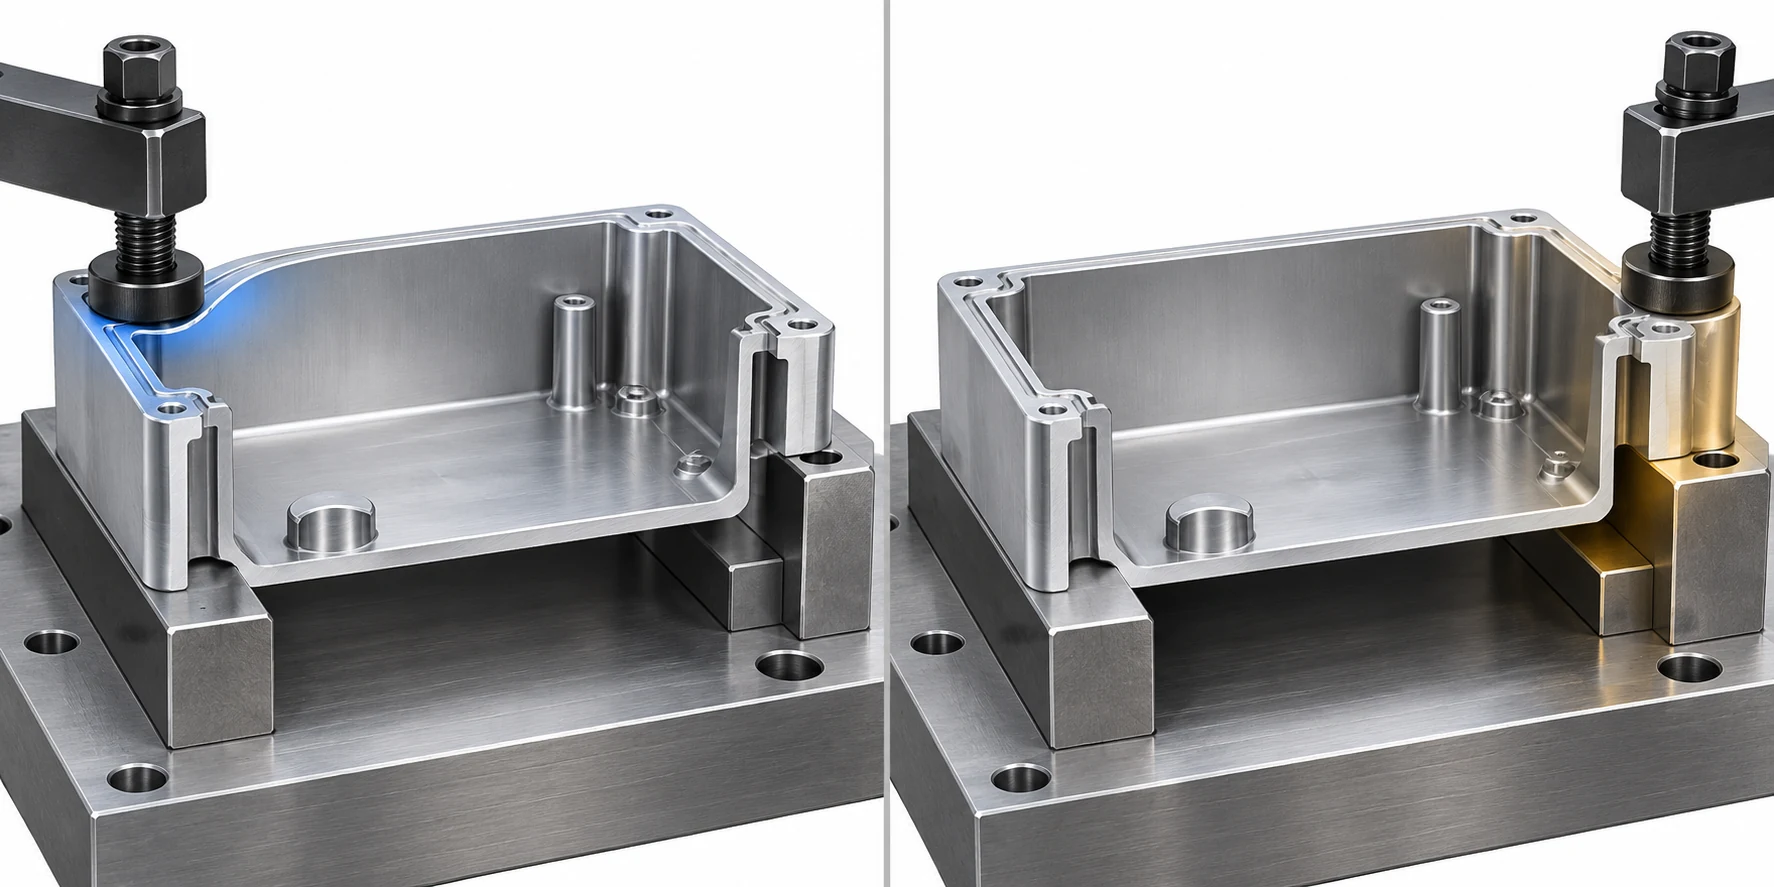
I locator stabiliscono la posizione; i morsetti mantengono il pezzo in contatto con tali punti durante la lavorazione. Disegnare le direzioni probabili delle forze per le lavorazioni previste più gravose, inclusi l’ingresso, l’uscita e i cambiamenti di direzione dell’utensile. Quindi seguire ciascuna forza attraverso il pezzo fino a un supporto, uno stop o il corpo della basetta. Un morsetto che preme su un labbro sottile sovrastante una cavità aperta potrebbe mantenere il pezzo in posizione durante una prova statica, ma deformare il labbro ancor prima dell’inizio della lavorazione. Un morsetto posizionato su un boss massiccio con un supporto vicino offre un percorso di carico più breve e più rigido. Le linee guida per la progettazione di basette di Carr Lane raccomandano di posizionare i morsetti su punti di supporto robusti e di indirizzare la loro forza verso i locator o le zone supportate. [4]
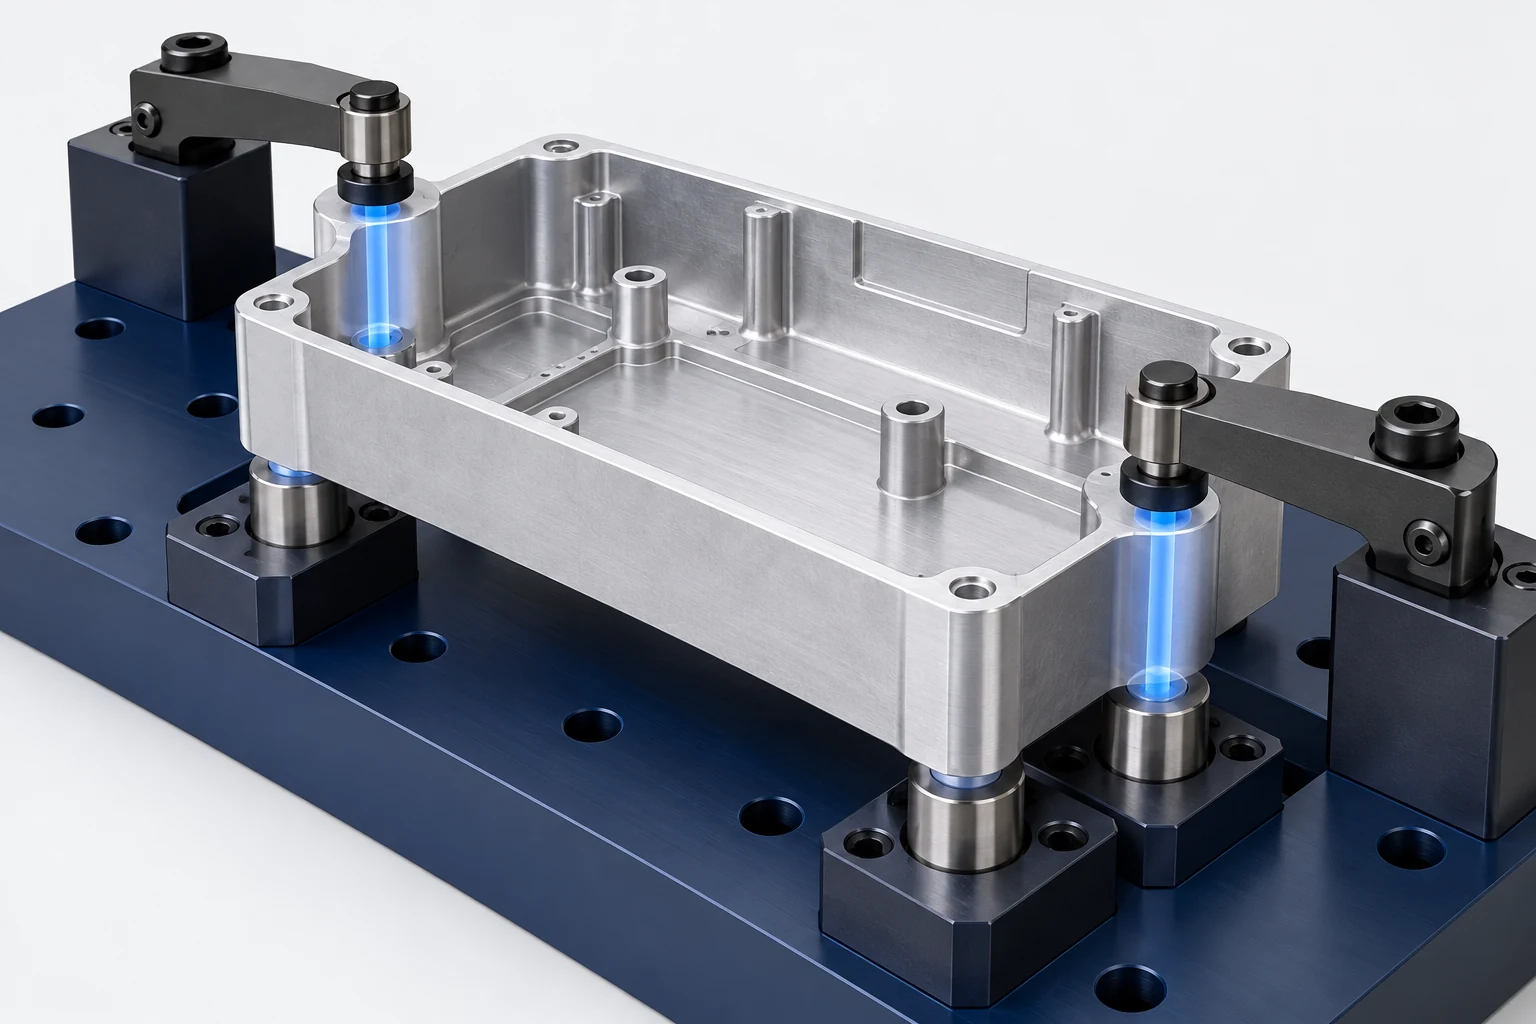
I rilievi angolari dell’involucro offrono possibili aree di serraggio esterne alla tasca. La loro idoneità dipende dalla geometria del rilievo, dal materiale residuo presente in quella fase e dal fatto che le loro superfici superiori possano accettare il contatto. Se il disegno specifica una superficie di tenuta su un rilievo, un dispositivo di serraggio che ne danneggi o deformi la superficie è una scelta inadeguata, anche se il pezzo rimane fermo. Una piastrina di serraggio o un contatto alternativo possono distribuire il carico, ma modificare l’area di contatto modifica anche l’accessibilità degli utensili. Risolvere entrambe le questioni sullo stesso modello di montaggio.
La forza di serraggio presenta un modo di guasto superiore e uno inferiore. Una ritenzione insufficiente consente lo spostamento o le vibrazioni (chatter) durante la lavorazione. Una forza eccessiva, oppure applicata in una posizione errata, deforma il pezzo in lavorazione o ne causa il rimbalzo elastico (springback) dopo il rilascio. Né il valore di forza di serraggio indicato sul catalogo né l’istruzione generica «serrare saldamente» garantiscono il risultato per un particolare componente. Contano tutti gli aspetti seguenti: la direzione della forza di taglio, l’attrito al contatto, la rigidezza locale, le posizioni dei punti di supporto e il metodo di caricamento adottato dall’operatore. Per i componenti flessibili, può essere opportuno effettuare un’analisi: il lavoro originale del NIST sulla fissatura flessibile modella congiuntamente le posizioni di contatto, le forze di serraggio, le forze di lavorazione e la deformazione risultante. [6]
Quando è necessario un supporto ausiliario sotto un’area sottile, esso deve sopportare il carico di lavorazione senza sollevare il pezzo dai suoi locatori principali. Entrare in contatto con il supporto dopo che il pezzo è stato correttamente posizionato, quindi verificare che l’operazione di supporto non sposti l’origine del pezzo né deformi la superficie controllata. Un supporto per il pezzo può resistere al carico senza fungere esso stesso da morsetto; Carr Lane distingue queste due funzioni nella sua Work Supports Guide. [7]
Modellare l’insieme utensile e il dispositivo per l’intera operazione di taglio
Una tasca può essere libera rispetto alla punta dell’utensile, ma ostruita dal portautensile, dal naso del mandrino o dalla morsa durante l’avvicinamento. Modellare l’effettivo insieme utensile, il grezzo del pezzo, il corpo della contropiastra, i fissaggi e la corsa della morsa per ogni operazione. Verificare l’avvicinamento, il percorso di taglio, il ritratto, la presa di misura (probing) e il cambio utensile. Una verifica di sgombero eseguita esclusivamente sulla forma finale del pezzo può non rilevare una collisione con il grezzo prima dell’operazione di sgrossatura. Una verifica eseguita esclusivamente all’inizio può non rilevare una morsa che viene a scoprirsi man mano che il materiale viene asportato.
Per l’involucro, la serratura superiore sulle sporgenze angolari deve lasciare spazio affinché la fresa a tasca e qualsiasi utensile per la finitura dei bordi possano raggiungere il perimetro della cavità. Deve inoltre garantire un percorso sicuro per la foratura o la fresatura di svasature su eventuali altre caratteristiche presenti sulla superficie superiore. Se una morsa ostruisce l’ultima caratteristica, spostarla a metà programma genera un ulteriore stato di fissaggio che richiede la propria localizzazione e verifica. Può essere preferibile posizionare la morsa fin dall’inizio al di fuori dell’ingombro utensile, utilizzare un contatto con profilo ridotto oppure inserire deliberatamente una seconda configurazione. La soluzione dipende dalla geometria reale dell’utensile e del portautensile, non dalla semplice speranza che l’anteprima CAM non mostri alcuna collisione in rosso.
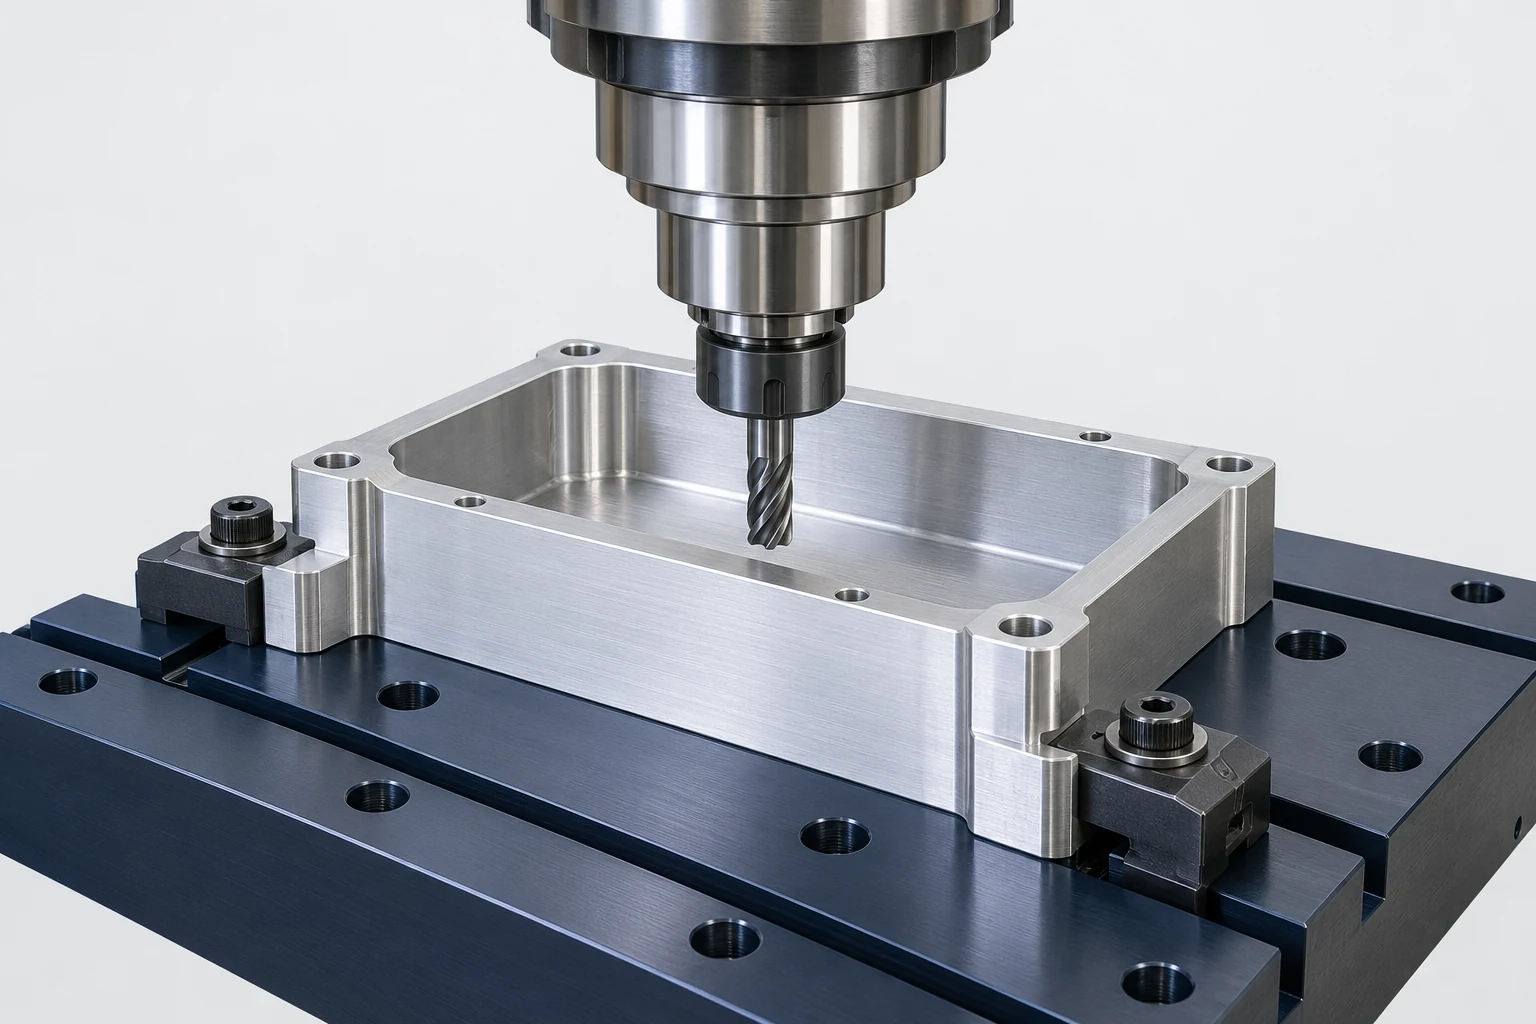
L’accesso rotativo e multiasse rende questo problema più complesso. Una contromarca che consente il passaggio dell’utensile in una sola posizione indexata può causare interferenze dopo la rotazione, mentre un morsetto più alto può migliorare l’accesso ma peggiorare il supporto. Questi layout sono trattati separatamente nelle guide dedicate al fissaggio per lavorazioni a 5 assi e al fissaggio per lavorazioni con 4° asse. Per questa scatola piana, introdurre un movimento rotativo esclusivamente per evitare una posizione di serraggio non idonea richiederebbe una giustificazione a livello di percorso di lavorazione.
Rendere ripetibile un appoggio pulito e un caricamento corretto
Un truciolo sotto uno dei pad principali modifica l’angolo dell’intero pezzo in lavorazione. Un borchietto su un foro di posizionamento può impedire l’inserimento completo di un perno. Trucioli intrappolati contro un fermo laterale possono spostare la tasca lateralmente, anche quando il morsetto sembra ben serrato. Lasciare accesso per spazzolare o soffiare via in sicurezza le zone di contatto, realizzare svasature sulle tasche dove i trucioli potrebbero accumularsi e evitare di posizionare un punto di contatto direttamente nel flusso principale dei trucioli, qualora sia disponibile una posizione alternativa. Le linee guida di Carr Lane per il posizionamento considerano il controllo dei trucioli e lo smaltimento del refrigerante come problemi di progettazione delle attrezzature, poiché influenzano la posizione del pezzo. [4]
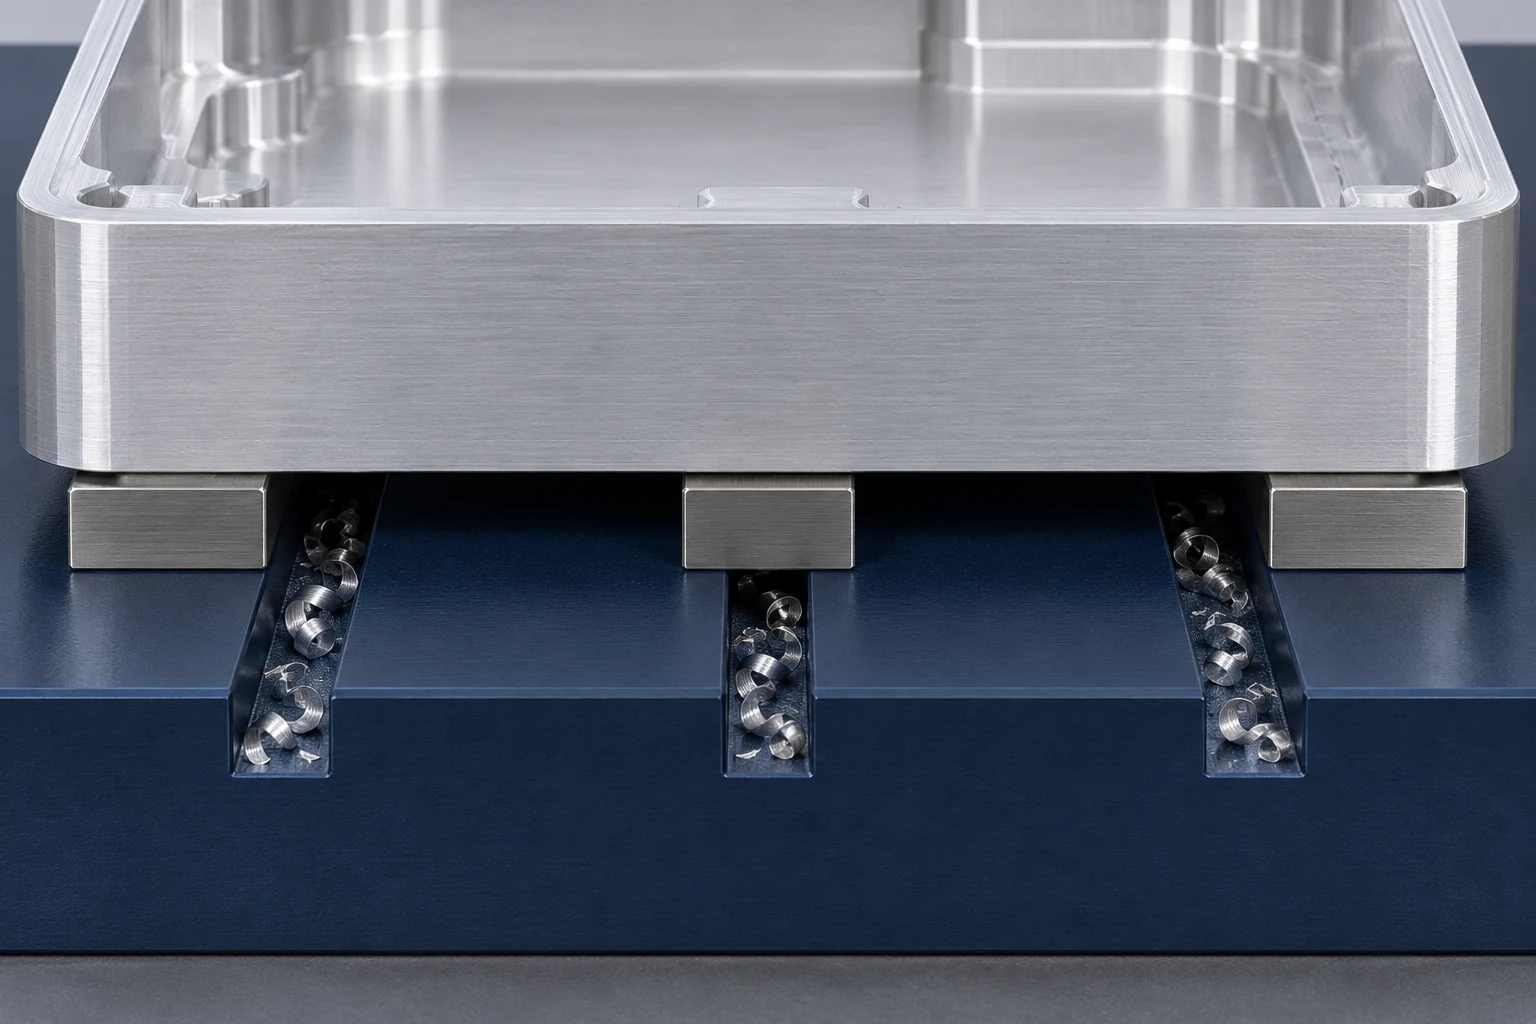
L’operatore deve essere in grado di riconoscere quando l’involucro è completamente appoggiato sui supporti e quando i perni sono inseriti. Una semplice sequenza di caricamento può essere la seguente: pulire i contatti, appoggiare la faccia inferiore sui supporti, allineare il foro per il perno rotondo, ruotare fino a far scorrere il perno sul perno sagomato, verificare l’effettivo appoggio e quindi serrare. Questo ordine rispetta le dipendenze fisiche; serrare prima che il pezzo sia correttamente appoggiato potrebbe costringerlo in una posizione errata. La sequenza non deve basarsi su una sensazione invisibile comprensibile solo a una persona.
- Pulire i contatti di riferimento. Rimuovere i trucioli e verificare la presenza di danni sui supporti, sui perni e sulla parte da inserire.
- Appoggiare la faccia primaria e localizzare la coppia di fori. Il perno rotondo stabilisce la posizione nel piano; il perno sagomato stabilisce l’orientamento senza richiedere un’esatta distanza tra i fori.
- Verificare l’appoggio prima del serraggio. La presenza di un gioco su un supporto o una forza di caricamento insolita richiede un’ispezione, non un aumento della pressione di serraggio.
- Applicare i serraggi nella sequenza definita. Portare qualsiasi supporto ausiliario a contatto secondo quanto progettato, senza sollevare la parte.
Per parti visivamente simmetriche, uno stop asimmetrico, una posizione univoca del perno o un altro elemento di caricamento inequivocabile possono impedire che una parte montata al contrario appaia correttamente appoggiata. Il dettaglio deve corrispondere alla variazione ammessa del pezzo in lavorazione ed evitare di creare accidentalmente un nuovo riferimento. Anche una morsa a stazioni multiple richiede identificazione della stazione e controllo dello stato del pezzo; la guida alle tombstone CNC affronta separatamente questo problema.
Quando il dispositivo a scatola richiede una progettazione diversa
La localizzazione mediante faccia e fori funziona solo se tali caratteristiche sono accessibili, stabili e corrispondono ai riferimenti che controllano la tasca nel disegno. La relazione indicata nel disegno, la parte da inserire e la parte finita devono tutte supportare lo stesso trasferimento.
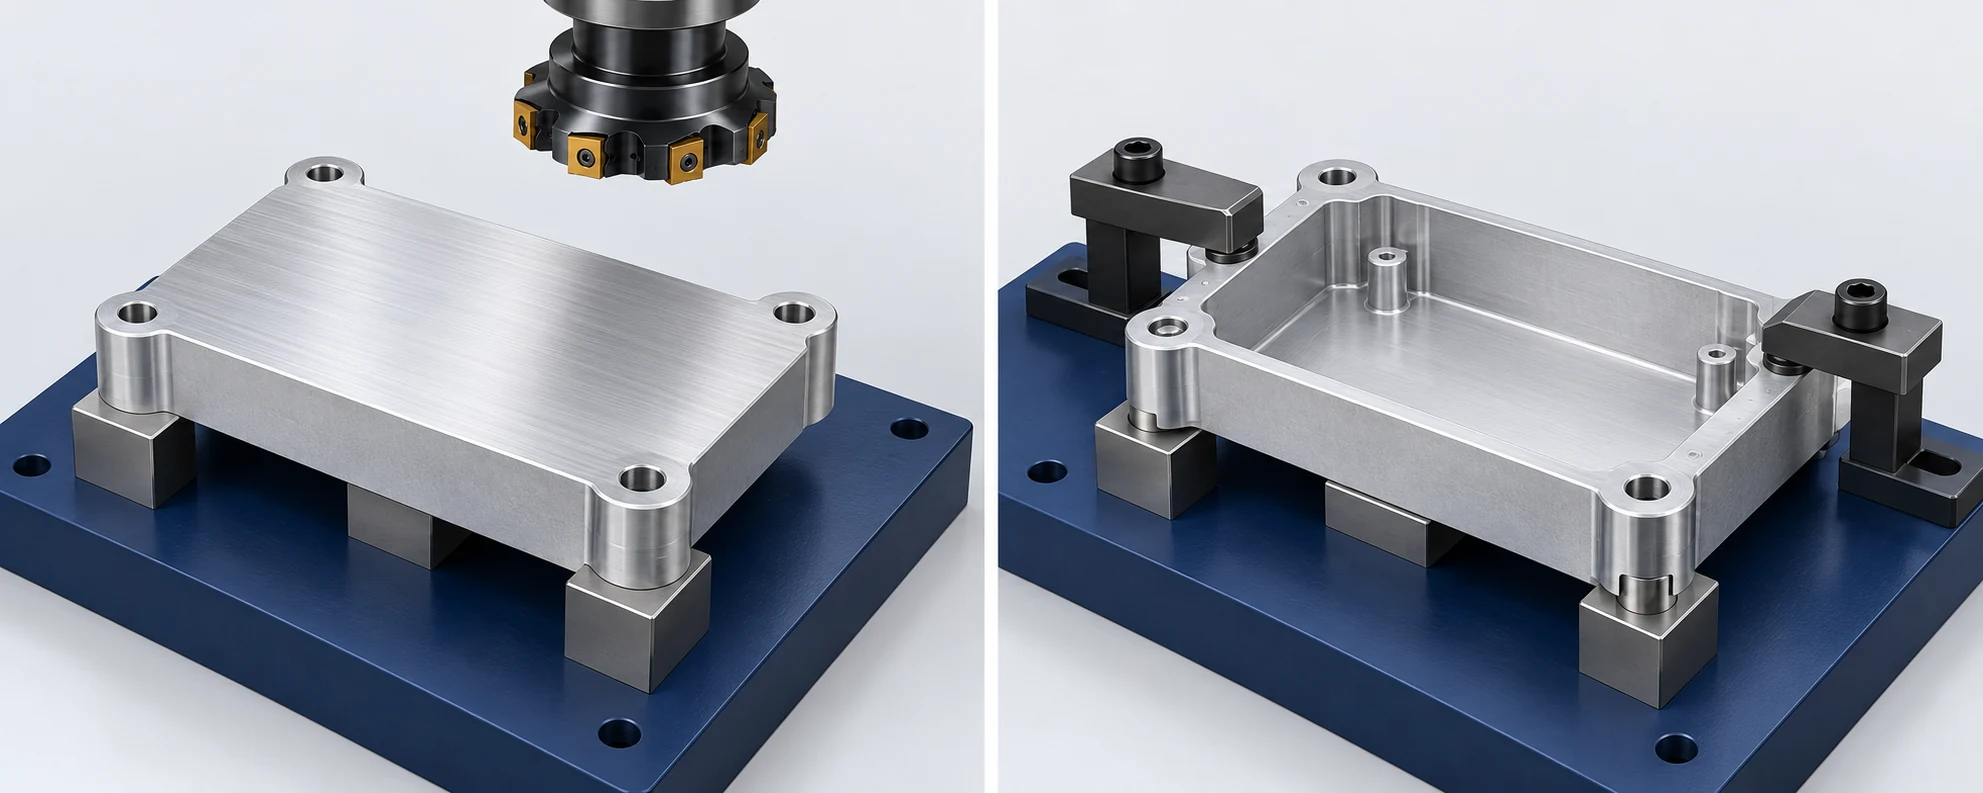
Tre modifiche renderebbero obsoleta questa soluzione. Se la tasca è controllata da riferimenti diversi, lo schema di contatto e la configurazione dell’ispezione devono seguire tale relazione. Se i fori non sono accessibili dal basso, i perni non possono fungere da riferimenti per la seconda operazione. Se i rilievi lasciano troppo poca superficie di contatto sicura dopo la fresatura della tasca, le posizioni previste per i serraggi risultano inefficaci, anche se erano libere sul grezzo. Ognuno di questi casi richiede una nuova superficie di localizzazione, un nuovo punto di contatto per il serraggio o una modifica dell’ordine delle operazioni; aumentare la forza di serraggio non risolve la discordanza.
Verificare separatamente la ripetibilità della posizione e la geometria finita
La qualifica della morsa prevede almeno due domande. Primo: la morsa stabilisce ogni volta la posizione prevista al caricamento di un pezzo? Secondo: la lavorazione eseguita in tale posizione produce, dopo lo scarico del pezzo, le caratteristiche accettate? Un offset di lavoro o un risultato di misurazione con sonda su un singolo pezzo caricato non possono rispondere alla seconda domanda. I casi d’uso di misurazione in macchina del NIST distinguono allineamento della morsa, setup del pezzo in lavorazione, misurazione in ciclo e ispezione post-lavorazione. [8]
Iniziare verificando la posizione del dispositivo di fissaggio e il suo fissaggio sicuro alla macchina. Definire il sistema di coordinate del pezzo partendo dai riferimenti previsti sul dispositivo di fissaggio o sul pezzo in lavorazione. Eseguire la lavorazione di un primo campione con l’intera sequenza operativa pianificata, quindi ispezionare le caratteristiche controllate dal disegno utilizzando lo schema dei riferimenti (datum) e le condizioni di misurazione specificati. Rimuoverlo, pulire le superfici di contatto e ricaricarlo per verificare se la posizione di setup misurata si ripete. Un nuovo pezzo consente quindi di testare la variabilità tra i diversi pezzi in ingresso. Se il pezzo risulta ripetibile sul dispositivo di fissaggio ma risulta non conforme dopo il rilascio, analizzare la deformazione indotta dai vincoli e le condizioni di misurazione, anziché modificare semplicemente gli offset. Le indicazioni di Renishaw sulla misurazione con sonda descrivono le misurazioni riferite al dispositivo di fissaggio e alle caratteristiche di riferimento (datum) come funzioni di setup; tali misurazioni non sostituiscono l’accettazione del pezzo finito. [9]
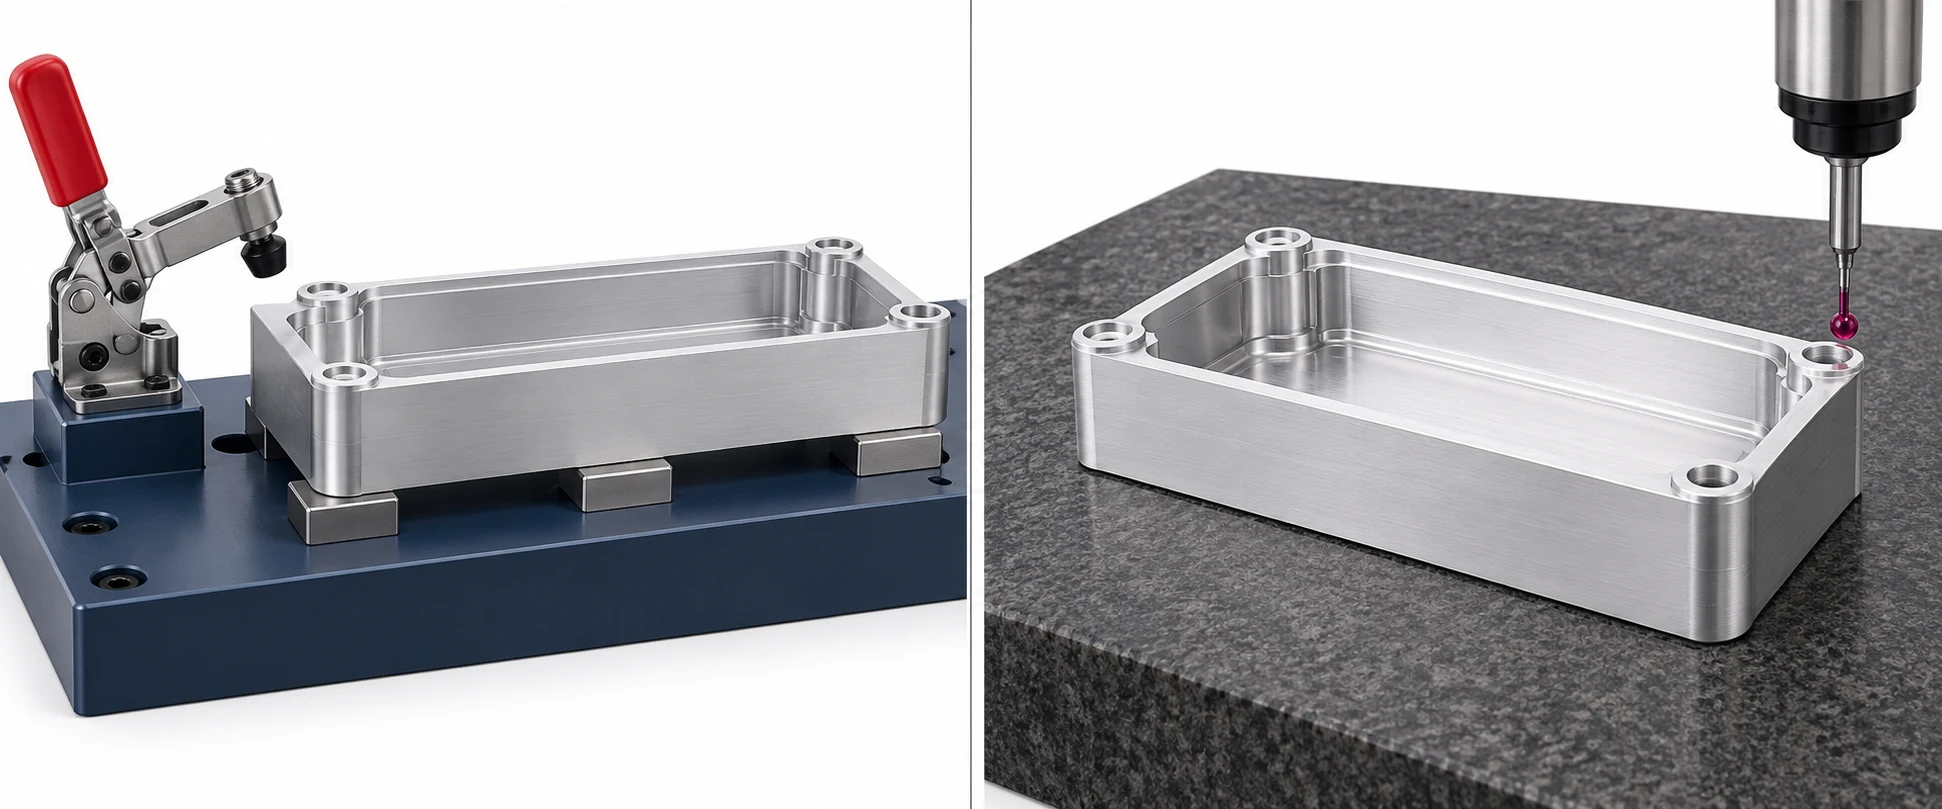
Utilizzare il modello di errore per decidere dove indagare. Se l’origine di lavoro cambia dopo il ricaricamento dello stesso pezzo, ispezionare i trucioli, le bave, l’aderenza dei perni e il loro corretto inserimento. Se l’origine si ripete ma una parete della tasca cambia dopo lo smontaggio del fissaggio, esaminare la deformazione del sistema di fissaggio e dei supporti. Se diversi pezzi vengono posizionati in modo coerente ma il rapporto tra tasca e foro risulta spostato, verificare il pattern dei fori dell’operazione preliminare, le posizioni dei perni della basetta, l’offset di lavoro e il percorso utensile riferito al riferimento del disegno. Si tratta di meccanismi diversi; applicare una maggiore forza di fissaggio a tutti e tre i casi maschererebbe le evidenze e potrebbe peggiorare la qualità del pezzo.
| Risultato osservato | Meccanismo probabile da testare | Controllo selettivo |
|---|---|---|
| Lo stesso pezzo modifica la posizione di setup dopo il ricaricamento | Seduta instabile o localizzazione ridondante | Ispezionare il contatto pulito e confrontare la posizione del pezzo ripetuto prima della lavorazione |
| Ripetizione della posizione; variazione della caratteristica sottile dopo lo smontaggio del fissaggio | Vincolo elastico o taglio non supportato | Confronta lo stato della caratteristica all’interno e all’esterno del dispositivo di fissaggio nelle condizioni di misurazione indicate nel disegno |
| I pezzi sono posizionati in modo coerente; la caratteristica è sfalsata rispetto ai fori di fissaggio | Trasferimento errato, posizione del perno o riferimento programmato | Misurare il pattern dei fori della prima operazione e i contatti del dispositivo di fissaggio, quindi tracciare l’origine di lavoro programmata |
La tabella è un punto di partenza diagnostico, non un risultato derivante da una specifica produzione. Mantiene separati ripetibilità, accuratezza e distorsione in fase di rilascio. I criteri di accettazione derivano dal disegno e dal metodo di ispezione concordato; nessun valore generale di ripetibilità del dispositivo di fissaggio può sostituirli.
Registrare le decisioni progettuali che rendono il dispositivo riutilizzabile
Un disegno di fissaggio utilizzabile o un record di allestimento identifica lo stato del pezzo in ingresso, l’operazione che supporta, le superfici di contatto principali, le funzioni dei perni o degli stop, le posizioni delle morse e la sequenza di serraggio, i supporti ausiliari, le ipotesi di spazio libero per l’utensile, l’accesso per la pulizia dei trucioli e il riferimento del sistema di coordinate di lavoro. Identifica inoltre quali misure verificano il fissaggio e quali verificano il pezzo finito. Questo è più utile di una semplice fotografia dell’hardware assemblato: la fotografia non può mostrare perché il secondo perno è svasato né quando un supporto è autorizzato a toccare il pezzo.
Le revisioni contano. Un pattern di fori modificato, uno spessore della parete cambiato, una forma diversa del rilievo (boss) o un requisito alterato per il riferimento (datum) possono invalidare un dispositivo di fissaggio che, pur accettando fisicamente il pezzo, non è più idoneo. Verificare tali modifiche rispetto allo schema di contatto e alla sequenza operativa prima di riutilizzare il dispositivo. Se la famiglia di pezzi presenta variazioni, decidere quali contatti rimangono fissi e quali sono regolabili, specificando inoltre come viene eseguita la verifica della regolazione. Ciò evita che il termine «riutilizzabile» diventi sinonimo di «non controllato».
Fonti tecniche
- ASME, Y14.5-2018 (R2024), Quotatura e tolleranze. Ambito di applicazione dello standard e struttura di riferimento per i punti di riferimento (datum); applicare l’edizione e le indicazioni specificate nel disegno.
- Shakarji e Srinivasan, NIST, Verso una nuova definizione matematica dei riferimenti (datum) nelle norme per supportare la manifattura avanzata. Caratteristiche di riferimento (datum features) nella pianificazione del processo e nell’ispezione, inclusi i simulatori fisici di caratteristiche di riferimento.
- NIST, Un modello di attività per la pianificazione del processo di lavorazione meccanica ai fini dell’integrazione dei sistemi. Relazioni tra la pianificazione della configurazione, del sistema di fissaggio e delle operazioni.
- Carr Lane Manufacturing, Guida ai principi di posizionamento e serraggio. Posizionamento su piano, distanza tra i punti di posizionamento, controllo dei trucioli e collocazione delle ganasce di serraggio.
- Carr Lane Manufacturing, Perni di posizionamento, informazioni tecniche sui perni rotondi e a diamante. Sollievo su un asse e posizionamento ridondante.
- Lee e Haynes, NIST, Analisi agli elementi finiti di un sistema di fissaggio flessibile. Interazione tra i contatti del dispositivo di fissaggio, i carichi applicati e le deformazioni.
- Carr Lane Manufacturing, Guida ai supporti da lavoro. Supporto aggiuntivo per sezioni sottili e distinzione tra supporto e serraggio.
- NIST, Casi d’uso e informazioni sulla misurazione in macchina per operazioni di lavorazione. Allineamento del dispositivo di fissaggio, configurazione e ruoli della misurazione.
- Renishaw, Quando eseguo la palpatura?. Verifiche del riferimento del dispositivo di fissaggio e delle caratteristiche di riferimento nel contesto della configurazione del processo.



