Sur cette page
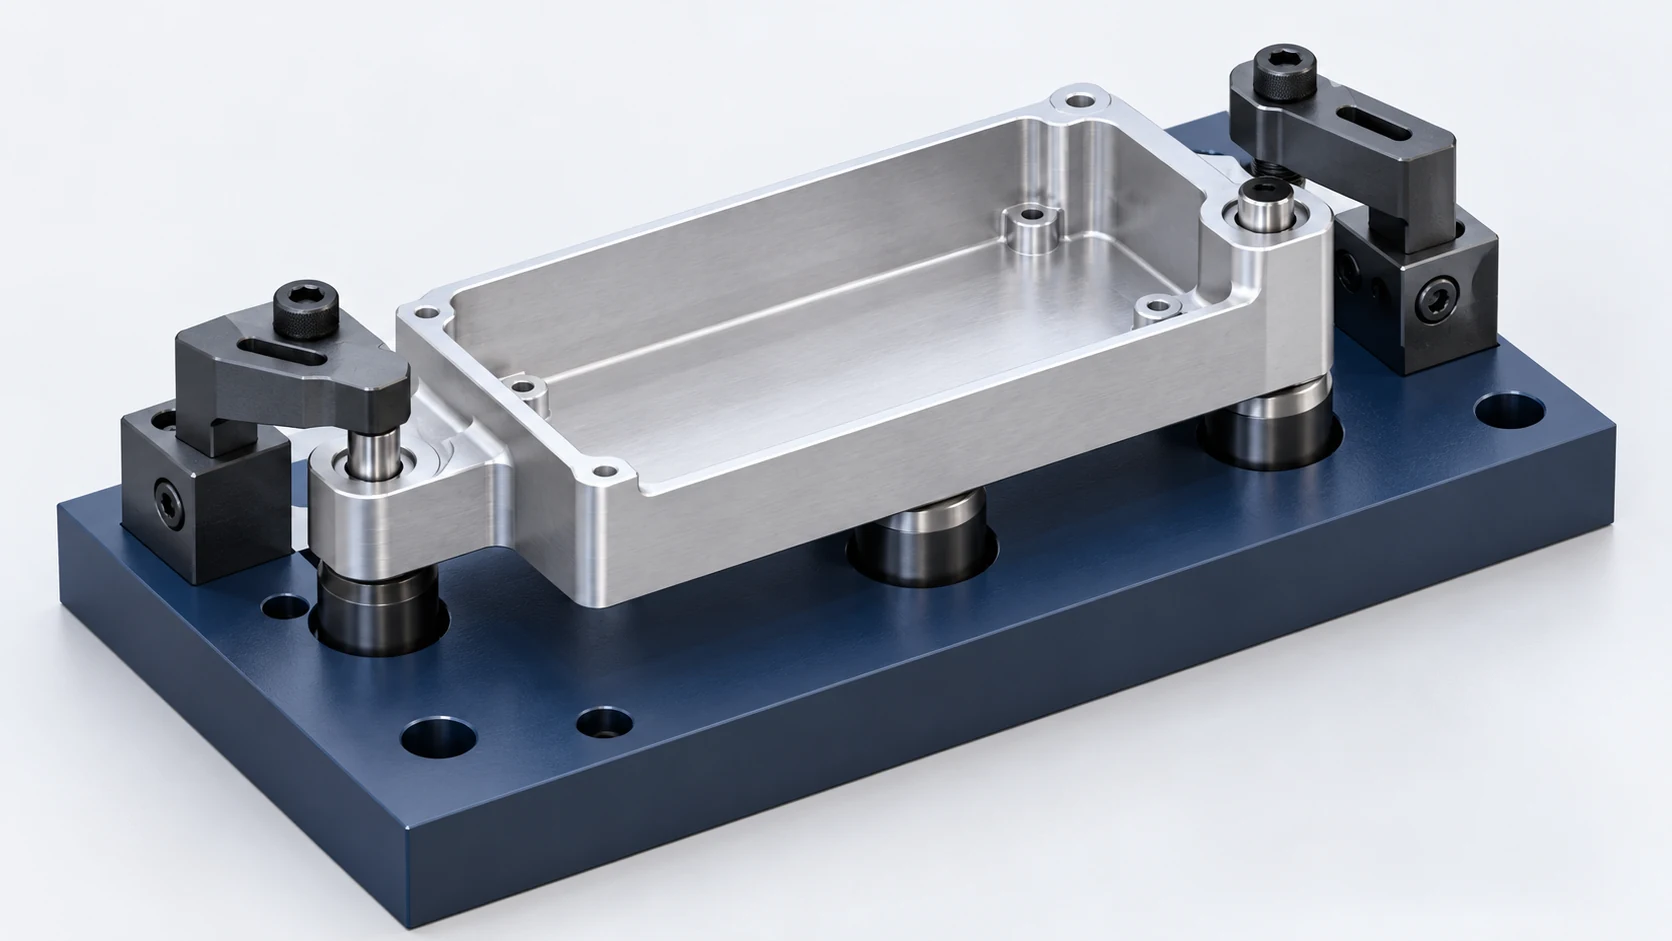
Un dispositif de serrage CNC doit positionner la pièce à partir de repères exploitables, résister aux passes d’usinage prévues sans fléchir la pièce, et laisser suffisamment d’espace aux outils et à l’opérateur pour travailler. Sa conception commence par le plan et la séquence d’usinage, et non par un catalogue de serrages. Pour une fabrication en série, le résultat est un schéma de contacts que tout autre opérateur peut charger de la même manière, ainsi qu’un plan de contrôle permettant de vérifier si la localisation reste intacte après démontage et rechargement.
Ce guide développe ce schéma pour une pièce usinée par fraisage. Il couvre les cas où un appui sur la face et les arêtes suffit, ceux où une paire de perçages est utile, pourquoi des contacts supplémentaires peuvent dégrader le positionnement, et comment valider un montage avant de le considérer comme un dispositif de production. Notre guide plus général sur les outillages et les systèmes de maintien en usinage compare l’ensemble du dispositif et les méthodes de serrage courantes ; la tâche ici est de concevoir un montage une fois que ce choix a été fait.
Commencez par les relations du dessin, puis par l’état de la pièce à chaque montage
Un dispositif de serrage ne peut pas servir de référence à partir d’une caractéristique finie tant que cette caractéristique n’existe pas. Repérez sur le dessin les surfaces et les trous qui contrôlent les cotes importantes, puis indiquez lesquels d’entre eux sont disponibles avant chaque opération. Une arête brute découpée à la scie peut servir de référence pour l’ébauche de la pièce, mais elle ne doit pas devenir discrètement la référence d’une poche finie dont la position est définie par rapport à une face de montage usinée. L’opération qui crée la face de montage et celle qui l’utilise posent des problèmes de référencement distincts.
Les références de référence dans un cadre de tolérance géométrique décrivent comment une exigence est définie et évaluée. Un dispositif de montage physique est un outil de fabrication : il peut entrer en contact avec les mêmes surfaces fonctionnelles, mais ses broches, ses patins et ses jeux ne constituent pas automatiquement une simulation exacte du repère de référence indiqué sur le dessin. Le plan de montage doit préciser la relation entre ses points de contact, le système de coordonnées de travail de la machine et les exigences du dessin. ASME Y14.5 définit le langage des dessins ; l’analyse des références réalisée par le NIST explique la distinction entre les simulateurs physiques de référence et les éléments utilisés pour positionner la pièce pendant la fabrication. [1] [2]
Par exemple, considérez une ébauche de boîtier rectangulaire comportant une face de montage inférieure finie A, deux trous d’assemblage situés dans des bossages d’angle et une cavité supérieure. Cette cavité doit être positionnée à un emplacement défini par rapport aux éléments de montage, et la hauteur de son fond est liée à la face A. Une première opération judicieuse pourrait créer la face A et les deux trous, tandis que l’ébauche est maintenue par des matières excédentaires qui seront ultérieurement enlevées. Un second dispositif peut ensuite utiliser cette face usinée et cette paire de trous pour dégager la cavité supérieure. Il peut positionner la cavité par rapport aux trous réels ; il ne peut pas réaliser un motif de trous ou une relation entre face et trou qui ne respecte déjà pas la conformité au dessin, simplement en se positionnant sur ces éléments.
La première décision de conception concerne les caractéristiques qui doivent être usinées simultanément, celles qui peuvent être transférées entre montages, et celles qui doivent être mesurées après que la pièce a quitté le montage. Enregistrez l’orientation de chaque opération ainsi que l’état de la pièce au moment du transfert. Le modèle de planification des procédés d’usinage du NIST traite les caractéristiques intermédiaires, la position de la pièce par rapport aux coordonnées-machine, ainsi que les emplacements du montage et des dispositifs de serrage comme des décisions de planification distinctes. [3]
Choisissez des points de contact qui définissent la position sans s’opposer mutuellement
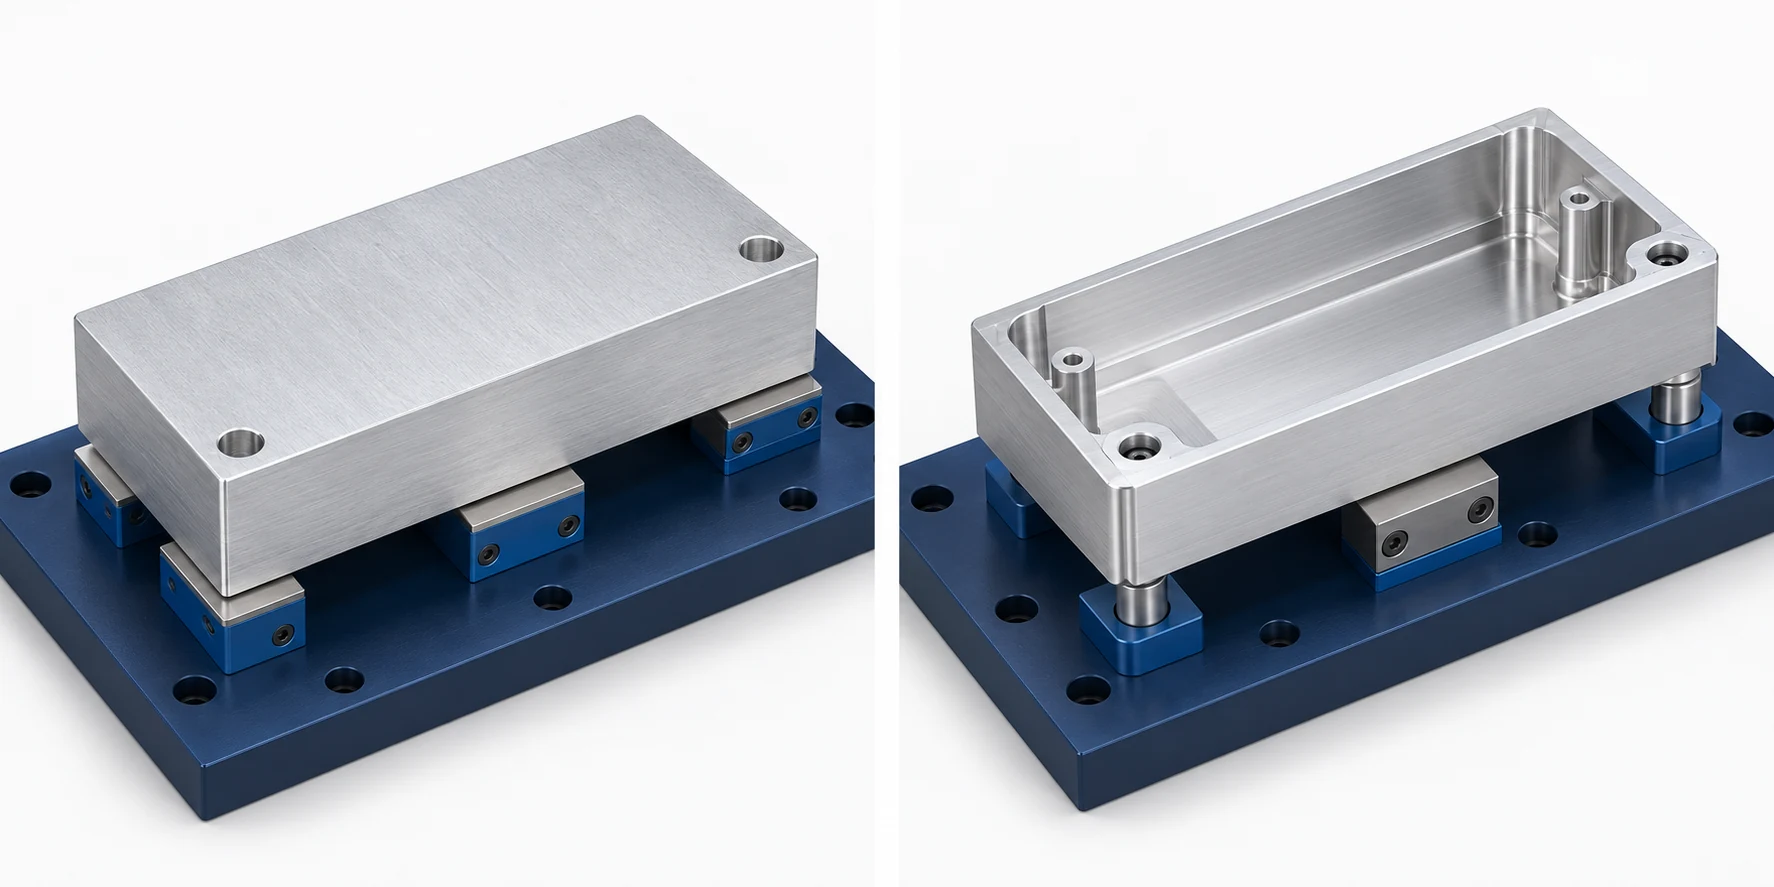
Une pièce plate peut souvent être positionnée sur trois patins primaires bien espacés, poussée contre deux contacts latéraux et amenée en butée contre une butée d’extrémité. L’agencement classique « 3-2-1 » décrit comment les contacts peuvent limiter les mouvements d’une pièce prismatique ; il ne requiert pas six composants achetés pour chaque opération. Le nombre réel et la forme des contacts dépendent de ce que constitue la référence : un plan, un diamètre, un trou ou une autre caractéristique. Une pièce cylindrique, par exemple, peut être localisée plus naturellement par son axe que par six contacts plats. Le Guide to Locating & Clamping Principles de Carr Lane explique les formes plane, concentrique et radiale et montre pourquoi un espacement important entre les points de localisation est essentiel. [4]
Des faces extérieures usinées stables et accessibles peuvent servir de références pour positionner des caractéristiques contrôlées à partir de ces mêmes références. Utilisez une paire de trous lorsque la relation fonctionnelle indiquée sur le dessin concerne les trous, ou lorsque les bords extérieurs seront supprimés ou présenteront des variations trop importantes pour constituer la référence finale.
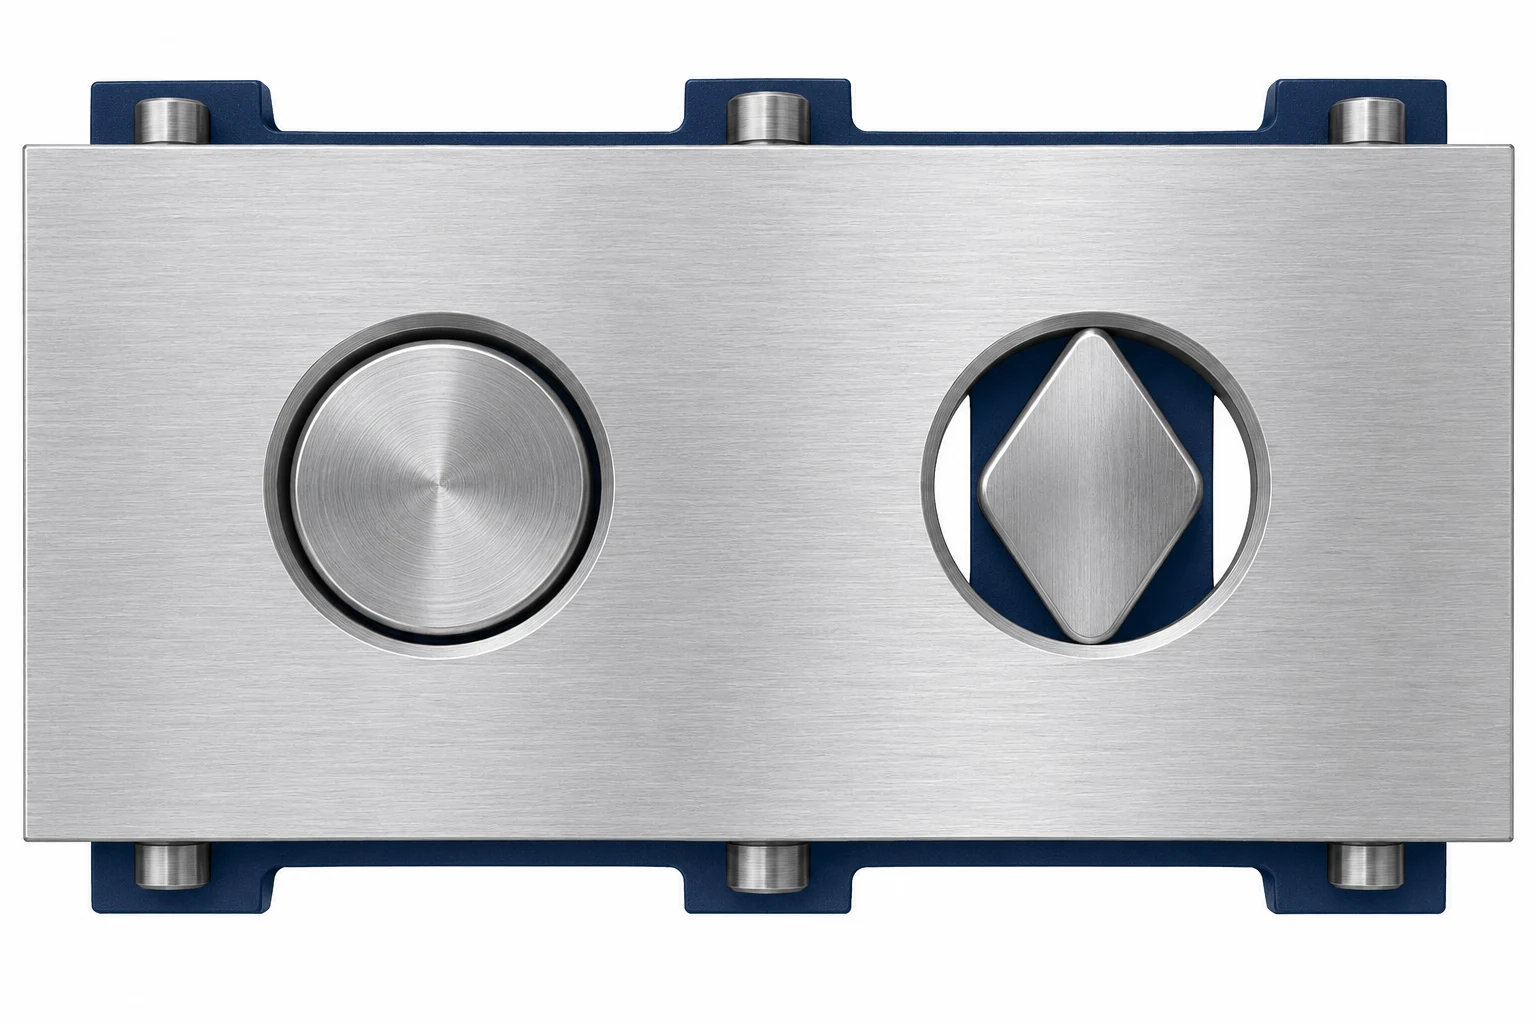
Dans l’exemple de l’enceinte, la face inférieure usinée peut reposer sur des plots séparés situés dans les zones robustes autour des bossages. Un trou peut recevoir une goupille de positionnement circulaire pour contrôler deux directions dans le plan de fixation. Le second trou peut recevoir une goupille diamantée dégagée afin de contrôler la rotation autour de la première goupille. Sa direction dégagée s’aligne sur la droite joignant les centres des deux trous, laissant le contact perpendiculairement à cette droite pour contrôler la rotation tout en autorisant de faibles variations d’entraxe entre les trous. Deux goupilles circulaires serrées chercheraient à imposer l’entraxe exact des deux trous. Si le motif réel des trous diffère dans les limites de sa tolérance autorisée, la pièce risque de coincer lors du chargement ou de se poser avec une face soulevée. Une goupille diamantée n’est pas une solution corrective pour un motif erroné : son orientation de contact et son jeu doivent correspondre précisément à la relation géométrique entre les trous. Le guide des goupilles de positionnement de Carr Lane décrit la paire goupille circulaire / goupille diamantée comme une méthode permettant d’éviter le positionnement redondant. [5]
Les supports supplémentaires constituent un cas différent. Un débord important ou une zone mince peut nécessiter un support contre une charge d’usinage ou de serrage. Mettez un tel support en contact après avoir établi la localisation principale, ou disposez-le de façon à ce qu’il ne devienne pas un datum rigide concurrent. Si quatre pieds rigides reposent sur une pièce nominativement plane mais imparfaite, la pièce peut basculer sur un ensemble différent de trois pieds à chaque fois. Le serrage du dispositif peut la contraindre temporairement à s’aplatir, modifiant ainsi la forme finale une fois le serrage relâché. C’est pourquoi « plus de contacts » ne signifie pas nécessairement une localisation plus répétable.
La sélection des points de contact suit également l’état de la pièce brute. Une face usinée constitue une référence différente de la peau de fonderie ou d’une matière découpée à la scie. Des supports réglables ou égalisateurs peuvent compenser les variations de surface, mais tout réglage qui doit être réinitialisé pour chaque pièce doit faire l’objet d’une méthode définie et d’un moyen de vérifier son résultat. Les supports fixes sont intéressants lorsque la caractéristique d’entrée est suffisamment stable pour assurer un positionnement reproductible. La conception des contacts doit rester compatible avec les bavures, l’état de surface et les marquages acceptables sur la pièce réelle.
Transmettez la charge de coupe via un support, et non via une paroi flexible
Les repères établissent la position ; les serrages maintiennent la pièce dans ces contacts pendant l’usinage. Tracez les directions probables des forces pour les passes d’usinage les plus exigeantes, y compris l’entrée, la sortie et les changements de direction de l’outil. Ensuite, suivez chaque force à travers la pièce jusqu’à un appui, une butée ou le corps de la bride. Un serrage agissant sur une nervure mince située au-dessus d’une cavité ouverte peut retenir la pièce lors d’un essai statique, mais déformer la nervure avant le début de l’usinage. Un serrage appliqué sur un bossage massif avec un appui voisin offre un chemin de charge plus court et plus rigide. Les recommandations de conception de brides de Carr Lane préconisent de placer les serrages au-dessus de points d’appui robustes et d’orienter leur effort vers les repères ou les zones supportées. [4]
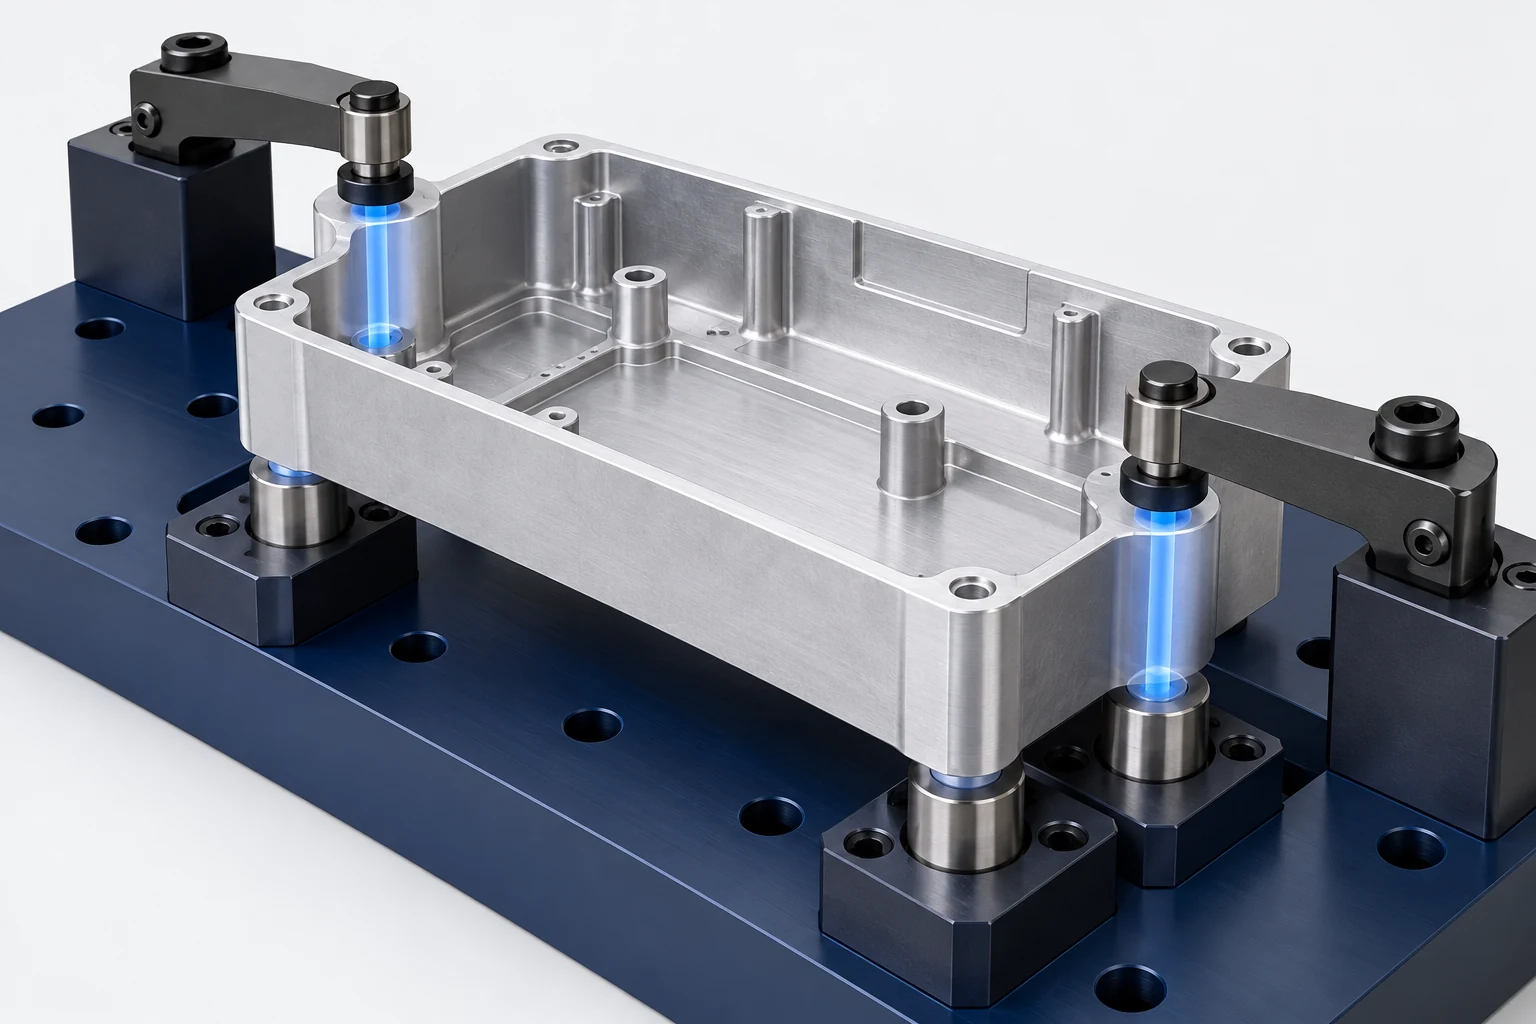
Les bossages d’angle de l’enceinte offrent des zones de serrage possibles à l’extérieur de la poche. Leur adéquation dépend de la géométrie du bossage, de la matière restante à ce stade et du fait que leurs surfaces supérieures puissent accepter un contact. Si le plan de dessin spécifie une face d’étanchéité sur un bossage, un dispositif de serrage qui marque ou déforme cette face constitue un mauvais choix, même si la pièce reste en place. Un patin de serrage ou un contact alternatif peut répartir la charge, mais modifier la zone de contact modifie également l’accès de l’outil. Résolvez les deux questions sur le même modèle de montage.
La force de serrage présente un mode de défaillance supérieur et un mode de défaillance inférieur. Une retenue insuffisante autorise un déplacement ou des vibrations (chatter) pendant l’usinage. Une force excessive, ou appliquée à un emplacement inapproprié, provoque une déformation du pièce ou un effet de rappel (springback) après relâchement. Ni la valeur nominale de force de serrage indiquée dans un catalogue ni l’instruction générique « serrer fermement » ne permettent d’établir le résultat obtenu sur une pièce spécifique. La direction des efforts de coupe, le frottement au contact, la rigidité locale, les positions des appuis ainsi que la méthode de chargement par l’opérateur sont tous des facteurs déterminants. Pour les pièces souples, une analyse peut être justifiée : les travaux initiaux du NIST sur les dispositifs de serrage flexibles modélisent conjointement les emplacements de contact, les forces de serrage, les efforts d’usinage et la déformation résultante. [6]
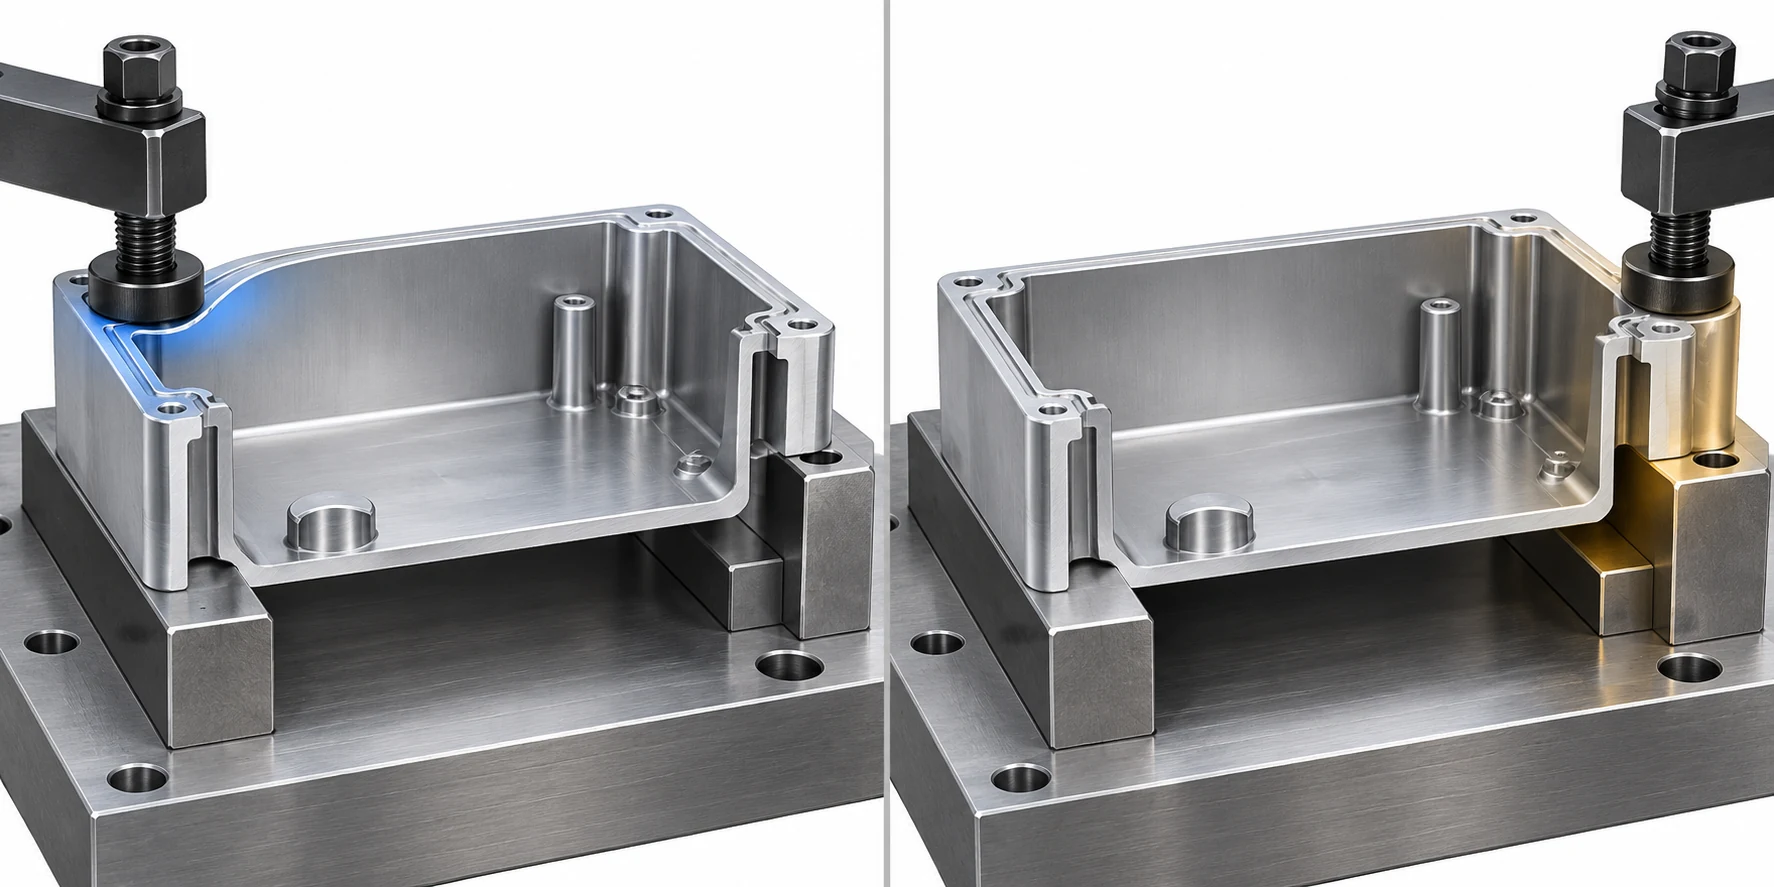
Lorsqu’un support auxiliaire est nécessaire sous une zone mince, il doit supporter la charge d’usinage sans soulever la pièce loin de ses locateurs principaux. Mettez-le en contact après que la pièce est correctement positionnée, puis vérifiez que le fonctionnement du support ne déplace pas l’origine de la pièce ni ne déforme la face contrôlée. Un support de pièce peut résister à la charge sans lui-même assurer la fonction de serrage ; Carr Lane distingue ces deux fonctions dans son Guide des supports de pièce. [7]
Modélisez l’ensemble outil et le montage sur toute la durée de l’usinage
Une poche peut être dégagée jusqu’à la pointe de l’outil, mais obstruée par le porte-outil, le nez de broche ou l’étau sur la trajectoire d’approche. Modélisez l’ensemble outil réel, la matière brute de la pièce, le corps de la fixation, les éléments de fixation et la course de l’étau pour chaque opération. Vérifiez les phases d’approche, de coupe, de retrait, de palpage et de changement d’outil. Une vérification d’encombrement effectuée uniquement sur la forme finale de la pièce peut manquer une collision avec la matière brute avant l’ébauche. Une vérification effectuée uniquement au départ peut manquer un étau qui n’apparaît qu’au fur et à mesure de l’enlèvement de matière.
Pour le boîtier, le serrage supérieur sur les bossages d’angle doit laisser suffisamment d’espace pour que l’outil de fraisage de poche et tout outil de finition des bords puissent atteindre le périmètre de la cavité. Il doit également ménager un trajet sûr pour percer ou chanfreiner les éventuelles autres caractéristiques restantes sur la face supérieure. Si un serre-joint masque la dernière caractéristique, le déplacer en cours de programme crée un autre état de maintien qui nécessite sa propre localisation et sa propre vérification. Il peut être préférable de positionner le serre-joint dès le départ à l’extérieur de l’enveloppe d’outils, d’utiliser un contact de profil plus bas ou d’ajouter délibérément une deuxième mise en position. La solution dépend de la géométrie réelle de l’outil et de la porte-outil, et non de l’espoir qu’un aperçu CAM ne montre aucune collision en rouge.
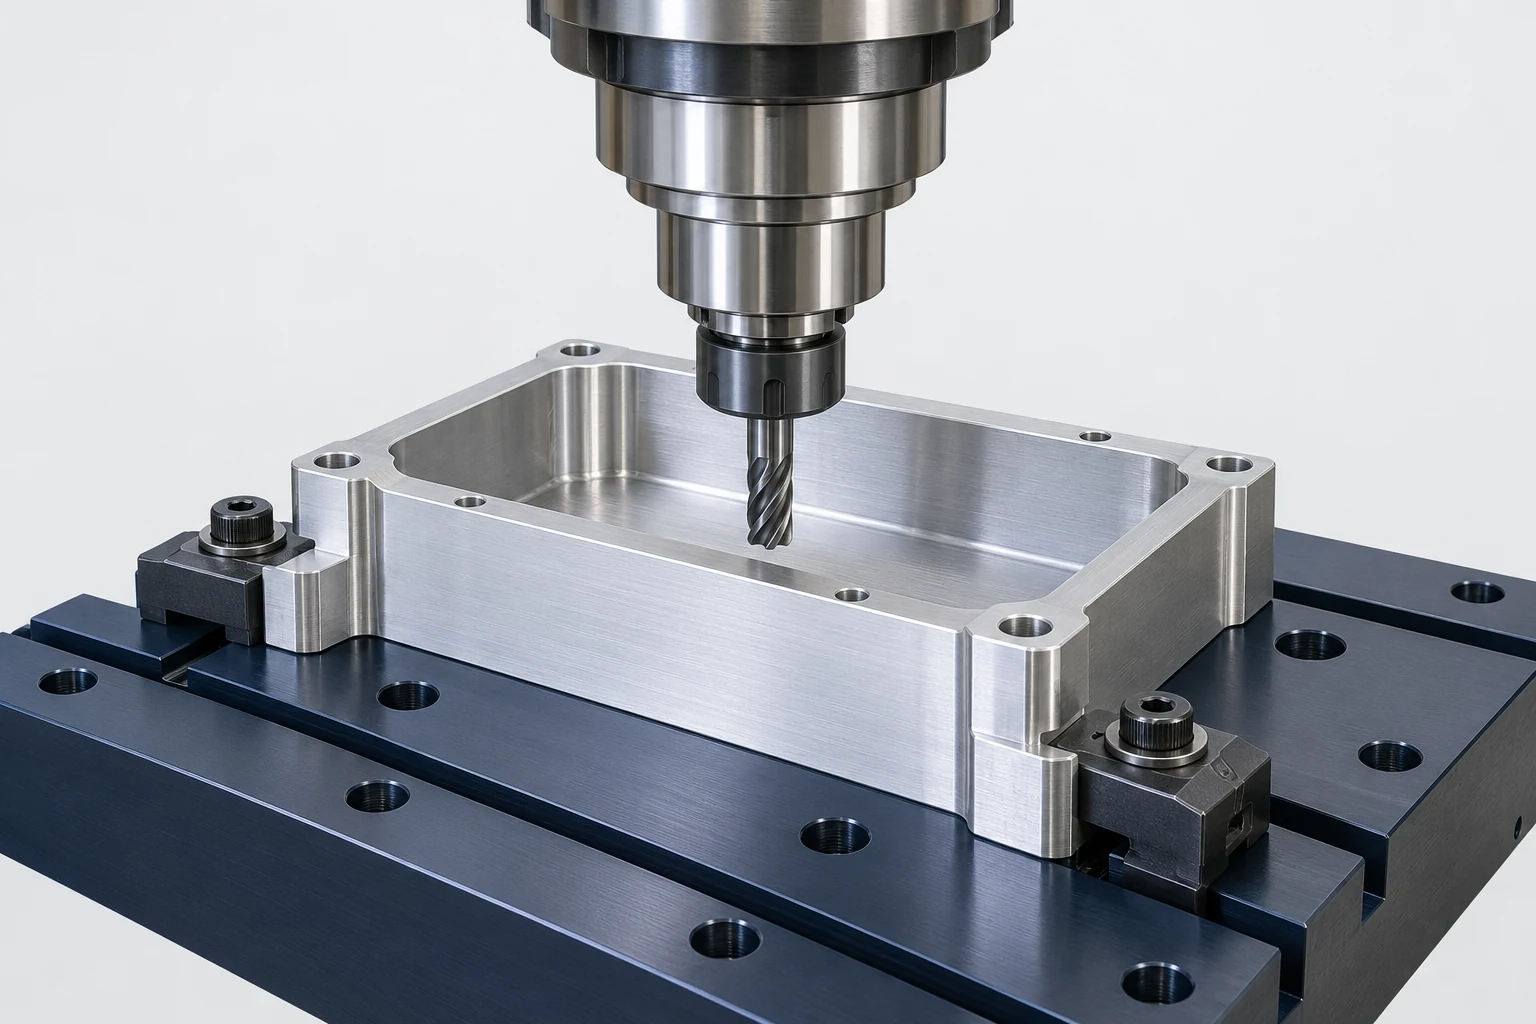
L’accès rotatif et multi-axe rend ce problème plus important. Un montage qui dégage un outil dans une orientation indexée peut entrer en interférence après rotation, tandis qu’une hauteur de serrage accrue peut améliorer l’accès mais détériorer le maintien. Ces dispositions relèvent des guides distincts d’outillage pour usinage 5 axes et d’outillage pour axe 4. Pour cette enveloppe plane, ajouter un mouvement rotatif uniquement afin d’éviter une mauvaise position de serrage nécessiterait une justification au niveau du parcours d’usinage.
Assurez la reproductibilité d’un appui propre et d’un chargement correct
Une copeau sous un seul patin principal modifie l’angle de la pièce entière. Un bourrelet dans un trou de positionnement peut empêcher une goupille de s’engager complètement. Des copeaux coincés contre une butée latérale peuvent déplacer la poche latéralement, même lorsque l’effort de serrage semble suffisant. Prévoyez un accès permettant de brosser ou de souffler en toute sécurité les zones de contact, évidez les poches où les copeaux risqueraient de s’accumuler, et évitez de placer un point de contact directement dans le flux principal de copeaux lorsque d’autres emplacements sont envisageables. Les recommandations de positionnement de Carr Lane traitent la maîtrise des copeaux et l’évacuation des fluides de coupe comme des problèmes inhérents à la conception des montages, car elles influencent la localisation de la pièce. [4]
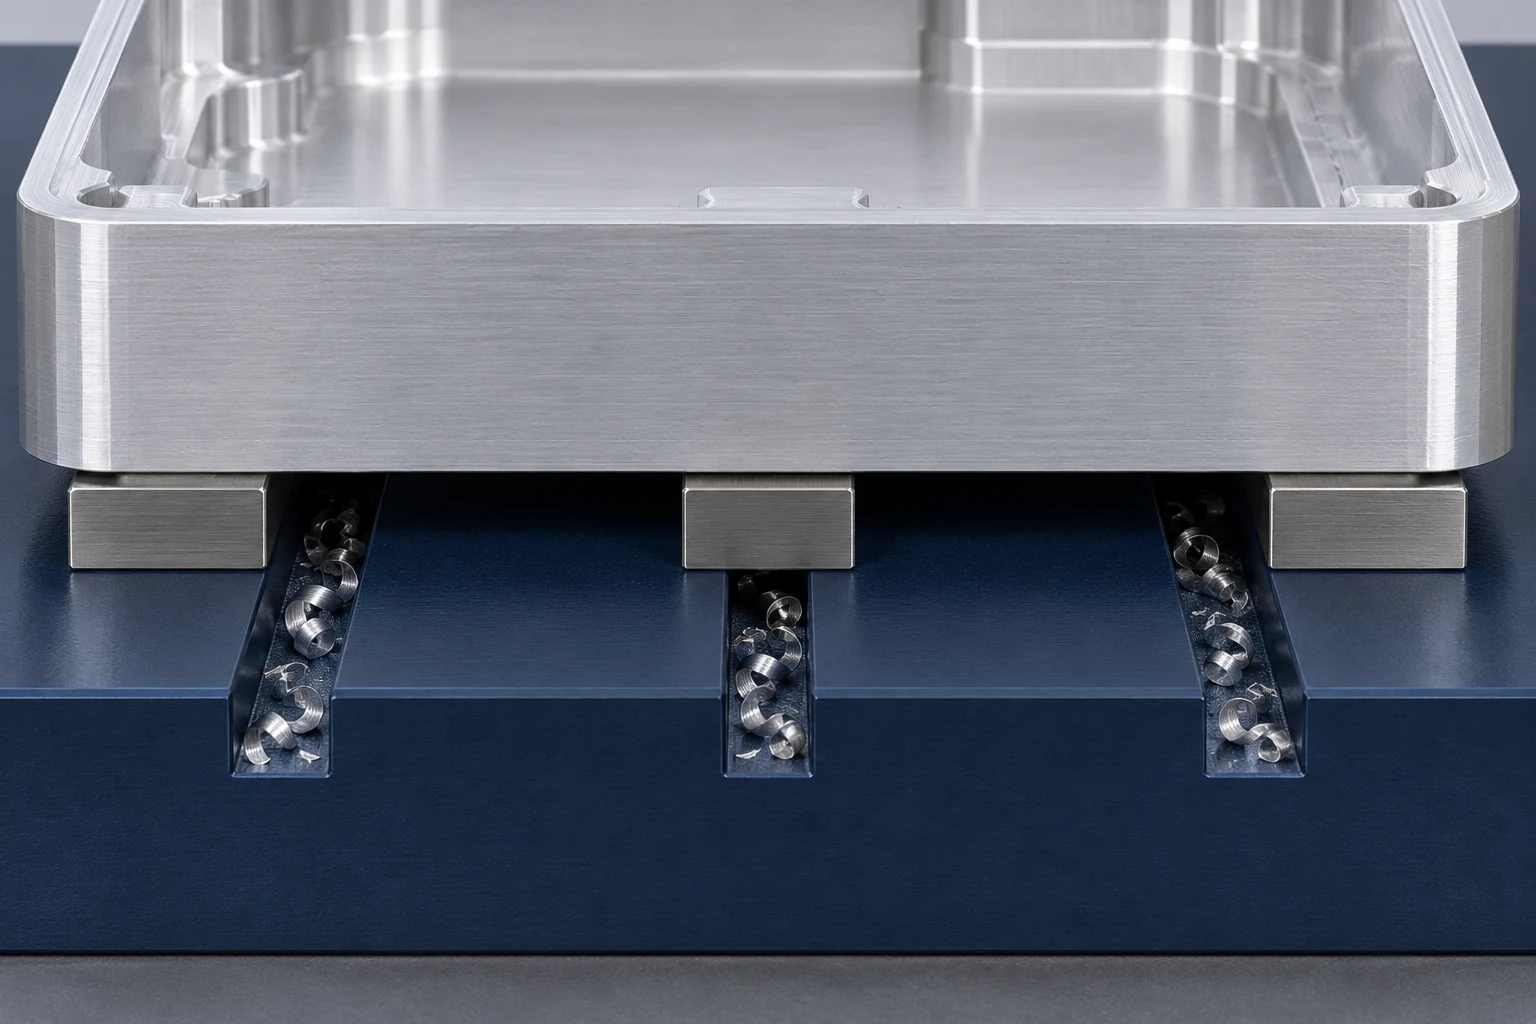
L’opérateur doit pouvoir déterminer sans ambiguïté quand l’enceinte est complètement en place sur les plots et quand les broches sont engagées. Une séquence de chargement simple peut être la suivante : nettoyer les contacts, poser la face inférieure sur les plots, aligner le trou de la broche ronde, faire pivoter l’enceinte pour l’enfiler sur la broche dégagée, vérifier le positionnement final, puis serrer la fixation. Cet ordre respecte les dépendances physiques : serrer avant que la pièce ne soit correctement positionnée risque de la forcer dans une position erronée. La séquence ne doit pas reposer sur une sensation tactile invisible, comprise uniquement par une seule personne.
- Nettoyez les contacts de référence. Éliminez les copeaux et vérifiez l’état des pastilles, des broches et de la partie d’entrée.
- Positionnez la face principale et localisez la paire de trous. La goupille ronde établit la position dans le plan ; la goupille dégagée établit l’orientation sans exiger un espacement exact des trous.
- Vérifiez le positionnement avant de serrer. Un espace au niveau d’un patin ou une force de chargement inhabituelle nécessite une inspection, et non une augmentation de la pression de serrage.
- Appliquez les étriers dans la séquence définie. Mettez tout support auxiliaire en contact selon la conception, sans soulever la pièce.
Pour les pièces présentant une symétrie visuelle, une butée asymétrique, une position unique de goupille ou toute autre caractéristique de chargement incontestable peut empêcher qu’une pièce inversée ne paraisse correctement positionnée. Le détail doit correspondre à la variation autorisée de la pièce brute et éviter de créer accidentellement un nouveau repère. Un montage multi-poste nécessite également une identification des postes ainsi qu’un contrôle de l’état de la pièce ; le guide des montages verticaux CNC traite séparément ce problème.
Lorsque le montage en boîtier nécessite une conception différente
Le positionnement par la face et le trou fonctionne uniquement si ces caractéristiques sont accessibles, stables et correspondent à celles qui définissent l’emplacement de la poche sur le plan. La relation indiquée sur le plan, la pièce brute entrante et la pièce finie doivent toutes soutenir le même transfert.
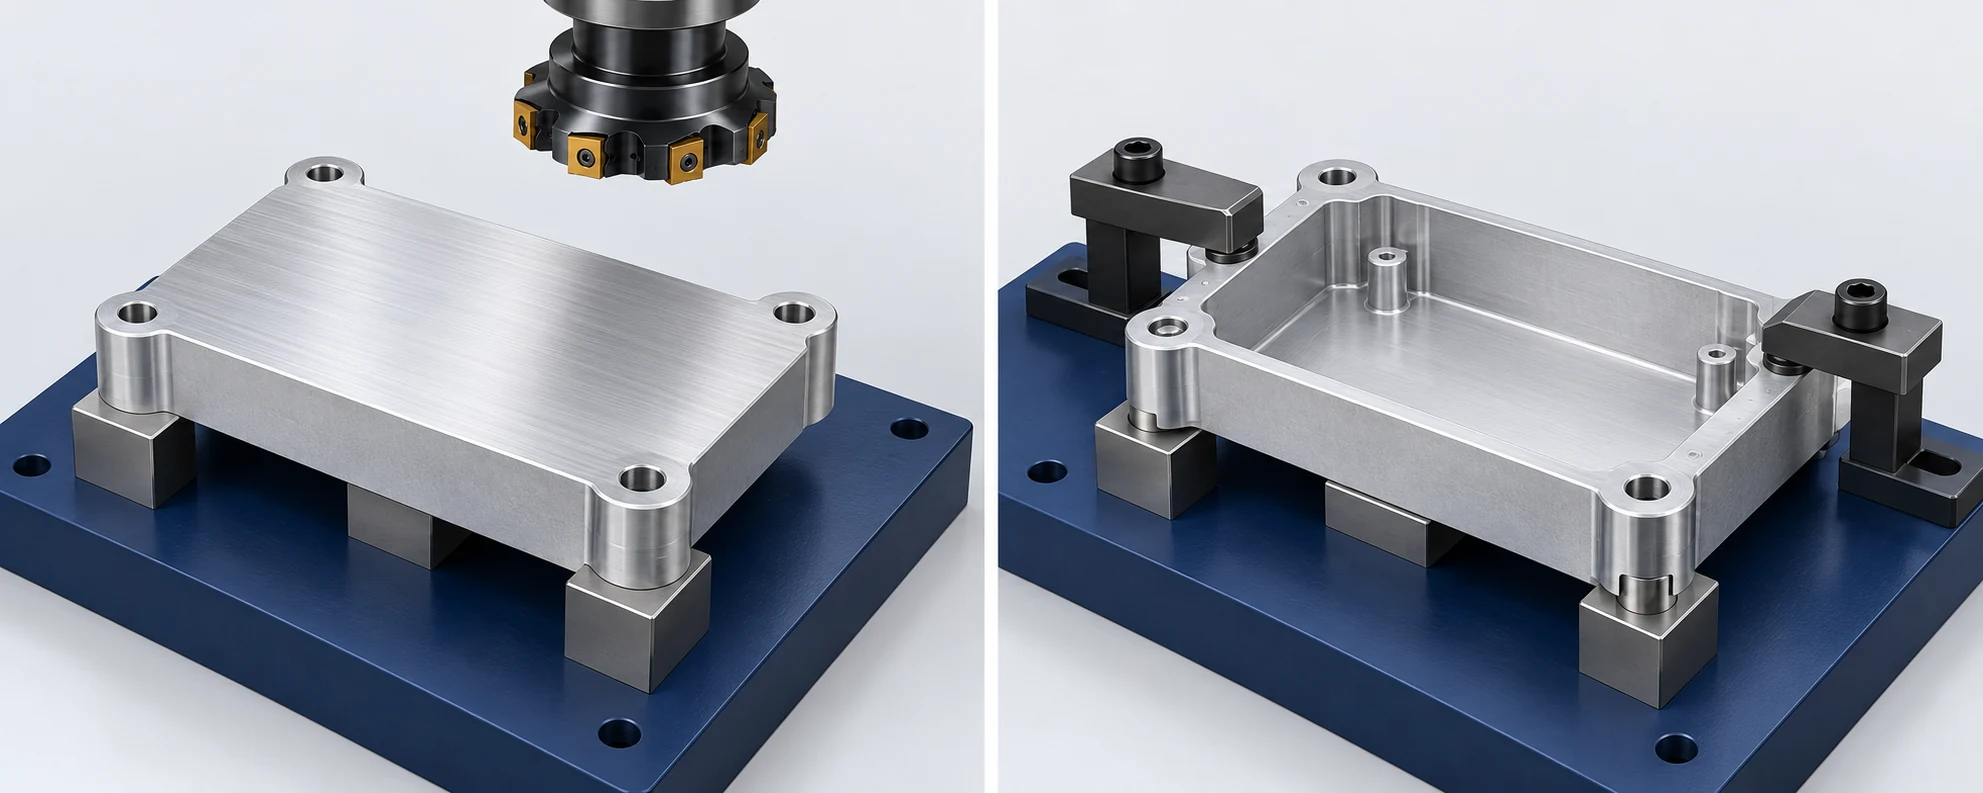
Trois modifications remettraient en cause ce principe. Si la cavité est définie à partir de différentes références de cotation, le schéma de contact et la configuration de contrôle doivent respecter cette relation. Si les trous sont inaccessibles par le dessous, des broches ne peuvent pas servir de points de positionnement pour la deuxième opération. Si les bossages laissent trop peu de surface de contact sûre une fois la cavité usinée, les positions de serrage prévues échouent, même si elles étaient dégagées sur l’ébauche. Chaque cas exige une nouvelle surface de positionnement, un nouveau point de contact de serrage ou une nouvelle séquence d’opérations ; augmenter la force de serrage ne résout pas ce désaccord.
Validez séparément la reproductibilité du positionnement et la géométrie finale
La qualification d’un montage comporte au moins deux questions. Premièrement, le montage établit-il à chaque chargement de la pièce la position prévue ? Deuxièmement, l’usinage effectué dans cette position produit-il des caractéristiques acceptées une fois la pièce retirée ? Un décalage de travail ou un résultat de palpage sur une seule pièce chargée ne permet pas de répondre à la deuxième question. Les cas d’usage de mesure en machine du NIST distinguent l’alignement du montage, la mise en place de la pièce, la mesure en cours d’usinage et l’inspection après usinage. [8]
Commencez par vérifier la position du montage et son fixation sécurisée sur la machine. Établissez le système de coordonnées pièce à partir des références prévues du montage ou de la pièce. Usinez un premier article selon l’ensemble complet des opérations prévues, puis inspectez les caractéristiques contrôlées par le dessin à l’aide du schéma de référence spécifié et des conditions de mesure indiquées. Retirez-le, nettoyez les surfaces de contact, puis rechargez-le afin de vérifier si la position mesurée du montage se répète. Un nouveau composant permet ensuite d’évaluer la variabilité entre les pièces entrantes. Si la pièce semble se répéter correctement sur le montage mais échoue après libération, examinez plutôt la déformation induite par les systèmes de maintien et les conditions de mesure, au lieu de modifier simplement les décalages. Les recommandations de Renishaw concernant le palpage distinguent les mesures de référence de montage et de caractéristique de référence comme des fonctions de réglage ; ces mesures ne remplacent pas l’acceptation de la pièce finie. [9]
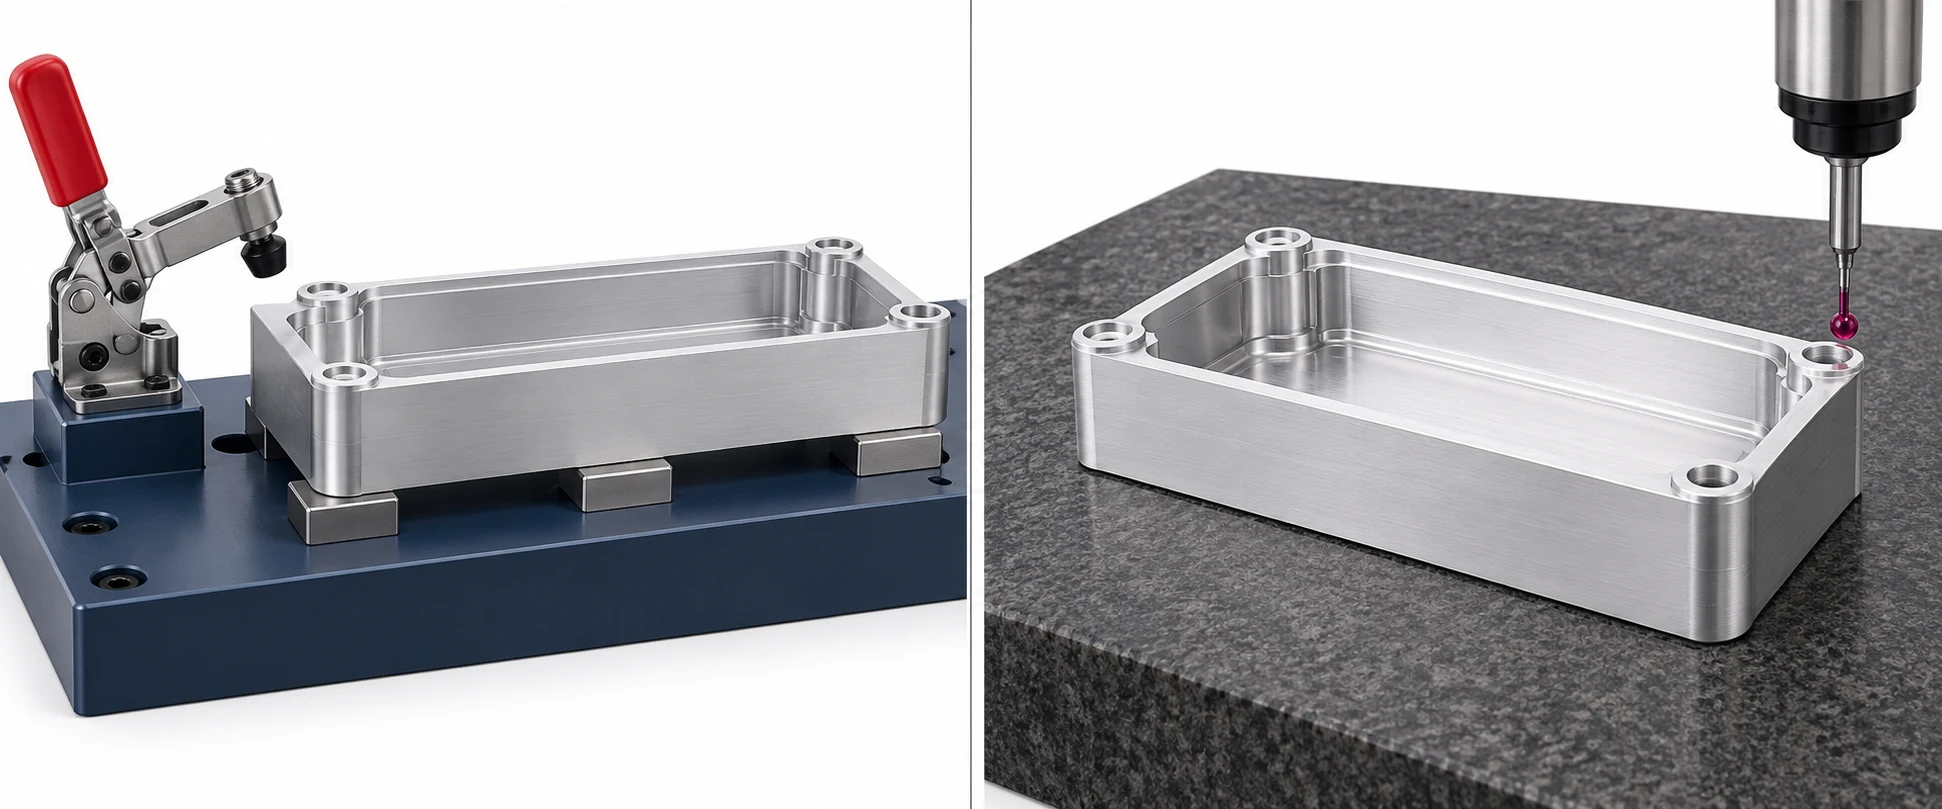
Utilisez le motif de défaillance pour déterminer où chercher. Si l’origine pièce change après le rechargement de la même pièce, inspectez les copeaux, les bavures, l’ajustement des goupilles et leur positionnement correct. Si l’origine se répète mais qu’une paroi de poche change après le desserrage des serrages, examinez la déformation des éléments de serrage et des supports. Si plusieurs pièces se positionnent de façon cohérente, mais que la relation poche–trou est décalée, vérifiez le motif de trous de la première opération, les positions des goupilles de montage, le décalage pièce et le parcours outil par rapport à la référence du plan. Il s’agit de mécanismes distincts ; augmenter la force de serrage dans les trois cas masquerait les indices et pourrait aggraver le défaut de la pièce.
| Résultat observé | Mécanisme probable à tester | Vérification discriminante |
|---|---|---|
| La même pièce modifie sa position de montage après un nouveau chargement | Assise instable ou localisation redondante | Inspecter le témoin de contact propre et comparer la position répétée de la pièce avant usinage |
| Emplacement répété ; modification de la caractéristique mince après le désserrage | Entrée élastique ou usinage non supporté | Comparer l’état des caractéristiques à l’intérieur et à l’extérieur du montage, dans les conditions de mesure spécifiées sur le dessin |
| Les pièces sont positionnées de façon cohérente ; la caractéristique est décalée par rapport aux trous de fixation | Transfert incorrect, position de la broche ou référence programmée erronée | Mesurez le motif de perçage de la première opération et les points de contact du montage, puis suivez l’origine de travail programmée |
Le tableau constitue un point de départ diagnostique, et non une conclusion tirée d’une série de production particulière. Il distingue clairement la répétabilité, la justesse et la déformation liée à la libération. Les critères d’acceptation proviennent du plan et de la méthode d’inspection convenue ; aucun chiffre général de répétabilité d’un montage ne peut les remplacer.
Documentez les décisions de conception qui rendent le montage réutilisable
Un dessin d’outillage utilisable ou un enregistrement de montage identifie l’état d’entrée de la pièce, l’opération qu’il prend en charge, les surfaces de contact principales, les fonctions des goupilles ou butées, les positions des serrages et leur séquence de serrage, les supports auxiliaires, les hypothèses concernant le dégagement des outils, l’accès au nettoyage des copeaux et la référence du repère de travail. Il précise également quelles mesures permettent de valider l’outillage et quelles mesures permettent de valider la pièce finie. Cela est plus utile qu’une simple photographie du matériel assemblé : la photographie ne peut pas montrer pourquoi la deuxième goupille est dégagée ni à quel moment un support est autorisé à entrer en contact avec la pièce.
Les révisions comptent. Un changement de motif de perçage, d’épaisseur de paroi, de forme de bossage ou d’exigence de référence peut rendre obsolète un dispositif de maintien qui accepte encore physiquement la pièce. Examinez ces modifications à la lumière du schéma de contacts et de la séquence d’opérations avant de le réutiliser. Si la famille de pièces varie, déterminez quels contacts restent fixes et lesquels sont réglables, et spécifiez comment le réglage est vérifié. Cela empêche le terme « réutilisable » de devenir synonyme de « non maîtrisé ».
Sources techniques
- ASME, Y14.5-2018 (R2024), Dimensionnement et tolérancement. Cadre de référence normalisé pour la portée et les références de datums ; appliquer l’édition et les indications spécifiées sur le dessin.
- Shakarji et Srinivasan, NIST, Vers une nouvelle définition mathématique des références dans les normes afin de soutenir la fabrication avancée. Caractéristiques de référence en planification des procédés et en inspection, y compris les simulateurs physiques de caractéristiques de référence.
- NIST, Un modèle d’activité de planification des procédés d’usinage pour l’intégration des systèmes. Relations entre la planification de la configuration, des dispositifs de serrage et des opérations.
- Carr Lane Manufacturing, Guide des principes de localisation et de serrage. Localisation planaire, espacement des pions de localisation, évacuation des copeaux et positionnement des dispositifs de serrage.
- Carr Lane Manufacturing, Broches de positionnement, informations techniques sur les broches rondes et en losange. Dégagement sur un seul axe et localisation redondante.
- Lee et Haynes, NIST, Analyse par éléments finis d’un système de serrage flexible. Interaction entre les points de contact du montage, les charges appliquées et la déformation.
- Carr Lane Manufacturing, Guide des supports de pièce. Support supplémentaire pour les sections minces et distinction entre support et serrage.
- NIST, Cas d’utilisation et informations sur les mesures en machine pour les opérations d’usinage. Rôles d’alignement du montage, de réglage et de mesure.
- Renishaw, Quand dois-je effectuer une mesure par palpage ?. Vérifications des références de montage et des caractéristiques de référence dans le cadre du réglage de processus.



