Sur cette page
« Tour à commande numérique (CNC) » et « centre d’usinage tournant à commande numérique (CNC) » ne désignent pas deux classes de machines distinctes et fiablement différenciées.Les constructeurs utilisent les deux dénominations pour des produits aux caractéristiques partiellement superposables. La comparaison utile porte sur les configurations machines proposées pour votre pièce : un parcours tournant X/Z avec outils fixes ; un tour équipé d’outils motorisés et d’un contrôle de l’angle de broche ; une configuration dotée d’un déplacement selon l’axe Y ; et, le cas échéant, un contre-broche pour usiner la seconde extrémité. Chacune de ces configurations peut être désignée soit « tour », soit « centre d’usinage tournant », dans un catalogue.
Le dessin, et non l’étiquette figurant sur un devis, détermine quelle voie d’usinage est plausible. Un manchon coaxial peut nécessiter uniquement un tournage et une seconde prise. Un arbre percé d’un trou transversal peut bénéficier d’un outil motorisé et d’un positionnement sur l’axe C. Une caractéristique usinée hors centre peut exiger un déplacement selon l’axe Y, une trajectoire d’interpolation appropriée sur l’axe C ou une opération de fraisage ultérieure, selon sa forme. Un filetage sur la face arrière peut modifier la séquence de serrage, même lorsque le reste de la pièce est simple. La bonne question est la suivante : quelle voie d’usinage complète permet de réaliser la pièce acceptée, y compris tout transfert et toute inspection finale ?
Les dénominations se chevauchent ; demandez la configuration réelle
Un abrégé courant désigne un centre de tournage comme un tour doté de capacités de fraisage supplémentaires. Cette formulation est élégante, mais peu fiable dans les listes actuelles de machines. Haas, par exemple, intitule une famille Centres de tournage série ST, décrit les modèles standard de cette famille comme des tours à commande numérique (CNC), et qualifie son modèle ST-20Y de tour CNC à axe Y. Cet exemple ne permet pas d’établir une norme universelle de dénomination ; il illustre simplement pourquoi un simple nom ne saurait prouver l’installation d’outils motorisés, d’un déplacement selon l’axe Y ou d’une deuxième broche. [1]
Lisez un devis comme une proposition de procédé, et non comme une compétition entre noms de machines. Demandez-vous si la machine réelle dispose bien des positions d’outils et des porte-outils requis, d’un entraînement pour outils motorisés, d’un angle de broche réglable, d’une course utile selon l’axe Y et d’un système de serrage pour usinage côté opposé. Demandez également quels éléments seront réalisés ailleurs. Un fournisseur peut utiliser un tour classique pour les opérations de tournage et une fraiseuse pour les caractéristiques secondaires ; un autre peut opter pour une configuration combinée tour-fraiseuse. Les deux solutions peuvent être pertinentes, à condition que la pièce finie et les exigences d’inspection soient strictement identiques. Le simple emploi du mot « centre » ne rend pas intrinsèquement supérieure la seconde solution.
Cela aide à distinguer quatre questions qui sont souvent regroupées en une seule : la pièce peut-elle être serrée de façon sécurisée ? L’outil peut-il physiquement atteindre chaque caractéristique ? Les axes peuvent-ils générer son parcours ? Le résultat peut-il être inspecté dans l’état final requis ? Une brochure peut ne répondre qu’à la troisième question. Un plan de pièce crédible répond à ces quatre questions. Cela est particulièrement important pour un arbre long, un manchon à paroi mince, un alésage borgne ou une épaulement située à proximité d’un mandrin, où les capacités nominales de la machine ne permettent pas de trancher sur l’accessibilité dans la configuration de serrage retenue.
Commencez par la géométrie atteignable avec un parcours de tournage de base
Un tour X/Z équipé d’outils statiques sur tourelle constitue une solution rationnelle en première approche lorsque la géométrie critique est de révolution autour de l’axe de la broche. Pensez à un diamètre extérieur, une épaulement, une face, un alésage concentrique, une gorge ou un filet que les outils prévus peuvent atteindre. La pièce en rotation génère le mouvement de coupe ; l’outil se déplace le long de l’axe de la pièce ou perpendiculairement à celui-ci. Cette description du périmètre couvert correspond à une caractérisation de l’accessibilité des caractéristiques, et non à une promesse selon laquelle toute pièce cylindrique pourrait être terminée en une seule prise. Un épaulement masqué derrière le mandrin ou une exigence située à l’extrémité opposée peuvent imposer un transfert ou une reprise de la pièce.
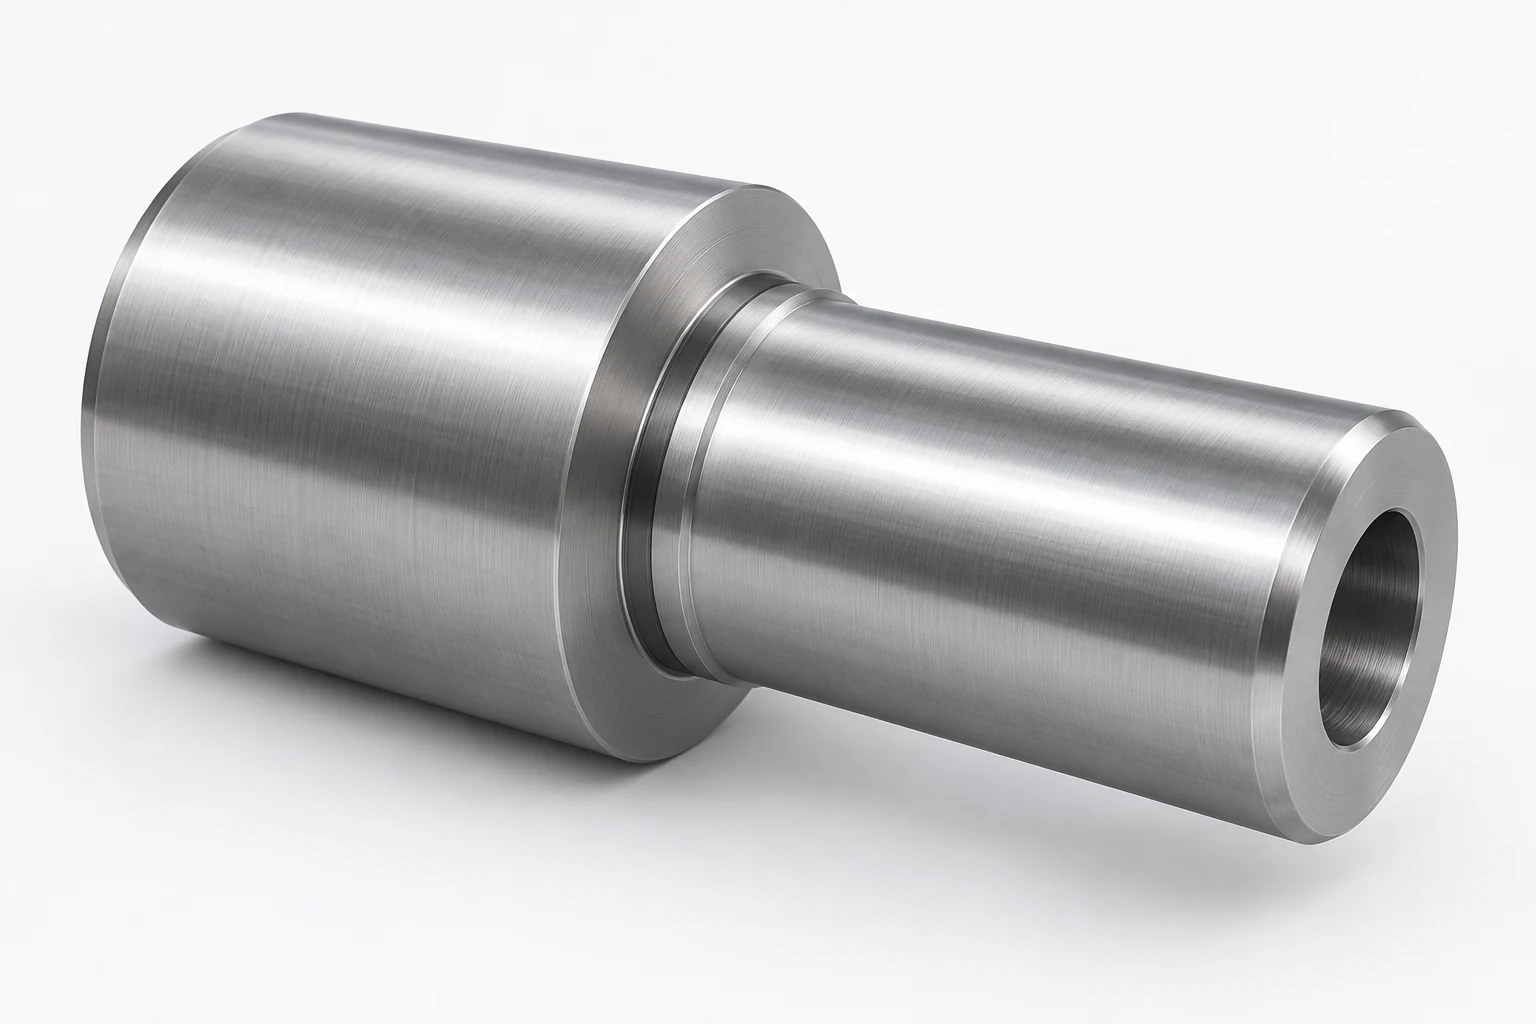
Envisagez un manchon présentant deux diamètres extérieurs, un alésage traversant et une gorge sur une face d’extrémité. La première opération pourrait usiner le diamètre extérieur, percer ou aléser la caractéristique interne, puis usiner la gorge accessible. Si les deux faces d’extrémité doivent respecter une relation de longueur, l’autre extrémité nécessite encore un plan de serrage. Un simple mandrin à collet ou un reprise dans des mors souples peut suffire ; une contre-broche peut réduire la manipulation dans un processus de production en série. Aucune de ces options ne modifie le fait que la géométrie d’usinage elle-même est fondamentalement rotationnelle.
N’utilisez pas l’expression « barre ronde » comme raccourci pour « tournage uniquement ». Un arbre cylindrique peut comporter une surface plane pour clavette, un orifice radial ou un perçage transversal. De même, un composant de forme parallélépipédique peut présenter un bossage tourné dont la relation avec des faces usinées par fraisage rend un parcours mixte pertinent. Notre guide comparatif tour vs fraiseuse traite du choix plus large entre géométries usinables. Ici, la question est de savoir si les caractéristiques supplémentaires justifient l’emploi d’équipements allant au-delà d’un simple poste de tournage.
Repérez les caractéristiques selon l’approche outil, et non uniquement selon leur forme
Sur un plan, repérez chaque caractéristique selon la direction d’approche de l’outil : les caractéristiques axiales s’étendent le long de l’axe de la broche — par exemple un trou en bout de face, une rainure frontale ou un alésage central ; les caractéristiques radiales pénètrent depuis la surface cylindrique — par exemple un trou transversal, une rainure latérale ou une surface plate pour clé. Ensuite, indiquez si la caractéristique est concentrique, positionnée à un angle défini, décalée par rapport à l’axe central ou située sur la face opposée. Ces distinctions revêtent une importance plus grande que de désigner systématiquement toute forme non circulaire comme « fraisage ».
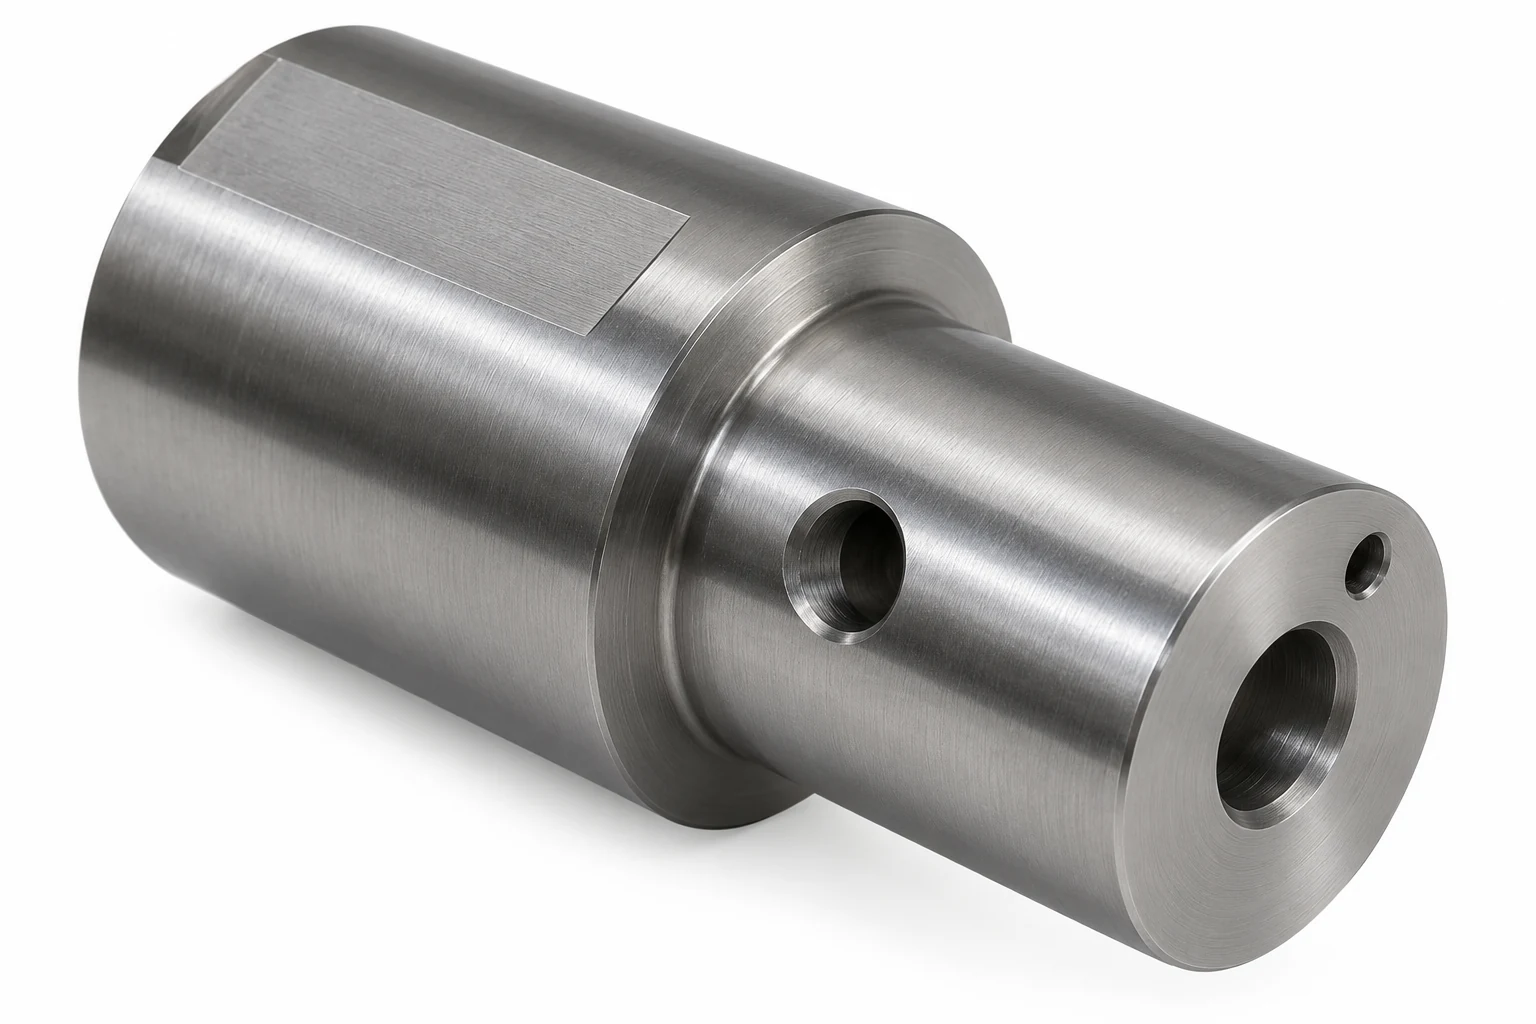
Un arbre percé transversalement illustre ce point. Le diamètre extérieur et l’alésage d’extrémité sont des caractéristiques d’usinage tournant. Un trou radial peut être usiné à l’aide d’un outil radial motorisé tandis que la broche est positionnée à l’angle spécifié. Si le trou est débouchant et ne présente qu’un seul emplacement angulaire, cela peut être simple sur une machine configurée. Une famille de trous situés à différentes positions angulaires ajoute des exigences d’indexage. Une poche dotée d’une paroi décentrée linéaire soulève une question différente de trajectoire. Les lister tous les trois sous la désignation générique « usinage latéral » masquerait la différence qui détermine le parcours d’usinage.
La relation entre les caractéristiques est également déterminante. Un trou transversal peut nécessiter un alignement avec une gorge tournée ; une surface plane peut exiger un angle précis par rapport à un autre trou. Si ces relations sont critiques, leur réalisation pendant que la pièce reste référencée dans un seul montage de tournage peut simplifier le transfert des références. Il s’agit d’un avantage potentiel, non d’un gain automatique de précision. La déformation des outils, la tenue en machine, la maîtrise du procédé et la vérification déterminent toujours le résultat accepté.
Comparez les itinéraires configurés au même périmètre de pièce.
Utilisez les trois itinéraires ci-dessous comme comparaison préliminaire. Chaque ligne décrit des équipements effectivement installés et programmés, et non une simple catégorie nominale. Le fournisseur proposé devra toutefois confirmer l’orientation des outils, l’enveloppe de travail, la tenue en machine et l’accessibilité pour le dessin spécifique.
| Itinéraire de tournage configuré | Caractéristiques qu’il peut combiner | Limite à vérifier sur le dessin | Alternative probable si la limite n’est pas respectée |
|---|---|---|---|
| Tournage X/Z avec outils fixes | Diamètres coaxiaux, faces, alésages, gorges et filetages accessibles | Les outils peuvent-ils atteindre les deux extrémités et toutes les surfaces requises dans la prise prévue ? | Reprise pour la face opposée ; ajout d’une opération d’usinage distincte pour les caractéristiques hors axe |
| Tournage X/Z plus outils motorisés et commande de l’axe C | Le tournage rotatif ci-dessus, plus certains trous frontaux ou radiaux, rainures et caractéristiques angulaires | Les porte-outils axiaux/radial installés, la commande angulaire et le parcours programmé permettent-ils d’atteindre la caractéristique ? | Utiliser une autre machine équipée ou un fraisage/une fixation séparés pour une caractéristique inaccessibles |
| Outils motorisés et axes C plus Y | Ce qui précède, plus les caractéristiques hors centre nécessitant un déplacement linéaire utile selon l’axe Y | La caractéristique se situe-t-elle dans la course réelle selon l’axe Y et hors de portée du mandrin, de la tourelle et des géométries adjacentes ? | Redessiner l’accessibilité ou utiliser un itinéraire de fraisage secondaire là où il est plus adapté |
Un mandrin opposé constitue un choix de configuration supplémentaire, et non une quatrième ligne mutuellement exclusive. Il répond au transfert vers l’autre extrémité de la pièce. Une machine pourrait le combiner avec des outils motorisés et l’axe Y, ou ne disposer que de certains de ces équipements. Un plan comportant des travaux sur la face arrière ne prouve pas qu’un mandrin opposé soit économiquement justifié ; il prouve seulement que l’itinéraire doit expliquer comment la seconde extrémité est tenue et usinée.
Les outils motorisés étendent l’accessibilité aux caractéristiques tout en maintenant la pièce en position.
Un outil motorisé possède son propre mouvement de coupe rotatif. Les porte-outils axiaux peuvent approcher une face d’extrémité ; les porte-outils radiaux approchent le flanc d’une pièce en rotation après arrêt ou contrôle précis de la broche pour l’opération. L’entraînement des outils de la machine, les porte-outils disponibles et le système de commande doivent tous supporter la coupe prévue. Le Manuel de l’opérateur pour tour NGC Haas 2025 décrit le fonctionnement des outils motorisés et distingue leurs applications axiales et radiales. [2]
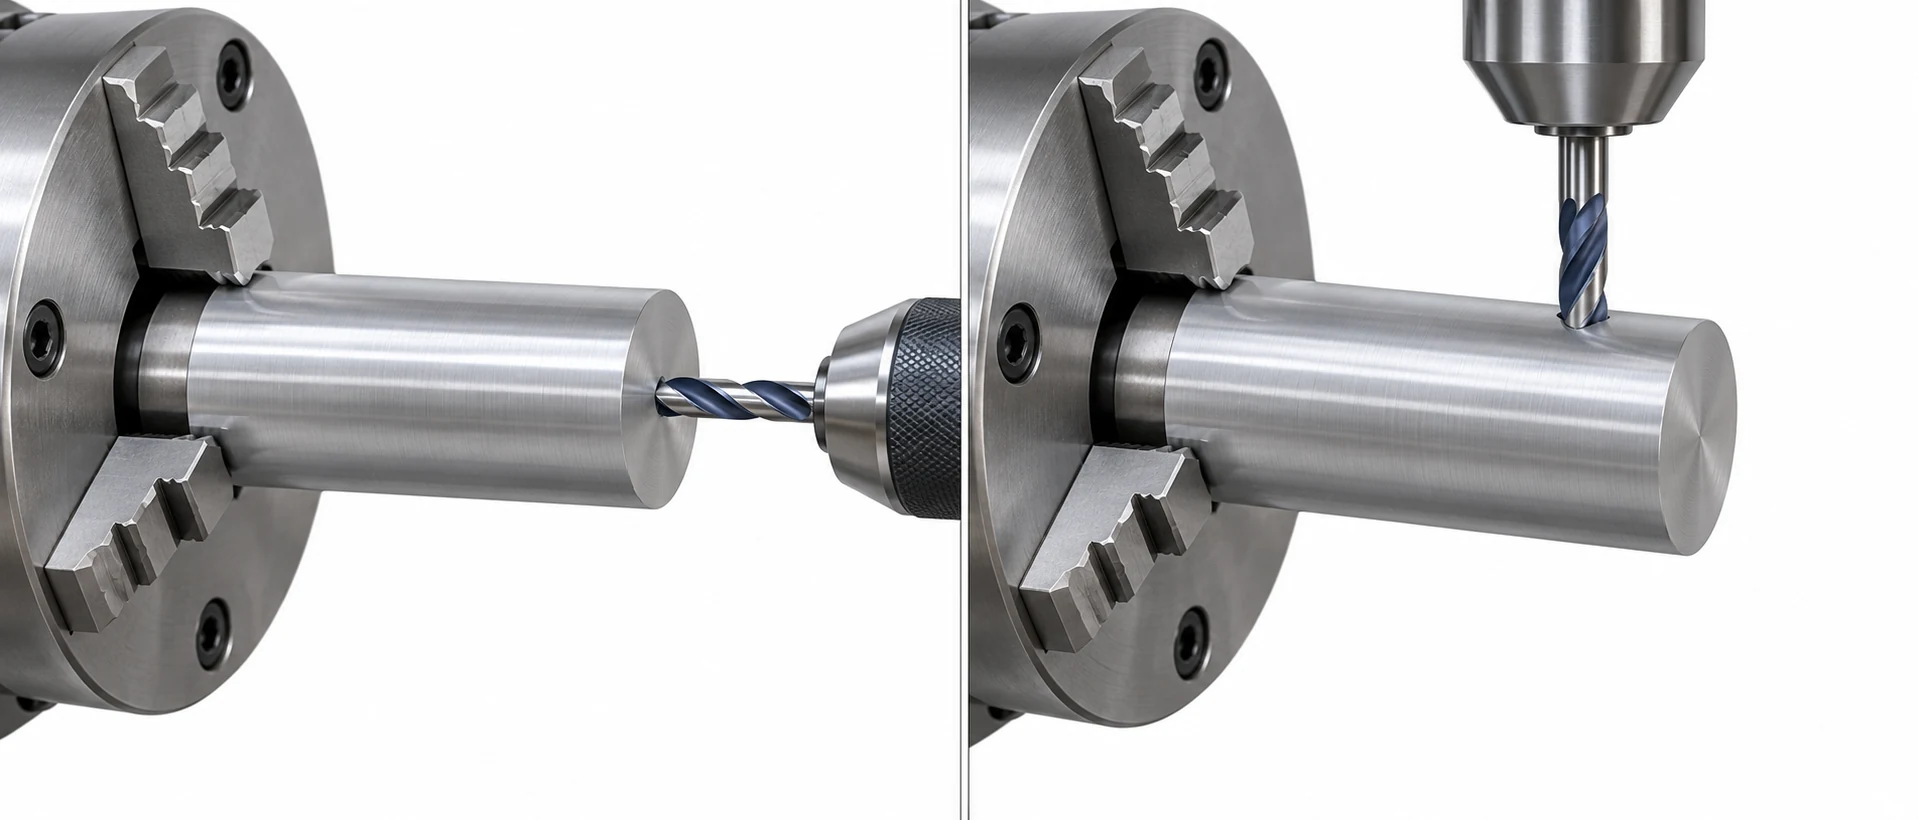
Cette capacité est utile lorsqu’un composant tourné présente quelques trous ou surfaces planes liés à sa géométrie tournée. L’avantage réside généralement dans une réduction du nombre de transferts : la pièce peut conserver la même prise principale et le même référentiel tout au long d’une opération secondaire sélectionnée. Il n’est pas obligatoire que chaque caractéristique soit réalisée sur le tour. Une grande cavité, une caractéristique latérale profonde ou une approche d’outil malaisée peuvent rendre un montage dédié en fraisage plus clair et plus productif. Un outil motorisé ne permet pas non plus d’accéder à une face arrière inatteignable.
Pour la mécanique des porte-outils axiaux et radiaux, ainsi que pour la distinction entre l’usinage avec outils motorisés et les opérations plus larges de tournage-fraisage, consultez notre guide sur les outils motorisés. La décision d’achat ici est plus ciblée : cette configuration spécifique élimine-t-elle un transfert significatif sans créer un problème d’accès ou d’inspection plus grave ?
La commande de l’axe C gère la position angulaire et les trajectoires sélectionnées
Lorsqu’un arbre nécessite trois perçages radiaux à des angles spécifiés, la broche doit s’arrêter ou se déplacer sous commande angulaire afin que l’outil atteigne chaque emplacement. L’axe C fournit cette position angulaire contrôlée et, sur des configurations adaptées, un mouvement coordonné pour certains parcours d’usinage fraisé. L’outil motorisé fournit la rotation de coupe ; l’axe C contrôle l’angle de la pièce. Aucun de ces deux éléments pris isolément ne permet de déterminer l’étendue complète des poches, des surfaces planes ou des contours que la machine est capable de réaliser.
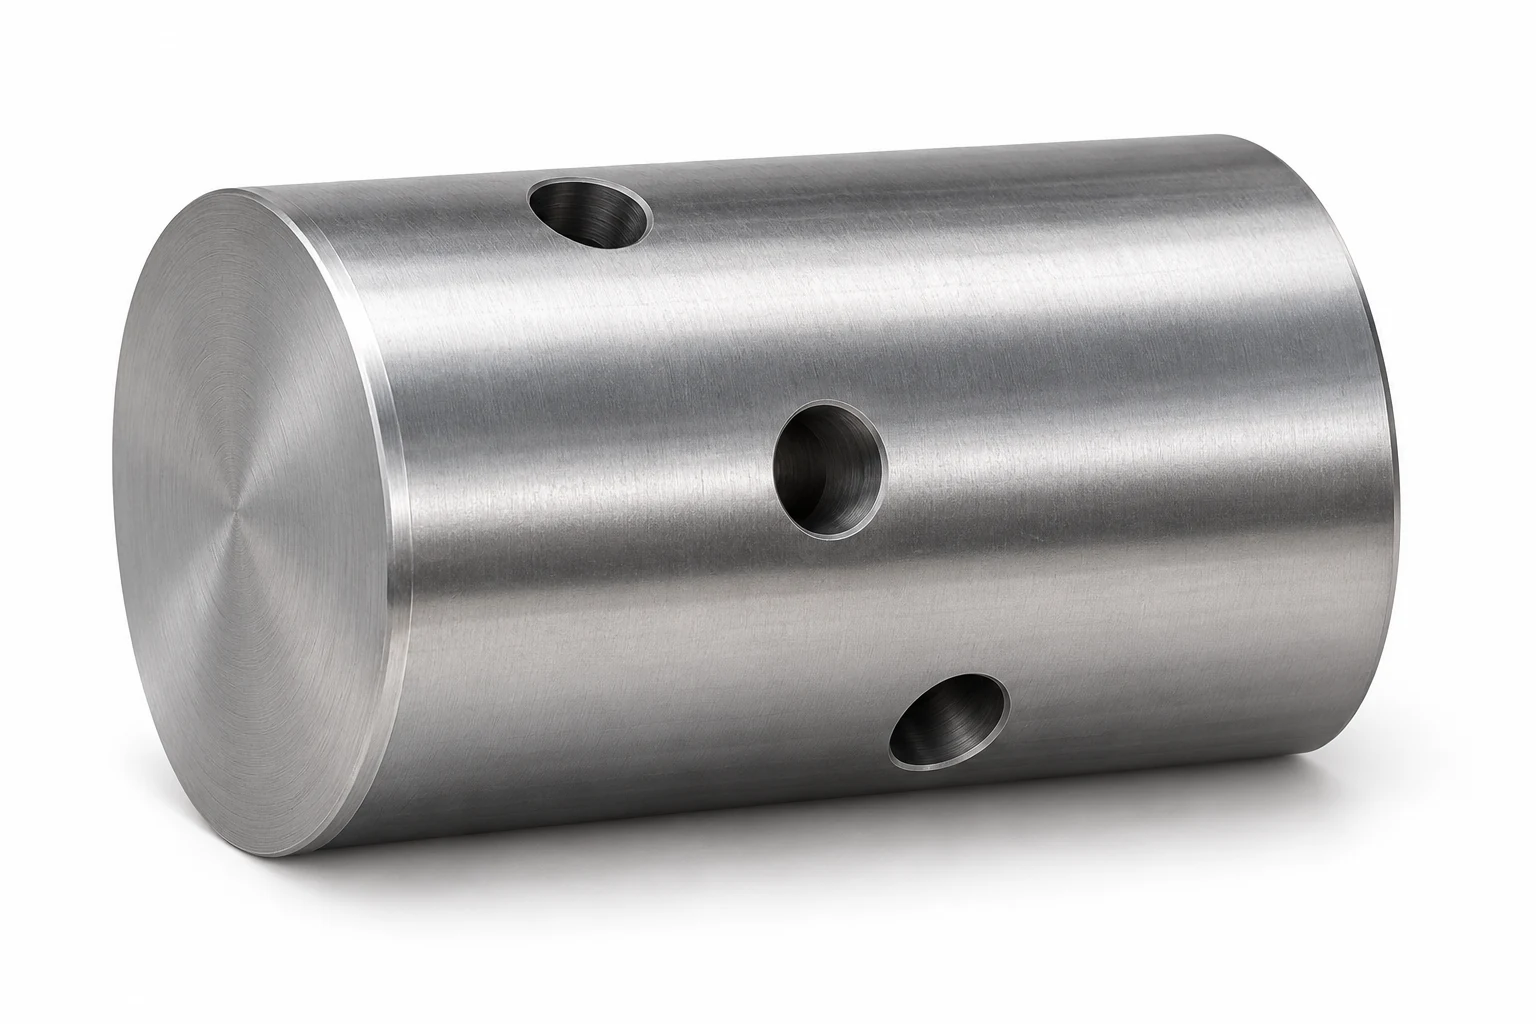
Pour une pièce présentant un cercle de perçage axial sur sa face, demandez comment les trous sont positionnés et si la configuration réelle de l’outil entraîné axial atteint effectivement leur rayon. Pour un motif radial, demandez si l’outil dégage l’épaulement adjacent et si la relation angulaire par rapport à une caractéristique de référence est spécifiée. Il s’agit de questions relatives aux caractéristiques de la pièce, non pas à des marques. Le manuel Haas de 2025 autorise explicitement le fraisage de formes avec les axes C et/ou Y sur un tour convenablement équipé, donc l’absence d’axe Y ne constitue pas une raison suffisante pour rejeter systématiquement toute caractéristique usinée par fraisage. [2]
Le parcours nécessite encore le porte-pièce adapté, une broche pilotable, un programme, une fixation stable de la pièce et un moyen de vérifier la position. Si la caractéristique exige un trajet situé hors de la portée pratique de la configuration en axe C, une machine équipée d’un axe Y ou une opération de fraisage distincte peut constituer la solution préférable. Cette appréciation doit reposer sur la géométrie réelle de la caractéristique et la configuration réelle de la machine, et non sur une simple liste générique de capacités.
Utilisez le déplacement selon l’axe Y là où la trajectoire hors-centre requise le nécessite
Un axe Y ajoute un déplacement linéaire perpendiculairement à l’axe du mandrin. Il permet à un outil motorisé d’atteindre une caractéristique de face décentrée ou de générer un parcours difficile à réaliser avec les axes X, Z et C seuls. Haas décrit cette utilisation dans Le pouvoir de l’axe Y ; le concept pertinent est la direction supplémentaire de déplacement contrôlé, et non les dimensions publiées d’un modèle particulier. [3]
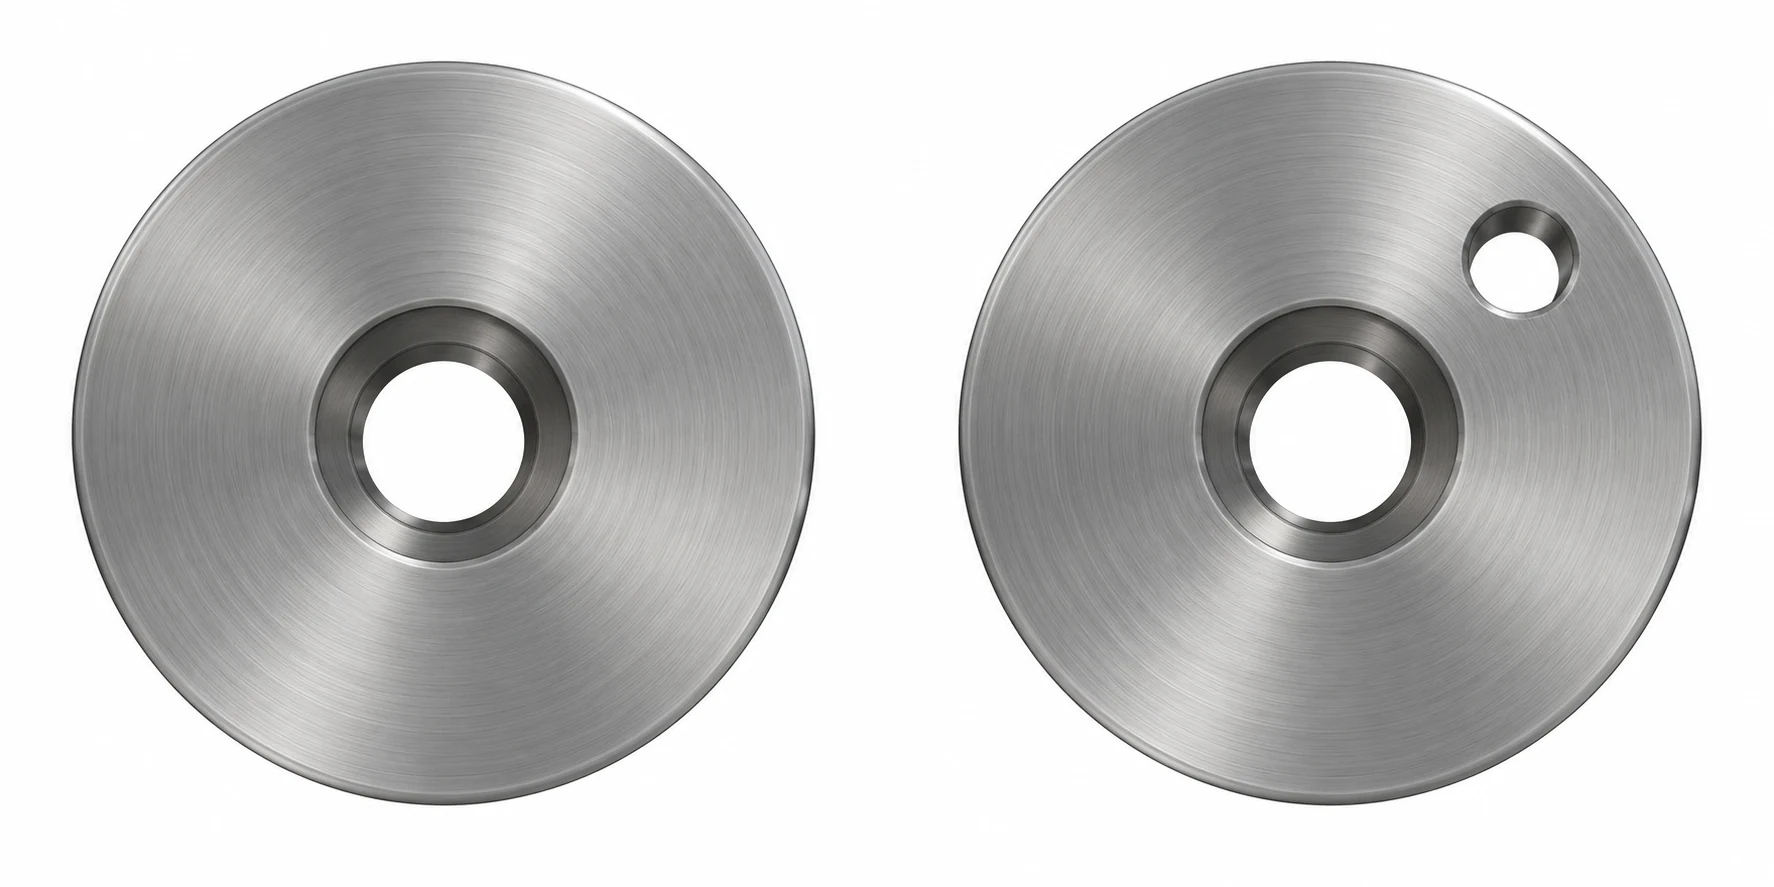
Dans l’illustration, l’alésage centré et le trou décentré sur la face nécessitent des positions d’outil différentes. Cet décalage, pris isolément, ne requiert pas nécessairement un déplacement selon l’axe Y : un outil motorisé adapté avec commande de l’axe C peut atteindre ce trou, ou un montage séparé peut le positionner précisément. Une poche frontale à fond plat introduit un parcours linéaire éloigné de l’axe de révolution ; un déplacement selon Y peut alors constituer la solution pratique pour usiner ce parcours tout en maintenant la pièce en position. L’orientation réelle de l’outil, le parcours programmé, la course disponible selon Y, les conditions de dégagement ainsi que la relation entre tolérances et cotes décident.
Demandez l’opération proposée, et non pas simplement une étiquette du type « axe Y disponible ». Si la caractéristique est située à côté d’une épaulement élevé, la course nominale en Y peut être sans objet, car l’outil ou le porte-outil entre en collision avant d’atteindre cette course. Si une courte série de production nécessite une mise en place substantielle pour usiner une seule poche, un fraisage séparé peut s’avérer économique, même si une machine à axe Y serait techniquement capable de réaliser cette opération. À l’inverse, une pièce destinée à une fabrication répétée comportant plusieurs caractéristiques hors-axe liées entre elles peut justifier un parcours d’usinage plus équipé, car cela réduit les transferts de pièce et les reprises de références.
Planifiez l’usinage de la deuxième extrémité séparément des axes de coupe
Une deuxième exigence relative à l’extrémité est d’abord un problème de maintien, avant d’être un problème d’axe. Une pièce peut nécessiter une face d’extrémité finie, un chanfrein arrière, un alésage arrière ou un filetage après sa séparation de la barre brute. Si la première prise couvre cette extrémité, l’outil ne peut y accéder, même si la machine est équipée d’outils entraînés ou d’un déplacement selon l’axe Y. Le parcours doit inclure un transfert, une reprise en serrage ou une remise entre broches opposées, suivis des opérations d’usinage nécessaires pour réaliser la géométrie arrière.
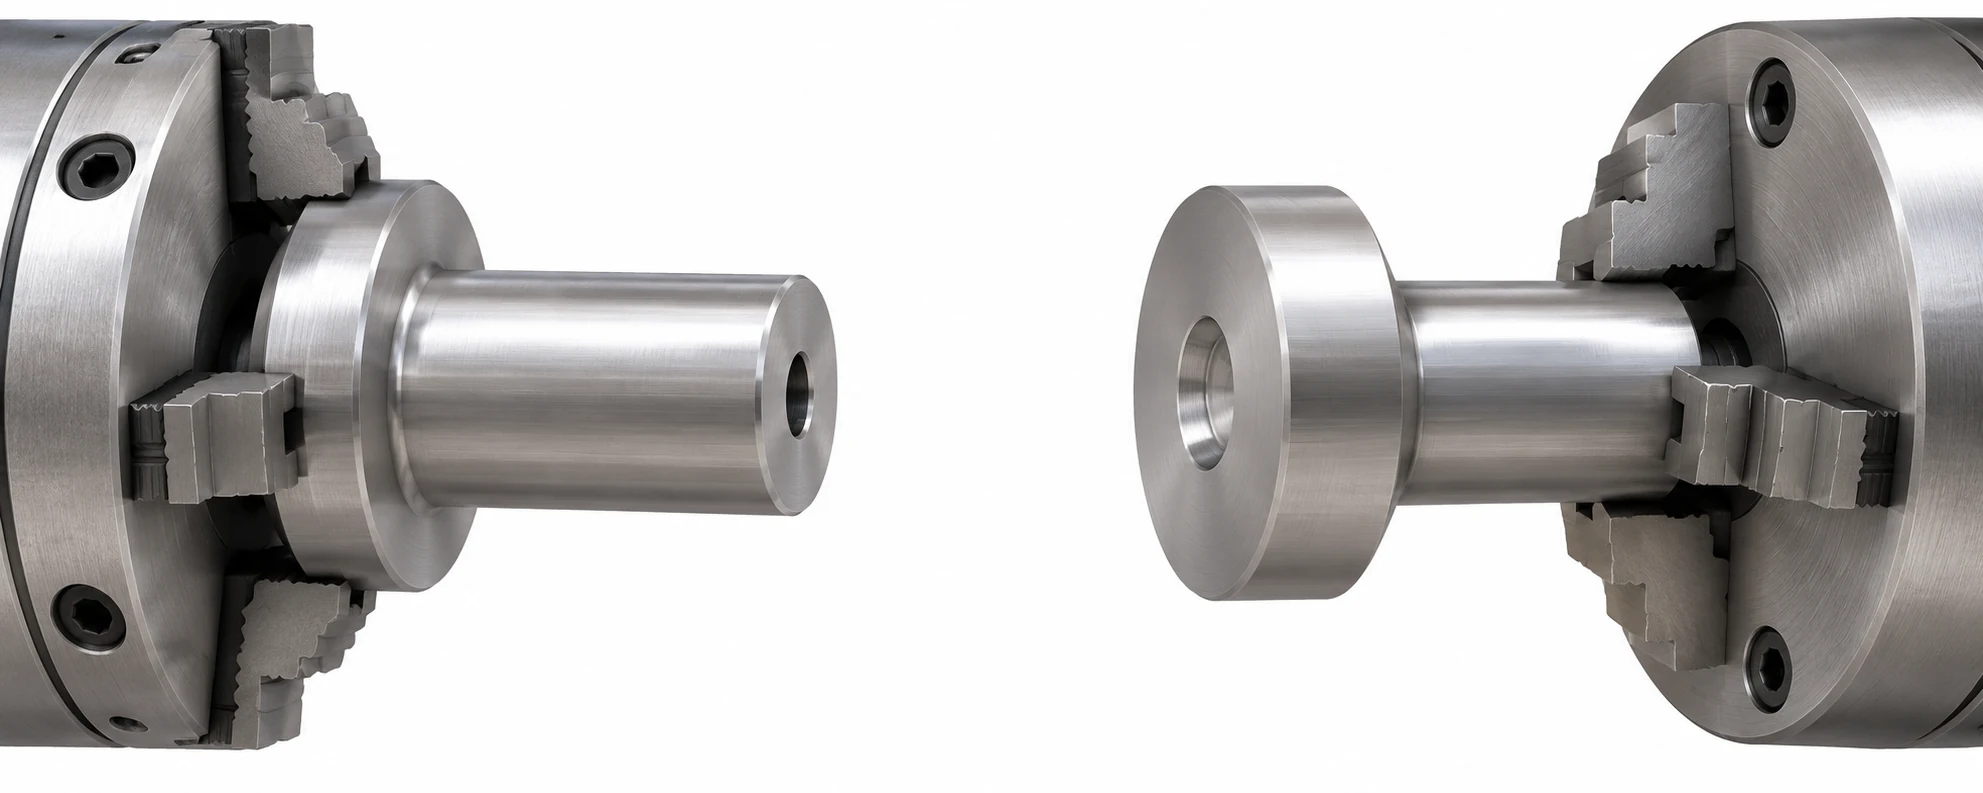
Une contre-broche opposée peut saisir la pièce avant sa séparation et la recevoir pour des opérations sur la face arrière à l’intérieur d’une machine adaptée. Haas documente cette configuration comme étant disponible, mais non comme une caractéristique inhérente à tous les tours parallèles. [4] Le transfert en cycle peut éviter de déplacer la pièce vers une autre machine et contribuer à assurer une reprise contrôlée. Il ne garantit toutefois pas que l’usinage d’une poche arrière profonde, d’une caractéristique latérale ou d’une surface obstruée puisse être réalisé après le transfert. Vérifiez l’accès des outils à la deuxième broche ainsi que la surface de serrage encore disponible après la première opération.
Un regrip conventionnel n’est pas automatiquement inférieur. Pour un manchon à faible volume dont la face opposée nécessite uniquement une passe de dressage simple, une autre configuration peut suffire. Pour une série longue avec une relation critique entre les faces avant et arrière, une solution à broches opposées peut justifier l’investissement supplémentaire en équipement et en effort de programmation. Le devis doit identifier les repères utilisés dans les deux prises ainsi que les emplacements où les cotes finales sont mesurées. « Une seule machine » ne constitue pas le critère d’acceptation ; c’est la pièce finie acceptée qui fait foi.
Trois dessins, trois décisions de parcours
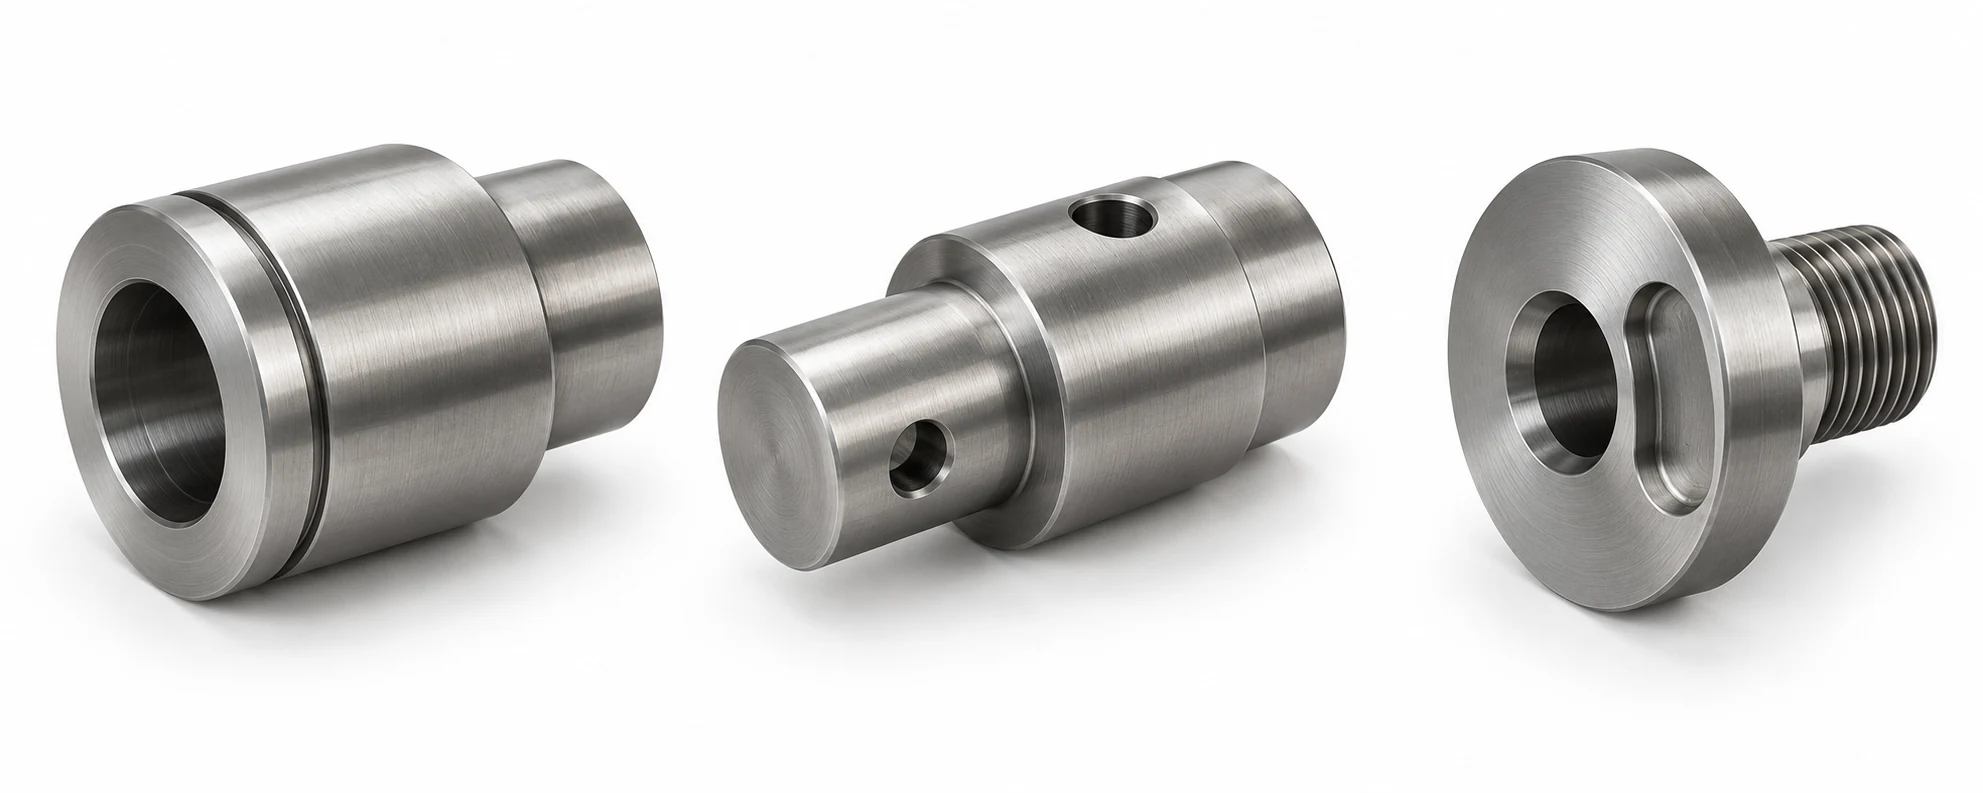
Douille étagée avec une face arrière finie
Supposons un manchon présentant des diamètres extérieurs concentriques, un alésage, une gorge frontale et une longueur totale spécifiée entre les faces usinées. Les outils fixes en X/Z permettent d’effectuer les passes de coupe rotative accessibles. La face arrière nécessite une nouvelle prise après les opérations frontales. Un tour classique avec une reprise planifiée constitue une solution crédible ; un tour à deux broches opposées pourrait réduire la manipulation dans le cadre d’une série répétitive. Ni l’axe Y ni les outils de fraisage motorisés, pris isolément, ne résolvent l’accès à la face arrière. Comparez comment chaque solution protège l’alésage lors de la seconde prise et vérifie la longueur finie.
Arbre percé transversalement avec une relation angulaire
Supposons qu’un arbre comporte une épaulement tourné, un trou transversal et un second trou radial situé à un angle déterminé par rapport au premier. Le tournage statique seul ne permet pas d’usiner les trous radiaux. Pour une série récurrente, privilégiez, comme solution initiale, un outil radial motorisé avec positionnement sur l’axe C, à condition que ses porte-outils dégagent l’épaulement et puissent atteindre les deux trous lors de la première prise. Cette approche maintient la relation angulaire liée à ce montage. Si le dégagement est insuffisant, combinez l’opération de tournage avec une bride de perçage ou de fraisage qui se positionne à partir du même repère. Dans les deux cas, précisez la méthode de traitement des bavures à l’intersection des alésages. La présence de trous radiaux n’implique pas automatiquement la nécessité d’un déplacement selon l’axe Y.
Raccord avec une poche frontale et un filetage arrière
Supposons qu’un composant nécessite une cavité décalée par rapport à un alésage tourné, ainsi qu’un filetage à l’extrémité opposée. Si une configuration d’outils motorisés équipée d’un axe Y permet d’usiner la cavité, privilégiez-la comme première voie d’usinage frontale lorsque la relation géométrique entre la cavité et l’alésage est critique. Si l’interpolation sur l’axe C permet de suivre tout le parcours de la cavité sans recourir à l’axe Y, cette voie, plus simple sur le plan de la configuration, reste également viable ; dans le cas contraire, reportez l’usinage de la cavité à une phase ultérieure sur une fraiseuse. Par ailleurs, privilégiez un transfert de pièce entre les deux broches opposées pour le filetage arrière uniquement si la prise reprise expose l’intégralité du filetage ainsi que son battement. Si ce n’est pas le cas, prévoyez une reprise séparée. Un devis qui indique uniquement « usinage combiné tournage-fraisage en une seule prise » ne précise pas comment l’extrémité éloignée est rendue accessible ni comment elle est contrôlée.
Demandez un parcours fonction-configuration
Deux devis peuvent promettre la même pièce finie tout en mentionnant des tours différents. Résolvez cette différence à l’aide d’une cartographie fonction-opération. Celle-ci doit indiquer, pour chaque caractéristique hors-axe, quelle option installée sur la machine citée dans le devis permet son usinage, comment la pièce est maintenue pour chaque extrémité, et quel travail quitte la machine. Une brochure présentant une famille de modèles ou le simple terme « tour-fraiseuse » ne permettent pas de répondre à ces questions.
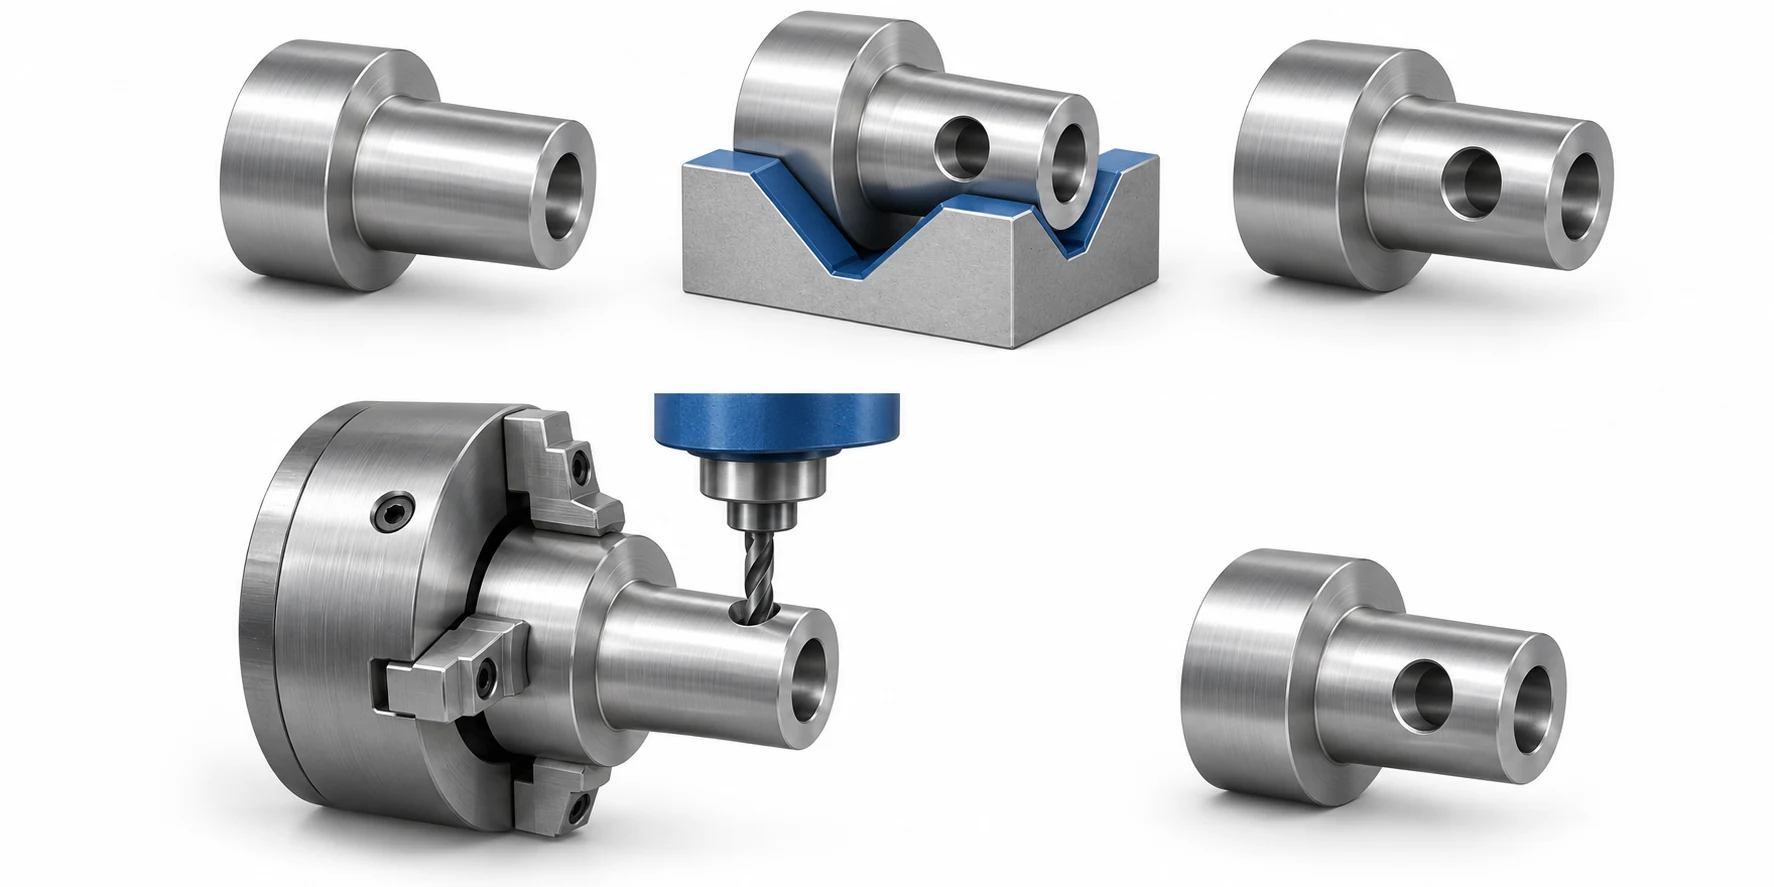
Vérifiez l’itinéraire proposé dans cet ordre :
- Identifier les équipements installés. Confirmer la présence effective des porte-outils entraînés axiaux et radiaux, du contrôle C, de la course Y et de la broche opposée ; une option figurant dans le catalogue n’est pas une option installée.
- Attribuez les coupes hors axe. Associez chaque trou radial, chaque élément de face ou chaque surface plane au porte-outil et aux mouvements C/Y permettant d’y accéder ; vérifiez les jeux entre le mandrin et l’épaulement.
- Tracez la reprise. Indiquez quelles surfaces sont exposées dans la première prise, lesquelles restent à usiner à l’extrémité secondaire, et si une contre-broche ou une reprise séparée permet de les exposer.
- Déclarez le travail résiduel. Nommez toute caractéristique, tout ébavurage ou toute étape d’inspection effectuée après avoir quitté cette machine à tour, plutôt que de la compter comme si la machine avait achevé la pièce.
La course nominale d’une machine ne peut pas résoudre une collision entre porte-pièce ou une prise qui recouvre la face requise. Le guide de lecture des spécifications des tours explique quoi examiner sur le modèle proposé ; notre guide de conception des pièces tournées traite des modifications à apporter à la pièce si la fixation ou l’accès aux caractéristiques reste difficile. Une fois que les deux solutions proposées prennent en compte toutes les caractéristiques, comparez leur charge de travail totale à la même révision de plan, la même quantité et les mêmes exigences d’acceptation. Aucun nom de machine, pris isolément, ne permet de prédire le coût ou la tolérance.
Sources techniques
- Haas Automation, Séries ST d’usinage tournant et Tour CNC ST-20Y avec axe Y. Utilisé pour documenter les chevauchements entre noms de produits et les options spécifiques à chaque modèle.
- Haas Automation, Manuel de l’opérateur pour tour NGC (2025), §§6.18–6.20. Utilisé pour distinguer les fonctionnements de l’usinage en direct, de l’axe C et de l’axe Y.
- Haas Automation, Le pouvoir de l’axe Y, p. 1. Utilisé pour le déplacement linéaire supplémentaire hors-centre dans une configuration de tournage dotée d’un axe Y.
- Haas Automation, Le pouvoir de l’axe Y, p. 2, et A2-5 Finishing Sub-Spindle. Utilisé pour le transfert à broches opposées en option et l’accès côté arrière.



