På denna sida
„CNC-svarv” och „CNC-svarvcenter” identifierar inte två pålitligt olika maskinklasser. Tillverkare använder båda benämningarna för produkter som överlappar varandra. Den användbara jämförelsen är mellan de maskinkonfigurationer som erbjuds för ditt arbetsstycke: en X/Z-svarvrutt med statiska verktyg; en svarvmaskin utrustad med drivna verktyg och kontroll av spindelns vinkel; en konfiguration med Y-axelrörelse; samt, där det behövs, en motstående spindel för det andra ändet. Alla dessa kan i en katalog benämnas antingen svarv eller svarvcenter.
Ritningen, inte etiketten på ett offertförslag, avgör vilken bearbetningsväg som är möjlig. En koaxial sleeve kan kräva endast svarvning och en andra greppning. En axel med ett tvärborrning kan dra nytta av ett drivet verktyg och C-axelpositionering. En excentriskt fräsad funktion kan kräva Y-rörelse, en lämplig C-axelinterpoleringsväg eller en senare fräsoperation, beroende på dess form. Ett gängat bakplan kan ändra hållningssekvensen även om resten av komponenten är enkel. Den rätta frågan är vilken fullständiga bearbetningsväg som tillverkar den godkända komponenten, inklusive eventuell överföring och slutkontroll.
Namnen överlappar varandra; begär den faktiska konfigurationen
Ett vanligt förkortat uttryck betraktar en vridcentral som en svarv med ytterligare fräsningseffektivitet. Det är överskådligt men otillförlitligt i aktuella maskinlistor. Haas, till exempel, titulerar en familj ST-seriens vridcentraler, beskriver standardmodeller i den familjen som CNC-svarvar och kallar sin ST-20Y för en Y-axel-CNC-svarv. Detta exempel fastställer inte någon universell namngivningsstandard; det visar varför ett namn ensamt inte kan bevisa att drivna verktyg, Y-riktningstravel eller en andra spindel är installerad. [1]
Läs ett citat som en föreslagen process, inte som en tävling mellan maskinnamn. Fråga om den faktiska maskinen har de krävda verktygspositionerna och verktygshållarna, drivna verktyg, kontrollerbar spindelvinkel, användbar Y-rörelse och uppspänning på baksidan. Fråga också vilka funktioner som kommer att tillverkas på annat ställe. En leverantör kan använda en grundläggande svarv för svarvning och en fräs för sekundära funktioner; en annan kan använda en fräs-svarvkonfiguration. Båda kan vara rimliga vägar om det färdiga delen och kraven på kontroll är identiska. Ordet “center” gör inte den andra vägen i sig bättre.
Det hjälper att separera fyra frågor som ofta sammanförs till en enda: Kan komponenten spännas säkert? Kan verktyget fysiskt nå varje funktion? Kan axlarna generera dess banväg? Kan resultatet inspekteras i det krävda slutliga tillståndet? En broschyr kan svara endast på den tredje frågan. En trovärdig komponentplan besvarar alla fyra frågor. Detta är särskilt viktigt för en lång axel, ett tunnväggigt hölje, ett dolt hål eller en axelskulta nära en spännpatron, där maskinens nominella kapacitet inte löser tillgänglighetsfrågan vid det valda spännsättet.
Börja med den geometri som en grundläggande svarvrutt kan nå
En X/Z-svarv med statiska verktygsrevolver är en förnuftig första lösning när den kritiska geometrin är rotationssymmetrisk kring spindelaxeln. Tänk på en yttre diameter, axelskulta, ansiktsyta, koncentriskt hål, urtag eller gänga som de planerade verktygen kan nå. Det roterande arbetsstycket skapar skärningsrörelsen; verktyget färdas längs eller tvärs över dess axel. Denna omfattning är en beskrivning av vilka funktioner som är tillgängliga, inte en löfte om att varje rund del kan färdigställas i ett enda grepp. En axelskulta som är dold bakom chucken eller ett krav på det fjärran änden kan tvinga till en överföring eller nytt grepp.
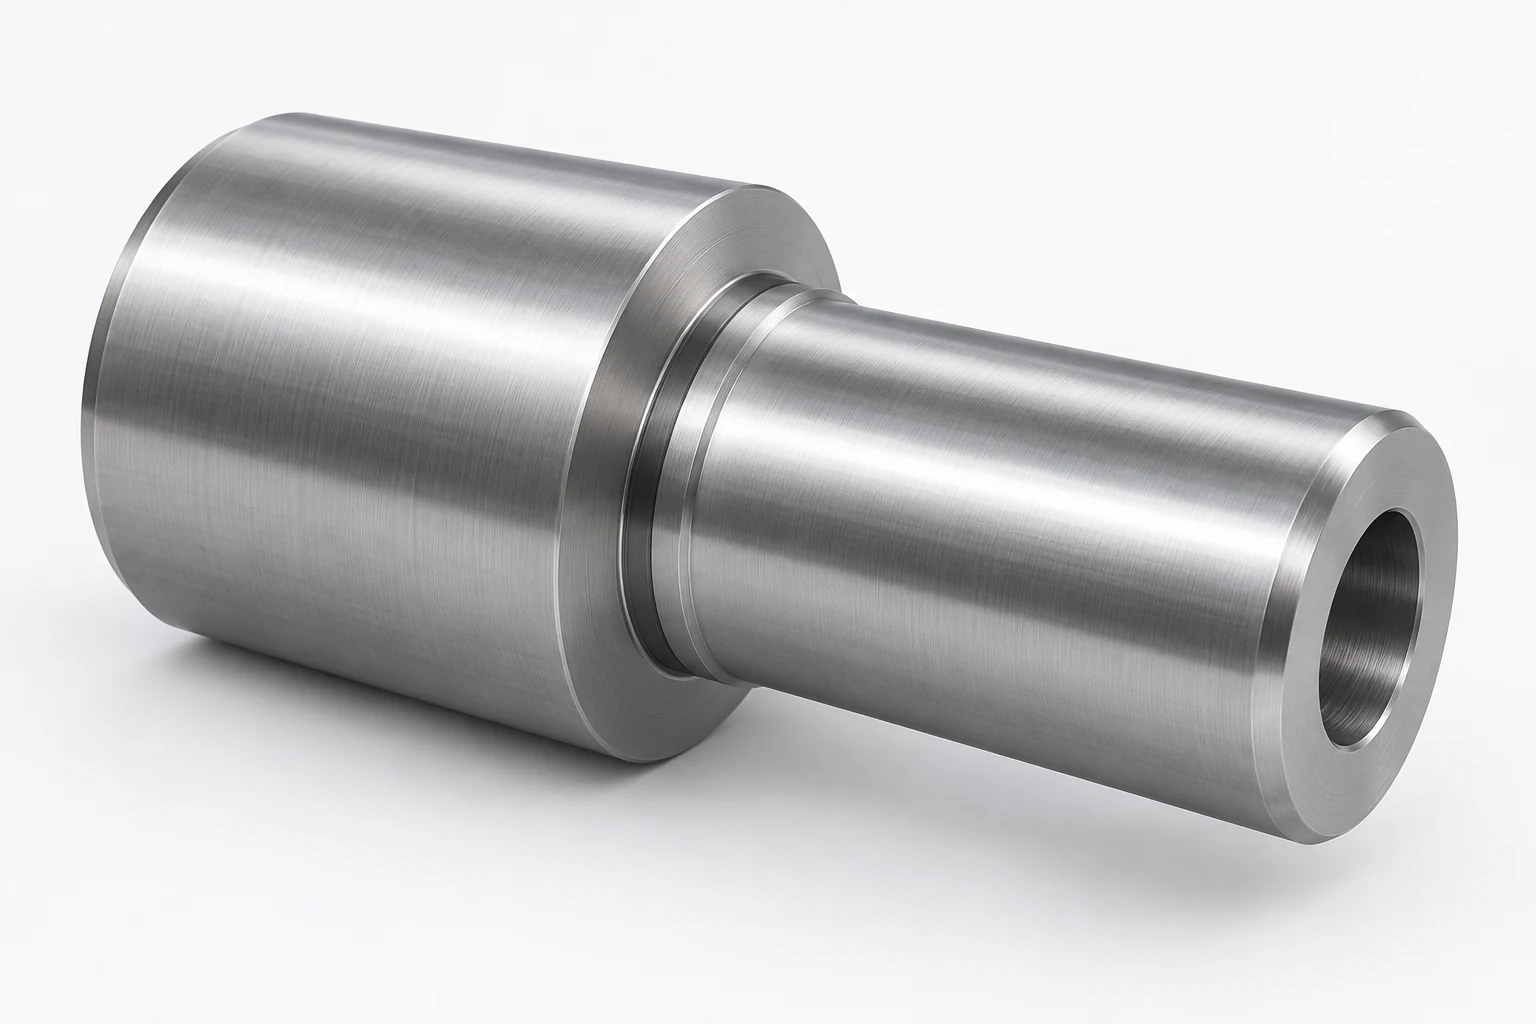
Tänk på en hylsa med två ytterdiametrar, ett genomgående hål och ett spår i en ändyta. Den första operationen kan svarva utsidan, borra eller svarva den invändiga geometrin och bearbeta det åtkomliga spåret. Om båda ändytorna måste uppfylla ett längdsamband behövs fortfarande en uppspänningsplan för den andra änden. En omspänning i en enkel spännhylsa eller i mjuka backar kan räcka; en motspindel kan minska hanteringen i ett återkommande produktionsförlopp. Inget av alternativen ändrar att själva bearbetningsgeometrin i grunden är rotationsbaserad.
Använd inte uttrycket “rundstav” som en genväg för “endast drejning”. En rund axel kan ha en nyckelflata, ett radiellt portöppning eller ett tvärborrning. På samma sätt kan en blockliknande komponent ha en drejad axelbricka vars förhållande till fräsade ytor gör en kombinerad bearbetningsväg användbar. Vår guide om drejbank kontra fräs behandlar valet av geometri i bredare bemärkelse. Här gäller frågan om ytterligare funktioner motiverar utrustning utöver en grundläggande drejningsuppsättning.
Markera funktioner efter verktygets inmatningsriktning, inte endast efter form
På en ritning markera varje funktion efter från vilken riktning verktyget måste närma sig den. Axiala funktioner pekar längs spindelaxeln: ett hål i ändytan, en spår på ändytan eller ett centralt hål. Radiala funktioner nås från den cylindriska sidan: ett tvärhål, ett spår på sidan eller en fästfacka. Markera sedan om funktionen är koncentrisk, har en definierad vinkelposition, är förskjuten från centrumlinjen eller ligger på den motsatta ytan. Dessa skillnader är viktigare än att kalla varje icke-rund form för “fräsning”.
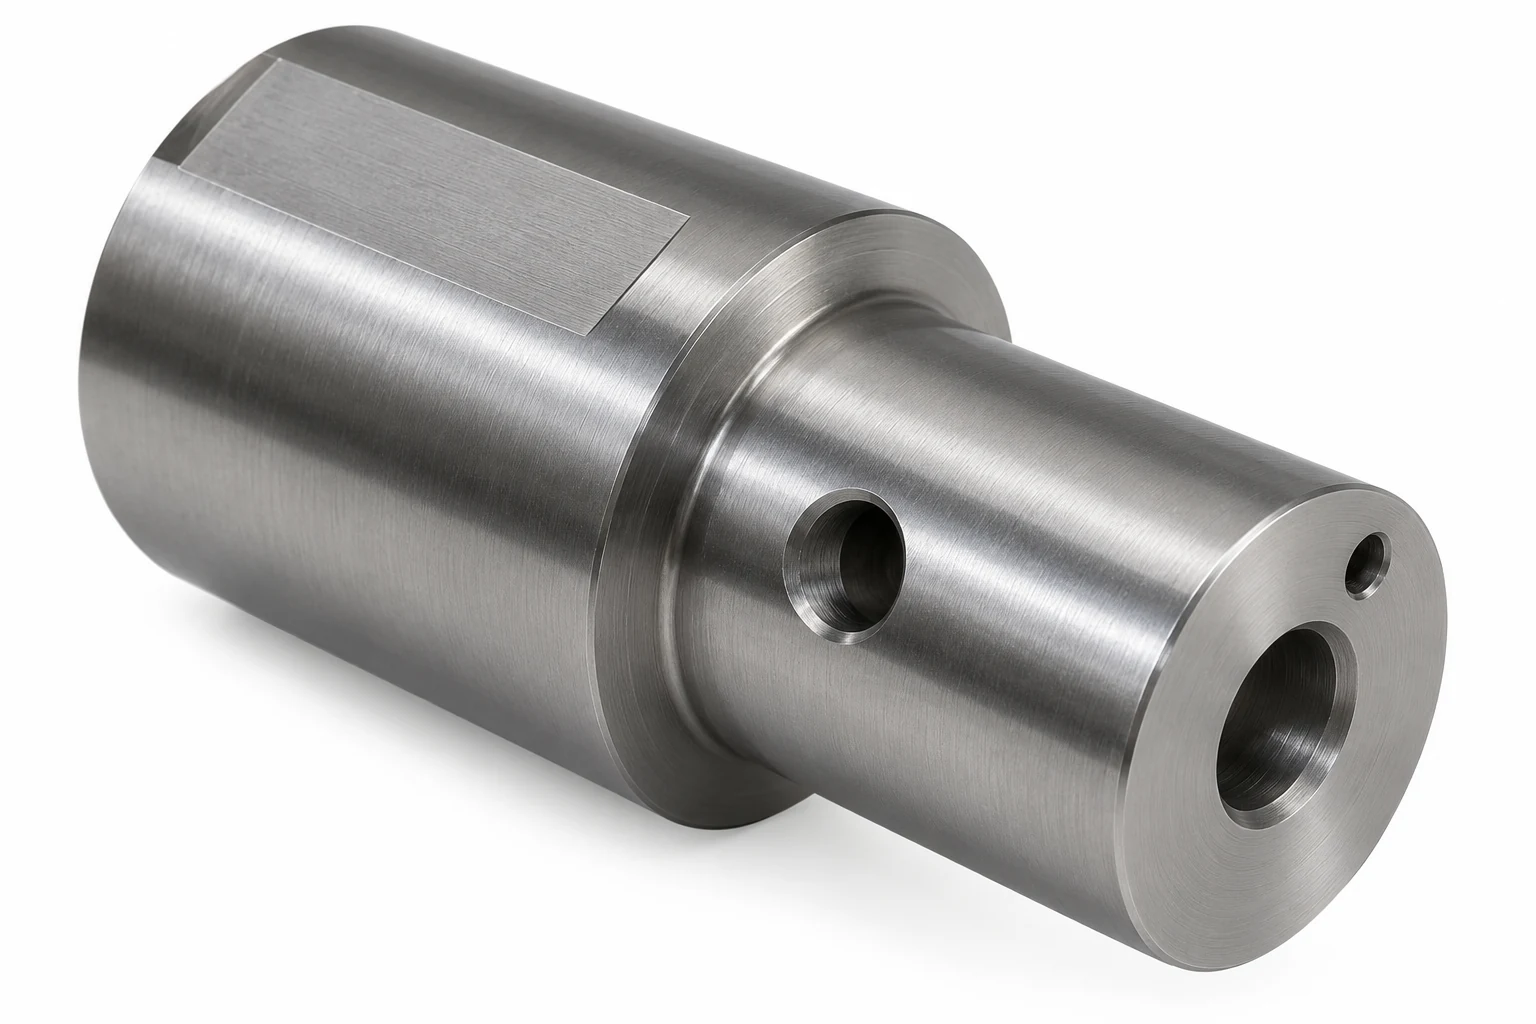
En axiellt borrad axel illustrerar punkten. Yttre diameter och ändhål är svarvningsegenskaper. Ett radiellt hål kan fräsas med ett drivet radiellt verktyg medan spindeln är positionerad vid den angivna vinkeln. Om hålet är genomgående och har endast en vinkelposition kan detta vara enkelt för en konfigurerad maskin. En grupp hål på olika vinkelpositioner ställer däremot krav på indexering. En ficka med en linjärt excentrisk vägg ställer en annan banfråga. Att lista alla tre som “sidfräsning” skulle dölja den skillnad som avgör bearbetningsvägen.
Förhållandet mellan egenskaper är också viktigt. Ett tvärhål kan behöva justeras mot en svarvad fåra; en plan yta kan kräva en specificerad vinkel i förhållande till ett annat hål. Om dessa förhållanden är kritiska kan det förenkla datuminföringen att utföra dem medan delen fortfarande är refererad i en enda svarvinställning. Det är en potentiell fördel, inte en automatisk noggrannhetsförbättring. Verktygsdeformation, spänning, processkontroll och kontroll bestämmer fortfarande det godkända resultatet.
Jämför konfigurerade rutter vid samma komponentomfattning
Använd de tre bearbetningsvägarna nedan som en screeningjämförelse. Varje rad beskriver utrustning verkligen monterad och programmerad, inte en namngivningskategori. Den föreslagna leverantören måste fortfarande bekräfta verktygsorientering, arbetsområde, spänning och tillgänglighet för den specifika ritningen.
| Konfigurerad svarvningssväg | Egenskaper som den kan kombinera | Gräns att kontrollera på ritningen | Trolig alternativ lösning om gränsen inte uppfylls |
|---|---|---|---|
| X/Z-svarvning med statiska verktyg | Tillgängliga koaxiala diametrar, ansikten, hål, fåror och gängor | Kan verktygen nå båda ändar och alla krävda ytor i den planerade spännningen? | Omspänning för motstående ansikte; lägg till en separat bearbetningsoperation för icke-axiella egenskaper |
| X/Z plus drivna verktyg och C-axelstyrning | Den roterande bearbetningen ovan plus valda ansikts- eller radiella hål, slitsar och vinkelbegränsade egenskaper | Når de installerade axiala/radiella verktygshållarna, vinkelstyrningen och den programmerade banan egenskapen? | Använd en annan utrustad maskin eller en separat fräs/fixtur för en oåtkomlig egenskap |
| Drivna verktyg och C plus Y-axelrörelse | Ovanstående plus icke-axiella egenskaper som kräver användbar linjär Y-rörelse | Ligger egenskapen inom den faktiska Y-rörelsen och är fri från chuck, torn och angränsande geometri? | Omforma tillgängligheten eller använd en sekundär fräsningssväg där den är mer lämplig |
En motstående spindel är ett ytterligare konfigurationsval, inte en fjärde ömsesidigt uteslutande rad. Den hanterar överföringen till den andra änden av delen. En maskin kan kombinera den med drivna verktyg och Y-axel, eller ha endast vissa av dessa funktioner. En ritning med arbete på baksidan bevisar inte att en motstående spindel är ekonomisk; den bevisar att bearbetningsvägen måste förklara hur den andra änden spänns och färdigbearbetas.
Drivna verktyg utökar tillgängligheten till funktioner medan komponenten förblir spänd
Ett drivet verktyg har sin egen roterande skärrörelse. Axiala hållare kan närma sig ett ändansikte; radiella hållare närmar sig sidan på en roterande del efter att spindeln stoppats eller styrs för operationen. Maskinens verktygsdrift, tillgängliga hållare och styrning måste alla stödja den planerade skärningen. Haas 2025 NGC Lathe Operator’s Manual beskriver live-tool-operationer och skiljer mellan deras axiala och radiella applikationer. [2]
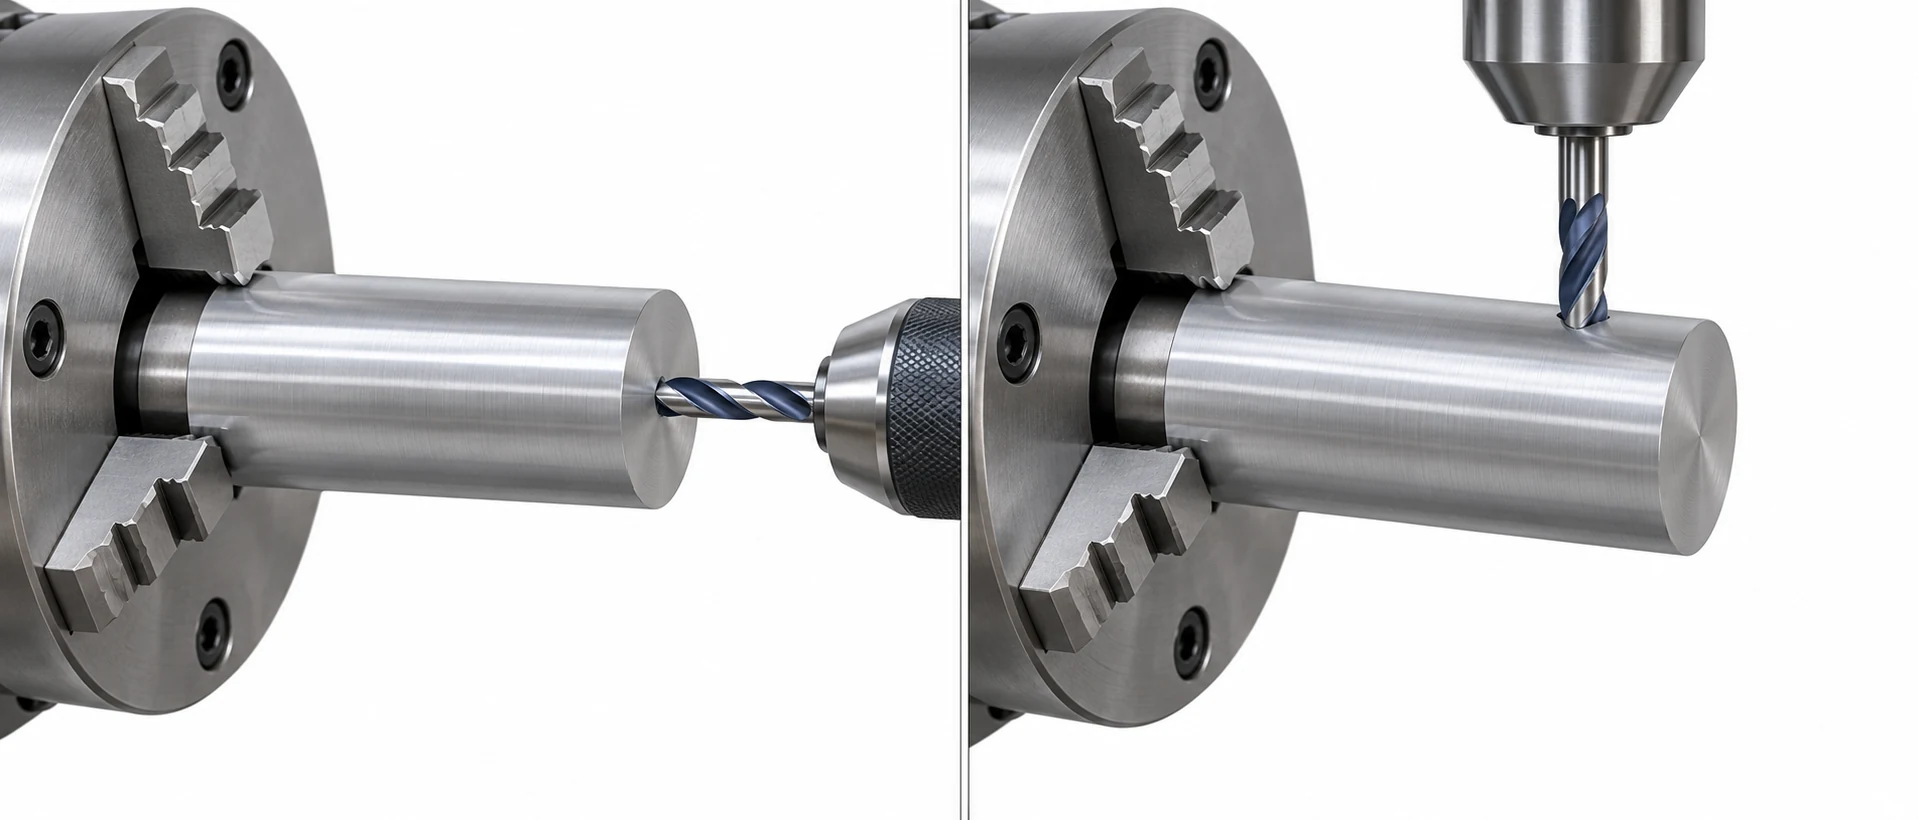
Denna funktion är användbar när en drejd komponent har ett fåtal hål eller plana ytor som är kopplade till dess drejda geometri. Fördelen är vanligtvis färre överlämnanden: komponenten kan behålla samma primära grepp och referens genom en vald sekundär bearbetning. Det är inte en regel att alla detaljer ska tillverkas på drejbänken. En stor ficka, ett djupt sidofeature eller en obekväm verktygsnärmande kan göra en dedicerad fräsningssättning tydligare och mer produktiv. Ett drivet verktyg gör dessutom inte en oåtkomlig baksida åtkomlig.
För mekaniken hos axiala och radiala hållare, samt skillnaden mellan aktiv verktygsutrustning och bredare mill-turn-arbete, se vår guide för aktiv verktygsutrustning. Köpbeslutet här är smalare: eliminierar denna specifika konfiguration en betydelsefull överföring utan att skapa ett värre problem med tillträde eller inspektion?
C-axelstyrning hanterar vinkelposition och valda banor
När en axel kräver tre radiella hål vid angivna vinklar måste spindeln stanna eller röra sig under vinkelstyrning så att verktyget når varje position. En C-axel tillhandahåller denna kontrollerade vinkelposition och, på lämpliga konfigurationer, samordnad rörelse för valda fräsade banor. Det drivna verktyget levererar skärvridningen; C-axeln styr arbetsstyckets vinkel. Ingen av dessa två komponenter enskilt anger den fullständiga variationsbredden av fickor, planytor eller konturer som maskinen kan framställa.
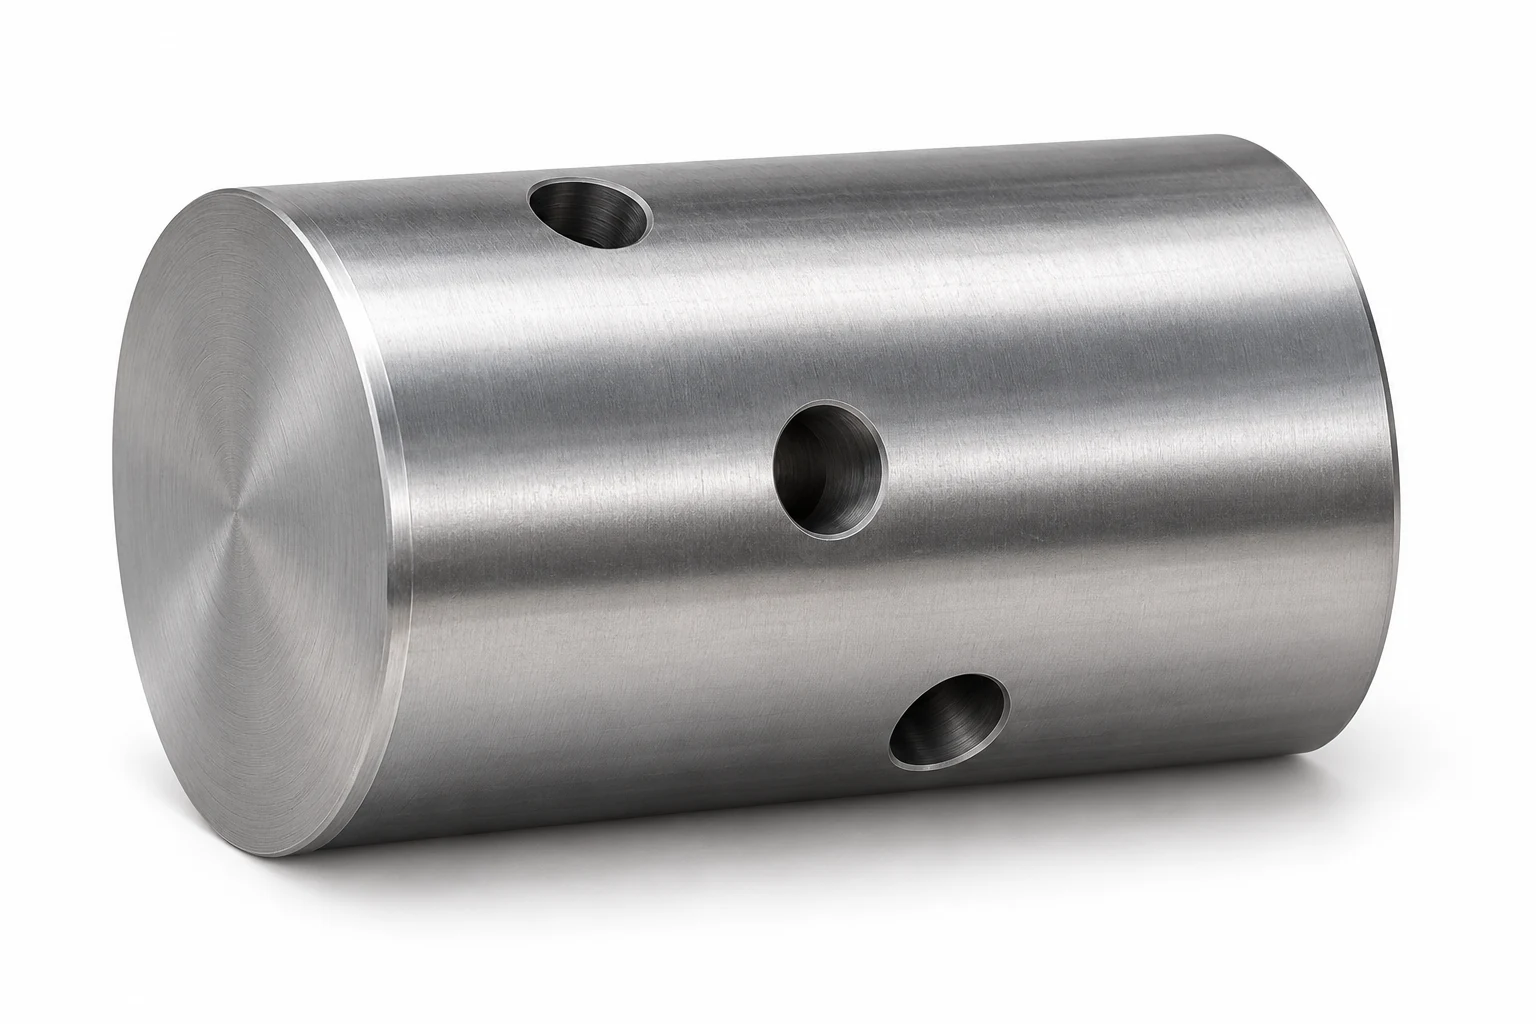
För en del med en axialt placerad bultcirkel på dess framsida, fråga hur hålen är positionerade och om den faktiska axiala driven-verktygsuppsättningen når deras radie. För ett radiellt mönster, fråga om verktyget klarar av att passera den intilliggande axelskulan och om den vinkulära relationen till en referensyta är specificerad. Detta är funktionsspecifika frågor, inte märkesrelaterade frågor. Haas 2025-manualen tillåter uttryckligen fräsning av former med C- och/eller Y-axel på en lämpligt utrustad svarv, så “ingen Y-axel” är inte ett tillräckligt skäl att avvisa varje fräsd funktion. [2]
Ruttens genomförande kräver fortfarande den korrekta verktygshållaren, en reglerbar spindel, ett program, stabil uppspänning och ett sätt att verifiera positionen. Om detaljen kräver en bana utanför den praktiska räckvidden för C-axelns konfiguration kan en maskin med Y-axel eller en separat fräsoperation vara den bättre lösningen. Detta bedöms bör baseras på den faktiska detaljgeometrin och maskininställningen, inte på en generisk funktionslista.
Använd Y-rörelse där den krävda excentriska banan kräver det
En Y-axel lägger till linjär rörelse tvärs över spindelns centrumlinje. Den kan låta en drivet fräs nå en excentrisk ytfunktion eller skapa en bana som skulle vara svår att åstadkomma med endast X/Z- och C-axlarna. Haas beskriver detta användningsområde i Kraften i Y-axeln; det relevanta begreppet är den extra riktningen för kontrollerad förflyttning, inte någon specifik modells publicerade mått. [3]
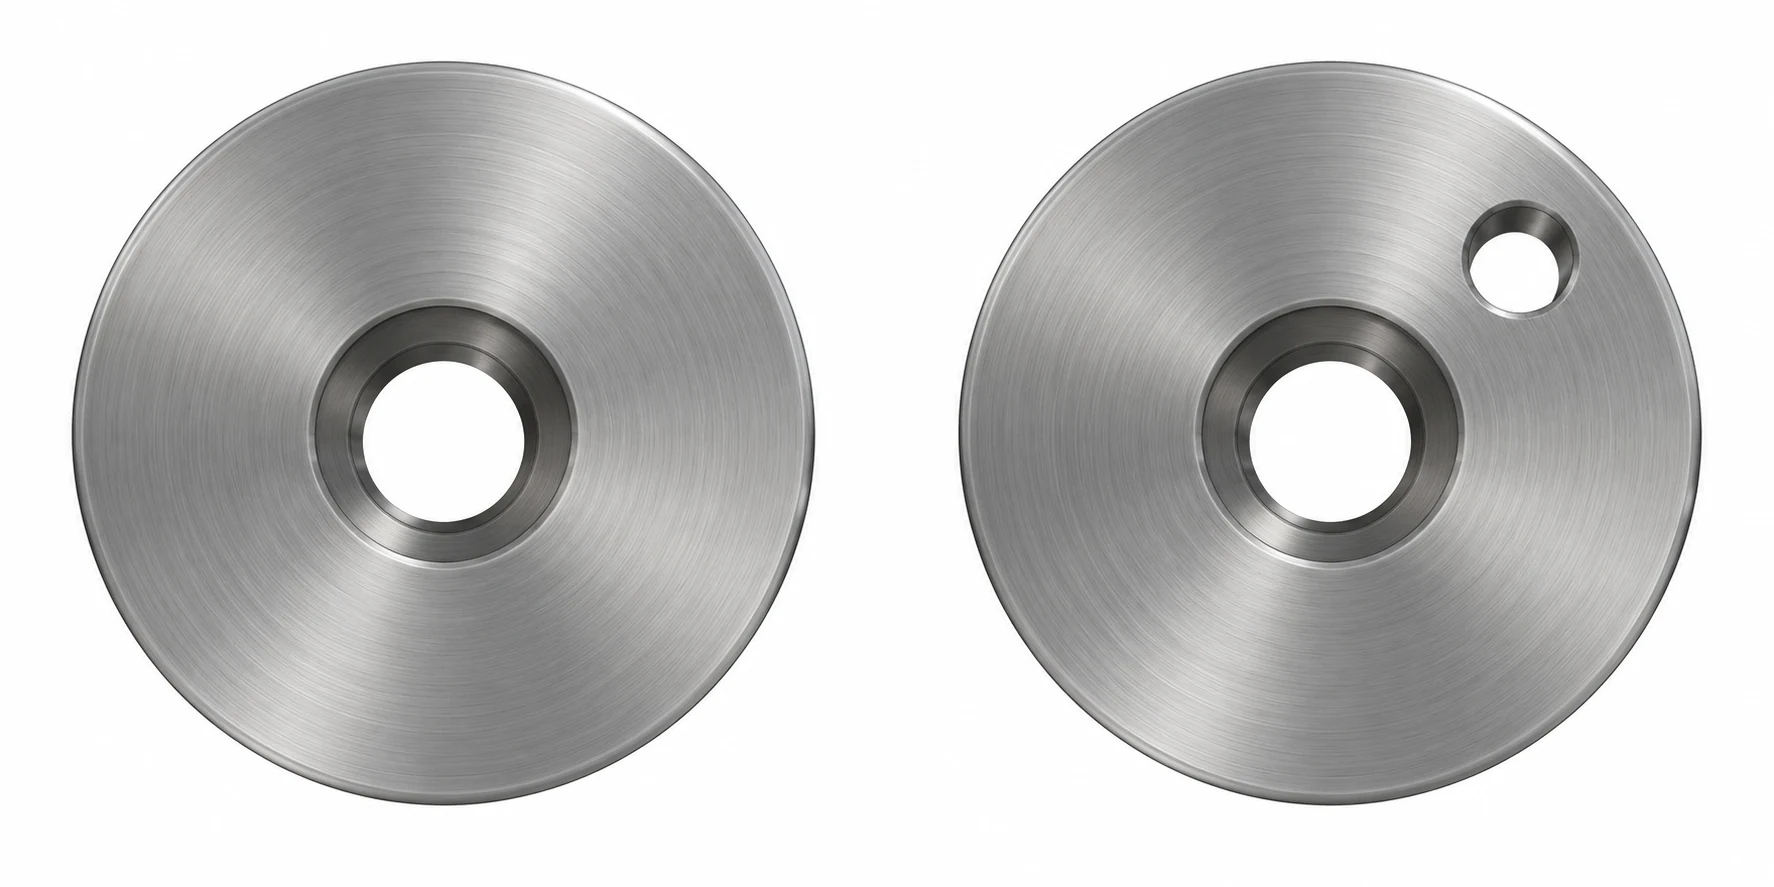
I illustrationen kräver det centrerade borrhålet och det excentriska ansiktsborrhålet olika verktygspositioner. Förskjutningen kräver inte i sig Y-axel: ett lämpligt drivet verktyg med C-axelstyrning kan nå det hålet, eller så kan ett separat fixtur placera det. En plattbottenad ansiktsficka kan lägga till en linjär väg bort från mittlinjen; Y-rörelse kan vara det praktiska sättet att fräsa den vägen medan delen förblir spänd. Den faktiska verktygsorienteringen, den programmerade banan, Y-området, frihetsgraderna och toleransförhållandet avgör.
Be om den föreslagna bearbetningsoperationen, inte bara en etikett som “Y-axelkapabel”. Om detaljen ligger bredvid en hög axelkant kan den nominella Y-axelns rörelseomfattning vara irrelevant, eftersom verktyget eller fästet kolliderar innan den nås. Om en kort produktionsserie skulle kräva omfattande inställning för en enda ficka kan en separat fräs vara ekonomiskt fördelaktig även om en Y-axelmaskin teoretiskt kunde bearbeta den. Å andra sidan kan en upprepad del med flera relaterade avvikande funktioner motivera en mer utrustad lösning, eftersom den minskar antalet delöverföringar och överlämnanden av referenspunkter.
Planera den andra änden separat från skäraxlarna
Ett krav på den andra änden är först och främst ett hållningsproblem, inte ett axelproblem. En del kan behöva en färdigslipad ändyta, en bakre avfasning, ett bakhål eller ett gäng efter att den har skiljts från utgångsstaven. Om det första greppet täcker den här änden kan verktyget inte nå den, bara för att maskinen har roterande verktyg eller Y-rörelse. Bearbetningsvägen måste inkludera en överföring, ett nytt grepp eller en överlämning till motspindeln, följt av de skärande operationer som slutför den bakre geometrin.
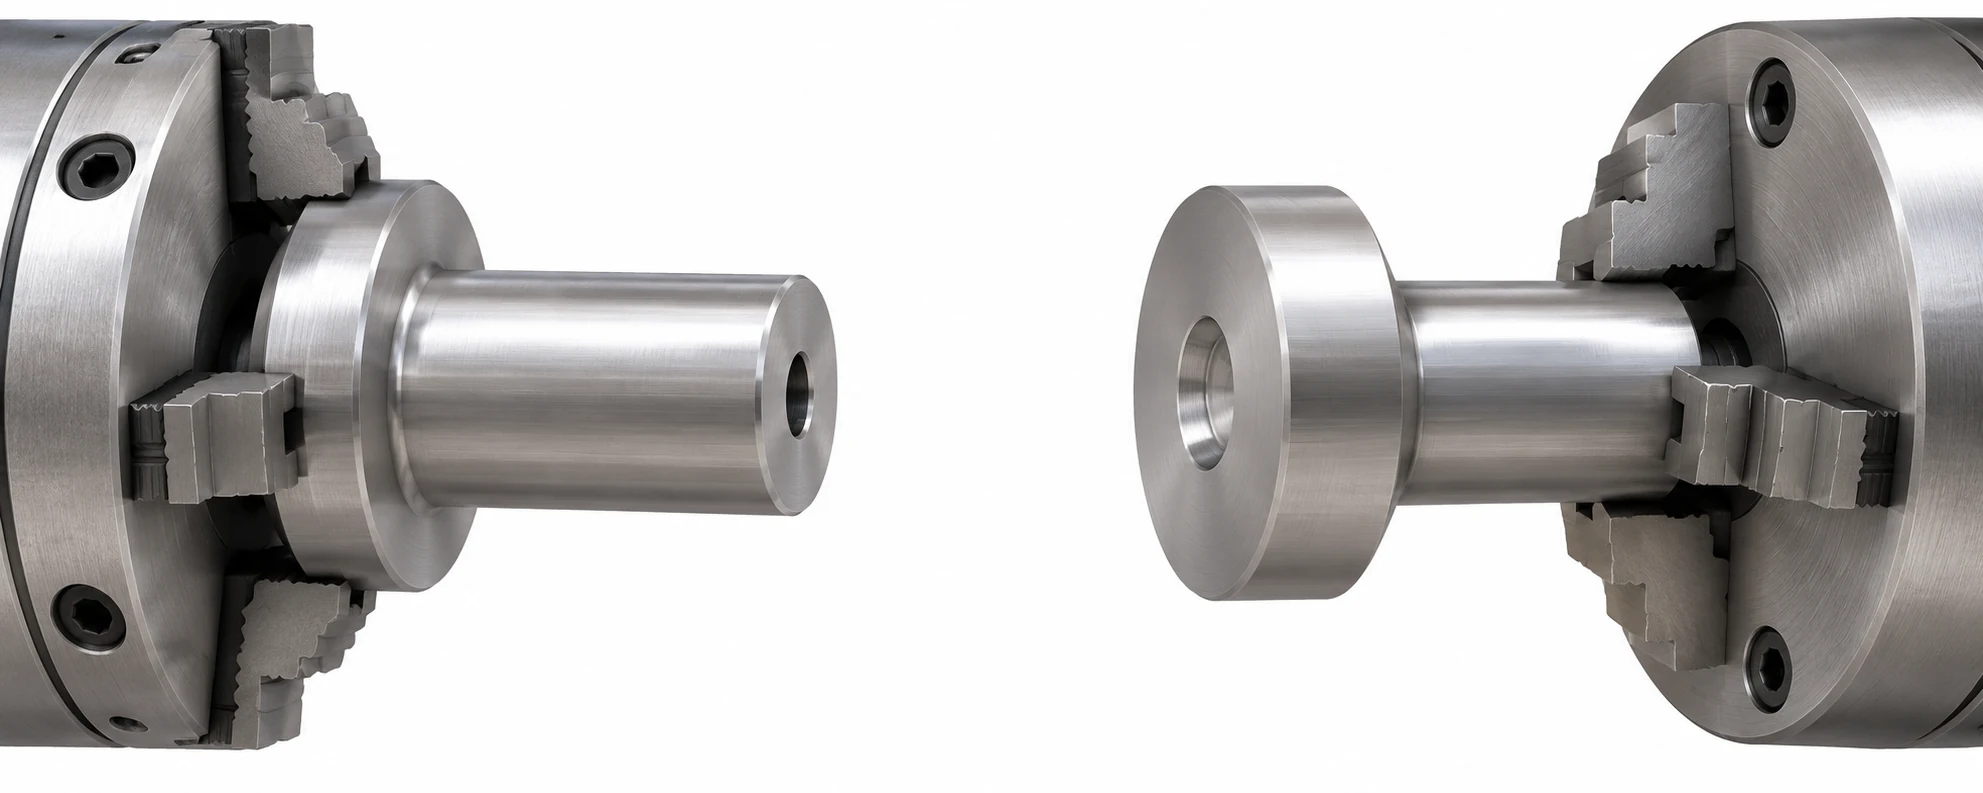
En motplacerad under-spindel kan greppa delen innan avskiljning och ta emot den för bearbetning på baksidan inuti en lämplig maskin. Haas dokumenterar detta som en tillgänglig konfiguration, inte som en egenskap hos varje svarvcenter. [4] Överföring under cykeln kan undvika att dela transportera delen till en annan maskin och kan hjälpa till att bibehålla en kontrollerad överlämning. Det garanterar dock inte att en djup bakre ficka, en sidofunktion eller en blockerad yta kan slutföras efter överföringen. Kontrollera verktygsåtkomsten för den andra spindeln samt den greppyta som lämnas tillgänglig efter den första operationen.
En konventionell omfattning är inte automatiskt underlägsen. För ett lågvolymsaxelhylsa vars baksida endast kräver en enkel ansiktsfräsning kan en annan montering vara tillräcklig. För en lång serie med en kritisk fram-till-bak relation kan en motstående-spindel-lösning återbetala den extra utrustningen och programmeringsinsatsen. Offerten ska identifiera de referensytor som används i båda monteringsstegen samt var de slutgiltiga måtten mäts. “En maskin” är inte godkännandekriteriet; en godkänd färdig del är det.
Tre ritningar, tre ruttbeslut
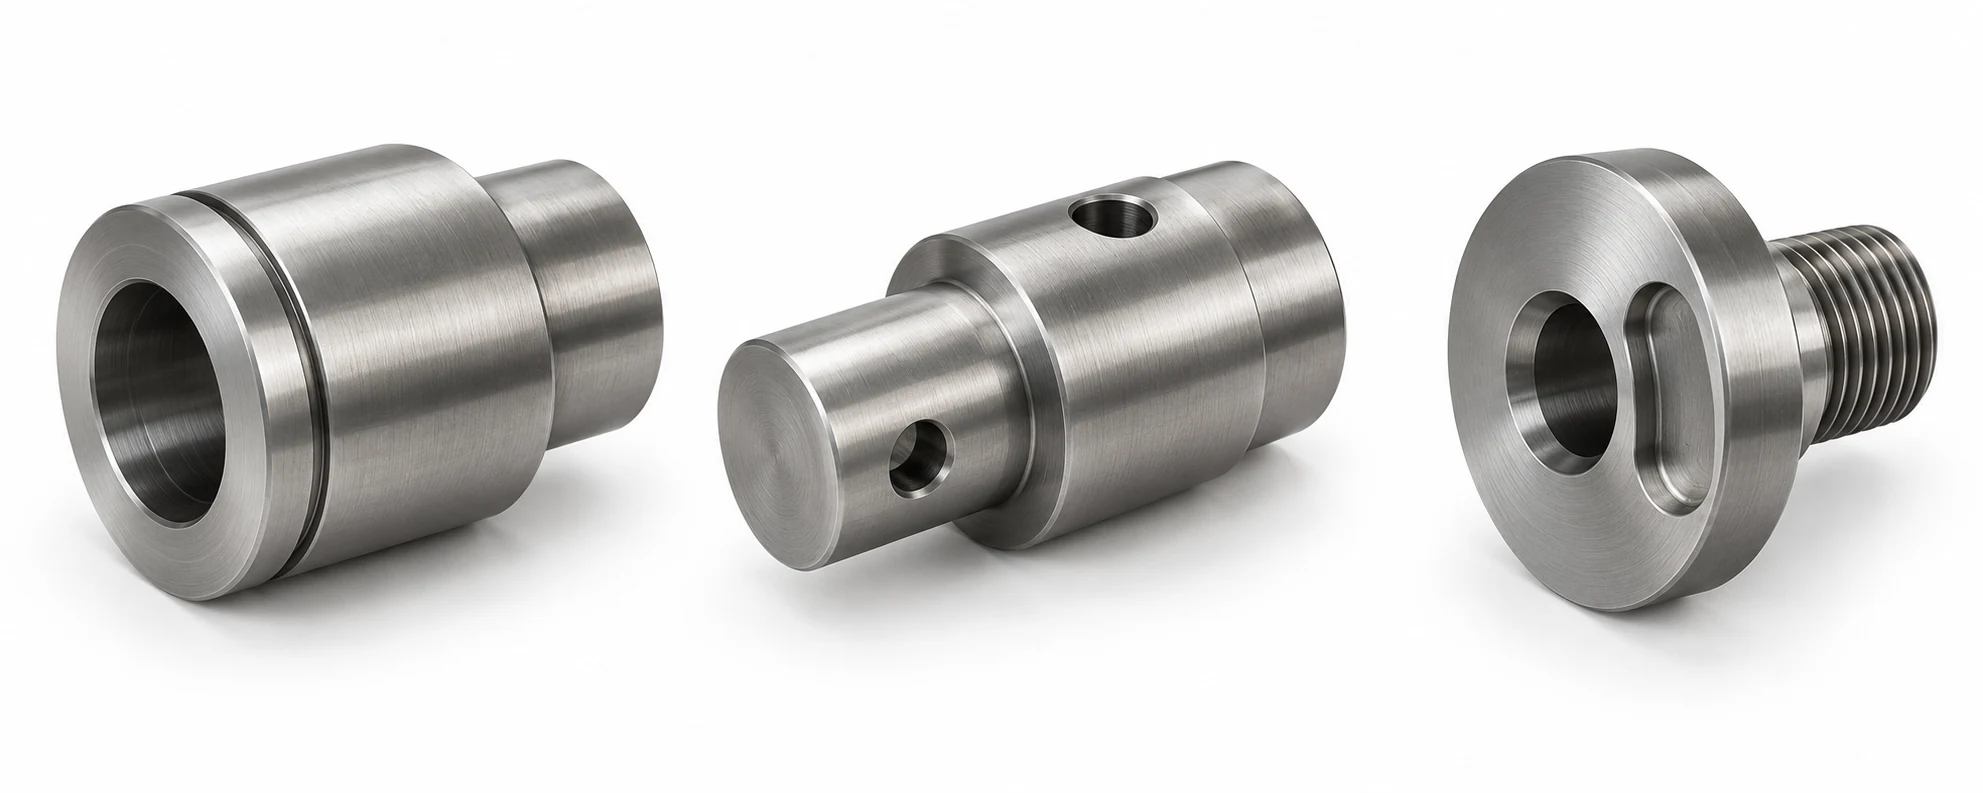
Stegad axelhylsa med en färdigslipad baksida
Anta att ett axelhyls har koncentriska ytterdiametrar, ett hål, en framgroov och en specificerad total längd mellan färdigbearbetade ytor. Statiska X/Z-verktyg täcker de tillgängliga rotationsbearbetningarna. Den bakre ytan kräver en ny spännning efter arbetet på framsidan. En grundläggande svarvmaskin med planerad omfattning är en trovärdig lösning; en motstående spindel kan minska hanteringen vid upprepad serieproduktion. Varken Y- eller drivna fräsverktyg löser åtkomsten till den bakre ytan för sig själva. Jämför hur varje lösning skyddar hålet under den andra spännningen och verifierar den färdiga längden.
Korsborrad axel med en vinkelrelation
Anta att en axel har en slipad axelskulderv, ett tvärgående borrhål och ett andra radiellt hål placerat i en angiven vinkel från det första. Enbart statisk svarvning skär inte de radiella hålen. För en återkommande serie bör man som första alternativ föredra ett drivet radiellt verktyg med C-axelpositionering, förutsatt att dess hållare klarar att passera axelskuldern och nå båda hålen i den första spännningen. Detta behåller den vinkulära relationen kopplad till just denna inställning. Om det inte finns tillräckligt med fria utrymmen ska man istället använda svarvningsoperationen tillsammans med en borrmaskins- eller fräsfixtur som lokaliserar från samma referensyta. I båda fallen ska det anges hur burrar vid skärningspunkten mellan hålen hanteras. Y-rörelse krävs inte automatiskt enbart på grund av närvaron av radiella hål.
Montering med ett framsidafack och ett bakre gäng
Anta att en del kräver en avvikande ansiktsficka relativt ett slipat hål, samt ett gäng på den motsatta änden. Om en driven-verktygsuppsättning med Y-axel når fram till fickan bör den föredras som en initial väg från framsidan där förhållandet mellan fickan och hålet är kritiskt. Om C-axelns interpolering kan följa hela fickans bana utan Y-axel förblir även denna enklare konfigurerade väg användbar; annars placeras fickan på en senare fräsoperation. Oavsett detta bör en överlämning mellan motstående spindlar föredras endast för gängan på baksidan om den överförda greppet exponerar hela gängan och dess runout. Om inte, planera en separat omgreppning. Ett citat som endast anger ”fräs-slipning i en installation” har inte besvarat hur den avlägsna änden exponeras eller inspekteras.
Begär en väg från funktion till konfiguration
Två offertförslag kan lova samma färdiga del trots att de anger olika svarvmaskiner. Lös skillnaden med en funktion-till-operation-karta. Den ska ange vilken av de offertförslagsgivna maskinens installerade alternativ som bearbetar varje icke-axiell funktion, hur delen hålls för varje ände och vilket arbete som lämnar maskinen. En modellfamiljbroschyr eller ordet “fräs-svarv” kan inte besvara dessa frågor.
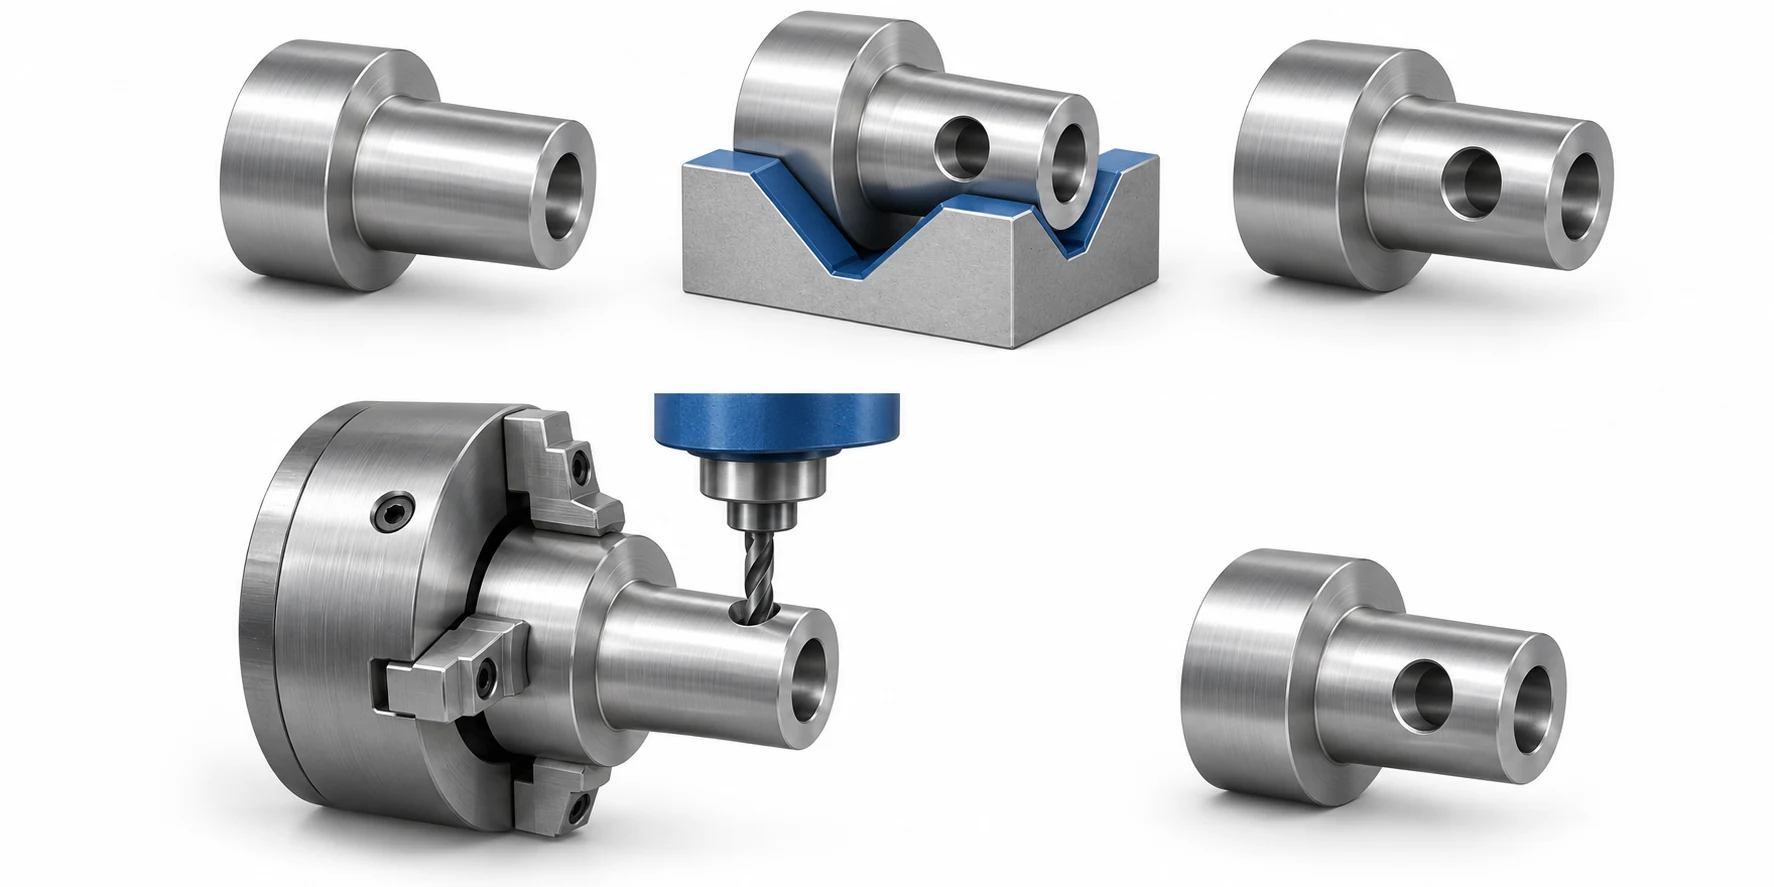
Kontrollera den föreslagna banan i denna ordning:
- Identifiera installerad utrustning. Bekräfta faktiska axiella och radiella drivna verktygshållare, C-styrning, Y-rörelse och motstående spindel; ett katalogalternativ är inte ett installerat alternativ.
- Tilldela snitt utanför axeln. Para ihop varje radiallyt hål, ansiktsfunktion eller plan yta med hållaren och C/Y-rörelsen som når den; kontrollera spännpatrons- och axelskulpturklarans.
- Spåra överlämningen. Visa vilka ytor som är exponerade i det första greppet, vilka som återstår för den andra änden och om en underpindel eller ett separat omgrepp exponerar dem.
- Angiv återstående arbete. Namnge någon funktion, avkantning eller inspektionssteg som utförs efter att delen lämnat den här svarvautomaten, i stället för att räkna det som om maskinen slutfört delen.
En maskins nominella resa kan inte lösa en hållarkollision eller ett grepp som täcker den krävda ytan. Handledningen för lathe-specifikationer förklarar vad som ska läsas på den föreslagna modellen; vår designhandledning för svarvade delar behandlar ändringar av delen om hållning eller tillträde till funktioner fortfarande är problematiskt. När båda föreslagna lösningarna tar hänsyn till varje funktion ska deras totala arbetsmängd jämföras vid samma ritningsrevision, samma antal och samma godkännandekrav. Varken maskinnamnet i sig förutsäger kostnad eller tolerans.
Tekniska källor
- Haas Automation, ST-seriens svarvcenter och ST-20Y CNC-svarv med Y-axel. Används för att dokumentera överlappande produktnamn och modellspecifika alternativ.
- Haas Automation, NGC Lathe Operator’s Manual (2025), §§6.18–6.20. Används för liveverktyg, C-axel och Y-axel med avseende på driftskillnader.
- Haas Automation, Kraften i Y-axeln, s. 1. Använt för den extra linjära excentriska förflyttningen i en Y-axel-vridkonfiguration.
- Haas Automation, Kraften i Y-axeln, s. 2, och A2-5 Avslutningsunder-spindel. Används för den valfria överföringen med motspindel och tillträde till baksidan.



