Op deze pagina
„CNC-draaibank” en „CNC-draaicentrum” identificeren geen twee betrouwbaar verschillende machinetypen. Fabrikanten gebruiken beide benamingen voor overlappende producten. De nuttige vergelijking is die tussen de machineconfiguraties die beschikbaar zijn voor uw onderdeel: een X/Z-draaibaan met statische gereedschappen; een draaibank uitgerust met aangedreven gereedschappen en hoekregeling van de spindel; een configuratie met Y-asverplaatsing; en, indien nodig, een tegenovergestelde spindel voor het tweede uiteinde. Een van deze configuraties kan in een catalogus worden aangeduid als draaibank of als draaicentrum.
De tekening, niet het label op een offerte, bepaalt welke bewerkingsroute haalbaar is. Een coaxiale bus kan mogelijk alleen draaien en een tweede opspanning vereisen. Een as met een dwarsboorgat kan profiteren van een aangedreven gereedschap en C-as positionering. Een uit het midden geplaatste gefreesde functie kan Y-verplaatsing vereisen, een geschikte C-as interpolatieroute of een latere freesbewerking, afhankelijk van zijn vorm. Een schroefdraad aan de achterzijde kan de opspanvolgorde wijzigen, zelfs als de rest van het onderdeel eenvoudig is. De juiste vraag is: welke volledige bewerkingsroute levert het geaccepteerde onderdeel op, inclusief eventuele overdracht en definitieve inspectie?
De namen overlappen; vraag naar de werkelijke configuratie
Een veelgebruikte afkorting beschouwt een draaicentrum als een draaibank met aanvullende freesmogelijkheden. Dit is overzichtelijk, maar onbetrouwbaar bij actuele machinelijsten. Haas gebruikt bijvoorbeeld de titel ST-serie Draaicentra voor een productfamilie, omschrijft standaardmodellen binnen die familie als CNC-draaibanken en noemt zijn ST-20Y een Y-as-CNC-draaibank. Dat voorbeeld stelt geen universele naamgevingsstandaard vast; het laat juist zien waarom een naam op zich niet kan bewijzen dat aangedreven gereedschappen, Y-asverplaatsing of een tweede spindel zijn geïnstalleerd. [1]
Lees een offerte als een voorgesteld proces, niet als een wedstrijd tussen machinenaam. Vraag of de werkelijke machine over de vereiste gereedschapsposities en -houders beschikt, over aangedreven gereedschappen, een instelbare spindelhoek, bruikbare Y-verplaatsing en opspanning voor bewerking aan de achterzijde. Vraag ook welke onderdelen elders worden vervaardigd. Een leverancier kan bijvoorbeeld een basisdraaibank gebruiken voor draaiwerk en een freesbank voor secundaire functies; een andere leverancier kan een combinatiemachine (mill-turn) gebruiken. Beide routes kunnen even degelijk zijn, mits het eindproduct en de inspectie-eisen identiek zijn. Het woord ‘center’ maakt de tweede route niet vanzelf beter.
Het helpt om vier vragen te onderscheiden die vaak worden samengevoegd tot één: Kan het onderdeel veilig worden vastgegrepen? Kan de gereedschapsmachine fysiek elke functie bereiken? Kunnen de assen het gewenste bewerkingspad genereren? Kan het resultaat worden geïnspecteerd in de vereiste eindtoestand? Een brochure beantwoordt mogelijk alleen de derde vraag. Een geloofwaardig onderdeelplan beantwoordt alle vier. Dit is vooral belangrijk bij een lange as, een dunwandige bus, een blinde boring of een schouder vlak bij een klauwplaat, waarbij de nominale machinecapaciteit geen uitsluitsel geeft over de toegankelijkheid bij de gekozen opspanmethode.
Begin met de geometrie die een basisdraaibewerking kan bereiken
Een X/Z-draaibank met statische torentools is een verstandige eerste aanpak wanneer de kritieke geometrie roterend is rond de spindelas. Denk aan een buitendiameter, schouder, vlak, concentrische boring, groef of schroefdraad die door de geplande tools bereikbaar is. Het roterende werkstuk creëert de snijbeweging; de tool beweegt langs of dwars op de as. Deze werkbereikomschrijving beschrijft toegankelijkheid van kenmerken, niet de belofte dat elk rond onderdeel in één opspanning volledig kan worden afgewerkt. Een schouder die verborgen ligt achter de klauwplaat of een eis aan het verre uiteinde kan een overbrenging of heropspanning noodzaken.
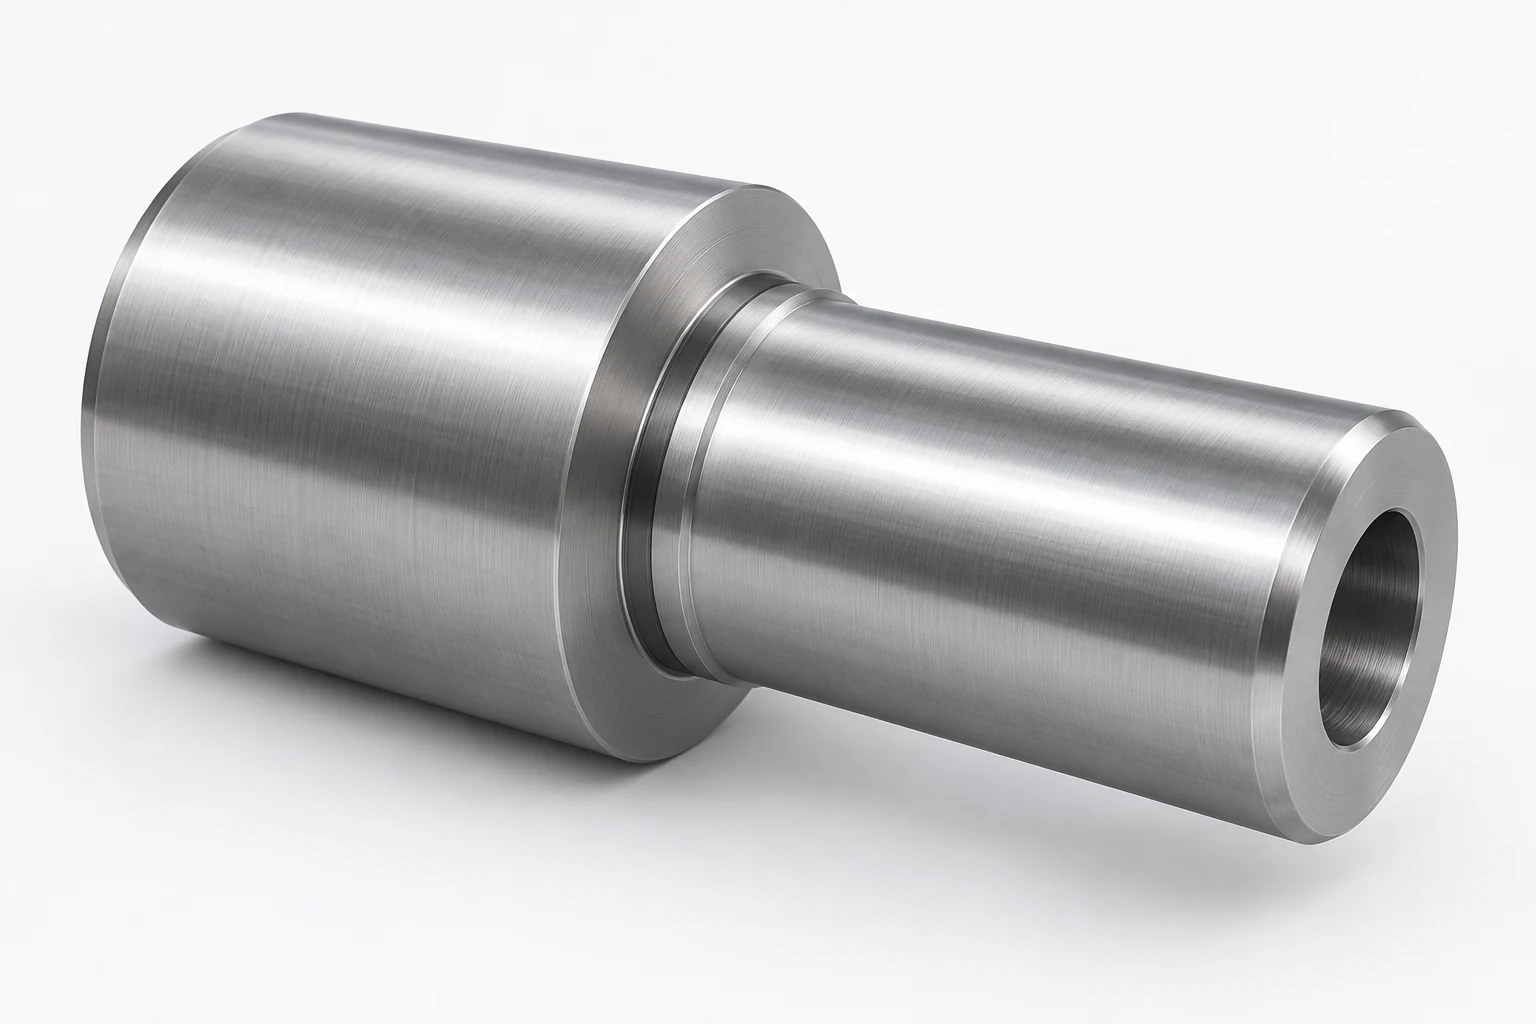
Overweeg een bus met twee buitendiameters, een doorgaande boring en een groef in één eindvlak. De eerste bewerking kan bestaan uit het draaien van de buitenkant, boren of uitdraaien van de interne vorm, en het snijden van de toegankelijke groef. Als beide eindvlakken aan een lengteverhouding moeten voldoen, is er voor het andere eind nog steeds een opspanplan nodig. Een eenvoudige heropspanning met een spantang of zachte kaken kan voldoende zijn; een tegenspil kan de handelingen verminderen in een herhaalde productieroute. Geen van beide opties verandert het feit dat de snijgeometrie zelf fundamenteel roterend is.
Gebruik niet “ronde stang” als afkorting voor “uitsluitend draaien.” Een ronde as kan een sleutelvlak, radiale aansluiting of dwarsgat bevatten. Evenzo kan een blokvormig onderdeel een gedraaide uitsteeksel hebben waarvan de positie ten opzichte van gefreesde vlakken een gecombineerde bewerkingsroute nuttig maakt. Onze gids over draaibank versus freesmachine behandelt de bredere keuze op basis van geometrie. Hier gaat het erom of aanvullende functies gerechtvaardigd zijn om apparatuur in te zetten die verder reikt dan een basisdraaisetup.
Markeer functies op basis van de gereedschapsaanpak, niet alleen op basis van de vorm
Markeer op een tekening elke functie op basis van de richting waaruit het gereedschap erop moet toebewegen. Axiale functies liggen langs de as van de spindel: een gat in het uiteinde, een gleuf in het uiteinde of een centrale boring. Radiale functies worden vanaf de cilindrische zijde aangeboord: een dwarsgat, een zijgleuf of een vlak voor een sleutel. Markeer vervolgens of de functie concentrisch is, op een gedefinieerde hoekpositie ligt, uitgelijnd is met de middenlijn of zich op de achterzijde bevindt. Deze onderscheidingen zijn belangrijker dan elke niet-rondvormige functie simpelweg ‘frezen’ te noemen.
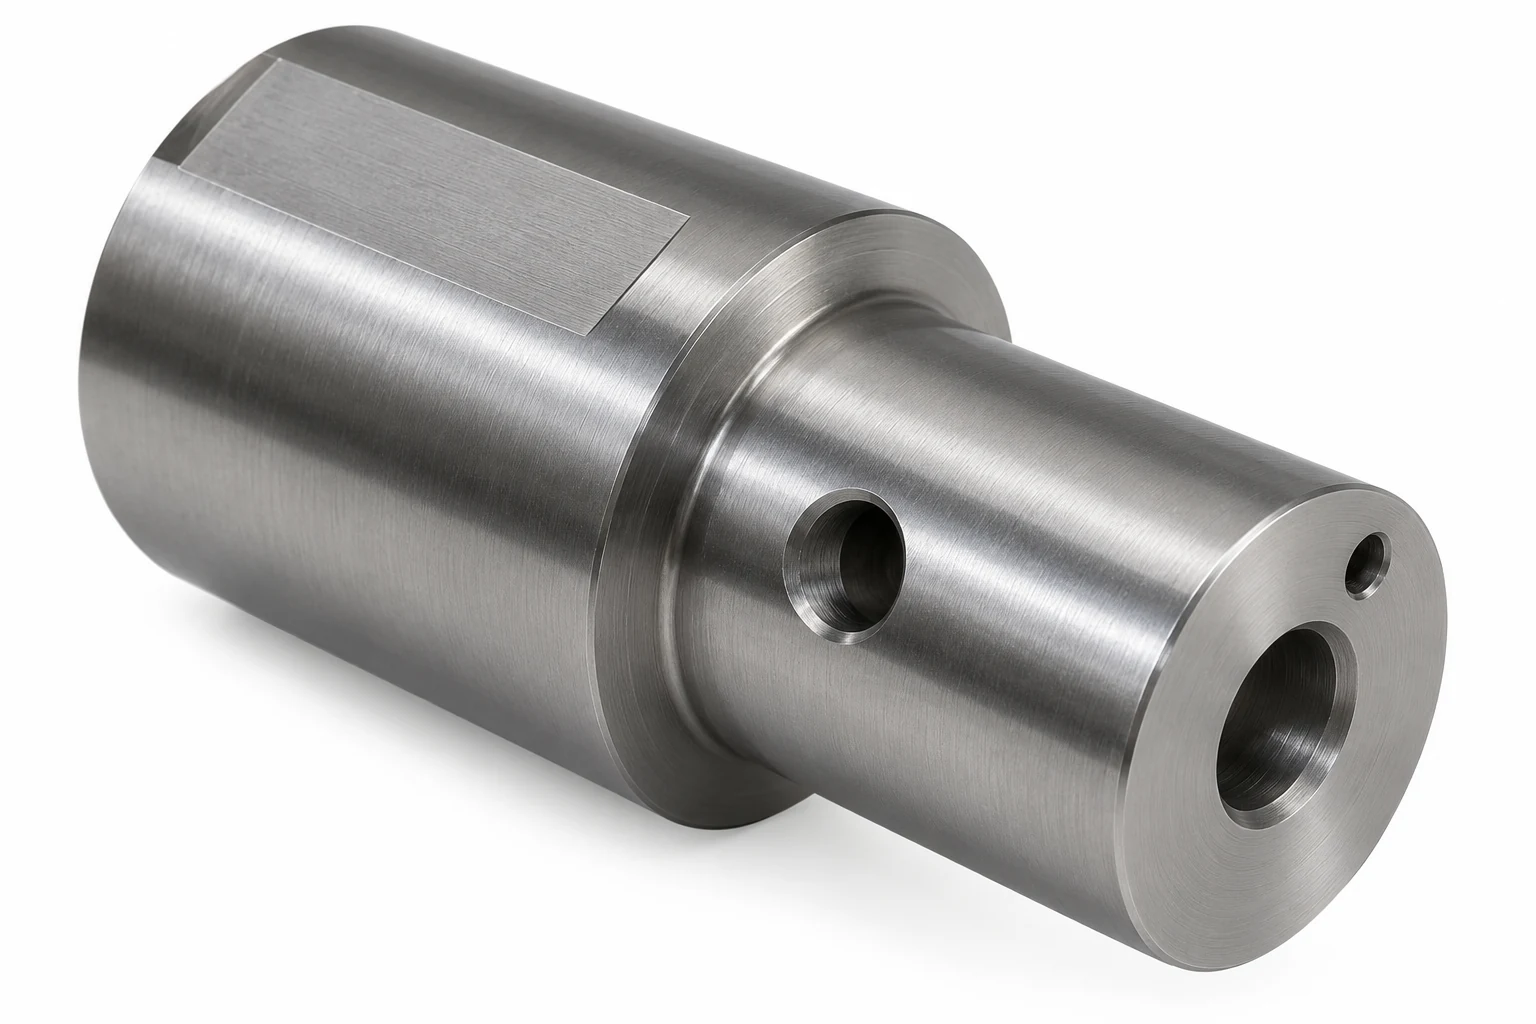
Een as met dwarsgeboorde gaten illustreert het punt. De buitendiameter en de eindboring zijn draaifeatures. Een radiaal gat kan worden gefreesd met een aangedreven radiaal gereedschap terwijl de spindel op de gespecificeerde hoek is gepositioneerd. Indien het gat doorlopend is en slechts één hoekpositie heeft, kan dit voor een geconfigureerde machine eenvoudig zijn. Een reeks gaten op verschillende hoekposities voegt indexeer-eisen toe. Een uitsparing met een lineair excentrische wand stelt een andere bewegingsbaanvraag. Alle drie deze gevallen als ‘zijbewerking’ te omschrijven, zou het verschil verbergen dat bepaalt welke bewerkingsroute wordt gekozen.
Ook de onderlinge relatie tussen kenmerken is van belang. Een dwergat moet mogelijk uitgelijnd worden met een gedraaide groef; een vlak moet mogelijk een gespecificeerde hoek hebben ten opzichte van een ander gat. Indien deze relaties kritisch zijn, kan het uitvoeren van deze bewerkingen terwijl het onderdeel nog in één en dezelfde draaiopspanning blijft, de overdracht van referentievlakken vereenvoudigen. Dit is een potentieel voordeel, geen automatische nauwkeurheidswinst. De uiteindelijke geaccepteerde resultaten worden nog steeds bepaald door gereedschapsvervorming, opspanning, procesbeheersing en inspectie.
Vergelijk geconfigureerde bewerkingsroutes binnen dezelfde onderdeelscope
Gebruik de drie routes hieronder als screeningvergelijking. Elke rij beschrijft apparatuur die daadwerkelijk is uitgerust en geprogrammeerd, niet een benamingcategorie. De voorgestelde leverancier moet nog steeds de gereedschapsoriëntatie, het werkvolume, de opspanning en de toegankelijkheid voor de specifieke tekening bevestigen.
| Geconfigureerde draaibewerkingsroute | Kenmerken die deze mogelijk combineert | Te controleren grens op de tekening | Waarschijnlijke alternatieve route indien de grens niet wordt gehaald |
|---|---|---|---|
| X/Z-draaien met statische gereedschappen | Toegankelijke coaxiale diameters, vlakken, boringen, groeven en schroefdraaden | Kunnen de gereedschappen beide uiteinden en alle vereiste oppervlakken bereiken binnen de geplande opspanning? | Opnieuw opspannen voor het tegenoverliggende vlak; voeg een aparte verspaningsoperatie toe voor niet-coaxiale kenmerken |
| X/Z plus aangedreven gereedschappen en C-asbesturing | De bovengenoemde rotatiebewerkingen plus geselecteerde frontale of radiale gaten, sleuven en hoekige kenmerken | Bereiken de geïnstalleerde axiale/radiale gereedschapshouders, de hoekbesturing en het geprogrammeerde baanverloop het betreffende kenmerk? | Gebruik een andere uitgeruste machine of een aparte freesmachine/opspaninrichting voor een ontoegankelijk kenmerk |
| Aangedreven gereedschappen en C-as plus Y-asverplaatsing | De bovengenoemde mogelijkheden plus niet-centrische kenmerken die bruikbare lineaire Y-beweging vereisen | Ligt het kenmerk binnen de werkelijke Y-verplaatsingsbereik en buiten bereik van de klauwplaat, de revolverkop en aangrenzende geometrie? | Herontwerp de toegankelijkheid of gebruik een secundaire freesroute waar deze geschikter is |
Een tegenovergestelde spindel is een aanvullende configuratieoptie, geen vierde wederzijds exclusieve rij. Deze oplossing richt zich op de overdracht naar het andere uiteinde van het onderdeel. Een machine kan deze combineren met aangedreven gereedschappen en Y-as, of slechts een deel van deze functies bevatten. Een tekening met bewerkingen aan de achterzijde bewijst niet dat een tegenovergestelde spindel economisch is; het bewijst wel dat de gekozen route moet verklaren hoe het tweede uiteinde wordt opgespannen en afgewerkt.
Aangedreven gereedschappen vergroten de toegang tot functies terwijl het onderdeel vast blijft gehouden
Een aangedreven gereedschap heeft een eigen roterende snijbeweging. Axiale houders kunnen een eindvlak naderen; radiale houders naderen de zijde van een roterend onderdeel nadat de spindel is gestopt of bestuurd wordt voor de bewerking. De gereedschapsaandrijving van de machine, de beschikbare houders en de besturing moeten allemaal de geplande snijbewerking ondersteunen. Haas’ NGC Lathe Operator’s Manual van 2025 beschrijft de werking van aangedreven gereedschappen en onderscheidt de axiale en radiale toepassingen. [2]
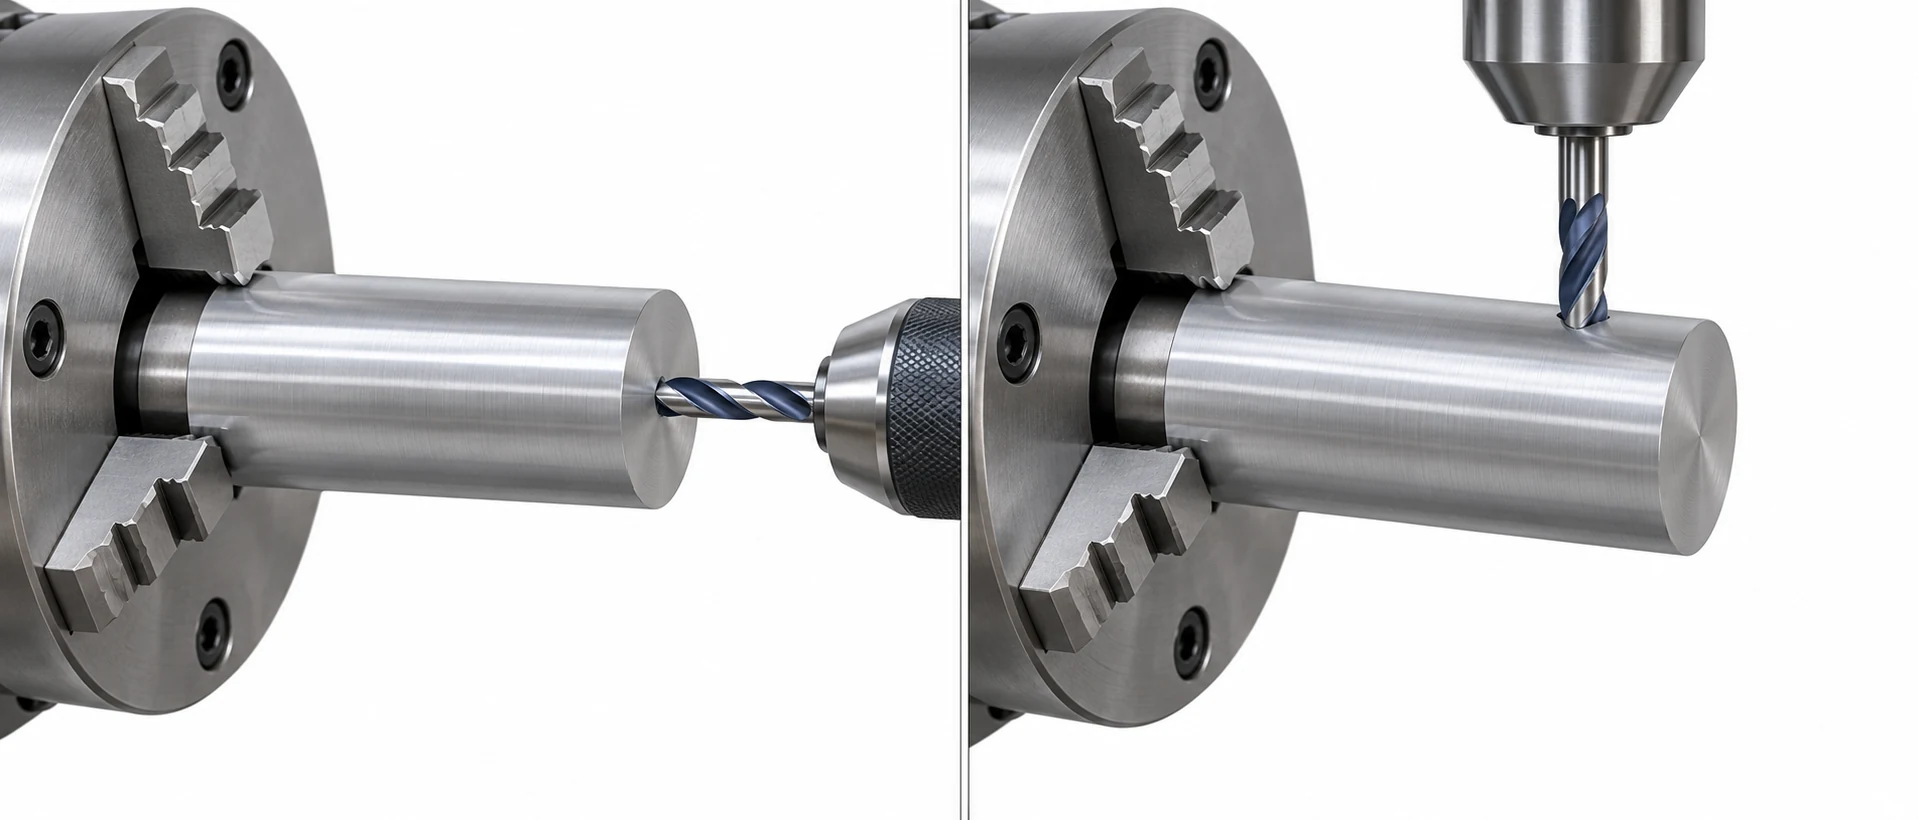
Deze functionaliteit is nuttig wanneer een gedraaid onderdeel een paar gaten of vlakken heeft die zijn gebonden aan de gedraaide geometrie. Het voordeel bestaat meestal uit minder overdrachten: het onderdeel kan dezelfde primaire opspanning en referentie behouden tijdens een geselecteerde secundaire bewerking. Het is echter geen regel dat elk kenmerk op de draaibank moet worden vervaardigd. Een grote uitsparing, een diepe zijdelingse bewerking of een onhandige gereedschapsaanpak kan een toegewezen freesopstelling duidelijker en productiever maken. Een aangedreven gereedschap maakt een ontoegankelijk tegenoverliggend vlak ook niet toegankelijk.
Voor de mechanica van axiale en radiale houders, plus het onderscheid tussen aangedreven gereedschappen en ruimer mill-turn-werk, zie onze gids voor aangedreven gereedschappen. De aankoopbeslissing hier is nauwer: verwijdert deze specifieke configuratie een zinvolle overdracht zonder een ernstiger toegangs- of inspectieprobleem te veroorzaken?
C-asbesturing regelt de hoekpositie en geselecteerde bewerkingspaden
Wanneer een as drie radiale gaten op gespecificeerde hoeken nodig heeft, moet de spindel stoppen of onder hoekregeling bewegen, zodat het gereedschap elke locatie bereikt. Een C-as biedt die gecontroleerde hoekpositie en, bij geschikte configuraties, gecoördineerde beweging voor geselecteerde gefreesde trajecten. Het aangedreven gereedschap levert de snijrotatie; de C-as regelt de hoek van het werkstuk. Geen van beide elementen afzonderlijk geeft u het volledige bereik aan uitsparingen, vlakken of contouren weer die de machine kan maken.
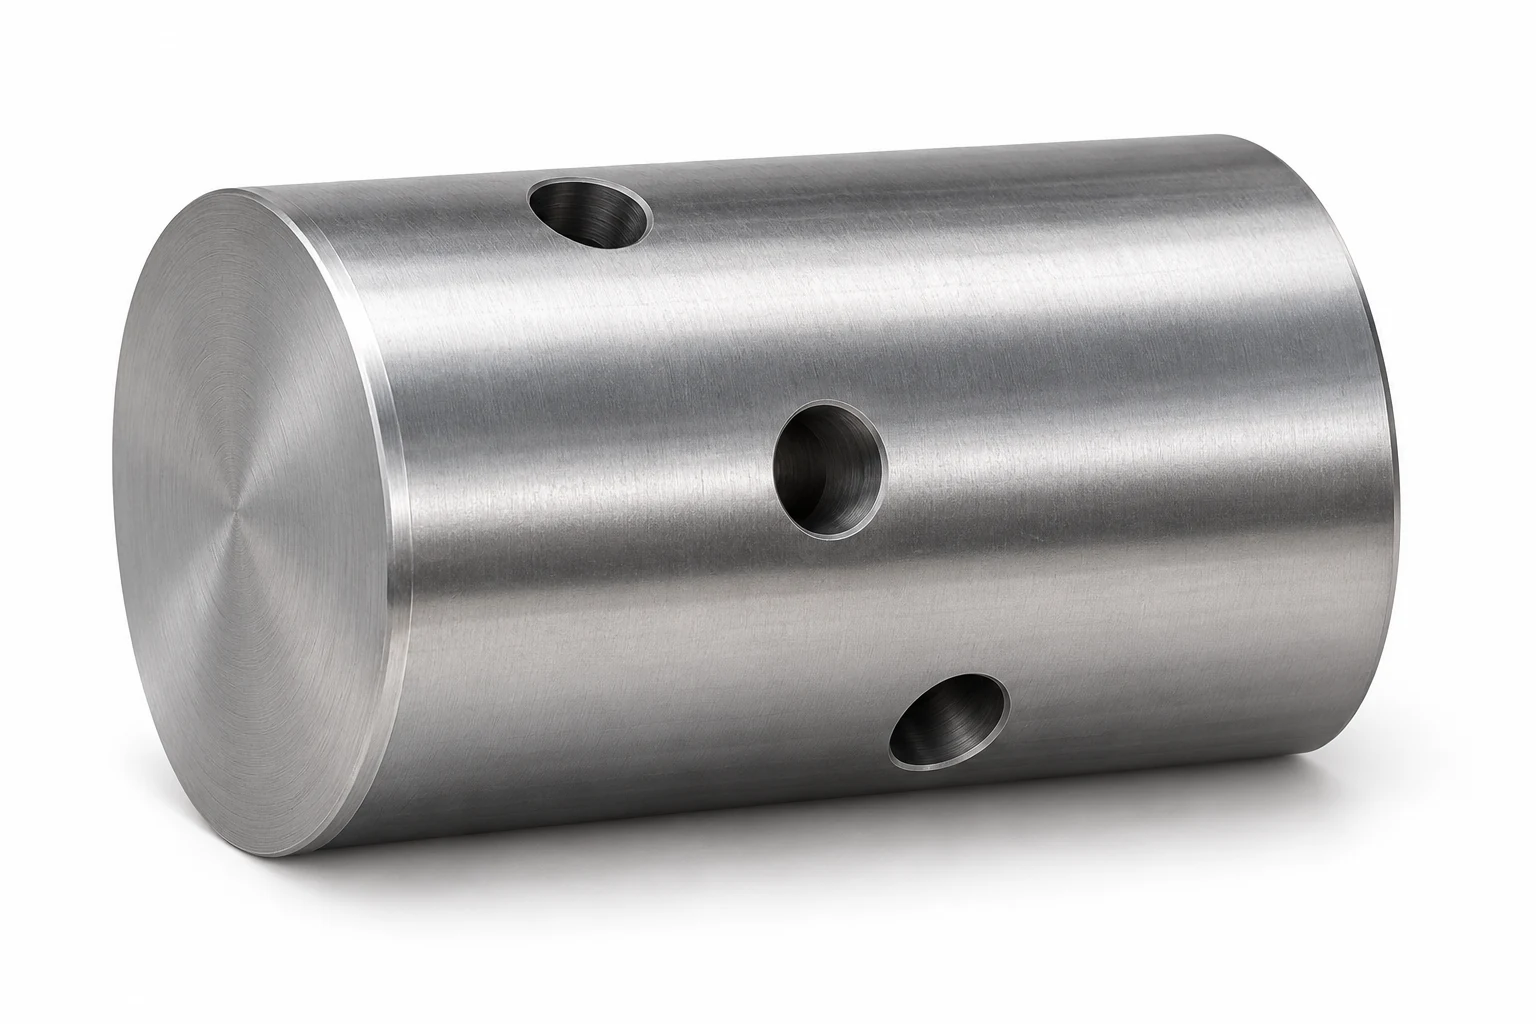
Voor een onderdeel met een axiale boutcirkel op zijn vlak, vraag dan hoe de gaten zijn gepositioneerd en of de werkelijke axiale aangedreven gereedschapsopstelling hun straal bereikt. Voor een radiaal patroon, vraag dan of het gereedschap ruimte heeft om de aangrenzende schouder te passeren en of de hoekrelatie ten opzichte van een referentiekenmerk is gespecificeerd. Dit zijn kenmerkvragen, geen merkvragen. De handleiding van Haas uit 2025 geeft expliciet toestemming voor het frezen van vormen met C en/of Y op een geschikt uitgeruste draaibank, dus ‘geen Y-as’ is geen voldoende reden om elk gefreesd kenmerk te verwerpen. [2]
De bewerkingsroute heeft nog steeds de juiste houder, een bestuurbaar spindel, een programma, stabiele werkstukopspanning en een methode om de positie te verifiëren nodig. Als het onderdeel een baan vereist die buiten het praktische bereik van de C-as-configuratie ligt, kan een machine met Y-as of een afzonderlijke freesbewerking de betere oplossing zijn. Deze beoordeling moet gebaseerd worden op de werkelijke geometrie van het onderdeel en de machine-opstelling, niet op een algemene lijst met mogelijkheden.
Gebruik de Y-verplaatsing waar het vereiste excentrische pad deze vereist
Een Y-as voegt lineaire beweging loodrecht op de as van de spindel toe. Hierdoor kan een aangedreven frees een niet-centrisch gelegen vlakken onderdeel bereiken of een baan creëren die moeilijk te realiseren zou zijn met alleen X/Z- en C-beweging. Haas beschrijft dit gebruik in De kracht van de Y-as; het relevante concept is de extra richting van gecontroleerde verplaatsing, niet de gepubliceerde afmetingen van een bepaald model. [3]
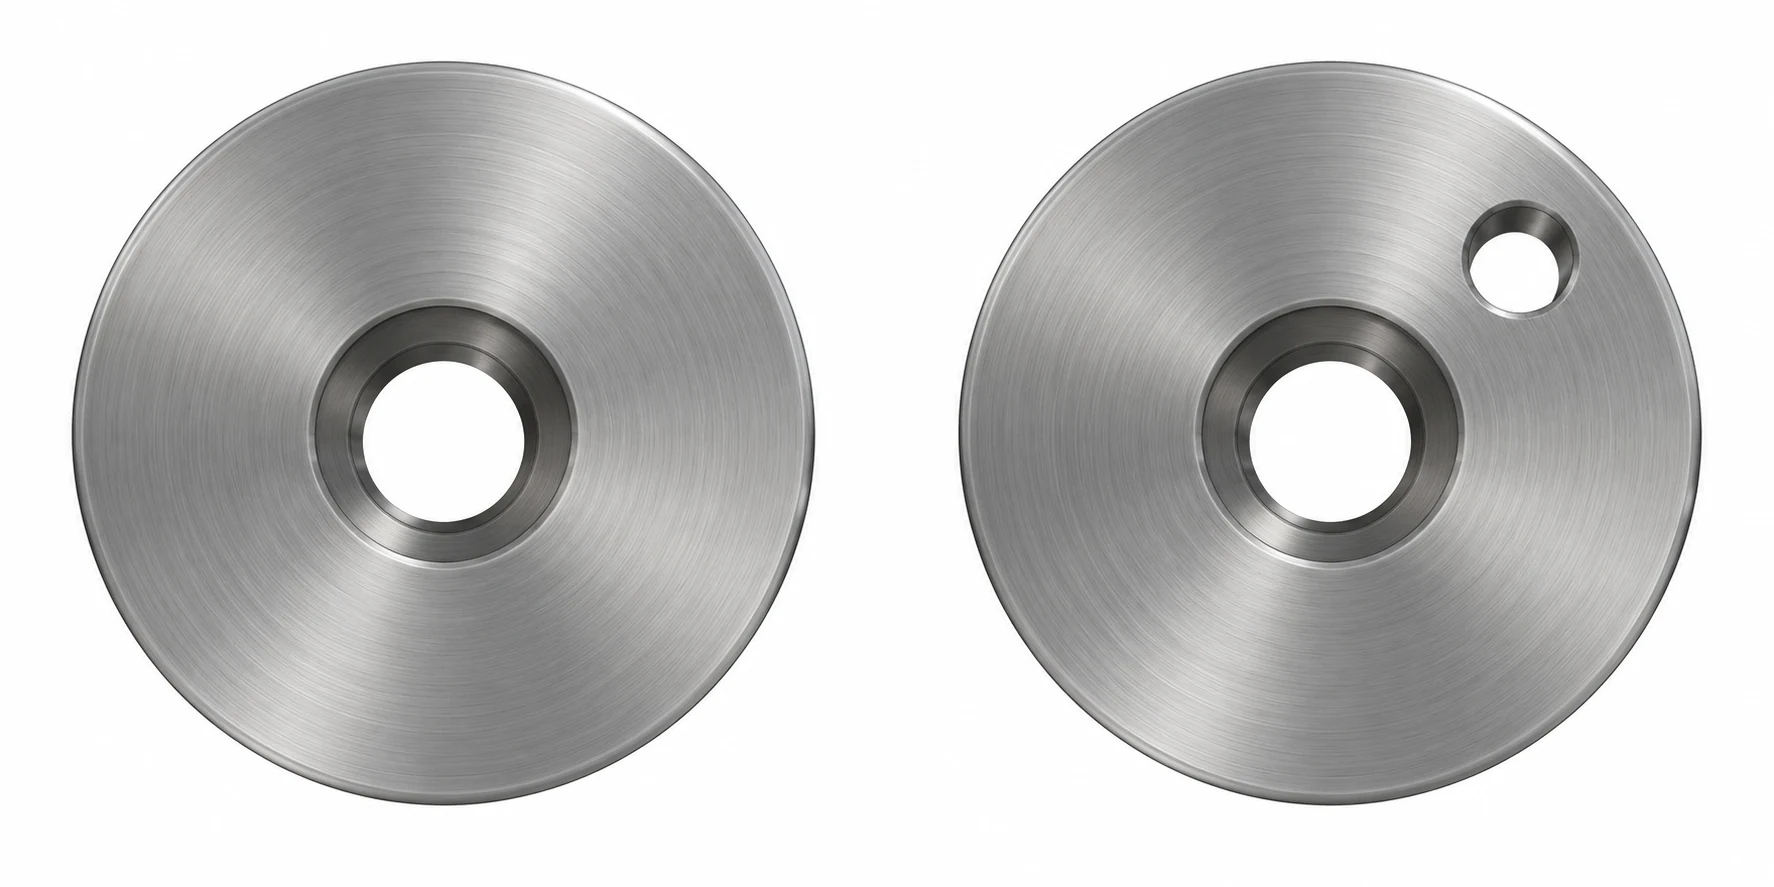
In de afbeelding vereisen de gecentreerde boring en het excentrische aangezichtsgat verschillende gereedschapsposities. De offset vereist op zichzelf geen Y-beweging: een geschikt aangedreven gereedschap met C-asbesturing kan dat gat bereiken, of een afzonderlijke opspaninrichting kan het positioneren. Een vlakbodem-aangezichtszak kan een lineair pad buiten de aslijn toevoegen; Y-verplaatsing kan de praktische manier zijn om dat pad te bewerken terwijl het onderdeel vast blijft gehouden. De werkelijke gereedschapsoriëntatie, het geprogrammeerde pad, het Y-bereik, de vrijspeling en de tolerantieverhouding bepalen dit.
Vraag naar de voorgestelde bewerking, niet alleen naar een label als “Y-as geschikt”. Als het onderdeel naast een hoge schouder zit, kan de nominale Y-verplaatsing irrelevant zijn, omdat de frees of houder al botst voordat die verplaatsing bereikt wordt. Als een korte productieloop een omvangrijke instelling vereist voor één enkel zakje, kan een aparte freesmachine economisch voordelig zijn, zelfs wanneer een machine met Y-as die bewerking theoretisch zou kunnen uitvoeren. Omgekeerd kan een herhaaldelijk vervaardigd onderdeel met meerdere gerelateerde off-axis-kenmerken een geavanceerdere bewerkingsroute rechtvaardigen, omdat dit het aantal onderdeeloverdrachten en datumoverdrachten vermindert.
Plan het tweede uiteinde afzonderlijk van de snijassen
Een tweede-eindvereiste is eerst en vooral een opspanprobleem, en pas daarna een asprobleem. Een onderdeel kan na afscheiding van de beginstaaf een afgewerkte uiteinde, een achterste afschuining, een achterboring of een schroefdraad nodig hebben. Als de eerste opspanning dat uiteinde bedekt, kan het gereedschap er niet bij komen, zelfs niet als de machine actieve gereedschappen of Y-verplaatsing heeft. De bewerkingsroute moet een overdracht, een heropspanning of een overhandiging aan de tegenoverliggende spindel omvatten, gevolgd door de bewerkingen die de achterzijde voltooien.
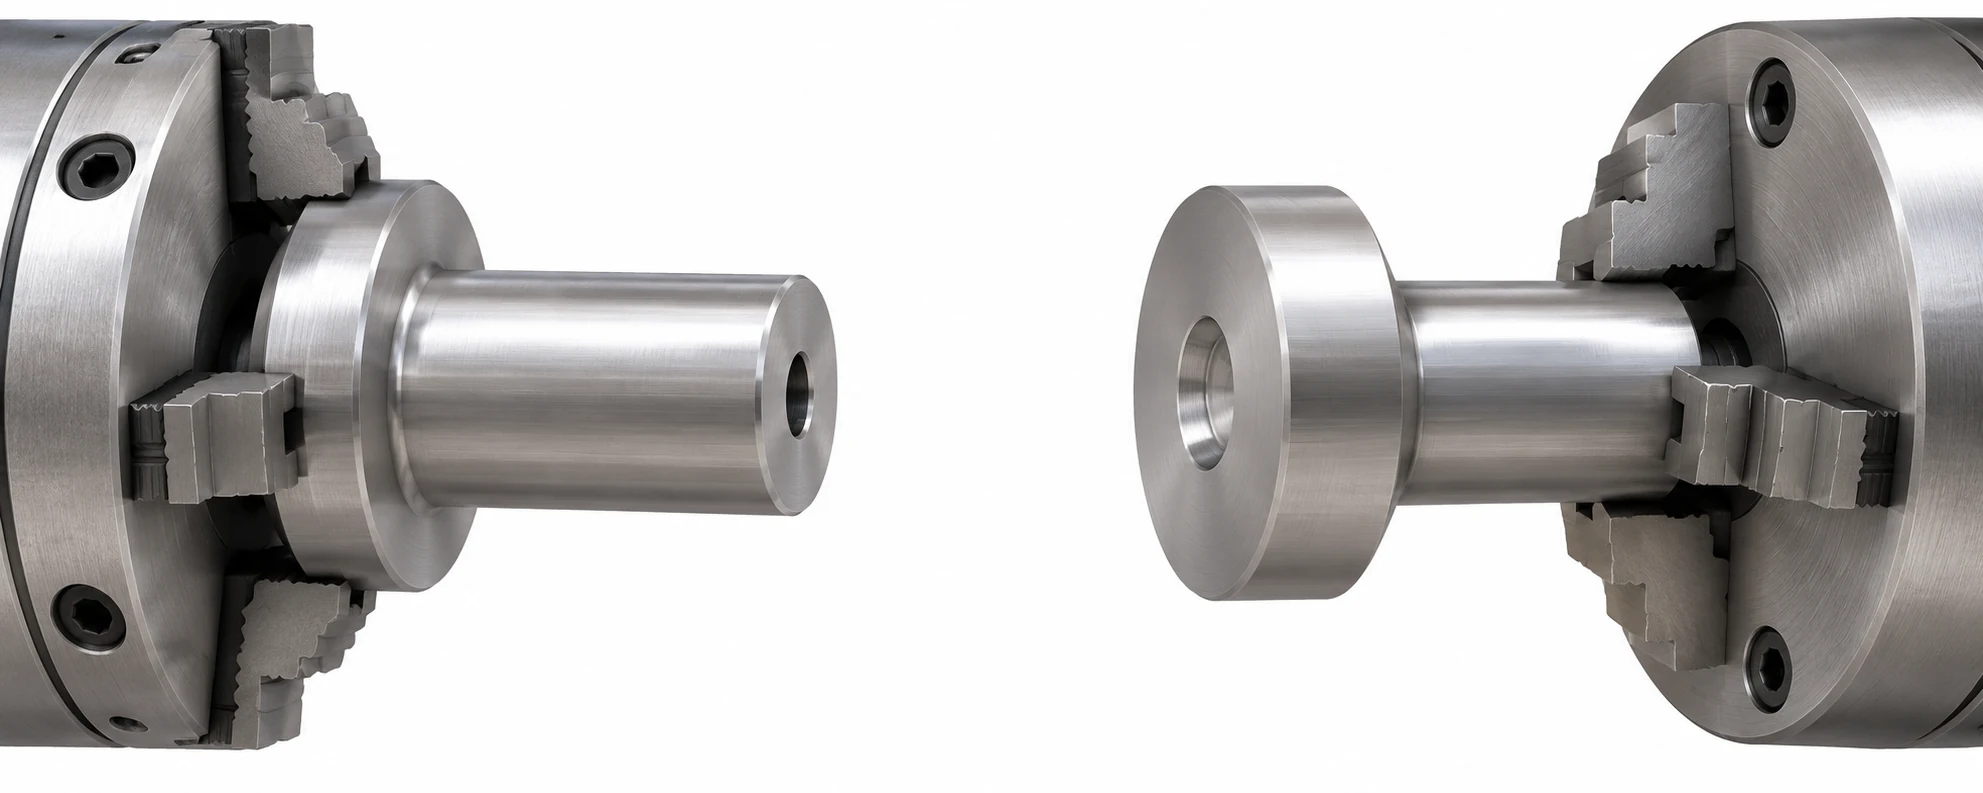
Een tegenovergestelde subspindel kan het onderdeel vastgrijpen voordat het wordt afgescheiden en het overnemen voor bewerking aan de achterzijde binnen een geschikte machine. Haas documenteert dit als een beschikbare configuratie, niet als een eigenschap van elke draaibank. [4] Overdracht tijdens de cyclus kan vermijden dat het onderdeel naar een andere machine wordt gebracht en kan bijdragen aan een gecontroleerde overhandiging. Het garandeert echter niet dat een diepe achterzak, zijdelingse functie of belemmerde oppervlakte na de overdracht kan worden afgewerkt. Controleer de gereedschapstoegang van de tweede spindel en het door de eerste bewerking vrijgelaten greepoppervlak.
Een conventionele hergreep is niet automatisch inferieur. Voor een onderdeel met lage productieomvang waarvan de achterzijde slechts een eenvoudige afschuifbewerking nodig heeft, kan een andere opspanning voldoende zijn. Voor een lange productieloop met een kritieke voor-achterrelatie kan een oplossing met tegenovergestelde spindels de extra investering in apparatuur en programmeerinspanning vergoeden. In de offerte moeten de gebruiken referentievlakken (datums) voor beide opspanningen worden vermeld, evenals de locaties waar de eindafmetingen worden gemeten. „Één machine“ is niet het acceptatiecriteria; een geaccepteerd eindonderdeel wel.
Drie tekeningen, drie beslissingen over de bewerkingsroute
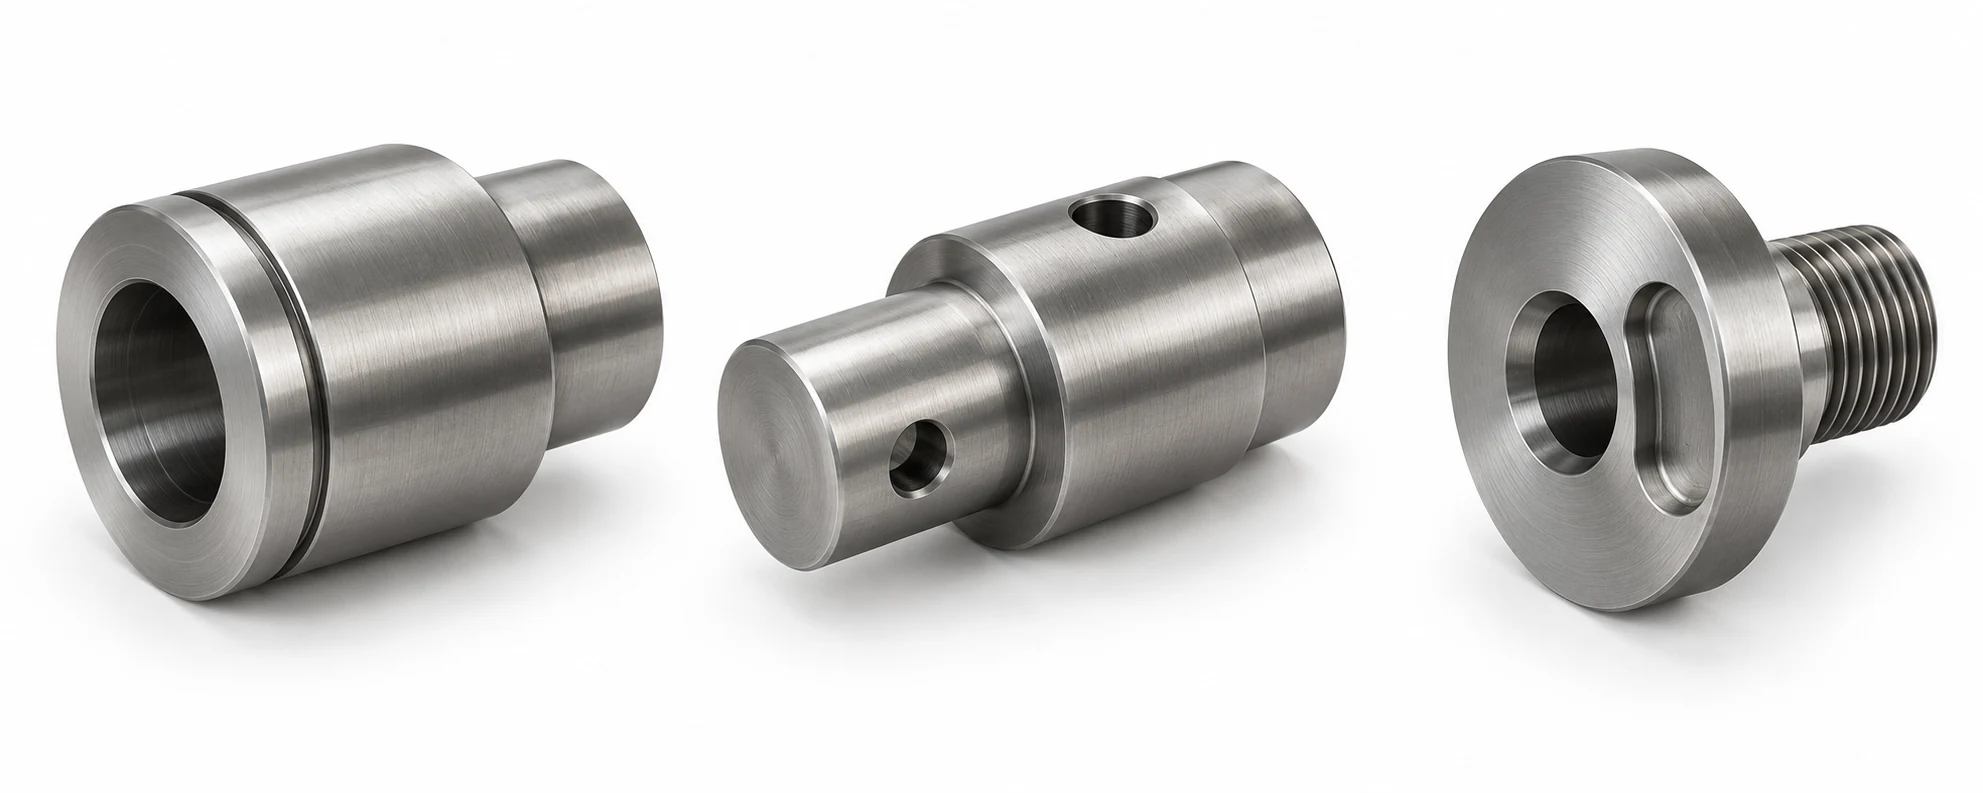
Trapvormige huls met een afgewerkte achterzijde
Neem aan dat een huls concentrische buitendiameters heeft, een boring, een voorzijgroef en een opgegeven totale lengte tussen de afgewerkte vlakken. Statische X/Z-gereedschappen dekken de toegankelijke rotatiebewerkingen. Het achtervlak vereist een tweede opspanning na de bewerking aan de voorzijde. Een basisdraaibank met een geplande heropspanning is een haalbare route; een tegenovergestelde spindel kan de handelingen bij een herhalende serie verminderen. Zowel Y-as- als aangedreven freesgereedschappen lossen het toegangsprobleem tot het achtervlak op zichzelf niet op. Vergelijk hoe elke route de boring tijdens de tweede opspanning beschermt en de afgewerkte lengte verifieert.
Asymmetrisch geboorde as met een hoekrelatie
Neem aan dat een as een gedraaide schouder, een dwarsgat en een tweede radiaal gat heeft dat onder een opgegeven hoek ten opzichte van het eerste gat is geplaatst. Uitsluitend statisch draaien snijdt de radiale gaten niet. Voor een herhalende productiebatch is het aanbevolen om als eerste optie een aangedreven radiaal gereedschap met C-as-positionering te gebruiken, mits de houders voldoende ruimte hebben rond de schouder én beide gaten bereiken in de eerste opspanning. Hierdoor blijft de hoekrelatie gebonden aan die opspanning. Als er onvoldoende ruimte is, combineer dan de draaibewerking met een boor- of freesopspaninrichting die zich positioneert op hetzelfde referentiepunt. In beide gevallen dient te worden gespecificeerd hoe de spaanranden (burrs) op het snijpunt van de boring worden behandeld. Y-verplaatsing is niet automatisch vereist alleen vanwege het bestaan van radiale gaten.
Montage met een vlakke uitsparing aan de voorkant en een schroefdraad aan de achterzijde
Neem aan dat een onderdeel een offset gezichtszak nodig heeft ten opzichte van een gedraaide boring, plus een schroefdraad aan het tegenoverliggende uiteinde. Als een aandrijfgereedschapconfiguratie met Y-as de zak bereikt, geef dan de voorkeur aan deze als initiële route vanaf de voorkant, wanneer de relatieve positie van de zak ten opzichte van de boring kritiek is. Als interpolatie via de C-as het volledige pad van de zak kan volgen zonder Y-as, blijft ook deze eenvoudiger geconfigureerde route haalbaar; anders plaats je de zak op een latere freesbewerking. Onafhankelijk daarvan geef je alleen dan de voorkeur aan een overdracht naar de tegenoverliggende spindel voor de schroefdraad aan de achterzijde, indien de overgedragen greep de gehele schroefdraad én zijn rondloopafwijking blootlegt. Als dat niet het geval is, plan je een afzonderlijke hergreep. Een offerte die uitsluitend vermeldt ‘mill-turn in één opspanning’ heeft niet beantwoord hoe het verre uiteinde wordt blootgelegd of geïnspecteerd.
Vraag een route van functie naar configuratie aan
Twee offertes kunnen beloven hetzelfde afgewerkte onderdeel te leveren, terwijl ze verschillende draaimachines noemen. Los het verschil op met een functie-naar-bewerkingsoverzicht. Daarin moet staan welke geïnstalleerde opties van de geciteerde machine elk niet-assymmetrische functie bewerken, hoe het onderdeel voor elk uiteinde wordt opgespannen en welk werk het machinepark verlaat. Een brochure van een modelserie of de term ‘frezen-draaien’ kan die vragen niet beantwoorden.
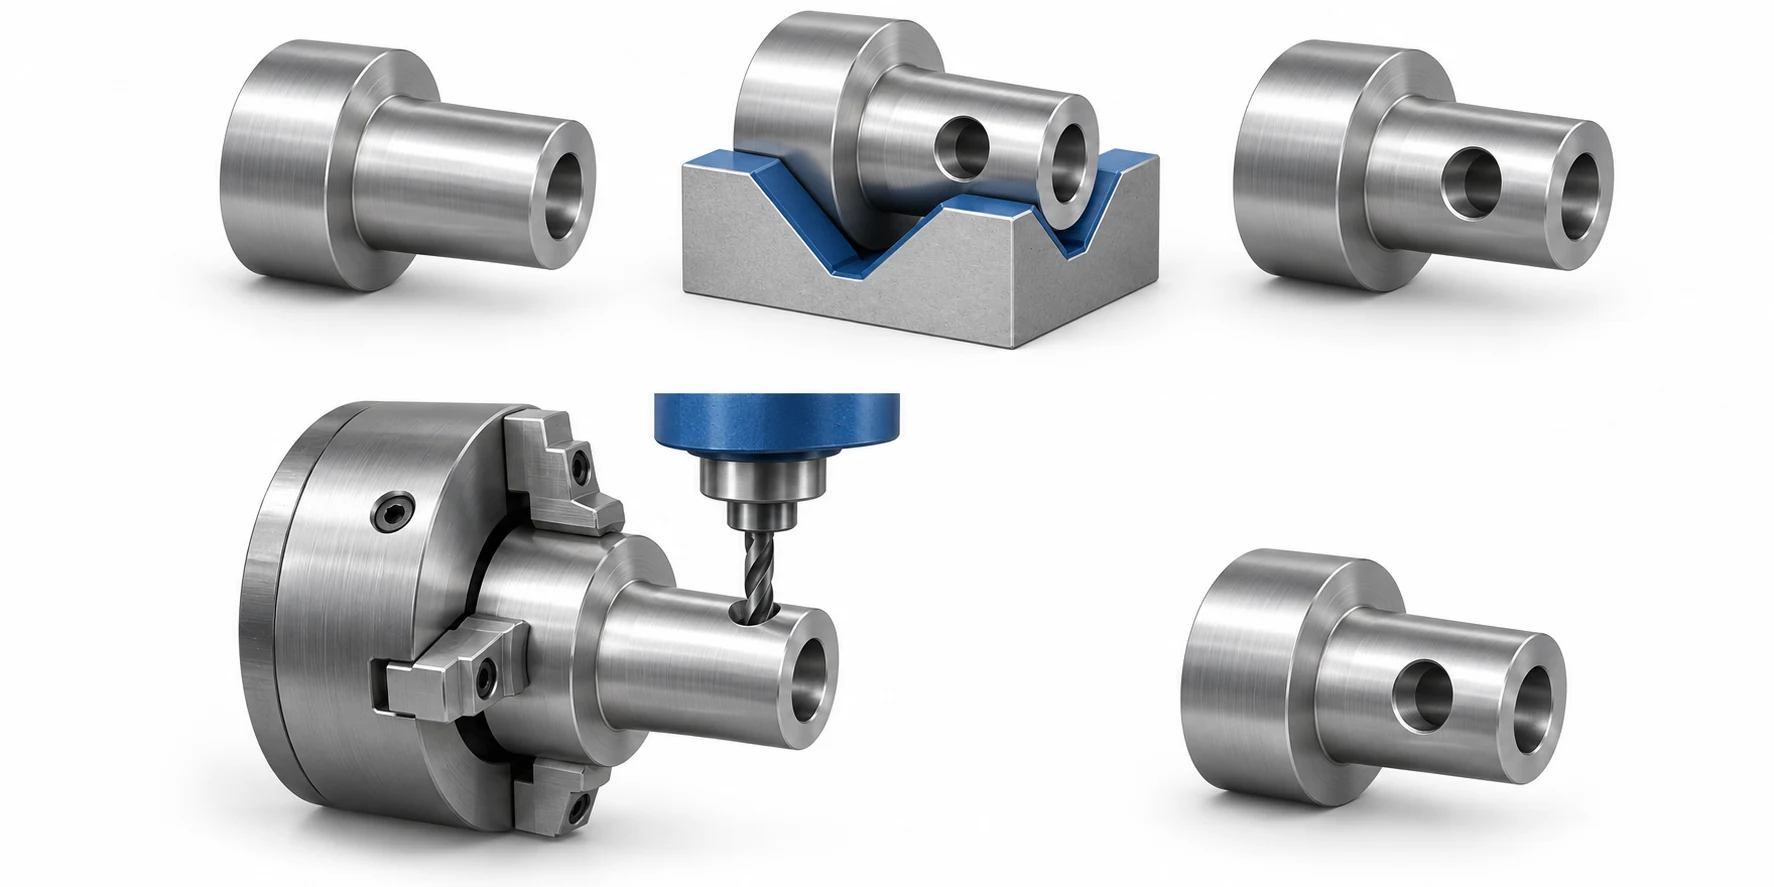
Controleer de voorgestelde bewerkingsvolgorde in deze volgorde:
- Identificeer de geïnstalleerde apparatuur. Bevestig de werkelijke axiale en radiale aangedreven gereedschapshouders, C-besturing, Y-verplaatsing en tegenovergestelde spindel; een catalogusoptie is geen geïnstalleerde optie.
- Wijs excentrische sneden toe. Koppel elke radiale boring, vlakke zijvlakken of vlakke oppervlakte aan de houder en de C-/Y-beweging die erbij hoort; controleer de vrijheid tussen klauwplaat en schouder.
- Volg de overdracht. Toon welke oppervlakken in de eerste opspanning blootliggen, welke voor het tweede uiteinde behouden blijven en of een subspindle of een afzonderlijke heropspanning deze blootlegt.
- Declareer resterend werk. Geef elke functie, ontbraming of inspectiestap op die na verlaten van die draaimachine wordt uitgevoerd, in plaats van deze te tellen alsof de machine het onderdeel volledig heeft afgewerkt.
De nominale reisafstand van een machine kan geen botsing met een houder of een grip die het vereiste vlak bedekt, oplossen. De gids voor draaibankspecificaties legt uit wat u moet lezen op het voorgestelde model; onze ontwerpgids voor gedraaide onderdelen behandelt wijzigingen aan het onderdeel indien de opspanning of toegang tot de functionaliteit blijft moeilijk. Zodra beide voorgestelde routes rekening houden met elk onderdeelfeature, vergelijk dan de totale bewerkingsomvang bij dezelfde tekeningsrevisie, hoeveelheid en acceptatievereiste. Geen van beide machinenaam voorspelt op zichzelf de kosten of tolerantie.
Technische bronnen
- Haas Automation, ST-serie draaibanken en ST-20Y Y-as CNC-draaibank. Gebruikt om overlappende productnamen en modelspecifieke opties te documenteren.
- Haas Automation, NGC Lathe Operator’s Manual (2025), §§6.18–6.20. Gebruikt voor aangedreven gereedschap, C-as- en Y-as-bedieningsverschillen.
- Haas Automation, De kracht van de Y-as, blz. 1. Gebruikt voor de extra lineaire, excentrische verplaatsing in een draaiconfiguratie met Y-as.
- Haas Automation, De kracht van de Y-as, blz. 2, en A2-5 Afwerksubspindel. Gebruikt voor de optionele overgeplaatste-spindeloverdracht en toegang tot de achterzijde.



