Auf dieser Seite
„CNC-Drehmaschine“ und „CNC-Drehzentrum“ kennzeichnen keine zwei zuverlässig unterschiedlichen Maschinenklassen. Hersteller verwenden beide Bezeichnungen für sich überschneidende Produkte. Der sinnvolle Vergleich erfolgt zwischen den für Ihr Werkstück angebotenen Maschinenkonfigurationen: einer X/Z-Drehbearbeitung mit starren Werkzeugen; einer Drehmaschine mit angetriebenen Werkzeugen und Spindelwinkelsteuerung; einer Konfiguration mit Y-Achsenweg; sowie – falls erforderlich – einer Gegen-Spindel für das zweite Werkstückende. Jede dieser Konfigurationen kann in einem Katalog als Drehmaschine oder als Drehzentrum bezeichnet werden.
Die Zeichnung – nicht die Bezeichnung auf einem Angebot – entscheidet, welcher Bearbeitungsweg plausibel ist. Eine koaxiale Hülse erfordert möglicherweise nur Drehen und einen zweiten Spannvorgang. Eine Welle mit einem Querloch profitiert unter Umständen von einem angetriebenen Werkzeug und einer C-Achsen-Positionierung. Ein exzentrisch gefrästes Merkmal kann je nach seiner Form eine Y-Bewegung, eine geeignete C-Achsen-Interpolationsbahn oder einen späteren Fräsprozess erfordern. Ein Gewinde auf der Rückseite kann selbst bei ansonsten einfacher Teilgeometrie die Spannreihenfolge verändern. Die richtige Frage lautet: Welcher komplette Bearbeitungsweg führt zum akzeptierten Teil – einschließlich aller Umspannungen und der endgültigen Prüfung?
Die Bezeichnungen überschneiden sich; erfragen Sie die tatsächliche Konfiguration
Eine gängige Kurzbezeichnung versteht ein Drehzentrum als eine Drehmaschine mit zusätzlicher Fräs-Funktion. Dies ist zwar übersichtlich, aber bei aktuellen Maschinenlisten unzuverlässig. Haas beispielsweise nennt eine Produktfamilie ST-Serie Drehzentren, beschreibt Standardmodelle dieser Familie als CNC-Drehmaschinen und bezeichnet seine ST-20Y als Y-Achsen-CNC-Drehmaschine. Dieses Beispiel etabliert keine universelle Benennungsnorm; es zeigt vielmehr, warum allein der Name nicht belegt, dass angetriebene Werkzeuge, Y-Achsen-Bewegung oder eine zweite Spindel installiert sind. [1]
Lesen Sie ein Angebot als vorgeschlagenen Fertigungsprozess, nicht als Wettbewerb um Maschinennamen. Fragen Sie nach, ob die tatsächlich eingesetzte Maschine über die erforderlichen Werkzeugpositionen und -halter, einen angetriebenen Werkzeughalter, einen steuerbaren Spindelwinkel, eine nutzbare Y-Achsen-Bewegung sowie eine Werkstückaufspannung für die Bearbeitung der Rückseite verfügt. Erkundigen Sie sich zudem, welche Merkmale an anderer Stelle gefertigt werden. Ein Zulieferer kann beispielsweise eine Basis-Drehmaschine für Dreharbeiten und eine Fräsmaschine für sekundäre Merkmale verwenden; ein anderer Zulieferer kann stattdessen eine Dreh-Fräsmaschine einsetzen. Beide Wege können solide sein, sofern das fertige Teil und die Prüfanforderungen identisch sind. Das Wort „Center“ macht den zweiten Weg nicht per se besser.
Es hilft, vier Fragen zu unterscheiden, die oft fälschlicherweise zu einer einzigen zusammengefasst werden: Kann das Werkstück sicher eingespannt werden? Kann das Werkzeug physisch jede Geometrie erreichen? Können die Achsen den erforderlichen Bearbeitungsweg erzeugen? Kann das Ergebnis unter den geforderten Endbedingungen kontrolliert werden? Eine Broschüre beantwortet möglicherweise nur die dritte Frage. Ein glaubwürdiger Fertigungsplan beantwortet alle vier. Dies ist besonders wichtig bei langen Wellen, dünnwandigen Hülsen, Sackbohrungen oder Schultern in der Nähe des Spannfutters, wo die nominelle Maschinenleistung die Zugänglichkeit bei der gewählten Spannvorrichtung nicht abschließend klärt.
Beginnen Sie mit der Geometrie, die eine grundlegende Drehbearbeitung erreichen kann
Eine X/Z-Drehmaschine mit statischen Revolverwerkzeugen ist ein sinnvoller erster Ansatz, wenn die kritische Geometrie rotationssymmetrisch zur Spindelachse ist. Denken Sie an einen Außendurchmesser, eine Absatzfläche, eine Stirnfläche, eine konzentrische Bohrung, eine Nut oder ein Gewinde, die von den geplanten Werkzeugen erreicht werden können. Das rotierende Werkstück erzeugt die Schnittbewegung; das Werkzeug bewegt sich entlang oder quer zur Spindelachse. Dieser Arbeitsumfang beschreibt den Zugang zu Merkmalen – er verspricht nicht, dass jedes runde Teil in einem einzigen Aufspannvorgang fertiggestellt werden kann. Ein hinter der Spannfutter versteckter Absatz oder eine Anforderung am gegenüberliegenden Ende können einen Werkstückwechsel oder eine Neu-Aufspannung erforderlich machen.
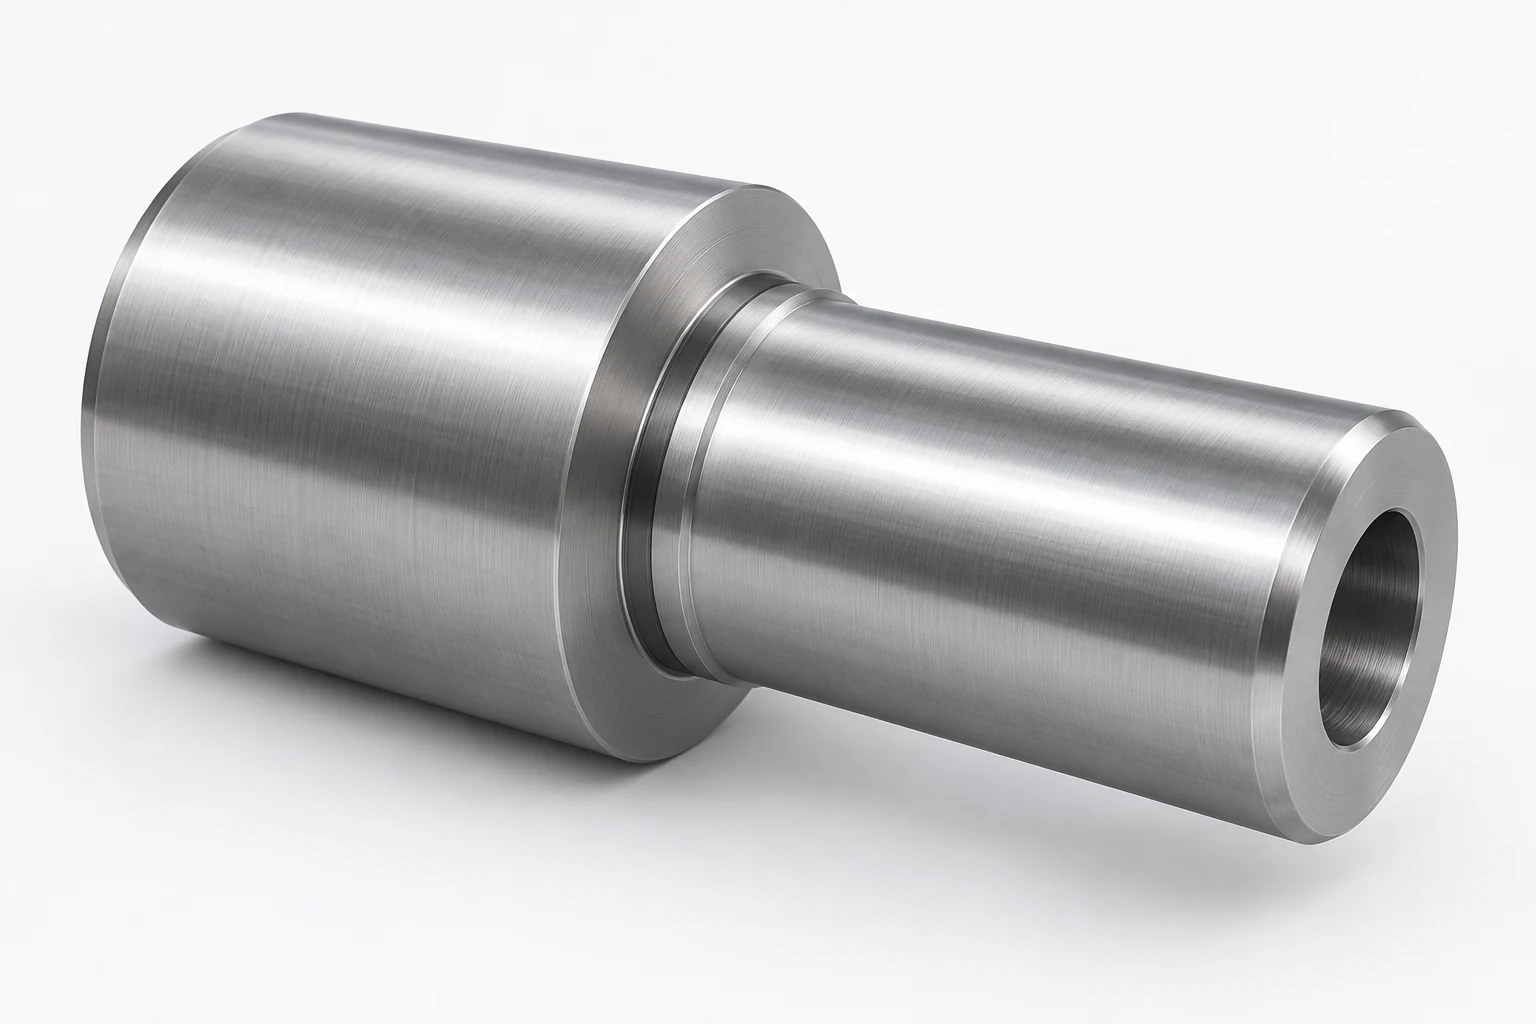
Betrachten Sie eine Hülse mit zwei Außendurchmessern, einer Durchgangsbohrung und einer Nut an einer Stirnfläche. Bei der ersten Bearbeitung könnten der Außenbereich gedreht, die innere Geometrie gebohrt oder aufgebohrt und die zugängliche Nut geschnitten werden. Falls beide Stirnflächen eine Längenbeziehung einhalten müssen, ist für die andere Stirnfläche weiterhin ein Spannkonzept erforderlich. Ein einfaches Umspannen mit einer Spannzange oder weichen Spannbacken könnte ausreichend sein; eine Gegenspindel kann bei Serienfertigung den Handhabungsaufwand reduzieren. Keine der beiden Optionen ändert die Tatsache, dass die Schnittgeometrie selbst grundsätzlich rotationssymmetrisch ist.
Verwenden Sie nicht den Begriff „Rundmaterial“ als Kurzform für „ausschließlich Drehen“. Eine runde Welle kann eine Passfeder-Nut, einen radialen Anschluss oder ein Querloch aufweisen. Ebenso kann eine blockförmige Komponente eine gedrehte Nabe besitzen, deren geometrische Beziehung zu gefrästen Flächen eine kombinierte Fertigungsroute sinnvoll macht. Unser Leitfaden zur Unterscheidung zwischen Drehmaschine und Fräsmaschine behandelt die umfassendere Frage der geometrischen Ausgangsform. Hier geht es vielmehr darum, ob zusätzliche Merkmale den Einsatz von Maschinen über eine grundlegende Drehanlage hinaus rechtfertigen.
Markieren Sie Merkmale nach dem Werkzeugansatz – nicht nur nach ihrer Form
Markieren Sie auf einer Zeichnung jedes Merkmal danach, von wo aus ein Werkzeug es bearbeiten muss. Axiale Merkmale verlaufen entlang der Spindelachse: z. B. ein Bohrung an der Stirnfläche, eine Stirnnut oder eine zentrische Bohrung. Radiale Merkmale werden von der zylindrischen Seite her angefahren: z. B. eine Querbohrung, eine Seitennut oder eine Schraubflanke. Markieren Sie anschließend, ob das Merkmal konzentrisch ist, eine definierte Winkelposition aufweist, gegenüber der Mittellinie versetzt ist oder sich auf der Rückseite befindet. Diese Unterscheidungen sind wichtiger, als jedes nicht runde Merkmal pauschal als „Fräsen“ zu bezeichnen.
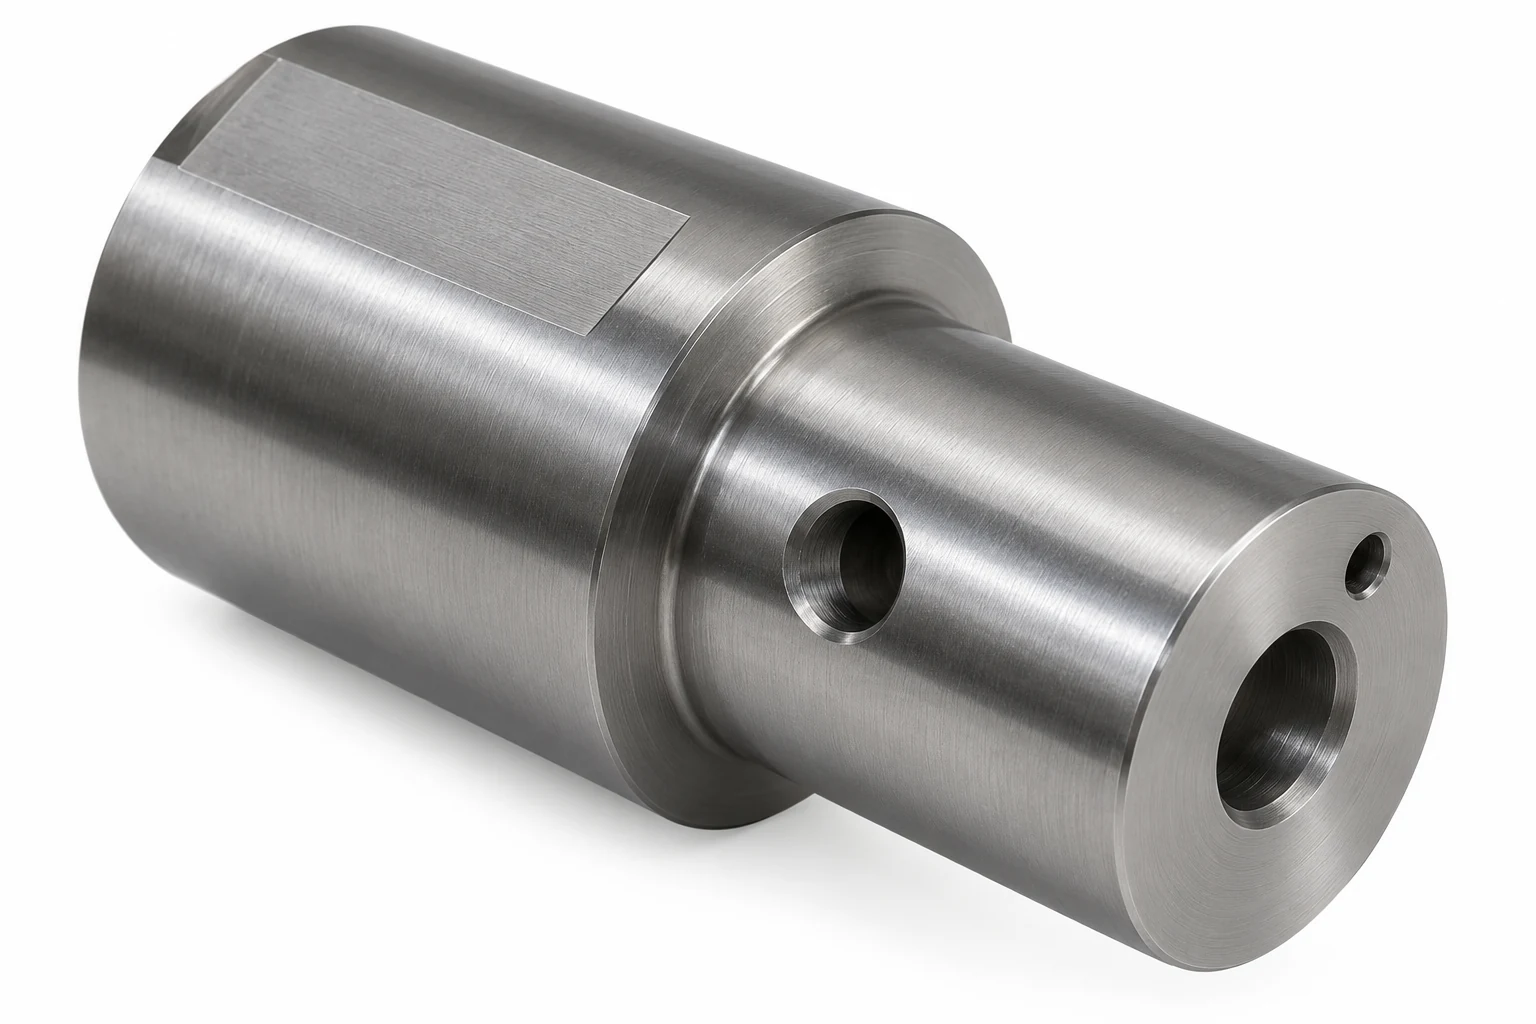
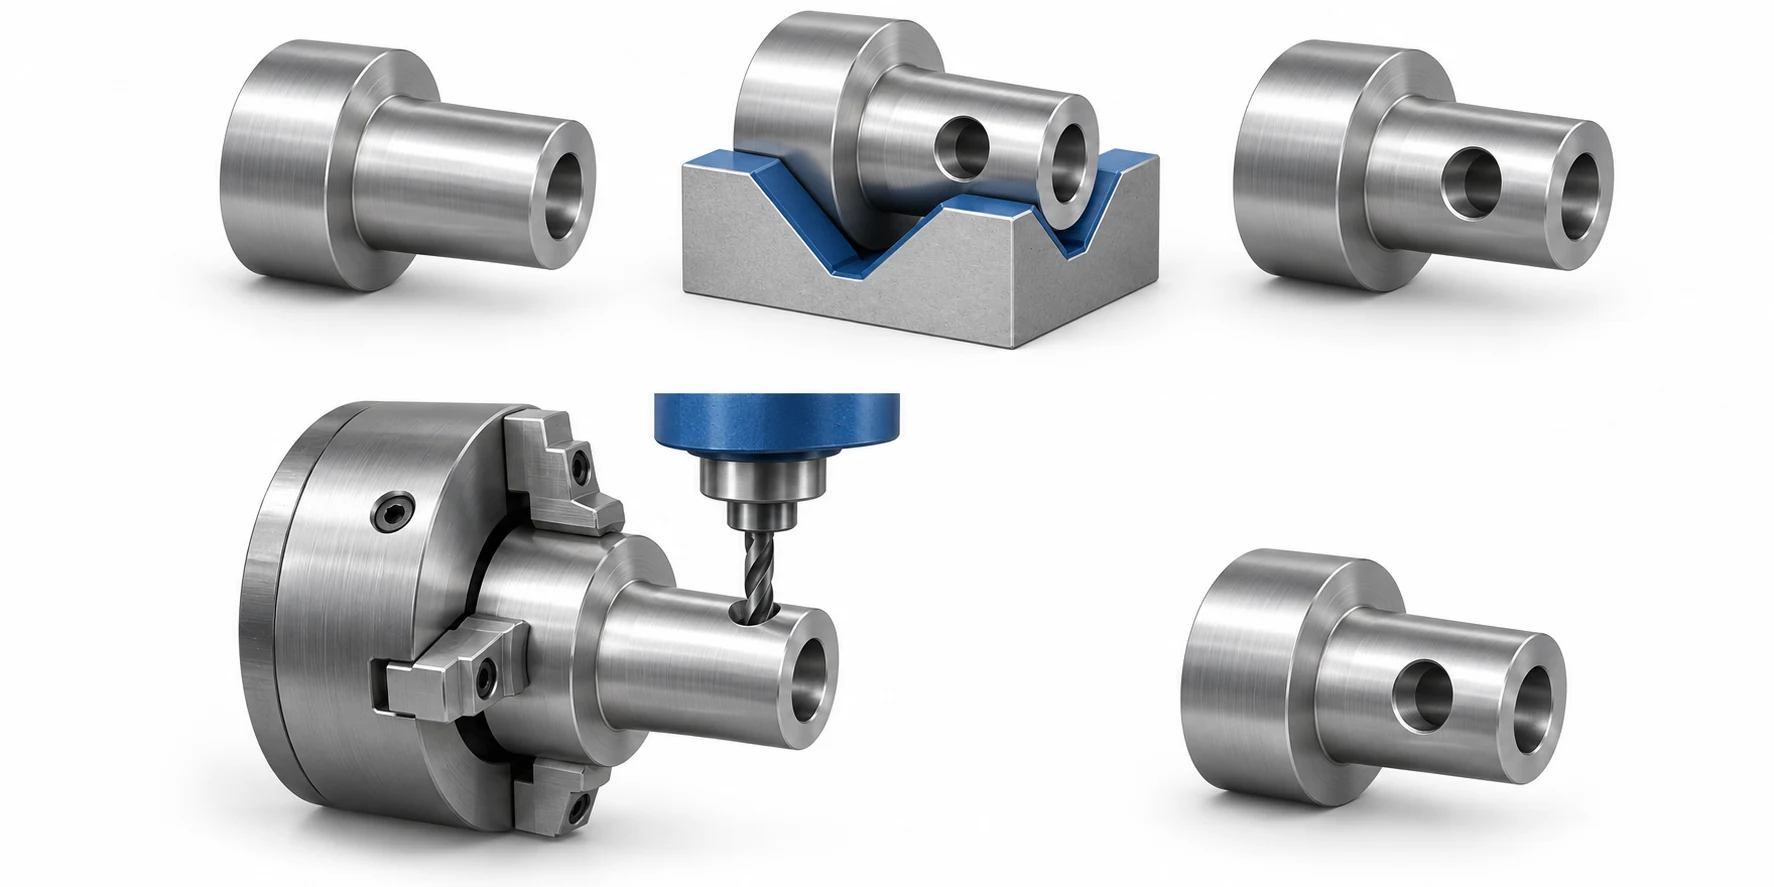
Eine quergebohrte Welle veranschaulicht den Punkt. Der Außendurchmesser und die Endbohrung sind Drehmerkmale. Eine radiale Bohrung kann mit einem angetriebenen radialen Werkzeug geschnitten werden, während die Spindel auf den angegebenen Winkel positioniert ist. Falls die Bohrung durchgehend ist und nur eine einzige Winkelposition aufweist, kann dies für eine konfigurierte Maschine unkompliziert sein. Eine Bohrungsgruppe an verschiedenen Winkelpositionen stellt zusätzliche Anforderungen an das Indexieren. Eine Tasche mit einer linear versetzten, nicht mittig angeordneten Wand wirft eine andere Bahnplanungsfrage auf. Alle drei Merkmale als „Seitenbearbeitung“ zu bezeichnen, würde den entscheidenden Unterschied verschleiern, der die gewählte Bearbeitungsroute bestimmt.
Auch die geometrische Beziehung zwischen Merkmalen ist entscheidend. Ein Querbohrung muss möglicherweise mit einer gedrehten Nut ausgerichtet sein; eine Fläche muss möglicherweise einen vorgegebenen Winkel zu einer anderen Bohrung aufweisen. Falls diese Beziehungen kritisch sind, lässt sich ihre Herstellung vereinfachen, indem sie ausgeführt werden, während das Werkstück weiterhin in einer einzigen Drehbearbeitungsaufspannung referenziert bleibt – dies erleichtert den Bezugspunktübergang. Dies stellt einen potenziellen Vorteil dar, jedoch keine automatische Genauigkeitssteigerung. Die tatsächliche erzielbare Genauigkeit hängt nach wie vor von Werkzeugverformung, Aufspannung, Prozesskontrolle und Prüfung ab.
Vergleichen Sie konfigurierte Bearbeitungswege im gleichen Teileumfang.
Nutzen Sie die folgenden drei Wege als Screening-Vergleich. Jede Zeile beschreibt eine Maschine, die tatsächlich mit der entsprechenden Ausstattung bestückt und programmiert ist – nicht lediglich eine Kategorie nach Benennung. Der vorgeschlagene Lieferant muss dennoch die Werkzeugausrichtung, den Arbeitsraum, die Aufspannung sowie den Zugang für die konkrete Zeichnung bestätigen.
| Konfigurierter Drehbearbeitungsweg | Merkmalen, die sie möglicherweise kombiniert | Grenze, die auf der Zeichnung zu prüfen ist | Wahrscheinliche Alternative, falls die Grenze nicht eingehalten wird |
|---|---|---|---|
| X/Z-Drehbearbeitung mit statischen Werkzeugen | Zugängliche koaxiale Durchmesser, Stirnflächen, Bohrungen, Nuten und Gewinde | Können die Werkzeuge beide Enden und alle erforderlichen Flächen in der geplanten Aufspannung erreichen? | Neuaufspannung für die gegenüberliegende Stirnfläche; separate Bearbeitungsoperation für nichtachsparallele Merkmale |
| X/Z plus angetriebene Werkzeuge und C-Achsen-Steuerung | Die oben genannte Rotationsspanne plus ausgewählte Stirn- oder radiale Bohrungen, Nuten und winkelbezogene Merkmale | Erreichen die installierten axialen/radialen Werkzeughalter, die Winkelsteuerung und der programmierte Bearbeitungsweg das Merkmal? | Verwenden Sie eine andere ausgestattete Maschine oder eine separate Fräsmaschine/mit speziellem Spannvorrichtung für ein nicht zugängliches Merkmal |
| Angetriebene Werkzeuge und C-Achse plus Y-Achsen-Bewegung | Die oben genannten Funktionen plus nichtachsparallele Merkmale, für die eine nutzbare lineare Y-Bewegung erforderlich ist | Liegt das Merkmal innerhalb der tatsächlichen Y-Bewegungsweite und außerhalb des Bereichs von Spannfutter, Revolver und benachbarter Geometrie? | Gestalten Sie den Zugang neu oder nutzen Sie einen sekundären Fräsprozess, wo dieser besser geeignet ist |
Ein Gegenlagerspindel ist eine weitere Konfigurationsmöglichkeit – kein vierter, gegenseitig ausschließender Eintrag. Sie löst die Übergabe an das andere Ende des Werkstücks. Eine Maschine könnte sie mit angetriebenen Werkzeugen und Y-Achse kombinieren oder nur einige dieser Funktionen besitzen. Eine Zeichnung mit Arbeiten an der Rückseite beweist nicht zwangsläufig, dass eine Gegenlagerspindel wirtschaftlich ist; sie beweist lediglich, dass der gewählte Bearbeitungsweg erklären muss, wie das zweite Ende aufgespannt und fertigbearbeitet wird.
Angetriebene Werkzeuge erweitern den Zugriff auf Merkmale, während das Werkstück weiterhin eingespannt bleibt.
Ein angetriebenes Werkzeug verfügt über eine eigene rotierende Schnittbewegung. Axiale Werkzeughalter können eine Stirnfläche bearbeiten; radiale Werkzeughalter bearbeiten die Seite eines rotierenden Werkstücks, nachdem die Spindel für die jeweilige Operation gestoppt oder gezielt gesteuert wurde. Antrieb, verfügbare Werkzeughalter und Steuerung der Maschine müssen sämtlich den geplanten Schnitt unterstützen. Das NGC-Lathe-Bedienhandbuch 2025 von Haas beschreibt den Betrieb mit angetriebenen Werkzeugen und unterscheidet dabei zwischen axialen und radialen Anwendungen. [2]
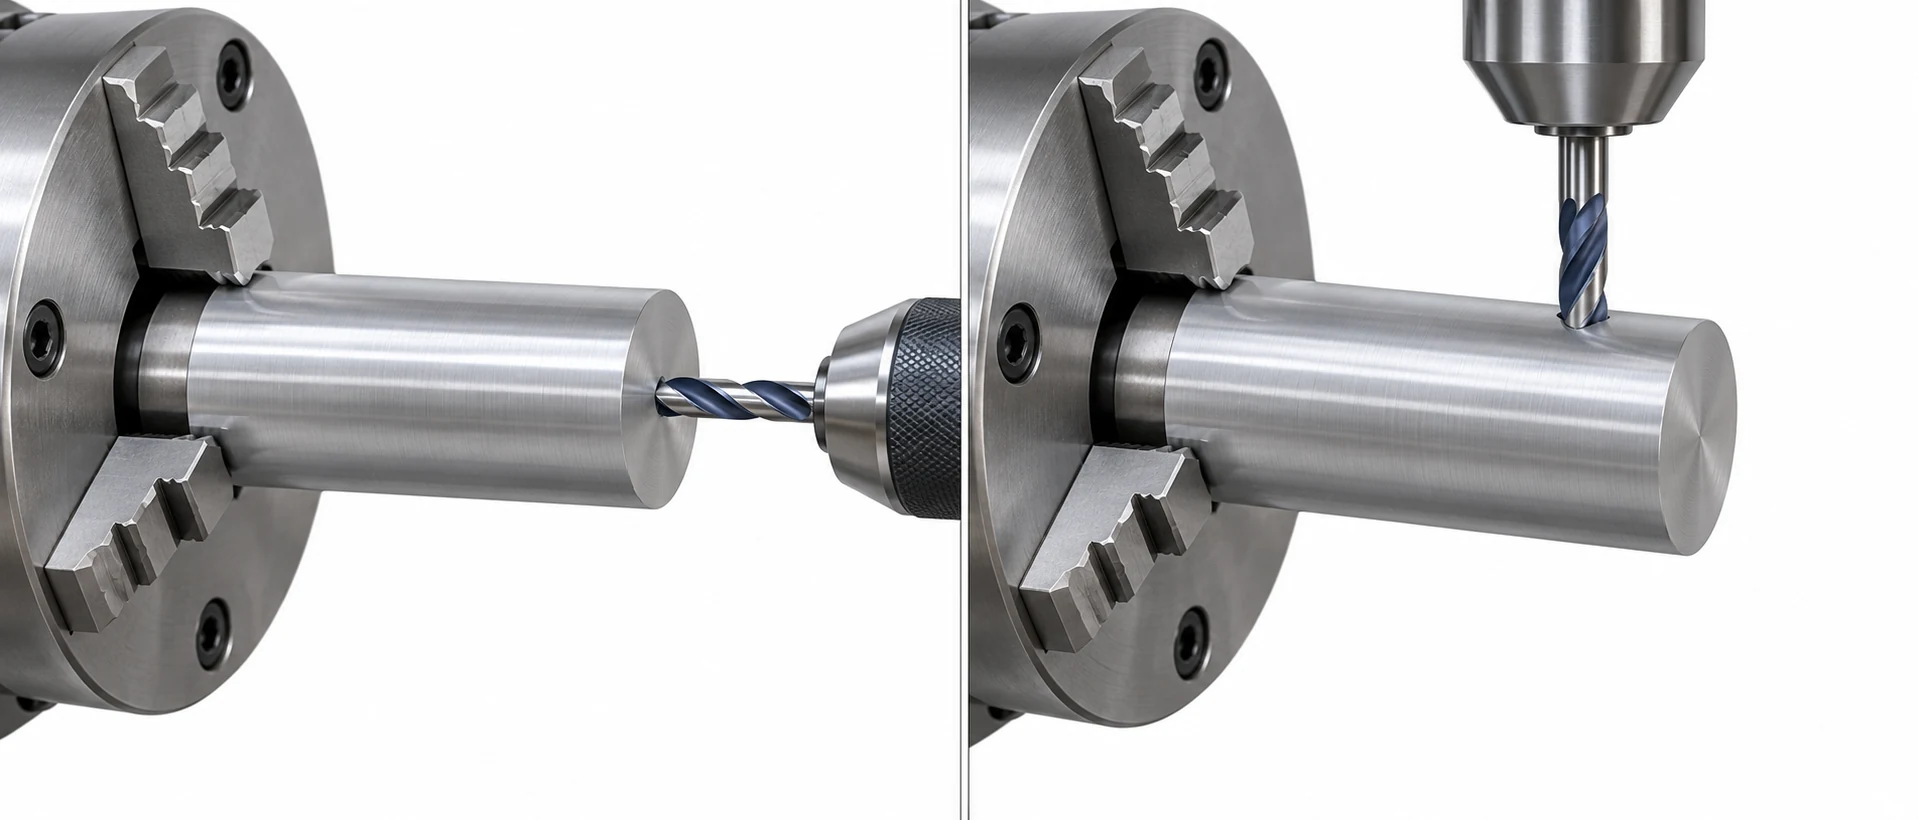
Diese Fähigkeit ist nützlich, wenn ein gedrehtes Bauteil nur wenige Bohrungen oder Flächen aufweist, die direkt mit seiner gedrehten Geometrie verknüpft sind. Der Vorteil besteht meist in weniger Aufspannwechseln: Das Werkstück kann dieselbe primäre Aufspannung und denselben Bezugspunkt während einer ausgewählten sekundären Bearbeitung beibehalten. Es ist jedoch keine Regel, dass jedes Merkmal am Drehmaschinenplatz hergestellt werden muss. Eine große Tasche, ein tiefer Seitenzugriff oder ein ungünstiger Werkzeugzugriff können eine dedizierte Fräs-Aufspannung übersichtlicher und produktiver machen. Ein angetriebenes Werkzeug ermöglicht zudem keinen Zugriff auf eine nicht zugängliche Rückseite.
Für die Mechanik axialer und radialer Werkzeughalter sowie den Unterschied zwischen angetriebenen Werkzeugen und der umfassenderen Fräs-Dreh-Bearbeitung siehe unseren Leitfaden zu angetriebenen Werkzeugen. Die Kaufentscheidung ist hier enger gefasst: Entfernt diese spezifische Konfiguration einen signifikanten Werkstückwechsel, ohne dabei ein noch gravierenderes Problem bei der Werkzeugzugänglichkeit oder der Prüfbarkeit zu verursachen?
C-Achsen-Steuerung regelt die Winkelposition und ausgewählte Bearbeitungswege
Wenn eine Welle drei radiale Bohrungen in vorgegebenen Winkeln benötigt, muss die Spindel anhalten oder sich unter winkelgenauer Steuerung bewegen, damit das Werkzeug jede Position erreicht. Eine C-Achse stellt diese gesteuerte Drehposition bereit und ermöglicht bei geeigneten Konfigurationen koordinierte Bewegung für ausgewählte Fräswege. Das angetriebene Werkzeug liefert die Schneidrotation; die C-Achse steuert den Winkel des Werkstücks. Keines dieser beiden Elemente allein gibt den gesamten Umfang der herstellbaren Taschen, Flächen oder Konturen an.
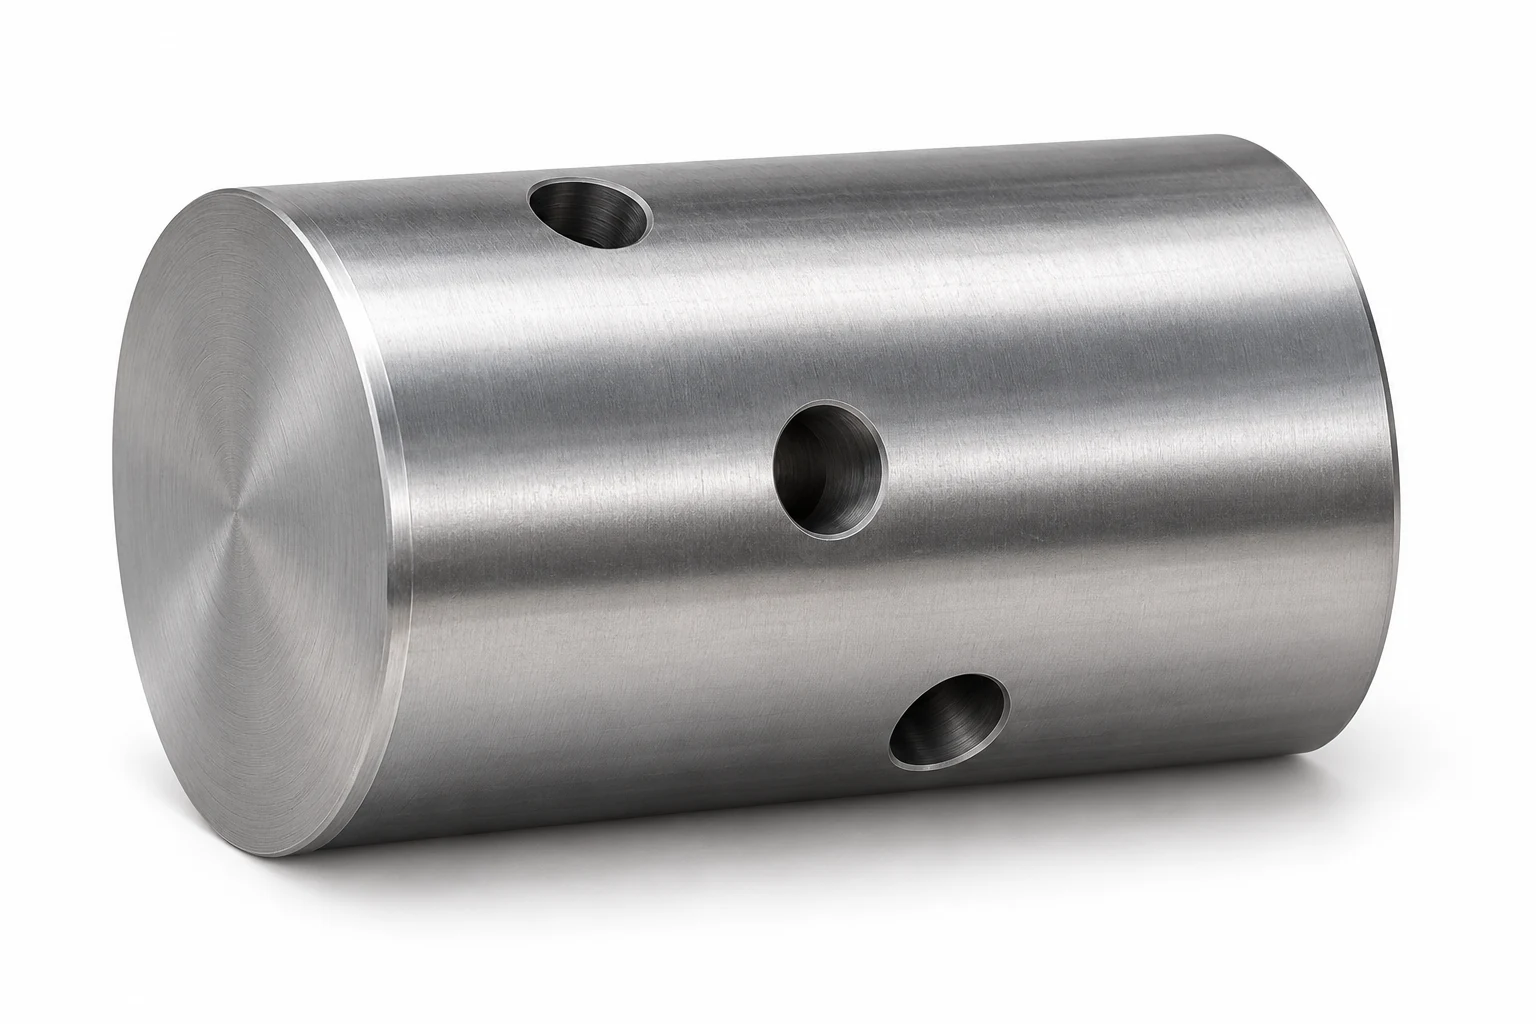
Für ein Teil mit einem axialen Schraubenkreis auf seiner Stirnfläche erkundigen Sie sich danach, wie die Bohrungen positioniert sind und ob die tatsächliche axiale Antriebswerkzeug-Ausrüstung ihren Radius erreicht. Bei einem radialen Muster fragen Sie, ob das Werkzeug die benachbarte Schulter freigibt und ob die Winkelbeziehung zu einer Referenzgeometrie spezifiziert ist. Dies sind Merkmalsfragen, keine Markenfragen. Das offizielle Handbuch von Haas aus dem Jahr 2025 erlaubt ausdrücklich das Fräsen von Formen mit der C- und/oder Y-Achse an einer entsprechend ausgestatteten Drehmaschine; daher ist „keine Y-Achse“ kein ausreichender Grund, jedes gefräste Merkmal abzulehnen. [2]
Die Bearbeitungsroute erfordert noch den richtigen Werkzeughalter, eine steuerbare Spindel, ein Programm, eine stabile Werkstückaufspannung sowie eine Möglichkeit zur Überprüfung der Lage. Falls das Merkmal einen Weg außerhalb der praktisch erreichbaren Reichweite der C-Achsen-Konfiguration erfordert, kann eine Maschine mit Y-Achse oder eine separate Fräsoperation die bessere Lösung sein. Diese Entscheidung sollte sich an der tatsächlichen Geometrie des Merkmals und der Maschineneinrichtung orientieren – nicht an einer allgemeinen Liste von Fähigkeiten.
Nutzen Sie die Y-Bewegung dort, wo der erforderliche exzentrische Bearbeitungsweg sie benötigt
Eine Y-Achse fügt eine lineare Bewegung quer zur Spindelachse hinzu. Sie ermöglicht es einem angetriebenen Werkzeug, eine exzentrische Flächenkontur zu bearbeiten oder einen Bearbeitungsweg zu erzeugen, der allein mit den Achsen X/Z und C nur schwer realisierbar wäre. Haas beschreibt diese Anwendung in Die Kraft der Y-Achse; das entscheidende Konzept ist die zusätzliche Richtung einer gesteuerten Bewegung – nicht die veröffentlichten Abmessungen eines bestimmten Modells. [3]
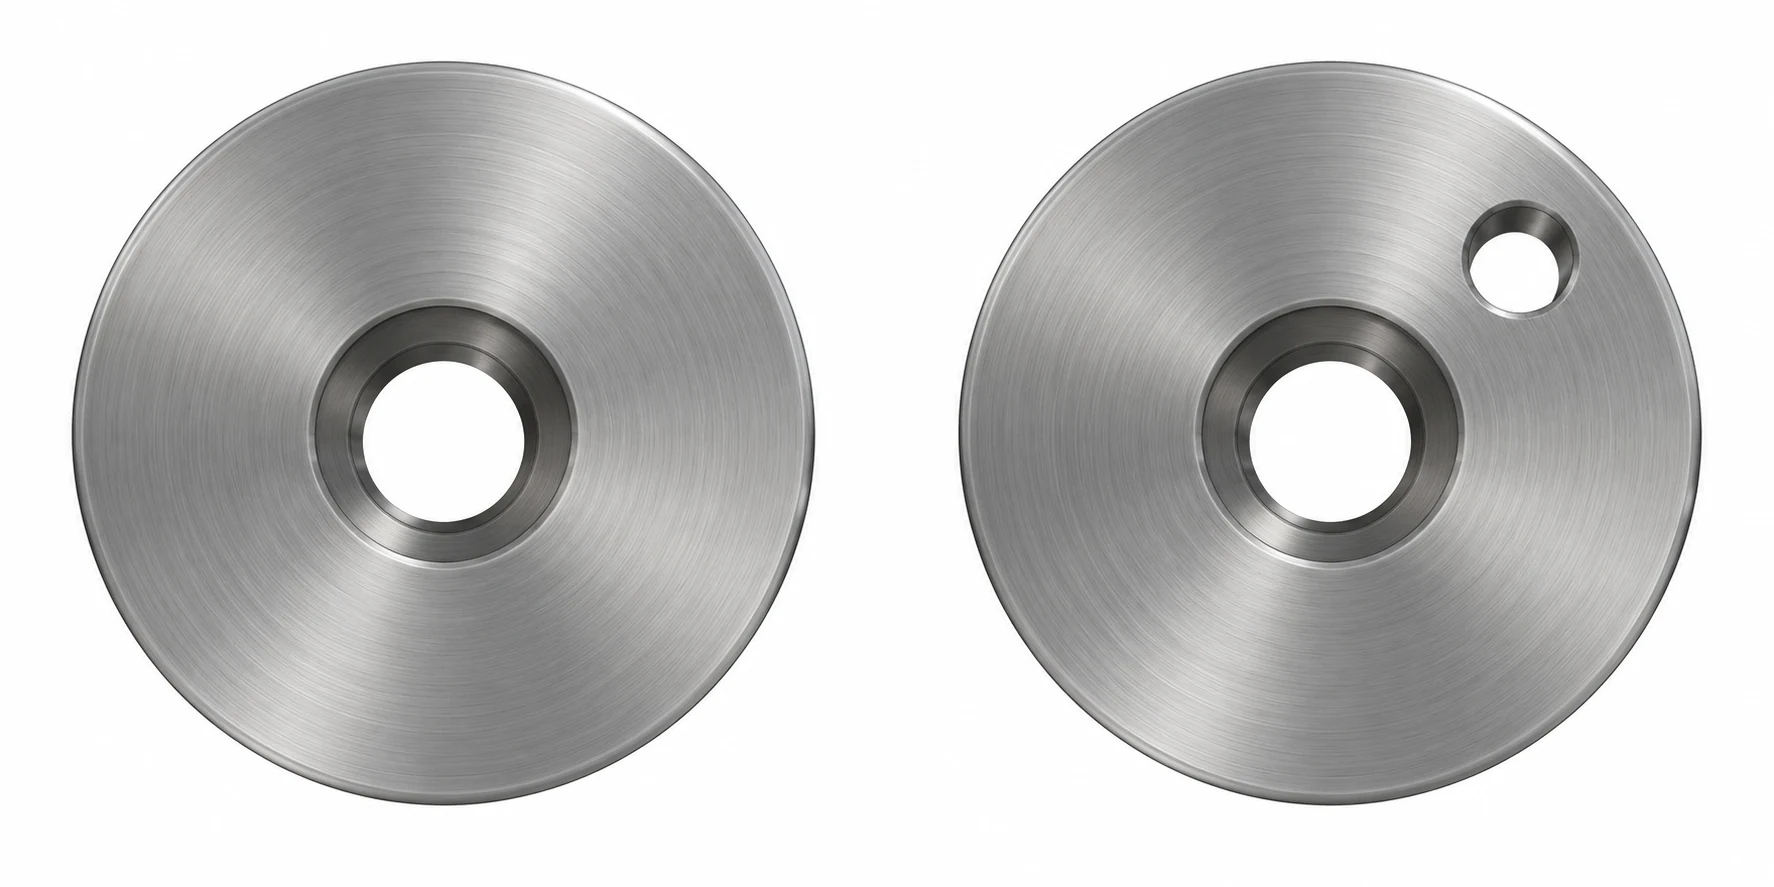
In der Abbildung erfordern die zentrierte Bohrung und das exzentrische Gesichtsloch unterschiedliche Werkzeugpositionen. Der Versatz allein erfordert jedoch nicht die Y-Achse: Ein geeignetes angetriebenes Werkzeug mit C-Achsen-Steuerung kann dieses Loch erreichen, oder eine separate Aufspannvorrichtung kann es positionieren. Eine flachbodige Gesichtstasche kann einen linearen Bearbeitungsweg außerhalb der Mittellinie hinzufügen; die Y-Bewegung kann der praktikable Weg sein, diesen Weg zu fräsen, während das Teil weiterhin eingespannt bleibt. Die tatsächliche Werkzeugausrichtung, der programmierte Bearbeitungsweg, der verfügbare Y-Bewegungsbereich, der erforderliche Freiraum sowie das Verhältnis von Toleranzen entscheiden.
Fordern Sie die vorgeschlagene Bearbeitungsoperation an – nicht nur die Angabe „Y-Achse-fähig“. Wenn das Merkmal neben einer hohen Schulter liegt, kann die nominelle Y-Bewegungsweite irrelevant sein, weil Werkzeug oder Spannfutter bereits vor Erreichen dieser Weite mit der Schulter kollidieren. Falls ein kurzer Serienlauf eine aufwändige Einrichtung für eine einzelne Tasche erfordern würde, kann eine separate Fräsmaschine wirtschaftlich sinnvoll sein – selbst wenn eine Maschine mit Y-Achse diese Tasche grundsätzlich bearbeiten könnte. Umgekehrt kann ein Wiederholungsteil mit mehreren zueinander gehörenden schrägen Merkmalen eine umfangreichere Maschinenausstattung rechtfertigen, da dadurch Teilumspannungen und Übergaben von Bezugsebenen entfallen.
Planen Sie das zweite Werkstückende separat von den Drehachsen
Eine Anforderung an das zweite Ende stellt zunächst ein Spannproblem dar, bevor sie ein Achsenproblem ist. Ein Werkstück benötigt möglicherweise eine fertig bearbeitete Stirnfläche, eine hintere Fase, eine Hinterbohrung oder ein Gewinde, nachdem es vom Ausgangsbarren getrennt wurde. Falls die erste Spannung dieses Ende abdeckt, kann der Werkzeugträger dieses Merkmal nicht erreichen – allein die Verfügbarkeit von lebenden Werkzeugen oder einer Y-Achsen-Bewegung der Maschine reicht hierfür nicht aus. Der Bearbeitungsweg muss daher einen Werkstücktransfer, eine Neuspannung oder eine Übergabe an die gegenüberliegende Spindel umfassen, gefolgt von den jeweiligen Zerspanungsoperationen zur Fertigstellung der Geometrie am hinteren Ende.
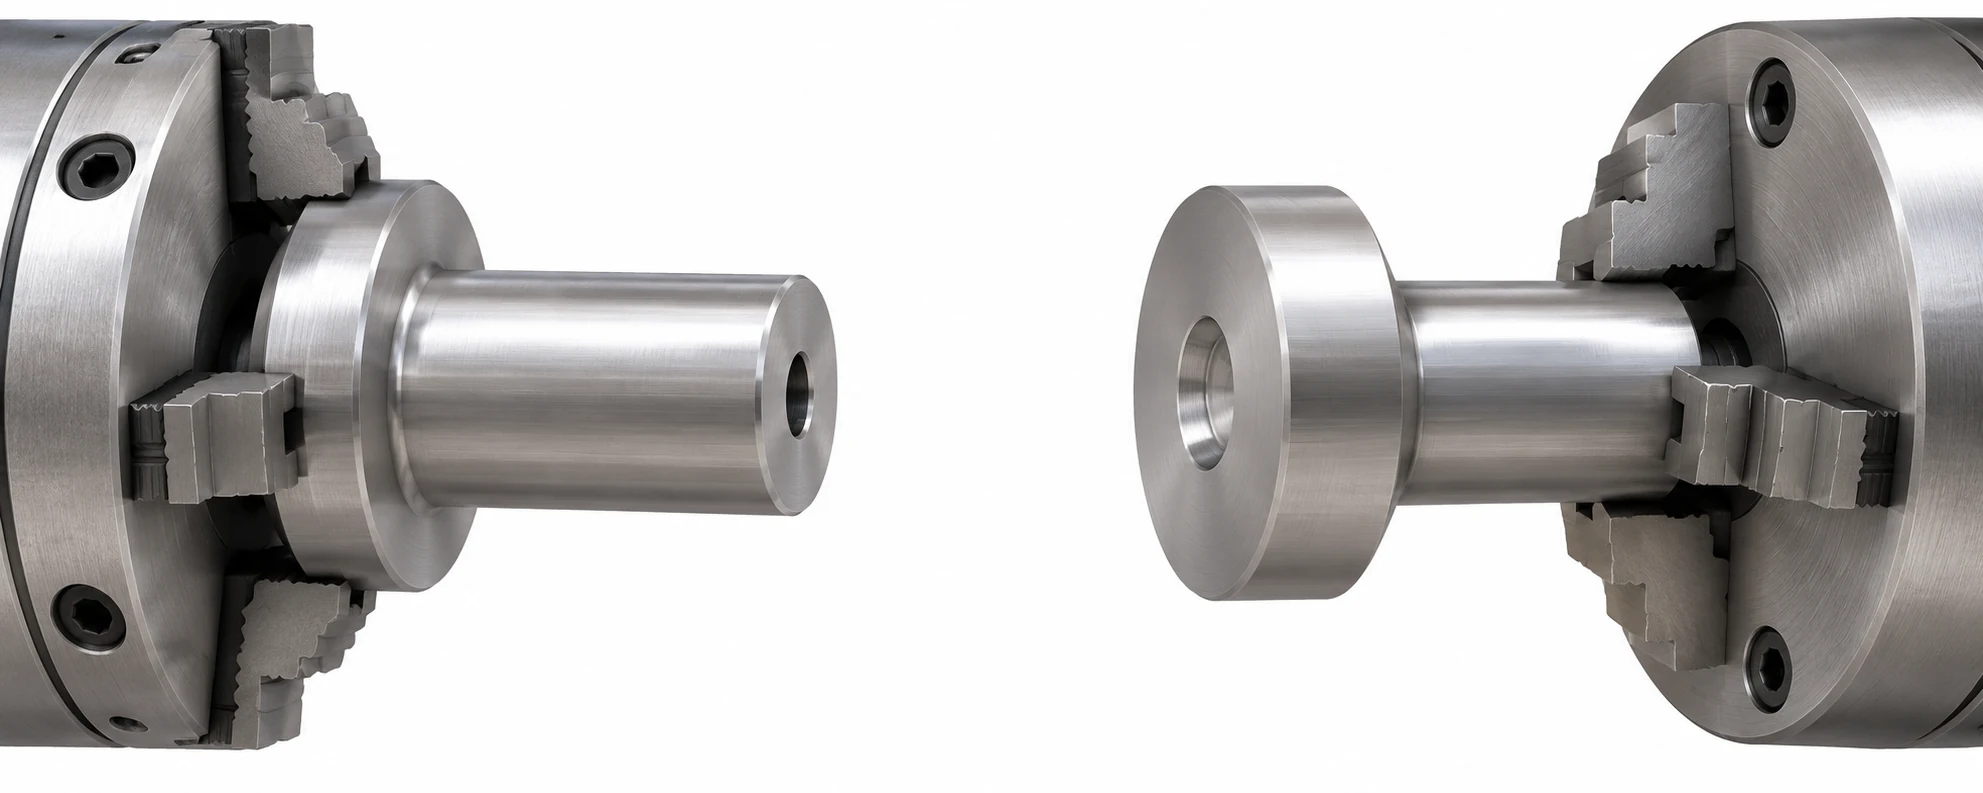
Eine gegenüberliegende Zusatzspindel kann das Werkstück vor der Trennung greifen und für die Bearbeitung der Rückseite innerhalb einer geeigneten Maschine übernehmen. Haas dokumentiert dies als verfügbare Konfiguration, nicht als Eigenschaft jedes Drehcenters. [4] Der Transfer während des Zyklus kann vermeiden, dass das Teil zu einer anderen Maschine transportiert wird, und trägt zu einer kontrollierten Übergabe bei. Er garantiert jedoch nicht, dass eine tiefe Hinterseite-Tasche, eine Seitenkontur oder eine verdeckte Fläche nach dem Transfer fertiggestellt werden kann. Prüfen Sie den Werkzeugzugang an der zweiten Spindel sowie die durch den ersten Bearbeitungsvorgang verbleibende Greiffläche.
Ein herkömmlicher Werkstückwechsel ist nicht automatisch minderwertig. Für eine Kleinserie einer Hülse, deren Rückseite lediglich einen einfachen Absatz benötigt, kann eine weitere Aufspannung ausreichend sein. Für eine Langserienfertigung mit einer kritischen Front-zu-Rück-Beziehung kann sich ein Gegen-Spindel-Verfahren die zusätzlichen Aufwendungen für Maschinenausrüstung und Programmierung lohnen. Das Angebot muss die Bezugsflächen (Datums) angeben, die bei beiden Aufspannungen verwendet werden, sowie den Ort, an dem die endgültigen Maße gemessen werden. „Eine Maschine“ ist kein Annahmekriterium; akzeptiert wird das fertige Teil.
Drei Zeichnungen, drei Entscheidungen für die Bearbeitungsroute
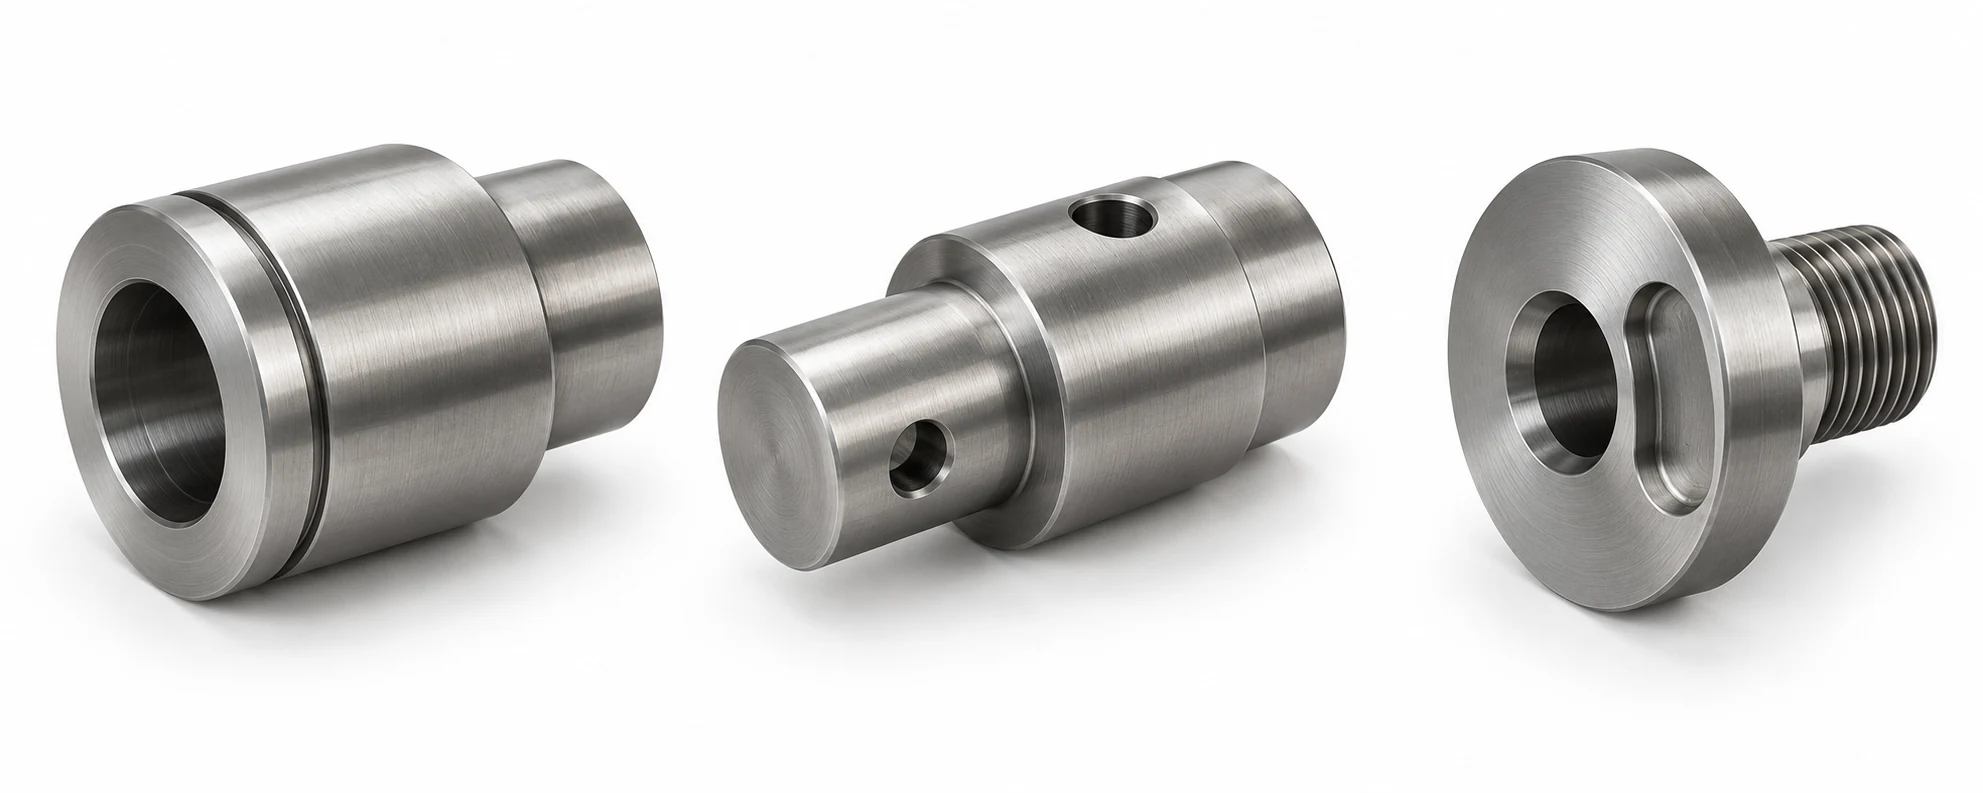
Stufenhülse mit einer fertig bearbeiteten hinteren Fläche
Gehen Sie davon aus, dass eine Hülse konzentrische Außendurchmesser, eine Bohrung, eine Frontnut und eine angegebene Gesamtlänge zwischen den fertig bearbeiteten Stirnflächen aufweist. Statische X/Z-Werkzeuge decken die zugänglichen rotationsbedingten Schnitte ab. Die hintere Stirnfläche erfordert nach der Bearbeitung der Vorderseite ein weiteres Aufspannen. Eine Basis-Drehmaschine mit geplantem Neu-Aufspannen stellt einen plausiblen Weg dar; eine Gegen-Spindel-Maschine könnte bei wiederkehrenden Serien den Handhabungsaufwand reduzieren. Weder Y-Achsen- noch angetriebene Fräs-Werkzeuge allein ermöglichen den Zugriff auf die hintere Stirnfläche. Vergleichen Sie, wie jeder dieser Wege die Bohrung während des zweiten Aufspannens schützt und die fertige Gesamtlänge verifiziert.
Querbohrungswelle mit einem Winkelverhältnis
Gehen Sie davon aus, dass eine Welle eine gedrehte Schulter, ein Querloch und ein zweites radial angeordnetes Loch aufweist, das unter einem angegebenen Winkel zum ersten Loch positioniert ist. Die statische Drehbearbeitung allein schneidet die radialen Löcher nicht. Für eine wiederkehrende Serienfertigung bevorzugen Sie als erste Option ein angetriebenes radiales Werkzeug mit C-Achsen-Positionierung – vorausgesetzt, die Werkzeughalter weisen ausreichend Freigang zur Schulter auf und erreichen beide Löcher im ersten Aufspann. Dadurch bleibt die Winkelbeziehung an diese Aufspannung gebunden. Falls der Freigang nicht gegeben ist, kombinieren Sie die Drehbearbeitung mit einer Bohr- oder Fräs-Vorrichtung, die denselben Bezugspunkt (Datum) nutzt. In beiden Fällen ist festzulegen, wie Grat an der Schnittstelle der Bohrung behandelt wird. Eine Y-Bewegung ist nicht bereits durch das bloße Vorhandensein radialer Löcher zwingend erforderlich.
Anschluss mit Stirntasche und Gewinde auf der Rückseite
Gehen Sie davon aus, dass ein Bauteil eine versetzte Flächenvertiefung relativ zu einer gedrehten Bohrung benötigt sowie ein Gewinde am gegenüberliegenden Ende. Falls eine angetriebene Werkzeugstation mit Y-Achse die Vertiefung erreichen kann, bevorzugen Sie diese als primäre Vorderseitenroute, sofern die geometrische Beziehung zwischen Vertiefung und Bohrung kritisch ist. Falls die C-Achsen-Interpolation den gesamten Vertiefungsweg ohne Y-Achse abfahren kann, bleibt auch dieser einfacher konfigurierte Weg tragfähig; andernfalls verlegen Sie die Vertiefung auf eine spätere Fräsoperation. Unabhängig davon bevorzugen Sie einen Wechsel auf die Gegen-Spindel für das hintere Gewinde nur dann, wenn die übertragene Spannung die gesamte Gewindefläche sowie deren Rundlauf vollständig freilegt. Tut sie dies nicht, planen Sie einen separaten Neugriff. Ein Angebot, das lediglich „Dreh-Fräsen in einer Aufspannung“ angibt, hat nicht beantwortet, wie das entfernte Ende freigelegt oder begutachtet wird.
Fordern Sie eine Route von Merkmal zu Konfiguration an
Zwei Angebote können denselben fertigen Teil versprechen, während sie unterschiedliche Drehmaschinen nennen. Klären Sie den Unterschied mit einer Zuordnung von Merkmalen zu Bearbeitungsoperationen. Diese soll angeben, welche der installierten Optionen der jeweils angebotenen Maschine jedes außerachsig bearbeitete Merkmal erzeugt, wie das Werkstück für jede Seite eingespannt wird und welcher Arbeitsgang die Maschine verlässt. Eine Produktfamilien-Broschüre oder der Begriff „Mill-Turn“ kann diese Fragen nicht beantworten.
Überprüfen Sie die vorgeschlagene Route in dieser Reihenfolge:
- Identifizieren Sie die installierte Ausstattung. Bestätigen Sie die tatsächlich verbauten axialen und radialen Antriebswerkzeughalter, die C-Steuerung, die Y-Bewegung und die gegenüberliegende Spindel; eine Katalogoption ist keine installierte Option.
- Weisen Sie schräg verlaufende Schnitte zu. Koppeln Sie jedes radiale Loch, jede Stirnfläche oder jede ebene Fläche mit dem Werkzeughalter sowie der C-/Y-Bewegung, die diese erreicht; prüfen Sie den Abstand zwischen Spannfutter und Schulter.
- Verfolgen Sie den Übergang. Zeigen Sie an, welche Flächen im ersten Spannvorgang freiliegen, welche für das zweite Ende verbleiben und ob eine Gegenspindel oder ein separater Neuspannvorgang sie freilegt.
- Geben Sie verbleibende Bearbeitungsschritte an. Benennen Sie sämtliche Merkmale sowie Entgrat- oder Prüfschritte, die nach Verlassen dieser Drehmaschine ausgeführt werden – statt sie so zu zählen, als hätte die Maschine das Teil vollständig fertiggestellt.
Die nominelle Verfahrweite einer Maschine kann weder eine Kollision des Werkzeughalters noch eine Spannung, die die erforderliche Stirnfläche abdeckt, ausschließen. Der Leitfaden zur Auslegung von Drehmaschinenspezifikationen erläutert, welche Angaben am vorgeschlagenen Modell zu prüfen sind; unser Konstruktionsleitfaden für gedrehte Teile behandelt Änderungen am Teil, falls Spannung oder Zugriff auf Merkmale weiterhin erschwert sind. Sobald beide vorgeschlagenen Fertigungswege sämtliche Merkmale berücksichtigen, vergleichen Sie deren Gesamtaufwand anhand derselben Zeichnungsrevision, Stückzahl und Freigabeanforderung. Weder der Maschinenname noch der Typ allein ermöglichen eine Vorhersage von Kosten oder Toleranz.
Technische Quellen
- Haas Automation, ST-Serie Drehzentren und ST-20Y Y-Achsen-CNC-Drehmaschine. Wird verwendet, um sich überschneidende Produktbezeichnungen und modellspezifische Optionen zu dokumentieren.
- Haas Automation, NGC Lathe Operator’s Manual (2025), §§6.18–6.20. Wird für Unterschiede bei der Bedienung von angetriebenen Werkzeugen, der C-Achse und der Y-Achse herangezogen.
- Haas Automation, The Power of Y-Axis, S. 1. Wird für die zusätzliche lineare, exzentrische Verfahrweite bei einer Y-Achsen-Drehkonfiguration herangezogen.
- Haas Automation, The Power of Y-Axis, S. 2, und A2-5 Finishing Sub-Spindle. Wird für den optionalen Transfer über eine gegenüberliegende Spindel sowie den Zugriff auf die Rückseite herangezogen.



