Auf dieser Seite
Eine CNC-Aufspannvorrichtung muss das Werkstück an nutzbaren Bezugsflächen positionieren, den geplanten Bearbeitungskräften standhalten, ohne das Werkstück zu verformen, und ausreichend Platz für Werkzeuge und Bediener lassen. Ihre Konstruktion beginnt mit der Zeichnung und der Bearbeitungsfolge – nicht mit einem Katalog von Spannelementen. Bei einer Wiederholungsaufgabe ist das Ergebnis ein Kontaktplan, nach dem ein anderer Bediener das Werkstück stets identisch einlegen kann, sowie ein Prüfplan, der aufzeigt, ob die Positionierung nach Entnahme und erneutem Einlegen erhalten bleibt.
Diese Anleitung entwickelt dieses Konzept für ein gefrästes Teil. Sie behandelt, wann eine Stirnfläche und Kanten ausreichend sind, wann ein Lochpaar sinnvoll ist, warum zusätzliche Kontaktpunkte die Lagegenauigkeit verschlechtern können und wie man eine Spannvorrichtung verifiziert, bevor sie als Serienfertigungseinrichtung eingesetzt wird. Unsere umfassendere Anleitung zu Werkzeugen und Spannvorrichtungen vergleicht die gesamte Aufspannung sowie gängige Haltemethoden; die vorliegende Aufgabe besteht darin, eine Spannvorrichtung zu konstruieren, nachdem diese Entscheidung bereits getroffen wurde.
Beginnen Sie mit den Zeichnungsbeziehungen, dann mit dem Zustand des Werkstücks bei jeder Aufspannung
Eine Spannvorrichtung kann sich nicht an einer fertigen Fläche orientieren, solange diese Fläche noch nicht existiert. Markieren Sie die Flächen und Bohrungen auf der Zeichnung, die die wichtigen Abmessungen bestimmen, und kennzeichnen Sie dann, welche davon vor jeder Bearbeitungsoperation bereits verfügbar sind. Eine rohe, gesägte Kante kann das Werkstück beim Schruppen festhalten, sie darf jedoch nicht stillschweigend zur Bezugsfläche für eine fertige Tasche werden, deren Lage gegenüber einer bearbeiteten Montagefläche angegeben ist. Die Operation, die die Montagefläche erzeugt, und die Operation, die diese Montagefläche als Bezug nutzt, stellen jeweils unterschiedliche Aufspannprobleme dar.
Bezugspunkte (Datum) in einem geometrischen Toleranzfeld beschreiben, wie eine Anforderung definiert und bewertet wird. Eine physische Vorrichtung ist ein Fertigungswerkzeug: Sie kann dieselben funktionalen Flächen berühren, doch ihre Stifte, Auflageflächen und Spielräume stellen keine automatische exakte Simulation des Bezugspunktrahmens der Zeichnung dar. Der Vorrichtungsplan muss die Beziehung zwischen seinen Kontaktpunkten, dem Maschinen-Werkkoordinatensystem und den zeichnungsseitigen Anforderungen angeben. ASME Y14.5 legt die Zeichnungssprache fest; die Analyse von Bezugspunkten durch das NIST erläutert den Unterschied zwischen physischen Bezugspunktsimulatoren und den Merkmalen, die zur Positionierung des Werkstücks während der Fertigung verwendet werden. [1] [2]
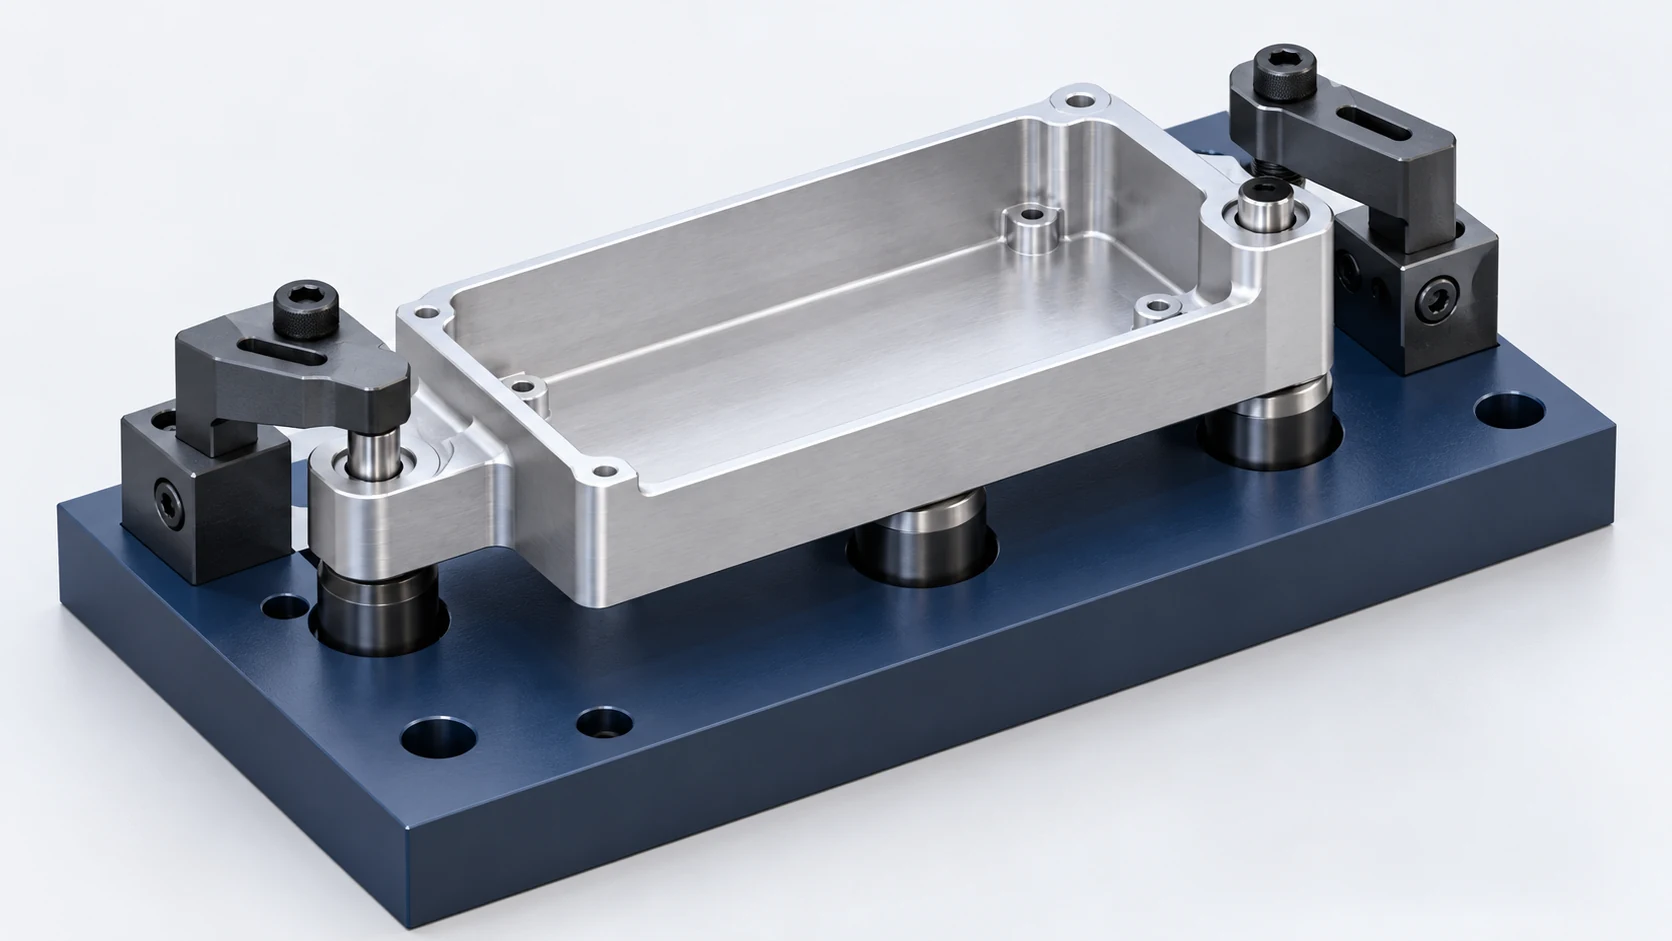
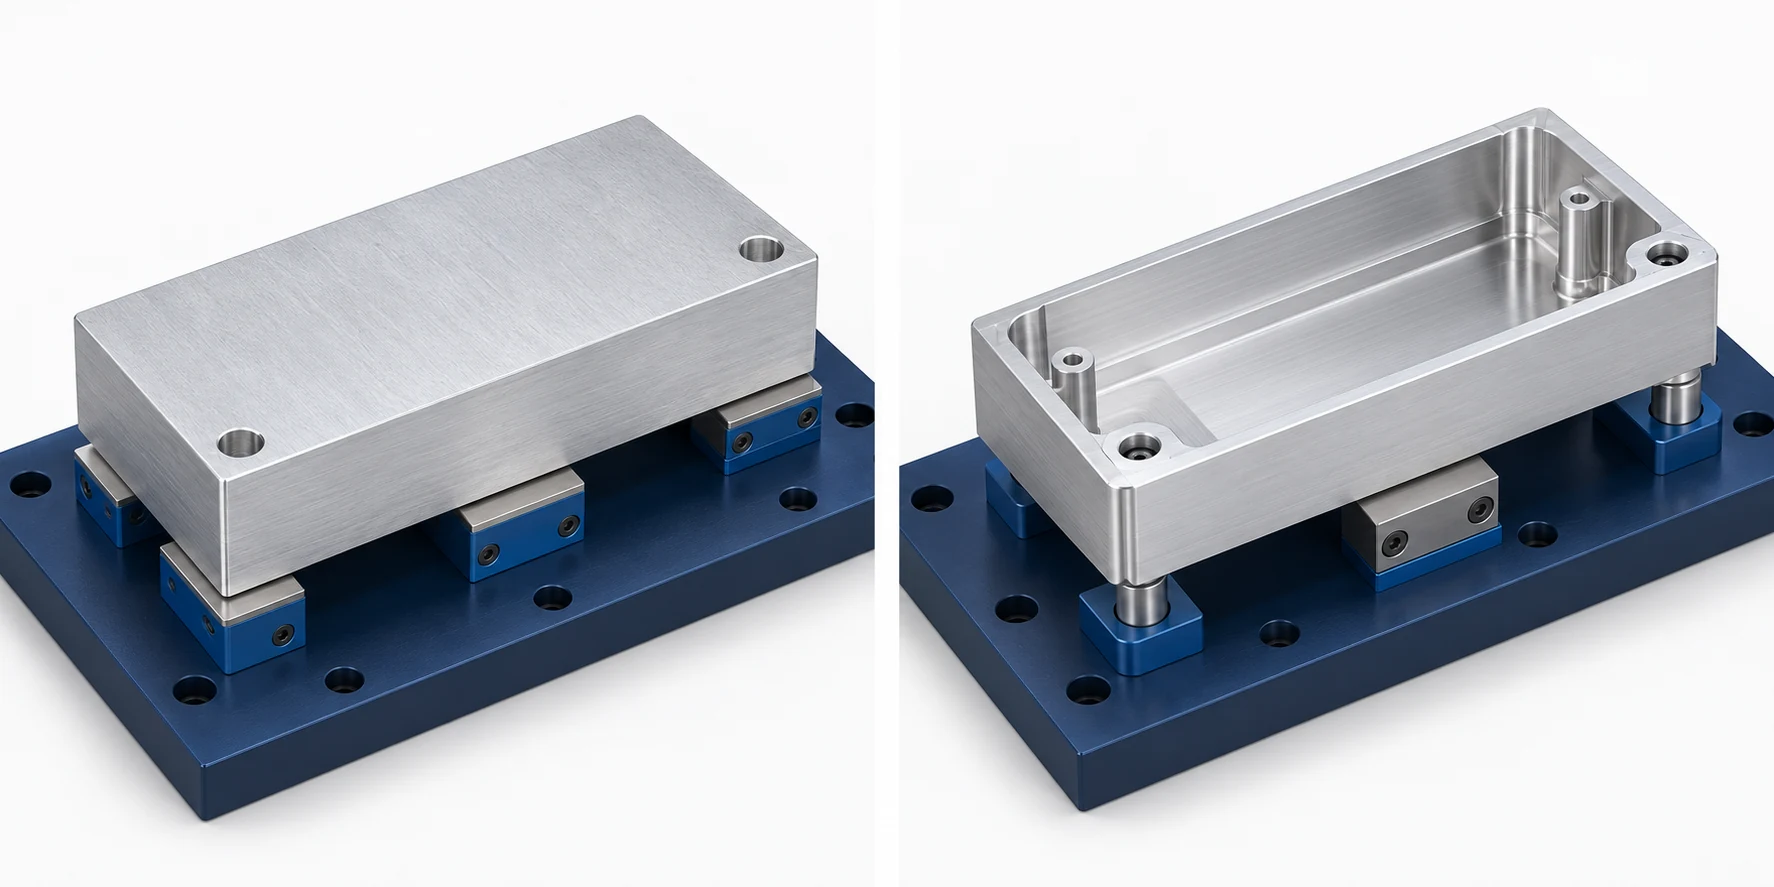
Zum Beispiel betrachten Sie ein rechteckiges Gehäuse-Rohling mit einer fertig bearbeiteten Unterseite als Montagefläche A, zwei Montagelöchern in Eckverstärkungen und einer oberseitigen Tasche. Die Tasche muss sich an einer definierten Position relativ zu den Montageelementen befinden, und ihre Bodenhöhe steht in Bezug zur Fläche A. Ein sinnvoller erster Bearbeitungsschritt könnte die Erstellung der Fläche A und der beiden Löcher sein, während der Rohling durch Material gehalten wird, das später entfernt wird. Eine zweite Spannvorrichtung kann dann diese bereits bearbeitete Fläche und das Lochpaar nutzen, um die obere Tasche freizulegen. Sie kann die Tasche relativ zu den tatsächlichen Löchern positionieren; sie kann jedoch kein Lochmuster oder eine Fläche-zu-Loch-Beziehung herstellen, die bereits zeichnungskonform versagt – allein durch das Anlegen an diese Merkmale.
Die erste Konstruktionsentscheidung betrifft, welche Merkmale gemeinsam hergestellt werden müssen, welche zwischen den Aufspannungen übertragen werden können und welche nach dem Verlassen der Spannvorrichtung am Werkstück gemessen werden müssen. Dokumentieren Sie die Orientierung jeder Operation sowie den Zustand des Werkstücks zum Zeitpunkt der Übertragung. Das Maschinenvorgangsplanungsmodell des NIST behandelt Zwischenmerkmale, die Position des Werkstücks relativ zu den Maschinenkoordinaten sowie Lage von Spannvorrichtung und Spannelementen als voneinander getrennte Planungsentscheidungen. [3]
Wählen Sie Kontaktpunkte, die die Lage eindeutig definieren, ohne sich gegenseitig zu behindern
Ein flaches Teil kann häufig auf drei gut verteilten primären Auflageflächen abgestellt, gegen zwei seitliche Kontaktpunkte gedrückt und an einen Endanschlag herangeführt werden. Die bekannte 3-2-1-Anordnung beschreibt, wie Kontaktpunkte die Bewegung eines prismatischen Werkstücks einschränken können; sie verlangt jedoch nicht sechs gekaufte Komponenten für jeden Auftrag. Die tatsächliche Anzahl und Form der Kontaktpunkte hängt davon ab, ob das Bezugselement eine Ebene, ein Durchmesser, ein Loch oder ein anderes Merkmal ist. Ein zylindrisches Teil lässt sich beispielsweise natürlicher über seine Achse als über sechs ebene Kontaktpunkte positionieren. Carr Lanes Guide to Locating & Clamping Principles erläutert die ebenen, konzentrischen und radialen Formen und zeigt, warum ein großer Abstand zwischen den Positionierpunkten wichtig ist. [4]
Stabile, gut zugängliche bearbeitete Außenflächen können Merkmale positionieren, die von diesen Bezugsflächen aus gesteuert werden. Verwenden Sie ein Lochpaar, wenn die funktionale Beziehung der Zeichnung zu den Löchern besteht oder wenn die Außenkanten entfernt werden oder sich zu stark verändern, um als endgültige Bezugsfläche zu dienen.
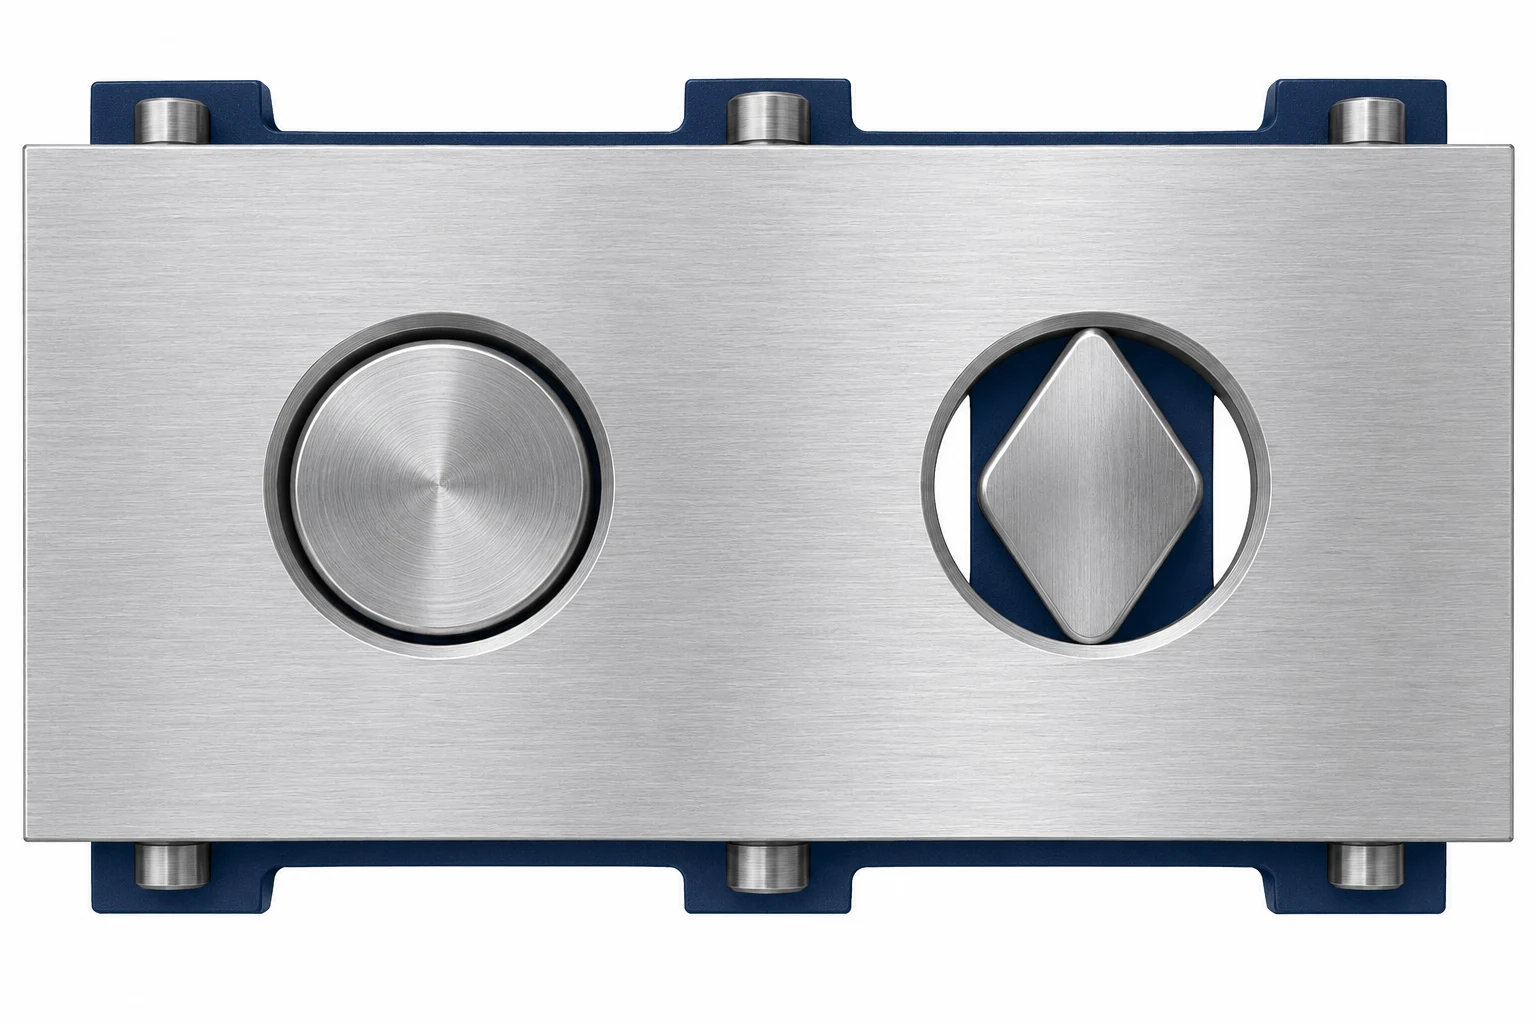
Im Gehäusebeispiel kann die bearbeitete Unterseite auf getrennten Auflageflächen in den stabilen Bereichen um die Vorsprünge herum aufliegen. Ein Loch nimmt einen runden Positionierstift auf, um zwei Richtungen in der Montageebene zu kontrollieren. Das zweite Loch nimmt einen entlasteten Diamantstift auf, um die Drehung um den ersten Stift zu kontrollieren. Seine entlastete Richtung verläuft entlang der Verbindungslinie der Lochmittelpunkte und lässt dadurch den Kontakt quer zu dieser Linie zur Drehkontrolle bestehen, während kleine Abweichungen im Lochabstand zugelassen werden. Zwei straffe runde Stifte würden versuchen, den exakten Abstand beider Löcher zwingend vorzugeben. Weicht das tatsächliche Lochmuster innerhalb seiner zulässigen Toleranz ab, kann das Teil beim Einlegen klemmen oder mit einer Fläche angehoben aufliegen. Ein Diamantstift ist keine Korrektur für ein falsches Lochmuster; seine Kontaktorientierung und sein Spiel müssen zur geometrischen Beziehung der Löcher passen. Der Positionierstift-Leitfaden von Carr Lane beschreibt das Paar aus runden und Diamantstift als Methode zur Vermeidung redundanter Positionierung. [5]
Zusätzliche Stützen sind ein anderes Thema. Ein langer Überstand oder ein dünner Bereich erfordern möglicherweise eine Stützung gegen eine Schnitt- oder Spannkraft. Bringen Sie eine solche Stütze erst nach der Festlegung der primären Lage in Kontakt, oder ordnen Sie sie so an, dass sie nicht zu einem konkurrierenden harten Bezugspunkt wird. Wenn vier starre Füße einen nominell ebenen, aber unvollkommenen Werkstückgrund berühren, kann sich das Teil bei jeder Aufspannung auf jeweils andere drei Füße abstützen und wackeln. Das Anziehen der Spannkraft kann es vorübergehend plan drücken und die fertige Form verändern, sobald die Spannkraft wieder gelöst wird. Deshalb bedeutet „mehr Kontakt“ nicht automatisch eine wiederholgenauere Lagefixierung.
Die Auswahl der Kontaktpunkte folgt ebenfalls dem Zustand des Werkstücks. Eine bearbeitete Fläche bietet eine andere Referenz als Gusshaut oder gesägtes Rohmaterial. Verstellbare oder ausgleichende Stützen können Unebenheiten der Oberfläche ausgleichen; jede Anpassung, die jedoch bei jedem Werkstück neu vorgenommen werden muss, erfordert eine definierte Methode sowie eine Möglichkeit, das Ergebnis dieser Anpassung zu überprüfen. Feste Stützen sind attraktiv, wenn das Einführmerkmal stabil genug ist, um sich wiederholt konsistent einzusetzen. Das Kontakt-Design muss weiterhin mit Graten, Oberflächenbeschaffenheit und zulässigen Markierungen am tatsächlichen Werkstück kompatibel sein.
Leiten Sie die Zerspankraft über eine Stützfläche – nicht über eine flexible Wand – ab
Positionierhilfen bestimmen die Lage; Spannelemente halten das Werkstück während der Bearbeitung an diesen Kontaktstellen fest. Zeichnen Sie die wahrscheinlichen Kraftrichtungen für die anspruchsvollsten geplanten Schnitte ein, einschließlich Einfahrt, Ausfahrt und Richtungsänderungen des Werkzeugs. Verfolgen Sie dann jede Kraft vom Werkstück ausgehend bis zu einer Stütze, Anschlagfläche oder dem Spannvorrichtungskörper. Ein Spannelement, das auf eine dünne Lippe oberhalb eines offenen Hohlraums drückt, kann das Teil zwar bei einer statischen Probe halten, verformt die Lippe jedoch bereits vor Beginn des Zerspanens. Ein Spannelement über einem massiven Bund mit einer benachbarten Stütze weist einen kürzeren, steiferen Lastpfad auf. Die Gestaltungsrichtlinien für Spannvorrichtungen von Carr Lane empfehlen, Spannelemente über stabilen Stützpunkten anzuordnen und ihre Kraft in die Positionierhilfen oder gestützten Bereiche zu leiten. [4]
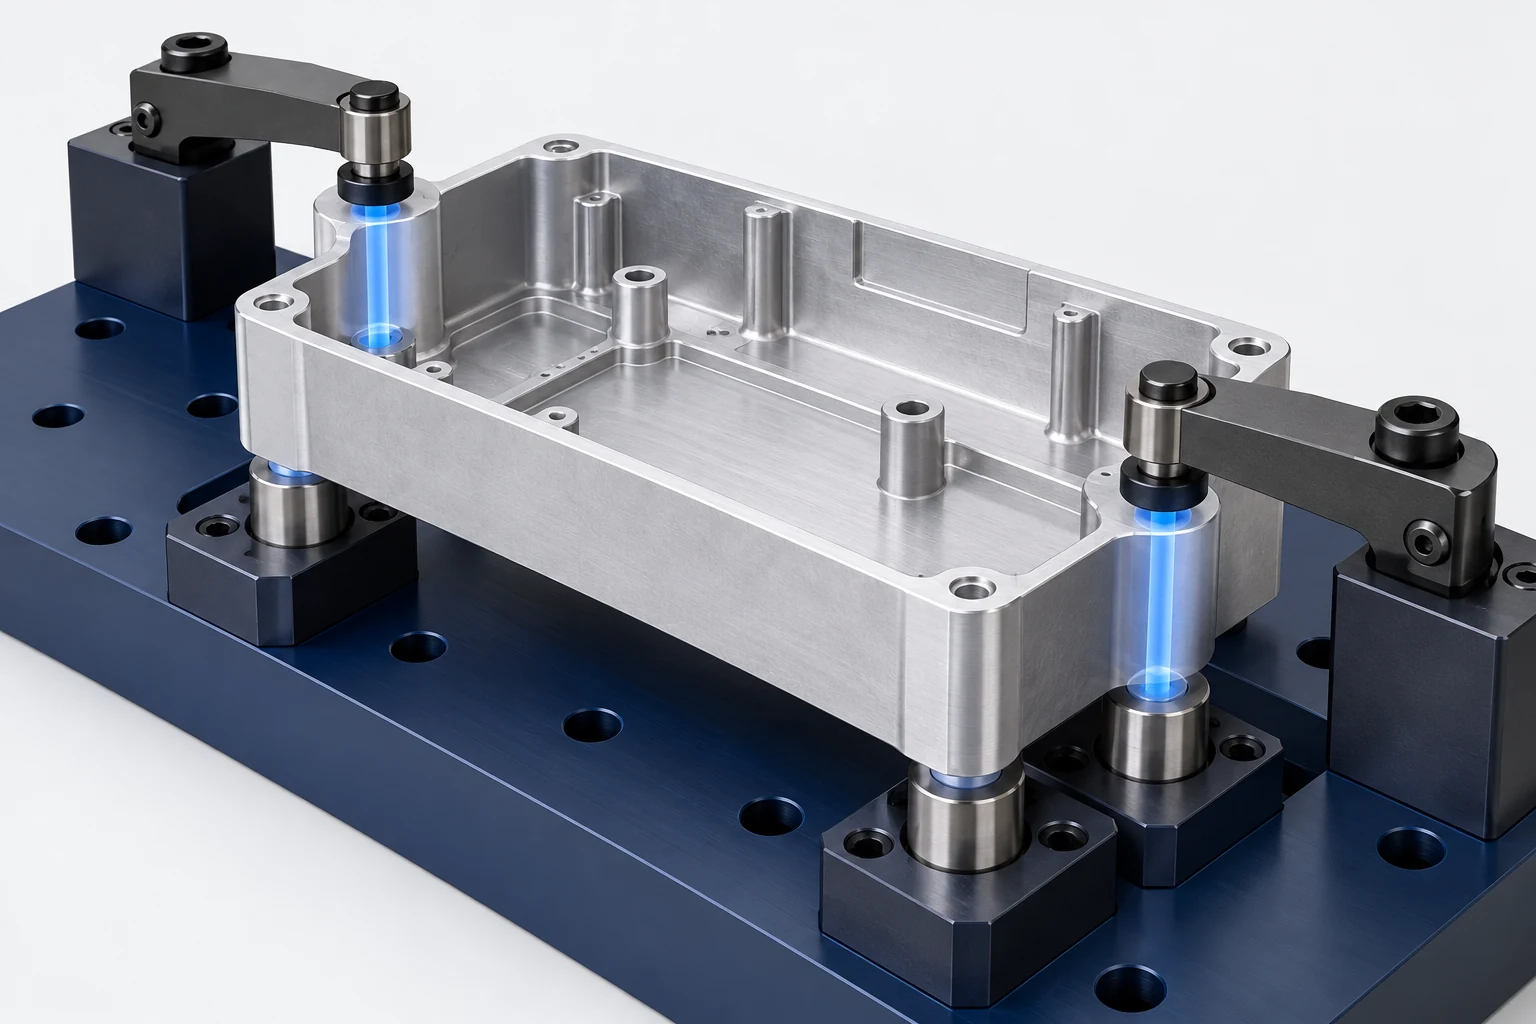
Die Eckversteifungen des Gehäuses bieten mögliche Klemmstellen außerhalb der Tasche. Ihre Eignung hängt von der Geometrie der Versteifung, der verbleibenden Materialmenge zu diesem Zeitpunkt und davon ab, ob ihre oberen Flächen Kontakt aufnehmen können. Falls die Zeichnung eine Dichtfläche an einer Versteifung vorgibt, ist eine Klemme, die diese Fläche beschädigt oder verformt, eine ungeeignete Wahl – selbst wenn das Teil dabei fest bleibt. Eine Klemmplatte oder ein alternativer Kontaktpunkt kann die Last verteilen; doch eine Änderung der Kontaktfläche verändert zugleich den Werkzeugzugang. Beide Fragen sind am selben Aufspannmodell zu klären.
Die Spannkraft weist einen oberen und einen unteren Ausfallmodus auf. Zu geringe Haltekraft ermöglicht Verschiebungen oder Schwingungen während des Schnitts. Zu hohe Spannkraft oder eine Kraft am falschen Ort verformt das Werkstück oder führt nach dem Lösen zu Rückfederung. Weder eine im Katalog angegebene Spannkraftangabe noch eine allgemeine Anweisung wie „fest anziehen“ stellt das Ergebnis für ein konkretes Teil sicher. Die Richtung der Schnittkraft, die Reibung an den Kontaktstellen, die lokale Steifigkeit, die Positionen der Auflager sowie die vom Bediener angewendete Einlege- und Spannmethode sind allesamt entscheidend. Bei flexiblen Teilen kann eine Analyse erforderlich sein: Die ursprüngliche Arbeit des NIST zum Thema flexible Spannvorrichtungen modelliert gemeinsam die Kontaktstellen, die Spannkräfte, die Bearbeitungskräfte und die resultierende Verformung. [6]
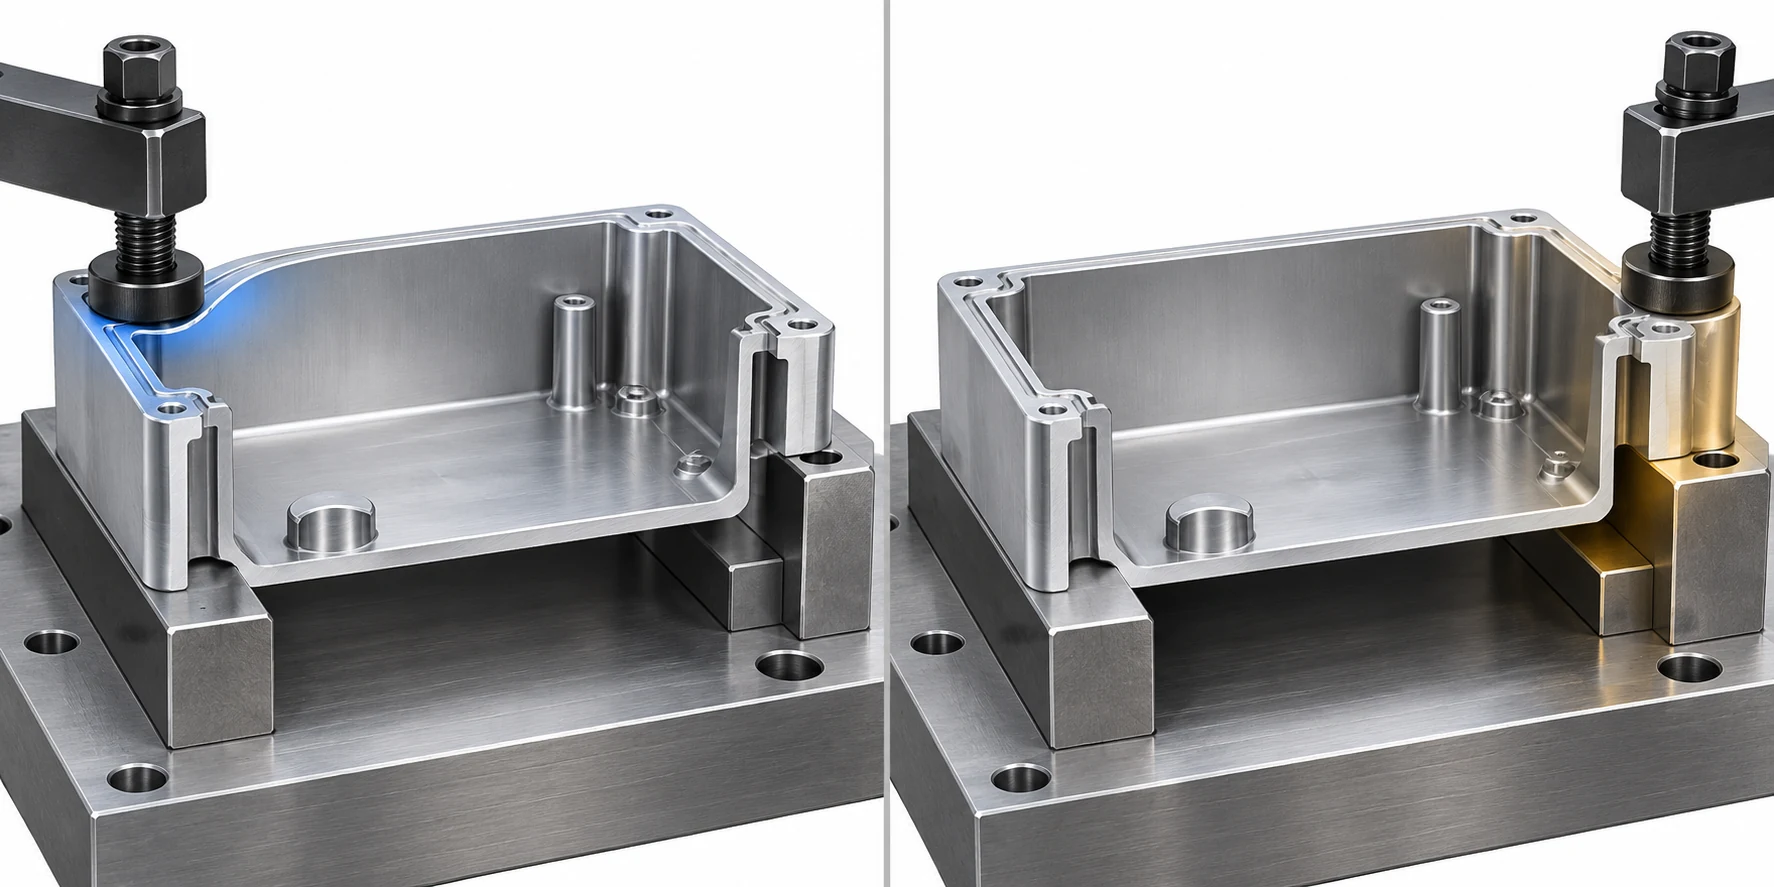
Wenn im Bereich einer dünnen Stelle eine zusätzliche Stütze benötigt wird, muss diese die Bearbeitungslast übernehmen, ohne das Teil von seinen primären Lagepunkten abzuheben. Berühren Sie die Stütze erst, nachdem das Teil vollständig eingelegt ist; prüfen Sie anschließend, ob der Stützvorgang den Werkstück-Nullpunkt nicht verschiebt oder die maßgeblich gesteuerte Fläche verformt. Eine Werkstückstütze kann Last aufnehmen, ohne selbst als Spannelement zu wirken; Carr Lane unterscheidet diese Funktionen in seinem Work Supports Guide. [7]
Modellieren Sie die gesamte Werkzeuganordnung gemeinsam mit der Aufspannvorrichtung für den kompletten Schnittvorgang
Eine Tasche kann für die Schneidklinge frei zugänglich sein, jedoch bei der Annäherung durch den Werkzeughalter, die Spindelnase oder die Spannvorrichtung blockiert werden. Modellieren Sie für jede Operation die tatsächliche Werkzeugmontage, den Rohling des Werkstücks, den Spannkörper, die Befestigungselemente und die Hubbewegung der Spannvorrichtung. Prüfen Sie die Annäherung, den Schnittweg, die Rückzugsbewegung, die Tastprozesse sowie den Werkzeugwechsel. Eine Freigabeprüfung, die ausschließlich an der fertigen Teilgeometrie durchgeführt wird, kann eine Kollision mit dem Rohling vor der Grobbearbeitung übersehen. Eine Prüfung, die ausschließlich am Startzustand erfolgt, kann eine Spannvorrichtung übersehen, die erst nach Materialabtrag sichtbar wird.
Für das Gehäuse muss die obere Spannung über den Eckaufbauten so erfolgen, dass Platz für den Taschenfräser und jedes Werkzeug zur Kantenfinishbearbeitung bleibt, um den Hohlraumumfang zu erreichen. Es muss zudem ein sicherer Weg für das Bohren oder Abschrägen eventueller verbleibender oberer Merkmale gewährleistet sein. Blockiert eine Spannvorrichtung das letzte Merkmal, so erzeugt deren Verschiebung während des Programms einen weiteren Spannzustand, der eigens positioniert und verifiziert werden muss. Besser ist es oft, die Spannvorrichtung von Anfang an außerhalb des Werkzeugumlaufs zu platzieren, einen niedriger profilierbaren Kontakt zu verwenden oder gezielt eine zweite Aufspannung vorzusehen. Die Lösung orientiert sich an der tatsächlichen Geometrie von Werkzeug und Werkzeughalter – nicht an der Hoffnung, dass eine CAM-Vorschau keine roten Kollisionsanzeichen zeigt.
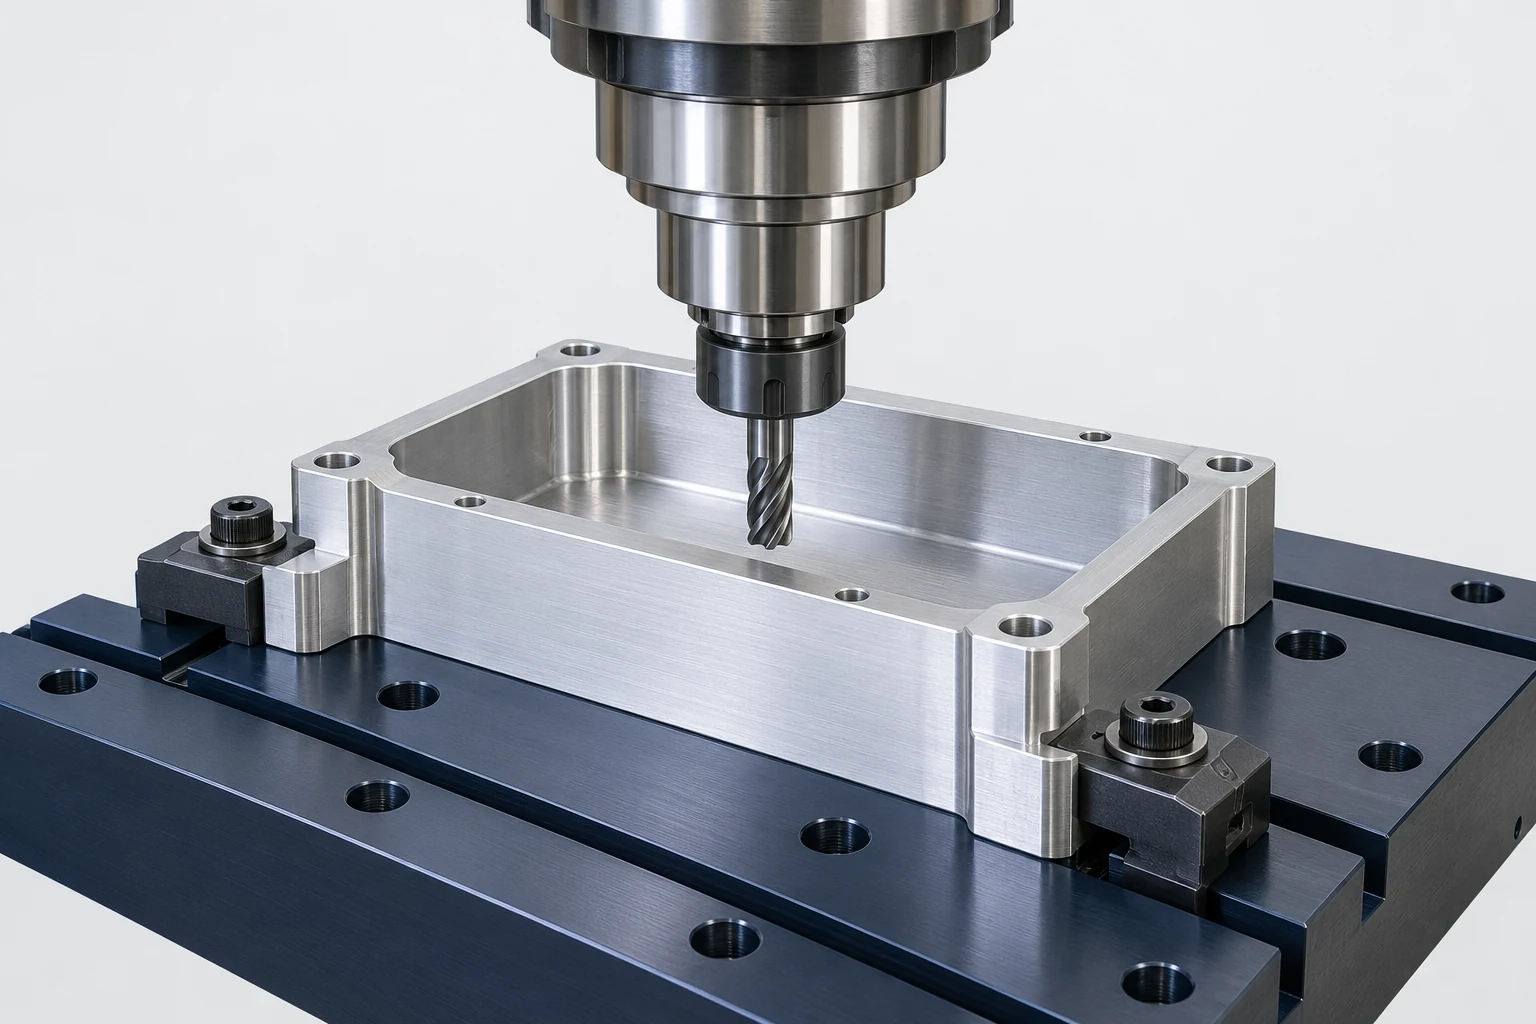
Rotations- und Mehrachs-Zugang machen dieses Problem größer. Eine Spannvorrichtung, die bei einer indizierten Orientierung den Werkzeugzugang freigibt, kann nach der Drehung zu einer Kollision führen, während ein höherer Spanngriff zwar den Zugang verbessern, aber die Stabilität verschlechtern kann. Solche Aufbauten gehören in die separaten Leitfäden Spanntechnik für 5-Achsen-Bearbeitung und Spanntechnik für die 4. Achse. Für dieses flache Gehäuse würde die alleinige Hinzufügung einer Rotationsbewegung lediglich zur Umgehung einer ungünstigen Spannposition eine rezeptbezogene Begründung erfordern.
Gewährleisten Sie wiederholbare saubere Auflage und korrekte Belastung
Ein Span unter einer primären Auflage verändert den Winkel des gesamten Werkstücks. Ein Grat an einem Positionierloch kann verhindern, dass ein Positionierstift richtig eingerastet wird. Zwischen einer Seitenanschlagfläche und dem Werkstück eingeklemmte Späne können die Tasche seitlich verschieben, selbst wenn die Spannkraft subjektiv als ausreichend empfunden wird. Gewährleisten Sie sicheren Zugang zum Abkehren oder Ausblasen der Kontaktbereiche, entlasten Sie Taschen, in denen sich Späne ansammeln würden, und vermeiden Sie es, einen Kontakt direkt im Hauptspanstrom anzuordnen, wenn eine andere Position funktioniert. Carr Lanes Leitlinien zur Werkstückpositionierung behandeln Spankontrolle und Kühlmitteldrainage als konstruktive Gestaltungsaufgaben für Spannvorrichtungen, weil sie die Werkstückposition beeinflussen. [4]
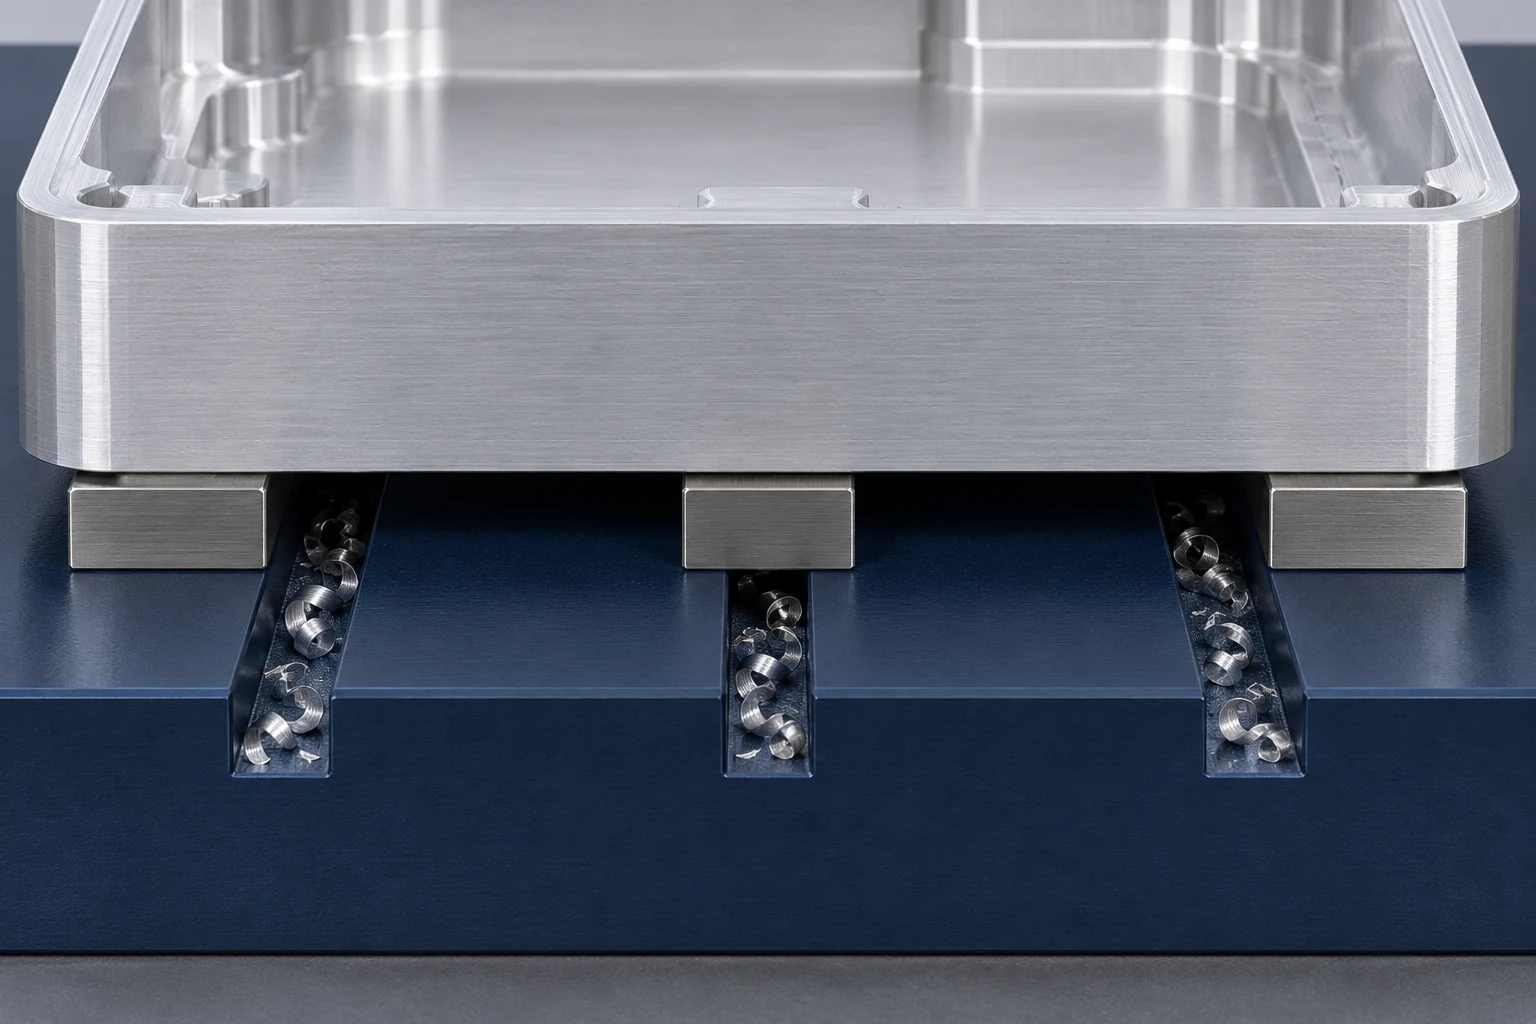
Der Bediener muss erkennen können, ob die Gehäuseabdeckung vollständig auf den Auflageflächen sitzt und ob die Stifte eingerastet sind. Eine einfache Ladeabfolge könnte lauten: Kontakte reinigen, Unterseite auf die Auflageflächen setzen, Bohrung für den runden Stift ausrichten, durch Drehen über den entlasteten Stift führen, Sitzbestätigung vornehmen und anschließend spannen. Diese Reihenfolge folgt den physikalischen Abhängigkeiten; ein Spannen vor dem vollständigen Sitz der Komponente kann diese in eine falsche Position zwingen. Die Abfolge darf sich nicht auf ein unsichtbares Gefühl stützen, das nur einer Person verständlich ist.
- Reinigen Sie die Referenzkontakte. Entfernen Sie Späne und prüfen Sie die Kontaktflächen, Stifte sowie den Einführbereich auf Beschädigungen.
- Setzen Sie die primäre Fläche ein und positionieren Sie das Lochpaar. Der runde Stift bestimmt die Lage in der Ebene; der entlastete Stift bestimmt die Orientierung, ohne exakten Lochabstand zu erfordern.
- Überprüfen Sie die Anlage vor dem Anziehen. Ein Spalt an einer Auflagefläche oder eine ungewöhnliche Lastkraft erfordert eine Inspektion – nicht mehr Spannkraft.
- Befestigen Sie die Spannvorrichtungen in der vorgegebenen Reihenfolge. Bringen Sie jegliche zusätzliche Stützung gemäß Konstruktion in Kontakt, ohne das Werkstück anzuheben.
Bei optisch symmetrischen Teilen kann eine asymmetrische Anschlagfläche, eine eindeutige Stiftposition oder ein anderes unverwechselbares Ladeelement verhindern, dass ein umgekehrtes Teil scheinbar korrekt eingesetzt erscheint. Das Detail muss der zulässigen Werkstückvariation entsprechen und die unbeabsichtigte Schaffung eines neuen Bezugs (neuen Datums) vermeiden. Eine Mehrstationen-Aufspannvorrichtung erfordert zudem eine eindeutige Stationskennzeichnung sowie eine Steuerung des Teilstatus; der CNC-Tombstone-Leitfaden behandelt dieses gesonderte Problem.
Wenn die Gehäuse-Aufspannvorrichtung eine andere Konstruktion erfordert
Die Flächen- und Lochpositionierung funktioniert nur, wenn diese Merkmale zugänglich und stabil sind und diejenigen sind, die die Tasche in der Zeichnung bestimmen. Die zeichnerische Beziehung, das Einlaufteil und das fertige Teil müssen alle dieselbe Übertragung unterstützen.
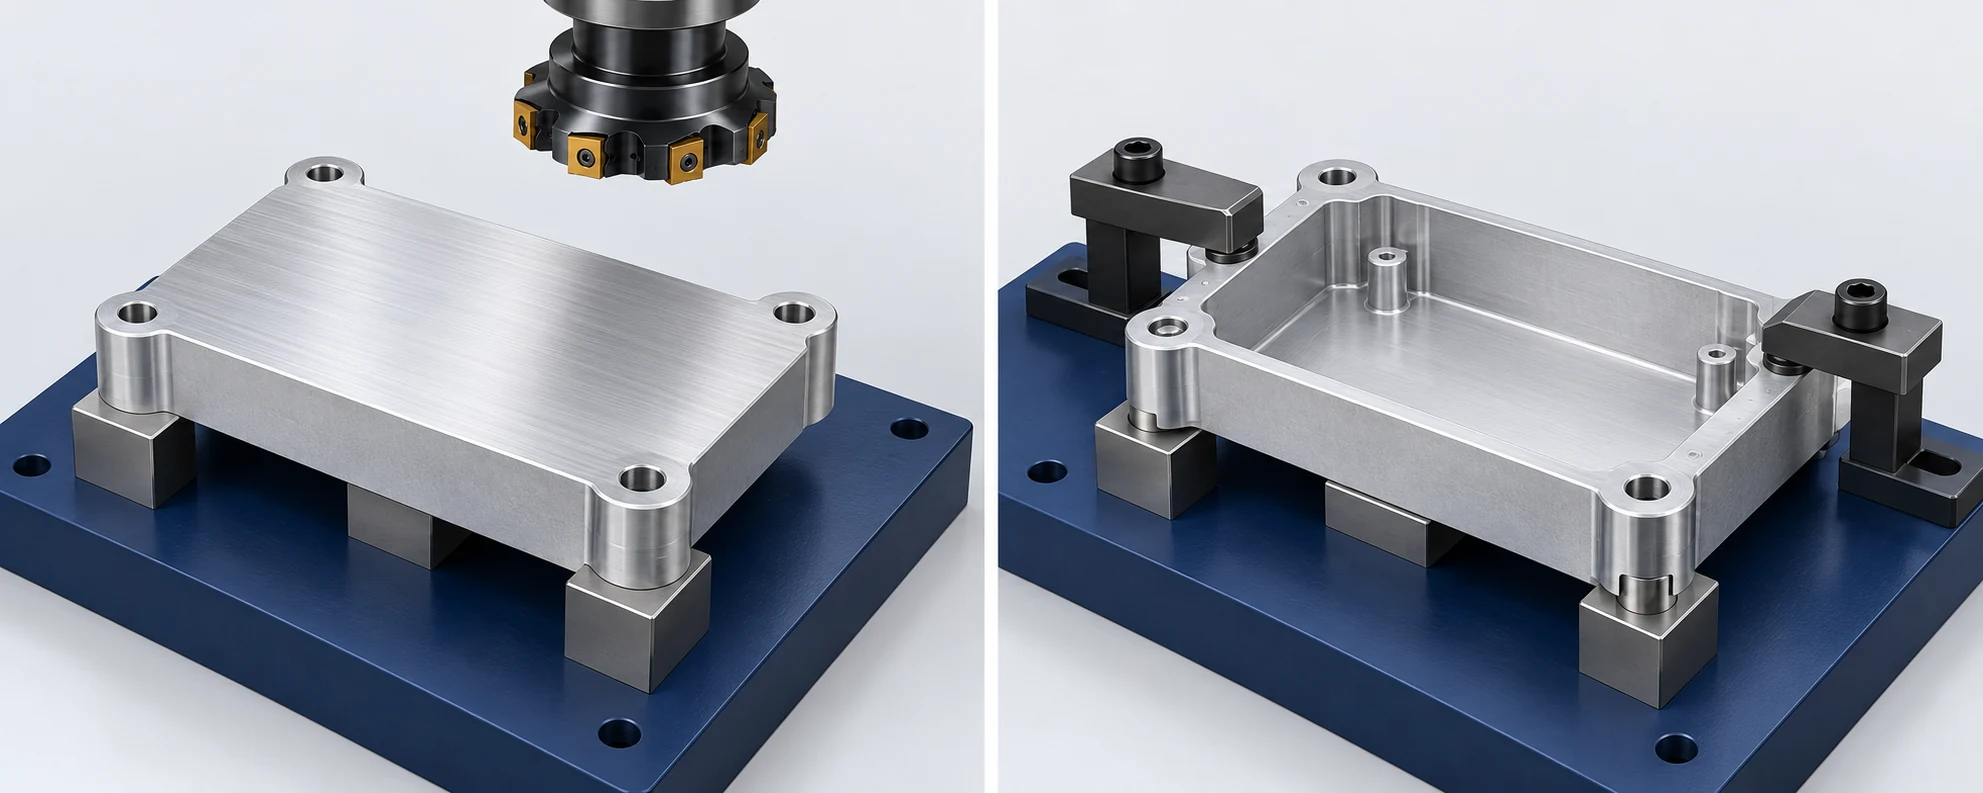
Drei Änderungen würden dieses Konzept umkehren. Wenn die Tasche von verschiedenen Bezugselementen aus kontrolliert wird, müssen das Kontaktmuster und der Prüfaufbau dieser Beziehung folgen. Wenn die Bohrungen von unten nicht zugänglich sind, können Stifte nicht als Positionierhilfen für den zweiten Bearbeitungsschritt dienen. Wenn die Nocken nach dem Fräsen der Tasche zu wenig sichere Kontaktfläche hinterlassen, versagen die geplanten Spannpositionen – obwohl sie auf dem Rohling noch eindeutig freigegeben waren. Jeder Einzelfall erfordert eine neue Positionierfläche, eine neue Spannkontaktstelle oder eine andere Reihenfolge der Bearbeitungsschritte; eine Erhöhung der Spannkraft löst die Unstimmigkeit nicht.
Weisen Sie Lagegenauigkeit und fertige Geometrie getrennt nach
Die Qualifizierung einer Aufspannvorrichtung umfasst mindestens zwei Fragen: Erstens, stellt die Vorrichtung bei jedem Einlegen eines Werkstücks die vorgesehene Lage sicher? Zweitens führt die Bearbeitung in dieser Lage nach Entfernung des Werkstücks zu akzeptierten Merkmalen? Ein Werkzeugversatz oder ein Tastresultat an einem einzigen eingelegten Werkstück kann die zweite Frage nicht beantworten. Die Anwendungsbeispiele für Messungen direkt an der Maschine gemäß NIST unterscheiden zwischen Ausrichtung der Aufspannvorrichtung, Werkstückeinrichtung, Messung während der Bearbeitung und Prüfung nach der Bearbeitung. [8]
Beginnen Sie damit, die Position der Spannvorrichtung zu überprüfen und ihre sichere Befestigung an der Maschine sicherzustellen. Legen Sie das Werkstückkoordinatensystem anhand der vorgesehenen Spannvorrichtungs- oder Werkstücksreferenzen fest. Bearbeiten Sie ein erstes Muster mit sämtlichen geplanten Operationen und prüfen Sie anschließend die zeichnungsgeführten Merkmale unter Verwendung des angegebenen Bezugschemas und der vorgeschriebenen Messbedingung. Entfernen Sie das Teil, reinigen Sie die Kontaktflächen und spannen Sie es erneut ein, um zu überprüfen, ob die gemessene Aufspannposition reproduzierbar ist. Ein neues Teil dient dann zur Prüfung der Streuung über eingehende Werkstücke hinweg. Falls das Teil auf der Spannvorrichtung reproduzierbar erscheint, jedoch nach dem Lösen versagt, untersuchen Sie stattdessen von der Einspannung verursachte Verformungen und die Messbedingung – und nicht lediglich eine Anpassung der Offsets. Renishaws Anleitung zum Abtasten beschreibt Messungen an Vorrichtungsreferenzen und Bezugsmerkmalen als Aufspannfunktionen; diese Messungen ersetzen nicht die Abnahme des fertigen Teils. [9]
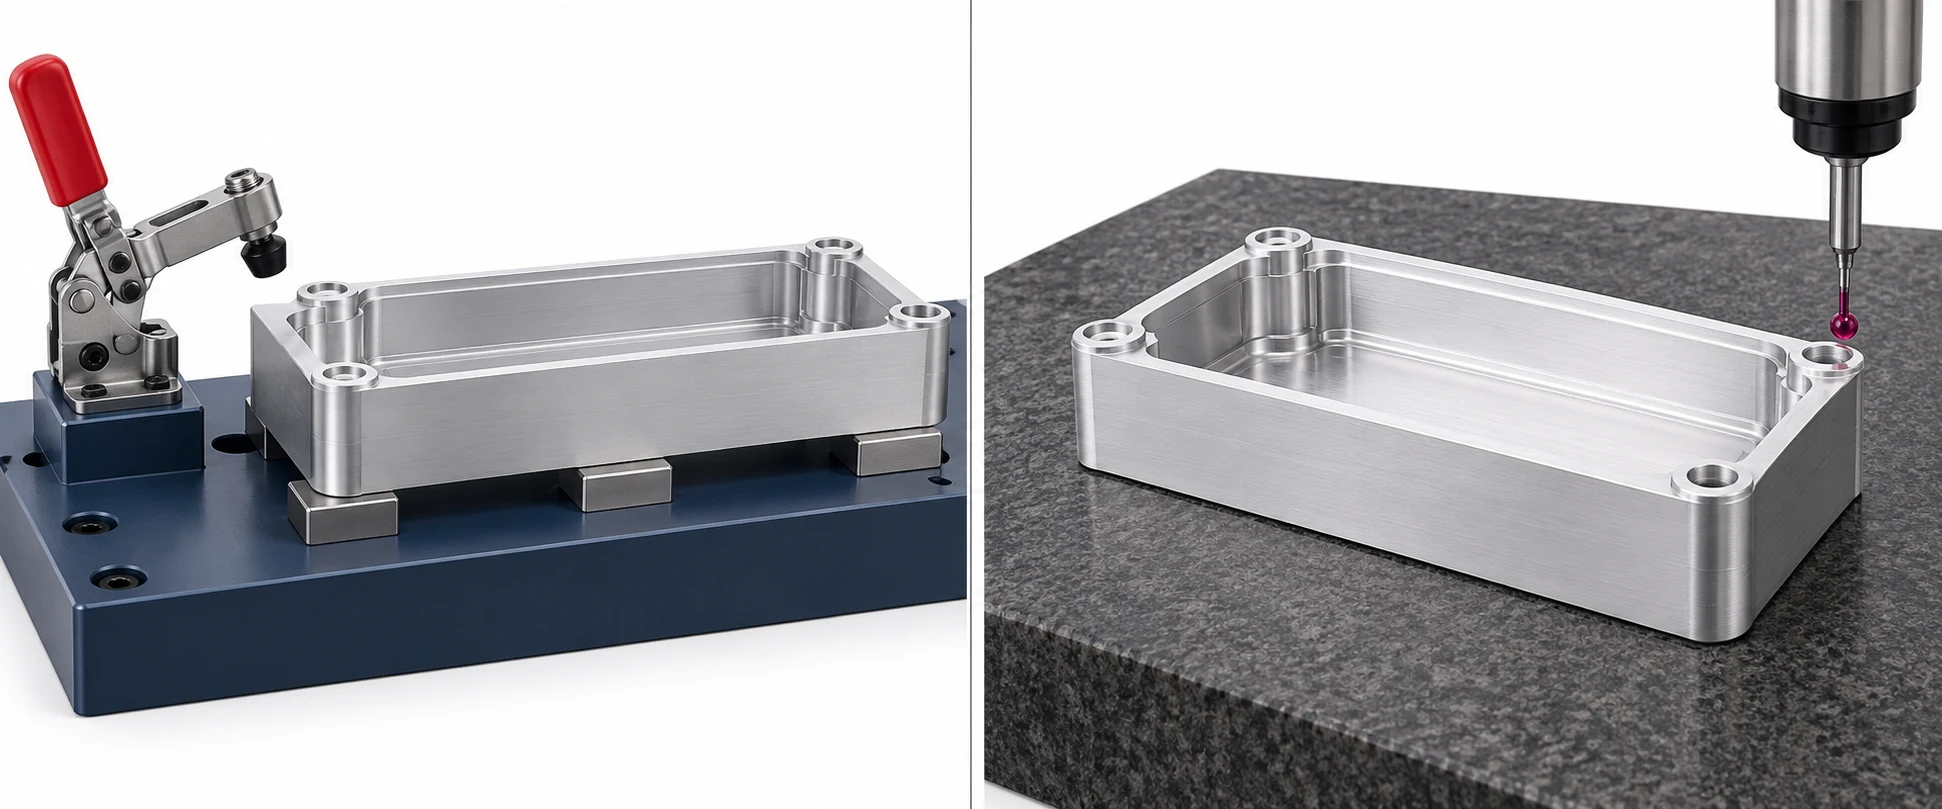
Verwenden Sie das Fehlermuster, um zu entscheiden, wo Sie suchen müssen. Wenn sich der Werkstück-Nullpunkt nach dem erneuten Einlegen desselben Teils ändert, prüfen Sie Späne, Grat, Passung und Sitz der Positionierstifte. Wenn der Nullpunkt reproduzierbar ist, sich jedoch eine Taschenwand nach dem Lösen der Spannung ändert, untersuchen Sie Verformungen der Spannelemente und Stützen. Wenn mehrere Teile konsistent positioniert werden, die Beziehung zwischen Tasche und Bohrung jedoch versetzt ist, überprüfen Sie das Bohrbild der ersten Bearbeitungsoperation, die Position der Fixturstifte, den Werkstück-Nullpunktversatz sowie den Werkzeugweg bezogen auf den Zeichnungsbezug. Dies sind unterschiedliche Mechanismen; eine Erhöhung der Spannkraft bei allen drei Fällen würde Hinweise verdecken und das Teil möglicherweise verschlechtern.
| Beobachtetes Ergebnis | Wahrscheinlicher zu prüfender Mechanismus | Unterscheidende Prüfung |
|---|---|---|
| Dasselbe Teil ändert die Aufspannposition nach dem erneuten Einlegen | Instabile Aufspannung oder redundante Positionierung | Prüfen Sie die saubere Kontaktstelle und vergleichen Sie die Lage des wiederholten Werkstücks vor dem Zerspanen |
| Standort wiederholt sich; dünnes Merkmal ändert sich nach dem Lösen der Spannung | Elastische Einspannung oder freier Schnitt | Vergleichen Sie den Merkmalszustand innerhalb und außerhalb der Vorrichtung unter den Messbedingungen der Zeichnung |
| Die Teile werden konsistent positioniert; das Merkmal ist gegenüber den Montagelöchern versetzt. | Falsche Übertragung, Stiftposition oder programmierte Referenz | Messen Sie das Bohrbild der Erstoperation und die Kontaktstellen der Spannvorrichtung und verfolgen Sie dann den programmierten Werkstück-Nullpunkt |
Die Tabelle ist ein diagnostischer Ausgangspunkt, keine Erkenntnis aus einem bestimmten Fertigungslauf. Sie hält Wiederholgenauigkeit, Genauigkeit und Freigabeverzerrung getrennt. Die Annahmekriterien stammen aus der Zeichnung und der vereinbarten Prüfmethode; keine allgemeine Fixtur-Wiederholgenauigkeit kann sie ersetzen.
Dokumentieren Sie die Konstruktionsentscheidungen, die die Wiederverwendbarkeit der Aufspannvorrichtung sicherstellen
Eine verwendbare Vorrichtungszeichnung oder Einrichtungsunterlage identifiziert den Zustand des einzuspannenden Werkstücks, die unterstützte Bearbeitungsoperation, die primären Auflageflächen, die Funktionen von Positionierstiften oder Anschlägen, die Positionen der Spannelemente sowie deren Anziehreihenfolge, zusätzliche Stützelemente, Annahmen zur Werkzeugfreigabe, Zugang zum Abtransport von Spänen sowie den Bezugspunkt des Werkstückkoordinatensystems. Sie legt ferner fest, welche Messungen die Vorrichtung selbst und welche Messungen das fertige Werkstück verifizieren. Dies ist nützlicher als allein ein Foto der montierten Hardware: Das Foto kann nicht zeigen, warum der zweite Positionierstift entlastet ist oder wann eine Stütze das Werkstück berühren darf.
Änderungen sind entscheidend. Ein geänderter Bohrungsmuster, eine veränderte Wandstärke, eine andere Form des Aussparungs oder eine modifizierte Bezugsebene können eine Vorrichtung unwirksam machen, die das Teil physisch weiterhin aufnimmt. Prüfen Sie diese Änderungen vor der Wiederverwendung anhand des Kontakt-Schemas und der Bearbeitungsfolge. Wenn sich die Teilefamilie unterscheidet, legen Sie fest, welche Kontaktpunkte fest bleiben und welche einstellbar sind, und geben Sie an, wie die Einstellung überprüft wird. Dadurch bleibt „wiederverwendbar“ nicht zu „nicht gesteuert“.
Technische Quellen
- ASME Y14.5-2018 (R2024), Maßangaben und Toleranzen. Standardumfang und Bezugsrahmen für Bezugsflächen; anzuwenden ist die in der Zeichnung angegebene Ausgabe sowie die dort festgelegten Bezugsangaben.
- Shakarji und Srinivasan, NIST, Zu einer neuen mathematischen Definition von Bezugsmerkmalen in Normen zur Unterstützung der fortgeschrittenen Fertigung. Bezugsmerkmale in der Fertigungsplanung und Prüfung, einschließlich physischer Bezugsmerkmalsimulatorn.
- NIST, Ein Aktivitätsmodell für die Planung von Zerspanungsprozessen zur Systemintegration. Beziehungen bei der Aufspannung, der Werkstückaufnahme und der Operationsplanung.
- Carr Lane Manufacturing, Leitfaden zu Prinzipien der Werkstückpositionierung und -spannung. Planare Positionierung, Abstand der Positionierpunkte, Spanabfuhr und Anordnung der Spannelemente.
- Carr Lane Manufacturing, Positionierstifte, technische Informationen zu runden und diamantförmigen Stiften. Entlastung entlang einer Achse und redundante Positionierung.
- Lee und Haynes, NIST, Finiten-Elemente-Analyse eines flexiblen Spannsystems. Wechselwirkung zwischen Spannpunkten, Lasten und Verformung.
- Carr Lane Manufacturing, Leitfaden für Werkstückauflagen. Zusätzliche Auflage für dünne Querschnitte sowie klare Unterscheidung zwischen Auflage und Spannung.
- NIST, Anwendungsbeispiele und Informationen zur Messung direkt an der Maschine für Bearbeitungsprozesse. Ausrichtung der Spannvorrichtung, Aufspannung und Messaufgaben.
- Renishaw, Wann messe ich mit dem Taststift?. Prüfung von Spannvorrichtungs-Referenzen und Bezugsmerkmalen während der Prozesseinstellung.



