Tässä artikkelissa
CNC-kiinnitin tulisi sijoittaa osa käytettävissä olevien viitepisteiden perusteella, kestää suunnitellut koneistusleikkaukset taivuttamatta työkappaletta ja jättää työkaluille ja käyttäjälle tilaa työskentelyyn. Sen suunnittelu alkaa piirroksella ja koneistusjärjestyksellä, ei kiinnittimien luettelosta. Toistettavassa tehtävässä lopputuloksena on kosketuskaavio, jonka avulla toinen käyttäjä voi ladata osan samalla tavalla, sekä tarkastussuunnitelma, joka paljastaa, säilyykö sijoitus osan poistamisen ja uudelleenlatauksen jälkeen.
Tämä opas kehittää kyseistä järjestelmää jyrsitylle osalle. Siinä käsitellään, milloin tukipinta ja reunat riittävät, milloin kahden reiän pari on hyödyllinen, miksi lisäkontaktit voivat heikentää sijoittelua ja miten kiinnitin voidaan todentaa ennen kuin sitä käytetään tuotantokäyttöön. Laajemmassa työkalu- ja kiinnitysopas verrataan koko asennetta ja yleisimpiä kiinnitysmenetelmiä; tässä tehtävänä on suunnitella kiinnitin, kun kyseinen valinta on jo tehty.
Aloita piirustussuhteista, sitten osan tilasta kussakin asennuksessa
Kiinnitin ei voi sijoittaa valmiin piirteen perusteella ennen kuin kyseinen piirre on olemassa. Merkitse piirustukseen pinnat ja reiät, jotka määrittävät tärkeät mitat, ja merkitse sitten, jotka niistä ovat saatavilla ennen kutakin operaatiota. Raakana sahattu reuna voi pitää työkappaletta rouhinnassa, mutta sitä ei pitäisi hiljaa ottaa viimeistellyn taskun sijainnin viitepisteeksi, kun taskun sijainti on määritetty koneistetun kiinnityspinnan suhteen. Kiinnityspinnan luova operaatio ja sen käyttävä operaatio edellyttävät eri sijoitusongelmien ratkaisua.
Geometrisen toleranssikehyksen viittauspisteet kuvaavat, miten vaatimus määritellään ja arvioidaan. Fyysinen kiinnitin on valmistustyökalu: se voi koskettaa samoja toiminnallisiksi määriteltyjä pintoja, mutta sen nastat, tukipinnat ja varaukset eivät automaattisesti muodosta täsmällistä simulaatiota piirustuksen viittauspisteen viitekehyksestä. Kiinnityssuunnitelman on ilmoitettava suhde sen kosketuspintojen, koneen työkoordinaatistojärjestelmän ja piirustuksen vaatimusten välillä. ASME Y14.5 määrittelee piirustuskielen; NIST:n analyysi viittauspisteistä selittää eron fyysisten viittauspistesimulaattorien ja työkappaleen asettamiseen valmistuksessa käytettyjen ominaisuuksien välillä. [1] [2]
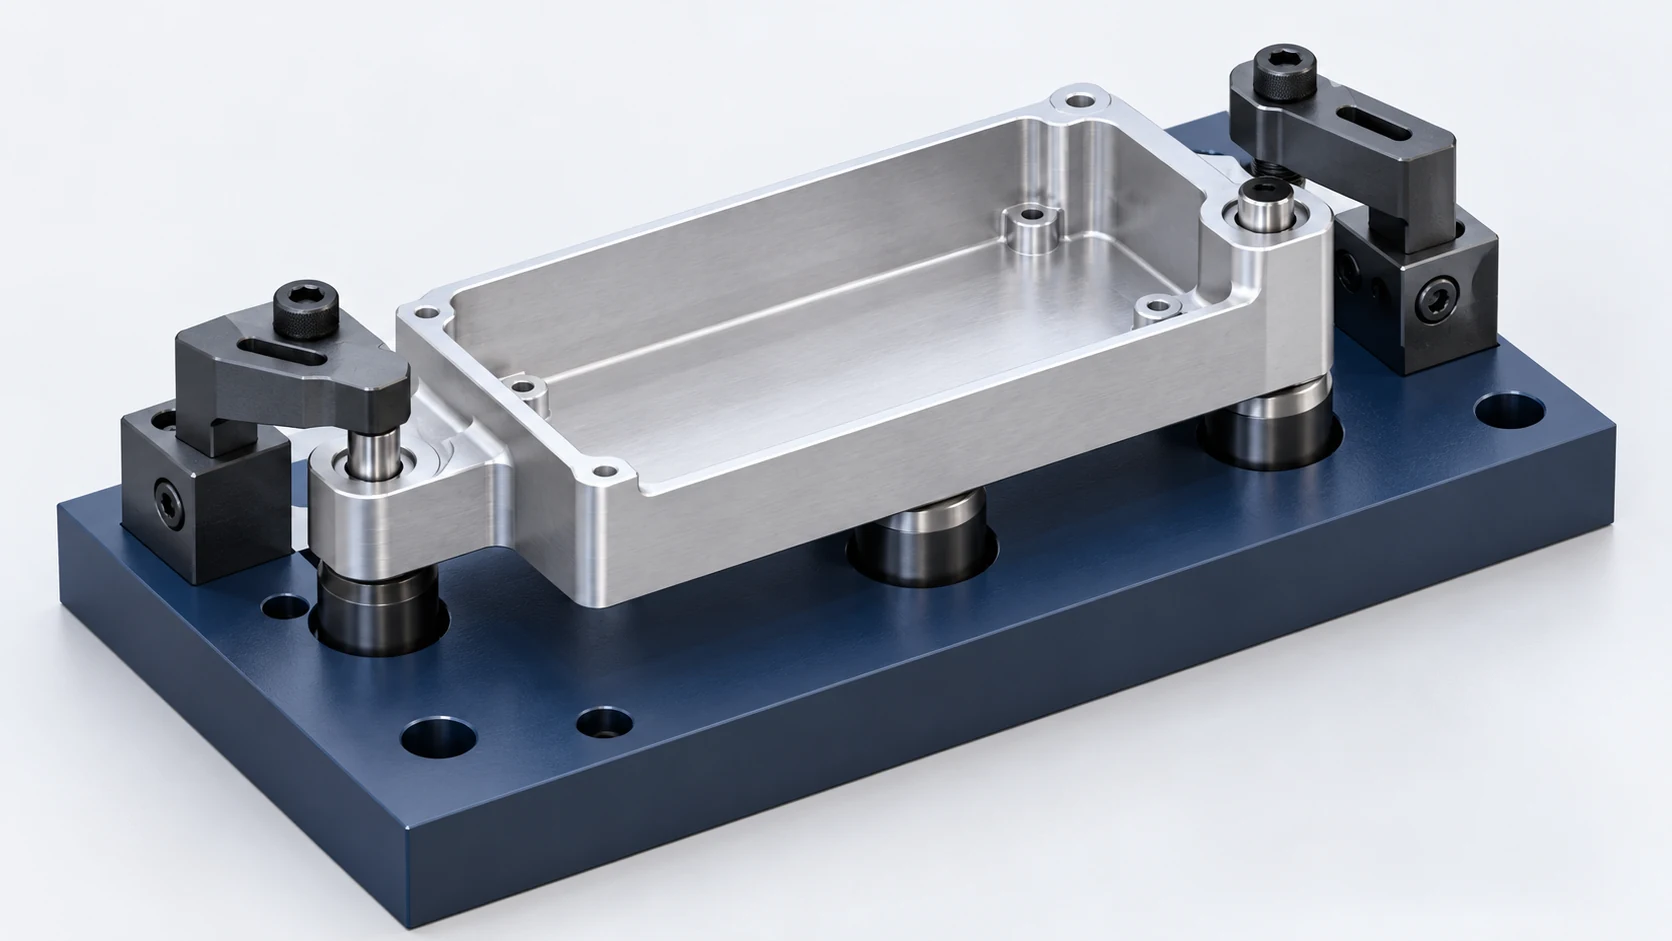
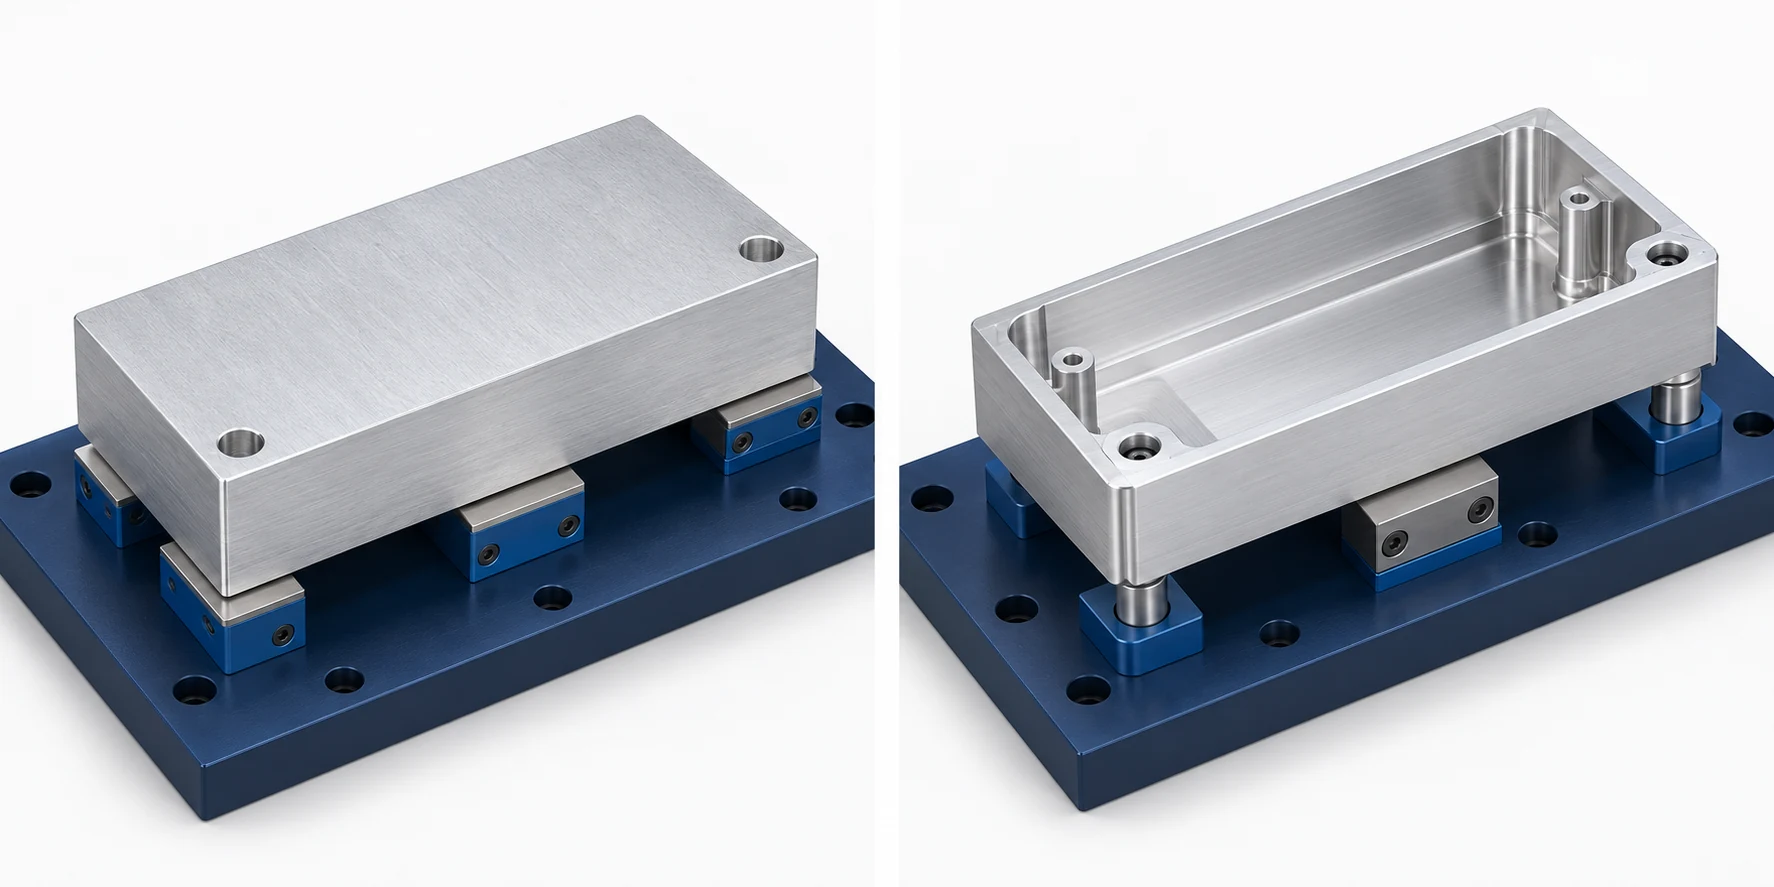
Esimerkiksi suorakulmainen kotelo-työpanos, jonka valmiina oleva alapinta on kiinnityspinta A, kahdella kokoonpanoreiällä kulmakiinnikkeissä ja yhdellä yläpokkarilla. Pokkari on sijoitettava määriteltyyn paikkaan kiinnityspiirteiden suhteen, ja sen pohjan korkeus liittyy pintaan A. Järkevä ensimmäinen työvaihe voisi luoda pinnan A ja kaksi reikää, kun työpanos pidetään varastomateriaalissa, joka poistetaan myöhemmin. Toinen kiinnitin voi sen jälkeen käyttää tätä koneistettua pintaa ja reikäparia yläpokkarin paljastamiseen. Se voi sijoittaa pokkarin suhteessa todellisiin reikiin; se ei kuitenkaan voi luoda reikäkuvioita tai pintaan–reikään -suhteita, jotka eivät jo täytä piirustuksen vaatimuksia, pelkästään sijoittamalla kiinnittimen niille.
Ensimmäinen suunnittelupäätös on, mitkä piirteet on tuotettava yhdessä, mitkä voidaan siirtää eri asennuksien välillä ja mitkä on mitattava osan poistuttua kiinnittimestä. Merkitse jokaisen työvaiheen orientaatio ja työkappaleen tila siirron yhteydessä. NIST:n koneistusprosessin suunnittelumalli käsittelee välipiirteitä, työkappaleen sijaintia konen koordinaatistossa sekä kiinnittimen ja kiinnityspisteiden sijainteja erillisinä suunnittelupäätöksinä. [3]
Valitse kosketuspinnat, jotka määrittävät sijainnin ilman keskinäistä vastatoimintaa
Tasainen osa voidaan usein asettaa kolmelle riittävän etäälle toisistaan sijoitetulle ensisijaiselle tukipinnalle, työntää kahta sivukontaktia vasten ja tuoda yhteen päätyrajoitukseen. Tunnettu 3–2–1-järjestelmä kuvaa, kuinka kosketuspisteet voivat estää liikettä prismaattiselle työkappaleelle; se ei vaadi kuutta ostettavaa komponenttia jokaisessa työssä. Kosketuspisteiden todellinen lukumäärä ja muoto riippuvat siitä, onko viitepinta taso, halkaisija, reikä vai jokin muu ominaisuus. Esimerkiksi sylinterimäinen osa voidaan usein luonnollisemmin sijoittaa akselinsa suhteen kuin kuuden tasaisen kosketuspisteen avulla. Carr Lanen Guide to Locating & Clamping Principles selittää tasomaisen, samankeskisen ja säteittäisen paikannuksen sekä osoittaa, miksi sijaintipisteiden laaja sijoittelu on tärkeää. [4]
Stabiilit ja helposti saavutettavat koneistetut ulkoiset pinnat voivat toimia viitepintoina niistä ohjattaville ominaisuuksille. Käytä kahden reiän ryhmää, kun piirustuksen toiminnallinen suhde liittyy reikiin tai kun ulkoisia reunavia poistetaan tai ne vaihtelevat liian paljon, jotta niitä voitaisiin käyttää lopullisina viitepintoina.
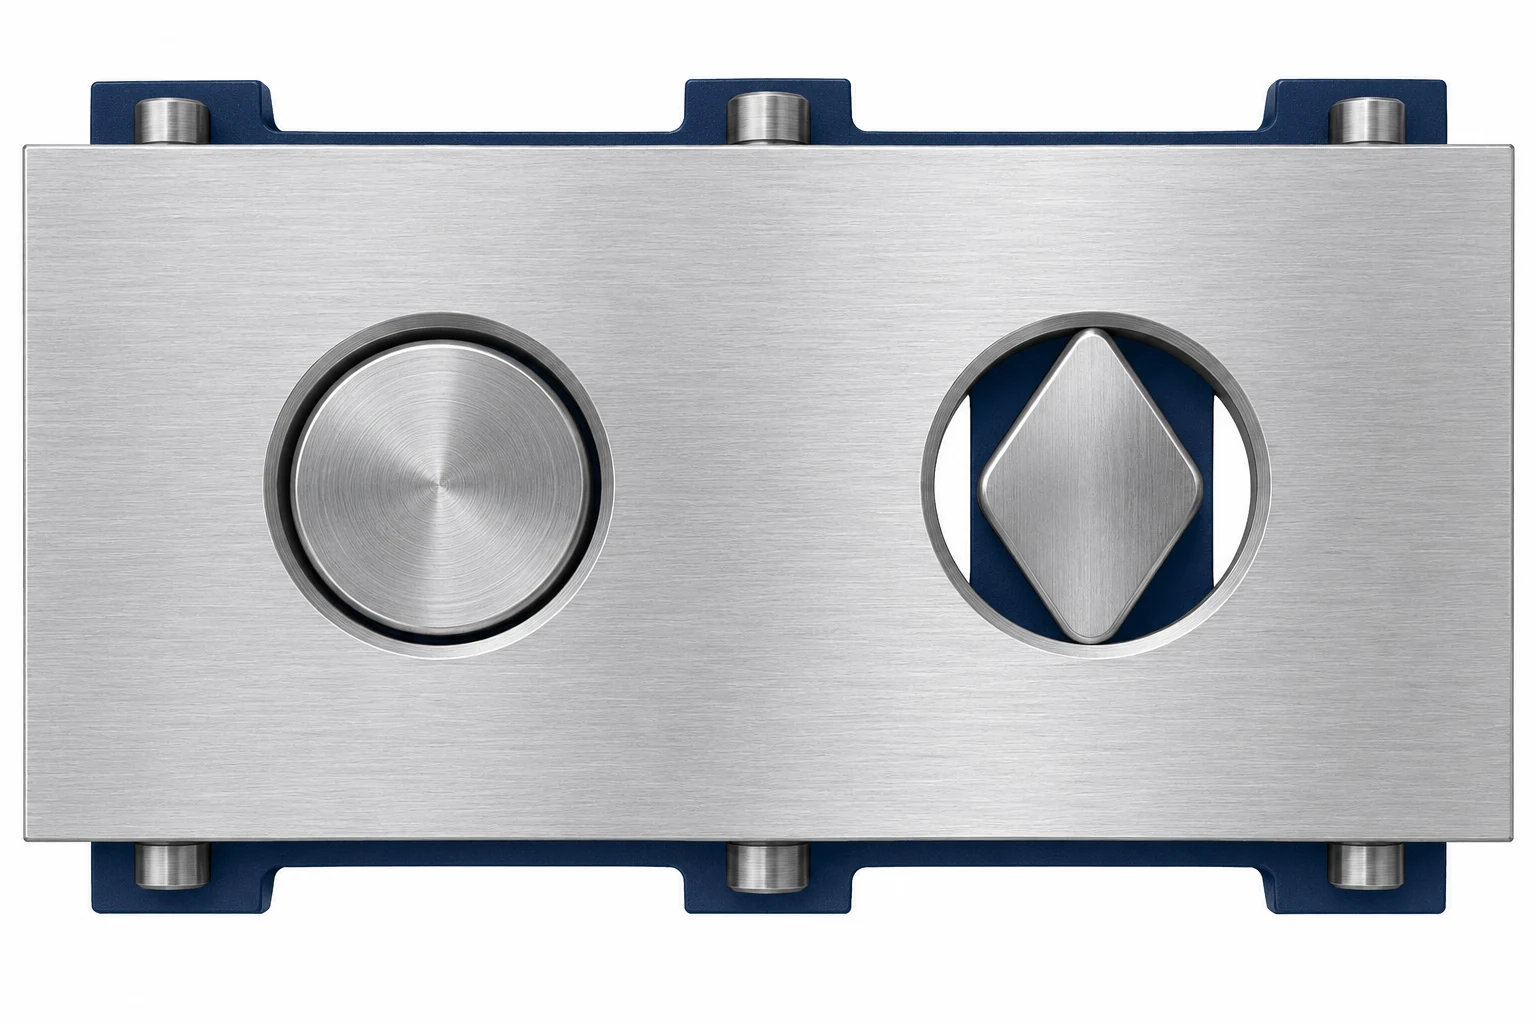
Kotelo-esimerkissä koneistettu alapinta voi tukeutua erillisiin tukipinnoihin kovien kantavien pulttien ympärillä. Yksi reikä voi ottaa pyöreän sijoituspinnan, joka ohjaa kahta suuntaa kiinnitystasossa. Toinen reikä voi ottaa reliefattua timanttipintaa, joka ohjaa kiertämistä ensimmäisen pinnan ympäri. Sen reliefattu suunta kulkee reikien keskipisteiden kautta piirretyn viivan suuntaisesti, jolloin kosketus viivan poikki ohjaa kiertämistä samalla kun pienet reikävälien vaihtelut sallitaan. Kaksi tiukkaa pyöreää pistintä yrittäisi pakottaa molempien reikien tarkka välimatka. Jos todellinen reikäkuvio poikkeaa sallitusta vaihteluväliltään, osa saattaa lukkiutua asennettaessa tai istua epätasaisesti yhden pinnan ollessa koholla. Timanttipinnalla ei voida korjata väärää reikäkuvioita; sen kosketussuunta ja varaus on sovitettava reikien väliseen suhteeseen. Carr Lanen sijoituspinnan opas kuvaa pyöreän ja timanttipinnan paria tavaksi välttää turha sijoitus. [5]
Lisätukipisteet ovat eri asia. Pitkä ulkoneva osa tai ohut alue saattaa vaatia tukea leikkaus- tai puristustaakaa vastaan. Tuken tulee koskettaa työkappaletta vasta sen jälkeen, kun ensisijainen sijoitus on varmistettu, tai sen tulee olla järjestetty siten, ettei se muodostu kilpailevaksi kovaksi mittapisteeksi. Jos neljä jäykää tukijalkaa koskettaa nimellisesti tasaisen, mutta epätäydellisen työkappaleen pinnan, osa voi heilahdella eri kolmen tukijalan välillä aina uudelleen asetettaessa. Kiinnittimen kiristäminen voi pakottaa työkappaleen väliaikaisesti tasaiseksi, mutta sen muoto muuttuu vapautettaessa. Siksi “enemmän kosketuspintoja” ei ole sama asia kuin toistettavampi sijoitus.
Yhteyden valinta noudattaa myös työkappaleen tilaa. Koneistettu pinta tarjoaa erilaisen viitepinnan kuin valumuottainen pinta tai sahattu lähtöaine. Säädettävät tai tasoittavat tuet voivat sopeutua pinnan vaihteluihin, mutta mikä tahansa säätö, joka on asetettava uudelleen jokaista osaa kohden, vaatii määritellyn menetelmän ja tavan tarkistaa sen tulos. Kiinteät tuet ovat houkuttelevia silloin, kun sisääntuleva piirre on riittävän vakaa istumaan johdonmukaisesti. Yhteyden suunnittelun on pysyttävä yhteensopivana jäysteiden, pinnanlaadun ja hyväksytyn merkinnän kanssa itse työkappaleella.
Kuljeta työstökuorma tuen kautta, älä taipuisan seinämän kautta
Sijaintitukipisteet määrittävät työkappaleen sijainnin; kiinnittimet pitävät työkappaleen näissä kosketuspisteissä koneistuksen aikana. Piirrä todennäköiset voimasuunnat kaikille suurimmalla rasituksella oleville suunnitelluille leikkauksille, mukaan lukien työkalun sisään- ja ulostulot sekä työkalusuunnan muutokset. Seuraa sitten jokaista voimaa työkappaleen läpi tukipisteeseen, pysäytyspisteeseen tai kiinnitinrunkoon. Kiinnitin, joka painaa ohutta reunaa avoimen kammion yläpuolella, saattaa pitää osaa paikoillaan staattisessa kokeilussa, mutta vääntää reunaa ennen koneistuksen aloittamista. Kiinnitin, joka on sijoitettu tiukkaan kannattimeen ja jolla on lähellä oleva tukipiste, muodostaa lyhyemmän ja jäykemmin kuorman kantavan polun. Carr Lanen kiinnitinrakennusohjeet suosittelevat kiinnittimien sijoittamista vahvojen tukipisteiden päälle ja niiden voimien ohjaamista sijaintitukipisteiden tai tuettujen alueiden suuntaan. [4]
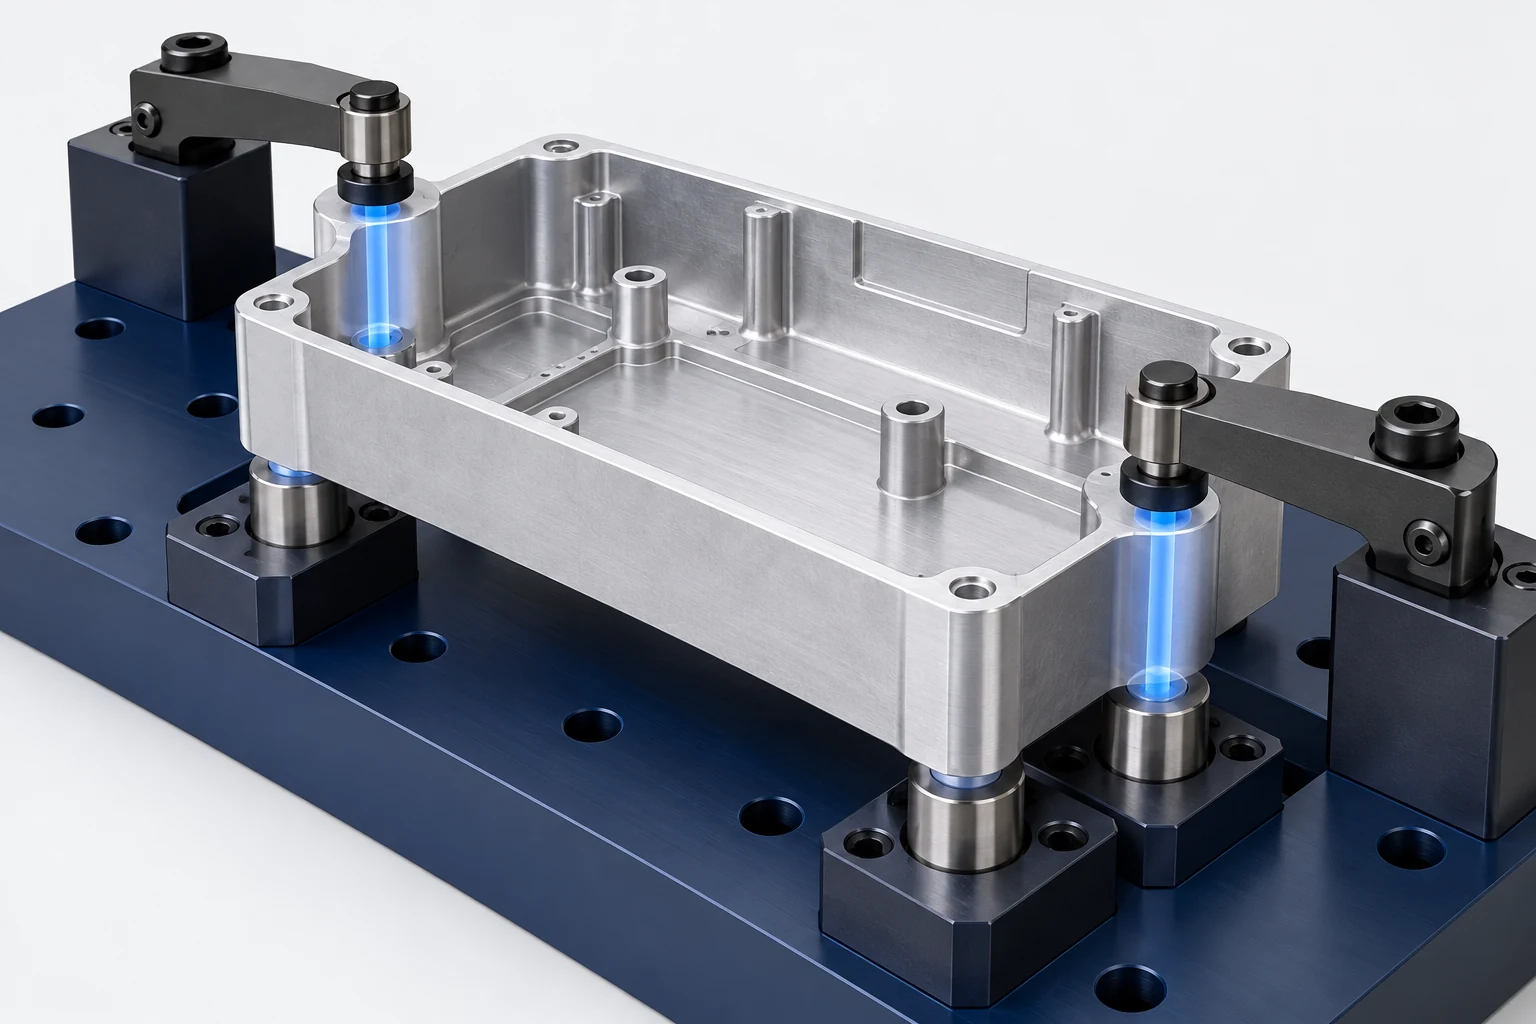
Koteloissa olevat kulmapalat tarjoavat mahdollisia kiinnitysalueita taskun ulkopuolella. Niiden soveltuvuus riippuu palan geometriasta, jäljellä olevan raakamateriaalin määrästä kyseisessä vaiheessa sekä siitä, voivatko niiden yläpinnat kantaa kosketusta. Jos piirustus määrittelee tiivistyspinnan palassa, kiinnitin, joka jättää merkkiä tai vääntää pintaa, on huono valinta – vaikka osa pysyisikin paikoillaan. Kiinnitinlevy tai vaihtoehtoinen kosketuspiste voivat jakaa kuorman, mutta kosketuspinnan muuttaminen muuttaa myös työkalun pääsyä. Ratkaise molemmat kysymykset samalla asennusmallilla.
Kiinnitysvoimalla on ylä- ja alarajat, joiden ylittyessä tapahtuu vika. Liian vähän kiinnitystä sallii työkappaleen siirtyvän tai värähtelyn leikkauksen aikana. Liian suuri voima tai voiman vaikutus väärässä kohdassa taivuttaa työkappaletta tai aiheuttaa sen jälkikiristymisen vapauttamisen jälkeen. Eikä valmistajan katalogissa ilmoitettu kiinnitysvoiman arvo eikä yleinen ohje “kiristä varmasti” määritä tulosta tiettyyn osaan. Leikkausvoiman suunta, kosketuspintojen kitka, paikallinen jäykkyys, tukipisteiden sijainnit ja käyttäjän kiinnitystapa vaikuttavat kaikki tulokseen. Joustaville osille voi olla tarpeen tehdä analyysi: NISTin alkuperäinen työ joustavien kiinnityslaitteiden mallintamisesta ottaa huomioon kosketuspisteet, kiinnitysvoimat, koneistusvoimat ja niistä seuraavan muodonmuutoksen yhteisesti. [6]
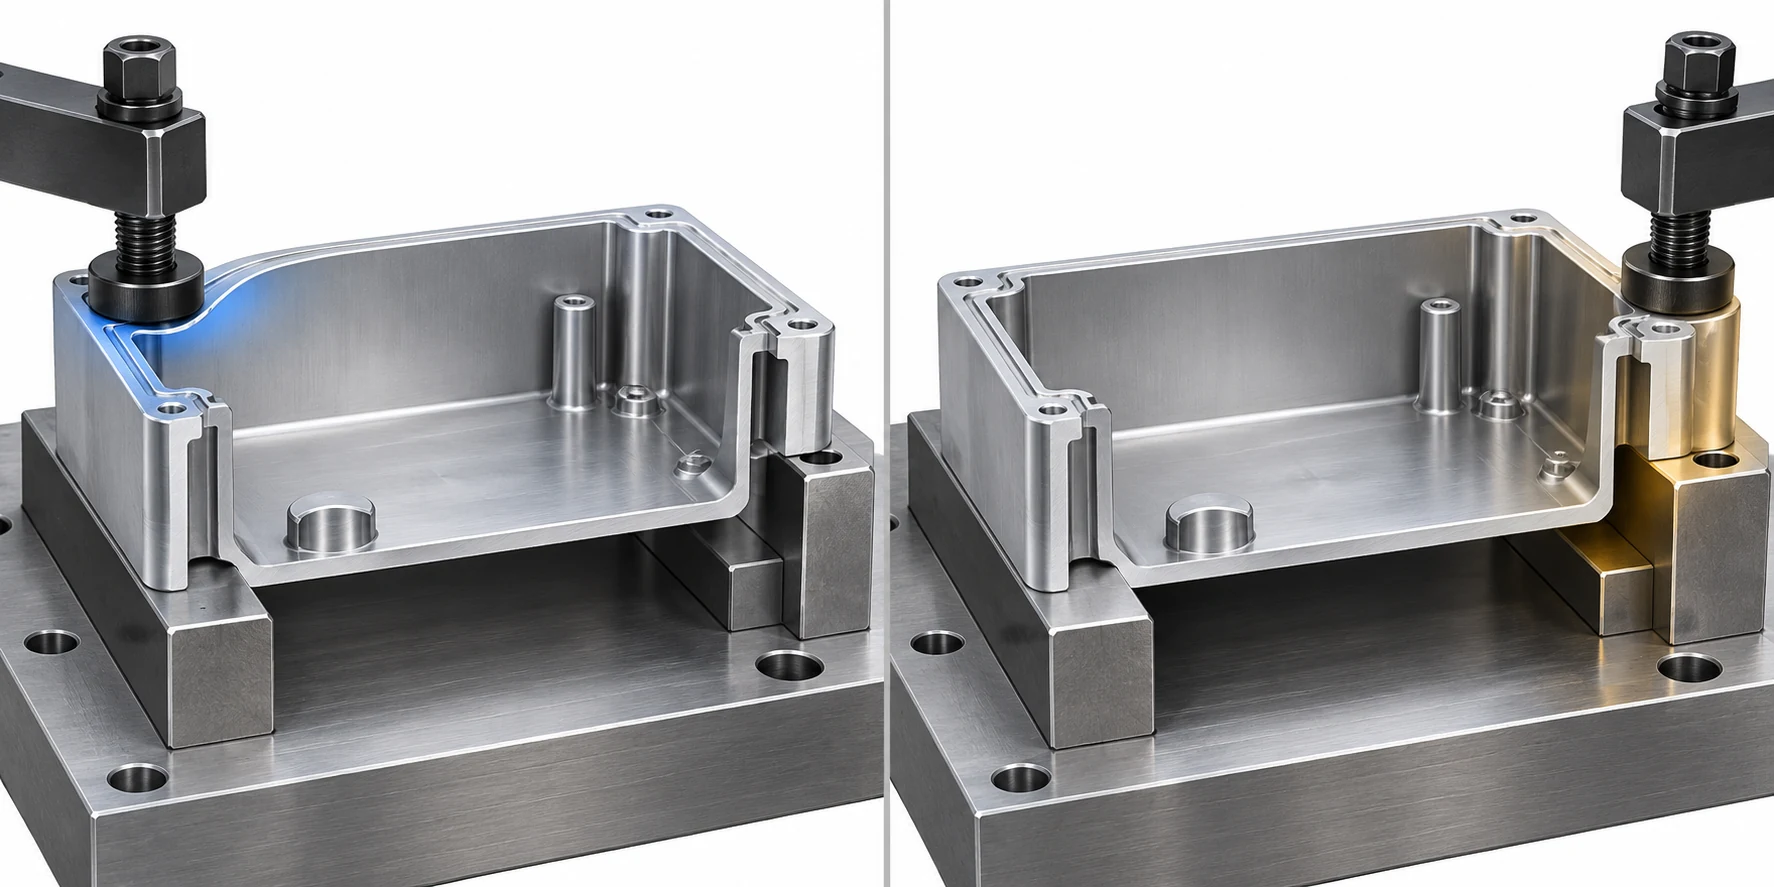
Kun aputukia tarvitaan ohuen alueen alapuolelle, sen tulee kantaa koneistuskuormaa ilman, että osa nostetaan irti sen pääsijoituspisteistä. Ota yhteys aputukeen vasta kun osa on asetettu paikoilleen, ja tarkista sitten, ettei tuen toiminta siirrä työkappaleen origoa tai vääntä kontrolloitua pintaa. Työtukea voidaan käyttää kuorman vastatoimena ilman, että se toimii itse kiinnityksenä; Carr Lane erottaa nämä toiminnot Work Supports Guide -oppaassaan. [7]
Mallinna työkalukokoonpano ja kiinnitin koko leikkausprosessin ajan
Tasaisen uran (pocket) pohja saattaa olla vapaana työkalun kärjen edessä, mutta työkalun pidin, pyörivän akselin pää tai kiinnitin saattavat estää lähestymisen. Mallinna todellinen työkalukokoonpano, työkappaleen raakamateriaali, kiinnitysosan runko, kiinnitysruuvit ja kiinnittimen liikekulkumatka jokaista työvaihetta varten. Tarkista lähestymisliike, leikkuurata, poistuminen, mittaus (probing) ja työkalun vaihto. Vain valmiin osan muodon perusteella tehty varmistus voi jättää huomioimatta törmäyksen raakamateriaaliin ennen karkealeikkausta. Vain työvaiheen alussa tehty tarkistus taas voi jättää huomioimatta kiinnittimen, joka paljastuu materiaalin poistuessa.
Koteloa varten yläpuristus kulmakannattimien yli ei saa estää taskuporakoneen eikä reunan viimeistelytyökalun pääsyä kammion kehälle. Sen on myös jätettävä turvallinen reitti poraukselle tai kärkikulman muodostamiselle mahdollisille jäljelle jääville yläpinnan piirteille. Jos puristin estää viimeisen piirteen, sen siirtäminen ohjelman keskellä luo toisen kiinnitystilan, jolle tarvitaan oma sijaintinsa ja tarkistuksensa. Usein parempi ratkaisu on sijoittaa puristin alun perin työkalupaketin ulkopuolelle, käyttää matalaprofiilisempaa kosketuspintaa tai tarkoituksellisesti lisätä toinen asennus. Ratkaisu perustuu todelliseen työkalun ja pidikkeen geometriaan, ei toiveeseen, että CAM-esikatselu ei näytä punaisia törmäysvaroituksia.
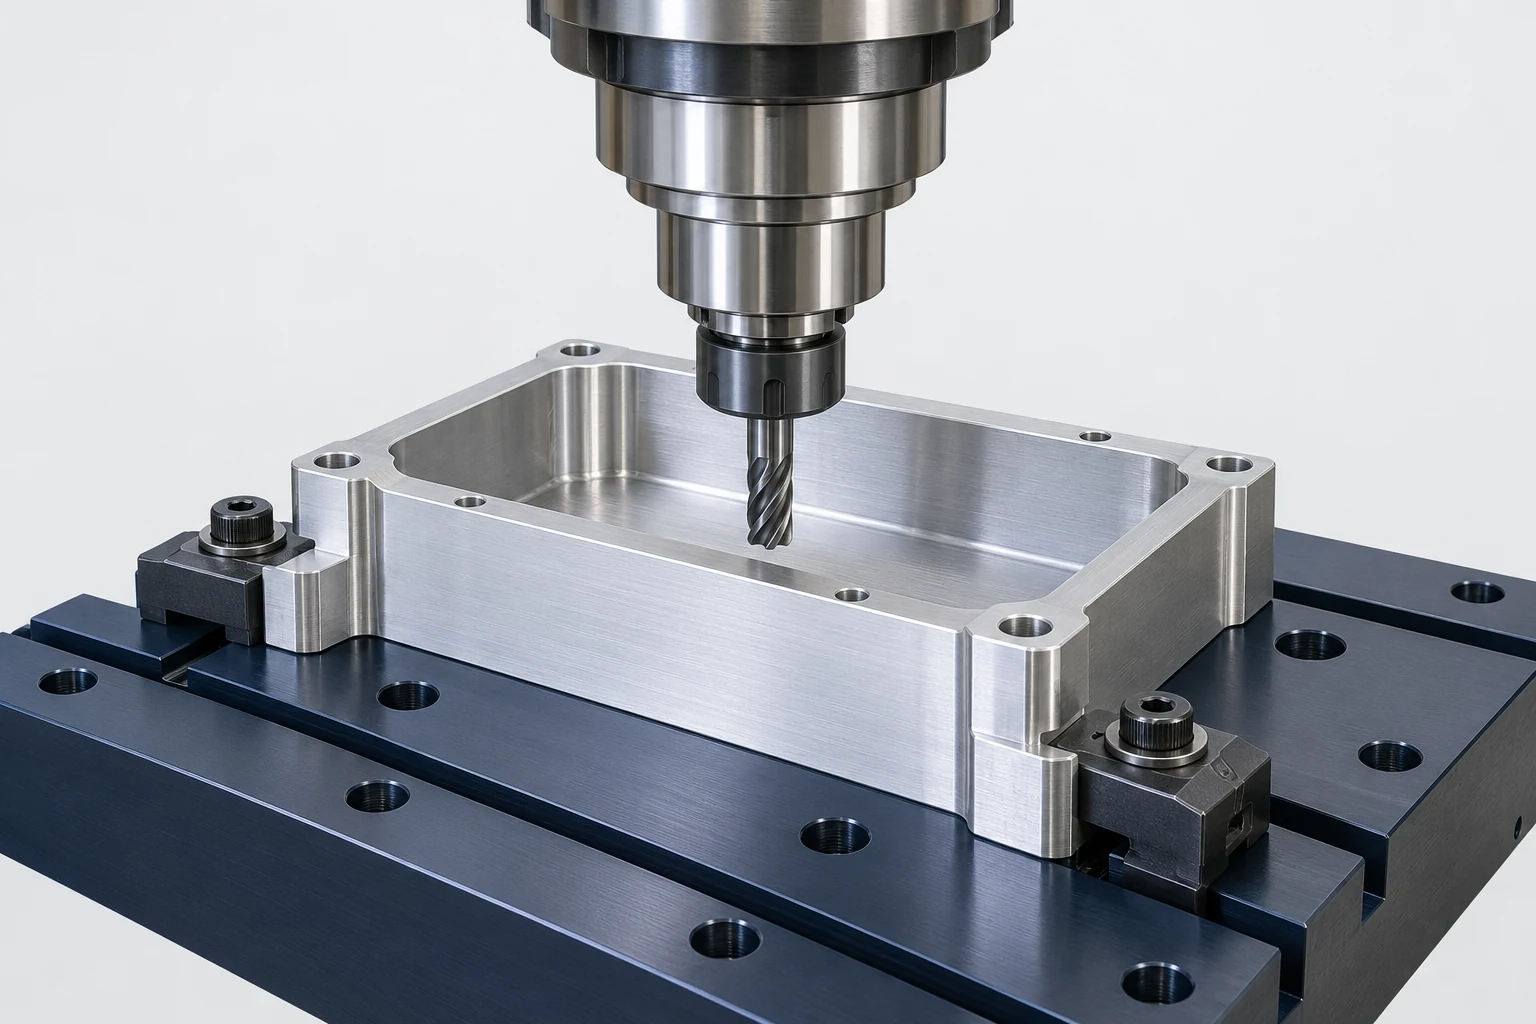
Pyörivä ja moniakselinen pääsy tekee tästä ongelmasta suuremman. Kiinnitin, joka antaa työkalulle tilaa yhdessä indeksoidussa asennossa, voi aiheuttaa esteen pyörähtämisjälkeen, kun taas korkeampi kiinnitys voi parantaa pääsyä, mutta heikentää tukea. Nämä asettelut kuuluvat erillisiin 5-akselisen kiinnityksen ja 4. akselin kiinnityksen oppaisiin. Tässä tasaisessa koteloissa pyörivän liikkeen lisääminen pelkästään huonon kiinnityspaikan välttämiseksi vaatisi reitin tasolla perustellun päätöksen.
Tee puhdas istutus ja oikea kuormitus toistettavaksi
Yksi siru yhden ensisijaisen tukipinnan alla muuttaa koko työkappaleen kulmaa. Jäyste sijoitusreiässä voi estää pinnin istumisen paikalleen. Sirut, jotka jäävät puristimen ja sivutuen väliin, voivat siirtää lokeroa sivusuunnassa, vaikka puristin tuntuisikin tiukalta. Jätä turvallinen pääsy harjaamiseen tai ilmalla puhaltamiseen kosketusalueille, tee lokeroihin puristusvapaat alueet, joihin sirut voivat kertyä, ja vältä kosketuspisteen sijoittamista suoraan pääsiruvirtaan, jos toinen sijainti toimii. Carr Lanen sijoitusohjeet käsittelevät sirujen hallintaa ja jäähdytysnesteiden poistoa kiinnittimen suunnittelun ongelmoina, koska ne vaikuttavat työkappaleen sijoittumiseen. [4]
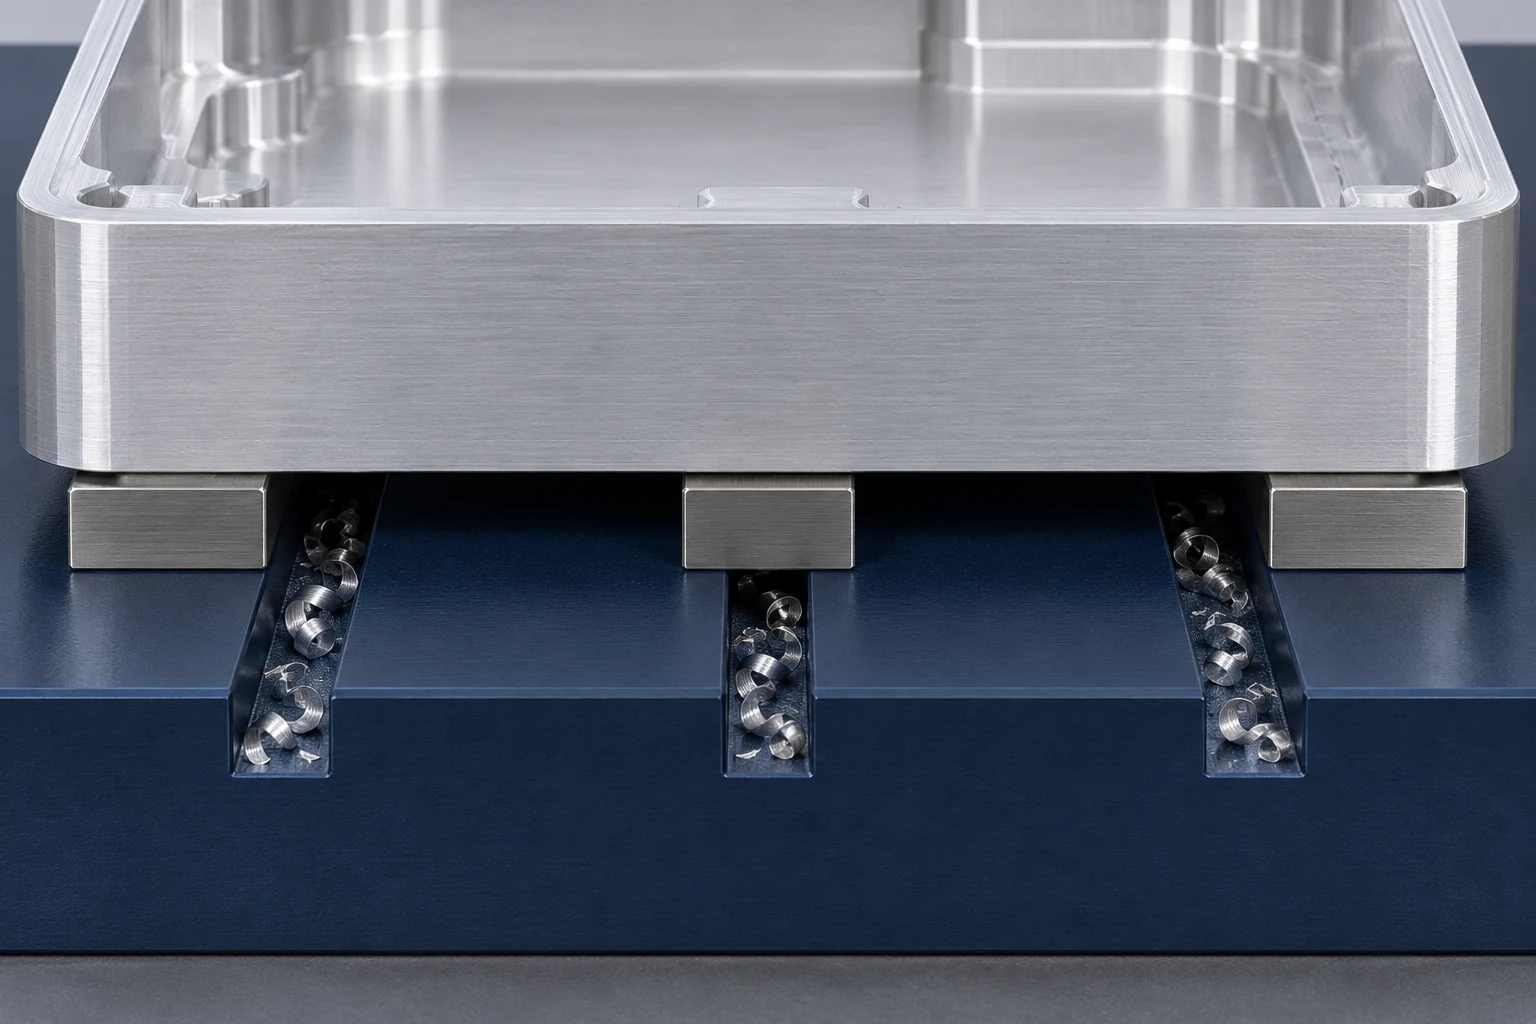
Operaattorin on voitava havaita, milloin kotelo on täysin istutettu tukipinnoille ja milloin pinnat ovat lukittuneet. Yksinkertainen latausjärjestys voi olla: puhdista kosketuspinnat, aseta alapinta tukipinnoille, suunnittele pyöreän pinnan reikä, kierrä reliefoitua pistintä vasten, vahvista istutuksen oikeellisuus ja kiinnitä sitten. Tämä järjestys noudattaa fyysisiä riippuvuuksia; kiinnittäminen ennen osan oikeaa istutusta voi pakottaa sen väärään asentoon. Järjestyksen ei pitäisi perustua näkymättömään tunnontunteeseen, jonka vain yksi henkilö ymmärtää.
- Puhdista viitereferenssikosketukset. Poista lastut ja tarkista mahdolliset vauriot kantapinnoissa, pinnassa ja sisääntulevassa osassa.
- Asenna pääpinta ja sijoita reikäpari. Pyöreä pinni määrittää tason sisäisen sijainnin; reliefipinni määrittää orientaation ilman, että vaaditaan tarkkaa reikäväliä.
- Tarkista istutus ennen kiristämistä. Aukko työntölevyn kohdalla tai epätavallinen kuormitustaso vaativat tarkastusta, ei lisää kiinnityspainetta.
- Kiinnitä kiinnittimet määritellyssä järjestyksessä. Tuota kaikki aputukset kosketukseen suunnitellulla tavalla ilman, että osaa nostetaan.
Visuaalisesti symmetrisille osille epäsymmetrinen pysäytin, yksilöllinen pinnin sijainti tai muu yksiselitteinen latausominaisuus voi estää käännetyn osan näyttämästä oikein paikoillaan. Yksityiskohtaa on sovitettava sallitun työkappaleen vaihtelun mukaan ja vältettävä tahaton uusi mittapiste. Moniasetelmainen kiinnitin vaatii myös asettelun tunnisteen ja osan tilan hallinnan; CNC-hautakiviohje käsittelee tätä erillistä ongelmaa.
Kun kotelokiinnitin vaatii erilaisen suunnittelun
Pinnan- ja reiän sijainti toimii vain, jos nämä ominaisuudet ovat saavutettavissa, vakaita ja ne, jotka ohjaavat taskua piirustuksessa. Piirustussuhde, osan sisääntulo ja valmis osa täytyvät kaikki tukea samaa siirtoa.
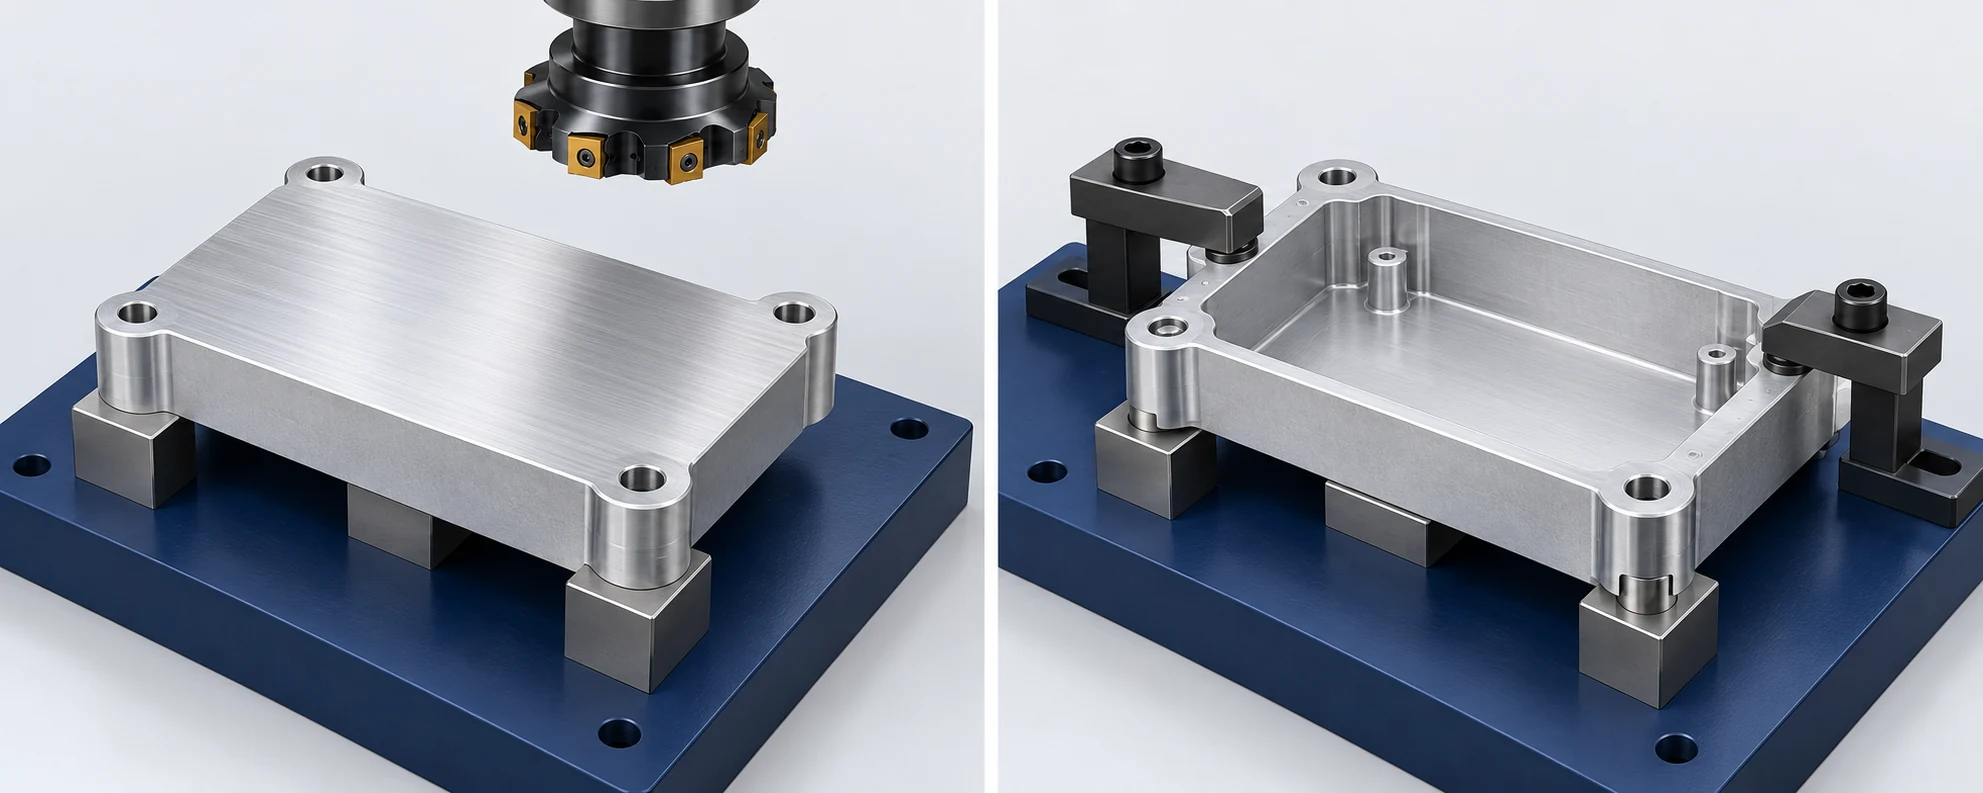
Kolme muutosta kumoaisi tämän käsitteen. Jos lokero ohjataan eri mittauspisteistä, kosketusjärjestelmän ja tarkastusasetuksen on noudatettava kyseistä suhdetta. Jos reiät eivät ole saavutettavissa alapuolelta, pinnit eivät voi toimia toisen vaiheen sijoitusapuna. Jos korkukkeet jättävät liian vähän turvallista kosketusaluetta lokeron leikkaamisen jälkeen, suunnitellut kiinnityspaikat epäonnistuvat, vaikka ne olisivatkin selvästi näkyvissä raakapalassa. Jokainen tapaus vaatii uuden sijoituspinnan, kiinnityskosketuksen tai työvaihejärjestyksen; lisäkiinnitysvoima ei ratkaise yhteensopimattomuutta.
Varmista toistettava sijainti ja valmis geometria erikseen
Kiinnittimen kelpoisuuden arviointiin liittyy vähintään kaksi kysymystä. Ensimmäinen: asettaako kiinnitin osan aina tarkoitetulle sijalleen joka kerta, kun osa ladattavaan? Toinen: tuottavatko koneistus kyseisessä sijassa hyväksytyt piirteet osan poistamisen jälkeen? Yksittäisen ladatun osan työsiirtymä tai tukipistetuloste eivät voi vastata toiseen kysymykseen. NIST:n koneella suoritettavan mittauksen käyttötapausten luokittelu erottaa kiinnittimen asennuksen, työkappaleen asennuksen, prosessin aikaisen mittauksen ja prosessin jälkeisen tarkastuksen. [8]
Aloita tarkistamalla kiinnittimen sijainti ja sen varma kiinnitys koneeseen. Määritä työkoordinaatisto suunnitellun kiinnittimen tai työkappaleen viitepisteistä. Työstä ensimmäinen näyte koko suunnitellulla toimintajärjestyksellä ja tarkista piirustuksessa määritellyt ominaisuudet käyttäen määriteltyä viitepisteiden järjestelmää ja mittausolosuhteita. Poista kappale, puhdista kosketuspinnat ja asenna se uudelleen, jotta voit tarkistaa, toistuuko mitattu asennuspaikka. Uusi kappale testaa vaihtelua saapuvien työkappaleiden välillä. Jos kappale näyttää toistuvan kiinnittimessä, mutta epäonnistuu sen jälkeen, kun se on vapautettu, tutki kiinnityksestä aiheutuvaa muodonmuutosta ja mittausolosuhteita eikä pelkästään muuta korjausarvoja. Renishaw’n ohjeet tukipinnan mittauksesta kuvaavat kiinnittimen viitepisteiden ja viiteominaisuuksien mittaukset asennustoiminnoiksi; nämä mittaukset eivät korvaa valmiin osan hyväksyntää. [9]
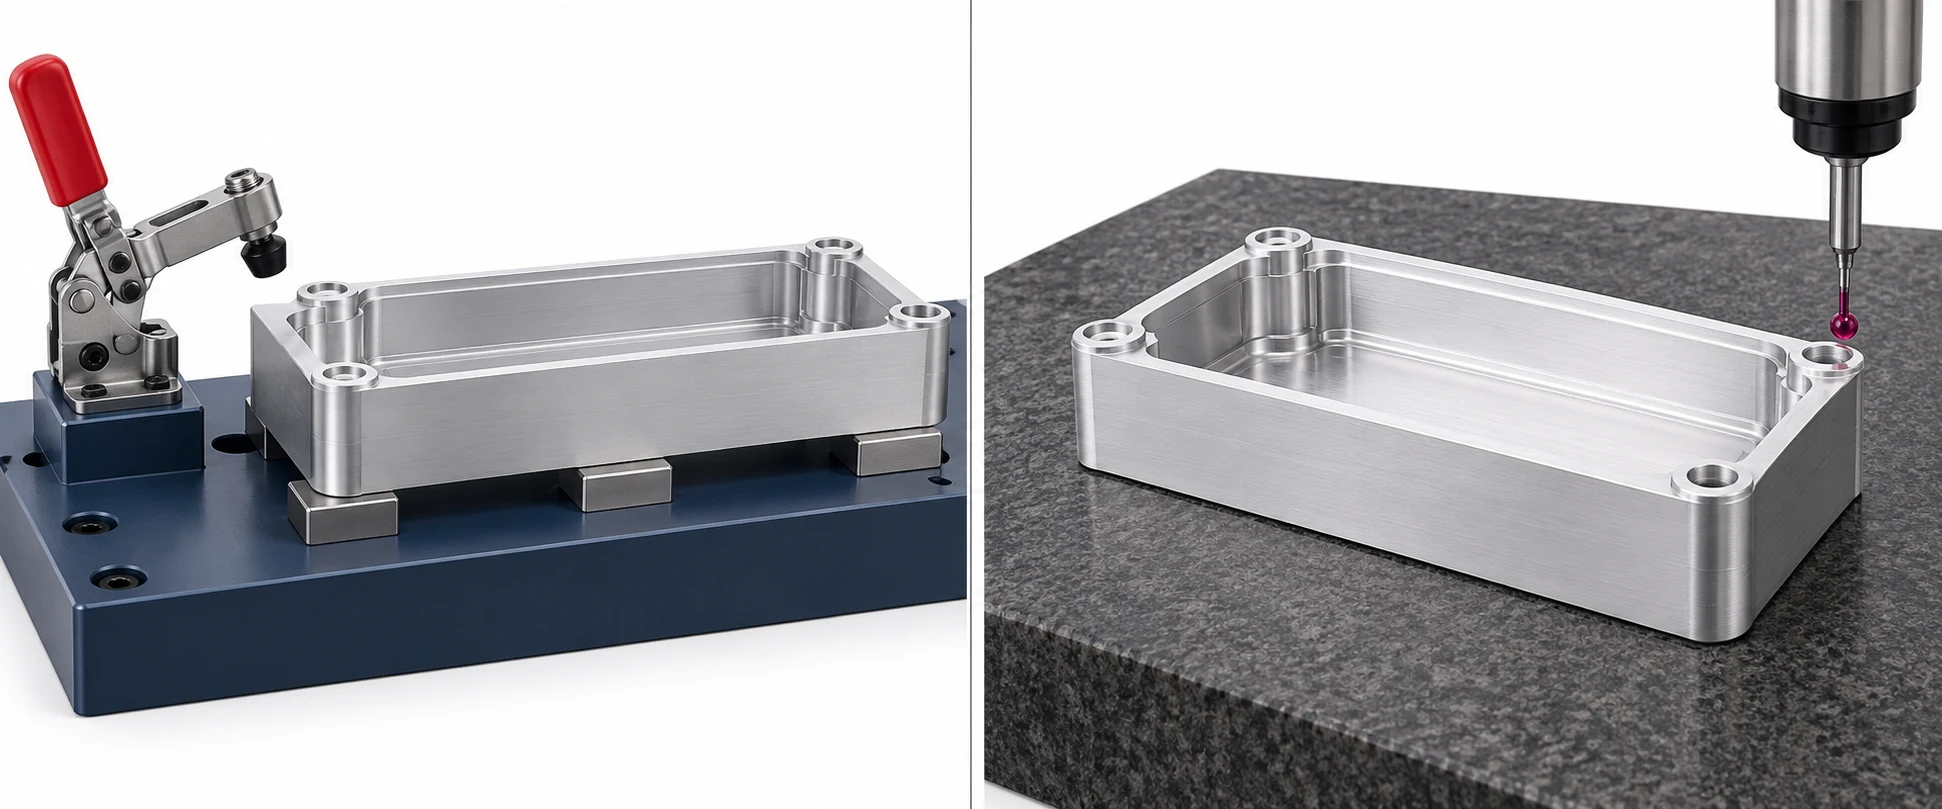
Käytä vian mallia päätelläksesi, minne tarkistukset on suoritettava. Jos työalkupiste muuttuu saman osan uudelleenlatauksen jälkeen, tarkista lastut, jäysteet, kiinnityspinin istuvuus ja asento. Jos alkupiste toistuu, mutta taskun seinämä muuttuu irrotettaessa kiinnitystä, tutki kiinnittimen ja tuen muodonmuutoksia. Jos useat osat sijoittuvat johdonmukaisesti, mutta taskun ja reiän välinen suhde on poikkeavassa asemassa, tarkista ensimmäisessä vaiheessa tehty reikäkuvio, kiinnitinpinien sijainnit, työsiirtymä ja työpolku piirustuksen viitepisteestä. Nämä ovat eri mekanismeja; kaikkiin kolmeen kiinnitysvoiman lisääminen peittäisi todisteet ja saattaisi pahentaa osan tilannetta.
| Havaittu tulos | Todennäköinen testattava mekanismi | Erottelevä tarkistus |
|---|---|---|
| Sama osa muuttaa asennusasemaansa uudelleenlatauksen jälkeen | Epävakaa asennus tai turha sijainti | Tarkista puhtaat kosketusjäljet ja vertaa toistettavan osan sijaintia ennen leikkausta |
| Sijainti toistuu; ohut piirre muuttuu irrotettaessa kiinnitintä | Kimmoisa kiinnitys tai tuettu leikkaus | Vertaa piirteiden tilaa kiinnittimen sisällä ja ulkopuolella piirustuksen mittausolosuhteissa |
| Osat sijoittuvat johdonmukaisesti; piirre on siirretty kiinnitysreikiin nähden | Väärä siirto, pinnin sijainti tai ohjelmoitu viitepiste | Mitaa ensimmäisessä vaiheessa tehtyjen reikäkuvion ja kiinnittimen kosketuspintojen mitat, ja seuraa sitten ohjelmoitua työkoordinaattialuetta |
Taulukko on diagnostinen lähtökohta, ei johtopäätös tietyltä tuotantokerralta. Se pitää toistettavuuden, tarkkuuden ja vapautumisvääntymän erillään toisistaan. Hyväksyntäkriteerit perustuvat piirustukseen ja sovitun tarkastusmenetelmään; yleistä kiinnittimen toistettavuuslukua ei voida käyttää niiden korvaajana
Tallenna suunnittelupäätökset, jotka tekevät kiinnittimestä uudelleenkäytettävän
Käyttökelpoinen kiinnitinpiirustus tai asennustallenne määrittelee osan tulevan tilan, tuettavan vaiheen, ensisijaiset kosketuspinnat, pinnien tai pysäytinten toiminnot, kiinnityspaikat ja kiristysjärjestyksen, apukiinnitykset, työkaluvapauden oletukset, lastunpoiston mahdollisuudet sekä työkoordinaattiviitteen. Se määrittelee myös, mitkä mittaukset todistavat kiinnittimen toimivuuden ja mitkä valmiin osan. Tämä on hyödyllisempää kuin pelkkä kokoonpanetun laitteiston valokuva: valokuva ei voi näyttää, miksi toinen pini on reliefattu tai milloin apukiinnitys saa koskea osaa
Muutokset ovat merkityksellisiä. Muuttunut reikäkuviomalli, seinämän paksuus, korkon muoto tai viitemäärittelyn vaatimus voivat tehdä kiinnittimestä kelvottoman, vaikka se edelleen hyväksyisikin osan fyysisesti. Tarkista nämä muutokset kosketusjärjestelmän ja toimintajärjestyksen kanssa ennen kiinnittimen uudelleenkäyttöä. Jos osaperhe vaihtelee, päätä, mitkä kosketuspinnat pysyvät kiinteinä ja mitkä ovat säädettäviä, ja määritä, miten säädön tarkistus suoritetaan. Näin ”uudelleenkäytettävyys” ei muutu ”hallitsemattomaksi”
Tekniset lähteet
- ASME Y14.5-2018 (R2024), Mitoitus ja toleranssit. Standardin soveltamisala ja viitemäärittelykehys; sovella piirustuksessa määriteltyä painosta ja viitemäärittelyjä
- Shakarji ja Srinivasan, NIST, Kohti uutta matemaattista viitemäärittelyjen määritelmää standardeissa, joka tukee edistynyttä valmistusta. Viitemäärittelypiirteet prosessisuunnittelussa ja tarkastuksessa, mukaan lukien fyysiset viitemäärittelypiirteiden simulointilaitteet
- NIST, Koneistusprosessin suunnittelutoimintamalli järjestelmien integrointia varten. Asettelun, kiinnittimen ja toiminnon suunnittelun väliset suhteet.
- Carr Lane Manufacturing, Ohje sijaintipisteiden valintaan ja kiinnitysperiaatteisiin. Tasomainen sijainti, sijaintipisteiden välimatka, lastunohjaus ja kiinnikkeiden sijoittelu.
- Carr Lane Manufacturing, Sijaintipinnat, pyöreiden ja timanttimuotoisten pintojen tekninen tieto. Yhden akselin vapautus ja turvallisuusvarasijainti.
- Lee ja Haynes, NIST, Joustavan kiinnitysjärjestelmän elementtimenetelmäanalyysi. Kiinnittimen kosketuspintojen, kuormien ja muodonmuutosten vuorovaikutus.
- Carr Lane Manufacturing, Työtukiohje. Lisätuki ohuille osille sekä tukemisen ja kiinnittämisen ero.
- NIST, Koneella tehtävän mittauksen käyttötapaukset ja tietoa koneistustoimintoihin. Kiinnittimen tasaus, asettelu ja mittausroolit.
- Renishaw, Milloin minun pitää käyttää tarkastuskoetta?. Kiinnittimen viitepisteiden ja mittauspisteiden tarkistukset prosessin asettelussa.



