På denna sida
En användbar kostnadskalkyl för CNC-svarvning börjar med den godkända delen, inte med en annonserad timkostnad för svarv. För en svarvad komponent ska priset inkludera den inköpta materialstaven, den fullständiga maskincykeln för varje operation, eventuell bearbetning av den andra änden, batchinställning samt nödvändig avburkning och kontroll. Dela batchkostnaderna med antalet godkända delar. Enbart en kort beräkning av snittid missar förluster vid materialmatning, avskärning, verktygsbyten, hantering och baksidan av delen.
Det snabbaste sättet att förbättra ett offertförslag är att ta reda på om ritningen kan levereras direkt efter avskärning eller om en ny spännning krävs. Detta beslut kan påverka både maskinrutten och antalet delar som kan erhållas från varje materialstav. Den här guiden bygger upp en kalkyl för en aluminiumbushing och visar sedan hur ett annat krav på baksidan påverkar resultatet. Samma metod gäller för axlar, mellanstycken, gängade mantlar och andra främst rotationsformade delar, där deras egna operationer ersätter exemplen.
Definiera den levererade svarvade delen innan kostnaden tilldelas
Börja med materialklassen och produktformen, maximal ytterdiameter, färdiglängd, hål och gängor, kvantitet samt vad som måste gälla för varje levererad del. En nominellt identisk axellåsbricka kan ha två olika tillverkningsvägar om en ritning godkänner en avburad skärnivå medan den andra kräver en mekaniskt bearbetad baksida och en striktare kontroll av total längd. Det andra kravet kan kräva överföring till en underpindel eller en separat omfördelning i spännpatronen. Det kan inte prissättas som några extra sekunder på framsidan av svarvningen.
Identifiera också de funktioner som styr kontrollen. Ett hål kan vara ett passningshål, ett lagerpassningshål eller ett referenshål för en annan funktion. Var och en av dessa kräver en annan svarv- och mätplan. En yttre gänga påverkar verktygssekvensen, medan ett tvärhål eller en plan yta kan kräva livverktyg eller en separat fräs. Dessa funktioner hör hemma i rutten innan maskintiden uppskattas. På sidan för CNC-svarvtjänst förklaras vilka rotationsfunktioner som kan bearbetas med en svarvrutt; den här artikeln handlar om deras kostnadskonsekvenser.
Håll produktionskostnaden separat från leverantörens försäljningspris. Modellen nedan summerar antagna material-, maskinupptagnings-, inställnings- och kontrollkostnader. Ett kommersiellt offertförslag kan även omfatta indirekta kostnader, risk, vinst, frakt, skatter och betalningsvillkor. Lägg inte till operatörsarbete eller verktyg en andra gång om de redan ingår i den timkostnad som används för en rad.
Beräkna materialstavsförbrukning, avskärningsförlust och inköpsbar avkastning
För en del som matas från materialstav är materialstavens frammatning per del inte bara den färdiga längden. Den inkluderar metall som tas bort från framsidan, bredden som förbrukas av avskärningsverktyget samt eventuellt extra material som krävs för efterföljande bearbetning av baksidan. Ett avskärningsverktyg på 3 mm tar bort en metallstrimma vid varje avskärning; denna strimma ingår inte i den levererade längden. Haas Automations Tillägg till bruksanvisning för materialstavsmatning behandlar uttryckligen färdig längd, avskärningsutrymme, ansiktssvarvutrymme och minsta spännlängd som separata inställningsparametrar. Värdena varierar beroende på vald maskin, uppspänning, materialstav och operation.
För en enhetlig materialstav och en stabil ruttspecifikation uppskatta steg per del som färdig längd + materialtillägg för framsidan + avskärningsbredd + materialtillägg för baksidan, där varje tillägg räknas en gång. Beräkna sedan avkastningen från en hel materialstav som heltalsdelen av (inköpt materialstavslängd − icke-användbar spännsvans − inledande trimning) ÷ steg. Den faktiska inställningen kan lämna ytterligare icke-användbar rest eller kräva provdelar, så verifiera rutten innan detta behandlas som garanterad avkastning. En kort rest kan vara användbar för ett annat arbete; dess värde ska endast redovisas om offerten faktiskt förutsätter återanvändning.
Materialstavens diameter är relevant separat. Om den maximala färdiga ytterdiametern är 30 mm och den tillgängliga materialstaven är 32 mm finns det materialtillägg för ytterdiametern. Att gå upp till en större inköpsdiameter adderar material längs hela materialstaven och oftast mer grovsvarvning. Men den närmaste nominella diametern är inte automatiskt lämplig: dess tolerans, rakhet, ytkvalitet, grepp eller rengöringskrav kan tvinga en större startdiameter. Därför bör en offert ange både specifikationen för inköpt materialstav och färdig ytterdiameter, istället för att endast ange delens slutvikt.
Materialformen kan påverka rutten. Stora eller klumpiga delar kan starta från sågskurna blanketter och lastas individuellt istället for att använda en lång materialstavsmatning. I så fall beräkna blankettens längd, sågspalt och förberedelse, lastningstid samt spännmaterial. Debitera inte inställning för materialstavsmatning vid en sågskuren ruttspecifikation, och anta inte att en materialstavsrutt saknar inställning: dess fodral, spännhylsa, matningslängd och avskärningsprogram måste fortfarande förberedas. Haas manual listar dessa inställningsuppgifter för materialstavsmatning samt en minsta spännlängd som beror på uppspänningsmetoden.
Uppskatta den fullständiga svarvcykeln, inte en enda snittpass
Bygg upp cykeln från den faktiska sekvensen: ansiktssvarva blanken, grovsvarva och färdigsvarva ytterdiametern, borra eller svarva hålet, bearbeta urtag eller gängor om sådana finns, avfasa, avskära och lasta eller mata fram nästa blank. Lägg till verktygsindexering, infarter, utfarter, chuck- eller spännhylsaåtgärder samt eventuella kontroller under cykeln. En komponent kan ha en mycket kort aktiv snitttid men ändå uppta maskinen i flera minuter. Autodesk Fusion:s Machining Time-visning separerar matning, snabbförflyttning och verktygsbytestid; inställning, manuell hantering, avburkning och extern slutförbearbetning förblir separata kostnader.
Sandvik Coromant anger den aktiva snitttiden som Tc = lm ÷ (fn × n), där bearbetningslängden lm är i mm, matningen per varv fn är i mm/varv och spindelhastigheten n är i rpm. För en enda antagen 40 mm-passning vid 0.15 mm/rev och 1,500 rpm blir den aktiva tiden 40 ÷ (0.15 × 1,500) = 0.178 min, cirka 10.7 sekunder. Detta tal säger ingenting om borrning av hålet, ytterligare en passning, avskärning, verktygsindexering eller flyttning av nästa styck till arbetsposition. Det får aldrig multipliceras med en timkostnad och presenteras som maskinkostnaden för det färdiga delstycket.
Avskärning är i sig en verklig operation. Verktyget måste färdas från ytterdiametern mot centrum eller, för ett genomgående hål, till hålet. Verktygets bredd förbrukar material; matning och stabilitet påverkar tiden, kantborrar och ytkvaliteten vid den frilagda änden. Sandvik Coromants tekniska artikel om avskärning och urhuggning behandlar insertbredd, processstabilitet och kvaliteten på avskärningsänden som sammankopplade val. Autodesks strategi för snittning av delar skiljer också mellan ett kantavrunningsalternativ och slutförande av passningar på avskärningssidan. Därför definierar uttrycket ”avskuren” inte i sig självt godkännandekriteriet för baksidan.
Tillämpa maskinkostnaden på maskinupptagningstiden, inte endast på tiden då verktyget nuddar metall. Om en separat andra-ändsoperation använder en annan maskin ska den ha sin egen cykel och tillämpliga kostnad. Verktygsslitage och förbrukningsmaterial kan inkluderas i denna kostnad eller prissättas separat; uppskattaren bör ange vilket av alternativen som gäller. En snabbare programmerad snittning är endast en kostnadsförbättring om den bevarar verktygslivslängden, dimensionsgodkännandet och resten av cykeln.
Prissätt den andra änden som ett vägval
Efter avskärning kan den nyss separerade ytan ha en liten pip, kantborr eller ytkvalitet som inte uppfyller kraven på en funktionsyta. Avborrning kan ta bort en lös kant utan att göra ytan plan, rätvinklig eller exakt belägen i förhållande till hålet. Om baksidan används för tätnings-, positionsbestämmande eller längdbegränsande funktion krävs möjligen en slutförande snittning och mätning. Detta kan göras efter överföring till en underspindel på lämplig utrustning eller genom att gripa delen på nytt i en separat operation. Ingen av dessa vägar bör antas enbart utifrån ritningen.
En separat omspänning i chucken adderar programmering eller inställning, förberedelse av uppspänningen, hantering av delen, maskinupptagning samt möjligen inspektion av förhållandet mellan funktioner som tillverkats i olika uppspänningslägen. En underspindel kan eliminera viss hantering och sekundär inställning, men dess maskintid och kapacitet kan skilja sig åt. Jämför den totala godkända-delen-rutten vid målvolymen; enbart närvaron av en underspindel är inte ett kostnadsbesvar. vägledningen för svarv kontra vridcentral behandlar maskinkonfiguration i större detalj.
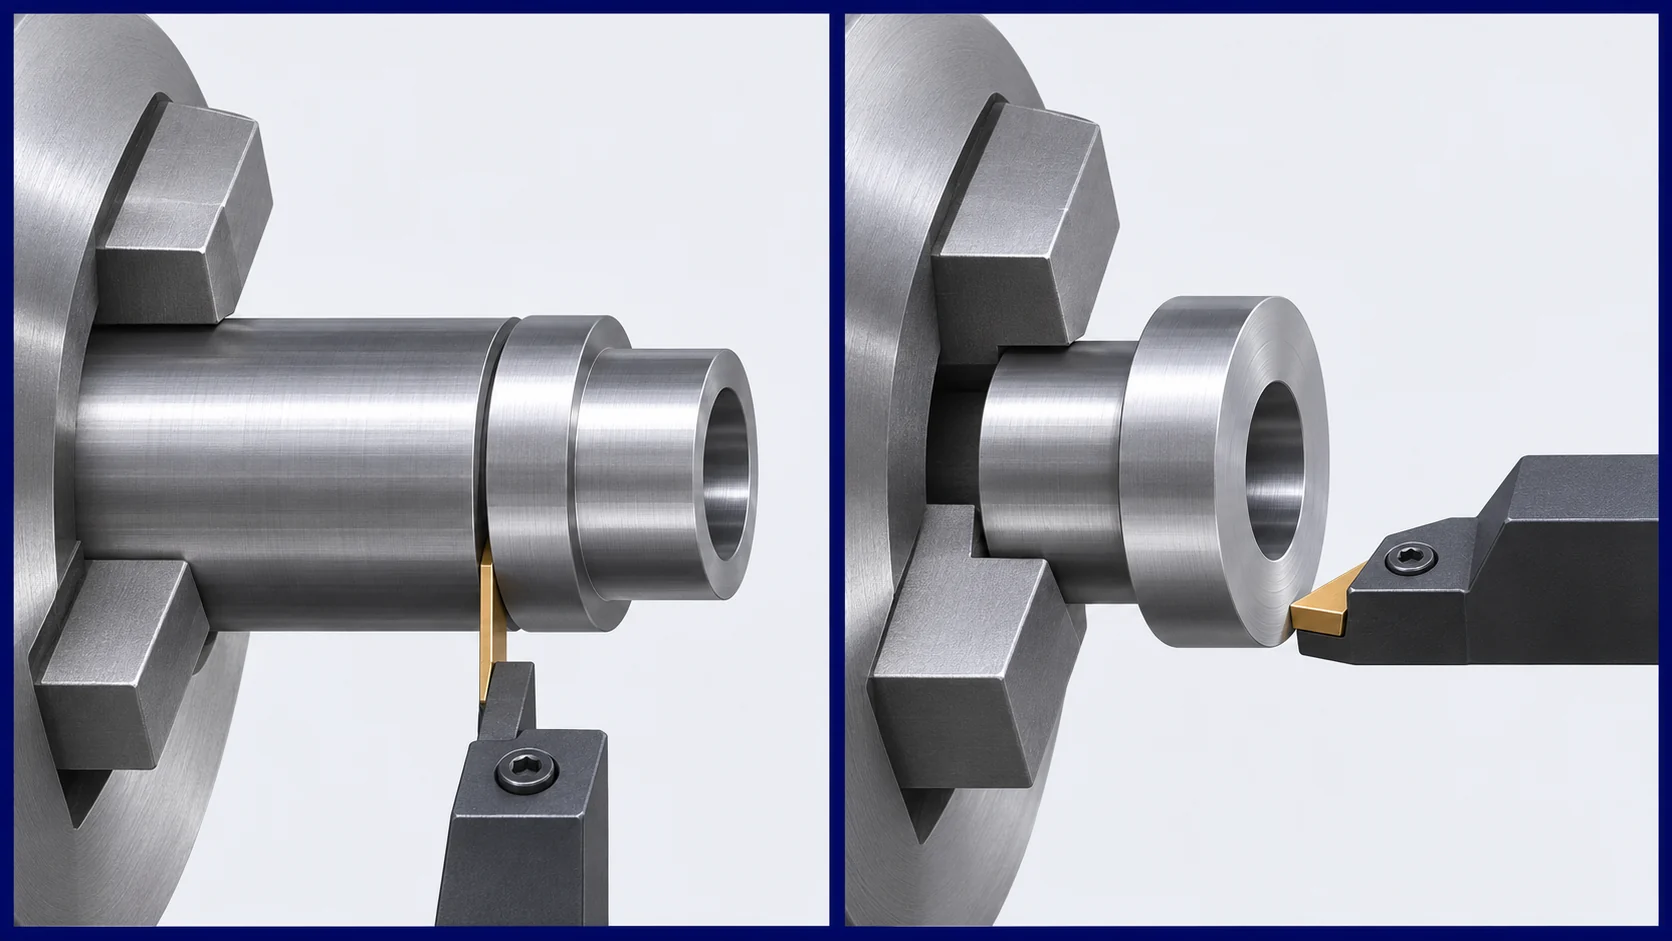
På ritningen ska en icke-funktionell kantavrunning skiljas från en färdig positionsbestämmande yta. Placera det striktare kravet på den yta som utför funktionen och identifiera dess referensförhållande. Om den slutliga baksidan måste snittas efter separation ska materialreserv för detta inkluderas i blankberäkningen. Att utelämna denna reserv kan göra enhetsmaterialkostnaden attraktiv samtidigt som det inte finns något material kvar för den specificerade operationen.
Beräknad snittkostnad för en serie på 64 st stödbussar
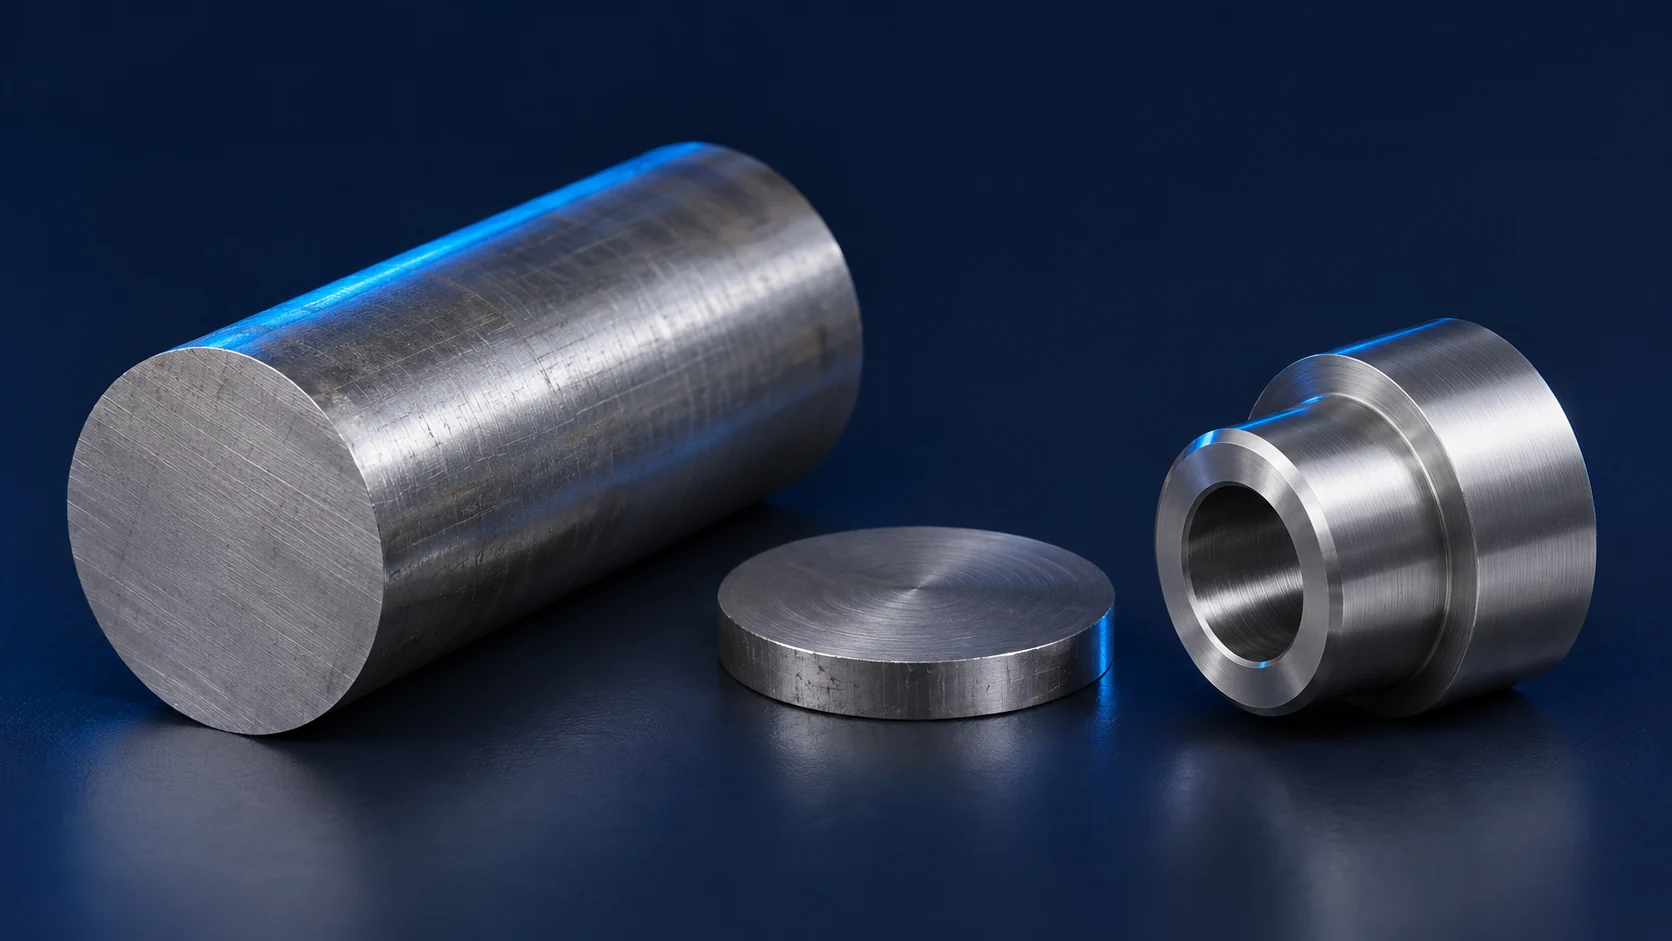
Betrakta en trappformad stödbuss i aluminiumlegering 6061-T6 med en maximal färdig ytterdiameter på 30 mm, ett genomgående 10 mm-hål och en nominell färdig längd på 40 mm. Den mindre axelskulan ingår i cykeln på framsidan; dess exakta diameter behövs inte för beräkningen av materialutbytet. Anta att en inköpt stav med diameter 32 mm och längd 3 000 mm kostar 48 USD; vägen kräver en 100 mm lång icke-användbar spännsvans och ingen ytterligare initial trimning. Framsidan tar 1 mm och ett 3 mm avskärningsverktyg avskär varje stycke. Väg A godkänner den avborrade avskärningsytan. Väg B kräver en separat slutförande operation på baksidan och reserverar ytterligare 1 mm för denna snittning. Dessa mått, kostnader och avgifter är indata till beräkningen, inte en publicerad VETCNC-prisnivå eller en universell snitttillåtelse.
Väg A använder 40 + 1 + 3 = 44 mm stavsteg. Med 2 900 mm tillgängligt efter svansen blir det teoretiska utbytet floor(2 900 ÷ 44) = 65 stycken per stav. Väg B använder 40 + 1 + 3 + 1 = 45 mm, vilket ger floor(2 900 ÷ 45) = 64 stycken per stav. En beställning på 64 godkända stycken får plats på en stav med båda vägarna om inställningsprov accepteras och det inte förekommer några avkastningar. Att tilldela hela stavkostnaden på 48 USD till denna beställning ger 0,75 USD per godkänt stycke. Den ena extra teoretiska positionen i Väg A har ingen tilldelad kredit här.
Anta att maskinen på framsidan upptar 3,6 min per stycke till 70 USD/timme, en installationskostnad på 240 USD för framsidans serie och 0,80 USD per stycke för kantavrunning och grundläggande inspektion. För Väg B antas en separat installationskostnad på 100 USD, 1,2 min per stycke på en andra maskin till 60 USD/timme samt 0,25 USD per stycke för ytterligare inspektion av yta/längd. Framsidscykeln inkluderar ansiktssnittning, ytterdiameter- och hålsnittning, verktygsrörelse, avskärning och nästa-stycksförsättning; den är inte den 10,7 sekunder långa ensnittsberäkningen ovan.
| Kostnadskomponent | Väg A: godkänd avskärningsyta | Väg B: färdigbearbetad baksida |
|---|---|---|
| Inköpt stav, 64 godkända stycken | 48 USD ÷ 64 = 0,75 USD/del | 48 USD ÷ 64 = 0,75 USD/del |
| Maskinupptagning på framsidan | 3,6 min × 70 USD/timme = 4,20 USD/del | 4,20 USD/del |
| Uppställning av batch på framsidan | 240 USD ÷ 64 = 3,75 USD/del | 3,75 USD/del |
| Kantbehandling och grundläggande inspektion | 0,80 USD/del | 0,80 USD/del |
| Uppställning på andra sidan | Ingen | 100 USD ÷ 64 = 1,56 USD/del |
| Maskinupptagning på andra sidan | Ingen | 1,2 min × 60 USD/timme = 1,20 USD/del |
| Ytterligare inspektion av baksidan | Ingen | 0,25 USD/del |
| Uppskattad produktionskostnad | 9,50 USD/del | 12,51 USD/del |
Skillnaden på 3,01 USD vid denna kvantitet beror på en andra uppställning, en andra maskincykel och ytterligare inspektion – inte på en ändring av nominell ytterdiameter eller materialklass. Eftersom hela stången debiteras till ordern på 64 delar i båda vägarna påverkar den 1 mm tjocka reserven på baksidan inte materialkostnaden vid denna kvantitet. Om en leverantör godkänner återanvändbar restmaterial, allokerar en provuppställning annorlunda, använder en underspindel eller prissätter en annan stånglängd kommer resultatet att skilja sig. Tabellen är ett sätt att göra dessa skillnader synliga vid jämförelse av ett faktiskt offertförslag.
Kontrollera kvantitetsgränser innan du antar en jämn styckpriskurva
Batchuppställning per del minskar med kvantiteten: den antagna uppställningen på framsidan på 240 USD bidrar med 15,00 USD vid 16 godkända delar, 3,75 USD vid 64 och 1,88 USD vid 128. Uppställningen på andra sidan i väg B lägger till 6,25 USD, 1,56 USD respektive 0,78 USD vid dessa kvantiteter. Därför kan en prototyp vara dyr även om litet metall avlägsnas. Det innebär inte att alla andra kostnadsposter förblir oförändrade när ordern ändras.
Inköpt stav är diskret. I den bearbetade rutten ger en 3,000 mm lång stav teoretiskt 65 stycken Route A men endast 64 stycken Route B. Vid 65 godkända delar kan Route A fortfarande utföras på en enda stav under de angivna förutsättningarna om inga avvikelser tillåts; Route B kräver material från en annan stav. Om återstoden av den andra staven kan återanvändas i ett senare uppdrag skulle att debitera hela dess kostnad på $48 till det sextiofemte stycket överdriva detta uppdrags materialanvändning. Om återstoden inte kan återanvändas eller krediteras blir inköpssteget avgörande. Offerten bör ange hur återstående material och inställningsavvikelser hanteras, snarare än att dölja dem bakom en generell “skrapprocent”.
Verktygsslitage, laddningsmetod, inspektionsurval och minimikrav för efterbehandling kan också ändras vid en kvantitetsgräns. En större order kan motivera ett specialverktyg, en fixtur eller en stångmatningsanordning; en mycket liten order kan bli billigare från skurna blanketter. Detta är växlingar mellan bearbetningsvägar, inte automatiska kvantitetsrabatter. Begär priser för de faktiska partistorlekarna som behövs, och jämför varje pris mot samma ritning, samma inspektionsomfattning och samma levererad kvantitet. Den bredare vägledningen för kostnader och leverantörsval behandlar termer som ligger utanför själva drejningsoperationen.
Minska kostnaden genom att ändra ett verkligt krav eller en tillverkningsväg
Frågan om design med högst värde för exemplet är om baksidan behöver användas för positionering eller tätningsändamål. Om så är fallet ska ytytan och referensytan behållas, och en separat andra operation jämförs med en lämplig överföringsväg. Om det bara är en exponerad ändyta som måste vara säker att hantera ska kanten och den acceptabla längden specificeras utan att lägga till en sluten ansiktsrelation som inte har någon funktion. Att ta bort en nödvändig ytyta sparar kostnad på papperet men leder till fel i monteringen; att mildra en onödig ytyta kan eliminera en hel spännning.
Kontrollera sedan om en standardstångdiameter nära den maximala färdiga ytterdiametern faktiskt kommer att rensa upp och hålla säkert. En liten minskning av ytterdiametern kan ibland flytta delen till en mindre stång, men endast om den funktionella diametern och dess tolerans tillåter det. För en stor serie påverkar byte av stångstorlek varje enskild del och potentiellt även stångmatningsutrustning; för en liten serie kan inställningstid och materialtillgänglighet väga tyngre än denna besparing. Artikeln om kostnader för bearbetning av aluminium behandlar material- och ytytval för aluminiumdelar, medan beräkningen här specifikt gäller en vridbearbetad stångväg.
Isolera slutligen den funktion som kräver en annan maskin eller en ny spännning. Ett radiellt hål, en plan yta, en tvärgående spår eller en strikt relaterad baksida kan ibland utföras på en utrustad svarvcenter, eller det kan vara ekonomiskt mer fördelaktigt att flytta delen till en annan maskin. Ta inte bort en funktionell funktion för att uppfylla en generell regel om ”en enda spännning”. Jämför två processplaner som båda producerar samma godkända del, inklusive relationen mellan bearbetade funktioner och den krävda kontrollen. Undvik att begära en live-tool-väg enbart för att den låter avancerad; den kan ha en annan timkostnad och kräva annan inställning.
Jämför offertförslag för CNC-svarvning på samma grund av godkänd del
En användbar RFQ (förfrågan om offert) innehåller ritningen med revisionskontroll och, om tillgängligt, en modell, målantal och troliga upprepningstal, materialklass och produktform, ytyta, kritiska ytor och referensytor, kontrollprotokoll samt leveransvillkor. Riktlinjer för RFQ vid CNC-bearbetning beskriver det allmänna dokumentpaketet. För en svarvad del ska även baksidans villkor och eventuella krav som påverkar om avskärningen är slutgiltig eller om en andra spännning följer läggas till.
När två offertförslag skiljer sig åt i väsentlig grad ska vägskillnaderna lösas i denna ordning:
- Bekräfta samma levererbara resultat. Kontrollera baksidan, kantförhållandet, förhållandet mellan hål/ytterdiameter, kontroll och ytyta. Ett lägre pris för en avskuren, avburrad yta uppfyller inte en ritning som kräver en bearbetad positioneringsyta.
- Fråga vilken råmaterialstorlek och vilken utbyteffektivitet som antagits. Jämför stångdiameter och materialklass, inköpt längd, avskärnings- och ansiktsbearbetningstillägg, spännrester och hur återanvändbara avfall eller underkända inställningsdelar hanteras.
- Jämför fullständiga operationer. Identifiera framcykeln, andra ändoperationer eller avaxiella operationer, lastningsmetod samt eventuell extern bearbetning. En kort CAM-bearbetningstid är inte detsamma som maskinens upptagna tid.
- Kontrollera fasta och styckbaserade avgifter separat. Inställning, fixtur, programmering och första artikeln bör anges en gång per parti om inte offertförslaget uttryckligen anger annat. Avgör om verktyg, avburring, kontroll, förpackning och frakt ingår.
Dessa frågor gör att en inköpsansvarig kan förklara en prisdiffrens utan att tvinga två verkstäder att använda samma maskinkonfiguration. De visar också var en ritningsändring kan hjälpa: stångdiameter, acceptans av avskärning eller en separat operation. Om leverantören inte kan identifiera tillverkningsvägen är dess styckpris svårt att jämföra utöver den första beställningen.
Frågor om kostnader för CNC-svarvning
Kan jag uppskatta kostnaden för en svarvad del utifrån timkostnaden för svarven?
Nej. Tillämpa den relevanta timkostnaden på den fullständiga maskinens upptagna tid för varje operation, och lägg sedan till råmaterialtilldelning, partibaserad inställning, avburring, kontroll samt eventuell andra ändoperation eller extern bearbetning. En timkostnad kräver också en tydlig definition så att arbetskraft, verktyg och indirekta kostnader inte debiteras två gånger.
Är en avskuren yta alltid tillräcklig som färdig baksida?
Nej. En avskuren yta kan kräva endast en kantavrunning, eller den kan kräva en slutförande bearbetning och mätning för att uppfylla ett krav på positionering, tätningsfunktion, ytyta eller längd. Ritningen och den valda tillverkningsvägen avgör vilket; avskärning ensamt är inte en generell godkännandestandard.
Varför är inköpspriset för stången högre än vikten av den färdiga delen?
Inköpsstången inkluderar rensning av ytterdiametern, spån från hålet, material för ansiktsbearbetning, bredden på avskärningen och en spännsvans. För en begränsad order måste oanvänt men potentiellt återanvänt stångmaterial också allokeras eller krediteras konsekvent. Vikten av den färdiga delen utesluter dessa ingående faktorer.
Kommer dubbling av antalet att halvera styckpriset för svarvningen?
Vanligtvis inte. Dubbling av antalet halverar den fasta inställningsavgiften per stycke om tillverkningsvägen och inställningsavgiften förblir oförändrade, men material, maskincykel och styckbaserad ytbearbetning förblir oförändrade. Ytterligare stångmaterial, verktygsbyten, omfattning av kontroll eller en annan produktionsväg kan göra den totala förändringen mindre jämn.
Tekniska källor
- Sandvik Coromant, Formler och definitioner för svarvning — metriska enheter. Definierar den engagerade svarvningstiden, den bearbetade längden, matningen per varv och spindelhastigheten som används i beräkningen för en enda gång.
- Haas Automation, Tilläggsmanual för Haas-stavmatare, revidering P, juni 2023. Dokumenterar inställning av stavmatare, uppspänning, minsta klämlängd samt inmatning av delens längd, avskärning och ansiktssvarvning.
- Autodesk Fusion, Bearbetningstid. Beskriver CAM-beräkningens komponenter: matning, snabbförflyttning och verktygsbyte.
- Sandvik Coromant, Avskärning och urholkning: Så här uppnår du bättre prestanda, kvalitet och verktygslivslängd under 21:a seklet, teknisk artikel, maj 2015. Omfattar bredden på avskärningsinfogningen, processstabilitet och kvalitetskrav för den friliggande änden.
- Autodesk Fusion, Strategi för svarvdel. Förklarar avskärning från stav, val av kantavrunning och eventuella avslutande bearbetningspass på avskärningssidan.
Om VETCNC
VETCNC förmedlar en familjetillverkningsbakgrund till onlinebeställning av CNC-tjänster. Kevin har tio års erfarenhet från CNC-branschen och samarbetar med familjens fabriker i Kina samt ett bredare nätverk av partners. Målet är att göra tillverkningsavtalet, de tekniska kraven och ansvarsfördelningen tydliga innan en beställning placeras.
Läs Kevins historia →


