Sur cette page
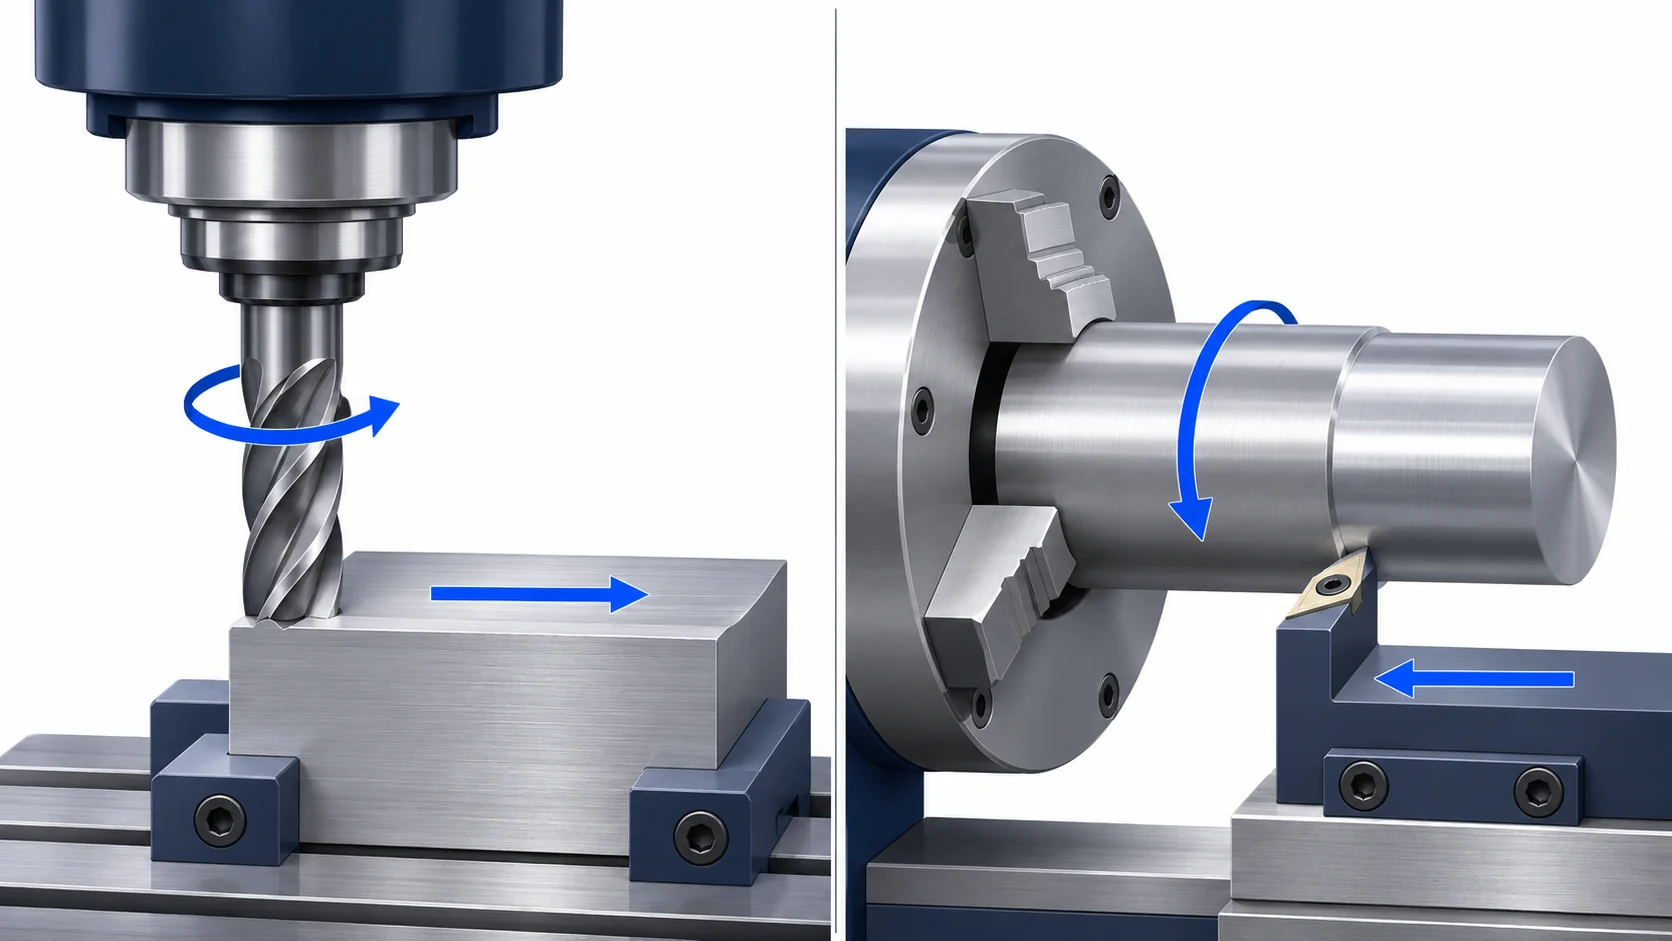
Vitesse de coupe est la vitesse du tranchant par rapport au matériau, mesurée au diamètre de contact. Avance décrit la vitesse à laquelle l’outil progresse, mais l’unité utile dépend de l’opération : millimètres par minute pour le déplacement de la table, millimètres par dent pour un outil de fraisage ou millimètres par tour pour un outil de tournage. Elles sont liées entre elles par la vitesse de rotation de la broche (rpm) ; ce ne sont pas deux désignations d’un même paramètre. Modifier le diamètre de l’outil ou de la pièce tout en conservant la même vitesse de rotation (rpm) modifie la vitesse de coupe. Modifier la vitesse de rotation (rpm) tout en maintenant constante l’avance linéaire modifie la quantité de matière enlevée par chaque tranchant.
Cette distinction est utile lorsqu’un outil est remplacé, qu’une pièce présente un diamètre réduit (diamètres étagés), ou qu’un programme semble plus rapide mais produit une finition inférieure. Ce guide détaille un passe de fraisage et un passe de tournage, puis indique quelle valeur recalculer avant de modifier un programme. Les valeurs numériques illustrent les relations entre paramètres, non des recommandations de coupe pour un outil et un matériau non spécifiés.
Nommez la vitesse et l’avance avant de comparer des réglages
L’affichage d’une machine peut indiquer S = 5 000 et F = 1 200. Sans unités actives et mode d’avance précisés, ces valeurs sont incomplètes. Le régime de broche n s’exprime en tours par minute (rpm). La vitesse de coupe vc est la distance parcourue par le tranchant engagé le long de la circonférence par minute, généralement en mètres par minute (m/min) ou en pieds de surface par minute (SFM). L’avance linéaire vf est la vitesse de déplacement de l’axe, généralement en millimètres par minute (mm/min) ou en pouces par minute (IPM).
| Valeur | Unité métrique | Ce qu’elle indique |
|---|---|---|
| Régime de broche, n | tr/min (rpm) | Nombre de tours effectués chaque minute |
| Vitesse de coupe, vc | m/min | Déplacement de surface au diamètre engagé |
| Avance par dent en fraisage, fz | mm/dent | Avance nominale par tranchant effectif |
| Avance par tour en tournage, fn | mm/tour | Avance de l’outil pendant un tour de la pièce |
| Avance linéaire, vf | mm/min | Vitesse programmée ou effective de déplacement de l’axe |
Les unités du tableau font partie du calcul, et ne sont pas des étiquettes interchangeables. Un programme de fraisage à 0.06 mm/dent ne déplace pas l’outil à 0.06 mm/min. Il se déplace à une vitesse déterminée par les rpm et le nombre de effectives dents en coupe. De même, une avance en tournage de 0.18 mm/rev devient une vitesse de déplacement différente en mm/min lorsque les rpm varient. Les fiches de formules de Sandvik Coromant pour le fraisage et le tournage utilisent ces symboles et unités distincts.
Pour une fraise cylindrique simple, le diamètre nominal de l’outil est généralement le diamètre de coupe utilisé dans le calcul de la vitesse de coupe. Une fraise sphérique ou à arête arrondie peut engager un diamètre effectif plus petit à la profondeur de passe réelle. Sa vitesse de coupe ne peut donc pas être déduite de façon fiable du seul diamètre extérieur nominal. Cette géométrie est indépendante de la plage de vitesses de coupe et d’avance par dent spécifique au matériau, fournie par le fabricant d’outils. Le guide vitesse de broche, couple et puissance traite de la capacité d’une broche à supporter une passe proposée ; les calculs ci-dessous expliquent ce que signifient concrètement les vitesses et avances proposées.
Exemple de fraisage : un outil de plus grand diamètre modifie les rpm et l’avance de table
Supposons une fraise frontale de 12 mm de diamètre comportant quatre dents effectives, tournant à 5 000 rpm avec une avance de 0,06 mm/dent lors d’une passe rectiligne. Pour cet exemple, le diamètre engagé est égal à 12 mm. Les relations métriques de Sandvik sont vc = π × D × n ÷ 1 000 et vf = fz × n × zeff. Avec D exprimé en millimètres, vc est en m/min ; avec fz en mm/dent, vf est en mm/min.
La vitesse de coupe est π × 12 × 5 000 ÷ 1 000 = 188,5 m/min. L’avance de table est 0,06 × 5 000 × 4 = 1 200 mm/min. Aucun de ces deux chiffres seuls ne garantit une passe adaptée. La nuance d’outil, le matériau usiné et son état, l’engagement axial et radial, la longueur de porte-à-faux, l’évacuation des copeaux et les limites de la machine déterminent encore si la plage applicable fournie par le fabricant d’outils est respectée. Le guide du processus de fraisage explique les opérations dans lesquelles ces paramètres sont utilisés.
Remplaçons maintenant l’outil par une fraise de 16 mm comportant également quatre dents effectives. Si l’on souhaite conserver à la fois la vitesse de coupe de 188,5 m/min et l’avance nominale de 0,06 mm/dent, les tours par minute doivent passer à 188,5 × 1 000 ÷ (π × 16) = 3 750 rpm. L’avance linéaire devient alors 0,06 × 3 750 × 4 = 900 mm/min. Conserver à la place les anciens 5 000 rpm et 1 200 mm/min maintiendrait bien l’avance de 0,06 mm/dent, mais élèverait la vitesse de coupe à π × 16 × 5 000 ÷ 1 000 = 251,3 m/min.
| Changement de fraise de 12 → 16 mm | RPM | Vitesse de coupe | Avance de table | Avance par dent |
|---|---|---|---|---|
| Fraise initiale de 12 mm, quatre dents effectives | 5,000 | 188.5 m/min | 1,200 mm/min | 0,06 mm/dent |
| 16 mm ; conserver les rpm et l’avance de table | 5,000 | 251.3 m/min | 1,200 mm/min | 0,06 mm/dent |
| 16 mm ; conserver la vitesse de coupe et l’avance par dent | 3,750 | 188.5 m/min | 900 mm/min | 0,06 mm/dent |
| 16 mm ; conserver la vitesse de coupe et l’avance de table | 3,750 | 188.5 m/min | 1,200 mm/min | 0,08 mm/dent |
La dernière ligne découle de 1 200 ÷ (3 750 × 4) = 0,08 mm/dent. Il s’agit d’une augmentation d’un tiers de l’avance nominale par arête. Un programmeur qui ajuste les tours par minute pour conserver la vitesse de coupe, mais oublie de modifier l’avance, modifie la charge de coupe sans l’avoir explicitement choisi. Inversement, réduire proportionnellement à la fois les tours par minute et l’avance de table conserve l’avance nominale par dent, mais allonge la durée de la passe de coupe : pour une passe rectiligne supposée de 100 mm, 100 ÷ 1 200 min donne 5,0 secondes, tandis que 100 ÷ 900 min donne 6,7 secondes. Ce sont uniquement les temps de déplacement en avance ; les phases d’approche, de sortie, d’accélération, les autres passes et les changements d’outil ne sont pas inclus dans ce calcul.
Le nombre de dents est une autre variable indépendante. Supposons que l’outil de 16 mm possède trois dents effectives, avec un régime de rotation de 3 750 rpm et une avance par dent inchangée de 0,06 mm/dent. L’avance de table calculée est alors de 0,06 × 3 750 × 3 = 675 mm/min. Si le programme conserve plutôt une avance de table de 900 mm/min, chaque dent effective avance de 900 ÷ (3 750 × 3) = 0,08 mm/dent. Comptez les arêtes réellement impliquées dans l’application, plutôt que de supposer que chaque flute visible présente le même engagement effectif. La décision concernant le nombre de flutes influence également l’espace disponible pour les copeaux et la rigidité de l’outil ; elle ne peut pas être prise uniquement à partir de l’équation d’avance.
Pourquoi l’avance nominale par dent ne correspond pas à l’épaisseur réelle du copeau
L’avance par dent est une valeur d’avancement, tandis que l’épaisseur maximale du copeau dépend de la portion de l’arc de dent qui effectue la coupe. En fraisage périphérique avec un rapport d’engagement radial inférieur à la moitié du diamètre de la fraise, la dent engagée peut ne jamais atteindre une position où son épaisseur instantanée de copeau égale l’avance nominale fz. Des angles d’entrée inférieurs à 90 degrés et des plaquettes rondes utilisées en faible profondeur peuvent réduire l’épaisseur du copeau pour des raisons géométriques différentes. Les recommandations sur l’épaisseur du copeau de Sandvik Coromant, disponibles dans la section dédiée, distinguent ces cas ; appliquer un seul facteur de correction à tous les parcours d’outil serait erroné.
Pour une géométrie simple de fraisage latéral avec une arête droite et un angle d’entrée de 90 degrés, un rapport d’engagement radial r = ae/D inférieur à 0,5 donne un maximum géométrique approximatif de hmax = fz × 2√[r(1 − r)]. À un engagement de 10 % et une avance nominale de 0,06 mm/dent, cela donne 0,06 × 2√(0,1 × 0,9) = 0,036 mm d’épaisseur maximale de copeau. Ce calcul illustre une relation géométrique, et ne constitue pas une instruction pour augmenter l’avance à une valeur donnée : les données réelles de l’outil, le matériau usiné, la profondeur de passe, la concentricité, la rigidité de la machine et l’état de surface requis doivent être pris en compte. Lorsque le fabricant d’outils fournit des données spécifiques à l’engagement, utilisez cette plage plutôt que de transposer une valeur obtenue en rainurage à pleine largeur vers une passe latérale légère.
Un copeau trop fin pour l’arête et le matériau risque de racler plutôt que de couper proprement, ce qui génère de la chaleur, des copeaux de mauvaise qualité et réduit la durée de vie de l’outil. Un copeau excessivement épais peut surcharger une arête, déformer une fraise fine ou même la casser. Par conséquent, « réduire l’avance » n’est pas une réponse universellement sûre au bruit ou à l’usure. Vérifiez d’abord l’engagement radial réel et la géométrie de l’arête, puis comparez les copeaux observés, la charge et l’état de surface aux limites d’application fournies par le fabricant d’outils. Si le parcours passe d’une passe latérale légère à une rainure quasi à pleine largeur, la même avance programmée fz n’implique pas nécessairement la même épaisseur maximale de copeau ni la même charge de coupe.
Exemple en tournage : divergence entre régime constant (rpm) et vitesse de coupe constante
Sur un tour conventionnel, la pièce tourne tandis qu’un outil fixe avance. Pour le tournage, utilisez le diamètre usiné de la pièce dans la formule vc = π × Dm × n ÷ 1,000. L’avance linéaire est donnée par vf = fn × n, avec fn exprimé en mm/tr. Les formules de tournage de Sandvik indiquent également le temps d’engagement pour une passe axiale à vitesse de rotation constante (rpm), calculé comme longueur ÷ (fn × n). Il s’agit d’une seule passe, et non d’un cycle complet de pièce. La page dédiée au tournage CNC présente les caractéristiques géométriques des pièces tournées pour lesquelles cette distinction est pertinente.
Supposons un diamètre tourné de 40 mm, une vitesse de coupe cible de 150 m/min et une avance de 0.18 mm/rev. La vitesse de rotation calculée est de 150 × 1,000 ÷ (π × 40) = 1,194 rpm après arrondi. L’avance linéaire est d’environ 0.18 × 1,193.7 = 215 mm/min. À ce diamètre constant, une longueur de coupe axiale supposée de 60 mm nécessite 60 ÷ 214.9 = 0.279 min, ou 16.8 secondes de temps d’avance engagée.
Considérez maintenant une passe séparée de 20 mm de diamètre. Si le régime (rpm) reste à 1,193.7, la vitesse de coupe chute à 75 m/min ; avec l’avance toujours réglée à 0,18 mm/rev, la vitesse d’avance linéaire reste d’environ 215 mm/min. Si la commande maintient plutôt une vitesse de coupe constante de 150 m/min, le régime (rpm) augmente à environ 2,387 rpm et la même avance de 0,18 mm/rev devient environ 430 mm/min. Une passe axiale identique de 60 mm prendrait alors environ 8,4 secondes de temps d’avance engagée. Ces valeurs temporelles comparent deux passes à diamètre constant distinctes ; elles ne constituent pas un raccourci pour estimer une passe de dressage pendant laquelle le diamètre varie continuellement.
Dans un programme réel, une limite supérieure de vitesse de broche peut empêcher le maintien de la vitesse de coupe programmée sur des diamètres réduits. Si la limite de commande supposée est de 1 800 rpm, la passe de 20 mm est limitée à π × 20 × 1 800 ÷ 1 000 = 113.1 m/min, et 0.18 mm/rev devient 324 mm/min. La pièce ne reçoit pas 150 m/min uniquement parce que ce nombre a été programmé. Le manuel de tour d’Haas Automation décrit la vitesse de coupe constante (G96), la vitesse de broche fixe (G97), une limite supérieure de vitesse en rpm (G50) et le mode d’avance par tour (G99) pour son système de commande. D’autres systèmes de commande et machines peuvent utiliser des codes ou valeurs par défaut différents ; vérifiez le programme réel et le contrôleur avant d’interpréter une instruction F.
Diagnostiquer une mauvaise coupe en isolant la variable modifiée
Lorsqu’un procédé précédemment satisfaisant produit de la chaleur, une durée de vie réduite des outils, des vibrations ou un état de surface différent après une modification du programme, comparez les anciennes et nouvelles passes au diamètre engagé. Le même régime (rpm) sur une fraise plus grande augmente la vitesse de coupe. Le même régime (rpm) sur un diamètre tourné plus petit la diminue. Une différence de vitesse de coupe peut modifier le comportement de l’usure ou de l’arête rapportée, même si la valeur affichée de l’avance reste inchangée. L’outil et le matériau doivent être pris en compte avant d’imputer seul l’avance comme cause du problème.
Ensuite, calculez l’avance réelle par arête ou par tour à partir du mode actif. Sur une fraiseuse en mode d’alimentation en mm/min, fz = vf ÷ (n × zeff). Une diminution des rpm avec un débit en mm/min inchangé augmente fz. Un outil comportant moins de dents efficaces produit le même effet. Sur un tour en mode d’alimentation en mm/tour, l’alimentation programmée fn reste constante tandis que le déplacement linéaire varie avec les rpm ; en mode mm/min, une variation des rpm modifie l’alimentation en mm/tour. Un programme affiché identiquement à l’écran peut donc générer une coupe différente si le mode, l’outil ou le diamètre change.
Menez une analyse concise dans cet ordre, car chaque étape détermine la signification de la suivante :
- Identifiez les unités actives et le mode d’alimentation. Lisez l’état réel du contrôleur et le parcours-outil ; déterminez si l’alimentation F est exprimée par minute ou par tour. Notez les rpm programmés ou la vitesse de coupe superficielle, ainsi que toute limitation de broche.
- Utilisez le diamètre engagé et le nombre d’arêtes efficaces. Pour une fraiseuse, notez le diamètre de coupe à la profondeur réelle et le nombre effectif de dents. Pour le tournage, notez le diamètre de chaque passe. Recalculez vc, fz ou fn, et vf, en indiquant systématiquement les unités.
- Vérifiez l’engagement et les indices physiques. Comparez les profondeurs radiale et axiale, la longueur de porte-à-faux de l’outil, la forme des copeaux, la charge machine, le bruit, l’état de surface et l’usure. Une passe latérale légère et une rainure à pleine largeur ne sont pas équivalentes à la même avance nominale par dent.
- Modifiez la variable justifiée et vérifiez le résultat. Sélectionnez les données constructeur d’outils applicables au matériau et à l’opération, puis réalisez un essai contrôlé. Mesurez la surface et les dimensions critiques, et documentez le programme, l’outil et le système de serrage utilisés.
Cette séquence évite un diagnostic erroné courant : une opération prend plus de temps après une réduction des rpm, ce qui incite à augmenter l’alimentation pour récupérer du temps, alors que la charge par dent était déjà supérieure. Elle évite également l’erreur inverse consistant à réduire l’alimentation lorsque c’est une faible épaisseur de copeau qui cause le frottement. Les vibrations (chatter) peuvent avoir plusieurs causes, notamment le porte-à-faux de l’outil, le serrage de la pièce et l’engagement ; modifier une vitesse ou une alimentation peut altérer le symptôme sans identifier la cause sous-jacente.
Évaluez les gains de temps de cycle conjointement avec la charge de coupe et la qualité de la pièce.
Les calculs d’alimentation ci-dessus rendent facile d’imaginer un programme plus rapide, mais une réduction du temps d’alimentation ne garantit pas une réduction du temps de cycle global pour une pièce acceptée. Une vitesse d’avance de table plus élevée peut obliger la machine à accélérer sur des segments courts, tout en consacrant encore du temps aux phases d’approche, de retrait et de changement d’outil. Une charge de copeau plus agressive peut réduire la durée de vie de l’outil ou produire une finition nécessitant un second passage. À l’inverse, une légère réduction de l’alimentation peut suffire à améliorer la tenue du tranchant et ainsi réduire les interruptions. L’équilibre dépend de l’outil, du matériau, du montage et des exigences fonctionnelles de la pièce finie.
Intégrez le temps d’alimentation comme une ligne distincte dans le plan de fabrication. Pour la passe de fraisage de 100 mm, une réduction de l’avance de table de 1 200 à 900 mm/min ajoute environ 1,7 seconde au segment de coupe rectiligne. Si l’opération complète comprend plusieurs approches, un changement d’outil et une inspection, cette différence est inférieure à la différence totale de cycle. En tournage, les durées de 16,8 et 8,4 secondes indiquées pour deux passes constantes de 60 mm supposent une broche non limitée et une géométrie identique ; une limitation à 1 800 rpm modifie la seconde passe à 60 ÷ 324 = 11,1 secondes. Aucune de ces valeurs ne permet à elle seule de juger si la coupe est stable ou de déterminer le prix que devrait facturer un fournisseur.
Pour une comparaison de conception ou de procédé, enregistrez le matériau de l’outil et de la pièce, le diamètre effectif, les modes de vitesse et d’alimentation actifs, l’engagement radial et axial, la longueur de coupe, la limite de broche et la qualité observée. Vous pourrez alors déterminer si un autre parcours-outil est plus rapide parce qu’il enlève le matériau plus efficacement, parce qu’il charge davantage chaque arête, ou parce qu’il modifie discrètement la spécification de finition. C’est là l’usage pratique de la distinction entre vitesse de coupe et vitesse d’alimentation.
Questions sur la vitesse de coupe et la vitesse d’alimentation
L’augmentation des rpm augmente-t-elle toujours la vitesse d’alimentation ?
Non. Elle augmente la vitesse de coupe à diamètre fixe. L’avance linéaire augmente avec les rpm uniquement si l’on maintient la même avance par dent sur une fraiseuse ou la même avance par tour sur un tour. Si l’alimentation en mm/min reste fixe, chaque dent de fraise ou chaque tour de tour reçoit alors une avance moindre.
Que se passe-t-il si j’utilise une fraise plus grande à la même vitesse de rotation (rpm) ?
La vitesse de coupe superficielle augmente proportionnellement au diamètre engagé. Avec le même nombre effectif de dents et la même avance de table en mm/min, l’avance nominale en mm/dent reste inchangée ; pour conserver la vitesse de coupe superficielle initiale, réduisez les rpm, puis recalculez l’avance de table si vous souhaitez aussi maintenir inchangée l’avance en mm/dent.
Pourquoi le tour affiche-t-il des rpm plus élevés lorsque l’outil progresse vers l’intérieur ?
En mode vitesse de surface constante, le rpm augmente à mesure que le diamètre de coupe diminue afin que l’arête maintienne la vitesse de surface sélectionnée. Une limitation supérieure en rpm arrête cette augmentation dès que la limite est atteinte. En mode rpm fixe, le rpm ne suit pas le diamètre et la vitesse de surface diminue à mesure que le diamètre devient plus petit.
La valeur d’avance par dent est-elle identique à l’épaisseur maximale de copeau ?
Non. L’avance par dent correspond à l’avance nominale par arête active. L’épaisseur maximale de copeau dépend également de l’engagement radial et de la géométrie de l’angle d’entrée ; une passe périphérique légère peut produire une épaisseur maximale de copeau plus faible qu’une passe quasi pleine largeur à la même avance nominale. Utilisez les données outil spécifiques à l’application lors de l’ajustement de l’un ou l’autre paramètre.
Sources techniques
- Sandvik Coromant, Formules et définitions pour le fraisage. Définit la vitesse de coupe métrique, la vitesse de broche, l’avance de table, l’avance par dent, le nombre effectif de dents et le diamètre de coupe engagé.
- Sandvik Coromant, Formules et définitions pour le tournage. Définit la vitesse de coupe métrique en tournage, l’avance par tour et le temps d’usinage engagé en une passe.
- Sandvik Coromant, Angle d’entrée et épaisseur de copeau en fraisage. Explique les conditions d’amincissement du copeau, les conséquences d’une épaisseur maximale de copeau faible ou élevée, ainsi que les facteurs d’engagement périphérique.
- Haas Automation, Manuel de l’opérateur de tour — NGC, édition 2024, sections G96/G97/G50/G98/G99. Décrit la vitesse de surface constante, le régime fixe en rpm, la limitation du régime en rpm et les modes d’unité d’avance sur la commande Haas.
À propos de VETCNC
VETCNC apporte à l’approvisionnement en ligne de CNC une expérience familiale approfondie dans le domaine de la fabrication. Kevin possède dix ans d’expérience dans le secteur CNC et collabore avec les usines familiales situées en Chine ainsi qu’avec un réseau élargi de partenaires. L’objectif est de clarifier, avant toute commande, les modalités de fabrication, les exigences techniques et les responsabilités respectives.
Découvrez l’histoire de Kevin →


