Hoppa till innehållet
VETCNCCNC MANUFACTURING
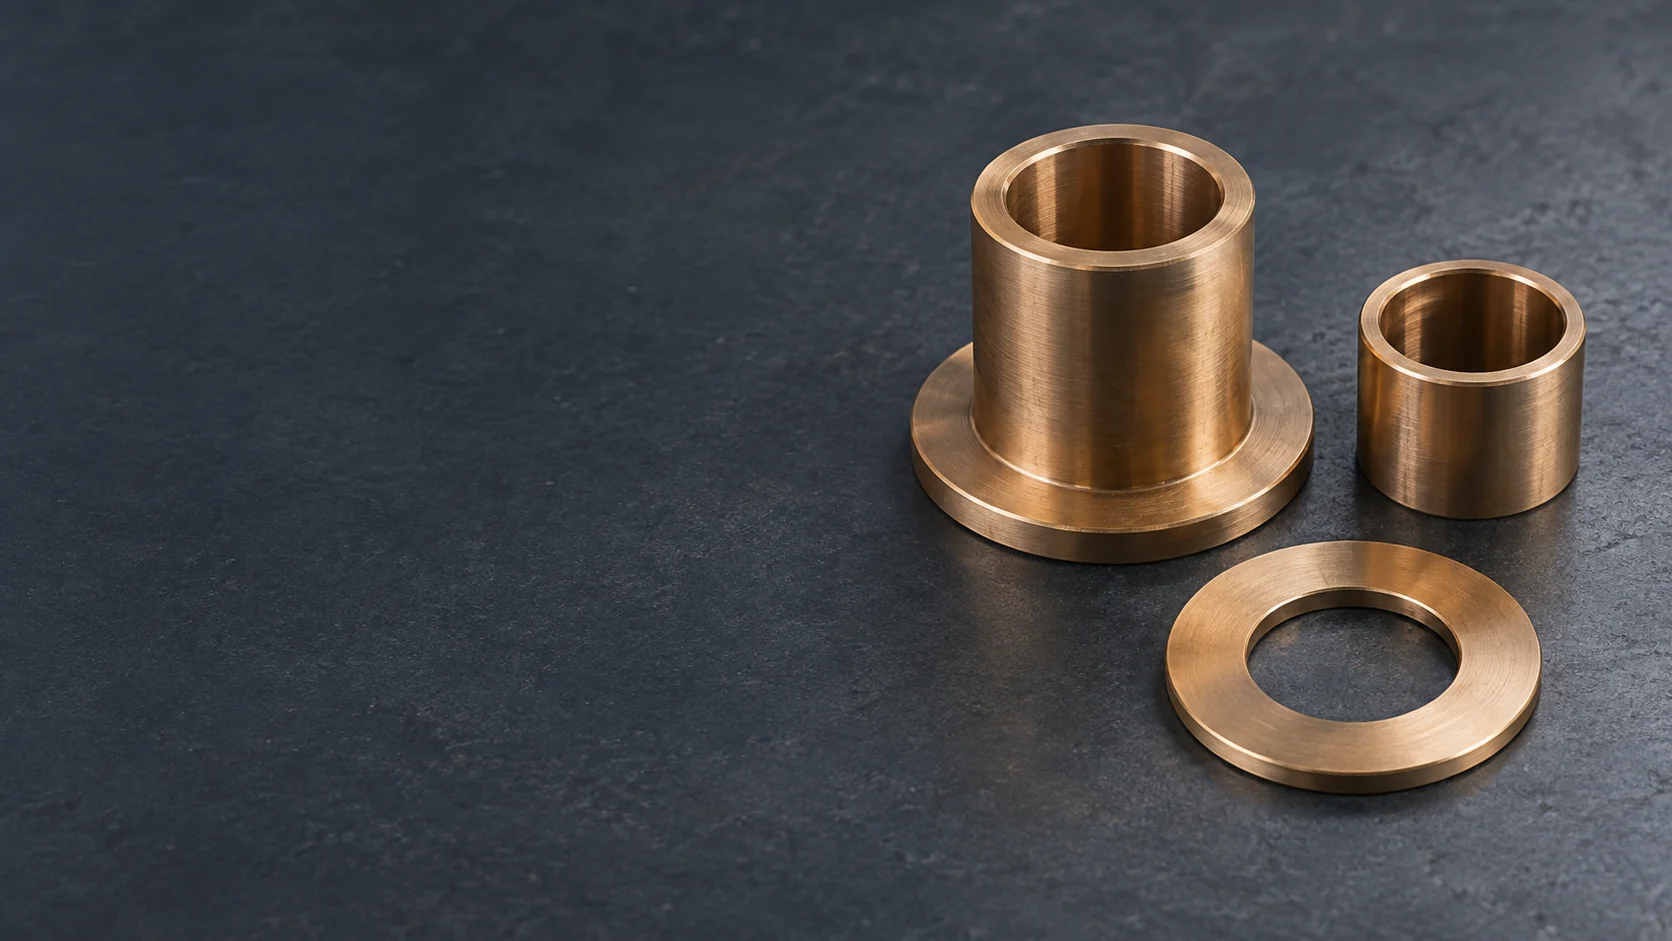
En bronsflänsad axellagerbussning, en slät axellagerbussning och en axiellagerbricka på en mörk arbetsyta.

Brons-CNC-bearbetning

Vi bearbetar bronsbussningar, mantelbussningar, axiella skivbussningar och ventilkomponenter, inklusive passade borrningar, flänsar, oljegroovar och tvärborrade hål.

Jämför bronsklasser

Anpassade bronsdelar

Våra CNC-svarv- och fräsningstjänster omfattar cylindriska lagerdelar och komponenter med plana slitageytor, monteringsmönster eller gängade anslutningar.

Bussningar och mantelbussningar

Enkla mantelbussningar, flänsade bussningar och stegbussningar positionerar en axel inuti ett hölje. Vi fräsar borrningen, ytterdiametern och ändytorna som relaterade funktioner, samt groovar eller fästdetaljer där det anges.

CNC-drejning
Axiella och slitagekomponenter

Axiella skivbussningar överför axiell belastning; ledblock och slitageplattor ger glidytor. Planhet, tjocklek och positionen för monteringshål avgör hur dessa delar ligger an mot sina motparter.

CNC fräsning

Ventil- och mekaniska komponenter

Ventilkroppar, ringar och mellanstycken kan kombinera svarvade säten med frästa plana ytor, tvärborrade hål och gängor. Vi fräsar dessa sekundära funktioner från samma komponentritning.

Bronsklasser för frästa delar

Jämför först legeringsbeteckningen och utgångsmaterialets form. C93200 är en gjuten lagerbrons, C95400 är en gjuten aluminiumbrons och C54400 är en formad blyhaltig fosforbrons.

Bronsklasser för frästa delar
LegeringRåmaterialformTypiska komponenterFräsbarhetsgradHuvudsakliga legeringsämnen (vikt%)
C93200 · LagerbronsGjutmaterialBussningar; mantelbussningar70Sn 6,3–7,5; Pb 6,0–8,0
C95400 · AluminiumbronsGjutmaterialBelastade lager; slitagekomponenter60Al 10,0–11,5; Fe 3,0–5,0
C54400 · Blyhaltig fosforbronsFormad stav / stångSkrufmaskinbearbetade delar; ventilkomponenter80Sn 3,5–4,5; Pb 3,0–4,0

Källa: CDA:s legeringsprofiler. Fräsbarhetsgraden är en relativ bedömning där fria snitt-messingslegeringen C36000 = 100, inte en procentsats för snitthastighet. Sammansättningsvärdena är specifikationsintervall.

C93200 är en vanlig utgångspunkt för smörjda lagerbrickor där anpassningsförmåga och tolerans mot små inbäddade partiklar är avgörande. Högstarkt aluminiumbrons C95400 kan användas vid högre belastning, men dess hårdare lageryta kräver en kompatibel hård axel, god centreringsnoggrannhet och ren, pålitlig smörjning. Det är inte en direkt ersättning för en mjuk axel eller ett dåligt centrerat hus. C54400 är ett valsat stång-/stångmaterial för maskinbearbetade komponenter; både råmaterialets form och lagertyp måste fortfarande överensstämma med ritningen. C93200 och C54400 innehåller bly, så kontrollera att den angivna legeringen är godkänd för ändamålet.

Bronslager i drift

En kontinuerligt roterande axel och en långsamt oscillerande vridpunkt ställer olika krav på lagret. Smörjning, belastning och axelns tillstånd är lika viktiga som legeringen.

Roterande axlar

Där lagret arbetar på en kontinuerlig oljefilm hjälper spel och oljetillförsel till att hålla axeln separerad från bronset. Axelns ytyta och centreringsnoggrannhet påverkar också denna arbetsfilm.

Oscillerande vridpunkter och glidlager

Start-stopp- eller omväxlande rörelse kan leda till ökad kontakt mellan de sammanvirkande ytor. Legering, axelhårdhet och smörjlösning måste alla passa den driften, och livslängden följer av de tre tillsammans.

Borrningar, flänsar och smörjningsfunktioner

Vi kombinerar svarvning för cirkulära passningar med fräsning och borrning för funktioner som positionerar, håller fast eller smörjer komponenten.

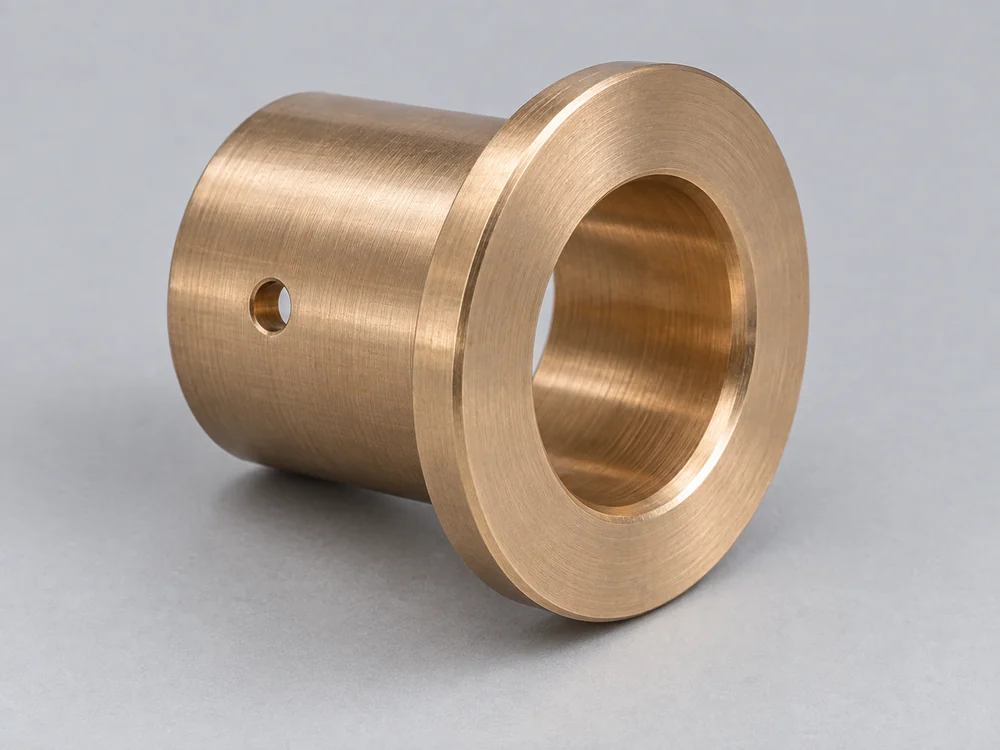
En bronsflänsad axellagerbussning med koncentrisk borrning och ett radiellt oljehål.

Borrning och ytterdiameter

Tunna mantelbussningar kräver stöd under bearbetning så att spännkraften inte deformera den färdiga borrningen. En presspassning kan även minska borrningen efter montering: en mantelbussning som klarar en borrkontroll i fritt tillfälle kan ändå ge otillräckligt axelspel när den pressas in i sitt hus. Ange om ritningens borrningstolerans gäller före eller efter montering. Om det installerade axelspelet är acceptanskriteriet ska husets borrning, axeldiametern och monteringsförhållandena specificeras tillsammans med mantelbussningens dimensioner; slutgiltigt axelspel får inte härledas enbart från den omonterade mantelbussningen.

Flänsytor och tvärborrningar

Flänsytor och passningsdiametrar är svarvade funktioner; urgrävningar och tvärborrningar ställer ytterligare krav på tillgänglighet och avburkning. Bearbetningssekvensen måste möjliggöra tillgång till avburkning där en oljeborrning möter borrningen eller urgrävningen, utan att avrunda en funktionskritisk kant.

Yttillstånd och leverans

Lagerytor, monteringsytor och exponerade ytor har olika krav på ytkvalitet. Vi bevarar dessa skillnader i den färdiga komponenten.

Lagerytor och monteringsytor

Ytthetsgraden ska anges på den kontaktyta som kräver den. En enhetlig kosmetisk polering kan avrunda kanten på en oljegroov eller ta bort material från en passad diameter; lokal efterbearbetning säkerställer att dessa funktionella egenskaper förblir åtskilda.

Rengöring och skydd

Spån som fastnar i ett tvärhål kan nå lagerytan vid montering. Rengöring av genomgående hål och hanteringsskydd måste anpassas till delens nästa användning, inklusive eventuella limningsoperationer eller krav på renhet i fluidsystem.

Inspektion av bronsdelar

Legeringsidentitet, färdigdimension och geometriska förhållanden är separata inspektionsobjekt.

Legering och levererat tillfälle

Materialregistret anger legeringen, råmaterialets form och levererat tillfälle. Gjut- och valsade materialbeteckningar är inte utbytbara, även om de färdiga delarna ser liknande ut.

Passningar och funktionsytors förhållanden

En ersättningsbussning kräver mer än dimensionerna på ett slitet prov. Slitage kan förlänga bocket eller skada axeln, så att kopiering av det uppmätta avståndet återproducerar felet snarare än den avsedda passningen. Använd provet för att fastställa geometrin, sedan fastställ designaxelns/husets dimensioner och den krävda installerade spelen. För produktionsinspektion ska arbetsbocket, flänsens referensyta, vinkelrätthet och ytfinishkrav anges på ritningen. Ange vilka kontroller som krävs på den lösa komponenten och vilka som gäller den monterade lageranordningen, och kom överens om inspektionsprotokollet med offerten.

Frågor om bronsbearbetning

Är en massiv bronsbussning självsmörjande?

Massiva bronsbussningar kräver den smörjningsanordning som specificerats för deras drift. Oljeimpregnerade sinterlager och grafitfyllda lager har olika konstruktioner; en massiv bearbetad bronsdel får inte deras självsmörjande egenskaper.

Hur ska jag ange Bronze 12?

Brons 12 avser vanligtvis tennbronsen CuSn12. Den europeiska gjutbronsgraden CuSn12-C är CC483K, med 11–13 % tenn. Den skiljer sig från C93200; ange den fullständiga materialbeteckningen och lagervillkoret på ritningen.

Säljer ni standardbronsrundstänger eller färdiga specialdelar?

Den här tjänsten gäller färdiga delar framställda enligt ritning. Vi offrar på komponenten och dess specificerade bearbetningsoperationer, inte på standardbronsrundstänger eller -rör sålda per längdenhet.

Tekniska referenser
  1. Copper Development Association — C93200— Legeringssammansättning, densitet och bearbetbarhet.
  2. Copper Development Association — C95400— Legeringssammansättning, densitet och bearbetbarhet.
  3. Copper Development Association — C54400— Legeringssammansättning, densitet och bearbetbarhet.
  4. Kupferverband — CuSn12-C – materialdata— Beteckningen CC483K och tennhalten.
  5. Copper Development Association — Val av bronslagermaterial — Lagerbelastning, smörjning och materialval.
  6. CDA / NFFS — Gjutna kopparlegeringsaxellager — Monteringspassning och smörjningsfunktioner.
PROJEKTSTÖD

Begär offert för din bronsdel

Skicka ritningen, bronslegeringen och mängden. För en passad bushing inkludera kraven på motparterna (axel och housing) så att vi kan ge offert för delen i dess avsedda slutliga tillstånd.

VETCNCCNC MANUFACTURING
Svenska
WhatsApp Skicka e-post till oss

Berätta om ert projekt

Dela era krav med oss så återkommer vi till er via e-post.

PDF, CAD eller ZIP · upp till 20 MB