Przejdź do treści
VETCNCCNC MANUFACTURING
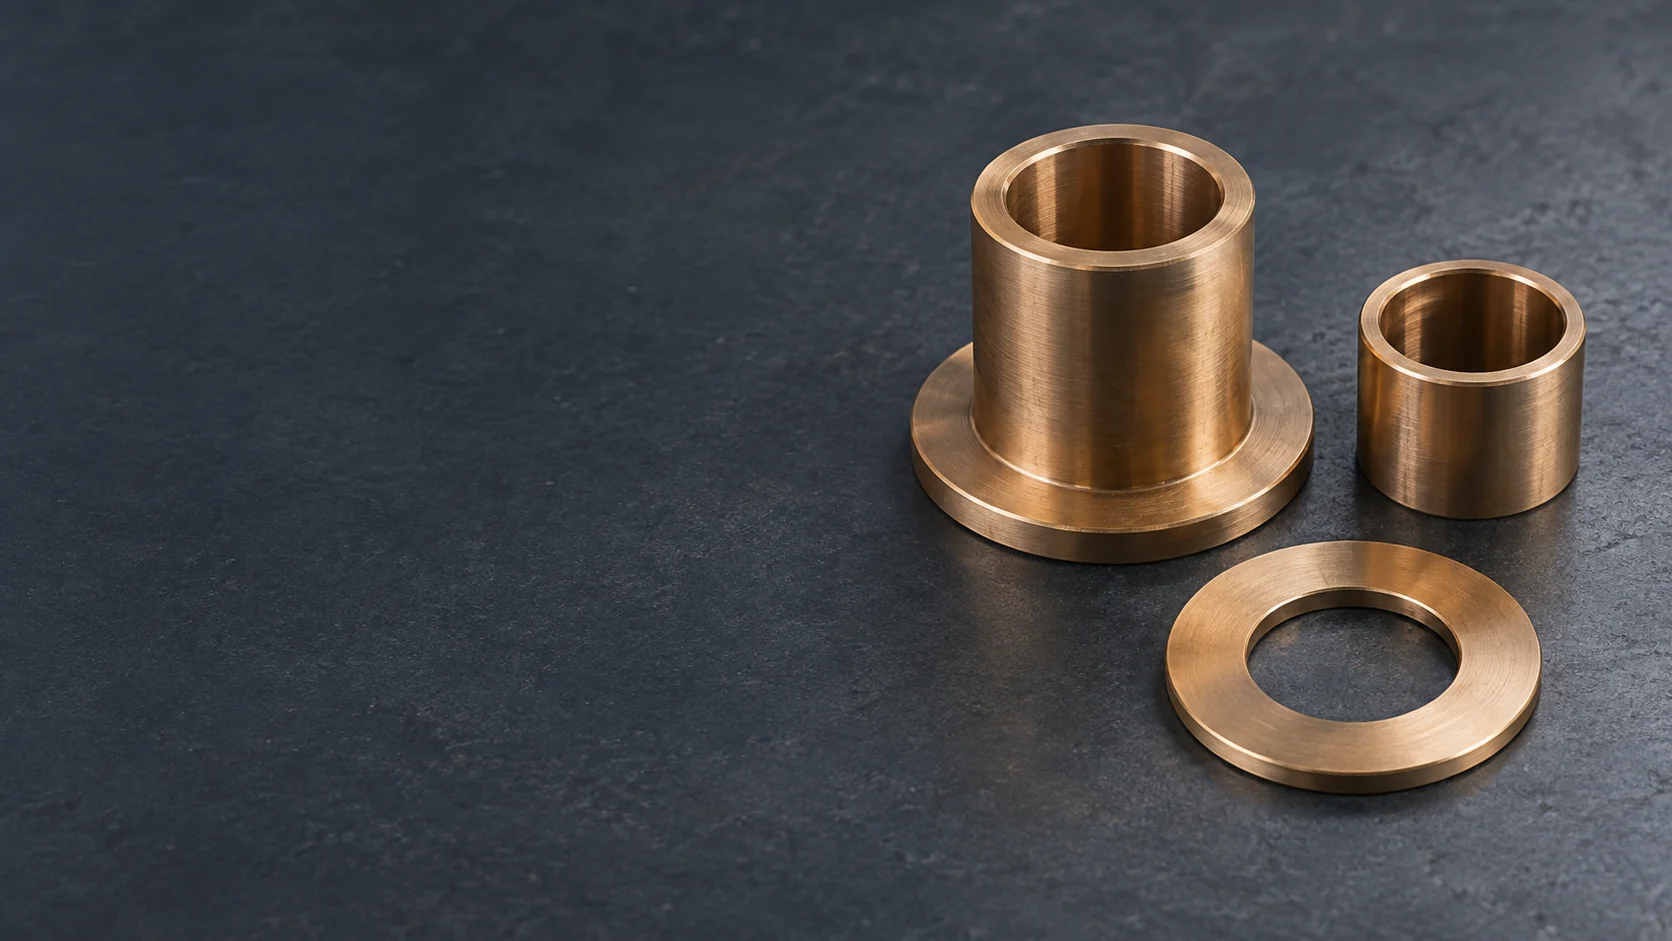
Brązowa tuleja z flanżem, zwykła tuleja cylindryczna i pierścień oporowy umieszczone na ciemnej powierzchni roboczej

Obróbka brązu CNC

Obrabiamy wkładki, tuleje, pierścienie oporowe oraz elementy zaworów z brązu, w tym otwory dopasowane, kołnierze, rowki olejowe i otwory wierce przekrojowe.

Porównaj gatunki brązu

Indywidualne części z brązu

Nasze usługi CNC tokarskie i frezarskie obejmują cylindryczne części łożyskowe oraz komponenty z płaskimi powierzchniami zużyciowymi, wzorami montażowymi lub połączeniami gwintowanymi.

Wkładki i tuleje

Proste tuleje, wkładki z kołnierzem oraz łożyska stopniowane pozycjonują wał w korpusie. Obrabiamy otwór wewnętrzny, średnicę zewnętrzną oraz powierzchnie czołowe jako cechy powiązane, z rowkami lub detalami zabezpieczającymi tam, gdzie jest to określone.

CNC toczenie
Pierścienie oporowe i części zużyciowe

Pierścienie oporowe przenoszą obciążenie osiowe; bloki prowadzące i płyty zużyciowe zapewniają powierzchnie ślizgowe. Płaskość, grubość oraz położenie otworów montażowych decydują o sposobie osadzenia tych części względem powierzchni współpracujących.

CNC frezowanie

Elementy zaworów i mechaniczne

Korpusy zaworów, pierścienie dystansowe i podkładki mogą łączyć tokarskie powierzchnie uszczelniające z frezowanymi płaszczyznami, otworami przekrojowymi i gwintami. Te dodatkowe cechy obrabiamy na podstawie tego samego rysunku komponentu.

Stopy brązu do części obrabianych

Najpierw porównaj oznaczenie stopu i formę dostawy. C93200 to odlewany brąz łożyskowy, C95400 to odlewany brąz aluminiowy, a C54400 to walcowany brąz fosforowo-ołowiany.

Stopy brązu do części obrabianych
StopForma surowcaTypowe komponentyOcena obrabialnościGłówne pierwiastki stopowe (mas. %)
C93200 · Brąz łożyskowyMateriał odlewniczyWkładki; tuleje łożyskowe70Sn 6.3–7.5; Pb 6.0–8.0
C95400 · Brąz aluminiowyMateriał odlewniczyŁożyska obciążone; części zużyciowe60Al 10.0–11.5; Fe 3.0–5.0
C54400 · Brąz fosforowo-ołowiany z dodatkiem ołowiuWalcowany pręt / pręt okrągłyCzęści toczone śrubowo; elementy zaworów80Sn 3.5–4.5; Pb 3.0–4.0

Źródło: profile stopów CDA. Obrabialność to ocena względna, przy czym brąz wolno tnący C36000 = 100, a nie procentowa wartość prędkości skrawania. Podane wartości składu chemicznego to zakresy normatywne.

C93200 to powszechnie stosowany materiał wyjściowy do samosmarujących się tulei, gdzie istotne są zdolność do adaptacji kształtu oraz odporność na drobne, osadzone cząstki. Mocniejsza brązowa stopowa aluminium C95400 może być stosowana przy większych obciążeniach, jednak jej twardsza powierzchnia ślizgowa wymaga wału o odpowiedniej twardości, precyzyjnego wypoziomowania oraz czystego, niezawodnego smarowania. Nie stanowi ona bezpośredniej wymiany („drop-in”) dla miękkiego wału ani dla niedoskonałej obudowy. C54400 to wariant walcowanego pręta/laski przeznaczony do obrabianych elementów; forma dostawy i zastosowanie jako łożysko muszą nadal odpowiadać rysunkowi. Stop C93200 i C54400 zawierają ołów, dlatego należy potwierdzić, czy określony stop jest dopuszczalny do danego zastosowania końcowego.

Łożyska brązowe w eksploatacji

Wał ciągle wirujący oraz punkt obrotu poddawany powolnym drganiom stawiają różne wymagania wobec łożyska. Oprócz stopu istotne są smarowanie, obciążenie oraz stan wału.

Wiryujące wały

Gdy łożysko pracuje w warunkach ciągłej warstwy oleju, luz i dopływ oleju wspomagają utrzymanie wału w stanie oddzielenia od brązu. Stan powierzchni wału oraz jego wypoziomowanie wpływają również na tę roboczą warstwę oleju.

Punkty obrotu drgające i suwaki

Ruch start-stop lub zmiana kierunku obrotu może prowadzić do większego kontaktu między powierzchniami współpracującymi. Stop, twardość wału oraz układ smarowania muszą być dopasowane do tego rodzaju obciążenia; sam w sobie bardziej wytrzymał brąz nie zapewnia dłuższej trwałości eksploatacyjnej.

Otworki, flansze oraz cechy związane ze smarowaniem

Łączymy toczenie do uzyskania kołowych pasowań z frezowaniem i wiertaniem cech pozycjonujących, zabezpieczających lub służących smarowaniu elementu.

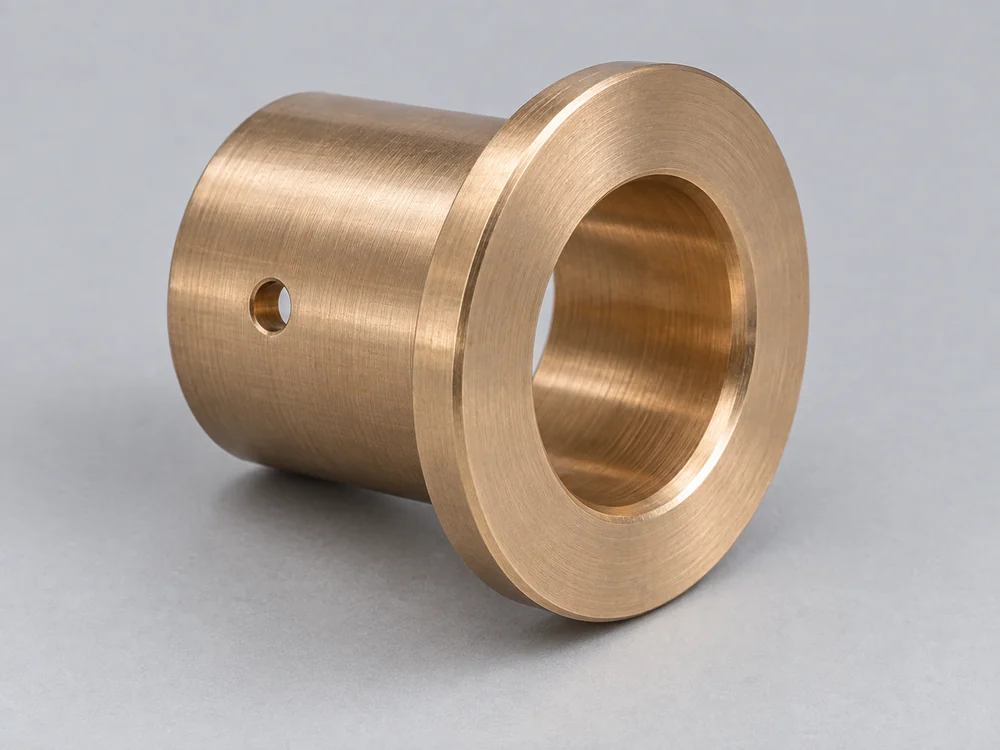
Brązowa tuleja z flanżem z koncentrycznym otworem i promieniowym otworem olejowym

Średnica otworu i średnica zewnętrzna

Cienkie tuleje wymagają wsparcia podczas obróbki, aby uchwyt nie odkształcił gotowego otworu. Montaż metodą wciskania może również zmniejszyć średnicę otworu po instalacji: tuleja, która spełnia wymagania kontroli otworu w stanie swobodnym, może po wcisnięciu do obudowy pozostawić niewystarczający luz względem wału. Należy określić, czy tolerancja otworu na rysunku ma zastosowanie przed czy po montażu. Jeśli akceptowalny jest luz po montażu, należy zdefiniować średnicę otworu w obudowie, średnicę wału oraz warunki montażu, a także wymiary tulei; nie należy wnioskować o końcowym luzie wyłącznie na podstawie tulei w stanie niesmontowanym.

Powierzchnie flanszy i otwory poprzeczne

Powierzchnie flanszy oraz pasujące średnice są cechami uzyskanymi przez toczenie; rowki i otwory poprzeczne dodają wymagań związanych z dostępem oraz usuwaniem ostrzy. Kolejność operacji technologicznych musi zapewniać dostęp do usuwania ostrzy w miejscach, gdzie otwór smarowy styka się z otworem lub rowkiem, bez zaokrąglania roboczej krawędzi.

Stan powierzchni i dostawa

Powierzchnie łożyskowe, powierzchnie oporowe oraz widoczne powierzchnie mają różne wymagania dotyczące chropowatości. Zachowujemy te różnice w gotowym elemencie.

Powierzchnie łożyskowe i oporowe

Chropowatość powierzchni powinna być stosowana wyłącznie w obszarze styku, gdzie jest wymagana. Jednolita polerowana powłoka może zaokrąglić krawędź rowka olejowego lub usunąć materiał z średnicy dopasowanej; lokalne wykańczanie zapewnia zachowanie odrębności tych funkcjonalnych cech.

Czyszczenie i ochrona

Uwięzione w otworze poprzecznym wióry mogą dotrzeć do powierzchni łożyskowej podczas montażu. Czyszczenie przejść oraz ochrona podczas manipulacji muszą być dostosowane do kolejnego zastosowania części, w tym do wszelkich operacji klejenia lub wymagań dotyczących czystości układów cieczy.

Inspekcja części brązowych

Identyfikacja stopu, końcowa wielkość oraz zależności geometryczne to osobne pozycje inspekcji.

Stop i stan dostawy

Dokumentacja materiału określa stop, formę półfabrykatu oraz stan dostawy. Oznaczenia odlewów i półfabrykatów walcowanych nie są wzajemnie zamienne, nawet jeśli gotowe części wyglądają podobnie.

Dopasowania i zależności między cechami

Zamiennik wkładki łożyskowej wymaga więcej niż tylko wymiarów zużytego wzorca. Zużycie może powiększyć otwór lub uszkodzić wał, więc kopiowanie zmierzonej szczeliny może powtórzyć usterkę zamiast zamierzonego dopasowania. Użyj wzorca do określenia geometrii, a następnie ustal projektowe średnice wału i gniazda oraz wymaganą luz montażowy. W przypadku kontroli produkcyjnej określ na rysunku roboczym roboczy otwór, powierzchnię odniesienia kołnierza, prostopadłość oraz wymagania dotyczące chropowatości powierzchni. Określ, które pomiary należy wykonać na luźnym elemencie, a które – na zmontowanym łożysku, oraz uzgodnij zakres kontroli z ofertą.

Pytania dotyczące obróbki brązu

Czy monolityczna wkładka łożyskowa z brązu jest samosmarująca?

Monolityczne wkładki łożyskowe z brązu wymagają układu smarowania określonego dla ich zakresu pracy. Sinterowane łożyska nasączone olejem oraz łożyska z wkładkami z grafitu mają inną konstrukcję; monolityczna, frezowana część z brązu nie posiada ich właściwości samosmarujących.

Jak powinienem określić brąz 12?

Brąz 12 zwykle oznacza brąz cynowy CuSn12. Europejski odlewany stop CuSn12-C ma oznaczenie CC483K i zawiera 11–13% cyny. Różni się on od C93200; na rysunku należy podać pełne oznaczenie materiału oraz stan półfabrykatu.

Czy sprzedajecie standardowe półfabrykaty z brązu czy gotowe części niestandardowe?

Usługa ta dotyczy gotowych części wykonanych według rysunku. Wyceniamy komponent oraz określone na nim operacje obróbki, a nie standardowe pręty lub rury z brązu sprzedawane na metry.

Źródła techniczne
  1. Copper Development Association — C93200— Skład stopu, gęstość i obrabialność.
  2. Copper Development Association — C95400— Skład stopu, gęstość i obrabialność.
  3. Copper Development Association — C54400— Skład stopu, gęstość i obrabialność.
  4. Kupferverband — dane materiałowe CuSn12-C— Oznaczenie CC483K oraz zawartość cyny.
  5. Copper Development Association — dobór materiałów na łożyska brązowe — obciążenie łożyska, smarowanie i dobór materiału.
  6. CDA / NFFS — tulejki łożyskowe ze stopów miedzi odlewane — dopasowanie montażowe i cechy związane ze smarowaniem.

Złóż zapytanie o swój detal brązowy

Wyślij rysunek, wybrany stop brązu oraz ilość. W przypadku tulei dopasowanej podaj także wymagania dotyczące wału i gniazda, abyśmy mogli przygotować ofertę na detal w jego docelowej, gotowej do użycia postaci.

VETCNCCNC MANUFACTURING
Polski
WhatsApp Napisz do nas e-mail

Opisz nam swój projekt

Podaj swoje wymagania — odpowiemy na nie drogą e-mailową.

PDF, CAD lub ZIP · do 20 MB