Zum Inhalt springen
VETCNCCNC FERTIGUNG
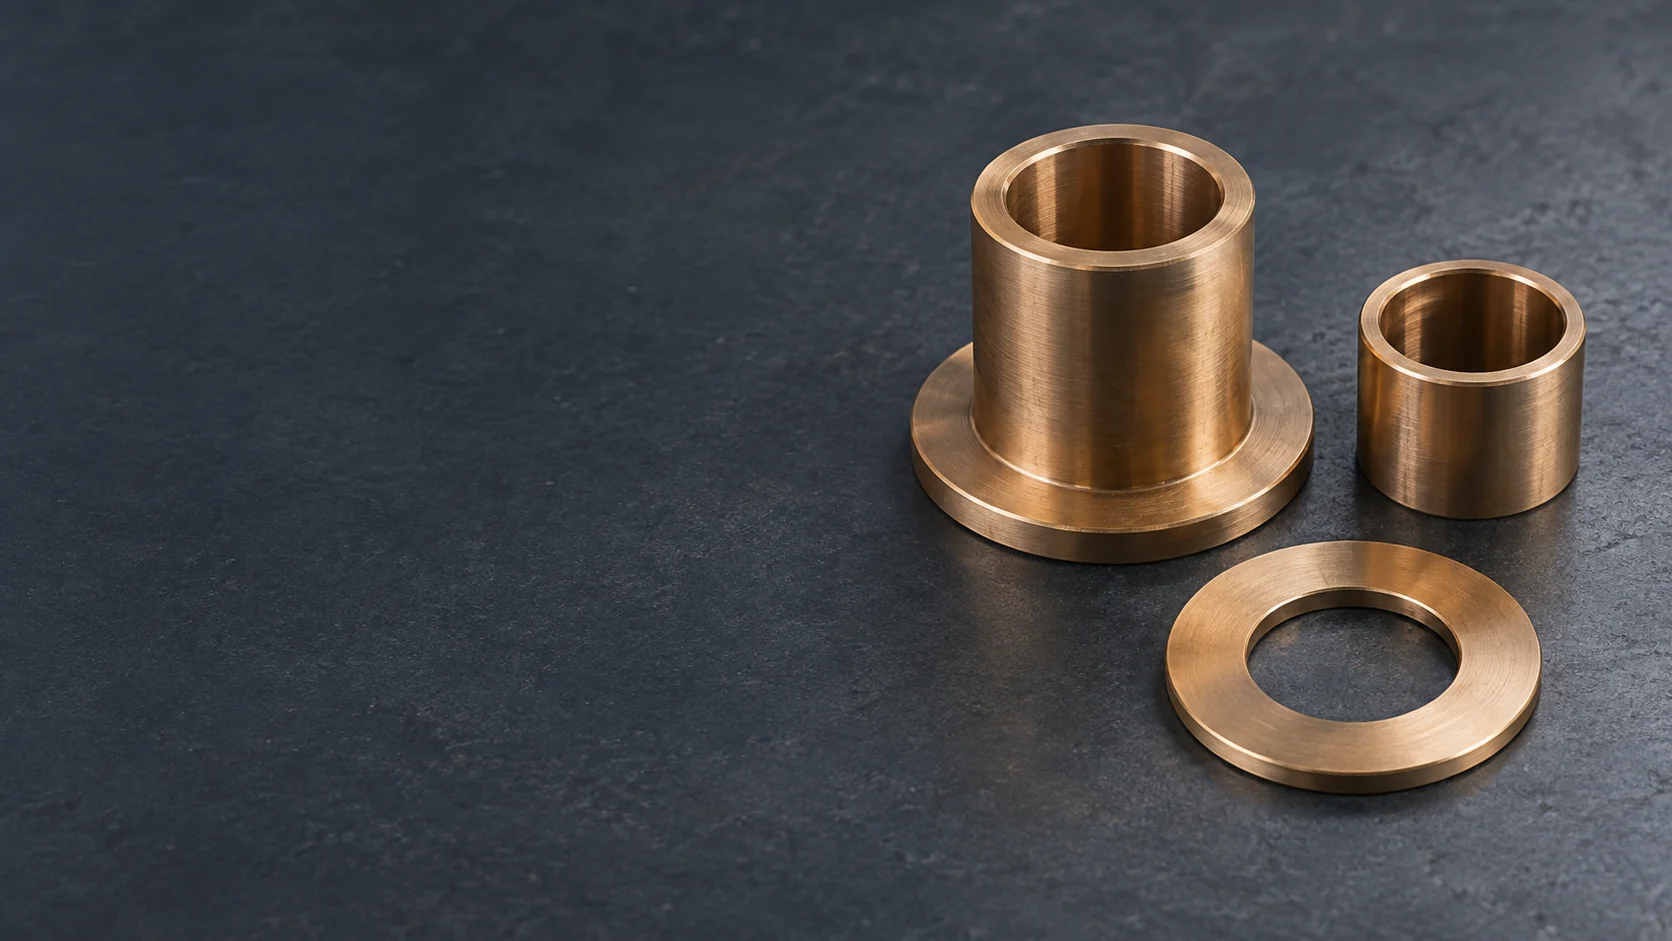
Bronze-Flanschbuchse, glatte Hülse und Anlaufscheibe auf einer dunklen Arbeitsfläche

CNC-Bearbeitung von Bronze

Wir fertigen Bronzebuchsen, -hülsen, Anlaufscheiben und Ventilkomponenten, darunter passgenaue Bohrungen, Flansche, Schmiernuten und quergebohrte Löcher.

Vergleich der Bronzelegierungen

Maßgeschneiderte Bronze-Teile

Unsere CNC-Dreh- und Fräsdienstleistungen umfassen zylindrische Lagerkomponenten sowie Teile mit ebenen Verschleißflächen, Befestigungsmustern oder Gewindeverbindungen.

Buchsen und Hülsen

Glatte Hülsen, Flanschbuchsen und gestufte Lager positionieren eine Welle innerhalb eines Gehäuses. Wir bearbeiten Bohrung, Außendurchmesser und Stirnflächen als zusammenhängende Merkmale sowie Nuten oder Halteelemente gemäß Spezifikation.

CNC-Drehen
Axiallager- und Verschleißkomponenten

Anlaufscheiben übertragen axiale Kontaktkräfte; Führungsblöcke und Verschleißplatten stellen Gleitflächen bereit. Ebenheit, Dicke und Lage der Montagelöcher bestimmen, wie diese Teile gegen ihre Gegenflächen anliegen.

CNC-Fräsen

Ventil- und mechanische Komponenten

Ventilgehäuse, Kragen und Abstandshalter können gedrehte Sitzflächen mit gefrästen Ebenen, Querbohrungen und Gewinden kombinieren. Wir fertigen diese sekundären Merkmale nach derselben Komponentenzeichnung.

Bronzelegierungen für bearbeitete Teile

Vergleichen Sie zunächst die Legierungsbezeichnung und die Ausgangsform. C93200 ist eine gegossene Lagerbronze, C95400 ist eine gegossene Aluminiumbronze und C54400 ist eine Knetlegierung aus bleihaltiger Phosphorbronze.

Bronzelegierungen für bearbeitete Teile
LegierungAusgangsformTypische KomponentenBearbeitbarkeitsbewertungHauptlegierungselemente (Gew.-%)
C93200 · LagerbronzeGegossenes HalbzeugBuchsen; Buchsenlager70Sn 6.3–7.5; Pb 6.0–8.0
C95400 · AluminiumbronzeGegossenes HalbzeugBelastete Lager; Verschleißteile60Al 10.0–11.5; Fe 3.0–5.0
C54400 · Bleihaltige PhosphorbronzeStab / Rundstab aus einer KnetlegierungAutomatendrehteile; Ventilteile80Sn 3.5–4.5; Pb 3.0–4.0

Quelle: CDA-Legierungsprofile. Die Bearbeitbarkeit ist eine relative Bewertung mit der Automatenmessinglegierung C36000 = 100, keine Prozentangabe für Schnittgeschwindigkeit. Die Zusammensetzungsangaben beziehen sich auf Spezifikationsbereiche.

C93200 ist ein häufiger Ausgangspunkt für geschmierte Buchsen, bei denen Anpassungsfähigkeit und Toleranz gegenüber kleinen eingebetteten Partikeln entscheidend sind. Die höherfeste Aluminiumbronze C95400 kann sich für höhere Belastungen eignen; ihre härtere Lauffläche erfordert jedoch eine kompatible harte Welle, eine gute Ausrichtung sowie saubere, zuverlässige Schmierung. Sie ist kein direkter Ersatz für eine weiche Welle oder ein schlecht ausgerichtetes Gehäuse. C54400 ist eine Variante als umgeformtes Stabmaterial für bearbeitete Komponenten; Form des Lagermaterials und Einsatzbedingung müssen den Zeichnungsanforderungen weiterhin entsprechen. C93200 und C54400 enthalten Blei – stellen Sie daher sicher, dass die spezifizierte Legierung für den jeweiligen Endverwendungszweck zulässig ist.

Bronzelager im Einsatz

Eine kontinuierlich rotierende Welle und ein langsam oszillierender Drehpunkt stellen unterschiedliche Anforderungen an das Lager. Neben der Legierung sind Schmierung, Belastung und Wellenzustand entscheidend.

Rotierende Wellen

Wo das Lager auf einem kontinuierlichen Ölfilm läuft, tragen Spielauslegung und Ölzufuhr dazu bei, die Welle von der Bronze zu trennen. Auch die Oberflächenbeschaffenheit und Ausrichtung der Welle beeinflussen diesen funktionellen Ölfilm.

Schwingende Drehpunkte und Gleitflächen

Start-Stopp- oder Richtungswechsel-Bewegungen können zu erhöhtem Kontakt zwischen den sich berührenden Flächen führen. Legierung, Wellenhärte und Schmierungsanordnung müssen zu diesem Einsatz passen; die Lebensdauer ergibt sich aus dem Zusammenspiel der drei.

Bohrungen, Flansche und Schmiermerkmale

Wir kombinieren das Drehen für zylindrische Passungen mit dem Fräsen und Bohren für Merkmale, die zur Positionierung, Fixierung oder Schmierung des Teils dienen.

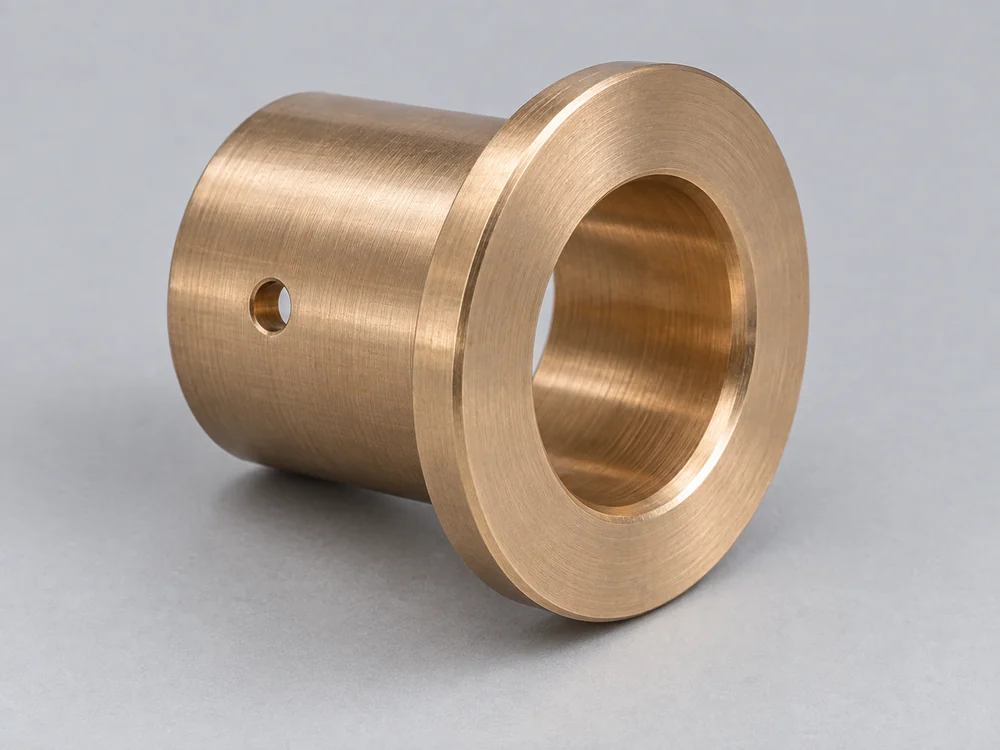
Bronze-Flanschbuchse mit konzentrischer Bohrung und radialer Öffnung für Schmieröl

Bohrung und Außendurchmesser

Dünne Buchsenhülsen benötigen während der Bearbeitung mechanische Unterstützung, damit das Spannen die fertige Bohrung nicht verformt. Eine Presspassung kann die Bohrung nach der Montage ebenfalls verkleinern: Eine Hülse, die vor der Montage eine Bohrungsprüfung im ungespannten Zustand besteht, kann nach dem Einpressen in das Gehäuse dennoch unzureichendes Wellenspiel aufweisen. Geben Sie an, ob die Bohrungstoleranz auf der Zeichnung vor oder nach der Montage gilt. Falls die Spielgröße nach der Montage das Abnahmekriterium ist, definieren Sie zusätzlich zu den Hülsenmaßen auch den Gehäusebohrungsdurchmesser, den Wellendurchmesser sowie den Montagezustand; leiten Sie die endgültige Spielgröße nicht allein aus der unmontierten Hülse ab.

Flanschflächen und Querbohrungen

Flanschflächen und passende Durchmesser sind gedrehte Merkmale; Rillen und Querbohrungen erfordern zusätzlichen Zugang sowie Entgratungsmaßnahmen. Die Bearbeitungsfolge muss so gewählt werden, dass an der Stelle, an der eine Schmierölbohrung auf die Bohrung oder Rille trifft, alle Grate entfernt werden können – ohne dass eine funktionskritische Kante abgerundet wird.

Oberflächenzustand und Lieferung

Lagerflächen, Anlageflächen und sichtbare Oberflächen unterliegen unterschiedlichen Oberflächenanforderungen. Diese Unterschiede behalten wir im fertigen Bauteil bei.

Lager- und Anlageflächen

Die Oberflächenrauheit gehört auf die Kontaktfläche, die sie benötigt. Eine einheitliche kosmetische Politur kann beispielsweise eine Kante einer Ölnut abrunden oder Material von einem passenden Durchmesser entfernen; gezielte lokale Nachbearbeitung hält diese Funktionsmerkmale unterscheidbar.

Reinigung und Korrosionsschutz

Späne, die in einer Querbohrung eingeschlossen bleiben, können bei der Montage auf die Lagerfläche gelangen. Die Reinigung der Durchgänge sowie der Handlingschutz müssen auf die nächste Verwendung des Teils abgestimmt sein – etwa für Klebevorgänge oder Anforderungen an die Sauberkeit von Fluidsystemen.

Prüfung von Bronzebauteilen

Werkstoffidentität, fertige Abmessungen und geometrische Beziehungen sind getrennte Prüfmerkmale.

Legierung und angelieferte Zustandsform

Der Werkstoffnachweis enthält Angaben zur Legierung, zur Ausgangsform (z. B. Rohling) und zum angelieferten Zustand. Bezeichnungen für Guss- und Knetlegierungen sind nicht austauschbar – selbst wenn die fertigen Teile optisch ähnlich erscheinen.

Passungen und Merkmalsbeziehungen

Für einen Ersatzbuchsen-Einsatz reichen die Maße einer abgenutzten Referenz nicht aus. Verschleiß kann die Bohrung vergrößern oder die Welle beschädigen; die Übernahme des gemessenen Spalts würde daher eher den Fehler als die vorgesehene Passung reproduzieren. Nutzen Sie die abgenutzte Referenz lediglich zur Geometrieermittlung, und legen Sie anschließend die konstruktiven Wellen-/Gehäusemaße sowie die erforderliche Montagespielgröße fest. Für die Serienprüfung sind auf der Zeichnung die funktionsrelevante Bohrung, das Flansch-Bezugselement, die Rechtwinkligkeit sowie die Oberflächenrauheit anzugeben. Benennen Sie, welche Prüfungen am losen Bauteil und welche am montierten Lager durchzuführen sind, und vereinbaren Sie das Prüfprotokoll gemeinsam mit dem Angebot.

Fragen zur Bronzebearbeitung

Ist eine massive Bronzebuchse selbstschmierend?

Massiv-Bronzebuchsen erfordern die für ihre Einsatzbedingungen spezifizierte Schmierungseinrichtung. Ölimprägnierte Sinterlager und graphitgefüllte Lager weisen unterschiedliche Konstruktionen auf; ein massives spanend bearbeitetes Bronzebauteil besitzt nicht deren selbstschmierende Eigenschaften.

Wie spezifiziere ich Bronze 12?

Bronze 12 bezeichnet üblicherweise CuSn12-Zinnbronze. Die europäische Gussqualität CuSn12-C ist CC483K mit 11–13% Zinn. Sie unterscheidet sich von C93200; verwenden Sie auf der Zeichnung stets die vollständige Werkstoffbezeichnung sowie den Lieferzustand.

Verkaufen Sie Standard-Bronze-Rohmaterial oder fertige kundenspezifische Teile?

Dieser Service umfasst ausschließlich fertige Teile nach Zeichnung. Wir erstellen ein Angebot für das Bauteil und die darin spezifizierten Bearbeitungsoperationen – nicht für Standard-Bronzestäbe oder -rohre, die nach Länge verkauft werden.

Technische Referenzen
  1. Copper Development Association — C93200— Legierungszusammensetzung, Dichte und Bearbeitbarkeit.
  2. Copper Development Association — C95400— Legierungszusammensetzung, Dichte und Bearbeitbarkeit.
  3. Copper Development Association — C54400— Legierungszusammensetzung, Dichte und Bearbeitbarkeit.
  4. Kupferverband — CuSn12-C-Materialdaten— Bezeichnung CC483K und Zinn-Gehalt.
  5. Copper Development Association — Auswahl von Bronze-Lagerwerkstoffen — Lagerbelastung, Schmierung und Werkstoffauswahl.
  6. CDA / NFFS — Guss-Kupferlegierungs-Buchsenlager — Einbaupassung und Schmiermerkmale.
PROJEKTUNTERSTÜTZUNG

Fordern Sie ein Angebot für Ihr Bronzeteil an

Senden Sie die Zeichnung, die gewünschte Bronzelegierung und die Menge. Bei einer passgenauen Buchse geben Sie bitte auch die Anforderungen an die Welle und das Gehäuse an, damit wir das Teil in seinem vorgesehenen Endzustand kalkulieren können.

VETCNCCNC FERTIGUNG
Deutsch
WhatsApp Schreiben Sie uns eine E-Mail

Erzählen Sie uns etwas zu Ihrem Projekt

Teilen Sie uns Ihre Anforderungen mit – wir antworten Ihnen per E-Mail.

PDF, CAD oder ZIP · bis zu 20 MB