Ir al contenido
VETCNCCNC MANUFACTURING
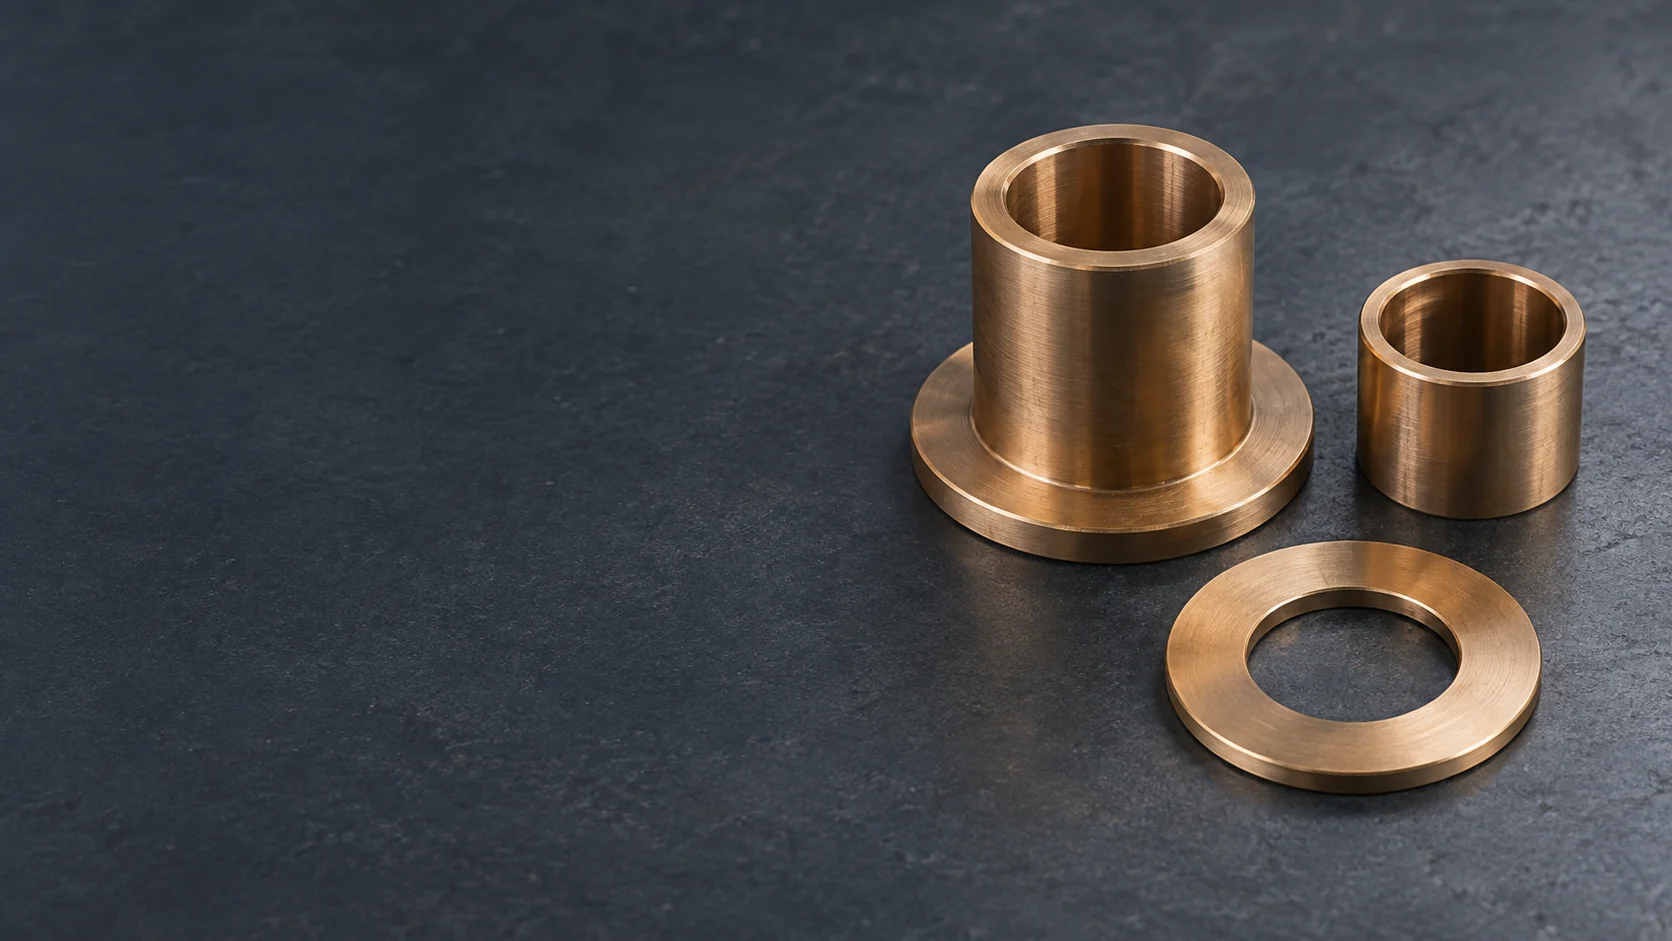
Manga de bronce con brida, manga lisa y arandela de empuje sobre una superficie de trabajo oscura

Mecanizado de bronce CNC

Mecanizamos buchas, casquillos, arandelas de empuje y componentes de válvulas en bronce, incluidos agujeros ajustados, bridas, ranuras de lubricación y agujeros transversales.

Compare grados de bronce

Piezas personalizadas de bronce

Nuestros servicios de torneado y fresado CNC abarcan piezas cilíndricas para rodamientos y componentes con caras planas resistentes al desgaste, patrones de fijación o conexiones roscadas.

Buchas y casquillos

Casquillos lisos, buchas con brida y rodamientos escalonados ubican un eje dentro de una carcasa. Mecanizamos el diámetro interior, el diámetro exterior y las caras extremas como características relacionadas, además de ranuras o detalles de retención según se especifique.

CNC torneado
Componentes de empuje y desgaste

Las arandelas de empuje soportan cargas axiales de contacto; los bloques guía y las placas resistentes al desgaste proporcionan superficies deslizantes. La planicidad, el espesor y la posición de los orificios de fijación determinan cómo se asientan estas piezas contra sus superficies acopladas.

CNC fresado

Componentes de válvulas y mecánicos

Cuerpos de válvula, collares y espaciadores pueden combinar asientos torneados con planos fresados, orificios transversales y roscas. Mecanizamos estas características secundarias a partir del mismo plano del componente.

Grados de bronce para piezas mecanizadas

Compare primero la designación de aleación y la forma del material en stock. C93200 es un bronce de fundición para rodamientos, C95400 es un bronce de aluminio fundido y C54400 es un bronce fosforoso con plomo laminado.

Grados de bronce para piezas mecanizadas
AleaciónForma del material en brutoComponentes típicosÍndice de maquinabilidadElementos de aleación principales (en % en peso)
C93200 · Bronce para rodamientosMaterial en stock fundidoBuchas; rodamientos de casquillo70Sn 6.3–7.5; Pb 6.0–8.0
C95400 · Bronce de aluminioMaterial en stock fundidoRodamientos cargados; piezas resistentes al desgaste60Al 10.0–11.5; Fe 3.0–5.0
C54400 · Bronce fosforoso con plomoBarra/línea laminadaPiezas mecanizadas por tornos automáticos; componentes de válvulas80Sn 3.5–4.5; Pb 3.0–4.0

Fuente: Perfiles de aleaciones de la CDA. La maquinabilidad es una calificación relativa con latón de fácil mecanizado C36000 = 100, no un porcentaje de velocidad de corte. Los valores de composición corresponden a rangos especificados.

C93200 es un punto de partida común para bujes lubricados donde resultan importantes la conformabilidad y la tolerancia a partículas pequeñas atrapadas. El bronce aluminio C95400, de mayor resistencia, puede ser adecuado para cargas más elevadas, pero su superficie de rodamiento más dura requiere un eje duro compatible, una buena alineación y una lubricación limpia y fiable. No constituye una sustitución directa para un eje blando ni para una carcasa mal alineada. C54400 es una opción de barra/línea laminada para componentes mecanizados; la forma en stock y la función de rodamiento deben seguir coincidiendo con el plano. C93200 y C54400 contienen plomo, por lo que debe confirmarse que la aleación especificada es aceptable para la aplicación final.

Rodamientos de bronce en servicio

Un eje que gira continuamente y un pivote que oscila lentamente imponen exigencias distintas al rodamiento. Junto con la aleación, también son determinantes la lubricación, la carga y el estado del eje.

Ejes giratorios

Cuando el rodamiento opera con una película continua de aceite, el juego y el suministro de aceite ayudan a mantener separado al eje del bronce. El acabado superficial y la alineación del eje también afectan a dicha película de trabajo.

Pivotes oscilantes y deslizantes

Los movimientos de arranque-parada o de inversión pueden generar mayor contacto entre las superficies acopladas. La aleación, la dureza del eje y la disposición de la lubricación deben adaptarse a esta función; un bronce más resistente por sí solo no garantiza una mayor vida útil.

Agujeros, bridas y características de lubricación

Combinamos el proceso de torneado para ajustes circulares con el fresado y el taladrado para crear características que posicionen, retengan o lubriquen la pieza.

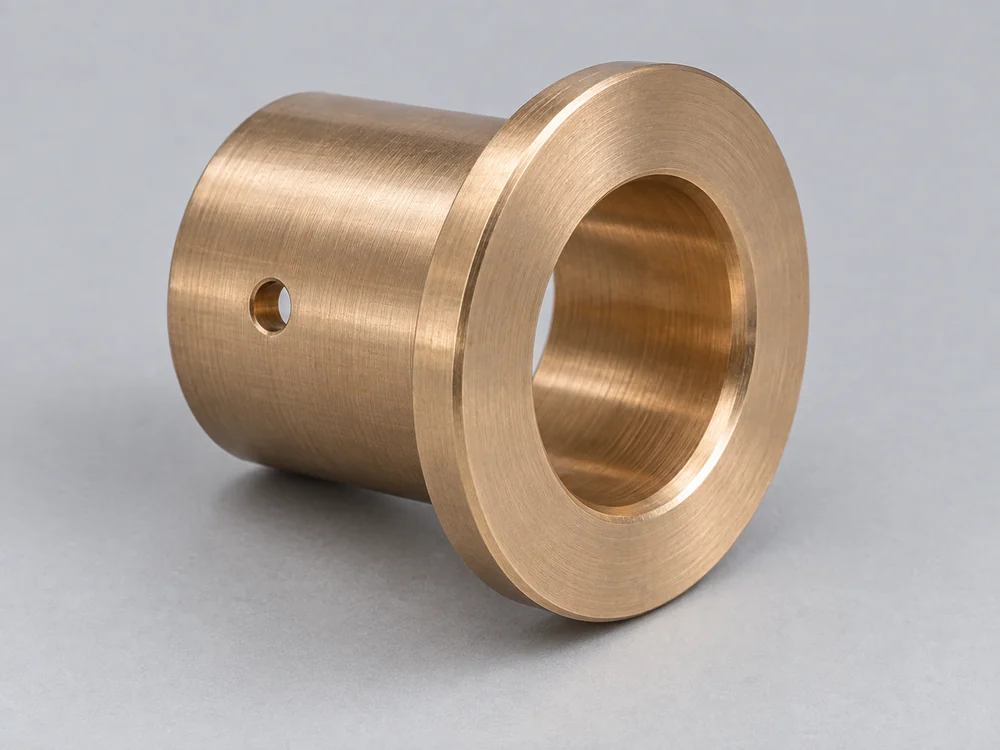
Manga de bronce con brida, con agujero concéntrico y orificio radial para aceite

Agujero y diámetro exterior

Los manguitos delgados requieren soporte durante la mecanización para evitar que la sujeción distorsione el agujero terminado. Un ajuste por presión también puede reducir el diámetro del agujero tras la instalación: un manguito que pasa la verificación del agujero en estado libre puede dejar aún así un juego insuficiente entre el eje y el manguito una vez montado en su carcasa. Especifique si la tolerancia del agujero indicada en el plano se aplica antes o después de la instalación. Si el juego tras la instalación es el criterio de aceptación, defina también el diámetro del agujero de la carcasa, el diámetro del eje y las condiciones de montaje, además de las dimensiones del manguito; no deduzca el juego final únicamente a partir del manguito sin instalar.

Caras de brida y orificios transversales

Las caras de brida y los diámetros ajustados son características obtenidas por torneado; las ranuras y los orificios transversales añaden requisitos de acceso y desbarbado. La secuencia de mecanizado debe permitir el acceso necesario para eliminar las rebabas en los puntos donde un orificio de lubricación comunica con el agujero o con una ranura, sin redondear un borde funcional.

Estado superficial y entrega

Las superficies de rodamiento, las caras de asiento y las superficies expuestas tienen distintos requisitos de acabado superficial. Conservamos estas diferencias en el componente terminado.

Superficies de rodamiento y de asiento

La rugosidad superficial debe aplicarse únicamente en la zona de contacto que lo requiera. Un pulido cosmético uniforme puede redondear el borde de una ranura de lubricación o eliminar material de un diámetro ajustado; el acabado local mantiene estas características funcionales bien diferenciadas.

Limpieza y protección

Las virutas atrapadas en un orificio transversal pueden llegar a la superficie de rodamiento durante el montaje. La limpieza de los pasajes y la protección durante la manipulación deben adaptarse al uso posterior de la pieza, incluyendo cualquier operación de unión o requisito de limpieza del sistema de fluidos.

Inspección de piezas de bronce

La identidad de la aleación, las dimensiones finales y las relaciones geométricas son elementos de inspección independientes.

Aleación y estado suministrado

El registro del material identifica la aleación, la forma del material en bruto y su estado al suministro. Las designaciones para fundición y para material laminado no son intercambiables, incluso cuando las piezas terminadas presentan un aspecto similar.

Ajustes y relaciones entre características

Un casquillo de repuesto requiere más que las dimensiones de una muestra desgastada. El desgaste puede agrandar el agujero o dañar el eje, por lo que copiar la holgura medida podría reproducir el fallo en lugar del ajuste previsto. Utilice la muestra para determinar la geometría, luego establezca las dimensiones de diseño del eje y del alojamiento, así como la holgura requerida tras el montaje. Para la inspección en producción, identifique en el plano el diámetro funcional del agujero, el datum del reborde, la perpendicularidad y los requisitos de acabado superficial. Especifique qué controles deben realizarse sobre el componente suelto y cuáles corresponden al rodamiento ya montado, y acuerde el formato del informe de inspección junto con la cotización.

Preguntas sobre mecanizado de bronce

¿Es autorlubricante un casquillo de bronce macizo?

Los casquillos de bronce macizo requieren la disposición de lubricación especificada para su aplicación. Los rodamientos sinterizados impregnados de aceite y los rodamientos con tapones de grafito emplean construcciones distintas; una pieza de bronce mecanizada maciza no adquiere sus propiedades autorlubricantes.

¿Cómo debo especificar el bronce 12?

El bronce 12 hace referencia comúnmente al bronce de estaño CuSn12. La aleación europea fundida CuSn12-C es CC483K, con 11–13% de estaño. Difiere de la C93200; utilice en el plano la designación completa del material y su estado en bruto.

¿Venden ustedes barras estándar de bronce o piezas personalizadas terminadas?

Este servicio se aplica exclusivamente a piezas terminadas fabricadas según plano. Realizamos la cotización del componente y de las operaciones de mecanizado especificadas, y no de barras o tubos estándar de bronce vendidos por longitud.

Referencias técnicas
  1. Copper Development Association — C93200— Composición de la aleación, densidad y maquinabilidad.
  2. Copper Development Association — C95400— Composición de la aleación, densidad y maquinabilidad.
  3. Copper Development Association — C54400— Composición de la aleación, densidad y maquinabilidad.
  4. Kupferverband — Datos técnicos del material CuSn12-C— Designación CC483K y contenido de estaño.
  5. Copper Development Association — Selección de materiales para rodamientos de bronce — Condiciones de servicio del rodamiento, lubricación y selección del material.
  6. CDA / NFFS — Rodamientos de manga de aleaciones de cobre fundidas — Ajuste montado y características de lubricación.
SOPORTE PARA PROYECTOS

Solicite presupuesto para su pieza de bronce

Envíe el plano, la aleación de bronce y la cantidad. Para una manga ajustada, incluya los requisitos del eje y la carcasa acoplados, para que podamos presupuestar la pieza en su estado final previsto.

VETCNCCNC MANUFACTURING
Español
WhatsApp Envíenos un correo electrónico

Cuéntenos sobre su proyecto

Comparta sus requisitos y le responderemos por correo electrónico.

PDF, CAD o ZIP · hasta 20 MB