Vai al contenuto
VETCNCCNC MANUFACTURING
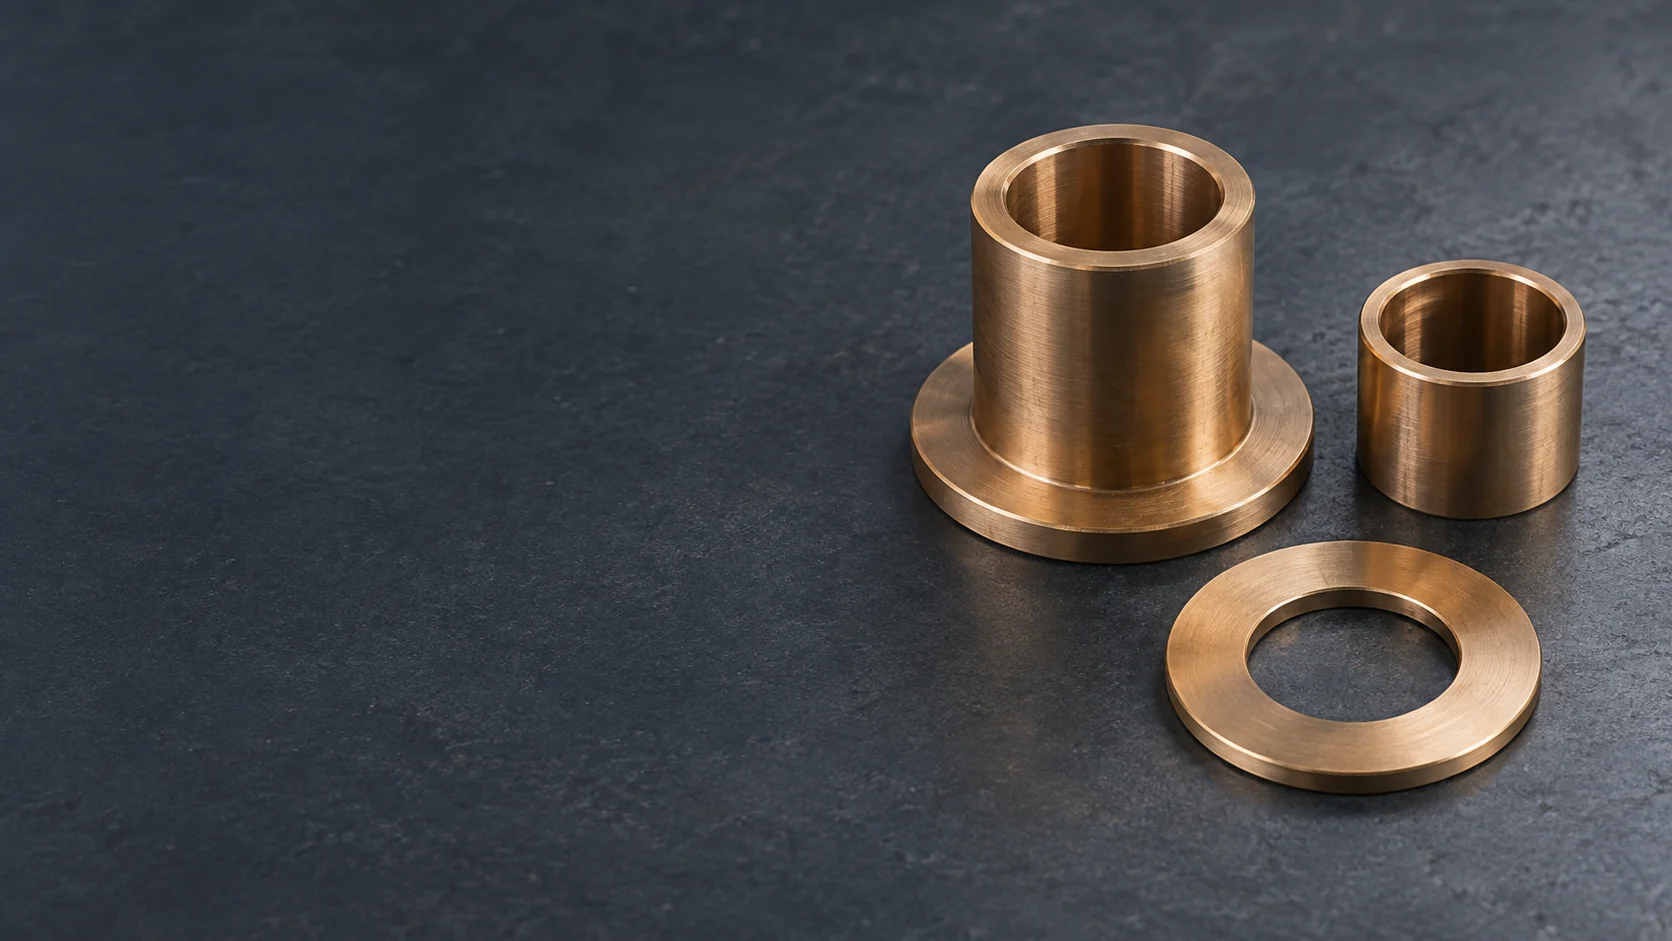
Bussola in bronzo con flangia, bussola liscia e rondella di spinta su una superficie scura di lavoro

Lavorazione del bronzo CNC

Lavoriamo bocchette, manicotti, rondelle di spinta e componenti valvolari in bronzo, inclusi fori calibrati, flange, scanalature lubrificanti e fori trasversali.

Confronta i gradi di bronzo

Componenti personalizzati in bronzo

I nostri servizi di tornitura e fresatura CNC coprono componenti cilindrici per cuscinetti e parti con superfici piane di usura, pattern di fissaggio o connessioni filettate.

Bocchette e manicotti

Manicotti semplici, bocchette con flangia e cuscinetti a gradini posizionano un albero all’interno di una scatola. Lavoriamo il foro, il diametro esterno e le facce terminali come caratteristiche correlate, con scanalature o dettagli di ritenzione ove specificato.

tornitura CNC
Componenti di spinta e antifrizione

Le rondelle di spinta sopportano carichi assiali di contatto; blocchi guida e piastre antifrizione forniscono superfici di scorrimento. Pianità, spessore e posizione dei fori di fissaggio determinano come questi componenti si appoggiano sulle rispettive superfici accoppiate.

CNC fresatura

Componenti valvolari e meccanici

Corpi valvola, collari e distanziali possono combinare sedi tornite con piani fresati, fori trasversali e filettature. Lavoriamo questi dettagli secondari partendo dallo stesso disegno del componente.

Leghe di bronzo per componenti lavorati

Confronta innanzitutto la designazione della lega e la forma di fornitura. C93200 è un bronzo da cuscinetto fuso, C95400 è un bronzo all’alluminio fuso e C54400 è un bronzo fosforoso al piombo laminato.

Leghe di bronzo per componenti lavorati
LegaForma del grezzoComponenti tipiciIndice di lavorabilitàElementi di lega principali (in peso %)
C93200 · Bronzo da cuscinettoMateriale fusoBocchette; cuscinetti a manicotto70Sn 6.3–7.5; Pb 6.0–8.0
C95400 · Bronzo all’alluminioMateriale fusoCuscinetti caricati; componenti antifrizione60Al 10.0–11.5; Fe 3.0–5.0
C54400 · Bronzo fosforoso al piomboBarra/laminato laminatoParti ottenute al tornio automatico; componenti valvolari80Sn 3.5–4.5; Pb 3.0–4.0

Fonte: profili lega CDA. La lavorabilità è un indice relativo, con ottone facilmente lavorabile C36000 = 100, non una percentuale di velocità di taglio. I valori di composizione indicano intervalli di specifica.

C93200 è un punto di partenza comune per boccole lubrificate in cui sono fondamentali la conformabilità e la tolleranza a piccole particelle intrappolate. Il bronzo all’alluminio C95400, con resistenza superiore, può essere adatto a carichi più elevati, ma la sua superficie di scorrimento più dura richiede un albero compatibile e duro, un buon allineamento e una lubrificazione pulita e affidabile. Non costituisce un’alternativa immediata (drop-in) per alberi morbidi o per alloggiamenti mal allineati. C54400 è una soluzione in barra/laminato per componenti lavorati meccanicamente; la forma di fornitura a magazzino e la destinazione d’uso come cuscinetto devono comunque corrispondere al disegno tecnico. C93200 e C54400 contengono piombo: verificare che la lega specificata sia accettabile per l’impiego finale.

Cuscinetti in bronzo in esercizio

Un albero in rotazione continua e un perno in oscillazione lenta pongono esigenze diverse sul cuscinetto. Oltre alla lega, sono determinanti lubrificazione, carico e condizione dell’albero.

Alberi in rotazione

Quando il cuscinetto opera su un film d’olio continuo, il gioco e l’afflusso d’olio contribuiscono a mantenere l’albero separato dal bronzo. Anche la finitura superficiale e l’allineamento dell’albero influenzano tale film operativo.

Peroni oscillanti e guide di scorrimento

Il moto start-stop o alternato può comportare un contatto maggiore tra le superfici accoppiate. La lega, la durezza dell’albero e la configurazione della lubrificazione devono essere adatte a tale servizio; un bronzo più resistente da solo non garantisce una vita utile più lunga.

Fori passanti, flange e caratteristiche di lubrificazione

Combiniamo la tornitura per ottenere adattamenti circolari con la fresatura e la foratura per realizzare caratteristiche che posizionano, fissano o lubrificano il componente.

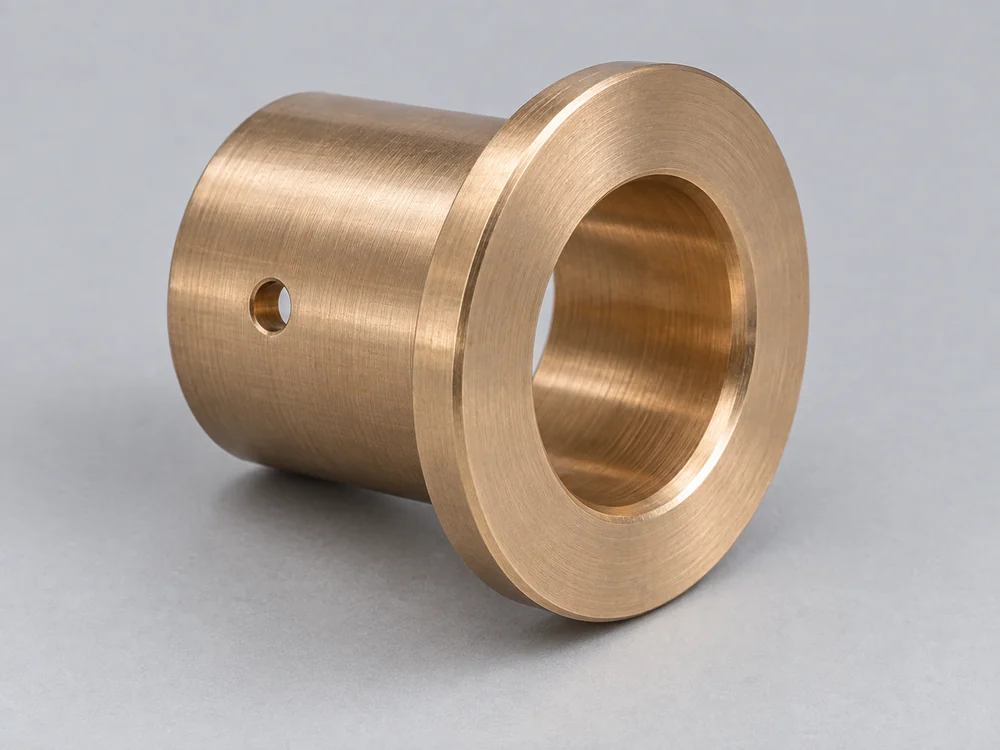
Bussola in bronzo con flangia, foro centrale concentrico e foro radiale per olio

Foro passante e diametro esterno

I manicotti sottili necessitano di supporto durante la lavorazione affinché il serraggio non deformi il foro finito. Un montaggio a interferenza può inoltre ridurre il diametro del foro dopo l’installazione: un manicotto che supera il controllo del foro in stato libero potrebbe comunque lasciare un gioco insufficiente sull’albero una volta inserito nel suo alloggiamento. Specificare se la tolleranza del foro indicata sul disegno si riferisce allo stato prima o dopo l’installazione. Se il gioco a montaggio ultimato è il requisito di accettazione, definire anche il diametro del foro dell’alloggiamento, il diametro dell’albero e le condizioni di montaggio, oltre alle dimensioni del manicotto; non dedurre il gioco finale esclusivamente dal manicotto in stato non montato.

Superfici di flangia e fori trasversali

Le superfici di flangia e i diametri di accoppiamento sono caratteristiche ottenute mediante tornitura; scanalature e fori trasversali aggiungono requisiti di accessibilità e di sbavatura. La sequenza di lavorazione deve consentire l’accesso per rimuovere le sbavature nei punti in cui un foro di lubrificazione incontra il foro passante o la scanalatura, senza arrotondare un bordo funzionale.

Condizione superficiale e consegna

Le superfici di scorrimento, le superfici di appoggio e quelle esposte presentano differenti requisiti di finitura. Manteniamo tali distinzioni nel componente finito.

Superfici di scorrimento e di appoggio

La rugosità superficiale va indicata solo sull’area di contatto che la richiede. Una lucidatura estetica uniforme può arrotondare il bordo di una scanalatura per lubrificante o rimuovere materiale da un diametro di accoppiamento; la finitura locale mantiene distinti questi caratteri funzionali.

Pulizia e protezione

I trucioli intrappolati in un foro traverso possono raggiungere la superficie di appoggio durante il montaggio. La pulizia dei passaggi e la protezione durante la manipolazione devono essere adeguate all’uso successivo del componente, comprese eventuali operazioni di incollaggio o i requisiti di pulizia del sistema fluido.

Ispezione dei componenti in bronzo

L’identificazione della lega, le dimensioni finite e le relazioni geometriche sono oggetti di ispezione distinti.

Lega e condizione di fornitura

Il record materiale identifica la lega, la forma di semilavorato e la condizione di fornitura. Le designazioni per getti e per semilavorati deformati non sono intercambiabili, anche quando i componenti finiti appaiono simili.

Accoppiamenti e relazioni tra caratteristiche

Una bussola di ricambio richiede più delle sole dimensioni di un campione usurato. L’usura può allargare il foro o danneggiare l’albero, quindi copiare il gioco misurato potrebbe replicare il difetto anziché l’accoppiamento progettato. Utilizzare il campione per definire la geometria, quindi stabilire le dimensioni di progetto dell’albero/loggia e il gioco di montaggio richiesto. Per l’ispezione di produzione, indicare sulla quotatura il foro di lavoro, il riferimento del risalto, la perpendicolarità e i requisiti di finitura superficiale. Specificare quali controlli vanno eseguiti sul componente sfuso e quali sul cuscinetto assemblato, concordando il modulo di ispezione insieme al preventivo.

Domande sulla lavorazione del bronzo

Una bussola in bronzo massiccio è autolubrificante?

Le bussole in bronzo massiccio richiedono l’impianto di lubrificazione specificato per il loro impiego. I cuscinetti sinterizzati impregnati d’olio e quelli con tappi in grafite adottano costruzioni diverse; un componente in bronzo massiccio lavorato non acquisisce le proprietà autolubrificanti di questi tipi.

Come devo specificare il bronzo 12?

Il bronzo 12 indica comunemente la lega di bronzo allo stagno CuSn12. La qualità europea fusa CuSn12-C corrisponde alla norma CC483K, con 11–13% di stagno. È diversa dalla C93200; utilizzare sulla quotatura la completa designazione materiale e la condizione di fornitura del semilavorato.

Vendete semilavorati standard in bronzo o componenti personalizzati finiti?

Questo servizio riguarda componenti finiti realizzati secondo quotatura. Forniamo il preventivo per il componente e le relative operazioni di lavorazione specificate, non per barre o tubi standard in bronzo venduti per lunghezza.

Riferimenti tecnici
  1. Copper Development Association — C93200— Composizione dell’lega, densità e lavorabilità.
  2. Copper Development Association — C95400— Composizione dell’lega, densità e lavorabilità.
  3. Copper Development Association — C54400— Composizione dell’lega, densità e lavorabilità.
  4. Kupferverband — Dati tecnici del materiale CuSn12-C— Designazione CC483K e contenuto di stagno.
  5. Copper Development Association — Selezione dei materiali in bronzo per cuscinetti — Condizioni di funzionamento, lubrificazione e scelta del materiale.
  6. CDA / NFFS — Cuscinetti a bussola in lega di rame fusa — Gioco di montaggio e caratteristiche di lubrificazione.

Richiedi un preventivo per il tuo componente in bronzo

Invia il disegno, la lega di bronzo richiesta e la quantità. Per una bussola con gioco di accoppiamento, specifica anche i requisiti relativi all’albero e al supporto abbinati, in modo da poterti fornire un preventivo per il componente nella sua condizione finale prevista.

VETCNCCNC MANUFACTURING
Italiano
WhatsApp Invia una email

Parlaci del tuo progetto

Condividi le tue esigenze e ti risponderemo via email.

PDF, CAD o ZIP · fino a 20 MB