Ventilaxlar
Packningsspåret, ledningsdiametern och drivfunktionen är relaterade till stamaxeln. Tätningsspåret förblir skilt från den yttre driftgängan.
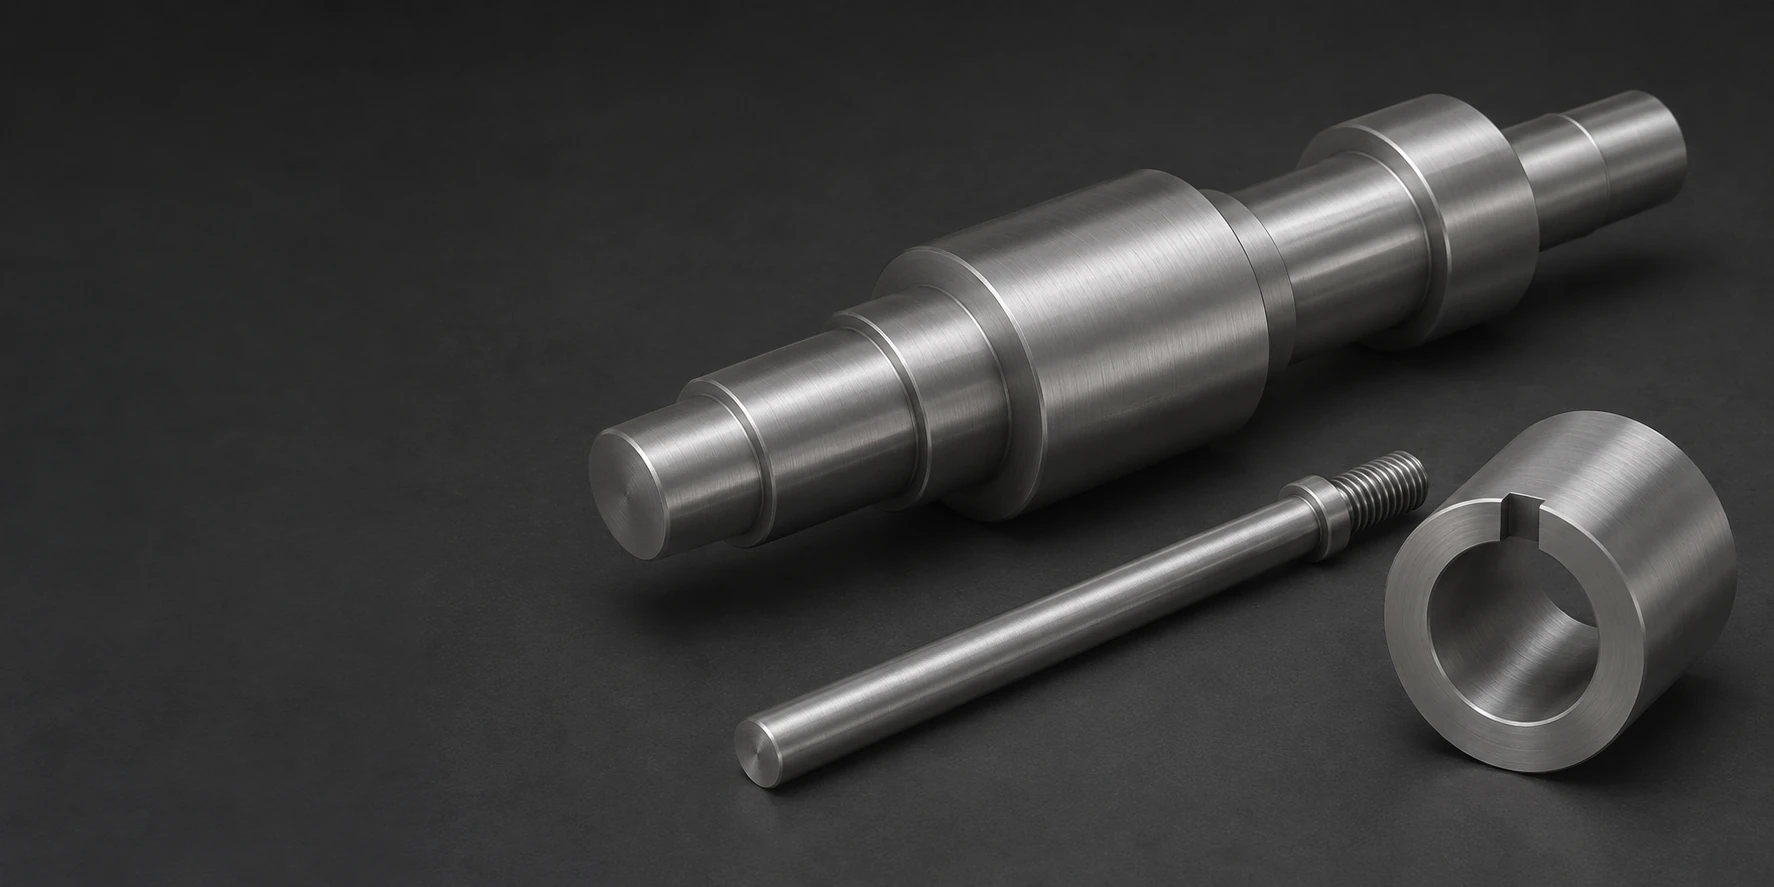
Packningsspåret, ledningsdiametern och drivfunktionen är relaterade till stamaxeln. Tätningsspåret förblir skilt från den yttre driftgängan.
En ringformad ringPlaceras i ett hus eller runt en roterande komponent. Dess funktionsavstånd och hållpassning är separata krav
En bushning kombinerar det löpande hålet med en yttre sittytta och en axiell fläns. En tät passning i höljet får inte förväxlas med löpklaransen.
Ledningslängden och hållskuldan följer den faktiska glidanordningen. En gängad ände ger hållning utan att definiera den arbetsgående banan.
En fräsd block har en specificerad kontaktyta och monteringsmönster. Förskjutna fästdon kan hålla hårda skruvhuvuden utanför glidbanan.
Anpassade muttrar, ringar och gängade mantlar säkerställer den specificerade gängengagemangen. Gallingmotstånd är användbart vid kontakt, men godkänner inte monteringstorquet.
Vi offrar anpassade Nitronic 60-komponenter som är svarvade och frästa för specificerade glid- och mekaniska gränssnitt. UNS S21800 är en austenitisk rostfri stålvariant med hög motstånd mot galling; det motparande materialet, belastningen och ytillståndet avgör fortfarande kontaktutformningen.
Nitronic 60 är den valda rostfria legeringen med motstånd mot gallning. Den skiljer sig från Nitronic50 och från nickel-titanlegeringen Nitinol, trots liknande namn.[1]
Glad (glödglödad) utgångsmaterial ger den referensmässiga mekaniska grunden nedan. Det kan bearbetas till axlar, ringar och gängade komponenter utan att anta en kallförhårdad hållfasthetsnivå.[2] [1]
Kallförhårdning kan höja hållfastheten samtidigt som ductiliteten och bearbetningsbeteendet förändras. Den exakta produktens tillstånd och tvärsnitt ingår fortfarande i en jämförelse med gladt material.[3]
Valet av legering med motverkande klistring avser ett materialpar och en kontaktvillkor. Ett annat motpar av legering eller hårdhet kan ändra interaktionen utan att ändra ritningen för Nitronic-delen.
Electralloys namngivna referens för Nitronic 60 håller isär minimivärden för glödade stänger och typiska provresultat.
| Egenskap | Referensvärde | Tillfälle | Grund |
|---|---|---|---|
| Densitet | 7.622 g/cm³ | Tillverkarens referens | Namngiven legering |
| Draghållfasthet | 655 MPa minimum | Gladad stav; rumstemperatur | Godkända draghållfasthetsegenskaper |
| Flythållfasthet | Minst 345 MPa | Gladad stav; rumstemperatur | 0,2 % offset |
| Dragutvidgning | Minst 50 % | Gladad stav; rumstemperatur | Tillverkarens tabell |
| Typisk draghållfasthet | 717 MPa | Nominal25.4 mm diameter stav; 21 °C | Typiskt provresultat |
| Medelutvidgning | 15,8 µm/(m·K) | Gluad; 21–93 °C | Medelvärde över intervallet |
| Medelutvidgning | 17,3 µm/(m·K) | Gluad; 21–316 °C | Medelvärde över intervallet |
Electralloys produktblad för Nitronic 60 anger dessa minimivärden för gluada stänger samt separata typiska resultat för det angivna provet. Använd den ordnade produktspecifikationen och den ursprungliga stångdiametern för att fastställa godtagbarhetsgränser.

Nitronic 60 kan arbetshärda sig vid gnidning. En styv montering och lämplig verktygsdrift hjälper till att förhindra att efterföljande gånger upprepat gnider mot en hårdad yta.
Den slutliga tätningsbanan eller glidhålen färdigbearbetas efter huvudavtagningen av material. Detta förhindrar att en tidigare utseendegång blir den antagna slutgiltiga kontaktytan.
En smal underfräsning eller ett dolt hål kan begränsa avslutningsverktyget. Avlastningsgeometrin måste anpassas både till den motparande hörnan och till metoden för avslutning av arbetsdiametern.[4]
Kontaktutförandet bedöms mot det valda paret och driftförhållandena; måtten följer det specificerade mätillståndet.
| Funktion | Krav eller referens | Godtagbart tillfälle | Verifiering |
|---|---|---|---|
| Driftshål | Ritningsmässigt spel och referensaxel | Löst eller specificerat monterat läge | Håls- och justeringskontroller |
| Stamspår | Ritningsmässig ytbearbetning och axial position | Efter slutbearbetning | Mätning av yta och geometri |
| Gängpar | Ritningsstandard och ingreppslängd | Specificerad smörjning/yta | Gängkontroll och monteringskontroll |
| Klistring/slitagebelastning | Överenskommet par och provvillkor | Representativ montering | Separat avgränsad utvärdering |
Publicerad klistringsmotstånd är materialprovets bevis, inte en automatisk garanti för servicelevnad för ett nytt komponentpar.
Vi anbjuder de styr- och centreringsdiametrar, sätesförhållanden och slutliga ytor som komponenten kräver. Klistrings- eller slitageprov återstår som en separat definierad godkännandepost.
En kort mantel som lutar kan belasta en kant av sitt hål. Justering och bärande längd hör ihop med det spel som valts för den glidande komponenten.
En skadad gängstart kan öka monteringskraften innan fullt ingrepp. Införingsramp och avslutning säkerställer att den funktionsgivande gängan förblir fri från axelskuldern och motpartens fästdelar.
En klistringsbeständig legering tar inte bort konstruktionens krav på smörjning. En urgrävning eller tillförselhål kräver en avsedd väg till den belastade kontakten.
Beläggningar eller lokala ytprocesser förändrar kontaktparet. Deras tjocklek och slutliga tillstånd ingår i den godkända gränsytan snarare än att vara ett allmänt kosmetiskt val.
Ledningshålet och packningsspåret har olika funktioner. Ett lågfriction-ledningsval kan inte ersätta tätningskraven vid packningen.
De behållna och roterande komponenterna kräver sitt valda driftspel. Kavitation, verkningsgrad och godkännande av driftsliv bestäms på monterad nivå med det valda driftspel som grund.
Ett anti-klibbmaterial kan vara användbart där gängor rör sig under belastning. Fastmonteringsdesignen avgör fortfarande vridmoment, förspänning och tillåten smörjning.
Monteringsreferensen positionerar stiftet i förhållande till den rörliga delen. Feljustering kan orsaka koncentrerad kontakt även med ett lämpligt legeringspar.

Den specificerade strukturen slutförs på den faktiska glidyta eller tätytan. En blank yttre yta kan inte ersätta en mätt arbetsbana.
Kantbearbetning tar bort burar utan att vika material in i gängan eller avrunda slutet på en positionsaxel.
En beläggning eller annan behandling godtas med sina slutliga mått och kontaktfunktion. Den antas inte vara nödvändig enbart därför att legeringen är klibbfri.
Packning separerar de färdiga banorna från angränsande hårda delar. Lösa spån tas bort från urragningar och interna gängor innan leverans.

Dokumentationen kopplar Nitronic 60-legeringen och lagerförda materialtillståndet till komponenten. Glödglödade referensegenskaper certifierar inte kallformade material.
Vi kontrollerar det fungerande hålet eller axeln från ritningens referenspunkter. Runout och axial sätesposition mäts från ritningens referenspunkter.
En provning kräver motpartsmaterialet, belastningen, rörelsen och godkännandekriterierna. En publicerad materialprovning är inte ett livslängdsresultat för en annan montering.
Goda och höghållfasta kallarbetade produkter har olika inköps- och bearbetningsgrunder. Offerten baseras på exakt den avsnitts- och tillståndsspecifikation som begärts.
Arbetsförhårdning, djup tillträde och kontrollerade kontaktstrukturer påverkar verktygs- och maskintid utöver delens yttre mått.
En dimensionsrapport, en ytmätning och en kontaktprovning är olika leverabler. Endast de inkluderade kontrollerna ingår i den offrade omfattningen.
Identiska stammar eller ringar delar inställning och första-delen-förberedelse. Att byta legeringspartner eller ytbehandling kan ändra godkännandegrunden även om CAD-modellen är oförändrad.
Den första delen kontrollerar sätesengagemang, gängtillträde och funktionsmässig justering i den avsedda mekanismen.
En kontaktprovning utförs med representativ motyta och representativ yttilstånd. Galling-beteende bedöms med representativ motyta och representativ yttilstånd.
Den godkända geometrin, råmaterialtillståndet och ytfärdigheten definierar partiet. Ändringar under provproduktionen registreras innan resterande delar tillverkas.
Vid upprepad leverans identifieras ändringar av motyta, smörjning eller behandling så att de inte tyst införs i ett oförändrat artikelnummer.
Electralloy rapporterar låg magnetisk permeabilitet även efter kraftig kallarbetning. Dess typiska värden vid rumstemperatur ökar från 1,003 vid noll kallarbetning till 1,010 vid 75 % kallarbetning. Där ett gränsvärde för permeabilitet är avgörande ska det faktiska materialtillståndet samt den krävda provmetoden dokumenteras för både råmaterialpartiet och den färdiga monteringen.
Nej. Nitronic 60 väljs inte som ett fällningshärdat rostfritt stål. Kallarbetning kan påverka dess hållfasthet; en åldringsspecifikation för 17-4PH definierar inte dess leveranstillstånd.
Nej. Electralloy anger att dess patentregistrerade höghållfasta stång förlorar hållfasthet om den senare varmforgas eller svetsas. Den efterföljande processen utgör därför både en förändring av materialtillståndet och av geometrin. En färdig del kan inte behålla det inkommande höghållfasta godkännandet enbart för att legeringsbeteckningen fortfarande är UNS S21800.
Nej. Korrosionsrankningar beror på miljön och felmoden. Ett gynnsamt gallingsresultat eller ett enda pittingsprov kan inte generaliseras till likformig korrosion i alla kemikalier.
Svetsmetallen och den värmeberörda zonen utgör olika materialtillstånd i komponenten. Där en fungerande kontaktyta korsar en svetsmarginal måste ytan och godkännandekriterierna återspegla denna väg.
Nej. Electralloys typiska nominella värden för 25,4 mm stång ger 717 MPa draghållfasthet och 393 MPa flythållfasthet vid 21 °C, jämfört med 552 och 234 MPa vid 204 °C. Dessa typiska provresultat är separata från dess minimigodkännandevärden vid rumstemperatur. En upphettad axel kräver hållfasthetsunderlag för dess faktiska tillstånd och driftförhållanden.
Skicka ritningen, S21800-utgångsmaterialtillståndet, kvantiteten och de slutliga kraven på kontaktytan. Inkludera det motparande materialet, ytillståndet samt eventuella definierade krav på gallingsmotstånd, slitage eller monteringspassning.
Electralloys data för Nitronic 60 och skiljaktigheten mellan legeringsegenskaper och komponentens kontaktytans godkännande.
Vi använder Google Analytics för att förstå hur webbplatsen används. Analyscookies sätts endast om du godkänner. Integritetspolicy
