Kroppar för fluidkopplingar
Vi svarvar kopplingens hål, gängade ändar, axiella axelryggar och momentöverföringsdetaljer. Strömningsöppningen, fästgängan och tätningsytan följer den godkända komponentritningen.
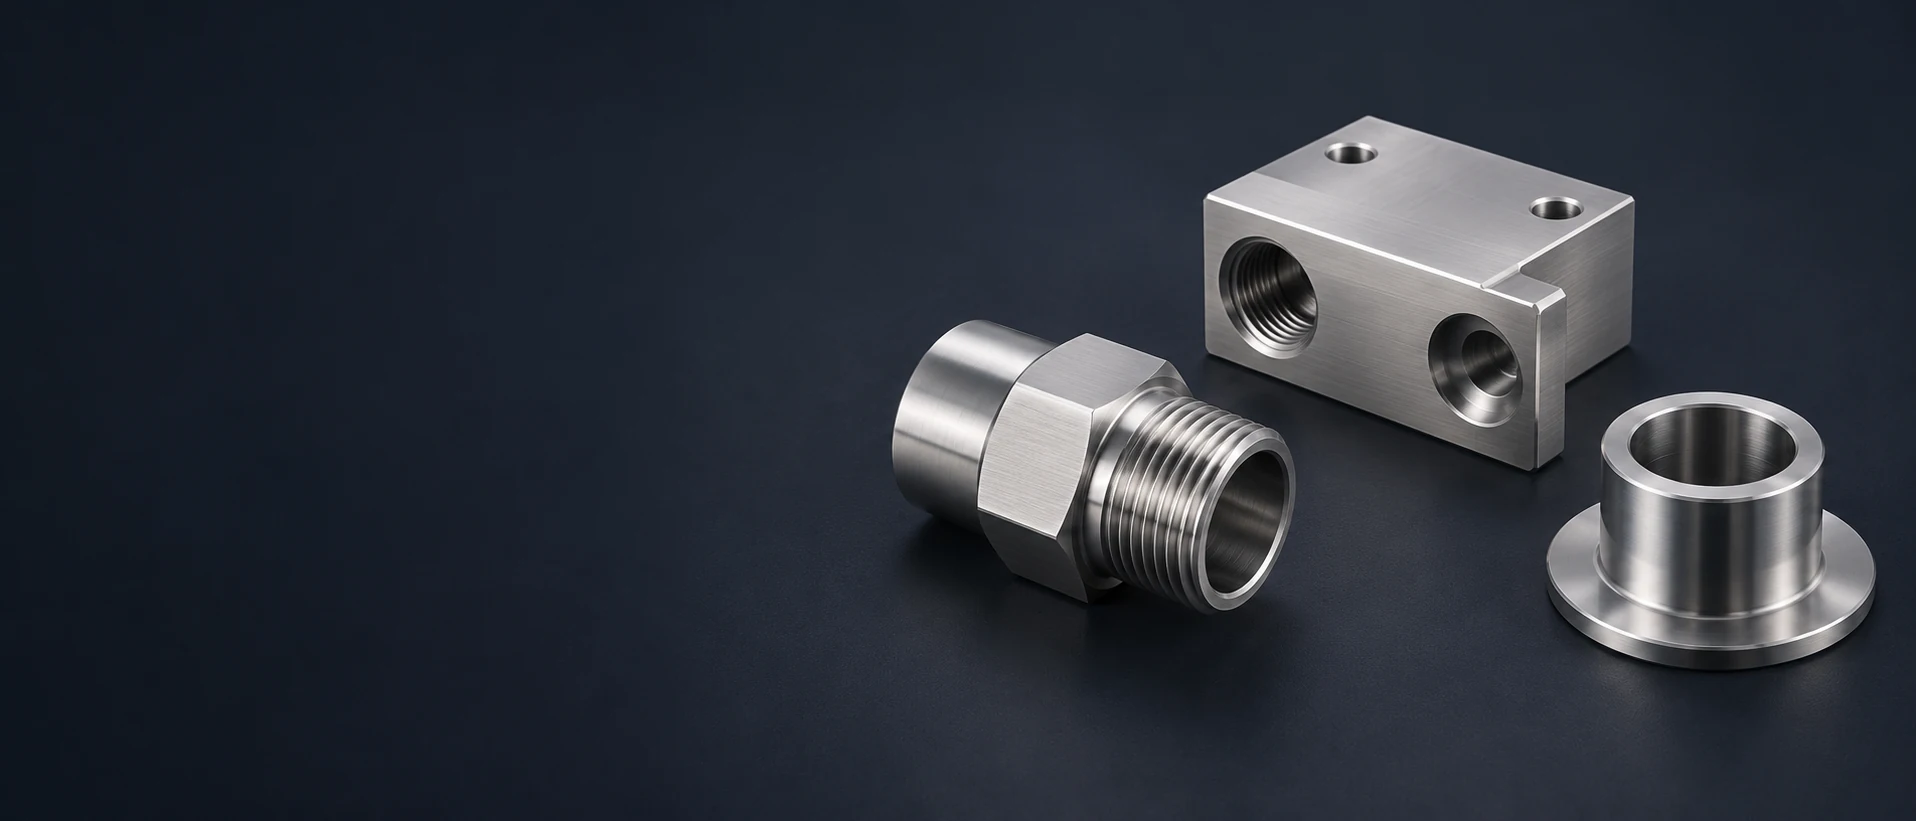
Vi svarvar kopplingens hål, gängade ändar, axiella axelryggar och momentöverföringsdetaljer. Strömningsöppningen, fästgängan och tätningsytan följer den godkända komponentritningen.
VentilkroppsblokkarKombinera avsnitt med portytor, interna säten och monteringsdetaljer. Vi fräsar kroppens funktioner och de specificerade tillvägagångssätten för att ta bort burrar vid anslutna hål.
Vi fräsar instrumenthålor, lockets tätytor och fästpunkter i höljen av rostfritt stål 316 eller 316L. Hålrumsfriheten och tätningskanten hålls skiljda från de interna monteringsfunktionerna.
En flänsad mantel kombinerar ett öppet hål, en centreringdiameter och en axiell sätyta. Vi bearbetar dessa gränssnitt tillsammans med de specificerade flänsborrningarna och inmatningskanterna.
Vi svarvar lagerytorna, axelryggarna och kopplingsdetaljerna, och lägger sedan till specificerade platta ytor, spår eller tvärstrukturer. Axlens riktning och den yta som kontaktar en tätning kontrolleras som separata ritningsfunktioner.
Vi fräsar monteringsytor, spår och fästmönster för bärplattor till processutrustning. Kontaktytor och tillgängliga rengöringsytor följer ritningen snarare än att släta ihop till en allmän estetisk yta.
Vi levererar dessa som ritdefinerade maskinerade komponenter i angiven 316- eller 316L-kvalitet, med överenskommen ytbearbetning och inspektionsomfattning.
316 innehåller molybden för förbättrad motstånd mot punktkorrosion och sprickkorrosion jämfört med vanliga krom-nickel-legeringar som 304. Den faktiska fluiden, temperaturen och sprickgeometrin avgör fortfarande lämpligheten; legeringsnumret ensamt godkänner inte en exponering.[1]
Den lägre kolhalten i 316L minskar risken för sensibilisering och mellankornskorrosion efter svetsning. Det är ett materialval för tillverkningsvägen, inte ett substitut för att förbereda svetsområdet eller välja en lämplig driftmiljö.[1] [2]
En levererad produkt kan certifieras både enligt 316 och 316L om den uppfyller de tillämpliga kraven för båda. Vi kopplar den identiteten till det faktiska materialregistret och produktspecifikationen, snarare än att betrakta varje 316L-blank som dubbelcertifierad.[2]
Tabellen nedan avser glad platta. En stav, ett ihålt råmaterial eller ett kallformat råmaterial har sin egen specifikation och egenskapsgrund. Vi använder den beställda råvarukvaliteten för skärningsplaneringen istället för att tillämpa samma hållfasthetsvärden på varje 316-komponent.
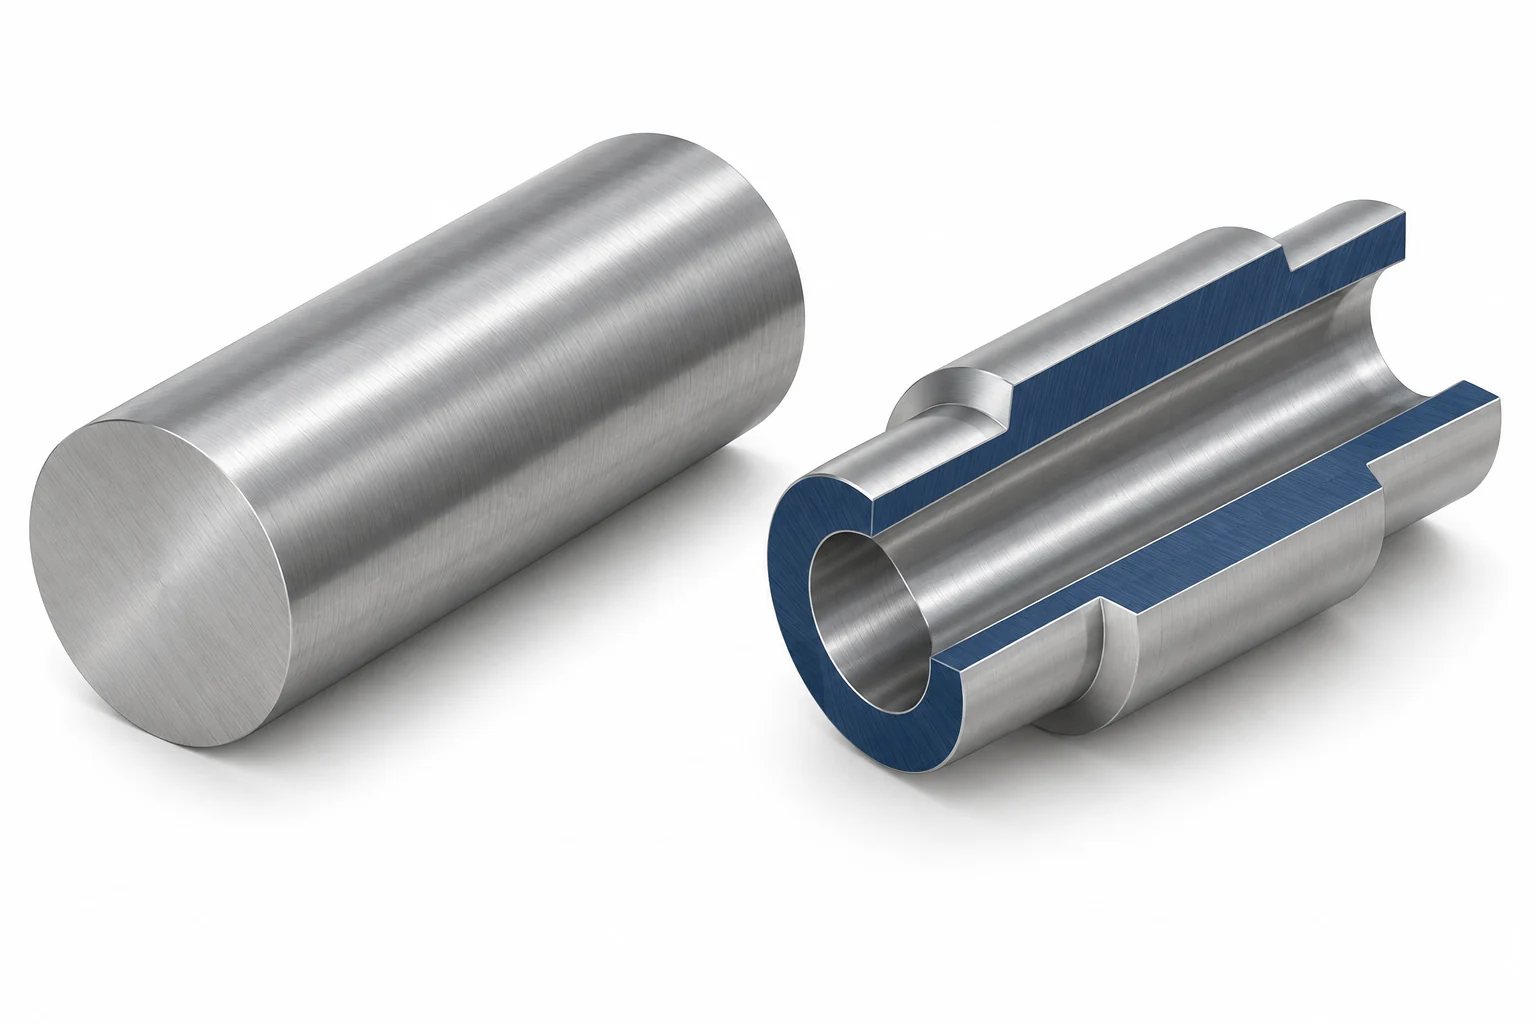
Ett minimivärde är en godkännandegräns för det angivna materialprodukten, snarare än dess typiska mätta hållfasthet. Ett provresultat som överstiger detta minimivärde kan uppfylla den beställda specifikationen; det innebär inte att materialklassen ändras eller att de ritningsmässiga kraven på den färdiga komponenten ersätts.[1] [2]
Kolumnerna för 316 och 316L behåller sina separata hållfasthetsminimi- och gemensamma angivna produktformer.
| Egenskap | 316 / S31600 | 316L / S31603 | Basis |
|---|---|---|---|
| Kol (% per massa) | ≤0.08 | ≤0.03 | Sammansättning – maximalt värde |
| Molybden (% per massa) | 2.0–3.0 | 2.0–3.0 | Sammansättning – intervall |
| Krom (% per massa) | 16.0–18.0 | 16.0–18.0 | Sammansättning – intervall |
| Draghållfasthet (MPa) | ≥515 | ≥485 | Materialminimum |
| 0,2 % offset–draghållfasthet (MPa) | ≥205 | ≥170 | Materialminimum |
| Dragutbildning (%) | ≥40 | ≥40 | Mätlängd 2 tum / 51 mm |
| Brinell-hårdhet (HB) | ≤217 | ≤217 | Materialmaximum |
Källor: ATI:s tekniska datablad för 316/316L/317/317L (2012), glödade plåt, band och skiva enligt angiven ASTM A240 / ASME SA-240-bas; United Performance Metals anger samma valda värden för 316/316L. Dessa referenser bevarar produkt- och tillståndsbasen. Den aktuella styrande specifikationen för den beställda produkten fastställer godkännandekriterierna; stänger och kallformade produkter har separata krav.
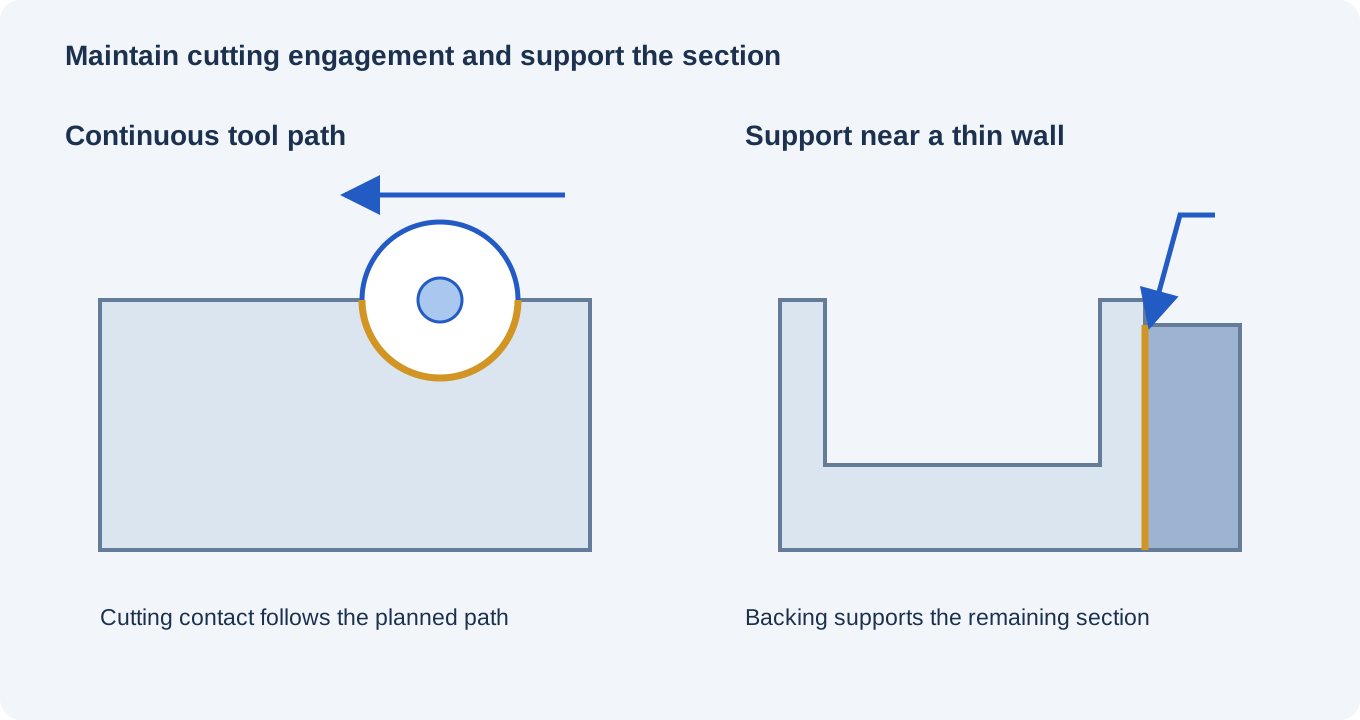
Austenitiskt rostfritt stål kan arbetshärda under skärning. Vi planerar skärningen och verktygets ingrepp så att material tas bort i stället för att upprepat gnida mot en redan arbetshärdad yta. Utgångstillståndet för materialet och avbrott i formen påverkar denna planering.
En koppling eller ett hölje kan kombinera ett djupt hål, ett gängat utlopp och ett skärande hål. Vi planerar verktygsåtkomst och spåntransport för hela anslutningen, inklusive de inre kanterna som nås av den senare bearbetningsoperationen.
En kåpavägg eller lång sleeve kan böjas under skärning och spänning. Stött avskavning och slutbearbetning bevarar den viktiga kanten, det invändiga hålet eller monteringsytan utan att använda fixturkraft för att kompensera för den frigjorda geometrin.[3]
Varje gränssnitt kontrolleras mot ritningen i det specificerade slutliga yttillståndet.
| Funktion | Krav eller referens | Godkänt tillfälle | Verifiering |
|---|---|---|---|
| Valt centreringshål | Ø20 H7: 20.000–20.021 mm | Där valt enligt ritning, efter den angivna ytförbehandlingen | Mätning av färdigt borrhål |
| Tätningsyta | Ritningsgeometri, lokal ytråhet och kantgränser | Angiven levererad yta | Storleks-, geometri- och ytråhetskontroller |
| Sammanhängande interna hål | Anslutningsgeometri, kant- och renlighetskrav | Efter slutlig avkantning och rengöring | Överenskommen intern inspektions- och renlighetsmetod |
| Svetsat eller polerat gränssnitt | Slutliga ritningsdimensioner och bearbetade områden | Efter de inkluderade operationerna som påverkar detta gränssnitt | Tillämpliga dimensionella och ytrelaterade kontroller |
Ø20 H7-gränserna är en vald ISO 286-referens, inte en standardpassform för varje 316-del. Tätningsprestanda, intern renlighet och applikationstester behåller sina egna godkännandekriterier.
En blank eller passiverad komponent kräver fortfarande sina dimensionella kontroller. Renhet och resultatet av ytbehandlingen rapporteras var för sig mot sin egen acceptansgrund.
En torr yttre broms och en kontinuerligt blötad passage kan utsättas för mycket olika förhållanden. Klorider, temperatur, avlagringar och vätskans kemiska sammansättning påverkar lokal korrosion; den erforderliga kvaliteten väljs utifrån denna exponering snarare än en allmän "marin" etikett.
Täta luckor under en tätning, instängd vätska vid ett gängat fogställe och otömda urholkningar kan skapa allvarligare lokala förhållanden än en exponerad yta. Den frigivna konstruktionen bestämmer kontaktluckan och avvattningsmöjligheterna; bearbetning bevarar den avsedda tillgängligheten och geometrin.
Rostfria kontaktpar kan galla under belastning och rörelse. Gängans ingrepp, yttillståndet, det motparande materialet och eventuell tillåten smörjning är monteringsval; en korrosionsbeständig legering är inte automatiskt ett lågfriction-burkmaterial.[3]
En senare svetsning eller permanent stängd fog kan göra en intern yta svår att rengöra eller inspektera. Vi ser till att de specificerade maskinbearbetnings- och ytbehandlingsstegen är justerade efter denna åtkomst, särskilt kring en tätningsyta eller en ansluten passage.
En anslutning kräver rätt förhållande mellan flödesöppningen, tätningsfunktionen och fästet. Den geometrin gör att den valda tätningen och motdelen engagerar enligt konstruktionen; det är mer specifikt än att endast matcha en nominell rör- eller portstorlek.
Kantringen på locket stängs runt det monterade instrumentet, medan styckena stödjer det. Deras höjd, spel och tillgänglighet för fästning avgör om höljet kan monteras och öppnas igen utan att belasta instrumentet mot hålens vägg.
En tätningsbana, en stödjande axel och en kopplingsplats har olika kontaktuppgifter. Deras läge och yttillstånd följer kraven från tillhörande tätning eller lager, och slitagelivslängden bedöms mot dessa kontaktlaster.
En monteringsbrytare förmedlar den anslutna komponenten genom sina arbetsytor och fästmönster. Åtkomliga hörn samt avståndet runt monteringen kan också underlätta avvattning och rengöring av den installerade samlingen utan att ändra de lastbärande kontaktytorna.
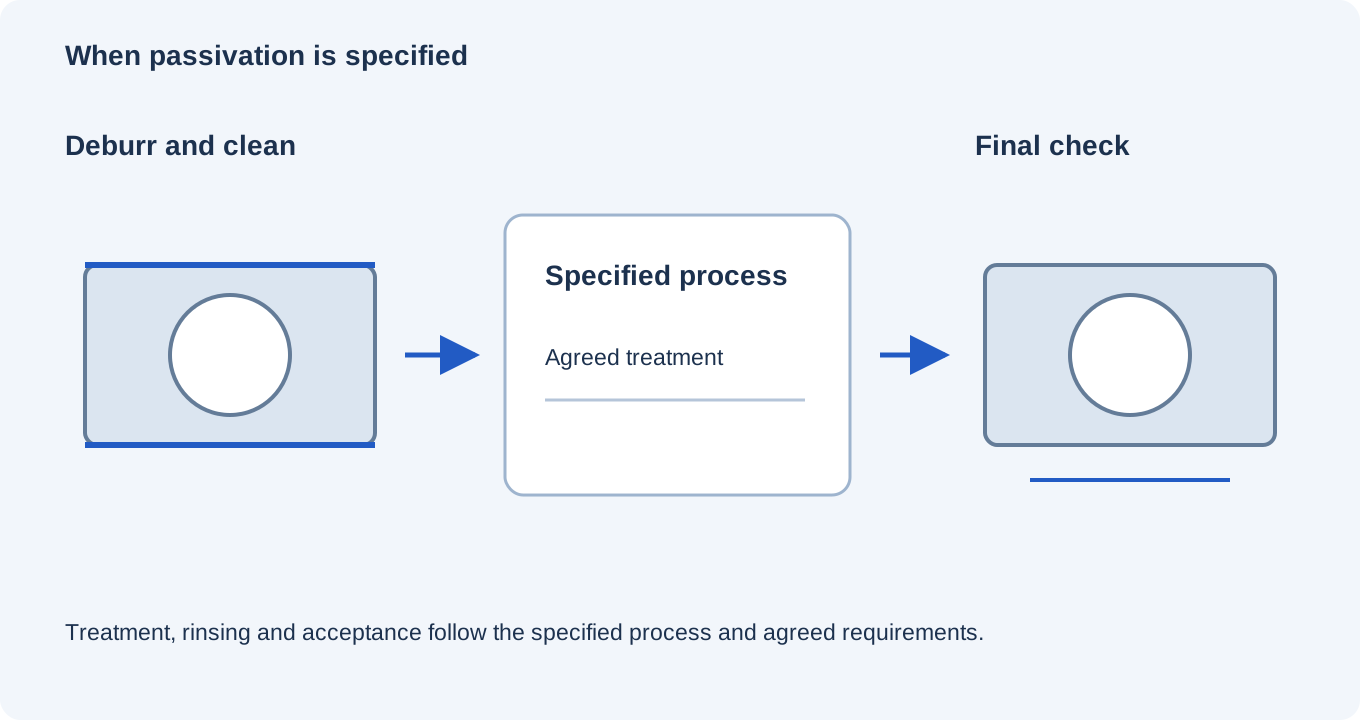
Vi avlägsnar de angivna burrarna och maskinbearbetningsrester från tillgängliga ytor och interna förbindningar. Rening och eventuell nödvändig avskalning utförs innan den valda kemiska behandlingen; spån och smörjmedel lämnas inte kvar för att passiveringen ska lösa bort dem.
Passivering avlägsnar ytkontaminering såsom fritt järn och stödjer den passiva ytan på rostfritt stål. Det är inte ett applicerat skyddslager. Den överenskomna processen och godkännandekontrollen följer komponentens legering och ytillstånd.
En tätyta, en glidyta och en synlig yttre yta kan kräva olika ytkvaliteter. Vi håller deras ritningsdefinierade råhet, poleringsområden och kantgränser åtskilda så att en estetisk bearbetning inte tar bort en funktionell egenskap.
Den rengjorda komponenten hålls separat från källor till återkontaminering och skyddas för det överenskomna leveransillståndet. Interna öppningar och kontaktytor följer de specificerade kraven på hantering och förpackning.
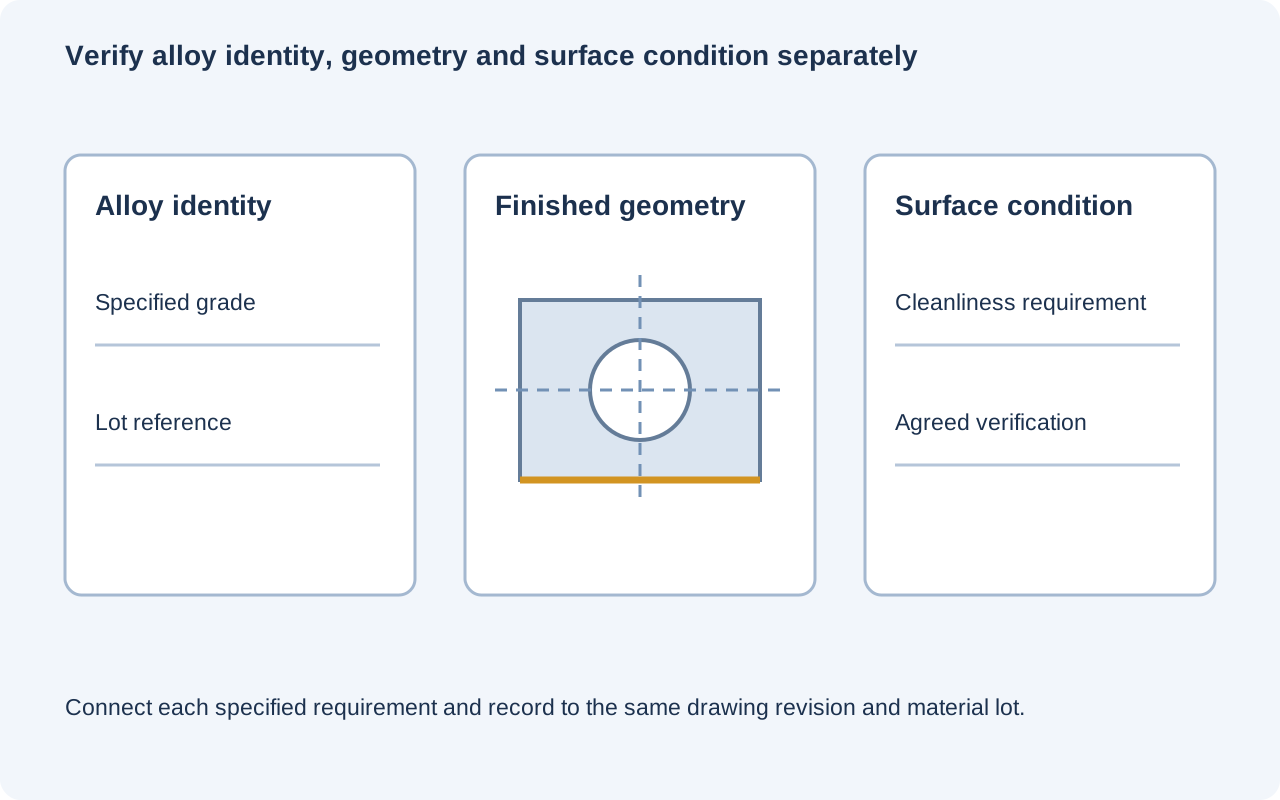
Det krävda materialprotokollet identifierar legeringen, produktformen och leveransillståndet, inklusive dubbelcertifiering där detta är tillämpligt. Vi behåller dess koppling till komponentbatchen och den godkända ritningsrevisionen.
Vi kontrollerar de specificerade hålen, ytorna och referensförhållandena i deras slutgiltiga godkända tillstånd. Mätplanen skiljer mellan mått, lokal råhet och godkännande av inre kanter istället for att endast registrera en total yttre storlek.
Ett krav på passivering eller renlighet har sin egen godkännandemetod och protokoll. Tryck-, läck-, hygien- eller annan applikationskvalificering är ett separat specificerat område; den härleds inte från legeringscertifikatet eller en maskinerad komponents utseende.
Den beställda legeringen och råmaterialillståndet påverkar både materialvalet och skärarbetet. Ett rundt råmaterial nära ett manschettsutrymme och en platta som skärs ner till en bygel lämnar olika mängder oanvänt råmaterial.
Djupa förbindningar, avbrutna skärningar och smala sektioner kan kräva fler verktygsbyten, stöd och arbetet med avlägsnande av spån. En icke tillgänglig inre kant kan kosta mer att slutföra och verifiera än en liknande synlig kant.
Specificerad polering, rengöring, passivering och deras godkännandekontroller utgör separata operationer. Krävd intern tillgänglighet och antalet separat reglerade ytor påverkar detta arbete, snarare än att ytkvaliteten endast prissätts efter komponentens vikt.
Programmering, installation och initial fixturförberedelse sprids över de delar som tillverkas tillsammans. Att upprepa samma godkända råmaterial och ytprocess kan återanvända denna förberedelse; en ändrad legering eller godkännandecondition kan kräva en ny plan.
Ett passningsprov kan verifiera installationsåtkomst, lockning av täckplatta eller sammanfogning med ett motstycke. Detta prov hålls skiljt från den slutliga fluidexponeringen och från eventuella yt- eller applikationstester som krävs för produktionen.
Produktionsreferensen använder den avsedda legeringsgraden, råmaterialets tillstånd och de färdiga ytytorna. Godkännandet omfattar de specificerade tätytorna, inre kanterna och kontaktfunktionerna i stället för att enbart bygga på yttre utseende.
Partibatchen följer den godkända ritningsrevisionen, materialdefinitionen och omfattningen av ytbehandling. Ändringar av en passage, ett tätkontaktområde eller ett behandlingskrav löses innan resterande delar tillverkas.
En ny rengöringskemikalie, temperatur eller motmaterial kan påverka lämpligheten hos en annars oförändrad 316-del. En oförändrad upprepning följer den godkända komponentdefinitionen och leveransspecifikationen.
Inte om det släppta kravet även anger 316-hållfasthetsnivån. Dubbelcertifiering innebär att det faktiska materialet uppfyller de tillämpliga kraven för båda beteckningarna. Materialintyget och gällande produktspecifikation är det som stöder en 316-angivelse, genom dubbelcertifiering till båda beteckningarna.
Nej. Den lägre kolhalten syftar främst till att minska sensibilisering och interkristallin korrosion efter svetsning. Valet av legering för pitting och spaltkorrosion beror fortfarande på legerings-sammansättning, yttillstånd och den faktiska exponeringen. Att välja 316L innebär inte att en begränsning för klorider eller spaltkorrosion upphör enbart på grund av den lägre kolhalten.
Det är inte en anti-galling-behandling. Passivering ger inte någon smörjande lager eller löser kontaktdynamiken för gängparet. Materialet för de sammanfogade delarna, yttillståndet, ingreppet och eventuellt tillåten smörjning utgör fortfarande en del av monteringsdesignen, även om båda komponenterna uppfyller sina krav på korrosionsbehandling.
Nej. Dessa austenitiska sorters stål ökar inte hårdheten via den konventionella släcknings- och temperingsvägen som används för lämpliga legerade stål. Kallformning kan öka draghållfasthet och hårdhet, men förändrar också det levererade materialtillståndet. En krävd nötningsegenskap eller hållfasthet kräver ett lämpligt material och en lämplig bearbetningsmetod snarare än ett antaget härdningssteg.
Inte automatiskt. Svetsoxid och skala kräver specificerad rengöring eller avskalning; passivering är inte ett substitut för detta arbete. En komponent som svetsas efter bearbetning kräver därför en lämplig slutlig ytbehandling för svetsen och den angränsande ytan, inklusive tillgänglighet till de ytor som är avgörande.
Nej. ATI identifierar starkt reducerande syror, såsom saltsyra, som potentiellt skadliga för dessa rostfria stålsorter. Rengöringsmedlets kemiska sammansättning, koncentration, temperatur och kontaktid måste anpassas till komponenten och dess driftmiljö. Rengöringssteget utgör en exponering som måste bedömas, även om den normala driftvätskan är godkänd.
Dela med dig av komponentens ritning, materialspecifikation och kvantitet. Inkludera den krävda ytkvaliteten samt eventuell exponering för vätskor eller rengöringsmedel som påverkar delen; vi kommer att offra på den överenskomna bearbetnings- och ytbehandlingsomfattningen.
Referenser för sort, produkttillstånd och ytprocesser för ovanstående skillnader.
Vi använder Google Analytics för att förstå hur webbplatsen används. Analyscookies sätts endast om du godkänner. Integritetspolicy
