Lichaam van vloeistofverbindingen
Wij draaien boorgaten, schroefdraadeinden, schouders en afstempeldetails voor verbindingen. De stromingsopening, bevestigingsschroefdraad en afdichtingsfunctie volgen de vrijgegeven onderdeeltekening.
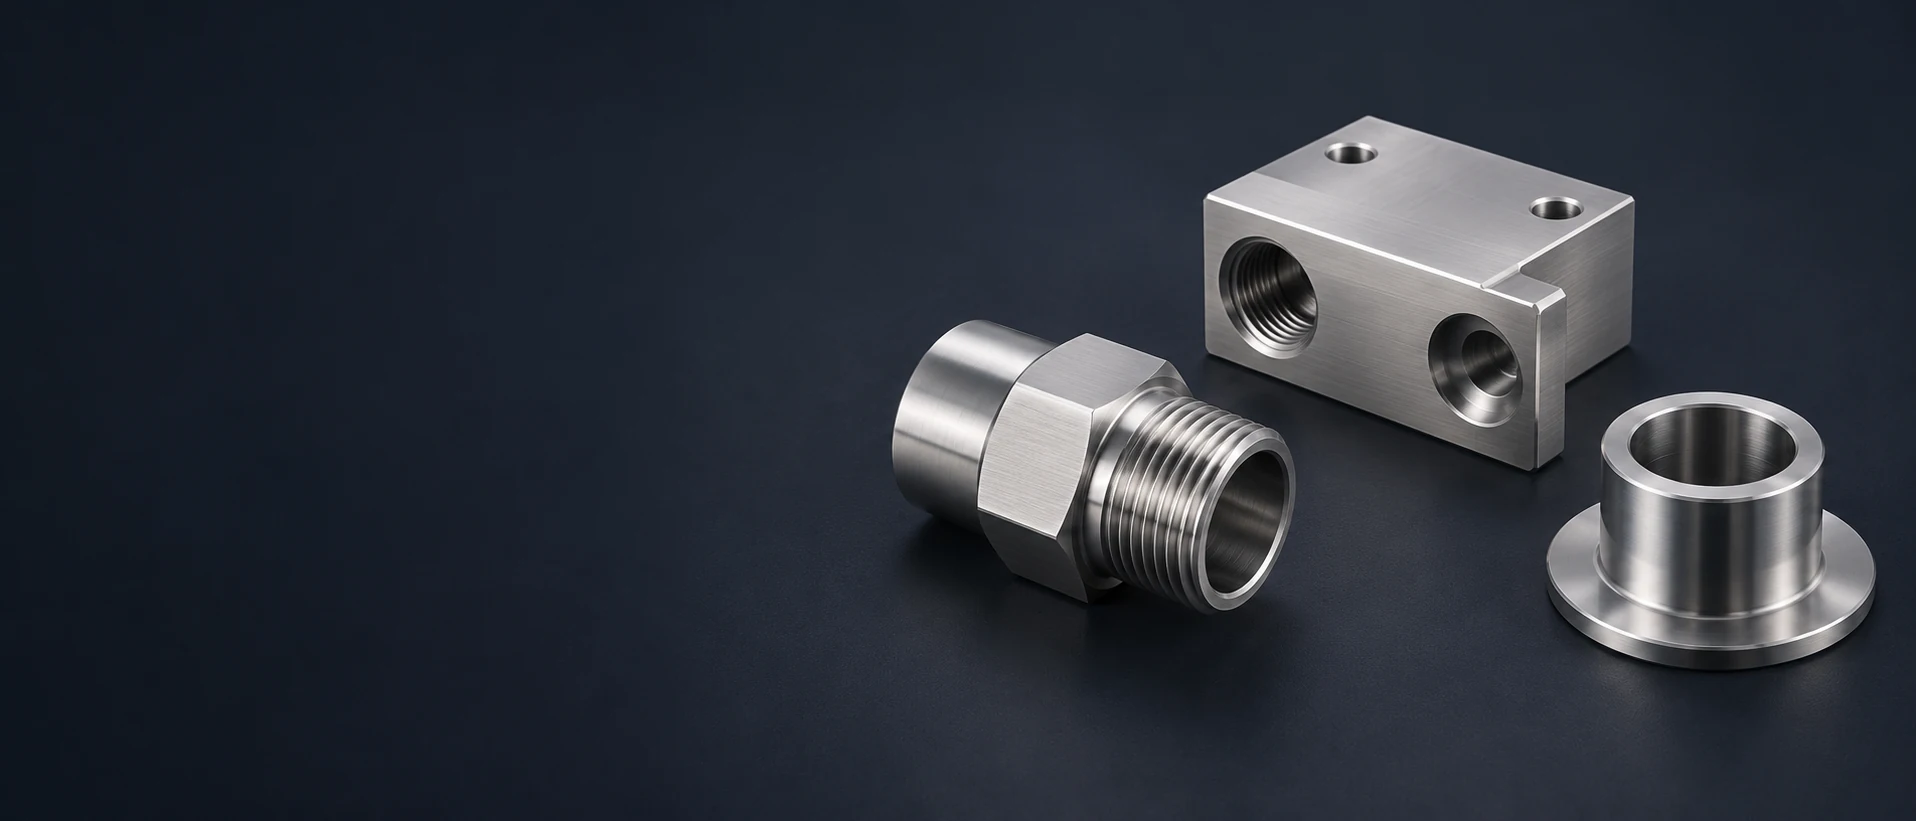
Wij draaien boorgaten, schroefdraadeinden, schouders en afstempeldetails voor verbindingen. De stromingsopening, bevestigingsschroefdraad en afdichtingsfunctie volgen de vrijgegeven onderdeeltekening.
Kleppenlichaam-blokken Combineer passages met poortvlakken, interne zittingen en montagegegevens. Wij bewerken de behuizingselementen en de gespecificeerde toegang om ontstane spijkers bij aansluitende gaten te verwijderen.
Wij frezen meetinstrumentholten, dekselzitvlakken en bevestigingspunten in behuizingen van 316 of 316L roestvast staal. De holteafstand en afdichtingsrand blijven duidelijk gescheiden van de interne montagefuncties.
Een flensmantel combineert een open boring, een positioneringsdiameter en een axiaal zitvlak. Wij bewerken deze aansluitvlakken samen met de gespecificeerde flensgaten en insteekranden.
Wij draaien lagers, schouders en koppelingdetails, en voegen vervolgens de gespecificeerde vlakken, sleuven of dwarsfuncties toe. Asuitlijning en het oppervlak dat in contact komt met een afdichting worden als afzonderlijke tekeningsfuncties gecontroleerd.
Wij frezen montagevlakken, sleuven en bevestigingspatronen voor apparatuurbeugels. Aanraakvlakken en toegankelijke reinigingsoppervlakken volgen de tekening en worden niet samengevoegd tot een algemene cosmetische afwerking.
Wij leveren deze als volgens tekening gedefinieerde bewerkte onderdelen in de gespecificeerde toestand van 316 of 316L roestvast staal, met de overeengekomen afwerking en inspectieomvang.
316 bevat molybdeen voor verbeterde weerstand tegen putcorrosie en spleetcorrosie vergeleken met gangbare chroom-nikkel-legeringen zoals 304. De daadwerkelijke vloeistof, temperatuur en spleetgeometrie bepalen nog steeds de geschiktheid; het legeringsnummer alleen keurt een blootstelling niet goed.[1]
De lagere koolstofinhoud in 316L vermindert het risico op sensitisatie en interkristallijne corrosie na lassen. Dat is een materiaalkeuze voor de fabricagemethode, geen vervanging voor het voorbereiden van de laszone of het selecteren van een geschikte bedrijfsomgeving. [1] [2]
Een geleverd product kan zowel gecertificeerd zijn voor 316 als voor 316L wanneer het aan de toepasselijke eisen van beide voldoet. Wij houden die identiteit gekoppeld aan het werkelijke materiaalregister en de productspecificatie, in plaats van elk 316L-blok als dubbel gecertificeerd te beschouwen. [2]
De onderstaande tabel betreft gegloeide platte producten. Een staaf, hol product of koudvervormde blank heeft zijn eigen specificatie en eigenschapsbasis. Wij gebruiken de bestelde voorraadtoestand voor het verspaningsplan, in plaats van dezelfde sterktegegevens toe te passen op elk 316-onderdeel.
Een minimum is een acceptatiegrens voor het genoemde materiaalproduct, en niet de typische gemeten sterkte. Een testresultaat boven die minimumwaarde kan voldoen aan de bestelde specificatie; het verandert niet de kwaliteit of vervangt de tekeningsvereisten voor het afgewerkte onderdeel. [1] [2]
De kolommen voor 316 en 316L behouden hun afzonderlijke sterkteminima en gemeenschappelijke, genoemde productvorm.
| Eigenschap | 316 / S31600 | 316L / S31603 | Basis |
|---|---|---|---|
| Koolstof (% op massa) | ≤0.08 | ≤0.03 | Samenstelling – maximumwaarde |
| Molybdeen (% op massa) | 2.0–3.0 | 2.0–3.0 | Samenstelling – bereik |
| Chroom (% op massa) | 16.0–18.0 | 16.0–18.0 | Samenstelling – bereik |
| Treksterkte (MPa) | ≥515 | ≥485 | Materiaal – minimumwaarde |
| 0,2 % offset vloeigrens (MPa) | ≥205 | ≥170 | Materiaal – minimumwaarde |
| Rek (%) | ≥40 | ≥40 | Meetlengte van 2 inch / 51 mm |
| Brinell-hardheid (HB) | ≤217 | ≤217 | Materiaal – maximumwaarde |
Bronnen: ATI-technisch gegevensblad voor 316/316L/317/317L (2012), gegloeide platen, band en strip op basis van ASTM A240 / ASME SA-240; United Performance Metals vermeldt dezelfde geselecteerde waarden voor 316/316L. Deze referenties behouden de product- en conditiebasis. De huidige bindende specificatie voor het bestelde product bepaalt de acceptatiecriteria; staven en koudvervormde producten hebben afzonderlijke eisen.
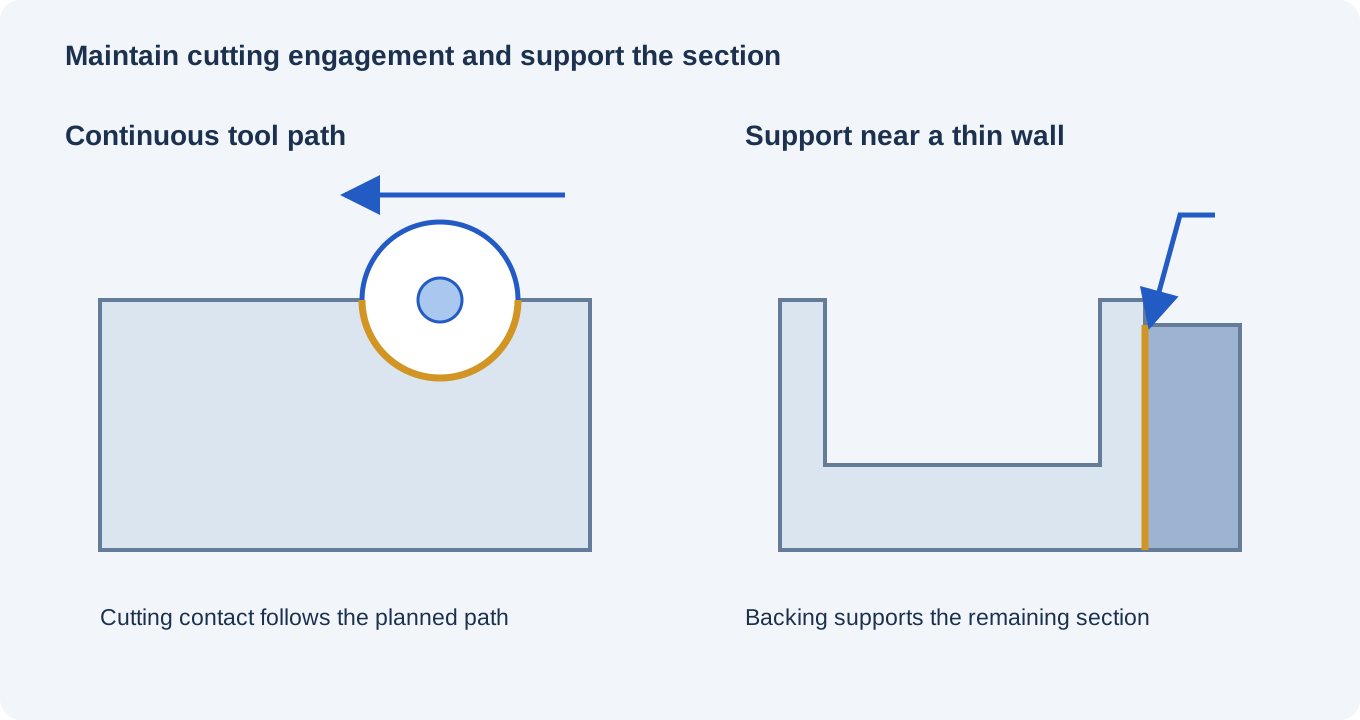
Austenitisch roestvaststaal kan tijdens het snijden werkverharden. Wij plannen de snede en de gereedschapsinspanning zodanig dat materiaal wordt verwijderd in plaats van herhaaldelijk over een reeds gewerkte oppervlakte te wrijven. De toestand van het uitgangsmateriaal en onderbroken kenmerken beïnvloeden dit plan.
Een connector of behuizing kan een diepe boring, een geschroefde aansluiting en een kruisende boring combineren. Wij plannen de gereedschapstoegang en spaanafvoer voor de volledige verbinding, inclusief de interne randen die door de latere bewerking worden bereikt.
Een behuizingswand of lange bus kan buigen onder snij- en klemkrachten. Ondersteunde ruwverspaning en eindbewerking behouden de belangrijke rand, boring of montagevlak zonder dat de opspankracht van de opspaninrichting moet fungeren als vervanging voor de vrijgekomen geometrie. [3]
Elk interfacevlak wordt gecontroleerd tegen de tekening in de gespecificeerde eindoppervlakstoestand.
| Kenmerk | Vereiste of referentie | Geaccepteerde toestand | Verificatie |
|---|---|---|---|
| Geselecteerde positioneringsboor | Ø20 H7: 20.000–20.021 mm | Waar door de tekening is geselecteerd, na de gespecificeerde afwerking | Uiteindelijke boormaat |
| Afdichtvlak | Tekeninggeometrie, lokale ruwheid en randgrenzen | Gespecificeerde geleverde oppervlakte | Controles van afmeting, geometrie en ruwheid |
| Verbonden interne gaten | Geometrie, rand- en reinheidseisen voor verbindingen | Na definitieve ontbraming en reiniging | Overeengekomen interne inspectie- en reinheidsmethode |
| Gelaste of gepolijste interface | Definitieve tekeningsafmetingen en bewerkte gebieden | Na de opgenomen bewerkingen die van invloed zijn op die interface | Toepasselijke dimensionele en oppervlaktecontroles |
De grenzen Ø20 H7 zijn een geselecteerde ISO 286-referentie, geen standaardpasvorm voor elk 316-onderdeel. De afdichtprestatie, interne reinheid en toepassingsproeven blijven hun eigen acceptatiegrondslag behouden.
Een glanzend of gepassiveerd onderdeel heeft nog steeds zijn dimensionele controles nodig. Reinheid en het resultaat van de oppervlaktebehandeling worden elk tegen hun eigen acceptatiegrondslag gerapporteerd.
Een droge buitenste beugel en een continu natte doorgang kunnen zeer verschillende omstandigheden ondervinden. Chloriden, temperatuur, afzettingen en de vloeistofchemie beïnvloeden geïsoleerde corrosie; de vereiste legering wordt geselecteerd op basis van die belasting, niet op basis van een algemene ‘marine’-aanduiding.
Strakke spleten onder een afdichting, ingesloten vloeistof op een schroefverbinding en niet-afgevoerde inzinkingen kunnen zwaardere lokale omstandigheden veroorzaken dan een blootgesteld oppervlak. Het vrijgegeven ontwerp bepaalt de contactafstand en afvoer; verspaning behoudt de bedoelde toegang en geometrie.
Roestvaststalen contactparen kunnen onder belasting en beweging gaan slijten (gallen). Draadaangrijping, oppervlakstoestand, het tegenoverliggende materiaal en eventuele toegestane smeermiddelen zijn montagekeuzes; een corrosiebestendig legering is niet automatisch een lage-wrijvingslagermateriaal. [3]
Een latere lasverbinding of een permanent gesloten verbinding kan het schoonmaken of inspecteren van een binnenvlak bemoeilijken. Wij houden de opgegeven bewerkings- en afwerkingsstappen in overeenstemming met die toegankelijkheid, met name rond een afdichtingsvlak of een aangesloten doorgang.
Een verbinding vereist de juiste relatie tussen de stromingsopening, het afdichtingsprofiel en de bevestiging. Deze geometrie zorgt ervoor dat de geselecteerde afdichting en het tegenstuk zoals bedoeld in elkaar grijpen; het is specifieker dan het afstemmen op een nominale buis- of aansluitmaat.
De rand van de deksel sluit zich rond het geïnstalleerde instrument, terwijl de versterkingsribben (bosses) het ondersteunen. Hun hoogten, spelingen en toegankelijkheid voor bevestiging bepalen of het behuizingstuk kan worden gemonteerd en opnieuw geopend zonder dat het instrument tegen de wand van de holte wordt belast.
Een afdichtingsbaan, een ondersteunend lageroppervlak en een koppelingzitting hebben verschillende contactbelastingen. Hun positie en oppervlaktetoestand volgen de eisen van de bijbehorende afdichting of lagering, en de slijtagelevensduur wordt tegen die contactbelastingen beoordeeld.
Een montagebeugel draagt het bevestigde onderdeel via zijn werkvlakken en bevestigingspatroon. Toegankelijke hoeken en de afstand rondom de montage kunnen ook helpen bij het afvoeren van vloeistof en het reinigen van de geïnstalleerde assemblage, zonder de belastingsdragende contactvlakken te wijzigen.
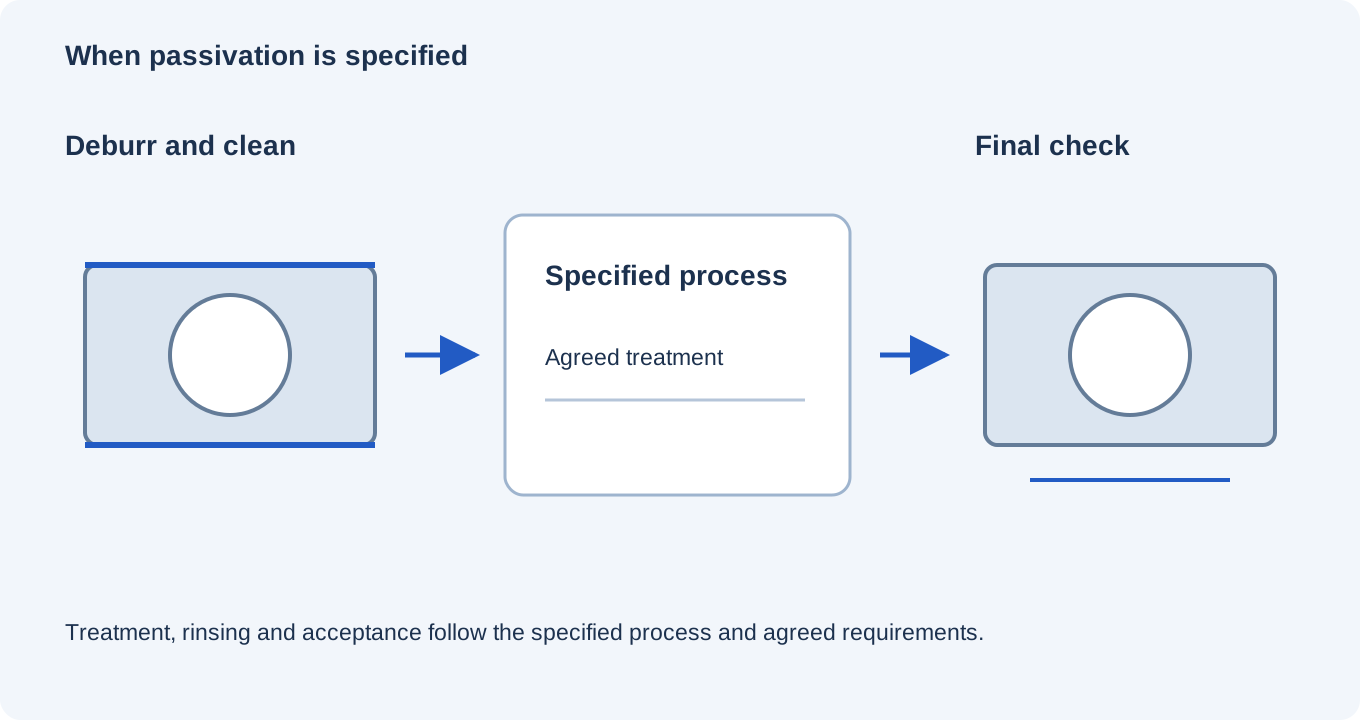
Wij verwijderen de gespecificeerde ontluchtingsranden en verspaningsresten van toegankelijke oppervlakken en interne verbindingen. Reiniging en eventuele vereiste ontroesting vinden plaats vóór de geselecteerde chemische behandeling; spaan en smeringsmiddel worden niet achtergelaten om door passiveren te worden opgelost.
Passivering richt zich op oppervlakteverontreiniging zoals vrije ijzerdeeltjes en ondersteunt het passieve oppervlak van roestvast staal. Het is geen aangebrachte beschermende laag. Het overeengekomen proces en de acceptatiecontrole volgen de kwaliteit en oppervlaktoestand van het onderdeel.
Een afdichtend vlak, een glijdende ring en een zichtbaar buitenoppervlak kunnen verschillende afwerkingen vereisen. Wij houden hun op de tekening gedefinieerde ruwheid, polijstgebieden en randbegrenzingen strikt gescheiden, zodat een optische afwerking geen functionele kenmerken verwijdert.
Het gereinigde onderdeel wordt gescheiden gehouden van bronnen van herbesmetting en beschermd voor de overeengekomen leveringsconditie. Interne openingen en contactvlakken voldoen aan de gespecificeerde hanterings- en verpakkingsvereisten.
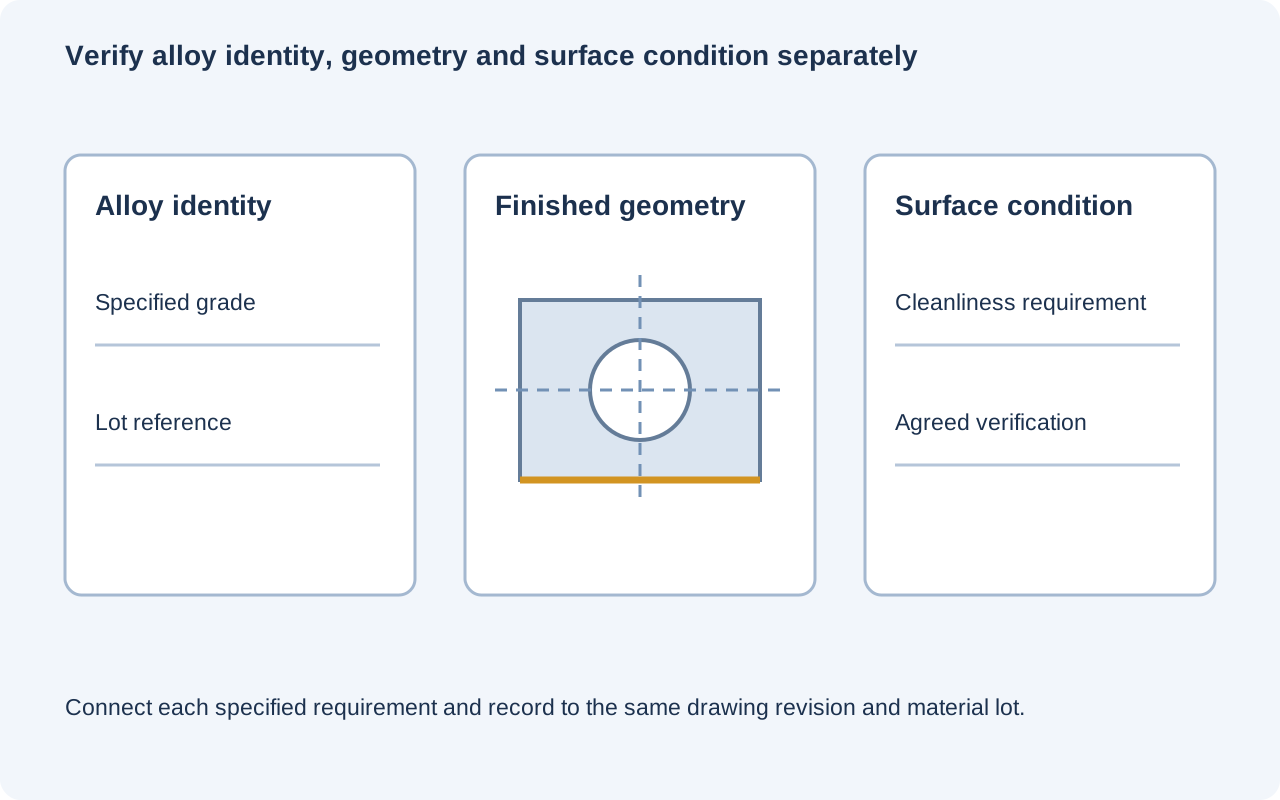
Het vereiste materiaalrecord identificeert de legering, productvorm en leveringsconditie, inclusief dubbele certificering indien van toepassing. Wij behouden de koppeling met de componentenbatch en de goedgekeurde tekeningsrevisie.
We controleren de opgegeven boringen, vlakken en referentieverhoudingen in hun uiteindelijke geaccepteerde staat. Het meetplan onderscheidt afmetingen, lokale ruwheid en acceptatie van binnenranden, in plaats van alleen een algehele buitenafmeting te registreren.
Een passiverings- of schoonmaakvereiste heeft zijn eigen acceptatiemethode en registratie. Druk-, lek-, hygiënische of andere toepassingskwalificatie is een afzonderlijk gespecificeerd bereik; deze wordt niet afgeleid uit het legeringscertificaat of het uiterlijk van een verspaande component.
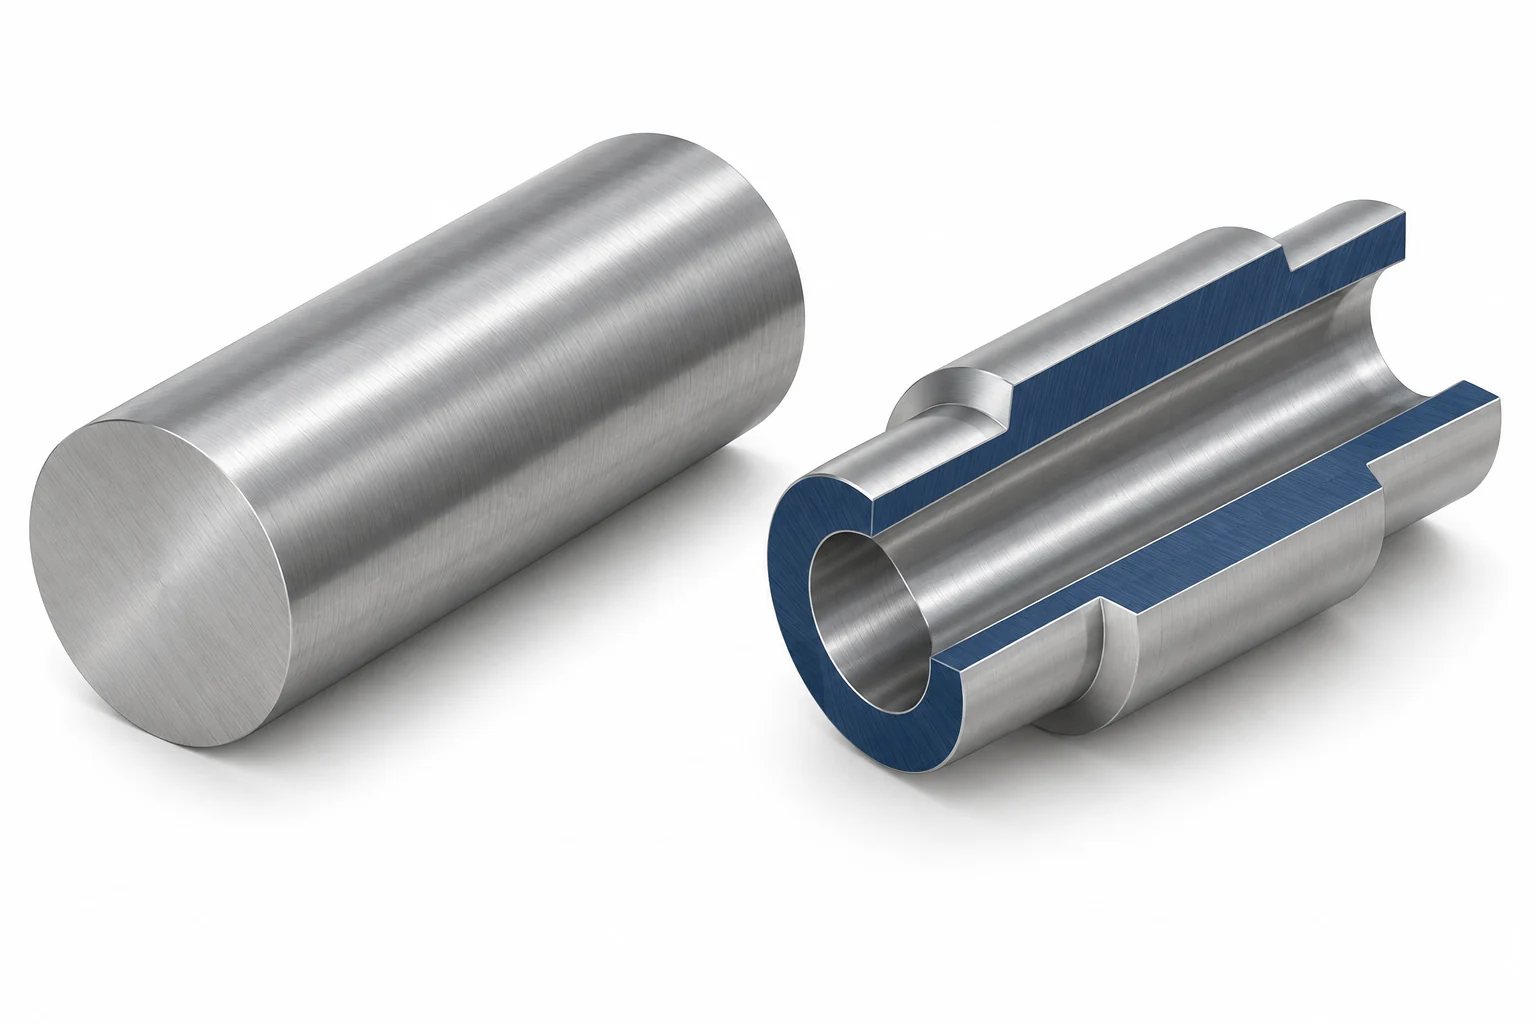
De bestelde kwaliteit en de voorraadtoestand beïnvloeden de materiaalkeuze en de bewerkingswerkzaamheden. Een ronde grondplaat die bijna past binnen de omtrek van een huls en een plaat die is ingekort tot een steunlaag laten verschillende hoeveelheden ongebruikte voorraadmateriaal over.
Diepe verbindingen, onderbroken sneden en slanke secties kunnen leiden tot extra gereedschapswisselingen, ondersteuning en spaanafvoerwerk. Een ontoegankelijke interne rand kan duurder zijn om af te werken en te verifiëren dan een vergelijkbare zichtbare rand.
De gespecificeerde bewerkingen polijsten, reinigen en passiveren, inclusief de bijbehorende acceptatiecontroles, vormen afzonderlijke bewerkingen. De vereiste interne toegankelijkheid en het aantal afzonderlijk gereguleerde oppervlakken beïnvloeden deze werkzaamheden, in plaats van dat de afwerking uitsluitend op basis van het gewicht van het onderdeel wordt geprijsd.
Programmeren, instellen en de eerste voorbereiding van de opspaninrichting zijn verdeeld over de gezamenlijk vervaardigde onderdelen. Herhaling van dezelfde goedgekeurde grondstof en oppervlakteroute maakt hergebruik van die voorbereiding mogelijk; een gewijzigde legeringskwaliteit of acceptatievoorwaarde kan een nieuw plan vereisen.
Een passend monster kan de toegang voor installatie, het sluiten van de afdekking of de ingreep met een bijpassende verbinding vaststellen. Deze proef wordt duidelijk gescheiden gehouden van de uiteindelijke blootstelling aan vloeistof en van alle oppervlakte- of toepassingstests die vereist zijn voor de productie.
De productiereferentie gebruikt de bedoelde legering, de voorraadtoestand en de afgewerkte oppervlakken. De goedkeuring omvat de gespecificeerde afdichtingsvlakken, interne randen en contactkenmerken, in plaats van uitsluitend te vertrouwen op het externe uiterlijk.
De partij volgt de goedgekeurde tekeningsrevisie, materiaaldefinitie en afwerkingsomvang. Wijzigingen in een passage, afdichtingsinterface of behandelingseis worden opgelost voordat de resterende onderdelen worden geproduceerd.
Een nieuwe reinigingschemische stof, temperatuur of tegenmateriaal kan de geschiktheid van een anderszins ongewijzigd 316-onderdeel wijzigen. Een ongewijzigde herhaling volgt de goedgekeurde component- en leveringsdefinitie.
Niet als de vrijgegeven eis ook het sterkteniveau van 316 vereist. Dubbele certificering betekent dat het daadwerkelijke product voldoet aan de toepasselijke eisen van beide aanduidingen. Het materiaalcertificaat en de geldende productspecificatie zijn wat een 316-aanduiding onderbouwt, via dubbele certificering naar beide aanduidingen.
Nee. Het lagere koolstofgehalte richt zich voornamelijk op sensitisatie en interkristallijne corrosie na lassen. De keuze voor pitting- en spleetcorrosie hangt nog steeds af van de legeringsamenstelling, de oppervlaktoestand en de daadwerkelijke blootstelling. Het kiezen van 316L verwijdert een chloride- of spleetbeperking niet simpelweg omdat de koolstofgrens lager is.
Het is geen anti-slijtbehandeling. Passiveren levert geen smerende laag op en lost de contactmechanica van het schroefpaar niet op. De samenstellende materialen, de oppervlaktoestand, de ingreep en eventuele toegestane smeermiddelen blijven onderdeel uitmaken van het assemblageontwerp, zelfs wanneer beide componenten voldoen aan hun corrosiebehandelingsvereiste.
Nee. Deze austenitische kwaliteiten verkrijgen geen hardheid via de conventionele uithardings- en temperingsroute die wordt gebruikt voor geschikte gelegeerde staalsoorten. Koudvervorming kan de sterkte en hardheid verhogen, maar verandert ook de geleverde materiaaltoestand. Een vereiste slijtvastheid of sterkte-eigenschap vereist een geschikt materiaal en een geschikte bewerkingsmethode, in plaats van een aangenomen uithardingsstap.
Niet automatisch. Lassenoxiden en -schaal vereisen de gespecificeerde reiniging of ontroesting; passiveren is geen vervanging voor deze werkzaamheden. Een onderdeel dat na de bewerking wordt gelast, vereist daarom een geschikte definitieve oppervlaktebewerking voor de lasnaad en het aangrenzende gebied, inclusief toegang tot de relevante oppervlakken.
Nr. ATI identificeert sterk reducerende zuren, zoals zoutzuur, als potentieel schadelijk voor deze roestvaststaalrangen. De chemie, concentratie, temperatuur en contacttijd van de reiniger moeten afgestemd zijn op het onderdeel en zijn toepassingsomstandigheden. De reinigingsfase is een blootstelling die moet worden beoordeeld, zelfs wanneer de normale bedrijfsvloeistof acceptabel is.
Deel de tekening van het onderdeel, de materiaalspecificatie en de gewenste hoeveelheid. Geef ook de vereiste oppervlaktoestand op, evenals eventuele blootstelling aan vloeistoffen of reinigingsmiddelen die van invloed zijn op het onderdeel; wij verstrekken een offerte voor het overeengekomen verspanings- en afwerkingsbereik.
Kwaliteit, producttoestand en oppervlaktebewerkingsreferenties voor de bovengenoemde onderscheidingen.
We gebruiken Google Analytics om te zien hoe deze site wordt gebruikt. Analytische cookies worden alleen geplaatst als u akkoord gaat. Privacybeleid
