Ir al contenido
VETCNCMECANIZADO CNC
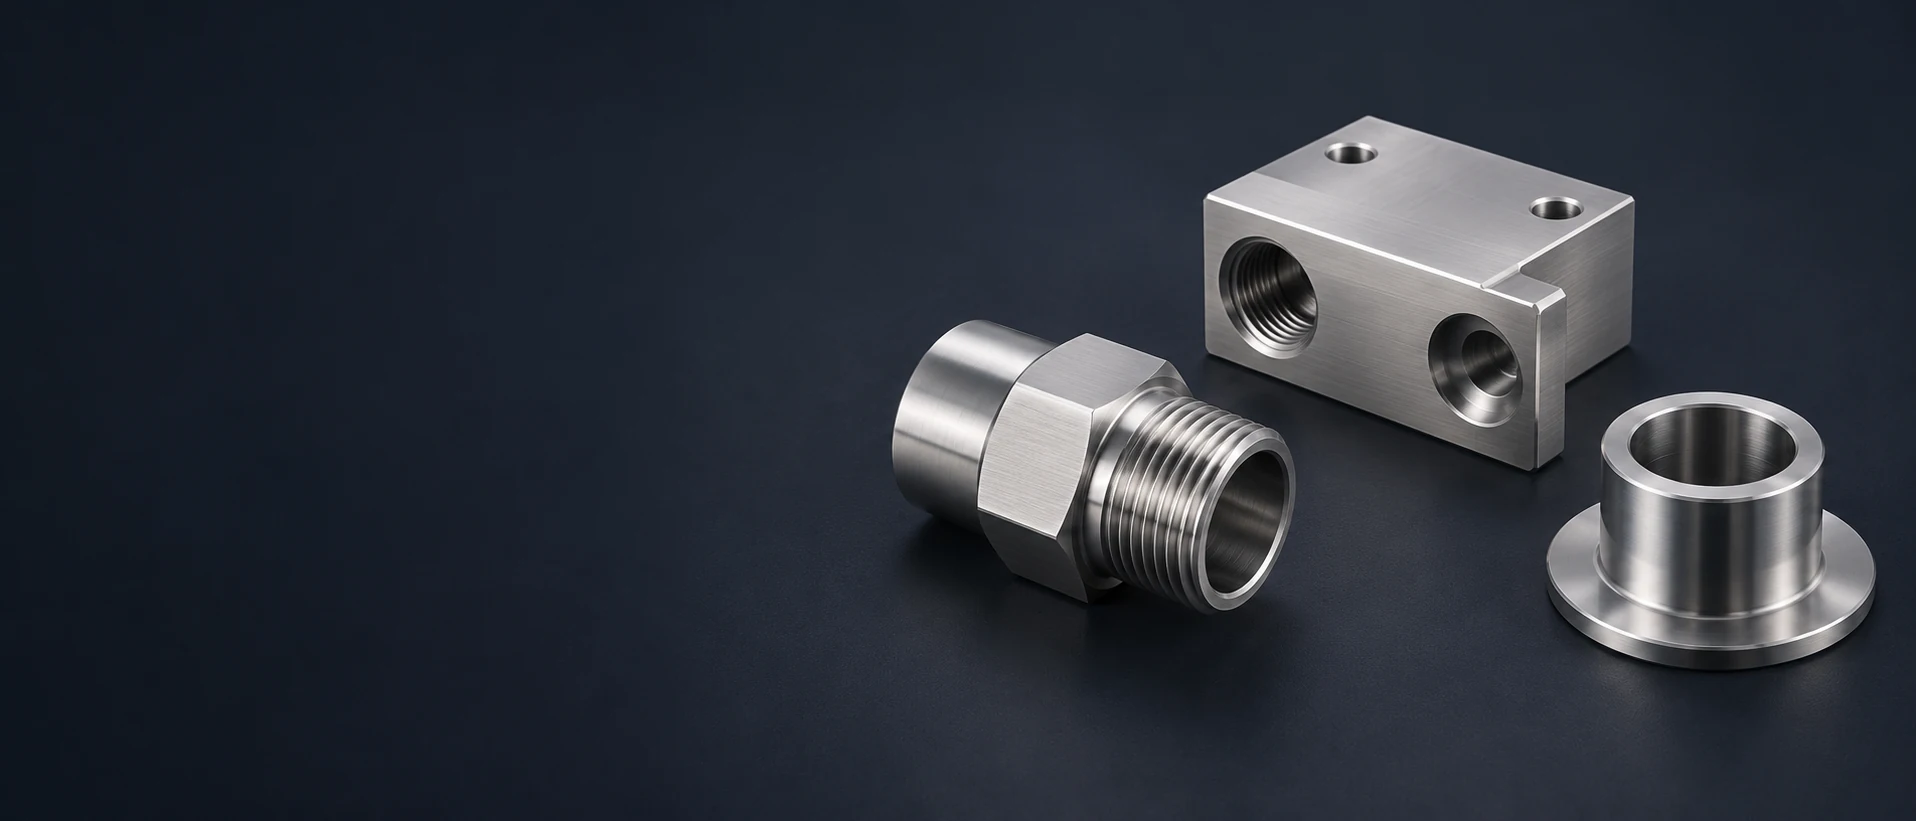
Conector roscado hueco plateado junto a un bloque de cuerpo con puertos y una manga brida.

Mecanizado CNC de acero inoxidable 316
para piezas de fluidos y equipos

Compare 316 y 316L

Conectores, carcasas y componentes de equipos en 316

6 tipos de componentes

Cuerpos de conectores para fluidos

Torneamos los agujeros de los conectores, los extremos roscados, los hombros y los detalles para llave. La abertura de flujo, la rosca de fijación y la característica de sellado siguen el plano del componente aprobado.
Bloques para cuerpos de válvula

Bloques para cuerpos de válvula Combinar pasajes con caras de conexión, asientos internos y detalles de fijación. Nosotros mecanizamos las características del cuerpo y el acceso especificado para eliminar rebabas en los orificios conectados.

Carcasas para instrumentos

Fresamos cavidades para instrumentos, asientos para tapas y puntos de fijación en carcasas de acero inoxidable 316 o 316L. El juego de la cavidad y el reborde de sellado permanecen distintos de las características internas de montaje.

Manguitos con brida

Un manguito con brida combina un agujero abierto, un diámetro de localización y una cara axial de asiento. Mecanizamos esas interfaces junto con los orificios de la brida y los bordes de entrada especificados.

Ejes de bomba y ejes escalonados

Torneamos los cojinetes, los hombros y los detalles de acoplamiento, y luego añadimos las planas, ranuras u otras características transversales especificadas. La alineación del eje y la superficie que contacta con el sello se controlan como características independientes en el plano.

Soportes para equipos de proceso

Fresamos las superficies de montaje, ranuras y patrones de fijación para soportes de equipos. Las zonas de contacto y las superficies accesibles para limpieza siguen el plano, sin integrarse en un acabado cosmético general.

Suministramos estas piezas como componentes mecanizados definidos por plano, en el estado especificado de acero inoxidable 316 o 316L, con el acabado acordado y el alcance de inspección convenido.

316, 316L y el estado del producto suministrado

316: una aleación austenítica con molibdeno

El 316 contiene molibdeno para mejorar su resistencia a la corrosión por picaduras y por grietas frente a grados comunes de cromo-níquel como el 304. Sin embargo, la idoneidad sigue determinándose por el fluido real, la temperatura y la geometría de la grieta; el número de aleación por sí solo no autoriza una exposición.[1]

Distinción del material
Aleación con molibdeno y resistencia a la corrosión dependiente del entorno.

316L: menor contenido de carbono para rutas de soldadura

El límite inferior de carbono en el 316L reduce el riesgo de sensibilización y corrosión intergranular tras la soldadura. Se trata de una elección de material para la ruta de fabricación, no de un sustituto de la preparación adecuada de la zona soldada ni de la selección de un entorno de servicio adecuado. [1] [2]

Distinción del material
El bajo contenido de carbono aborda el estado del material afectado por la soldadura.

Material certificado con doble grado

Un producto suministrado puede certificarse tanto para 316 como para 316L cuando cumpla los requisitos aplicables de ambas normas. Mantenemos esa identidad vinculada al registro real del material y a la especificación del producto, en lugar de considerar que cada pieza en bruto de 316L posee automáticamente una certificación dual. [2]

Distinción del material
El certificado indica qué requisitos cumple efectivamente el producto.

El stock recocido y el trabajado en frío son entradas distintas

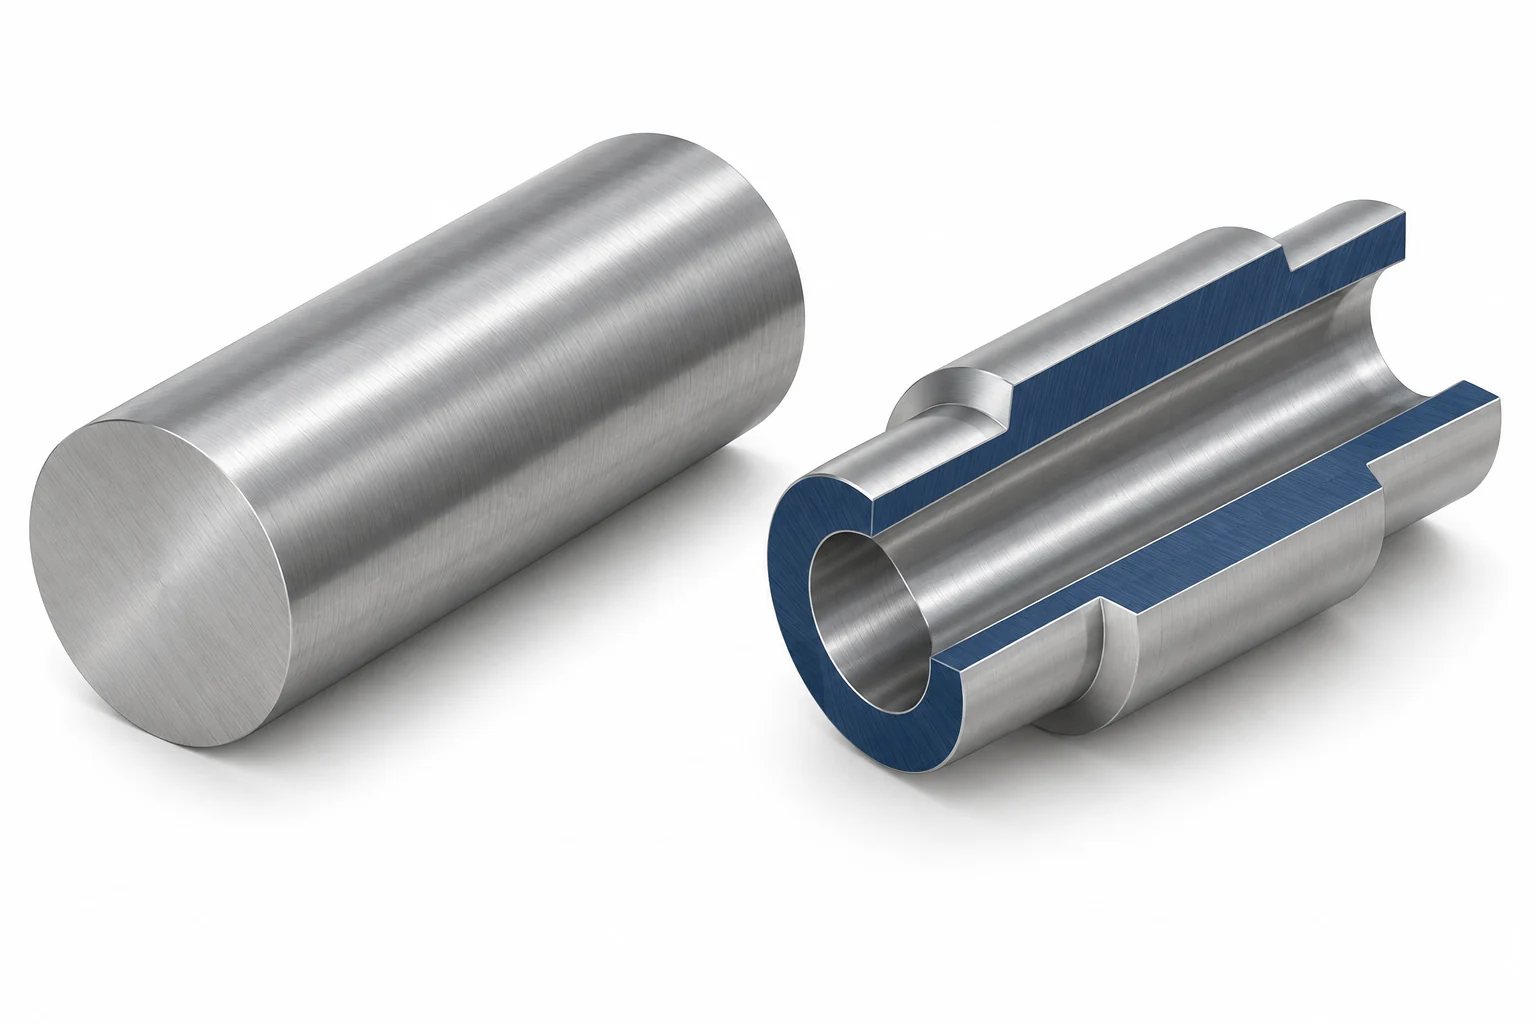
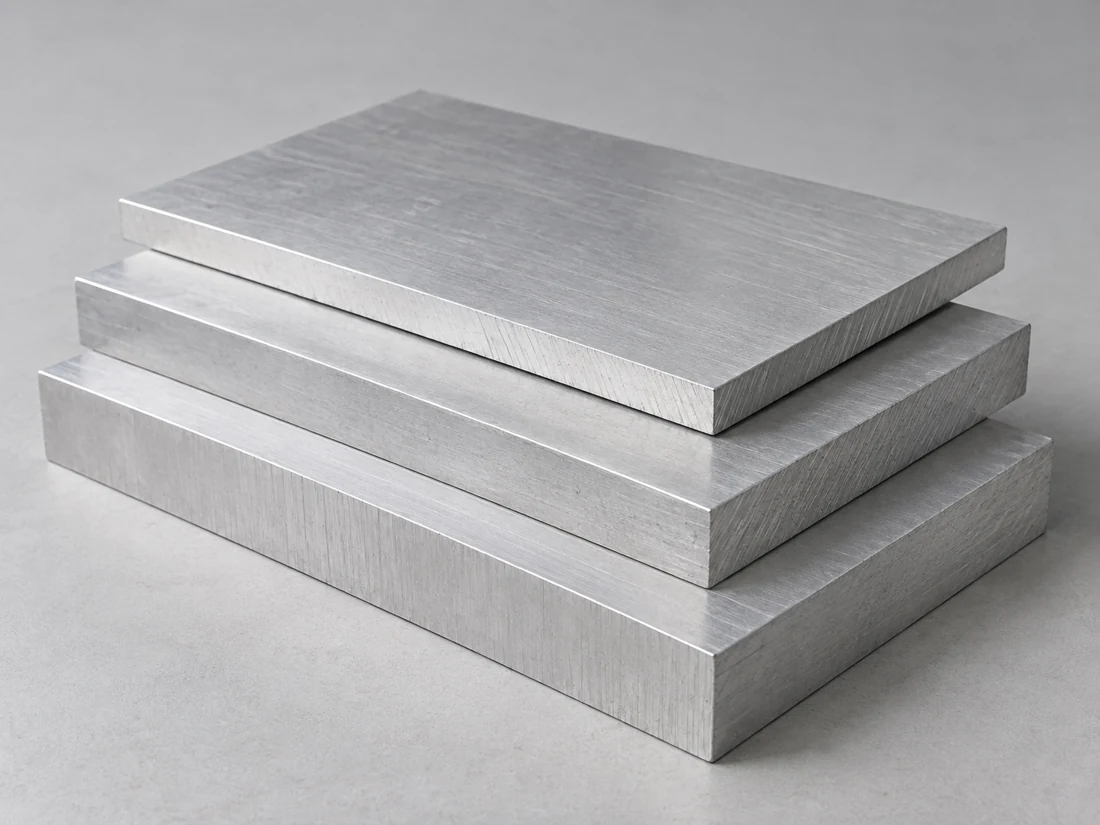
La tabla siguiente se refiere a productos planos recocidos. Una barra, un producto hueco o un blank trabajado en frío tienen su propia especificación y base de propiedades. Nosotros utilizamos el estado del stock pedido para el plan de mecanizado, en lugar de aplicar los mismos valores de resistencia a todos los componentes de 316.

Distinción del material
La forma del producto y su trabajo previo siguen formando parte de la definición del material.
Bloque cilíndrico macizo plateado junto a un casquillo escalonado seccionado con un taladro axial pasante
Tres placas rectangulares plateadas apiladas, con caras anchas y planas y bordes cortados con sierra

Requisitos mínimos y resultados medidos del stock

Un valor mínimo es un límite de aceptación para el producto material nombrado, y no su resistencia típica medida. Un resultado de ensayo superior a dicho mínimo puede cumplir con la especificación solicitada; no modifica el grado ni sustituye los requisitos dimensionales ni funcionales indicados en el plano del componente terminado. [1] [2]

Las columnas del 316 y del 316L conservan sus respectivos valores mínimos de resistencia y la forma común de producto declarada.

Referencia de productos planos recocidos de acero inoxidable 316 y 316L
Propiedad316 / S31600316L / S31603Base
Carbono (% en masa)≤0.08≤0.03Composición máxima
Molibdeno (% en masa)2.0–3.02.0–3.0Rango de composición
Cromo (% en masa)16.0–18.016.0–18.0Rango de composición
Resistencia a la tracción (MPa)≥515≥485Valor mínimo del material
Resistencia al límite elástico (0,2 % de deformación permanente) (MPa)≥205≥170Valor mínimo del material
Alargamiento (%)≥40≥40Longitud de base: 2 pulg. / 51 mm
Dureza Brinell (HB)≤217≤217Valor máximo del material

Fuentes: Hoja de datos técnicos ATI 316/316L/317/317L (2012), chapas, láminas y tiras recocidas según su base declarada ASTM A240 / ASME SA-240; United Performance Metals indica los mismos valores seleccionados para 316 y 316L. Estas referencias conservan la base del producto y su estado condicional. La especificación vigente que rige el producto pedido establece los criterios de aceptación; los productos en barra y los trabajados en frío tienen requisitos independientes.

Mecanizado por fresado y torneado de componentes de acero inoxidable 316

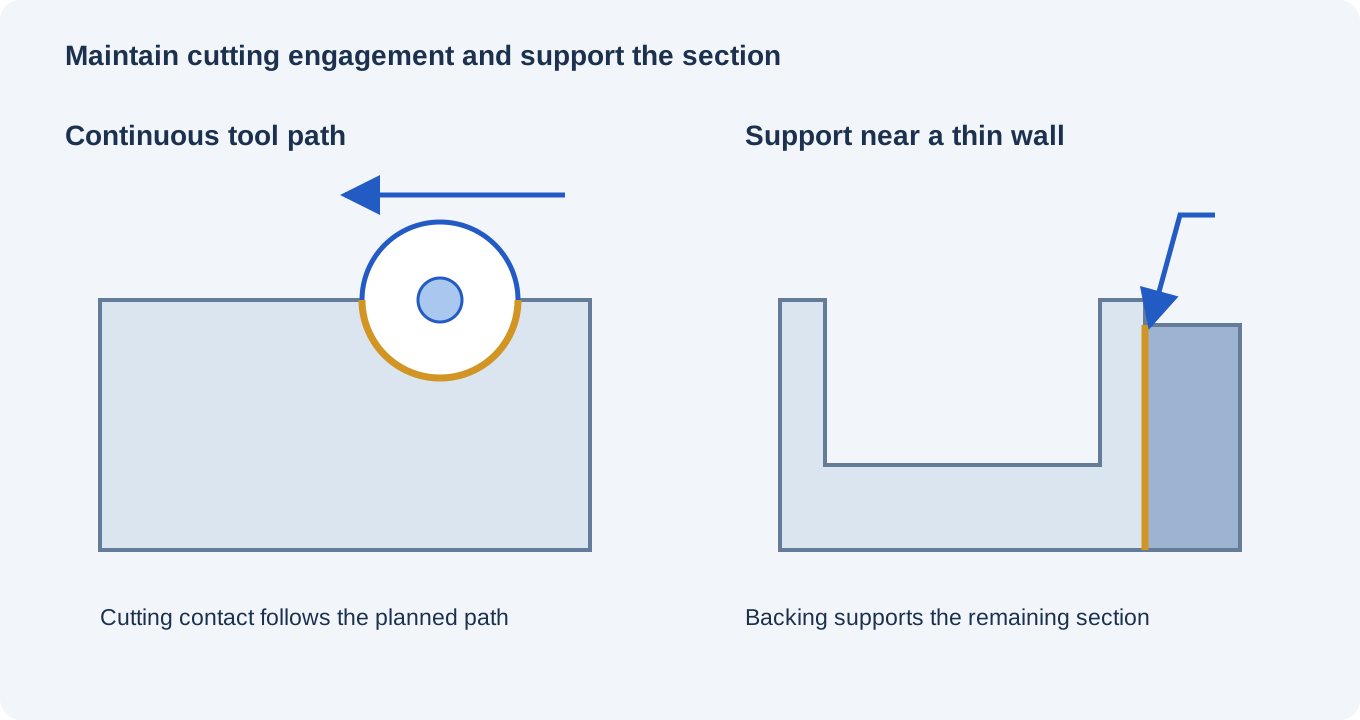
Zona de contacto de corte en vista superior, junto a un soporte de respaldo, cerca de una sección de pared delgada

Corte continuo a través de la sección prevista

Los aceros inoxidables austeníticos pueden endurecerse por deformación durante el mecanizado. Planificamos el corte y la participación de la herramienta para eliminar material, en lugar de frotar repetidamente una superficie ya deformada. El estado del material bruto y las características interrumpidas influyen en dicho plan.

Agujeros pasantes, roscas y conductos conectados

Un conector o cuerpo puede integrar un agujero profundo, un orificio roscado y un taladro que lo intersecte. Planificamos el acceso de la herramienta y la evacuación de virutas para toda la conexión, incluidos los bordes internos alcanzados mediante la operación posterior.

Paredes delgadas y geometrías liberadas

Una pared de carcasa o un manguito largo pueden deformarse bajo la acción del corte y del apriete. El desbaste y los pasos finales con soporte preservan el borde, el agujero o la cara de montaje importantes sin recurrir a la fuerza del dispositivo de sujeción para compensar la geometría liberada. [3]

Ajustes, superficies de estanqueidad y bordes internos

Eje, manguito y carcasa de acero inoxidable 316: interfaces de montaje separadasSección transversal conceptual de un eje central, manguito anular de acero inoxidable 316 y carcasa circundante. El plano define cada interfaz y su estado final.CarcasaManguito de acero inoxidable 316Eje acopladoConcepto de interfaz
Un ajuste dimensional, una superficie de estanqueidad y un paso limpio responden a distintas preguntas de aceptación.
Interfaces de componentes de acero inoxidable 316 y aceptación final
CaracterísticaRequisito o referenciaCondición aceptadaVerificación
Agujero de localización seleccionadoØ20 H7: 20.000–20.021 mmDonde lo indique el plano, tras el acabado especificadoMedición del agujero terminado
Superficie de estanqueidadGeometría del plano, rugosidad local y límites del bordeSuperficie entregada especificadaControles de tamaño, geometría y rugosidad
Agujeros internos conectadosRequisitos de geometría de conexión, borde y limpiezaDespués del desburrado final y la limpiezaMétodo acordado de inspección interna y limpieza
Interfaz soldada o pulidaDimensiones finales del plano y áreas mecanizadasDespués de las operaciones incluidas que afectan dicha interfazControles dimensionales y superficiales aplicables

Los límites Ø20 H7 son una referencia seleccionada según la norma ISO 286, no un ajuste predeterminado para toda pieza de acero inoxidable 316. El rendimiento del sellado, la limpieza interna y las pruebas en aplicación conservan su propia base de aceptación.

La aceptación final del tamaño y de la superficie permanece separada

Un componente brillante o pasivado sigue requiriendo sus controles dimensionales. La limpieza y el resultado del tratamiento superficial se informan frente a su propia base de aceptación.

Detalles de diseño para piezas de fluidos y equipos en acero inoxidable 316

La exposición real a cloruros y temperatura

Un soporte exterior seco y un conducto continuamente mojado pueden enfrentar condiciones muy distintas. Los cloruros, la temperatura, los depósitos y la química del fluido afectan la corrosión localizada; el grado requerido se selecciona específicamente para esa exposición, y no mediante una etiqueta genérica como «marino».

Ranuras y trayectorias de drenaje

Huecos estrechos bajo un sello, fluido atrapado en una unión roscada y rebajes sin drenaje pueden generar condiciones locales más severas que una cara expuesta. El diseño aprobado determina la holgura de contacto y el drenaje; el mecanizado conserva el acceso y la geometría previstos.

Roscas y pares de contacto deslizante

Los pares de contacto en acero inoxidable pueden soldarse por adherencia bajo carga y movimiento. La profundidad de rosca, el estado superficial, el material de la pieza acoplada y cualquier lubricación autorizada son decisiones de ensamblaje; una aleación resistente a la corrosión no es automáticamente un material de rodamiento de bajo rozamiento. [3]

Acceso tras la soldadura o el montaje

Una soldadura posterior o una unión permanentemente cerrada puede dificultar la limpieza o la inspección de una superficie interna. Mantenemos las etapas especificadas de mecanizado y acabado alineadas con dicho acceso, especialmente alrededor de una zona de sellado o un conducto conectado.

Discutir los requisitos de la pieza

Componentes en acero inoxidable 316 para conjuntos de fluidos y equipos

Conexiones de fluido e interfaces de cuerpo de válvula

Una conexión requiere la relación adecuada entre la abertura de flujo, la característica de sellado y la fijación. Esa geometría permite que el sello seleccionado y la pieza acoplada se activen según lo diseñado; es más específica que simplemente igualar un diámetro nominal de tubería o puerto.

Carcasas para instrumentos y sensores

El borde de la tapa se cierra alrededor del instrumento instalado, mientras que los salientes lo soportan. Sus alturas, holguras y acceso para fijación determinan si la carcasa puede montarse y volver a abrirse sin cargar el instrumento contra la pared de la cavidad.

Ejes, manguitos e interfaces rotativas

Una pista de sellado, un cojinete de apoyo y un asiento de acoplamiento tienen distintas funciones de contacto. Su posición y estado superficial siguen los requisitos de la junta o el rodamiento asociados, y la vida frente al desgaste se evalúa según esas solicitaciones de contacto.

Soportes alrededor de equipos de proceso

Un soporte de montaje transmite las cargas del elemento acoplado a través de sus superficies de trabajo y su patrón de fijación. Las esquinas accesibles y el espaciado alrededor del montaje también facilitan el drenaje y la limpieza del conjunto instalado, sin modificar las caras de contacto portantes.

Limpieza, pasivación y superficies funcionales

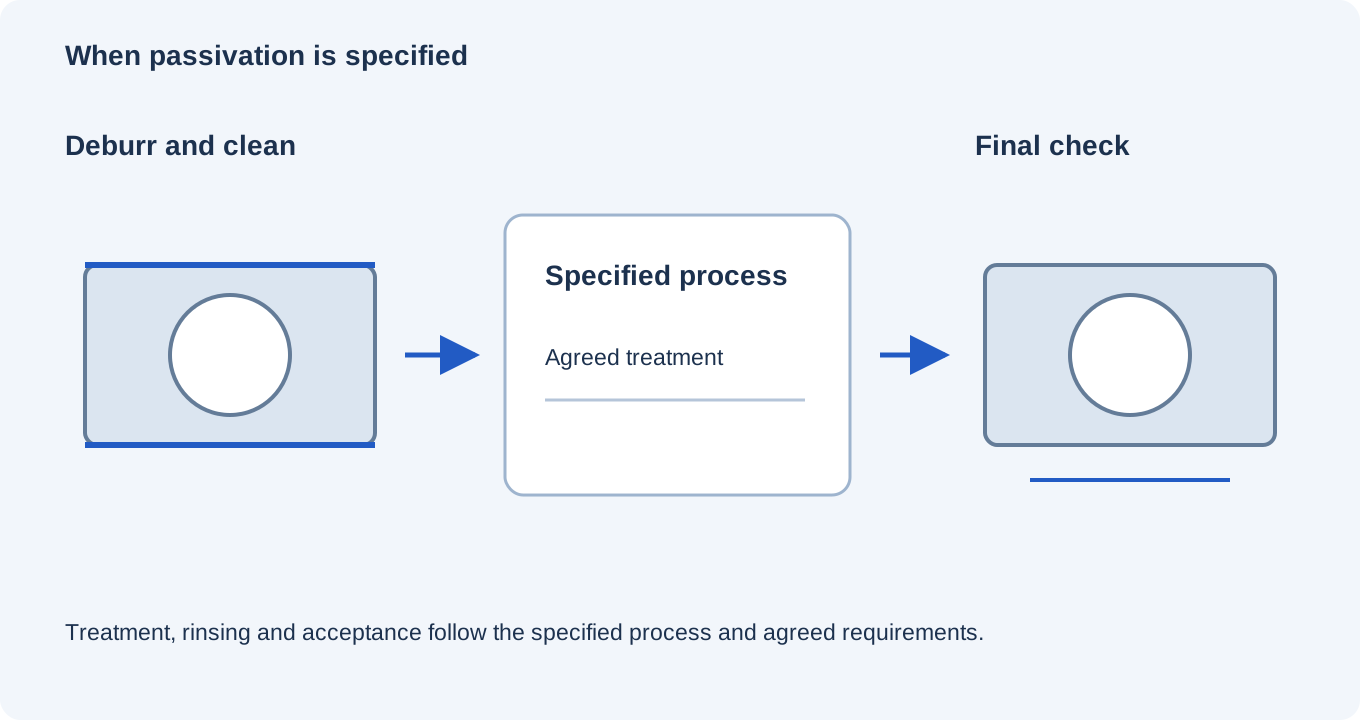
Secuencia condicional de desbarbado y limpieza, pasivación especificada y verificación final

Eliminación de rebabas y limpieza previa al tratamiento

Eliminamos las rebabas especificadas y los residuos de mecanizado de las superficies accesibles y las conexiones internas. La limpieza y, en su caso, la decapación preceden al tratamiento químico seleccionado; no se deja que las virutas ni los lubricantes sean eliminados durante la pasivación.

Pasivación donde se especifique

La pasivación elimina la contaminación superficial, como el hierro libre, y favorece la formación de la capa pasiva propia del acero inoxidable. No constituye una capa protectora depositada. El proceso acordado y la verificación de aceptación se ajustan al grado del componente y a su estado superficial.

Textura local y zonas pulidas

Una cara de sellado, una superficie deslizante y el exterior visible pueden requerir acabados diferentes. Mantenemos diferenciadas sus rugosidades definidas en el plano, sus zonas de pulido y sus límites de arista, de modo que una operación estética no elimine una característica funcional.

Manipulación tras la limpieza final

La pieza limpia se mantiene separada de fuentes de recontaminación y se protege según la condición acordada para la entrega. Las aberturas internas y las caras de contacto cumplen con los requisitos especificados de manipulación y embalaje.

Identidad del material, geometría y registros superficiales

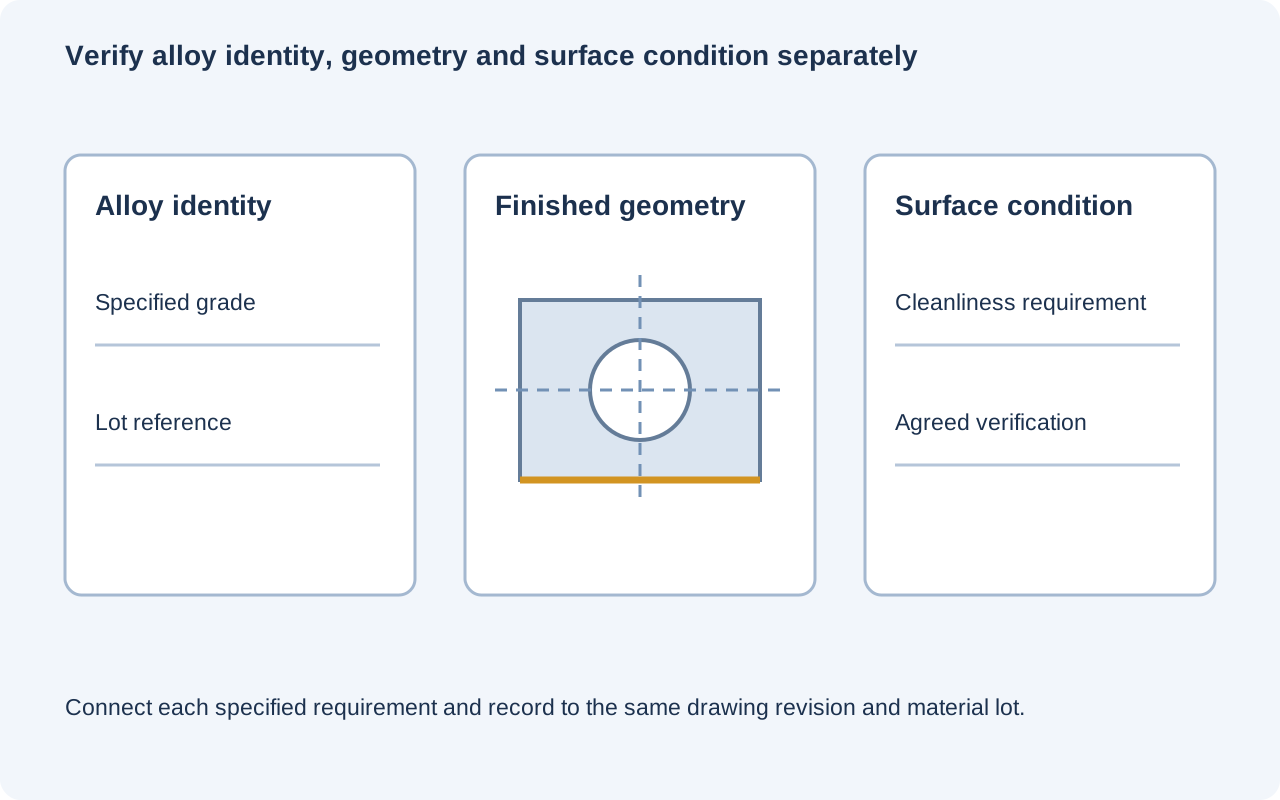
Registros independientes de identidad de aleación y estado superficial, junto con la geometría de la pieza relacionada con los puntos de referencia (datum)

El material real de acero inoxidable 316 o 316L

El registro de material requerido identifica la aleación, la forma comercial y la condición de suministro, incluyendo la certificación dual cuando proceda. Conservamos su vinculación con el lote del componente y la revisión aprobada del plano.

Geometría finalizada

Verificamos los diámetros, caras y relaciones de referencia especificados en su estado final aceptado. El plan de medición distingue entre dimensiones, rugosidad local y aceptación de aristas internas, en lugar de registrar únicamente una medida global exterior.

Controles superficiales y de aplicación especificados

Un requisito de pasivación o limpieza dispone de su propio método de aceptación y registro. La cualificación por presión, estanqueidad, higiene u otra aplicación específica constituye un alcance separado y acordado; no se infiere a partir del certificado de aleación ni de la apariencia de una pieza mecanizada.

¿Qué cambia el costo del mecanizado del acero inoxidable 316?

Grado, forma de producto y aprovechamiento de la pieza en bruto

El grado solicitado y el estado del material en stock afectan la selección del material y el trabajo de mecanizado. Una pieza en bruto redonda cercana al contorno de un manguito y una chapa cortada hasta obtener una ménsula dejan cantidades distintas de material sobrante.

Tiempo de corte y acceso interno

Conexiones profundas, cortes interrumpidos y secciones esbeltas pueden aumentar el número de cambios de herramienta, el uso de soportes y el trabajo de evacuación de virutas. Un borde interno inaccesible puede resultar más costoso de acabar y verificar que un borde visible equivalente.

Preparación superficial y verificación final

Los procesos especificados de pulido, limpieza y pasivación, junto con sus ensayos de aceptación, añaden operaciones diferenciadas. El acceso interno requerido y el número de superficies controladas independientemente afectan dicha labor, en lugar de que el acabado se cotice únicamente en función del peso de la pieza.

Cantidad de lote y trabajo de puesta a punto

La programación, la puesta a punto y la preparación inicial del dispositivo de sujeción se distribuyen entre las piezas fabricadas conjuntamente. Repetir la misma ruta aprobada de material en bruto y superficie permite reutilizar esa preparación; un cambio de grado o de condición de aceptación puede requerir un nuevo plan.

Desde una muestra de ajuste 316 hasta componentes repetitivos

Definir el objetivo de la prueba

Una muestra de ajuste puede establecer el acceso para la instalación, el cierre de una tapa o el acoplamiento con un accesorio complementario. Dicha prueba se mantiene distinta de la exposición final al fluido y de cualquier ensayo superficial o funcional exigido para la producción.

Aprobar las interfaces representativas

La referencia de producción utiliza la calificación prevista, el estado del material en bruto y las superficies acabadas. La aprobación incluye las zonas de sellado especificadas, los bordes internos y las características de contacto, en lugar de basarse únicamente en el aspecto externo.

Liberar la definición del componente

El lote sigue la revisión del plano aprobada, la definición del material y el alcance del acabado. Los cambios en un tramo, una interfaz de sellado o un requisito de tratamiento se resuelven antes de fabricar las piezas restantes.

Revisar los cambios en la exposición en repeticiones

Un nuevo producto químico de limpieza, una temperatura distinta o un material de acoplamiento diferente pueden modificar la idoneidad de una pieza de acero inoxidable 316 que, en lo demás, no ha cambiado. Una repetición sin cambios sigue la definición aprobada del componente y de la entrega.

Preguntas frecuentes sobre el mecanizado CNC del acero inoxidable 316

¿Se puede aceptar material certificado dualmente como 316/316L utilizando únicamente los valores mínimos de resistencia del 316L, que son inferiores?

No, si el requisito aprobado también exige el nivel de resistencia del 316. La certificación dual significa que el producto real cumple con los requisitos aplicables de ambas designaciones. El certificado de material y la especificación de producto aplicable son los que respaldan una indicación 316, mediante doble certificación a ambas designaciones.

¿La letra L en 316L mejora automáticamente la resistencia a la picadura por cloruros frente al 316?

No. El contenido reducido de carbono aborda principalmente la sensibilización y la corrosión intergranular tras la soldadura. La elección entre aleaciones para resistir la picadura y la corrosión por grietas sigue dependiendo de la composición de la aleación, del estado superficial y de la exposición real. Seleccionar el 316L no elimina por sí solo una limitación relacionada con cloruros o con grietas únicamente porque su límite de carbono sea menor.

¿La pasivación evitará el agarrotamiento entre roscas apareadas de acero inoxidable 316?

No constituye un tratamiento antiagarrotamiento. La pasivación no aporta una capa lubricante ni resuelve la mecánica de contacto entre el par de roscas. Los materiales apareados, el estado superficial, el grado de acoplamiento y cualquier lubricante autorizado siguen formando parte del diseño del ensamblaje, incluso cuando ambos componentes cumplen con su requisito de tratamiento anticorrosivo.

¿Se puede endurecer un eje de acero inoxidable 316 o 316L mediante temple y revenido, tal como se hace con el 4140?

No. Estos aceros austeníticos no aumentan su dureza mediante la ruta convencional de temple y revenido empleada en aceros aleados adecuados. El trabajo en frío puede incrementar la resistencia y la dureza, pero también modifica el estado del material suministrado. Una propiedad requerida de desgaste o resistencia exige la selección de un material y un proceso adecuados, y no un paso de endurecimiento asumido.

¿Es suficiente la pasivación ordinaria para eliminar la coloración térmica generada por la soldadura?

No de forma automática. Los óxidos y las escorias generados por la soldadura requieren una limpieza o decapado específicos; la pasivación no sustituye dicha operación. Por tanto, un componente soldado tras el mecanizado necesita una ruta final adecuada de tratamiento superficial para la zona soldada y su entorno, incluyendo el acceso a las superficies críticas.

¿Es adecuado todo producto limpiador ácido para un componente de acero inoxidable 316?

No. ATI identifica los ácidos fuertemente reductores, como el ácido clorhídrico, como potencialmente dañinos para estos grados de acero inoxidable. La composición química del limpiador, su concentración, la temperatura y el tiempo de contacto deben ser compatibles con el componente y su ruta de servicio. La etapa de limpieza constituye una exposición que debe evaluarse, incluso cuando el fluido de operación normal es aceptable.

SOPORTE PARA PROYECTOS

Hable sobre su componente en 316 o 316L

Comparta el plano del componente, la especificación del material y la cantidad. Incluya la condición superficial requerida y cualquier exposición a fluidos o procesos de limpieza que afecte la pieza; nosotros cotizaremos el alcance acordado de mecanizado y acabado.

Referencias sobre material y fabricación de los grados 316 y 316L

Referencias sobre grado, estado del producto y procesos superficiales para las distinciones anteriores.

  1. ATI; United Performance Metals — Composición y propiedades de los aceros inoxidables 316/316LLímites de productos planos recocidos referenciados, mínimos de resistencia y base de ensayo declarada.
  2. Alleima — Barra Sanmac 316/316L; Outokumpu — Gama SupraCondición específica del producto en barra, identidad certificada del grado y selección de material relacionada con la corrosión.
  3. ATI — Datos técnicos de los aceros inoxidables 316/316L/317/317L; Sandvik Coromant — Materiales de pieza de trabajoPrincipios de fabricación austenítica, endurecimiento por deformación, corrosión y limpieza.
  4. Carpenter Technology — Pasivación de piezas de acero inoxidableLimpieza previa a la pasivación, contaminación superficial y selección del tratamiento.
VETCNCMECANIZADO CNC

Solicitar cotización

Subir plano

*Campos obligatorios

Ilustración de la geometría de la pieza de acetal

Ilustración ampliada de la geometría de la pieza

Ilustración de la pieza generada por IA.

Español
WhatsApp Envíenos un correo electrónico

Cuéntenos sobre su proyecto

Comparta sus requisitos y le responderemos por correo electrónico.

PDF, CAD o ZIP · hasta 20 MB