Przejdź do treści
VETCNCCNC MANUFACTURING
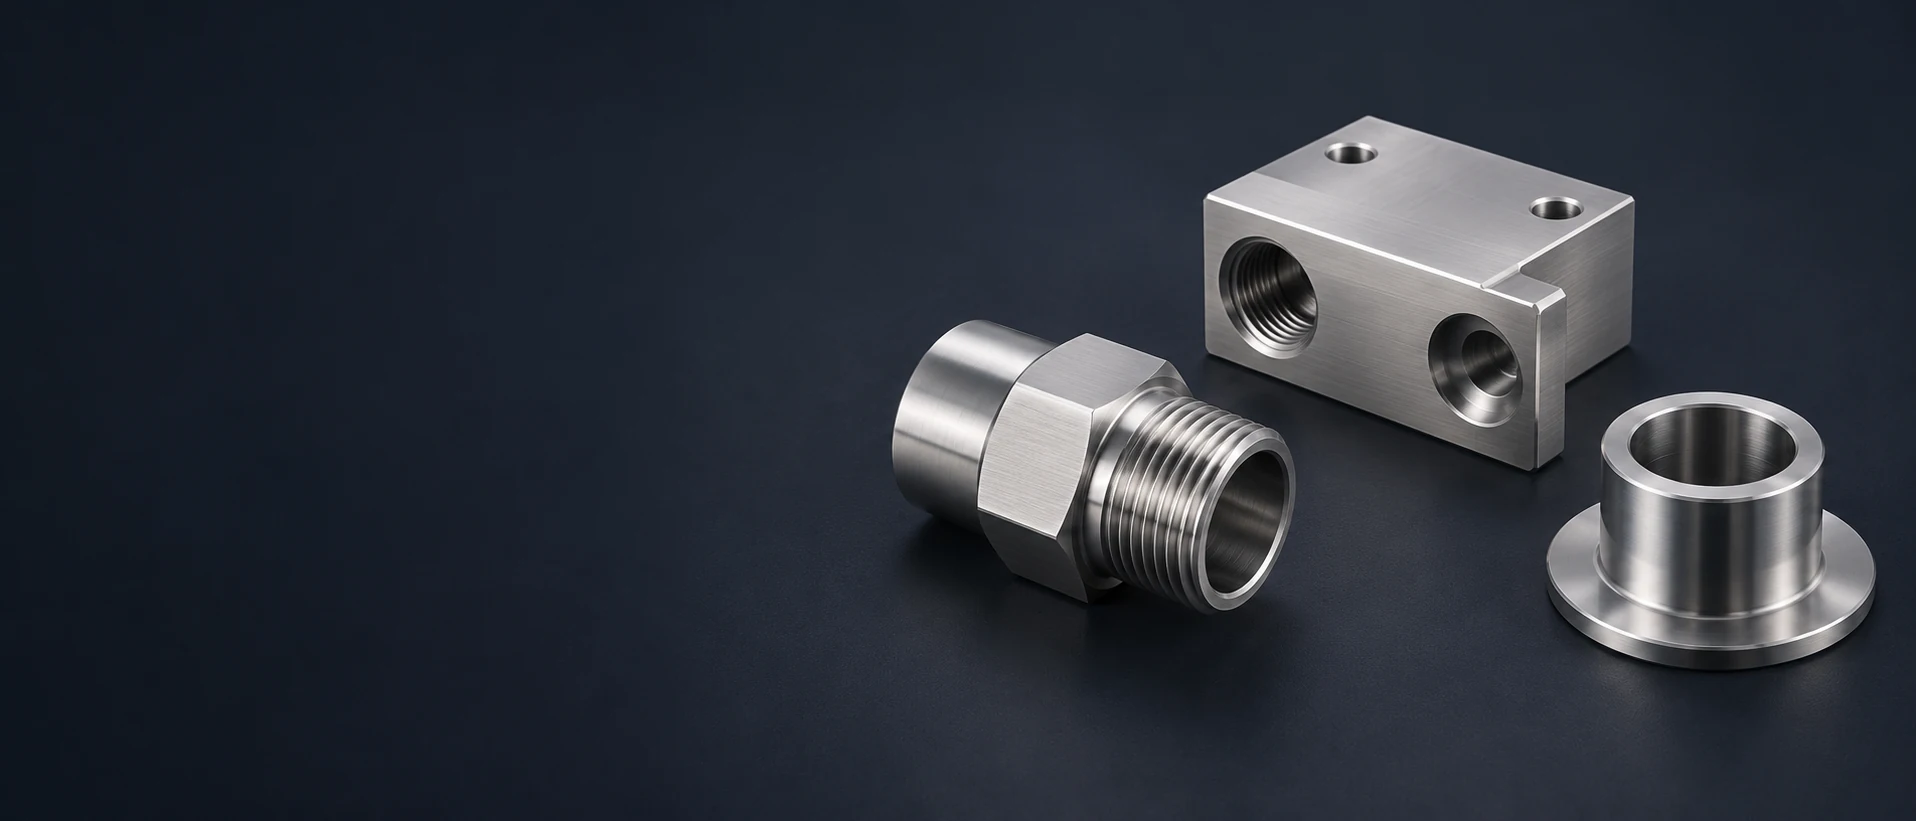
Srebrny pusty łącznik z gwintem obok bloku korpusu z otworami i tulei z kołnierzem

Obróbka skrawaniem stali nierdzewnej 316 CNC
dla części przeznaczonych do układów przepływu i urządzeń

Porównaj stale nierdzewne 316 i 316L

Konektory, obudowy oraz komponenty urządzeń ze stali 316

6 typów elementów

Korpusy konektorów przepływowych

Toczymy otwory w konektorach, końcówki gwintowane, powierzchnie czołowe oraz detale umożliwiające dokręcanie kluczem. Średnica przepływu, gwint montażowy oraz element uszczelniający są wykonywane zgodnie z zaakceptowanym rysunkiem komponentu.
Blokami korpusów zaworów

Blokami korpusów zaworówPołączenie przejść z powierzchniami otworów, wewnętrznymi gniazdami oraz szczegółami mocowania. Obrabiamy cechy korpusu oraz określony dostęp umożliwiający usuwanie ostrzyków w otworach połączonych.

Obudowy urządzeń pomiarowych

Frezujemy wnęki pod urządzenia pomiarowe, powierzchnie osadzania pokryw oraz punkty mocowania w obudowach ze stali 316 lub 316L. Luz wnęki oraz pierścień uszczelniający pozostają oddzielone od wewnętrznych cech montażowych.

Rękawy z kołnierzem

Tuleja z kołnierzem składa się z otwartego otworu, średnicy lokalizacyjnej oraz czołowej powierzchni osadzania. Obrabiamy te powierzchnie stykowe wraz z określonymi otworami kołnierza oraz krawędziami wejściowymi.

Wały pomp i wały stopniowane

Toczymy powierzchnie oporowe (journal), powierzchnie czołowe oraz detale sprzęgła, a następnie dodajemy określone płaszczyzny, wpusty lub cechy poprzeczne. Współosiowość wału oraz powierzchnia stykająca się z uszczelką są kontrolowane jako osobne cechy na rysunku.

Uchwyty do urządzeń przemysłowych

Frezujemy powierzchnie montażowe, wpusty oraz wzory otworów mocujących dla uchwytów do urządzeń przemysłowych. Powierzchnie stykowe oraz łatwo dostępne powierzchnie do czyszczenia są wykonywane zgodnie z rysunkiem, a nie są „rozmywane” w ramach ogólnego wykończenia estetycznego.

Dostarczamy je jako elementy obrabiane zgodnie z rysunkiem w określonym stanie stopu 316 lub 316L, z umowną powierzchnią i zakresem kontroli.

316, 316L oraz stan dostarczanego produktu

316: austenityczny stop zawierający molibden

Stal 316 zawiera molibden, który zapewnia lepszą odporność na korozję punktową i szczelinową w porównaniu do powszechnych stopów chromowo-niklowych, takich jak 304. Rzeczywisty rodzaj cieczy, temperatura oraz geometria szczeliny nadal decydują o przydatności materiału; sama nazwa stopu nie stanowi zatwierdzenia jego stosowania w danej ekspozycji.[1]

Różnica materiałowa
Stop zawierający molibden z odpornością na korozję zależną od środowiska.

316L: niższa zawartość węgla dla ścieżki spawania

Niższy limit zawartości węgla w stali 316L zmniejsza ryzyko uzbojenia i korozji międzykrystalicznej po spawaniu. Jest to wybór materiału związany z metodą wykonywania połączeń, a nie zastępstwo odpowiedniego przygotowania strefy spawania ani dobór odpowiedniego środowiska eksploatacyjnego.[1] [2]

Różnica materiałowa
Niski zawartość węgla dotyczy stanu materiału w strefie wpływu ciepła spawania.

Certyfikowany materiał o podwójnej klasie jakości

Dostarczony produkt może być certyfikowany zarówno jako 316, jak i 316L, jeśli spełnia wymagania obu norm. Zachowujemy tę tożsamość powiązaną z rzeczywistym rekordem materiałowym i specyfikacją produktu, zamiast traktować każdy półwytwór ze stali 316L jako certyfikowany podwójnie.[2]

Różnica materiałowa
Certyfikat określa, które wymagania spełnia rzeczywisty produkt.

Zapasy w stanie ulepszonym i zimnowalcowanym to różne wejściowe formy materiału

Poniższa tabela dotyczy płaskich produktów w stanie ulepszonym. Pręty, produkty puste lub półwytwory zimnowalcowane mają własne specyfikacje i podstawy właściwości. Do planu cięcia wykorzystujemy zamówiony stan zapasu, zamiast stosować te same wartości wytrzymałościowe do każdego elementu ze stopu 316.

Różnica materiałowa
Forma produktu oraz wcześniejsze obróbki plastyczne pozostają częścią definicji materiału.
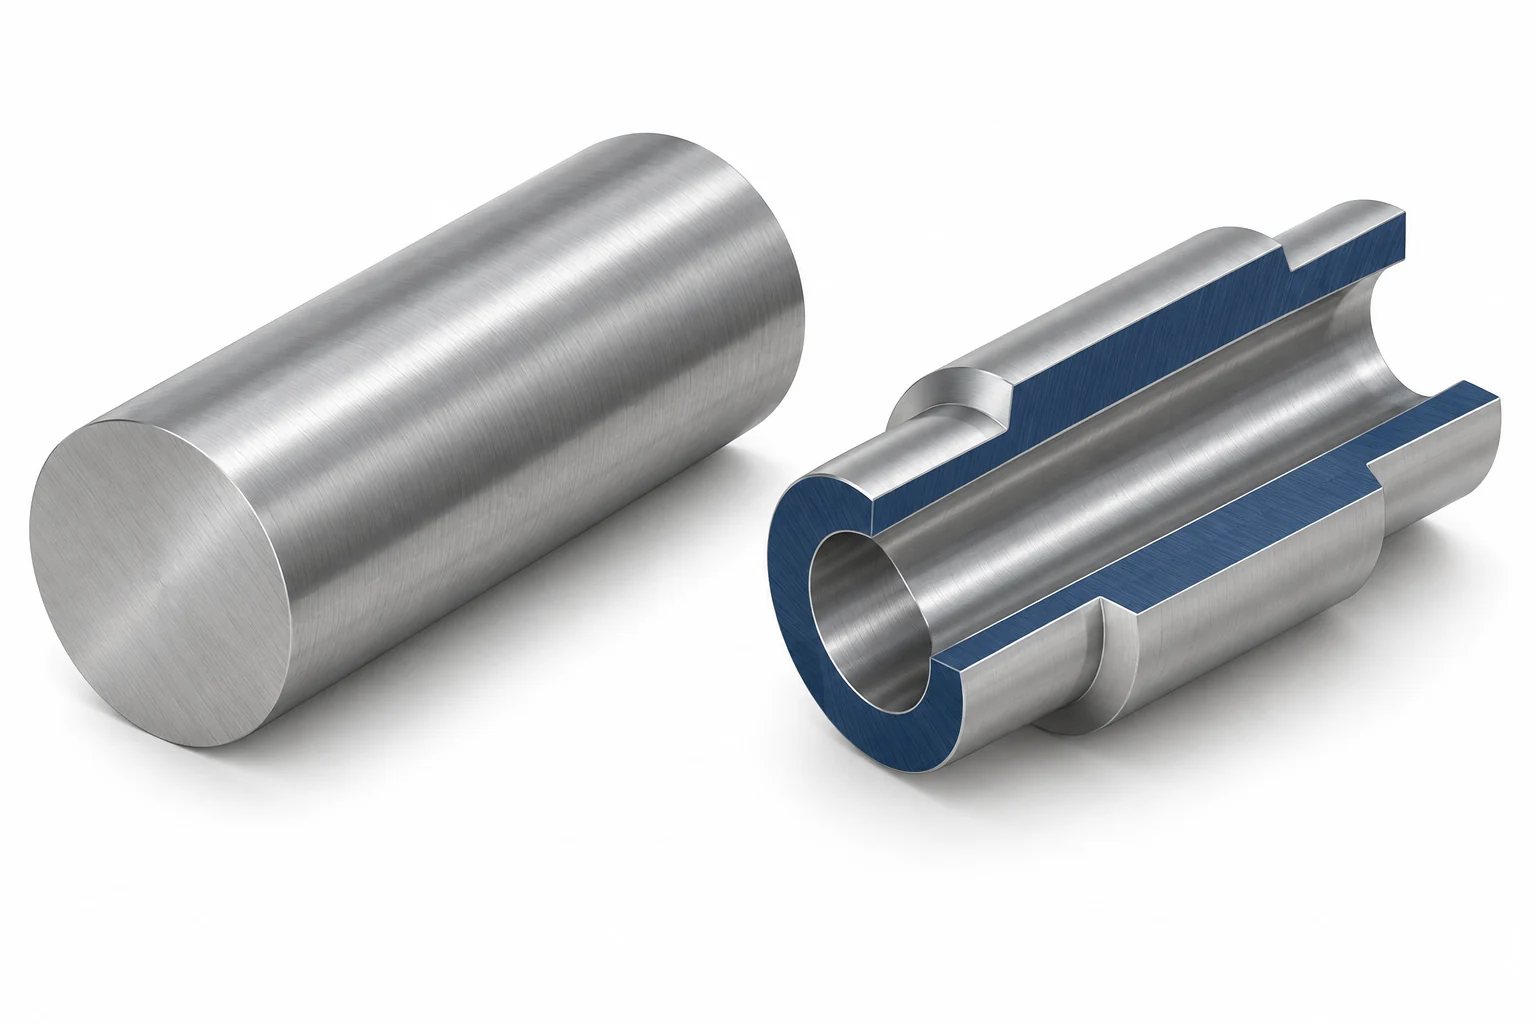
Sztabka z litego srebra w kształcie walca obok przekrojonej tulei stopniowej z osiowym otworem przeznaczonym na przejście
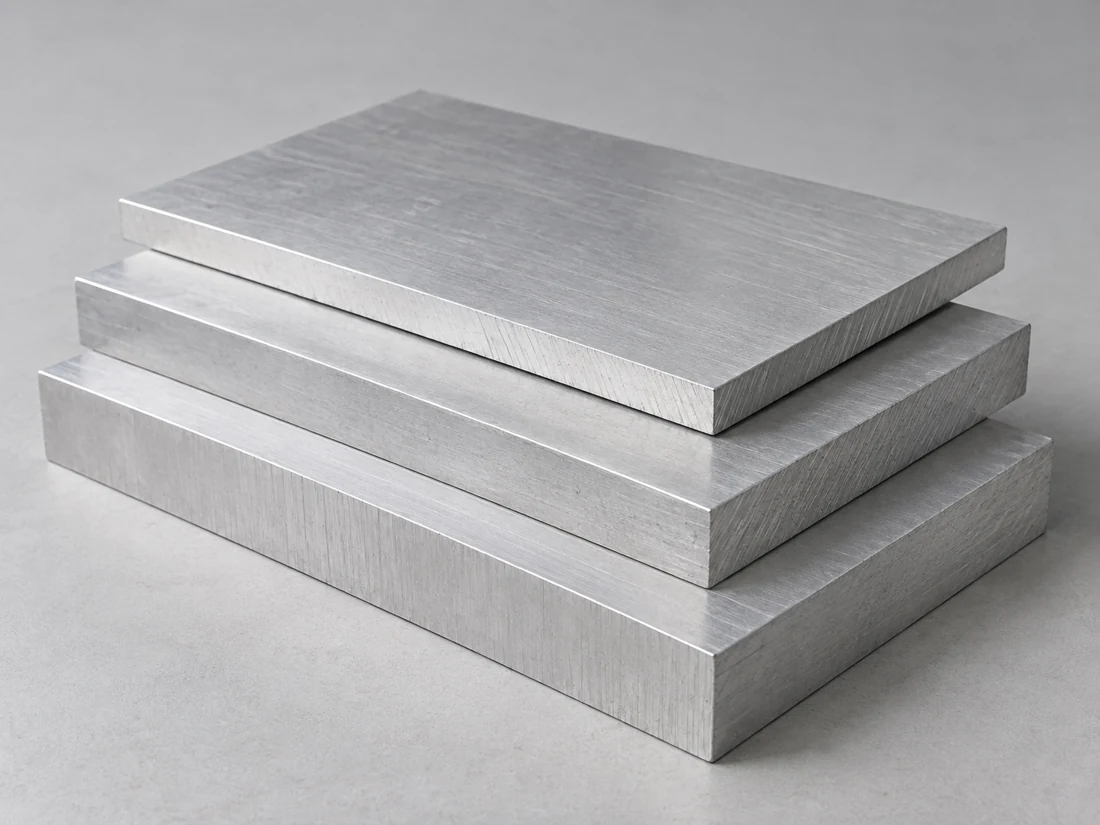
Trzy ułożone jedna na drugiej prostokątne płytki ze srebrzystej blachy z płaskimi, szerokimi powierzchniami i krawędziami uzyskanymi przez piłowanie

Minimalne wymagania i wyniki pomiarów rzeczywistego zapasu

Minimalna wartość jest granicą akceptacji dla nazwanego produktu materiałowego, a nie jego typową zmierzoną wytrzymałością. Wynik badania powyżej tej minimalnej wartości może spełniać zamówioną specyfikację; nie zmienia on jednak klasy materiału ani nie zastępuje wymagań rysunkowych gotowego elementu.[1] [2]

Kolumny 316 i 316L zachowują osobne minimalne wartości wytrzymałości oraz wspólnie podaną formę wyrobu.

Odniesienie do płaskich wyrobów ze stali nierdzewnej 316 i 316L w stanie ulepszonym (odżarzonym).
Właściwość316 / S31600316L / S31603Podstawa
Węgiel (% mas.)≤0.08≤0.03Maksymalny skład chemiczny
Molibden (% mas.)2.0–3.02.0–3.0Zakres składu chemicznego
Chrom (% mas.)16.0–18.016.0–18.0Zakres składu chemicznego
Wytrzymałość na rozciąganie (MPa)≥515≥485Minimalna wartość dla materiału
Wytrzymałość na rozciąganie przy 0,2 % odkształceniu względnym (MPa)≥205≥170Minimalna wartość dla materiału
Wydłużenie (%)≥40≥40Długość pomiarowa: 2 cala / 51 mm
Twardość wg Brinella (HB)≤217≤217Maksymalna wartość dla materiału

Źródła: Arkusz danych technicznych ATI – stale nierdzewne 316/316L/317/317L (2012), blachy, płyty i taśmy w stanie ulepszenia cieplnego zgodnie z podanymi w nim normami ASTM A240 / ASME SA-240; United Performance Metals podaje te same wybrane wartości dla stali 316/316L. Te odniesienia zachowują podstawę dotyczącą formy wyrobu i jego stanu. Obowiązująca obecnie specyfikacja techniczna dla zamawianego wyrobu określa kryteria akceptacji; pręty oraz wyroby zimnowalcowane mają odrębne wymagania.

Frezowanie i toczenie komponentów ze stali nierdzewnej 316

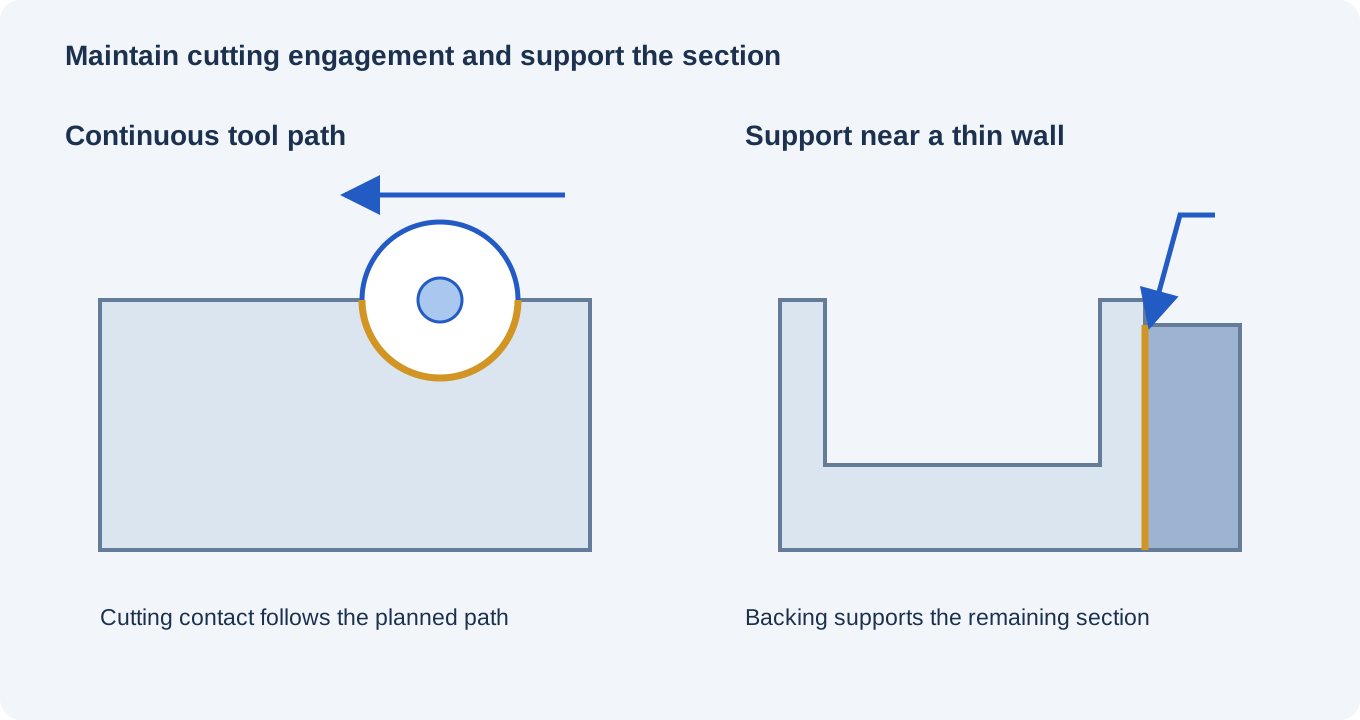
Zajęcie narzędzia widziane z góry przy wsporniku podparcia w pobliżu fragmentu o cienkich ściankach

Trwałe skrawanie przez całą przewidzianą grubość przekroju

Stale austenityczne mogą ulec umocnieniu przez odkształcenie plastyczne podczas skrawania. Planujemy przebieg skrawania i zaangażowanie narzędzia tak, aby usuwać materiał, a nie wielokrotnie tarczyć już odkształconej powierzchni. Stan surowca oraz cechy przerywane wpływają na ten plan.

Wytaczane otwory, gwinty i połączone kanały

Łącznik lub korpus mogą zawierać głęboki otwór wytaczany, port gwintowany oraz przecinający się otwór. Planujemy dostęp narzędzi i odprowadzanie wiórków dla całego połączenia, w tym dla krawędzi wewnętrznych osiąganych w późniejszej operacji.

Cienkie ścianki i geometria po zwolnieniu

Ściana obudowy lub długa tuleja mogą ulec odkształceniom pod wpływem sił skrawania i docisku. Wspierane operacje toczenia wstępnych i końcowych zachowują ważny brzeg, otwór wewnętrzny lub powierzchnię montażową bez konieczności kompensowania uwolnionej geometrii siłą uchwytu.[3]

Pasowania, powierzchnie uszczelniające i krawędzie wewnętrzne

Wał, tuleja ze stali nierdzewnej 316 i obudowa: osobne interfejsy montażowe.Schematyczny przekrój poprzeczny centralnego wału, pierścieniowej tulei ze stali nierdzewnej 316 oraz otaczającej obudowy. Rysunek określa każdy interfejs oraz jego stan końcowy.ObudowaTuleja ze stali nierdzewnej 316.Wał współpracującyKoncepcja interfejsu
Pasowanie wymiarowe, powierzchnia uszczelniająca oraz czysty kanał odpowiadają na różne pytania dotyczące akceptacji.
Interfejsy komponentów ze stali nierdzewnej 316 oraz ostateczna akceptacja.
CechaWymaganie lub odniesienieWarunek akceptacjiWeryfikacja
Wybrany otwór lokalizacyjnyØ20 H7: 20.000–20.021 mmGdzie wybrane na rysunku, po wymaganym wykończeniuPomiar gotowego otworu
Powierzchnia uszczelniającaGeometria rysunku, lokalna chropowatość i ograniczenia krawędziWymagana dostarczona powierzchniaKontrole wymiarowe, geometryczne i chropowatościowe
Połączone otwory wewnętrzneWymagania dotyczące geometrii połączenia, krawędzi i czystościPo końcowym usuwaniu wykańczek i czyszczeniuUzgodniona metoda wewnętrznej inspekcji i czystości
Interfejs spawany lub szlifowanyOstateczne wymiary rysunkowe i obszary poddane obróbcePo wykonaniu operacji wpływających na ten interfejs, które są częścią zakresu pracStosowne kontrole wymiarowe i powierzchniowe

Granice Ø20 H7 są wybranym odniesieniem z normy ISO 286, a nie domyślnym pasowaniem dla każdej części ze stali 316. Wydajność uszczelnienia, czystość wewnętrzna oraz testy aplikacyjne pozostają na własnej podstawie akceptacji.

Akceptacja końcowego wymiaru i powierzchni pozostaje osobno

Komponent połyszczony lub pasywowany nadal wymaga kontroli wymiarowych. Czystość i wynik obróbki powierzchniowej raportuje się każde względem własnej podstawy odbioru.

Szczegóły konstrukcyjne części ze stali 316 przeznaczonych do zastosowań w układach cieczy i urządzeń

Rzeczywiste narażenie na chlorki i temperaturę

Suchy zewnętrzny uchwyt i ciągle zwilżana przestrzeń mogą być narażone na bardzo różne warunki. Chlorki, temperatura, osady oraz chemia cieczy wpływają na korozję lokalną; odpowiedni stop został wybrany właśnie dla tego rodzaju narażenia, a nie na podstawie ogólnego oznaczenia „morski”.

Szczeliny i ścieżki odpływu

Zbyt małe luzy pod uszczelką, uwięziony płyn w połączeniu gwintowanym oraz nieodprowadzane wgłębienia mogą powodować znacznie surowsze warunki lokalne niż narażona powierzchnia. Wydany projekt określa luz stykowy i odprowadzanie cieczy; obróbka skrawaniem zachowuje zaprojektowany dostęp oraz geometrię.

Wątki i pary ślizgowe

Stale nierdzewne pary stykowe mogą się zacierać pod obciążeniem i ruchem. Zajście gwintu, stan powierzchni, materiał współpracujący oraz wszelkie dozwolone smarowanie to decyzje montażowe; stop odporny na korozję nie jest automatycznie materiałem łożyskowym o niskim współczynniku tarcia.[3]

Dostęp po spawaniu lub montażu

Późniejsze spawanie lub trwałe zamknięcie połączenia może utrudnić czyszczenie lub kontrolę powierzchni wewnętrznej. Dostosowujemy określone etapy obróbki skrawaniem i wykańczania do dostępności do tej powierzchni, szczególnie w okolicach powierzchni uszczelniającej lub połączonego kanału.

Omówić wymagania dotyczące części

Komponenty ze stali nierdzewnej 316 w złożeniach przemysłowych i urządzeń do przepływu cieczy

Połączenia hydrauliczne oraz interfejsy obudowy zaworu

Połączenie wymaga odpowiednich relacji geometrycznych między otworem przepływowym, cechą uszczelniającą oraz elementem mocującym. Ta geometria umożliwia prawidłowe załączenie wybranej uszczelki i części współpracującej zgodnie z projektem; jest ona bardziej szczegółowa niż dopasowanie do nominalnego rozmiaru rury lub portu.

Obudowy przyrządów i czujników

Krawędź pokrywy zamyka się wokół zamontowanego urządzenia, podczas gdy wpusty je podtrzymują. Ich wysokości, luzy oraz dostęp do elementów mocujących decydują o tym, czy obudowę można zmontować i ponownie otworzyć bez obciążania urządzenia siłą docisku do ścianki wnęki.

Wały, tuleje i obracające się interfejsy

Ścieżka uszczelniająca, powierzchnia oporowa i gniazdo połączenia mają różne obciążenia kontaktowe. Ich położenie i stan powierzchni wynikają z wymagań współpracującego uszczelnienia lub łożyska, a trwałość na zużycie ocenia się względem tych obciążeń stykowych.

Uchwyty wokół urządzeń procesowych

Zawieszenie montażowe przenosi zamocowany element przez jego powierzchnie robocze oraz wzór mocowania. Dostępne narożniki i odstępy wokół zawieszenia mogą również ułatwić odpływ cieczy i czyszczenie zainstalowanego zespołu bez zmiany nośnych powierzchni styku.

Czyszczenie, pasywacja i powierzchnie robocze

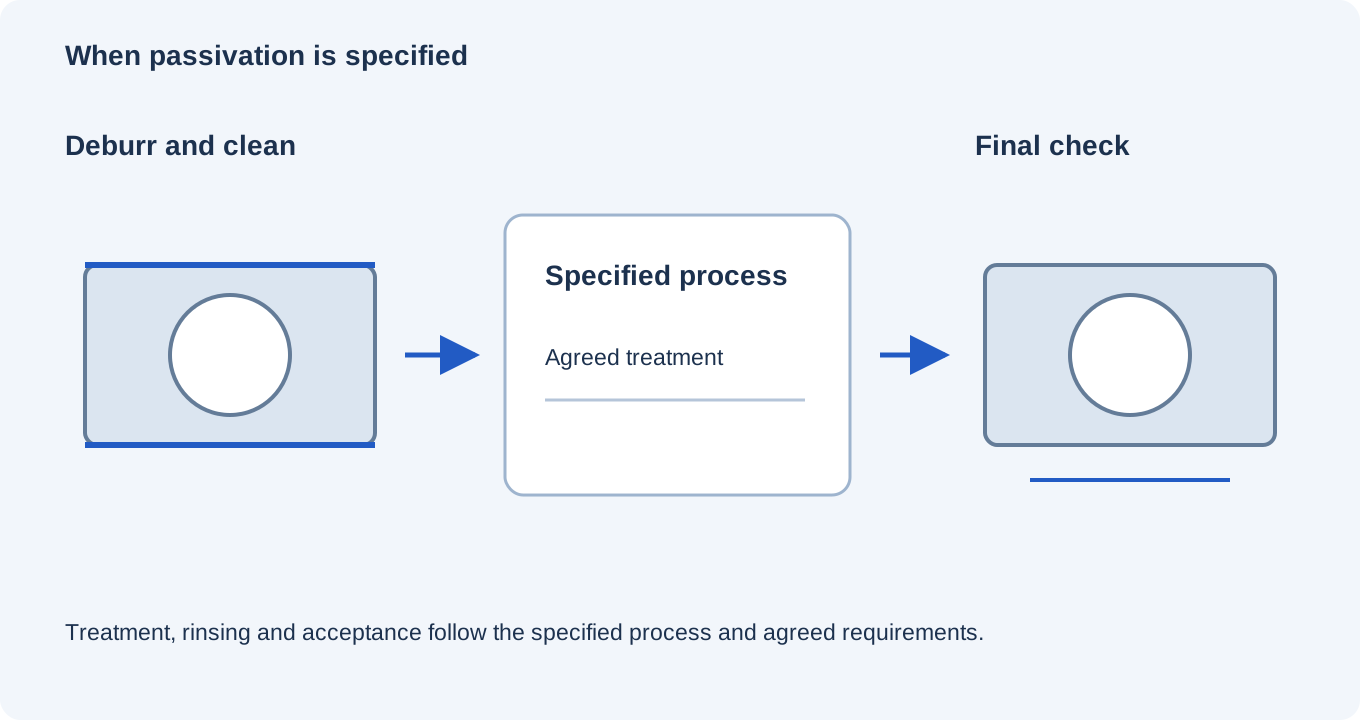
Warunkowa sekwencja usuwania wykańczania i czyszczenia, określona pasywacja oraz końcowa kontrola

Usunięcie wykańczania i oczyszczenie przed obróbką powierzchniową

Usuwamy określone zgrzebki oraz pozostałości po obróbce ze wszystkich dostępnych powierzchni i wewnętrznych połączeń. Czyszczenie oraz ewentualne usuwanie osadów poprzedzają wybraną obróbkę chemiczną; wióry i środki smarujące nie pozostają do pasywacji w celu ich usunięcia.

Pasywacja tam, gdzie określono

Pasywacja usuwa zanieczyszczenia powierzchniowe, takie jak wolne żelazo, i wspiera powstanie bierności powierzchni stali nierdzewnej. Nie jest to nanoszona warstwa ochronna. Zgodzony proces oraz kontrola akceptacyjna są dostosowane do klasy materiału i stanu powierzchni danej części.

Lokalna tekstura i obszary szlifowane

Powierzchnia uszczelniająca, ślizgająca powierzchnia (land) oraz widoczna zewnętrzna część mogą wymagać różnych wykończeń. Zachowujemy określone na rysunku parametry chropowatości, obszary polerowania oraz ograniczenia krawędzi jako oddzielne elementy, aby operacja wykończeniowa nie usunęła funkcjonalnego cechy.

Obsługa po ostatecznym czyszczeniu

Oczyszczona część jest przechowywana osobno, z dala od źródeł ponownego zanieczyszczenia, oraz chroniona w celu zapewnienia uzgodnionego stanu dostawy. Wewnętrzne otwory oraz powierzchnie styku podlegają określonym wymogom obsługi i pakowania.

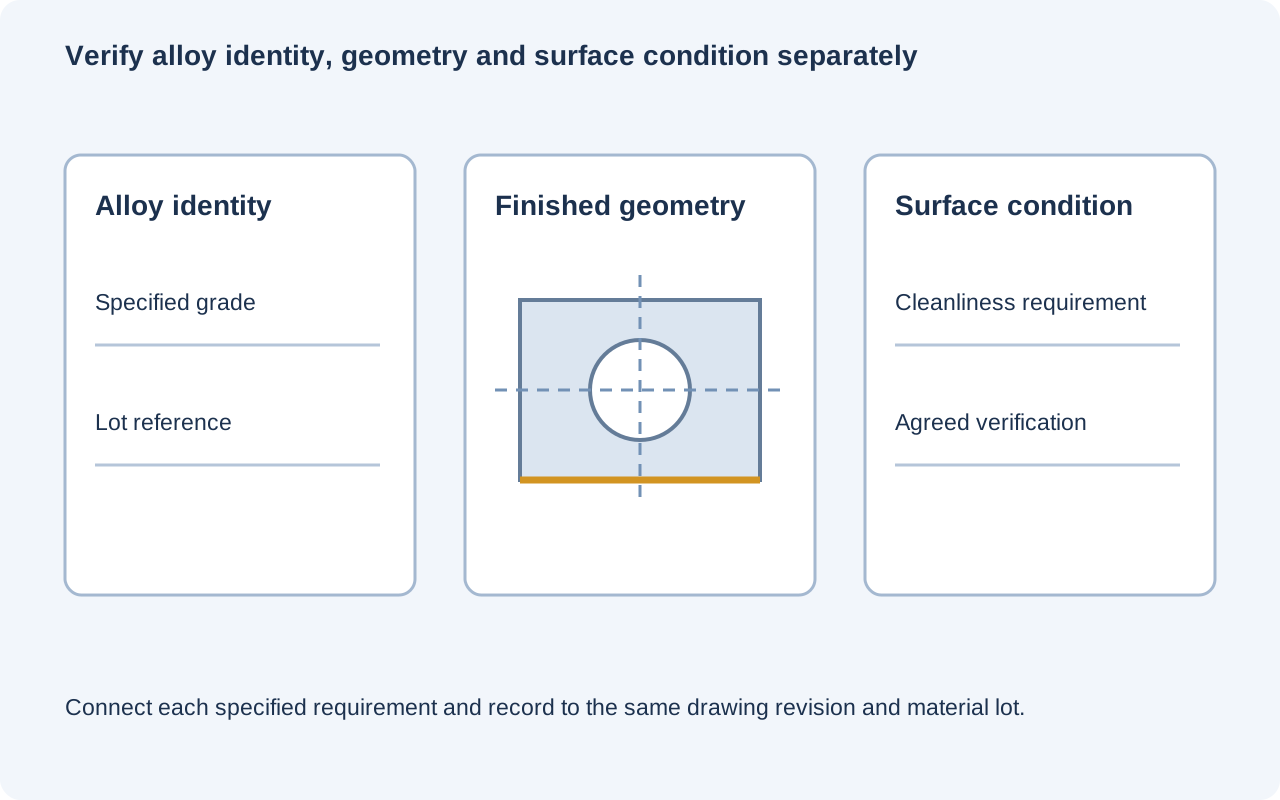
Dane identyfikacyjne materiału, geometria i powierzchnia

Oddzielne rejestry tożsamości stopu i stanu powierzchni wraz z geometrią części odniesioną do punktów odniesienia

Rzeczywista dostarczona blacha ze stali nierdzewnej 316 lub 316L

Wymagany dokument materiałowy określa stop, formę wyrobu oraz stan dostawy, w tym – tam gdzie to stosowne – certyfikację podwójną. Zachowujemy jego powiązanie z partią komponentu oraz z zatwierdzoną wersją rysunku.

Gotowa geometria

Sprawdzamy określone otwory, powierzchnie oraz relacje względem punktów odniesienia w ich końcowym, zaakceptowanym stanie. Plan pomiarowy rozróżnia wymiary, lokalną chropowatość oraz akceptację krawędzi wewnętrznych, a nie rejestruje jedynie ogólnego zewnętrznego wymiaru.

Określone sprawdzenia powierzchni i zastosowania

Wymóg pasywacji lub czystości ma własną metodę akceptacji i dokumentację. Badania ciśnieniowe, szczelnościowe, higieniczne lub inne kwalifikacje zastosowania stanowią osobny, określony zakres; nie są one wnioskowane na podstawie certyfikatu stopu ani wyglądu obrabianego komponentu.

Co wpływa na koszt obróbki stali 316?

Stop, forma wyrobu oraz wykorzystanie surowca

Zamówiona gatunkowość materiału oraz jego stan magazynowy wpływają na dobór materiału i obróbkę skrawaniem. Okrągły półwytwór bliski otocznicy tulei oraz płyta przetoczona do kształtu wspornika pozostawiają różną ilość nieużytego materiału.

Czas cięcia i dostęp wewnętrzny

Głębokie wcięcia, przerywane cięcia oraz cienkie przekroje mogą zwiększać liczbę wymian narzędzi, konieczność stosowania podpór oraz pracę z usuwaniem wiórków. Niedostępna krawędź wewnętrzna może być droższa w ukończeniu i weryfikacji niż podobna krawędź widoczna.

Przygotowanie powierzchni i ostateczna weryfikacja

Określone operacje polerowania, czyszczenia i pasywacji oraz ich kontrole akceptacyjne stanowią odrębne etapy. Wymagany dostęp do wnętrza części oraz liczba oddzielnie kontrolowanych powierzchni wpływają na zakres tych prac, a nie tylko masa elementu stanowi podstawę do wyznaczenia ceny wykończenia.

Ilość partii i prace przygotowawcze

Programowanie, przygotowanie maszyny i początkowe przygotowanie uchwytu są rozłożone na części wykonywane łącznie. Powtarzanie tej samej zatwierdzonej ścieżki materiału i powierzchni pozwala ponownie wykorzystać to przygotowanie; zmiana gatunku materiału lub warunków akceptacji może wymagać opracowania nowego planu.

Od próbki dopasowanej ze stali nierdzewnej 316 do powtarzalnych elementów

Zdefiniuj cel prób

Próbka dopasowania może potwierdzić dostęp do montażu, zamknięcie osłony lub wpasowanie się w odpowiadający element łączący. Ten test przeprowadza się oddzielnie od końcowej ekspozycji na medium ciekłe oraz od wszelkich badań powierzchniowych lub aplikacyjnych wymaganych w produkcji.

Zatwierdź reprezentatywne interfejsy

Odniesienie produkcyjne wykorzystuje zamierzony stop, stan surowca oraz gotowe powierzchnie. Zatwierdzenie obejmuje określone powierzchnie uszczelniające, krawędzie wewnętrzne oraz cechy kontaktowe zamiast opierać się wyłącznie na zewnętrznej prezentacji.

Zwalnianie definicji komponentu

Partia jest wykonywana zgodnie z zaakceptowaną wersją rysunku, definicją materiału oraz zakresem obróbki końcowej. Zmiany w odcinku, powierzchni styku uszczelnienia lub wymogach obróbki cieplnej/chemicznej są rozstrzygane przed rozpoczęciem produkcji pozostałych części.

Przejrzyj zmienione narażenie na powtarzane operacje

Nowy środek czyszczący, temperatura lub materiał współpracujący mogą zmienić przydatność części wykonanej ze stali 316, mimo że sama część pozostaje niezmieniona. Powtórzenie bez zmian odbywa się zgodnie z zatwierdzoną definicją komponentu i dostawy.

Często zadawane pytania dotyczące CNC obróbki stali nierdzewnej 316

Czy dopuszczalne jest przyjęcie materiału dwusertyfikowanego 316/316L wyłącznie na podstawie niższych minimalnych wartości wytrzymałości dla 316L?

Nie, chyba że opublikowany wymóg przewiduje również poziom wytrzymałości 316. Certyfikacja podwójna oznacza, że rzeczywisty produkt spełnia stosowne wymagania obu oznaczeń. Świadectwo materiałowe i obowiązująca specyfikacja wyrobu są tym, co potwierdza wskazanie 316, przez podwójną certyfikację do obu oznaczeń.

Czy litera „L” w oznaczeniu 316L automatycznie poprawia odporność na lokalne korozje (pitting) wywołane chlorkami w porównaniu ze stalą 316?

Nie. Niższa zawartość węgla dotyczy przede wszystkim zjawiska wrażliwości na korozyjne rozbijanie ziaren oraz korozyji międzykrystalicznej po spawaniu. Wybór stopu odpornego na korozyję punktową i szczelinową zależy nadal od składu chemicznego stopu, stanu powierzchni oraz rzeczywistych warunków ekspozycji. Zastosowanie stali 316L nie usuwa ograniczeń związanych z obecnością chlorków ani z korozyją szczelinową wyłącznie dlatego, że zawartość węgla jest niższa.

Czy pasywacja zapobiegnie zgrzaniem się współpracujących gwintów wykonanych ze stali nierdzewnej 316?

Nie jest to obróbka zapobiegająca zaciskaniu się gwintów. Pasywacja nie zapewnia warstwy smarującej ani nie rozwiązuje problemów mechaniki kontaktu pary gwintowej. Materiały współpracujące, stan powierzchni, głębokość wkręcenia oraz wszelkie dozwolone środki smarujące pozostają częścią projektu zespołu, nawet jeśli oba elementy spełniają wymagania dotyczące ochrony przed korozją.

Czy wał ze stali nierdzewnej 316 lub 316L można utwardzić metodą hartowania i odpuszczania, tak jak stal 4140?

Nie. Te stopy austenityczne nie zwiększają twardości poprzez konwencjonalną metodę hartowania i odpuszczania stosowaną dla odpowiednich stopów stalowych. Zimne kucie może zwiększyć wytrzymałość i twardość, ale zmienia również stan materiału dostarczanego. Wymagana własność odporności na zużycie lub wytrzymałość wymaga doboru odpowiedniego materiału i procesu, a nie założenia istnienia kroku hartowania.

Czy standardowa pasywacja wystarcza do usunięcia zabarwienia cieplnego po spawaniu?

Nie w sposób automatyczny. Tlenki spawalnicze i warstwa skaleń wymagają określonego czyszczenia lub odtłuszczania; pasywacja nie zastępuje tej operacji. Komponent połączony spawaniem po frezowaniu wymaga więc odpowiedniej końcowej trasy obróbki powierzchniowej obszaru spoiny i strefy przyległej, w tym dostępu do powierzchni istotnych z punktu widzenia funkcji.

Czy każdy kwasowy środek czyszczący jest odpowiedni do elementu ze stali nierdzewnej 316?

Nr. ATI wskazuje, że silnie redukujące kwasy, takie jak kwas solny, mogą być szkodliwe dla tych stopów stali nierdzewnej. Skład chemiczny środka czyszczącego, jego stężenie, temperatura oraz czas kontaktu muszą być dostosowane do komponentu i jego trasy eksploatacyjnej. Etap czyszczenia stanowi narażenie wymagające oceny, nawet jeśli ciecz robocza w normalnych warunkach eksploatacji jest akceptowalna.

WSPARCIE PROJEKTOWE

Omów swoją część z materiału 316 lub 316L

Prześlij rysunek komponentu, specyfikację materiału oraz ilość. Włącz wymagany stan powierzchni oraz wszelkie narażenia na ciecze lub czyszczenie wpływające na część; wycenimy uzgodniony zakres obróbki skrawaniem i wykańczania.

Odnośniki materiałowe i produkcyjne dotyczące stali nierdzewnej 316 i 316L

Odniesienia do gatunku stali, stanu wyrobu oraz procesu powierzchniowego dla powyższych różnic.

  1. ATI; United Performance Metals — Skład i właściwości stali nierdzewnej 316/316LOdniesione granice dla wyrobów płaskich w stanie ulepszonym cieplnie, minimalne wytrzymałości oraz podstawa przeprowadzanych badań.
  2. Alleima — pręty Sanmac 316/316L; Outokumpu — seria SupraStan prętów specyficzny dla danego produktu, certyfikowana tożsamość stopu oraz dobór materiału z uwzględnieniem odporności na korozję.
  3. ATI — Dane techniczne stali nierdzewnych 316/316L/317/317L; Sandvik Coromant — Materiały obrabianych przedmiotówZasady obróbki stali austenitycznych, utwardzania przez deformację plastyczną, korozji oraz czyszczenia.
  4. Carpenter Technology — Pasywacja części ze stali nierdzewnejCzyszczenie przed pasywacją, zanieczyszczenie powierzchni oraz dobór metody obróbki.
VETCNCCNC MANUFACTURING

Uzyskaj ofertę

Prześlij rysunek

*Pola obowiązkowe

Ilustracja geometrii części z acetalu

Powiększona ilustracja geometrii części

Ilustracja części wygenerowana przez AI.

Polski
WhatsApp Napisz do nas e-mail

Opisz nam swój projekt

Podaj swoje wymagania — odpowiemy na nie drogą e-mailową.

PDF, CAD lub ZIP · do 20 MB