Nesteliittimien rungot
Koneistamme liittimien sisäpinnat, kierrelovet, kantavat reunojen ja kiinnityskulmat. Virtausaukko, kiinnityskierre ja tiivistysrakenne noudattavat hyväksyttyä komponentin piirustusta.
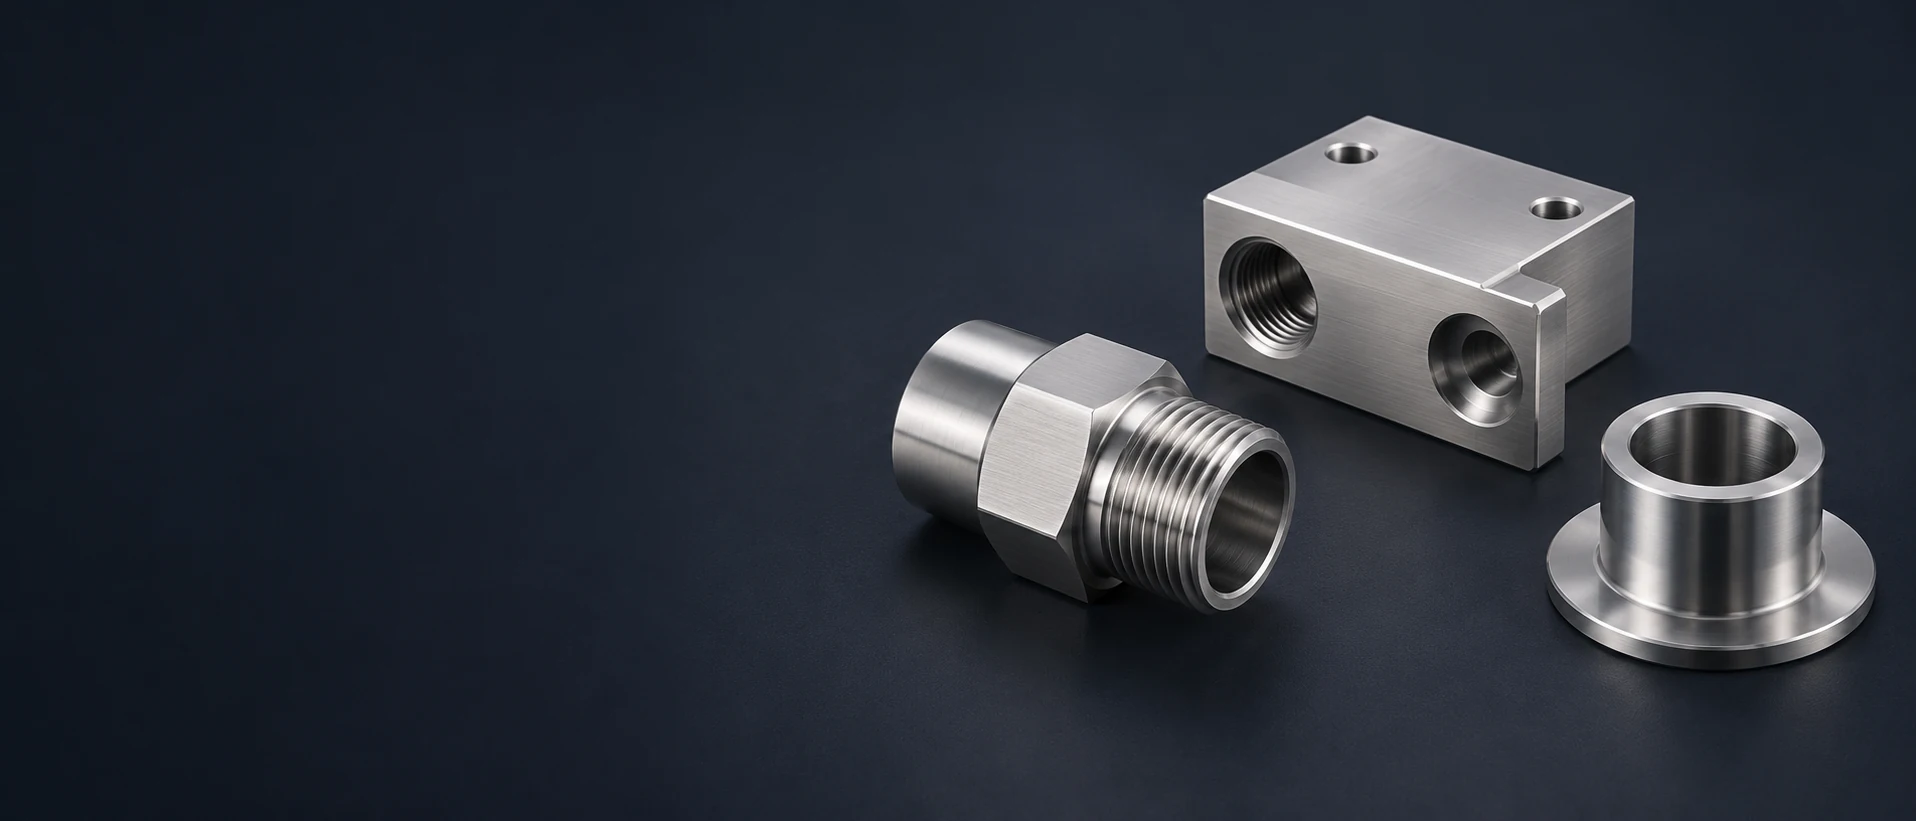
Koneistamme liittimien sisäpinnat, kierrelovet, kantavat reunojen ja kiinnityskulmat. Virtausaukko, kiinnityskierre ja tiivistysrakenne noudattavat hyväksyttyä komponentin piirustusta.
Venttiilirungotyhdistä kappaleet porttien pintojen, sisäisten istuimien ja kiinnitystietojen kanssa. Koneistamme rungon ominaisuudet ja määritellyn pääsyn kiinnitettyjen reikien jäysteiden poistamiseksi.
Koneistamme mittalaitteiden kammiot, kannen istuimet ja kiinnityspisteet 316- tai 316L-koteloissa. Kammion varausväli ja tiivistysreuna pysyvät erillään sisäisistä kiinnitysrakenteista.
Liitosholkki yhdistää avoimen porauksen, sijoitushalkaisijan ja aksiaalisen istutuspinnan. Koneistamme nämä liitospinnat määritellyn liitoslevyn reikien ja sisääntuloreunojen kanssa.
Käännämme akselipinnat, olakkeet ja kytkentäosat, jonka jälkeen lisäämme määritellyt tasot, urat tai poikittaissuuntaiset piirteet. Akselin keskitys ja tiivisteen kanssa kosketuksissa oleva pinta ohjataan erillisinä piirteinä piirustuksessa.
Koneistamme kiinnityspinnat, urat ja kiinnityskuvioita laitteiden kiinnikkeisiin. Kosketuspinnat ja puhdistukseen pääsetävät pinnat noudattavat piirustusta eivätkä ole yhdistettyjä yleiseen kosmeettiseen pinnankäsittelyyn.
Toimitamme nämä piirustuksessa määritellynä koneistettuna komponenttina joko 316- tai 316L-materiaalissa määritellyssä tilassa, sovitulla pinnankäsittelyllä ja tarkastusalueella.
316:ssä on molybdeenia, mikä parantaa sen vastustuskykyä pisteittäiselle ja halkeamakorroosiolle verrattuna yleisiin kromi-nikkeliseoksiin, kuten 304:ään. Todellinen neste, lämpötila ja halkeaman muoto edelleen määrittävät soveltuvuuden; seoksen numero yksin ei hyväksy altistumista.[1]
Alhaisempi hiilipitoisuus 316L-seoksessa vähentää sensitisaation ja väljärajan korroosioriskiä hitsaamisen jälkeen. Tämä on materiaalivalinta valmistusmenetelmälle, ei korvaus hitsausalueen valmistelulle tai sopivan käyttöympäristön valinnalle.[1] [2]
Toimitettu tuote voidaan sertifioida sekä 316- että 316L-seoksiin, jos se täyttää molempien vaatimukset. Pidämme tätä tunnistetta sidottuna todelliseen materiaalitietueeseen ja tuotespesifikaatioon, emmekä käsitle kaikkia 316L-raaka-aineita kaksinkertaisesti sertifioituna.[2]
Alla oleva taulukko koskee annoittuja tasomaisia tuotteita. Sauva-, ontelotuote- tai kylmämuovattu raakamateriaalipala on oma spesifikaationsa ja ominaisuuspohjansa. Käytämme tilattua raakamateriaalin tilaa leikkaussuunnitelmassa sen sijaan, että sovellettaisiin samoja lujuusarvoja kaikkiin 316-komponentteihin.
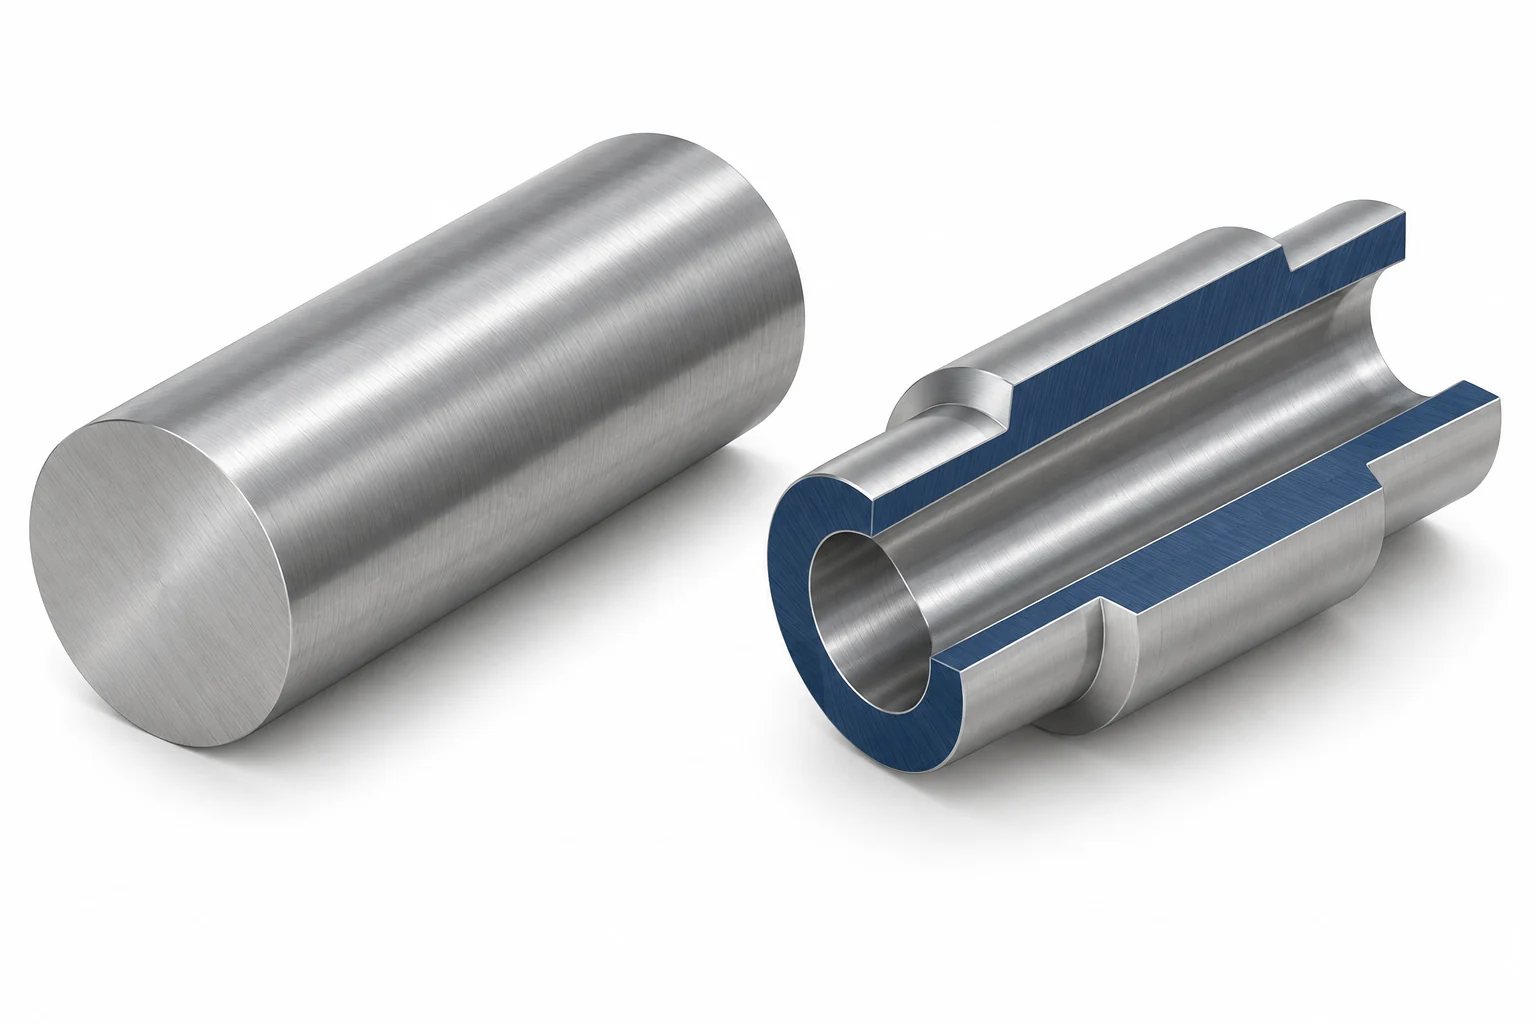
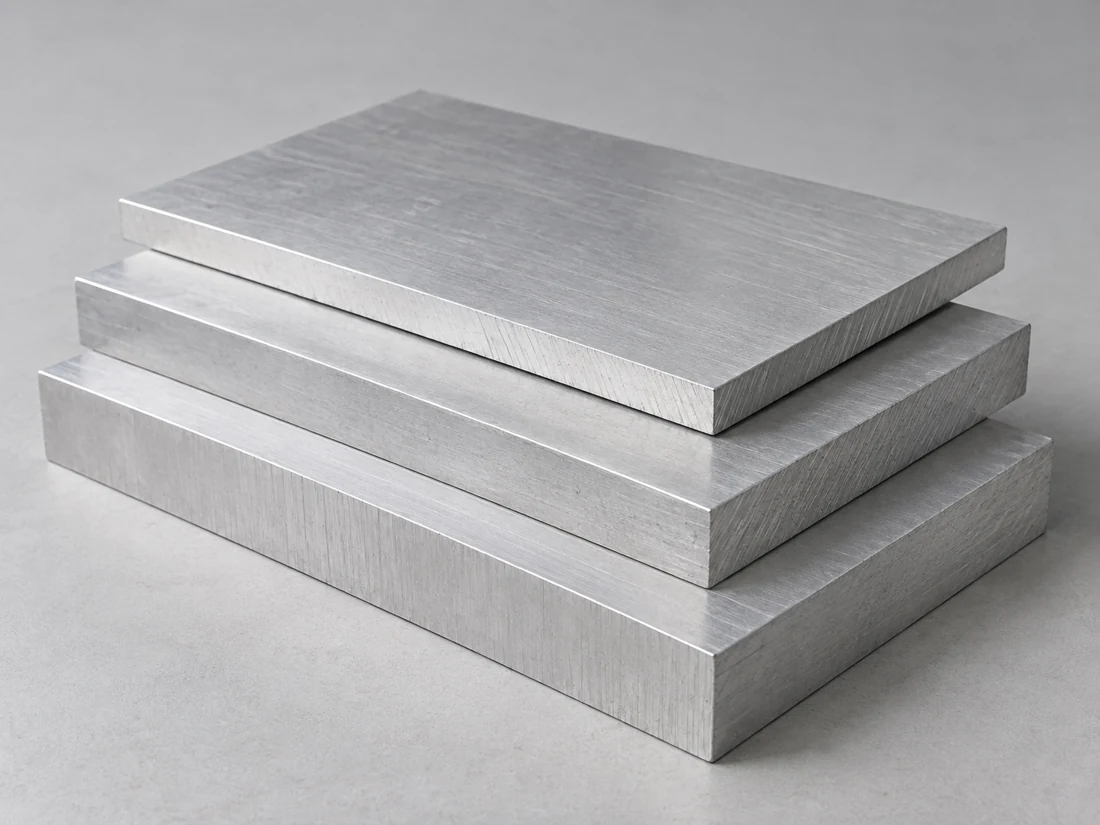
Minimiarvo on hyväksyntäraja nimetylle materiaalituotteelle, ei sen tyypilliselle mitatulle lujuudelle. Testitulos, joka ylittää kyseisen minimin, voi täyttää tilatun spesifikaation; se ei muuta laadukategoriaa eikä korvaa valmiin komponentin piirustuksessa asetettuja vaatimuksia.[1] [2]
316- ja 316L-sarakkeet säilyttävät omat erilliset lujuusvähimmäisarvonsa ja yhteisen ilmoitetun tuotemuodon.
| Ominaisuus | 316 / S31600 | 316L / S31603 | Perusta |
|---|---|---|---|
| Hiili (% massaprosenttia) | ≤0.08 | ≤0.03 | Koostumuksen enimmäisarvo |
| Molybdeenin määrä (% massaprosentteina) | 2.0–3.0 | 2.0–3.0 | Koostumuksen vaihteluväli |
| Kromin määrä (% massaprosentteina) | 16.0–18.0 | 16.0–18.0 | Koostumuksen vaihteluväli |
| Vetolujuus (MPa) | ≥515 | ≥485 | Aineen vähimmäisarvo |
| 0,2 %:n siirtymälujuus (MPa) | ≥205 | ≥170 | Aineen vähimmäisarvo |
| Venymä (%) | ≥40 | ≥40 | 2 tuumaa / 51 mm mittapituus |
| Brinell-kovuus (HB) | ≤217 | ≤217 | Aineen enimmäisarvo |
Lähteet: ATI 316/316L/317/317L -tekniset tiedot (2012), pehmeäksi hehkutettu levy, levyt ja nauhat niiden ilmoitetun ASTM A240 / ASME SA-240 -perustan mukaisesti; United Performance Metals mainitsee samat valitut 316/316L -arvot. Nämä viitteet säilyttävät tuotteen ja käsittelyn perustan. Tilatun tuotteen nykyinen ohjaava spesifikaatio määrittää hyväksyntävaatimukset; sauvatuotteilla ja kylmämuokattuilla tuotteilla on erilliset vaatimukset.
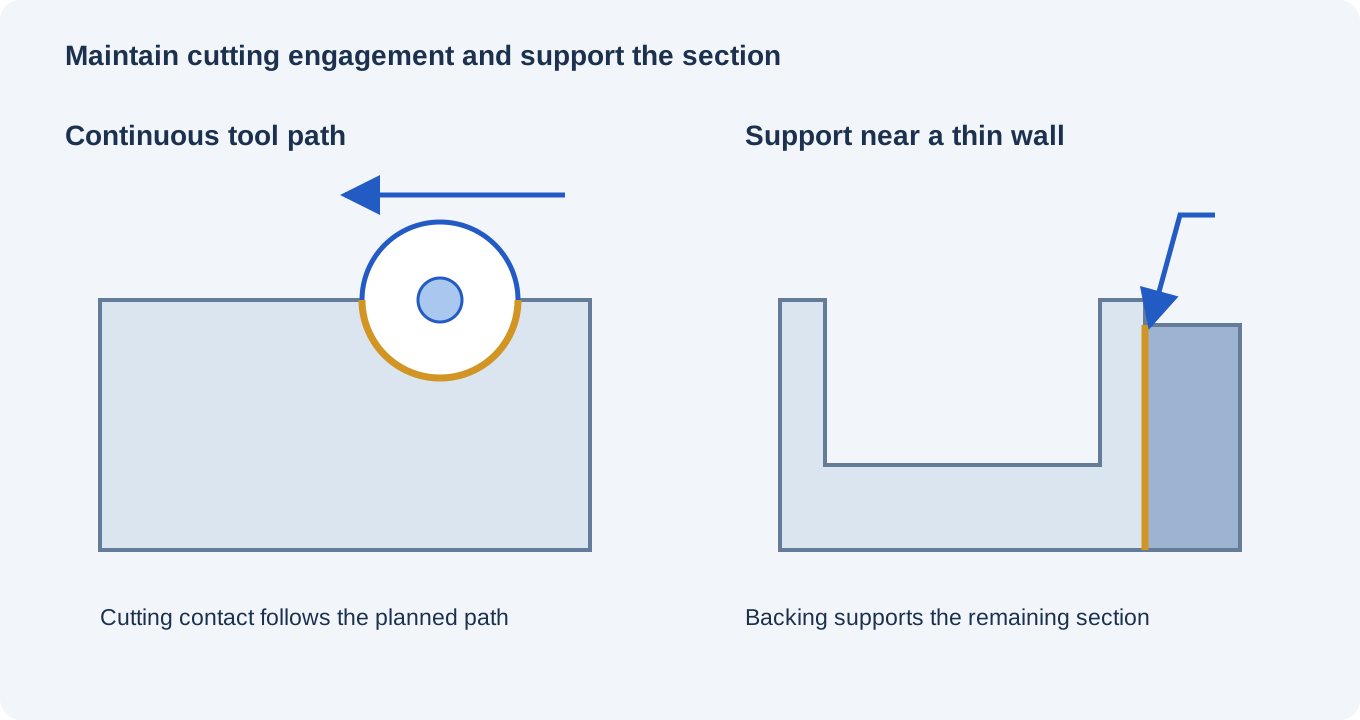
Austeniittinen ruostumaton teräs voi kovettua työstön aikana. Suunnittelemme leikkausprosessin ja työkalun kosketuksen siten, että materiaalia poistetaan eikä toistuvasti hankata jo työstellään pinnalla. Lähtöaineen tila ja katkoviivaiset piirteet vaikuttavat tähän suunnitteluun.
Yhdistelmäliittimeen tai runkoon voidaan yhdistää syvä poraus, kierreportti ja risteävä reikä. Suunnittelemme työkalun pääsyn ja lastujen poiston koko yhteyden osalta, mukaan lukien myös myöhempänä vaiheena työstettävät sisäiset reunat.
Kotelo seinä tai pitkä holkki voi taipua leikkausta ja kiinnitystä vastaan. Tuettu karjakuulaminen ja lopulliset käsittelyvaiheet säilyttävät tärkeän reunan, porauksen tai kiinnityspinnan ilman, että kiinnitinvoimaa käytetään vapautetun geometrian korvaamiseen.[3]
Jokainen liitännän tarkistetaan piirustuksen mukaisesti määritellyssä lopullisessa pinnatilassa.
| Ominaisuus | Vaatimus tai viite | Hyväksytty tila | Tarkastus |
|---|---|---|---|
| Valittu sijoitusrunko | Ø20 H7: 20.000–20.021 mm | Piirustuksessa valitulla tavalla määritellyn pinnanjäljen jälkeen | Valmiin reiän mittaus |
| Tiivistyspinta | Piirustuksen geometria, paikallinen karheus ja reunarajat | Määritelty toimituspinta | Koko-, geometria- ja karheustarkastukset |
| Yhdistetyt sisäiset reiät | Yhteyden geometria, reunat ja puhtausvaatimukset | Lopullisen jäysteenpoiston ja puhdistuksen jälkeen | Sovittu sisäinen tarkastus- ja puhtausmenetelmä |
| Hitsattu tai hiotu liitoskohta | Lopulliset piirustusmitat ja koneistetut alueet | Sisällettyjen, kyseiseen liitoskohtaan vaikuttavien toimenpiteiden jälkeen | Sovellettavat mitalliset ja pintatarkastukset |
Ø20 H7 -rajat ovat valittu ISO 286 -viite, ei oletussovitus kaikille 316-osille. Tiivistysteho, sisäinen puhtaus ja käyttötestaus säilyttävät omat hyväksyntäperusteensa.
Kirkkaan tai passivoituneen komponentin mittoja on edelleen tarkistettava. Puhtaus ja pintakäsittelyn tulos raportoidaan kumpikin omaa hyväksymisperustettaan vasten.
Kuiva ulkopuolinen kiinnike ja jatkuvasti kosteutta saava kulkureitti voivat kohtailla hyvin erilaisia olosuhteita. Kloridit, lämpötila, saostumat ja nesteen kemiallinen koostumus vaikuttavat paikallisesti syntyvään korroosioon; vaadittu seos valitaan juuri kyseiseen altistumiseen, ei yleiselle ”merikäyttö”-tunnisteelle.
Tiukat välistöt tiivisteen alla, kierreliitoksessa jäänyt kertynyt neste ja tyhjentämättömät syvennykset voivat luoda paikallisesti paljon ankarammat olosuhteet kuin avoin pinta. Valmis suunnittelu määrittää kosketusvälin ja tyhjennyksen; koneistus säilyttää tarkoitetun pääsyn ja geometrian.
Ruostumattomien metallien kosketusparit voivat tarttua toisiinsa kuormituksen ja liikkeen vaikutuksesta. Kierreliitos, pinnan laatu, vastakappaleen materiaali ja mahdollinen sallittu voitelu ovat asennusvalintoja; korrosionkestävä seos ei automaattisesti ole alhaisen kitkan laakerimateriaali.[3]
Myöhempää hitsausta tai pysyvästi suljettua liitosta voidaan käyttää sisäpinnan puhdistamiseen tai tarkastukseen vaikeasti. Pidämme määritellyt koneistus- ja viimeistelyvaiheet linjassa tämän pääsyn kanssa, erityisesti tiivistysalueen tai yhteydessä olevan kulkureitin ympärillä.
Liitos vaatii oikean suhteen virtausaukon, tiivistysominaisuuden ja kiinnityksen välillä. Tämä geometria mahdollistaa valitun tiivisteen ja vastakappaleen toimivan suunnitellulla tavalla; se on tarkempi kuin nimellisen putken tai liitännän koon sovittaminen.
Kannen reuna sulkeutuu asennetun instrumentin ympärille, kun taas tuentanupit pitävät sitä paikoillaan. Niiden korkeudet, varavat ja kiinnityksen saavutettavuus määrittävät, voidaanko kotelo kokoonpanna ja avata uudelleen ilman, että instrumenttiin kohdistuu kuormaa kotelokammion seinämää vasten.
Tiivistystie, tuentajournali ja kytkentäistuin ovat eri kosketustehtäviä. Niiden sijainti ja pinnan kunto seuraavat vastintiivisteen tai laakeroinnin vaatimuksia, ja kulumiskestoikä arvioidaan näitä kontaktikuormia vasten.
Kiinnityslevy kantaa kiinnitettyä osaa sen toiminta-alueiden ja kiinnityskuvion kautta. Saavutettavat kulmat sekä kiinnityksen ympärillä oleva välistys voivat myös auttaa asennettua kokoonpanoa tyhjentymään ja puhdistumaan ilman, että kantavia kosketuspintoja muutetaan.
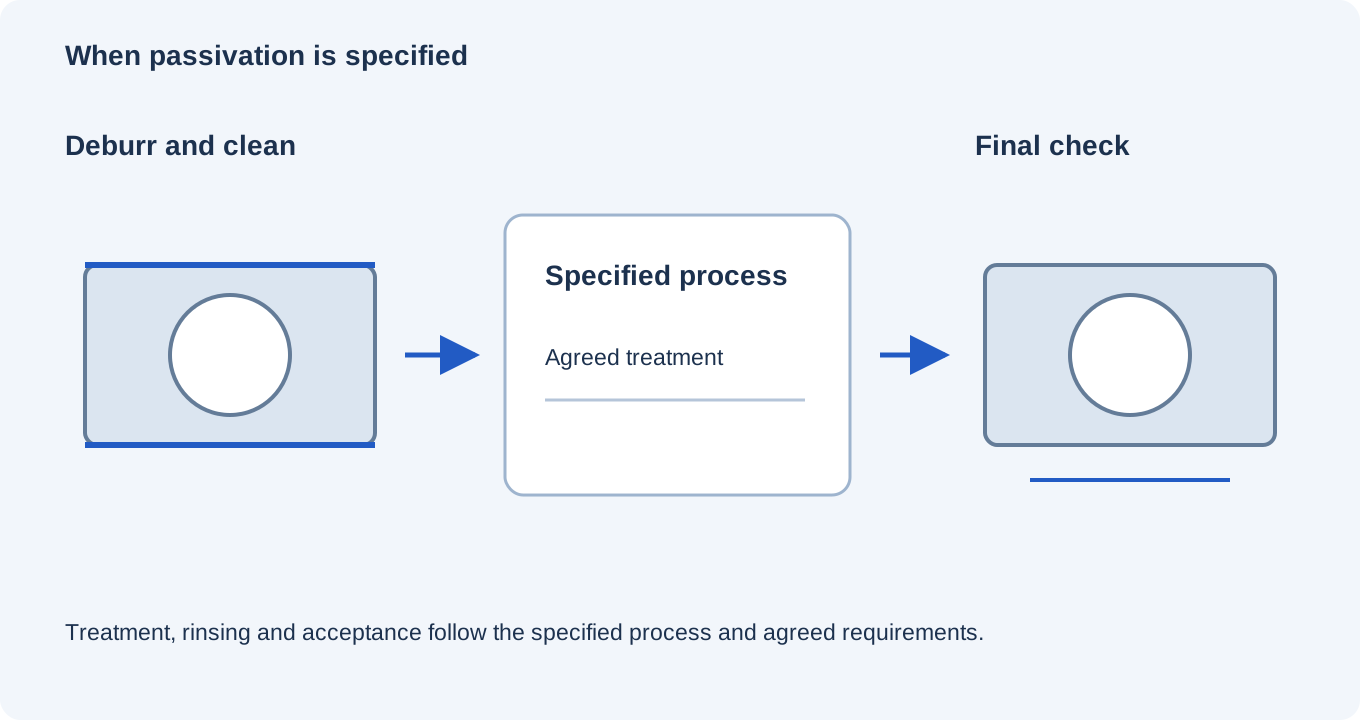
Poistamme määritellyt jäysteet ja koneistusjäämät saavutettavilta pinnoilta ja sisäisiltä liitoksilta. Puhdistus ja tarvittaessa tapahtuva deskalointi suoritetaan ennen valittua kemiallista käsittelyä; lastuja ja voiteluainetta ei jätetä passivaation tehtäväksi.
Passivaatio poistaa pinnallisesta kontaminaatiosta esimerkiksi vapaata rautaa ja tukee ruostumatonta terästä sen passiivisen pinnan muodostumista. Se ei ole pinnoitettu suojakerros. Sovittu prosessi ja hyväksyntätarkastus noudattavat komponentin laadun ja pinnan kuntoa.
Tiivistyspinta, liukupinta ja näkyvä ulkopinta voivat vaatia erilaisia pinnankäsittelyjä. Pidämme piirustuksessa määritellyt karheusarvot, polerointialueet ja reunarajat erillään, jotta ulkonäön parantava käsittely ei poistaisi toiminnallisesti tärkeää ominaisuutta.
Puhdistettu osa säilytetään erillään uudelleen kontaminoitumisen lähteistä ja suojataan sopimuksessa määritellyn toimitusehdon mukaisesti. Sisäiset aukeamat ja kosketuspinnat noudattavat määriteltyjä käsittely- ja pakkausvaatimuksia.
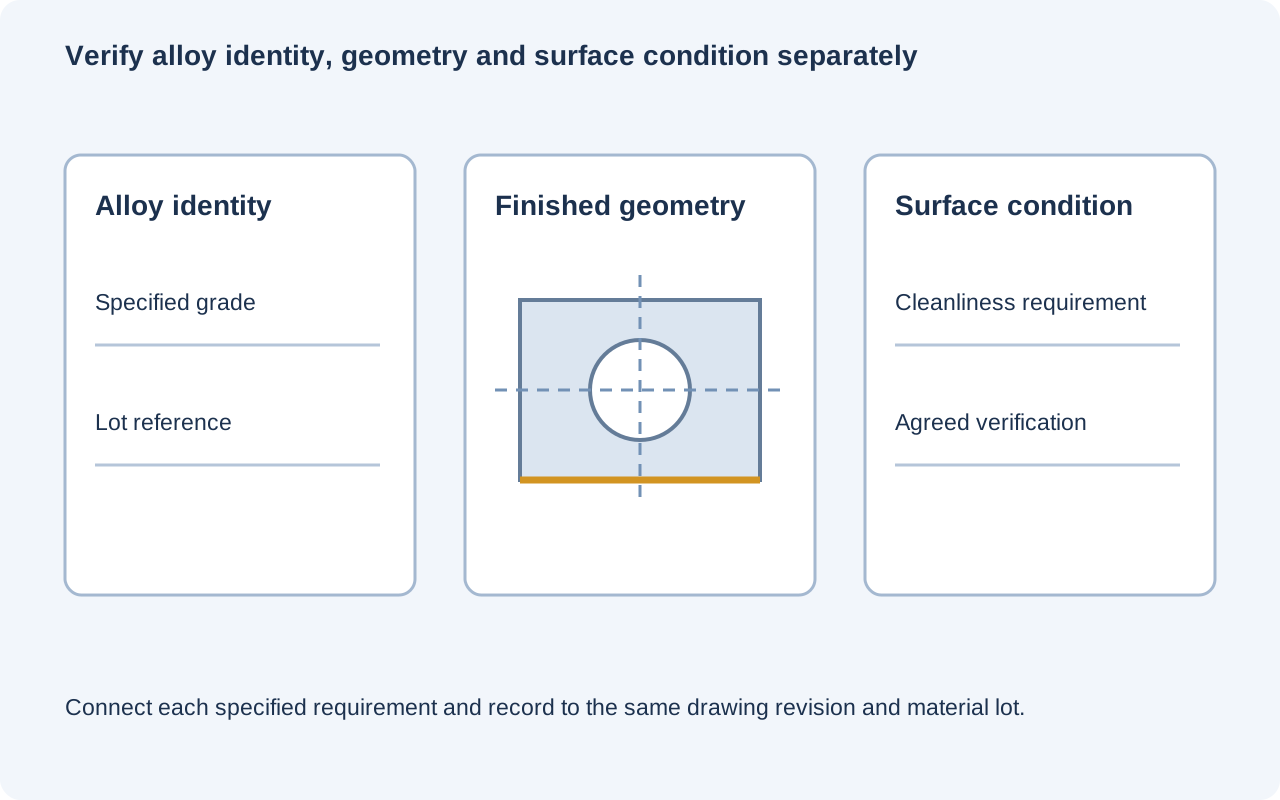
Vaadittu materiaalitietue määrittelee seoksen, tuotteen muodon ja toimitusehdon, mukaan lukien kaksinkertainen sertifiointi, jos se soveltuu. Säilytämme sen yhteyden komponentin erästä ja hyväksytyn piirustuksen versiosta.
Tarkistamme määritellyt poraukset, pinnat ja mittapistesuhteet niiden lopullisessa hyväksytyssä tilassa. Mittausohjelma erottaa mitat, paikallisesti mitatun pinnankarheuden ja sisäisten reunojen hyväksynnän eikä tallenna ainoastaan kokonaismittausta ulkopuolelta.
Passivoitumis- tai puhtaustava vaatii omat hyväksyntämenetelmänsä ja tietueensa. Paine-, vuototestausta, hygieniatarkastusta tai muuta käyttökohteen mukaisesti vaadittua kelpoisuutta koskeva vaatimus on erillinen, erikseen määritelty soveltamisala; sitä ei päätellä seossertifikaatista tai koneistetun komponentin ulkonäöstä.
Tilattu laatu ja varastotila vaikuttavat materiaalin valintaan ja työstöön. Pyöreä raakapala, joka on lähellä holkkiin sopivaa ulkokehää, ja levy, joka leikataan alaspäin kantakappaleeksi, jättävät eri määrän käyttämättömää raakamateriaalia.
Syvät liitokset, katkaistut leikkaukset ja kevyet osat voivat lisätä työkalujen vaihtoja, tukirakenteita ja lastunpoiston työtä. Saavuttamaton sisäkulma voi olla kalliimpi viimeistellä ja tarkistaa kuin vastaava näkyvä kulma.
Määritellyt kiillotus-, puhdistus- ja passivoitustoimenpiteet sekä niiden hyväksyntätarkastukset lisäävät erillisiä toimenpiteitä. Vaadittu sisäinen pääsy ja erillisesti ohjattavien pintojen lukumäärä vaikuttavat tähän työhön, eikä pinnanlaatua hinnoitella pelkästään osan painon perusteella.
Ohjelmointi, asennus ja alustava kiinnittimen valmistus jakautuvat yhdessä valmistettavien osien kesken. Saman hyväksytyn raakamateriaalin ja pinnan käsittelyreitin toistaminen mahdollistaa tämän valmistustyön uudelleenkäytön; muutettu laatu tai hyväksyntäehto voi vaatia uuden suunnitelman.
Sovintonäyte voi vahvistaa asennusalueen saavutettavuuden, kantteen sulkeutumisen tai kohdeosan kanssa tapahtuvan kiinnityksen. Tämä koe pidetään erillään lopullisesta nestekokeesta sekä tuotannossa vaadittavista pinnan- tai käyttökoekokeista.
Tuotantovertailunäyte valmistetaan tarkoitetusta laadusta, raaka-ainetilasta ja valmiista pinnoista. Hyväksyntä kattaa määritellyt tiivistyspinnat, sisäiset reunat ja kosketuspinnat, eikä se perustu pelkästään ulkoiseen ulkonäköön.
Erikoistuote valmistetaan hyväksytyn piirustuksen versiolla, materiaalimäärittelyllä ja viimeistelylaajuudella. Muutokset osan kulkuun, tiivistysliitokseen tai käsittelyvaatimukseen ratkaistaan ennen kuin loput osat valmistetaan.
Uusi pesukemikaali, lämpötila tai kohdemateriaali voi muuttaa muuten muuttumatonta 316-osaa koskevaa soveltuvuutta. Muuttumaton toistokappale noudattaa hyväksyttyä komponentin ja toimituksen määrittelyä.
Ei, jos julkaistu vaatimus edellyttää myös 316-luokan vetolujuutta. Kaksoissertifiointi tarkoittaa, että todellinen tuote täyttää molempien merkintöjen soveltuvat vaatimukset. Materiaalitodistus ja sovellettava tuotespesifikaatio ovat se, mikä tukee 316-merkintää, kaksoissertifioinnin kautta molempiin nimikkeisiin.
Ei. Alhaisempi hiilipitoisuus ratkaisee ensisijaisesti sensitiivisyyden ja raerajojen korroosion hitsauksen jälkeen. Pistekorroosion ja rakokorroosion valinta riippuu edelleen seoksen koostumuksesta, pinnan tilasta ja todellisesta altistumisesta. 316L:n valitseminen ei poista kloridien tai rakojen aiheuttamaa rajoitusta pelkästään siksi, että hiilipitoisuusraja on alhaisempi.
Se ei ole anti-hiertymiskäsittely. Passivoiminen ei tarjoa voitelukerrosta eikä ratkaise kierreparin kosketusmekaniikkaa. Materiaaliparit, pinnan laatu, kierreparin kytkeytyminen ja mahdollinen sallittu voitelu kuuluvat edelleen kokoonpanosuunnitteluun, vaikka molemmat komponentit täyttäisivät korroosiosuojakäsittelyn vaatimukset.
Ei. Nämä austeniittiset laadut eivät kovene kuumentamalla ja jäähtymällä – tavallisella karkaustavalla, jota käytetään sopivien seos-terästen koventamiseen. Kylmämuokkaus voi lisätä lujuutta ja kovuutta, mutta se muuttaa myös toimitetun materiaalin tilaa. Vaadittu kulumis- tai lujuusominaisuus edellyttää sopivan materiaalin ja prosessin valintaa pikemminkin kuin oletettua kovennusvaihetta.
Ei automaattisesti. Hitsausoksidit ja kalkki vaativat määritellyn puhdistus- tai kalkinpoistovalmistelun; passivaatio ei korvaa tätä työtä. Komponentti, joka hitsataan koneistuksen jälkeen, vaatii siitä huolimatta sopivan lopullisen pinnankäsittelyreitin hitsin ja sen ympäristön osalta, mukaan lukien pääsy niihin pintoihin, jotka ovat merkityksellisiä.
Ei. ATI tunnistaa voimakkaita pelkistäviä happoja, kuten suolasäppää, mahdollisesti haitallisiksi näille ruostumattomille teräsluokille. Puhdistimen kemiallinen koostumus, pitoisuus, lämpötila ja kosketusaika täytyy sovittaa komponenttiin ja sen käyttöpolkuun. Puhdistusvaihe on altistumistilanne, joka on arvioitava, vaikka normaali käyttöneste olisi muuten hyväksyttävä.
Jaa komponentin piirustus, materiaalimäärittely ja määrä. Sisällytä vaadittu pinnanlaatu sekä mahdollinen nesteen tai puhdistusaineen altistuminen, joka vaikuttaa osaan; tarjoamme hintaa sovitusta koneistus- ja viimeistelylaajuudesta.
Luokan, tuotteen tilan ja pinnankäsittelyn viitteet edellä mainittuja eroja varten.
Käytämme Google Analyticsia ymmärtääksemme, miten sivustoa käytetään. Analytiikkaevästeet asetetaan vain suostumuksellasi. Tietosuojaseloste
