Vai al contenuto
VETCNCCNC MANUFACTURING
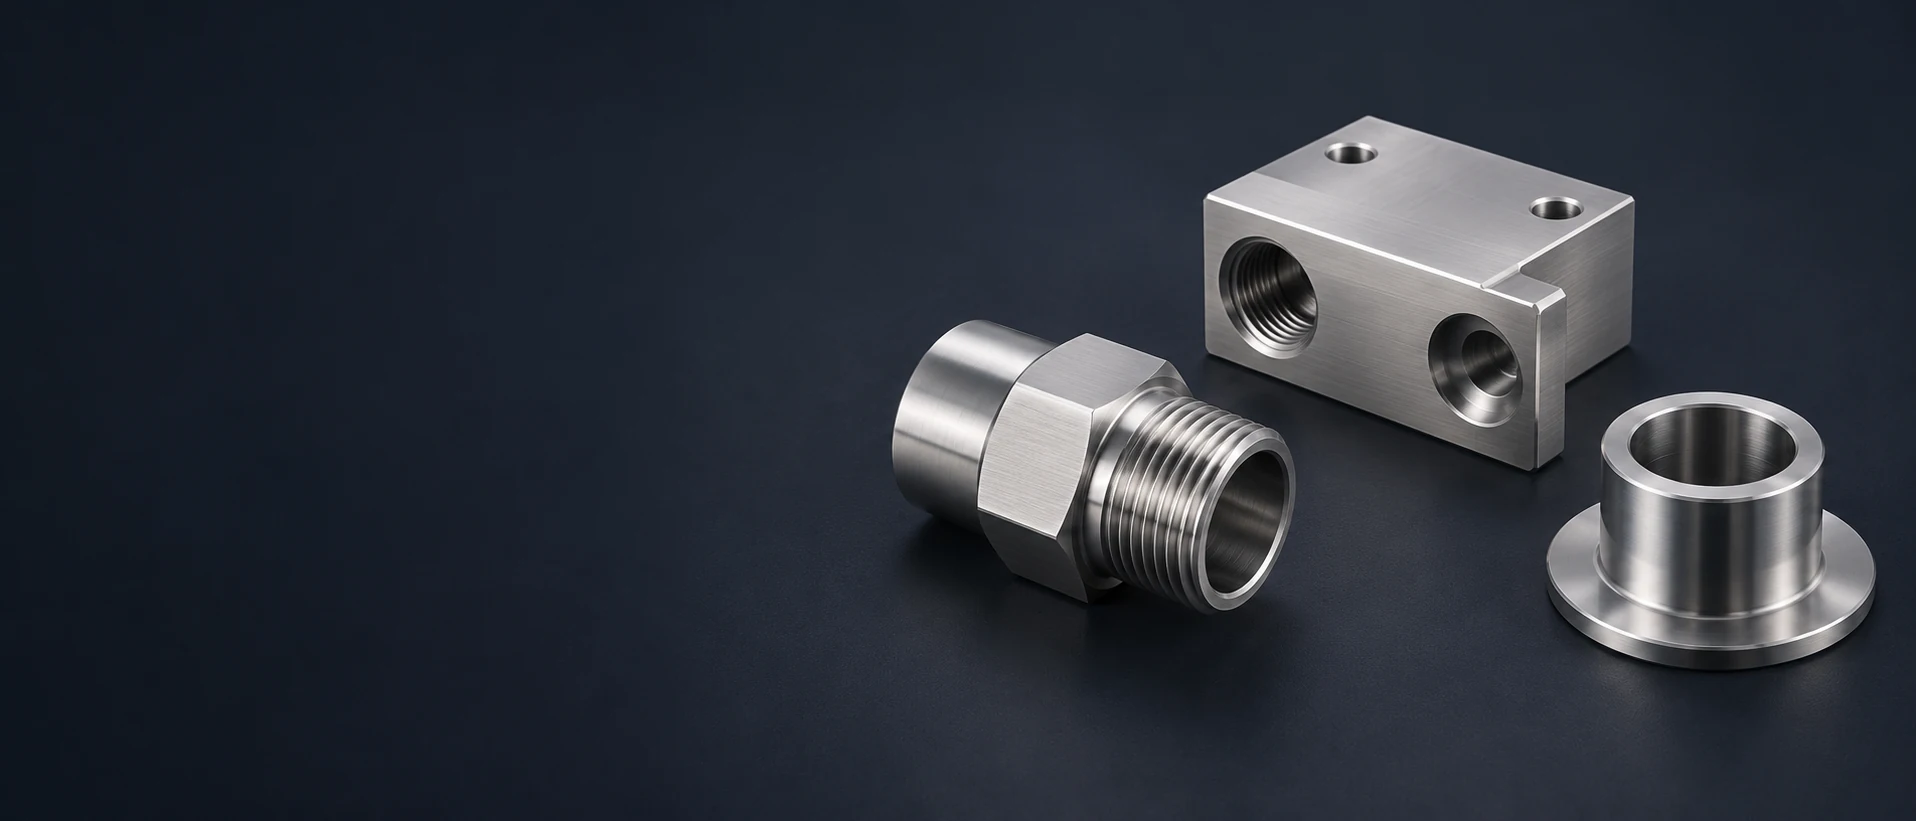
Connettore filettato cavo in argento accanto a un blocco corpo con porti e a una manica flangiata

lavorazione CNC in acciaio inossidabile 316
per parti destinate a impianti fluidi ed equipaggiamenti

Confronta 316 e 316L

Connettori, alloggiamenti e componenti per apparecchiature in 316

6 tipi di componenti

Corpi di connettori per fluidi

Realizziamo torniture dei fori dei connettori, delle estremità filettate, delle spalle e dei dettagli per l’impiego della chiave. L’apertura di flusso, la filettatura di fissaggio e la caratteristica di tenuta rispettano il disegno del componente rilasciato.
Blocchi per corpo valvola

Blocchi per corpo valvola Combinare i tratti con le facce di porto, i sedili interni e i dettagli di fissaggio. Realizziamo le caratteristiche del corpo e l’accesso specificato per la rimozione dei bava nei fori collegati.

Involucri per strumenti

Realizziamo fresature di cavità per strumenti, sedi per coperchi e punti di fissaggio negli alloggiamenti in 316 o 316L. Lo spazio di sgancio della cavità e il bordo di tenuta rimangono distinti dalle caratteristiche interne di fissaggio.

Manicotti con flangia

Un manicotto flangiato combina un foro aperto, un diametro di centraggio e una faccia di appoggio assiale. Realizziamo tali interfacce insieme ai fori della flangia e ai bordi di ingresso specificati.

Alberi di pompa e alberi a gradini

Realizziamo torniture di zone di appoggio (journal), spalle e dettagli di accoppiamento, quindi aggiungiamo piani, scanalature o altre caratteristiche trasversali specificate. L’allineamento dell’albero e la superficie a contatto con la guarnizione sono controllati come caratteristiche distinte sul disegno.

Staffe per apparecchiature di processo

Realizziamo fresature di facce di montaggio, scanalature e schemi di fissaggio per staffe per apparecchiature. Le zone di contatto e le superfici accessibili alla pulizia seguono il disegno, anziché essere arrotondate in una finitura estetica generale.

Forniamo questi componenti come elementi lavorati definiti dal disegno, nello stato specificato di acciaio inossidabile 316 o 316L, con la finitura concordata e l’ambito di ispezione stabilito.

316, 316L e lo stato del prodotto fornito

316: una lega austenitica contenente molibdeno

L’acciaio inossidabile 316 contiene molibdeno per migliorare la resistenza alla corrosione da pitting e da fessurazione rispetto ai comuni acciai inossidabili cromo-nichel come il 304. La reale natura del fluido, la temperatura e la geometria delle fessure determinano comunque l’idoneità; il semplice numero della lega non autorizza di per sé l’esposizione.[1]

Distinzione materiale
Leghe contenenti molibdeno con resistenza alla corrosione dipendente dall’ambiente.

316L: tenore di carbonio ridotto per applicazioni saldate

Il limite inferiore di tenore di carbonio nell’acciaio inossidabile 316L riduce il rischio di sensibilizzazione e di corrosione intergranulare dopo la saldatura. Si tratta di una scelta di materiale legata al processo di fabbricazione, non di un sostituto per la preparazione della zona di saldatura o per la selezione di un ambiente operativo adeguato. [1] [2]

Distinzione materiale
Il basso tenore di carbonio riguarda lo stato del materiale nella zona influenzata dalla saldatura.

Materiale certificato a doppia norma

Un prodotto fornito può essere certificato sia come 316 che come 316L qualora soddisfi i requisiti applicabili di entrambi i tipi. Manteniamo tale identità legata al record effettivo del materiale e alla specifica del prodotto, anziché considerare ogni semilavorato 316L come automaticamente certificato per entrambi i gradi. [2]

Distinzione materiale
Il certificato indica quali requisiti il prodotto effettivo soddisfa.

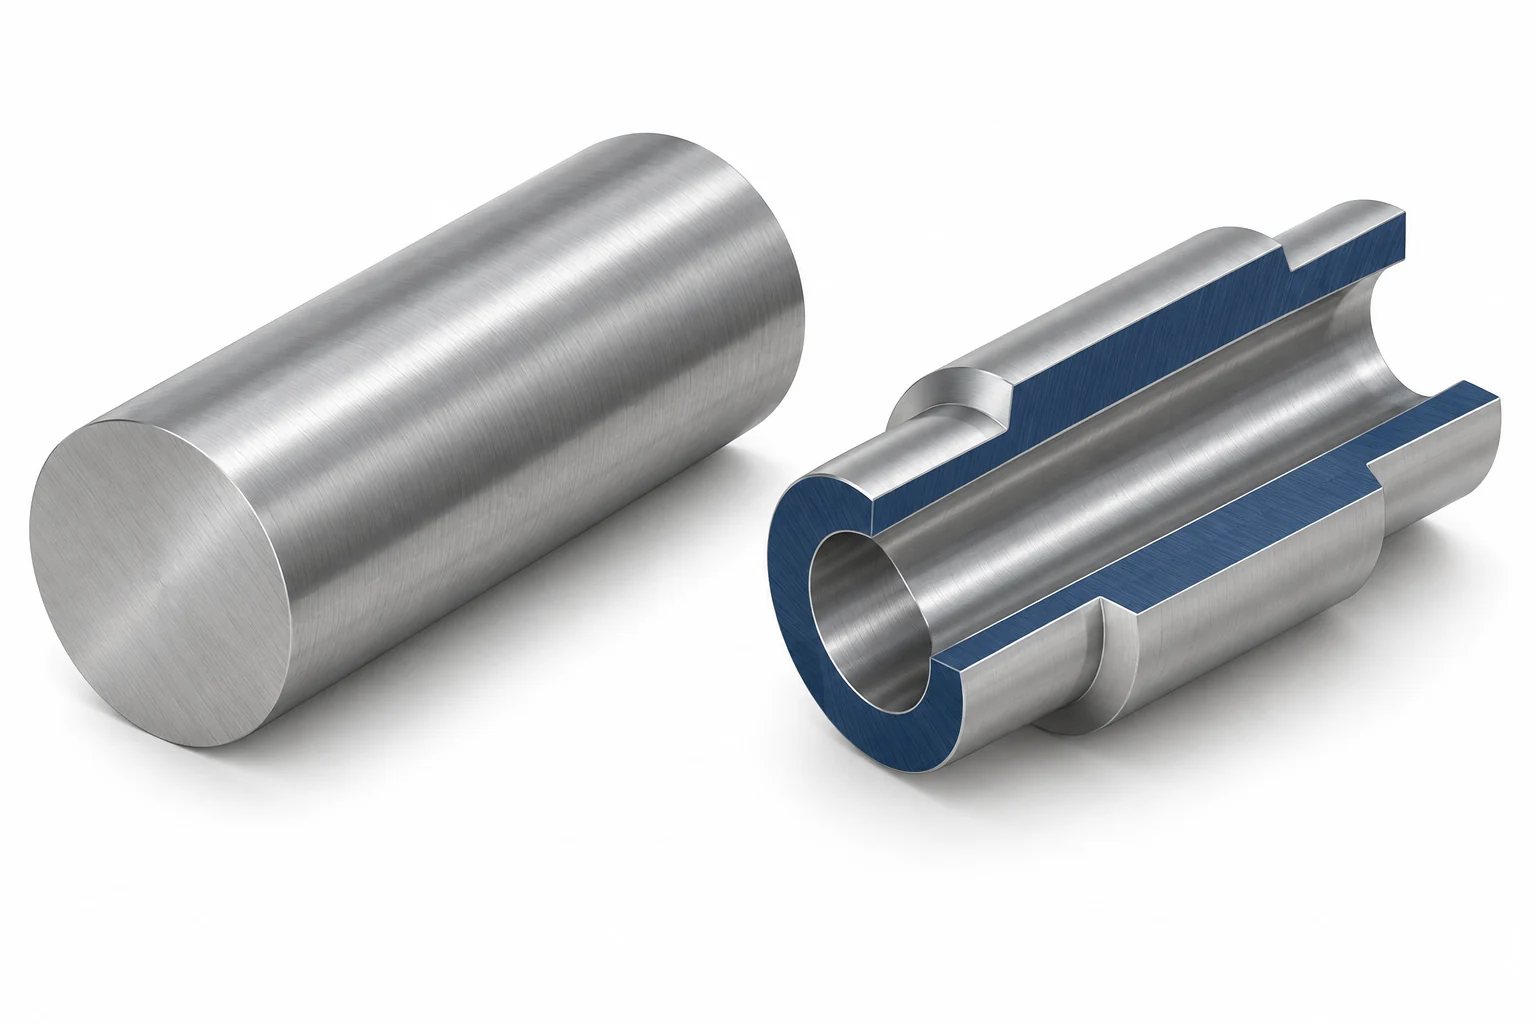
I semilavorati ricotti e quelli lavorati a freddo sono materiali di partenza diversi

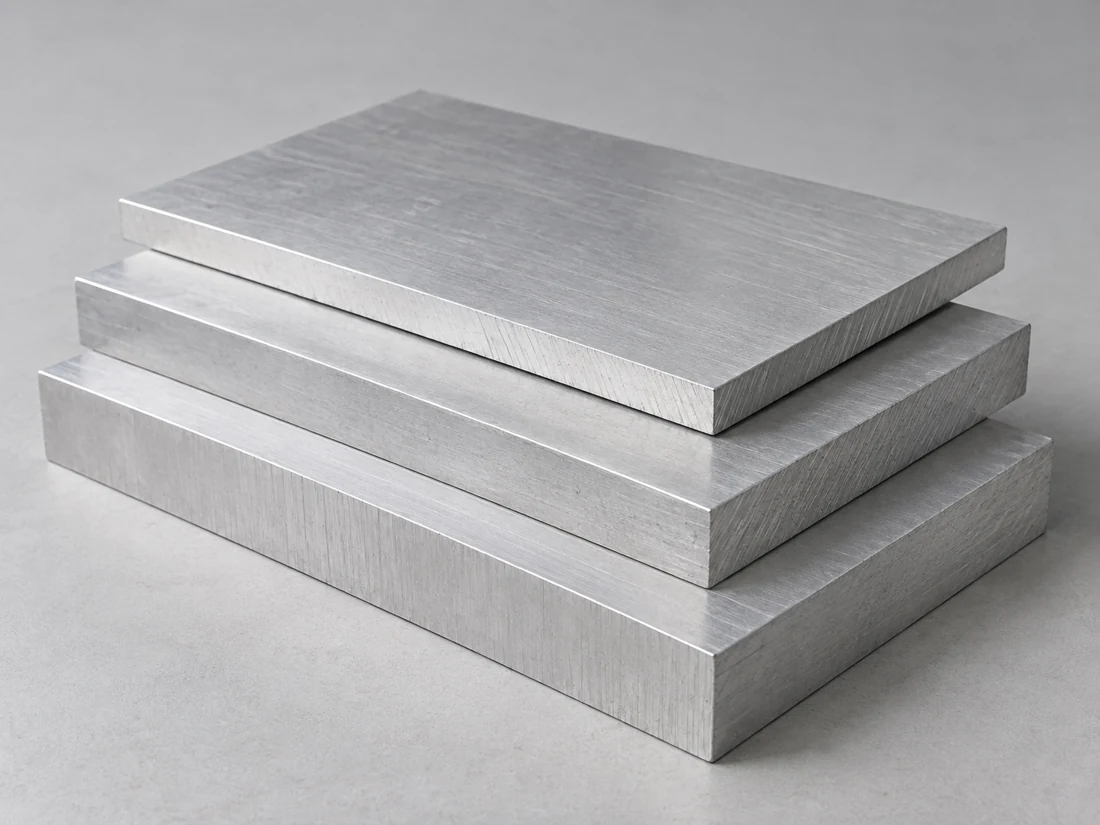
La tabella seguente si riferisce ai prodotti piani ricotti. Un tondo, un prodotto cavo o un semilavorato lavorato a freddo hanno invece specifiche e basi proprietà proprie. Utilizziamo lo stato del materiale ordinato per pianificare la lavorazione, anziché applicare gli stessi valori di resistenza a ogni componente in 316.

Distinzione materiale
La forma del prodotto e la lavorazione precedente rimangono parte della definizione materiale.
Billette rotonda in argento massiccio accanto a una boccola a gradini sezionata con foro passante assiale
Tre sagomati di piastre rettangolari in argento sovrapposte, con facce ampie e piane e bordi segati

Requisiti minimi e risultati misurati sul materiale fornito

Un valore minimo rappresenta un limite di accettazione per il prodotto in materiale nominato, piuttosto che la sua resistenza tipica misurata. Un risultato di prova superiore a tale valore minimo può soddisfare la specifica ordinata; non modifica tuttavia il grado né sostituisce i requisiti dimensionali del disegno del componente finito. [1] [2]

Le colonne relative al 316 e al 316L mantengono i rispettivi valori minimi di resistenza e la comune forma di prodotto dichiarata.

Riferimento per prodotti piani ricotti in acciaio inossidabile 316 e 316L
Proprietà316 / S31600316L / S31603Base
Carbonio (% in massa)≤0.08≤0.03Composizione massima
Molibdeno (% in massa)2.0–3.02.0–3.0Composizione compresa nell’intervallo
Cromo (% in massa)16.0–18.016.0–18.0Composizione compresa nell’intervallo
Resistenza a trazione (MPa)≥515≥485Valore minimo del materiale
Resistenza a snervamento allo 0,2 % (MPa)≥205≥170Valore minimo del materiale
Allungamento (%)≥40≥40Lunghezza di base di 2 pollici / 51 mm
Durezza Brinell (HB)≤217≤217Valore massimo del materiale

Fonti: Scheda dati tecnici ATI 316/316L/317/317L (2012), lastre, lamiere e nastri ricotti secondo la base ASTM A240 / ASME SA-240 dichiarata; United Performance Metals elenca gli stessi valori selezionati per le leghe 316/316L. Questi riferimenti preservano la base relativa al prodotto e alle condizioni. La specifica vigente applicabile al prodotto ordinato ne stabilisce i criteri di accettazione; prodotti in barra e prodotti lavorati a freddo hanno requisiti separati.

Fresatura e tornitura di componenti in acciaio inossidabile 316

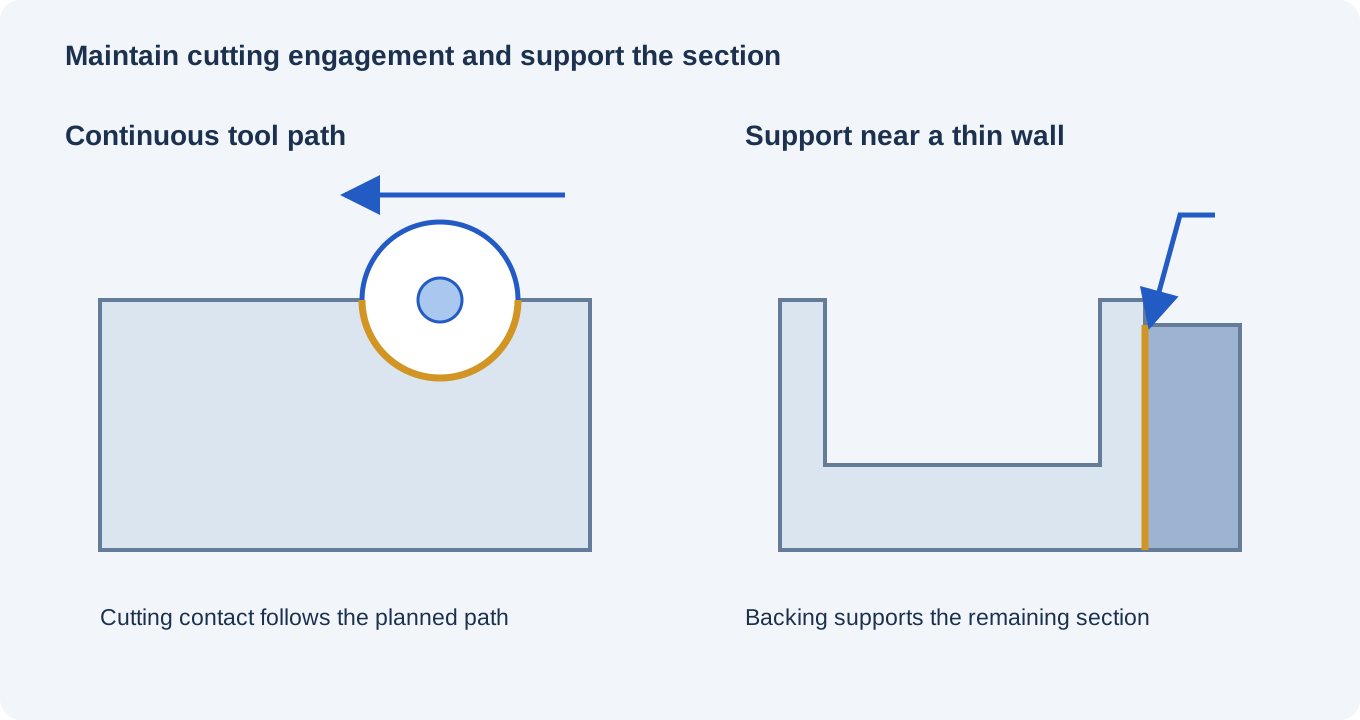
Ingaggio di taglio in vista dall'alto accanto al supporto di controspinta vicino a una sezione a parete sottile

Taglio continuo attraverso la sezione prevista

Gli acciai inossidabili austenitici possono indurirsi per deformazione plastica durante la lavorazione. Pianifichiamo il taglio e l’ingresso dell’utensile in modo da asportare materiale anziché strofinare ripetutamente una superficie già deformata. Lo stato della materia prima e la presenza di caratteristiche interrotte influenzano tale pianificazione.

Fori passanti, filettature e canali collegati

Un raccordo o un corpo possono integrare un foro profondo, un porto filettato e un foro intersecante. Pianifichiamo l’accesso dell’utensile e l’espulsione dei trucioli per l’intera connessione, compresi i bordi interni raggiunti dall’operazione successiva.

Pareti sottili e geometrie rilasciate

Una parete di alloggiamento o una lunga bussola possono deformarsi sotto l’azione di taglio e serraggio. Le passate di sgrossatura e di finitura, eseguite con adeguato supporto, preservano il bordo, l’alesaggio o la faccia di montaggio critici, senza ricorrere alla forza del dispositivo di fissaggio per compensare la geometria rilasciata. [3]

Accoppiamenti, superfici di tenuta e bordi interni

Albero, manicotto in 316 e alloggiamento: interfacce di assemblaggio separate.Sezione concettuale di un albero centrale, un manicotto anulare in 316 e un alloggiamento circostante. Il disegno definisce ciascuna interfaccia e il suo stato finale.CarcassaManicotto in 316.Albero di accoppiamentoConcetto di interfaccia
Un accoppiamento dimensionale, una superficie di tenuta e un canale pulito rispondono a domande distinte di accettazione.
Interfacce dei componenti in acciaio inossidabile 316 e accettazione finale
CaratteristicaRequisito o riferimentoCondizione accettataVerifica
Foro di posizionamento selezionatoØ20 H7: 20.000–20.021 mmDove indicato dal disegno, dopo la finitura specificataMisura del foro finito
Superficie di tenutaGeometria del disegno, rugosità locale e tolleranze sugli spigoliSuperficie consegnata specificataControlli di dimensione, geometria e rugosità
Fori interni collegatiRequisiti geometrici di collegamento, sugli spigoli e di puliziaDopo la sbavatura e la pulizia finaliMetodo concordato di ispezione interna e di pulizia
Interfaccia saldata o lucidataDimensioni finali del disegno e aree lavorateDopo le operazioni incluse che interessano quell’interfacciaControlli dimensionali e superficiali applicabili

I limiti Ø20 H7 sono un riferimento ISO 286 selezionato, non un accoppiamento predefinito per ogni componente in acciaio inossidabile 316. Le prestazioni della guarnizione, la pulizia interna e i test di applicazione mantengono ciascuno la propria base di accettazione.

L’accettazione della dimensione finale e quella della superficie rimangono distinte

Un componente lucido o passivato richiede comunque i relativi controlli dimensionali. Pulizia e risultato del trattamento superficiale sono riportati ciascuno rispetto alla propria base di accettazione.

Dettagli di progettazione per componenti fluidici e strumentali in acciaio inossidabile 316

L’effettiva esposizione a cloruri e temperatura

Una staffa esterna asciutta e un canale continuamente bagnato possono essere soggetti a condizioni molto diverse. Cloruri, temperatura, depositi e composizione chimica del fluido influenzano la corrosione localizzata; la qualità dell’acciaio viene scelta in funzione di tale esposizione, piuttosto che sulla base di un’etichetta generica come «marino».

Fessure e percorsi di drenaggio

Interstizi stretti sotto una guarnizione, fluido intrappolato in un giunto filettato e recessi non drenati possono generare condizioni locali più severe rispetto a una faccia esposta. Il disegno rilasciato definisce il gioco di contatto e il drenaggio; la lavorazione meccanica preserva l’accessibilità e la geometria previste.

Filettature e coppie di contatto scorrevole

Le coppie di contatto in acciaio inossidabile possono grippare sotto carico e movimento. L’ingranamento filettato, lo stato superficiale, il materiale abbinato e qualsiasi lubrificazione consentita sono scelte di assemblaggio; una lega resistente alla corrosione non è automaticamente un materiale per cuscinetti a basso attrito. [3]

Accessibile dopo saldatura o assemblaggio

Una saldatura successiva o un giunto permanentemente chiuso possono rendere difficile la pulizia o l'ispezione di una superficie interna. Manteniamo le specificate fasi di lavorazione meccanica e finitura allineate a tale accessibilità, in particolare intorno a una spalla di tenuta o a un passaggio collegato.

Discutere i requisiti del componente

Componenti in acciaio inossidabile 316 per assemblaggi di fluidi e apparecchiature

Connessioni fluide e interfacce del corpo valvola

Una connessione richiede la giusta relazione tra l’apertura di flusso, la caratteristica di tenuta e il fissaggio. Tale geometria consente alla guarnizione selezionata e al componente abbinato di impegnarsi come progettato; è più specifica del semplice abbinamento di una dimensione nominale di tubo o di porto.

Involucri per strumenti e sensori

Il bordo del coperchio si chiude intorno allo strumento installato, mentre le nervature di supporto lo sostengono. Le loro altezze, i giochi e l’accessibilità per il fissaggio determinano se la scatola può essere assemblata e riaperta senza caricare lo strumento contro la parete della cavità.

Alberi, manicotti e interfacce rotanti

Una pista di tenuta, un perno di supporto e un alloggiamento di accoppiamento hanno diversi compiti di contatto. La loro posizione e lo stato superficiale seguono i requisiti della tenuta o del cuscinetto accoppiati, e la durata a usura è valutata in base a quelle sollecitazioni di contatto.

Supporti intorno alle attrezzature di processo

Una staffa di fissaggio supporta l'elemento collegato attraverso le sue superfici di lavoro e il suo schema di fissaggio. Gli angoli accessibili e lo spazio intorno al punto di montaggio possono inoltre favorire lo scolo e la pulizia dell'insieme installato, senza modificare le facce di contatto portanti.

Pulizia, passivazione e superfici di lavoro

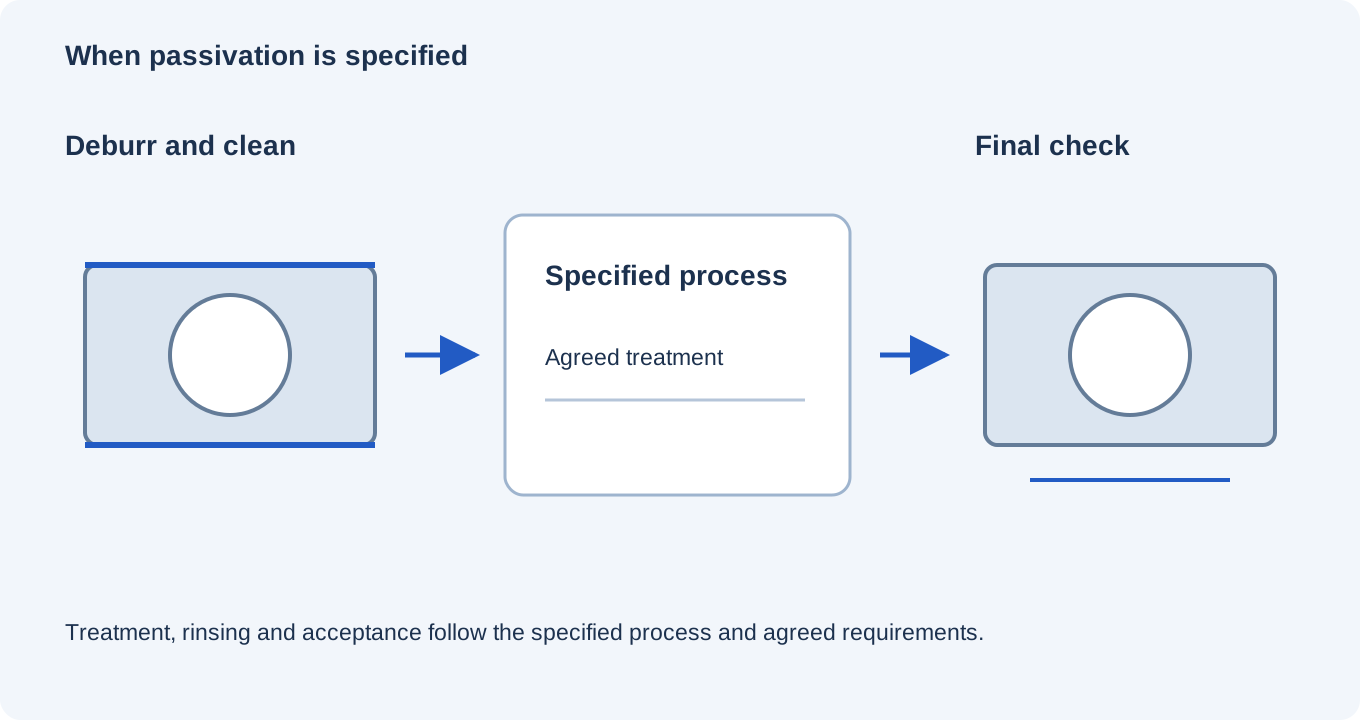
Sequenza condizionale di sbavatura e pulizia, passivazione specificata e controllo finale

Sbavatura e pulizia prima del trattamento

Rimuoviamo le bave e i residui di lavorazione specificati dalle superfici accessibili e dai collegamenti interni. La pulizia e, se necessario, la decapaggio precedono il trattamento chimico selezionato; i trucioli e il lubrificante non vengono lasciati perché la passivazione li risolva.

Passivazione dove specificato

La passivazione elimina le contaminazioni superficiali, come il ferro libero, e favorisce la formazione della superficie passiva dell'acciaio inossidabile. Non si tratta di uno strato protettivo depositato. Il processo concordato e il controllo di accettazione seguono la qualità dell'acciaio e lo stato superficiale del componente.

Aree locali di texture e zone lucidate

Una superficie di tenuta, una zona di scorrimento e un’esterno visibile potrebbero richiedere finiture diverse. Manteniamo distinti i valori di rugosità definiti nel disegno, le aree da lucidare e i limiti dei bordi, in modo che un’operazione estetica non rimuova una caratteristica funzionale.

Manipolazione dopo la pulizia finale

Il componente pulito viene tenuto separato da fonti di recontaminazione ed è protetto per garantire le condizioni di consegna concordate. Aperture interne e superfici di contatto rispettano i requisiti specificati per la manipolazione e l’imballaggio.

Identità del materiale, geometria e registri delle superfici

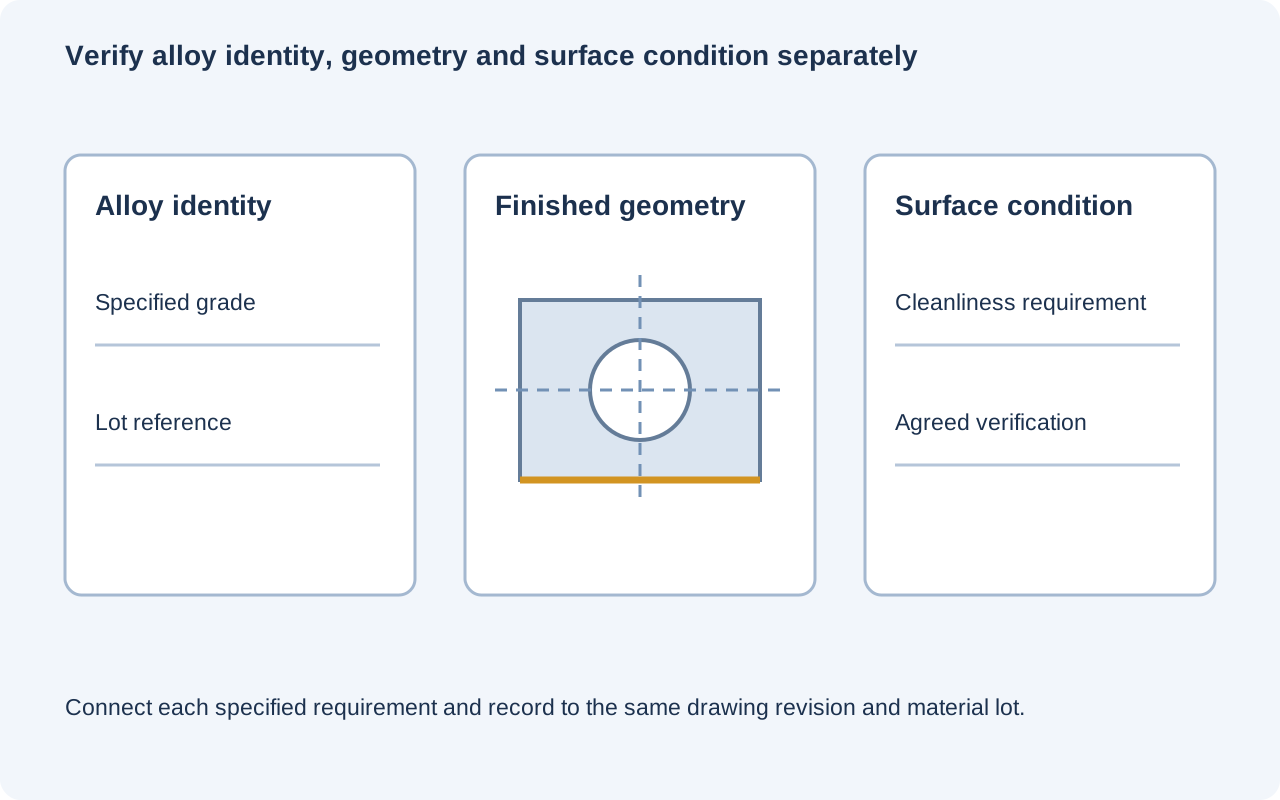
Registri separati sull’identità della lega e sullo stato superficiale, affiancati alla geometria del pezzo relativa ai riferimenti

Il materiale effettivo in acciaio inossidabile 316 o 316L

Il registro richiesto del materiale identifica la lega, la forma di prodotto e lo stato di fornitura, inclusa la certificazione doppia ove applicabile. Manteniamo il suo collegamento con il lotto del componente e con la revisione approvata del disegno.

Geometria finita

Verifichiamo i fori, le facce e le relazioni tra i riferimenti specificati nello stato finale accettato. Il piano di misurazione distingue le dimensioni, la rugosità locale e l’accettabilità dei bordi interni, anziché registrare esclusivamente una dimensione esterna complessiva.

Controlli specificati per superficie e applicazione

Un requisito di passivazione o di pulizia prevede un proprio metodo di accettazione e un proprio registro. La qualifica per pressione, tenuta, igiene o altre applicazioni costituisce un ambito specificato a parte e non è deducibile dal certificato della lega o dall’aspetto del componente fresato.

Cosa influenza il costo della lavorazione dell’acciaio 316?

Grado, forma di prodotto e utilizzo del grezzo

Il grado ordinato e lo stato del materiale grezzo influenzano la scelta del materiale e il lavoro di taglio. Un grezzo cilindrico vicino all’ingombro di una bussola e una lamiera tagliata per ottenere una staffa lasciano quantità diverse di materiale grezzo non utilizzato.

Tempo di taglio e accessibilità interna

Connessioni profonde, tagli interrotti e sezioni sottili possono richiedere ulteriori cambi utensile, supporti e operazioni di evacuazione trucioli. Un bordo interno non accessibile può risultare più costoso da rifinire e verificare rispetto a un bordo visibile analogo.

Preparazione della superficie e verifica finale

Le operazioni specifiche di lucidatura, pulizia, passivazione e i relativi controlli di accettazione costituiscono lavorazioni distinte. L’accessibilità interna richiesta e il numero di superfici controllate separatamente influenzano tale lavoro, anziché far sì che il costo della finitura dipenda esclusivamente dal peso del pezzo.

Quantità di lotto e lavoro di attrezzaggio

La programmazione, l’attrezzaggio e la preparazione iniziale del dispositivo di fissaggio vengono ripartiti sui pezzi realizzati in serie. Ripetendo lo stesso materiale grezzo e lo stesso percorso di lavorazione superficiale già approvati è possibile riutilizzare tale preparazione; una modifica della classe di materiale o delle condizioni di accettazione richiede invece un nuovo piano.

Da un campione di adattamento 316 a componenti ripetuti

Definire lo scopo della prova

Un campione di adattamento può verificare l’accessibilità per il montaggio, la chiusura del coperchio o l’ingranamento con un raccordo abbinato. Tale prova viene tenuta distinta dall’esposizione finale al fluido e da ogni test di superficie o di applicazione richiesto per la produzione.

Approvare le interfacce rappresentative

Il riferimento produttivo utilizza la classe di materiale prevista, lo stato del materiale grezzo e le superfici finite. L’approvazione comprende le zone di tenuta specificate, i bordi interni e le caratteristiche di contatto, anziché basarsi esclusivamente sull’aspetto esterno.

Rilasciare la definizione del componente

Il lotto segue la revisione del disegno approvata, la definizione del materiale e l’ambito della finitura. Le modifiche a un passaggio, a un’interfaccia di tenuta o a un requisito di trattamento vengono risolte prima della produzione dei pezzi rimanenti.

Esaminare le modifiche all’esposizione nei componenti ripetuti

Un nuovo prodotto chimico per la pulizia, una diversa temperatura o un materiale abbinato differente possono modificare l’idoneità di un componente 316 altrimenti invariato. Una ripetizione invariata segue la definizione approvata del componente e della consegna.

Domande frequenti sulla lavorazione CNC dell’acciaio inossidabile 316

È possibile accettare materiale in acciaio inossidabile 316/316L con doppia certificazione utilizzando esclusivamente i valori minimi di resistenza previsti per la lega 316L?

No, qualora il requisito rilasciato preveda anche i livelli di resistenza della 316. La doppia certificazione indica che il prodotto effettivo soddisfa i requisiti applicabili di entrambe le designazioni. Il certificato di materiale e la specifica di prodotto applicabile sono ciò che sostiene un’indicazione 316, tramite doppia certificazione a entrambe le designazioni.

La presenza della lettera L in 316L migliora automaticamente la resistenza alla corrosione da pitting da cloruri rispetto al 316?

No. Il contenuto ridotto di carbonio mira principalmente a prevenire la sensibilizzazione e la corrosione intergranulare successiva alla saldatura. La scelta tra materiali resistenti al pitting e alla corrosione da fessurazione dipende comunque dalla composizione lega, dalle condizioni superficiali e dall’effettiva esposizione. La selezione della 316L non elimina di per sé limitazioni legate a cloruri o fessurazioni solo perché il limite di carbonio è inferiore.

La passivazione impedirà l’incollamento tra filetti accoppiati in acciaio inossidabile 316?

Non è un trattamento anti-grippaggio. La passivazione non fornisce uno strato lubrificante né risolve la meccanica del contatto tra le filettature. I materiali abbinati, le condizioni superficiali, l’ingranamento e qualsiasi lubrificante consentito restano parte integrante della progettazione dell’assemblaggio, anche quando entrambi i componenti soddisfano i rispettivi requisiti di trattamento anticorrosivo.

Un albero in acciaio inossidabile 316 o 316L può essere temprato e rinvenuto come l’acciaio 4140?

No. Queste leghe austenitiche non aumentano la durezza mediante il classico trattamento termico di tempra e rinvenimento utilizzato per acciai legati idonei. La deformazione a freddo può incrementare resistenza e durezza, ma modifica anche lo stato del materiale fornito. Una proprietà richiesta di usura o resistenza necessita di una scelta adeguata di materiale e processo, anziché di un passaggio di indurimento presunto.

La passivazione ordinaria è sufficiente a rimuovere la colorazione termica da saldatura?

Non automaticamente. Gli ossidi e la calamina da saldatura richiedono la specificata pulizia o decalaminazione preliminare; la passivazione non sostituisce tale operazione. Un componente saldato dopo la lavorazione meccanica richiede quindi un percorso superficiale finale adeguato per la saldatura e l’area adiacente, compreso l’accesso alle superfici rilevanti.

Ogni prodotto per la pulizia acido è adatto per un componente in acciaio inossidabile 316?

No. ATI identifica in modo inequivocabile gli acidi fortemente riducenti, come l’acido cloridrico, come potenzialmente dannosi per queste leghe di acciaio inossidabile. La chimica del detergente, la sua concentrazione, la temperatura e il tempo di contatto devono essere adeguati al componente e al suo percorso operativo. La fase di pulizia costituisce un’esposizione da valutare, anche quando il fluido di funzionamento normale è accettabile.

SUPPORTO PER IL PROGETTO

Discuti il tuo componente in 316 o 316L

Invia il disegno del componente, la specifica materiale e la quantità richiesta. Indica la condizione superficiale richiesta e qualsiasi esposizione a fluidi o a procedure di pulizia che influisca sul pezzo; forniremo un preventivo per l’ambito concordato di lavorazione meccanica e finitura.

Riferimenti sui materiali e sulla produzione per acciaio inossidabile 316 e 316L

Riferimenti alla qualità, allo stato del prodotto e al processo superficiale per le distinzioni sopra indicate.

  1. ATI; United Performance Metals — Composizione e proprietà degli acciai inossidabili 316/316L.Limiti riferiti per prodotti piani ricotti, valori minimi di resistenza e base di prova dichiarata.
  2. Alleima — Barre Sanmac 316/316L; Outokumpu — Gamma Supra.Condizione specifica del materiale fornito in barra, identità certificata della qualità e selezione del materiale in relazione alla corrosione.
  3. ATI — Dati tecnici sugli acciai inossidabili 316/316L/317/317L; Sandvik Coromant — Materiali del pezzo da lavorare.Principi di fabbricazione austenitica, indurimento per deformazione, corrosione e pulizia.
  4. Carpenter Technology — Passivazione di parti in acciaio inossidabile.Pulizia prima della passivazione, contaminazione superficiale e selezione del trattamento.
VETCNCCNC MANUFACTURING

Richiedi un preventivo

Carica disegno

*Campi obbligatori

Illustrazione della geometria del componente in acetale

Illustrazione ingrandita della geometria del componente

Illustrazione della parte generata da intelligenza artificiale.

Italiano
WhatsApp Invia una email

Parlaci del tuo progetto

Condividi le tue esigenze e ti risponderemo via email.

PDF, CAD o ZIP · fino a 20 MB